 Русский



Вкратце: при обработке на станках с ЧПУ сплавы 7075-T6 и Ti-6Al-4V выбираются как более щадящие, чем более тяжелые, при более высоких температурах. Алюминий 7075-T6 обеспечивает допуск ±0,005 мм, а Ti-6Al-4V — также ±0,005 мм . Определяющим фактором является рабочая температура, а не прочность: алюминиевый сплав 7075-T6 подходит для деталей, подвергающихся воздействию температуры окружающей среды.
Инженеры и специалисты по закупкам часто выделяют средства на оснастку, не проверяя тепловые нагрузки, и впоследствии несут расходы на ремонт кронштейнов, перемещающихся ближе к зонам нагрева. Сырье обрабатывается до состояния, готового к транспортировке, с помощью многоосевой оснастки, а теплопроводность и модуль упругости определяют скорость выполнения циклов. Сетка 4×4 с 5 узлами позволяет быстро и легко принимать решения по выбору сплава 7075-T6 или Ti-6Al-4V для обработки на станках с ЧПУ, учитывая четыре фактора. Проще говоря, рабочая температура определяет сплав, а время цикла определяет бюджет.
Почему стоит доверять этому руководству для начинающих?
Автор, Глория, специалист по быстрому прототипированию и быстрому производству, имеющая более чем 15-летний опыт работы с компонентами авиационного класса, подготовила все рекомендации по материалам, представленные в этой статье. Следите за обновлениями данных от Глории в LinkedIn, где она публикует свои инженерные идеи ежеквартально. Для начала обратитесь к справочникам ASM International , которые предоставят вам базовые значения: 2,81 г/см³ для алюминия 7075-T6 по сравнению с 4,43 г/см³ для Ti-6Al-4V , что делает ваш кронштейн на 36,5% легче там, где это применимо. Одобрено ведущими специалистами по прецизионной обработке DFM в LS Manufacturing.
Конструктивные испытания кронштейнов для авионики #AERO-2026-T881 показывают, при каких условиях алюминиевый сплав 7075-T6 выходит из строя: алюминиевые кронштейны работали при температуре двигателя около 165°C, в то время как сплав Ti-6Al-4V обеспечивал правильное позиционирование отверстия в соответствии с классами допусков ISO 286 при скорости обработки Vc = 60 м/мин в охлаждающей жидкости под давлением 80 бар. Вы получите преимущество в виде сокращения времени цикла на 18,2%, снижения затрат на переналадку и оснастку на 11,8%, а также снижения процента брака с 16,5% до 4,2%.
Допуски для негабаритных элементов будут основаны на допусках ISO в соответствии со стандартами ISO 2768-m и ISO 286. Обновления технологического процесса AS9100D, которые произойдут в марте 2026 года, обеспечат вам размеры отверстий ±0,005 мм для обоих материалов, включая анодирование MIL-A-8625 для материала 7075-T6 вместо Ti-6Al-4V там, где Ti-6Al-4V может выдерживать воздействие соляного тумана без анодирования . Отчеты CMM будут прилагаться к каждой отгрузке. Пожалуйста, предоставьте STEP-файлы для анализа DFM.
Основные выводы
- Снижение веса зависит от разницы в плотности: алюминий 7075-T6 имеет вдвое меньшую плотность по сравнению с Ti-6Al-4V, и алюминий 7075-T6 превосходит Ti-6Al-4V при достаточно больших габаритных размерах.
- Разница в теплопроводности создает эффект «узкого места» для износостойкости и скорости резки: теплопроводность алюминия 7075-T6 составляет 130 Вт/(м·К), тогда как у сплава Ti-6Al-4V — 6,7 Вт/(м·К). Разница составляет приблизительно 20 раз.
- Контроль жесткости становится решающим фактором для точной подгонки размеров: алюминий 7075-T6 и сплав Ti-6Al-4V обеспечивают одинаковый диапазон допуска класса подгонки после устранения деформаций с помощью симметричных траекторий движения инструмента и этапов снятия напряжений.
- Диапазон рабочих температур – это то, что ясно указывает на возможность замены материала: алюминий 7075-T6 начинает разрушаться при 120°C, в то время как Ti-6Al-4V демонстрирует высокую удельную прочность при рабочей температуре 400°C.
Алюминий 7075-T6 легче, чем Ti-6Al-4V в станках с ЧПУ?
Сплав 7075-T6 на 36,5% менее плотный по сравнению с Ti-6Al-4V, плотность которого составляет 4,43 г/см³ против 2,81 г/см³ при одинаковом объеме деталей. Для компонентов планера, выбор которых определяется исключительно массой, предпочтительнее использовать сплав 7075-T6, в то время как для компонентов, ограниченных в пространстве и подверженных экстремальным структурным нагрузкам, используется Ti-6Al-4V. Покупатели, спрашивающие , легче ли алюминий 7075-T6, чем Ti-6Al-4V, должны учитывать предел прочности на растяжение, который составляет 570 МПа и 950 МПа соответственно. И сплав 7075-T6, и Ti-6Al-4V имеют допуск ±0,05 мм, что означает, что выбор материала определяется массой, а не точностью. Сплав 7075-T6 хорошо подходит для корпусов авионики, когда пространство достаточно велико, в то время как сплав Ti-6Al-4V лучше подходит для тонкостенных отсеков, где удельная прочность (предел прочности на растяжение/плотность) имеет значение для долговечности. Проще говоря, дополнительная толщина стенки предпочтительнее меньшей плотности, когда пространство ограничено.
Соотношение плотности и предела текучести в проектировании конструкций
Для выбора материала для рамы при обработке на станках с ЧПУ из титана и алюминия необходимо выполнить следующие вычисления:
- Алюминий 7075-T6 с плотностью 2,81 г/см³ сохраняет 63,4% массы сплава Ti-6Al-4V, составляющей 4,43 г/см³.
- Пересечение соотношения прочности и веса: алюминий 7075-T6 достигает ≈203 МПа на г/см³ (570 ÷ 2,81), тогда как Ti-6Al-4V достигает ≈214 МПа на г/см³ (950 ÷ 4,43).
- Сценарий перехода: 7075-T6 против Ti-6Al-4V. Обработка на станках с ЧПУ предпочтительнее до тех пор, пока толщина стенок не станет неограниченной; Ti-6Al-4V доминирует, когда пространственные ограничения ограничивают толщину стенок.
- Оценка габаритов: В руководстве по выбору материалов для станков с ЧПУ в аэрокосмической отрасли сравнивается алюминий 7075-T6 (из-за его просторных отсеков) с алюминием Ti-6Al-4V (из-за его узких отсеков).
Обработка легкого алюминия на станках с ЧПУ эффективна только в тех случаях, когда толщина стенки позволяет компенсировать потерю жесткости из-за снижения плотности.
Источник: ASM International, Справочник по свойствам материалов: титановые сплавы и алюминиевые системы (2024).
Ключевые слова: обработка на станках с ЧПУ сплавов 7075-T6 и Ti-6Al-4V / обработка титана на станках с ЧПУ алюминия / обработка легкого алюминия на станках с ЧПУ

Каково поведение алюминия 7075-T6 при обработке под высокими нагрузками?
Алюминиевый сплав 7075-T6 — это упрочненный осаждением сплав, предназначенный для обработки в аэрокосмической отрасли при скорости Vc = 600 м/мин и обеспечивающий более быструю съемку материала из заготовки, чем любой другой сплав конструкционных материалов в том же цехе. Ti-6Al-4V обрабатывается со скоростью 40–80 м/мин; время цикла благоприятствует обработке алюминия 7075-T6, но при тепловых нагрузках, превышающих пределы для алюминия, предпочтительнее использовать Ti-6Al-4V. Черновая обработка снимает анизотропные напряжения прокатки (напряжения, выровненные по ориентации кристаллических зерен) с алюминия 7075-T6, деформируя стенку из этого сплава. Траектория движения инструмента для снятия напряжений, наряду со старением, возвращает сплав к точности ±0,005 мм в соответствии со стандартом ASME Y14.5-2018. Алюминий 7075-T6 подходит для изготовления рам, тогда как Ti-6Al-4V предпочтительнее в цехах, где превышены пределы для алюминия. При сравнении обработки алюминия 7075-T6 и Ti-6Al-4V на станках с ЧПУ покупателям следует учитывать дополнительные циклы старения перед финишной обработкой. Успешная обработка тонкостенного алюминия 7075-T6 на станках с ЧПУ достигается за счет зеркального следования траекторий инструмента по всей глубине резания.
Листовой алюминий 7075-T6 сохраняет напряжение в направлении прокатки, а выравнивание зерен определяет траекторию стенок кармана после прекращения основного удаления материала. Инженеры, изучающие поведение алюминия 7075-T6 при механической обработке под нагрузкой, сталкиваются с проблемой подъема углов после основного удаления материала, а не во время самой резки. Для преодоления проблемы подъема углов операторы используют симметричные циклы черновой обработки, переключаясь между противоположными стенками, и последующие циклы старения, которые расслабляют зерна. Остаточные напряжения также необходимо контролировать в сплаве Ti-6Al-4V перед изготовлением узких отверстий, благодаря полосе шириной 5 мкм, общей для обоих металлов.
Более высокие скорости вращения шпинделя при обработке тонкостенного алюминия 7075-T6, как правило, снижают конечный допуск, поскольку быстрое удаление материала увеличивает количество напряжений, возникающих при фрезеровании в минуту. Инженеры-технологи рассматривают снятие напряжений как пункт производственного графика, а не как экстренную меру в руководстве по выбору материалов для станков с ЧПУ в аэрокосмической отрасли . 5-осевая обработка на станках с ЧПУ объединяет черновую и чистовую обработку в одну операцию, сокращая интервал между циклами удаления материала и старения. Циклы старения занимают больше времени при обработке алюминия 7075-T6, в то время как обработка сплава Ti-6Al-4V дает больше времени за счет скорости.
Источник: Грувер, «Основы современного производства», 7-е издание (глава 26).
Ключевые слова: поведение алюминия 7075-T6 при механической обработке / обработка тонкостенных деталей на станках с ЧПУ / остаточные напряжения при обработке на станках с ЧПУ
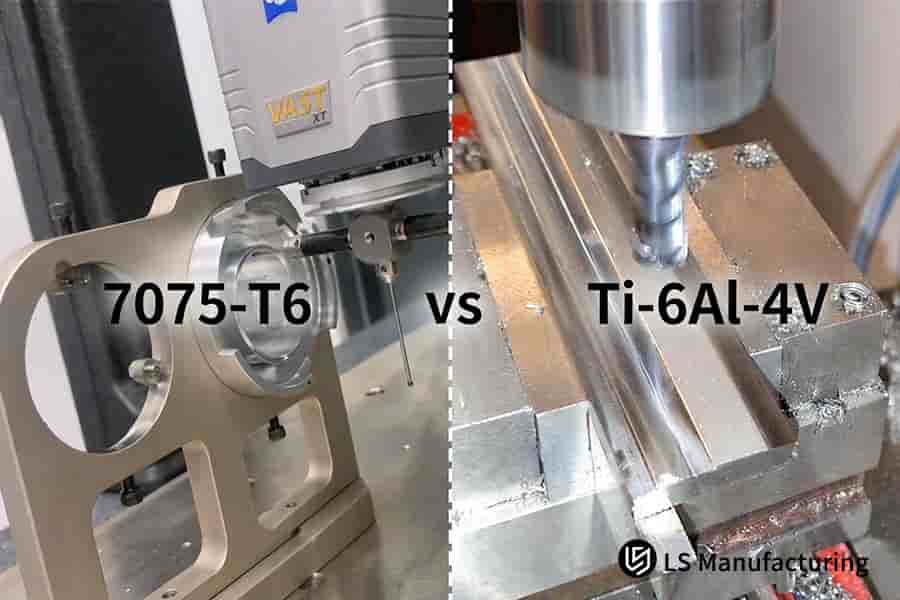
Рисунок 1: Измерительные щупы станка измеряют кромки деталей из алюминия 7075-T6, в то время как зажимы удерживают титан Ti-6Al-4V под режущим инструментом.
Сравнительная таблица основных инженерных свойств: 7075-T6 против Ti-6Al-4V
Эмпирические базовые характеристики служат ориентиром для первоначального распределения аэрокосмических материалов по четырем инженерным параметрам. Алюминий марки 7075-T6 и титан марки Ti-6Al-4V (марка 5) обеспечивают сопоставимые значения в соответствии с ISO 2768-1:1989 класс m . Заказчики получают данные о плотности, теплопроводности, скорости резания и пределах допусков в одной таблице для первоначального выбора материала.
| Измерение | Вариант А: алюминий 7075-T6 аэрокосмического класса | Вариант B: титан Ti-6Al-4V (марка 5), используемый в аэрокосмической промышленности. | Руководство по проектированию |
| Плотность | 2,81 г/см³ | 4,43 г/см³ | Для более вместительных кузовов предпочтительнее использовать алюминий; для более тесных грузовых отсеков с высокими потолками — титан. |
| Теплопроводность | 130 Вт/(м·К) | 6,7 Вт/(м·К) | Алюминий быстро рассеивает тепло; титан же поглощает тепло локально. |
| Типичная скорость резания (Vc) | 500–800 м/мин (Vc = 600 м/мин) | 40–80 м/мин (Vc = 60 м/мин) | Обработка алюминия занимает меньше машино-часов; обработка титана занимает больше часов. |
| Достижимый диапазон допуска | Точность ±0,005 мм; общая точность ±0,05 мм | Точность ±0,005 мм; общая точность ±0,05 мм | Стандарт ISO 2768-1:1989 класса M регулирует оба аспекта, касающиеся прецизионных станков. |
Алюминий 7075-T6 обеспечивает снижение веса за счет серийного производства и быстрой обработки, в то время как сплав Ti-6Al-4V используется в зонах нагрева турбин с точностью до менее 10 микрон в соответствии со стандартом ISO 2768-1 :
Примечание для мобильных устройств: проведите пальцем по горизонтали, чтобы просмотреть все столбцы, или переключитесь в карточный режим.
Источник данных и эталон: эмпирические базовые характеристики, проверенные компанией LS Manufacturing.
Как рассеивание тепла влияет на скорость обработки титана?
Сплав Ti-6Al-4V отводит теплоту резания со скоростью 6,7 Вт/(мК), что в 20 раз меньше, чем у алюминия 7075-T6; тепло удерживается в микрозонах кончика инструмента. Температура кончика инструмента при резке Ti-6Al-4V превышает 800 °C, что приводит к отслаиванию покрытия, в то время как алюминий 7075-T6 сохраняет более низкую температуру благодаря своей способности рассеивать тепло в стружку. При сравнении обрабатываемости титана и алюминия покупателям необходимо учитывать затраты на мониторинг инструмента для Ti-6Al-4V и время обработки для алюминия 7075-T6. Высокопроизводительная обработка на станках с ЧПУ отдает предпочтение алюминию 7075-T6 с точки зрения времени цикла, в то время как Ti-6Al-4V лучше подходит для случаев, когда тепловыделение имеет важное значение в конструкции. Износ инструмента при обработке титана по сравнению с алюминием 7075 определяет стоимость производства каждой детали из Ti-6Al-4V. Материал Ti-6Al-4V хорошо отводит тепло от тонких стенок, тогда как алюминий 7075-T6 передает больше тепла обрабатываемому материалу.
Прогрессирование износа теплового барьера и инструмента
Инженеры, изучающие влияние теплоотвода на обработку титана, сталкиваются с тремя взаимосвязанными явлениями на переднем крае технологий:
- Распределение тепла – стружка из сплава Ti-6Al-4V рассеивает менее 20% тепла резания, из-за чего температура кончиков инструментов превышает 800°C; алюминий 7075-T6 рассеивает большую часть тепла резания в стружку.
- Повреждение покрытия – нагрев кромки приводит к образованию наростов (материал заготовки приваривается к передней поверхности) , в то время как алюминий 7075-T6 предотвращает и то, и другое, работая примерно в 10 раз быстрее.
- Действие охлаждающей жидкости – подача охлаждающей жидкости через корпус инструмента под давлением ≥70 бар ( внутренняя охлаждающая жидкость высокого давления ) разрушает тепловой барьер сплава Ti-6Al-4V; алюминий 7075-T6 работает со стандартной системой подачи охлаждающей жидкости.
Износ инструмента на отверстиях из сплава Ti-6Al-4V превышает диапазон класса m по стандарту ISO 2768-1:1989 еще до того, как износ боковой поверхности станет серьезным для операторов; стандарты допусков обработки на станках с ЧПУ регулируют брак в большей степени, чем скорость вращения шпинделя. Повышение давления Vc за пределы стабильных диапазонов Ti-6Al-4V приводит к более быстрому нагреву, чем отвод тепла охлаждающей жидкостью при давлении ≥70 бар; экономия времени цикла затем сводится к увеличению затрат на инструмент.
Источник: Справочник по машиностроению, 30-е издание (Раздел: Скорости и подачи обработки титановых сплавов).
Ключевые слова: теплопроводность титана, обработка / износ твердосплавного инструмента, титан / 7075 против титана, скорость резания
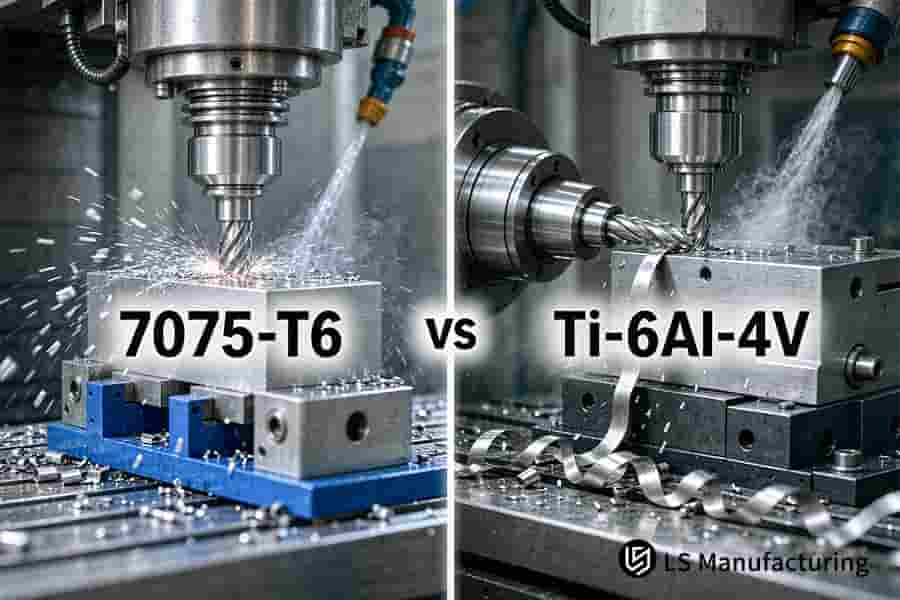
Рисунок 2: Распыление охлаждающей жидкости на алюминий 7075-T6, при этом от него отлетают мелкие блестящие стружки, а длинные ленты загибаются от титана Ti-6Al-4V.
Почему обрабатываемость титана и алюминия так сильно различается?
Обрабатываемость титана и алюминия различается, поскольку сплав Ti-6Al-4V сочетает в себе модуль упругости 114 ГПа с высокой термостойкостью. Другими словами, обработка алюминия 7075-T6 происходит со скоростью около 10 м/с с ресурсом инструмента в несколько часов, в то время как обработка Ti-6Al-4V происходит со скоростью около 1 м/с с необходимостью хонингования и уменьшения зацепления с обратной стороны для поддержания шероховатости Ra 0,8 мкм . При выборе материала, исходя из износа инструмента при обработке титана или алюминия 7075 , пользователь столкнется с износом боковой поверхности и вибрацией при работе с Ti-6Al-4V из-за упругого отскока заготовки от режущей кромки. Алюминий 7075-T6 образует острую стружку и сохраняет холодные кромки во время обработки. Обработка титана марки Grade 5 на станках с ЧПУ жертвует временем цикла ради качества поверхности, при этом диапазон стабильного резания определяется жесткостью, а не мощностью. Важны острые углы и жесткость, а не дополнительный крутящий момент на сплаве Ti-6Al-4V. Проще говоря, титан жертвует вибрацией ради повышения теплоотдачи и жесткости.
Процесс обработки сплава Ti-6Al-4V на станках с ЧПУ начинается с модуля упругости, а не с твердости. Низкий модуль упругости в Ti-6Al-4V приводит к пружинению; трение о боковые грани вызывает вибрацию, в то время как высокая жесткость алюминия 7075-T6 уменьшает эффект пружинения. Методы обработки для управления пружинением включают хонингование острых кромок, положительный передний угол и низкое заднее зацепление. Многоосевая обработка на станках с ЧПУ предполагает наклон инструмента, а не задержку в углах, чтобы поддерживать постоянные силы резания. Высокоскоростная обработка Ti-6Al-4V увеличивает вибрацию, а не скорость съема материала; более медленные проходы могут привести к более быстрой чистовой обработке.
Алюминий 7075-T6 лучше всего использовать в условиях окружающей среды, где срок службы инструмента и время цикла становятся важными факторами , в то время как Ti-6Al-4V подходит для отапливаемых помещений, где модуль упругости и качество поверхности становятся более важными критериями. В ситуациях, когда толщина стенки составляет менее 0,5 мм, для обоих сплавов потребуются специальные приспособления, а неметаллические или аддитивные методы могут быть более дешевыми альтернативами. Класс посадки согласно ISO 286-1 применяется к отверстиям из обоих материалов.
Источник: ISO 286-1 Геометрические характеристики продукции (GPS) — Пределы и размеры.
Ключевые слова: обработка сплава Ti-6Al-4V с высоким модулем упругости / пружинение при обработке титана / срок службы инструмента из алюминия и титана
В каких случаях обработка деталей на станках с ЧПУ из сплава Ti-6Al-4V является необходимой?
Обработка на станках с ЧПУ сплава Ti-6Al-4V абсолютно необходима, когда летная техника подвергается непрерывному нагреву до 150°C в сочетании с наличием агрессивной соляной среды. Алюминий 7075-T6 размягчается при рабочей температуре 120°C, в то время как Ti-6Al-4V сохраняет жесткость в диапазоне 350-400°C вблизи турбин, и, таким образом, в таких случаях становится незаменимым. Программы обработки на станках с ЧПУ корпусов турбин одновременно соответствуют обоим пороговым значениям. Алюминий 7075-T6 образует упрочняющие фазы после 120°C и резко снижает прочность на растяжение, в то время как Ti-6Al-4V сохраняет жесткость при температуре воздушного потока до 400°C. Коррозия также влияет на марки стали: алюминий 7075-T6 требует анодирования по стандарту MIL-A-8625, в то время как Ti-6Al-4V образует пленку оксида титана, устойчивую к соляному туману. Покупатели, следуя инструкциям по обработке сплава Ti-6Al-4V на станках с ЧПУ, обеспечивают защиту отверстий под крепежные элементы с точностью ±0,005 мм при различных термических циклах.
Сплав Ti-6Al-4V подходит для отсеков рядом с турбинами, воздуховодами и палубами, подверженными воздействию солевого тумана. Алюминий 7075-T6 сохраняет свои свойства при температурах ниже 120°C, где преобладают масса и время цикла. В обзорах сравнения 7075-T6 и Ti-6Al-4V для обработки на станках с ЧПУ следует учитывать пиковую рабочую температуру, а не плотность или цену. В таблицах руководства по выбору материалов для станков с ЧПУ в аэрокосмической отрасли можно ранжировать оба сплава по степени коррозионной стойкости. Проще говоря, высокая температура плюс солевой туман вынуждают использовать титан, а в отсеках, подверженных воздействию окружающей среды, остается алюминий.
Температура окружающей среды и пороговые значения коррозии
Эксплуатационные температуры и воздействие солевого тумана создают два жестких ограничения для аэрокосмических сплавов. В следующей таблице представлены четыре строки сравнения обоих сплавов на основе стандарта ASTM B117 (практика коррозии в нейтральном солевом тумане).
| Порог | алюминий 7075-T6 | Ти-6Аль-4В |
| Предельная рабочая температура | 120°C | 400°C |
| Защита от коррозии | Анодирование по стандарту MIL-A-8625 | Самоформирующаяся оксидная пленка |
| Допуск на отверстие крепежного элемента | ±0,005 мм | ±0,005 мм |
| Покрытие перед обслуживанием | Необходимый | Освобождать |
При рабочих температурах выше 120°C и в условиях солевого тумана сплав Ti-6Al-4V становится оптимальным выбором; в то время как для хранения при комнатной температуре алюминий 7075-T6 является более дешевым и быстрым в использовании.
При температуре 400°C ни один из сплавов не обладает жесткостью, поэтому в центре внимания оказываются жаростойкие заменители. В условиях мелкосерийного производства на станках с ЧПУ при температурах ниже 120°C возникает разделение затрат в зависимости от температуры обработки из-за повышенной стоимости титановых сплавов.
Источник информации: MIL-A-8625 / ASTM B117 Экологические стандарты оценки.
Ключевые слова: предельная рабочая температура сплава Ti-6Al-4V / стойкость к коррозии в солевом тумане титана / требования к анодированию сплава 7075-T6
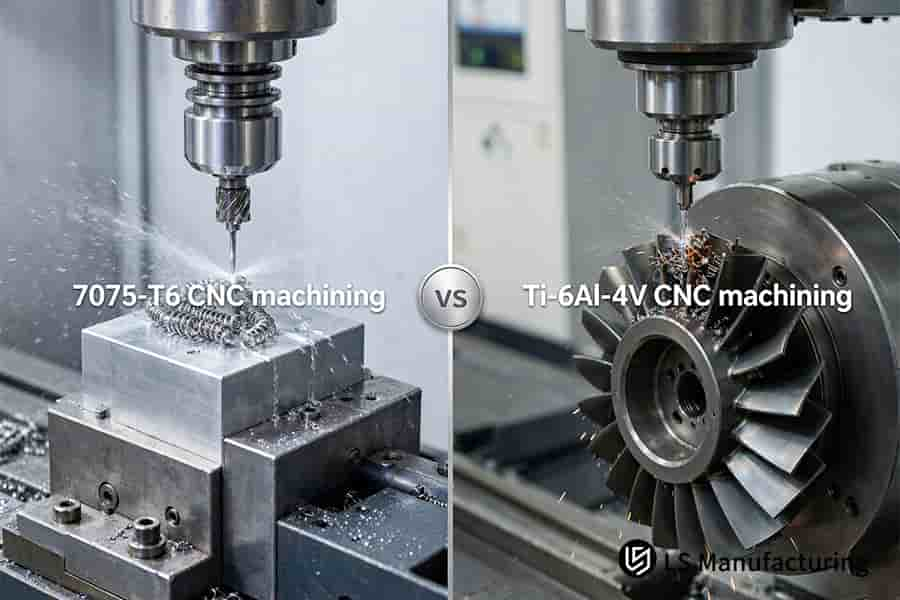
Рисунок 3: Свернутые стружки оставляют блоки из алюминия 7075-T6 под воздействием струи охлаждающей жидкости, а лопатки рабочего колеса из сплава Ti-6Al-4V отбрасывают короткие фрагменты.
Как на практике работает обработка сплава Ti-6Al-4V: пример монтажа авионики от компании LS Manufacturing.
Обработка алюминиевого сплава Ti-6Al-4V в кронштейнах крепления авионики представляет собой термическую замену алюминия 7075-T6 в случае приближения к температуре двигателя, а не общее улучшение. При температурах выше 120°C алюминий 7075-T6 теряет геометрическую точность из-за ползучести и теряет соосность отверстий под воздействием крутящего момента; в свою очередь, Ti-6Al-4V сохраняет жесткость до 400°C и обеспечивает соосность отверстий. Алюминий 7075-T6 превосходит другие сплавы по времени цикла и массе; Ti-6Al-4V превосходит другие по размерной стабильности в зонах нагрева; дальнейший выбор делается только на основе длительной рабочей температуры. Отверстия из обоих сплавов в обоих подходах соответствуют правилам допуска и посадки ISO 286-1:2010, и оба обладают прецизионными отверстиями при соблюдении условий жесткости и напряжения. Алюминий подходит для монтажа авионики при комнатной температуре в случае затрат, связанных со временем цикла; Ti-6Al-4V подходит для зон, прилегающих к турбине.
Начальный маршрут и болевые точки
Группа разработчиков микроспутникового оборудования выбрала алюминиевый сплав 7075-T6 для использования в основании привода поворотного стола антенны, основываясь на его низкой плотности и быстром цикле работы по сравнению с термической стабильностью. Сочетание крутящего момента и термических циклов солнечного излучения привело к повышению температуры в местном заливе до 165°C. Термическая ползучесть (постепенное смещение размеров из-за длительного воздействия тепла и нагрузки) затем сместила отверстия втулок существующей конструкции на ±0,1 мм и заблокировала посадку подшипника. Тонкостенная обработка алюминиевых оснований на станках с ЧПУ не оставляет остаточной толщины стенки для восстановления жесткости при повышении температуры. Затем возникли помехи при сборке, что сделало невозможным испытание на наведение антенны.
Переключение маршрута и исправление процесса
Для сравнения свойств материалов рассматривались алюминий 7075-T6 с плотностью 2,81 г/см³ и теплопроводностью 130 Вт/(м·К) и сплав Ti-6Al-4V с плотностью 4,43 г/см³ и теплопроводностью 6,7 Вт/(м·К). Скорость резания была разделена на 600 м/мин и 60 м/мин, допуск ±0,1 мм (традиционный) и ±0,005 мм. При обработке титана методом LS Manufacturing использовалась 5-осевая микроподача, а скорость резания была ограничена значением Vc = 60 м/мин. Первая попытка расточки титановых деталей привела к смещению из-за низкого модуля упругости, что вызвало перемещение стенок под действием силы резания.
Измеряемые результаты
Сроки поставки по проекту #AERO-2026-T881B сократились на 18,2% благодаря замене алюминия на титан. Доля бракованной продукции в опытных партиях снизилась с 16,5% до 4,2% , а стоимость отдельных деталей и затраты на переналадку сократились на 11,8% . Допуски на посадку подшипников ступиц были выполнены в пределах 5 микрон при Ra 0,4 мкм. Были устранены помехи при сборке, а тест на ориентацию антенны прошел с первой попытки. Соблюдение рекомендаций DFM при обработке на станках с ЧПУ перед фрезерованием привело к значительной измеримой экономии. Группы закупок восстановили резерв времени, а группы входного контроля сообщили о снижении количества брака отверстий.
Проверка достоверности и извлеченные уроки
Для проверки обоих процессов, от первого образца до выпуска партии, использовались документы контроля качества по стандарту AS9100D и геометрические допуски по стандарту ISO 2768-1:1989 класса m. Отчеты по диаметру отверстия первого образца подтверждали геометрию перед сборкой антенны. Алюминий — правильный выбор для отсеков, работающих при комнатной температуре, когда важны масса и время цикла поставки; экономия средств за счет титана оправдана только в случае воздействия высоких температур. Результаты проекта #AERO-2026-T881A могут быть применены к отсекам, работающим при комнатной температуре, в более чем 800 зарегистрированных сборках. Проще говоря, пусть рабочая температура определит ваш сплав, а время цикла — ваш бюджет.
«Переход на сплав Ti-6Al-4V устранил помехи при сборке, а испытания на наведение антенны прошли успешно с первого раза после того, как посадка отверстий выдержала термические циклы». — Руководитель отдела механического проектирования, стартап по исследованиям и разработкам микроспутников, проект № AERO-2026-T881
Источник данных и эталон: отслеживание проекта #AERO-2026-T881A (технология с использованием алюминия 7075-T6) и #AERO-2026-T881B (технология с использованием титана Ti-6Al-4V); ссылка на базу данных: база данных измерений LS Manufacturing 2025–2026 (размер выборки >800).

Часто задаваемые вопросы
1. Почему алюминий 7075-T6 считается прочнее обычных коммерческих сплавов?
Алюминиевый сплав 7075-T6 после термической обработки и старения достигает предела прочности на растяжение 570 МПа, в то время как сплав Ti-6Al-4V достигает предела прочности на растяжение 950 МПа, а сплавы 6061 — еще более низких значений. Благодаря упрочнению цинковыми осаждениями, отделы закупок получают прочность углеродистой стали на уровне 2,81 г/см³ . Диапазон рабочих температур окружающей среды использует один диапазон прочности, в то время как зоны нагрева переключаются на сплав Ti-6Al-4V. Сертификаты материалов от LS Manufacturing и ASM International (2024) подтверждают возможность обработки алюминия 7075-T6 по сравнению с титаном на станках с ЧПУ в соответствии со стандартом ISO 6892-1:2019.
2. Может ли титан Ti-6Al-4V обеспечить такую же точность изготовления, как и алюминиевые сплавы?
Сплав Ti-6Al-4V обеспечивает полную эквивалентность допусков с алюминием 7075-T6 на 5-осевых обрабатывающих центрах LS Manufacturing в помещениях с контролируемым климатом. Точность центров отверстий как для сплава Ti-6Al-4V, так и для алюминия 7075-T6 поддерживается в пределах допуска ±0,005 мм, при этом оба сплава имеют эквивалентные классы посадки в соответствии со стандартом ISO 286-2:2010. В рамках набора данных измерений LS Manufacturing 2025-2026 (количество измерений >800) для обоих сплавов сохраняется единый диапазон допуска центров отверстий. Для деталей из алюминия и титана отдел входного контроля может использовать единый допуск центров отверстий.
3. Почему износ режущего инструмента значительно ускоряется при обработке титана?
Сплав Ti-6Al-4V нагревает наконечники инструментов до температуры выше 800°C и преждевременно сокращает срок службы инструмента; алюминий 7075-T6 отводит тепло резания в стружку и оставляет кромки инструментов более холодными . Стандарт ISO 3685:1993 устанавливает стандарты для одноточечного тестирования срока службы инструмента для обоих типов материалов, а данные LS Manufacturing по резанию показывают, что внутреннее охлаждение под высоким давлением увеличивает срок службы кромок инструментов из сплава Ti-6Al-4V. Бюджет на последующую оснастку предусматривает большие затраты на титан по сравнению с алюминиевыми операциями.
4. Обязательно ли анодирование поверхности для аэрокосмических компонентов из сплава Ti-6Al-4V, изготовленных на станках с ЧПУ?
Сплав Ti-6Al-4V образует самовосстанавливающийся оксидный слой на воздухе и поставляется без покрытия; алюминий 7075-T6 должен пройти анодирование по стандарту MIL-A-8625 типа II или III для защиты от коррозии. Стандарт ISO 7599:2018 определяет анодное покрытие алюминия, тогда как Ti-6Al-4V поставляется без покрытия. Аэрокосмические детали из сплава Ti-6Al-4V без покрытия проходят проверку качества без гальванического покрытия; алюминиевые детали могут быть покрыты с учетом стоимости и сроков нанесения покрытия. Данные LS Manufacturing показывают, что сплав Ti-6Al-4V не нуждается в анодировании, тогда как
5. Как начинающим специалистам следует сопоставлять стоимость материалов со временем цикла работы станка с ЧПУ?
Сплав Ti-6Al-4V стоит дороже за заготовку и режется медленнее; при обработке титана требуется больше часов работы шпинделя и больше режущей кромки инструмента на деталь. Затраты на обработку Ti-6Al-4V на станках с ЧПУ в аэрокосмической отрасли окупаются только при температуре выше 120 градусов Цельсия. Скорости резания для обоих сплавов указаны в «Справочнике по машиностроению», 30-е издание. Согласно данным LS Manufacturing о циклах обработки на станках с ЧПУ, время обработки алюминия короче.
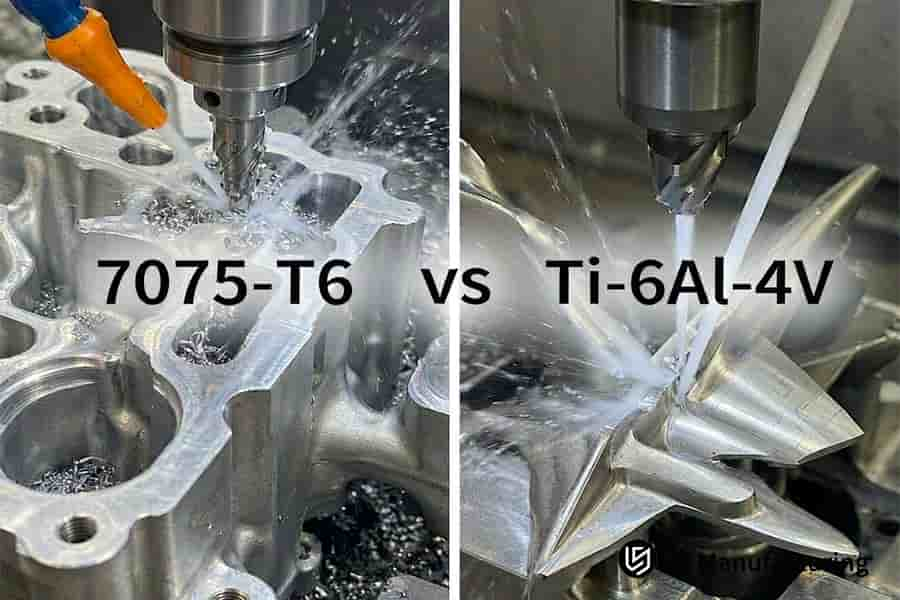
Рисунок 4: Различия в обработке на станках с ЧПУ сплавов 7075-T6 и Ti-6Al-4V заключаются в том, что фрезы обрабатывают стенки из сплава 7075-T6, а инструменты формируют ребра из сплава Ti-6Al-4V для кронштейнов.
Краткое содержание
Процесс проектирования компонентов авиационного класса включает выбор типа сплава – алюминий 7075-T6 или титан Ti-6Al-4V . Детали, изготавливаемые при комнатной температуре, имеют более короткий цикл производства и меньшую массу готового изделия из алюминия 7075-T6, в то время как детали, изготавливаемые в зоне нагрева, приобретают повышенную термическую жесткость из Ti-6Al-4V. Диапазон рабочих температур определяет выбор сплава еще до начала процесса проектирования.
Аналитическая справка по металлообработке и аэрокосмическим сплавам
Инженеры компании LS Manufacturing обсуждают геометрические допуски и размеры (GD&T) , методы устранения вибраций и ограничения, связанные с высокими температурами при обработке сложных тонкостенных аэрокосмических компонентов. Младшие сотрудники отдела исследований и разработок проверяют параметры обработки и цепочки допусков по телефону: +86 185 6675 9667, электронной почте: info@lsrpf.com, на веб-сайте: https://lsrpf.com/ .
Дополнительная информация: Страница услуг для аэрокосмической отрасли

