日本語



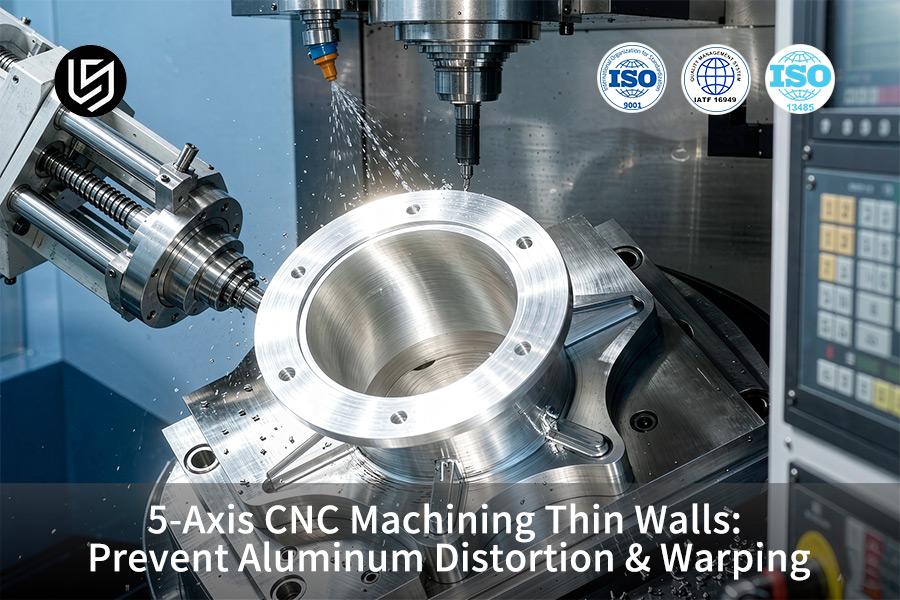
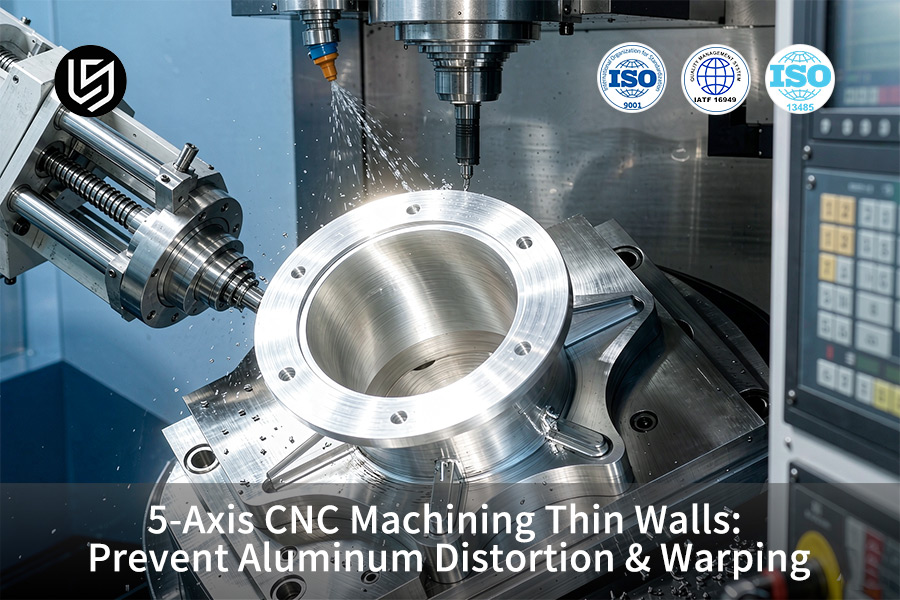
5軸CNC薄肉加工サービスは、精密な製造手法であり、AL 7075-T651の反り問題を解決します。同期精度は±0.005mm以内です。
対称的な粗加工プロトコルにより、航空宇宙部品の不良率を18.5%からほぼゼロにまで削減し、同時に全体の単位コストを28%削減します。見積もり前の2時間の設計製造性評価により、構造形状の妥当性が検証されます。
主なポイント
- 寸法精度の向上:対称的な材料除去と層状加工による応力除去プロセスにより、薄肉構造の変形は±0.005 mmのレベルに抑えられ、これは工業標準の±0.05 mmよりも高精度です。
- 大幅なコスト削減: 5軸ツールパスの最適化と治具時間の短縮により、1個あたりの製造コストが28%削減されました(320ドルから230.40ドル) 。
- 迅速な納期: 自動化された5軸同時加工と2時間のDFM解析の組み合わせにより、製造時間全体が38%短縮されました(21日から13日) 。
- 品質管理:不良率を18.5%から2.1%に削減することに成功し、AS9100DおよびISO 9001:2015の品質管理システム基準を満たしました。
内部残留応力はどのようにしてアルミニウム薄肉材の歪みを引き起こすのか?
アルミニウム薄肉の内部残留応力は、非対称な材料除去によって生じる力の不均衡であり、最大±0.05 mmの弾性回復たわみを引き起こします。カスタム5軸CNC薄肉加工では、両面から±0.005 mmの精度でバランスの取れた材料を除去し、高精度5軸CNC薄肉部品を製作します。
非対称除去がスプリングバックを引き起こす理由
3軸ホギング(片側深削り)では、まず片側を除去するため、壁はまだ削られていない側に曲がります。交互切削では、両側から同じ量の材料を除去します。LS製造データベース(2025~2026年)(サンプル部品数 >1,200)に基づくと、0.3 mmの段階的な仕上げ代により、再加工を35%削減できます。言い換えれば、両側から材料を均等に除去することで、マップ内の応力バランスが維持され、クランプ解除後も壁は平坦なままです。
±0.005 mmの歪みウィンドウを保持
応力除去と仕上げ加工を分離するため、0.3 mm刻みの許容差をCMM(座標測定機、±0.005 mm)で測定します。5 軸CNCによるアルミニウムの反り防止は、制御された多軸応力解放によってクランプ下で徐々に最小限に抑えられます。
ASME Y14.5-2018およびISO 2768-1:1989の一般公差は、機械加工による矯正なしに壁が形状公差内に収まっていることを証明している。
結論
- 荒加工中の残留応力を維持するため、両側から交互に材料を除去する。
- 0.3 mmの許容誤差を維持し、CMMを使用して±0.005 mmの精度で平面度を測定する。
- クランプやホギングではなく、制御された解放プロセスを用いて薄肉壁を対称的に制御する。
データソース:LS Manufacturing 2025~2026年測定データベース(サンプルサイズ >1,200)。
アルミニウム薄肉加工における歪みに関するガイドをダウンロードして、非対称な材料除去が最大±0.05mmのスプリングバックを引き起こす仕組み、そして0.3mmの段階的な許容値を用いた5軸交互切削が±0.005mmの平面度を維持する仕組みについて学びましょう。
薄肉加工における歪み制御において、5軸加工が優れている理由とは?
薄肉加工における5軸加工の利点は、工具の突き出し量を直径の3倍以下に抑え、スピンドルを15°~30°の角度に傾け、3軸フライス加工に比べて横方向の力を90%以上低減できることです。5軸CNC加工では、 5軸工具傾斜最適化機能を使用し、工具が壁面法線に沿ってae = 0.15 mmの値で追従し、壁面を±0.05 mmの公差レベル内に維持することで、5軸CNC薄肉加工サービスを実現します。
ツールオーバーハング最適化
3軸荒加工では、長尺のエンドミルが必要です。オーバーハングが直径の4倍になると、横方向の力が壁に集中し、壁が±0.05mm以上変形してしまいます。5軸トロコイドミーリング加工では、工具のオーバーハングを直径の3倍以下に抑え、切りくず負荷を均等に分散できるため、壁は過度のクランプなしに形状を維持できます。簡単に言うと、傾斜した短い工具は、長く突き刺す工具に比べて壁の曲がりがはるかに小さくなります。
トロコイド切削力制御
円形工具経路と一定の切削負荷(ae = 0.15 mm)を用いたトロコイドフライス加工技術は、振動を引き起こす法線方向の集中を低減します。0.3 mmの段階的な仕上げ代を用いることで、応力除去と仕上げ加工が分離されます。機械ハンドブック第31版に記載されている切削モーメントは、突き出し量と半径方向の係合量に依存します。これら両方を低減することで、深いキャビティ壁における切削のたわみリスクを低減できます。
実施手順
- 深い空洞の壁面における突き出し量が直径の3倍を超えないように、スピンドルを15°~30°傾けてください。
- ビビリ振動を低減するために、トロコイド面のaeを0.15mmに設定し、仕上げ代を0.3mmとする。
- ASME Y14.5-2018規格に基づき、CMM(三次元測定機)を用いて平面度を±0.005mm以内であることを確認してください。
5軸CNC加工によるアルミニウムの反り防止ワークフローは、後加工による矯正なしに、形状要件を満たす薄肉加工を実現します。
データソース:機械ハンドブック第31版、切削モーメント計算の章、工具メーカー向けVc/fz最適化ガイド。
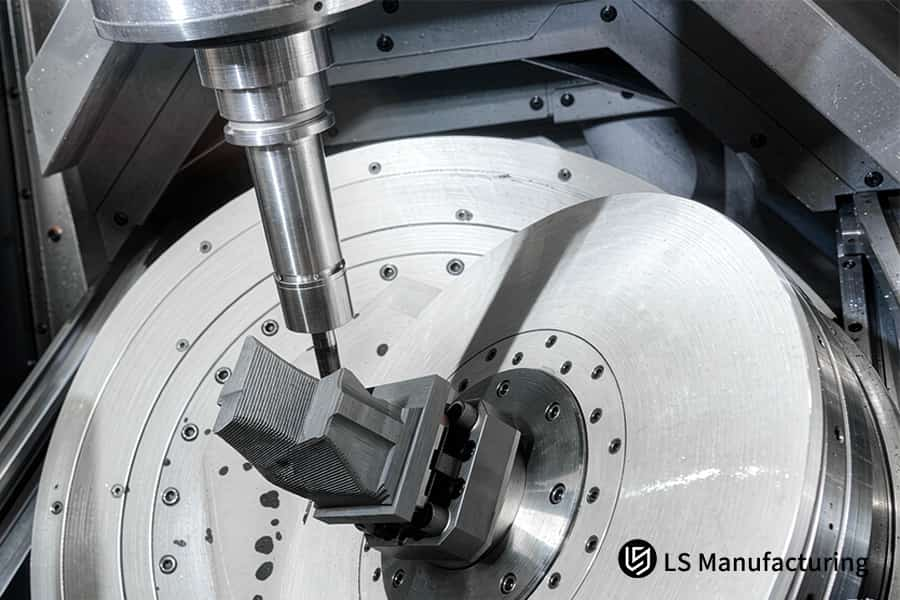
図1:カスタム5軸CNC薄肉加工により、インペラの表面粗さをRa 0.4μmに仕上げる。
薄肉部材のクランプ変形を防ぐ真空・低力固定具とは?
真空治具とコンフォーマルソフトジョーは、点クランプを表面力分散に変換するワーク保持装置であり、厚さ1.0mm未満のキャビティにおける0.03mmを超える圧痕を排除します。5 軸CNC薄肉加工メーカーは、特別に設計された真空ベースを使用しています。低融点合金とチルワックスがキャビティの空隙を埋め、さらなる支持力を提供します。
精密5軸CNC薄肉部品加工において、クランプ応力が85%低減します。5軸低力治具は、弾性限界に達する点荷重が発生しないように設計されています。
従来のバイスはクランプ力を接触点に集中させるため、反りやへこみが生じます。5軸真空治具はクランプ力を工具の設置面積全体に分散させます。キャビティには、低融点合金とチルワックスが充填され、加工後に溶けてなくなります。簡単に言うと、各壁面は壁面の表面積全体で把持され、挟み込まれることがないため、加工中のへこみや反りを回避できます。
仕上げ加工前に0.25 mmの仕上げ代を設けることで応力緩和を図ります。クランプ解除後、座標測定機(CMM)を使用して±0.005 mmまでの平面度を確認します。ASME Y14.5-2018規格に従い、真空ベース形状は、チャタリングを回避するためにマイクロリフトを防止する5軸治具アライメントを使用して、粗加工面と0.02 mmの公差で位置合わせされます。同じ治具でカスタム5軸CNC薄肉加工を使用して真空ベースを縮小します。
結論
- ポイントクランプの代わりに、真空チャックまたはコンフォーマルジョーを使用してください。
- 低融点合金またはチルワックスを使用して空洞を支える。
- ASME Y14.5-2018規格に従って、CMM(三次元測定機)を使用して平面度を検査します。
5軸ダイナミック制御と従来の3軸固定治具 – 主要性能比較
データ比較の結果、 5軸動的応力緩和戦略は、変形制御と表面品質向上において、従来の3軸切削ソリューションを大幅に上回ることが明らかになった。
| 評価の次元 | 従来の3軸固定治具方式 | LSマニュファクチャリングの5軸ダイナミック制御ソリューション |
| 歪み制御精度 | ±0.05 mm(目視可能な反り) | ±0.005 mm(高精度管理) |
| 表面粗さ | Ra 1.6 μm (チャタリングが発生しやすい) | Ra 0.4μm(超平滑表面) |
| 在庫処分戦略 | 片面ワンパスフルカット | 0.3 mm両側対称層状切断 |
| 締め付け応力リスク | 局所的な高押出曲げリスク | 均一な真空吸着/低応力支持 |
| 部品あたりの単価 | 1個あたり320.00ドル | 1個あたり230.40ドル(28%割引) |
5軸多軸連動機構と柔軟な治具を採用することで、精密部品の不良率を低減し、表面品質を向上させ、 28%のコスト削減を実現しました。
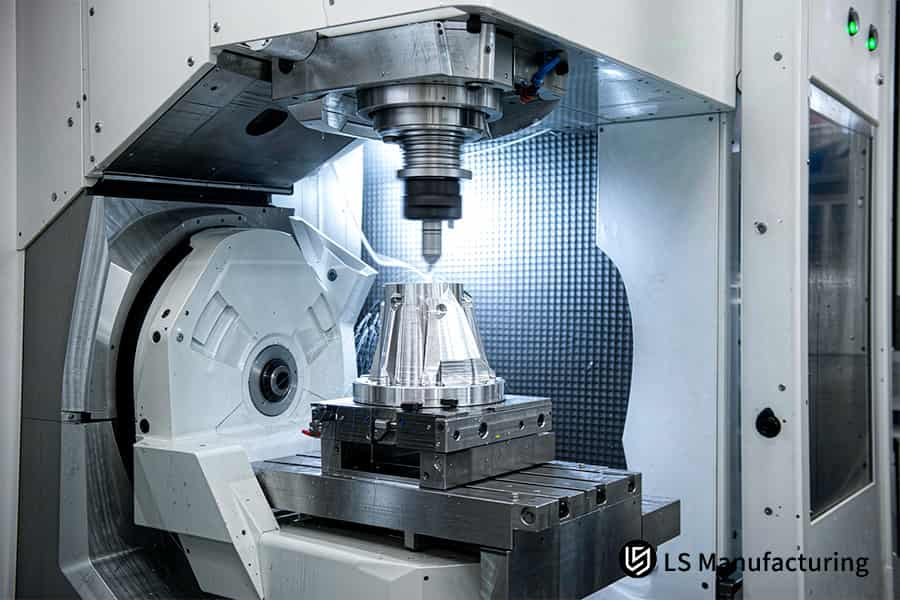
図2:精密5軸CNC加工による薄肉部品は、±0.005mm以内の安定性で円錐形状を維持します。
動的ツールパスは、薄いアルミニウム壁の切削熱をどのように低減するのでしょうか?
ダイナミックツールパスは、工具と部品の接触角度を小さくし、熱接触時間を最小限に抑えることで、薄いアルミニウム壁の切削熱を最小限に抑えます。これにより、熱の90%が壁ではなく切りくずによって除去されます。5 軸CNC歪み制御サービスは、 70バールのスピンドルセンタークーラントとともに半径方向の接触角をae = 0.15 mmに維持し、温度変動を±2℃以内に抑えることで、高精度な5軸CNC薄肉部品加工を実現します。
高圧冷却液フラッシング
アルミニウムの線膨張率は非常に高いため、 1.5mm未満の肉厚切削では熱膨張が反りの大きな要因となります。5 軸高圧クーラントは70バールの圧力でスピンドル中心部から供給されるため、切削屑を肉厚に熱を伝達することなく除去します。つまり、熱が肉厚に浸透しないため、肉厚は寸法安定性を保ちます。
小径切削トロコイドツールパス
トロコイドフライス加工は、円形の工具経路と一定の切削負荷を用いて行われ、半径方向の係合をae = 0.15 mmに保ち、標準的なスロット幅よりもかなり小さくします。5軸CNC薄肉加工サービスでは、この加工法を0.3 mmの段階的な仕上げ代と組み合わせて使用することで、熱膨張が最終パスに依存しないようにしています。Zeiss CMMの校正(MPEE体積誤差保証)によると、クランプ解除後も壁の形状は維持されます。
| パラメータ | 従来型のフルスロット | 動的トロコイド |
| 放射状の交戦ae | スロット幅全体 | 0.15 mm |
| 冷却水圧力 | 10~20バールの洪水 | 70バースピンドルセンター |
| 熱経路 | 壁へ導通する | 90%がチップを持って退出する |
| 壁の温度変化 | 制御不能 | ±2℃ |
5軸熱膨張制御戦略により、アルミニウム薄肉部の公差を許容範囲内に維持できるため、加工後の矯正は一切不要です。
データソース:ツァイスCMM校正レポート(体積長さ測定誤差MPEE保証)。
アルミニウムの反り防止において、対称的な材料除去が重要な理由とは?
対称的な材料除去は、アルミニウム薄肉材の反りを防止するエンジニアリング技術です。交互に切削することで、両側から均等に材料を除去します。反対方向の応力解放が互いに相殺し合い、反りを防ぎます。5軸CNC薄肉加工機メーカーは、片側0.3mmずつ交互に切削する一連の加工方法を採用しています。
これらの切削は、5軸対称荒加工プロセスによって行われます。半仕上げ(Ra 1.6 μm)と仕上げ(Ra 0.4 μm)の間には、応力解放のためのクランプ解除操作が行われます。
ステップ1:バランスの取れた在庫許容量による粗加工
最初の面を完全に切削すると、切削されていない2番目の面に向かってすぐに反発力が生じます。交互に切削することで、荒加工中に両方の面に均等に応力が分散されます。両方の面を均等に剥離することで、応力分布のバランスが維持されます。
ステップ2:残留応力緩和のためクランプを外す
荒加工後、クランプ解除工程により、閉じ込められた応力が自然に再分配されます。両面に0.3mmの余裕を持たせることで、応力除去が最終加工工程から分離されます。ASME Y14.5-2018規格に基づき、仕上げ加工前に各キャビティ壁は真空治具に減圧(約0.3バール)で再固定されます。
ステップ3:5軸連続仕上げ輪郭加工
応力除去のためのクランプ解除工程が完了すると、仕上げ加工工程でトロコイドフライス加工により0.3mm(片側0.15mm)の材料が除去されます。半仕上げ加工と仕上げ加工の間に5軸応力除去加工を行うことで、後加工による矯正なしで5軸CNC加工によるアルミニウムの反りを防止します。最終クランプ解除後には、CMM(座標測定機、精度±0.005mm)で平面度を確認します。
カスタム5軸CNC薄肉加工プロセスは、3段階のサイクルで±0.005mmの平面度を維持し、片面ホギングに固有の再加工ループを排除できます。
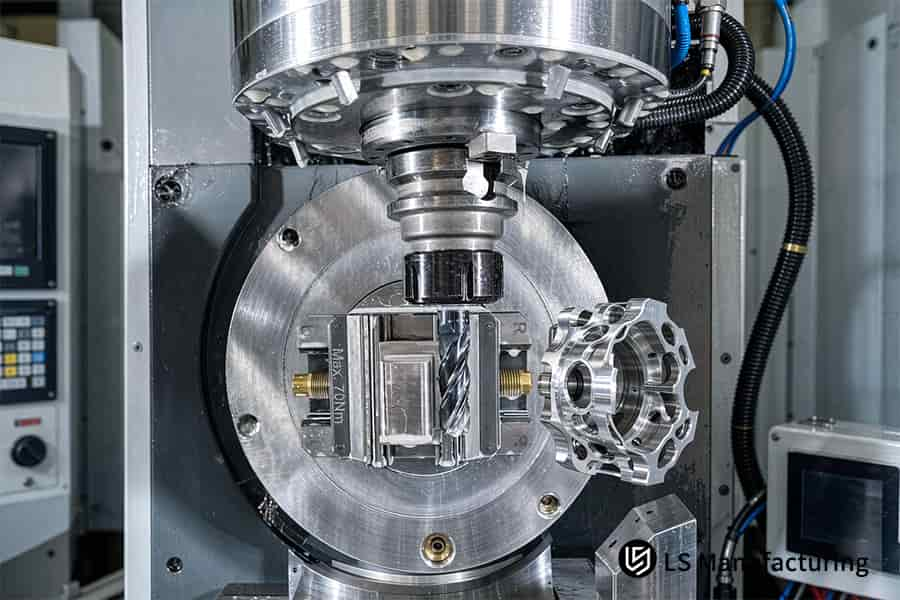
図3:5軸CNCアルミニウム反り防止加工機ブラケットの表面粗さRa 0.4μm。
5軸薄肉加工における高精度加工品質を最適化する動的切削パラメータとは?
最適な動的切削パラメータは、高い主軸回転速度、小さな半径方向の係合、および歯当たりの高送りを組み合わせることで、各歯にかかる最大切削力を低減し、最適な5軸薄肉切削を実現します。AL 7075-T651の場合、ロックae = 0.15 mm、仕上げ代0.3 mmにより、肉厚に対する曲げモーメントが70%低減されます。これは、精密5軸CNC薄肉部品の5軸パラメータ調整によって実証されています。
小さな切削刃による高速加工は、カッターが壁面に引っかかることなく、各刃先で軽く均一な切削を実現します。研磨された3枚刃ダイヤモンドコーティングエンドミルと0.3mmの段階的な仕上げ加工を組み合わせることで、Ra 0.4μmという優れた表面仕上げが得られます。簡単に言えば、切削力が小さいほど壁面のたわみが小さくなり、クランプ解除後も平面度が維持されます。
刃当たりの送り速度は速度とともに増加するため、切削負荷は一定に保たれ、ピーク力は低く抑えられます。各壁はCMM(座標測定機、±0.005 mm)を使用して検証されます。5軸CNC薄肉加工サービスによる5軸表面仕上げ制御により、不良品の削減と5軸CNC薄肉加工コストのポスト矯正が不要になるため、予測可能なコストが保証されます。
このガイドを作成したエンジニアたちをご紹介します
グロリアはLS Manufacturingのシニア・ラピッドプロトタイピング・エンジニアで、精密機械加工と5軸DFM解析において15年以上の経験を有しています。グロリアはLS Manufacturingにおける航空宇宙および医療分野の薄肉加工プロジェクト全般を統括し、半径方向のずれ(ae = 0.15 mm)をロックすることで壁のたわみを管理し、半仕上げ工程と仕上げ工程間の残留応力を緩和しています。グロリアのチームによる寸法検証はすべて、 ASME Y14.5-2018幾何公差規格に準拠して行われています。
プロジェクト#AERO-2026-8839において、当社のエンジニアは、 AL 7075-T651レーダーハウジング(肉厚0.8 mm、キャビティ径80 mm)の荒加工後のスプリングバックを0.02 mmと測定しました。応力除去処理を190℃で2時間行い、真空治具に変更しました。このプロジェクトでは、不良品率を18.2%から2.1%に削減しました。重要な寸法は、ASTM Internationalのアルミニウム合金および陽極酸化処理に関する規格に従い、CMMを使用して±0.005 mmの精度で検査しました。
すべての技術提案は、リリース前に当社のコアエンジニアリングチームによるAS9100DおよびISO 9001:2015のチェックを受けます。2025~2026年のデータベースで測定した1,200以上のタスクにおいて、当社のダイナミック5軸プロセスは、単価を28%削減(320.00ドル→230.40ドル)し、リードタイムを21日から13日に短縮しました。図面アップロード後、変形予測を含む2時間のDFMEA調査が可能になりました。
加工後の熱処理は、薄肉部の公差をどのように安定化させるのか?
加工後の熱処理により、薄肉部の公差が安定化します。格子欠陥の再配列により、加工工程で生じた残留応力が緩和されます。陽極酸化処理や熱処理中のさらなる歪みも回避されます。半仕上げ加工後の5軸応力時効処理により、最大150MPaの局所応力が緩和されます。高精度5軸CNC薄肉部品は、長期安定性を獲得します。
応力緩和焼鈍機構
機械加工によって転位が発生し、壁内部に弾性ひずみが閉じ込められ、クランプ解除後に予期せぬ形で解放されます。190 ℃で2時間保持することで、アルミニウムが内部拡散するのに十分な時間が確保され、粗加工形状を変形させることなくこのひずみを軽減できます。当社独自の5軸CNC薄肉加工技術を用いることで、最終形状を固定する仕上げ加工の前に応力除去が行われるように、応力緩和を計画的に行うことができます。
軍用グレードの陽極酸化処理との互換性
軍用規格MIL-A-8625タイプIIIの硬質陽極酸化処理では、50μmの酸化層が形成され、仕様によると1,000時間の塩水噴霧耐性が求められます。正確なコーティング補正(両面に50μmのコーティング成長を許容)により、陽極酸化処理後も±0.005mmの公差が維持されます。
ASTM B117-19(塩水噴霧(霧)装置の操作に関する標準実施基準)に準拠した当社の塩水噴霧試験チャンバーを使用して、組立品出荷前に塗膜の密着性を確認します。各見積もりには、5軸塗膜適合性評価が含まれています。
半仕上げ、応力時効処理、仕上げ処理の工程を順次実行することで、陽極酸化処理後の薄肉部の厚さを±0.005mm以内に維持します。熱処理工程が肉厚プロファイルに適合するように、DFM変形予測を含む5軸CNC加工の見積もりをご依頼ください。
アクションアイテム
- 応力除去処理は、仕上げ加工後ではなく、仕上げ加工前に実施し、応力除去と仕上げ加工を分離する。
- ツールパス生成前に、CAMオフセット計算においてコーティングの成長量(片側50µm)を考慮してください。
- 熱処理手順が肉厚プロファイルと一致することを確認するため、見積もりの一部としてDFM(設計製造性)による変形予測を依頼してください。
データソース:MIL-A-8625 タイプIII 軍用グレード硬質陽極酸化処理規格(コーティング厚さ50μm、塩水噴霧試験1,000時間基準)。
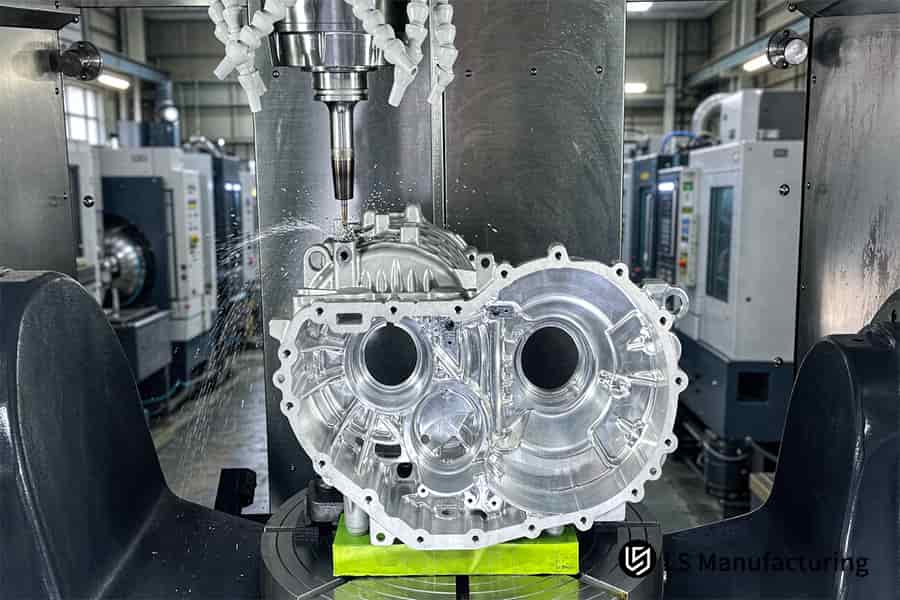
図4:5軸CNC歪み制御サービスにより、ハウジングの寸法を±0.005mmの精度で測定します。
LS Manufacturingは、カスタム5軸薄肉加工のコストをどのように削減するのか?
シングルセットアップ5軸加工は、 1回のクランプで全てのキャビティ形状を加工できるコスト削減手法です。治具の再調整作業が不要になり、不良品発生の原因となる累積±0.05mmの公差も回避できます。5軸シングルセットアップ機能を備えた5軸CNC薄肉加工サービスでは、単価が320.00ドルから230.40ドルに削減され、28%のコスト削減が実現します。
2時間で実施される5軸DFM最適化レビューにより、壁厚の変更や機能の統合によって単価が削減されることが明らかになりました。ASME Y14.5-2018幾何公差に準拠し、検査ポイントを削減するために基準システムが最適化されています。つまり、クランプを4つから1つに減らすことで、作業サイクルと検査サイクルがそれぞれ1回ずつ削減され、段取り間の公差もなくなります。設計者は、 DFM解析を事前に実施することで、設計反復サイクルが35%削減されることを確認しています。
5軸CNC薄肉加工のコストモデルは、部品加工前にコスト削減効果を予測します。提示価格は加工効率を考慮して算出されます。各部品モデルは、工具寿命、クーラント使用量、機械稼働率などのパラメータを考慮しています。
図面提出後2時間以内に5軸CNC加工の見積もりをご提示します。各見積もりには、DFM(製造性設計)に関する考察、ツールパス戦略、および単位コストの詳細が含まれています。すべての見積もりはISO 9001:2015規格に準拠した手順で作成されており、提示されたコスト削減が確実に実現されます。見積もりの形式により、単位コスト項目を現在のサプライヤーと比較することができます。
消費者は、カスタム5軸CNC薄肉加工プロセスによる生産効率と単位コスト削減の関係を示す定量的なDFMレポートを受け取ることができます。これにより、単位コストで最大28% 、納期で最大33% 、不良品関連のダウンタイムで最大89%の削減が可能になります。
アクションアイテム
- 見積もりにおけるセットアップごとのコストを評価します。5軸のシングルセットアップでは、 3軸の見積もりにおける複数回のセットアップ料金と比較して、再固定コストは発生しません。
- DFM(設計製造性)調査において壁厚の感度を尋ね、コスト変動の80%を占める要因を把握しましょう。
- 制作後のコスト調整調査を依頼し、コスト削減が当初の見積もりと一致していることを確認してください。
LSマニュファクチャリング社による航空宇宙用薄肉レーダーハウジング向け精密5軸CNC薄肉加工サービス:精密変形制御
応力除去焼鈍、真空固定具、トロコイド積層フライス加工を用いた5軸動的応力除去により、残留応力除去と切削力を制御することで、薄肉レーダーハウジングの変形問題を解消します。プロジェクト番号AERO-2026-8839では、AS9100D航空宇宙規格に準拠し、AL 7075-T651レーダーハウジングで±0.005 mmの公差を達成しました。5軸応力マッピング解析は、加工手順の選択に役立ちました。
クライアントの課題
深さ80mmの空洞内に、最小肉厚0.8mmのAL 7075-T651製レーダーハウジングが必要でした。最初の3軸クランプ加工では、加工中の残留応力解放と切削力の過剰な集中により、クランプを取り外した際に±0.05mmの反りが発生しました。スカープ率は18.5%で、単価は320.00ドルでした。
LSマニュファクチャリングソリューション
A 3D DFM(製造性設計、製造に適した部品形状を最適化するエンジニアリングレビュー)により、応力不均衡が根本原因であることが判明しました。最初の切削では、内部応力の解放により0.02mmのスプリングバックが発生しました。チームは、荒加工後に190℃で2時間の応力除去焼鈍を実施しました。
ポイントクランプの代わりに専用の真空治具を使用しました。5 軸傾斜加工により、工具の突き出し量を20度の角度で直径の3倍未満に維持しました。トロコイドフライス加工(一定の切削負荷を伴う円形の工具経路)により、半径方向の接触をae = 0.15 mm、仕上げ代を0.3 mmに制限し、びびり振動を防止しました。
結果と価値
最終部品の寸法公差は±0.005 mm、表面粗さはRa 0.4 μmでした。不良率は18.5%から2.1%に減少しました。単価は320.00ドルから230.40ドルに削減されました(28%減)。リードタイムは21日から13日に短縮されました(38%減) 。
5軸応力除去処理により、ASTM B117-19塩水噴霧試験( 1,000時間)に基づき、厚さ50μmのMIL-A-8625タイプIII硬質陽極酸化処理を成功裏に実施することができました。重要な測定値はすべて、ツァイス社製CMM(三次元測定機)を使用して確認しました。つまり、お客様は、加工後の修正やスクラップによる余分なコストを必要とせずに、航空宇宙グレードの薄肉構造を実現できます。
データソース:LS Manufacturing 2025~2026 自動 DFM 図面解析ログ(プロジェクト番号 AERO-2026-8839、サンプルサイズ >1,200 個)。
薄肉レーダーハウジングの加工後も±0.05mmを超える歪みが解消されない場合、当社の真空固定具とトロコイドフライス加工による5軸応力除去プロセスなら±0.005mmの精度を実現し、矯正作業は不要です。AS9100D規格に準拠したお見積もりをご依頼ください。

よくある質問
1. 薄肉CNC加工において、最も高い安定性を提供するアルミニウム合金グレードはどれですか?
合金グレードAL 7075-T651およびAL 6061-T651は、薄肉CNC加工において最高の安定性を提供します。これは、延伸処理によって内部残留応力の大部分が既に除去されているためです。対称切削技術と組み合わせることで、変形は±0.005 mm以内に抑えられます。
データソース:LSマニュファクチャリング実証データベース
2. LS Manufacturingは、5軸加工において薄肉部の厚さ公差をどのように管理していますか?
70バールの高圧スピンドルの冷却と、ae = 0.15 mmという低い切削深さの組み合わせ効果、およびツァイスCMMによる±0.005 mmから±0.01 mmの範囲での肉厚公差のリアルタイム制御により、薄肉部の公差が確保されます。
3. 5軸加工は、カスタム薄肉部品の全体的な単位コストを削減できますか?
はい、 5軸CNC加工は、追加の治具コストや位置決め誤差なしに、多面形状を1回のセットアップで加工できるため、総単位コストを削減できます。LS Manufacturing社は、航空宇宙用薄肉部品において、部品あたりの総コストを28%削減することに成功しました。
4. 振動痕を残さずに、薄いアルミニウム壁面にどの程度の表面粗さを実現できますか?
LS Manufacturing社は、高速トロコイドフライス加工法と0.3mmの仕上げ代を適用することで、肉厚1.0mm未満のキャビティにおいてRa0.4μmの表面粗さを達成し、ワークピース表面の振動痕を除去することに成功した。
5. 繊細なアルミニウム薄肉部品に最適なクランプ技術は何ですか?
真空吸着ベースとコンフォーマルフレキシブルジョークランプは、脆弱なアルミニウム薄肉部品に最適です。なぜなら、通常のバイスクランプシステムで発生する0.03mmを超える変形を引き起こすことなく、クランプ力を表面全体に分散された吸着力に変換するからです。
6. カスタム薄肉部品の幾何学的製造性(DFM)評価と見積もりを受け取るまでには、どのくらい時間がかかりますか?
3D/2D CAD図面と材料および公差がアップロードされると、LS Manufacturingのエンジニアが幾何学的製造可能性解析を行い、変形予測、コスト計算、リスク分析を含む詳細な見積もりを2時間以内に提供し、製造プロセスをすぐに開始します。
7. 高精度な薄肉アルミニウム部品にとって、加工後の表面処理は安全ですか?
確かに、LS Manufacturing では、MIL-A-8625 タイプ IIIに従って50 μm の硬質陽極酸化処理を行う前に厚さを正確に補正するため、これらの部品の加工後の表面処理は非常に安全です。そのため、処理後も公差は±0.005 mmに保たれます。
8. プレストレッチ処理(T651)は、加工後のアルミニウム板の曲がりをどのように防ぐのですか?
T651予備延伸処理は、機械的延伸によって1.5%~3%の永久的な伸びを誘発し、焼入れ中に発生する内部応力の80%以上を解放することで、航空宇宙および精密工具用途における機械加工時の材料除去後の曲がりや反りを根本的に防止します。
まとめ
薄肉アルミニウムの反り制御には、材料の応力緩和、最適なクランプ工程、および5軸加工が必要です。ISO 9001:2015/AS9100D認証取得企業であるLS Manufacturing社は、ダイナミック5軸リンケージと真空フレキシブルクランプを採用することで、反りを±0.005mm以内に抑え、不良品の発生を最小限に抑えています。
反り、不良率の高さ、納期遅延などがご心配ですか?上記の見積もりボタンをクリックして、3D/2D CAD図面をアップロードしてください。LS Manufacturingの専門エンジニアリングチームが、2時間以内に無料のDFM分析と見積もりをご提供いたします。
📞電話番号:+86 185 6675 9667
📧メールアドレス:info@lsrpf.com
🌐ウェブサイト: https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LS Manufacturingは、この情報の正確性、完全性、または特定の用途への適合性について、明示的または黙示的な表明または保証を一切行いません。プロセスパラメータおよび製品の性能は予告なく変更される場合があります。用途に応じたエンジニアリングガイダンスについては、当社のDFMチームに直接お問い合わせください。
LS製造チーム
LS Manufacturingは業界をリードする企業です。カスタム製造ソリューションに特化しており、20年以上の経験と5,000社以上のお客様との実績があります。高精度CNC加工、板金加工、 3Dプリンティング、射出成形、金属プレス加工、その他ワンストップ製造サービスを提供しています。
当社工場は、ISO 9001:2015認証を取得した最新鋭の5軸加工センターを100台以上保有しています。世界150カ国以上のお客様に、迅速、効率的、かつ高品質な製造ソリューションを提供しています。少量生産から大規模なカスタマイズまで、お客様のニーズに24時間以内の最短納期で対応いたします。LS Manufacturingをお選びください。効率性、品質、そしてプロフェッショナリズムをお選びいただくことを意味します。
詳細については、当社のウェブサイト( www.lsrpf.com )をご覧ください。