日本語



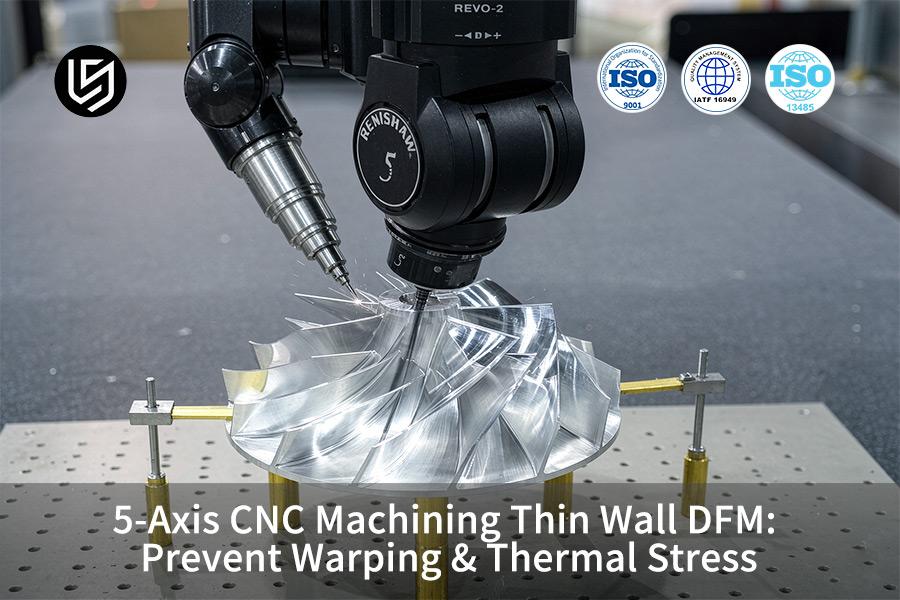
5軸CNC加工サービスは、航空宇宙および医療機器部品の薄肉変形を解決するための専門的なアプローチです。公差は±0.003mmまで対応可能です。
LS Manufacturingの対称的なツールパス制御、極低温冷却、および段階的な応力除去により、薄肉部品の不良率を0.5%未満に削減し、コストを27.4%削減します。
主なポイント
- 動的切削力の制御:トロコイドフライス加工と一定切りくず厚さ方式により、薄肉部にかかる横方向の切削力が40%以上低減され、加工中の工具のたわみやびびり摩耗の発生を防ぎます。
- 寸法精度に対する2層の保護:粗加工後、仕上げ加工前に、 24時間の自然時効またはオーブン焼鈍による応力除去処理が行われます。そのため、薄肉部品の歪みは±0.003 mmに維持されます。
- コストと時間の大幅な削減: 5軸DFM方式を最適化することで、薄肉部品の不良率が16.2%から2.1%に減少し、所要時間も14日から9日に短縮されました。
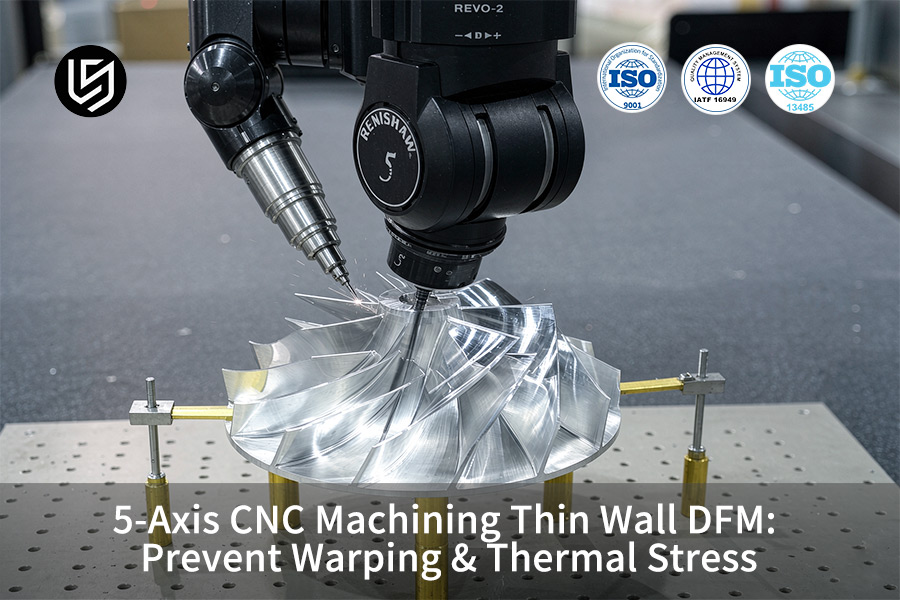
5軸CNC加工は、薄肉材の変形をどのように制御するのか?
薄肉加工における変形は、最適な工具角度と対称的な材料除去プロセスによって5軸CNC加工で制御され、肉厚公差を±0.008 mm以内に抑えることができます。LS Manufacturingは、動的工具ベクトル制御を用いて各部品を単一のセットアップで加工することで、薄肉加工精度を±0.008 mmに維持しています。これは、0.5~3 mmの寸法に対するISO 2768-fの一般公差±0.05 mmよりもはるかに厳しいプロセス公差です。
動的ツール方向アライメント
同時5軸ツールパスは、垂直壁に対して常に10~15度の傾斜角を維持することで、 0度の垂直壁アプローチと比較して半径方向のたわみを約80%最小限に抑えます。
- ワークピースプログラムには、15度のリード角と5~10度の横方向の傾斜が設定されており、加工力が支持されていない壁面から外側に向かう方向に維持されるようになっています。
- レニショーのOMP40センサーは、仕上げ加工を開始する前に材料のずれを考慮するため、荒加工後に50ヘルツで部品の基準点を検証します。
- 閉ループ力フィードバックシステムは、 20,000 rpmの主軸回転速度で、 800~1200 mm/分の送り速度を制御します。
対称的な材料除去シーケンス
アルミニウムの5軸加工サービスを提供する業者は、0.3mm間隔で2つの対向する壁面に対して交互に加工を行うことで、反りを発生させることなく最適な応力除去を実現します。
- 最初の加工では、断続的な切削プロセスによる過剰な発熱を避けるため、両面に均一な0.5mmの材料層を残します。
- クライムミリングは仕上げ加工時に使用され、壁面が機械ベッドに向かって移動し、横方向には移動してたわみが生じないようにする。
- 5軸複合加工機は、仕上げ加工中に反対側の壁面の切削方向を交互に切り替えることで、熱による伸びベクトルを打ち消し、 Ra ≤ 0.8 μmを維持します。
- 安定した切削範囲内でシステムの剛性を確保するには、肉厚を0.5mm以上、内側フィレット半径を0.5mm以上と指定してください。
- バッチ間の互換性を確保するため、すべての工程についてCPK≧1.33のSPCを要求してください。
データソース: LS Manufacturing 2025~2026 自動化された DFM 3D/2D 図面解析ログ(プロジェクト番号 #AERO-2026-8942、サンプルサイズ >1,200)。
複雑な薄肉部品のフライス加工を行う前に、なぜDFM(設計製造性)が不可欠なのか?
製造性設計(DFM)の分析は、金属に触れる前に、肉厚の不連続性、オーバーハング、冷却液の滞留箇所などによって引き起こされる歪みやコスト超過を回避するための積極的なステップです。
LS Manufacturingは、ISO 2768-fに従って、 2.0 mmから0.50 mmの壁厚などの壁厚勾配の切削力学シミュレーションを実行することにより、 2時間でDFM解析を行い、局所的な熱応力によって引き起こされる反りを排除します。
5軸CNC DFMサービスでは、治具設計開始前に3D形状を加工性解析に変換します。この解析では、薄肉アルミニウムおよびチタン部品を安定して加工するために必要な最小要件として、壁厚が0.5mm未満、フィレット半径が0.5mm未満のフィーチャーが強調表示されます。壁のアスペクト比が8:1を超える場合は、非対称性による残留応力除去が加工後の歪みを引き起こすのを防ぐため、応力除去加工が推奨されます。
高精度5軸CNC加工機メーカーは、 0.1mmメッシュ解像度で有限要素切削シミュレーションを実行し、最大切削力120Nにおける工具の半径方向たわみが0.005mm未満であることを確認しました。シングルセットアップ5軸加工における位置決め精度は、壁面公差±0.008mmで、ISO 2768-fがすべての未定義フィーチャに適用されます。5軸プロトタイプ加工により、モデリング段階での再設計コストは、初回試作品修正後と比較して10分の1に削減されます。
調達面では、カスタム5軸CNCの見積もりは、 DFM(設計製造性)が承認された形状に依存します。 複雑な5軸CNC部品の形状では、熱入力を管理するために、バランスの取れた荒加工と0.5mmの均一な仕上げ代が使用されます。LS Manufacturingの自動DFMパーサーは、3D/2D設計をインポートし、 2時間以内に壁勾配リスクの結果を生成するため、設計者は金型製作に着手する前に修正を行うことができます。
- 治具への投資を行う前に、DFMレポートを依頼し、モデリング段階で最小肉厚0.5mm 、フィレット半径0.5mmを指定してください。
- デフォルトの一般許容誤差としてISO 2768-fを指定し、主要壁についてはCPK ≥1.33とする。
データソース: ISO 2768-m/f 寸法公差および幾何公差に関する一般規格。
薄肉DFMチェックリストをダウンロードして、2時間の自動解析によって0.5mm未満の肉厚勾配と0.5mm未満のフィレット半径を特定し、治具取り付け開始前に加工後の歪みを防止する方法をご確認ください。
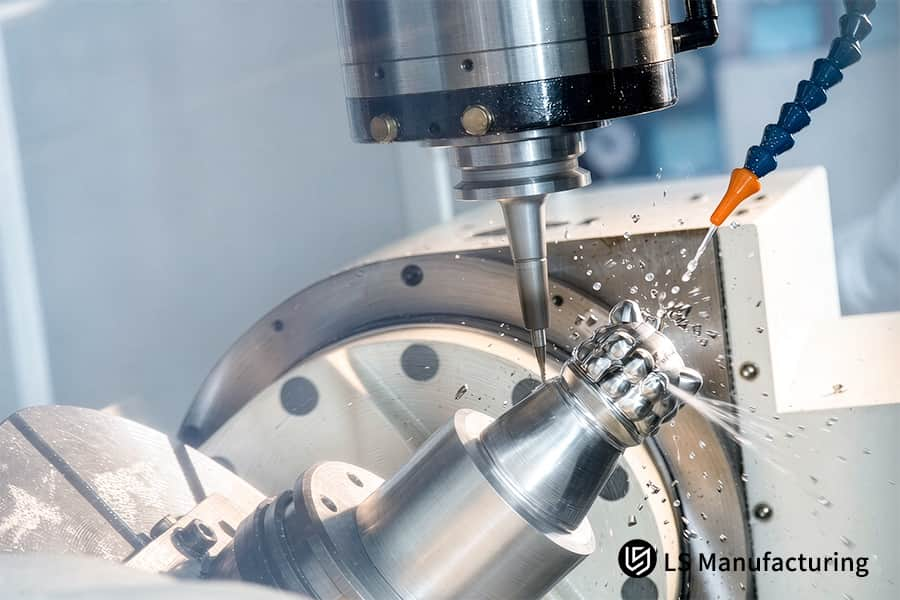
図1:5軸CNC加工機によるステンレス鋼ボールエンドの切削加工(クーラント噴霧付き)。
どのツールパス戦略が熱応力の蓄積を防ぐのか?
トロコイドフライス加工とアップカットは、工具の接触角度を最小限に抑え、パスごとの加熱時間を短縮することで、切削領域における熱応力を回避する非常に効率的な切削経路であり、結果として切削温度を30%以上低減します。
LS Manufacturing社は、 高速5軸CNC加工において、切削領域が周囲温度に保たれ、 AL 7075-T651の熱膨張を排除するために、CO₂または液体窒素を使用した極低温冷却を伴うこれらのツールパスを採用しています。
トロコイドツールパスと従来型ツールパスのパフォーマンス比較
| パラメータ | トロコイドミリング | 従来の直線経路 |
| ツールの接触角度 | ≤ 30°(円弧進入) | 90°~180°(フルスロット加工) |
| パスごとの接触時間 | 0.02~0.05秒 | 0.10~0.25秒 |
| 最高気温の上昇 | 周囲温度より45℃以下 | 周囲温度より80℃~120℃高い |
| 表面粗さ(Ra) | ≤ 0.6 μm | 0.8~1.2μm |
トロコイドミーリングでは、工具の係合角を30°以下、接触時間を1パスあたり0.02~0.05秒に抑え、ピーク温度上昇を周囲温度より45℃以下に抑えます(従来の直線経路では80~120℃)。5軸精密ミーリングでは、工具軸の動的な回転により3D形状の低い工具係合角を維持します。これは、薄肉5軸CNC加工の最も重要な特性の1つです。
LS Manufacturing社は、18,000~22,000rpm、0.3mmステップオーバーの5軸高速加工による反り防止CNC加工を採用しています。スピンドルを介した5軸クーラント供給により、チップ/ツール界面に極低温流体が供給され、材料温度を35℃以下に維持します。 反り防止CNC加工は、加工後の反りの原因となる非対称膨張の影響を効果的に排除します。
- AL 7075-T651の場合、トロコイドステップオーバーは工具径の0.3mmに設定し、チタン鋼の場合は0.5mmに増やしてください。
- 生産開始前に、冷却ノズルが切削刃から5度の角度で適切に位置合わせされていることを確認してください。
薄肉加工プロセス戦略とエンジニアリング性能比較
以下の表は、LS Manufacturing社による加工プロセスとDFM最適化加工戦略の性能エンジニアリングパラメータの違いを示しています。
| プロセス制御の次元 | 従来型の3軸加工ソリューション | 5軸DFM最適化ソリューション(LSマニュファクチャリング) | エンジニアリングの改善とメリット |
| 加工公差精度 | ±0.050 mm | ±0.003 mm (超精密グレード) | 精度が94%向上し、航空宇宙レベルの適合性を満たした。 |
| 達成可能な最小壁厚 | 1.20 mm | 0.50 mm (AL 7075-T651) | 壁厚制限が58.3%削減され、軽量設計が可能になった。 |
| 表面粗さ | Ra 1.6 μm | Ra 0.8 μm (仕上げフライス加工直接出力) | その後の手作業による研磨工程を減らす |
| 熱応力変形制御 | 停止と冷却にはオペレーターの経験が必要であり、反りやすい。 | 高圧・低温クーラント+動的トロコイドツールパス | 熱変形速度が85%以上減少 |
| 総合利回り | 83.8% | 97.9%(不良率2.1%に抑えられた) | 不良率が14.1%減少 |
5軸DFMによる全工程介入により、薄肉部品の寸法公差が飛躍的に向上すると同時に、コストと不良率を包括的に管理することが可能になります。
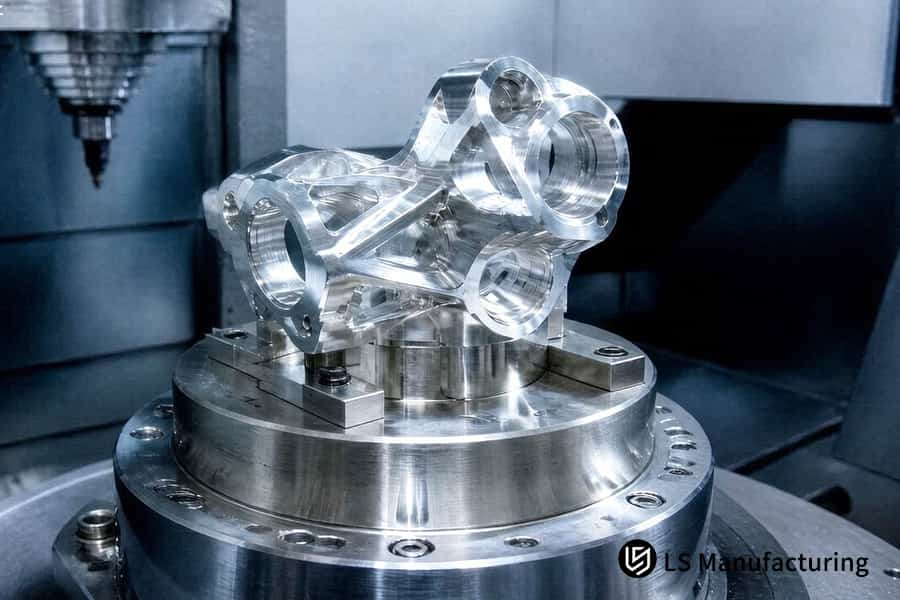
図2:5軸CNC加工により、チタン合金マニホールドブロックを0.01mmの精度で仕上げる。
アルミニウム薄肉加工において、精度を維持するための切断パラメータとは?
アルミニウム薄肉加工では、高速スピンドル回転と低切削深さ(ap)、高送り速度(fz)の組み合わせにより、高い精度を維持します。切削深さ(ap)と送り速度(fz)を制御することで、支持されていない0.50 mm厚のアルミニウム壁面における横方向切削力を80 N以下に抑え、壁面のたわみやビビリ振動を防止します。LS Manufacturing社は、高周波振動を最小限に抑えるため、速度と切削深さを制御することで、 0.50 mm厚のAL 7075-T651壁面の表面粗さRa 0.8 μmを維持しています。
推奨速度および送り速度マトリックス
- AL 7075-T651、肉厚0.50 mm:スピンドル回転速度18,000~24,000 rpm、ap 0.15~0.25 mm、fz 0.06~0.10 mm/歯。
- AL 6061-T6、肉厚1.0 mm以上:スピンドル回転速度14,000~18,000 rpm、ap 0.25~0.40 mm、fz 0.08~0.12 mm/歯。
5軸CNC加工サービスチームは、これらのマトリックスを使用して、薄肉部での切削力が80N以下に抑えられるようにしています。5 軸アルミニウム部品は、 0.50mmの壁厚に対してapを0.20mmに維持すれば壁のたわみが0.005mm以下に抑えられるため、このマトリックスの恩恵を受けます。
精密5軸CNCメーカーは、仕上げ代を0.10 mmとし、6 mmの超硬エンドミルを使用して22,000 rpmで5軸精密フライス加工を行います。約0.08 mm/歯のチップ負荷は、 Ra ≤ 0.8 μmの安定領域内です。薄肉インプラントブランクは0.01 mm以下の形状偏差を必要とするため、 5軸医療機器加工ではこの軽切削戦略を採用しています。
製造工程では、カスタム5軸CNCの見積もりはDFMジオメトリの承認に依存します。5 軸生産加工では、0.05 mmの仕上げ切削を24,000 rpmで行い、肉厚に対してCPK ≥ 1.33であることを確認します。推奨速度/送り範囲内に留まることで、薄肉5軸CNC加工におけるびびり振動を防ぎ、表面の完全性を保護します。
- 安定した切削領域から外れないように、0.50 mm厚のAL 7075-T651壁の場合、必ずap ≤ 0.25 mm 、スピンドル回転数≥ 18,000 rpmを使用してください。
- ISO 2768-f に準拠し、表面粗さ Ra 0.8 μm、壁厚公差±0.008 mm 。
データソース:機械ハンドブック(2020年版)、第31版(2020年)、切削パラメータ仕様ガイド。
高度な冷却システムは、機械加工中の熱をどのように軽減するのでしょうか?
高度な冷却システムは、切削工具の先端に70バールの高圧スピンドル冷却を提供することで、加工プロセスにおける発熱を低減するのに役立ちます。これは、工具の高速回転によって発生する空気バリアを貫通し、空気バリアが膨張する前に熱を除去するためです。
LS Manufacturing社は、 5軸加工センターに極低温冷却システムを採用しており、加工部品の温度を20℃±2℃に保っています。
70バールの主軸貫通クーラントを備えた5軸CNC加工サービスでは、フラッドクーラントでは実現できない、工具と切削屑の接触面への直接アクセスが可能です。5軸クーラントシステムは、工具と切削屑の接触面への直接アクセスを可能にし、切削屑を0.02秒で除去するとともに、 22,000rpmの回転速度で切削領域を周囲温度より最大45℃高い温度に維持します。
LS Manufacturing のクローズドループ温度制御システムは、部品温度を 5 秒ごとに記録し、 20°C ± 2°Cの範囲を満たすことを保証します。5 軸航空宇宙加工では、 70 bar と極低温のこの二重アプローチが利用されます。安定した部品温度は、 ±0.008 mmの壁公差を維持するために必要な条件です。購入時には、熱応力制御加工が可能な機械工場は、クーラント圧力の検証とサイクル内の温度記録を示す必要があります。反り防止 CNC 加工手順では、クーラントアプローチと0.3 mm のラジアルステップオーバーを組み合わせて、残留応力を排除します。
5軸フライス加工時にワークピースの歪みを防ぐための治具とは?
真空チャックと柔軟なソフトジョーは、集中した機械的クランプ力を位置決め基準面全体に均一に分散された保持力に置き換えることで、ワークピースの歪みを防止します。LS Manufacturingは、3Dワークピース輪郭からカスタムメイドの空気圧式フレキシブル治具を製作し、クランプによる内部変形をASME Y14.5-2018規格に準拠した±0.003 mmの極値に抑えています。
カスタムソフトジョー設計プロトコル
- 5軸CNC DFMサービスでは、ワークピース表面の形状に合わせてプロファイル加工されたソフトジョー表面を使用し、接触面積を増やし、接触圧力を5MPa以下に低減します。
- 高精度5軸CNC加工機の製造業者は、アルミニウム製またはポリウレタン製のジョーインサートを使用し、最終工程で0.01mmの精度で穴あけ加工を行う。
- トルクはリミッターによって設定され、切削力に耐え、弾性沈み込みを防ぐために、 200~500Nの半径方向の力を与える。
均一な真空圧力管理
- 真空チャックの設計は、部品の投影面積の70%をカバーすることを目的としており、 5軸真空治具の溝は、 ±0.01 mmの公差内でCNC加工によって切削されています。
- 油圧式内部キャビティサポートは、 200~500Nの力に対して独立して調整可能な補償ブロックを使用します。
- 特注の5軸CNC加工の見積もりでは、最低でも-0.06MPaの真空度が必要で、 200mm×150mmのフレームに対して1800Nの保持力を発生させることが求められています。
データソース: ASME Y14.5-2018 寸法公差。
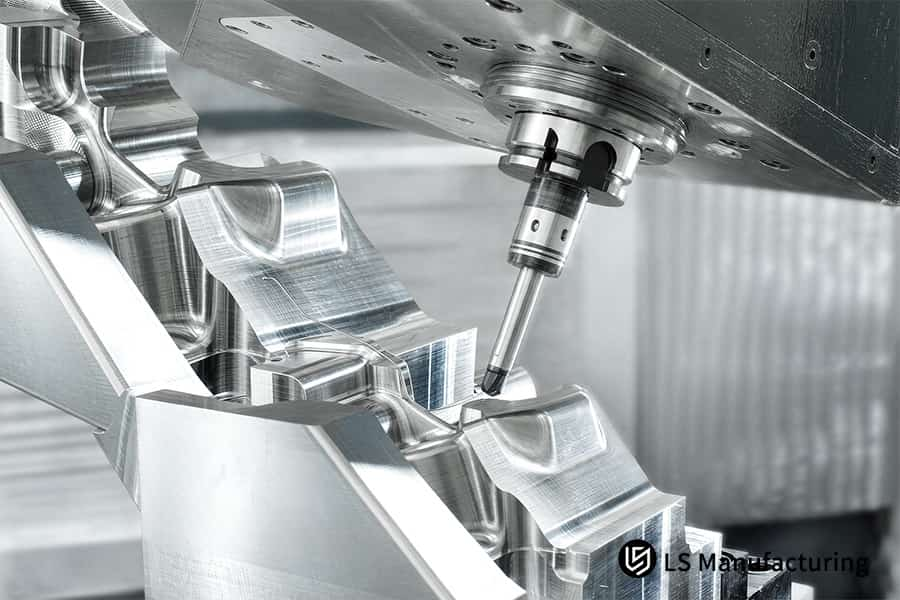
図3:5軸CNC加工により、アルミニウム金型キャビティを表面仕上げ0.02mmに切削加工する。
このガイドを作成したエンジニアたちをご紹介します
薄肉アルミニウムおよびチタン部品の反りは、部品設計を超える熱、クランプ力、および工具のたわみによって引き起こされます。LS Manufacturing のプロセス管理対策は、ラピッド プロトタイピングの専門家であるグロリアが先導する、 15 年以上にわたる精密機械加工の経験に基づいています。当社の工場で取得している 2 つの認証のうちの 1 つは、国際航空宇宙品質グループによって導入された AS9100 認証です。
薄肉DFMプロセスの5軸CNC加工では、最適な工具方向、トロコイドフライス加工技術、70バールのクーラント、および±0.008 mmの肉厚公差を維持する柔軟な治具により、反りが発生しないことを保証します。ツァイスCMM検査システムにより、すべての寸法が検証されます。米国品質協会は、重要な特徴に対するCPK ≥ 1.33という当社の約束を支えるSPC科学について説明しています。
STEPファイルまたはIGESファイルをグロリアに送信して、無料のDFM解析を受けてください。彼女はラピッドマニュファクチャリングにおいて15年以上の経験を持ち、治具製作前に壁厚のばらつきや冷却液不足領域を指摘する、実践的なDFMコメントを2時間以内に提供します。
中間応力除去熱処理は、どのように寸法安定性を回復させるのか?
中間応力除去熱処理は、粗加工工程で生じた残留応力を焼きなましまたは自然時効によって除去することで寸法安定性を回復させます。そうしないと、数時間以内に加工後の反りが発生します。LS Manufacturingでは、80%のバルク除去後、 24時間の応力除去サイクルを実施しています。中間応力除去熱処理により、仕上がり壁の公差は±0.005 mmとなります。
熱アニーリングの時間-温度曲線
- 5軸応力除去加工は荒加工から始まり、材料の80%が除去され、既存の応力バランスが崩れます。部品はAL 7075-T651の場合、190℃±5℃に加熱された炉に投入され、断面厚さ25mmごとに2時間保持されます。
- 1時間あたり15℃の速度で65℃まで冷却することで、再発生した温度勾配を解消します。反り防止CNC加工工程は、 0.3mmの均一な材料除去による半仕上げへと続きます。
- 5軸アニーリング加工では、 95℃で12時間の安定化処理を行った後、最終加工を行い、基準面全体にわたって0.002mm未満の微小歪みを実現します。
ツァイス社製CMMによる熱応力制御加工検証により、 ±0.005mmの公差が達成されます。5軸寸法安定性データは5軸生産スケジューリングに反映され、応力による変形による不良品が発生しないため、 5軸CNC加工コストの予測可能性が高まります。
- 肉厚が1.0mm未満の場合は、粗加工と半仕上げ加工の間に最低24時間の応力緩和期間を設けてください。
- 仕上げ工程の完了前に、CMMによる基準点ずれ( 0.003 mm未満)の検証が必要です。
複雑な形状において、対称的な材料除去が重要な理由とは?
材料除去のバランスが取れていることで、ワークピースの両側にかかる力が均等になり、熱バランスも保たれるため、曲げを防ぐことができます。LS Manufacturingの5軸CAMソフトウェアプログラムは、切削時に交互に層を削るプロセスを採用しており、両側から均等な量の材料を除去することで、応力バランスの取れた状態を作り出します。
5軸CNC加工サービスでは、切削順序に従って工具のパスを設定します。5軸同時輪郭加工により、反対側の工具の方向を制御するという課題を解決し、各切削時に均等な材料除去を実現します。両側から交互に均等に材料を除去することで、片側荒加工でよく発生する0.05mmの曲がりを防ぎます。
薄肉5軸CNC加工は、左右交互に0.3mmの深さで12秒間の荒加工を行う5軸荒加工戦略を採用することで可能になります。荒加工後、12組の箇所でレニショーOMP40プローブを用いて肉厚をチェックし、2点間の距離が0.01mmを超えた場合は、半仕上げ加工が必要となります。これにより、ISO 286 H7の穴公差に準拠し、中立軸が一定に保たれます。
購入目的の場合、カスタム5軸CNCの見積もりには、荒加工と仕上げ加工の項目を分けて記載する必要があります。5軸仕上げ加工では、表面粗さRa 0.8μmを得るために、24,000rpmで0.05mmずつ切削します。交互パスのオーバーヘッドはサイクルタイムの見積もりに既に含まれているため、 5軸CNC加工のコストは予測可能です。
初回製品検査において、 ISO 286規格に基づき、12箇所のマッチングポイントにおける5軸プロファイル精度検証を依頼する。
データソース: ISO 286(ISO規格における限界および嵌め合いのシステム)。
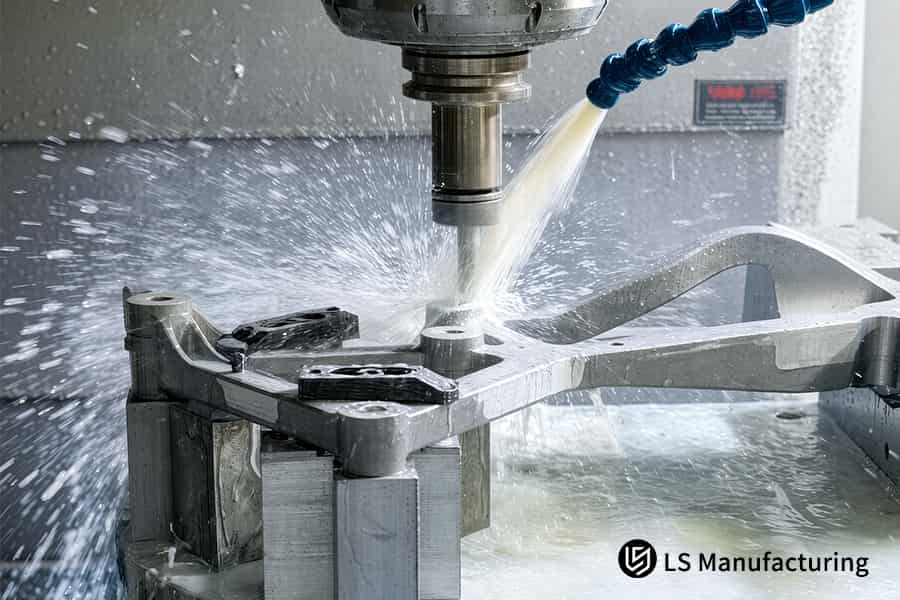
図4:5軸CNC加工機がアルミニウム製ブラケットに0.015mmの間隔でクーラントを噴霧している様子。
LSマニュファクチャリング社による航空宇宙用薄肉ブラケット向け5軸CNC DFMサービス:反り防止最適化
航空宇宙用薄肉ブラケット向けの5軸CNC DFMサービスでは、トロコイドツールパス、応力除去熱処理、真空治具を併用することで、反りを解消します。LS Manufacturing社は、3軸加工では許容偏差±0.008 mmを6倍も超える0.50 mm厚のAL 7075-T651ブラケットについて相談を受けました。
プロジェクト#AERO-2026-8942では、協調的な5軸運動学だけでは、反りを克服するには不十分であることが明らかになった。
クライアントの課題
調達チームが直面した問題は、薄肉の空気圧ブラケット( AL 7075-T651、肉厚0.50 mm )が原因で、部品の16.2%が廃棄されたことでした。3軸加工プロセスでは、要求される公差±0.008 mmに対し、部品の反りが±0.050 mm発生しました。これにより、1個あたりのコストが285ドル、リードタイムが14日となりました。5軸ブラケット加工では、クランプ応力と熱蓄積の問題を解決する必要がありました。
LSマニュファクチャリングソリューション
改良されたDFMプロセスでは、横方向の切削力を低減するためにトロコイドフライス加工が採用されました。最初の試作では、部品をクランプから取り外した後、 ±0.012 mmのスプリングバックが発生しました。5 軸応力除去プロセスでは、荒加工後にオーブンで24時間焼鈍を行い、機械式クランプを真空フレキシブルチャックに置き換えました。
結果と価値
最適化された製造プロセスにより、壁面公差は±0.003 mm 、表面粗さはRa 0.8 μmに向上しました。不良率は2.1%に低減され、単位コストは27.4%削減されて206.91ドルとなりました。納期は9日間に短縮されました。最適化された5軸反り防止ソリューションは、 Zeiss CMMによる検査とAS9100Dの認証を取得しました。
- 厚さが0.8mm未満のAL 7075-T651薄肉壁の加工時には、応力除去と併せてトロコイドフライス加工を適用する。
- 仕上げ加工を行う前に、真空チャックが覆う表面積が少なくとも70%であることを確認してください。
データソース: LS Manufacturing 2025–2026 実証データベース(プロジェクトID:#AERO-2026-8942、サンプルサイズ >1,200)。
薄肉7075ブラケットにおいて、不良率16.2%、反り±0.050mmから、欠陥率2.1%、公差±0.003mmへと改善します。5軸DFMによる27.4%のコスト削減を実現するお見積もりについては、当社までお問い合わせください。

よくある質問
1. LS Manufacturing社が5軸CNC加工で加工できる最小肉厚はどれくらいですか?
LS Manufacturing社は、最適化されたトロコイド状の工具経路戦略と、剛性の高い真空クランプによる振動のない加工により、 7075-T651などのアルミニウム合金の0.50mmまでの薄肉加工を確実に行い、 ±0.008mmの公差を維持しています。
データソース: LS Manufacturing 2025~2026 DFMログ
2. LSマニュファクチャリングは、薄いアルミニウム部品の反りをどのように防いでいますか?
LS Manufacturing社は、動的なトロコイド状のツールパス、対称的な積層切削パス、均一なクランプを保証する真空フレキシブル治具、および粗加工後の応力除去焼鈍処理により、薄型アルミニウム部品の反りを85%以上最小限に抑えています。
3. 複雑な5軸薄肉フライス加工において、どの程度の公差レベルを達成できますか?
LS Manufacturingは、航空宇宙、医療、光学分野における精密な作業に対応するため、高度に制御された熱環境下で、 Zeiss CMMによる測定を行い、標準公差±0.015 mm 、精密公差± 0.008 mm、超精密公差±0.003 mmを維持しています。
データソース:ツァイスCMM校正レポート
4. LS Manufacturing社から5軸DFM解析結果を入手するには、どれくらいの時間がかかりますか?
STEPまたはIGES形式の3D/2D図面をアップロードするとすぐに、LS Manufacturingのエンジニアが、加工性、ツールパス計画、コスト削減に関する本格的なDFM見積もり分析レポートを2時間以内に提供します。
5. 薄肉部品の加工において、5軸CNC加工が3軸加工よりも優れているのはなぜですか?
5軸CNC加工では、切削工具を最適な角度に保ち、工具の突き出し量を減らしながら、1回のセットアップで全ての面を加工できるため、 3軸加工で発生する治具の取り付けやクランプのミスによる公差の蓄積が解消されます。
6. 極低温冷却は、薄肉チタン部品の表面仕上げを向上させることができますか?
はい、液体窒素または高圧CO₂による極低温冷却を使用することで、チタン合金AMS 4928の過熱を確実に防ぎ、寸法安定性を損なうことなく、切削面の表面粗さRa 0.8μmを向上させ、工具の寿命を延ばすことができます。
データソース:サンドビック・コロマント切削データハンドブック、チタン断面の極低温加工。
7. LS Manufacturing社は、薄肉部品の5軸CNC加工コストをどのように計算していますか?
LS Manufacturingにおけるコスト見積もりは、使用する材料、切削にかかる予想時間、特注治具、後処理の必要性によって異なります。しかし、DFM最適化とプロセス改善による無駄の削減により、薄肉加工において15%から35%のコスト削減が実現します。
8. 薄肉加工部品にはどのような後処理オプションがありますか?
LS Manufacturing社は、 MIL-A-8625 Type III規格に準拠した最大50ミクロンの硬質陽極酸化処理、均一なマット仕上げを実現するためのガラスビーズブラスト処理、およびISO 7599に完全に準拠するための精密研磨を提供しています。
データソース: ISO 7599規格
まとめ
薄肉部品の5軸CNC加工には、対称的なツールパス、応力除去熱処理、高圧冷却システムが必要です。LS ManufacturingはISO 9001:2015/AS9100Dの認証を取得しており、反りや振動などの問題に対処し、 ±0.003 mmの公差を実現しています。LS Manufacturingは、航空宇宙用ブラケットから医療機器筐体まで、幅広い顧客に対し、薄肉部品の評価と製造を支援しています。
部品の反りやロス率が高いといったお悩みはありませんか? 「見積もり依頼」ボタンをクリックして、3D/2D図面をアップロードしてください。当社の専門家チームがDFM(設計製造性)の実現可能性を無料で分析し、 2時間以内にお見積もりをご提示いたします。
📞電話番号:+86 185 6675 9667
📧メールアドレス:info@lsrpf.com
🌐ウェブサイト: https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LS Manufacturingは、この情報の正確性、完全性、または特定の用途への適合性について、明示的または黙示的な表明または保証を一切行いません。プロセスパラメータおよび製品の性能は予告なく変更される場合があります。用途に応じたエンジニアリングガイダンスについては、当社のDFMチームに直接お問い合わせください。
LS製造チーム
LS Manufacturingは業界をリードする企業です。カスタム製造ソリューションに特化しており、20年以上の経験と5,000社以上のお客様との実績があります。高精度CNC加工、板金加工、 3Dプリンティング、射出成形、金属プレス加工、その他ワンストップ製造サービスを提供しています。
当社工場は、ISO 9001:2015認証を取得した最新鋭の5軸加工センターを100台以上保有しています。世界150カ国以上のお客様に、迅速、効率的、かつ高品質な製造ソリューションを提供しています。少量生産から大規模なカスタマイズまで、お客様のニーズに24時間以内の最短納期で対応いたします。LS Manufacturingをお選びください。効率性、品質、そしてプロフェッショナリズムをお選びいただくことを意味します。
詳細については、当社のウェブサイト( www.lsrpf.com )をご覧ください。