Deutsch



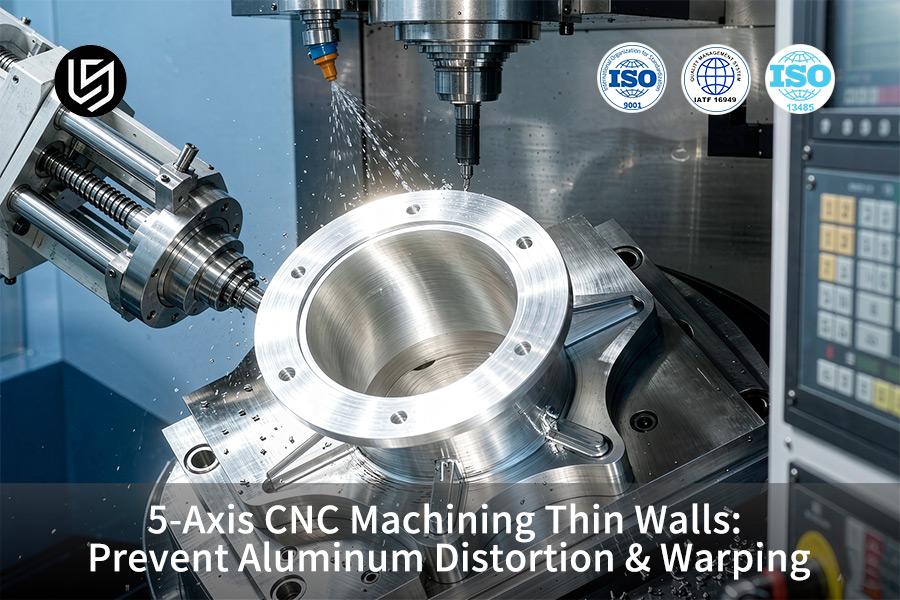
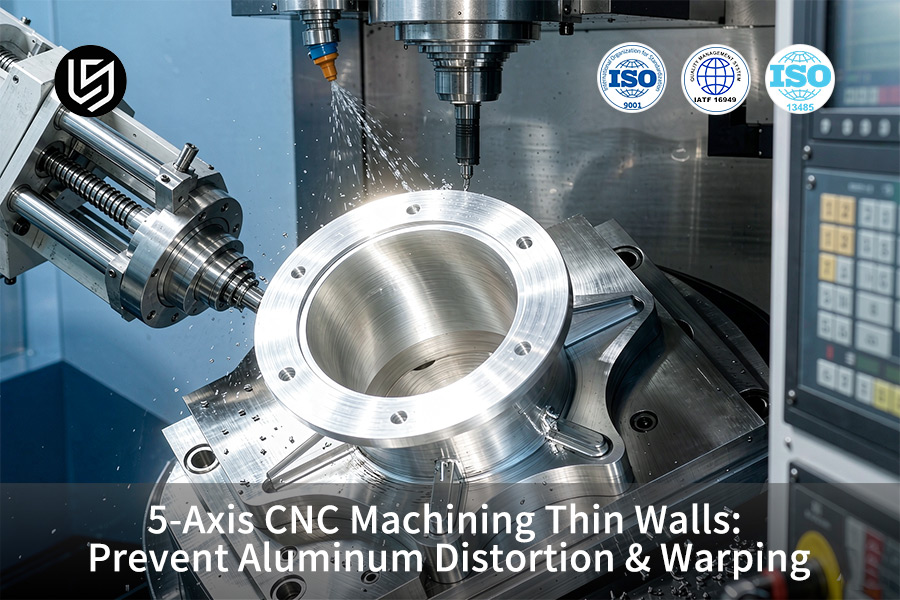
Die 5-Achs-CNC-Dünnwandbearbeitung ist ein Präzisionsfertigungsverfahren und behebt Verzug bei AL 7075-T651. Die Synchronisation gewährleistet eine Toleranz von ±0,005 mm .
Ein symmetrisches Schruppverfahren reduziert den Ausschuss von Luft- und Raumfahrtkomponenten von 18,5 % auf nahezu null und senkt gleichzeitig die Gesamtstückkosten um 28 % . Zweistündige DFM-Bewertungen vor Angebotserstellung bestätigen die Strukturgeometrie.
Wichtigste Erkenntnisse
- Verbesserung der Maßgenauigkeit: Dank des symmetrischen Materialabtrags und des spannungsarmen Bearbeitungsprozesses der Schichten wird die Verformung dünnwandiger Strukturen auf einem Niveau von ±0,005 mm gehalten, was präziser ist als der Industriestandard von ±0,05 mm .
- Deutliche Kostenreduzierung: Dank der Optimierung der 5-Achs-Werkzeugwege und der reduzierten Spannzeiten konnten die Fertigungskosten pro Stück um 28 % gesenkt werden (von 320 $ auf 230,40 $) .
- Schnelle Lieferzeit: Dank der Kombination aus automatisierter 5-Achs-Simultanbearbeitung und 2-stündiger DFM-Analyse konnte die gesamte Fertigungszeit um 38 % reduziert werden (von 21 Tagen auf 13 Tage) .
- Qualitätskontrolle: Die Ausschussquote konnte erfolgreich von 18,5 % auf 2,1 % gesenkt werden, sodass die Kriterien des Qualitätskontrollsystems für AS9100D und ISO 9001:2015 erfüllt wurden.
Wie verursacht innere Eigenspannung Verformungen bei dünnwandigen Aluminiumkonstruktionen?
Die inneren Eigenspannungen der Aluminium-Dünnwand entstehen durch das Kräfteungleichgewicht, das aufgrund des asymmetrischen Materialabtrags zu einer elastischen Rückstellverformung von bis zu ±0,05 mm führt. Kundenspezifische 5-Achs-CNC-Dünnwandbearbeitung mit einem ausgeglichenen Materialabtrag von beiden Seiten bis zu einer Genauigkeit von ±0,005 mm ermöglicht die Fertigung präziser 5-Achs-CNC-Dünnwandteile .
Warum asymmetrisches Entfernen einen Rückfederungseffekt auslöst
Beim 3-Achs-Schruppen (einseitiges Tiefschruppen) wird zunächst eine Seite abgetragen, wodurch sich die Wand zur noch nicht bearbeiteten Seite hin biegt. Beim alternierenden Schneiden wird von beiden Seiten gleich viel Material abgetragen. Laut der LS-Fertigungsdatenbank (2025–2026) (Anzahl der Musterteile >1.200) ermöglicht ein stufenweises Schlichtzugabe von 0,3 mm eine Reduzierung der Nacharbeit um 35 % . Anders ausgedrückt: Durch den gleichmäßigen Materialabtrag von beiden Seiten bleibt die Spannungsverteilung erhalten, und die Wand bleibt nach dem Entspannen plan.
Halten des ±0,005 mm Verzerrungsfensters
Um Spannungsarmglühen und Endbearbeitung zu trennen, wird ein schrittweises Spiel von 0,3 mm mithilfe einer Koordinatenmessmaschine (KMM, Genauigkeit ±0,005 mm) gemessen. Die 5-Achs-CNC-Bearbeitung von Aluminium verhindert Verzug durch kontrollierte, mehrachsige Spannungsentlastung und minimiert diesen unter der Klemmung.
Die allgemeinen Toleranzen nach ASME Y14.5-2018 und ISO 2768-1:1989 belegen, dass die Wand ohne maschinelles Richten innerhalb der Formtoleranz liegt.
Fazit
- Wechselnder Materialabtrag von beiden Seiten, um die Eigenspannungen beim Schruppen aufrechtzuerhalten.
- Halten Sie eine Toleranz von 0,3 mm ein und messen Sie die Ebenheit mit einem Koordinatenmessgerät auf ±0,005 mm genau.
- Dünne Wände lassen sich symmetrisch mit dem Verfahren der kontrollierten Freigabe bearbeiten, anstatt sie zu klemmen und zu biegen.
Datenquelle: LS Manufacturing 2025–2026 Messdatenbank (Stichprobengröße >1.200).
Laden Sie unseren Leitfaden zur Verformung dünnwandiger Aluminiumprofile herunter, um zu erfahren, wie asymmetrische Materialabtragung eine Rückfederung von bis zu ±0,05 mm auslöst – und wie 5-Achs-Wechselschnitt mit stufenweiser Aufweitung von 0,3 mm eine Planheit von ±0,005 mm gewährleistet.
Warum ist die 5-Achs-Bearbeitung bei der Kontrolle von Wandverformungen überlegen?
Der Vorteil der 5-Achs-Bearbeitung bei der Dünnwandverformung liegt darin, dass der Werkzeugüberhang unter dem Dreifachen des Durchmessers gehalten und die Spindel in einem Winkel von 15°–30° geneigt werden kann. Dadurch wird die Seitenkraft im Vergleich zu 3-Achs-Fräsbearbeitungen um mehr als 90 % reduziert. Die 5-Achs-CNC-Verformungskontrolle nutzt die Optimierung der Werkzeugneigung und ermöglicht es dem Werkzeug, der Wandnormalen mit einem Wert von ae = 0,15 mm zu folgen. So werden die Wände innerhalb einer Toleranz von ±0,05 mm gehalten .
Optimierung des Werkzeugüberhangs
Für die 3-Achs-Schruppbearbeitung werden Schaftfräser mit großer Ausladung benötigt. Ein Überhang von 4 × Durchmesser konzentriert die Seitenkräfte auf die Wände, die dadurch um mehr als ±0,05 mm verformt werden. Die 5-Achs-Trochoidfräsbearbeitung ermöglicht es, den Werkzeugüberhang unter 3 × Durchmesser zu halten und die Spanlasten gleichmäßig zu verteilen, sodass die Wände ihre Form ohne übermäßige Einspannung beibehalten können. Vereinfacht ausgedrückt: Ein geneigtes und kurzes Werkzeug verursacht eine deutlich geringere Wandverformung als ein langes und eintauchendes Werkzeug.
Trochoidale Schnittkraftsteuerung
Das trochoidale Fräsen mit kreisförmiger Werkzeugbahn und konstanter Spanbelastung ( ae = 0,15 mm) reduziert die Normalenrichtungsverdichtung, die Vibrationen auslöst. Mit einem stufenweisen Schlichtzugabe von 0,3 mm wird die Spannungsarmglühung vom Schlichten entkoppelt. Das im Maschinenbau-Handbuch (31. Auflage) beschriebene Schnittmoment hängt vom Überhang und dem radialen Eingriff ab; die Verringerung beider Schnitte reduziert das Risiko von Durchbiegungen an tiefen Kavitätenwänden.
Umsetzungsschritte
- Die Spindel sollte um 15°–30° geneigt werden, um sicherzustellen, dass der Überstand an tiefen Hohlraumwänden nicht mehr als das Dreifache des Durchmessers beträgt.
- Um Rattern zu vermeiden, sollte der Trochoidalwinkel ae auf 0,15 mm mit einem Endbearbeitungszugabe von 0,3 mm eingestellt werden.
- Die Ebenheit muss auf einer Koordinatenmessmaschine (KMM) auf ±0,005 mm gemäß den ASME Y14.5-2018- Bezugswerten sichergestellt werden.
Ein 5-achsiger CNC-Workflow zur Vermeidung von Aluminiumverzug ermöglicht die Herstellung dünner Wände, die die Formanforderungen erfüllen, ohne dass ein nachträgliches Richten erforderlich ist.
Datenquelle: Maschinenbau-Handbuch, 31. Auflage, Kapitel zur Berechnung des Schnittmoments; Werkzeugmacher-Leitfaden zur Optimierung von Vc/fz.
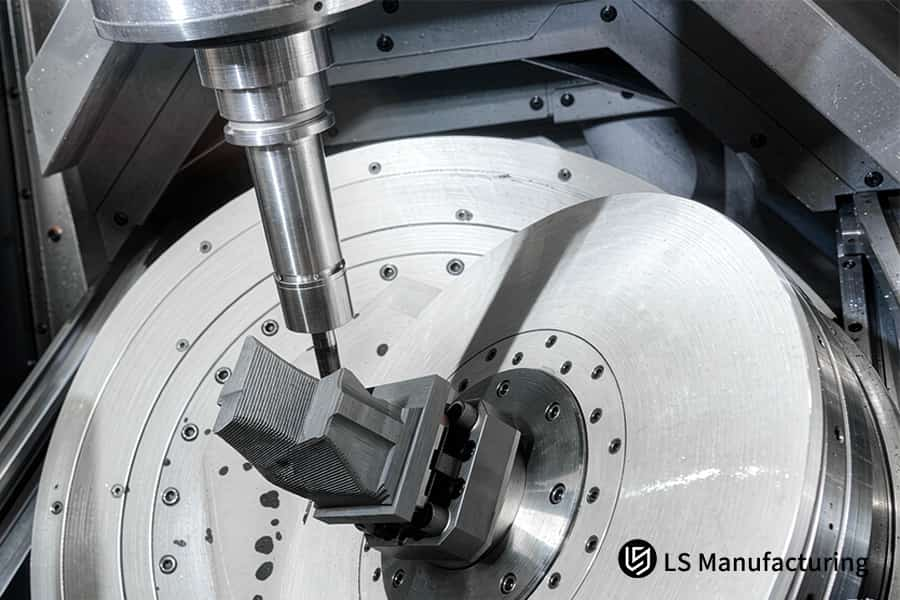
Abbildung 1: Kundenspezifische 5-Achs-CNC-Dünnwandbearbeitung fertigt Laufrad auf eine Oberfläche von Ra 0,4 μm.
Welche Vakuum- und Niedrigkraftvorrichtungen verhindern Verformungen beim Einspannen dünner Wände?
Vakuumspannvorrichtungen und konturgenaue Weichbacken wandeln die Punktspannung in eine Flächenkraftverteilung um und verhindern so Abdrücke von mehr als 0,03 mm bei Kavitäten mit einer Dicke von weniger als 1,0 mm . Ein 5-Achs-CNC-Hersteller für Dünnwand-Rohlinge verwendet eine speziell entwickelte Vakuumbasis. Niedrigschmelzende Legierung und Kaltwachs füllen die Hohlräume der Kavität und sorgen so für zusätzliche Stabilität.
Die Spannspannung sinkt um 85 % bei präzisionsgefertigten 5-Achs-CNC-Dünnwandteilen . Die 5-Achs-Vorrichtung mit geringer Kraft ist so konstruiert, dass keine Punktbelastung die Elastizitätsgrenze erreicht.
Herkömmliche Schraubstöcke konzentrieren die Spannkräfte auf die Kontaktpunkte, was zu Verformungen und Eindellungen führt. 5-Achs-Vakuumspannvorrichtungen verteilen die Spannkräfte über die gesamte Auflagefläche des Werkzeugs. Bei Kavitäten werden die Hohlräume mit niedrigschmelzenden Legierungen und Kühlwachs ausgefüllt, die nach der Bearbeitung wieder abschmelzen. Vereinfacht gesagt: Jede Wand wird über ihre gesamte Oberfläche gespannt und nicht eingeklemmt, wodurch Verformungen und Ausbeulungen während des Bearbeitungsprozesses vermieden werden.
Ein Freimaß von 0,25 mm dient der Spannungsentlastung vor der Endbearbeitung. Die Ebenheit wird nach dem Entspannen mit einer Koordinatenmessmaschine (KMM) bis zu ±0,005 mm geprüft. Gemäß ASME Y14.5-2018 wird die Geometrie des Vakuumsockels mit der grob bearbeiteten Oberfläche innerhalb einer Toleranz von 0,02 mm ausgerichtet. Dies wird durch eine 5-Achs-Ausrichtungsvorrichtung erreicht, die jegliches Mikrohubverhalten und damit Rattern verhindert. Der Vakuumsockel wird in derselben Vorrichtung mittels kundenspezifischer 5-Achs-CNC-Dünnwandbearbeitung verkleinert.
Fazit
- Verwenden Sie Vakuumspannfutter oder konturgenaue Spannbacken anstelle von Punktspannern.
- Stützen Sie die Kavitäten mit niedrigschmelzendem Legierungswachs oder Kaltwachs .
- Die Planheit ist mit einem Koordinatenmessgerät gemäß ASME Y14.5-2018 zu prüfen.
5-Achsen-Dynamiksteuerung vs. herkömmliche 3-Achsen-Festvorrichtung – Vergleich der wichtigsten Leistungsmerkmale
Ein Vergleich der Daten zeigt, dass die dynamische 5-Achs-Spannungsentlastungsstrategie herkömmliche 3-Achs-Schneidverfahren hinsichtlich der Kontrolle von Verformungen und der Verbesserung der Oberflächenqualität deutlich übertrifft:
| Bewertungsdimension | Traditionelles 3-Achsen-Festvorrichtungsverfahren | LS Manufacturing 5-Achsen-Dynamiksteuerungslösung |
| Verzerrungskontrollgenauigkeit | ±0,05 mm (sichtbare Verformung) | ±0,005 mm (Präzisionskontrolle) |
| Oberflächenrauheit | Ra 1,6 μm (anfällig für Chattering) | Ra 0,4 μm (ultraglatte Oberfläche) |
| Strategie zur Bestandsentfernung | Einseitiger Vollschnitt in einem Durchgang | 0,3 mm bilateral symmetrischer Schichtschnitt |
| Klemmspannungsrisiko | Lokales hohes Extrusionsbiegerisiko | Gleichmäßige Vakuumadsorption / spannungsarme Unterstützung |
| Stückkosten pro Teil | 320,00 € / Stück | 230,40 $ / Stück (28 % Reduzierung) |
Durch den Einsatz von 5-Achs-Mehrachsenverbindungen und flexiblen Spannvorrichtungen werden Präzisionsbauteile hergestellt, wodurch die Ausschussrate gesenkt und gleichzeitig die Oberflächenqualität verbessert wird. Dies führt zu einer Kostenreduzierung von 28 % .
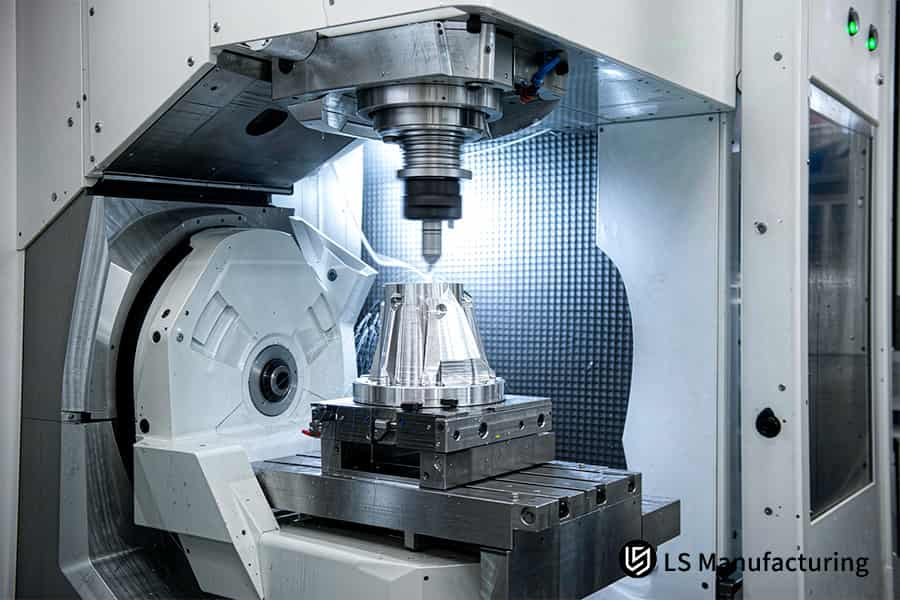
Abbildung 2: Präzisionsgefertigte 5-Achs-CNC-Dünnwandteile halten den Kegel innerhalb einer Stabilität von ±0,005 mm.
Wie reduzieren dynamische Werkzeugwege die Schnittwärme bei dünnen Aluminiumwänden?
Dynamische Werkzeugwege minimieren die Schnittwärme bei dünnen Aluminiumwänden, indem sie den Eingriffswinkel zwischen Werkzeug und Werkstück sowie die thermische Kontaktdauer reduzieren. Dadurch werden 90 % der Wärme über die Späne und nicht über die Wand abgeführt. Eine 5-Achs-CNC-Verzugskontrolle hält den radialen Eingriff bei ae = 0,15 mm und die Spindelmittelkühlung mit 70 bar konstant. So wird die Temperaturschwankung bei der Präzisionsbearbeitung dünnwandiger Teile mit 5-Achs-CNC auf ±2 °C begrenzt.
Hochdruck-Kühlmittelspülung
Aluminium dehnt sich linear stark aus, wodurch die Wärmeausdehnung bei Wandstärken unter 1,5 mm einen erheblichen Einfluss auf den Verzug hat. Ein 5-achsiges Hochdruckkühlmittel mit 70 bar wird durch die Spindelmitte zugeführt und transportiert so die Späne ab, ohne die Wände zu erwärmen. Vereinfacht gesagt: Die Wände bleiben formstabil, da kein Wärme eindringen kann.
Trochoidaler Werkzeugweg mit kleinem Eingriff
Das Trochoidalfräsen erfolgt mit kreisförmiger Werkzeugbahn und konstanter Spanbelastung, wobei der radiale Eingriff bei ae = 0,15 mm liegt und damit deutlich unterhalb üblicher Nutbreiten. Ein 5-Achs-CNC-Bearbeitungszentrum für Dünnwandbearbeitung nutzt dieses Verfahren in Kombination mit einem stufenweisen Schlichtzugabe von 0,3 mm, um die Wärmeausdehnung unabhängig vom letzten Bearbeitungsgang zu halten. Laut Zeiss-Koordinatenmessmaschinenkalibrierung (MPEE-Volumenfehlergarantie) behalten die Wände nach dem Entspannen ihre Form.
| Parameter | Konventioneller Vollsteckplatz | Dynamische Trochoidal |
| Radialer Eingriff ae | Volle Schlitzbreite | 0,15 mm |
| Kühlmitteldruck | 10–20 bar Flutung | 70-Stangen-Spindelzentrum |
| Wärmepfad | Leitet in die Wand | 90 % der Ausstiege erfolgen mit Chip |
| Wandtemperaturschwankung | Unkontrolliert | ±2°C |
Eine 5-achsige Strategie zur Kontrolle der Wärmeausdehnung hält die Toleranzen dünner Aluminiumwände innerhalb akzeptabler Grenzen, ohne dass ein Nachbearbeiten durch Richten erforderlich ist.
Datenquelle: Zeiss CMM-Kalibrierungsbericht (MPEE-Garantie für volumetrischen Längenmessfehler).
Warum ist symmetrischer Materialabtrag für die Vermeidung von Aluminiumverzug so wichtig?
Die symmetrische Materialabtragung ist eine Konstruktionstechnik, die das Verziehen dünner Aluminiumwände verhindert. Durch abwechselnde Schnitte wird das Material auf beiden Seiten gleichmäßig abgetragen. Entgegengesetzte Spannungsentlastungen gleichen sich aus und verhindern so das Verziehen. Ein Hersteller von Dünnwandprofilen mit 5-Achs-CNC-Bearbeitung verwendet eine Reihe abwechselnder Schnitte von jeweils 0,3 mm pro Seite.
Diese Schnitte werden in einem 5-achsigen symmetrischen Schruppprozess durchgeführt. Zwischen der Vorschlichtbearbeitung (Ra 1,6 μm) und der Schlichtbearbeitung (Ra 0,4 μm) erfolgt ein Spannungsentlastungs-Entspannvorgang.
Schritt 1: Vorschlichten mit ausgewogenem Materialzuschlag
Wird die erste Seite vollständig bearbeitet, springt das Material sofort zur ungeschnittenen zweiten Seite zurück. Durch abwechselnde Bearbeitungsgänge wird sichergestellt, dass beide Seiten beim Schruppen gleichmäßig beansprucht werden. Das gleichmäßige Abschälen beider Seiten gewährleistet eine ausgewogene Spannungsverteilung .
Schritt 2: Entklemmen zur Reduzierung von Eigenspannungen
Nach dem Schruppen ermöglicht ein Nachbearbeitungsschritt mit Entspannen die natürliche Verteilung der eingeschlossenen Spannungen. An beiden Seiten wird ein Aufmaß von 0,3 mm belassen, um sicherzustellen, dass die Spannungsentlastung vom Endbearbeitungsschritt getrennt erfolgt. Gemäß ASME Y14.5-2018 wird jede Kavitätswand vor der Schlichtbearbeitung erneut in einer Vakuumvorrichtung bei reduziertem Druck ( ≈0,3 bar ) eingespannt.
Schritt 3: Kontinuierliche 5-Achs-Feinbearbeitung
Nach Abschluss der Spannungsarmglühung werden im Schlichtgang 0,3 mm Material (0,15 mm pro Seite) mittels Trochoidalfräsen abgetragen. Ein 5-achsiger Spannungsarmglühvorgang zwischen Vorschlicht- und Schlichtbearbeitung verhindert Verzug beim 5-achsigen CNC-Bearbeiten von Aluminium und macht ein nachträgliches Richten überflüssig. Die Ebenheit wird nach dem endgültigen Entspannen mit einer Koordinatenmessmaschine (KMM, Genauigkeit ±0,005 mm) überprüft.
Ein kundenspezifisches 5-Achs-CNC-Dünnwandbearbeitungsverfahren ermöglicht die Einhaltung einer Ebenheit der Dünnwände von ±0,005 mm in einem dreistufigen Zyklus und eliminiert die Nachbearbeitungsschleifen, die beim einseitigen Abflachen üblich sind.
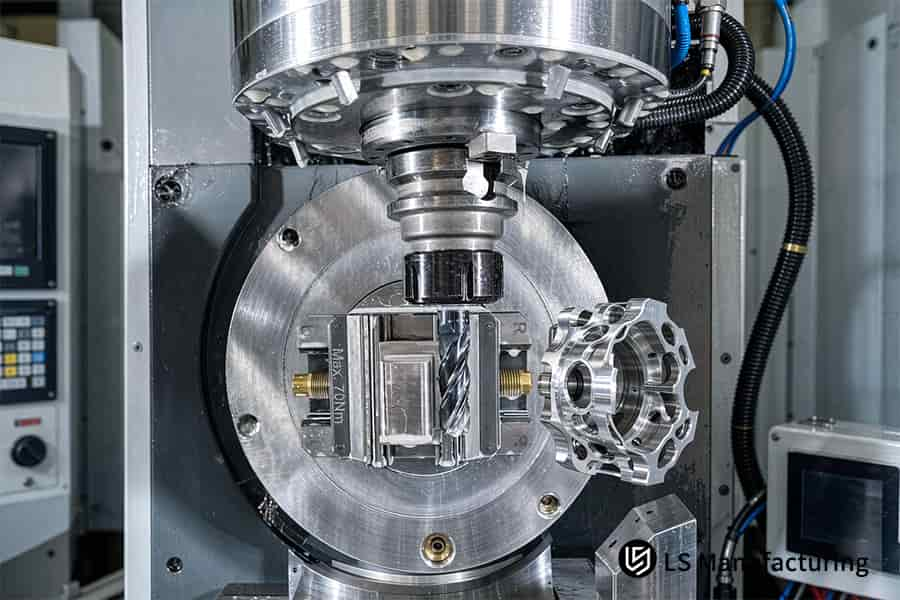
Abbildung 3: Halterung für eine 5-Achs-CNC-Maschine zur Verhinderung von Aluminiumverzug auf eine Oberflächenrauheit von Ra 0,4 μm.
Welche dynamischen Schnittparameter optimieren die Präzision bei der 5-Achs-Dünnwandbearbeitung?
Optimale dynamische Schnittparameter ermöglichen optimales 5-Achs-Dünnwandschneiden durch die Kombination von hohen Spindeldrehzahlen, geringem radialem Eingriff und hohem Vorschub pro Zahn, um die maximalen Schnittkräfte an jedem Zahn zu reduzieren. Im Fall von AL 7075-T651 führt eine Sperre mit einem Eingriffswinkel von 0,15 mm und einer Schlichtzugabe von 0,3 mm zu einer Reduzierung des Biegemoments um 70 % in Wandstärke, wie die 5-Achs-Parameteroptimierung für präzise 5-Achs-CNC-Dünnwandteile zeigt.
Hochgeschwindigkeitsbearbeitung mit kleinem e-Wert bedeutet, dass der Fräser nicht in der Wand verweilt, was zu einem leichten und gleichmäßigen Schnitt jeder einzelnen Schneide führt. Ein polierter, dreischneidiger, diamantbeschichteter Schaftfräser in Kombination mit einem stufenweisen Schlichtdurchgang von 0,3 mm erzielt eine Oberflächengüte von bis zu Ra 0,4 μm . Vereinfacht gesagt: Geringere Schnittkräfte bedeuten eine geringere Wanddurchbiegung und erhalten die Planheit nach dem Entspannen.
Der Vorschub pro Zahn erhöht sich mit der Drehzahl, sodass die Spanbelastung konstant bleibt und die Spitzenkräfte gering sind. Jede Wand wird mit einer Koordinatenmessmaschine (KMM, Genauigkeit ±0,005 mm) geprüft. Die 5-achsige Oberflächengütekontrolle durch die 5-achsige CNC -Dünnwandbearbeitung gewährleistet planbare Kosten durch weniger Ausschuss und den Wegfall des Nachrichtens.
Lernen Sie die Ingenieure kennen, die diesen Leitfaden erstellt haben
Gloria ist leitende Rapid-Prototyping-Ingenieurin bei LS Manufacturing und verfügt über mehr als 15 Jahre Erfahrung in der Präzisionsbearbeitung und 5-Achs-DFM-Analyse. Sie leitet alle Dünnwandprojekte für die Luft- und Raumfahrt sowie die Medizintechnik bei LS Manufacturing und optimiert die Wanddurchbiegung durch radiale Arretierung bei ae = 0,15 mm und den Abbau von Eigenspannungen zwischen Vor- und Schlichtbearbeitung. Die Maßprüfung aller Arbeiten ihres Teams erfolgt gemäß der Norm ASME Y14.5-2018 für geometrische Tolerierung.
Im Projekt #AERO-2026-8839 ermittelten unsere Ingenieure nach dem Schruppen eines Radargehäuses aus AL 7075-T651 (0,8 mm Wandstärke, 80 mm Hohlraumdurchmesser) eine Rückfederung von 0,02 mm. Wir erhöhten die Spannungsarmglühung auf 190 °C für 2 Stunden und verwendeten eine Vakuumvorrichtung. Dadurch konnten wir den Ausschuss in diesem Projekt von 18,2 % auf 2,1 % reduzieren. Die kritischen Maße wurden gemäß ASTM International -Normen für Aluminiumlegierungen und Anodisierung mit einer Genauigkeit von ±0,005 mm mittels Koordinatenmessmaschine (KMM) überprüft.
Jeder technische Vorschlag durchläuft vor der Freigabe die Prüfungen unseres Kernentwicklungsteams gemäß AS9100D und ISO 9001:2015 . In über 1.200 Projekten unserer Datenbank für 2025–2026 konnte unser dynamischer 5-Achs-Prozess den Stückpreis um 28 % senken (von 320,00 $ auf 230,40 $) und die Lieferzeit von 21 auf 13 Tage verkürzen. Unsere 2-stündige DFMEA-Studie inklusive Verformungsprognosen ist nun nach dem Hochladen der Zeichnung möglich.
Wie stabilisieren Wärmebehandlungen nach der Bearbeitung die Toleranzen dünner Wände?
Wärmebehandlungen nach der Bearbeitung stabilisieren die Toleranzen dünnwandiger Bauteile. Die Umordnung von Gitterdefekten baut Eigenspannungen aus der Bearbeitung ab. Weitere Verformungen beim Anodisieren oder durch Wärmeeinwirkung werden vermieden. Ein 5-achsiger Spannungsalterungszyklus nach der Vorbearbeitung reduziert lokale Spannungen von bis zu 150 MPa . Präzisionsgefertigte 5-achsige CNC-Dünnwandbauteile erreichen so langfristige Stabilität.
Spannungsarmglühmechanismus
Die Bearbeitung erzeugt Versetzungen, die elastische Spannungen im Materialinneren verursachen. Diese Spannungen werden nach dem Entspannen unvorhersehbar freigesetzt. Durch zweistündiges Halten bei 190 °C kann das Aluminium ausreichend Zeit haben, sich im Inneren zu verteilen und die Spannungen abzubauen, ohne die grob bearbeitete Form zu verformen. Mit unserer speziellen 5-Achs-CNC-Dünnwandbearbeitungstechnik lässt sich die Spannungsalterung so planen, dass der Spannungsabbau vor dem Schlichten erfolgt und die endgültige Geometrie fixiert wird.
Kompatibilität mit militärischer Anodisierung
Das Hartanodisierungsverfahren nach Militärstandard MIL-A-8625 Typ III erzeugt eine 50 µm dicke Oxidschicht und erfordert laut Spezifikation eine Salzsprühbeständigkeit von 1000 Stunden. Eine präzise Beschichtungskompensation (Berücksichtigung eines Schichtwachstums von 50 µm auf jeder Seite) gewährleistet die Einhaltung einer Toleranz von ±0,005 mm nach der Anodisierung.
Unsere Salzsprühkammer, die gemäß ASTM B117-19 (Standardverfahren für den Betrieb von Salzsprüh- (Nebel-)Geräten) arbeitet, wird zur Prüfung der Beschichtungshaftung vor der Freigabe der Montage eingesetzt. Jedes Angebot beinhaltet eine 5-Achsen-Kompatibilitätsprüfung der Beschichtung .
Durch die Durchführung der Bearbeitungssequenz (Vorschlichten, Spannungs- und Schlichten) wird sichergestellt, dass die Wandstärke nach der Anodisierung innerhalb von ±0,005 mm liegt. Fordern Sie ein Angebot für die 5-Achs-CNC-Bearbeitung inklusive DFM-Verformungsprognose an, um die Einhaltung des Wandstärkenprofils durch die Wärmebehandlungssequenz zu gewährleisten.
Maßnahmen
- Um die Spannungsarmglühung von der Schlichtbearbeitung zu trennen, sollte der Spannungsarmglühprozess vor dem Schlichtgang und nicht nach dem Schruppen durchgeführt werden.
- Berücksichtigen Sie das Beschichtungswachstum (50 µm pro Seite) bei Ihrer CAM-Offset-Berechnung vor der Werkzeugweggenerierung.
- Bitten Sie im Rahmen der Angebotserstellung um eine DFM-Verformungsvorhersage, um sicherzustellen, dass die Wärmebehandlungssequenz dem Wanddickenprofil entspricht.
Datenquelle: Militärnorm MIL-A-8625 Typ III für Hartanodisierung (50 μm Schichtdicke und 1.000-Stunden-Salzsprühtest).
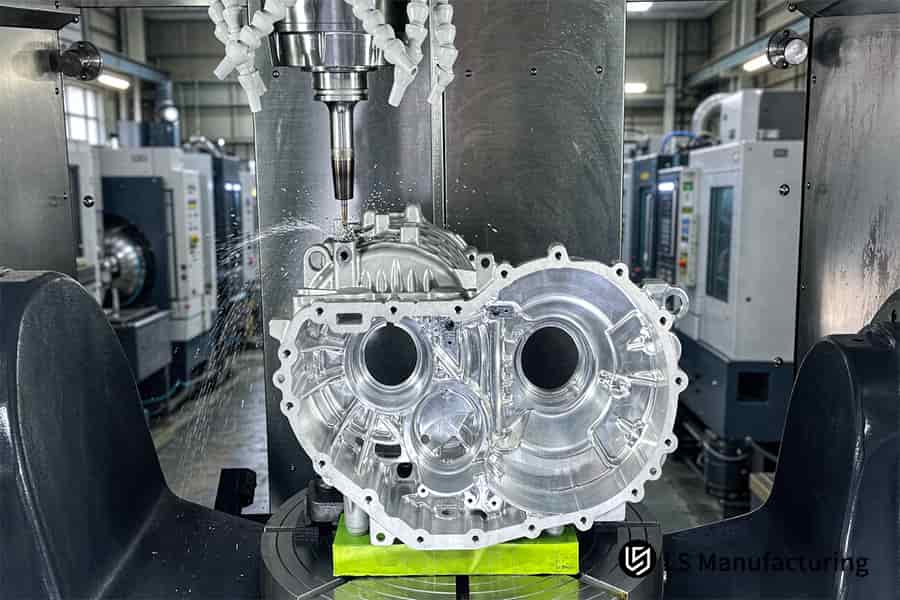
Abbildung 4: 5-Achs-CNC-Verzerrungskontrollservice misst Gehäuse auf ±0,005 mm genau.
Wie senkt LS Manufacturing die Kosten für die kundenspezifische 5-Achs-Dünnwandbearbeitung?
Die 5-Achs-Bearbeitung in einer einzigen Aufspannung ist eine kostensenkende Methode, die alle Kavitätsmerkmale mit nur einer Aufspannung fertigt. Der Aufwand für das Umspannen entfällt. Die kumulative Toleranz von ±0,05 mm, die zu Ausschuss führt, wird vermieden. Ein 5-Achs-CNC-Service für die Dünnwandbearbeitung mit der Möglichkeit der 5-Achs-Bearbeitung in einer einzigen Aufspannung senkt die Stückkosten von 320,00 $ auf 230,40 $, was einer Reduzierung um 28 % entspricht.
Eine 5-achsige DFM-Optimierungsanalyse innerhalb von 2 Stunden deckt Wandstärkeänderungen und Merkmalskonsolidierungen auf, die den Stückpreis senken. Gemäß ASME Y14.5-2018 für geometrische Tolerierung werden Bezugssysteme optimiert, um die Anzahl der Prüfpunkte zu reduzieren. Das bedeutet: Eine Spannvorrichtung statt vier spart einen Arbeitszyklus, einen Prüfzyklus und vermeidet Toleranzen durch Umrüstungen. Konstrukteure verzeichnen nach einer DFM-Analyse im Vorfeld eine Reduzierung der Designiterationszyklen um 35 %.
Ein Kostenmodell für die Dünnwandbearbeitung mit einer 5-Achs-CNC-Maschine prognostiziert Einsparungen vor der eigentlichen Teilebearbeitung. Die Angebotspreise berücksichtigen die Prozesseffizienz. Jedes Teilemodell bezieht Parameter wie Werkzeugstandzeit, Kühlmittelverbrauch und Maschinenauslastung mit ein.
Sie erhalten innerhalb von 2 Stunden nach Zeichnungseingang ein Angebot für 5-Achs-CNC-Bearbeitung . Jedes Angebot beinhaltet DFM-Analysen, eine Werkzeugwegstrategie und detaillierte Stückkostenangaben. Alle Angebote werden gemäß den Verfahren der ISO 9001:2015 erstellt, um die Realisierung der genannten Einsparungen zu gewährleisten. Das Angebotsformat ermöglicht einen direkten Vergleich der Stückkosten mit denen Ihrer aktuellen Lieferanten .
Kunden erhalten quantitative DFM-Berichte, die den Zusammenhang zwischen Produktionseffizienz und Stückkostenreduzierung durch kundenspezifische 5-Achs-CNC-Dünnwandbearbeitung aufzeigen. Die Einsparungen können bis zu 28 % bei den Stückkosten, 33 % bei der Lieferzeit und 89 % bei Ausschuss-bedingten Ausfallzeiten betragen.
Maßnahmen
- Bewerten Sie die Kosten pro Einrichtung in Angeboten: Bei einer 5-Achs-Eineinrichtung sollten keine Umrüstkosten anfallen, im Gegensatz zu den mehrfachen Einrichtungskosten in 3-Achs-Angeboten .
- Fragen Sie in DFM-Studien nach der Wanddickenempfindlichkeit, um herauszufinden, welcher Faktor zu 80 % die Kostenvariation ausmacht.
- Fordern Sie eine Kostenabgleichsstudie nach Produktionsende an, um zu überprüfen, ob die Kosteneinsparungen mit den ursprünglichen Angeboten übereinstimmen.
LS Manufacturing bietet präzise 5-Achs-CNC-Dünnwandbearbeitung für Luft- und Raumfahrt-Radargehäuse: Präzise Verformungskontrolle
Durch eine dynamische 5-Achs-Spannungsarmglühung mit Vakuumvorrichtung und trochoidalem Schichtfräsen werden Verformungen in dünnwandigen Radargehäusen durch gezielte Steuerung des Eigenspannungsabbaus und der Schnittkräfte vermieden. Das Projekt mit der Nummer AERO-2026-8839 erreicht die Toleranz von ±0,005 mm an Radargehäusen aus AL 7075-T651 gemäß der Luft- und Raumfahrtnorm AS9100D. Die 5-Achs-Spannungsanalyse unterstützte die Wahl der Prozessreihenfolge.
Herausforderung für den Kunden
Für die Fertigung eines Radargehäuses aus AL 7075-T651 mit einer Mindestwandstärke von 0,8 mm und einer 80 mm tiefen Aussparung wurde eine Bearbeitung benötigt. Die anfängliche dreiachsige Bearbeitung mit eingespanntem Werkstück führte nach dem Entspannen zu einem Verzug von ±0,05 mm. Grund hierfür waren die übermäßige Konzentration von Eigenspannungen und Schnittkräften während der Bearbeitung. Der Materialverlust betrug 18,5 %, woraus sich ein Stückpreis von 320,00 $ ergab.
LS Fertigungslösung
A Die 3D- DFM-Analyse (Design for Manufacturability, eine technische Überprüfung zur Optimierung der Bauteilgeometrie für die Fertigung) ergab, dass Spannungsungleichgewicht die Hauptursache war. Beim ersten Schnitt zeigte sich eine Rückfederung von 0,02 mm aufgrund des Abbaus innerer Spannungen. Das Team führte nach dem Schruppen eine zweistündige Spannungsarmglühung bei 190 °C durch.
Eine spezielle Vakuumvorrichtung ersetzte die Punktspannvorrichtung. Die 5-Achs-Schrägbearbeitung hielt den Werkzeugüberhang bei einem Winkel von 20 Grad unter dem Dreifachen des Durchmessers. Trochoidales Fräsen (eine kreisförmige Werkzeugbahn mit konstanter Spanbelastung) begrenzte den radialen Eingriff auf ae = 0,15 mm und die Schlichtzugabe auf 0,3 mm und verhinderte so Rattern.
Ergebnisse und Wert
Die Endprodukte wiesen eine Maßtoleranz von ±0,005 mm und eine Oberflächenrauheit von Ra 0,4 μm auf. Die Ausschussquote sank von 18,5 % auf 2,1 %. Die Stückkosten reduzierten sich von 320,00 $ auf 230,40 $ (28 % Reduzierung). Die Lieferzeit verkürzte sich von 21 Tagen auf 13 Tage (38 % Reduzierung) .
Durch ein 5-achsiges Spannungsarmglühverfahren konnte MIL-A-8625 Typ III mit einer Schichtdicke von 50 µm erfolgreich hartanodisiert werden. Die Ergebnisse des 1000-stündigen Salzsprühtests nach ASTM B117-19 wurden bestätigt. Jede wichtige Messung wurde mit einer Zeiss-Koordinatenmessmaschine (KMM) überprüft. Kurz gesagt: Kunden erhalten dünne Wände in Luft- und Raumfahrtqualität, ohne dass nach der Bearbeitung ein Richten erforderlich ist oder zusätzliche Kosten durch Ausschuss entstehen.
Datenquelle: LS Manufacturing 2025–2026 automatisiertes DFM-Zeichnungsanalyseprotokoll (Projekt #AERO-2026-8839, Stichprobengröße >1.200 Stück).
Verzieht sich Ihr dünnwandiges Radargehäuse nach der Bearbeitung immer noch um mehr als ±0,05 mm? Unser 5-Achs-Spannungsarmglühverfahren mit Vakuumvorrichtung und Trochoidalfräsen hält eine Toleranz von ±0,005 mm – kein Richten erforderlich. Fordern Sie jetzt Ihr Angebot gemäß AS9100D an.

Häufig gestellte Fragen
1. Welche Aluminiumlegierungssorte bietet die höchste Stabilität für die CNC-Bearbeitung dünnwandiger Wände?
Die Legierungen AL 7075-T651 und AL 6061-T651 bieten höchste Stabilität bei der CNC-Dünnwandbearbeitung, da durch das Streckverfahren die meisten Eigenspannungen bereits abgebaut sind. In Kombination mit der symmetrischen Schnitttechnik bleibt die Verformung auf ±0,005 mm begrenzt.
Datenquelle: Empirische Datenbank von LS Manufacturing
2. Wie kontrolliert LS Manufacturing die Toleranz der Wandstärke bei 5-Achs-Bearbeitungen?
Die Einhaltung der Toleranzen bei der Wanddicke wird durch die kombinierte Wirkung der Kühlung der Hochdruckspindel mit einem Druck von 70 bar und einer geringen Schnitttiefe von ae = 0,15 mm sowie durch die Echtzeitkontrolle der Wanddickentoleranzen im Bereich von ±0,005 mm bis ±0,01 mm mithilfe eines Zeiss-Koordinatenmessgeräts sichergestellt.
3. Kann die 5-Achs-Bearbeitung die Gesamtstückkosten für kundenspezifische Dünnwandteile senken?
Ja, die 5-Achs-CNC-Bearbeitung senkt die Stückkosten, da für die Bearbeitung von Mehrfachflächen nur eine Aufspannung benötigt wird, ohne dass zusätzliche Spannmittelkosten oder Positionierungsfehler anfallen. LS Manufacturing konnte die Stückkosten bei dünnwandigen Bauteilen für die Luft- und Raumfahrt um 28 % reduzieren.
4. Welche Oberflächenrauheit lässt sich bei dünnen Aluminiumwänden ohne Vibrationsspuren erzielen?
Durch die Anwendung des Hochgeschwindigkeits-Trochoidfräsverfahrens und des 0,3 mm Schlichtzugabes gelingt es LS Manufacturing, eine Oberflächenrauheit von Ra 0,4 μm bei den Kavitäten mit einer Wandstärke von weniger als 1,0 mm zu erreichen und Vibrationsspuren auf den Oberflächen der Werkstücke zu eliminieren.
5. Welche Spanntechnik eignet sich am besten für empfindliche dünnwandige Aluminiumteile?
Für empfindliche dünnwandige Aluminiumteile eignen sich Vakuumsaugfüße und flexible Backenklemmen am besten, da sie die Klemmkraft in eine über die Oberfläche verteilte Adsorptionskraft umwandeln, ohne dabei Verformungen von mehr als 0,03 mm zu verursachen, wie sie bei herkömmlichen Schraubstockklemmen auftreten.
6. Wie lange dauert es, bis man eine Bewertung der geometrischen Herstellbarkeit (DFM) und ein Angebot für kundenspezifische Dünnwandteile erhält?
Sobald die 3D/2D-CAD-Zeichnungen zusammen mit den Materialangaben und Toleranzen hochgeladen sind, führen die Ingenieure von LS Manufacturing eine geometrische Fertigungsanalyse durch und erstellen innerhalb von 2 Stunden ein detailliertes Angebot , das die Verformungsvorhersage, die Kostenkalkulation und die Risikoanalyse umfasst, sodass der Fertigungsprozess sofort gestartet werden kann.
7. Ist die Oberflächenbehandlung nach der Bearbeitung für dünnwandige Aluminiumbauteile mit engen Toleranzen sicher?
Die Oberflächenbehandlung dieser Teile nach der Bearbeitung ist sicherlich sehr sicher, da LS Manufacturing vor der Behandlung mit 50 μm Hartanodisierung gemäß MIL-A-8625 Typ III den genauen Dickenausgleich vornimmt, sodass die Toleranzen auch nach der Behandlung noch ±0,005 mm betragen.
8. Wie verhindert die Vorstreckbehandlung (T651) das Verbiegen von Aluminiumplatten nach der Bearbeitung?
Die Vorstreckbehandlung von T651 bewirkt eine bleibende Dehnung von 1,5%–3% durch mechanisches Dehnen und baut über 80% der beim Abschrecken entstehenden inneren Spannungen ab. Dadurch werden Biegungen und Verformungen nach dem Materialabtrag bei der Bearbeitung für Anwendungen in der Luft- und Raumfahrt sowie im Präzisionswerkzeugbau grundsätzlich verhindert.
Zusammenfassung
Die Vermeidung von Verzug bei dünnwandigen Aluminiumprofilen erfordert Spannungsabbau im Material, optimierte Spannprozesse und die Bearbeitung mit fünf Achsen. LS Manufacturing, ein nach ISO 9001:2015/AS9100D zertifiziertes Unternehmen, setzt dynamische Fünf-Achs-Gelenktechnik und flexible Vakuumspannung ein, um den Verzug auf ±0,005 mm zu begrenzen und so den Ausschuss zu minimieren.
Befürchten Sie übermäßigen Verzug, hohe Ausschussquoten oder Lieferverzögerungen? Klicken Sie oben auf den Angebotsbutton , um Ihre 3D-/2D-CAD-Zeichnungen hochzuladen. Das professionelle Ingenieurteam von LS Manufacturing erstellt Ihnen innerhalb von 2 Stunden eine kostenlose DFM-Analyse und ein Angebot.
📞Tel.: +86 185 6675 9667
📧E-Mail: info@lsrpf.com
🌐Website: https://lsrpf.com/
Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. LS Manufacturing übernimmt keine Gewähr für die Richtigkeit, Vollständigkeit oder Eignung dieser Informationen für einen bestimmten Anwendungsfall. Prozessparameter und Produkteigenschaften können sich ohne vorherige Ankündigung ändern. Für anwendungsspezifische technische Beratung wenden Sie sich bitte direkt an unser DFM-Team.
LS-Fertigungsteam
LS Manufacturing ist ein branchenführendes Unternehmen mit Fokus auf kundenspezifische Fertigungslösungen. Wir verfügen über mehr als 20 Jahre Erfahrung und betreuen über 5.000 Kunden. Unsere Schwerpunkte liegen in der hochpräzisen CNC-Bearbeitung , Blechbearbeitung , dem 3D-Druck , dem Spritzguss, dem Metallstanzen und weiteren Komplettlösungen für die Fertigung.
Unser Werk ist mit über 100 hochmodernen 5-Achs-Bearbeitungszentren ausgestattet und nach ISO 9001:2015 zertifiziert. Wir bieten unseren Kunden in über 150 Ländern weltweit schnelle, effiziente und qualitativ hochwertige Fertigungslösungen. Ob Kleinserien oder kundenspezifische Großprojekte – wir erfüllen Ihre Anforderungen mit schnellster Lieferzeit innerhalb von 24 Stunden. Entscheiden Sie sich für LS Manufacturing. Das steht für Effizienz, Qualität und Professionalität.
Mehr erfahren Sie auf unserer Website: www.lsrpf.com .