Português (Brasil)



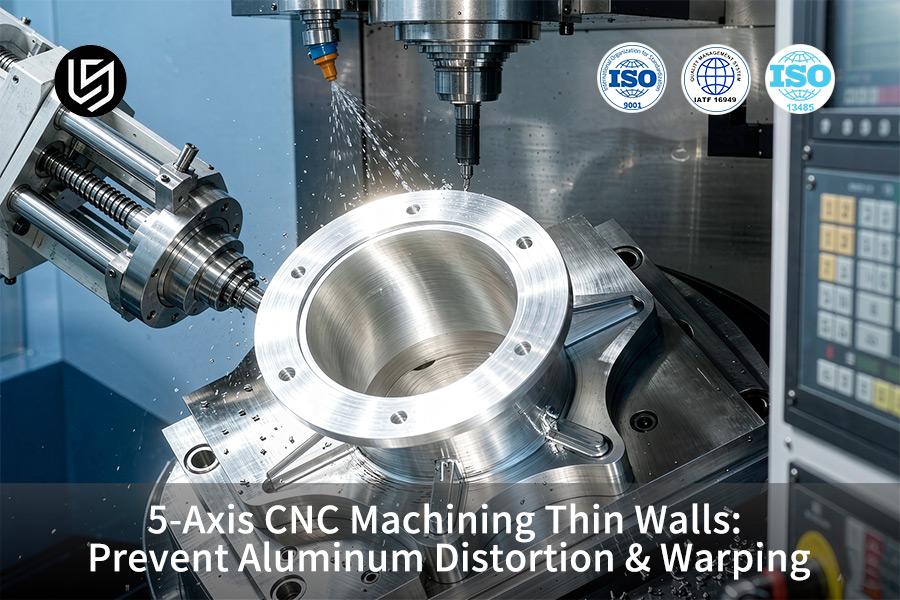
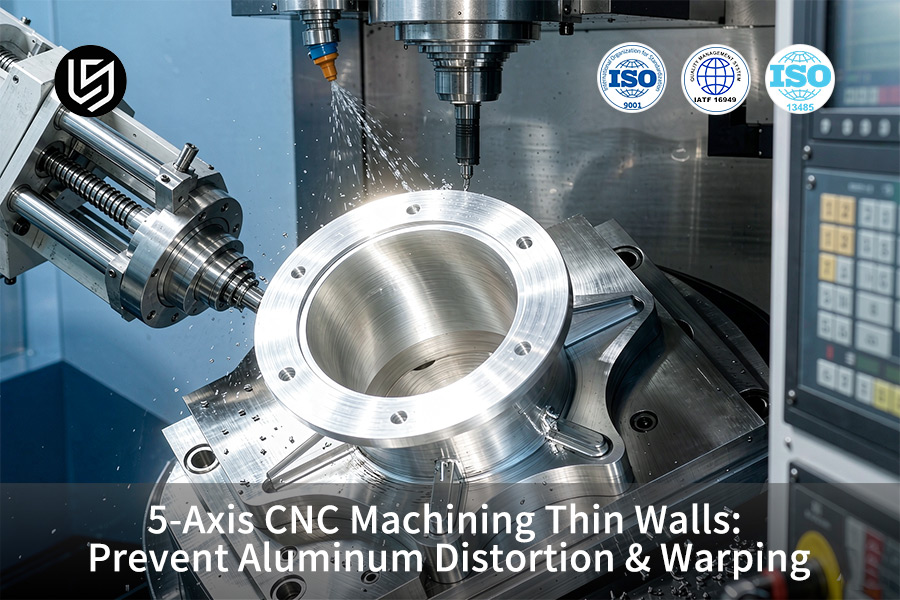
O serviço de usinagem CNC de paredes finas de 5 eixos é uma abordagem de fabricação de precisão que resolve o problema de empenamento do alumínio 7075-T651. A sincronização mantém limites de ±0,005 mm .
O protocolo de desbaste simétrico reduz o refugo de componentes aeroespaciais de 18,5% para níveis próximos de zero, ao mesmo tempo que diminui os custos unitários gerais em 28% . Avaliações de DFM (Design for Manufacturing) de 2 horas, realizadas antes da cotação, validam a geometria estrutural.
Principais conclusões
- Melhoria na precisão dimensional: Graças à remoção simétrica de material e ao processo de alívio de tensões na usinagem das camadas, a deformação de estruturas de paredes finas é mantida em um nível de ±0,005 mm , que é mais preciso do que o padrão industrial de ±0,05 mm .
- Redução significativa de custos: Graças à otimização dos percursos de ferramentas de 5 eixos e à redução do tempo de fixação, o custo de fabricação por peça foi reduzido em 28% (de US$ 320 para US$ 230,40) .
- Prazo de entrega rápido: Graças à combinação da usinagem simultânea automatizada de 5 eixos e da análise DFM de 2 horas, o tempo total de fabricação foi reduzido em 38% (de 21 dias para 13 dias) .
- Controle de Qualidade: Reduzimos com sucesso a taxa de refugo de 18,5% para 2,1% , atendendo assim aos critérios do sistema de controle de qualidade das normas AS9100D e ISO 9001:2015.
Como a tensão residual interna causa distorção em paredes finas de alumínio?
A tensão residual interna em paredes finas de alumínio é o desequilíbrio de forças responsável pela deflexão de recuperação elástica de até ±0,05 mm devido à remoção assimétrica de material. Usinagem CNC personalizada de paredes finas em 5 eixos, com remoção balanceada de material em ambas as faces com precisão de ±0,005 mm, para peças de precisão em CNC de 5 eixos com paredes finas .
Por que a remoção assimétrica desencadeia o retorno elástico?
O desbaste em 3 eixos (desbaste profundo unilateral) remove primeiro um lado, fazendo com que a parede se dobre em direção ao lado que ainda não foi aliviado. O corte alternado envolve a remoção de material em quantidades iguais de cada lado. Com base no banco de dados de fabricação da LS (2025-2026) (número de peças de amostra > 1.200), uma sobremedida de acabamento gradual de 0,3 mm permite uma redução de retrabalho de 35% . Em outras palavras, a remoção equilibrada de material de cada lado mantém o equilíbrio de tensões no mapa de tensão, e a parede permanece plana após a remoção da fixação.
Mantendo a janela de distorção de ±0,005 mm
A tolerância em etapas de 0,3 mm é medida usando uma CMM (Máquina de Medição por Coordenadas, com precisão de ±0,005 mm) para separar o alívio de tensões do acabamento. A prevenção de empenamento do alumínio em usinagem CNC de 5 eixos, por meio da liberação controlada de tensões em múltiplos eixos, minimiza-o gradualmente sob fixação.
As tolerâncias gerais ASME Y14.5-2018 e ISO 2768-1:1989 comprovam que a parede está dentro da tolerância de forma sem necessidade de usinagem de endireitamento.
Conclusão
- Remoção alternada de material de ambos os lados para manter as tensões residuais durante o desbaste.
- Mantenha uma tolerância de 0,3 mm e meça a planicidade usando uma máquina de medição por coordenadas (CMM) com precisão de ±0,005 mm.
- Controle paredes finas simetricamente usando o processo de liberação controlada em vez de fixação e compressão excessiva.
Fonte de dados: Banco de dados de medições da LS Manufacturing 2025–2026 (tamanho da amostra >1.200).
Baixe nosso Guia de Distorção de Paredes Finas de Alumínio para aprender como a remoção assimétrica de material desencadeia o retorno elástico de até ±0,05 mm — e como o corte alternado de 5 eixos com tolerância gradual de 0,3 mm mantém uma planicidade de ±0,005 mm.
Por que a usinagem de 5 eixos é superior para o controle da distorção em paredes finas?
A vantagem da usinagem de 5 eixos para o controle de distorção em paredes finas reside na capacidade de manter a projeção da ferramenta abaixo de 3 vezes o diâmetro e inclinar o fuso em um ângulo de 15° a 30°, reduzindo a força lateral em mais de 90% em comparação com as operações de fresamento de 3 eixos. O serviço de controle de distorção CNC de 5 eixos utiliza o recurso de otimização de inclinação da ferramenta de 5 eixos , permitindo que a ferramenta siga a normal da parede com um valor de ae = 0,15 mm e mantenha as paredes dentro de um nível de tolerância de ±0,05 mm para um serviço de usinagem de paredes finas CNC de 5 eixos .
Otimização da saliência da ferramenta
A operação de desbaste em 3 eixos exige fresas de topo de longo alcance; um balanço de 4 vezes o diâmetro concentra as forças laterais nas paredes, que sofrem distorções superiores a ±0,05 mm . A operação de fresamento trocoidal em 5 eixos permite que o balanço da ferramenta seja mantido abaixo de 3 vezes o diâmetro e distribui as cargas de cavacos uniformemente, de modo que as paredes possam manter sua forma sem fixação excessiva. Em termos simples: uma ferramenta inclinada e curta causa uma curvatura muito menor na parede em comparação com uma ferramenta longa e de mergulho.
Controle da força de corte trocoidal
A técnica de fresamento trocoidal com trajetória circular da ferramenta e carga de cavacos constante com um ae = 0,15 mm diminui o congestionamento na direção normal que desencadeia vibrações. Com uma sobremedida de acabamento gradual de 0,3 mm, o alívio de tensões é separado do acabamento. O momento de corte, conforme descrito no Manual de Máquinas, 31ª edição, depende do balanço e do engajamento radial, reduzindo o risco de deflexão em ambos os cortes em paredes de cavidades profundas.
Etapas de implementação
- Incline o eixo em 15°–30° para garantir que a saliência não seja superior a 3 vezes o diâmetro em paredes de cavidades profundas.
- Defina a folga trocoidal ae = 0,15 mm com uma sobremedida de acabamento de 0,3 mm para reduzir a vibração.
- Assegure a planicidade em uma CMM (Máquina de Medição por Coordenadas) com uma precisão de ±0,005 mm, de acordo com os datum ASME Y14.5-2018 .
Um fluxo de trabalho de prevenção de empenamento em alumínio com CNC de 5 eixos proporciona paredes finas que atendem aos requisitos de forma sem a necessidade de endireitamento posterior à usinagem.
Fonte de dados: Manual de Máquinas, 31ª ed., capítulo sobre cálculo do momento de corte; guia de otimização Vc/fz do fabricante de ferramentas.
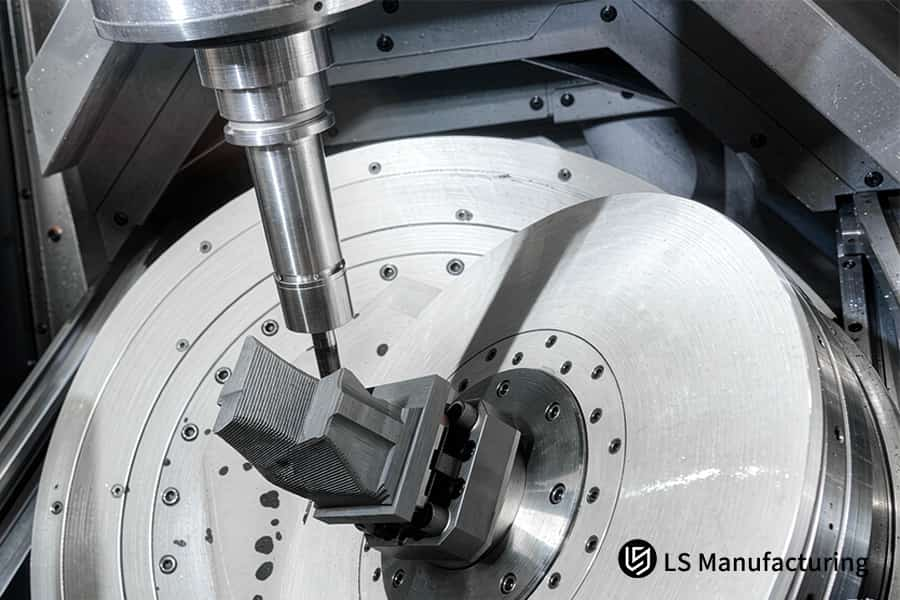
Figura 1: Usinagem personalizada de parede fina CNC de 5 eixos confere ao impulsor um acabamento superficial com Ra 0,4 μm.
Que dispositivos de fixação a vácuo e de baixa força previnem a deformação por compressão em paredes finas?
Dispositivos de fixação a vácuo e mordentes macios e conformáveis são utilizados para transformar a fixação pontual em distribuição de força superficial, eliminando impressões superiores a 0,03 mm em cavidades com menos de 1,0 mm de espessura. Uma máquina CNC de 5 eixos para fabricação de próteses de parede fina utiliza uma base de vácuo especialmente projetada. Ligas de baixo ponto de fusão e cera fria preenchem os vazios da cavidade, proporcionando suporte adicional.
A tensão de fixação diminui em 85% para peças de parede fina usinadas com precisão em CNC de 5 eixos . O dispositivo de fixação de baixa força de 5 eixos é projetado de forma que não haja carga pontual que atinja o limite elástico.
As morsas tradicionais concentram as forças de fixação nos pontos de contato, causando deformações e amassados. A fixação a vácuo de 5 eixos distribui as forças de fixação por toda a área de contato da ferramenta. Para cavidades, ligas de baixo ponto de fusão e cera de resfriamento preenchem os espaços e derretem após a usinagem. Em termos simples, cada parede é presa por toda a sua superfície, sem ser comprimida, evitando assim amassados e deformações durante o processo de usinagem.
Uma sobremedida de acabamento de 0,25 mm proporciona alívio de tensões antes da operação de acabamento. A planicidade é verificada por meio de uma Máquina de Medição por Coordenadas (MMC) com precisão de até ±0,005 mm após a remoção da fixação. De acordo com as normas ASME Y14.5-2018, a geometria da base de vácuo alinha-se com a superfície usinada grosseiramente dentro de uma tolerância de 0,02 mm, utilizando um sistema de fixação de 5 eixos que impede qualquer tipo de microdeslocamento, evitando vibrações. A redução da base de vácuo é realizada no mesmo sistema de fixação utilizando usinagem CNC de parede fina personalizada de 5 eixos .
Conclusão
- Utilize um mandril de vácuo ou garras conformais em vez de grampos de fixação pontuais.
- Reforce as cavidades usando liga de baixo ponto de fusão ou cera fria .
- Verificar a planicidade usando uma máquina de medição por coordenadas (CMM) conforme a norma ASME Y14.5-2018.
Controle dinâmico de 5 eixos versus fixação fixa tradicional de 3 eixos – Comparação de desempenho chave-chave
A comparação de dados mostra que a estratégia de alívio de tensão dinâmica de 5 eixos supera significativamente as soluções de corte tradicionais de 3 eixos no controle da deformação e na melhoria da qualidade da superfície:
| Dimensão de avaliação | Abordagem tradicional de fixação fixa de 3 eixos | Solução de Controle Dinâmico de 5 Eixos da LS Manufacturing |
| Precisão do controle de distorção | ±0,05 mm (empenamento visível) | ±0,005 mm (controle de grau de precisão) |
| rugosidade da superfície | Ra 1,6 μm (propenso a vibrações) | Ra 0,4 μm (superfície ultralisa) |
| estratégia de remoção de estoque | Corte total de um lado em uma única passagem | Corte bilateral simétrico em camadas de 0,3 mm |
| risco de tensão de aperto | Alto risco de curvatura por extrusão localizada | Adsorção a vácuo uniforme / suporte de baixa tensão |
| Custo unitário por peça | US$ 320,00 por peça | US$ 230,40 por unidade (redução de 28%) |
Ao adotar mecanismos de ligação multieixos de 5 eixos e fixação flexível, os componentes de precisão reduzem as taxas de refugo e melhoram a qualidade da superfície, alcançando uma redução de custos de 28% .
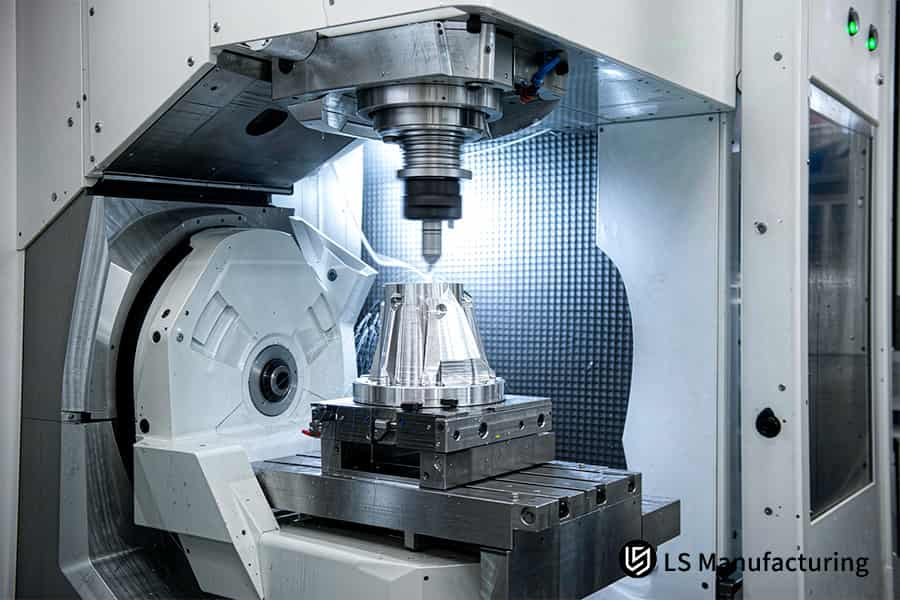
Figura 2: Peças de parede fina usinadas com precisão em CNC de 5 eixos mantêm o cone com estabilidade de ±0,005 mm.
Como os percursos de ferramenta dinâmicos reduzem o calor de corte em paredes finas de alumínio?
Trajetórias de ferramenta dinâmicas ajudam a minimizar o calor de corte em paredes finas de alumínio, reduzindo o ângulo de contato entre a ferramenta e a peça, bem como minimizando a duração do contato térmico, de forma que 90% do calor seja removido pelas aparas e não pela parede. Um serviço de controle de distorção CNC de 5 eixos mantém o contato radial em ae = 0,15 mm, juntamente com refrigeração de 70 bar no centro do fuso, mantendo a variação de temperatura dentro de ±2°C para peças de parede fina usinadas com precisão em CNC de 5 eixos .
Lavagem com líquido refrigerante de alta pressão
A dilatação linear do alumínio é bastante elevada, o que significa que a expansão térmica se torna um fator importante na deformação durante o corte de paredes com menos de 1,5 mm . O fluido de corte de alta pressão de 5 eixos é alimentado a 70 bar através do centro do fuso, removendo assim os cavacos sem transferir calor para as paredes. Em termos simples: as paredes permanecem dimensionalmente estáveis, uma vez que o calor não consegue penetrar.
Trajetória de ferramenta trocoidal de pequeno engajamento
A fresagem trocoidal é realizada com o uso de trajetória circular da ferramenta e cargas de cavacos constantes, mantendo o engate radial em ae = 0,15 mm , bem abaixo das larguras de ranhura padrão. Um serviço de usinagem de paredes finas CNC de 5 eixos utiliza essa técnica em combinação com uma sobremedida de acabamento de 0,3 mm por passo para manter a expansão térmica independente da última passada. De acordo com a calibração da máquina de medição por coordenadas (CMM) Zeiss (garantia de erro volumétrico MPEE) , as paredes mantêm sua forma após a remoção da ferramenta.
| Parâmetro | Slot completo convencional | Trocoidal Dinâmico |
| Engajamento radial ae | Largura total da ranhura | 0,15 mm |
| Pressão do líquido de arrefecimento | Inundação de 10 a 20 bar | Centro de eixo de 70 barras |
| Caminho de calor | Conduz para dentro da parede | 90% das saídas são feitas com chip. |
| oscilação da temperatura da parede | Descontrolado | ±2°C |
Uma estratégia de controle de crescimento térmico de 5 eixos mantém as tolerâncias de paredes finas de alumínio dentro de limites aceitáveis, sem a necessidade de endireitamento posterior à usinagem.
Fonte de dados: Relatório de calibração da máquina de medição por coordenadas (CMM) Zeiss (garantia de erro de medição de comprimento volumétrico MPEE).
Por que a remoção simétrica de material é fundamental para evitar a deformação do alumínio?
A remoção simétrica de material é uma técnica de engenharia que previne a deformação de paredes finas de alumínio. O material é removido uniformemente em ambos os lados por meio de cortes alternados. A liberação de tensões opostas se compensa, evitando a deformação. Uma máquina CNC de 5 eixos para fabricação de paredes finas utiliza uma série de cortes alternados de 0,3 mm por lado.
Um processo de desbaste simétrico de 5 eixos realiza esses cortes. Uma operação de descompressão para alívio de tensões ocorre entre o semiacabamento (Ra 1,6 μm) e o acabamento (Ra 0,4 μm) .
Etapa 1: Desbaste com sobremedida balanceada
O corte completo da primeira face resulta em um retorno elástico imediato em direção à segunda face não cortada. Passagens alternadas garantem que ambas as faces sofram uma distribuição uniforme de tensão durante o desbaste. O descascamento uniforme de ambas as faces mantém uma distribuição equilibrada de tensão .
Etapa 2: Solte a braçadeira para alívio da tensão residual.
Após o desbaste, uma etapa de desbaste pós-desbaste permite que a tensão residual se redistribua naturalmente. Uma sobremedida de 0,3 mm é deixada em ambas as faces, garantindo que o alívio de tensão seja realizado separadamente da etapa final de usinagem. De acordo com as normas ASME Y14.5-2018, cada parede da cavidade é fixada novamente em um dispositivo de vácuo sob pressão reduzida ( ≈0,3 bar ) antes do acabamento.
Etapa 3: Contorno de acabamento contínuo de 5 eixos
Após a fase de alívio de tensões e desfixação, a passada de acabamento remove 0,3 mm de material (0,15 mm por lado) por meio de fresamento trocoidal. Uma passada de alívio de tensões em 5 eixos entre as passadas de semiacabamento e acabamento garante a prevenção de empenamento em usinagem CNC de alumínio em 5 eixos, sem a necessidade de endireitamento posterior. Uma máquina de medição por coordenadas (MMC, com precisão de ±0,005 mm) verifica a planicidade após a desfixação final.
O processo personalizado de usinagem de paredes finas CNC de 5 eixos permite manter a planicidade das paredes finas em ±0,005 mm através de um ciclo de três etapas e elimina os ciclos de retrabalho inerentes à usinagem de face única.
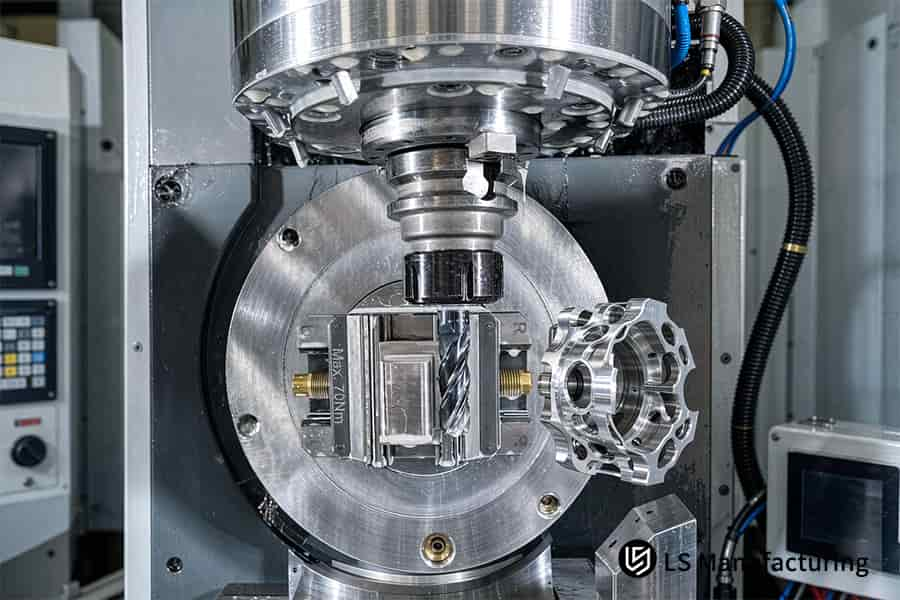
Figura 3: Máquina CNC de 5 eixos para prevenção de empenamento de alumínio, fabricando um suporte com acabamento de Ra 0,4 μm.
Quais parâmetros de corte dinâmico otimizam a qualidade de paredes finas de precisão em 5 eixos?
Os parâmetros de corte dinâmicos ideais proporcionam um corte otimizado de paredes finas em 5 eixos, combinando altas velocidades de rotação, pequeno engate radial e alto avanço por dente para reduzir as forças de corte máximas em cada dente. No caso do alumínio 7075-T651, um engate de travamento (ae) de 0,15 mm e uma sobremedida de acabamento de 0,3 mm resultam em uma redução de 70% no momento fletor na espessura da parede, conforme demonstrado pelo ajuste de parâmetros de 5 eixos para peças de paredes finas usinadas com precisão em CNC de 5 eixos .
Usinagem de alta velocidade com pequeno ângulo de ataque (ae) significa que a fresa não permanece na parede, resultando em um corte leve e consistente em cada dente. Uma fresa de topo diamantada de três canais polida, combinada com um passe de acabamento em etapas de 0,3 mm, resulta em um acabamento superficial de até Ra 0,4 μm . Em outras palavras, forças de corte menores significam menor deflexão da parede e mantêm a planicidade após a remoção da peça.
O avanço por dente aumenta com a velocidade, de forma que a carga de cavacos seja mantida constante enquanto as forças de pico permaneçam baixas. Cada parede é verificada usando uma CMM (Máquina de Medição por Coordenadas, com precisão de ±0,005 mm). O controle de acabamento superficial em 5 eixos, por meio do serviço de usinagem de paredes finas CNC de 5 eixos , garante um custo previsível devido à redução de rejeitos e à ausência de endireitamento posterior.
Conheça os engenheiros por trás deste guia.
Gloria é a engenheira sênior de prototipagem rápida da LS Manufacturing, com mais de 15 anos de experiência em usinagem de precisão e análise DFM de 5 eixos. Gloria gerencia todos os projetos de paredes finas para os setores aeroespacial e médico na LS Manufacturing e controla a deflexão das paredes por meio do travamento radial em ae = 0,15 mm e do alívio da tensão residual entre os passes de semiacabamento e acabamento. Todas as verificações dimensionais da equipe de Gloria são feitas de acordo com a norma de tolerância geométrica ASME Y14.5-2018.
No projeto #AERO-2026-8839, nossos engenheiros mediram um retorno elástico de 0,02 mm após o passe de desbaste em uma carcaça de radar de alumínio 7075-T651 (parede de 0,8 mm, cavidade de 80 mm). Aumentamos a temperatura de alívio de tensões para 190 °C por 2 horas e utilizamos um dispositivo de fixação a vácuo. Reduzimos o índice de refugo de 18,2% para 2,1% neste projeto. As dimensões críticas foram verificadas por meio de uma máquina de medição por coordenadas (CMM) com precisão de ±0,005 mm , conforme as normas da ASTM International para ligas de alumínio e anodização.
Todas as propostas técnicas passam por verificações de acordo com as normas AS9100D e ISO 9001:2015, realizadas por nossa equipe principal de engenharia, antes de serem liberadas. Em mais de 1.200 tarefas que analisamos em nosso banco de dados de 2025-2026, nosso processo dinâmico de 5 eixos reduziu o preço unitário em 28% (de US$ 320,00 para US$ 230,40) e o prazo de entrega de 21 para 13 dias . Nosso estudo DFMEA de 2 horas, incluindo previsões de deformação, agora está disponível após o upload do desenho.
Como os tratamentos térmicos pós-usinagem estabilizam as tolerâncias de paredes finas?
Os tratamentos térmicos pós-usinagem estabilizam as tolerâncias de paredes finas. O rearranjo de defeitos na estrutura cristalina alivia a tensão residual das operações de usinagem. Distorções adicionais durante a anodização ou exposição ao calor são evitadas. Um ciclo de envelhecimento de tensões em 5 eixos após a usinagem de semiacabamento alivia até 150 MPa de tensão local. Peças de paredes finas usinadas com precisão em CNC de 5 eixos obtêm estabilidade a longo prazo.
Mecanismo de recozimento para alívio de tensão
A usinagem cria deslocamentos que fazem com que a tensão elástica fique presa dentro da parede, sendo liberada de forma imprevisível após a remoção da fixação. O tratamento térmico a 190 °C por 2 horas proporciona tempo suficiente para que o alumínio se difunda internamente, reduzindo essa tensão sem deformar a forma usinada grosseiramente. Utilizando nossa técnica personalizada de usinagem de paredes finas em CNC de 5 eixos , o alívio de tensões pode ser planejado de forma que ocorra antes da operação de acabamento, que fixa a geometria final.
Compatibilidade com anodização de nível militar
O processo de anodização dura de grau militar MIL-A-8625 Tipo III cria uma camada de óxido de 50 μm e requer 1.000 horas de resistência à névoa salina, conforme as especificações. A compensação precisa do revestimento (considerando uma tolerância de 50 μm para o crescimento do revestimento em cada lado) garante a manutenção de uma tolerância de ±0,005 mm após a anodização.
Nossa câmara de teste de névoa salina, operando de acordo com a norma ASTM B117-19 (Prática Padrão para Operação de Aparelhos de Névoa Salina), será utilizada para verificar a adesão do revestimento antes da liberação da montagem. Cada orçamento inclui uma análise de compatibilidade de revestimento em 5 eixos .
Ao executar a sequência de passes de semiacabamento, envelhecimento sob tensão e acabamento, as paredes finas são mantidas dentro de ±0,005 mm após a anodização. Solicite um orçamento para usinagem CNC de 5 eixos que inclua a previsão de deformação DFM para garantir que a sequência de tratamento térmico atenda ao perfil de espessura da parede.
Itens de ação
- O processo de alívio de tensões deve ser realizado antes do passe de acabamento, e não após o desbaste, para separar o alívio de tensões da operação de acabamento.
- Considere o crescimento do revestimento (50 µm por lado) no cálculo de compensação CAM antes da geração do percurso da ferramenta.
- Solicite a previsão de deformação DFM como parte do orçamento para verificar se a sequência de tratamento térmico corresponde ao perfil de espessura da parede.
Fonte de dados: Especificação de anodização dura de grau militar MIL-A-8625 Tipo III (espessura de revestimento de 50 μm e padrão de teste de névoa salina de 1.000 horas).
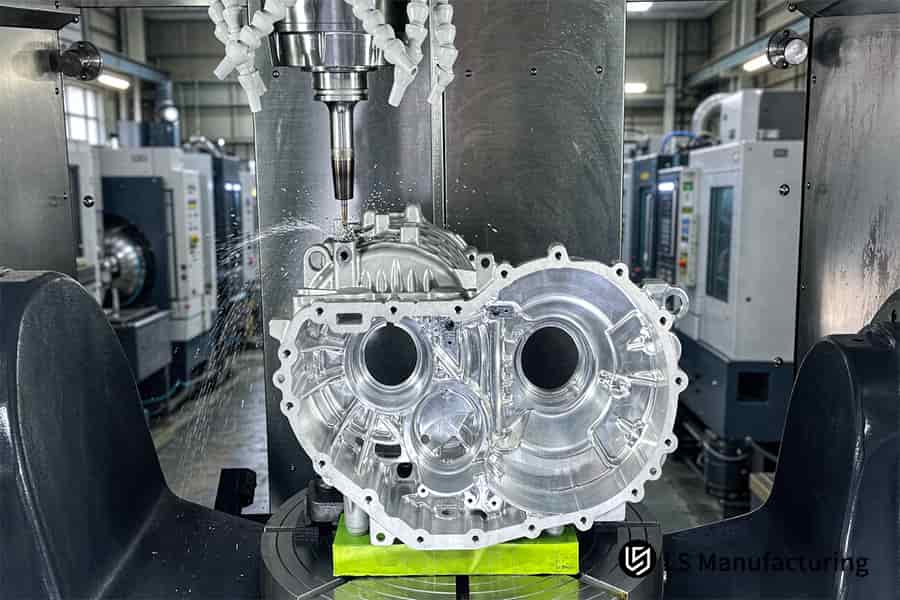
Figura 4: Serviço de controle de distorção CNC de 5 eixos mede a carcaça com precisão de ±0,005 mm.
Como a LS Manufacturing reduz os custos de usinagem personalizada de paredes finas em 5 eixos?
A usinagem CNC de 5 eixos com configuração única é um método de redução de custos que produz todos os detalhes da cavidade com uma única fixação. Elimina-se a necessidade de reposicionamento da peça. Evita-se a tolerância cumulativa de ±0,05 mm que causa descarte. Um serviço de usinagem CNC de paredes finas com 5 eixos e capacidade de configuração única reduz o custo unitário de US$ 320,00 para US$ 230,40, uma redução de 28%.
Uma análise de otimização DFM de 5 eixos, realizada em 2 horas, revela alterações na espessura da parede e consolidação de recursos que reduzem o preço unitário. Em conformidade com a norma ASME Y14.5-2018 para tolerância geométrica, os sistemas de referência são otimizados para diminuir os pontos de inspeção. Em outras palavras, uma única braçadeira em vez de quatro equivale a um ciclo de trabalho, um ciclo de inspeção e nenhuma tolerância de configuração cruzada. Os projetistas observam uma redução de 35% nos ciclos de iteração do projeto após receberem a análise DFM antecipadamente.
Um modelo de custo para usinagem CNC de paredes finas em 5 eixos prevê economias antes mesmo do início da usinagem da peça. Os preços cotados consideram a eficiência do processo. Cada modelo de peça leva em conta parâmetros como vida útil da ferramenta, consumo de fluido de corte e taxa de utilização da máquina.
Orçamento para usinagem CNC de 5 eixos em até 2 horas após o envio do desenho. Cada orçamento inclui informações sobre DFM (Design for Manufacturing), estratégia de trajetória da ferramenta e detalhes do custo unitário. Todos os orçamentos são elaborados de acordo com os procedimentos da norma ISO 9001:2015 , garantindo que a economia prevista seja alcançada. O formato do orçamento permite a comparação direta dos itens de custo unitário com os fornecedores atuais .
Os consumidores receberão relatórios quantitativos de DFM (Design for Manufacturing) que indicam a relação entre a eficiência na produção e a redução do custo unitário por meio do processo de usinagem CNC personalizada de paredes finas de 5 eixos . A economia pode chegar a 28% no custo unitário, 33% no prazo de entrega e 89% no tempo de inatividade relacionado a refugo.
Itens de ação
- Avalie os custos por configuração nos orçamentos: uma configuração única de 5 eixos não deve ter custo de refixação, em comparação com as taxas de múltiplas configurações em orçamentos de 3 eixos .
- Solicite informações sobre a sensibilidade da espessura da parede em estudos de DFM (Design for Manufacturing) para saber qual fator contribui com 80% da variação de custo.
- Solicite um estudo de reconciliação de custos pós-produção para verificar se a economia de custos é consistente com os orçamentos iniciais.
Serviço de usinagem CNC de precisão de 5 eixos para paredes finas da LS Manufacturing, destinado à fabricação de carcaças de radar aeroespaciais de paredes finas: Controle preciso de deformação.
Um processo de alívio de tensões dinâmico em 5 eixos, utilizando recozimento para alívio de tensões, dispositivo de fixação a vácuo e fresamento trocoidal, elimina o problema de deformações em carcaças de radar de paredes finas, controlando a liberação de tensões residuais e as forças de corte. O projeto nº AERO-2026-8839 atinge a tolerância de ±0,005 mm em carcaças de radar de alumínio 7075-T651, de acordo com as normas aeroespaciais AS9100D. A análise de mapeamento de tensões em 5 eixos auxiliou na escolha da sequência do processo.
Desafio do Cliente
Era necessário um invólucro de radar em alumínio 7075-T651 com espessura mínima de parede de 0,8 mm dentro de uma cavidade de 80 mm de profundidade. A usinagem inicial com fixação em três eixos resultou em uma deformação de ±0,05 mm após a remoção da fixação, devido à concentração excessiva de liberação de tensão residual e força de corte durante a usinagem. A taxa de refugo foi de 18,5% , resultando em um preço unitário de US$ 320,00 .
Solução de fabricação LS
UM A análise 3D DFM (Design for Manufacturability, revisão de engenharia que otimiza a geometria da peça para a fabricação) revelou o desequilíbrio de tensões como a causa principal. O primeiro corte mostrou um retorno elástico de 0,02 mm devido à liberação das tensões internas. A equipe incluiu um recozimento de alívio de tensões a 190 °C por 2 horas após o desbaste.
Um dispositivo de fixação a vácuo dedicado substituiu as presilhas de ponto. A usinagem de inclinação de 5 eixos manteve a projeção da ferramenta inferior a 3 vezes o diâmetro em um ângulo de 20 graus. A fresagem trocoidal (uma trajetória de ferramenta circular com carga de cavacos constante) restringiu o contato radial em ae = 0,15 mm e uma sobremedida de acabamento de 0,3 mm, evitando vibrações.
Resultados e Valor
As peças finais apresentaram tolerância dimensional de ±0,005 mm e acabamento superficial Ra de 0,4 μm. A taxa de refugo diminuiu de 18,5% para 2,1%. O custo unitário foi reduzido de US$ 320,00 para US$ 230,40 (redução de 28%). O prazo de entrega foi reduzido de 21 dias para 13 dias (redução de 38%) .
O procedimento de alívio de tensões em 5 eixos possibilitou a realização bem-sucedida da anodização dura MIL-A-8625 Tipo III com 50 μm de espessura, com base no teste de névoa salina ASTM B117-19 por 1.000 horas . Cada medição crucial foi confirmada utilizando a máquina de medição por coordenadas (MMC) Zeiss. Em resumo, os clientes obtêm paredes finas com qualidade aeroespacial sem a necessidade de retificação após a usinagem ou custos adicionais com sucata.
Fonte de dados: Registro de análise de desenhos DFM automatizados da LS Manufacturing 2025–2026 (Projeto nº AERO-2026-8839, tamanho da amostra > 1.200 peças).
A carcaça de radar de parede fina ainda apresenta deformação superior a ±0,05 mm após a usinagem? Nosso processo de alívio de tensões de 5 eixos com fixação a vácuo e fresagem trocoidal garante uma precisão de ±0,005 mm — sem necessidade de endireitamento. Solicite seu orçamento em conformidade com a norma AS9100D.

Perguntas frequentes
1. Qual liga de alumínio oferece a maior estabilidade para usinagem CNC de paredes finas?
As ligas AL 7075-T651 e AL 6061-T651 proporcionam a maior estabilidade na usinagem CNC de paredes finas , pois o processo de estiramento garante a eliminação da maioria das tensões residuais internas. Juntamente com a técnica de corte simétrico, a deformação permanece limitada a ±0,005 mm .
Fonte de dados: Banco de dados empírico da LS Manufacturing
2. Como a LS Manufacturing controla a tolerância da espessura da parede fina durante operações de 5 eixos?
As tolerâncias na espessura de paredes finas são garantidas devido ao efeito combinado do resfriamento do fuso de alta pressão com pressão de 70 bar e uma baixa profundidade de corte de ae = 0,15 mm, além do controle em tempo real das tolerâncias de espessura de parede na faixa de ±0,005 mm a ±0,01 mm com o auxílio da máquina de medição por coordenadas (MMC) Zeiss.
3. A usinagem de 5 eixos pode reduzir o custo unitário total de peças personalizadas de paredes finas?
Sim, a usinagem CNC de 5 eixos reduz o custo unitário total, pois permite uma única configuração para recursos com múltiplas faces, sem custos adicionais de fixação e sem erros de posicionamento. A LS Manufacturing conseguiu reduzir o custo total por peça em 28% em componentes de paredes finas para o setor aeroespacial.
4. Qual a rugosidade superficial que pode ser obtida em paredes finas de alumínio sem marcas de vibração?
Com a aplicação da fresagem trocoidal de alta velocidade e uma sobremedida de acabamento de 0,3 mm, a LS Manufacturing consegue atingir um acabamento superficial de Ra 0,4 μm em cavidades com espessura de parede inferior a 1,0 mm, além de eliminar marcas de vibração nas superfícies das peças.
5. Qual tecnologia de fixação é mais adequada para peças delicadas de alumínio com paredes finas?
As bases de sucção a vácuo e as presilhas de mandíbula flexíveis e conformáveis são as mais adequadas para peças frágeis de alumínio com paredes finas, pois transformam a força de fixação em força de adsorção distribuída sobre a superfície sem causar deformações superiores a 0,03 mm , o que ocorre nos sistemas de fixação com morsa convencionais.
6. Quanto tempo leva para receber uma avaliação de fabricabilidade geométrica (DFM) e um orçamento para peças personalizadas de paredes finas?
Após o upload dos desenhos CAD 3D/2D, juntamente com as especificações de materiais e tolerâncias, os engenheiros da LS Manufacturing realizam uma análise de viabilidade geométrica e fornecem um orçamento detalhado , incluindo a previsão de deformação, custos e análise de riscos, em até 2 horas , iniciando assim o processo de fabricação imediatamente.
7. O tratamento de superfície pós-usinagem é seguro para componentes de alumínio de parede fina com alta tolerância?
Certamente, o tratamento de superfície pós-usinagem dessas peças é muito seguro, visto que a LS Manufacturing realiza a compensação exata da espessura antes de efetuar o tratamento com anodização dura de 50 μm, de acordo com a norma MIL-A-8625 Tipo III, de modo que mesmo após o tratamento as tolerâncias permanecerão em ±0,005 mm .
8. Como o tratamento de pré-estiramento (T651) impede que as placas de alumínio se dobrem após a usinagem?
O tratamento de pré-estiramento T651 induz um alongamento permanente de 1,5% a 3% por meio de estiramento mecânico, liberando mais de 80% da tensão interna gerada durante o resfriamento rápido, prevenindo fundamentalmente a flexão e o empenamento após a remoção de material durante a usinagem para aplicações aeroespaciais e de ferramentas de precisão.
Resumo
O controle de empenamento em alumínio de paredes finas exige a liberação de tensões no material, um processo de fixação otimizado e usinagem de cinco eixos. A LS Manufacturing, uma empresa certificada ISO 9001:2015/AS9100D , aplica um sistema dinâmico de ligação de cinco eixos e fixação flexível a vácuo para manter o empenamento dentro de ±0,005 mm , minimizando assim o potencial de refugo.
Está preocupado com deformações excessivas, altos níveis de refugo ou atrasos na entrega? Clique no botão de orçamento acima para enviar seus desenhos CAD 3D/2D. A equipe de engenharia profissional da LS Manufacturing fornecerá uma análise DFM e um orçamento gratuitos em até 2 horas.
📞Telefone: +86 185 6675 9667
📧E-mail: info@lsrpf.com
🌐Site: https://lsrpf.com/
Isenção de responsabilidade
O conteúdo desta página tem caráter meramente informativo. A LS Manufacturing não oferece nenhuma garantia, expressa ou implícita, quanto à precisão, integridade ou adequação destas informações para qualquer aplicação específica. Os parâmetros de processo e as capacidades do produto estão sujeitos a alterações sem aviso prévio. Para obter orientações de engenharia específicas para sua aplicação, entre em contato diretamente com nossa equipe de DFM (Design for Manufacturing).
Equipe de Fabricação LS
A LS Manufacturing é uma empresa líder no setor , especializada em soluções de fabricação personalizadas. Com mais de 20 anos de experiência e mais de 5.000 clientes, concentramo-nos em usinagem CNC de alta precisão, fabricação de chapas metálicas , impressão 3D , moldagem por injeção , estampagem de metais e outros serviços de fabricação completos.
Nossa fábrica está equipada com mais de 100 centros de usinagem de 5 eixos de última geração, certificados pela ISO 9001:2015. Oferecemos soluções de fabricação rápidas, eficientes e de alta qualidade para clientes em mais de 150 países ao redor do mundo. Seja para produção em pequenos volumes ou personalização em larga escala, podemos atender às suas necessidades com a entrega mais rápida, em até 24 horas. Escolha a LS Manufacturing. Isso significa eficiência, qualidade e profissionalismo na escolha.
Para saber mais, visite nosso site: www.lsrpf.com .