العربية



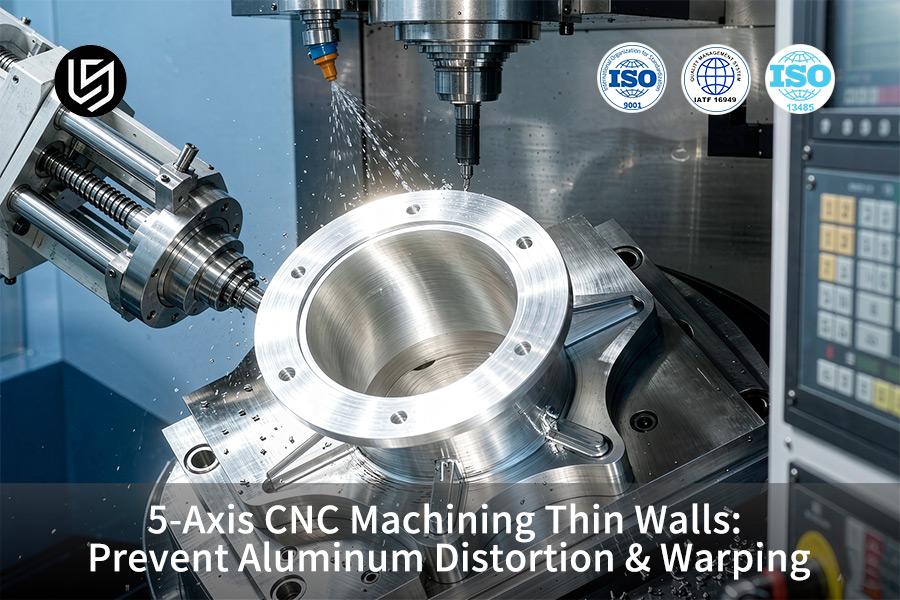
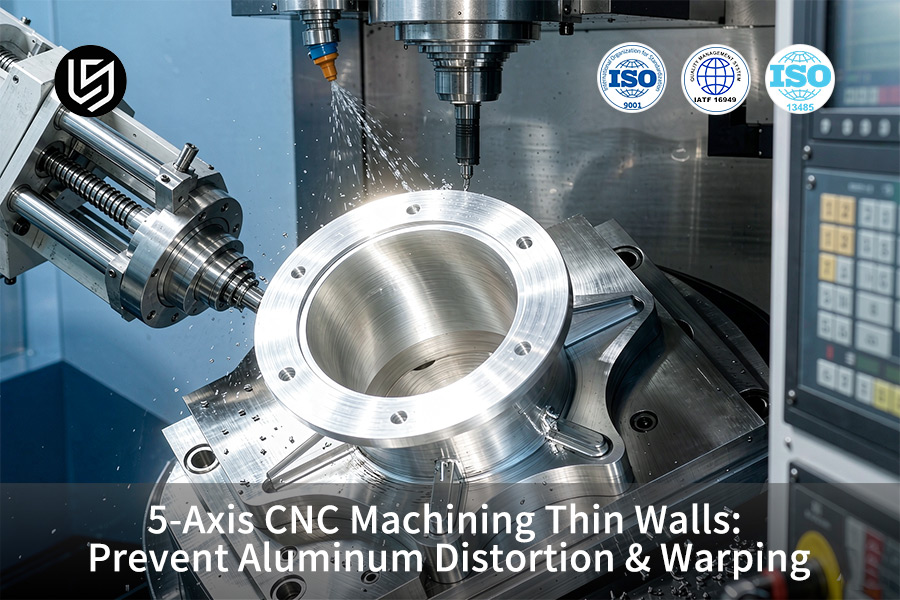
تُعدّ خدمة التصنيع باستخدام الحاسوب ذي المحاور الخمسة للجدران الرقيقة أسلوبًا دقيقًا في التصنيع، وهي تعالج مشكلة انحناء سبيكة الألومنيوم 7075-T651. ويبلغ هامش التزامن ±0.005 مم .
يُقلل بروتوكول التخشين المتناظر من نسبة الخردة في مكونات صناعة الطيران والفضاء من 18.5% إلى مستويات شبه معدومة، مع خفض التكاليف الإجمالية للوحدة بنسبة 28% . وتُؤكد تقييمات DFM التي تستغرق ساعتين قبل تقديم عرض السعر صحة الهندسة الهيكلية.
أهم النقاط
- تحسين دقة الأبعاد: بفضل الإزالة المتناظرة للمواد الخام وعملية تخفيف الإجهاد في تشكيل الطبقات، يتم الحفاظ على تشوه الهياكل ذات الجدران الرقيقة عند مستوى ±0.005 مم وهو أكثر دقة من المعيار الصناعي البالغ ±0.05 مم .
- انخفاض كبير في التكلفة: بفضل تحسين مسارات الأدوات ذات 5 محاور وتقليل أوقات التثبيت، انخفضت تكلفة التصنيع لكل قطعة بنسبة 28٪ (من 320 دولارًا إلى 230.40 دولارًا) .
- وقت التسليم السريع: بفضل الجمع بين التشغيل الآلي المتزامن ذي 5 محاور وتحليل DFM لمدة ساعتين، تم تقليل وقت التصنيع بالكامل بنسبة 38٪ (من 21 يومًا إلى 13 يومًا) .
- مراقبة الجودة: تم بنجاح خفض معدل الخردة من 18.5٪ إلى 2.1٪ بحيث تم استيفاء معايير نظام مراقبة الجودة لـ AS9100D و ISO 9001:2015.
كيف يؤدي الإجهاد المتبقي الداخلي إلى تشوه الجدران الرقيقة المصنوعة من الألومنيوم؟
يُعدّ الإجهاد الداخلي المتبقي في الجدار الرقيق المصنوع من الألومنيوم ناتجًا عن عدم توازن القوى، وهو المسؤول عن الانحراف المرن الذي يصل إلى ±0.05 مم نتيجة إزالة المادة بشكل غير متماثل. تُستخدم تقنية التصنيع المخصصة للجدران الرقيقة باستخدام الحاسوب (CNC) خماسي المحاور لإزالة كمية متوازنة من المادة من كلا الوجهين بدقة تصل إلى ±0.005 مم، وذلك لإنتاج أجزاء دقيقة ذات جدران رقيقة باستخدام الحاسوب (CNC) خماسي المحاور .
لماذا يؤدي الإزالة غير المتماثلة إلى ارتداد المادة؟
تُزيل عملية القطع الخشن ثلاثي المحاور (القطع الخشن العميق أحادي الجانب) جانبًا واحدًا أولًا، مما يجعل الجدار ينحني نحو الجانب الذي لم يُخفف الضغط عنه بعد. أما القطع المتناوب فيتضمن إزالة كمية متساوية من كل جانب. استنادًا إلى قاعدة بيانات التصنيع LS (2025-2026) (عدد عينات الأجزاء > 1200)، يسمح هامش تشطيب تدريجي قدره 0.3 مم بتقليل إعادة العمل بنسبة 35% . بعبارة أخرى، تحافظ الإزالة المتوازنة للمادة من كل جانب على توازن الإجهاد في الخريطة، ويبقى الجدار مستويًا بعد فك التثبيت.
حمل نافذة التشوه ±0.005 مم
يتم قياس التفاوت التدريجي بمقدار 0.3 مم باستخدام آلة قياس الإحداثيات (CMM) بدقة ±0.005 مم لفصل عملية تخفيف الإجهاد عن عملية التشطيب. وتعمل تقنية CNC خماسية المحاور على منع التواء الألمنيوم من خلال تحرير الإجهاد المتحكم به متعدد المحاور، مما يقلل من الالتواء تدريجيًا أثناء التثبيت.
تثبت التفاوتات العامة ASME Y14.5-2018 و ISO 2768-1:1989 أن الجدار يقع ضمن التفاوت المسموح به في الشكل دون الحاجة إلى تقويم أو تشكيل.
الخلاصة
- إزالة المواد بالتناوب من كلا الجانبين للحفاظ على الإجهادات المتبقية أثناء عملية التخشين.
- حافظ على هامش سماحية 0.3 مم وقم بقياس التسطيح باستخدام جهاز قياس الإحداثيات (CMM) بدقة ±0.005 مم.
- التحكم في الجدران الرقيقة بشكل متناظر باستخدام عملية التحرير المتحكم بها بدلاً من التثبيت والتشكيل.
مصدر البيانات: قاعدة بيانات LS Manufacturing 2025-2026 المقاسة (حجم العينة >1200).
قم بتنزيل دليلنا حول تشوه الجدران الرقيقة المصنوعة من الألومنيوم لمعرفة كيف يؤدي إزالة المخزون غير المتماثل إلى ارتداد يصل إلى ±0.05 مم - وكيف يحافظ القطع المتناوب ذو 5 محاور مع بدل تدريجي 0.3 مم على استواء ±0.005 مم.
لماذا تعتبر عملية التصنيع بخمسة محاور أفضل للتحكم في تشوه الجدران الرقيقة؟
تتميز عمليات التصنيع خماسية المحاور بقدرتها على التحكم في تشوه الجدران الرقيقة، حيث تسمح بالحفاظ على بروز أداة القطع أقل من ثلاثة أضعاف القطر، وإمالة المغزل بزاوية تتراوح بين 15 و30 درجة، وتقليل القوة الجانبية إلى أكثر من 90% مقارنةً بعمليات الطحن ثلاثية المحاور. تستخدم خدمة التحكم في التشوه باستخدام نظام التحكم الرقمي الحاسوبي خماسي المحاور ميزة تحسين إمالة أداة القطع ، مما يسمح للأداة بمتابعة العمودي على الجدار عند قيمة ae = 0.15 مم، والحفاظ على الجدران ضمن مستوى التفاوت المسموح به ±0.05 مم.
تحسين بروز الأداة
تتطلب عملية التخشين ثلاثية المحاور استخدام قواطع طرفية طويلة المدى؛ حيث يؤدي بروز الأداة بمقدار أربعة أضعاف القطر إلى تركيز القوى الجانبية على الجدران، مما يتسبب في تشوهها بأكثر من ±0.05 مم . أما عملية الطحن الحلزوني خماسية المحاور فتسمح بالحفاظ على بروز الأداة أقل من ثلاثة أضعاف القطر، وتوزيع أحمال الرايش بالتساوي، مما يحافظ على شكل الجدران دون الحاجة إلى تثبيت مفرط. بعبارة أخرى: تتسبب الأداة المائلة والقصيرة في انحناء أقل بكثير للجدار مقارنةً بالأداة الطويلة والغاطسة.
التحكم في قوة القطع التروكويدية
تُقلل تقنية الطحن الحلقي باستخدام مسار أداة دائري وحمل رقائق ثابت مع سماحية 0.15 مم من ازدحام الاتجاه العمودي الذي يُسبب الاهتزازات. مع سماحية تشطيب متدرجة 0.3 مم، يتم فصل تخفيف الإجهاد عن التشطيب. يعتمد عزم القطع، كما هو موضح في دليل الآلات، الطبعة 31، على البروز والتداخل القطري؛ مما يُقلل من خطر انحراف القطع على جدران التجويف العميق.
خطوات التنفيذ
- قم بإمالة المغزل بمقدار 15°–30° للتأكد من أن البروز لا يزيد عن 3 أضعاف القطر على جدران التجويف العميق.
- اضبط قيمة ae للحلقة = 0.15 مم مع بدل تشطيب 0.3 مم لتقليل الاهتزاز.
- تأكد من استواء السطح على جهاز قياس الإحداثيات (CMM) إلى ±0.005 مم وفقًا لبيانات ASME Y14.5-2018 .
توفر عملية منع تشوه الألمنيوم باستخدام نظام CNC خماسي المحاور جدرانًا رقيقة تلبي متطلبات الشكل دون الحاجة إلى تقويم بعد التصنيع.
مصدر البيانات: دليل الآلات، الطبعة 31، فصل حساب عزم القطع؛ دليل تحسين Vc/fz لصانع الأدوات.
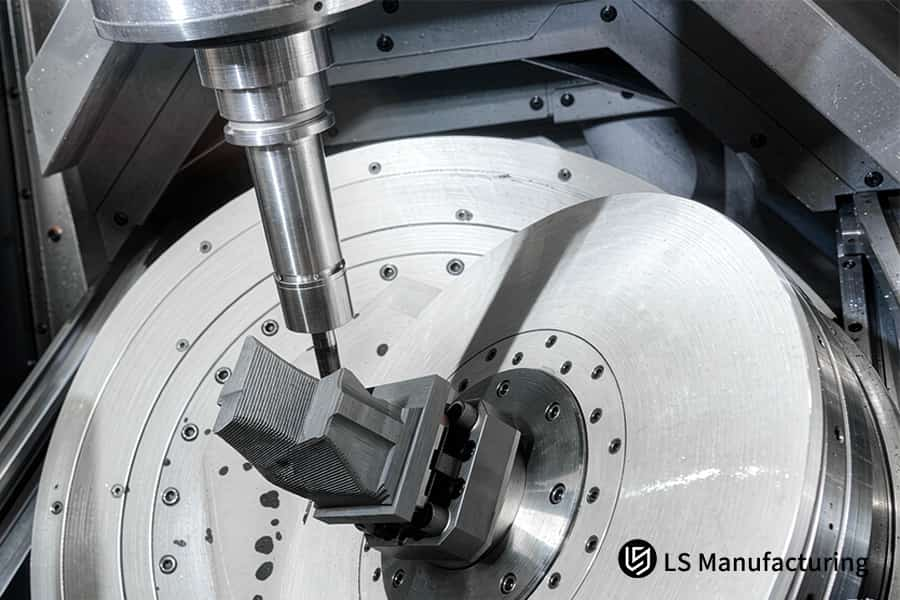
الشكل 1: عملية تصنيع مخصصة باستخدام آلة CNC ذات 5 محاور ذات جدار رقيق تُنهي عمل المروحة حتى سطح Ra 0.4 ميكرومتر.
ما هي تجهيزات التثبيت ذات الفراغ والقوة المنخفضة التي تمنع تشوه التثبيت في الجدران الرقيقة؟
تُعدّ تجهيزات التثبيت بالشفط والفكوك المرنة المطابقة أدوات تثبيت فعّالة تُحوّل عملية تثبيت نقطة الضغط إلى توزيع قوة سطحية، مما يُزيل آثار الضغط التي تتجاوز 0.03 مم في التجاويف التي يقل سمكها عن 1.0 مم . يستخدم مصنع تصنيع الجدران الرقيقة بتقنية CNC خماسية المحاور قاعدة شفط مصممة خصيصًا. كما تُستخدم سبيكة منخفضة الانصهار وشمع التبريد لملء فراغات التجاويف لتوفير دعم إضافي.
ينخفض إجهاد التثبيت بنسبة 85% في الأجزاء الرقيقة الجدران المصنعة بدقة باستخدام آلات CNC خماسية المحاور . تم تصميم جهاز التثبيت منخفض القوة خماسي المحاور بحيث لا يوجد تحميل نقطي يصل إلى حد المرونة.
تُركّز الملازم التقليدية قوى التثبيت على نقاط التلامس، مما يؤدي إلى تقوّس وانبعاجات. أما نظام التثبيت الفراغي خماسي المحاور، فيوزّع قوى التثبيت على كامل مساحة الأداة. بالنسبة للتجاويف، تُستخدم سبائك منخفضة الانصهار وشمع التبريد لملء الفراغات، ثم تذوب بعد عملية التشغيل. ببساطة، يتم تثبيت كل جدار بكامل مساحته دون ضغطه، مما يمنع حدوث الانبعاجات والانحناءات أثناء عملية التشغيل.
يُتيح هامش تشطيب قدره 0.25 مم تخفيف الإجهاد قبل عملية التشطيب. ويتم التحقق من استواء السطح باستخدام آلة قياس الإحداثيات (CMM) بدقة تصل إلى ±0.005 مم بعد فك التثبيت. ووفقًا لمعايير ASME Y14.5-2018، يتوافق شكل قاعدة التفريغ مع السطح المُشَكَّل تقريبًا ضمن هامش خطأ قدره 0.02 مم باستخدام محاذاة تثبيت خماسية المحاور، مما يمنع أي رفع دقيق لتجنب الاهتزاز. ويتم تقليل قاعدة التفريغ في نفس التثبيت باستخدام آلة CNC خماسية المحاور مخصصة لتصنيع الجدران الرقيقة .
الخلاصة
- استخدم ظرفًا فراغيًا أو فكوكًا متوافقة بدلاً من المشابك النقطية.
- قم بدعم التجاويف باستخدام سبيكة منخفضة الانصهار أو شمع التبريد .
- تحقق من التسطيح باستخدام جهاز قياس الإحداثيات ثلاثي الأبعاد (CMM) وفقًا لمعيار ASME Y14.5-2018.
مقارنة الأداء الرئيسية بين نظام التحكم الديناميكي خماسي المحاور ونظام التثبيت الثابت التقليدي ثلاثي المحاور
تُظهر مقارنة البيانات أن استراتيجية تخفيف الإجهاد الديناميكي خماسية المحاور تتفوق بشكل كبير على حلول القطع التقليدية ثلاثية المحاور في التحكم في التشوه وتحسين جودة السطح:
| بُعد التقييم | نهج التثبيت الثابت ثلاثي المحاور التقليدي | حلول التحكم الديناميكي خماسي المحاور من LS Manufacturing |
| دقة التحكم في التشوه | ±0.05 مم (تشوه مرئي) | ±0.005 مم (تحكم من الدرجة الدقيقة) |
| خشونة السطح | Ra 1.6 ميكرومتر (عرضة للاهتزاز) | Ra 0.4 ميكرومتر (سطح فائق النعومة) |
| استراتيجية إزالة المخزون | قطع كامل من جانب واحد بتمريرة واحدة | قطع متناظر ثنائي الطبقات بسمك 0.3 مم |
| خطر الإجهاد الناتج عن التثبيت | مخاطر الانحناء الموضعي العالي للبثق | امتصاص فراغي موحد / دعم منخفض الإجهاد |
| تكلفة الوحدة لكل جزء | 320.00 دولارًا أمريكيًا / للقطعة | 230.40 دولارًا للقطعة الواحدة (خصم 28%) |
من خلال اعتماد وصلة متعددة المحاور خماسية المحاور وتجهيزات مرنة، تعمل المكونات الدقيقة على تقليل معدلات الخردة مع تحسين جودة السطح، مما يحقق انخفاضًا في التكلفة بنسبة 28٪ .
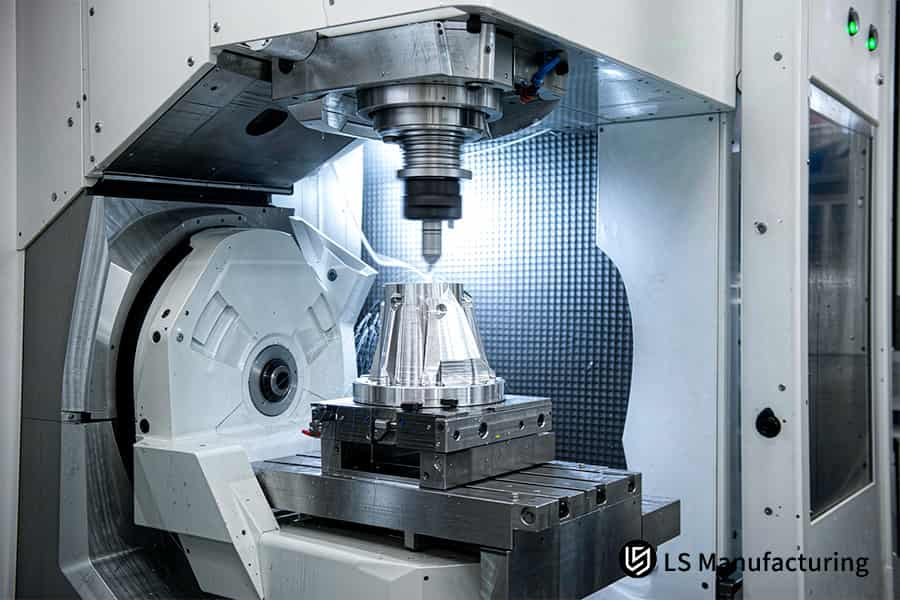
الشكل 2: أجزاء ذات جدران رقيقة مصنعة بدقة باستخدام نظام CNC خماسي المحاور تحافظ على استقرار المخروط ضمن نطاق ±0.005 مم.
كيف تعمل مسارات الأدوات الديناميكية على تقليل حرارة القطع على الجدران الرقيقة المصنوعة من الألومنيوم؟
تساعد مسارات الأدوات الديناميكية على تقليل حرارة القطع على الجدران الرقيقة المصنوعة من الألومنيوم عن طريق تقليل زاوية تلامس الأداة مع القطعة وتقليل مدة التلامس الحراري، بحيث تتم إزالة 90% من الحرارة عبر الرايش وليس الجدار. ويحافظ نظام التحكم في التشوه باستخدام ماكينات CNC خماسية المحاور على التلامس القطري عند ae = 0.15 مم، بالإضافة إلى تبريد مركز المغزل بضغط 70 بار، مما يحافظ على تذبذب درجة الحرارة ضمن نطاق ±2 درجة مئوية لتصنيع قطع دقيقة ذات جدران رقيقة باستخدام ماكينات CNC خماسية المحاور .
تنظيف سائل التبريد بضغط عالٍ
يتميز الألومنيوم بتمدد خطي مرتفع، مما يجعل التمدد الحراري عاملاً رئيسياً في التواء الجدران أثناء القطع التي يقل سمكها عن 1.5 مم . يتم ضخ سائل تبريد عالي الضغط بخمسة محاور عند ضغط 70 بار عبر مركز المغزل، مما يزيل الرايش دون نقل الحرارة إلى الجدران. بعبارة أخرى، تبقى الجدران ثابتة الأبعاد لعدم السماح للحرارة بالتغلغل فيها.
مسار أداة تروكويد صغير المشاركة
تُجرى عملية الطحن الحلقي باستخدام مسار أداة دائري وأحمال رقائق ثابتة، مع الحفاظ على التداخل القطري عند ae = 0.15 مم ، وهو أقل بكثير من عرض الفتحات القياسي. تستخدم خدمة تصنيع الجدران الرقيقة باستخدام الحاسوب (CNC) خماسي المحاور هذه التقنية مع سماحية تشطيب تدريجية قدرها 0.3 مم للحفاظ على التمدد الحراري مستقلاً عن المرور الأخير. ووفقًا لمعايرة جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM) من زايس (ضمان الخطأ الحجمي MPEE) ، تحافظ الجدران على شكلها عند فك التثبيت.
| المعلمة | فتحة كاملة تقليدية | التروكويد الديناميكي |
| الاشتباك الشعاعي ae | عرض الفتحة بالكامل | 0.15 مم |
| ضغط سائل التبريد | فيضان من 10 إلى 20 بار | 70 قضيب محور مركزي |
| مسار الحرارة | يوصل التيار إلى الجدار | 90% يخرجون مع شريحة |
| تغير درجة حرارة الجدار | غير منضبط | ±2 درجة مئوية |
تحافظ استراتيجية التحكم في النمو الحراري خماسية المحاور على تفاوتات الجدران الرقيقة للألمنيوم ضمن الحدود المقبولة دون الحاجة إلى أي تقويم بعد التصنيع.
مصدر البيانات: تقرير معايرة جهاز قياس الإحداثيات ثلاثية الأبعاد من شركة زايس (ضمان خطأ قياس الطول الحجمي MPEE).
لماذا تعتبر إزالة المواد المتناظرة أمراً بالغ الأهمية لمنع التواء الألمنيوم؟
إزالة المواد المتناظرة هي تقنية هندسية تمنع انحناء جدران الألمنيوم الرقيقة. تتم إزالة المواد بالتساوي من كلا الجانبين من خلال قطع متناوبة. تعمل عمليات تخفيف الإجهاد المتعاكسة على تعويض بعضها البعض، مما يمنع الانحناء. يستخدم مصنع متخصص في تصنيع الجدران الرقيقة باستخدام آلات CNC خماسية المحاور سلسلة من القطع المتناوبة بمقدار 0.3 مم لكل جانب.
تُجرى هذه القطع باستخدام عملية تشكيل خشنة متناظرة خماسية المحاور . وتلي ذلك عملية فك التثبيت لتخفيف الإجهاد بين مرحلة التشطيب شبه النهائي (Ra 1.6 ميكرومتر) ومرحلة التشطيب النهائي (Ra 0.4 ميكرومتر) .
الخطوة 1: التجهيز الأولي مع مراعاة مخصصات المخزون المتوازنة
يؤدي قطع السطح الأول بالكامل إلى ارتداد فوري باتجاه السطح الثاني غير المقطوع. تضمن عمليات القطع المتناوبة توزيعًا متساويًا للإجهاد على كلا السطحين أثناء عملية التخشين. ويحافظ التقشير المتساوي لكلا السطحين على توزيع متوازن للإجهاد .
الخطوة الثانية: فك المشبك لتخفيف الإجهاد المتبقي
بعد عملية التخشين، تُتيح خطوة فك التثبيت اللاحقة إعادة توزيع الإجهاد المُحتبس بشكل طبيعي. يُترك هامش 0.3 مم على كلا السطحين، مما يضمن فصل عملية تخفيف الإجهاد عن مرحلة التشغيل النهائية. وفقًا لمعايير ASME Y14.5-2018، يُعاد تثبيت كل جدار من جدران التجويف على جهاز تفريغ عند ضغط منخفض ( ≈0.3 بار ) قبل التشطيب.
الخطوة 3: تشكيل التشطيب المستمر خماسي المحاور
بعد الانتهاء من مرحلة فك التثبيت لتخفيف الإجهاد، تُزال 0.3 مم من المادة الخام (0.15 مم لكل جانب) في عملية التشطيب باستخدام آلة طحن حلزونية. تضمن عملية تخفيف الإجهاد خماسية المحاور، التي تتم بين مرحلتي التشطيب شبه النهائي والنهائي ، منع التواء الألمنيوم في آلات CNC خماسية المحاور دون الحاجة إلى تقويم لاحق. يتم التحقق من استواء السطح باستخدام آلة قياس الإحداثيات (CMM) بدقة ±0.005 مم بعد فك التثبيت النهائي.
يمكن لعملية التصنيع المخصصة ذات الجدران الرقيقة باستخدام الحاسوب خماسي المحاور الحفاظ على استواء الجدران الرقيقة بمقدار ±0.005 مم من خلال دورة من ثلاث خطوات والقضاء على حلقات إعادة العمل المتأصلة في عملية التحريك من جانب واحد.
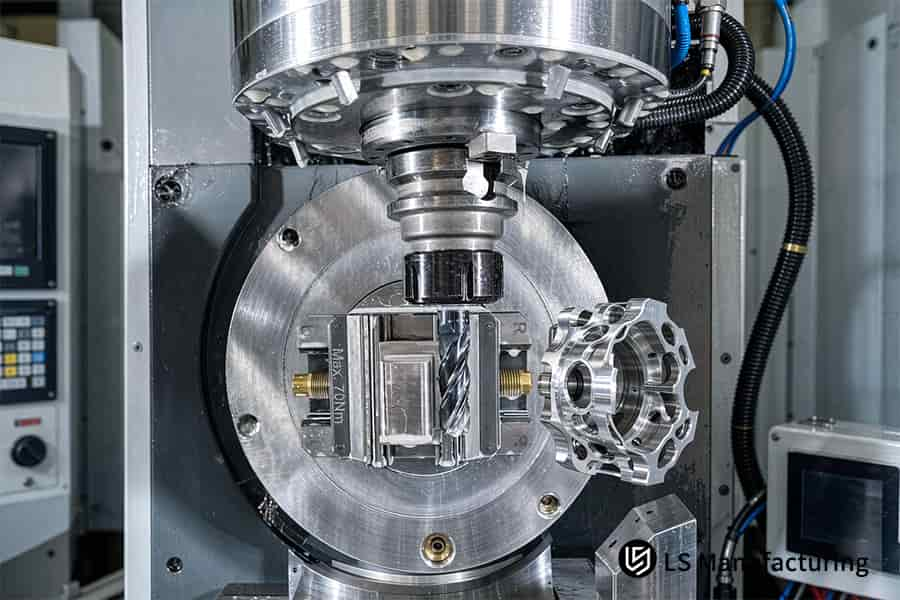
الشكل 3: آلات منع التواء الألومنيوم CNC ذات 5 محاور تدعم تشطيب Ra 0.4 ميكرومتر.
ما هي معايير القطع الديناميكية التي تعمل على تحسين جودة الجدران الرقيقة ذات المحاور الخمسة؟
تُوفر معايير القطع الديناميكية المثلى قطعًا مثاليًا للجدران الرقيقة بخمسة محاور، وذلك من خلال الجمع بين سرعات دوران عالية للمغزل، وتداخل شعاعي صغير، وتغذية عالية لكل سن، مما يُقلل من قوى القطع القصوى على كل سن. في حالة سبيكة الألومنيوم AL 7075-T651، يؤدي تثبيت قيمة ae عند 0.15 مم وبدل تشطيب 0.3 مم إلى تقليل عزم الانحناء على سُمك الجدار بنسبة 70% ، كما يتضح من ضبط معايير المحاور الخمسة لأجزاء الجدران الرقيقة المصنعة بدقة باستخدام آلات CNC بخمسة محاور .
تتيح عمليات التشغيل عالية السرعة ذات معامل الاحتكاك المنخفض عدم بقاء أداة القطع داخل جدار السن، مما ينتج عنه قطع خفيف ومتسق لكل سن. يؤدي استخدام قاطع طرفي مصقول ثلاثي الشفرات مطلي بالماس، مع تمريرة تشطيب تدريجية بسمك 0.3 مم، إلى الحصول على سطح نهائي بجودة Ra تصل إلى 0.4 ميكرومتر . ببساطة، تعني قوى القطع المنخفضة انحرافًا أقل لجدار السن، مما يحافظ على استوائه بعد فك التثبيت.
تزداد تغذية كل سن مع السرعة بحيث يبقى حمل الرايش ثابتًا بينما تبقى قوى الذروة منخفضة. يتم التحقق من كل جدار باستخدام آلة قياس الإحداثيات (CMM) بدقة ±0.005 مم. يضمن التحكم في تشطيب السطح خماسي المحاور عبر خدمة تشغيل الجدران الرقيقة CNC خماسية المحاور تكلفة متوقعة نظرًا لانخفاض نسبة المنتجات المعيبة وعدم الحاجة إلى تقويم لاحق.
تعرّف على المهندسين الذين يقفون وراء هذا الدليل
غلوريا هي كبيرة مهندسي النماذج الأولية السريعة في شركة LS Manufacturing، ولديها خبرة تزيد عن 15 عامًا في مجال التشغيل الدقيق وتحليل التصميم للتصنيع (DFM) خماسي المحاور. تتولى غلوريا إدارة جميع مشاريع الجدران الرقيقة في قطاعي الطيران والفضاء والطب في شركة LS Manufacturing، وتتحكم في انحراف الجدران من خلال تثبيت التعشيق الشعاعي عند قيمة ae = 0.15 مم، وتخفيف الإجهاد المتبقي بين مراحل التشطيب شبه النهائي والنهائي. يتم التحقق من جميع أبعاد فريق غلوريا وفقًا لمعيار التفاوتات الهندسية ASME Y14.5-2018.
في المشروع رقم AERO-2026-8839، قام مهندسونا بقياس الارتداد المرن بمقدار 0.02 مم بعد عملية التشكيل الأولي لغلاف رادار مصنوع من سبيكة الألومنيوم AL 7075-T651 (بسماكة جدار 0.8 مم وتجويف 80 مم). رفعنا درجة حرارة تخفيف الإجهاد إلى 190 درجة مئوية لمدة ساعتين ، واستخدمنا جهاز تفريغ الهواء. انخفضت نسبة الخردة من 18.2% إلى 2.1% في هذا المشروع. تم التحقق من الأبعاد الحرجة باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM) بدقة ±0.005 مم وفقًا لمعايير ASTM الدولية لسبائك الألومنيوم وعملية الأنودة.
تخضع جميع المقترحات الفنية لفحوصات AS9100D وISO 9001:2015 من قبل فريقنا الهندسي الأساسي قبل اعتمادها. في أكثر من 1200 مهمة قمنا بقياسها في قاعدة بياناتنا لعامي 2025-2026، ساهمت عملية التصنيع الديناميكية خماسية المحاور في خفض سعر الوحدة بنسبة 28% (من 320.00 دولارًا إلى 230.40 دولارًا) وتقليص مدة التنفيذ من 21 يومًا إلى 13 يومًا . أصبح من الممكن الآن إجراء دراسة تحليل أنماط الفشل وتأثيراتها (DFMEA) التي تستغرق ساعتين، بما في ذلك توقعات التشوه، بعد تحميل الرسومات.
كيف تعمل المعالجات الحرارية بعد التصنيع على تثبيت التفاوتات في الجدران الرقيقة؟
تُساهم المعالجات الحرارية اللاحقة للتصنيع في استقرار دقة أبعاد الجدران الرقيقة. كما يُخفف إعادة ترتيب عيوب الشبكة البلورية من الإجهاد المتبقي الناتج عن عمليات التصنيع، مما يمنع حدوث تشوهات إضافية أثناء عملية الأنودة أو التعرض للحرارة. وتُخفف دورة تقادم الإجهاد خماسية المحاور بعد التصنيع شبه النهائي من الإجهاد الموضعي حتى 150 ميجا باسكال ، مما يُكسب الأجزاء الرقيقة ذات الجدران الرقيقة المصنعة بدقة باستخدام آلات CNC خماسية المحاور استقرارًا طويل الأمد.
آلية تخفيف التوتر بالتلدين
تُحدث عمليات التشغيل الآلي تشوهاتٍ تُؤدي إلى انحصار الإجهاد المرن داخل الجدار، والذي ينطلق بشكلٍ غير متوقع بعد فك التثبيت. يُتيح التسخين عند درجة حرارة 190 درجة مئوية لمدة ساعتين وقتًا كافيًا للألمنيوم للانتشار داخليًا، مما يُقلل هذا الإجهاد دون تشويه الشكل الأولي المُشَكَّل. باستخدام تقنية التشغيل الآلي المخصصة لدينا ذات الجدران الرقيقة باستخدام الحاسوب خماسي المحاور ، يُمكن تخطيط عملية تخفيف الإجهاد بحيث تتم قبل عملية التشطيب النهائية التي تُثبِّت الشكل الهندسي النهائي.
التوافق مع عمليات الأنودة العسكرية
تُنتج عملية الأنودة الصلبة من النوع الثالث وفقًا للمعيار العسكري MIL-A-8625 طبقة أكسيد بسمك 50 ميكرومتر، وتتطلب مقاومة لرذاذ الملح لمدة 1000 ساعة وفقًا للمواصفات. ويضمن التعويض الدقيق للطلاء (مع مراعاة نمو الطلاء بمقدار 50 ميكرومتر على كل جانب) الحفاظ على دقة ±0.005 مم بعد الأنودة.
سيتم استخدام غرفة اختبار رذاذ الملح الخاصة بنا، والتي تعمل وفقًا لمعيار ASTM B117-19 (المعيار القياسي لتشغيل جهاز رذاذ الملح (الضباب))، للتحقق من التصاق الطلاء قبل إطلاق التجميع. يتضمن كل عرض سعر مراجعة لتوافق الطلاء على خمسة محاور .
من خلال تنفيذ مراحل التشطيب الجزئي، والمعالجة الحرارية، والتشطيب النهائي، يتم الحفاظ على سماكة الجدران الرقيقة ضمن نطاق ±0.005 مم بعد عملية الأنودة. اطلب عرض سعر لتصنيع باستخدام آلة CNC خماسية المحاور يتضمن توقعات التشوه وفقًا لمعايير التصنيع للتصنيع (DFM) لضمان توافق تسلسل المعالجة الحرارية مع مواصفات سماكة الجدار.
بنود العمل
- قم بترتيب عملية معالجة الإجهاد قبل عملية التشطيب وليس بعد عملية التخشين لفصل عملية تخفيف الإجهاد عن عملية التشطيب.
- ضع في اعتبارك نمو الطلاء (50 ميكرومتر لكل جانب) في حساب إزاحة CAM الخاص بك قبل إنشاء مسار الأداة.
- اطلب التنبؤ بتشوه DFM كجزء من عرض الأسعار للتحقق من تطابق تسلسل المعالجة الحرارية مع ملف تعريف سمك الجدار.
مصدر البيانات: مواصفات MIL-A-8625 النوع الثالث من الأنودة الصلبة العسكرية (سمك الطلاء 50 ميكرومتر ومعيار اختبار رش الملح لمدة 1000 ساعة).
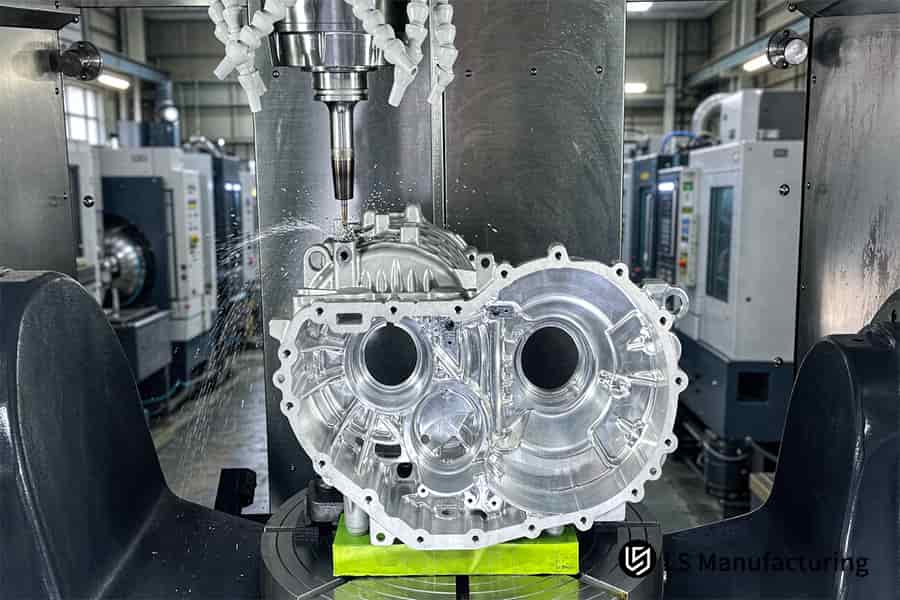
الشكل 4: خدمة التحكم في التشوه CNC خماسية المحاور تقيس الهيكل بدقة ±0.005 مم.
كيف تُقلل شركة LS Manufacturing من تكاليف التصنيع المخصص للجدران الرقيقة باستخدام نظام خماسي المحاور؟
تُعدّ عملية التصنيع أحادية الإعداد باستخدام 5 محاور طريقةً فعّالة لخفض التكاليف، حيث تُنتج جميع تفاصيل التجويف بتثبيت واحد. وبذلك، يتم الاستغناء عن إعادة التثبيت، وتجنب التفاوت التراكمي البالغ ±0.05 مم الذي يُسبب الهدر. تُخفّض خدمة التصنيع باستخدام الحاسوب (CNC) للجدران الرقيقة ذات 5 محاور، مع إمكانية الإعداد الأحادي، تكلفة الوحدة من 320.00 دولارًا إلى 230.40 دولارًا، أي بنسبة 28%.
كشفت مراجعة تحسين التصميم للتصنيع (DFM) خماسية المحاور، التي استغرقت ساعتين، عن تغييرات في سُمك الجدار وتوحيد الميزات، مما أدى إلى خفض سعر الوحدة. ووفقًا لمعيار التفاوت الهندسي ASME Y14.5-2018 ، تم تحسين أنظمة البيانات المرجعية لتقليل نقاط الفحص. بعبارة أخرى، استخدام مشبك واحد بدلًا من أربعة يُعادل دورة عمل واحدة، ودورة فحص واحدة، ودون أي تفاوت في الإعداد. وقد لاحظ المصممون انخفاضًا بنسبة 35% في دورات تكرار التصميم بعد إجراء تحليل DFM مسبقًا.
يتنبأ نموذج تكلفة ماكينة CNC خماسية المحاور ذات الجدران الرقيقة بالوفورات قبل بدء عملية تصنيع القطعة. ويراعي السعر المُقدّم كفاءة العملية. ويأخذ كل نموذج للقطعة في الاعتبار معايير مثل عمر الأداة، واستهلاك سائل التبريد، ومعدل استخدام الماكينة.
عرض أسعار لتصنيع باستخدام ماكينات CNC خماسية المحاور خلال ساعتين من تقديم الرسم. يتضمن كل عرض أسعار تحليلات التصميم للتصنيع (DFM)، واستراتيجية مسار الأدوات، وتفاصيل تكلفة الوحدة. تُقدم جميع عروض الأسعار وفقًا لإجراءات معيار ISO 9001:2015 ، مما يضمن تحقيق الوفورات المذكورة. يتيح تنسيق عرض الأسعار مقارنة مباشرة لتكاليف الوحدة مع الموردين الحاليين .
سيتلقى المستهلكون تقارير كمية حول التصميم للتصنيع (DFM) توضح العلاقة بين كفاءة الإنتاج وخفض تكلفة الوحدة من خلال عملية التصنيع المخصص للجدران الرقيقة باستخدام آلات CNC خماسية المحاور . ويمكن أن تصل نسبة التوفير إلى 28% في تكلفة الوحدة، و33% في وقت التسليم، و 89% في وقت التوقف الناتج عن الهدر.
بنود العمل
- قم بتقييم تكاليف الإعداد لكل عملية في عروض الأسعار: يجب ألا يكون هناك تكلفة لإعادة التثبيت في عملية الإعداد الفردية ذات 5 محاور مقارنة برسوم الإعداد المتعددة في عروض أسعار 3 محاور .
- اطلب معرفة حساسية سمك الجدار في دراسات التصميم من أجل التصنيع (DFM) لمعرفة العامل الذي يساهم بنسبة 80٪ في التباين في التكلفة.
- اطلب دراسة لتسوية تكاليف ما بعد الإنتاج للتحقق من أن وفورات التكاليف تتوافق مع عروض الأسعار الأولية.
خدمة تصنيع دقيقة باستخدام الحاسوب CNC خماسي المحاور لهياكل رادارات الفضاء ذات الجدران الرقيقة: تحكم دقيق في التشوه
تُزيل عملية تخفيف الإجهاد الديناميكي خماسية المحاور، باستخدام التلدين لتخفيف الإجهاد، والتثبيت الفراغي، والطحن الطبقي الحلقي، مشكلة التشوهات في غلاف الرادار ذي الجدران الرقيقة، وذلك من خلال التحكم في تخفيف الإجهاد المتبقي وقوى القطع. يحقق المشروع رقم #AERO-2026-8839 دقة تصل إلى ±0.005 مم في أغلفة الرادار المصنوعة من الألومنيوم 7075-T651 وفقًا لمعايير AS9100D الخاصة بصناعة الطيران. وقد ساهم تحليل رسم خرائط الإجهاد خماسي المحاور في اختيار تسلسل العملية.
تحديات العميل
كان من الضروري استخدام غلاف رادار من الألومنيوم 7075-T651 بسماكة جدار لا تقل عن 0.8 مم داخل تجويف بعمق 80 مم . أدت عملية التشغيل الأولي ثلاثي المحاور مع التثبيت إلى انحناء بمقدار ±0.05 مم عند إزالة المشبك، وذلك بسبب التركيز المفرط لقوة القطع وقوة تحرير الإجهاد المتبقي أثناء التشغيل. بلغت نسبة الهدر 18.5%، مما جعل سعر الوحدة 320.00 دولارًا أمريكيًا .
حلول التصنيع LS
أ كشفت تقنية التصميم ثلاثي الأبعاد للتصنيع (DFM)، وهي مراجعة هندسية تُحسّن هندسة القطعة لتسهيل عملية التصنيع، عن عدم توازن الإجهاد كسبب رئيسي. أظهرت عملية القطع الأولية ارتدادًا بمقدار 0.02 مم نتيجةً لتحرر الإجهادات الداخلية. وقد قام الفريق بتطبيق عملية تلدين لتخفيف الإجهاد عند درجة حرارة 190 درجة مئوية لمدة ساعتين بعد عملية التشكيل الأولي.
استُبدلت مشابك التثبيت النقطية بوحدة تثبيت فراغية مخصصة. حافظت عملية التشغيل المائلة خماسية المحاور على بروز أداة القطع أقل من ثلاثة أضعاف القطر عند زاوية 20 درجة. قلّصت عملية الطحن الحلقي (مسار أداة دائري مع حمل ثابت للرقائق) التلامس القطري عند ae = 0.15 مم وبدل تشطيب 0.3 مم، مما منع حدوث الاهتزاز.
النتائج والقيمة
بلغت دقة أبعاد الأجزاء النهائية ±0.005 مم، وبلغت خشونة سطحها Ra 0.4 ميكرومتر. وانخفضت نسبة الخردة من 18.5% إلى 2.1%. كما انخفضت تكلفة الوحدة من 320.00 دولارًا إلى 230.40 دولارًا (بانخفاض قدره 28%). وتقلصت مدة التسليم من 21 يومًا إلى 13 يومًا (بانخفاض قدره 38%) .
أتاحت عملية تخفيف الإجهاد خماسية المحاور إمكانية إجراء عملية الأنودة الصلبة بنجاح وفقًا لمعيار MIL-A-8625 من النوع الثالث بسماكة 50 ميكرومتر، وذلك استنادًا إلى اختبار رش الملح ASTM B117-19 لمدة 1000 ساعة . وقد تم التحقق من كل قياس دقيق باستخدام جهاز قياس الإحداثيات (CMM) من شركة زايس. باختصار، يحصل العملاء على جدران رقيقة بجودة صناعة الطيران دون الحاجة إلى أي تقويم بعد التصنيع أو تكاليف إضافية ناتجة عن الخردة.
مصدر البيانات: سجل تحليل رسومات DFM الآلي لشركة LS Manufacturing 2025-2026 (المشروع رقم AERO-2026-8839، حجم العينة >1200 قطعة).
هل لا يزال غلاف الرادار ذو الجدران الرقيقة ينحني بمقدار يزيد عن ±0.05 مم بعد التصنيع؟ تضمن عملية تخفيف الإجهاد خماسية المحاور لدينا، باستخدام جهاز تثبيت فراغي وطحن حلزوني، دقة تصل إلى ±0.005 مم - دون الحاجة إلى تقويم. اطلب عرض سعر متوافق مع معيار AS9100D.

الأسئلة الشائعة
1. ما هي درجة سبائك الألومنيوم التي توفر أعلى استقرار لعمليات التصنيع باستخدام الحاسب الآلي ذات الجدران الرقيقة؟
توفر سبائك الألومنيوم AL 7075-T651 و AL 6061-T651 أعلى درجات الثبات في عمليات التصنيع باستخدام الحاسوب (CNC) للجدران الرقيقة ، حيث تضمن عملية التمديد التخلص من معظم الإجهادات الداخلية المتبقية. وبالإضافة إلى تقنية القطع المتناظر، يظل التشوه محدودًا عند ±0.005 مم .
مصدر البيانات: قاعدة بيانات LS Manufacturing التجريبية
2. كيف تتحكم شركة LS Manufacturing في تفاوت سمك الجدار الرقيق أثناء عمليات المحاور الخمسة؟
يتم ضمان التفاوتات في سمك الجدار الرقيق بفضل التأثير المشترك لتبريد المغزل عالي الضغط بضغط 70 بار وعمق قطع منخفض ae = 0.15 مم والتحكم في الوقت الحقيقي في تفاوتات سمك الجدار في نطاق ±0.005 مم إلى ±0.01 مم بمساعدة جهاز قياس الإحداثيات ثلاثية الأبعاد من زايس.
3. هل يمكن أن يؤدي التصنيع باستخدام 5 محاور إلى تقليل التكلفة الإجمالية للوحدة للأجزاء ذات الجدران الرقيقة المصممة حسب الطلب؟
نعم، تُقلل عمليات التصنيع باستخدام الحاسوب خماسية المحاور من التكلفة الإجمالية للوحدة، وذلك بفضل إعداد واحد فقط للميزات متعددة الأوجه دون أي تكلفة إضافية للتثبيت أو أخطاء في تحديد المواقع. وقد نجحت شركة LS Manufacturing في خفض التكلفة الإجمالية للقطعة الواحدة بنسبة 28% في تصنيع الأجزاء الرقيقة الجدران المستخدمة في صناعة الطيران.
4. ما هي درجة خشونة السطح التي يمكن تحقيقها على جدران الألمنيوم الرقيقة دون ظهور علامات اهتزاز؟
بفضل تطبيق أسلوب الطحن الحلقي عالي السرعة وبدل التشطيب 0.3 مم، نجحت شركة LS Manufacturing في تحقيق تشطيب سطح Ra 0.4 ميكرومتر للتجاويف ذات سمك جدار أقل من 1.0 مم، وفي القضاء على علامات الاهتزاز على أسطح قطع العمل.
5. ما هي تقنية التثبيت الأنسب للأجزاء الرقيقة المصنوعة من الألومنيوم؟
تعتبر قاعدة الشفط الفراغي وملاقط الفك المرنة المطابقة هي الأنسب للأجزاء الرقيقة الجدران المصنوعة من الألومنيوم الهشة لأنها تحول قوة التثبيت إلى قوة امتصاص منتشرة على السطح دون التسبب في أي تشوهات أكبر من 0.03 مم ، وهو ما يحدث في نظام ملزمة التثبيت العادي.
6. كم من الوقت يستغرق الحصول على تقييم قابلية التصنيع الهندسي (DFM) وعرض سعر للأجزاء ذات الجدران الرقيقة المصممة حسب الطلب؟
بعد تحميل رسومات CAD ثلاثية الأبعاد/ثنائية الأبعاد بالإضافة إلى المواد والتفاوتات، يقوم مهندسو LS Manufacturing بإجراء تحليل قابلية التصنيع الهندسي وتقديم عرض أسعار مفصل يتضمن توقعات التشوه والتكاليف وتحليل المخاطر في غضون ساعتين ، وبالتالي بدء عملية التصنيع على الفور.
7. هل معالجة السطح بعد التصنيع آمنة لمكونات الألومنيوم ذات الجدران الرقيقة عالية التفاوت؟
بالتأكيد، تعتبر المعالجة السطحية اللاحقة للتصنيع لهذه الأجزاء آمنة للغاية لأن شركة LS Manufacturing تأخذ التعويض الدقيق للسمك قبل إجراء المعالجة بالأكسدة الصلبة 50 ميكرومتر وفقًا للمعيار MIL-A-8625 النوع الثالث بحيث تظل التفاوتات ±0.005 مم حتى بعد المعالجة.
8. كيف تمنع المعالجة المسبقة بالشد (T651) ألواح الألومنيوم من الانحناء بعد عملية التصنيع؟
تؤدي المعالجة المسبقة بالشد T651 إلى استطالة دائمة بنسبة 1.5٪ - 3٪ من خلال الشد الميكانيكي، مما يؤدي إلى إطلاق أكثر من 80٪ من الإجهاد الداخلي المتولد أثناء التبريد، مما يمنع بشكل أساسي الانحناء والتشوه بعد إزالة المواد أثناء التشغيل الآلي لتطبيقات الفضاء الجوي وأدوات الدقة.
ملخص
يتطلب التحكم في تشوه الألمنيوم ذي الجدران الرقيقة تخفيف الإجهاد في المادة، وتحسين عملية التثبيت، واستخدام آلات التصنيع خماسية المحاور. وتطبق شركة LS Manufacturing، الحاصلة على شهادتي ISO 9001:2015/AS9100D ، نظام ربط ديناميكي خماسي المحاور ونظام تثبيت مرن يعمل بالشفط للحفاظ على التشوه ضمن نطاق ±0.005 مم ، مما يقلل من احتمالية الهدر.
هل تشعر بالقلق حيال زيادة التشوه، أو ارتفاع نسبة الخردة، أو تأخيرات التسليم؟ انقر على زر طلب عرض السعر أعلاه لتحميل رسوماتك ثلاثية الأبعاد/ثنائية الأبعاد باستخدام برنامج CAD. سيقدم لك فريق الهندسة المحترف في شركة LS Manufacturing تحليلًا مجانيًا للتصميم من أجل التصنيع (DFM) وعرض سعر خلال ساعتين.
📞الهاتف: +86 185 6675 9667
📧 البريد الإلكتروني: info@lsrpf.com
🌐الموقع الإلكتروني: https://lsrpf.com/
تنصل
محتوى هذه الصفحة لأغراض إعلامية فقط. لا تقدم شركة LS Manufacturing أي إقرارات أو ضمانات، صريحة أو ضمنية، بشأن دقة هذه المعلومات أو اكتمالها أو ملاءمتها لأي تطبيق محدد. تخضع معايير العملية وقدرات المنتج للتغيير دون إشعار مسبق. للحصول على إرشادات هندسية خاصة بالتطبيق، يُرجى التواصل مباشرةً مع فريق تصميم المنتجات للتصنيع (DFM).
فريق التصنيع LS
شركة LS Manufacturing شركة رائدة في مجالها ، متخصصة في حلول التصنيع حسب الطلب. لدينا خبرة تزيد عن 20 عامًا مع أكثر من 5000 عميل، ونركز على التصنيع عالي الدقة باستخدام آلات CNC ، وتصنيع الصفائح المعدنية ، والطباعة ثلاثية الأبعاد ، والقولبة بالحقن ، وختم المعادن ، وغيرها من خدمات التصنيع المتكاملة.
يضم مصنعنا أكثر من 100 مركز تصنيع متطور بخمسة محاور، حاصل على شهادة ISO 9001:2015. نقدم حلول تصنيع سريعة وفعالة وعالية الجودة لعملائنا في أكثر من 150 دولة حول العالم. سواءً كان الإنتاج بكميات صغيرة أو التخصيص على نطاق واسع، نلبي احتياجاتكم بأسرع وقت ممكن، مع ضمان التسليم خلال 24 ساعة. اختر LS Manufacturing، فهذا يعني الكفاءة والجودة والاحترافية.
للمزيد من المعلومات، تفضل بزيارة موقعنا الإلكتروني: www.lsrpf.com .