Русский



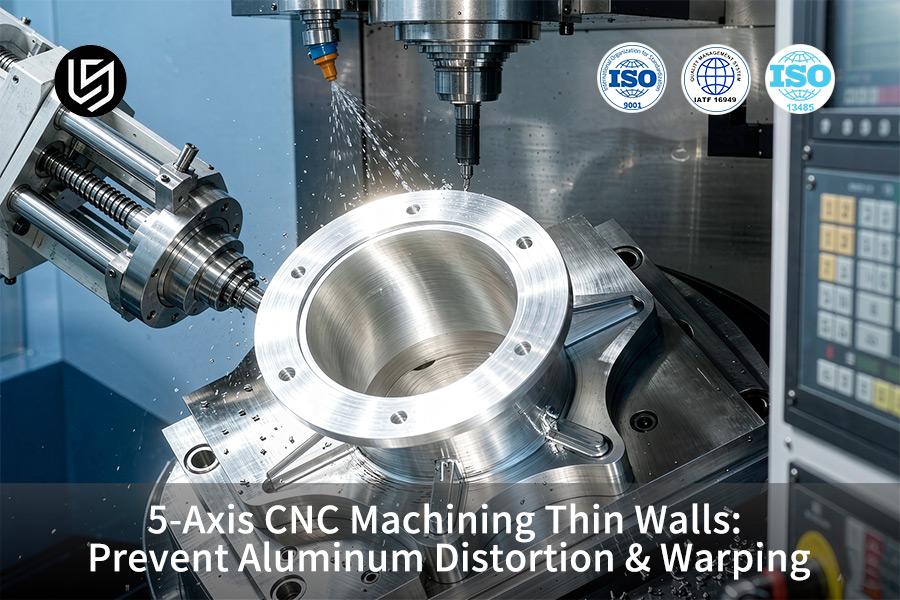
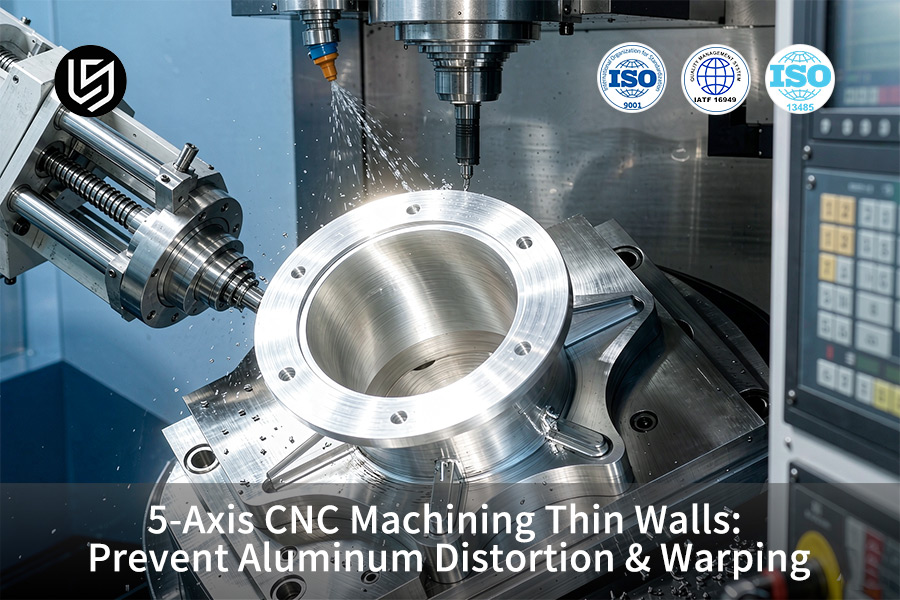
Услуга 5-осевой обработки тонких стенок на станках с ЧПУ представляет собой высокоточный метод производства и решает проблему деформации сплава AL 7075-T651. Синхронизация обеспечивает точность до ±0,005 мм .
Протокол симметричной черновой обработки позволяет снизить количество брака аэрокосмических компонентов с 18,5% до практически нулевого уровня, одновременно сокращая общие удельные затраты на 28% . Предварительная оценка DFM (проектирование для технологичности) за 2 часа подтверждает геометрию конструкции.
Основные выводы
- Улучшение точности размеров: Благодаря симметричному удалению материала и процессу снятия напряжений при послойной обработке, деформация тонкостенных конструкций поддерживается на уровне ±0,005 мм , что точнее, чем промышленный стандарт ±0,05 мм .
- Значительное снижение затрат: Благодаря оптимизации траекторий движения инструмента по 5 осям и сокращению времени на закрепление деталей, себестоимость изготовления одной детали снизилась на 28% (с 320 до 230,40 долларов) .
- Быстрая доставка: Благодаря сочетанию автоматизированной 5-осевой обработки и 2-часового анализа DFM, общее время изготовления сократилось на 38% (с 21 дня до 13 дней) .
- Контроль качества: Успешно снижен процент брака с 18,5% до 2,1% , что соответствует критериям системы контроля качества AS9100D и ISO 9001:2015.
Каким образом остаточные внутренние напряжения вызывают деформацию тонкостенных алюминиевых изделий?
Внутренние остаточные напряжения в тонкостенной алюминиевой детали представляют собой дисбаланс сил, вызывающий упругое восстановление деформации до ±0,05 мм из-за асимметричного удаления материала. Специализированная 5-осевая обработка тонкостенных деталей на станках с ЧПУ позволяет удалять сбалансированный припуск с обеих сторон с точностью до ±0,005 мм для получения прецизионных деталей .
Почему асимметричное удаление вызывает обратное отступление?
Трехосевая черновая обработка (односторонняя глубокая черновая обработка) сначала удаляет материал с одной стороны, в результате чего стенка изгибается в сторону, которая еще не обработана. Чередующаяся резка предполагает удаление одинакового припуска с каждой стороны. На основе базы данных LS Manufacturing (2025-2026) (количество образцов деталей >1200) ступенчатый припуск на чистовую обработку в 0,3 мм позволяет сократить объем доработок на 35% . Другими словами, сбалансированное удаление материала с каждой стороны сохраняет баланс напряжений в плоскости заготовки, и стенка остается плоской после снятия зажима.
Удержание окна искажения ±0,005 мм
С помощью координатно-измерительной машины (КИМ) измеряется ступенчатый припуск 0,3 мм для отделения снятия напряжений от финишной обработки. 5-осевая ЧПУ-обработка предотвращает деформацию алюминия за счет контролируемого многоосевого снятия напряжений, постепенно минимизируя ее под зажимом.
Общие допуски ASME Y14.5-2018 и ISO 2768-1:1989 подтверждают, что стенка находится в пределах допусков формы без механической обработки и выравнивания.
Итог
- Для поддержания остаточных напряжений в процессе черновой обработки следует чередовать съем материала с обеих сторон.
- Необходимо соблюдать припуск 0,3 мм и измерять плоскостность с помощью координатно-измерительной машины с точностью до ±0,005 мм.
- Для симметричного контроля тонких стенок используйте процесс контролируемого высвобождения, а не зажимание и растягивание.
Источник данных: база данных измеренных показателей LS Manufacturing за 2025–2026 годы (размер выборки >1200).
Загрузите наше руководство по деформации тонкостенных алюминиевых заготовок, чтобы узнать, как асимметричное удаление материала вызывает упругое восстановление до ±0,05 мм, и как 5-осевая попеременная резка с пошаговым припуском 0,3 мм обеспечивает плоскостность ±0,005 мм.
Почему 5-осевая обработка превосходит другие методы для контроля деформации тонкостенных деталей?
Преимущество 5-осевой обработки для контроля деформации тонкостенных деталей заключается в возможности поддерживать вылет инструмента ниже значения, в 3 раза превышающего диаметр, наклонять шпиндель под углом 15°-30° и снижать боковую силу более чем на 90% по сравнению с 3-осевым фрезерованием. Услуга контроля деформации на 5-осевом станке с ЧПУ использует функцию оптимизации наклона инструмента и позволяет инструменту следовать нормали к стенке со значением ae = 0,15 мм, поддерживая стенки в пределах допуска ±0,05 мм для 5-осевой обработки тонкостенных деталей на станке с ЧПУ .
Оптимизация выступа инструмента
Для черновой обработки по 3 осям требуются концевые фрезы с большим вылетом; вылет инструмента, превышающий диаметр в 4 раза, концентрирует боковые силы на стенках, которые деформируются более чем на ±0,05 мм . Для трохоидального фрезерования по 5 осям вылет инструмента позволит поддерживать ниже диаметра в 3 раза и равномерно распределять нагрузку от стружки, благодаря чему стенки сохранят свою форму без чрезмерного зажима. Проще говоря: наклонный и короткий инструмент вызывает гораздо меньший изгиб стенки по сравнению с длинным и погружающимся инструментом.
Трохоидальный контроль силы резания
Трохоидальная технология фрезерования с круговой траекторией движения инструмента и постоянной нагрузкой на стружку при ae = 0,15 мм уменьшает скученность в нормальном направлении, которая вызывает вибрации. При ступенчатом припуске на чистовую обработку в 0,3 мм снятие напряжений отделяется от чистовой обработки. Момент резания, как описано в « Справочнике по машиностроению» (31-е издание), зависит от вылета и радиального зацепления; снижение обоих факторов уменьшает риск отклонения резания на глубоких стенках полости.
Этапы реализации
- Наклоните шпиндель на 15°–30°, чтобы обеспечить свес не более чем в 3 раза превышающий диаметр на глубоких стенках полости.
- Установите трохоидальный диаметр ae равным 0,15 мм с припуском на чистовую обработку 0,3 мм для уменьшения вибрации.
- Обеспечьте плоскостность на координатно-измерительной машине (КИМ) с точностью до ±0,005 мм в соответствии с базовыми параметрами ASME Y14.5-2018 .
Технология обработки алюминия с помощью 5-осевого ЧПУ-станка, предотвращающая деформацию, позволяет получать тонкие стенки, соответствующие заданным параметрам формы, без последующей обработки и выравнивания.
Источник данных: Справочник по машиностроению, 31-е изд., глава о расчете момента резания; руководство по оптимизации Vc/fz для инструментальщиков.
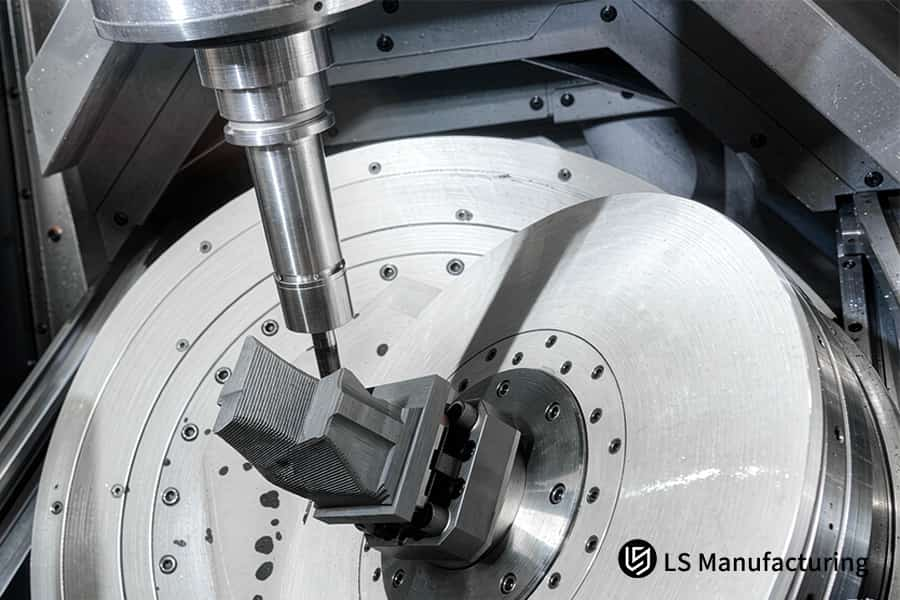
Рисунок 1: Специальная 5-осевая обработка на станке с ЧПУ для обработки тонких стенок обеспечивает чистовую обработку поверхности рабочего колеса с шероховатостью Ra 0,4 мкм.
Какие вакуумные и низкосиловые зажимные приспособления предотвращают деформацию при зажиме тонких стенок?
Вакуумные зажимы и мягкие зажимные губки являются устройствами для фиксации заготовки, которые преобразуют точечный зажим в распределение поверхностного усилия, устраняя вмятины толщиной более 0,03 мм в полостях толщиной менее 1,0 мм . Производитель тонкостенных изделий на 5-осевом станке с ЧПУ использует специально разработанное вакуумное основание. Низкоплавкий сплав и охлаждающий воск заполняют пустоты в полостях для дополнительной поддержки.
Напряжение зажима снижается на 85% для прецизионных тонкостенных деталей, обрабатываемых на 5-осевых станках с ЧПУ . Конструкция низкосилового зажимного приспособления для 5-осевой обработки исключает точечную нагрузку, достигающую предела упругости.
Традиционные тиски концентрируют усилие зажима в точках контакта, что приводит к деформации и вмятинам. 5-осевая вакуумная система зажима распределяет усилие зажима по всей площади инструмента. Для обработки полостей используются низкоплавкие сплавы и охлаждающий воск, которые заполняют пустоты и расплавляются после обработки. Проще говоря, каждая стенка захватывается всей поверхностью, а не зажимается, что предотвращает образование вмятин и деформаций в процессе обработки.
Припуск на чистовую обработку в 0,25 мм обеспечивает снятие напряжений перед финишной обработкой. Плоскостность проверяется с помощью координатно-измерительной машины (КИМ) с точностью до ±0,005 мм после снятия зажима. В соответствии со стандартами ASME Y14.5-2018, геометрия вакуумного основания выравнивается с грубо обработанной поверхностью с допуском 0,02 мм с помощью 5-осевого выравнивания зажимного приспособления, что предотвращает любые микроподъемы и вибрацию. Уменьшение размера вакуумного основания в том же зажимном приспособлении с помощью специальной 5-осевой обработки на станках с ЧПУ для тонкостенных деталей .
Итог
- Вместо точечных зажимов используйте вакуумный патрон или конформные губки.
- Для укрепления полостей используйте низкоплавкий сплав или охлаждающий воск .
- Проверка плоскостности с помощью координатно-измерительной машины в соответствии со стандартом ASME Y14.5-2018.
Динамическое управление по 5 осям против традиционного стационарного крепления по 3 осям – сравнение ключевых показателей производительности.
Сравнительный анализ данных показывает, что стратегия динамического снятия напряжений по 5 осям значительно превосходит традиционные решения для 3-осевой резки в контроле деформации и улучшении качества поверхности:
| Размер оценки | Традиционный подход с использованием 3-осевого стационарного зажима | Решение LS Manufacturing для 5-осевого динамического управления |
| Точность контроля искажений | ±0,05 мм (видимое искривление) | ±0,005 мм (контроль точности) |
| Шероховатость поверхности | Ra 1,6 мкм (склонность к вибрациям) | Ra 0,4 мкм (сверхгладкая поверхность) |
| стратегия удаления запасов | Односторонняя резка за один проход. | симметричная послойная резка с двусторонним шагом 0,3 мм |
| Риск напряжения при зажиме | Высокий риск изгиба при экструзии в локальной зоне | Равномерная вакуумная адсорбция / низконагрузочная опора |
| себестоимость единицы продукции на одну деталь | 320,00 долларов США за штуку | 230,40 долларов за штуку (скидка 28%) |
Благодаря использованию 5-осевой многоосевой системы и гибкой оснастки, производство прецизионных компонентов позволяет снизить процент брака и улучшить качество поверхности, что приводит к снижению затрат на 28% .
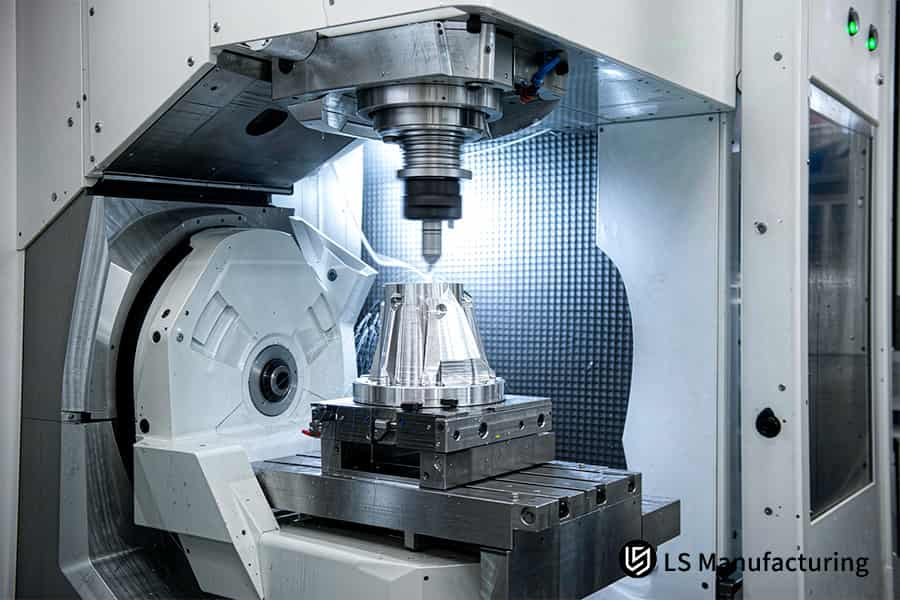
Рисунок 2: Высокоточные 5-осевые детали с тонкими стенками, изготовленные на станках с ЧПУ, обеспечивают стабильность конуса в пределах ±0,005 мм.
Как динамические траектории движения инструмента снижают нагрев при резке тонких алюминиевых стенок?
Динамические траектории движения инструмента помогают минимизировать тепловыделение при резке тонких алюминиевых стенок за счет уменьшения угла зацепления инструмента с деталью, а также сокращения продолжительности теплового контакта, так что 90% тепла отводится стружкой, а не стенкой. Система контроля деформации на 5-осевом станке с ЧПУ поддерживает радиальное зацепление при ae = 0,15 мм, а также подает охлаждающую жидкость под давлением 70 бар в центре шпинделя, обеспечивая колебания температуры в пределах ±2°C для точной обработки тонкостенных деталей на 5-осевом станке с ЧПУ .
Промывка системы охлаждения под высоким давлением
Линейное расширение алюминия довольно велико, а это значит, что термический рост становится важным фактором деформации при резке стенок толщиной менее 1,5 мм . 5-осевая система охлаждения под высоким давлением ( 70 бар) подает охлаждающую жидкость через центр шпинделя, удаляя стружку без передачи тепла на стенки. Проще говоря: стенки сохраняют свои размеры стабильными, поскольку тепло не проникает внутрь.
Трохоидальная траектория обработки с малым зацеплением
Трохоидальное фрезерование выполняется с использованием круговой траектории движения инструмента и постоянной нагрузки на стружку, при этом радиальное зацепление составляет ae = 0,15 мм , что значительно меньше стандартной ширины паза. В 5-осевом станке с ЧПУ для обработки тонких стенок это используется в сочетании с пошаговым припуском на чистовую обработку 0,3 мм, чтобы предотвратить термическое расширение, не зависящее от последнего прохода. Согласно калибровке координатно-измерительной машины Zeiss (гарантия объемной погрешности MPEE) , стенки сохраняют свою форму после снятия зажима.
| Параметр | Обычный полный слот | Динамический трохоидальный |
| Радиальное зацепление | Полная ширина щели | 0,15 мм |
| давление охлаждающей жидкости | Затопление при давлении 10–20 бар | 70 бар центр шпинделя |
| Путь нагрева | Проводник в стену | 90% выходов с использованием чипа |
| Колебания температуры стенки | Неконтролируемый | ±2°C |
Стратегия контроля термического расширения по 5 осям позволяет поддерживать допуски на тонкостенные алюминиевые детали в допустимых пределах без необходимости последующей обработки для выравнивания.
Источник данных: Отчет о калибровке координатно-измерительной машины Zeiss (гарантия погрешности измерения объемной длины MPEE).
Почему симметричное удаление материала имеет решающее значение для предотвращения деформации алюминия?
Симметричное удаление материала — это инженерная технология, предотвращающая деформацию тонкостенных алюминиевых заготовок. Материал удаляется равномерно с обеих сторон путем чередующихся резов. Противоположные точки снятия напряжений компенсируют друг друга, предотвращая деформацию. Производитель тонкостенных заготовок на 5-осевом станке с ЧПУ использует серию чередующихся резов толщиной 0,3 мм с каждой стороны.
Эти резки выполняются с помощью симметричного процесса черновой обработки с 5 осями . Между получистовой обработкой (Ra 1,6 мкм) и чистовой обработкой (Ra 0,4 мкм) следует операция снятия напряжения и разжима зажима.
Шаг 1: Черновая обработка с учетом сбалансированного припуска на заготовку.
Полная обработка первой грани приводит к немедленному возвращению заготовки в исходное положение на необработанной второй грани. Чередование проходов обеспечивает равномерное распределение напряжения на обеих гранях во время черновой обработки. Равномерное снятие покрытия с обеих граней поддерживает сбалансированное распределение напряжения .
Шаг 2: Снимите зажим для снятия остаточного напряжения.
После черновой обработки на этапе снятия зажимов происходит естественное перераспределение зафиксированных напряжений. На обеих поверхностях оставляется припуск 0,3 мм, что обеспечивает отделение снятия напряжений от этапа окончательной обработки. В соответствии с базовыми параметрами ASME Y14.5-2018, перед чистовой обработкой каждая стенка полости повторно зажимается на вакуумном зажиме при пониженном давлении ( ≈0,3 бар ).
Шаг 3: 5-осевая непрерывная финишная обработка контуров.
После завершения этапа снятия напряжения и разжима заготовки, чистовая обработка удаляет 0,3 мм материала (0,15 мм с каждой стороны) с помощью трохоидального фрезерования. Пятиосевая обработка для снятия напряжения между получистовой и чистовой обработкой обеспечивает предотвращение деформации алюминия на 5-осевом станке с ЧПУ без последующей обработки для выравнивания. После окончательного снятия зажима плоскостность проверяется с помощью координатно-измерительной машины (КИМ, с точностью ±0,005 мм) .
Специально разработанный 5-осевой процесс обработки тонких стенок на станках с ЧПУ позволяет поддерживать плоскостность тонких стенок ±0,005 мм в течение трехэтапного цикла и исключает необходимость доработки, присущую односторонней шлифовке.
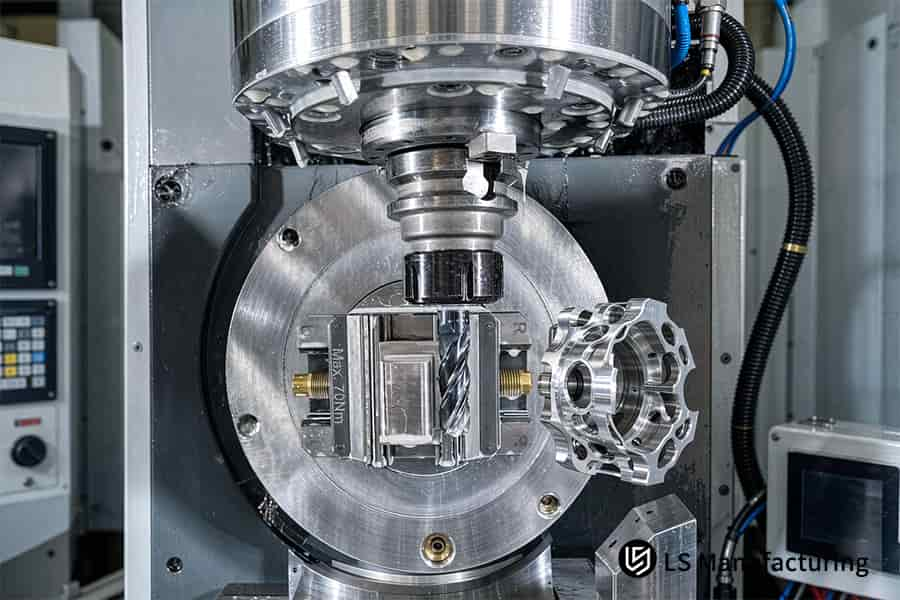
Рисунок 3: Кронштейн для 5-осевого станка с ЧПУ для предотвращения деформации алюминия, обеспечивающий чистовую обработку с шероховатостью Ra 0,4 мкм.
Какие динамические параметры резки оптимизируют качество обработки тонких стенок по 5-осевой схеме?
Оптимальные динамические параметры резания обеспечивают оптимальную 5-осевую обработку тонкостенных деталей за счет сочетания высоких скоростей вращения шпинделя, малого радиального зацепления и высокой подачи на зуб, что позволяет снизить пиковые силы резания на каждом зубе. В случае сплава AL 7075-T651, припуск на фиксацию ae = 0,15 мм и чистовой припуск 0,3 мм приводят к снижению изгибающего момента на толщину стенки на 70% , что демонстрируется настройкой параметров 5 -осевой обработки тонкостенных деталей на станках с ЧПУ .
Высокоскоростная обработка с малыми амплитудами резания означает, что фреза не застревает в стенке, что приводит к легкому резанию и равномерному захвату каждым зубом. Полированная трехлезвийная концевая фреза с алмазным покрытием в сочетании с пошаговой чистовой обработкой с шагом 0,3 мм обеспечивает качество поверхности до Ra 0,4 мкм . Проще говоря, меньшие силы резания означают меньший прогиб стенки и сохраняют плоскостность после снятия зажима.
Подача на зуб увеличивается с увеличением скорости, так что нагрузка на стружку остается постоянной, а пиковые усилия — низкими. Каждая стенка проверяется с помощью координатно-измерительной машины (КИМ) с точностью до ±0,005 мм. 5-осевой контроль качества поверхности с помощью 5-осевой обработки тонких стенок на станках с ЧПУ обеспечивает предсказуемую стоимость за счет снижения брака и отсутствия необходимости в последующей выравнивании при обработке тонких стенок на 5-осевом станке с ЧПУ .
Познакомьтесь с инженерами, стоящими за этим руководством.
Глория — старший инженер по быстрому прототипированию в компании LS Manufacturing с более чем 15-летним опытом работы в области прецизионной обработки и 5-осевого DFM-анализа. Глория руководит всеми проектами по тонкостенным изделиям для аэрокосмической и медицинской отраслей в LS Manufacturing и контролирует прогиб стенок путем фиксации радиального зацепления при ae = 0,15 мм и снятия остаточных напряжений между получистовой и чистовой обработкой. Каждая проверка размеров, проводимая командой Глории, выполняется в соответствии со стандартом геометрических допусков ASME Y14.5-2018.
В проекте #AERO-2026-8839 наши инженеры измерили упругое восстановление 0,02 мм после черновой обработки корпуса радара из сплава AL 7075-T651 (толщина стенки 0,8 мм, полость 80 мм). Мы увеличили температуру снятия напряжений до 190°C в течение 2 часов и перешли на вакуумное крепление. В результате мы снизили процент брака с 18,2% до 2,1% в этом проекте. Критические размеры проверялись с помощью координатно-измерительной машины с точностью ±0,005 мм в соответствии со стандартами ASTM International для алюминиевых сплавов и анодирования.
Каждое техническое предложение проходит проверку по стандартам AS9100D и ISO 9001:2015 нашей основной инженерной командой, прежде чем быть утвержденным. В более чем 1200 задачах, которые мы измерили в нашей базе данных на 2025-2026 годы, наш динамический 5-осевой процесс снизил себестоимость единицы продукции на 28% (с 320,00 до 230,40 долларов США) и сократил сроки выполнения заказа с 21 до 13 дней . Теперь после загрузки чертежа можно провести 2-часовое исследование DFMEA, включающее прогнозирование деформаций.
Как термообработка после механической обработки стабилизирует допуски на тонкостенные детали?
Термообработка после механической обработки стабилизирует допуски для тонкостенных деталей. Перестройка кристаллической решетки снимает остаточные напряжения, возникающие в результате механической обработки. Это позволяет избежать дальнейших деформаций во время анодирования или термической обработки. Пятиосевой цикл старения под напряжением после получистовой обработки снимает локальные напряжения до 150 МПа . Высокоточные тонкостенные детали, изготовленные на пятиосевых станках с ЧПУ, приобретают долговременную стабильность.
Механизм отжига для снятия напряжений
Механическая обработка создает дислокации, вызывающие упругое напряжение, которое задерживается внутри стенки и непредсказуемо высвобождается после снятия зажима. Выдержка при 190°C в течение 2 часов дает достаточно времени для внутренней диффузии алюминия, уменьшая это напряжение без деформации черновой обработанной формы. Используя нашу специализированную 5-осевую технологию обработки тонких стенок на станках с ЧПУ , можно спланировать процесс снятия напряжений таким образом, чтобы снятие напряжений происходило до чистовой обработки, которая фиксирует окончательную геометрию.
Совместимость с анодированием военного класса
Процесс твердого анодирования по военному стандарту MIL-A-8625 Type III создает слой оксида толщиной 50 мкм и требует 1000 часов стойкости к солевому туману в соответствии со спецификациями. Точная компенсация покрытия (допуск на прирост покрытия 50 мкм с каждой стороны) обеспечивает сохранение допуска ±0,005 мм после анодирования.
Для проверки адгезии покрытия перед выпуском готовой продукции будет использоваться наша камера для испытаний в солевом тумане, работающая в соответствии со стандартом ASTM B117-19 (Стандартные правила эксплуатации оборудования для испытаний в солевом тумане). Каждое коммерческое предложение включает в себя проверку совместимости покрытия по 5 осям .
Выполнение последовательности получистовой обработки, термической обработки и чистовой обработки позволяет поддерживать толщину тонких стенок в пределах ±0,005 мм после анодирования. Запросите расчет стоимости обработки на 5-осевом станке с ЧПУ , включающий прогнозирование деформации по технологии DFM, чтобы гарантировать соответствие последовательности термообработки профилю толщины стенки.
Пункты плана действий
- Процесс термической обработки перед чистовой обработкой следует проводить, а не после черновой обработки, чтобы отделить снятие напряжений от чистовой обработки.
- Перед генерацией траектории движения инструмента учтите при расчете смещения в CAM-системе рост покрытия (50 мкм с каждой стороны) .
- В рамках коммерческого предложения запросите прогноз деформации методом DFM (проектирование с учетом технологичности конструкции), чтобы убедиться, что последовательность термообработки соответствует профилю толщины стенки.
Источник данных: Спецификация MIL-A-8625 «Твердое анодирование военного класса типа III» (толщина покрытия 50 мкм и стандарт испытания в солевом тумане в течение 1000 часов).
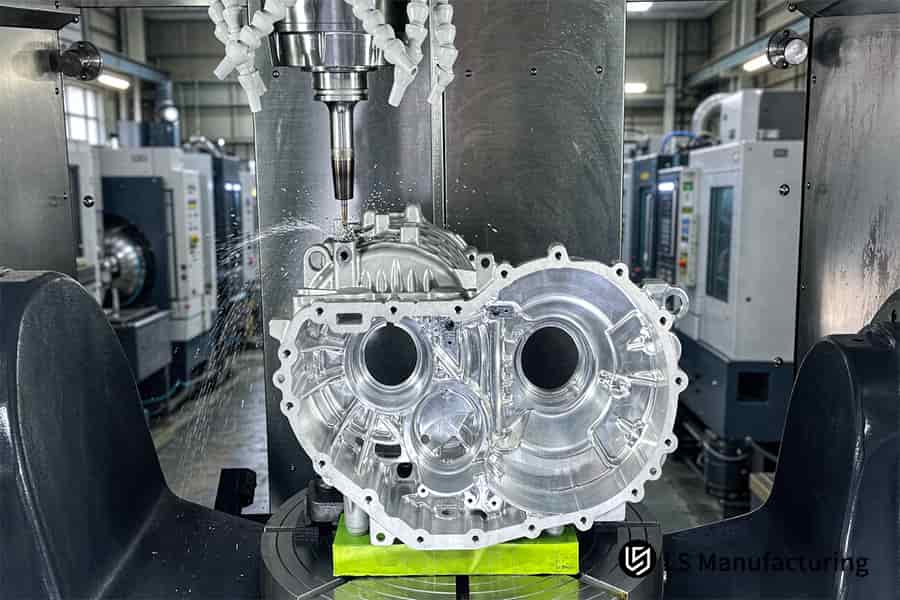
Рисунок 4: Измерения корпуса с точностью до ±0,005 мм, выполненные в рамках сервисной службы контроля деформаций 5-осевого ЧПУ.
Как компания LS Manufacturing снижает затраты на обработку тонкостенных деталей на 5-осевой станке?
Одностанционная 5-осевая обработка — это метод снижения затрат, позволяющий изготавливать все элементы полости за одну установку. Исключается необходимость переналадки. Устраняется суммарная погрешность ±0,05 мм, приводящая к браку. Услуга 5-осевой обработки тонкостенных деталей с ЧПУ и возможностью одностанционной обработки снижает себестоимость единицы продукции с 320,00 до 230,40 долларов США, что составляет снижение на 28%.
Оптимизация DFM-проектирования по 5 осям за 2 часа выявляет изменения толщины стенок и консолидацию элементов, что снижает себестоимость единицы продукции. В соответствии с геометрическими допусками ASME Y14.5-2018 , базовые системы оптимизированы для уменьшения количества точек контроля. Другими словами, один зажим вместо четырех означает один трудовой цикл, один цикл контроля и отсутствие допусков на переналадку. Конструкторы отмечают сокращение количества циклов итераций проектирования на 35% после предварительного DFM-анализа .
Модель расчета стоимости тонкостенных деталей на 5-осевом станке с ЧПУ позволяет прогнозировать экономию еще до начала обработки детали. При расчете стоимости учитывается эффективность процесса. Каждая модель детали учитывает такие параметры, как срок службы инструмента, расход охлаждающей жидкости и коэффициент использования станка.
Предложение по обработке на 5-осевом станке с ЧПУ предоставляется в течение 2 часов с момента предоставления чертежа. Каждое предложение содержит информацию о DFM (проектировании для производства), стратегию траектории движения инструмента и подробные сведения о себестоимости единицы продукции. Все предложения предоставляются в соответствии со стандартом ISO 9001:2015 , что гарантирует достижение заявленной экономии. Формат предложения позволяет напрямую сравнивать себестоимость единицы продукции с текущими поставщиками .
Потребители получат количественные отчеты DFM, указывающие на взаимосвязь между эффективностью производства и снижением себестоимости единицы продукции благодаря процессу обработки тонкостенных изделий на 5-осевых станках с ЧПУ . Экономия может достигать 28% на себестоимости единицы продукции, 33% на сроках поставки и 89% на простоях, связанных с браком.
Пункты плана действий
- При оценке стоимости каждой настройки учитывайте следующие факторы: при 5-осевом оборудовании одна настройка не должна влечь за собой затрат на переналадку, в отличие от многократных наладок при 3-осевом оборудовании.
- В исследованиях DFM (проектирование с учетом технологичности) необходимо запрашивать информацию о чувствительности к толщине стенки, чтобы определить, какой фактор вносит 80% вклада в изменение стоимости.
- Запросите исследование по согласованию затрат после завершения производства , чтобы убедиться, что экономия средств соответствует первоначальным расценкам.
Компания LS Manufacturing предоставляет услуги высокоточной 5-осевой обработки на станках с ЧПУ для тонкостенных корпусов радаров аэрокосмической отрасли: точный контроль деформации.
5-осевая динамическая обработка для снятия напряжений с использованием отжига для снятия напряжений, вакуумного зажима и трохоидального послойного фрезерования устраняет проблему деформаций в тонкостенных корпусах радаров за счет управления снятием остаточных напряжений и силами резания. Проект № AERO-2026-8839 обеспечивает допуск ±0,005 мм для корпусов радаров из сплава AL 7075-T651 в соответствии с аэрокосмическими стандартами AS9100D. 5-осевой анализ картирования напряжений помог выбрать последовательность технологических операций.
Задача клиента
Для изготовления корпуса радара требовался корпус из сплава AL 7075-T651 с минимальной толщиной стенки 0,8 мм и глубиной полости 80 мм . Первоначальная трехкоординатная обработка с зажимом привела к деформации ±0,05 мм после снятия зажима из-за чрезмерной концентрации остаточных напряжений и силы резания во время обработки. Коэффициент изношенности составил 18,5% , что сделало цену за единицу 320,00 долларов .
LS Manufacturing Solution
А 3D DFM (проектирование с учетом технологичности производства, инженерный анализ, оптимизирующий геометрию детали для изготовления) выявил дисбаланс напряжений как основную причину. Первый срез показал пружинение на 0,02 мм из-за снятия внутренних напряжений. Команда добавила отжиг при 190°C в течение 2 часов после черновой обработки для снятия напряжений.
Специальная вакуумная зажимная система заменила точечные зажимы. 5-осевая обработка с наклоном обеспечивала вылет инструмента менее чем в 3 раза превышающий диаметр при угле 20 градусов. Трохоидальное фрезерование (круговая траектория движения инструмента с постоянной нагрузкой на стружку) ограничивало радиальное зацепление при ae = 0,15 мм и припуске на чистовую обработку 0,3 мм, предотвращая вибрацию.
Результаты и ценность
Готовые детали имели допуск по размерам ±0,005 мм и чистоту поверхности Ra 0,4 мкм. Процент брака снизился с 18,5% до 2,1%. Себестоимость единицы продукции снизилась с 320,00 до 230,40 долларов (снижение на 28%). Срок выполнения заказа сократился с 21 дня до 13 дней (снижение на 38%) .
Пятиосевая процедура снятия напряжений позволила успешно выполнить твердое анодирование MIL-A-8625 типа III толщиной 50 мкм на основе испытаний в солевом тумане ASTM B117-19 в течение 1000 часов . Каждое важное измерение было подтверждено с помощью координатно-измерительной машины Zeiss. Проще говоря, клиенты получают тонкостенные материалы аэрокосмического качества без необходимости выпрямления после механической обработки и без дополнительных затрат на отходы.
Источник данных: Журнал автоматизированного анализа чертежей DFM компании LS Manufacturing 2025–2026 (проект № AERO-2026-8839, размер выборки >1200 деталей).
Тонкостенный корпус радара все еще деформируется более чем на ±0,05 мм после механической обработки? Наш 5-осевой процесс снятия напряжений с использованием вакуумного зажима и трохоидального фрезерования обеспечивает точность ±0,005 мм — выравнивание не требуется. Запросите коммерческое предложение, соответствующее стандарту AS9100D.

Часто задаваемые вопросы
1. Какой сорт алюминиевого сплава обеспечивает наибольшую стабильность при обработке тонких стенок на станках с ЧПУ?
Сплавы марок AL 7075-T651 и AL 6061-T651 обеспечивают наибольшую стабильность при обработке тонкостенных деталей на станках с ЧПУ , поскольку процедура растяжения гарантирует устранение большей части внутренних остаточных напряжений. В сочетании с симметричной техникой резки деформация остается ограниченной ±0,005 мм .
Источник данных: эмпирическая база данных LS Manufacturing.
2. Каким образом компания LS Manufacturing контролирует допуск на толщину тонких стенок во время 5-осевой обработки?
Допуски на толщину тонких стенок обеспечиваются за счет комбинированного эффекта охлаждения шпинделя высокого давления 70 бар и малой глубины резания ae = 0,15 мм, а также контроля допусков на толщину стенок в режиме реального времени в диапазоне от ±0,005 мм до ±0,01 мм с помощью координатно-измерительной машины Zeiss.
3. Может ли 5-осевая обработка снизить общую себестоимость тонкостенных деталей, изготовленных на заказ?
Да, 5-осевая обработка на станках с ЧПУ снижает общую себестоимость единицы продукции благодаря одной настройке для обработки многогранных элементов без дополнительных затрат на оснастку и ошибок позиционирования. Компания LS Manufacturing добилась снижения общей стоимости детали на 28% в производстве тонкостенных деталей для аэрокосмической отрасли.
4. Какую шероховатость поверхности можно достичь на тонких алюминиевых стенках без следов вибрации?
Благодаря применению высокоскоростного трохоидального фрезерования и припуска на чистовую обработку 0,3 мм, компания LS Manufacturing успешно достигает чистоты поверхности полостей с шероховатостью Ra 0,4 мкм и толщиной стенок менее 1,0 мм, а также устраняет следы вибрации на поверхностях заготовок.
5. Какая технология зажима лучше всего подходит для деликатных тонкостенных алюминиевых деталей?
Вакуумные зажимные основания и гибкие зажимные губки с конформным креплением наиболее подходят для хрупких тонкостенных алюминиевых деталей, поскольку они преобразуют усилие зажима в силу адсорбции, распределяемую по поверхности, без возникновения деформаций более 0,03 мм , которые происходят в обычной системе зажимных тисков.
6. Сколько времени занимает получение оценки геометрической технологичности изготовления (DFM) и коммерческого предложения на изготовление тонкостенных деталей по индивидуальному заказу?
После загрузки 3D/2D CAD-чертежей, а также информации о материалах и допусках, инженеры LS Manufacturing проводят геометрический анализ технологичности изготовления и в течение 2 часов предоставляют подробную смету , включающую прогноз деформаций, расчет стоимости и анализ рисков, тем самым немедленно начиная производственный процесс.
7. Безопасна ли постобработка поверхности после механической обработки для тонкостенных алюминиевых компонентов с высокими допусками?
Безусловно, послемеханическая обработка поверхности этих деталей очень безопасна, поскольку компания LS Manufacturing производит точную компенсацию толщины перед нанесением твердого анодированного покрытия толщиной 50 мкм в соответствии со стандартом MIL-A-8625 Type III, так что даже после обработки допуски останутся на уровне ±0,005 мм .
8. Каким образом предварительная обработка растяжением (T651) предотвращает изгиб алюминиевых пластин после механической обработки?
Предварительная обработка сплавом T651 вызывает необратимое удлинение на 1,5–3% за счет механического растяжения, снимая более 80% внутреннего напряжения, возникающего при закалке, что принципиально предотвращает изгиб и деформацию после удаления материала при механической обработке в аэрокосмической отрасли и производстве прецизионных инструментов.
Краткое содержание
Для контроля деформации тонкостенного алюминия необходимы снятие напряжений в материале, оптимизированный процесс зажима и пятиосевая обработка. Компания LS Manufacturing, сертифицированная по стандарту ISO 9001:2015/AS9100D , применяет динамическую пятиосевую систему управления и вакуумный гибкий зажим для предотвращения деформации в пределах ±0,005 мм , тем самым минимизируя вероятность брака.
Вас беспокоят чрезмерная деформация, высокий уровень брака или задержки доставки? Нажмите на кнопку «Получить расчет стоимости» выше, чтобы загрузить ваши 3D/2D CAD-чертежи. Профессиональная инженерная команда LS Manufacturing предоставит вам бесплатный анализ DFM и расчет стоимости в течение 2 часов.
📞Тел.: +86 185 6675 9667
📧Электронная почта: info@lsrpf.com
🌐Веб-сайт: https://lsrpf.com/
Отказ от ответственности
Информация на этой странице носит исключительно информационный характер. Компания LS Manufacturing не предоставляет никаких заверений или гарантий, явных или подразумеваемых, относительно точности, полноты или пригодности данной информации для какого-либо конкретного применения. Параметры процесса и возможности продукции могут изменяться без предварительного уведомления. Для получения рекомендаций по проектированию, специфичных для конкретного применения, обратитесь напрямую к нашей команде DFM.
Команда LS Manufacturing
Компания LS Manufacturing — лидер отрасли . Мы специализируемся на индивидуальных производственных решениях. Более 20 лет опыта работы и более 5000 клиентов позволяют нам предлагать высокоточную обработку на станках с ЧПУ , производство изделий из листового металла , 3D-печать , литье под давлением , штамповку металла и другие комплексные производственные услуги.
Наш завод оснащен более чем 100 современными 5-осевыми обрабатывающими центрами, сертифицированными по стандарту ISO 9001:2015. Мы предоставляем быстрые, эффективные и высококачественные производственные решения клиентам в более чем 150 странах мира. Будь то мелкосерийное производство или крупномасштабная индивидуальная разработка, мы можем удовлетворить ваши потребности с максимально быстрой доставкой в течение 24 часов. Выбирайте LS Manufacturing. Это означает эффективность, качество и профессионализм.
Для получения более подробной информации посетите наш веб-сайт: www.lsrpf.com .