Français



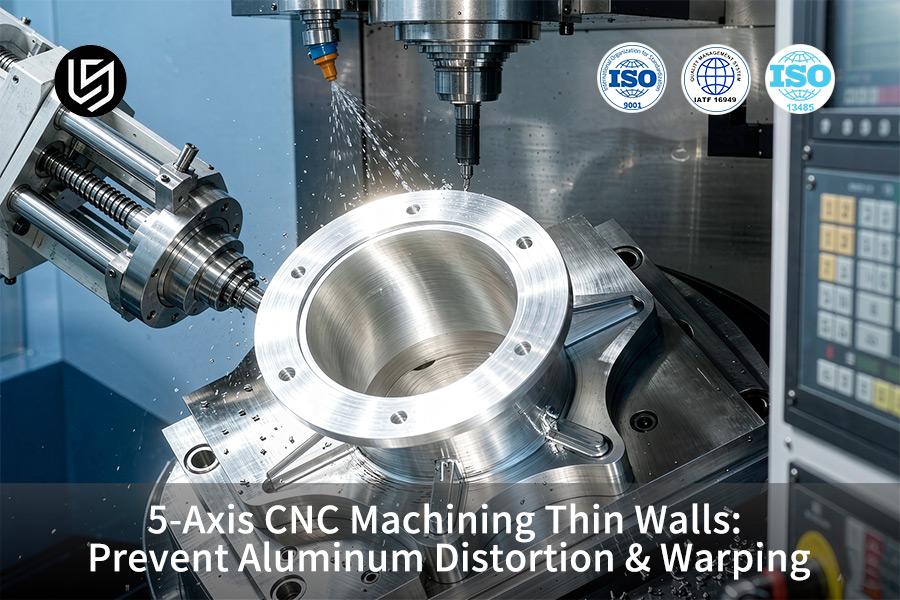
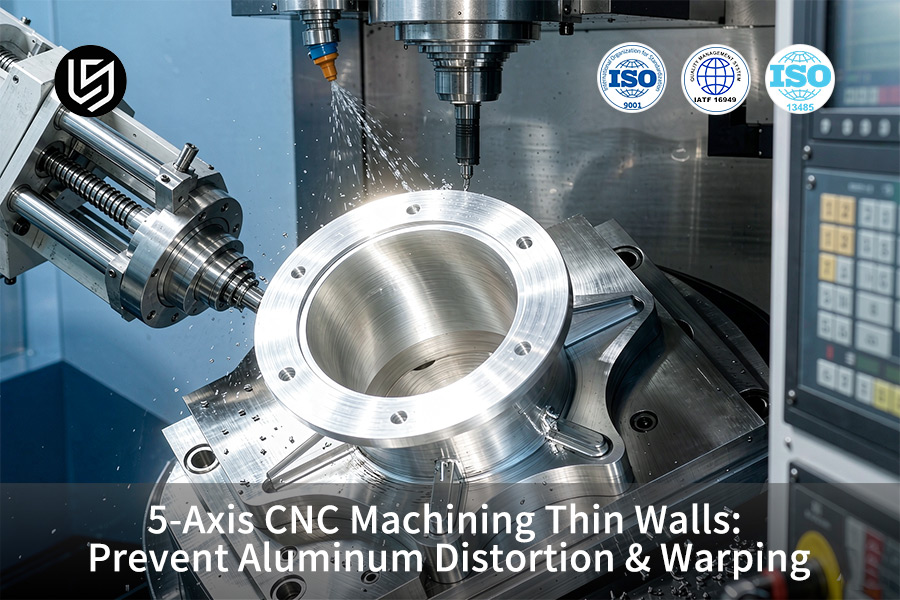
L'usinage CNC 5 axes à parois minces est une méthode de fabrication de précision qui élimine le gauchissement de l'aluminium 7075-T651. La synchronisation garantit une précision de ±0,005 mm .
Le protocole d'ébauche symétrique réduit les rebuts de composants aérospatiaux de 18,5 % à un niveau quasi nul, tout en diminuant les coûts unitaires globaux de 28 % . Des évaluations DFM de 2 heures, réalisées avant l'établissement du devis, valident la géométrie structurelle.
Points clés à retenir
- Amélioration de la précision dimensionnelle : grâce à l'enlèvement symétrique de matière et au processus de relaxation des contraintes lors de l'usinage des couches, la déformation des structures à parois minces est maintenue à un niveau de ±0,005 mm , ce qui est plus précis que la norme industrielle de ±0,05 mm .
- Réduction importante des coûts : grâce à l'optimisation des trajectoires d'outils à 5 axes et à la réduction des temps de fixation, le coût de fabrication par pièce a été réduit de 28 % (de 320 $ à 230,40 $) .
- Délai de livraison rapide : Grâce à la combinaison de l' usinage simultané automatisé à 5 axes et de l'analyse DFM de 2 heures, le temps de fabrication total a été réduit de 38 % (de 21 jours à 13 jours) .
- Contrôle qualité : Le taux de rebut a été réduit avec succès de 18,5 % à 2,1 %, ce qui a permis de satisfaire aux critères du système de contrôle qualité des normes AS9100D et ISO 9001:2015.
Comment les contraintes résiduelles internes provoquent-elles la déformation des parois minces en aluminium ?
Les contraintes résiduelles internes des parois minces en aluminium résultent d'un déséquilibre des forces, provoquant une déformation élastique pouvant atteindre ±0,05 mm due à l'enlèvement asymétrique de matière. L'usinage CNC 5 axes sur mesure des parois minces permet un enlèvement de matière équilibré sur les deux faces, avec une précision de ±0,005 mm, pour des pièces de précision .
Pourquoi un retrait asymétrique provoque un effet de ressort
L'ébauche à trois axes (ébauche profonde unilatérale) enlève d'abord de la matière d'un côté, ce qui provoque une courbure de la paroi vers le côté non encore dégagé. L'usinage alterné consiste à enlever une quantité égale de matière de chaque côté. D'après la base de données de fabrication LS (2025-2026) (plus de 1 200 pièces témoins), une surépaisseur de finition progressive de 0,3 mm permet de réduire les retouches de 35 % . En d'autres termes, l'enlèvement équilibré de matière de chaque côté préserve l'équilibre des contraintes et la paroi reste plane après desserrage.
Maintenir la fenêtre de distorsion de ±0,005 mm
Une tolérance de 0,3 mm est mesurée par incréments à l'aide d'une machine à mesurer tridimensionnelle (MMT, à ±0,005 mm près) afin de dissocier la relaxation des contraintes de la finition. L'usinage CNC 5 axes de l'aluminium prévient le gauchissement grâce à une relaxation contrôlée des contraintes sur plusieurs axes, minimisant ainsi progressivement ce dernier sous serrage.
Les tolérances générales ASME Y14.5-2018 et ISO 2768-1:1989 prouvent que la paroi est dans les tolérances de forme sans usinage de redressage.
Conclusion
- Enlèvement de matière alterné des deux côtés pour maintenir les contraintes résiduelles pendant l'ébauche.
- Maintenir une tolérance de 0,3 mm et mesurer la planéité à l'aide d'une machine à mesurer tridimensionnelle (MMT) à ±0,005 mm.
- Contrôlez les parois minces de manière symétrique en utilisant le procédé de libération contrôlée plutôt que le serrage et le serrage par compression.
Source des données : base de données mesurée LS Manufacturing 2025–2026 (taille de l’échantillon > 1 200).
Téléchargez notre guide sur la distorsion des parois minces en aluminium pour découvrir comment l'enlèvement de matière asymétrique déclenche un retour élastique jusqu'à ±0,05 mm et comment la coupe alternée à 5 axes avec une tolérance par palier de 0,3 mm maintient une planéité de ±0,005 mm.
Pourquoi l'usinage 5 axes est-il supérieur pour le contrôle de la distorsion des parois minces ?
L'usinage 5 axes présente l'avantage, pour le contrôle de la distorsion des parois minces, de maintenir le porte-à-faux de l'outil en dessous de trois fois le diamètre et d'incliner la broche entre 15° et 30°, réduisant ainsi l'effort latéral de plus de 90 % par rapport aux opérations de fraisage 3 axes. Le service de contrôle de la distorsion CNC 5 axes utilise une fonction d'optimisation de l'inclinaison de l'outil sur 5 axes , permettant à ce dernier de suivre la normale à la paroi avec un angle d'incidence de 0,15 mm et de maintenir les parois dans une tolérance de ±0,05 mm pour l'usinage de parois minces CNC 5 axes .
Optimisation du porte-à-faux de l'outil
L'ébauche 3 axes nécessite des fraises à longue portée ; un porte-à-faux de 4 fois le diamètre concentre les forces latérales sur les parois, qui se déforment de plus de ±0,05 mm . Le fraisage trochoïdal 5 axes permet de maintenir le porte-à-faux de l'outil en dessous de 3 fois le diamètre et de répartir uniformément les efforts sur les copeaux, préservant ainsi la forme des parois sans serrage excessif. En résumé : un outil court et incliné induit une flexion des parois bien moindre qu'un outil long et plongeant.
Contrôle de la force de coupe trochoïdale
La technique de fraisage trochoïdal avec trajectoire d'outil circulaire et charge de copeaux constante ( ae = 0,15 mm) réduit le tassement dans la direction normale, source de vibrations. Avec une surépaisseur de finition progressive de 0,3 mm, la relaxation des contraintes est dissociée de la finition. Le moment de coupe, tel que décrit dans le Machinery's Handbook (31e édition), dépend du porte-à-faux et de l'engagement radial ; la réduction de ces deux paramètres diminue le risque de déformation sur les parois de cavités profondes.
Étapes de mise en œuvre
- Inclinez la broche de 15° à 30° pour vous assurer que le surplomb ne dépasse pas 3 fois le diamètre sur les parois des cavités profondes.
- Réglez l' ae trochoïdal à 0,15 mm avec une marge de finition de 0,3 mm pour réduire les vibrations.
- Assurez la planéité sur une machine à mesurer tridimensionnelle (MMT) à ±0,005 mm selon les références ASME Y14.5-2018 .
Un processus de fabrication CNC 5 axes pour la prévention du gauchissement de l'aluminium permet d'obtenir des parois minces répondant aux exigences de forme sans redressage après usinage.
Source des données : Machinery's Handbook, 31e édition, chapitre sur le calcul du moment de coupe ; guide d'optimisation Vc/fz pour outilleur.
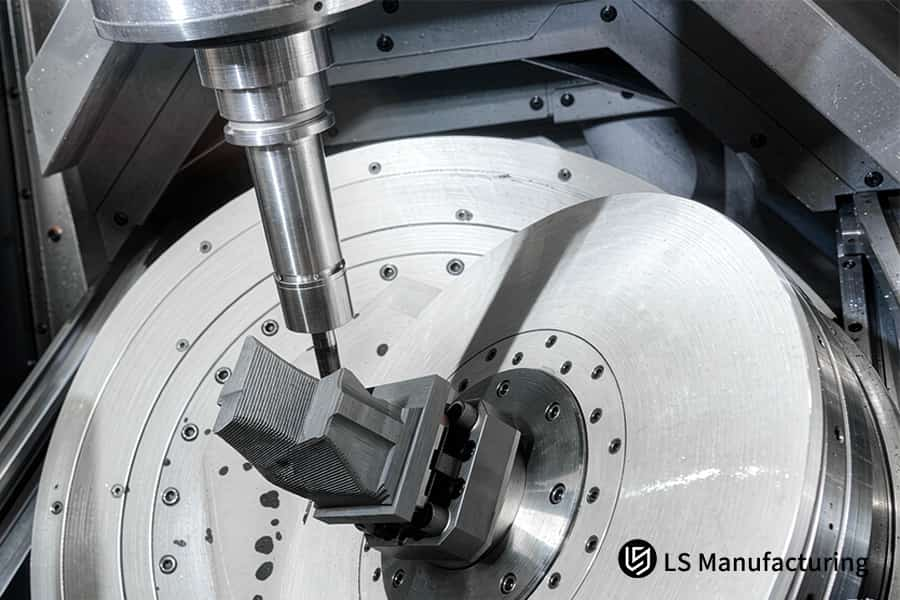
Figure 1 : L'usinage CNC personnalisé à 5 axes à paroi mince permet de réaliser une finition de surface de la turbine jusqu'à Ra 0,4 μm.
Quels dispositifs à vide et à faible force empêchent la déformation lors du serrage des parois minces ?
Les dispositifs de maintien par le vide et les mors souples conformables transforment le serrage ponctuel en une répartition surfacique de la force, éliminant ainsi les marques supérieures à 0,03 mm sur les cavités de moins de 1,0 mm d'épaisseur. Un fabricant de pièces à parois minces, équipé d'une machine CNC 5 axes, utilise un socle à vide spécialement conçu. Un alliage à bas point de fusion et de la cire de refroidissement comblent les vides des cavités pour un support supplémentaire.
La contrainte de serrage diminue de 85 % pour les pièces à parois minces usinées avec précision par commande numérique 5 axes . Le dispositif de fixation à faible force 5 axes est conçu de manière à ce qu'aucune charge ponctuelle n'atteigne la limite élastique.
Les étaux traditionnels concentrent les forces de serrage sur les points de contact, ce qui peut entraîner des déformations et des enfoncements. Le bridage sous vide 5 axes répartit ces forces sur toute la surface de l'outil. Pour les cavités, des alliages à bas point de fusion et de la cire de refroidissement remplissent les espaces et fondent après usinage. En d'autres termes, chaque paroi est serrée sur toute sa surface et non pincée, évitant ainsi les déformations et les enfoncements pendant l'usinage.
Une surépaisseur de finition de 0,25 mm permet de réduire les contraintes avant l'opération de finition. La planéité est vérifiée à l'aide d'une machine à mesurer tridimensionnelle (MMT) à ±0,005 mm près après desserrage. Conformément à la norme ASME Y14.5-2018, la géométrie de la base à vide est alignée avec la surface ébauchée à 0,02 mm près grâce à un système d'alignement 5 axes qui empêche tout micro-décollement et donc les vibrations. L'épaisseur de la base à vide est réduite dans le même dispositif par usinage CNC 5 axes sur mesure pour parois minces .
Conclusion
- Utilisez un mandrin à vide ou des mors conformes au lieu de pinces ponctuelles.
- Soutenir les cavités à l'aide d' un alliage à bas point de fusion ou de cire réfrigérée .
- Vérifier la planéité à l'aide d'une machine à mesurer tridimensionnelle (MMT) conformément à la norme ASME Y14.5-2018.
Comparaison des performances clés : commande dynamique 5 axes vs montage fixe traditionnel 3 axes
La comparaison des données montre que la stratégie de relaxation des contraintes dynamique à 5 axes surpasse nettement les solutions de coupe traditionnelles à 3 axes en matière de contrôle de la déformation et d'amélioration de la qualité de surface :
| Dimension d'évaluation | Approche traditionnelle de fixation fixe à 3 axes | Solution de contrôle dynamique 5 axes de LS Manufacturing |
| précision du contrôle de la distorsion | ±0,05 mm (déformation visible) | ±0,005 mm (contrôle de précision) |
| rugosité de surface | Ra 1,6 μm (sujet aux vibrations) | Ra 0,4 μm (surface ultra-lisse) |
| stratégie de déstockage | Coupe complète en une seule passe sur une seule face | Découpe bilatérale symétrique par couches de 0,3 mm |
| risque de contrainte de serrage | risque élevé de pliage par extrusion locale | Adsorption sous vide uniforme / support à faible contrainte |
| Coût unitaire par pièce | 320,00 $ / pièce | 230,40 $ / pièce (réduction de 28 %) |
En adoptant une liaison multiaxes à 5 axes et un système de fixation flexible, les composants de précision réduisent les taux de rebut tout en améliorant la qualité de surface, ce qui permet une réduction des coûts de 28 % .
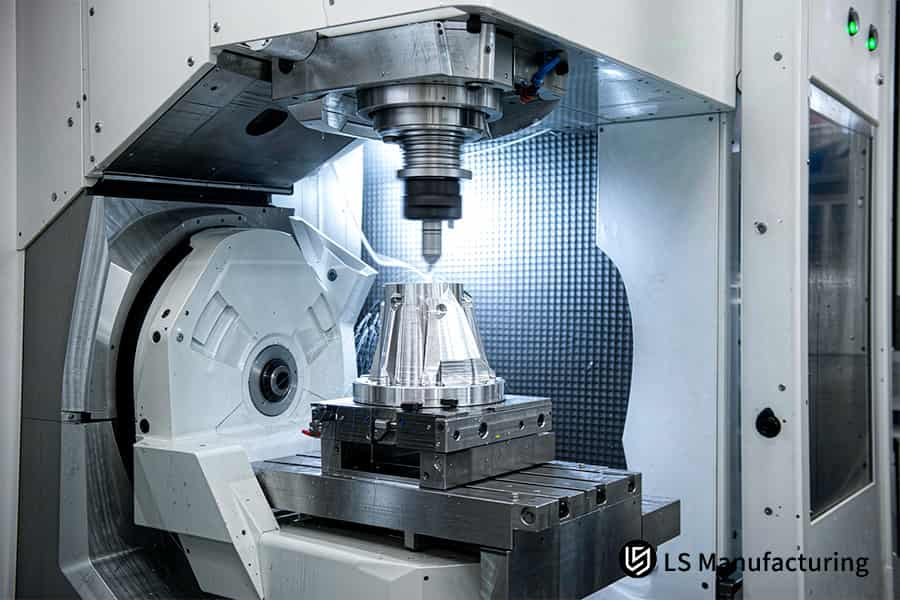
Figure 2 : Des pièces à parois minces CNC 5 axes de précision maintiennent le cône dans une stabilité de ±0,005 mm.
Comment les trajectoires d'outils dynamiques réduisent-elles la chaleur de coupe sur les parois minces en aluminium ?
Les trajectoires d'outil dynamiques contribuent à minimiser la chaleur de coupe sur les parois minces en aluminium en réduisant l'angle d'engagement outil-pièce et la durée du contact thermique, de sorte que 90 % de la chaleur est évacuée par les copeaux et non par la paroi. Un service de contrôle de la distorsion CNC 5 axes maintient l'engagement radial à ae = 0,15 mm grâce à une pression d'arrosage de 70 bars au centre de la broche, stabilisant ainsi la température à ±2 °C pour l'usinage de précision de pièces à parois minces CNC 5 axes .
Rinçage du liquide de refroidissement à haute pression
L'aluminium présente une dilatation linéaire importante, ce qui signifie que la dilatation thermique contribue fortement au gauchissement lors de l'usinage de parois inférieures à 1,5 mm . Un système de refroidissement haute pression à 70 bars, alimenté par le centre de la broche, est utilisé sur 5 axes pour évacuer les copeaux sans transférer de chaleur aux parois. En d'autres termes : les parois conservent leur stabilité dimensionnelle, la chaleur ne pouvant pénétrer.
Trajectoire d'outil trochoïdale à faible engagement
Le fraisage trochoidal est réalisé à l'aide d'une trajectoire d'outil circulaire et d'une charge de copeaux constante, maintenant l'engagement radial à ae = 0,15 mm , bien inférieur aux largeurs de rainure standard. Un service d'usinage CNC 5 axes pour parois minces utilise cette technique en combinaison avec une surépaisseur de finition par paliers de 0,3 mm afin de limiter la dilatation thermique par rapport à la dernière passe. Conformément à l'étalonnage de la machine à mesurer tridimensionnelle Zeiss (garantie d'erreur volumétrique MPEE) , les parois conservent leur forme après desserrage.
| Paramètre | Emplacement complet conventionnel | Trochoïdal dynamique |
| Engagement radial | Largeur totale de la fente | 0,15 mm |
| Pression du liquide de refroidissement | crue de 10 à 20 bars | centre de broche à 70 barres |
| Chemin thermique | Conduit dans le mur | 90 % des sorties sont équipées d'une puce. |
| Variation de la température de la paroi | Incontrôlé | ±2°C |
Une stratégie de contrôle de la dilatation thermique à 5 axes permet de maintenir les tolérances des parois minces en aluminium dans des limites acceptables sans nécessiter de redressage après usinage.
Source des données : Rapport d'étalonnage de la machine à mesurer tridimensionnelle Zeiss (garantie MPEE sur l'erreur de mesure de longueur volumétrique).
Pourquoi l'enlèvement symétrique de matière est-il essentiel pour prévenir le gauchissement de l'aluminium ?
L'enlèvement de matière symétrique est une technique d'ingénierie qui empêche le gauchissement des parois minces en aluminium. La matière est enlevée uniformément des deux côtés par des passes alternées. Les contraintes opposées se compensent, évitant ainsi le gauchissement. Un fabricant de parois minces équipé d'une machine CNC 5 axes utilise une série de passes alternées de 0,3 mm de chaque côté.
Ces coupes sont réalisées à l'aide d'un procédé d'ébauche symétrique à 5 axes . Une opération de desserrage pour relâcher les contraintes suit entre la semi-finition (Ra 1,6 μm) et la finition (Ra 0,4 μm) .
Étape 1 : Ébauche avec marge de stock équilibrée
L'usinage complet de la première face provoque un retour élastique immédiat vers la seconde face non usinée. L'alternance des passes garantit une répartition uniforme des contraintes sur les deux faces lors de l'ébauche. Un pelage régulier des deux faces assure une répartition équilibrée des contraintes .
Étape 2 : Dévisser pour soulager les contraintes résiduelles
Après l'ébauche, une étape de desserrage permet aux contraintes résiduelles de se redistribuer naturellement. Une surépaisseur de 0,3 mm est conservée sur les deux faces, garantissant ainsi que la relaxation des contraintes soit dissociée de l'usinage final. Conformément à la norme ASME Y14.5-2018, chaque paroi de cavité est de nouveau serrée sur un dispositif de fixation sous vide à pression réduite ( ≈0,3 bar ) avant la finition.
Étape 3 : Contournage de finition continu sur 5 axes
Une fois la phase de desserrage pour la relaxation des contraintes terminée, la passe de finition enlève 0,3 mm de matière (0,15 mm de chaque côté) par fraisage trochoidal. Une passe de relaxation des contraintes 5 axes entre la semi-finition et la finition garantit la prévention du gauchissement de l'aluminium sur les machines CNC 5 axes, sans redressage après usinage. Une machine à mesurer tridimensionnelle (MMT, à ±0,005 mm près) vérifie la planéité après le desserrage final.
Le processus d'usinage CNC personnalisé à 5 axes pour parois minces permet de maintenir une planéité des parois minces de ±0,005 mm grâce à un cycle en trois étapes et d'éliminer les boucles de retouche inhérentes à l'usinage unilatéral.
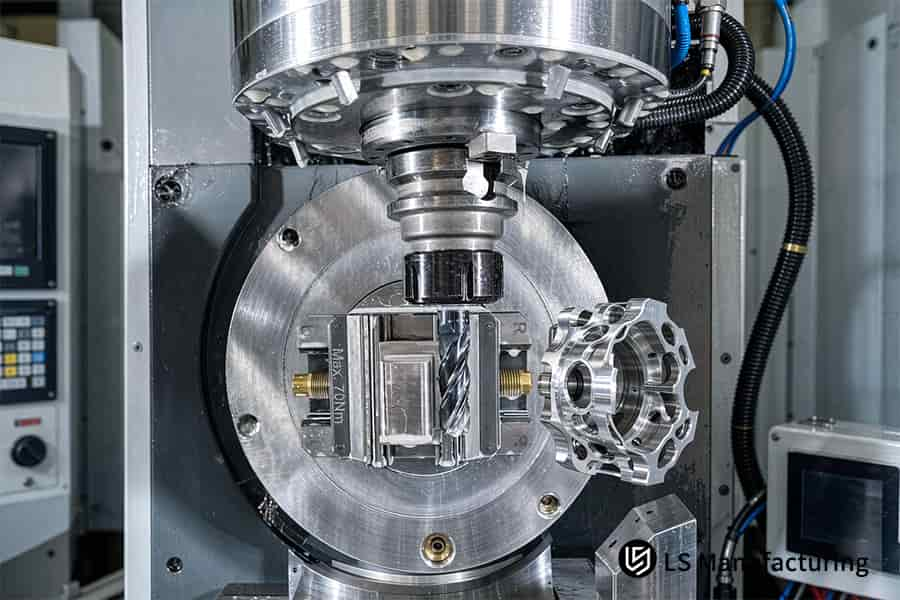
Figure 3 : Support de machine CNC 5 axes pour la prévention du gauchissement de l'aluminium jusqu'à une finition Ra 0,4 μm.
Quels paramètres de coupe dynamiques optimisent la qualité des parois minces en 5 axes de précision ?
Des paramètres de coupe dynamiques optimaux permettent une découpe optimale des parois minces sur 5 axes en combinant des vitesses de broche élevées, un faible engagement radial et une avance par dent importante afin de réduire les efforts de coupe maximaux sur chaque dent. Dans le cas de l'aluminium 7075-T651, un blocage ae de 0,15 mm et une surépaisseur de finition de 0,3 mm permettent de réduire de 70 % le moment de flexion sur l'épaisseur de paroi, comme le démontre le réglage des paramètres 5 axes pour l'usinage de précision de pièces à parois minces sur CNC 5 axes .
L'usinage à grande vitesse avec un faible angle d'attaque (ae) permet à la fraise de ne pas s'attarder dans la paroi, assurant ainsi une coupe légère et régulière. Une fraise en bout à trois dents polie et revêtue de diamant, associée à une passe de finition par paliers de 0,3 mm, permet d'obtenir un état de surface Ra de 0,4 µm . En d'autres termes, des forces de coupe réduites diminuent la déformation de la paroi et préservent sa planéité après desserrage.
L'avance par dent augmente avec la vitesse afin de maintenir une charge de copeaux constante et de limiter les forces de pointe. Chaque paroi est vérifiée par une machine à mesurer tridimensionnelle (MMT, précision ±0,005 mm). Le contrôle de l'état de surface sur 5 axes, grâce à un service d'usinage CNC 5 axes pour parois minces, garantit un coût prévisible grâce à la réduction des rebuts et à l'absence de redressage ultérieur.
Découvrez les ingénieurs à l'origine de ce guide
Gloria est ingénieure senior en prototypage rapide chez LS Manufacturing et possède plus de 15 ans d'expérience en usinage de précision et en analyse DFM 5 axes. Elle pilote tous les projets de pièces à parois minces pour les secteurs aérospatial et médical chez LS Manufacturing et gère la déformation des parois grâce à un verrouillage radial à ae = 0,15 mm et à la réduction des contraintes résiduelles entre les passes de semi-finition et de finition. Chaque vérification dimensionnelle réalisée par son équipe est conforme à la norme de tolérancement géométrique ASME Y14.5-2018.
Dans le cadre du projet n° AERO-2026-8839, nos ingénieurs ont mesuré un retour élastique de 0,02 mm après l'ébauche d'un boîtier radar en aluminium 7075-T651 (épaisseur de paroi : 0,8 mm, cavité : 80 mm). Nous avons intensifié le traitement thermique de relaxation des contraintes à 190 °C pendant 2 heures et utilisé un dispositif de fixation sous vide. Grâce à ce projet, le taux de rebut a été réduit de 18,2 % à 2,1 % . Les dimensions critiques ont été contrôlées par machine à mesurer tridimensionnelle (MMT) à ±0,005 mm, conformément aux normes ASTM International relatives aux alliages d'aluminium et à l'anodisation.
Chaque proposition technique est soumise à des contrôles de conformité aux normes AS9100D et ISO 9001:2015 par notre équipe d'ingénieurs avant sa diffusion. Sur plus de 1 200 tâches analysées dans notre base de données 2025-2026, notre processus dynamique 5 axes a permis de réduire le prix unitaire de 28 % (de 320,00 $ à 230,40 $) et le délai de livraison de 21 à 13 jours . Notre étude DFMEA de 2 heures, incluant les prévisions de déformation, est désormais possible après le téléchargement des plans.
Comment les traitements thermiques après usinage stabilisent-ils les tolérances des parois minces ?
Les traitements thermiques après usinage stabilisent les tolérances des parois minces. Le réarrangement des défauts de structure réduit les contraintes résiduelles issues des opérations d'usinage. Les déformations supplémentaires lors de l'anodisation ou de l'exposition à la chaleur sont ainsi évitées. Un cycle de vieillissement accéléré sous contrainte 5 axes après usinage de semi-finition permet de réduire les contraintes locales jusqu'à 150 MPa . Les pièces à parois minces usinées CNC 5 axes de précision bénéficient ainsi d'une stabilité à long terme.
Mécanisme de recuit de relaxation des contraintes
L'usinage crée des dislocations qui emprisonnent des contraintes élastiques dans la paroi, lesquelles se libèrent de manière imprévisible après le desserrage. Un maintien à 190 °C pendant 2 heures permet à l'aluminium de diffuser en interne, réduisant ainsi ces contraintes sans déformer la pièce ébauchée. Grâce à notre technique d'usinage CNC 5 axes sur mesure pour parois minces , le traitement thermique peut être planifié de manière à ce que la relaxation des contraintes intervienne avant la passe de finition, qui fixe la géométrie finale.
Compatibilité avec l'anodisation de qualité militaire
Le procédé d'anodisation dure de type III conforme à la norme militaire MIL-A-8625 crée une couche d'oxyde de 50 µm et exige une résistance au brouillard salin de 1 000 heures, conformément aux spécifications. Une compensation précise du revêtement (avec une tolérance de 50 µm de croissance de chaque côté) garantit une tolérance de ±0,005 mm après anodisation.
Notre chambre d'essai au brouillard salin, fonctionnant conformément à la norme ASTM B117-19 (Méthode d'utilisation normalisée des appareils de brouillard salin), sera utilisée pour vérifier l'adhérence du revêtement avant la mise en production. Chaque devis comprend une analyse de compatibilité du revêtement sur 5 axes .
En appliquant la séquence de passes de semi-finition, de vieillissement sous contrainte et de finition, l'épaisseur des parois est maintenue à ±0,005 mm près après anodisation. Demandez un devis d'usinage CNC 5 axes incluant une prédiction de déformation DFM afin de garantir que la séquence de traitement thermique respecte le profil d'épaisseur de paroi.
Éléments d'action
- Prévoir le processus de vieillissement accéléré avant la passe de finition et non après l'ébauche afin de séparer la relaxation des contraintes de l'opération de finition.
- Tenez compte de la croissance du revêtement (50 µm par côté) dans votre calcul de décalage CAM avant la génération de la trajectoire d'outil.
- Demandez une prédiction de déformation DFM dans le cadre du devis afin de vérifier que la séquence de traitement thermique correspond au profil d'épaisseur de paroi.
Source des données : Spécification d'anodisation dure de qualité militaire MIL-A-8625 Type III (épaisseur de revêtement de 50 μm et norme de test au brouillard salin de 1 000 heures).
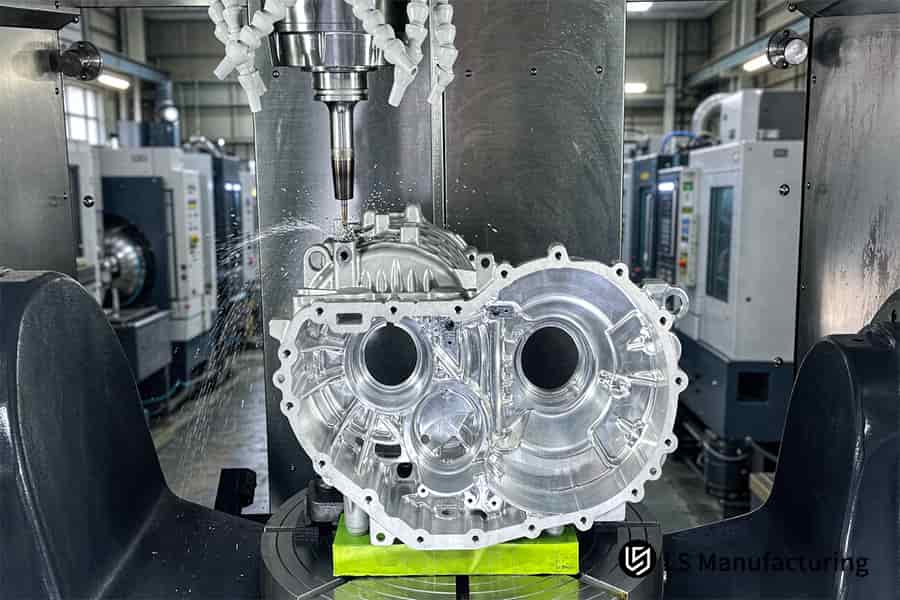
Figure 4 : Le service de contrôle de distorsion CNC à 5 axes mesure le boîtier à ±0,005 mm.
Comment LS Manufacturing réduit-elle les coûts d'usinage sur mesure à 5 axes pour parois minces ?
L'usinage 5 axes en une seule opération est une méthode de réduction des coûts qui permet de réaliser toutes les cavités en un seul bridage. Les opérations de réoutillage sont éliminées. Les tolérances cumulatives de ±0,05 mm, sources de rebuts, sont ainsi évitées. Un service d'usinage CNC 5 axes pour parois minces, avec une capacité d'usinage en une seule opération, permet de réduire le coût unitaire de 320,00 $ à 230,40 $, soit une réduction de 28 %.
Une analyse d'optimisation DFM à 5 axes réalisée en 2 heures révèle des modifications d'épaisseur de paroi et une consolidation des éléments permettant de réduire le prix unitaire. Conformément à la norme de tolérancement géométrique ASME Y14.5-2018 , les systèmes de référence sont optimisés afin de diminuer les points de contrôle. En d'autres termes, un seul dispositif de serrage au lieu de quatre permet de gagner un cycle de main-d'œuvre, un cycle de contrôle et d'éliminer les tolérances de réglage. Les concepteurs constatent une réduction de 35 % des cycles d'itération de conception grâce à l'analyse DFM réalisée en amont.
Un modèle de coût pour l'usinage de parois minces par commande numérique (CNC) 5 axes permet de prévoir les économies potentielles avant même l'usinage de la pièce. Le prix indiqué tient compte de l'efficacité du processus. Chaque modèle de pièce intègre des paramètres tels que la durée de vie de l'outil, la consommation de liquide de refroidissement et le taux d'utilisation de la machine.
Un devis d'usinage CNC 5 axes sous 2 heures après soumission du plan. Chaque devis inclut une analyse de fabricabilité (DFM), une stratégie de trajectoire d'outil et le détail des coûts unitaires. Tous les devis sont établis conformément à la norme ISO 9001:2015 , garantissant ainsi les économies annoncées. Le format du devis permet une comparaison directe des coûts unitaires avec ceux de vos fournisseurs actuels .
Les consommateurs recevront des rapports DFM quantitatifs indiquant le lien entre l'efficacité de la production et la réduction du coût unitaire grâce au procédé d' usinage CNC 5 axes sur mesure pour parois minces . Les économies peuvent atteindre 28 % sur le coût unitaire, 33 % sur le délai de livraison et 89 % sur les temps d'arrêt liés aux rebuts.
Éléments d'action
- Évaluer les coûts par configuration dans les devis : une configuration unique à 5 axes ne devrait pas engendrer de frais de réinstallation par rapport aux frais de configuration multiples des devis à 3 axes .
- Demandez une analyse de sensibilité à l'épaisseur des parois dans les études DFM afin de savoir quel facteur contribue à 80 % de la variation des coûts.
- Demandez une étude de rapprochement des coûts post-production afin de vérifier que les économies réalisées sont conformes aux devis initiaux.
Service d'usinage CNC 5 axes de précision à parois minces de LS Manufacturing pour boîtiers radar aérospatiaux : contrôle précis des déformations
Un procédé de relaxation des contraintes dynamique sur 5 axes, utilisant un recuit de relaxation des contraintes, un montage sous vide et un fraisage par couches trochoïdales, élimine les problèmes de déformation des boîtiers radar à parois minces en gérant la relaxation des contraintes résiduelles et les forces de coupe. Le projet n° AERO-2026-8839 atteint une tolérance de ±0,005 mm sur les boîtiers radar en aluminium 7075-T651, conformément à la norme aérospatiale AS9100D. L'analyse de la cartographie des contraintes sur 5 axes a permis de déterminer la séquence de traitement.
Défi du client
Un boîtier radar en aluminium AL 7075-T651 d'une épaisseur minimale de 0,8 mm était nécessaire pour une cavité de 80 mm de profondeur. L'usinage initial par bridage trois axes a entraîné un gauchissement de ±0,05 mm après le retrait du bridage, dû à une concentration excessive de contraintes résiduelles et de force de coupe. Le taux de rebut était de 18,5 %, ce qui porte le prix unitaire à 320,00 $ .
Solution de fabrication LS
UN L'analyse DFM 3D (conception pour la fabricabilité, revue d'ingénierie optimisant la géométrie des pièces pour la fabrication) a révélé un déséquilibre des contraintes comme cause principale. La première passe de coupe a montré un retour élastique de 0,02 mm dû à la relaxation des contraintes internes. L'équipe a donc procédé à un recuit de détente à 190 °C pendant 2 heures après l'ébauche.
Un dispositif de fixation par le vide a remplacé les pinces de serrage. L'usinage inclinable 5 axes a maintenu le porte-à-faux de l'outil inférieur à trois fois le diamètre à un angle de 20 degrés. Le fraisage trochoïdal (trajectoire d'outil circulaire à charge de copeaux constante) a limité l'engagement radial à ae = 0,15 mm et à une surépaisseur de finition de 0,3 mm, évitant ainsi les vibrations.
Résultats et valeur
Les pièces finales présentaient une tolérance dimensionnelle de ±0,005 mm et un état de surface Ra de 0,4 μm. Le taux de rebut a diminué de 18,5 % à 2,1 %. Le coût unitaire a été réduit de 320,00 $ à 230,40 $ (soit une baisse de 28 %). Le délai de livraison a été raccourci de 21 jours à 13 jours (soit une baisse de 38 %) .
Un procédé de relaxation des contraintes sur 5 axes a permis de réaliser avec succès une anodisation dure de type III (MIL-A-8625) d'une épaisseur de 50 µm, conformément au test de brouillard salin ASTM B117-19 d'une durée de 1 000 heures . Chaque mesure cruciale a été vérifiée à l'aide d'une machine à mesurer tridimensionnelle (MMT) Zeiss. En résumé, les clients obtiennent des parois minces de qualité aérospatiale sans nécessiter de redressage après usinage ni engendrer de coûts supplémentaires liés aux rebuts.
Source des données : Journal d'analyse automatisée des dessins DFM de LS Manufacturing 2025–2026 (Projet n° AERO-2026-8839, taille de l'échantillon > 1 200 pièces).
Votre boîtier radar à paroi mince présente encore une déformation supérieure à ±0,05 mm après usinage ? Notre procédé de relaxation des contraintes sur 5 axes, avec fixation sous vide et fraisage trochoidal, garantit une tolérance de ±0,005 mm – aucun redressage n’est nécessaire. Demandez votre devis conforme à la norme AS9100D.

FAQ
1. Quel alliage d'aluminium offre la plus grande stabilité pour l'usinage CNC à parois minces ?
Les alliages AL 7075-T651 et AL 6061-T651 offrent la meilleure stabilité lors de l'usinage CNC de pièces à parois minces, car le procédé d'étirage garantit l'élimination de la majorité des contraintes résiduelles internes. Associée à une technique de coupe symétrique, la déformation reste limitée à ±0,005 mm .
Source des données : Base de données empiriques de LS Manufacturing
2. Comment LS Manufacturing contrôle-t-elle la tolérance d'épaisseur des parois minces lors des opérations 5 axes ?
Les tolérances sur l'épaisseur des parois minces sont assurées grâce à l'effet combiné du refroidissement de la broche haute pression avec une pression de 70 bars et une faible profondeur de coupe de ae = 0,15 mm et un contrôle en temps réel des tolérances d'épaisseur de paroi dans une plage de ±0,005 mm à ±0,01 mm à l'aide de la machine à mesurer tridimensionnelle Zeiss.
3. L'usinage 5 axes peut-il réduire le coût unitaire global des pièces sur mesure à parois minces ?
Oui, l'usinage CNC 5 axes réduit le coût unitaire total grâce à une seule configuration pour les pièces à multiples faces, sans frais supplémentaires liés à l'outillage ni aux erreurs de positionnement. LS Manufacturing a ainsi réussi à réduire le coût total par pièce de 28 % pour les pièces à parois minces destinées à l'aérospatiale.
4. Quel degré de rugosité de surface peut-on obtenir sur des parois minces en aluminium sans marques de vibration ?
Grâce à l'application de la méthode de fraisage trochoidal à grande vitesse et à une tolérance de finition de 0,3 mm, LS Manufacturing parvient à obtenir une finition de surface Ra 0,4 μm des cavités dont l'épaisseur de paroi est inférieure à 1,0 mm, et à éliminer les marques de vibration sur les surfaces des pièces.
5. Quelle technologie de serrage est la mieux adaptée aux pièces en aluminium à parois minces et délicates ?
Les bases à ventouses et les mâchoires flexibles conformes sont les plus appropriées pour les pièces fragiles en aluminium à parois minces, car elles transforment la force de serrage en une force d'adsorption répartie sur la surface sans provoquer de déformations supérieures à 0,03 mm , ce qui se produit dans le système de serrage à étau classique.
6. Combien de temps faut-il pour recevoir une évaluation de fabricabilité géométrique (DFM) et un devis pour des pièces à parois minces sur mesure ?
Une fois les dessins CAO 3D/2D, ainsi que les matériaux et les tolérances, téléchargés, les ingénieurs de LS Manufacturing effectuent une analyse de fabricabilité géométrique et fournissent un devis détaillé comprenant la prédiction des déformations, le chiffrage et l'analyse des risques dans un délai de 2 heures , démarrant ainsi immédiatement le processus de fabrication.
7. Le traitement de surface après usinage est-il sans danger pour les composants en aluminium à parois minces de haute tolérance ?
Certes, le traitement de surface après usinage de ces pièces est très sûr puisque LS Manufacturing effectue la compensation exacte de l'épaisseur avant de procéder au traitement par anodisation dure de 50 μm selon la norme MIL-A-8625 Type III, de sorte que même après le traitement, les tolérances seront toujours de ±0,005 mm .
8. Comment le traitement de pré-étirage (T651) empêche-t-il les plaques d'aluminium de se plier après usinage ?
Le traitement de pré-étirage T651 induit un allongement permanent de 1,5 % à 3 % par étirement mécanique, libérant plus de 80 % de la contrainte interne générée lors de la trempe, empêchant fondamentalement la flexion et le gauchissement après l'enlèvement de matière lors de l'usinage pour les applications aérospatiales et d'outillage de précision.
Résumé
La maîtrise du gauchissement des pièces en aluminium à parois minces exige la relaxation des contraintes dans le matériau, un processus de bridage optimisé et un usinage cinq axes. LS Manufacturing, entreprise certifiée ISO 9001:2015/AS9100D , utilise un système de liaison dynamique cinq axes et un bridage flexible sous vide pour maintenir le gauchissement à ±0,005 mm , minimisant ainsi les rebuts.
Vous craignez un gauchissement excessif, un taux de rebut élevé ou des retards de livraison ? Cliquez sur le bouton « Devis » ci-dessus pour télécharger vos dessins CAO 3D/2D. L’équipe d’ingénieurs de LS Manufacturing vous fournira une analyse DFM et un devis gratuits sous 48 heures.
📞Tél. : +86 185 6675 9667
📧 Courriel : info@lsrpf.com
🌐Site web : https://lsrpf.com/
Clause de non-responsabilité
Le contenu de cette page est fourni à titre informatif uniquement. LS Manufacturing ne fait aucune déclaration ni ne donne aucune garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la pertinence de ces informations pour une application particulière. Les paramètres de processus et les capacités des produits peuvent être modifiés sans préavis. Pour obtenir des conseils d'ingénierie adaptés à votre application, veuillez contacter directement notre équipe DFM.
Équipe de fabrication LS
LS Manufacturing est une entreprise leader du secteur , spécialisée dans les solutions de fabrication sur mesure. Forte de plus de 20 ans d'expérience et de plus de 5 000 clients, elle se concentre sur l'usinage CNC de haute précision, la fabrication de tôlerie , l'impression 3D , le moulage par injection , l'emboutissage et d'autres services de fabrication intégrés.
Notre usine est équipée de plus de 100 centres d'usinage 5 axes de pointe, certifiés ISO 9001:2015. Nous fournissons des solutions de fabrication rapides, efficaces et de haute qualité à des clients dans plus de 150 pays à travers le monde. Qu'il s'agisse de petites séries ou de personnalisations à grande échelle, nous répondons à vos besoins avec une livraison express sous 24 heures. Choisir LS Manufacturing, c'est choisir l'efficacité, la qualité et le professionnalisme.
Pour en savoir plus, visitez notre site web : www.lsrpf.com .