Italiano



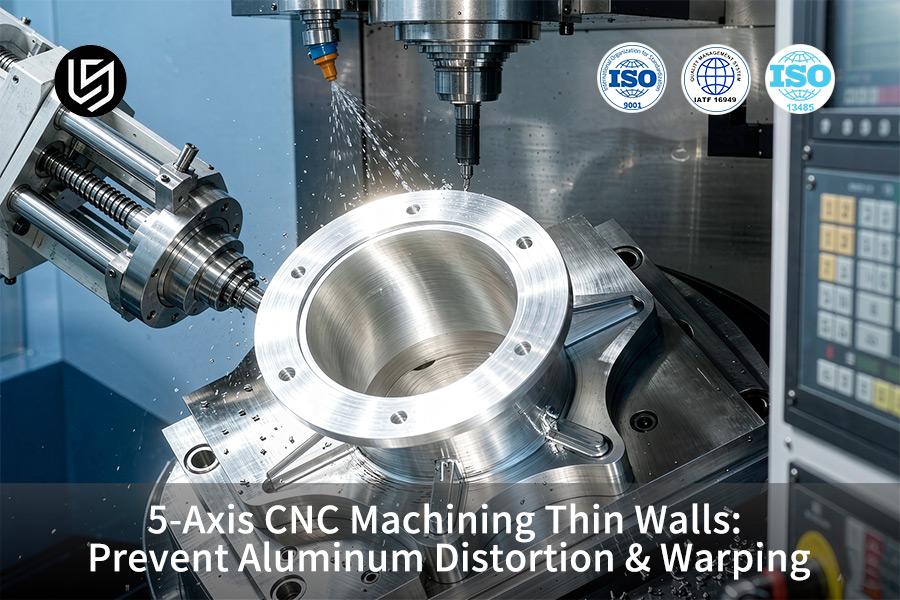
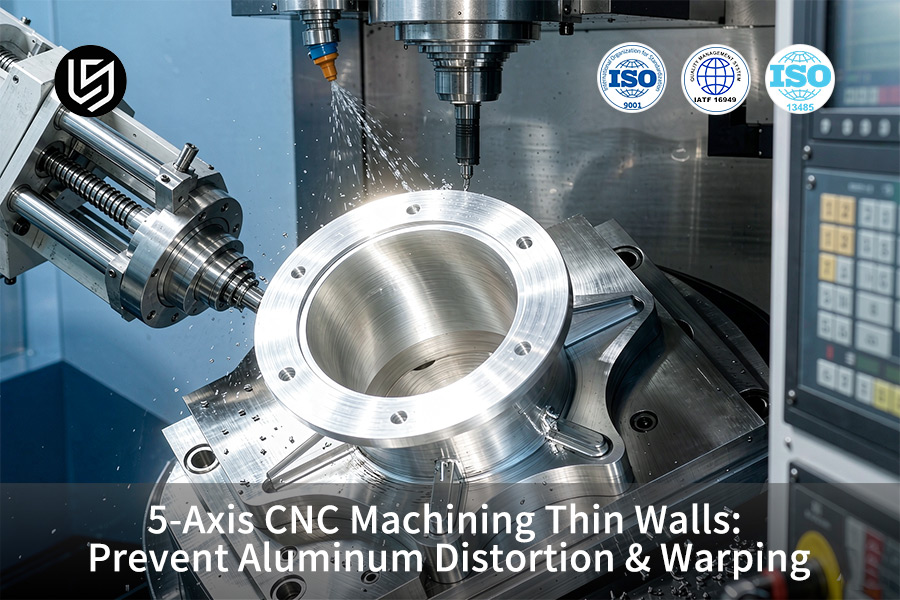
Il servizio di lavorazione CNC a 5 assi per pareti sottili è un approccio di produzione di precisione che risolve il problema della deformazione dell'alluminio AL 7075-T651. La sincronizzazione mantiene limiti di ±0,005 mm .
Il protocollo di sgrossatura simmetrica riduce gli scarti dei componenti aerospaziali dal 18,5% a livelli prossimi allo zero, diminuendo al contempo i costi unitari complessivi del 28% . Le valutazioni DFM di 2 ore preliminari al preventivo convalidano la geometria strutturale.
Punti chiave
- Miglioramento della precisione dimensionale: grazie alla rimozione simmetrica del materiale e al processo di distensione delle tensioni durante la lavorazione degli strati, la deformazione delle strutture a parete sottile si mantiene entro un intervallo di ±0,005 mm , più preciso rispetto allo standard industriale di ±0,05 mm .
- Notevole riduzione dei costi: grazie all'ottimizzazione dei percorsi utensile a 5 assi e alla riduzione dei tempi di fissaggio, il costo di produzione per pezzo è stato ridotto del 28% (da 320 a 230,40 dollari) .
- Tempi di consegna rapidi: grazie alla combinazione della lavorazione automatizzata simultanea a 5 assi e dell'analisi DFM di 2 ore, l'intero tempo di produzione è stato ridotto del 38% (da 21 giorni a 13 giorni) .
- Controllo qualità: Il tasso di scarto è stato ridotto con successo dal 18,5% al 2,1% , soddisfacendo così i criteri del sistema di controllo qualità previsti dalle norme AS9100D e ISO 9001:2015.
In che modo le tensioni residue interne causano la deformazione delle pareti sottili in alluminio?
La tensione residua interna della parete sottile in alluminio è lo squilibrio di forze responsabile della deflessione di recupero elastico fino a ±0,05 mm dovuta alla rimozione asimmetrica del materiale. Lavorazione CNC a 5 assi personalizzata per pareti sottili con rimozione bilanciata del materiale da entrambe le facce fino a ±0,005 mm per componenti di precisione a parete sottile lavorati con macchine CNC a 5 assi .
Perché la rimozione asimmetrica innesca il ritorno elastico
La sgrossatura a 3 assi (sgrossatura profonda su un solo lato) rimuove prima un lato, facendo sì che la parete si pieghi verso il lato non ancora sgrossato. Il taglio alternato prevede la rimozione di una quantità uguale di materiale da entrambi i lati. In base al database di produzione LS (2025-2026) (numero di pezzi campione >1.200), una tolleranza di finitura graduale di 0,3 mm consente una riduzione delle rilavorazioni del 35% . In altre parole, la rimozione bilanciata del materiale da entrambi i lati mantiene l'equilibrio delle tensioni nella mappa e la parete rimane piana dopo lo smontaggio.
Mantenendo la finestra di distorsione di ±0,005 mm
La tolleranza di 0,3 mm viene misurata a passi successivi utilizzando una CMM (macchina di misura a coordinate, con una precisione di ±0,005 mm) per separare la distensione dalla finitura. La prevenzione della deformazione dell'alluminio tramite lavorazione CNC a 5 assi, ottenuta attraverso un rilascio controllato della tensione su più assi, la minimizza gradualmente durante il serraggio.
Le tolleranze generali ASME Y14.5-2018 e ISO 2768-1:1989 dimostrano che la parete rientra nelle tolleranze di forma senza necessità di raddrizzamento tramite lavorazione meccanica.
In conclusione
- Asportazione alternata del materiale da entrambi i lati per mantenere le tensioni residue durante la sgrossatura.
- Mantenere una tolleranza di 0,3 mm e misurare la planarità utilizzando una CMM con una precisione di ±0,005 mm.
- Controllo simmetrico delle pareti sottili mediante il processo di rilascio controllato anziché con serraggio e bloccaggio.
Fonte dei dati: database di misurazioni LS Manufacturing 2025–2026 (dimensione del campione >1.200).
Scarica la nostra Guida alla distorsione delle pareti sottili in alluminio per scoprire come la rimozione asimmetrica del materiale innesca un ritorno elastico fino a ±0,05 mm e come il taglio alternato a 5 assi con una tolleranza di 0,3 mm mantiene una planarità di ±0,005 mm.
Perché la lavorazione a 5 assi è superiore per il controllo della distorsione delle pareti sottili?
Il vantaggio della lavorazione a 5 assi per il controllo della distorsione delle pareti sottili risiede nella capacità di mantenere la sporgenza dell'utensile al di sotto di 3 volte il valore del diametro e di inclinare il mandrino di 15°-30°, riducendo la forza laterale di oltre il 90% rispetto alle operazioni di fresatura a 3 assi. Il servizio di controllo della distorsione CNC a 5 assi utilizza la funzione di ottimizzazione dell'inclinazione dell'utensile a 5 assi e consente all'utensile di seguire la normale alla parete con un valore ae = 0,15 mm e di mantenere le pareti entro un livello di tolleranza di ±0,05 mm per un servizio di lavorazione CNC a 5 assi di pareti sottili .
Ottimizzazione della sporgenza dell'utensile
L'operazione di sgrossatura a 3 assi richiede frese a lunga portata; la sporgenza pari a 4 volte il diametro concentra le forze laterali sulle pareti, che vengono deformate di oltre ±0,05 mm . L'operazione di fresatura trocoidale a 5 assi consentirà di mantenere la sporgenza dell'utensile al di sotto di 3 volte il diametro e di distribuire uniformemente i carichi dei trucioli, in modo che le pareti possano mantenere la loro forma senza un serraggio eccessivo. In parole semplici: un utensile inclinato e corto provoca una flessione della parete molto minore rispetto a un utensile lungo e affondante.
Controllo della forza di taglio trocoidale
La tecnica di fresatura trocoidale con percorso utensile circolare e carico di truciolo costante con un ae = 0,15 mm riduce l'affollamento in direzione normale che innesca le vibrazioni. Con una sovrametallizzazione di finitura a gradini di 0,3 mm, la distensione delle tensioni viene separata dalla finitura. Il momento di taglio, come descritto nel Manuale di Macchine 31a ed. , dipende dalla sporgenza e dall'impegno radiale; la riduzione di entrambi i tagli diminuisce il rischio di flessione su pareti di cavità profonde.
Fasi di implementazione
- Inclinare il mandrino di 15°–30° per garantire che la sporgenza non superi 3 volte il diametro sulle pareti di cavità profonde.
- Impostare l'area trocoidale ae = 0,15 mm con una tolleranza di finitura di 0,3 mm per ridurre le vibrazioni.
- Verificare la planarità su una macchina di misura a coordinate (CMM) con una tolleranza di ±0,005 mm secondo i riferimenti ASME Y14.5-2018 .
Un flusso di lavoro CNC a 5 assi per la prevenzione della deformazione dell'alluminio consente di ottenere pareti sottili che soddisfano i requisiti di forma senza necessità di raddrizzamento post-lavorazione.
Fonte dei dati: Manuale di meccanica, 31ª ed., capitolo sul calcolo del momento di taglio; guida all'ottimizzazione Vc/fz per costruttori di utensili.
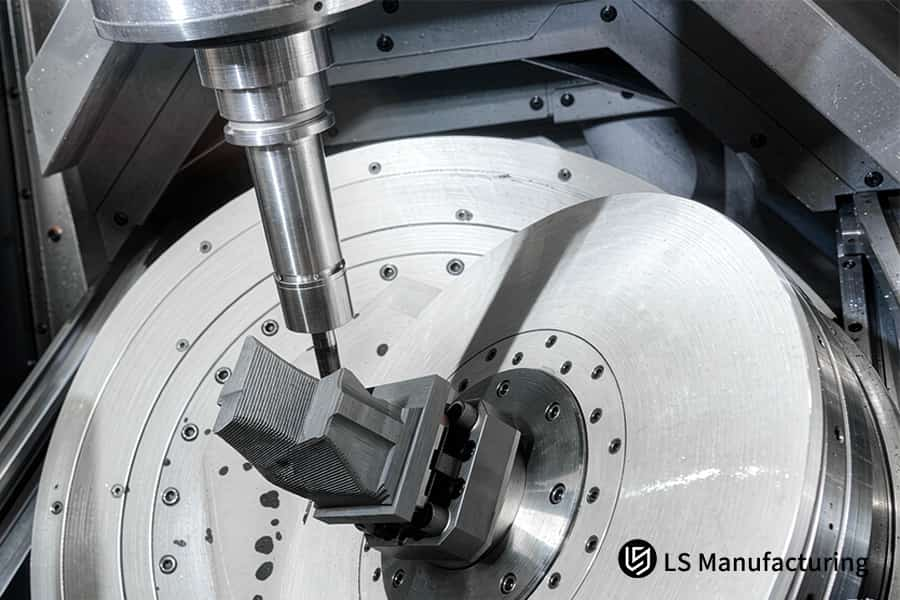
Figura 1: La lavorazione CNC a 5 assi personalizzata per pareti sottili rifinisce la girante fino a ottenere una superficie Ra di 0,4 μm.
Quali dispositivi di aspirazione e di serraggio a bassa forza prevengono la deformazione delle pareti sottili?
Le attrezzature a vuoto e le ganasce morbide conformabili sono i dispositivi di bloccaggio che trasformano il serraggio puntuale in una distribuzione della forza superficiale, eliminando impronte superiori a 0,03 mm su cavità di spessore inferiore a 1,0 mm . Un produttore di pareti sottili a 5 assi con macchine CNC utilizza una base a vuoto appositamente progettata. Lega a basso punto di fusione e cera di raffreddamento riempiono i vuoti della cavità per un supporto aggiuntivo.
La pressione di serraggio si riduce dell'85% per la lavorazione di precisione di pezzi a parete sottile con macchine CNC a 5 assi . Il dispositivo di fissaggio a bassa forza a 5 assi è progettato in modo che nessun carico puntuale raggiunga il limite elastico.
Le morse tradizionali concentrano le forze di serraggio sui punti di contatto, causando deformazioni e ammaccature. Il sistema di fissaggio a vuoto a 5 assi distribuisce le forze di serraggio sull'intera superficie di contatto dell'utensile. Per le cavità, le leghe a basso punto di fusione e la cera di raffreddamento riempiono gli spazi e si fondono dopo la lavorazione. In parole semplici, ogni parete viene afferrata dall'intera superficie e non schiacciata, evitando così ammaccature e deformazioni durante il processo di lavorazione.
La tolleranza di finitura di 0,25 mm fornisce un sollievo dalle tensioni prima dell'operazione di finitura. La planarità viene verificata utilizzando una macchina di misura a coordinate (CMM) fino a ±0,005 mm dopo il rilascio del morsetto. Secondo gli standard ASME Y14.5-2018, la geometria della base a vuoto si allinea con la superficie lavorata grossolanamente entro una tolleranza di 0,02 mm utilizzando un allineamento del dispositivo a 5 assi che impedisce qualsiasi tipo di micro-sollevamento per evitare vibrazioni. Riduzione della base a vuoto nello stesso dispositivo utilizzando una lavorazione a parete sottile CNC a 5 assi personalizzata .
In conclusione
- Utilizzare un mandrino a vuoto o ganasce conformabili al posto dei morsetti a punta.
- Sostenete le cavità utilizzando una lega a basso punto di fusione o cera criogenica .
- Verificare la planarità utilizzando una macchina di misura a coordinate (CMM) secondo la norma ASME Y14.5-2018.
Controllo dinamico a 5 assi vs. sistema tradizionale a 3 assi con fissaggio fisso: confronto delle prestazioni chiave
Il confronto dei dati dimostra che la strategia di distensione dinamica a 5 assi supera significativamente le tradizionali soluzioni di taglio a 3 assi nel controllo della deformazione e nel miglioramento della qualità superficiale:
| Dimensione di valutazione | Approccio tradizionale con dispositivi fissi a 3 assi | Soluzione di controllo dinamico a 5 assi di LS Manufacturing |
| Precisione del controllo della distorsione | ±0,05 mm (deformazione visibile) | ±0,005 mm (controllo di precisione) |
| Rugosità superficiale | Ra 1,6 μm (soggetto a vibrazioni) | Ra 0,4 μm (superficie ultra-liscia) |
| strategia di rimozione delle scorte | Taglio completo su un solo lato in un'unica passata | Taglio stratificato simmetrico bilaterale da 0,3 mm |
| rischio di stress da serraggio | Rischio locale elevato di piegatura per estrusione | Adsorbimento sottovuoto uniforme / supporto a bassa sollecitazione |
| Costo unitario per parte | $320,00 / pezzo | 230,40 dollari a pezzo (sconto del 28%) |
Grazie all'adozione di un sistema di collegamento multiasse a 5 assi e di dispositivi di fissaggio flessibili, la produzione di componenti di precisione riduce gli scarti e migliora la qualità superficiale, ottenendo una riduzione dei costi del 28% .
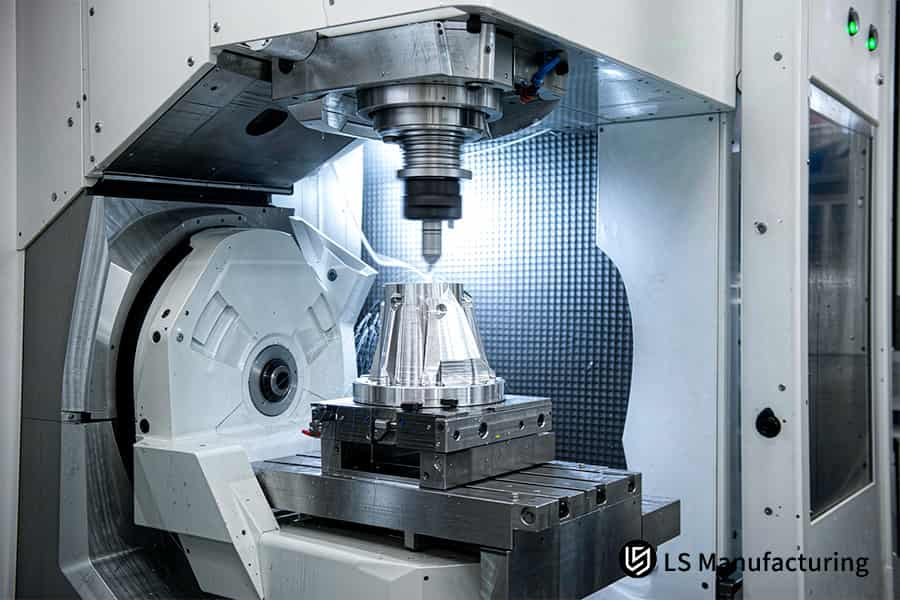
Figura 2: I componenti a parete sottile lavorati con macchine CNC di precisione a 5 assi mantengono la conicità entro una stabilità di ±0,005 mm.
In che modo i percorsi utensile dinamici riducono il calore di taglio su pareti sottili di alluminio?
I percorsi utensile dinamici contribuiscono a minimizzare il calore di taglio su pareti sottili di alluminio riducendo l'angolo di impegno tra utensile e pezzo e minimizzando la durata del contatto termico, in modo che il 90% del calore venga dissipato attraverso i trucioli e non attraverso la parete. Un servizio di controllo della distorsione CNC a 5 assi mantiene l'impegno radiale a ae = 0,15 mm insieme a un refrigerante al centro del mandrino a 70 bar, mantenendo l'oscillazione della temperatura entro ±2 °C per la lavorazione di precisione di pezzi a parete sottile con macchine CNC a 5 assi .
Lavaggio del liquido di raffreddamento ad alta pressione
La dilatazione lineare dell'alluminio è piuttosto elevata, il che significa che la crescita termica diventa un fattore importante nella deformazione durante la lavorazione di pareti con spessori inferiori a 1,5 mm . Il refrigerante ad alta pressione a 5 assi viene alimentato a 70 bar attraverso il centro del mandrino, rimuovendo così i trucioli senza trasferire calore alle pareti. In parole semplici: le pareti rimangono dimensionalmente stabili poiché il calore non può penetrarvi.
Percorso utensile trocoidale a piccolo impegno
La fresatura trocoidale viene eseguita con un percorso utensile circolare e carichi di truciolo costanti, mantenendo l'impegno radiale a ae = 0,15 mm , ben al di sotto delle larghezze standard delle scanalature. Un servizio di lavorazione CNC a 5 assi per pareti sottili utilizza questa tecnica in combinazione con una tolleranza di finitura a gradini di 0,3 mm per mantenere la dilatazione termica indipendente dall'ultima passata. Secondo la calibrazione CMM Zeiss (garanzia di errore volumetrico MPEE) , le pareti mantengono la loro forma dopo lo smontaggio.
| Parametro | Slot completo convenzionale | Trocoide dinamica |
| Impegno radiale ae | Larghezza completa della fessura | 0,15 mm |
| Pressione del refrigerante | Inondazione da 10 a 20 bar | 70 barre centro mandrino |
| percorso termico | Conduce nella parete | Il 90% esce con il chip |
| Oscillazione della temperatura della parete | Incontrollato | ±2°C |
Una strategia di controllo della dilatazione termica a 5 assi mantiene le tolleranze delle pareti sottili di alluminio entro limiti accettabili, senza necessità di raddrizzamento post-lavorazione.
Fonte dei dati: rapporto di calibrazione della macchina di misura a coordinate Zeiss (garanzia MPEE sull'errore di misurazione della lunghezza volumetrica).
Perché la rimozione simmetrica del materiale è fondamentale per prevenire la deformazione dell'alluminio?
La rimozione simmetrica del materiale è una tecnica ingegneristica che previene la deformazione delle pareti sottili di alluminio. Il materiale viene rimosso uniformemente su entrambi i lati mediante tagli alternati. Il rilascio delle tensioni opposte si compensa a vicenda, evitando la deformazione. Un produttore di pareti sottili con macchine CNC a 5 assi utilizza una serie di tagli alternati di 0,3 mm per lato.
Questi tagli vengono eseguiti mediante un processo di sgrossatura simmetrica a 5 assi . Tra la semifinitura (Ra 1,6 μm) e la finitura (Ra 0,4 μm) segue un'operazione di rilascio delle tensioni.
Fase 1: Sgrossatura con margine di magazzino bilanciato
La finitura della prima faccia provoca un immediato ritorno elastico verso la seconda faccia non ancora lavorata. Passaggi alternati assicurano che entrambe le facce siano soggette a una distribuzione uniforme delle sollecitazioni durante la sgrossatura. La sfogliatura uniforme di entrambe le facce mantiene una distribuzione equilibrata delle sollecitazioni .
Passaggio 2: Rimuovere il morsetto per alleviare la tensione residua.
Dopo la sgrossatura, una fase di disinnesto post-sgrossatura consente la ridistribuzione naturale delle tensioni accumulate. Su entrambe le superfici viene lasciato un margine di 0,3 mm, garantendo che la distensione delle tensioni sia separata dalla fase di lavorazione finale. Secondo le specifiche ASME Y14.5-2018, ogni parete della cavità viene nuovamente bloccata su un dispositivo di aspirazione a pressione ridotta ( ≈0,3 bar ) prima della finitura.
Fase 3: Contornatura di finitura continua a 5 assi
Una volta completata la fase di rilascio per la distensione, la passata di finitura rimuoverà 0,3 mm di materiale (0,15 mm per lato) tramite fresatura trocoidale. Una passata di distensione a 5 assi tra la semifinitura e la passata di finitura garantisce la prevenzione della deformazione dell'alluminio nelle lavorazioni CNC a 5 assi senza necessità di raddrizzamento post-lavorazione. Una macchina di misura a coordinate (CMM, con una precisione di ±0,005 mm) verifica la planarità dopo il rilascio finale.
Il processo di lavorazione CNC a 5 assi personalizzato per pareti sottili è in grado di mantenere una planarità delle pareti sottili di ±0,005 mm attraverso un ciclo a tre fasi ed eliminare i cicli di rilavorazione tipici della fresatura su un solo lato.
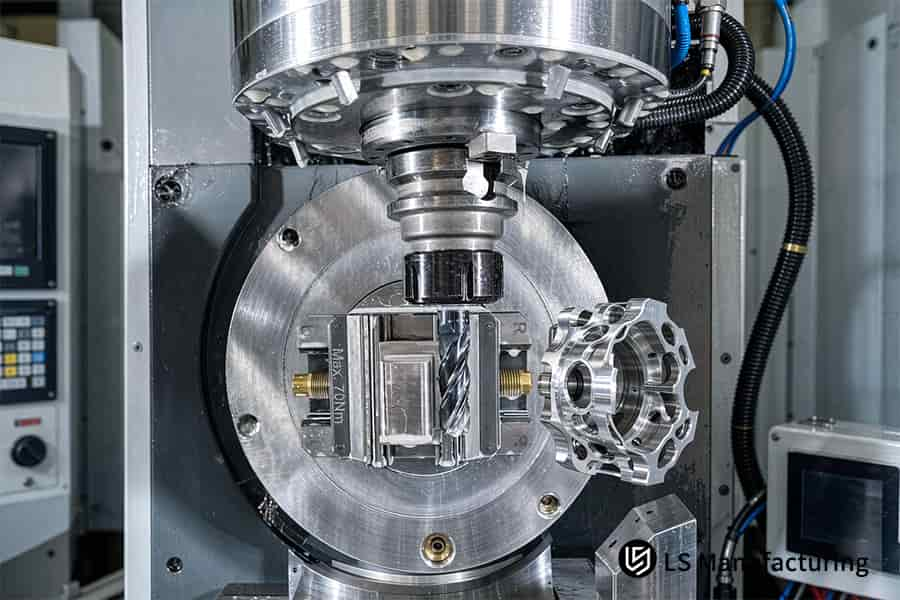
Figura 3: Staffa per la prevenzione della deformazione dell'alluminio realizzata con macchine CNC a 5 assi, con finitura Ra 0,4 μm.
Quali parametri di taglio dinamici ottimizzano la qualità della lavorazione di precisione a 5 assi di pareti sottili?
I parametri di taglio dinamici ottimali consentono una lavorazione a 5 assi di pareti sottili di alta qualità, combinando elevate velocità del mandrino, un piccolo impegno radiale e un elevato avanzamento per dente, al fine di ridurre i picchi di forza di taglio su ciascun dente. Nel caso dell'AL 7075-T651, un valore di ae di bloccaggio pari a 0,15 mm e una sovrametallo di finitura di 0,3 mm si traducono in una riduzione del 70% del momento flettente sullo spessore della parete, come dimostrato dalla messa a punto dei parametri a 5 assi per la lavorazione di precisione di pezzi a parete sottile con macchine CNC a 5 assi .
La lavorazione ad alta velocità con un piccolo ae significa che l'utensile non si sofferma sulla parete, con conseguente taglio leggero e morso uniforme da ogni dente. Una fresa a tre taglienti lucidata e rivestita di diamante, abbinata a una passata di finitura a gradini di 0,3 mm, consente di ottenere una finitura superficiale pari a Ra 0,4 μm . In parole semplici, forze di taglio inferiori significano minore flessione della parete e mantenimento della planarità dopo lo smontaggio.
L'avanzamento per dente aumenta con la velocità in modo che il carico del truciolo rimanga costante mentre le forze di picco restano basse. Ogni parete viene verificata utilizzando una CMM (macchina di misura a coordinate, con una precisione di ±0,005 mm). Il controllo della finitura superficiale a 5 assi tramite il servizio di lavorazione CNC a 5 assi per pareti sottili garantisce costi prevedibili grazie alla riduzione degli scarti e all'assenza di raddrizzatura successiva per il costo della lavorazione CNC a 5 assi per pareti sottili .
Scopri gli ingegneri che hanno creato questa guida.
Gloria è l'ingegnere senior di prototipazione rapida presso LS Manufacturing, con oltre 15 anni di esperienza nella lavorazione di precisione e nell'analisi DFM a 5 assi. Gloria gestisce tutti i progetti aerospaziali e medicali di componenti a parete sottile presso LS Manufacturing e controlla la flessione delle pareti tramite il bloccaggio dell'impegno radiale a ae = 0,15 mm e la riduzione delle tensioni residue tra le passate di semifinitura e finitura. Ogni singola verifica dimensionale del team di Gloria viene eseguita secondo lo standard di tolleranza geometrica ASME Y14.5-2018.
Nel progetto #AERO-2026-8839, i nostri ingegneri hanno misurato un ritorno elastico di 0,02 mm dopo la passata di sgrossatura su un alloggiamento radar in lega AL 7075-T651 (spessore parete 0,8 mm, cavità 80 mm). Abbiamo aumentato il trattamento di distensione a 190 °C per 2 ore e siamo passati a un dispositivo di fissaggio sottovuoto. In questo progetto abbiamo ridotto gli scarti dal 18,2% al 2,1% . Le dimensioni critiche sono state verificate con una macchina di misura a coordinate (CMM) con una precisione di ±0,005 mm secondo gli standard ASTM International per le leghe di alluminio e l'anodizzazione.
Ogni proposta tecnica viene sottoposta a verifiche AS9100D e ISO 9001:2015 da parte del nostro team di ingegneri prima di essere rilasciata. In oltre 1.200 attività che abbiamo misurato nel nostro database 2025-2026, il nostro processo dinamico a 5 assi ha ridotto il prezzo unitario del 28% (da $320,00 a $230,40) e i tempi di consegna da 21 a 13 giorni . Il nostro studio DFMEA di 2 ore, comprensivo di previsioni di deformazione, è ora possibile dopo il caricamento del disegno.
In che modo i trattamenti termici post-lavorazione stabilizzano le tolleranze delle pareti sottili?
I trattamenti termici post-lavorazione stabilizzano le tolleranze delle pareti sottili. Il riarrangiamento dei difetti reticolari allevia le tensioni residue derivanti dalle operazioni di lavorazione. Si evitano ulteriori distorsioni durante l'anodizzazione o l'esposizione al calore. Un ciclo di invecchiamento sotto sforzo a 5 assi dopo la lavorazione di semifinitura allevia fino a 150 MPa di tensione locale. I componenti a parete sottile di precisione lavorati con macchine CNC a 5 assi acquisiscono stabilità a lungo termine.
Meccanismo di ricottura per alleviare lo stress
La lavorazione meccanica crea dislocazioni che causano l'intrappolamento di tensioni elastiche all'interno della parete, con rilascio imprevedibile dopo lo sblocco. Il trattamento termico a 190 °C per 2 ore offre all'alluminio il tempo sufficiente per diffondersi internamente, riducendo tali tensioni senza deformare la forma sgrossata. Grazie alla nostra tecnica di lavorazione CNC a 5 assi per pareti sottili , è possibile pianificare la distensione delle tensioni in modo tale che avvenga prima della passata di finitura, che fissa la geometria finale.
Compatibilità con l'anodizzazione di livello militare
Il processo di anodizzazione dura MIL-A-8625 Tipo III di livello militare crea uno strato di ossido di 50 μm e richiede una resistenza alla nebbia salina di 1.000 ore, secondo le specifiche. L'accurata compensazione del rivestimento (che tiene conto di una crescita del rivestimento di 50 μm su ciascun lato) garantisce il mantenimento di una tolleranza di ±0,005 mm dopo l'anodizzazione.
La nostra camera di prova in nebbia salina, conforme alla norma ASTM B117-19 (Pratica standard per il funzionamento degli apparecchi per test in nebbia salina), verrà utilizzata per verificare l'adesione del rivestimento prima del rilascio dell'assemblaggio. Ogni preventivo include una verifica di compatibilità del rivestimento a 5 assi .
Eseguendo la sequenza di passaggi di semifinitura, invecchiamento sotto sforzo e finitura, si mantengono le pareti sottili entro ±0,005 mm dopo l'anodizzazione. Richiedete un preventivo per la lavorazione CNC a 5 assi che includa la previsione della deformazione DFM per garantire che la sequenza del trattamento termico soddisfi il profilo di spessore della parete.
Elementi di azione
- Eseguire il processo di distensione prima della passata di finitura e non dopo la sgrossatura, in modo da separare la distensione dall'operazione di finitura.
- Considera la crescita del rivestimento (50 µm per lato) nel calcolo dell'offset CAM prima della generazione del percorso utensile.
- Richiedete la previsione della deformazione DFM come parte del preventivo per verificare che la sequenza del trattamento termico corrisponda al profilo dello spessore della parete.
Fonte dei dati: specifica MIL-A-8625 di anodizzazione dura di grado militare di tipo III (spessore del rivestimento di 50 μm e test di nebbia salina di 1.000 ore).
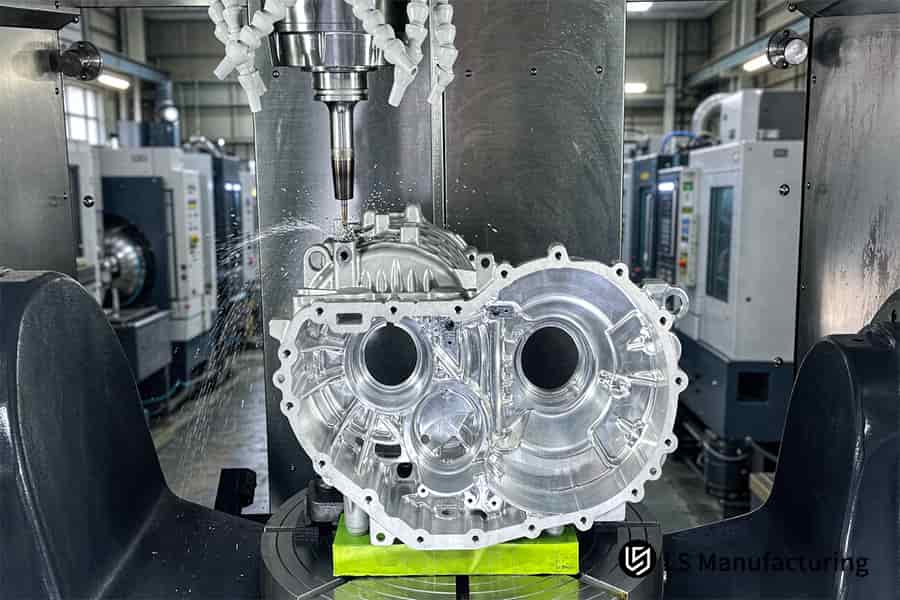
Figura 4: Il servizio di controllo della distorsione CNC a 5 assi misura l'alloggiamento con una precisione di ±0,005 mm.
In che modo LS Manufacturing riduce i costi della lavorazione personalizzata a 5 assi di pareti sottili?
La lavorazione a 5 assi con un'unica impostazione è un metodo di riduzione dei costi che consente di realizzare tutte le caratteristiche della cavità con un solo bloccaggio. Si elimina la necessità di riposizionamento manuale. Si evitano le tolleranze cumulative di ±0,05 mm che causano scarti. Un servizio di lavorazione CNC a 5 assi per pareti sottili con capacità di lavorazione a 5 assi con un'unica impostazione riduce il costo unitario da 320,00 $ a 230,40 $, con una riduzione del 28%.
Un'analisi DFM a 5 assi, completata in sole 2 ore, rivela variazioni di spessore delle pareti e consolidamenti che riducono il prezzo unitario. In conformità con la tolleranza geometrica ASME Y14.5-2018 , i sistemi di riferimento vengono ottimizzati per ridurre al minimo i punti di ispezione. In altre parole, un morsetto anziché quattro equivale a un ciclo di lavoro, un ciclo di ispezione e nessuna tolleranza di impostazione incrociata. I progettisti riscontrano una riduzione del 35% dei cicli di iterazione della progettazione dopo aver ottenuto un'analisi DFM preliminare.
Un modello di costo per la lavorazione di pareti sottili con macchine CNC a 5 assi prevede i risparmi prima della lavorazione del pezzo. Il prezzo preventivato tiene conto dell'efficienza del processo. Ogni modello di pezzo considera parametri quali la durata dell'utensile, il consumo di liquido refrigerante e il tasso di utilizzo della macchina.
Preventivo per lavorazione CNC a 5 assi entro 2 ore dalla presentazione del disegno. Ogni preventivo include analisi DFM (Design for Manufacturing), strategia del percorso utensile e dettagli sui costi unitari. Tutti i preventivi sono forniti in conformità alle procedure standard ISO 9001:2015 , garantendo il raggiungimento dei risparmi preventivati. Il formato del preventivo consente un confronto diretto dei costi unitari con quelli dei fornitori attuali .
I consumatori riceveranno report DFM quantitativi che indicheranno la relazione tra efficienza produttiva e riduzione dei costi unitari grazie al processo di lavorazione personalizzata di pareti sottili con macchine CNC a 5 assi . I risparmi possono arrivare fino al 28% sui costi unitari, al 33% sui tempi di consegna e all'89% sui tempi di inattività dovuti agli scarti.
Elementi di azione
- Valutare i costi di setup nei preventivi: un setup singolo a 5 assi non dovrebbe comportare costi di riposizionamento, a differenza dei costi di setup multipli previsti per i preventivi a 3 assi .
- Richiedete un'analisi di sensibilità dello spessore della parete negli studi DFM per individuare il fattore che contribuisce all'80% della variazione dei costi.
- Richiedete uno studio di riconciliazione dei costi post-produzione per verificare che i risparmi ottenuti siano coerenti con i preventivi iniziali.
Servizio di lavorazione CNC di precisione a 5 assi per pareti sottili di involucri radar aerospaziali: controllo preciso della deformazione.
Un processo dinamico di distensione a 5 assi, che utilizza ricottura di distensione, fissaggio sottovuoto e fresatura a strati trocoidali, elimina il problema delle deformazioni negli alloggiamenti radar a parete sottile gestendo il rilascio delle tensioni residue e le forze di taglio. Il progetto numero #AERO-2026-8839 raggiunge una tolleranza di ±0,005 mm sugli alloggiamenti radar in lega AL 7075-T651 secondo gli standard aerospaziali AS9100D. L'analisi della mappatura delle tensioni a 5 assi ha contribuito alla scelta della sequenza di processo.
Sfida del cliente
Era necessario un alloggiamento per radar in lega AL 7075-T651 con uno spessore minimo della parete di 0,8 mm all'interno di una cavità profonda 80 mm . La lavorazione iniziale a tre assi con bloccaggio ha prodotto una deformazione di ±0,05 mm al momento della rimozione del bloccaggio a causa dell'eccessiva concentrazione di rilascio delle tensioni residue e della forza di taglio durante la lavorazione. Il rapporto di scarto era del 18,5% , il che ha portato il prezzo unitario a $320,00 .
Soluzione di produzione LS
UN L'analisi DFM 3D (Design for Manufacturability, revisione ingegneristica che ottimizza la geometria del componente per la produzione) ha rivelato che la causa principale era uno squilibrio di sollecitazioni. Il primo taglio ha mostrato un ritorno elastico di 0,02 mm dovuto al rilascio delle tensioni interne. Il team ha quindi incluso un trattamento di distensione termica a 190 °C per 2 ore dopo la sgrossatura.
Un dispositivo di aspirazione dedicato ha sostituito i morsetti a punta. La lavorazione con inclinazione a 5 assi ha mantenuto la sporgenza dell'utensile inferiore a 3 volte il diametro con un angolo di 20 gradi. La fresatura trocoidale (un percorso utensile circolare con carico di truciolo costante) ha limitato l'impegno radiale a ae = 0,15 mm e una tolleranza di finitura di 0,3 mm, prevenendo le vibrazioni.
Risultati e valore
I pezzi finali presentavano una tolleranza dimensionale di ±0,005 mm e una finitura superficiale Ra di 0,4 μm. Il tasso di scarto è diminuito dal 18,5% al 2,1%. Il costo unitario è stato ridotto da $320,00 a $230,40 (diminuzione del 28%). I tempi di consegna sono stati ridotti da 21 giorni a 13 giorni (diminuzione del 38%) .
La procedura di distensione a 5 assi ha permesso di eseguire con successo l'anodizzazione dura MIL-A-8625 Tipo III con uno spessore di 50 μm, sulla base del test di nebbia salina ASTM B117-19 per 1.000 ore . Ogni misurazione cruciale è stata confermata utilizzando la macchina di misura a coordinate (CMM) Zeiss. In parole semplici, i clienti ottengono pareti sottili di qualità aerospaziale senza necessità di raddrizzamento dopo la lavorazione o costi aggiuntivi dovuti agli scarti.
Fonte dei dati: registro di analisi automatizzata dei disegni DFM di LS Manufacturing 2025-2026 (Progetto n. AERO-2026-8839, dimensione del campione >1.200 pezzi).
Il tuo alloggiamento radar a parete sottile continua a deformarsi oltre ±0,05 mm dopo la lavorazione? Il nostro processo di distensione a 5 assi con fissaggio a vuoto e fresatura trocoidale mantiene una deformazione di ±0,005 mm, senza bisogno di raddrizzamento. Richiedi un preventivo conforme alla norma AS9100D.

FAQ
1. Quale lega di alluminio offre la massima stabilità per la lavorazione CNC di pareti sottili?
Le leghe AL 7075-T651 e AL 6061-T651 offrono la massima stabilità nella lavorazione CNC a parete sottile , poiché il processo di stiramento garantisce l'eliminazione della maggior parte delle tensioni residue interne. Insieme alla tecnica di taglio simmetrica, la deformazione rimane limitata a ±0,005 mm .
Fonte dei dati: database empirico di LS Manufacturing
2. Come controlla LS Manufacturing la tolleranza di spessore delle pareti sottili durante le operazioni a 5 assi?
Le tolleranze sullo spessore delle pareti sottili sono garantite grazie all'effetto combinato del raffreddamento del mandrino ad alta pressione con una pressione di 70 bar e una bassa profondità di taglio di ae = 0,15 mm e al controllo in tempo reale delle tolleranze di spessore della parete nell'intervallo da ±0,005 mm a ±0,01 mm con l'ausilio di una macchina di misura a coordinate (CMM) Zeiss.
3. La lavorazione a 5 assi può ridurre il costo unitario complessivo per i componenti a parete sottile personalizzati?
Sì, la lavorazione CNC a 5 assi riduce il costo unitario totale grazie a un'unica impostazione per elementi multifacciali, senza costi aggiuntivi di attrezzature e senza errori di posizionamento. LS Manufacturing è riuscita a ridurre del 28% il costo totale per pezzo nella produzione di componenti aerospaziali a parete sottile.
4. Quale rugosità superficiale si può ottenere su pareti sottili di alluminio senza che si formino segni di vibrazione?
Grazie all'applicazione della fresatura trocoidale ad alta velocità e a una sovraverniciatura di 0,3 mm, LS Manufacturing riesce a ottenere una finitura superficiale Ra di 0,4 μm per le cavità con spessore di parete inferiore a 1,0 mm, eliminando al contempo i segni di vibrazione sulle superfici dei pezzi.
5. Quale tecnologia di serraggio è più adatta per componenti in alluminio a parete sottile e delicati?
Le basi a ventosa e i morsetti a ganasce flessibili conformabili sono i più adatti per i componenti in alluminio a parete sottile e fragili, poiché trasformano la forza di serraggio in una forza di adsorbimento distribuita sulla superficie senza causare deformazioni superiori a 0,03 mm , cosa che invece accade con i normali sistemi di serraggio a morsa.
6. Quanto tempo occorre per ricevere una valutazione di fattibilità geometrica (DFM) e un preventivo per componenti a parete sottile personalizzati?
Una volta caricati i disegni CAD 3D/2D, insieme a materiali e tolleranze, gli ingegneri di LS Manufacturing eseguono un'analisi di fattibilità geometrica e forniscono un preventivo dettagliato , comprensivo di previsione delle deformazioni, costi e analisi dei rischi, entro 2 ore , avviando così immediatamente il processo di produzione.
7. Il trattamento superficiale post-lavorazione è sicuro per i componenti in alluminio a parete sottile ad alta tolleranza?
Certamente, il trattamento superficiale post-lavorazione di questi componenti è molto sicuro poiché LS Manufacturing effettua un'accurata compensazione dello spessore prima di eseguire il trattamento con anodizzazione dura da 50 μm secondo la norma MIL-A-8625 Tipo III, in modo che anche dopo il trattamento le tolleranze rimangano di ±0,005 mm .
8. In che modo il trattamento di pre-stiramento (T651) impedisce alle lamiere di alluminio di piegarsi dopo la lavorazione?
Il trattamento di pre-stiramento T651 induce un allungamento permanente dell'1,5%-3% tramite stiramento meccanico, rilasciando oltre l'80% delle tensioni interne generate durante la tempra, prevenendo in modo fondamentale piegature e deformazioni dopo la rimozione del materiale durante la lavorazione per applicazioni aerospaziali e di utensili di precisione.
Riepilogo
Il controllo della deformazione nell'alluminio a parete sottile richiede il rilascio delle tensioni nel materiale, un processo di serraggio ottimizzato e la lavorazione a cinque assi. LS Manufacturing, azienda certificata ISO 9001:2015/AS9100D , applica un sistema di collegamento dinamico a cinque assi e un serraggio flessibile sottovuoto per mantenere la deformazione entro ±0,005 mm , riducendo al minimo gli scarti.
Temi deformazioni eccessive, alti livelli di scarto o ritardi nelle consegne? Clicca sul pulsante "Richiedi un preventivo" qui sopra per caricare i tuoi disegni CAD 3D/2D. Il team di ingegneri professionisti di LS Manufacturing ti fornirà un'analisi DFM gratuita e un preventivo entro 2 ore.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Sito web: https://lsrpf.com/
Disclaimer
Il contenuto di questa pagina è fornito a solo scopo informativo. LS Manufacturing non rilascia alcuna dichiarazione o garanzia, esplicita o implicita, in merito all'accuratezza, alla completezza o all'idoneità di queste informazioni per qualsiasi applicazione specifica. I parametri di processo e le capacità del prodotto sono soggetti a modifiche senza preavviso. Per una consulenza tecnica specifica per l'applicazione, contattare direttamente il nostro team DFM (Design for Manufacturing).
Team di produzione LS
LS Manufacturing è un'azienda leader del settore , specializzata in soluzioni di produzione personalizzate. Vantiamo oltre 20 anni di esperienza e più di 5.000 clienti, e ci concentriamo su lavorazioni CNC di alta precisione, lavorazione della lamiera , stampa 3D , stampaggio a iniezione , stampaggio di metalli e altri servizi di produzione integrati.
Il nostro stabilimento è dotato di oltre 100 centri di lavoro a 5 assi all'avanguardia, certificati ISO 9001:2015. Forniamo soluzioni di produzione rapide, efficienti e di alta qualità a clienti in oltre 150 paesi in tutto il mondo. Che si tratti di piccole produzioni o di personalizzazioni su larga scala, siamo in grado di soddisfare le vostre esigenze con consegne rapidissime entro 24 ore. Scegliete LS Manufacturing. Significa scegliere efficienza, qualità e professionalità.
Per saperne di più, visita il nostro sito web: www.lsrpf.com .