中文 (简体)



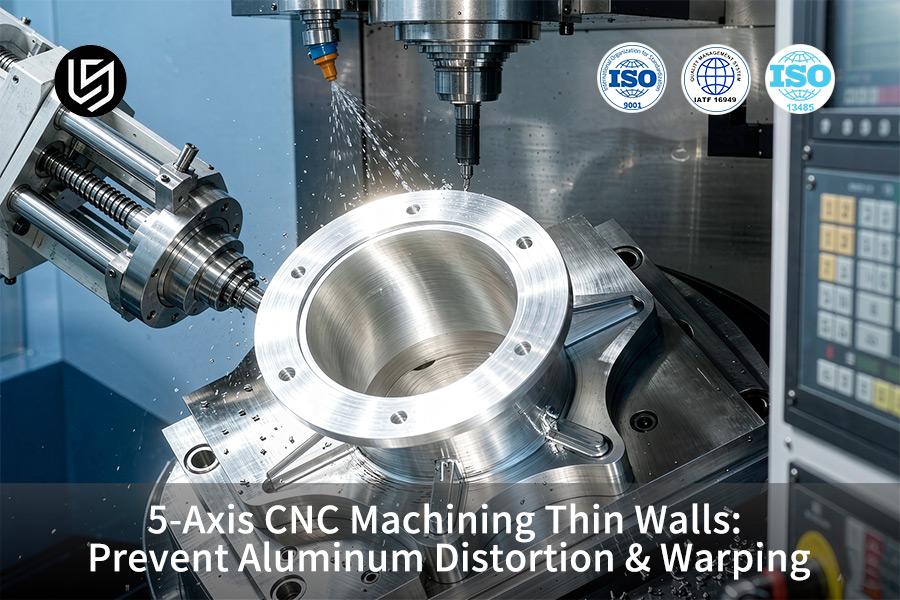
五轴数控薄壁加工服务是一种精密制造方法,可有效解决AL 7075-T651铝合金的翘曲问题。同步精度可达±0.005毫米。
对称粗加工工艺将航空航天零部件废品率从18.5%降低到接近于零,同时将单位总成本降低28% 。报价前 2 小时的 DFM 评估可验证结构几何形状。
要点总结
- 尺寸精度提高:由于对称去除材料和层间加工的应力消除工艺,薄壁结构的变形保持在±0.005毫米的水平,比±0.05毫米的工业标准更加精确。
- 成本大幅降低:由于优化了5 轴刀具路径并减少了夹具时间,每件产品的制造成本降低了28%(从 320 美元降至 230.40 美元) 。
- 快速交付时间:得益于自动化 5 轴联动加工和 2 小时 DFM 分析的结合,整个制造时间缩短了38%(从 21 天缩短到 13 天) 。
- 质量控制:成功将废品率从 18.5% 降低到 2.1% ,从而满足 AS9100D 和 ISO 9001:2015 的质量控制体系标准。
内部残余应力如何导致铝薄壁变形?
铝薄壁的内部残余应力是指由于材料不对称去除而导致的弹性恢复挠度(最大可达±0.05毫米)的力不平衡。定制的五轴数控薄壁加工可从两侧去除平衡余量,精度达到±0.005毫米,从而实现高精度五轴数控薄壁零件的加工。
为什么非对称移除会引发反弹
三轴铣削(单侧深粗加工)先去除一侧材料,使壁向尚未加工的一侧弯曲。交替切削则是从两侧去除等量材料。根据LS制造数据库(2025-2026)(样本零件数量>1200),0.3毫米的阶梯式精加工余量可减少35%的返工。换句话说,从两侧均衡去除材料可保持应力分布图的平衡,并且在脱模后壁面仍保持平整。
保持±0.005毫米畸变窗口
使用三坐标测量机(CMM,精度为±0.005 mm)以0.3 mm的步进精度测量应力释放和精加工之间的差值。通过可控的多轴应力释放,五轴数控铝材防止变形,在夹紧过程中缓慢地将变形降至最低。
ASME Y14.5-2018 和 ISO 2768-1:1989 通用公差证明,壁厚在形状公差范围内,无需进行机械矫直。
结论
- 在粗加工过程中,交替从两侧去除材料以保持残余应力。
- 保持0.3 毫米的公差,并使用三坐标测量机测量平面度,精度为 ±0.005 毫米。
- 使用可控释放工艺对称地控制薄壁,而不是夹紧和凿削。
数据来源:LS Manufacturing 2025–2026 年测量数据库(样本量 >1,200)。
下载我们的铝薄壁变形指南,了解不对称材料去除如何引发高达 ±0.05 毫米的回弹,以及 5 轴交替切割如何以 0.3 毫米的步进余量保持 ±0.005 毫米的平面度。
为什么五轴加工在薄壁变形控制方面更胜一筹?
五轴加工在薄壁变形控制方面的优势在于,能够将刀具悬伸量控制在直径的3倍以内,并将主轴倾斜角度控制在15°-30°,与三轴铣削相比,横向力可降低90%以上。五轴数控变形控制服务采用五轴刀具倾斜优化功能,使刀具能够以ae = 0.15 mm的精度沿壁面法线方向运动,并将壁厚控制在±0.05 mm的公差范围内,从而实现五轴数控薄壁加工。
刀具悬伸优化
三轴粗加工需要长行程立铣刀;悬伸量达到刀具直径的4倍时,横向力会集中在壁面上,导致壁面变形超过±0.05毫米。五轴摆线铣削可以将刀具悬伸量控制在刀具直径的3倍以内,并均匀分布切屑载荷,从而使壁面在无需过度夹紧的情况下保持形状。简而言之:与长而下切的刀具相比,倾斜且短的刀具造成的壁面弯曲要小得多。
摆线切削力控制
采用摆线铣削技术,刀具路径呈圆形,切屑载荷恒定( ae = 0.15 mm),可降低法向拥挤度,从而减少振动。通过 0.3 mm 的阶梯式精加工余量,可实现应力消除与精加工的分离。如《机械手册》第 31 版所述,切削力矩取决于悬伸量和径向啮合量;这降低了深腔壁切削时的偏转风险。
实施步骤
- 将主轴倾斜15°–30°,以确保深腔壁上的悬伸长度不超过直径的 3 倍。
- 设置摆线ae = 0.15 毫米,并留出0.3 毫米的精加工余量以减少颤动。
- 使用坐标测量机 (CMM) 按照ASME Y14.5-2018标准确保平面度达到 ±0.005 毫米。
5轴数控铝材防翘曲工作流程可提供满足形状要求的薄壁,无需后加工矫直。
数据来源:《机械手册》第 31 版,切削力矩计算章节;刀具制造商 Vc/fz 优化指南。
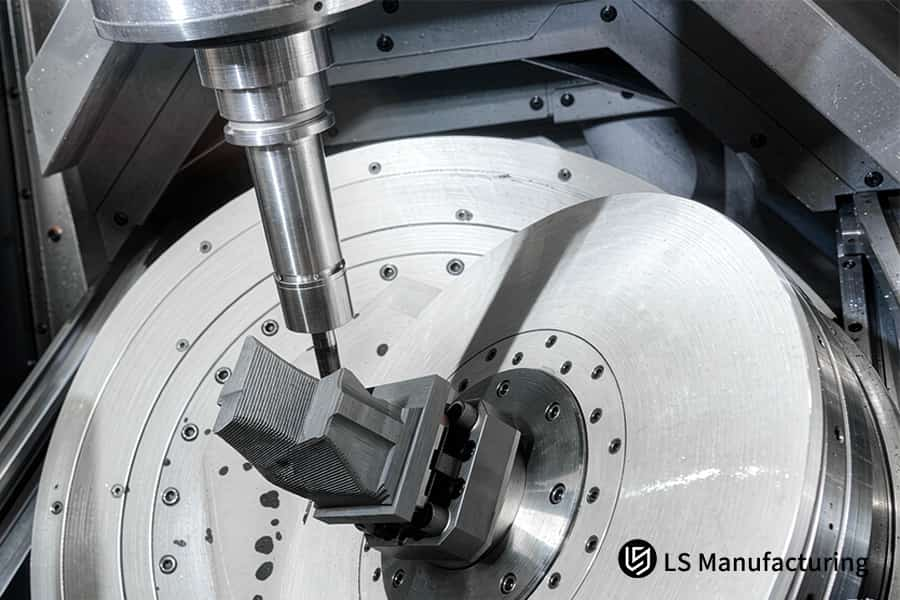
图 1:定制 5 轴 CNC 薄壁加工将叶轮表面粗糙度 Ra 达到 0.4 μm。
哪些真空和低力夹具可以防止薄壁夹紧变形?
真空夹具和保形软爪是工件夹持装置,它们将点夹持转化为表面力分布,从而避免在厚度小于 1.0 毫米的型腔上产生超过 0.03 毫米的压痕。一家五轴数控薄壁型材制造商使用专门设计的真空底座。低熔点合金和冷蜡填充型腔空隙,以提供额外的支撑。
对于精密五轴数控薄壁零件,夹紧应力可降低 85%。五轴低力夹具的设计可避免出现达到弹性极限的点载荷。
传统虎钳将夹紧力集中在接触点上,导致工件弯曲和凹陷。五轴真空夹具则将夹紧力均匀分布在工件的整个接触面上。对于型腔,低熔点合金和冷却蜡会填充空隙,并在加工后熔化去除。简而言之,每个壁面都由其整个表面积夹持,而不是被挤压,从而避免了加工过程中出现凹陷和变形。
0.25 mm的精加工余量可在精加工前消除应力。脱模后,使用坐标测量机 (CMM) 验证平面度,精度可达 ±0.005 mm。根据 ASME Y14.5-2018 标准,真空底座几何形状与粗加工表面的对准精度在 0.02 mm 以内,采用五轴夹具对准,可防止任何微小抬升,从而避免颤动。使用定制的五轴数控薄壁加工,在同一夹具中对真空底座进行进一步加工。
结论
- 使用真空吸盘或保形夹爪代替点式夹具。
- 使用低熔点合金或冷蜡支撑空腔。
- 使用三坐标测量机按照 ASME Y14.5-2018 标准检查平面度。
五轴动态控制与传统三轴固定夹具——主要性能对比
数据对比表明, 5轴动态应力消除策略在控制变形和提高表面质量方面明显优于传统的3轴切削方案:
| 评估维度 | 传统三轴固定夹具方法 | LS制造五轴动态控制解决方案 |
| 失真控制精度 | ±0.05 毫米(可见翘曲) | ±0.005 毫米(精密级控制) |
| 表面粗糙度 | Ra 1.6 μm (易产生颤动) | Ra 0.4 μm(超光滑表面) |
| 库存移除策略 | 单面一次全切 | 0.3毫米双侧对称分层切割 |
| 夹紧应力风险 | 局部高挤压弯曲风险 | 均匀真空吸附/低应力支撑 |
| 每部分单位成本 | 每件 320.00 美元 | 每件230.40美元(优惠28%) |
通过采用5 轴多轴联动和柔性夹具,精密零件降低了废品率,同时提高了表面质量,实现了28% 的成本降低。
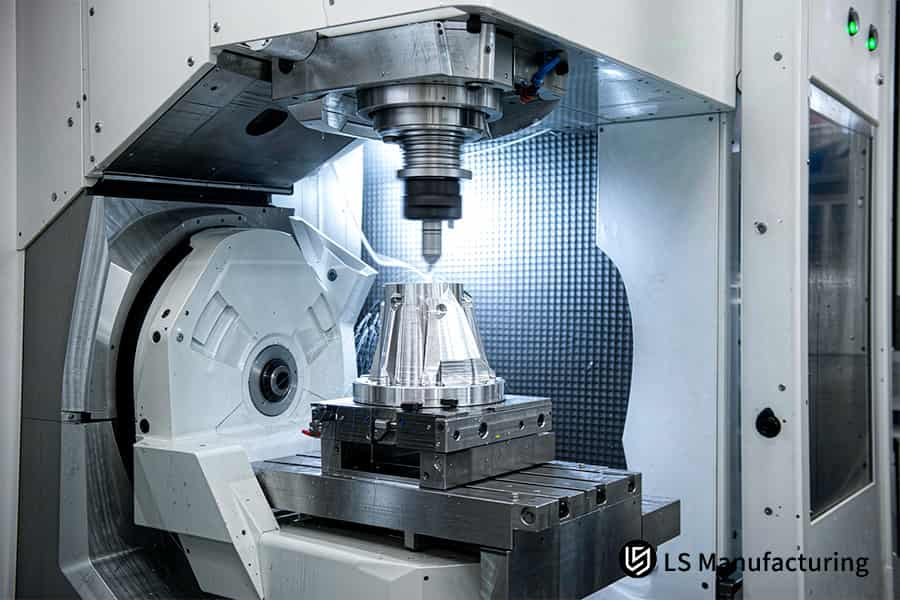
图 2:精密 5 轴 CNC 薄壁零件将锥体保持稳定在 ±0.005 毫米以内。
动态刀具路径如何降低薄铝壁的切削热?
动态刀具路径通过减小刀具与工件的啮合角以及缩短热接触时间,最大限度地减少薄铝壁的切削热,从而使90%的热量通过切屑而非壁面散失。 五轴数控变形控制服务将径向啮合角保持在ae = 0.15 mm,并配合70 bar主轴中心冷却液,将温度波动控制在±2°C以内,从而实现高精度五轴数控薄壁零件加工。
高压冷却液冲洗
铝的线膨胀系数相当高,这意味着在壁厚小于1.5毫米的切削过程中,热膨胀会成为导致翘曲的主要因素。 五轴高压冷却系统以70巴的压力通过主轴中心输送冷却液,从而清除切屑,同时避免将热量传递到壁面。简而言之:由于热量无法渗透,壁面尺寸保持稳定。
小啮合摆线刀具路径
摆线铣削采用圆形刀具路径和恒定切屑载荷,径向切削量保持在ae = 0.15 mm ,远小于标准槽宽。五轴数控薄壁加工服务采用此方法,并结合 0.3 mm 的阶梯式精加工余量,以确保热膨胀与最后一次加工无关。根据蔡司三坐标测量机 (CMM) 的校准(MPEE 体积误差保证) ,壁面在脱夹后仍能保持其形状。
| 范围 | 传统全槽 | 动态旋转体 |
| 径向啮合 | 全槽宽 | 0.15毫米 |
| 冷却液压力 | 10–20 巴洪水 | 70 杆主轴中心 |
| 热路径 | 导电入墙 | 90% 的人带着筹码退出 |
| 墙体温度波动 | 不受控制 | ±2°C |
5轴热生长控制策略使铝薄壁的公差保持在可接受的范围内,而无需进行任何后加工矫直。
数据来源:蔡司 CMM 校准报告(体积长度测量误差 MPEE 保证)。
为什么对称材料去除对于防止铝材变形至关重要?
对称材料去除是一种防止铝薄壁变形的工程技术。通过交替切削,两侧材料均匀去除。相反方向的应力释放相互抵消,从而避免变形。一家五轴数控薄壁加工企业采用一系列每侧0.3毫米的交替切削工艺。
采用五轴对称粗加工工艺进行这些切削。在半精加工(Ra 1.6 μm)和精加工(Ra 0.4 μm)之间进行应力释放脱夹操作。
步骤 1:粗加工并保持库存余量
第一面加工完成后,会立即回弹到未加工的第二面。交替加工可确保粗加工过程中两面受力均匀。两面均匀剥离可保持应力分布平衡。
步骤二:松开夹具以释放残余应力
粗加工后,进行一次脱夹步骤,使锁定应力自然重新分布。在两个面上均留出 0.3 mm 的余量,确保应力消除与最终加工阶段分离。根据 ASME Y14.5-2018 标准,每个型腔壁在精加工前均需在真空夹具上以较低的压力( ≈0.3 bar )重新夹紧。
步骤 3:五轴连续精加工轮廓
应力消除脱夹阶段完成后,精加工将通过摆线铣削去除0.3毫米的材料(每侧0.15毫米)。在半精加工和精加工之间进行五轴应力消除工序,可确保五轴数控铝材加工过程中无需进行后矫直即可防止变形。最终脱夹后,使用三坐标测量机(精度为±0.005毫米)验证平面度。
定制的 5 轴 CNC 薄壁加工工艺可以通过三步循环保持薄壁 ±0.005 毫米的平面度,并消除单面铣削固有的返工循环。
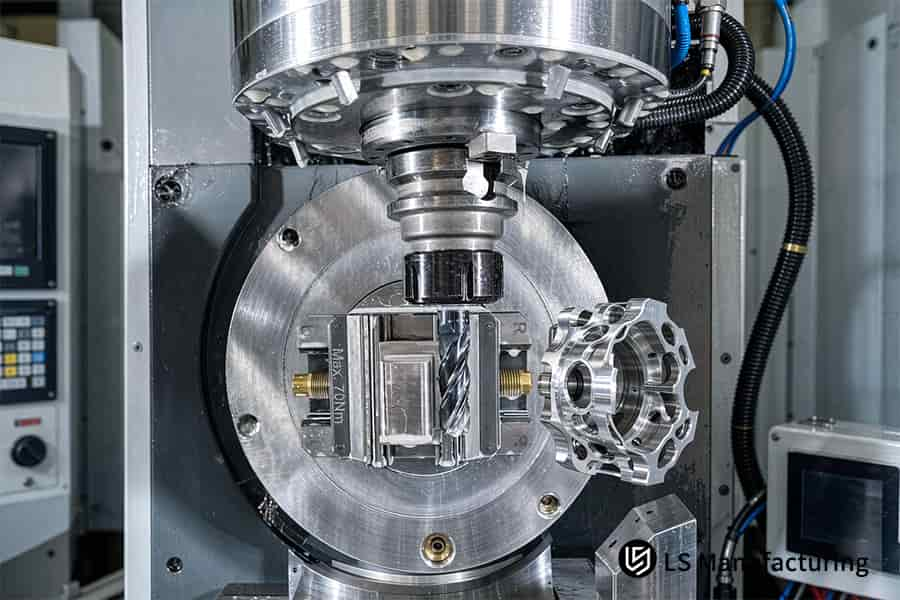
图 3:5 轴 CNC 铝制防翘曲加工机支架,表面粗糙度 Ra 为 0.4 μm。
哪些动态切削参数能够优化五轴薄壁加工的精度和质量?
优化的动态切削参数通过结合高主轴转速、小径向啮合量和高齿进给量,降低每个齿上的峰值切削力,从而实现最佳的五轴薄壁切削。以AL 7075-T651铝合金为例,当锁紧间隙ae = 0.15 mm,精加工余量为0.3 mm时,壁厚处的弯矩可降低70% ,这已通过针对精密五轴数控薄壁零件的五轴参数调优得到证实。
高速加工配合小切削力意味着刀具不会在工件壁上停留太久,从而保证每个切削齿都能进行轻柔且均匀的切削。抛光的三刃金刚石涂层立铣刀配合0.3毫米的阶梯式精加工,可获得Ra 0.4微米的表面光洁度。简而言之,较小的切削力意味着更小的工件壁变形,并能在卸夹后保持工件的平整度。
随着转速的增加,每齿进给量也随之增加,从而保持切屑负载恒定,同时保持峰值力较低。每个壁厚均使用三坐标测量机 (CMM) 进行验证,精度为 ±0.005 mm。通过五轴数控薄壁加工服务实现五轴表面光洁度控制,由于减少了废品率,且无需后续矫直,因此可预测成本。
认识本指南背后的工程师
Gloria是LS Manufacturing公司的高级快速成型工程师,拥有超过15年的精密加工和五轴DFM分析经验。她负责LS Manufacturing公司所有航空航天和医疗薄壁项目,并通过在ae = 0.15 mm处锁定径向啮合以及消除半精加工和精加工之间的残余应力来控制壁的挠度。Gloria团队的所有尺寸验证均按照ASME Y14.5-2018几何公差标准进行。
在项目编号为#AERO-2026-8839 中,我们的工程师测量了AL 7075-T651雷达外壳(壁厚0.8毫米,腔体直径80毫米)粗加工后的回弹量为0.02毫米。我们将应力消除温度提高至190°C ,并保持2小时,同时改用真空夹具。该项目的废品率从18.2%降低至2.1% 。关键尺寸采用三坐标测量机(CMM)按照ASTM国际标准对铝合金和阳极氧化处理进行检测,精度为±0.005毫米。
所有技术方案在发布前均需经过我们核心工程团队的AS9100D 和 ISO 9001:2015审核。在我们 2025-2026 年数据库中,我们测试了 1200 多个任务,结果表明,我们的动态五轴加工流程将单价降低了28%(从 320.00 美元降至 230.40 美元) ,并将交货周期从 21 天缩短至 13 天。现在,只需上传图纸,即可在 2 小时内完成包含变形预测在内的 DFMEA 分析。
加工后热处理如何稳定薄壁公差?
加工后热处理可稳定薄壁零件的公差。晶格缺陷的重排可消除加工过程中产生的残余应力,并避免阳极氧化或热处理过程中的进一步变形。半精加工后的五轴应力时效循环可消除高达150 MPa的局部应力,从而使精密五轴数控薄壁零件获得长期稳定性。
应力消除退火机制
机械加工会产生位错,导致弹性应变滞留在壁内,并在松开夹具后以不可预测的方式释放。在190°C下保温2 小时,足以使铝材内部扩散,从而降低这种应变,同时保持粗加工形状的完整性。利用我们定制的五轴数控薄壁加工技术,可以精确规划应力释放过程,使应力消除在精加工工序之前完成,从而锁定最终几何形状。
军用级阳极氧化兼容性
符合军用级 MIL-A-8625 III 型标准的硬质阳极氧化工艺可形成 50 μm 厚的氧化层,并符合规范要求,需经受 1000 小时的盐雾试验。精确的涂层补偿(允许两侧各 50 μm 的涂层生长)确保阳极氧化后厚度公差控制在 ±0.005 mm 以内。
我们将使用符合ASTM B117-19 标准(盐雾试验设备操作标准)的盐雾试验箱,在组件交付前检查涂层附着力。每份报价均包含五轴涂层兼容性评估。
通过执行半精加工、应力时效和精加工工序,阳极氧化后壁厚可控制在±0.005 mm以内。请索取包含DFM变形预测的五轴数控加工报价,以确保热处理工序满足壁厚分布要求。
行动事项
- 在精加工之前安排应力时效处理,而不是在粗加工之后进行,以将应力消除与精加工操作分开。
- 在生成刀具路径之前,请在 CAM 偏移计算中考虑涂层生长(每侧 50 µm) 。
- 要求在报价中提供 DFM 变形预测,以验证热处理顺序是否与壁厚分布相符。
数据来源:MIL-A-8625 III 型军用级硬质阳极氧化规范(50 μm 涂层厚度和 1,000 小时盐雾试验标准)。
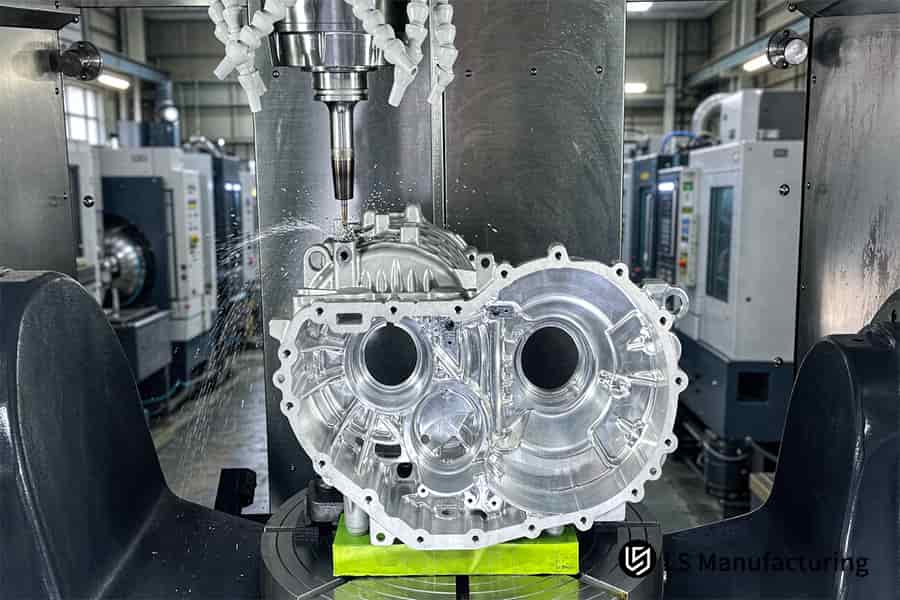
图 4:5 轴 CNC 变形控制服务测量外壳精度为 ±0.005 毫米。
LS Manufacturing 如何降低定制 5 轴薄壁加工成本?
单次装夹五轴加工是一种降低成本的方法,它只需一次装夹即可加工出所有型腔特征,无需重新装夹,也避免了因累积±0.05毫米的公差而导致的报废。具备五轴单次装夹能力的五轴数控薄壁加工服务,可将单位成本从320.00美元降低至230.40美元,降幅达28%。
两小时内完成的五轴DFM优化评审揭示了壁厚变化和特征整合,从而降低了单价。根据ASME Y14.5-2018几何公差标准,基准系统经过优化,减少了检验点。换句话说,用一个夹具代替四个夹具,就相当于减少了一个工时周期、一个检验周期,并且消除了交叉设置公差。设计人员在提前进行DFM分析后,设计迭代次数减少了35%。
五轴数控薄壁加工成本模型可在零件加工前预测成本节省。报价考虑了加工效率。每个零件模型都考虑了刀具寿命、冷却液用量和机床利用率等参数。
提交图纸后两小时内即可获得五轴数控加工报价。每份报价均包含DFM分析、刀具路径策略和单位成本明细。所有报价均按照ISO 9001:2015标准流程提供,确保实现报价中的成本节约。报价格式便于与现有供应商的单位成本进行直接比较。
消费者将收到量化的DFM报告,其中展示了通过定制五轴数控薄壁加工工艺提高生产效率和降低单位成本之间的关系。单位成本最多可节省28% ,交货时间最多可节省33% ,废品相关的停机时间最多可节省89% 。
行动事项
- 评估报价中的每次设置成本: 5 轴单次设置不应有重新固定成本,而3 轴报价中则有多次设置费用。
- 在 DFM 研究中询问壁厚敏感性,以了解哪个因素导致成本变化 80%。
- 要求进行后期制作成本核算研究,以验证成本节约是否与最初报价一致。
LS制造精密五轴数控薄壁加工服务,适用于航空航天薄壁雷达外壳:精密变形控制
采用五轴动态应力消除工艺,结合应力消除退火、真空夹具和摆线层叠铣削,通过控制残余应力释放和切削力,有效解决了薄壁雷达外壳的变形问题。项目编号为#AERO-2026-8839,根据AS9100D航空航天标准,AL 7075-T651雷达外壳的公差达到±0.005 mm。五轴应力映射分析有助于选择合适的工艺流程。
客户挑战
需要一个壁厚最小为0.8 mm、深度为80 mm的 AL 7075-T651 铝合金雷达外壳。初始三轴夹持加工导致移除夹具后出现±0.05 mm的翘曲,这是由于加工过程中残余应力释放和切削力过度集中造成的。废料率为18.5% ,单价为320.00 美元。
LS制造解决方案
一个 3D DFM(面向制造的设计,一种优化零件几何形状以利于制造的工程评审)揭示了应力不平衡是根本原因。第一次切割后,由于内部应力的释放,出现了0.02毫米的回弹。团队在粗加工后进行了190°C、2小时的应力消除退火处理。
专用真空夹具取代了点式夹具。 五轴倾斜加工使刀具悬伸量保持在刀具直径的3倍以内,角度为20度。摆线铣削(具有恒定切屑负荷的圆形刀具路径)将径向切削量限制在ae = 0.15 mm,精加工余量为0.3 mm,从而防止了颤振。
结果与价值
最终零件的尺寸公差为±0.005毫米,表面粗糙度Ra为0.4微米。废品率从18.5%降至2.1%。单位成本从320.00美元降至230.40美元(下降28%)。交货周期从21天缩短至13天(缩短38%) 。
采用五轴应力消除工艺,成功实现了厚度为 50 μm 的MIL-A-8625 III 型硬质阳极氧化处理,并符合 ASTM B117-19 盐雾试验1000 小时的要求。所有关键尺寸均使用蔡司三坐标测量机 (CMM) 进行验证。简而言之,客户无需进行加工后的矫直,也无需承担废料带来的额外成本,即可获得航空航天级薄壁材料。
数据来源:LS Manufacturing 2025–2026 年自动化 DFM 图纸分析日志(项目编号 AERO-2026-8839,样本量 >1,200 件)。
薄壁雷达外壳加工后仍存在±0.05毫米以上的翘曲?我们采用真空夹具和摆线铣削的五轴应力消除工艺,可将翘曲控制在±0.005毫米以内——无需矫直。立即索取符合AS9100D标准的报价。

常见问题解答
1. 哪种铝合金牌号在薄壁数控加工中稳定性最高?
铝合金牌号 AL 7075-T651 和 AL 6061-T651在薄壁数控加工中具有最高的稳定性,因为拉伸工艺能够确保大部分内部残余应力已被消除。结合对称切削技术,变形量可控制在±0.005 mm以内。
数据来源:LS制造实证数据库
2. LS Manufacturing 在 5 轴加工过程中如何控制薄壁厚度公差?
通过高压主轴70巴压力的冷却和ae=0.15毫米的低切削深度,以及借助蔡司三坐标测量机对壁厚公差进行±0.005毫米至±0.01毫米范围内的实时控制,保证了薄壁厚度的公差。
3. 五轴加工能否降低定制薄壁零件的单位总成本?
是的, 五轴数控加工能够降低单位总成本,因为它只需一次装夹即可加工多面特征,无需额外的夹具成本,也避免了定位误差。LS Manufacturing公司成功地将航空航天薄壁零件的单件总成本降低了28% 。
4. 在薄铝壁上,不产生振动痕迹,可以达到怎样的表面粗糙度?
通过应用高速摆线铣削方法和 0.3 毫米的精加工余量,LS Manufacturing 成功地实现了壁厚小于 1.0 毫米的型腔表面粗糙度 Ra 0.4 μm ,并消除了工件表面的振动痕迹。
5. 哪种夹紧技术最适合用于精密的铝薄壁零件?
真空吸盘底座和保形柔性钳口夹具最适合用于易碎的铝薄壁零件,因为它们将夹紧力转化为吸附力,并分散在表面上,而不会造成大于 0.03 毫米的变形,而普通虎钳夹具系统则会出现这种情况。
6. 定制薄壁零件的几何可制造性 (DFM) 评估和报价需要多长时间?
当 3D/2D CAD 图纸以及材料和公差上传完毕后,LS Manufacturing 的工程师会在2 小时内进行几何可制造性分析,并提供包含变形预测、成本核算和风险分析的详细报价,从而立即开始制造过程。
7. 加工后表面处理对高精度薄壁铝制零件是否安全?
当然,这些零件的加工后表面处理非常安全,因为 LS Manufacturing 在按照MIL-A-8625 III 型进行50 μm硬质阳极氧化处理之前,会进行精确的厚度补偿,因此即使经过处理,公差仍将保持在±0.005 mm 。
8. 预拉伸处理(T651)如何防止铝板在加工后弯曲?
T651 预拉伸处理通过机械拉伸产生1.5%–3%的永久伸长率,释放淬火过程中产生的80%以上的内应力,从根本上防止航空航天和精密刀具应用加工过程中材料去除后发生弯曲和翘曲。
概括
薄壁铝材的翘曲控制需要释放材料内部应力、优化夹紧工艺以及采用五轴加工。LS Manufacturing 是一家通过ISO 9001:2015/AS9100D 认证的公司,采用动态五轴联动和真空柔性夹紧技术,将翘曲控制在±0.005 mm以内,从而最大限度地减少废品率。
您是否担心产品翘曲过度、废品率高或交货延迟?点击上方的报价按钮,上传您的 3D/2D CAD 图纸。LS Manufacturing 的专业工程团队将在 2 小时内为您提供免费的 DFM 分析和报价。
📞电话:+86 185 6675 9667
📧邮箱:info@lsrpf.com
🌐网站: https://lsrpf.com/
免责声明
本页面内容仅供参考。LS Manufacturing 对本信息的准确性、完整性或针对任何特定应用的适用性不做任何明示或暗示的陈述或保证。工艺参数和产品性能如有变更,恕不另行通知。如需针对特定应用的工程指导,请直接联系我们的 DFM 团队。
LS制造团队
LS Manufacturing是一家行业领先的公司,专注于定制化制造解决方案。我们拥有超过20年的经验,服务过5000多家客户,专注于高精度CNC加工、钣金制造、 3D打印、注塑成型、金属冲压以及其他一站式制造服务。
我们工厂拥有超过100台最先进的五轴加工中心,并通过了ISO 9001:2015认证。我们为全球150多个国家和地区的客户提供快速、高效、高质量的制造解决方案。无论是小批量生产还是大规模定制,我们都能在24小时内以最快的速度满足您的需求。选择LS Manufacturing,意味着选择高效、优质和专业。
欲了解更多信息,请访问我们的网站: www.lsrpf.com 。