 日本語



自動車用トランスミッションギア製造サービスは、ISOグレード5の硬質仕上げソリューションであり、 ±0.005mmのプロファイル制御により、高速EVギアボックスのNVHノイズを解決します。
LS Manufacturing社のIATF 16949認証取得済みの研削加工プロセスは、表面粗さRa≦0.2μm 、 Cpk≧1.67を実現し、製品1個あたりの総生産コストを23%削減します。
数字の裏側:LSマニュファクチャリングの専門家による洞察
トランスミッションギア製造サービスは、 「高精度」という漠然とした表現にとどまらず、より高度な技術を提供する必要があります。LS Manufacturingの品質システムの基盤となるIATF 16949:2016規格では、 ISOグレード5の硬質仕上げにおいて、プロファイル偏差を±0.005mmまで再現できることが規定されています。当社は、72dBのNVH要件をクリアしたEV減速機プロジェクトにおいて、このことを自ら検証しました。
当社の検査方法は、ISO 1328-1:2013歯車精度規格に準拠しています。これは、円筒歯車の歯面公差クラスを規定する国際的に認められた規格です。ツァイス社製CMMギアセンターを用いた初回品の100%歯面検査は、 ISO 1328-1規格に準拠し、 Cpk ≥ 1を保証します。
このガイドは、LS Manufacturingのシニア・ラピッドプロトタイピングスペシャリストであり、精密歯車エンジニアリングにおいて15年以上の経験を持つグロリアによって執筆されました。当社のクライアントの1社で歪みのない熱処理を実現するために役立ったパラメータの正確な手順にご興味がありますか?グロリアに直接メッセージを送って、回答を入手してください。
主なポイント
- 極めて高い精度向上: ISOグレード5の精度仕様を導入することで、歯形とリードの偏差を±0.003mmという極めて高い公差内に厳密に制限し、表面粗さRa 0.2μmを維持することで、高速電気自動車のトランスミッションにおけるNVH(騒音、振動、不快感)を大幅に低減します。
- 品質管理と欠陥防止: IATF 16949のフレームワーク、SPCモニタリング、FMEAエラー防止を活用することで、製造されたギアの欠陥率は12.5% (従来のアプローチ)から2.2%に大幅に減少しました。
- コストとリードタイムの最適化:歪みを低減するための最適化された治具設計とプロセスパラメータ制御により、ギアの総単位コストが23%削減され、最初の生産バッチのリードタイムも35%短縮されました(14日から9日) 。
電気自動車のトランスミッションにおいて、ISOグレード5の精度が不可欠な理由とは?
ISO 5 級精度は、ISO 1328-1:2013 で定義されているギアの最高精度レベルであり、歯形公差±0.003 mm 、 Ra 0.2 μmで12,000 ~ 20,000 rpmで動作する EV トランスミッションのギアの異音問題を解決します。ISO 5 級精度ギアシステムは、7 級ギアシステムで発生する 85 dB を超えるギアの異音を防ぎ、トランスミッションの寿命を40%以上延ばし、エンジンの音を遮ることなく最大トルク動作時にもラインコンタクトを確保します。
タイトなプロファイル制御によるNVH抑制
12,000~20,000 rpmで±0.015 mmもの振れが発生するグレード 7 のギアは、許容できない騒音を発します。LS Manufacturing の自動車用トランスミッションギア製造サービスでは、歯形精度を±0.003 mm 、リード偏差を±0.004 mmに保証し、噛み合い時の励振力を35%低減します。IATF 16949 に準拠した1200~1500 rpmの研削砥石速度と30 L/min 以上のクーラント流量により、EV 特有の静音動作を実現するこのギア加工プロセスがさらに安定化されます。
最大トルク下での疲労寿命の延長
表面粗さRaが0.2μm未満であれば、微細なピッチングの発生を防ぎ、 HRC58~62の硬度で使用される歯車にとって不可欠です。ISO 6336-3に準拠した0.6~0.8mmの浸炭深さの制御は、表面下疲労の防止に役立ちます。この歯車表面仕上げの最適化により、グレード8と比較して寿命が40%長くなります。
| 寸法 | ISOグレード7(従来型) | ISOグレード5(LSマニュファクチャリング) |
| 歯の輪郭のずれ | ±0.015 mm | ±0.003 mm |
| 表面粗さ | Ra 0.6 μm | Ra 0.2 μm |
| 15,000rpm時の騒音 | 85 dB以上 | <72 dB |
| 耐用年数倍率 | 1×ベースライン | 1.4倍 |
この±0.003mmの歯形公差により、 13dBの騒音低減が実現します。つまり、この高精度ギアサービスは、高回転電気自動車の駆動系において唯一の選択肢となるでしょう。
- 12,000 rpmを超えるEVトランスミッション向けに、プロファイル公差が±0.003 mm 、Ra表面仕上げが0.2ミクロンのISOグレード5精密ギアを定義します。
- ISO 1328-1:2013 に従って、Zeiss CMM を使用して0.0009 mm以下の精度で各バッチをテストし、一貫したギア疲労寿命延長を保証します。
[データソースとベンチマーク]:データは、ツァイスCMM(座標測定機)の公式校正レポート(具体的には、測定精度0.0009 mmとMPEE(指示の最大許容誤差))とISO 1328-1:2013ギア精度規格から取得されています。
IATF 16949はどのようにして大量生産における品質管理を保証するのか?
IATF 16949は、自動車に特化した欠陥防止のための品質管理システムであり、APQP、PPAP、FMEAの必須適用により量産時の寸法ずれに対処します。このIATF 16949準拠のギアメーカーは、公差±0.008 mm 、 Cpk≧1.67のギア全バッチに対してリアルタイムSPC管理を実施しています。20CrMnTiの分光分析からPPAPレベル3文書化に至るまでの必須材料トレーサビリティにより、このギア品質管理システムは、試作品承認と量産不良の抜け穴を塞ぎます。
フェーズ1 – APQPおよびFMEAによるリスク予防
APQPアプローチでは、まずFMEAを実施し、工具の切削加工前に熱処理による歪みや研削焼けの可能性を特定します。APQPアプローチによる早期発見により、認定プロセスが30%短縮されます。
フェーズ2 – PPAPレベル3完全検証
PPAPレベル3では、300個のサンプルについて、包括的な寸法CMMレポート、MSA、および能力分析が必要です。 カスタム自動車用ギアメーカーのコンプライアンスの観点から、すべてのギアは量産開始前に±0.008 mmのプロファイル公差内に収まる必要があります。
フェーズ3 – リアルタイムSPCモニタリング
SPCシステムは、製造工程中に15分ごとに歯厚と振れの測定値を監視します。Cpk ≧1.67は、自動車用ギアメーカーによるギア製造における安定した生産量を保証し、注文数量を通じて量産性を検証します。
3段階のゲートプロセスにより、試作品の精度が量産における信頼性へと変換される。
- ギア製造品質管理サプライヤーについては、 PPAPレベル3の提出書類にMSAおよびCpk≧1.67の試験結果を含めるように指定してください。
- 生産実行中にリアルタイムのSPC測定データにアクセスして、公差が±0.008 mm以内に収まるようにする必要があります。
[データソースとベンチマーク]:データは、LS Manufacturing 2025–2026 実証データベースから得られたものです(サンプルサイズ >1,200、完全な PPAP レベル 3 ドキュメント パッケージを含む)。
試作品の承認から寸法ずれのない量産までを繋ぐFMEAテンプレート、PPAP文書チェックリスト、SPCモニタリングプロトコルについては、当社の自動車用ギア品質に関するホワイトペーパーをダウンロードしてください。
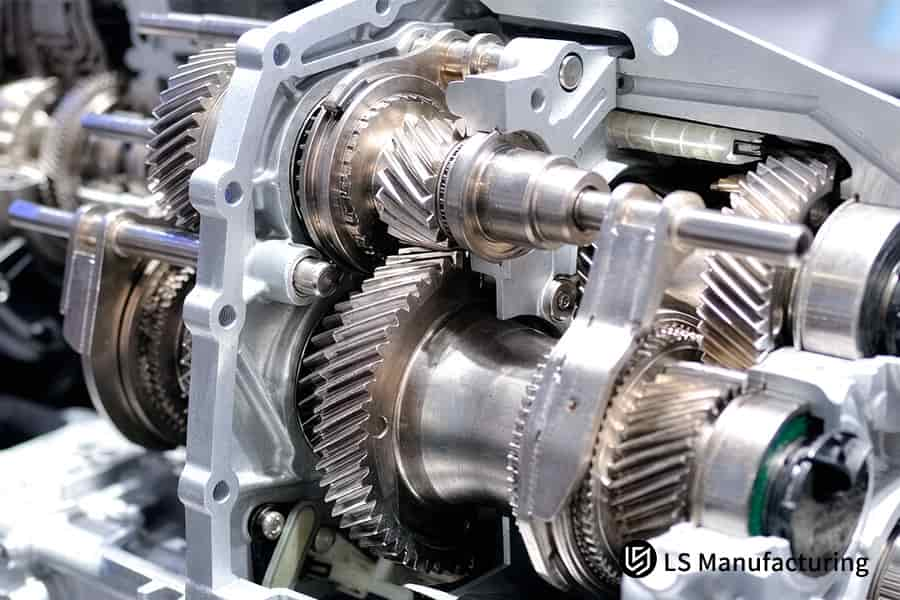
図1:歯車ホブ盤加工により、伝動歯車軸を0.015mmのピッチ精度で成形する。
サブミクロンレベルの歯車公差を固定する加工プロセスとは?
サブミクロンレベルの歯車公差の許容精度は、ホブ加工、形状研削、硬質仕上げ研削の工程チェーンを組み合わせることで保証されます。これにより、浸炭後の応力除去によって生じるリード偏差の問題を、研削工程からバルク材料除去を分離することで解決します。精密歯車加工では、複数の熱処理工程を用いて歪みの蓄積を防ぎ、生産バッチ全体を通してサブミクロンレベルの歯車公差の安定性を確保します。
プロセス比較表
| ステージ | 主要パラメータ |
| ホブ盤加工/シェーピング加工(荒削り) | 公差±0.015 mm 、 Ra 1.6 μm 、バルク材料除去 |
| 浸炭熱処理後 | 硬度はHRC 58~62まで向上し、硬質仕上げに対応可能 |
| 成形研磨最終仕上げ | ISOグレード5のロック、公差±0.003 mm、Ra 0.2 μm |
この3段階のサイクルでは、最終仕上げの前にブランクから熱による歪みを取り除き、制御された歯車研削プロセスチェーンを通じて、グレード5規格を満たす自動車用トランスミッションギア製造サービス向けの出力を生成します。
- EV用ギアセットにおいてHRC55以上の加工精度を実現するには、 2段階のギア研削サイクル(荒削りホブ盤加工と仕上げ加工)を使用してください。
- ツァイス社製CMM(精度0.0009mm以下)を用いた工程後の検証により、全バッチにおいて公差遵守が証明された。
浸炭鋼の歪みを防止する熱処理方法はどれですか?
浸炭焼入れ歪み制御は、温度制御浸炭と強制金型焼入れ技術を組み合わせたもので、熱処理中の歯車の非線形変形を解消します。この浸炭焼入れ歪み制御プロセスは、自動車用歯車メーカー向けに、焼入れプレスと変形監視ソフトウェアを用いた歪み制御技術を採用し、熱処理後の歪みを60%以上低減します。
意思決定マトリックス
- 従来の浸炭処理:変形や歪みが0.05mmを超えると制御できず、研削による破損や不良品が発生する。
- LS Manufacturingの圧力制御浸炭処理: 0.8~1.2mmの均一な浸炭深さ、HRC 58~62の硬度、 0.01mm未満の歪み。
- 工学的利点:後続の仕上げ工程で使用する研削材の保存を確実にします。
指定された熱処理経路により、ギアの焼入れ均一性が確保され、当社のカスタム自動車用ギアメーカーは合金鋼の熱処理に関する標準要件であるISO 683-2に準拠します。
- 20CrMnTiおよび8620H合金鋼の熱処理に関するIATF 16949歯車製造業者からの注文については、変形監視を伴う加圧焼入れを指定してください。
- バッチ全体でケース深さの均一性を確保するため、研削前に、熱処理後のCMM検査で歯車の変形が0.01mm以下であることを確認する必要があります。
[データソースとベンチマーク]:焼入れ硬化可能な合金鋼のISO 683-2規格およびLS Manufacturingの熱処理金属組織検査ログ(プロジェクト番号#AUTO-2026-8891)から得られたデータ。
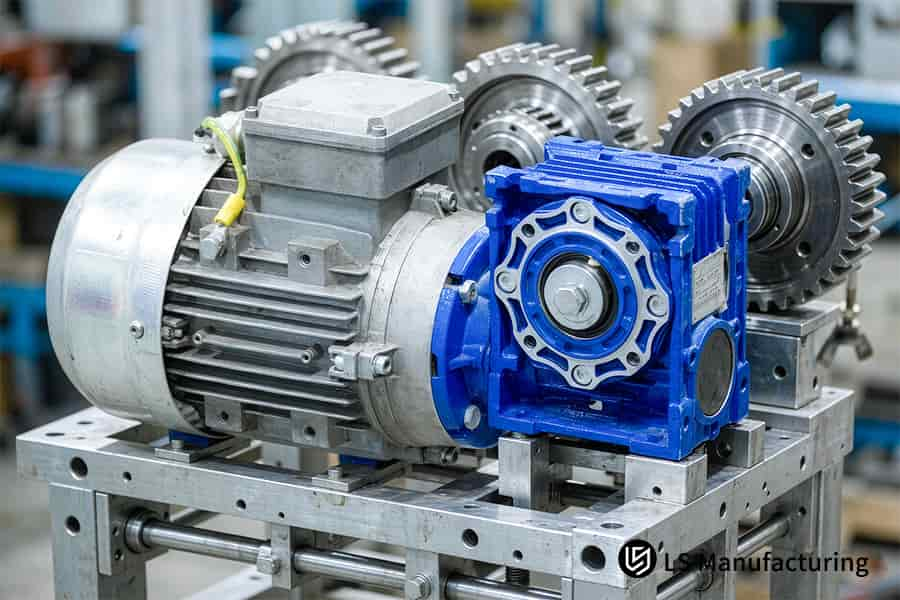
図2:歯車切削加工により、ウォームギア減速機のハウジングが0.05mmの平面度で仕上げられる。
トランスミッションギアの精度と品質の比較(一目でわかる)
自動車用トランスミッションギアの加工技術と品質レベルを選択する際、製造プロセスの様々なパラメータがギアの性能と製造コストに大きく影響します。LS Manufacturingの自動車用ギア製造ソリューションと従来のソリューションの技術指標の違いを以下の表に示します。
| プロセスと品質の側面 | 従来型の汎用機械加工ソリューション | LSマニュファクチャリングソリューション | 測定基準/測定基準 |
| 歯車精度等級(ISO 1328) | ISOグレード7~グレード8 | ISOグレード5(超精密グレード) | ツァイス製CMM歯車測定器 |
| 歯並び/形状公差 | ±0.015 mm~±0.02 mm | ±0.003 mm(超精密グレード) | ISO 286 / ASME Y14.5 |
| 歯面粗さ(Ra) | Ra 0.8 μm – Ra 1.2 μm | Ra 0.2 μm | ミツトヨ製スタイラス式表面形状測定器 |
| 熱処理の硬度と深さ | HRC 50~55(深さが不均一) | HRC 58~62(浸炭層0.8~1.2mm) | ビッカース硬度計の金属組織学的セクション |
| 品質管理システム | 基本的なISO 9001品質検査のみ | IATF 16949 + 完全なAPQP/PPAP | IATF 16949 第三者認証 |
| バッチ不良率/不良品率 | 8%~12.5% | 2.2%未満 | 実際の生産統計 |
上記のように、LS Manufacturingはギアの精度をISOグレード5まで向上させ、表面粗さをRa 0.2μmまで最小限に抑え、バッチ加工の欠陥率を2.2%まで低減することに成功し、トランスミッションシステムの静粛性と信頼性を確実に保証しています。
高度なDFM解析は、どのようにして歯車の製造コストを削減できるのか?
DFM(設計製造性)高度解析は、3Dシミュレーションと公差最適化技術を用いて、不要な厳しい公差や過剰な加工工程を排除する、生産前のエンジニアリングレビュープロセスです。このプロセスにより、重要度の低い表面における不合理なフィレット、工具逃げ、狭すぎる公差域を排除できます。重要度の低い公差を±0.015 mmに緩和し、歯形とベアリングシートの公差を±0.003 mmにすることで、研削回数を削減し、単位コストを大幅に低減できます。このギア設計最適化により、性能を損なうことなく、伝動ギアの製造コストを直接的に削減できます。
プロセス比較表
| 側面 | DFM最適化なし | LS ManufacturingのDFM最適化により |
| 公差仕様 | すべての機能 ±0.003 mm | 非重要度±0.015 mm、重要度±0.003 mm |
| 必要な研削パス | 5回のパス | 2回のパス |
| スクラップ率 | 過剰仕様のため高値 | 目標とする許容範囲の縮小により低減 |
| 単位あたりのコスト | 185ドル | 142ドル(-23%) |
この目標を定めた公差管理手法は、過剰な仕様による無駄を生み出すことなく、自動車用ギアメーカーの特注ギアの性能を維持します。これにより、ギアの公差管理プロセスを成功させる機会が生まれます。
- サプライヤーに金型製作の確約をする前に、公差を重要面と非重要面に分類した詳細なDFM(設計製造性)調査レポートを依頼してください。
- 特注ギアの見積もりを依頼する際には、最適化されたギア価格と初期図面を比較分析し、 ギアコスト削減分析を確認してください。
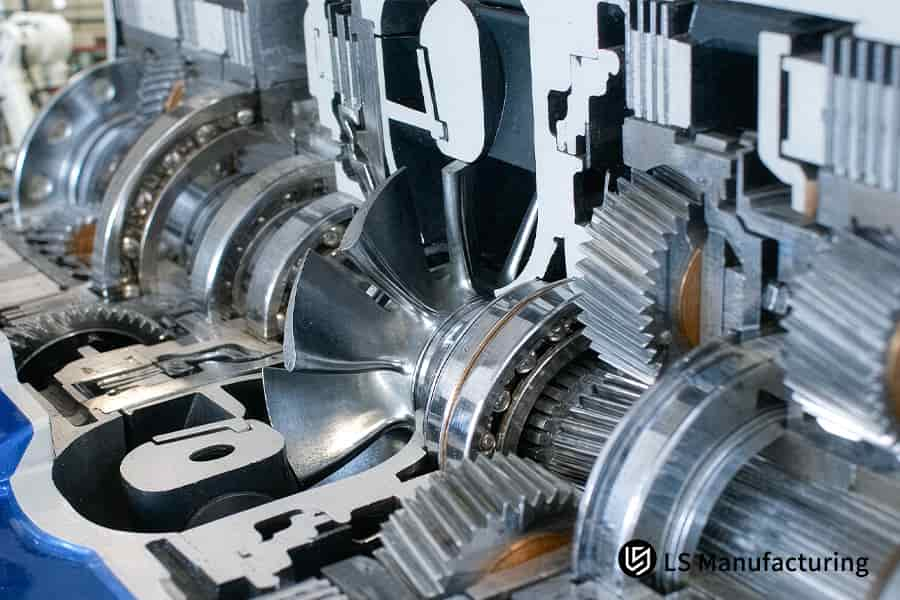
図3:バルブ本体の機械加工により、油圧制御プレートの穴公差を0.02mmに加工する。
大量生産される伝動歯車において、リアルタイムSPCが重要な理由とは?
リアルタイムSPCとは、工具摩耗や熱膨張による寸法ずれを、継続的なCpkチェックとフィードバックループを用いて補正する自動統計的プロセス制御システムのことです。電子計測ゲージはXバーの傾向分析を行い、Cpkが1.67を下回るとシステムが自動的に研削盤の設定を調整します。リアルタイムギアSPCモニタリングにより、不良率が2.2%未満に抑えられます。
ステップ1 – 自動データ収集
後工程測定ステーションでは、自動車用トランスミッションギア製造サービスの品質を確保するため、バッチごとにギア歯の厚さとピッチ振れを100%検査します。
ステップ2 – トレンドコントロール計算
SPCエンジンはXバーチャートを作成し、Cpkの変動を分析します。 ギアのCPK閾値が1.67に達すると、不適合が発生する前に修正が促されます。
ステップ3 – クローズドループ補償
寸法にわずかなばらつきが生じると、ミクロンレベルのオフセット指令がCNC研削盤に送り返され、 ±0.008 mmという必要な公差が数分で達成されるため、提供される精密な歯車加工サービスが保証されます。
- 大量注文の場合、 IATF 16949認証を受けたギアメーカーの監査において、最低Cpk値1.67と自動補正フィードバックが必須となります。
- 大量生産されるギアの品質を維持するためには、バッチごとに100%の検査とリアルタイムのSPCレポートを規定する必要がある。
[データソースとベースライン]: LS Manufacturingの2025~2026年の自動DFM 3D/2D図面解析とオンラインSPC測定ログから得られたデータ(サンプルサイズ >1,200)。
ISO 1328グレード5の精度を検証する検査機器とは?
ISO 1328 グレード 5 の精度検証は、歯車の形状測定用高精度ソフトウェアとサブミクロンプローブシステムを備えた特殊な CMM を備えた専用の検査センターを必要とする測定作業です。このシステムは、精密な空間測定と包括的な 3D スキャンによって、従来のゲージでは測定できない歯形全偏差 (Fα) やリード全偏差 (Fβ) の問題を解決します。ISOグレード 5 の精密歯車検証は、包括的な歯形解析を提供する特殊な歯車計測システムを使用して行われ、測定における見落としを防ぎます。
意思決定マトリックス
- 従来のノギスによるスポットチェック:リード偏差を測定しないため、潜在的な欠陥が組み立て工程に持ち込まれてしまう。
- Zeiss CMM ギア測定:精度は0.0009 mm MPEE です。ISO 1328 グレード 5 規格に準拠したすべてのグラフを提供し、各バッチの包括的なギアスキャンレポートを作成します。
- 品質保証:出荷ごとに包括的なCMM測定グラフと100%の重要寸法データを提供し、 IATF 16949規格に準拠したあらゆるギア製造プロジェクトにおいて、欠陥ゼロの精密ギアサービスへの完全準拠を保証します。
- グレード5に準拠したギア公差検証プロトコルには、 MPEE≦0.0009mmのZeiss CMM検査レポートが必要です。
- 完全なトレーサビリティを確保するため、 Ra 0.2 μmを示すミツトヨ製表面粗さ証明書とCMM関連文書を併せて確認してください。
適切なカスタム自動車用ギアメーカーを選ぶには?
適切な自動車用カスタムギアメーカーを選定するには、品質システム認証、硬質研削能力、DFM(設計製造性)アプローチ、エンジニアリング専門知識という4つの柱に基づき、サプライヤーの能力を検証する必要があります。これにより、IATF 16949規格、 ±0.003 mmの公差、迅速なプロトタイプ納品といった基準を満たし、継続的な金型試作や過剰なコストのリスクを回避できます。優れた自動車用カスタムギアメーカーはこれらの特性を備えており、サプライヤーを厳密に選定することで、 トランスミッションギアの製造コストを抑制することができます。
ステップ1 – 品質認証の監査
IATF 16949:2016およびISO 9001認証の有効性を確認してください。この品質システム認証は、自動車製造資格を持つメーカーと、PPAPシステムを持たないその他の機械加工工場を区別する重要な基準となります。
ステップ2 – 機械加工および検査用ハードウェアの評価
歯車形状研削盤とツァイス社製CMM歯車測定装置が揃っていることを確認してください。これにより、歯車歯形状の±0.003mmの公差を満たすために必要な歯車サプライヤーの資格が保証されます。
ステップ3 – エンジニアリングの応答性をテストする
図面をアップロードしてDFMフィードバックの速度を測定してください。LS Manufacturingは2時間以内に専門的な分析を実施します。迅速なDFM処理により、金型製作に着手する前に、ギアのプロトタイプ調達に関する意思決定を迅速に行うことができます。
- サプライヤーがIATF 16949およびZeiss CMMの検証に合格し、提示価格が実際の生産能力を反映していることを確認してから、カスタムギアの見積もりを依頼してください。
- サプライヤーを比較する際には、 ギア製造のリードタイムと生産準備状況の両方を検証するために、初回試作品の納期を9日間とするベンチマークを要求する。
[データソースとベンチマーク]:データは、LS Manufacturingの2025~2026年の自動車顧客サプライチェーンパフォーマンス評価記録から得られたものです。
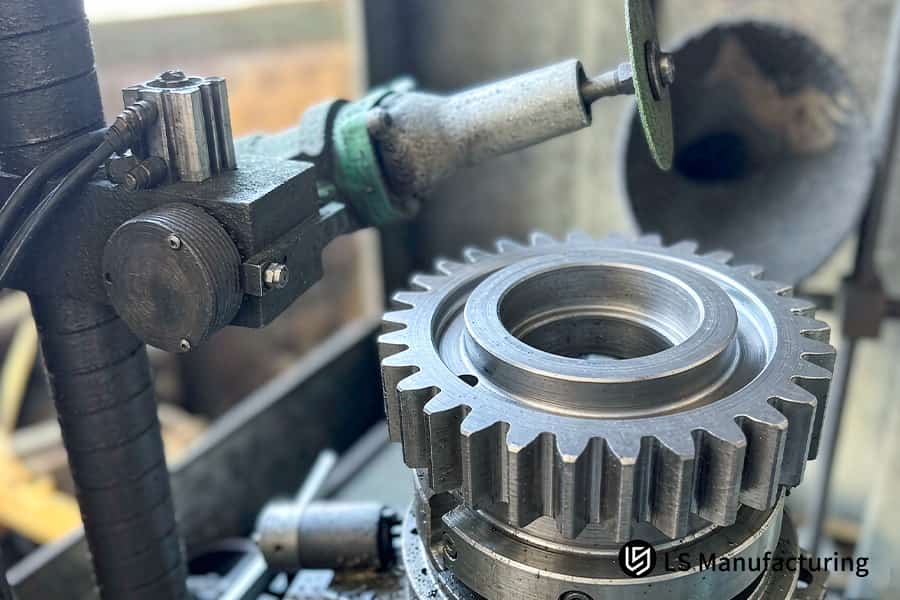
図4:回転する研磨ホイールを使用して平歯車の歯のバリ取りを行う歯車研削。
LSマニュファクチャリング社による自動車用トランスミッション向けカスタムギア製造サービス:遊星歯車:ISOグレード5の精度とコスト最適化
LS Manufacturingのカスタムギア製造プロセスは、精密研削とDFM(設計製造性)プロセスチェーンアプローチを採用しており、成形研削、油圧マンドレルクランプシステム、応力除去熱処理を用いてISOグレード7の課題と12.5%の不良率を解決し、歯先偏差±0.003mm 、コスト削減率23%を実現しています。このプロセスは、最初の試作段階からギアの精密制御を取り入れ、騒音の大きい遊星歯車を駆動系部品へと進化させています。
クライアントの課題
現在、ティア1サプライヤーが提供する製造プロセスでは、±0.015mmの振れを持つISOグレード7の遊星歯車が製造されており、1個あたり185ドルで12dBのNVH騒音と12.5%の不良率が発生している。
LSマニュファクチャリングソリューション
LS Manufacturing社は、スキビングの代わりに成形研削を採用しました( Ra 0.2 μm、HRC 58-62 )。初期テストでは、薄肉スプラインで±0.007 mmの真円度が発生しました。革新的なアプローチは、歪みを防止するために油圧拡張マンドレルと低温応力除去を使用することです。 ギア研削ソリューションにより、不良率を2.2% ±0.003 mmまで低減することができました。
結果と価値
単価は142ドル(23%減)に下がりました。初回納品までの期間は9日間(35%減)に短縮されました。2,500個すべての部品について、最大1,000時間の疲労試験を実施しました。PPAPレベル3レポートとISOグレード5のCMM試験結果が届き、 ギアコストの最適化によりEVプロジェクトの納期厳守が可能になりました。
- 薄肉遊星歯車の楕円化を防ぐため、油圧式拡張マンドレルと応力除去処理を適用する。
- ±0.003 mmの公差を維持するために、PPAPレベル3およびCMM試験結果を受け取る。
[データソースとベンチマーク]: LS Manufacturing 2026 自動車部品プロジェクト実施レビューログから得られたデータ(プロジェクトID: #AUTO-2026-8891、サンプルサイズN = 2,500ユニット)。
遊星歯車の精度をISOグレード7からISOグレード5にアップグレードすれば、コストを23%削減し、不良率もわずか2.2%に抑えることができます。カスタムギア製造のお見積もりは今すぐお問い合わせください。

よくある質問
1. LS Manufacturingは、カスタム自動車用ギアにおいてどの程度の精度を実現できますか?
LS Manufacturingは、歯形と半径方向の振れ公差を±0.003 mm以内に制御し、歯面仕上げをRa 0.2 μmに抑えることで、歯車の精度に関するISO 1328グレード5の超精密規格を常に達成してきました。
データソース:ツァイスCMM検査報告書
2. 貴社チームは浸炭熱処理中の鋼材の歪みをどのように制御していますか?
LS Manufacturing社は、最新の統合型温度制御浸炭焼入れシステムを油圧治具と組み合わせて使用することで、20CrMnTi鋼の浸炭深さを従来のプロセスより60%少ない0.8~1.2mmまで制御し、硬度をHRC 58~62の範囲にすることに成功しました。
データソース: LSマニュファクチャリング社金属組織分析ログ番号AUTO-2026-8891
3. LS Manufacturingは、大量注文に対して完全なPPAP文書を提供できますか?
IATF 16949認証を取得したギアメーカーであるLS Manufacturingは、完全なトレーサビリティと適合性を確保するため、お客様からのご要望に応じて、PPAP文書(レベル1~5)、FMEA、管理計画、CMM寸法検査レポートなど、あらゆる文書を提供しています。
データソース: IATF 16949品質システム文書
4. LS Manufacturingでギアの設計製造性(DFM)を最適化することで、どれくらいのコスト削減が見込めますか?
LS Manufacturingは、非重要寸法の公差を±0.015mmに最適化し、DFM(設計製造性)によって切削加工を改善したことにより、顧客に15%から35%のコスト削減を提供することが可能になりました。実際、ある事例では23%のコスト削減に成功しています。
データソース: LSマニュファクチャリングの実績データベース
5. 特注試作トランスミッションギアの一般的な納期はどれくらいですか?
LS Manufacturingは、優れた高速ギア生産方法を活用することで、試作品設計のリードタイムを35%短縮することに成功しました。設計図の確認からCMMテストの完了、納品まで、通常わずか9営業日で全工程を完了できます。
データソース: LS Manufacturingの生産スケジュールログ #AUTO-2026-8891
6. 高耐久性トランスミッションギアの製造には、どのような原材料が利用可能ですか?
LS Manufacturing社は、20CrMnTi、8620H、17CrNiMo6、4340などの様々な高強度合金鋼を在庫しており、すべての製品には、完全な材料トレーサビリティと品質保証のために、オリジナルの製鉄所材料証明書と分光分析レポートが付属しています。
データソース: ISO 683-2 合金鋼規格
7. 数千個の歯車における大量生産の一貫性をどのように監視していますか?
LS Manufacturingは、リアルタイムの統計的プロセス制御システムを導入し、Cpk値を自動的に計算して、Cpkが1.67以上であることを確認し、すべてのギアパラメータに関して量産プロセス全体を通して不良率を2.2%未満に維持しています。
データソース: LSマニュファクチャリング自動SPC監視ログ
8. エンジニアリングプロジェクト用の特注ギアの見積もりを依頼するにはどうすればよいですか?
必要なのは、3D/2D設計データをSTEPおよびDXFファイル形式でアップロードするだけです。LS Manufacturingのエンジニアが、2時間以内に詳細な見積もりと、ツーリング、サイクルタイム、検査計画に関する無料の製造設計分析レポートを提供します。
データソース: LSマニュファクチャリング社カスタマーサービス対応コミットメント
まとめ
LS Manufacturingは、ISOグレード5の超精密研削とIATF 16949認証により、自動車用ギアの精度とNVH(騒音・振動・ハーシュネス)に関するお客様の要求を満たします。 ±0.003mmの公差を実現し、高精度と高価格という常識を覆し、リードタイムを35%短縮することでコストを23%削減します。
ギアベンダーとのトラブルにうんざりしていませんか?NVHによる騒音、納期遅延、高い不良率などでお困りではありませんか? 「無料見積もり」ボタンをクリックして、3D/2D設計図をアップロードしてください。当社の専門チームが、ギアのコスト最適化に関するDFM評価レポートを2時間以内にご提供いたします。
📞電話番号:+86 185 6675 9667
📧メールアドレス:info@lsrpf.com
🌐ウェブサイト: https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LS Manufacturing サービスでは、情報の正確性、完全性、有効性について、明示的または黙示的な表明または保証は一切ありません。第三者のサプライヤーまたは製造業者が、LS Manufacturing ネットワークを通じて、性能パラメータ、幾何公差、特定の設計特性、材料の品質と種類、または製造技術を提供するものと推測すべきではありません。これは購入者の責任です。部品の見積もりが必要な場合は、これらのセクションの具体的な要件を特定してください。詳細についてはお問い合わせください。
LS製造チーム
LS Manufacturingは業界をリードする企業です。カスタム製造ソリューションに特化しており、15年以上の経験と5,000社以上のお客様との実績があります。高精度CNC加工、板金加工、 3Dプリンティング、射出成形、金属プレス加工、その他ワンストップ製造サービスを提供しています。
当社工場は、ISO 9001:2015認証を取得した最新鋭の5軸加工センターを100台以上保有しています。世界150カ国以上のお客様に、迅速、効率的、かつ高品質な製造ソリューションを提供しています。少量生産から大規模なカスタマイズまで、お客様のニーズに24時間以内の最短納期で対応いたします。LS Manufacturingをお選びください。効率性、品質、そしてプロフェッショナリズムをお選びいただくことを意味します。
詳細については、当社のウェブサイト( www.lsrpf.com )をご覧ください。

