 العربية



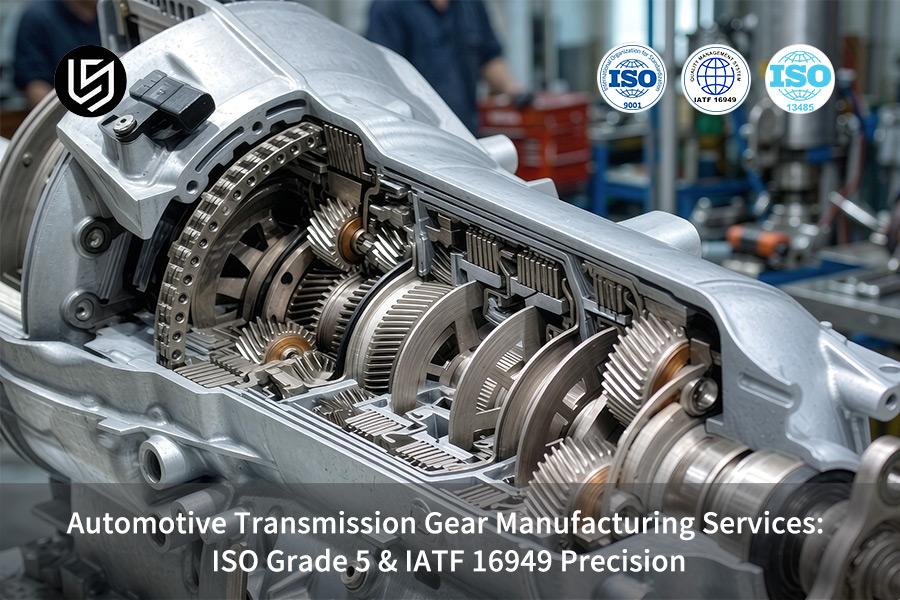
خدمة تصنيع تروس ناقل الحركة للسيارات هي حل نهائي صلب من الدرجة 5 وفقًا لمعيار ISO، والذي يحل مشكلة الضوضاء NVH في علبة تروس السيارات الكهربائية عالية السرعة من خلال التحكم في المظهر الجانبي ±0.005 مم .
تؤدي عملية الطحن المعتمدة من قبل شركة LS Manufacturing وفقًا لمعيار IATF 16949 إلى خشونة سطح Ra ≤ 0.2 ميكرومتر و Cpk ≥ 1.67 ، مما يقلل من إجمالي تكاليف الإنتاج لكل قطعة بنسبة 23٪.
ما وراء الأرقام: رؤى الخبراء من شركة LS Manufacturing
يجب أن تتجاوز خدمة تصنيع تروس ناقل الحركة مجرد التعميمات المتعلقة بـ"الدقة العالية". يسمح معيار IATF 16949:2016 ، الذي يُشكل أساس أنظمة الجودة في شركة LS Manufacturing، بإمكانية تكرار عملية التشطيب الصلب من الدرجة الخامسة وفقًا لمعيار ISO بدقة تصل إلى ±0.005 مم في انحراف المظهر الجانبي. وقد تأكدنا من ذلك بأنفسنا في مشاريع مخفضات مركبات EV حيث تجاوزنا متطلبات مستوى الضوضاء والاهتزازات (NVH) البالغة 72 ديسيبل .
تتبع أساليب الفحص لدينا معيار ISO 1328-1:2013 لدقة التروس ، وهو المعيار الدولي المعترف به الذي يحدد فئة التفاوت المسموح به لجوانب التروس الأسطوانية. ويخضع فحصنا الشامل لجوانب أسنان القطعة الأولى، باستخدام مركز تروس Zeiss CMM، لمعيار ISO 1328-1، مما يضمن قيمة Cpk ≥ 1 .
كتبت هذا الدليل غلوريا، أخصائية أولى في مجال النماذج الأولية السريعة في شركة LS Manufacturing، والتي تتمتع بخبرة تزيد عن 15 عامًا في هندسة التروس الدقيقة. هل ترغب بمعرفة التسلسل الدقيق للمعايير التي ساعدت في تحقيق معالجة حرارية خالية من التشوه لأحد عملائنا؟ تواصل مع غلوريا للحصول على الإجابة منها مباشرةً.
أهم النقاط
- تحسين الدقة القصوى: مع تطبيق مواصفات الدقة من الدرجة 5 ISO ، سيتم الحد من الانحرافات في شكل السن والخطوة بعناية ضمن حدود دقيقة للغاية تبلغ ±0.003 مم ، وسيتم الحفاظ على خشونة السطح Ra 0.2 ميكرومتر ، مما يقلل بشكل كبير من الضوضاء والاهتزاز والخشونة في ناقلات الحركة الكهربائية عالية السرعة.
- مراقبة الجودة ومنع العيوب: باستخدام إطار عمل IATF 16949 ، ومراقبة SPC، ومنع أخطاء FMEA، انخفض معدل العيوب بين التروس المصنعة بشكل كبير من 12.5٪ (النهج التقليدي) إلى 2.2٪ .
- تحسين التكلفة والأوقات الزمنية: أدى التصميم الأمثل للتركيبات والتحكم في معلمات العملية لتقليل التشوه إلى خفض التكلفة الإجمالية للوحدة للتروس بنسبة 23٪ ، كما قلل من الوقت اللازم لأول دفعة إنتاج بنسبة 35٪ (من 14 يومًا إلى 9 أيام) .
لماذا تعتبر دقة الدرجة الخامسة وفقًا لمعيار ISO ضرورية لناقلات الحركة في المركبات الكهربائية؟
تُعدّ دقة الدرجة الخامسة وفقًا لمعيار ISO أعلى مستوى دقة للتروس، كما هو مُحدد في معيار ISO 1328-1:2013، حيث تُعالج مشكلة صوت طنين التروس في ناقلات الحركة للسيارات الكهربائية التي تعمل بسرعة تتراوح بين 12000 و20000 دورة في الدقيقة، وذلك باستخدام تفاوت في شكل السن يبلغ ±0.003 مم و Ra 0.2 ميكرومتر . يمنع نظام التروس ذو الدقة من الدرجة الخامسة وفقًا لمعيار ISO صوت الطنين الذي يتجاوز 85 ديسيبل، والذي يحدث في نظام التروس من الدرجة السابعة، كما يزيد من عمر ناقل الحركة بأكثر من 40% ، ويُوفر تلامسًا خطيًا أثناء التشغيل بأقصى عزم دوران دون حجب أصوات المحركات.
كبح الضوضاء والاهتزازات من خلال التحكم الدقيق في المظهر الجانبي
مع انحراف يصل إلى ±0.015 مم عند سرعة دوران تتراوح بين 12000 و20000 دورة في الدقيقة ، تُصدر تروس الدرجة 7 ضوضاءً غير مقبولة. تضمن خدمة تصنيع تروس ناقل الحركة للسيارات من LS Manufacturing دقة ±0.003 مم لشكل السن و ±0.004 مم لانحراف الخطوة، مما يقلل قوى الإثارة الناتجة عن تعشيق التروس بنسبة 35% . كما أن سرعة عجلة التجليخ التي تتراوح بين 1200 و1500 دورة في الدقيقة وتدفق سائل التبريد الذي لا يقل عن 30 لترًا/دقيقة ، وفقًا لمعيار IATF 16949، تُسهم في استقرار عملية تصنيع هذه التروس، مما يُوفر تشغيلًا هادئًا مُناسبًا للسيارات الكهربائية.
إطالة عمر الإجهاد تحت عزم الدوران الأقصى
تمنع خشونة السطح الأقل من 0.2 ميكرومتر (Ra) تكوّن التآكل الدقيق، وهي ضرورية للتروس التي تعمل بصلابة تتراوح بين 58 و62 على مقياس روكويل (HRC) . كما يساعد التحكم في عمق التغليف (0.6-0.8 مم) ، وفقًا للمعيار ISO 6336-3 ، على منع إجهاد الطبقات السطحية. ويؤدي تحسين تشطيب سطح التروس هذا إلى زيادة عمرها الافتراضي بنسبة 40% مقارنةً بالتروس من الدرجة 8.
| الأبعاد | الدرجة السابعة وفقًا لمعيار ISO (تقليدي) | الدرجة الخامسة وفقًا لمعيار ISO (شركة LS للتصنيع) |
| انحراف شكل الأسنان | ±0.015 مم | ±0.003 مم |
| خشونة السطح | Ra 0.6 ميكرومتر | Ra 0.2 ميكرومتر |
| مستوى الضوضاء عند 15000 دورة في الدقيقة | >85 ديسيبل | <72 ديسيبل |
| مضاعف عمر الخدمة | 1× خط الأساس | 1.4× |
يُعزى انخفاض مستوى الضوضاء بمقدار 13 ديسيبل إلى دقة تصنيع أسنان التروس التي تبلغ ±0.003 مم . بعبارة أخرى، ستصبح خدمة التروس الدقيقة هذه الخيار الوحيد المتاح لأنظمة نقل الحركة في المركبات الكهربائية ذات السرعات العالية.
- حدد تروس دقيقة من الدرجة 5 وفقًا لمعيار ISO ، مع تفاوت في المظهر الجانبي يبلغ ±0.003 مم وتشطيب Ra يبلغ 0.2 ميكرون لأي ناقل حركة للسيارات الكهربائية يتجاوز 12000 دورة في الدقيقة .
- اختبر كل دفعة باستخدام جهاز قياس إحداثيات زايس بدقة ≤0.0009 مم وفقًا لمعيار ISO 1328-1:2013 لضمان إطالة عمر إجهاد التروس بشكل متسق.
[مصادر البيانات والمعايير]: البيانات مستمدة من تقرير المعايرة الرسمي لآلة قياس الإحداثيات (CMM) من شركة Zeiss - وتحديدًا دقة القياس البالغة 0.0009 مم و MPEE (الحد الأقصى المسموح به لخطأ المؤشر) - ومعيار دقة التروس ISO 1328-1:2013.
كيف يضمن معيار IATF 16949 مراقبة جودة الإنتاج الضخم؟
يُعدّ معيار IATF 16949 نظام إدارة الجودة لمنع العيوب في صناعة السيارات، ويتعامل مع الانحرافات البُعدية في الإنتاج الضخم من خلال التطبيق الإلزامي لمنهجيات APQP وPPAP وFMEA. يضمن مُصنّع التروس الحاصل على هذا المعيار مراقبة الجودة الإحصائية (SPC) في الوقت الفعلي لجميع دفعات التروس، مع هامش خطأ ±0.008 مم وقيمة Cpk ≥1.67 . ومن خلال تتبع المواد الإلزامي، بدءًا من التحليل الطيفي لسبائك 20CrMnTi وصولًا إلى توثيق PPAP من المستوى 3 ، يسدّ نظام إدارة جودة التروس هذا ثغرة الموافقة على النماذج الأولية وفشل الإنتاج بكميات كبيرة.
المرحلة 1 - الوقاية من المخاطر باستخدام تخطيط جودة المنتج المتقدم (APQP) وتحليل أنماط الفشل وتأثيراتها (FMEA)
في منهجية APQP، تُجرى عملية تحليل أنماط الفشل وتأثيراتها (FMEA) أولاً، حيث تُحدد التشوهات المحتملة الناتجة عن المعالجة الحرارية وحروق التجليخ قبل قطع الأدوات. وبفضل الكشف المبكر باستخدام منهجية APQP، يتم تقصير عملية التأهيل بنسبة 30% .
المرحلة الثانية - التحقق الكامل من المستوى الثالث من PPAP
يتطلب مستوى PPAP 3 تقريرًا شاملاً للأبعاد باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM)، وتحليل نظام القياس (MSA)، وتحليل القدرات لـ 300 عينة. وفي سياق التزام شركة تصنيع تروس السيارات المخصصة بالمعايير ، يجب أن يقع كل ترس ضمن هامش التفاوت المسموح به في الشكل الجانبي ±0.008 مم قبل بدء الإنتاج.
المرحلة 3 - مراقبة العمليات الإحصائية في الوقت الفعلي
تراقب أنظمة التحكم الإحصائي في العمليات (SPC) سُمك الأسنان وانحرافها كل 15 دقيقة أثناء عملية الإنتاج. ويضمن مؤشر Cpk ≥ 1.67 إنتاجًا متسقًا في تصنيع التروس لدى مصنّع تروس السيارات، ويتحقق من الإنتاج بكميات كبيرة من خلال كميات الطلبات.
تُحوّل عملية البوابات المكونة من ثلاث مراحل دقة النموذج الأولي إلى موثوقية الإنتاج الضخم.
- حدد تقديم PPAP المستوى 3 مع دراسة MSA و Cpk ≥ 1.67 لأي مورد لمراقبة جودة إنتاج التروس .
- يلزم الوصول إلى بيانات قياس SPC في الوقت الفعلي أثناء عملية الإنتاج لضمان بقاء التفاوتات ضمن ±0.008 مم .
[مصدر البيانات والمعيار]: البيانات مستمدة من قاعدة البيانات التجريبية LS Manufacturing 2025-2026 (حجم العينة >1200، بما في ذلك حزم وثائق PPAP المستوى 3 الكاملة).
قم بتنزيل ورقتنا البيضاء الخاصة بجودة تروس السيارات للاطلاع على قوالب FMEA وقوائم التحقق من وثائق PPAP وبروتوكولات مراقبة SPC التي تربط الموافقة على النموذج الأولي بالإنتاج بكميات كبيرة دون انحراف في الأبعاد.
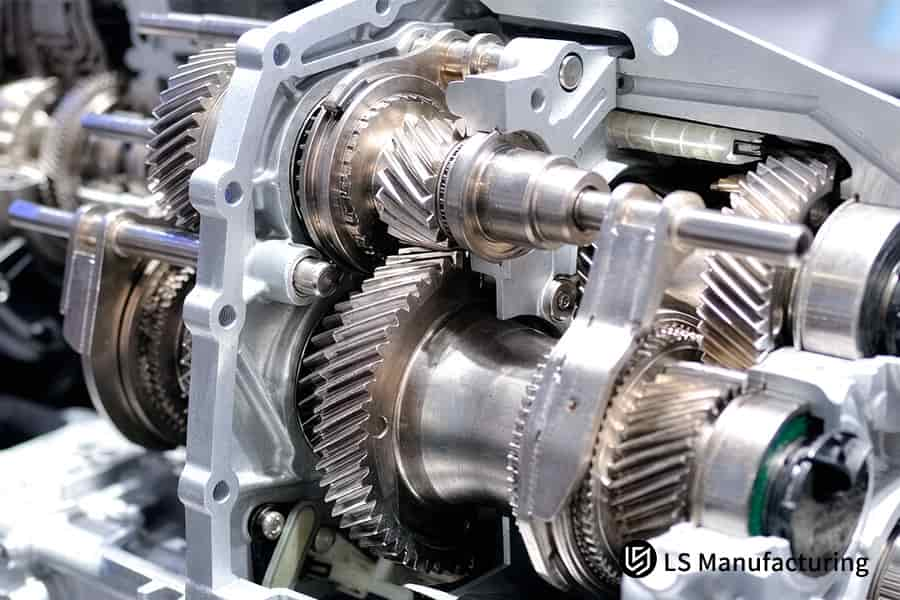
الشكل 1: تشكيل عمود تروس ناقل الحركة بدقة خطوة 0.015 مم باستخدام عملية تشكيل التروس.
ما هي عمليات التصنيع التي تضمن دقة تصنيع التروس دون الميكرون؟
تُضمن دقة التروس دون الميكرون من خلال سلسلة عمليات متكاملة تشمل استخدام أدوات التشكيل، والطحن الشكلي، والطحن النهائي الصلب، مما يحل مشكلة انحراف الخطوة الناتج عن تخفيف الإجهاد بعد عملية الكربنة، وذلك بفصل عملية إزالة المادة الأساسية عن عملية الطحن. تستخدم خدمة التروس الدقيقة عدة مراحل من المعالجة الحرارية لتجنب تراكم التشوه، مما يوفر استقرارًا في دقة التروس دون الميكرون طوال دفعات الإنتاج.
جدول مقارنة العمليات
| منصة | المعايير الرئيسية |
| تشكيل وتفريز القطع | التفاوت ±0.015 مم ، Ra 1.6 ميكرومتر ، إزالة المواد بكميات كبيرة |
| بعد المعالجة الحرارية بالكربنة | تزداد الصلابة إلى 58-62 HRC، مما يجعلها جاهزة للتشطيب الصلب. |
| التشطيب النهائي لعملية طحن الأشكال | أقفال من الدرجة الخامسة وفقًا لمعيار ISO، بتفاوت ±0.003 مم، ودقة سطح 0.2 ميكرومتر |
تفصل هذه الدورة المكونة من ثلاث مراحل التشوه الحراري قبل التشطيب النهائي عن القطع الخام لإنتاج المخرجات لخدمة تصنيع تروس ناقل الحركة للسيارات التي تلبي معايير الدرجة 5 من خلال سلسلة عملية طحن التروس المتحكم بها.
- للحصول على دقة تصنيع التروس التي تزيد عن 55 HRC لمجموعات تروس المركبات الكهربائية، استخدم دورة طحن تروس من مرحلتين (التشكيل الخشن والتشطيب الصلب).
- يثبت التحقق بعد العملية على جهاز قياس الإحداثيات Zeiss CMM بدقة ≤0.0009 مم الامتثال للتفاوتات لجميع الدفعات.
ما هي طرق المعالجة الحرارية التي تمنع التشوه في الفولاذ المكربن؟
تُعدّ عملية التحكم في تشوه التبريد أثناء الكربنة مزيجًا من الكربنة المُتحكَّم بدرجة حرارتها وتقنية التبريد القسري بالقالب، وهي تقنية تُعالج التشوه غير الخطي للتروس أثناء المعالجة الحرارية. تستخدم عملية التحكم في تشوه التبريد أثناء الكربنة تقنيةً مُخصصةً لمصنّعي تروس السيارات ، وذلك باستخدام مكابس التبريد وبرامج مراقبة التشوه لتقليل التشوه بعد المعالجة الحرارية بنسبة تزيد عن 60% .
مصفوفة القرار
- الكربنة التقليدية: لا يوجد تحكم في التشوه، تشوه يزيد عن 0.05 مم ، مما يؤدي إلى كسور الطحن أو الخردة.
- عملية الكربنة التي يتم التحكم فيها بالضغط من قبل شركة LS Manufacturing: عمق طبقة ثابت من 0.8 إلى 1.2 مم ، وصلابة من 58 إلى 62 HRC، وتشوه أقل من 0.01 مم .
- الفائدة الهندسية: تضمن الحفاظ على مخزون الطحن لعمليات التشطيب اللاحقة.
سيوفر المسار الحراري المحدد توحيدًا في تبريد التروس وتوافقًا مع معيار ISO 683-2 الخاص بمصنع تروس السيارات المخصصة لدينا مع المتطلبات القياسية للمعالجة الحرارية للفولاذ السبائكي.
- حدد عملية التبريد بالضغط مع مراقبة التشوه لأي طلب تصنيع تروس IATF 16949 يتعلق بالمعالجة الحرارية لسبائك الصلب 20CrMnTi و 8620H .
- يتطلب فحص تشوهات التروس باستخدام جهاز قياس الإحداثيات (CMM) بعد المعالجة الحرارية بحيث لا تتجاوز 0.01 مم قبل عملية الطحن لضمان توحيد عمق الطبقة الخارجية في جميع أنحاء الدفعة.
[مصادر البيانات والمعايير]: البيانات مستمدة من مواصفات ISO 683-2 لسبائك الصلب القابلة للتصليد بالتصليد السريع وسجلات الفحص المعدني للمعالجة الحرارية لشركة LS Manufacturing (رقم المشروع #AUTO-2026-8891).
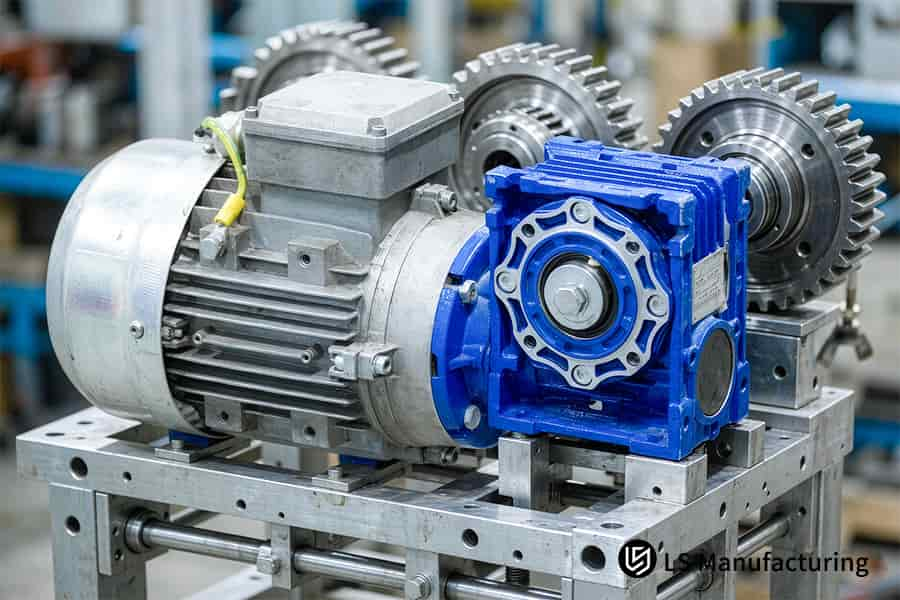
الشكل 2: عملية قطع التروس تُنهي غلاف مخفض التروس الدودية إلى مستوى تسطح 0.05 مم.
مقارنة سريعة لدقة وجودة تروس ناقل الحركة
عند اختيار تقنية التصنيع ومستوى الجودة لتروس ناقل الحركة في السيارات ، تؤثر معايير عمليات التصنيع المختلفة بشكل كبير على أداء التروس وتكلفة إنتاجها. يوضح الجدول أدناه الفرق في المؤشرات الفنية لحلول تصنيع تروس السيارات من LS Manufacturing مقارنةً بالحلول التقليدية.
| بُعد العملية والجودة | حلول التشغيل الآلي العامة التقليدية | حلول التصنيع LS | معيار القياس / الأساس |
| درجة دقة التروس (ISO 1328) | الدرجة 7 - الدرجة 8 وفقًا لمعيار ISO | الدرجة الخامسة وفقًا لمعيار ISO (درجة الدقة الفائقة) | جهاز قياس التروس CMM من زايس |
| محاذاة الأسنان / تفاوت شكل الأسنان | من ±0.015 مم إلى ±0.02 مم | ±0.003 مم (درجة فائقة الدقة) | ISO 286 / ASME Y14.5 |
| خشونة سطح السن (Ra) | Ra 0.8 ميكرومتر – Ra 1.2 ميكرومتر | Ra 0.2 ميكرومتر | مقياس ملامح قلم ميتوتويو |
| صلابة وعمق المعالجة الحرارية | HRC 50–55 (عمق غير متساوٍ) | HRC 58–62 (طبقة متكربنة 0.8–1.2 مم) | قسم علم المعادن - جهاز اختبار صلابة فيكرز |
| نظام مراقبة الجودة | فحص الجودة الأساسي وفقًا لمعيار ISO 9001 فقط | IATF 16949 + عملية APQP/PPAP كاملة | شهادة الطرف الثالث وفقًا لمعيار IATF 16949 |
| معدل عيوب الدفعة / معدل الخردة | 8% – 12.5% | أقل من 2.2% | إحصائيات الإنتاج الفعلية |
كما هو موضح أعلاه، تعمل شركة LS Manufacturing على تعزيز دقة التروس حتى الدرجة 5 وفقًا لمعيار ISO ، وتقليل خشونة السطح إلى Ra 0.2 ميكرومتر ، وتحقيق انخفاض ناجح في نسبة عيوب التصنيع الدفعي إلى 2.2٪ ، وبالتالي ضمان هدوء نظام النقل وموثوقيته بشكل موثوق.
كيف يمكن لتحليل DFM المتقدم أن يقلل من تكاليف تصنيع التروس؟
يُعدّ تحليل DFM المتقدم عملية مراجعة هندسية قبل الإنتاج، تُزيل التفاوتات الضيقة غير الضرورية وخطوات التشغيل الآلي الكثيرة باستخدام تقنية المحاكاة ثلاثية الأبعاد وتحسين التفاوتات. تُساعد هذه العملية على التخلص من أي حواف غير مناسبة، أو فراغات أدوات غير مرغوب فيها، أو مناطق تفاوت ضيقة جدًا على الأسطح غير الحرجة. مع تخفيف التفاوتات غير الأساسية إلى ±0.015 مم ، وتثبيت ±0.003 مم على شكل السن ومقعد المحمل، تُقلل هذه العملية عدد مرات التجليخ وتُخفض تكلفة الوحدة بشكل ملحوظ. يُعالج تحسين تصميم التروس هذا تكلفة تصنيع تروس النقل بشكل مباشر دون المساس بالأداء.
جدول مقارنة العمليات
| وجه | بدون تحسين DFM | مع تحسين DFM من LS Manufacturing |
| مواصفات التفاوت | جميع الميزات ±0.003 مم | غير حرج ±0.015 مم، حرج ±0.003 مم |
| عدد مرات الطحن المطلوبة | 5 تمريرات | تمريرتان |
| معدل الخردة | مرتفع بسبب المواصفات الزائدة | تم تقليله من خلال التسامح المستهدف |
| تكلفة الوحدة الواحدة | 185 دولارًا | 142 دولارًا (-23%) |
يُحافظ هذا النهج المُوجّه للتفاوتات على أداء مُصنّعي تروس السيارات المُخصصة دون إحداث هدر في المواصفات الزائدة، ويُتيح فرصةً لعملية تفاوت ناجحة للتروس .
- اطلب تقرير دراسة تفصيلي للتصميم من أجل التصنيع (DFM) قبل الالتزام بتصنيع الأدوات من المورد الخاص بك، مع توضيح تصنيف التفاوتات إلى أسطح حرجة وغير حرجة.
- عند طلب عرض أسعار مخصص للتروس ، قم بتحليل أسعار التروس المُحسّنة مقابل الرسومات الأولية لتأكيد تحليل خفض تكلفة التروس .
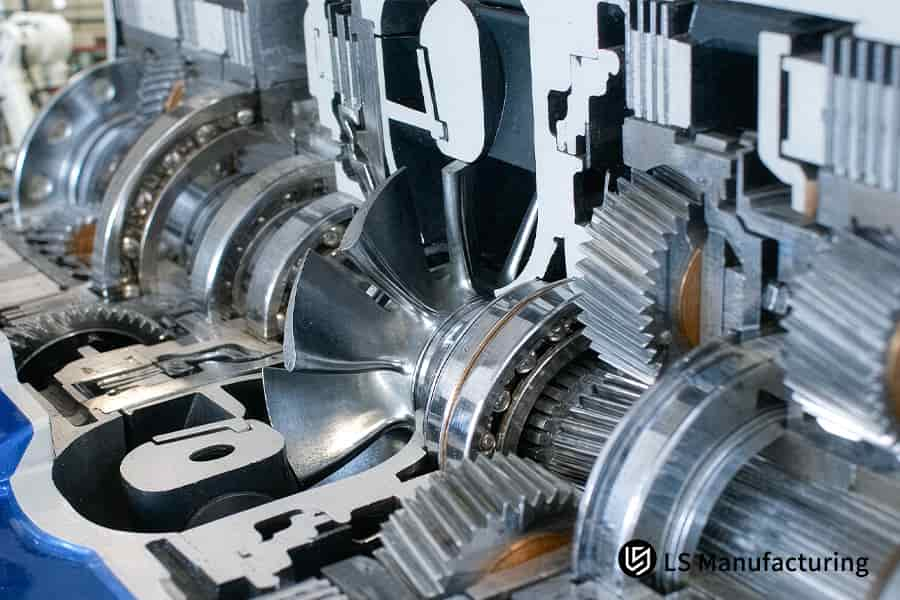
الشكل 3: عملية تشكيل جسم الصمام، حفر لوحة التحكم الهيدروليكية بدقة تصل إلى 0.02 مم.
لماذا تعتبر مراقبة العمليات الإحصائية في الوقت الحقيقي أمراً بالغ الأهمية بالنسبة لتروس نقل الحركة ذات الحجم الكبير؟
يشير نظام التحكم الإحصائي في العمليات في الوقت الحقيقي (SPC) إلى نظام آلي للتحكم الإحصائي في العمليات ، يعالج الانحرافات البُعدية الناتجة عن تآكل الأدوات والتمدد الحراري باستخدام فحص مستمر لمؤشر كفاءة العملية (Cpk) وحلقة تغذية راجعة. توفر أجهزة القياس الإلكترونية تحليلًا للاتجاهات لمؤشر X-bar، حيث يقوم النظام تلقائيًا بضبط إعدادات آلة التجليخ عندما ينخفض مؤشر Cpk عن 1.67 . يضمن نظام مراقبة التروس في الوقت الحقيقي (SPC) معدل رفض أقل من 2.2% .
الخطوة 1 - جمع البيانات آلياً
تقوم محطة القياس بعد المعالجة بفحص سمك أسنان التروس وانحراف الخطوة بنسبة 100% لكل دفعة لضمان جودة خدمة تصنيع تروس ناقل الحركة للسيارات .
الخطوة الثانية - حساب التحكم في الاتجاه
يقوم محرك SPC بإنتاج مخطط X-bar وتحليل التقلبات في Cpk. سيؤدي تجاوز عتبة Cpk للتروس 1.67 إلى إجراء تصحيح قبل حدوث عدم المطابقة.
الخطوة 3 - التعويض ذو الحلقة المغلقة
أي اختلاف في الأبعاد سيؤدي إلى توليد أمر إزاحة على مستوى الميكرون إلى آلة الطحن CNC، مما يؤدي إلى تحقيق التفاوت المطلوب البالغ ±0.008 مم في دقائق، وبالتالي تأكيد دقة خدمة التروس المقدمة.
- يُعد الحد الأدنى لقيمة Cpk البالغة 1.67 بالإضافة إلى التغذية الراجعة التعويضية التلقائية عند تدقيق أي مصنع معدات IATF 16949 أمرًا ضروريًا للطلبات ذات الحجم الكبير.
- يجب تحديد فحص بنسبة 100% لكل دفعة مع تقرير مراقبة العمليات الإحصائية في الوقت الفعلي للحفاظ على جودة التروس ذات الحجم الكبير .
[مصدر البيانات والأساس]: البيانات مستمدة من تحليل الرسومات ثلاثية الأبعاد/ثنائية الأبعاد الآلية لـ LS Manufacturing 2025-2026 وسجلات قياس SPC عبر الإنترنت (حجم العينة >1200).
ما هي معدات الفحص التي تتحقق من دقة معيار ISO 1328 من الدرجة 5؟
يُعدّ التحقق من دقة التروس وفقًا لمعيار ISO 1328 من الدرجة 5 مهمة قياس تتطلب مراكز فحص متخصصة مزودة بأجهزة قياس إحداثيات ثلاثية الأبعاد (CMM) وبرامج عالية الدقة لقياس شكل التروس وأنظمة مجسات دون الميكرون. يُعالج هذا النظام مشكلة عجز أجهزة القياس التقليدية عن قياس الانحراف الكلي للملف الجانبي (Fα) أو الانحراف الكلي للخطوة (Fβ) من خلال قياسات مكانية دقيقة ومسح ثلاثي الأبعاد شامل. يتم التحقق من دقة التروس وفقًا لمعيار ISO من الدرجة 5 باستخدام نظام قياس تروس خاص يوفر تحليلًا شاملًا لشكل الأسنان، مما يمنع اكتشاف أي عيوب غير ظاهرة في القياسات.
مصفوفة القرار
- الفحص الموضعي التقليدي باستخدام الفرجار: لا يقيس انحراف الرصاص، وبالتالي، فإن العيوب المحتملة تمر بعملية التجميع.
- قياس التروس باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد من زايس: الدقة 0.0009 مم MPEE؛ يوفر جميع الرسوم البيانية وفقًا لمعيار ISO 1328 من الدرجة 5 ؛ وينتج تقرير مسح شامل للتروس لكل دفعة.
- ضمان جودة التسليم: رسوم بيانية شاملة لقياسات CMM وبيانات الأبعاد الحرجة بنسبة 100٪ لكل شحنة؛ يضمن الامتثال الكامل لخدمة التروس الدقيقة الخالية من العيوب لأي مشروع مصنع تروس IATF 16949 .
- يتطلب ذلك تقارير فحص Zeiss CMM مع MPEE ≤ 0.0009 مم لأي بروتوكول للتحقق من تفاوت التروس مع الامتثال للدرجة 5.
- حدد شهادات خشونة السطح من شركة Mitutoyo التي تشير إلى Ra 0.2 ميكرومتر بالإضافة إلى وثائق CMM لضمان إمكانية التتبع الكاملة.
كيف تختار الشركة المصنعة المناسبة لمعدات السيارات المخصصة؟
يتطلب اختيار مُصنِّع تروس سيارات مُخصَّص مناسب فحص قدرات المورِّد في أربعة محاور رئيسية، تشمل شهادة نظام الجودة، والقدرة على الطحن الدقيق، ومنهجية التصميم للتصنيع، والخبرة الهندسية التي تُساعد على تجنُّب مخاطر التجارب المُستمرة للأدوات والتكاليف الباهظة من خلال الاختيار وفقًا لمعيار IATF 16949، ودقة تصنيع ±0.003 مم، وسرعة تسليم النماذج الأولية. يتمتَّع مُصنِّع تروس السيارات المُخصَّص الجيد بهذه الصفات، ويستطيع التحكُّم في تكلفة تصنيع تروس ناقل الحركة من خلال اختيار دقيق للمورِّد.
الخطوة 1 - تدقيق شهادات الجودة
تحقق من صحة شهادتي IATF 16949:2016 وISO 9001. يُفرّق هذا المعيار بين المصنّعين المؤهلين في مجال صناعة السيارات وورش الآلات الأخرى التي تفتقر إلى نظام PPAP.
الخطوة 2 - تقييم معدات التشغيل والفحص
تأكد من وجود آلات تجليخ التروس وأجهزة قياس التروس ثلاثية الأبعاد من زايس. سيضمن ذلك تأهيل مورد التروس اللازم لتفاوت ±0.003 مم في أشكال أسنان التروس .
الخطوة 3 - اختبار استجابة هندسة الاختبار
حمّل الرسم وقِس سرعة استجابة قسم التصميم للتصنيع؛ تلتزم شركة LS Manufacturing بإجراء تحليل احترافي خلال ساعتين . يتيح إنجاز التصميم للتصنيع بسرعة اتخاذ قرارات أسرع بشأن مصادر نماذج التروس الأولية قبل الالتزام بتصنيع الأدوات.
- اطلب عرض أسعار مخصص للمعدات فقط بعد أن يجتاز المورد اختبار IATF 16949 واختبار Zeiss CMM ، مما يضمن أن الأسعار المعروضة تعكس القدرة الإنتاجية الحقيقية.
- يتطلب الأمر معيارًا لمدة 9 أيام للنموذج الأول عند مقارنة الموردين للتحقق من كل من وقت تصنيع التروس وجاهزية الإنتاج.
[مصدر البيانات والمعيار]: البيانات مستمدة من سجلات تقييم أداء سلسلة التوريد لعملاء السيارات لشركة LS Manufacturing 2025-2026.
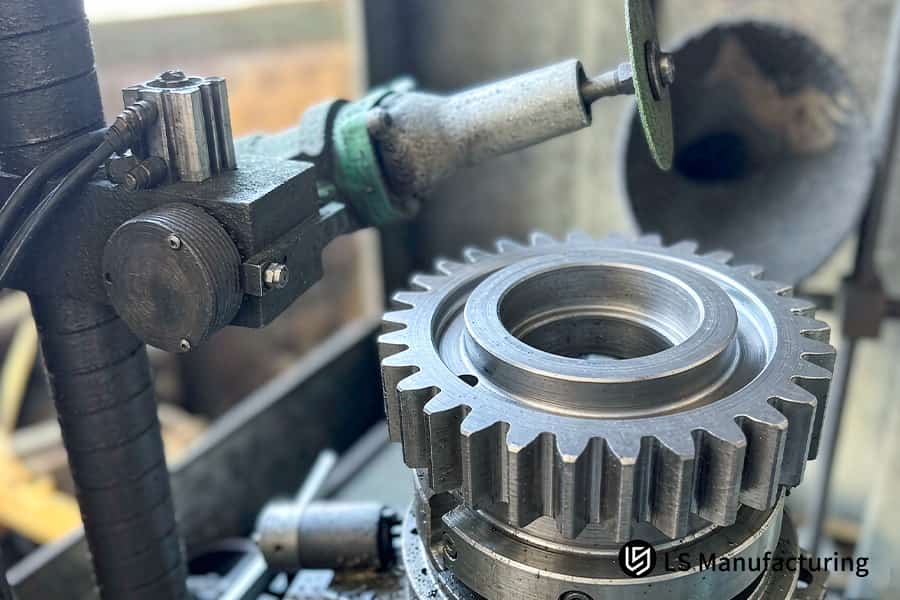
الشكل 4: عملية طحن التروس لإزالة النتوءات من أسنان التروس المستقيمة باستخدام عجلة كاشطة دوارة.
خدمات تصنيع التروس المخصصة من LS Manufacturing لناقلات الحركة في السيارات: تروس كوكبية: دقة من الدرجة الخامسة وفقًا لمعيار ISO مع تحسين التكلفة
تعتمد عملية تصنيع التروس المخصصة لدى شركة LS Manufacturing على منهجية طحن دقيق وسلسلة عمليات DFM، مما يساهم في حل مشكلات معيار ISO من الدرجة 7 وخفض معدل الهدر إلى 12.5% باستخدام الطحن الشكلي، ونظام تثبيت المندريل الهيدروليكي، والمعالجة الحرارية لتخفيف الإجهاد، ما ينتج عنه انحراف في خطوة السن بمقدار ±0.003 مم وتوفير في التكاليف بنسبة 23%. وتتضمن هذه العمليةالتحكم الدقيق في التروس منذ التجربة الأولى لتحويل تروس الكواكب الصاخبة إلى مكونات فعّالة لنظام نقل الحركة.
تحديات العميل
أنتجت عملية التصنيع الحالية التي يقدمها المورد من المستوى الأول تروس كوكبية من الدرجة 7 ISO مع انحراف ±0.015 مم ، مما أدى إلى ضوضاء NVH تبلغ 12 ديسيبل ومعدل خردة 12.5٪ بسعر 185 دولارًا للقطعة الواحدة.
حلول التصنيع LS
استخدمت شركة LS Manufacturing تقنية الطحن بالتشكيل بدلاً من الكشط ( Ra 0.2 ميكرومتر، HRC 58-62 ). وقد لوحظ انحراف بيضاوي بمقدار ±0.007 مم في الأخاديد ذات الجدران الرقيقة خلال الاختبارات الأولية. ويتمثل النهج المبتكر في استخدام مغزل قابل للتمدد هيدروليكيًا وتخفيف الإجهاد عند درجات حرارة منخفضة لمنع التشوه. وقد ساهم حل طحن التروس في خفض معدل الخردة إلى 2.2% ±0.003 مم .
النتائج والقيمة
انخفض سعر الوحدة إلى 142 دولارًا (انخفاض بنسبة 23%) . وتحسّن وقت تسليم أول قطعة إلى 9 أيام (انخفاض بنسبة 35%). خضعت جميع القطع البالغ عددها 2500 قطعة لاختبارات الإجهاد لمدة تصل إلى 1000 ساعة. وقد تم استلام تقرير PPAP من المستوى 3 ونتائج اختبار CMM وفقًا لمعيار ISO من الدرجة 5، مما يُمكّن من تسليم مشروع المركبات الكهربائية في الموعد المحدد مع تحسين تكلفة المعدات .
- تطبيق عملية التمدد الهيدروليكي للمحور وعملية تخفيف الإجهاد على ترس الكوكب ذي الجدار الرقيق من أجل منع التشويه البيضاوي.
- استلام نتائج اختبار PPAP المستوى 3 و CMM من أجل الحفاظ على التفاوت المسموح به ±0.003 مم .
[مصدر البيانات والمعيار]: البيانات مستمدة من سجل مراجعة تنفيذ مشروع مكونات السيارات LS Manufacturing 2026 (معرف المشروع: #AUTO-2026-8891؛ حجم العينة N = 2500 وحدة).
حسّن دقة تروس الكواكب لديك من الدرجة 7 وفقًا لمعيار ISO إلى الدرجة 5 بتكلفة أقل بنسبة 23% ونسبة عيوب لا تتجاوز 2.2%. اطلب عرض سعر لتصنيع تروس مخصصة اليوم.

الأسئلة الشائعة
1. ما هي درجة الدقة التي يمكن أن تحققها شركة LS Manufacturing لتروس السيارات المصممة حسب الطلب؟
لم تفشل شركة LS Manufacturing أبدًا في تحقيق معيار ISO 1328 من الدرجة 5 للدقة الفائقة فيما يتعلق بدقة التروس نظرًا لتفاوتات شكل السن الحرج والانحراف الشعاعي التي يتم التحكم فيها في حدود ±0.003 مم وتشطيب سطح السن Ra 0.2 ميكرومتر .
مصدر البيانات: تقرير فحص آلة قياس الإحداثيات ثلاثية الأبعاد من شركة زايس
2. كيف يتحكم فريقكم في تشوه الفولاذ أثناء المعالجة الحرارية بالكربنة؟
باستخدام أحدث نظام متكامل للتحكم في درجة الحرارة للكربنة والتبريد بالتزامن مع التجهيزات الهيدروليكية، نجحت شركة LS Manufacturing في الحصول على عمق طبقة التحكم في فولاذ 20CrMnTi يصل إلى 0.8-1.2 مم ، أي أقل بنسبة 60% من العمليات التقليدية، مع صلابة تتراوح بين 58-62 HRC .
مصدر البيانات: سجل التحليل المعدني لشركة LS Manufacturing رقم AUTO-2026-8891
3. هل يمكن لشركة LS Manufacturing توفير وثائق PPAP كاملة للطلبات ذات الأحجام الكبيرة؟
بصفتنا شركة تصنيع تروس معتمدة وفقًا لمعيار IATF 16949 ، فإن شركة LS Manufacturing تقدم مجموعة كاملة من وثائق PPAP من المستوى 1 إلى 5، وFMEA، وخطط التحكم، وتقارير فحص الأبعاد CMM بناءً على طلب عملائنا لأغراض التتبع الكامل والمطابقة.
مصدر البيانات: وثائق نظام الجودة IATF 16949
4. ما مقدار التوفير المتوقع في التكاليف من خلال تحسين تصميم المعدات للتصنيع باستخدام LS Manufacturing؟
بفضل تحسين دقة الأبعاد غير الحرجة إلى ±0.015 مم، وتحسين عملية القطع نتيجةً لتقنية التصميم للتصنيع (DFM)، تستطيع شركة LS Manufacturing توفير ما بين 15% و35% من التكاليف لعملائها. وقد تجلى ذلك في حالةٍ تمكنت فيها الشركة من توفير 23% .
مصدر البيانات: قاعدة بيانات الأداء الفعلي لشركة LS Manufacturing
5. ما هو الوقت المعتاد لتصنيع تروس نقل الحركة النموذجية حسب الطلب؟
بفضل أسلوب إنتاج التروس السريع والفعّال، تمكنت شركة LS Manufacturing من تقليص مدة هندسة النماذج الأولية بنسبة 35% . عادةً ما تستغرق العملية بأكملها، بدءًا من مراجعة المخططات وحتى إتمام اختبارات CMM والتسليم، 9 أيام عمل فقط.
مصدر البيانات: سجل جدولة الإنتاج لشركة LS Manufacturing رقم #AUTO-2026-8891
6. ما هي المواد الخام المتاحة لتصنيع تروس نقل الحركة الثقيلة؟
تحتفظ شركة LS Manufacturing بمخزون من أنواع مختلفة من سبائك الصلب عالية القوة بما في ذلك 20CrMnTi و 8620H و 17CrNiMo6 و 4340 ، وكلها مصحوبة بشهادات مواد المصنع الأصلية وتقارير التحليل الطيفي لضمان تتبع المواد بالكامل وضمان الجودة .
مصدر البيانات: معيار الفولاذ السبائكي ISO 683-2
7. كيف تراقب اتساق الإنتاج الضخم عبر آلاف التروس؟
قامت شركة LS Manufacturing بتطبيق نظام التحكم الإحصائي في العمليات في الوقت الفعلي والذي يحسب تلقائيًا قيمة Cpk للتأكد من أن Cpk يساوي أو يزيد عن 1.67 للحفاظ على معدل العيوب أقل من 2.2٪ طوال عملية الإنتاج الضخم من حيث جميع معلمات التروس .
مصدر البيانات: سجلات مراقبة العمليات الإحصائية الآلية لشركة LS Manufacturing
8. كيف يمكنني طلب عرض أسعار لمعدات مخصصة لمشروعي الهندسي؟
كل ما عليك فعله هو تحميل تصميماتك ثلاثية الأبعاد/ثنائية الأبعاد بتنسيق ملف STEP و DXF وسيقوم مهندسو LS Manufacturing بتزويدك بعرض أسعار مفصل وتقرير تحليل مجاني لتصميم التصنيع حول الأدوات ووقت الدورة وتخطيط الفحص في غضون ساعتين .
مصدر البيانات: التزام شركة LS Manufacturing بالاستجابة لخدمة العملاء
ملخص
تُلبي شركة LS Manufacturing متطلباتكم من حيث الدقة ومستوى الضوضاء والاهتزاز في تروس السيارات بفضل عملية الطحن فائقة الدقة من الدرجة الخامسة وفقًا لمعيار ISO وشهادة IATF 16949. نحقق دقة تصل إلى ±0.003 مم ، ونكسر القاعدة السائدة التي تربط الدقة بالأسعار الباهظة، ونخفض تكاليفكم بنسبة 23% مع تقليص مدة التسليم بنسبة 35%.
هل سئمت من مشاكل مورد معداتك؟ هل تعاني من ضوضاء عالية بسبب الضوضاء والاهتزازات، أو تأخير في التسليم، أو ارتفاع نسبة الخردة؟ ما عليك سوى النقر على زر " احصل على عرض سعر مجاني " وتحميل تصميماتك ثنائية أو ثلاثية الأبعاد. سيقدم لك فريقنا من الخبراء تقرير تقييم التصميم للتصنيع (DFM) لتحسين تكلفة معداتك خلال ساعتين فقط.
📞الهاتف: +86 185 6675 9667
📧 البريد الإلكتروني: info@lsrpf.com
🌐الموقع الإلكتروني: https://lsrpf.com/
تنصل
محتوى هذه الصفحة لأغراض إعلامية فقط. خدمات LS Manufacturing: لا توجد أي ضمانات، صريحة أو ضمنية، بشأن دقة المعلومات أو اكتمالها أو صحتها. لا يُفترض أن يوفر مورد أو مصنّع طرف ثالث معايير الأداء، أو التفاوتات الهندسية، أو خصائص التصميم المحددة، أو جودة المواد ونوعها، أو جودة التصنيع من خلال شبكة LS Manufacturing. تقع هذه المسؤولية على عاتق المشتري. اطلب عرض أسعار للأجزاء. حدد المتطلبات الخاصة بهذه الأقسام. يرجى التواصل معنا لمزيد من المعلومات .
فريق التصنيع LS
شركة LS Manufacturing شركة رائدة في مجالها ، متخصصة في حلول التصنيع حسب الطلب. لدينا خبرة تزيد عن 15 عامًا مع أكثر من 5000 عميل، ونركز على التصنيع عالي الدقة باستخدام آلات CNC ، وتصنيع الصفائح المعدنية ، والطباعة ثلاثية الأبعاد ، والقولبة بالحقن ، وختم المعادن ، وغيرها من خدمات التصنيع المتكاملة.
يضم مصنعنا أكثر من 100 مركز تصنيع متطور بخمسة محاور، حاصل على شهادة ISO 9001:2015. نقدم حلول تصنيع سريعة وفعالة وعالية الجودة لعملائنا في أكثر من 150 دولة حول العالم. سواءً كان الإنتاج بكميات صغيرة أو التخصيص على نطاق واسع، نلبي احتياجاتكم بأسرع وقت ممكن، مع ضمان التسليم خلال 24 ساعة. اختر LS Manufacturing، فهذا يعني الكفاءة والجودة والاحترافية.
للمزيد من المعلومات، تفضل بزيارة موقعنا الإلكتروني: www.lsrpf.com

