 Deutsch



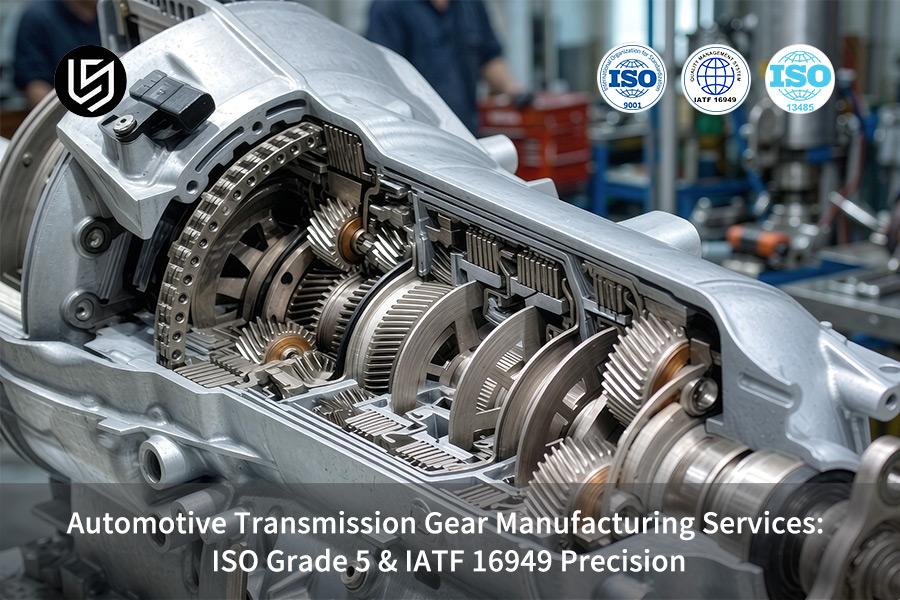
Die Fertigungsdienstleistung für Automobilgetriebezahnräder ist eine Hartbearbeitungslösung der ISO-Klasse 5, die NVH-Geräusche von Hochgeschwindigkeits-EV-Getrieben durch eine Profilkontrolle von ±0,005 mm löst.
Das IATF 16949-zertifizierte Schleifverfahren von LS Manufacturing erzielt eine Oberflächenrauheit von Ra ≤ 0,2 μm und einen Cpk-Wert von ≥ 1,67 , wodurch die gesamten Produktionskosten pro Stück um 23 % gesenkt werden.
Hinter den Zahlen: Experteneinblicke von LS Manufacturing
Die Fertigung von Getrieben muss mehr leisten als nur allgemeine Aussagen zu „hoher Präzision“. Die Norm IATF 16949:2016 , die die Grundlage der Qualitätssicherungssysteme von LS Manufacturing bildet, ermöglicht eine reproduzierbare Profilabweichung unserer ISO-Klasse 5 von bis zu ±0,005 mm . Dies haben wir selbst in Projekten mit EV-Getrieben bestätigt, bei denen die NVH-Anforderungen von 72 dB übertroffen wurden.
Unsere Prüfverfahren entsprechen der Norm ISO 1328-1:2013 für die Präzision von Zahnrädern – der international anerkannten Norm, die die Toleranzklasse für Zahnflanken bei Stirnrädern definiert. Unsere 100% ige Zahnflankenprüfung des Erstmusters mit einem Zeiss-Koordinatenmessgerät (KMG) entspricht der Norm ISO 1328-1 und garantiert einen Cpk-Wert von ≥ 1 .
Dieser Leitfaden wurde von Gloria, Senior-Spezialistin für Rapid Prototyping bei LS Manufacturing, verfasst. Sie verfügt über mehr als 15 Jahre Erfahrung in der Präzisionszahnradtechnik. Möchten Sie die genaue Parameterfolge erfahren, die zu einer verzugsfreien Wärmebehandlung bei einem unserer Kunden geführt hat? Kontaktieren Sie Gloria , um die Antwort direkt von ihr zu erhalten.
Wichtigste Erkenntnisse
- Extreme Präzisionsverbesserung: Durch die Implementierung von Präzisionsspezifikationen der ISO-Klasse 5 werden Abweichungen im Zahnprofil und in der Steigung sorgfältig auf extrem präzise Toleranzen von ±0,003 mm begrenzt und eine Oberflächenrauheit von Ra 0,2 μm aufrechterhalten, wodurch NVH (Geräusche, Vibrationen und Rauheit) in Hochgeschwindigkeits-Elektrofahrzeuggetrieben deutlich reduziert werden.
- Qualitätskontrolle und Fehlervermeidung: Durch die Anwendung des IATF 16949- Rahmenwerks, SPC-Überwachung und FMEA-Fehlervermeidung konnte die Fehlerrate bei den gefertigten Zahnrädern drastisch von 12,5 % (traditioneller Ansatz) auf 2,2 % gesenkt werden.
- Kosten- und Lieferzeitoptimierung: Durch die optimierte Vorrichtungskonstruktion und die Prozessparameterkontrolle zur Reduzierung von Verformungen konnten die gesamten Stückkosten der Zahnräder um 23 % gesenkt und die Lieferzeit für die erste Produktionscharge um 35 % (von 14 auf 9 Tage) verkürzt werden.
Warum ist die Präzisionsklasse ISO 5 für Getriebe von Elektrofahrzeugen unerlässlich?
ISO-Grad 5 ist die höchste Präzisionsstufe für Zahnräder gemäß ISO 1328-1:2013. Sie löst das Problem des Zahnradgeräuschs in Elektrofahrzeuggetrieben, die mit 12.000 bis 20.000 U/min arbeiten, durch eine Zahnprofiltoleranz von ±0,003 mm und eine Oberflächenrauheit (Ra) von 0,2 μm . Das Präzisionszahnradsystem der ISO-Grad 5 verhindert das bei Zahnrädern der Grad 7 auftretende Zahnradgeräusch von über 85 dB, verlängert die Getriebelebensdauer um mehr als 40 % und gewährleistet optimalen Kantenkontakt auch bei maximalem Drehmoment, ohne Motorgeräusche zu überdecken.
NVH-Unterdrückung durch enge Profilsteuerung
Bei Rundlauffehlern von bis zu ±0,015 mm bei 12.000–20.000 U/min erzeugen Zahnräder der Güteklasse 7 unzulässige Geräusche. Die Fertigungsdienstleistungen von LS Manufacturing für Kfz-Getriebe garantieren eine Genauigkeit von ±0,003 mm für das Zahnprofil und ±0,004 mm für die Flankenabweichung und reduzieren die Eingriffskräfte um 35 % . Eine Schleifscheibendrehzahl von 1200–1500 U/min und ein Kühlmitteldurchfluss von ≥ 30 l/min gemäß IATF 16949 stabilisieren diesen Zahnradbearbeitungsprozess zusätzlich und gewährleisten so einen leisen Betrieb speziell für Elektrofahrzeuge.
Verlängerung der Ermüdungslebensdauer unter maximalem Drehmoment
Eine Oberflächenrauheit von weniger als Ra 0,2 μm verhindert die Bildung von Mikropitting und ist für Zahnräder, die mit einer Härte von HRC 58–62 betrieben werden, unerlässlich. Eine kontrollierte Einsatzhärtungstiefe von 0,6–0,8 mm gemäß ISO 6336-3 trägt zur Vermeidung von Unterflächenermüdung bei. Diese Optimierung der Zahnradoberfläche führt zu einer um 40 % längeren Lebensdauer im Vergleich zu Güteklasse 8.
| Dimension | ISO-Klasse 7 (Traditionell) | ISO-Klasse 5 (LS Manufacturing) |
| Abweichung des Zahnprofils | ±0,015 mm | ±0,003 mm |
| Oberflächenrauheit | Ra 0,6 μm | Ra 0,2 μm |
| Geräuschpegel bei 15.000 U/min | >85 dB | <72 dB |
| Lebensdauer-Multiplikator | 1× Basislinie | 1,4× |
Diese Zahnprofiltoleranz von ±0,003 mm ist für die Geräuschdämpfung von 13 dB verantwortlich. Anders ausgedrückt: Diese Präzisionszahnradbearbeitung wird die einzige verfügbare Option für die Antriebsstränge von Elektrofahrzeugen mit hohen Drehzahlen sein.
- Definieren Sie Präzisionszahnräder der ISO-Klasse 5 mit einer Profiltoleranz von ±0,003 mm und einer Oberflächenrauheit Ra von 0,2 Mikron für alle Elektrofahrzeuggetriebe, die Drehzahlen von 12.000 U/min überschreiten.
- Um eine gleichbleibende Verlängerung der Zahnradlebensdauer zu gewährleisten, wird jede Charge mit einer Zeiss-Koordinatenmessmaschine mit einer Genauigkeit von ≤0,0009 mm gemäß ISO 1328-1:2013 geprüft.
[Datenquellen und Vergleichswerte]: Die Daten stammen aus dem offiziellen Kalibrierungsbericht einer Zeiss CMM (Koordinatenmessmaschine) – insbesondere aus der Messgenauigkeit von 0,0009 mm und dem MPEE (Maximal zulässiger Anzeigefehler) – sowie aus der Norm ISO 1328-1:2013 für die Genauigkeit von Zahnrädern.
Wie gewährleistet IATF 16949 die Qualitätskontrolle in der Massenproduktion?
IATF 16949 ist das Qualitätsmanagementsystem zur Fehlervermeidung speziell für die Automobilindustrie. Es befasst sich mit Maßabweichungen in der Serienproduktion durch die obligatorische Anwendung von APQP, PPAP und FMEA. Dieser nach IATF 16949 zertifizierte Zahnradhersteller gewährleistet die Echtzeit-SPC-Kontrolle aller Zahnradchargen mit einer Toleranz von ±0,008 mm und einem Cpk-Wert von ≥1,67 . Durch die obligatorische Rückverfolgbarkeit des Materials von der spektrometrischen Analyse von 20CrMnTi bis hin zur PPAP-Dokumentation der Stufe 3 schließt dieses Qualitätsmanagementsystem für Zahnräder die Lücke bei der Prototypenfreigabe und den damit verbundenen Fehlern in der Serienproduktion.
Phase 1 – APQP & FMEA Risikoprävention
Im APQP-Verfahren wird zunächst eine FMEA durchgeführt, um mögliche Verformungen durch Wärmebehandlung und Schleifbrand vor der Werkzeugbearbeitung zu identifizieren. Dank der frühzeitigen Erkennung durch das APQP-Verfahren verkürzt sich Ihr Qualifizierungsprozess um 30 % .
Phase 2 – PPAP Level 3 Vollständige Validierung
Für PPAP Level 3 sind ein umfassender Koordinatenmessbericht, eine Messsystemanalyse (MSA) und eine Fähigkeitsanalyse für 300 Stichproben erforderlich. Im Hinblick auf die Konformität eines Herstellers von kundenspezifischen Automobilzahnrädern muss jedes Zahnrad vor Produktionsbeginn innerhalb der Profiltoleranz von ±0,008 mm liegen.
Phase 3 – Echtzeit-SPC-Überwachung
SPC-Systeme überwachen während des Produktionsprozesses alle 15 Minuten die Zahndicke und den Rundlauf. Ein Cpk-Wert von ≥ 1,67 gewährleistet eine gleichbleibende Produktionsqualität bei der Herstellung von Zahnrädern eines Automobilherstellers und sichert die Serienfertigung anhand der Bestellmengen.
Der dreistufige Prüfprozess wandelt die Genauigkeit des Prototyps in Zuverlässigkeit für die Serienproduktion um.
- Für jeden Lieferanten von Qualitätskontrollleistungen in der Zahnradproduktion ist die Einreichung gemäß PPAP Level 3 mit MSA und Cpk ≥ 1,67 erforderlich.
- Um sicherzustellen, dass die Toleranzen innerhalb von ±0,008 mm bleiben, ist der Zugriff auf SPC-Messdaten in Echtzeit während des Produktionslaufs erforderlich.
[Datenquelle und Benchmark]: Daten aus der empirischen Datenbank LS Manufacturing 2025–2026 (Stichprobengröße >1.200, einschließlich vollständiger PPAP Level 3 Dokumentationspakete).
Laden Sie unser Whitepaper zur Automobilgetriebequalität herunter, um die FMEA-Vorlagen, PPAP-Dokumentationschecklisten und SPC-Überwachungsprotokolle zu erhalten, die die Brücke von der Prototypenfreigabe zur Serienproduktion ohne Maßabweichungen schlagen.
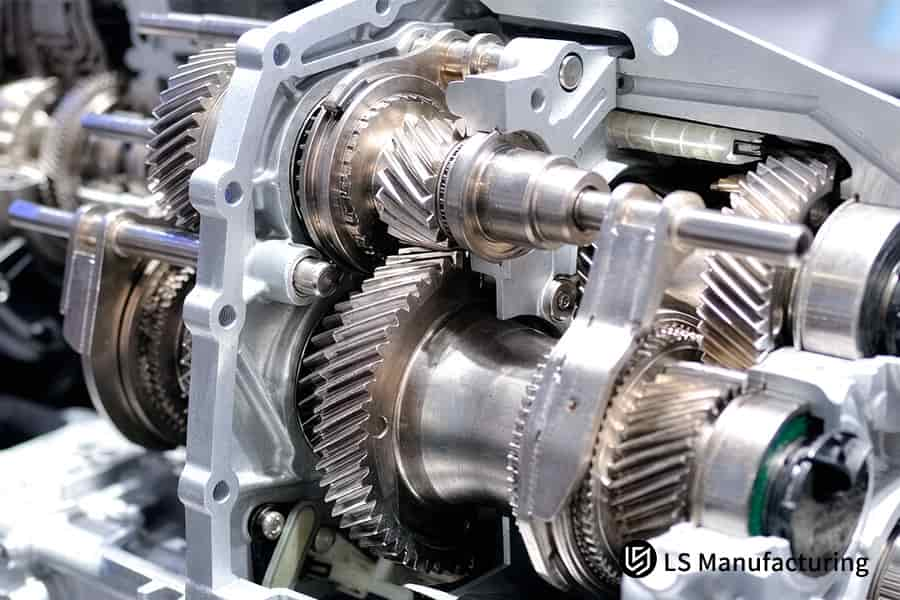
Abbildung 1: Wälzfräsen formt die Getriebewelle auf eine Teilungsgenauigkeit von 0,015 mm.
Welche Bearbeitungsprozesse gewährleisten Submikrometer-Toleranzen bei Zahnrädern?
Die Einhaltung der Submikron-Toleranzen bei Zahnrädern wird durch die Kombination von Wälzfräsen, Formschleifen und Hartschleifen gewährleistet. Dadurch wird das Problem der durch Spannungsarmglühen nach dem Aufkohlen verursachten Flankenabweichung gelöst, da der Abtrag des Rohmaterials vom Schleifprozess getrennt erfolgt. Die Präzisionszahnradbearbeitung nutzt mehrere Schritte des Wärmebehandlungsverfahrens, um Verformungen zu vermeiden und die Stabilität der Submikron-Toleranzen über die gesamte Produktionscharge hinweg sicherzustellen.
Prozessvergleichstabelle
| Bühne | Wichtige Parameter |
| Wälzfräsen/Formen, Schruppen | Toleranz ±0,015 mm , Ra 1,6 μm , Abtragung des Gesamtmaterials |
| Nach der Aufkohlungswärmebehandlung | Die Härte wird auf HRC 58-62 erhöht, bereit für die Hartbearbeitung. |
| Formschleifen, Endbearbeitung | Verschlüsse der ISO-Klasse 5, Toleranz ±0,003 mm, Ra 0,2 μm |
Dieser dreistufige Zyklus trennt die Rohlinge von thermischen Verformungen vor der Endbearbeitung, um das Endprodukt für die Herstellung von Automobilgetriebezahnrädern zu erzeugen, das den Standards der Güteklasse 5 durch die kontrollierte Zahnradschleifprozesskette entspricht.
- Für eine Bearbeitungsgenauigkeit von über HRC 55 bei EV-Getriebesätzen ist ein zweistufiger Zahnradschleifzyklus (Schruppen und Hartschlichten) anzuwenden.
- Die Überprüfung nach dem Prozess auf einer Zeiss-Koordinatenmessmaschine mit einer Genauigkeit von ≤0,0009 mm beweist die Einhaltung der Toleranzen für alle Chargen.
Welche Wärmebehandlungsverfahren verhindern Verformungen bei einsatzgehärtetem Stahl?
Die kontrollierte Abschreckverzugsreduzierung beim Aufkohlen kombiniert eine temperaturkontrollierte Aufkohlung mit einer Druckhärtung, um die nichtlineare Verformung von Zahnrädern während der Wärmebehandlung zu minimieren. Dieses Verfahren zur Abschreckverzugsreduzierung nutzt ein Verfahren zur Verformungskontrolle für Automobilzahnradhersteller, das Abschreckpressen und eine Software zur Verformungsüberwachung einsetzt, um die Verformung nach der Wärmebehandlung um mehr als 60 % zu reduzieren.
Entscheidungsmatrix
- Konventionelles Aufkohlen: Keine Kontrolle der Verformung, Verzerrung von mehr als 0,05 mm , was zu Schleifbrüchen oder Ausschuss führt.
- LS Manufacturing druckgesteuertes Aufkohlen: Gleichbleibende Einsatzhärtungstiefe von 0,8–1,2 mm , Härte von HRC 58–62, Verzug weniger als 0,01 mm .
- Technischer Vorteil: Gewährleistet die Erhaltung des Schleifmaterials für nachfolgende Bearbeitungsprozesse.
Der festgelegte Wärmepfad gewährleistet eine gleichmäßige Abschreckung der Zahnräder und die Einhaltung der ISO 683-2-Norm durch unseren kundenspezifischen Automobilzahnradhersteller hinsichtlich der Standardanforderungen für die Wärmebehandlung von legiertem Stahl.
- Für jede Bestellung eines Zahnradherstellers gemäß IATF 16949 im Zusammenhang mit der Wärmebehandlung von 20CrMnTi- und 8620H-Legierungsstählen ist eine Druckabschreckung mit Deformationsüberwachung vorzuschreiben.
- Um eine gleichmäßige Einsatzhärtungstiefe innerhalb der Charge zu gewährleisten, ist vor dem Schleifen eine CMM-Prüfung der Zahnradverformungen auf maximal 0,01 mm nach der Wärmebehandlung erforderlich.
[Datenquellen und Vergleichswerte]: Die Daten stammen aus der ISO 683-2-Spezifikation für härtbare legierte Stähle und den metallographischen Prüfprotokollen der Wärmebehandlung von LS Manufacturing (Projekt-Nr. #AUTO-2026-8891).
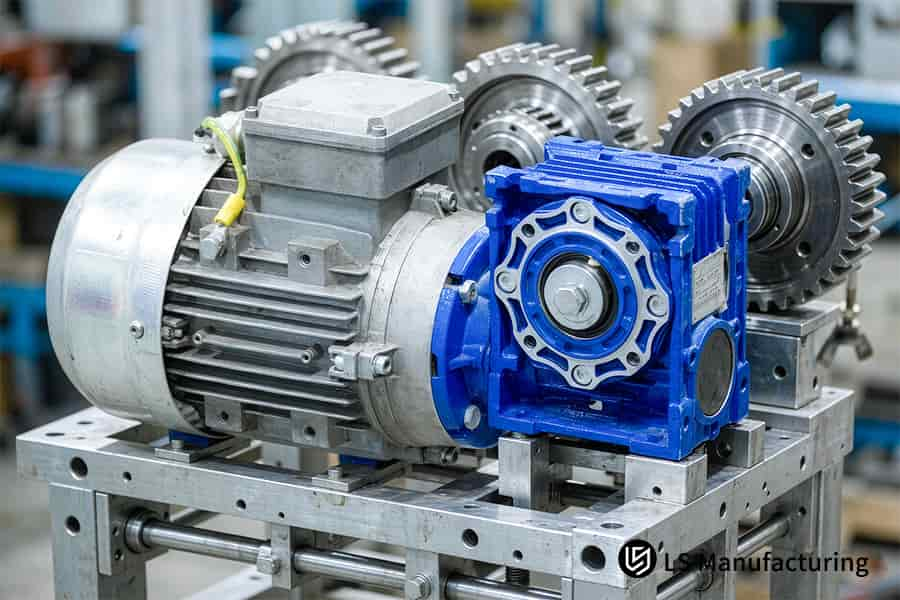
Abbildung 2: Durch das Verzahnungsschneiden wird das Gehäuse des Schneckengetriebes auf eine Ebenheit von 0,05 mm gebracht.
Vergleich von Präzision und Qualität von Getrieben auf einen Blick
Bei der Wahl der Bearbeitungstechnologie und des Qualitätsniveaus für Kfz-Getriebe beeinflussen verschiedene Parameter der Fertigungsprozesse die Leistung und die Produktionskosten der Zahnräder maßgeblich. Die technischen Unterschiede der Fertigungslösungen von LS Manufacturing für Kfz-Getriebe im Vergleich zu konventionellen Verfahren sind in der folgenden Tabelle dargestellt:
| Prozess- und Qualitätsdimension | Konventionelle allgemeine Bearbeitungslösung | LS Fertigungslösung | Messstandard / Messgrundlage |
| Genauigkeitsgrad der Zahnräder (ISO 1328) | ISO-Klasse 7 – Klasse 8 | ISO-Klasse 5 (Ultrapräzisionsklasse) | Zeiss CMM Zahnradmessgerät |
| Zahnausrichtung / Profiltoleranz | ±0,015 mm bis ±0,02 mm | ±0,003 mm (Ultrapräzisionsklasse) | ISO 286 / ASME Y14.5 |
| Zahnoberflächenrauheit (Ra) | Ra 0,8 μm – Ra 1,2 μm | Ra 0,2 μm | Mitutoyo Tastschnitt-Profilometer |
| Härte und Tiefe der Wärmebehandlung | HRC 50–55 (ungleichmäßige Tiefe) | HRC 58–62 (aufgekohlte Schicht 0,8–1,2 mm) | Vickers-Härteprüfgerät, metallographischer Schnitt |
| Qualitätskontrollsystem | Nur grundlegende Qualitätsprüfung nach ISO 9001 | IATF 16949 + Vollständiges APQP/PPAP | IATF 16949 Zertifizierung durch Dritte |
| Chargenfehler-/Ausschussquote | 8 % – 12,5 % | Unter 2,2 % | Tatsächliche Produktionsstatistik |
Wie oben dargestellt, steigert LS Manufacturing die Präzision der Zahnräder auf ISO-Klasse 5 , minimiert die Oberflächenrauheit auf Ra 0,2 μm und erreicht eine erfolgreiche Reduzierung der Fehlerquote bei der Serienbearbeitung auf 2,2 % , wodurch die Laufruhe und Zuverlässigkeit des Getriebesystems zuverlässig gewährleistet werden.
Wie können fortschrittliche DFM-Analysen die Kosten der Zahnradherstellung senken?
Die DFM-Analyse (Design for Manufacturing) ist ein vorproduktionsbezogener Engineering-Prüfprozess, der durch 3D-Simulation und Toleranzoptimierung unnötig enge Toleranzen und zu viele Bearbeitungsschritte vermeidet. Dieser Prozess hilft, unzweckmäßige Verrundungen, Werkzeugfreistellungen und zu enge Toleranzzonen an nicht kritischen Oberflächen zu vermeiden. Durch die Lockerung der nicht unbedingt erforderlichen Toleranz auf ±0,015 mm und die Sicherstellung von ±0,003 mm für Zahnprofil und Lagersitz reduziert dieser Prozess die Anzahl der Schleifgänge und senkt die Stückkosten deutlich. Diese Optimierung der Zahnradkonstruktion wirkt sich direkt auf die Fertigungskosten von Getrieberädern aus, ohne die Leistung zu beeinträchtigen.
Prozessvergleichstabelle
| Aspekt | Ohne DFM-Optimierung | Mit LS Manufacturing DFM-Optimierung |
| Toleranzspezifikation | Alle Merkmale ±0,003 mm | Nicht kritisch ±0,015 mm, kritisch ±0,003 mm |
| Erforderliche Schleifgänge | 5 Pässe | 2 Pässe |
| Schrottrate | Hoch aufgrund von Überspezifikation | Reduzierung durch gezielte Toleranz |
| Kosten pro Einheit | 185 $ | 142 $ (−23 %) |
Dieser Ansatz gezielter Toleranzen erhält die Leistungsfähigkeit von kundenspezifischen Automobilgetriebeherstellern aufrecht, ohne durch Überdimensionierung Verschwendung zu verursachen. Er bietet die Möglichkeit für einen erfolgreichen Toleranzprozess bei Zahnrädern .
- Fordern Sie vor der Werkzeugbestellung bei Ihrem Lieferanten einen detaillierten DFM-Studienbericht an, der die Toleranzklassifizierung in kritische und nicht-kritische Oberflächen enthält.
- Bei der Anforderung eines individuellen Angebots für Zahnräder sollten Sie die optimierte Preisgestaltung der Zahnräder mit den ursprünglichen Zeichnungen vergleichen, um die Kostenreduzierungsanalyse der Zahnräder zu bestätigen.
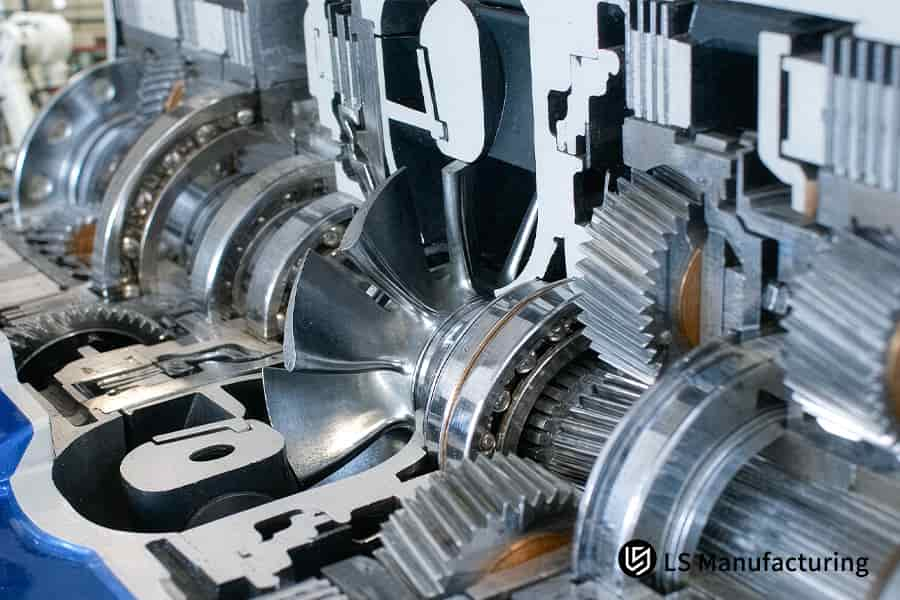
Abbildung 3: Bearbeitung des Ventilkörpers bohrt die hydraulische Steuerplatte mit einer Lochtoleranz von 0,02 mm.
Warum ist Echtzeit-SPC für Getriebe mit hohem Produktionsvolumen so wichtig?
Echtzeit-SPC bezeichnet ein automatisiertes statistisches Prozesskontrollsystem , das Maßabweichungen aufgrund von Werkzeugverschleiß und Wärmeausdehnung mittels kontinuierlicher Cpk-Prüfung und Rückkopplungsschleife kompensiert. Elektronische Messgeräte liefern Trendanalysen für X-quer, wobei das System die Schleifeinstellungen automatisch anpasst, sobald der Cpk-Wert unter 1,67 fällt. Die Echtzeit- SPC-Überwachung der Zahnradbearbeitung gewährleistet eine Ausschussrate von unter 2,2 % .
Schritt 1 – Automatisierte Datenerfassung
Die Messstation nach der Bearbeitung prüft 100 % der Zahnflankendicke und den Teilungsrundlauf pro Charge, um die Qualität der Fertigungsdienstleistungen für Kfz-Getriebe zu gewährleisten.
Schritt 2 – Trendkontrollberechnung
Die SPC-Engine erstellt das X-quer-Diagramm und analysiert Schwankungen des Cpk-Werts. Ein Cpk-Schwellenwert von 1,67 für das Zahnrad löst eine Korrektur aus, bevor es zu Abweichungen kommt.
Schritt 3 – Kompensation im geschlossenen Regelkreis
Jede Maßabweichung führt zu einem Korrekturbefehl im Mikrometerbereich an die CNC-Schleifmaschine, wodurch die erforderliche Toleranz von ±0,008 mm innerhalb weniger Minuten erreicht wird und somit die Präzision der Zahnradbearbeitung bestätigt wird.
- Ein minimaler Cpk-Wert von 1,67 sowie eine automatische Kompensationsrückmeldung bei der Prüfung eines IATF 16949-konformen Getriebeherstellers sind für Großaufträge unerlässlich.
- Um die Qualität von Zahnrädern in großen Stückzahlen zu gewährleisten, muss eine 100% ige Qualitätskontrolle pro Charge mit Echtzeit-SPC-Bericht vorgeschrieben werden.
[Datenquelle und Basislinie]: Daten abgeleitet aus der automatisierten DFM 3D/2D-Zeichnungsanalyse von LS Manufacturing für 2025–2026 und Online-SPC-Messprotokollen (Stichprobengröße >1.200).
Welche Prüfgeräte bestätigen die Genauigkeit gemäß ISO 1328 Grad 5?
Die Überprüfung der Genauigkeit nach ISO 1328 Grad 5 ist eine Messaufgabe, die spezielle Prüfzentren für Zahnräder mit speziellen Koordinatenmessgeräten (KMG) erfordert. Diese KMG verfügen über hochpräzise Software zur Messung der Zahnradform und Submikron-Tastsysteme. Durch präzise räumliche Messungen und umfassendes 3D-Scannen wird das Problem der Unfähigkeit herkömmlicher Messgeräte gelöst, die Gesamtabweichung des Profils (Fα) oder die Gesamtabweichung der Flanken (Fβ) zu messen. Die Überprüfung der Genauigkeit von Zahnrädern nach ISO Grad 5 erfolgt mithilfe eines speziellen Zahnradmesssystems , das eine umfassende Zahnformanalyse ermöglicht und so unentdeckte Messfehler verhindert.
Entscheidungsmatrix
- Konventionelle Stichprobenprüfung mit dem Messschieber: Misst nicht die Führungsabweichung, sodass potenzielle Fehler in den Montageprozess gelangen.
- Zahnradmessung mit Zeiss CMM: Genauigkeit 0,0009 mm MPEE; liefert alle Diagramme gemäß ISO 1328 Grad 5 ; erstellt einen umfassenden Zahnradscanbericht für jede Charge.
- Qualitätsgarantie bei der Lieferung: Umfassende CMM-Messdiagramme und 100%ige Daten zu den kritischen Abmessungen pro Lieferung; garantiert die vollständige Einhaltung der IATF 16949- Vorgaben für Präzisionszahnradservice .
- Für jedes Zahnradtoleranzprüfungsprotokoll mit Grad-5-Konformität sind Zeiss CMM-Prüfberichte mit MPEE ≤ 0,0009 mm erforderlich.
- Identifizieren Sie Mitutoyo-Oberflächenrauheitszertifikate mit einem Wert von Ra 0,2 μm zusammen mit der CMM-Dokumentation für eine vollständige Rückverfolgbarkeit.
Wie wählt man den richtigen Hersteller für kundenspezifische Kfz-Teile aus?
Die Auswahl eines geeigneten Herstellers für kundenspezifische Automobilgetriebe erfordert die Prüfung der Lieferantenkompetenzen in vier Bereichen: Zertifizierung des Qualitätssystems, Hartschleifverfahren, DFM-Ansatz und technisches Know-how. Dies trägt dazu bei, Risiken durch kontinuierliche Werkzeugversuche und überhöhte Kosten zu vermeiden. Die Auswahl erfolgt nach IATF 16949 mit einer Toleranz von ±0,003 mm und schneller Prototypenfertigung. Ein guter Hersteller für kundenspezifische Automobilgetriebe verfügt über diese Qualitäten und kann die Fertigungskosten durch eine sorgfältige Lieferantenauswahl kontrollieren.
Schritt 1 – Qualitätszertifizierungen prüfen
Prüfen Sie die Gültigkeit der Zertifikate nach IATF 16949:2016 und ISO 9001. Dieses Qualitätssicherungssystem unterscheidet qualifizierte Automobilzulieferer von anderen Maschinenbaubetrieben ohne PPAP-System.
Schritt 2 – Bewertung der Bearbeitungs- und Prüfhardware
Stellen Sie sicher, dass Formzahnradschleifmaschinen und Zeiss-Koordinatenmessgeräte für Zahnräder vorhanden sind. Dies gewährleistet die für die Toleranz der Zahnradform von ±0,003 mm erforderliche Qualifizierung des Zahnradlieferanten .
Schritt 3 – Reaktionsfähigkeit der Entwicklungsabteilung testen
Laden Sie eine Zeichnung hoch und messen Sie die DFM-Rückmeldungsgeschwindigkeit; LS Manufacturing garantiert eine professionelle Analyse innerhalb von 2 Stunden . Die schnelle DFM-Bearbeitungszeit ermöglicht schnellere Entscheidungen zur Beschaffung von Zahnradprototypen vor der Werkzeugbestellung.
- Fordern Sie ein individuelles Angebot für Zahnräder erst an, nachdem der Lieferant die IATF 16949- und Zeiss CMM-Verifizierung bestanden hat, um sicherzustellen, dass der angegebene Preis die tatsächliche Produktionskapazität widerspiegelt.
- Bei einem Lieferantenvergleich sollte eine Erstmusterprüfung innerhalb von 9 Tagen durchgeführt werden, um sowohl die Vorlaufzeit der Zahnradfertigung als auch die Produktionsbereitschaft zu überprüfen.
[Datenquelle und Benchmark]: Die Daten stammen aus den Aufzeichnungen zur Leistungsbewertung der Lieferkette von Automobilkunden von LS Manufacturing für die Jahre 2025–2026.
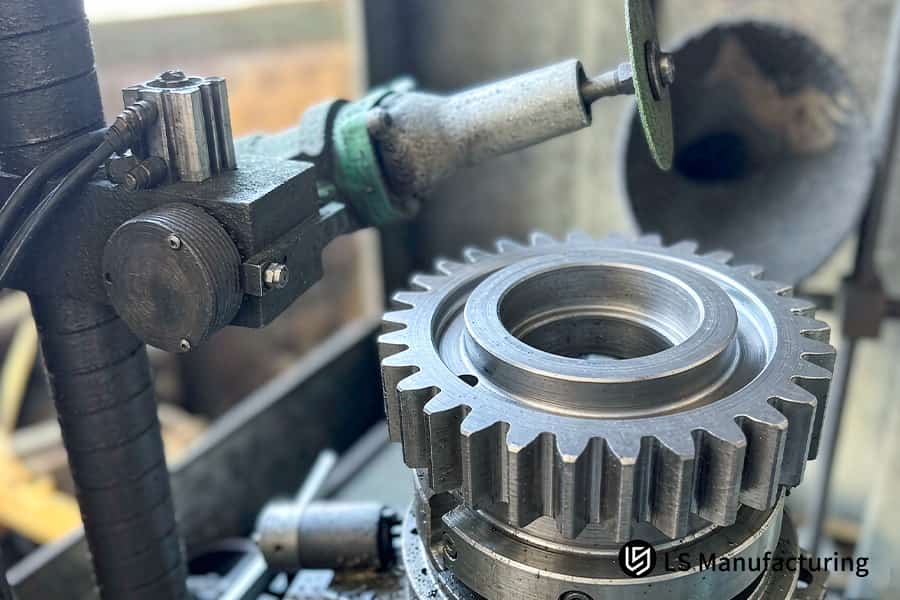
Abbildung 4: Beim Zahnradschleifen werden die Zähne eines Stirnrads mithilfe einer rotierenden Schleifscheibe entgratet.
LS Manufacturing – Kundenspezifische Zahnradfertigung für Automobilgetriebe: Planetenrad: ISO-Klasse 5 Präzision und Kostenoptimierung
Der Fertigungsprozess von kundenspezifischen Zahnrädern bei LS Manufacturing basiert auf Präzisionsschleifen und einem DFM-Prozess (Design for Manufacturing). Durch Formschleifen, ein hydraulisches Dornspannsystem und Spannungsarmglühen werden Probleme der ISO-Klasse 7 und eine Ausschussquote von 12,5 % behoben. Dies führt zu einer Zahnflankenabweichung von ±0,003 mm und einer Kostenersparnis von 23 %. Der Prozess beinhaltetdie präzise Steuerung der Zahnradgenauigkeit vom ersten Versuch an, um aus geräuschvollen Planetenrädern Antriebskomponenten zu fertigen.
Herausforderung für den Kunden
Das derzeitige Herstellungsverfahren des Tier-1-Lieferanten produzierte Planetenräder der ISO-Güteklasse 7 mit einem Rundlauffehler von ±0,015 mm , was zu einem NVH-Geräusch von 12 dB und einer Ausschussquote von 12,5 % bei einem Preis von 185 US-Dollar pro Stück führte.
LS Fertigungslösung
LS Manufacturing verwendete Formschleifen anstelle von Schälen ( Ra 0,2 μm, HRC 58–62 ). In ersten Versuchen traten Ovalitätsabweichungen von ±0,007 mm an dünnwandigen Keilwellen auf. Der innovative Ansatz besteht in der Verwendung eines hydraulisch aufweitenden Dorns und einer Spannungsarmglühung bei niedriger Temperatur, um Verformungen zu vermeiden. Durch das Zahnradschleifen konnte die Ausschussrate auf 2,2 % ±0,003 mm gesenkt werden.
Ergebnisse und Wert
Der Stückpreis sank auf 142 US-Dollar (23 % Reduzierung) . Die Lieferzeit des ersten Artikels verkürzte sich auf 9 Tage (35 % Reduzierung). Alle 2.500 Teile wurden bis zu 1.000 Stunden auf Dauerfestigkeit geprüft. Der PPAP-Bericht der Stufe 3 und die CMM-Prüfergebnisse für ISO-Klasse 5 liegen vor, wodurch die termingerechte Lieferung des Elektrofahrzeugprojekts bei gleichzeitiger Kostenoptimierung der Getriebe ermöglicht wird.
- Um Ovalität bei dünnwandigen Planetenrädern zu vermeiden, wird ein hydraulischer Spreizdorn und ein Spannungsarmglühverfahren angewendet.
- Erhalten Sie die Ergebnisse der PPAP-Stufe 3 und der CMM-Prüfung, um die Toleranz von ±0,003 mm einzuhalten.
[Datenquelle und Benchmark]: Die Daten stammen aus dem Protokoll der Überprüfung der Implementierung des LS Manufacturing 2026 Automotive Component Project (Projekt-ID: #AUTO-2026-8891; Stichprobengröße N = 2.500 Einheiten).
Verbessern Sie die Präzision Ihres Planetengetriebes von ISO-Klasse 7 auf ISO-Klasse 5 – zu 23 % geringeren Kosten und mit nur 2,2 % Fehlern. Fordern Sie noch heute Ihr individuelles Angebot für die Getriebefertigung an.

Häufig gestellte Fragen
1. Welchen Präzisionsgrad kann LS Manufacturing bei kundenspezifischen Automobilzahnrädern erreichen?
LS Manufacturing hat es noch nie versäumt, den ISO 1328 Grad 5 Ultrapräzisionsstandard hinsichtlich der Zahnradgenauigkeit zu erreichen, da kritische Zahnprofil- und Radialrundlauftoleranzen innerhalb von ±0,003 mm und eine Zahnoberflächengüte von Ra 0,2 μm kontrolliert werden.
Datenquelle: Zeiss CMM-Prüfbericht
2. Wie kontrolliert Ihr Team den Stahlverzug während der Aufkohlungswärmebehandlung?
Durch den Einsatz des neuesten integrierten, temperaturkontrollierten Aufkohlungs- und Abschrecksystems in Verbindung mit hydraulischen Vorrichtungen konnte LS Manufacturing eine kontrollierte Einsatzhärtungstiefe von 20CrMnTi-Stahl von bis zu 0,8-1,2 mm erreichen, was 60 % weniger als bei herkömmlichen Verfahren ist, bei einer Härte im Bereich von HRC 58-62 .
Datenquelle: LS Manufacturing metallographisches Analyseprotokoll Nr. AUTO-2026-8891
3. Kann LS Manufacturing die vollständige PPAP-Dokumentation für Großaufträge liefern?
Als nach IATF 16949 zertifizierter Getriebehersteller bietet LS Manufacturing auf Anfrage seiner Kunden ein komplettes Angebot an PPAP-Dokumenten der Stufen 1-5, FMEA, Kontrollplänen und CMM-Dimensionsprüfberichten für Zwecke der vollständigen Rückverfolgbarkeit und Konformität.
Datenquelle: Dokumentation des Qualitätsmanagementsystems gemäß IATF 16949
4. Welche Kosteneinsparungen kann ich durch die Optimierung der Getriebefertigung (DFM) mit LS Manufacturing erwarten?
Dank der optimierten Toleranz für nicht kritische Maße auf ±0,015 mm und des verbesserten Schneidprozesses durch DFM kann LS Manufacturing seinen Kunden Einsparungen von 15 % bis 35 % ermöglichen. Dies wurde in einem konkreten Fall unter Beweis gestellt, in dem das Unternehmen 23 % einsparen konnte.
Datenquelle: LS Manufacturing-Datenbank für tatsächliche Leistungsdaten
5. Wie lange ist die typische Lieferzeit für kundenspezifische Prototypen von Getrieberädern?
Dank einer effizienten und schnellen Fertigungsmethode für Zahnräder konnte LS Manufacturing die Vorlaufzeit für die Prototypenentwicklung um 35 % reduzieren. Der gesamte Prozess, von der Prüfung der Konstruktionszeichnungen bis hin zur Durchführung der CMM-Prüfung und Auslieferung, dauert in der Regel nur 9 Werktage .
Datenquelle: Produktionsplanungsprotokoll von LS Manufacturing #AUTO-2026-8891
6. Welche Rohstoffe stehen für die Herstellung von Hochleistungs-Getriebegetrieben zur Verfügung?
LS Manufacturing hält verschiedene hochfeste legierte Stähle auf Lager, darunter 20CrMnTi, 8620H, 17CrNiMo6 und 4340 , jeweils mit Original-Werkszeugnissen und Spektralanalysen zur Gewährleistung vollständiger Rückverfolgbarkeit und Qualitätssicherung .
Datenquelle: ISO 683-2 Norm für legierten Stahl
7. Wie überwachen Sie die Konsistenz in der Massenproduktion über Tausende von Zahnrädern hinweg?
LS Manufacturing hat ein Echtzeit-System zur statistischen Prozesskontrolle implementiert, das den Cpk-Wert automatisch berechnet und sicherstellt, dass dieser mindestens 1,67 beträgt, um die Fehlerrate während des gesamten Produktionsprozesses in Bezug auf alle Zahnradparameter unter 2,2 % zu halten.
Datenquelle: LS Manufacturing Automatisierte SPC-Überwachungsprotokolle
8. Wie kann ich ein individuelles Angebot für die Ausrüstung meines Konstruktionsprojekts anfordern?
Sie müssen lediglich Ihre 3D/2D-Konstruktionen im STEP- und DXF-Dateiformat hochladen, und die Ingenieure von LS Manufacturing erstellen Ihnen innerhalb von 2 Stunden ein detailliertes Angebot sowie einen kostenlosen Design-for-Manufacturing-Analysebericht zu Werkzeugen, Zykluszeiten und Prüfplanung.
Datenquelle: Kundenservice-Reaktionsverpflichtung von LS Manufacturing
Zusammenfassung
LS Manufacturing erfüllt Ihre Anforderungen an Präzision und NVH (Geräusch-, Vibrations- und Härteverhalten) bei Automobilgetrieben dank ISO-Grade-5-Ultrapräzisionsschleifen und IATF-16949-Zertifizierung . Wir erreichen Toleranzen von ±0,003 mm , widerlegen die Annahme, dass Präzision mit hohen Preisen verbunden ist, und senken Ihre Kosten um 23 % bei gleichzeitig um 35 % verkürzten Lieferzeiten.
Haben Sie genug von Problemen mit Ihrem Ausrüstungslieferanten? Zu viel Lärm durch NVH, lange Lieferzeiten oder hohe Ausschussquoten? Klicken Sie einfach auf „ Kostenloses Angebot anfordern “ und laden Sie Ihre 3D-/2D-Konstruktionen hoch. Unser Expertenteam erstellt Ihnen innerhalb von 2 Stunden einen DFM-Analysebericht zur Optimierung Ihrer Ausrüstungskosten.
📞Tel.: +86 185 6675 9667
📧E-Mail: info@lsrpf.com
🌐Website: https://lsrpf.com/
Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. LS Manufacturing übernimmt keine Gewähr für die Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es kann nicht davon ausgegangen werden, dass ein Drittanbieter oder Hersteller über das LS Manufacturing-Netzwerk Leistungsparameter, geometrische Toleranzen, spezifische Konstruktionsmerkmale, Materialqualität und -art oder Verarbeitung bereitstellt. Dies liegt in der Verantwortung des Käufers. Fordern Sie ein Teileangebot an. Geben Sie bitte Ihre spezifischen Anforderungen für diese Abschnitte an. Kontaktieren Sie uns für weitere Informationen .
LS-Fertigungsteam
LS Manufacturing ist ein branchenführendes Unternehmen mit Fokus auf kundenspezifische Fertigungslösungen. Wir verfügen über mehr als 15 Jahre Erfahrung und haben über 5.000 Kunden betreut. Unsere Schwerpunkte liegen auf hochpräziser CNC-Bearbeitung , Blechbearbeitung , 3D-Druck , Spritzguss, Metallstanzen und weiteren Komplettlösungen für die Fertigung.
Unser Werk ist mit über 100 hochmodernen 5-Achs-Bearbeitungszentren ausgestattet und nach ISO 9001:2015 zertifiziert. Wir bieten unseren Kunden in über 150 Ländern weltweit schnelle, effiziente und qualitativ hochwertige Fertigungslösungen. Ob Kleinserien oder kundenspezifische Großprojekte – wir erfüllen Ihre Anforderungen mit schnellster Lieferzeit innerhalb von 24 Stunden. Entscheiden Sie sich für LS Manufacturing. Das steht für Effizienz, Qualität und Professionalität.
Weitere Informationen finden Sie auf unserer Website: www.lsrpf.com

