 中文 (简体)



汽车传动齿轮制造服务采用 ISO 5 级硬质精加工解决方案,通过±0.005 毫米的轮廓控制解决高速电动汽车变速箱 NVH 噪声问题。
LS Manufacturing 的 IATF 16949 认证研磨工艺可实现表面粗糙度Ra ≤ 0.2 μm和Cpk ≥ 1.67 ,从而降低单件生产总成本 23%。
数字背后的故事:来自 LS Manufacturing 的专家见解
传动齿轮制造服务不能仅仅停留在“高精度”的泛泛之谈上。LS Manufacturing 的质量体系以IATF 16949:2016标准为基础,该标准确保我们ISO 5 级硬质精加工的轮廓偏差可控制在±0.005 毫米以内。我们已在电动汽车减速器项目中验证了这一点,这些项目甚至超越了72 分贝的NVH 要求。
我们的检测方法遵循ISO 1328-1:2013齿轮精度标准——这是国际公认的圆柱齿轮齿面公差等级标准。我们使用蔡司三坐标测量机齿轮中心对首件进行100%齿面检测,符合ISO 1328-1标准,并保证Cpk ≥ 1 。
本指南由LS Manufacturing的高级快速原型专家Gloria撰写,她拥有超过15年的精密齿轮工程经验。想了解我们为客户实现无变形热处理的具体参数顺序吗?请联系Gloria ,直接向她咨询。
要点总结
- 极致精度提升:通过实施ISO 5 级精度规范,齿形和导程的偏差将被严格限制在±0.003 毫米的极高精度公差范围内,表面粗糙度Ra 为 0.2 μm ,从而显著降低高速电动汽车变速器中的 NVH(噪声、振动和不平顺性)。
- 质量控制与缺陷预防:利用IATF 16949框架、SPC 监控和 FMEA 错误预防,制造齿轮的缺陷率从12.5% (传统方法)大幅降低至2.2% 。
- 优化成本和交货时间:通过优化夹具设计和工艺参数控制来减少变形,使齿轮的总单位成本降低了23% ,并将第一批生产的交货时间缩短了35%(从 14 天缩短到 9 天) 。
为什么电动汽车变速器需要达到 ISO 5 级精度?
ISO 5级精度是ISO 1328-1:2013标准中定义的齿轮最高精度等级,它解决了电动汽车变速器在12,000至20,000转/分转速下运行时的齿轮啸叫问题,其齿形公差为±0.003毫米,表面粗糙度Ra为0.2微米。ISO 5级精度齿轮系统可避免7级齿轮系统中出现的超过85分贝的齿轮啸叫声,并将变速器寿命延长40%以上,同时在最大扭矩运转时提供线接触,且不会掩盖发动机噪音。
通过严格轮廓控制抑制NVH
7级齿轮在12,000–20,000 rpm转速下,跳动量高达±0.015 mm ,会产生无法接受的噪音。LS Manufacturing的汽车传动齿轮制造服务可保证齿廓精度为±0.003 mm ,导程偏差精度为±0.004 mm ,从而降低35%的啮合激励力。根据IATF 16949标准,砂轮转速为1200–1500 rpm ,冷却液流量≥30 L/min ,进一步稳定了齿轮加工过程,从而满足电动汽车静音运行的要求。
延长峰值扭矩下的疲劳寿命
表面粗糙度Ra 小于 0.2 μm可防止微点蚀的形成,这对于硬度为HRC 58–62 的齿轮至关重要。根据ISO 6336-3 标准,控制渗碳层深度为0.6–0.8 mm有助于防止亚表面疲劳。这种齿轮表面光洁度优化可使齿轮寿命比 8 级齿轮延长40% 。
| 方面 | ISO 7级(传统) | ISO 5级(LS制造) |
| 牙齿轮廓偏差 | ±0.015 毫米 | ±0.003 毫米 |
| 表面粗糙度 | Ra 0.6 μm | Ra 0.2 μm |
| 转速15000转/分时的噪音 | 大于 85 分贝 | <72 分贝 |
| 使用寿命倍增系数 | 1× 基线 | 1.4倍 |
这种±0.003毫米的齿形公差可实现13分贝的噪声衰减。换句话说,这种精密齿轮传动系统将成为高转速电动汽车传动系统的唯一选择。
- 定义ISO 5 级精密齿轮,其轮廓公差为±0.003 毫米,表面粗糙度 Ra 为0.2 微米,适用于任何转速超过12,000 rpm 的电动汽车变速器。
- 使用蔡司三坐标测量机按照 ISO 1328-1:2013 标准对每一批产品进行测试,精度≤0.0009 mm,以保证齿轮疲劳寿命延长的一致性。
【数据来源和基准】:数据来源于蔡司 CMM(坐标测量机)的官方校准报告——具体而言,测量精度为 0.0009 毫米,最大允许指示误差 (MPEE) 为 0.0009 毫米——以及 ISO 1328-1:2013 齿轮精度标准。
IATF 16949 如何保证大规模生产的质量控制?
IATF 16949 是专为汽车行业设计的缺陷预防质量管理体系,它通过强制应用 APQP、PPAP 和 FMEA 来应对批量生产中的尺寸偏差问题。这家获得IATF 16949 认证的齿轮制造商确保对所有批次的齿轮进行实时 SPC 控制,公差控制在±0.008 mm以内, Cpk 值 ≥1.67 。该齿轮质量管理体系通过从20CrMnTi 的光谱分析到 PPAP 3 级文件的强制性材料可追溯性,堵住了原型审批和批量生产失败的漏洞。
第一阶段 – APQP 和 FMEA 风险预防
在APQP方法中,FMEA(失效模式及影响分析)首先进行,在刀具加工之前识别出可能存在的热处理变形和磨削烧伤。由于采用了APQP方法进行早期检测,您的认证流程可缩短30% 。
第二阶段 – PPAP 三级全面验证
PPAP 3级需要对300个样品进行全面的尺寸测量,包括三坐标测量机(CMM)报告、测量系统分析(MSA)和能力分析。对于一家定制汽车齿轮制造商而言,在量产前,每个齿轮的轮廓公差必须控制在±0.008毫米以内。
第三阶段——实时统计过程控制监测
SPC系统在生产过程中每15分钟监测一次齿厚和跳动量。Cpk≥1.67可确保汽车齿轮制造商齿轮生产的稳定性,并通过订单数量验证批量生产的质量。
三阶段关卡流程将原型精度转化为批量生产的可靠性。
- 对于任何齿轮生产质量控制供应商,请指定PPAP 3 级提交 MSA 和Cpk ≥ 1.67研究。
- 在生产运行期间需要访问实时 SPC 测量数据,以确保公差保持在±0.008 毫米以内。
[数据来源和基准]:数据来源于 LS Manufacturing 2025–2026 经验数据库(样本量 >1,200,包括完整的 PPAP 3 级文档包)。
下载我们的汽车齿轮质量白皮书,了解 FMEA 模板、PPAP 文件清单和 SPC 监控协议,这些协议可将原型批准与批量生产衔接起来,而不会出现尺寸漂移。
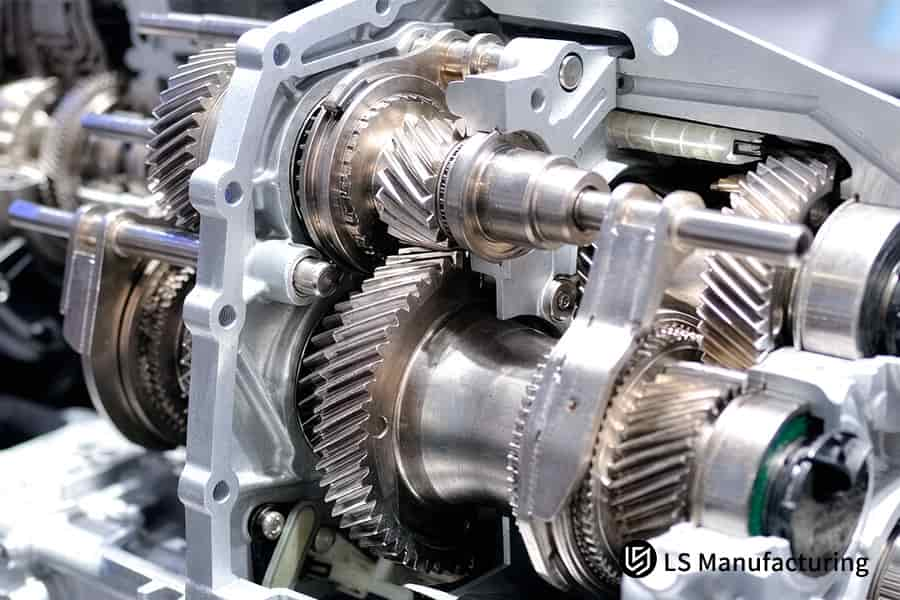
图 1:齿轮滚齿加工可将传动齿轮轴加工成 0.015 毫米的节距精度。
哪些加工工艺能够实现亚微米级的齿轮公差?
通过滚齿、成形磨削和硬精磨等工艺链的组合,保证了亚微米级齿轮公差的精度。该工艺链通过将大块材料去除与磨削过程分离,解决了渗碳后应力消除引起的导程偏差问题。精密齿轮加工采用多道热处理工序,避免变形累积,从而确保整个生产批次中亚微米级齿轮公差的稳定性。
工艺对比表
| 阶段 | 关键参数 |
| 滚齿/成形粗加工 | 公差±0.015 mm , Ra 1.6 μm ,大量材料去除 |
| 渗碳热处理后 | 硬度提升至HRC 58-62,可进行硬质精加工。 |
| 成型研磨最终完成 | 锁紧强度符合 ISO 5 级标准,公差为 ±0.003 毫米,表面粗糙度 Ra 为 0.2 微米。 |
该三阶段循环将最终精加工前的热变形与毛坯分离,通过受控齿轮磨削工艺链,生产出符合 5 级标准的汽车变速器齿轮制造服务产品。
- 对于电动汽车齿轮组的齿轮加工精度,若要达到 HRC 55 以上,则应采用两阶段齿轮磨削循环(粗滚齿和精磨)。
- 加工完成后,使用蔡司三坐标测量机进行验证,精度≤0.0009毫米,证明所有批次均符合公差要求。
哪些热处理方法可以防止渗碳钢变形?
渗碳淬火变形控制技术结合了温度控制渗碳和强制模淬技术,可有效解决齿轮在热处理过程中出现的非线性变形问题。该技术利用淬火压力机和变形监测软件,为汽车齿轮制造商提供了一种变形控制方案,可将热处理后的变形量降低60%以上。
决策矩阵
- 常规渗碳:无法控制变形,变形超过0.05 毫米,导致磨削断裂或报废。
- LS Manufacturing 压力控制渗碳:一致的0.8–1.2 毫米渗碳层深度,硬度 HRC 58–62,变形小于0.01 毫米。
- 工程效益:确保研磨原料的保存,以便进行后续的精加工工艺。
指定的热处理路径将确保齿轮淬火均匀性,并使我们的定制汽车齿轮制造商符合 ISO 683-2 标准对合金钢热处理的要求。
- 对于任何与20CrMnTi 和 8620H 合金钢热处理相关的IATF 16949 齿轮制造商订单,均应指定采用变形监测的压力淬火。
- 要求在磨削前对热处理后的齿轮进行三坐标测量机检查,确保齿轮变形不超过0.01 毫米,以保证整批齿轮的硬化层深度均匀。
[数据来源和基准]:数据来源于 ISO 683-2 淬火硬化合金钢规范和 LS Manufacturing 的热处理金相检验记录(项目编号:#AUTO-2026-8891)。
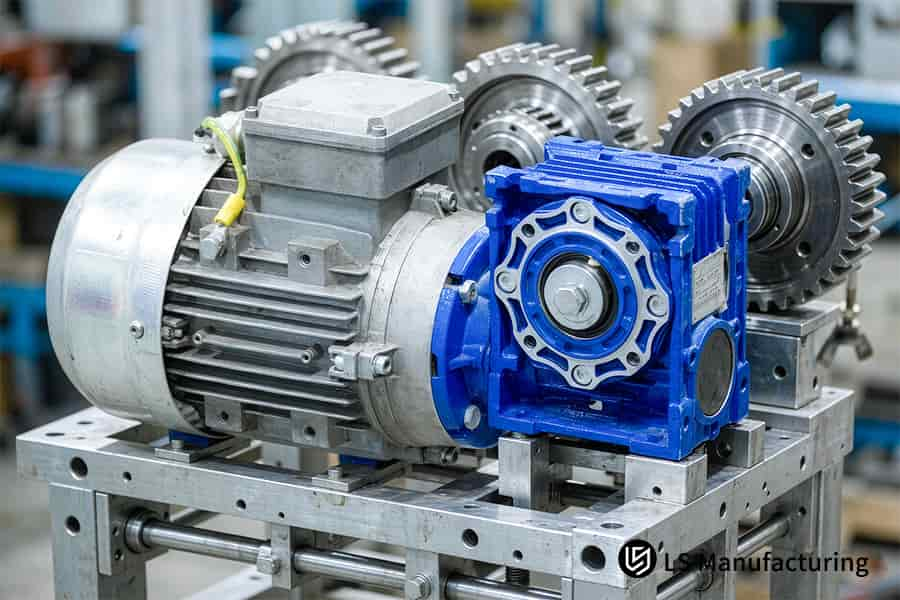
图 2:齿轮切削将蜗轮减速器壳体加工至 0.05 毫米平面度。
传动齿轮精度与质量对比概览
在选择汽车变速器齿轮的加工工艺和质量等级时,制造工艺的各种参数会对齿轮的性能和生产成本产生显著影响。下表列出了LS Manufacturing汽车齿轮制造解决方案与传统解决方案的技术指标差异:
| 流程与质量维度 | 传统通用加工解决方案 | LS制造解决方案 | 计量标准/依据 |
| 齿轮精度等级(ISO 1328) | ISO 7级 – 8级 | ISO 5级(超精密级) | 蔡司三坐标测量机齿轮测量仪 |
| 牙齿排列/轮廓公差 | ±0.015 毫米至 ±0.02 毫米 | ±0.003 毫米(超精密级) | ISO 286 / ASME Y14.5 |
| 牙齿表面粗糙度(Ra) | Ra 0.8 μm – Ra 1.2 μm | Ra 0.2 μm | 三丰触针式轮廓仪 |
| 热处理硬度和深度 | HRC 50–55(深度不均匀) | HRC 58–62(渗碳层厚度 0.8–1.2 毫米) | 维氏硬度计金相切片 |
| 质量控制系统 | 仅进行基本的 ISO 9001 质量检验 | IATF 16949 + 完整 APQP/PPAP | IATF 16949 第三方认证 |
| 批次缺陷率/报废率 | 8% – 12.5% | 低于2.2% | 实际生产统计数据 |
如上所示,LS Manufacturing 将齿轮精度提升至ISO 5 级,将表面粗糙度降至Ra 0.2 μm ,并将批量加工缺陷率成功降低至2.2% ,从而可靠地保证了传动系统的静音性和可靠性。
先进的DFM分析如何降低齿轮制造成本?
DFM高级分析是一种生产前工程评审流程,它利用三维仿真和公差优化技术,消除不必要的严格公差和过多的加工步骤。该流程有助于消除非关键表面上不合理的圆角、刀具后角以及过窄的公差区域。通过将非关键公差放宽至±0.015毫米,并确保齿廓和轴承座的公差控制在±0.003毫米以内,该流程显著减少了磨削次数,并大幅降低了单位成本。这种齿轮设计优化方案直接降低了传动齿轮的制造成本,同时又不牺牲性能。
工艺对比表
| 方面 | 没有DFM优化 | 利用 LS Manufacturing 的 DFM 优化 |
| 公差规格 | 所有特征精度均±0.003毫米 | 非关键精度±0.015毫米,关键精度±0.003毫米 |
| 所需的研磨道次 | 5次传球 | 2次传球 |
| 废品率 | 由于规格过高而导致价格高昂 | 通过有针对性的耐受性降低 |
| 单位成本 | 185美元 | 142 美元(-23%) |
这种有针对性的公差控制方法,既能保持定制汽车齿轮制造商的性能,又不会因规格过高而造成浪费。它为成功的齿轮公差控制流程提供了契机。
- 在向供应商承诺提供模具之前,请订购一份详细的 DFM 研究报告,其中应说明公差分类为关键表面和非关键表面。
- 在请求定制齿轮报价时,分析优化后的齿轮价格与初始图纸,以确认齿轮成本降低分析。
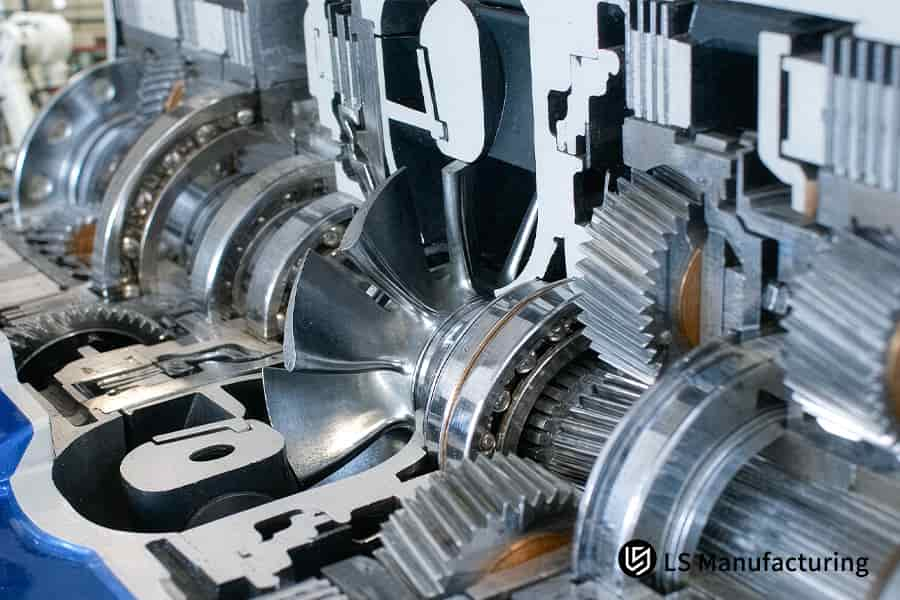
图 3:阀体加工钻孔液压控制板,孔公差为 0.02 毫米。
为什么实时SPC对大批量变速箱齿轮至关重要?
实时统计过程控制(SPC)是指一种自动化统计过程控制系统,它通过连续的Cpk值检测和反馈回路来解决刀具磨损和热膨胀引起的尺寸漂移问题。电子测量仪提供X-bar值的趋势分析,当Cpk值低于1.67时,系统会自动调整磨床设置。实时齿轮SPC监控可确保废品率低于2.2% 。
步骤 1 – 自动数据采集
后处理测量站对每批次的齿轮进行100% 的齿厚和节距跳动检测,以保证汽车变速器齿轮制造服务的质量。
步骤 2 – 趋势控制计算
SPC引擎生成X-bar图并分析Cpk的波动。 齿轮CPK阈值达到1.67时,会在出现不合格情况之前发出纠正警报。
步骤 3 – 闭环补偿
任何尺寸偏差都会向数控磨床发出微米级偏移指令,在几分钟内达到±0.008毫米的所需公差,从而证实了所提供的精密齿轮服务。
- 对于大批量订单,审核任何IATF 16949 齿轮制造商时,最低 Cpk 值必须为 1.67,并且必须有自动补偿反馈。
- 为了保持大批量齿轮的质量,需要规定对每批产品进行100%检验,并提供实时 SPC 报告。
[数据来源和基线]:数据来源于 LS Manufacturing 2025–2026 年的自动化 DFM 3D/2D 图纸分析和在线 SPC 测量日志(样本量 >1,200)。
哪些检测设备可以验证 ISO 1328 5 级精度?
ISO 1328 5级精度验证是一项测量任务,需要配备专用三坐标测量机(CMM)的齿轮检测中心,该中心配备用于测量齿轮形状的高精度软件和亚微米级探针系统。它通过精确的空间测量和全面的三维扫描,解决了传统量规无法测量齿廓总偏差(Fα)或导程总偏差(Fβ)的问题。ISO 5级精度齿轮验证采用特殊的齿轮计量系统,该系统能够进行全面的齿形分析,从而避免测量中出现任何未被发现的缺陷。
决策矩阵
- 传统的卡尺抽检:无法测量导程偏差,因此,潜在的缺陷会进入装配过程。
- 蔡司 CMM 齿轮测量:精度为0.0009 mm MPEE;提供符合ISO 1328 5 级标准的所有图表;为每个批次生成全面的齿轮扫描报告。
- 质量交付保证:每次发货均提供全面的 CMM 测量图表和 100% 关键尺寸数据;保证任何IATF 16949 齿轮制造商项目完全符合零缺陷精密齿轮服务要求。
- 对于任何符合 5 级标准的齿轮公差验证协议,都需要蔡司 CMM 检测报告, MPEE ≤ 0.0009 毫米。
- 识别出 Mitutoyo 表面粗糙度证书,其中Ra 为 0.2 μm,并附有 CMM 文件,以实现完全可追溯性。
如何选择合适的汽车定制齿轮制造商?
选择合适的定制汽车齿轮制造商需要从四个方面考察供应商的能力,包括质量体系认证、硬磨削能力、面向制造的设计 (DFM) 方法以及工程技术专长。这些都有助于避免反复试模和成本过高的风险,具体做法包括:通过符合 IATF 16949 标准、公差控制在 ±0.003 毫米以内以及快速交付原型等。优秀的定制汽车齿轮制造商应具备这些素质,并通过严格的供应商筛选来控制传动齿轮的制造成本。
第一步——审核质量认证
检查IATF 16949:2016 和 ISO 9001认证证书的有效性。这一质量体系关卡将符合汽车行业资质的制造商与其他缺乏 PPAP 体系的机械加工厂区分开来。
步骤 2 – 评估加工和检测硬件
确保配备成形齿轮磨床和蔡司三坐标测量机齿轮测量设备。这将确保齿轮供应商具备必要的资质,以达到齿轮齿形公差±0.003毫米的要求。
步骤 3 – 测试工程响应能力
上传图纸并测量 DFM 反馈速度;LS Manufacturing 承诺在2 小时内提供专业分析。快速的 DFM 反馈有助于在模具投入使用前更快地做出齿轮原型采购决策。
[数据来源和基准]:数据来源于 LS Manufacturing 2025–2026 年汽车客户供应链绩效评估记录。
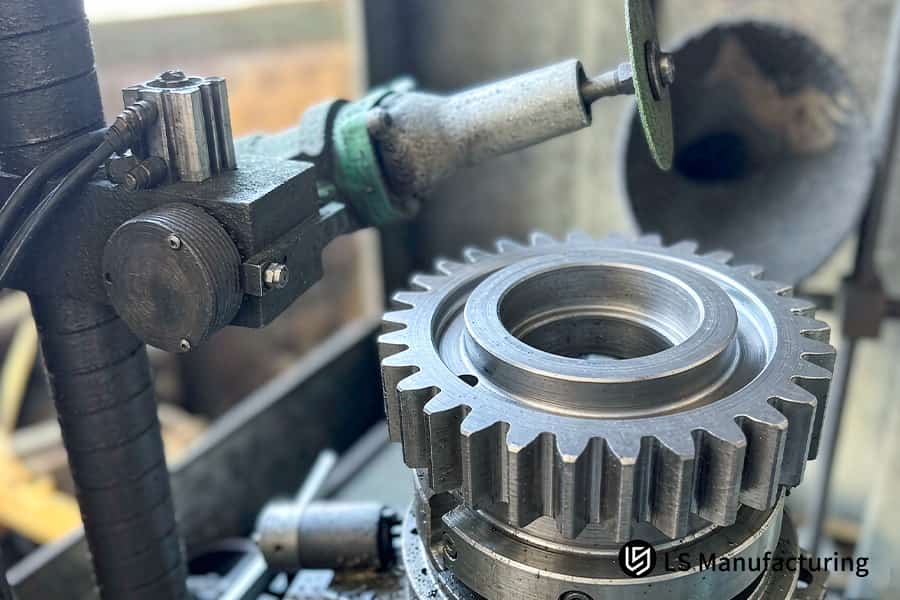
图 4:齿轮磨削利用旋转砂轮去除直齿轮齿的毛刺。
LS Manufacturing 为汽车变速器提供定制齿轮制造服务,包括行星齿轮:ISO 5 级精度和成本优化
LS Manufacturing 的定制齿轮制造工艺采用精密磨削和面向制造的设计 (DFM) 工艺链方法,通过成形磨削、液压芯轴夹紧系统和应力消除热处理,解决了 ISO 7 级齿轮的问题,并将废品率控制在 12.5%,最终实现了±0.003 mm 的齿导程偏差,并节省了 23% 的成本。该工艺从第一次试制开始就实现了齿轮的精度控制,将原本噪音大的行星齿轮转化为传动系统部件。
客户挑战
一级供应商提供的当前制造工艺生产出的 ISO 7 级行星齿轮跳动为±0.015 毫米,产生 12 分贝 NVH 噪音,废品率为12.5% ,每件价格为185 美元。
LS制造解决方案
LS Manufacturing采用成形磨削代替刮削(表面粗糙度Ra 0.2 μm,硬度HRC 58-62 )。初步测试中,薄壁花键的椭圆度偏差为±0.007 mm 。创新之处在于采用液压胀形芯轴和低温应力消除工艺来防止变形。 齿轮磨削方案将废品率降低至2.2%±0.003 mm 。
结果与价值
单价降至142 美元(降低 23%) 。首件交付时间缩短至9 天(缩短 35%)。所有 2500 件产品均进行了长达 1000 小时的疲劳测试。已收到 ISO 5 级 PPAP 3 级报告和 CMM 测试结果,这使得在优化齿轮成本的同时按时交付电动汽车项目成为可能。
- 对薄壁行星齿轮采用液压胀形芯轴和应力消除工艺,以防止椭圆变形。
- 接收 PPAP 3 级和 CMM 测试结果,以保持±0.003 毫米的公差。
[数据来源和基准]:数据来源于 LS Manufacturing 2026 汽车零部件项目实施审查日志(项目 ID:#AUTO-2026-8891;样本量 N = 2,500 个单位)。
将您的行星齿轮精度从 ISO 7 级升级到 ISO 5 级,成本降低 23%,缺陷率仅为 2.2%。立即索取您的定制齿轮制造报价。

常见问题解答
1. LS Manufacturing 能为定制汽车齿轮达到什么精度等级?
LS Manufacturing 在齿轮精度方面从未失手,达到了 ISO 1328 5 级超精密标准,关键齿形和径向跳动公差控制在±0.003 毫米以内,齿面光洁度Ra 为 0.2 微米。
数据来源:蔡司三坐标测量机检测报告
2. 您的团队如何控制渗碳热处理过程中钢材的变形?
LS Manufacturing 采用最新的集成式温控渗碳淬火系统和液压夹具,成功实现了 20CrMnTi 钢0.8-1.2 毫米的受控渗层深度,比传统工艺减少了60% ,硬度范围在HRC 58-62之间。
数据来源: LS Manufacturing 金相分析记录 #AUTO-2026-8891
3. LS Manufacturing 能否为大批量订单提供完整的 PPAP 文件?
作为一家获得IATF 16949 认证的齿轮制造商,LS Manufacturing 可根据客户要求提供全套 PPAP 文件(1-5 级)、FMEA、控制计划和 CMM 尺寸检验报告,以实现完全可追溯性和符合性。
数据来源: IATF 16949质量体系文件
4. 通过与 LS Manufacturing 合作优化齿轮 DFM,我能节省多少成本?
得益于非关键尺寸公差优化至±0.015毫米,以及通过面向制造的设计(DFM)实现的更优切割工艺,LS Manufacturing能够为客户节省15%至35%的成本。在某个案例中,该公司成功节省了23%的成本,充分证明了这一点。
数据来源: LS Manufacturing实际性能数据库
5. 定制原型变速箱齿轮的典型交货周期是多久?
凭借高效的齿轮生产工艺,LS Manufacturing 已成功将原型工程的周期缩短了35% 。从审核蓝图到完成三坐标测量机测试和交付,整个流程通常只需9 个工作日。
数据来源: LS Manufacturing 生产调度日志 #AUTO-2026-8891
6. 重型传动齿轮制造可使用哪些原材料?
LS Manufacturing 备有各种高强度合金钢库存,包括20CrMnTi、8620H、17CrNiMo6 和 4340 ,所有产品均附有原始轧制材料证书和光谱分析报告,以实现完整的材料可追溯性和质量保证。
数据来源: ISO 683-2合金钢标准
7. 如何监控数千个齿轮的大规模生产一致性?
LS Manufacturing 实施了实时统计过程控制系统,该系统自动计算 Cpk 值,确保 Cpk 值等于或高于 1.67,从而在批量生产过程中,所有齿轮参数的缺陷率均保持在2.2%以下。
数据来源: LS Manufacturing自动化SPC监控日志
8. 如何为我的工程项目申请定制齿轮报价?
您只需上传 STEP 和 DXF 文件格式的 3D/2D 设计,LS Manufacturing 的工程师将在2 小时内为您提供详细的报价和免费的面向制造的设计分析报告,内容涵盖工装、周期时间和检验计划。
数据来源: LS Manufacturing客户服务响应承诺
概括
LS Manufacturing凭借ISO 5级超精密研磨和IATF 16949认证,满足您对汽车齿轮精度和NVH性能的要求。我们实现±0.003毫米的公差,打破了精度与高价挂钩的传统观念,在缩短35%交货期的同时,为您降低23%的成本。
您是否受够了设备供应商的各种问题?例如,NVH噪音过大、交货期过长或废品率过高?只需点击“获取免费报价”按钮并上传您的3D/2D设计图,我们的专业团队将在2小时内为您提供一份DFM评估报告,助您优化设备成本。
📞电话:+86 185 6675 9667
📧邮箱:info@lsrpf.com
🌐网站: https://lsrpf.com/
免责声明
本页面内容仅供参考。LS Manufacturing 服务声明:对于信息的准确性、完整性或有效性,不作任何明示或暗示的陈述或保证。不应推断第三方供应商或制造商会通过 LS Manufacturing 网络提供性能参数、几何公差、特定设计特性、材料质量和类型或工艺。买方有责任自行核实。如需零件报价,请明确这些部分的具体要求。请联系我们了解更多信息。
LS制造团队
LS Manufacturing是一家行业领先的公司,专注于定制化制造解决方案。我们拥有超过15年的经验,服务过5000多家客户,专注于高精度CNC加工、钣金制造、 3D打印、注塑成型、金属冲压以及其他一站式制造服务。
我们工厂拥有超过100台最先进的五轴加工中心,并通过了ISO 9001:2015认证。我们为全球150多个国家和地区的客户提供快速、高效、高质量的制造解决方案。无论是小批量生产还是大规模定制,我们都能在24小时内以最快的速度满足您的需求。选择LS Manufacturing,意味着选择高效、优质和专业。
欲了解更多信息,请访问我们的网站: www.lsrpf.com

