 Français



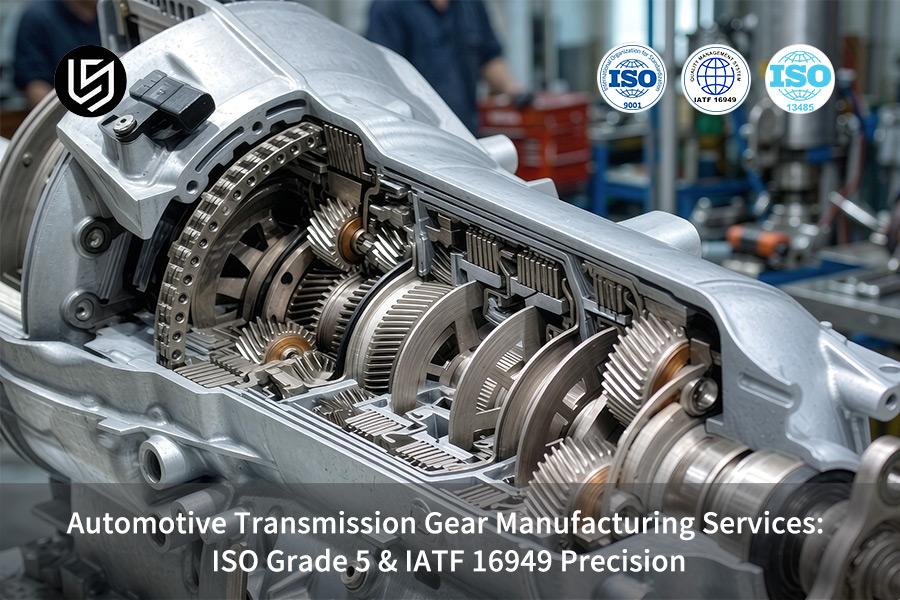
Le service de fabrication d'engrenages de transmission automobile est une solution de finition dure de grade ISO 5, qui résout le problème du bruit NVH des boîtes de vitesses EV à grande vitesse grâce à un contrôle de profil de ±0,005 mm .
Le processus de rectification certifié IATF 16949 de LS Manufacturing donne une rugosité de surface Ra ≤ 0,2 μm et Cpk ≥ 1,67 , réduisant les coûts de production totaux par pièce de 23 %.
Analyse des chiffres : Perspectives d'experts de LS Manufacturing
Le service de fabrication d'engrenages de transmission doit faire mieux que de se contenter de généralités sur la « haute précision ». La norme IATF 16949:2016 , qui constitue le fondement des systèmes de qualité de LS Manufacturing, garantit la reproductibilité de notre finition dure de grade 5 ISO à ±0,005 mm près en écart de profil. Nous l'avons nous-mêmes constaté sur des projets de réducteurs pour véhicules électriques, où les exigences de 72 dB NVH ont été largement dépassées.
Nos méthodes d'inspection sont conformes à la norme de précision des engrenages ISO 1328-1:2013 , norme internationale définissant la classe de tolérance des flancs des engrenages cylindriques. L'inspection à 100 % des flancs de dents du premier article, réalisée à l'aide d'un centre de mesure tridimensionnelle Zeiss, est conforme à la norme ISO 1328-1 et garantit un coefficient de tolérance (Cpk) ≥ 1 .
Ce guide a été rédigé par Gloria, spécialiste senior en prototypage rapide chez LS Manufacturing, forte de plus de 15 ans d'expérience dans l'ingénierie d'engrenages de précision. Vous souhaitez connaître la séquence exacte de paramètres qui a permis d'obtenir un traitement thermique sans déformation pour l'un de nos clients ? Contactez Gloria pour obtenir la réponse directement.
Points clés à retenir
- Amélioration extrême de la précision : grâce à la mise en œuvre des spécifications de précision ISO Grade 5 , les écarts de profil de dent et de pas seront soigneusement limités dans des tolérances extrêmement précises de ±0,003 mm et la rugosité de surface de Ra 0,2 μm sera maintenue, réduisant considérablement les NVH (bruit, vibrations et rudesse) dans les transmissions de véhicules électriques à grande vitesse.
- Contrôle de la qualité et prévention des défauts : en utilisant le cadre de l'IATF 16949 , la surveillance SPC et la prévention des erreurs FMEA, le taux de défauts parmi les engrenages fabriqués a été considérablement réduit de 12,5 % (approche traditionnelle) à 2,2 % .
- Optimisation des coûts et des délais : La conception optimisée du dispositif de fixation et le contrôle des paramètres de processus visant à réduire la distorsion ont permis de réduire le coût unitaire total des engrenages de 23 % et de réduire également le délai de livraison du premier lot de production de 35 % (de 14 jours à 9 jours) .
Pourquoi la précision de grade 5 ISO est-elle essentielle pour les transmissions de véhicules électriques ?
La précision ISO de classe 5 est le plus haut niveau de précision pour les engrenages, défini par la norme ISO 1328-1:2013. Elle résout le problème du sifflement des engrenages dans les transmissions de véhicules électriques fonctionnant entre 12 000 et 20 000 tr/min grâce à une tolérance de profil de dent de ±0,003 mm et une rugosité Ra de 0,2 μm . Le système d'engrenages de précision ISO de classe 5 empêche le sifflement supérieur à 85 dB observé dans les systèmes de classe 7, augmente la durée de vie de la transmission de plus de 40 % et assure un contact direct lors des applications à couple maximal sans masquer les bruits du moteur.
Suppression des NVH grâce à un contrôle précis du profil
Avec un faux-rond pouvant atteindre ±0,015 mm entre 12 000 et 20 000 tr/min , les engrenages de classe 7 génèrent un bruit inacceptable. Le service de fabrication d'engrenages pour transmissions automobiles de LS Manufacturing garantit une précision de ±0,003 mm pour le profil des dents et de ±0,004 mm pour l'angle d'attaque, réduisant ainsi les forces d'excitation à l'engrènement de 35 % . Une vitesse de meule de 1 200 à 1 500 tr/min et un débit de liquide de refroidissement ≥ 30 L/min , conformément à la norme IATF 16949, stabilisent davantage ce processus d'usinage d'engrenages pour un fonctionnement silencieux, spécifique aux véhicules électriques.
Prolonger la durée de vie en fatigue sous couple maximal
Une rugosité de surface inférieure à Ra 0,2 μm prévient la formation de micro-piqûres et est essentielle pour les engrenages fonctionnant à une dureté HRC de 58 à 62. Une profondeur de cémentation contrôlée de 0,6 à 0,8 mm , conforme à la norme ISO 6336-3 , contribue à prévenir la fatigue sous-jacente. Cette optimisation de l'état de surface des engrenages permet d'obtenir une durée de vie supérieure de 40 % à celle des engrenages de classe 8.
| Dimension | Niveau ISO 7 (Traditionnel) | Grade ISO 5 (LS Manufacturing) |
| Déviation du profil dentaire | ±0,015 mm | ±0,003 mm |
| rugosité de surface | Ra 0,6 μm | Ra 0,2 μm |
| Bruit à 15 000 tr/min | >85 dB | <72 dB |
| multiplicateur de durée de vie | 1× ligne de base | 1,4× |
Cette tolérance de ±0,003 mm sur le profil des dents permet une atténuation du bruit de 13 dB . Autrement dit, ce service d'engrenages de précision deviendra la seule option disponible pour les transmissions des véhicules électriques à haut régime.
- Définir un engrenage de précision de grade ISO 5 , avec une tolérance de profil de ±0,003 mm et une finition Ra de 0,2 microns pour toute transmission EV dépassant 12 000 tr/min .
- Tester chaque lot à l'aide d'une machine à mesurer tridimensionnelle Zeiss avec une précision ≤0,0009 mm conformément à la norme ISO 1328-1:2013 afin de garantir une prolongation constante de la durée de vie en fatigue des engrenages .
[Sources de données et points de référence] : Les données proviennent du rapport d'étalonnage officiel d'une machine à mesurer tridimensionnelle (MMT) Zeiss, plus précisément de la précision de mesure de 0,0009 mm et de l'erreur maximale admissible d'indication (MPEE), ainsi que de la norme de précision des engrenages ISO 1328-1:2013.
Comment la norme IATF 16949 garantit-elle le contrôle de la qualité de la production de masse ?
La norme IATF 16949 est le système de gestion de la qualité pour la prévention des défauts spécifiques à l'automobile. Elle traite la dérive dimensionnelle de la production en série grâce à l'application obligatoire des méthodes APQP, PPAP et FMEA. Ce fabricant d'engrenages, certifié IATF 16949, assure un contrôle SPC en temps réel pour tous les lots d'engrenages, avec une tolérance de ±0,008 mm et un Cpk ≥ 1,67 . Grâce à la traçabilité obligatoire des matériaux, depuis l'analyse spectrométrique de l'acier 20CrMnTi jusqu'à la documentation PPAP de niveau 3 , ce système de gestion de la qualité des engrenages élimine les lacunes liées à l'approbation des prototypes et aux défaillances en production.
Phase 1 – Prévention des risques APQP et FMEA
L'approche APQP consiste à réaliser une AMDEC en amont afin d'identifier les éventuelles déformations dues au traitement thermique et les brûlures de rectification avant l'usinage. Grâce à cette détection précoce, votre processus de qualification est raccourci de 30 % .
Phase 2 – Validation complète du niveau 3 du PPAP
La certification PPAP de niveau 3 exige un rapport dimensionnel complet de mesure tridimensionnelle (MMT), une analyse de la capacité et une analyse de la structure de mesure (MSA) pour un échantillon de 300 pièces. Dans le cadre de la conformité d'un fabricant d'engrenages automobiles sur mesure , chaque engrenage doit respecter une tolérance de profil de ±0,008 mm avant la montée en cadence de production.
Phase 3 – Surveillance SPC en temps réel
Les systèmes SPC contrôlent l'épaisseur des dents et le faux-rond toutes les 15 minutes pendant le processus de production. Un Cpk ≥ 1,67 garantit une production constante d'engrenages par un fabricant d'engrenages automobiles et vérifie la production en série grâce aux quantités commandées.
Le processus en trois étapes de validation transforme la précision du prototype en fiabilité pour la production en série.
- Spécifiez une soumission PPAP de niveau 3 avec une étude MSA et Cpk ≥ 1,67 pour tout fournisseur de contrôle de la qualité de la production d'engrenages .
- Besoin d'accéder aux données de mesure SPC en temps réel pendant la production afin de garantir que les tolérances restent dans les limites de ±0,008 mm .
[Source des données et référence] : Données issues de la base de données empiriques LS Manufacturing 2025–2026 (taille de l’échantillon > 1 200, y compris les dossiers de documentation PPAP de niveau 3 complets).
Téléchargez notre livre blanc sur la qualité des engrenages automobiles pour accéder aux modèles AMDEC, aux listes de contrôle de la documentation PPAP et aux protocoles de surveillance SPC qui permettent de passer de l'approbation du prototype à la production en série sans dérive dimensionnelle.
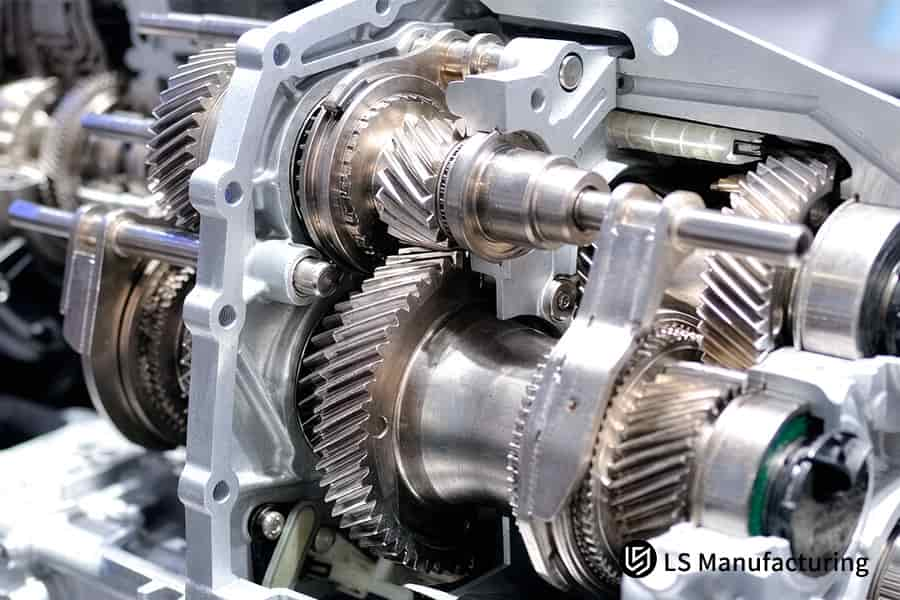
Figure 1 : Le taillage par génération permet de façonner l'arbre d'engrenage de transmission avec une précision de pas de 0,015 mm.
Quels procédés d'usinage permettent d'obtenir des tolérances d'engrenage inférieures au micron ?
La précision des tolérances d'engrenage inférieures au micron est garantie par la combinaison d'un processus de fraisage, de rectification de forme et de rectification de finition dure. Ce processus résout le problème de déviation du pas causé par la relaxation des contraintes après cémentation, grâce à la séparation de l'enlèvement de matière du processus de rectification. Le service de fabrication d'engrenages de précision utilise plusieurs étapes de traitement thermique pour éviter l'accumulation de déformations, assurant ainsi la stabilité des tolérances d'engrenage inférieures au micron tout au long des lots de production.
Tableau comparatif des processus
| Scène | Paramètres clés |
| Ébauche par taillage/façonnage | Tolérance ±0,015 mm , Ra 1,6 μm , enlèvement de matière en vrac |
| Après traitement thermique de cémentation | La dureté est augmentée jusqu'à HRC 58-62, prête pour une finition dure |
| finition finale par meulage de forme | Verrous de classe ISO 5, tolérance ±0,003 mm, Ra 0,2 μm |
Ce cycle en trois étapes sépare la déformation thermique avant la finition finale des ébauches pour produire le produit destiné au service de fabrication d'engrenages de transmission automobile qui répond aux normes de grade 5 via la chaîne de processus de rectification d'engrenages contrôlée.
- Pour une précision d'usinage d'engrenages supérieure à HRC 55 pour les jeux d'engrenages EV, utilisez un cycle de rectification d'engrenages en deux étapes (ébauche par taillage et finition dure).
- La vérification après le processus sur une machine à mesurer tridimensionnelle Zeiss avec une précision ≤0,0009 mm prouve la conformité aux tolérances pour tous les lots.
Quelles méthodes de traitement thermique permettent d'éviter la déformation de l'acier cémenté ?
La trempe contrôlée lors de la cémentation est une technique qui combine une cémentation à température contrôlée et une trempe forcée en matrice. Elle permet de corriger la déformation non linéaire des engrenages pendant le traitement thermique. Ce procédé de contrôle de la déformation par trempe, utilisé par les fabricants d'engrenages automobiles, emploie des presses de trempe et un logiciel de surveillance des déformations pour réduire la déformation de plus de 60 % après traitement thermique.
Matrice de décision
- Cémentation conventionnelle : absence de contrôle de la déformation, distorsion supérieure à 0,05 mm , entraînant des fractures de meulage ou des rebuts.
- Cémentation sous pression contrôlée LS Manufacturing : profondeur de cémentation constante de 0,8 à 1,2 mm , dureté HRC 58 à 62, distorsion inférieure à 0,01 mm .
- Avantage technique : Garantit la préservation des matières premières pour les opérations de finition ultérieures.
Le chemin thermique spécifié assurera l'uniformité de la trempe des engrenages et la conformité à la norme ISO 683-2 de notre fabricant d'engrenages automobiles sur mesure aux exigences standard pour le traitement thermique de l'acier allié.
- Spécifiez la trempe sous pression avec surveillance de la déformation pour toute commande de fabricant d'engrenages IATF 16949 relative au traitement thermique des aciers alliés 20CrMnTi et 8620H .
- Exiger un contrôle CMM après traitement thermique des déformations des engrenages ne dépassant pas 0,01 mm avant rectification afin de garantir l' uniformité de la profondeur de cémentation sur l'ensemble du lot.
[Sources de données et points de référence] : Données dérivées de la spécification ISO 683-2 pour les aciers alliés trempables et des journaux d'inspection métallographiques de traitement thermique de LS Manufacturing (Projet n° #AUTO-2026-8891).
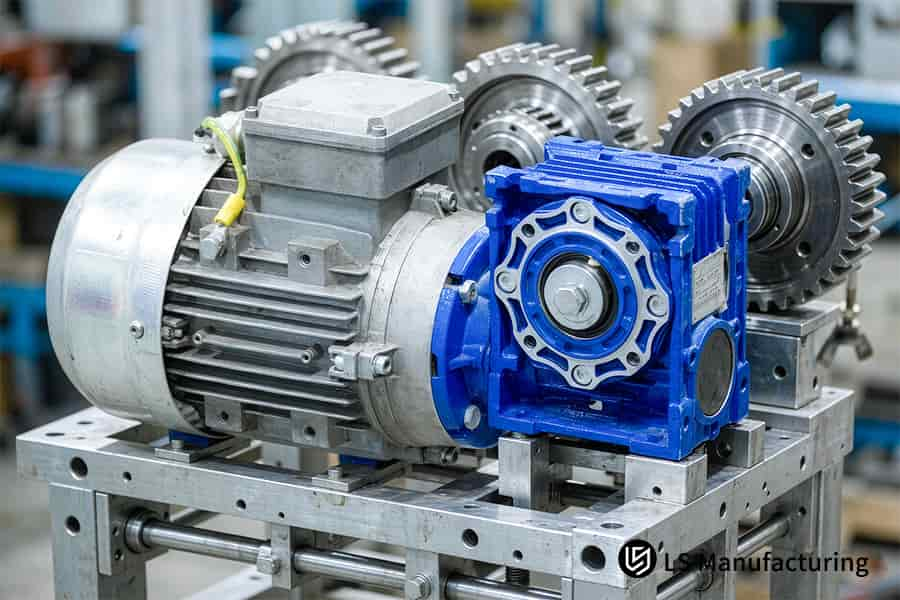
Figure 2 : La finition par taillage d'engrenages du carter du réducteur à vis sans fin atteint une planéité de 0,05 mm.
Comparaison rapide de la précision et de la qualité des engrenages de transmission
Lors du choix de la technologie d'usinage et du niveau de qualité des engrenages de transmission automobile , divers paramètres des processus de fabrication influent considérablement sur les performances et le coût de production des engrenages. Le tableau ci-dessous présente les différences techniques entre les solutions de fabrication d'engrenages automobiles de LS Manufacturing et les solutions conventionnelles :
| Dimension Processus et Qualité | Solution d'usinage général conventionnelle | Solution de fabrication LS | Norme de mesure / Base |
| Classe de précision des engrenages (ISO 1328) | Niveau ISO 7 – Niveau 8 | Grade ISO 5 (Grade ultra-précis) | Instrument de mesure d'engrenages Zeiss CMM |
| Alignement dentaire / Tolérance de profil | ±0,015 mm à ±0,02 mm | ±0,003 mm (Grade ultra-précis) | ISO 286 / ASME Y14.5 |
| Rugosité de la surface dentaire (Ra) | Ra 0,8 μm – Ra 1,2 μm | Ra 0,2 μm | Profilomètre à stylet Mitutoyo |
| Dureté et profondeur du traitement thermique | HRC 50–55 (profondeur irrégulière) | HRC 58–62 (couche carburée 0,8–1,2 mm) | Section métallographique du testeur de dureté Vickers |
| Système de contrôle de la qualité | Inspection de qualité de base ISO 9001 uniquement | IATF 16949 + APQP/PPAP complet | Certification tierce partie IATF 16949 |
| Taux de défauts/rebuts par lot | 8 % – 12,5 % | Moins de 2,2% | Statistiques de production réelles |
Comme illustré ci-dessus, LS Manufacturing améliore la précision des engrenages jusqu'à la norme ISO 5 , minimise la rugosité de surface à Ra 0,2 μm et parvient à réduire le taux de défauts d'usinage par lots à 2,2 % , assurant ainsi le silence et la fiabilité du système de transmission.
Comment une analyse DFM avancée peut-elle réduire les coûts de fabrication des engrenages ?
L' analyse avancée DFM est un processus d'ingénierie de pré-production qui élimine les tolérances trop serrées et les étapes d'usinage excessives grâce à la simulation 3D et à l'optimisation des tolérances. Ce processus permet d'éliminer les congés de raccordement, les dégagements d'outil et les zones de tolérance trop étroites sur les surfaces non critiques. En assouplissant les tolérances non essentielles à ±0,015 mm et en garantissant ±0,003 mm sur le profil de la dent et le logement du palier, ce processus réduit le nombre de passes de rectification et diminue significativement le coût unitaire. Cette optimisation de la conception des engrenages permet de réduire directement les coûts de fabrication des engrenages de transmission sans compromettre les performances.
Tableau comparatif des processus
| Aspect | Sans optimisation DFM | Optimisation DFM avec LS Manufacturing |
| Spécifications de tolérance | Toutes les caractéristiques ±0,003 mm | Non critique ±0,015 mm, critique ±0,003 mm |
| Passes de meulage requises | 5 passes | 2 passes |
| taux de récupération | Élevé en raison d'une surspécification | Réduction grâce à un tolérancement ciblé |
| Coût unitaire | 185 $ | 142 $ (−23 %) |
Cette approche de tolérancement ciblée permet de préserver les performances des fabricants d'engrenages automobiles sur mesure sans générer de gaspillage lié à un surdimensionnement. Elle offre ainsi la possibilité d'un processus de tolérancement des engrenages réussi.
- Avant tout engagement concernant l'outillage, demandez à votre fournisseur un rapport d'étude DFM détaillé indiquant la classification des tolérances en surfaces critiques et non critiques.
- Lors de la demande d'un devis d'engrenage personnalisé , analysez le prix optimisé de l'engrenage par rapport aux dessins initiaux pour confirmer l' analyse de réduction des coûts de l'engrenage .
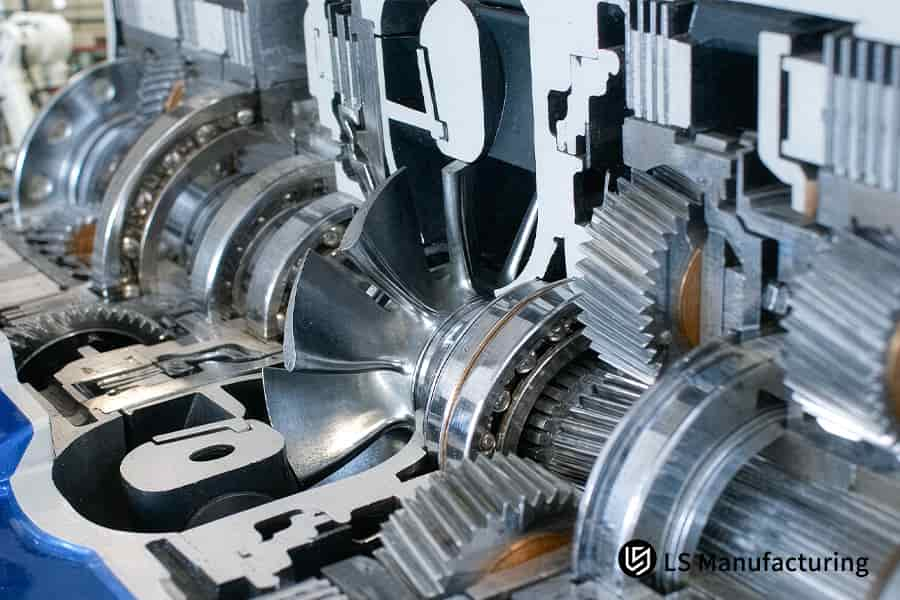
Figure 3 : L'usinage du corps de vanne perce la plaque de commande hydraulique avec une tolérance de perçage de 0,02 mm.
Pourquoi le contrôle statistique des procédés (SPC) en temps réel est-il essentiel pour les engrenages de transmission à grand volume ?
Le contrôle statistique des processus en temps réel (SPC en temps réel) est un système automatisé qui corrige les dérives dimensionnelles dues à l'usure des outils et à la dilatation thermique grâce à un contrôle continu du coefficient Cpk et une boucle de rétroaction. Des instruments de mesure électroniques analysent les tendances de la dimension X, et le système ajuste automatiquement les paramètres de la rectifieuse lorsque le Cpk descend en dessous de 1,67 . La surveillance SPC en temps réel des engrenages garantit un taux de rebut inférieur à 2,2 % .
Étape 1 – Collecte automatisée des données
La station de mesure post-traitement inspecte 100 % de l'épaisseur des dents d'engrenage et du faux-rond du pas par lot pour garantir la qualité du service de fabrication d'engrenages de transmission automobile .
Étape 2 – Calcul du contrôle de tendance
Le moteur SPC génère le graphique X-barre et analyse les fluctuations du Cpk. Un seuil de CPK de 1,67 pour un engrenage déclenchera une correction avant qu'une non-conformité ne survienne.
Étape 3 – Compensation en boucle fermée
Toute variation dimensionnelle générera une commande de décalage au niveau du micron renvoyée à la rectifieuse CNC, permettant d'atteindre la tolérance requise de ±0,008 mm en quelques minutes, confirmant ainsi la précision du service d'engrenage fourni.
- Un Cpk minimum de 1,67 ainsi qu'un retour d'information de compensation automatique lors de l'audit de tout fabricant d'engrenages IATF 16949 sont indispensables pour les commandes en volume élevé.
- Un contrôle à 100 % par lot avec un rapport SPC en temps réel doit être spécifié pour maintenir la qualité des engrenages à haut volume .
[Source des données et référence] : Données issues de l'analyse automatisée des dessins DFM 3D/2D et des journaux de mesures SPC en ligne de LS Manufacturing pour 2025-2026 (taille de l'échantillon > 1 200).
Quels équipements d'inspection valident la précision de niveau 5 de la norme ISO 1328 ?
La vérification de la précision de classe 5 selon la norme ISO 1328 est une opération de mesure qui requiert des centres d'inspection spécialisés pour les engrenages. Ces centres sont équipés de machines à mesurer tridimensionnelles (MMT) spécifiques, dotées de logiciels de haute précision pour la mesure de la forme des engrenages et de systèmes de palpage submicroniques. Grâce à des mesures spatiales précises et à une numérisation 3D complète, cette méthode résout le problème de l'incapacité des instruments de mesure traditionnels à mesurer l'écart total de profil (Fα) ou l'écart total d'hélice (Fβ). La vérification de la précision des engrenages de classe 5 selon la norme ISO est effectuée à l'aide d'un système de métrologie spécifique qui fournit une analyse complète de la forme des dents, évitant ainsi tout défaut non détecté lors des mesures.
Matrice de décision
- Contrôle ponctuel conventionnel au pied à coulisse : ne mesure pas l’écart de pas, de sorte que des défauts potentiels se transmettent au processus d’assemblage.
- Mesure d'engrenages par machine à mesurer tridimensionnelle Zeiss : précision de 0,0009 mm MPEE ; tous les graphiques sont conformes à la norme ISO 1328 Grade 5 ; un rapport complet de numérisation d'engrenages est produit pour chaque lot.
- Garantie de livraison de qualité : graphiques de mesure CMM complets et données dimensionnelles critiques à 100 % par envoi ; garantit une conformité totale du service d’engrenages de précision sans défaut pour tout projet de fabricant d’engrenages IATF 16949 .
- Exige des rapports d'inspection Zeiss CMM avec MPEE ≤ 0,0009 mm pour tout protocole de vérification de tolérance d'engrenage conforme au grade 5.
- Identifier les certificats de rugosité de surface Mitutoyo indiquant Ra 0,2 μm ainsi que la documentation CMM pour une traçabilité complète.
Comment choisir le bon fabricant d'équipements automobiles sur mesure ?
Choisir un fabricant d'engrenages automobiles sur mesure adapté exige d'examiner les capacités du fournisseur selon quatre piliers : la certification du système qualité, la maîtrise de la rectification dure, une approche DFM (Design for Manufacturing) et une expertise en ingénierie. Cette expertise permet d'éviter les risques liés aux essais d'outillage à répétition et aux coûts excessifs, grâce à une sélection rigoureuse basée sur les normes IATF 16949, une tolérance de ±0,003 mm et une capacité de prototypage rapide. Un bon fabricant d'engrenages automobiles sur mesure possède ces qualités et maîtrise les coûts de fabrication des engrenages de transmission grâce à une sélection rigoureuse de ses fournisseurs.
Étape 1 – Audit des certifications de qualité
Vérifiez la validité des certificats IATF 16949:2016 et ISO 9001. Ce système de contrôle qualité distingue les fabricants qualifiés pour l'automobile des autres ateliers d'usinage qui ne disposent pas de système PPAP.
Étape 2 – Évaluation du matériel d’usinage et d’inspection
Assurez-vous de disposer de rectifieuses de forme pour engrenages et d'équipements de mesure tridimensionnelle Zeiss. Ceci garantira la qualification du fournisseur d'engrenages nécessaire pour une tolérance de ±0,003 mm sur la forme des dents .
Étape 3 – Test de réactivité de l'ingénierie
Téléchargez un dessin et mesurez la rapidité du retour d'information DFM ; LS Manufacturing s'engage à réaliser une analyse professionnelle sous 2 heures . Ce délai d'analyse DFM rapide permet de prendre des décisions plus rapides concernant l'approvisionnement en prototypes d'engrenages avant tout engagement sur l'outillage.
- Ne demandez un devis pour un équipement personnalisé qu'après que le fournisseur ait réussi la vérification IATF 16949 et Zeiss CMM , garantissant ainsi que le prix indiqué reflète la véritable capacité de production.
- Exiger un délai de référence de 9 jours pour le premier article lors de la comparaison des fournisseurs afin de valider à la fois le délai de fabrication des engrenages et la capacité de production.
[Source des données et référence] : Les données proviennent des enregistrements d'évaluation des performances de la chaîne d'approvisionnement des clients automobiles de LS Manufacturing pour 2025-2026.
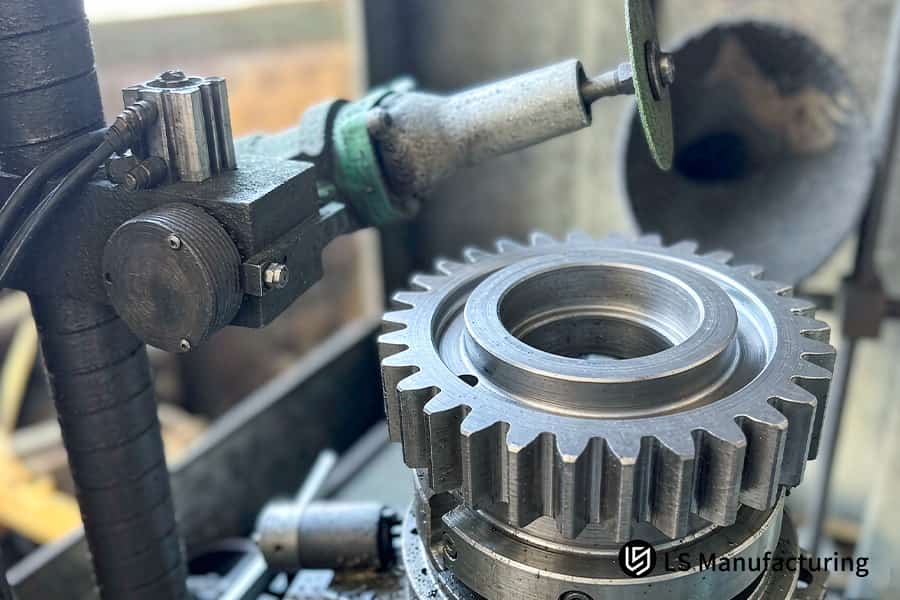
Figure 4 : Le meulage des engrenages ébavure les dents d'un engrenage droit à l'aide d'une meule abrasive rotative.
Services de fabrication d'engrenages sur mesure pour transmissions automobiles LS Manufacturing : Engrenages planétaires : précision ISO Grade 5 et optimisation des coûts
Le procédé de fabrication d'engrenages sur mesure de LS Manufacturing repose sur une approche de rectification de précision et de conception pour la fabrication (DFM) qui résout les problèmes liés à la norme ISO Grade 7 et réduit le taux de rebut de 12,5 % grâce à la rectification de forme, un système de serrage hydraulique à mandrin et un traitement thermique de relaxation des contraintes. Il en résulte un écart d'hélice de ±0,003 mm et une réduction des coûts de 23 %. Ce procédé intègreun contrôle précis de la précision des engrenages dès le premier essai, transformant ainsi des engrenages planétaires bruyants en composants de transmission.
Défi du client
Le processus de fabrication actuel fourni par le fournisseur de niveau 1 produisait des engrenages planétaires de grade ISO 7 avec un faux-rond de ±0,015 mm , créant un bruit NVH de 12 dB et un taux de rebut de 12,5 % à 185 $ par pièce.
Solution de fabrication LS
LS Manufacturing a utilisé la rectification de forme au lieu du taillage ( Ra 0,2 μm, HRC 58-62 ). Une ovalisation de ±0,007 mm a été observée sur les cannelures à parois minces lors des premiers essais. L'approche novatrice consiste à utiliser un mandrin expansible hydraulique et un traitement de relaxation des contraintes à basse température afin de prévenir toute déformation. La solution de rectification d'engrenages a permis de réduire le taux de rebut à 2,2 % ±0,003 mm .
Résultats et valeur
Le prix unitaire a été réduit à 142 $ (soit une baisse de 23 %) . Le délai de livraison du premier article a été ramené à 9 jours (soit une réduction de 35 %). Les 2 500 pièces ont subi des tests de fatigue jusqu'à 1 000 heures. Le rapport PPAP de niveau 3 et les résultats des tests CMM pour la norme ISO 5 ont été obtenus, ce qui permet une livraison dans les délais du projet de véhicule électrique tout en optimisant les coûts des engrenages .
- Appliquer un mandrin d'expansion hydraulique et un procédé de relaxation des contraintes pour les engrenages planétaires à paroi mince afin d'éviter l'ovalisation.
- Recevoir les résultats des tests PPAP de niveau 3 et CMM afin de maintenir une tolérance de ±0,003 mm .
[Source de données et référence] : Données issues du journal d'examen de la mise en œuvre du projet de composants automobiles LS Manufacturing 2026 (ID du projet : #AUTO-2026-8891 ; taille de l'échantillon N = 2 500 unités).
Améliorez la précision de vos engrenages planétaires de la norme ISO 7 à la norme ISO 5 à un coût inférieur de 23 % et avec seulement 2,2 % de défauts. Demandez dès aujourd'hui votre devis pour la fabrication d'engrenages sur mesure.

FAQ
1. Quel niveau de précision LS Manufacturing peut-elle atteindre pour les engrenages automobiles sur mesure ?
LS Manufacturing n'a jamais manqué d'atteindre la norme d'ultra-précision ISO 1328 de grade 5 en matière de précision des engrenages grâce à des tolérances critiques de profil de dent et de faux-rond radial contrôlées à ±0,003 mm et à une finition de surface de dent de Ra 0,2 μm .
Source des données : rapport d'inspection de la machine à mesurer tridimensionnelle Zeiss
2. Comment votre équipe contrôle-t-elle la déformation de l'acier pendant le traitement thermique de cémentation ?
En utilisant le système intégré de cémentation et de trempe à température contrôlée le plus récent en conjonction avec des dispositifs hydrauliques, LS Manufacturing a réussi à obtenir une profondeur de cémentation contrôlée de l'acier 20CrMnTi jusqu'à 0,8-1,2 mm , soit 60 % de moins que les procédés conventionnels, avec une dureté allant de HRC 58 à 62 .
Source des données : Rapport d'analyse métallographique de LS Manufacturing n° AUTO-2026-8891
3. LS Manufacturing peut-elle fournir une documentation PPAP complète pour les commandes en volume élevé ?
En tant que fabricant d'engrenages certifié IATF 16949 , LS Manufacturing propose une gamme complète de documents PPAP de niveau 1 à 5, d'AMDEC, de plans de contrôle et de rapports d'inspection dimensionnelle CMM sur demande de nos clients à des fins de traçabilité et de conformité complètes.
Source des données : documentation du système qualité IATF 16949
4. À combien d'économies puis-je m'attendre en optimisant la conception pour la fabrication des engrenages avec LS Manufacturing ?
Grâce à l'optimisation des tolérances dimensionnelles non critiques à ±0,015 mm et à un processus de découpe amélioré grâce à la conception pour la fabrication (DFM), LS Manufacturing est en mesure de proposer à ses clients des économies de 15 % à 35 % . Cela a été démontré dans un cas précis où l'entreprise a réalisé une économie de 23 % .
Source des données : Base de données de performances réelles de LS Manufacturing
5. Quel est le délai de livraison typique pour les engrenages de transmission prototypes sur mesure ?
Grâce à une méthode de production rapide d'engrenages performante, LS Manufacturing a réduit de 35 % le délai de conception des prototypes. Le processus complet, de l'examen des plans à la livraison, en passant par les tests CMM, ne prend généralement que 9 jours ouvrables .
Source des données : Journal de planification de la production de LS Manufacturing #AUTO-2026-8891
6. Quelles sont les matières premières disponibles pour la fabrication d'engrenages de transmission robustes ?
LS Manufacturing dispose en stock de divers aciers alliés à haute résistance, notamment le 20CrMnTi, le 8620H, le 17CrNiMo6 et le 4340 , tous accompagnés de certificats de matériaux d'usine d'origine et de rapports d'analyse spectrale pour une traçabilité complète des matériaux et une assurance qualité .
Source des données : Norme ISO 683-2 sur les aciers alliés
7. Comment contrôlez-vous la constance de la production de masse sur des milliers d'engrenages ?
LS Manufacturing a mis en œuvre un système de contrôle statistique des processus en temps réel qui calcule automatiquement la valeur Cpk en veillant à ce que Cpk soit égal ou supérieur à 1,67 pour maintenir le taux de défauts en dessous de 2,2 % tout au long du processus de production de masse en termes de tous les paramètres d'engrenage .
Source des données : Journaux de surveillance SPC automatisée de LS Manufacturing
8. Comment puis-je demander un devis personnalisé pour un équipement destiné à mon projet d'ingénierie ?
Il vous suffit de télécharger vos conceptions 3D/2D aux formats STEP et DXF, et les ingénieurs de LS Manufacturing vous fourniront un devis détaillé ainsi qu'un rapport d'analyse gratuit de conception pour la fabrication portant sur l'outillage, le temps de cycle et la planification des inspections en 2 heures .
Source des données : Engagement de réponse du service client de LS Manufacturing
Résumé
LS Manufacturing répond à vos exigences de précision et de NVH (bruit, vibrations et dureté) pour les engrenages automobiles grâce à une rectification ultra-précise de classe ISO 5 et à la certification IATF 16949. Nous atteignons des tolérances de ±0,003 mm , rompons avec l'idée reçue selon laquelle précision rime avec prix élevés et réduisons vos coûts de 23 % tout en raccourcissant vos délais de livraison de 35 %.
Vous en avez assez des problèmes avec votre fournisseur d'équipements ? Trop de bruit dû aux vibrations et au bruit, des délais de livraison interminables ou un taux de rebut élevé ? Cliquez simplement sur le bouton « Obtenir un devis gratuit » et téléchargez vos conceptions 3D/2D. Notre équipe de professionnels vous fournira un rapport d'analyse de fabrication (DFM) sur l'optimisation des coûts de vos équipements en seulement 2 heures.
📞Tél. : +86 185 6675 9667
📧 Courriel : info@lsrpf.com
🌐Site web : https://lsrpf.com/
Clause de non-responsabilité
Le contenu de cette page est fourni à titre informatif uniquement. Services de LS Manufacturing. Aucune déclaration ni garantie, expresse ou implicite, n'est donnée quant à l'exactitude, l'exhaustivité ou la validité des informations. Il ne faut pas en déduire qu'un fournisseur ou fabricant tiers fournira, par l'intermédiaire du réseau LS Manufacturing, les paramètres de performance, les tolérances géométriques, les caractéristiques de conception spécifiques, la qualité et le type des matériaux ou la qualité de la main-d'œuvre. Ces informations relèvent de la responsabilité de l'acheteur. Demande de devis pour des pièces . Veuillez préciser vos exigences concernant ces sections. Contactez-nous pour plus d'informations .
Équipe de fabrication LS
LS Manufacturing est une entreprise leader du secteur , spécialisée dans les solutions de fabrication sur mesure. Forte de plus de 15 ans d'expérience et de plus de 5 000 clients, elle se concentre sur l'usinage CNC de haute précision, la fabrication de tôlerie , l'impression 3D , le moulage par injection , l'emboutissage et d'autres services de fabrication intégrés.
Notre usine est équipée de plus de 100 centres d'usinage 5 axes de pointe, certifiés ISO 9001:2015. Nous fournissons des solutions de fabrication rapides, efficaces et de haute qualité à des clients dans plus de 150 pays à travers le monde. Qu'il s'agisse de petites séries ou de personnalisations à grande échelle, nous répondons à vos besoins avec une livraison express sous 24 heures. Choisir LS Manufacturing, c'est choisir l'efficacité, la qualité et le professionnalisme.
Pour en savoir plus, consultez notre site web : www.lsrpf.com

