 Português (Brasil)



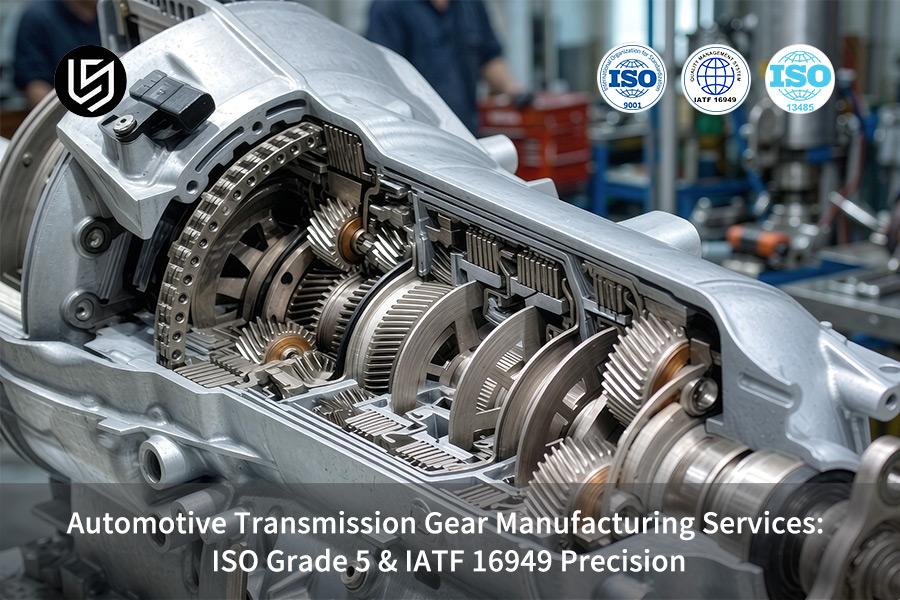
O serviço de fabricação de engrenagens de transmissão automotiva é uma solução de acabamento rígido de grau 5 da ISO, que resolve o problema de ruído NVH (ruído, vibração e aspereza) em caixas de câmbio de veículos elétricos de alta velocidade por meio do controle de perfil de ±0,005 mm .
O processo de retificação da LS Manufacturing, certificado pela IATF 16949, produz uma rugosidade superficial Ra ≤ 0,2 μm e um Cpk ≥ 1,67 , reduzindo os custos totais de produção por peça em 23%.
Por trás dos números: Visão especializada da LS Manufacturing
O serviço de fabricação de engrenagens de transmissão precisa ir além de generalizações sobre "alta precisão". A norma IATF 16949:2016 , que serve de base para os sistemas de qualidade da LS Manufacturing, permite que nosso acabamento duro de grau 5 ISO seja reproduzível com uma variação de perfil de até ±0,005 mm . Nós mesmos comprovamos isso em projetos de redutores para veículos elétricos, onde os requisitos de 72 dB NVH foram superados.
Nossos métodos de inspeção seguem a norma de precisão de engrenagens ISO 1328-1:2013 — esta é a norma internacionalmente reconhecida que define a classe de tolerância para flancos em engrenagens cilíndricas. Nossa inspeção de 100% dos flancos dos dentes da primeira peça, utilizando um centro de engrenagens CMM Zeiss, segue a norma ISO 1328-1 e garante Cpk ≥ 1 .
Este guia foi escrito por Gloria, especialista sênior em prototipagem rápida da LS Manufacturing, com mais de 15 anos de experiência em engenharia de engrenagens de precisão. Interessado em saber a sequência exata de parâmetros que ajudou a obter um tratamento térmico sem distorções para um de nossos clientes? Envie uma mensagem para Gloria e receba a resposta diretamente dela.
Principais conclusões
- Aprimoramento da Precisão Extrema: Com a implementação das especificações de precisão ISO Grau 5 , os desvios no perfil e no passo dos dentes serão cuidadosamente limitados dentro de tolerâncias extremamente precisas de ±0,003 mm , e a rugosidade superficial de Ra 0,2 μm será mantida, reduzindo significativamente o NVH (ruído, vibração e aspereza) em transmissões de veículos elétricos de alta velocidade.
- Controle de Qualidade e Prevenção de Defeitos: Utilizando a estrutura da IATF 16949 , o monitoramento SPC e a prevenção de erros FMEA, a taxa de defeitos entre as engrenagens fabricadas foi drasticamente reduzida de 12,5% (abordagem tradicional) para 2,2% .
- Otimização de custos e prazos de entrega: O projeto otimizado do dispositivo de fixação e o controle dos parâmetros do processo para reduzir a distorção resultaram na redução do custo unitário total das engrenagens em 23% e também na redução do prazo de entrega do primeiro lote de produção em 35% (de 14 dias para 9 dias) .
Por que a precisão de grau 5 da norma ISO é essencial para transmissões de veículos elétricos?
A precisão de grau 5 da ISO é o nível mais alto de precisão para engrenagens, definido na norma ISO 1328-1:2013. Ela resolve o problema do ruído de engrenagem em transmissões de veículos elétricos que operam entre 12.000 e 20.000 rpm , utilizando uma tolerância de perfil de dente de ±0,003 mm e Ra de 0,2 μm . O sistema de engrenagens de precisão de grau 5 da ISO evita o ruído de engrenagem acima de 85 dB que ocorre no sistema de engrenagens de grau 7, aumenta a vida útil da transmissão em mais de 40% e proporciona contato linear durante a operação com torque máximo, sem mascarar os sons do motor.
Supressão de NVH por meio de controle preciso do perfil.
Com uma excentricidade de até ±0,015 mm entre 12.000 e 20.000 rpm , as engrenagens de Grau 7 produzem ruído inaceitável. O serviço de fabricação de engrenagens para transmissões automotivas da LS Manufacturing garante uma precisão de ±0,003 mm para o perfil do dente e ±0,004 mm para o desvio de passo, reduzindo as forças de excitação da malha em 35% . A velocidade da rebolo de 1200 a 1500 rpm e o fluxo de fluido de corte de ≥ 30 L/min , de acordo com a norma IATF 16949, estabilizam ainda mais o processo de usinagem das engrenagens , garantindo uma operação silenciosa específica para veículos elétricos.
Prolongando a vida útil sob condições de torque máximo
A rugosidade superficial inferior a Ra 0,2 μm previne a formação de micropitting e é essencial para engrenagens operadas com dureza HRC 58–62 . A profundidade controlada da camada cementada, de 0,6–0,8 mm , conforme a norma ISO 6336-3 , ajuda a prevenir a fadiga subsuperficial. Essa otimização do acabamento superficial da engrenagem resulta em uma vida útil 40% maior em comparação com a classe 8.
| Dimensão | Grau ISO 7 (Tradicional) | Grau ISO 5 (Fabricação LS) |
| Desvio do perfil dentário | ±0,015 mm | ±0,003 mm |
| rugosidade da superfície | Ra 0,6 μm | Ra 0,2 μm |
| Ruído a 15.000 rpm | >85 dB | <72 dB |
| Multiplicador de vida útil | 1× linha de base | 1,4× |
Essa tolerância de ±0,003 mm no perfil do dente é responsável pela atenuação de ruído de 13 dB . Em outras palavras, esse serviço de engrenagens de precisão se tornará a única opção disponível para transmissões de veículos elétricos de alta rotação.
- Defina engrenagem de precisão de grau ISO 5 , com uma tolerância de perfil de ±0,003 mm e um acabamento Ra de 0,2 mícrons para qualquer transmissão de veículo elétrico que exceda 12.000 rpm .
- Testar cada lote usando uma máquina de medição por coordenadas (CMM) Zeiss com precisão ≤0,0009 mm , de acordo com a norma ISO 1328-1:2013, para garantir uma extensão consistente da vida útil das engrenagens em relação à fadiga .
[Fontes de Dados e Referências]: Os dados são derivados do relatório oficial de calibração de uma CMM (Máquina de Medição por Coordenadas) da Zeiss — especificamente a precisão de medição de 0,0009 mm e o MPEE (Erro Máximo Permitido de Indicação) — e da norma de precisão de engrenagens ISO 1328-1:2013.
Como a norma IATF 16949 garante o controle de qualidade na produção em massa?
A norma IATF 16949 é o sistema de gestão da qualidade para prevenção de defeitos específico para a indústria automotiva, que aborda a deriva dimensional na produção em massa por meio da aplicação obrigatória de APQP, PPAP e FMEA. Este fabricante de engrenagens, certificado pela IATF 16949, garante o controle estatístico de processo (CEP) em tempo real para todos os lotes de engrenagens com tolerância de ±0,008 mm e Cpk ≥1,67 . Através da rastreabilidade obrigatória dos materiais, desde a análise espectrométrica do aço 20CrMnTi até a documentação PPAP nível 3 , este sistema de gestão da qualidade de engrenagens elimina a vulnerabilidade da aprovação de protótipos e das falhas em larga escala.
Fase 1 – Prevenção de Riscos APQP e FMEA
Na abordagem APQP, a FMEA é realizada primeiro e identifica possíveis distorções no tratamento térmico e queimaduras de retificação antes da usinagem das ferramentas. Seu processo de qualificação é reduzido em 30% devido à detecção precoce proporcionada pela abordagem APQP.
Fase 2 – Validação completa do PPAP Nível 3
O nível 3 do PPAP exige um relatório dimensional completo de CMM, MSA e análise de capacidade para amostras de 300 peças. No contexto da conformidade de um fabricante de engrenagens automotivas personalizadas , cada engrenagem deve estar dentro da tolerância de perfil de ±0,008 mm antes do aumento da produção.
Fase 3 – Monitoramento SPC em tempo real
Os sistemas SPC monitoram a espessura dos dentes e as medições de excentricidade a cada 15 minutos durante o processo de produção. Um Cpk ≥ 1,67 garante a consistência na produção de engrenagens por um fabricante de engrenagens automotivas e verifica a produção em massa por meio de seus volumes de pedidos.
O processo de três etapas de controle transforma a precisão do protótipo em confiabilidade na produção em massa.
- Especificar a submissão PPAP Nível 3 com estudo MSA e Cpk ≥ 1,67 para qualquer fornecedor de controle de qualidade na produção de engrenagens .
- É necessário ter acesso a dados de medição SPC em tempo real durante a produção para garantir que as tolerâncias permaneçam dentro de ±0,008 mm .
[Fonte de dados e parâmetro de referência]: Dados derivados do banco de dados empírico LS Manufacturing 2025–2026 (tamanho da amostra >1.200, incluindo pacotes completos de documentação PPAP Nível 3).
Baixe nosso White Paper sobre Qualidade de Engrenagens Automotivas para obter os modelos de FMEA, listas de verificação de documentação PPAP e protocolos de monitoramento SPC que facilitam a transição da aprovação do protótipo para a produção em volume sem desvios dimensionais.
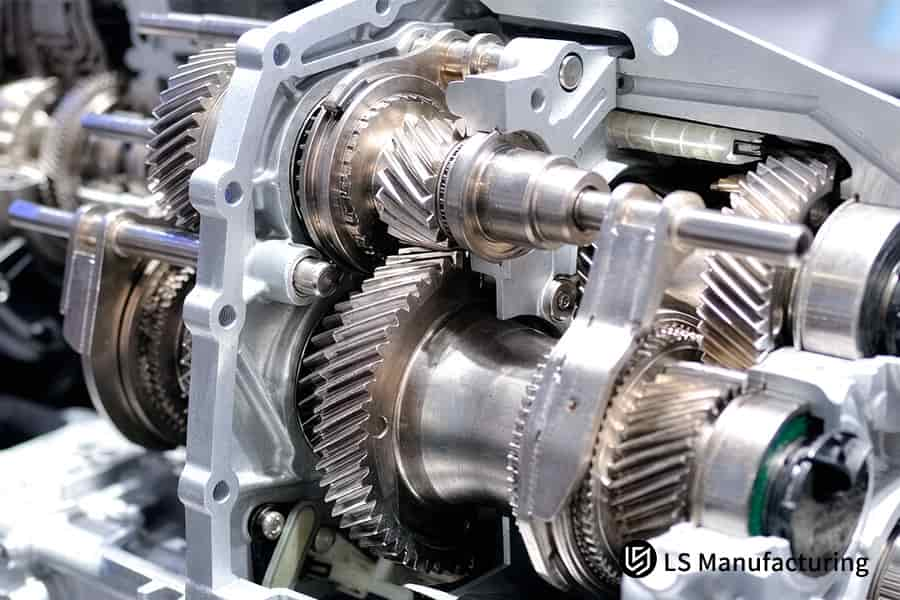
Figura 1: A fresagem de engrenagens molda o eixo da engrenagem de transmissão com uma precisão de passo de 0,015 mm.
Quais processos de usinagem garantem tolerâncias submicrométricas em engrenagens?
A tolerância para engrenagens na faixa de submicrômetros é garantida pela combinação de fresas, retificação de forma e retificação de acabamento duro, o que resolve o problema do desvio de passo causado pelo alívio de tensões após a cementação, separando a remoção de material do processo de retificação. O serviço de engrenagens de precisão utiliza múltiplas etapas de processo térmico para evitar o acúmulo de distorções, proporcionando estabilidade da tolerância submicrônica em todos os lotes de produção.
Tabela de comparação de processos
| Estágio | Parâmetros-chave |
| Usinagem de desbaste por fresa/conformação | Tolerância ±0,015 mm , Ra 1,6 μm , remoção de material em massa |
| Após tratamento térmico de cementação | A dureza é aumentada para HRC 58-62, pronta para acabamento duro. |
| Acabamento final de retificação | Fechaduras em ISO Grau 5, tolerância ±0,003 mm, Ra 0,2 μm |
Este ciclo de três etapas separa a distorção térmica anterior ao acabamento final das peças brutas, produzindo o produto para o serviço de fabricação de engrenagens de transmissão automotiva que atende aos padrões de Grau 5 por meio da cadeia de processo de retificação de engrenagens controlada.
- Para obter uma precisão de usinagem de engrenagens acima de HRC 55 em conjuntos de engrenagens para veículos elétricos, utilize um ciclo de retificação de engrenagens em dois estágios (desbaste por fresa e acabamento duro).
- A verificação realizada após o processo em uma máquina de medição por coordenadas (CMM) Zeiss, com precisão de ≤0,0009 mm, comprova a conformidade com as tolerâncias para todos os lotes.
Quais métodos de tratamento térmico previnem a distorção no aço cementado?
A têmpera controlada com distorção na cementação é a combinação de uma técnica de cementação com temperatura controlada e têmpera forçada em matriz, que resolve a deformação não linear das engrenagens durante o tratamento térmico. O processo de controle da distorção na têmpera da cementação utiliza uma técnica de controle de distorção para fabricantes de engrenagens automotivas, empregando prensas de têmpera e software de monitoramento de deformação para reduzir a distorção após o tratamento térmico em mais de 60% .
Matriz de Decisão
- Cementação convencional: Ausência de controle de deformação, distorção superior a 0,05 mm , resultando em fraturas por retificação ou sucata.
- Cementação controlada por pressão da LS Manufacturing: Profundidade de camada consistente de 0,8 a 1,2 mm , dureza de HRC 58 a 62, distorção inferior a 0,01 mm .
- Benefício técnico: Garante a preservação do material moído para processos de acabamento subsequentes.
O percurso térmico especificado garantirá a uniformidade da têmpera das engrenagens e a conformidade com a norma ISO 683-2 do nosso fabricante de engrenagens automotivas personalizadas, atendendo aos requisitos padrão para tratamento térmico de aço-liga.
- Especificar têmpera sob pressão com monitoramento de deformação para qualquer pedido de fabricante de engrenagens IATF 16949 relacionado ao tratamento térmico de aços-liga 20CrMnTi e 8620H .
- Exigir verificação por CMM pós-tratamento térmico das deformações das engrenagens não superiores a 0,01 mm antes da retificação para garantir a uniformidade da profundidade da camada endurecida em todo o lote.
[Fontes de dados e parâmetros de referência]: Dados derivados da especificação ISO 683-2 para aços-liga temperáveis e dos registros de inspeção metalográfica de tratamento térmico da LS Manufacturing (Projeto nº #AUTO-2026-8891).
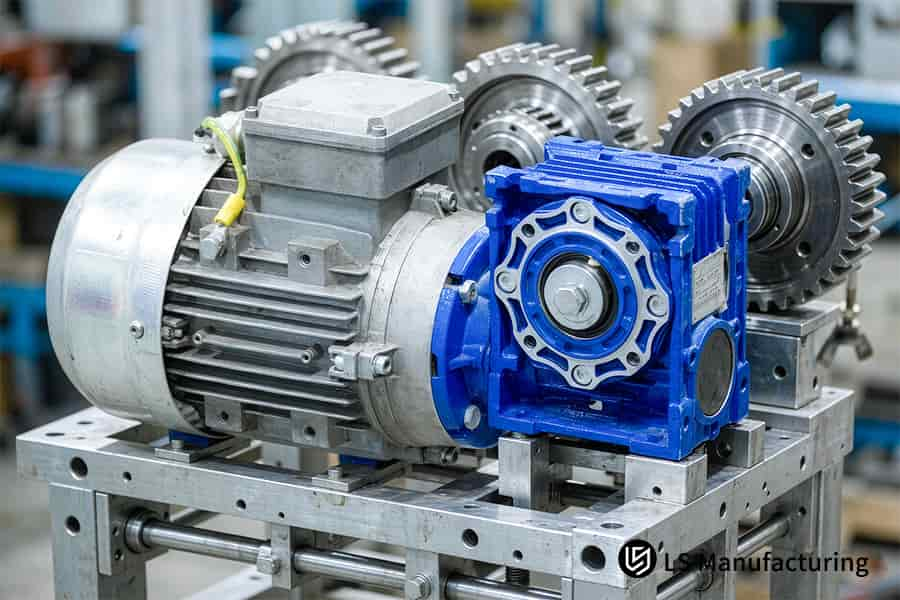
Figura 2: O corte da engrenagem finaliza a carcaça do redutor de engrenagem helicoidal com uma planicidade de 0,05 mm.
Comparação de precisão e qualidade das engrenagens de transmissão em resumo.
Ao escolher a tecnologia de usinagem e o nível de qualidade para engrenagens de transmissão automotiva , diversos parâmetros dos processos de fabricação afetam significativamente o desempenho e o custo de produção das engrenagens. A diferença nos indicadores técnicos das soluções de fabricação de engrenagens automotivas da LS Manufacturing em comparação com as soluções convencionais é apresentada na tabela abaixo:
| Dimensão de Processo e Qualidade | Solução convencional de usinagem geral | Solução de fabricação LS | Padrão/Base de Medição |
| Grau de precisão da engrenagem (ISO 1328) | Grau ISO 7 – Grau 8 | Grau ISO 5 (Grau de Ultraprecisão) | Instrumento de medição de engrenagens CMM Zeiss |
| Alinhamento dentário / Tolerância de perfil | ±0,015 mm a ±0,02 mm | ±0,003 mm (Grau de Ultraprecisão) | ISO 286 / ASME Y14.5 |
| Rugosidade da superfície do dente (Ra) | Ra 0,8 μm – Ra 1,2 μm | Ra 0,2 μm | Perfilômetro de contato Mitutoyo |
| Dureza e profundidade do tratamento térmico | HRC 50–55 (profundidade irregular) | HRC 58–62 (camada cementada de 0,8–1,2 mm) | Seção Metalográfica do Durômetro Vickers |
| Sistema de Controle de Qualidade | Inspeção básica de qualidade ISO 9001 apenas | IATF 16949 + APQP/PPAP completo | Certificação de terceiros IATF 16949 |
| Taxa de defeitos/refugo em lote | 8% – 12,5% | Abaixo de 2,2% | Estatísticas reais de produção |
Conforme ilustrado acima, a LS Manufacturing aumenta a precisão das engrenagens para o grau ISO 5 , minimiza a rugosidade da superfície para Ra 0,2 μm e alcança uma redução bem-sucedida na taxa de defeitos de usinagem em lote para 2,2% , garantindo, assim, o silêncio e a confiabilidade do sistema de transmissão.
Como a análise avançada de DFM pode reduzir os custos de fabricação de engrenagens?
A análise avançada de DFM (Design for Manufacturing) é um processo de revisão de engenharia pré-produção que elimina tolerâncias desnecessariamente rigorosas e etapas de usinagem excessivas, utilizando simulação 3D e técnicas de otimização de tolerâncias. Esse processo ajuda a eliminar filetes, alívios de ferramenta e zonas de tolerância muito estreitas em superfícies não críticas. Com a flexibilização de tolerâncias não essenciais para ±0,015 mm e a garantia de ±0,003 mm no perfil do dente e no assento do rolamento, esse processo reduz significativamente o número de passes de retificação e o custo unitário. Essa otimização do projeto de engrenagens impacta diretamente o custo de fabricação de engrenagens de transmissão sem sacrificar o desempenho.
Tabela de comparação de processos
| Aspecto | Sem otimização DFM | Com a otimização DFM da LS Manufacturing |
| Especificação de tolerância | Todas as características ±0,003 mm | Não crítico ±0,015 mm, crítico ±0,003 mm |
| Passagens de retificação necessárias | 5 passes | 2 passes |
| Taxa de sucata | Alto devido à especificação excessiva. | Reduzido por meio de tolerância direcionada |
| Custo por unidade | $ 185 | $ 142 (−23%) |
Essa abordagem de tolerância direcionada preserva o desempenho dos fabricantes de engrenagens automotivas personalizadas sem gerar desperdício por excesso de especificação. Ela proporciona uma oportunidade para um processo de tolerância de engrenagens bem-sucedido.
- Antes de encomendar as ferramentas, solicite ao seu fornecedor um relatório detalhado de estudo DFM (Design for Manufacturing), indicando a classificação das tolerâncias em superfícies críticas e não críticas.
- Ao solicitar um orçamento personalizado para engrenagens , analise o preço otimizado das engrenagens em comparação com os desenhos iniciais para confirmar a análise de redução de custos .
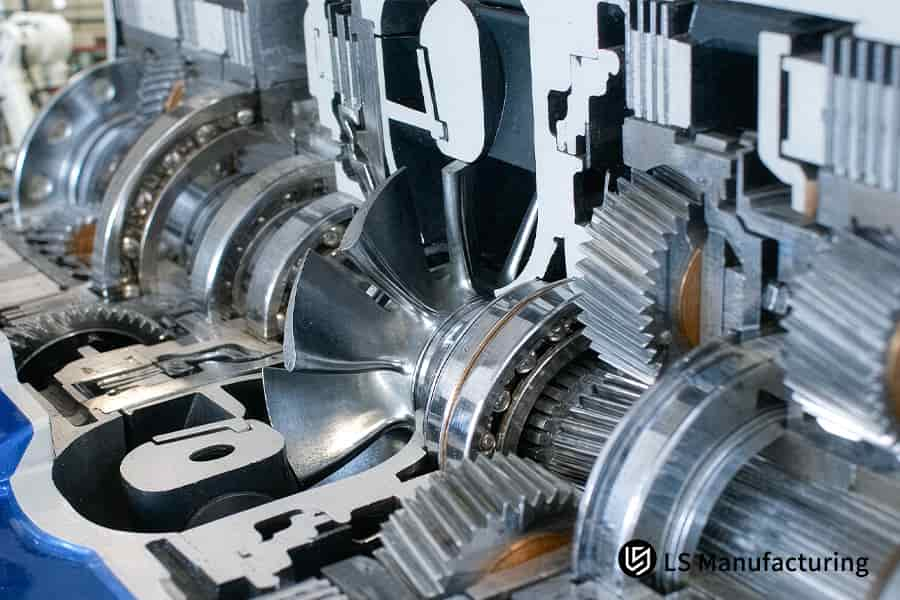
Figura 3: Usinagem do corpo da válvula com brocas para placa de controle hidráulico com tolerância de furo de 0,02 mm.
Por que o CEP em tempo real é fundamental para engrenagens de transmissão de alto volume?
O SPC em tempo real refere-se a um sistema automatizado de controle estatístico de processo que corrige a deriva dimensional causada pelo desgaste da ferramenta e pela expansão térmica, utilizando uma verificação contínua do Cpk e um circuito de feedback. Medidores eletrônicos fornecem análises de tendência para a barra X, onde o sistema ajusta automaticamente as configurações da retificadora quando o Cpk fica abaixo de 1,67 . O monitoramento SPC em tempo real das engrenagens garante uma taxa de rejeição inferior a 2,2% .
Etapa 1 – Coleta automatizada de dados
A estação de medição pós-processamento inspeciona 100% da espessura dos dentes da engrenagem e da excentricidade do passo por lote, garantindo a qualidade do serviço de fabricação de engrenagens de transmissão automotiva .
Etapa 2 – Cálculo do Controle de Tendência
O mecanismo SPC gera o gráfico X-barra e analisa as flutuações no Cpk. Um limite de CPK da engrenagem de 1,67 acionará a correção antes que ocorra a não conformidade.
Etapa 3 – Compensação em Circuito Fechado
Qualquer variação dimensional gerará um comando de compensação em nível micrométrico de volta para a retificadora CNC, atingindo a tolerância necessária de ±0,008 mm em minutos, confirmando assim o serviço de engrenagens de precisão fornecido.
- Um Cpk mínimo de 1,67, juntamente com feedback automático de compensação durante a auditoria de qualquer fabricante de engrenagens IATF 16949, é imprescindível para pedidos de grande volume.
- Para manter a qualidade das engrenagens em alto volume , é necessário especificar uma inspeção de 100% por lote com relatório SPC em tempo real.
[Fonte de dados e linha de base]: Dados derivados da análise automatizada de desenhos 3D/2D do DFM da LS Manufacturing para 2025–2026 e registros de medição SPC online (tamanho da amostra >1.200).
Que equipamentos de inspeção validam a precisão de grau 5 da norma ISO 1328?
A verificação da precisão de grau 5 da norma ISO 1328 é uma tarefa de medição que exige centros de inspeção especializados para engrenagens, equipados com máquinas de medição por coordenadas (MMCs) de alta precisão, software específico para medição da forma da engrenagem e sistemas de apalpadores submicrométricos. Isso resolve o problema da incapacidade dos medidores tradicionais de medir o desvio total do perfil (Fα) ou o desvio total do passo (Fβ) por meio de medições espaciais precisas e digitalização 3D abrangente. A verificação da precisão de engrenagens de grau 5 da norma ISO é realizada utilizando um sistema de metrologia de engrenagens especial que fornece uma análise completa da forma dos dentes, prevenindo defeitos não detectados nas medições.
Matriz de Decisão
- Verificação pontual convencional com paquímetro: Não mede o desvio de convergência, portanto, defeitos potenciais passam para o processo de montagem.
- Medição de engrenagens por CMM Zeiss: Precisão de 0,0009 mm MPEE; fornece todos os gráficos de acordo com a norma ISO 1328 Grau 5 ; gera relatório completo de escaneamento de engrenagens para cada lote.
- Garantia de entrega com qualidade: Gráficos de medição CMM abrangentes e dados dimensionais críticos de 100% por remessa; garante total conformidade com o serviço de engrenagens de precisão com zero defeitos para qualquer projeto de fabricante de engrenagens IATF 16949 .
- Exige relatórios de inspeção CMM da Zeiss com MPEE ≤ 0,0009 mm para qualquer protocolo de verificação de tolerância de engrenagem com conformidade de Grau 5.
- Identificar os certificados de rugosidade superficial da Mitutoyo que indicam Ra 0,2 μm, juntamente com a documentação da CMM, para rastreabilidade completa.
Como escolher o fabricante certo de engrenagens automotivas personalizadas?
A seleção de um fabricante de engrenagens automotivas personalizadas adequado exige uma análise das capacidades do fornecedor em quatro pilares distintos: certificação do sistema de qualidade, capacidade de retificação de materiais, abordagem DFM (Design for Manufacturing) e expertise em engenharia. Isso ajuda a evitar os riscos de testes contínuos de ferramentas e custos excessivos, por meio da seleção de acordo com a norma IATF 16949, tolerância de ±0,003 mm e entrega rápida de protótipos. Um bom fabricante de engrenagens automotivas personalizadas possui essas qualidades e é capaz de controlar os custos de fabricação de engrenagens de transmissão por meio de uma seleção rigorosa do fornecedor.
Etapa 1 – Auditar as certificações de qualidade
Verifique a validade dos certificados IATF 16949:2016 e ISO 9001. Essa etapa do sistema de qualidade diferencia os fabricantes qualificados para a indústria automotiva de outras oficinas mecânicas que não possuem um sistema PPAP.
Etapa 2 – Avaliar o hardware de usinagem e inspeção
Certifique-se de que haja retificadoras de engrenagens de perfil e equipamentos de medição de engrenagens CMM da Zeiss. Isso garantirá a qualificação do fornecedor de engrenagens necessária para a tolerância de ±0,003 mm nos perfis dos dentes da engrenagem .
Etapa 3 – Testar a capacidade de resposta da engenharia
Faça o upload de um desenho e meça a velocidade de feedback do DFM; a LS Manufacturing se compromete a realizar uma análise profissional em até 2 horas . A rápida resposta do DFM permite decisões mais ágeis sobre a escolha de fornecedores para protótipos de engrenagens antes do investimento em ferramentas.
- Solicite um orçamento personalizado de engrenagens somente após o fornecedor passar pela verificação IATF 16949 e pela verificação CMM da Zeiss , garantindo que o preço cotado reflita a capacidade real de produção.
- Exija um prazo de 9 dias para a primeira peça produzida ao comparar fornecedores, a fim de validar tanto o prazo de fabricação de engrenagens quanto a prontidão para a produção.
[Fonte de dados e parâmetro de referência]: Os dados são derivados dos registros de avaliação de desempenho da cadeia de suprimentos de clientes automotivos da LS Manufacturing para o período de 2025 a 2026.
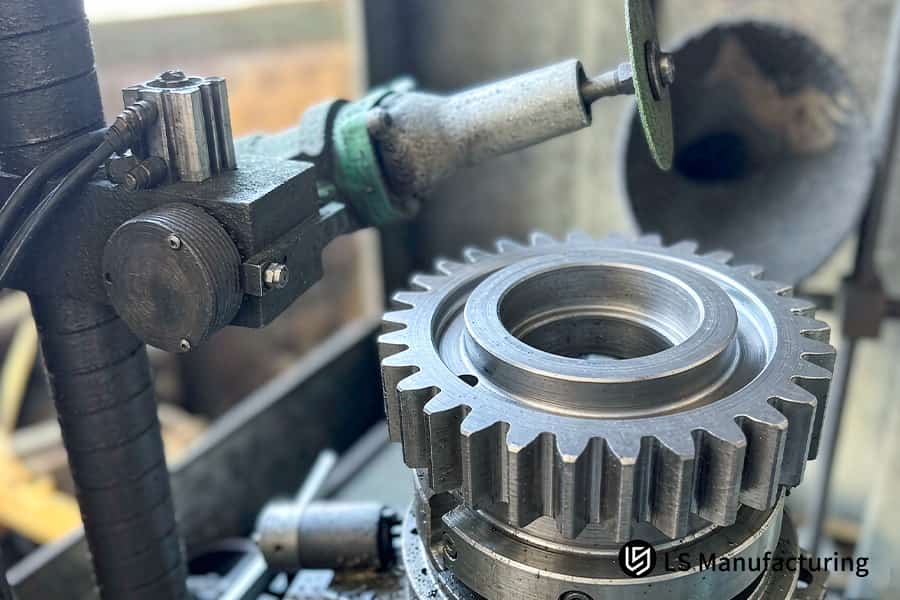
Figura 4: Retificação de engrenagens remove rebarbas dos dentes de uma engrenagem cilíndrica usando uma roda abrasiva rotativa.
Serviços de fabricação de engrenagens personalizadas da LS Manufacturing para transmissões automotivas. Planet Gear: Precisão e otimização de custos de acordo com a norma ISO Grau 5.
O processo de fabricação de engrenagens personalizadas da LS Manufacturing é uma abordagem de retificação de precisão e cadeia de processos DFM (Design for Manufacturing) que resolve problemas de conformidade com a norma ISO Grau 7 e uma taxa de refugo de 12,5%, utilizando retificação de forma, sistema de fixação hidráulica de mandril e tratamento térmico de alívio de tensões, resultando em um desvio de passo de dente de ±0,003 mm e uma economia de custos de 23%. O processo incorporao controle de precisão das engrenagens desde o primeiro teste para transformar engrenagens planetárias ruidosas em componentes de transmissão.
Desafio do Cliente
O processo de fabricação atual, fornecido pelo fornecedor de primeiro nível, produz engrenagens planetárias de grau ISO 7 com excentricidade de ±0,015 mm , gerando ruído NVH de 12 dB e uma taxa de refugo de 12,5% a um custo de US$ 185 por peça.
Solução de fabricação LS
A LS Manufacturing utilizou retificação de perfil em vez de corte ( Ra 0,2 μm, HRC 58-62 ). Ovalização de ±0,007 mm ocorreu em estrias de parede fina nos testes iniciais. A abordagem inovadora consiste na utilização de um mandril expansível hidráulico e alívio de tensões a baixa temperatura para evitar distorções. A solução de retificação de engrenagens permitiu reduzir a taxa de refugo para 2,2% ±0,003 mm .
Resultados e Valor
O preço unitário foi reduzido para US$ 142 (redução de 23%) . O prazo de entrega da primeira peça foi melhorado para 9 dias (redução de 35%). Todas as 2.500 peças foram testadas quanto à fadiga por até 1.000 horas. O relatório PPAP nível 3 e os resultados do teste CMM para ISO Grau 5 foram recebidos, o que possibilita a entrega do projeto de veículos elétricos dentro do prazo, com otimização dos custos de engrenagem .
- Aplicar um mandril de expansão hidráulica e um processo de alívio de tensões em engrenagens planetárias de paredes finas para evitar a ovalização.
- Receber os resultados dos testes PPAP nível 3 e CMM para manter a tolerância de ±0,003 mm .
[Fonte de dados e parâmetro de referência]: Dados derivados do registro de revisão da implementação do projeto de componentes automotivos LS Manufacturing 2026 (ID do projeto: #AUTO-2026-8891; tamanho da amostra N = 2.500 unidades).
Aprimore a precisão das suas engrenagens planetárias, passando do grau ISO 7 para o grau ISO 5, com uma redução de 23% no custo e apenas 2,2% de defeitos. Solicite hoje mesmo um orçamento para fabricação de engrenagens personalizadas.

Perguntas frequentes
1. Qual o nível de precisão que a LS Manufacturing consegue atingir para engrenagens automotivas personalizadas?
A LS Manufacturing nunca deixou de atingir o padrão de ultraprecisão ISO 1328 grau 5 em relação à precisão das engrenagens, devido às tolerâncias críticas de perfil do dente e excentricidade radial controladas dentro de ±0,003 mm e acabamento da superfície do dente de Ra 0,2 μm .
Fonte de dados: Relatório de inspeção da máquina de medição por coordenadas (CMM) Zeiss
2. Como sua equipe controla a distorção do aço durante o tratamento térmico de cementação?
Utilizando o mais recente sistema integrado de cementação e têmpera com controle de temperatura, em conjunto com dispositivos hidráulicos, a LS Manufacturing obteve com sucesso uma profundidade de camada controlada de aço 20CrMnTi de até 0,8-1,2 mm , 60% menor do que os processos convencionais, com dureza variando entre HRC 58-62 .
Fonte de dados: Registro de análise metalográfica da LS Manufacturing nº AUTO-2026-8891
3. A LS Manufacturing pode fornecer a documentação PPAP completa para pedidos de grande volume?
Como fabricante de engrenagens certificada pela IATF 16949 , a LS Manufacturing oferece, mediante solicitação de nossos clientes, uma gama completa de documentos PPAP (Níveis 1 a 5), FMEA (Análise de Modos de Falha e Efeitos), planos de controle e relatórios de inspeção dimensional CMM, para fins de rastreabilidade e conformidade.
Fonte de dados: Documentação do sistema de qualidade IATF 16949
4. Qual a economia de custos que posso esperar ao otimizar o DFM (Design for Manufacturing) de engrenagens com a LS Manufacturing?
Graças à otimização da tolerância para dimensões não críticas em ±0,015 mm e ao melhor processo de corte resultante do DFM (Design for Manufacturing), a LS Manufacturing consegue proporcionar aos seus clientes uma economia de 15% a 35% . Isso foi comprovado em um caso específico, no qual a empresa conseguiu economizar 23% .
Fonte de dados: Banco de dados de desempenho real da LS Manufacturing
5. Qual é o prazo de entrega típico para protótipos personalizados de engrenagens de transmissão?
Com a ajuda de um bom método de produção rápida de engrenagens, a LS Manufacturing conseguiu reduzir o tempo de desenvolvimento de protótipos em 35% . Normalmente, todo o processo, desde a revisão dos projetos até a conclusão dos testes em CMM e a entrega, leva apenas 9 dias úteis .
Fonte de dados: Registro de programação de produção da LS Manufacturing nº AUTO-2026-8891
6. Quais são as matérias-primas disponíveis para a fabricação de engrenagens de transmissão para serviço pesado?
A LS Manufacturing mantém em estoque diversos aços-liga de alta resistência, incluindo 20CrMnTi, 8620H, 17CrNiMo6 e 4340 , todos acompanhados de certificados de material originais da usina e relatórios de análise espectral para total rastreabilidade do material e garantia de qualidade .
Fonte de dados: Norma ISO 683-2 para aço-liga
7. Como monitorar a consistência da produção em massa em milhares de engrenagens?
A LS Manufacturing implementou um sistema de Controle Estatístico de Processo em tempo real que calcula automaticamente o valor de Cpk, garantindo que o Cpk seja igual ou superior a 1,67 para manter a taxa de defeitos abaixo de 2,2% em todo o processo de produção em massa, em termos de todos os parâmetros das engrenagens .
Fonte de dados: Registros de monitoramento SPC automatizado da LS Manufacturing
8. Como posso solicitar um orçamento personalizado de engrenagens para o meu projeto de engenharia?
Basta enviar seus projetos 3D/2D nos formatos de arquivo STEP e DXF, e os engenheiros da LS Manufacturing fornecerão um orçamento detalhado e um relatório gratuito de análise de projeto para manufatura (Design for Manufacturing) sobre ferramentas, tempo de ciclo e planejamento de inspeção em até 2 horas .
Fonte de dados: Compromisso de resposta do serviço de atendimento ao cliente da LS Manufacturing
Resumo
A LS Manufacturing atende às suas exigências de precisão e NVH (ruído, vibração e aspereza) em engrenagens automotivas graças à retificação de ultraprecisão ISO grau 5 e à certificação IATF 16949. Alcançamos tolerâncias de ±0,003 mm , rompendo com a ideia de que precisão significa alto preço e reduzindo seus custos em 23%, com prazos de entrega 35% menores.
Cansado dos problemas com seu fornecedor de equipamentos? Ruído excessivo devido a NVH (ruído, vibração e aspereza), atrasos nas entregas ou alta taxa de refugo? Basta clicar no botão " Solicitar um Orçamento Gratuito " e enviar seus projetos 3D/2D. Nossa equipe de profissionais fornecerá um relatório de avaliação DFM (Design for Manufacturing) para otimização de custos do seu equipamento em até 2 horas.
📞Telefone: +86 185 6675 9667
📧E-mail: info@lsrpf.com
🌐Site: https://lsrpf.com/
Isenção de responsabilidade
O conteúdo desta página tem caráter meramente informativo. Serviços da LS Manufacturing: Não há declarações ou garantias, expressas ou implícitas, quanto à precisão, integridade ou validade das informações. Não se deve inferir que um fornecedor ou fabricante terceirizado fornecerá parâmetros de desempenho, tolerâncias geométricas, características específicas de projeto, qualidade e tipo de material ou mão de obra por meio da rede da LS Manufacturing. Essa é a responsabilidade do comprador. Solicite um orçamento de peças . Identifique os requisitos específicos para estas seções. Entre em contato conosco para obter mais informações .
Equipe de Fabricação LS
A LS Manufacturing é uma empresa líder no setor , especializada em soluções de fabricação personalizadas. Com mais de 15 anos de experiência e mais de 5.000 clientes, concentramo-nos em usinagem CNC de alta precisão, fabricação de chapas metálicas , impressão 3D , moldagem por injeção , estampagem de metais e outros serviços de fabricação completos.
Nossa fábrica está equipada com mais de 100 centros de usinagem de 5 eixos de última geração, certificados pela ISO 9001:2015. Oferecemos soluções de fabricação rápidas, eficientes e de alta qualidade para clientes em mais de 150 países ao redor do mundo. Seja para produção em pequenos volumes ou personalização em larga escala, podemos atender às suas necessidades com a entrega mais rápida, em até 24 horas. Escolha a LS Manufacturing. Isso significa eficiência, qualidade e profissionalismo na escolha.
Para saber mais, visite nosso site: www.lsrpf.com

