 Italiano



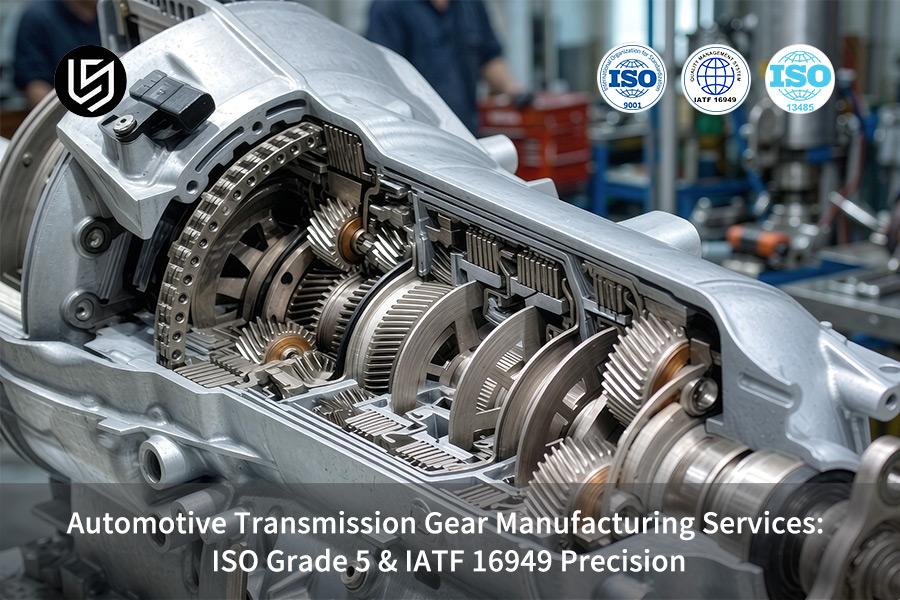
Il servizio di produzione di ingranaggi per trasmissioni automobilistiche è una soluzione di finitura dura di grado ISO 5, che risolve il problema del rumore NVH (rumore, vibrazioni e ruvidità) dei cambi per veicoli elettrici ad alta velocità grazie al controllo del profilo di ±0,005 mm .
Il processo di rettifica certificato IATF 16949 di LS Manufacturing produce una rugosità superficiale Ra ≤ 0,2 μm e Cpk ≥ 1,67 , riducendo i costi totali di produzione per pezzo del 23%.
Dietro i numeri: approfondimenti di esperti da LS Manufacturing
Il servizio di produzione di ingranaggi di trasmissione deve fare di meglio che limitarsi a generalizzazioni sull'"alta precisione". Lo standard IATF 16949:2016 , che costituisce la base dei sistemi di qualità di LS Manufacturing, consente di riprodurre la nostra finitura dura di grado ISO 5 con una deviazione del profilo fino a ±0,005 mm . Lo abbiamo verificato personalmente su progetti di riduttori per veicoli elettrici, dove i requisiti NVH di 72 dB sono stati superati.
I nostri metodi di ispezione seguono lo standard di precisione per ingranaggi ISO 1328-1:2013 , uno standard riconosciuto a livello internazionale che definisce la classe di tolleranza per i fianchi dei denti negli ingranaggi cilindrici. La nostra ispezione al 100% dei fianchi dei denti del primo pezzo, effettuata con un centro di misura a coordinate Zeiss, è conforme allo standard ISO 1328-1 e garantisce Cpk ≥ 1 .
Questa guida è stata scritta da Gloria, specialista senior in prototipazione rapida presso LS Manufacturing, con oltre 15 anni di esperienza nell'ingegneria di ingranaggi di precisione. Ti interessa conoscere l'esatta sequenza di parametri che ha permesso di ottenere un trattamento termico senza distorsioni per uno dei nostri clienti? Contatta Gloria per ricevere la risposta direttamente da lei.
Punti chiave
- Miglioramento della precisione estrema: grazie all'implementazione delle specifiche di precisione ISO Grado 5 , le deviazioni del profilo e del passo dei denti saranno attentamente limitate entro tolleranze estremamente precise di ±0,003 mm e verrà mantenuta una rugosità superficiale di Ra 0,2 μm , riducendo significativamente NVH (rumore, vibrazioni e ruvidità) nelle trasmissioni dei veicoli elettrici ad alta velocità.
- Controllo qualità e prevenzione dei difetti: grazie all'utilizzo del framework IATF 16949 , del monitoraggio SPC e della prevenzione degli errori FMEA, il tasso di difetti tra gli ingranaggi prodotti è stato drasticamente ridotto dal 12,5% (approccio tradizionale) al 2,2% .
- Ottimizzazione dei costi e dei tempi di consegna: la progettazione ottimizzata dell'attrezzatura e il controllo dei parametri di processo per ridurre la distorsione hanno portato a una riduzione del costo unitario totale degli ingranaggi del 23% e a una riduzione del tempo di consegna per il primo lotto di produzione del 35% (da 14 a 9 giorni) .
Perché la precisione di grado 5 ISO è essenziale per le trasmissioni dei veicoli elettrici?
La precisione ISO Grado 5 è il livello di precisione più elevato per gli ingranaggi, definito nella norma ISO 1328-1:2013, e risolve il problema del rumore di ingranaggi nelle trasmissioni dei veicoli elettrici che operano a regimi compresi tra 12.000 e 20.000 giri/min, utilizzando una tolleranza del profilo del dente di ±0,003 mm e Ra 0,2 μm . Il sistema di ingranaggi di precisione ISO Grado 5 impedisce il rumore di ingranaggi superiore a 85 dB che si verifica nel sistema di ingranaggi di Grado 7, aumenta la durata della trasmissione di oltre il 40% e garantisce il contatto in linea durante il funzionamento a coppia massima senza mascherare i rumori del motore.
Soppressione di NVH tramite un controllo preciso del profilo
Con un'eccentricità che può raggiungere ±0,015 mm a 12.000–20.000 giri/min , gli ingranaggi di grado 7 producono un rumore inaccettabile. Il servizio di produzione di ingranaggi per trasmissioni automobilistiche di LS Manufacturing garantisce una precisione di ±0,003 mm per il profilo del dente e di ±0,004 mm per la deviazione del passo, riducendo le forze di eccitazione dell'ingranamento del 35% . La velocità della mola di 1200–1500 giri/min e il flusso del liquido di raffreddamento di ≥ 30 L/min , secondo la norma IATF 16949, stabilizzano ulteriormente questo processo di lavorazione degli ingranaggi per un funzionamento silenzioso specifico per i veicoli elettrici.
Prolungamento della durata a fatica sotto coppia massima
Una rugosità superficiale inferiore a Ra 0,2 μm previene la formazione di micropitting ed è essenziale per gli ingranaggi che operano con una durezza HRC 58–62 . Una profondità di tempra controllata di 0,6–0,8 mm , secondo la norma ISO 6336-3 , contribuisce a prevenire la fatica sottosuperficiale. Questa ottimizzazione della finitura superficiale degli ingranaggi si traduce in una durata maggiore del 40% rispetto al grado 8.
| Dimensione | Grado ISO 7 (Tradizionale) | Grado ISO 5 (LS Manufacturing) |
| Deviazione del profilo dentale | ±0,015 mm | ±0,003 mm |
| Rugosità superficiale | Ra 0,6 μm | Ra 0,2 μm |
| Rumore a 15.000 giri/minuto | >85 dB | <72 dB |
| moltiplicatore della durata di servizio | 1× linea di base | 1,4× |
Questa tolleranza del profilo del dente di ±0,003 mm è responsabile dell'attenuazione del rumore di 13 dB . In altre parole, questo servizio di ingranaggi di precisione diventerà l'unica opzione disponibile per le trasmissioni dei veicoli elettrici ad alto numero di giri.
- Definire ingranaggi di precisione di grado ISO 5 , con una tolleranza di profilo di ±0,003 mm e una finitura Ra di 0,2 micron per qualsiasi trasmissione per veicoli elettrici che superi i 12.000 giri/min .
- Ogni lotto viene testato utilizzando una macchina di misura a coordinate Zeiss (CMM) con una precisione di ≤0,0009 mm , in conformità alla norma ISO 1328-1:2013, per garantire un'estensione costante della durata a fatica degli ingranaggi .
[Fonti dei dati e parametri di riferimento]: I dati sono derivati dal rapporto di calibrazione ufficiale di una macchina di misura a coordinate (CMM) Zeiss, in particolare dalla precisione di misura di 0,0009 mm e dall'MPEE (Errore massimo di indicazione consentito), nonché dallo standard ISO 1328-1:2013 per la precisione degli ingranaggi.
In che modo la norma IATF 16949 garantisce il controllo di qualità nella produzione di massa?
La norma IATF 16949 è il sistema di gestione della qualità per la prevenzione dei difetti specifico per il settore automobilistico, che affronta le derive dimensionali nella produzione di massa attraverso l'applicazione obbligatoria di APQP, PPAP e FMEA. Questo sistema, conforme alla norma IATF 16949, garantisce il controllo SPC in tempo reale per tutti i lotti di ingranaggi con una tolleranza di ±0,008 mm e un Cpk ≥1,67 . Grazie alla tracciabilità obbligatoria dei materiali, dall'analisi spettrometrica dell'acciaio 20CrMnTi alla documentazione PPAP di livello 3 , questo sistema di gestione della qualità degli ingranaggi colma le lacune relative all'approvazione dei prototipi e ai difetti di produzione.
Fase 1 – Prevenzione dei rischi mediante APQP e FMEA
Nell'approccio APQP, l'analisi FMEA viene eseguita per prima e identifica possibili distorsioni dovute al trattamento termico e bruciature da rettifica prima del taglio degli utensili. Il processo di qualificazione si riduce del 30% grazie all'individuazione precoce tramite l'approccio APQP.
Fase 2 – Validazione completa del livello 3 del PPAP
Il livello 3 del PPAP richiede un report CMM dimensionale completo, un'analisi MSA e un'analisi di capacità per campioni di 300 pezzi. Nel contesto della conformità di un produttore di ingranaggi automobilistici personalizzati , ogni ingranaggio deve rientrare nella tolleranza di profilo di ±0,008 mm prima dell'avvio della produzione.
Fase 3 – Monitoraggio SPC in tempo reale
I sistemi SPC monitorano lo spessore dei denti e le misurazioni di eccentricità ogni 15 minuti durante il processo di produzione. Un valore di Cpk ≥ 1,67 garantisce una produzione costante di ingranaggi da parte di un produttore di ingranaggi per il settore automobilistico e verifica la produzione di massa attraverso i quantitativi degli ordini.
Il processo a tre fasi trasforma la precisione del prototipo in affidabilità per la produzione di massa.
- Specificare la presentazione PPAP Livello 3 con MSA e studio Cpk ≥ 1,67 per qualsiasi fornitore di controllo qualità della produzione di ingranaggi .
- È necessario accedere ai dati di misurazione SPC in tempo reale durante il ciclo di produzione per garantire che le tolleranze rimangano entro ±0,008 mm .
[Fonte dei dati e parametro di riferimento]: Dati derivati dal database empirico LS Manufacturing 2025–2026 (dimensione del campione >1.200, inclusi i pacchetti completi di documentazione PPAP Livello 3).
Scarica il nostro white paper sulla qualità degli ingranaggi per autoveicoli, che include modelli FMEA, checklist di documentazione PPAP e protocolli di monitoraggio SPC che consentono di passare dall'approvazione del prototipo alla produzione di massa senza variazioni dimensionali.
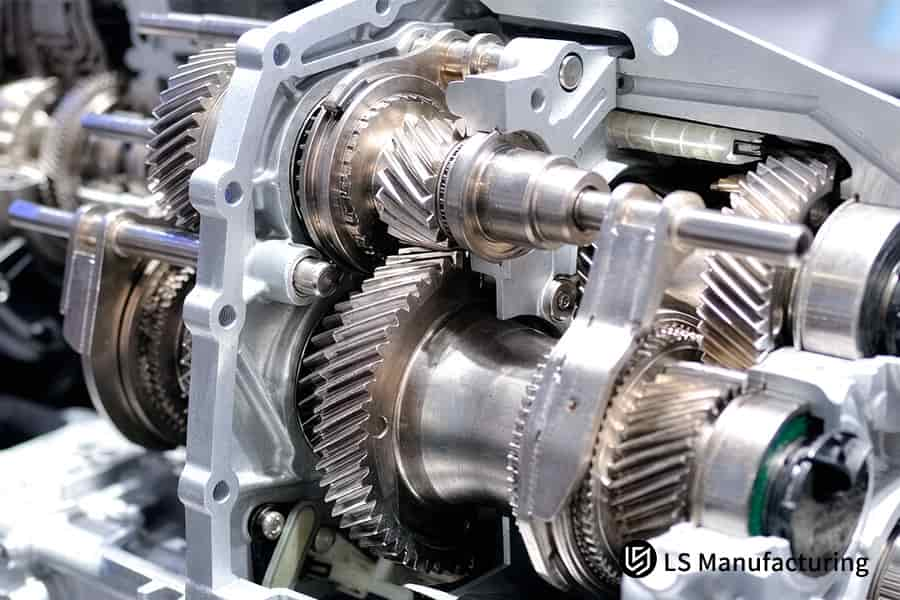
Figura 1: La fresatura degli ingranaggi sagoma l'albero degli ingranaggi della trasmissione con una precisione del passo di 0,015 mm.
Quali processi di lavorazione garantiscono tolleranze degli ingranaggi inferiori al micron?
La tolleranza per ingranaggi sub-micronici è garantita dalla combinazione di frese, rettifica di forma e catena di processi di rettifica di finitura dura, che risolve il problema della deviazione del passo causata dal rilassamento delle tensioni dopo la cementazione, grazie alla separazione della rimozione di materiale in massa dal processo di rettifica. Il servizio di ingranaggi di precisione utilizza più fasi del processo termico per evitare l'accumulo di distorsioni, garantendo la stabilità della tolleranza degli ingranaggi sub-micronici per interi lotti di produzione.
Tabella di confronto dei processi
| Palcoscenico | Parametri chiave |
| Lavorazione sgrossatura con fresa/formatura | Tolleranza ±0,015 mm , Ra 1,6 μm , rimozione di materiale in massa |
| Dopo il trattamento termico di carburazione | La durezza viene aumentata fino a HRC 58-62, pronta per finiture dure. |
| Rettifica finale | Serrature di grado ISO 5, tolleranza ±0,003 mm, Ra 0,2 μm |
Questo ciclo a tre fasi separa la distorsione termica prima della finitura finale dai semilavorati per produrre il prodotto finale per il servizio di produzione di ingranaggi per trasmissioni automobilistiche che soddisfa gli standard di Grado 5 attraverso la catena di processi di rettifica controllata degli ingranaggi .
- Per ottenere una precisione di lavorazione degli ingranaggi superiore a HRC 55 per i set di ingranaggi EV, utilizzare un ciclo di rettifica a due fasi (sgrossatura e finitura dura).
- La verifica effettuata dopo il processo su una macchina di misura a coordinate Zeiss con una precisione di ≤0,0009 mm dimostra la conformità alle tolleranze per tutti i lotti.
Quali metodi di trattamento termico prevengono la deformazione nell'acciaio cementato?
La carburazione con controllo della deformazione mediante tempra è una tecnica che combina la carburazione a temperatura controllata con la tempra forzata in stampo, risolvendo la deformazione non lineare degli ingranaggi durante il trattamento termico. Il processo di controllo della deformazione mediante tempra in carburazione utilizza una tecnica di controllo della deformazione per i produttori di ingranaggi per autoveicoli, impiegando presse di tempra e software di monitoraggio della deformazione per ridurre la deformazione dopo il trattamento termico di oltre il 60% .
Matrice di conferma
- Carburazione convenzionale: nessun controllo della deformazione, distorsione superiore a 0,05 mm , con conseguenti fratture da rettifica o scarti.
- Carburazione a pressione controllata LS Manufacturing: profondità di tempra costante di 0,8–1,2 mm , durezza HRC 58–62, distorsione inferiore a 0,01 mm .
- Vantaggio ingegneristico: garantisce la conservazione del materiale di macinazione per i successivi processi di finitura.
Il percorso termico specificato garantirà uniformità di tempra degli ingranaggi e conformità alla norma ISO 683-2 per il nostro produttore di ingranaggi automobilistici personalizzati, in base ai requisiti standard per il trattamento termico dell'acciaio legato.
- Specificare la tempra a pressione con monitoraggio della deformazione per qualsiasi ordine di fabbricazione di ingranaggi IATF 16949 relativo al trattamento termico degli acciai legati 20CrMnTi e 8620H .
- È necessario eseguire un controllo CMM post-trattamento termico per verificare le deformazioni degli ingranaggi, che non devono superare 0,01 mm, prima della rettifica, al fine di garantire l' uniformità della profondità di tempra nell'intero lotto.
[Fonti dei dati e parametri di riferimento]: Dati derivati dalla specifica ISO 683-2 per acciai legati temprabili e dai registri di ispezione metallografica del trattamento termico di LS Manufacturing (Progetto n. #AUTO-2026-8891).
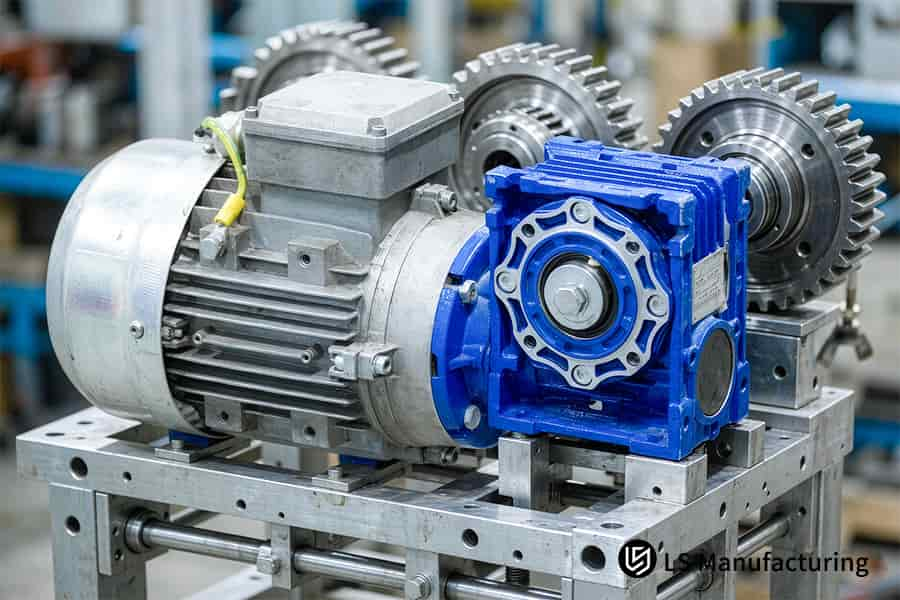
Figura 2: La lavorazione di finitura degli ingranaggi porta la planarità dell'alloggiamento del riduttore a vite senza fine a 0,05 mm.
Confronto tra precisione e qualità degli ingranaggi di trasmissione in sintesi
Nella scelta della tecnologia di lavorazione e del livello di qualità per gli ingranaggi delle trasmissioni automobilistiche , diversi parametri dei processi produttivi influenzano significativamente le prestazioni e i costi di produzione degli ingranaggi stessi. La tabella seguente riporta le differenze negli indicatori tecnici tra le soluzioni di produzione di ingranaggi per autoveicoli di LS Manufacturing e quelle convenzionali:
| Dimensione del processo e della qualità | Soluzione convenzionale di lavorazione generale | Soluzione di produzione LS | Standard/Base di misura |
| Grado di precisione degli ingranaggi (ISO 1328) | Grado ISO 7 – Grado 8 | Grado ISO 5 (Grado di ultraprecisione) | Strumento di misura per ingranaggi CMM Zeiss |
| Allineamento dentale / Tolleranza del profilo | Da ±0,015 mm a ±0,02 mm | ±0,003 mm (grado di ultra-precisione) | ISO 286 / ASME Y14.5 |
| Rugosità della superficie del dente (Ra) | Ra 0,8 μm – Ra 1,2 μm | Ra 0,2 μm | Profilometro a stilo Mitutoyo |
| Durezza e profondità del trattamento termico | HRC 50–55 (profondità irregolare) | HRC 58–62 (strato cementato 0,8–1,2 mm) | Durometro Vickers - Sezione metallografica |
| Sistema di controllo qualità | Ispezione di qualità di base secondo la norma ISO 9001 | IATF 16949 + APQP/PPAP completo | Certificazione di terza parte IATF 16949 |
| Tasso di difetti/scarti del lotto | 8% – 12,5% | Inferiore al 2,2% | Statistiche di produzione effettive |
Come illustrato sopra, LS Manufacturing aumenta la precisione degli ingranaggi fino al grado ISO 5 , riduce al minimo la rugosità superficiale a Ra 0,2 μm e ottiene una riduzione efficace del tasso di difetti di lavorazione in serie al 2,2% , garantendo così in modo affidabile silenziosità e affidabilità del sistema di trasmissione.
In che modo l'analisi DFM avanzata può ridurre i costi di produzione degli ingranaggi?
L' analisi DFM avanzata è un processo di revisione ingegneristica pre-produzione che elimina tolleranze troppo strette e un numero eccessivo di fasi di lavorazione grazie all'utilizzo della simulazione 3D e della tecnica di ottimizzazione delle tolleranze. Questo processo contribuisce a eliminare raccordi, alleggerimenti degli utensili e zone di tolleranza troppo ristrette su superfici non critiche. Con un allentamento delle tolleranze non essenziali a ±0,015 mm e garantendo ±0,003 mm sul profilo del dente e sulla sede del cuscinetto, questo processo riduce il numero di passaggi di rettifica e diminuisce significativamente il costo unitario. Questa ottimizzazione della progettazione degli ingranaggi affronta direttamente i costi di produzione degli ingranaggi di trasmissione senza compromettere le prestazioni.
Tabella di confronto dei processi
| Aspetto | Senza ottimizzazione DFM | Con l'ottimizzazione DFM di LS Manufacturing |
| Specifiche di tolleranza | Tutte le caratteristiche ±0,003 mm | Non critico ±0,015 mm, critico ±0,003 mm |
| Passaggi di rettifica richiesti | 5 passaggi | 2 passaggi |
| Tasso di scarto | Elevato a causa di una sovraspecificazione | Ridotto tramite tolleranza mirata |
| costo per unità | $185 | $142 (−23%) |
Questo approccio mirato alla tolleranza preserva le prestazioni del produttore di ingranaggi automobilistici personalizzati senza generare sprechi dovuti a specifiche eccessive. Offre l'opportunità di un processo di tolleranza degli ingranaggi efficace.
- Prima di confermare la produzione degli stampi, richiedete al vostro fornitore un rapporto dettagliato di studio DFM (Design for Manufacturing), che indichi la classificazione delle tolleranze in superfici critiche e non critiche.
- Nel richiedere un preventivo per ingranaggi personalizzati , analizza il prezzo ottimizzato degli ingranaggi rispetto ai disegni iniziali per confermare l' analisi della riduzione dei costi degli ingranaggi .
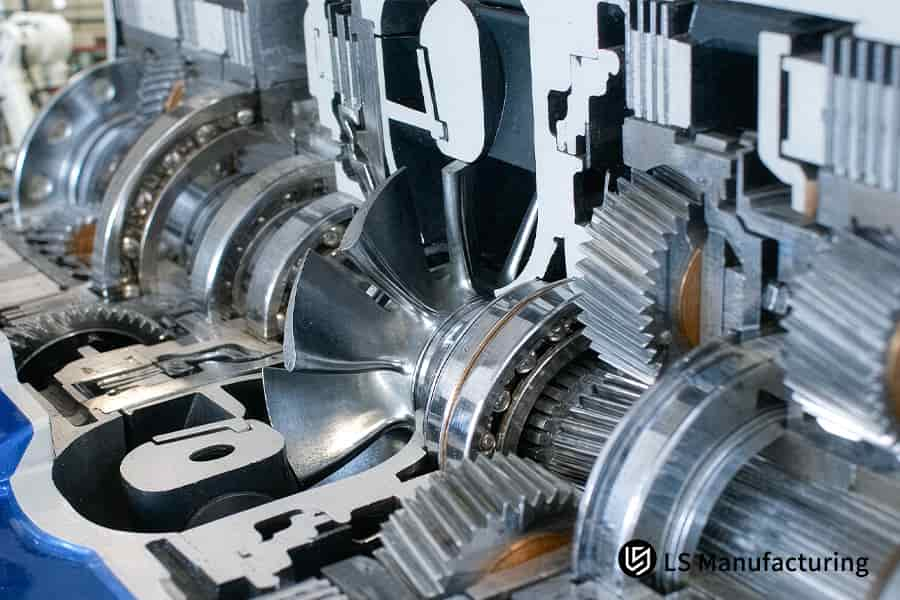
Figura 3: La lavorazione del corpo valvola fora la piastra di controllo idraulico con una tolleranza del foro di 0,02 mm.
Perché il controllo statistico di processo in tempo reale è fondamentale per gli ingranaggi di trasmissione prodotti in grandi volumi?
Il controllo statistico di processo in tempo reale (SPC) si riferisce a un sistema automatizzato di controllo statistico di processo che gestisce la deriva dimensionale dovuta all'usura dell'utensile e alla dilatazione termica mediante un controllo continuo del coefficiente di ripartizione (Cpk) e un ciclo di feedback. Gli strumenti di misura elettronici forniscono un'analisi delle tendenze per la barra X, dove il sistema regola automaticamente le impostazioni della rettificatrice quando il Cpk scende al di sotto di 1,67 . Il monitoraggio SPC in tempo reale degli ingranaggi garantisce un tasso di scarto inferiore al 2,2% .
Fase 1 – Raccolta automatizzata dei dati
La stazione di misurazione post-processo ispeziona il 100% dello spessore dei denti degli ingranaggi e l'eccentricità del passo per ogni lotto, al fine di garantire la qualità del servizio di produzione di ingranaggi per trasmissioni automobilistiche .
Fase 2 – Calcolo del controllo del trend
Il motore SPC genera il grafico X-bar e analizza le fluttuazioni del Cpk. Una soglia di CPK dell'ingranaggio pari a 1,67 richiederà una correzione prima che si verifichi una non conformità.
Fase 3 – Compensazione a ciclo chiuso
Qualsiasi variazione dimensionale genererà un comando di offset a livello di micron, inviato alla rettificatrice CNC, che consentirà di raggiungere la tolleranza richiesta di ±0,008 mm in pochi minuti, confermando così la precisione del servizio di ingranaggi fornito.
- Un Cpk minimo di 1,67, insieme al feedback automatico sulla compensazione durante la verifica di qualsiasi produttore di ingranaggi IATF 16949, è un requisito imprescindibile per ordini di grandi volumi.
- Per garantire la qualità degli ingranaggi prodotti in grandi volumi, è necessario specificare un'ispezione al 100% per lotto con report SPC in tempo reale.
[Fonte dei dati e riferimento]: Dati derivati dall'analisi automatizzata dei disegni DFM 3D/2D di LS Manufacturing per il periodo 2025-2026 e dai registri delle misurazioni SPC online (dimensione del campione >1.200).
Quali apparecchiature di ispezione garantiscono la conformità alla norma ISO 1328 di grado 5 in termini di accuratezza?
La verifica della precisione di grado 5 secondo la norma ISO 1328 è un'attività di misurazione che richiede centri di ispezione specializzati per ingranaggi, dotati di macchine di misura a coordinate (CMM) con software di alta precisione per la misurazione della forma degli ingranaggi e sistemi di sonde sub-micrometriche. Questo sistema risolve il problema dell'incapacità dei calibri tradizionali di misurare la deviazione totale del profilo (Fα) o la deviazione totale del passo (Fβ) grazie a misurazioni spaziali precise e a una scansione 3D completa. La verifica della precisione di grado 5 degli ingranaggi secondo la norma ISO viene effettuata utilizzando un sistema di metrologia specifico che fornisce un'analisi completa della forma dei denti, prevenendo così l'individuazione di eventuali difetti non rilevati nelle misurazioni.
Matrice di conferma
- Controllo a campione convenzionale con calibro: non misura la deviazione del passo, pertanto i potenziali difetti possono passare al processo di assemblaggio.
- Misurazione degli ingranaggi con CMM Zeiss: precisione di 0,0009 mm MPEE; fornisce tutti i grafici secondo lo standard ISO 1328 Grado 5 ; produce un report completo di scansione degli ingranaggi per ogni lotto.
- Garanzia di qualità nella consegna: grafici di misurazione CMM completi e dati dimensionali critici al 100% per ogni spedizione; garantisce la piena conformità a zero difetti del servizio di ingranaggi di precisione per qualsiasi progetto di produttore di ingranaggi IATF 16949 .
- Richiede rapporti di ispezione CMM Zeiss con MPEE ≤ 0,0009 mm per qualsiasi protocollo di verifica della tolleranza degli ingranaggi con conformità di grado 5.
- Per una tracciabilità completa, si prega di verificare i certificati di rugosità superficiale Mitutoyo che indicano Ra 0,2 μm, unitamente alla documentazione CMM.
Come scegliere il produttore di ingranaggi automobilistici personalizzati più adatto?
La scelta di un produttore di ingranaggi per autoveicoli su misura richiede un esame approfondito delle capacità del fornitore in quattro ambiti principali: certificazione del sistema qualità, capacità di rettifica di precisione, approccio DFM (Design for Manufacturability) e competenza ingegneristica. Tale competenza contribuisce a evitare rischi derivanti da continue prove degli utensili e costi eccessivi, grazie alla selezione basata sulla conformità alla norma IATF 16949, alla tolleranza di ±0,003 mm e alla rapidità di realizzazione dei prototipi. Un buon produttore di ingranaggi per autoveicoli su misura possiede queste qualità ed è in grado di controllare i costi di produzione degli ingranaggi di trasmissione attraverso una rigorosa selezione del fornitore.
Fase 1 – Verifica delle certificazioni di qualità
Verifica la validità delle certificazioni IATF 16949:2016 e ISO 9001. Questo controllo del sistema di qualità distingue i produttori qualificati per il settore automobilistico dalle altre officine meccaniche sprovviste del sistema PPAP.
Fase 2 – Valutazione delle attrezzature per la lavorazione e l'ispezione
Assicurarsi che siano disponibili rettificatrici per ingranaggi e macchine di misura a coordinate Zeiss. Ciò garantirà la qualificazione del fornitore di ingranaggi, necessaria per la tolleranza di ±0,003 mm sulla forma dei denti .
Fase 3 – Testare la reattività dell'ingegneria
Carica un disegno e misura la velocità del feedback DFM; LS Manufacturing si impegna a fornire un'analisi professionale entro 2 ore . La rapidità del feedback DFM consente di prendere decisioni più rapide sull'approvvigionamento dei prototipi di ingranaggi prima di impegnarsi nella realizzazione degli stampi.
- Richiedi un preventivo per ingranaggi personalizzati solo dopo che il fornitore avrà superato la verifica IATF 16949 e la verifica con macchina di misura a coordinate Zeiss , garantendo che il prezzo preventivato rifletta la reale capacità produttiva.
- Richiedere un periodo di prova di 9 giorni per il primo prototipo quando si confrontano i fornitori, al fine di convalidare sia i tempi di produzione degli ingranaggi sia la loro prontezza produttiva.
[Fonte dei dati e parametro di riferimento]: I dati sono tratti dai report di valutazione delle prestazioni della catena di fornitura dei clienti del settore automobilistico di LS Manufacturing relativi al periodo 2025-2026.
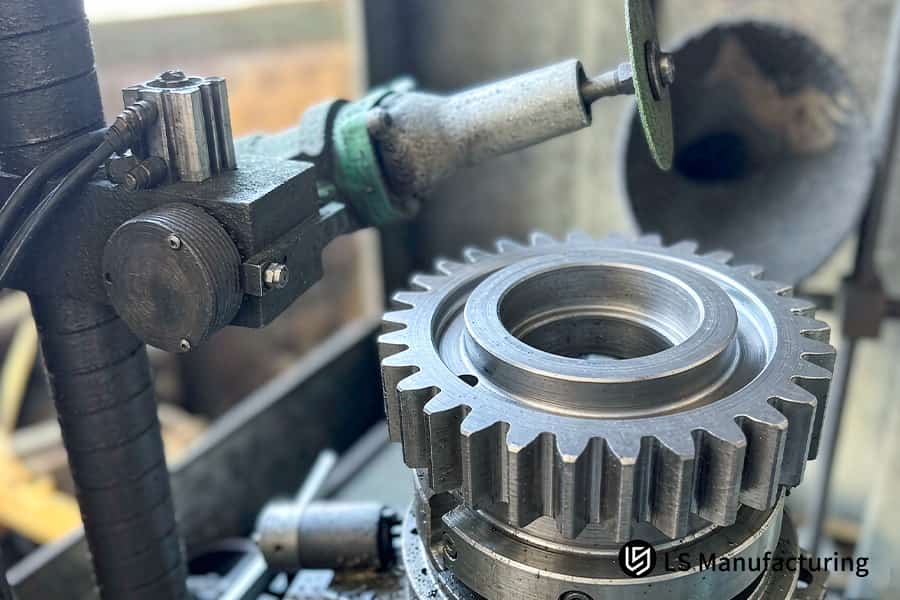
Figura 4: La rettifica degli ingranaggi sbava i denti degli ingranaggi cilindrici utilizzando una mola abrasiva rotante.
LS Manufacturing - Servizi di produzione di ingranaggi personalizzati per trasmissioni automobilistiche. Planet Gear: precisione di grado ISO 5 e ottimizzazione dei costi.
Il processo di produzione di ingranaggi personalizzati di LS Manufacturing si basa su una catena di processi di rettifica di precisione e DFM (Design for Manufacturing) che risolve i problemi di grado 7 ISO e riduce il tasso di scarto del 12,5% grazie alla rettifica di forma, al sistema di bloccaggio idraulico del mandrino e al trattamento termico di distensione, ottenendo una deviazione del passo del dente di ±0,003 mm e un risparmio sui costi del 23%. Il processo integrail controllo di precisione degli ingranaggi fin dalla prima prova, trasformando ingranaggi planetari rumorosi in componenti per la trasmissione.
Sfida del cliente
L'attuale processo produttivo fornito dal fornitore di primo livello produce ingranaggi planetari di grado ISO 7 con una concentricità di ±0,015 mm , generando un rumore NVH di 12 dB e un tasso di scarto del 12,5% a 185 dollari per pezzo.
Soluzione di produzione LS
LS Manufacturing ha utilizzato la rettifica di forma anziché la skiving ( Ra 0,2 μm, HRC 58-62 ). Nei test iniziali si è verificata un'ovalizzazione di ±0,007 mm sulle scanalature a parete sottile. L'approccio innovativo consiste nell'utilizzo di un mandrino espandibile idraulico e di un trattamento di distensione a bassa temperatura per prevenire la deformazione. La soluzione di rettifica degli ingranaggi ha permesso di ridurre il tasso di scarto al 2,2% ±0,003 mm .
Risultati e valore
Il prezzo unitario è sceso a 142 dollari (riduzione del 23%) . I tempi di consegna del primo articolo sono stati ridotti a 9 giorni (riduzione del 35%). Tutti i 2.500 pezzi sono stati testati per la fatica fino a 1.000 ore. Sono stati ricevuti il rapporto PPAP di livello 3 e i risultati dei test CMM per la norma ISO Grado 5, che consentono la consegna puntuale del progetto EV con ottimizzazione dei costi degli ingranaggi .
- Applicare un mandrino espandibile idraulico e un processo di distensione delle tensioni agli ingranaggi planetari a parete sottile al fine di prevenire l'ovalizzazione.
- Ricevere i risultati dei test PPAP di livello 3 e CMM al fine di mantenere una tolleranza di ±0,003 mm .
[Fonte dei dati e parametro di riferimento]: Dati derivati dal registro di revisione dell'implementazione del progetto di componenti automobilistici LS Manufacturing 2026 (ID progetto: #AUTO-2026-8891; dimensione del campione N = 2.500 unità).
Aggiornate i vostri ingranaggi planetari dalla precisione ISO Grado 7 alla ISO Grado 5 con un risparmio del 23% sui costi e un tasso di difettosità di solo il 2,2%. Richiedete oggi stesso un preventivo per la produzione di ingranaggi personalizzati.

FAQ
1. Quale livello di precisione può raggiungere LS Manufacturing per gli ingranaggi automobilistici personalizzati?
LS Manufacturing non ha mai mancato di raggiungere lo standard di ultra-precisione ISO 1328 grado 5 per quanto riguarda l'accuratezza degli ingranaggi, grazie al controllo delle tolleranze di eccentricità radiale e del profilo critico del dente entro ±0,003 mm e alla finitura superficiale del dente di Ra 0,2 μm .
Fonte dei dati: rapporto di ispezione della macchina di misura a coordinate Zeiss
2. Come fa il vostro team a controllare la deformazione dell'acciaio durante il trattamento termico di cementazione?
Grazie all'utilizzo del più recente sistema integrato di cementazione e tempra a temperatura controllata, in combinazione con dispositivi idraulici, LS Manufacturing è riuscita a ottenere una profondità di tempra controllata dell'acciaio 20CrMnTi fino a 0,8-1,2 mm , il 60% in meno rispetto ai processi convenzionali, con una durezza compresa tra HRC 58 e 62 .
Fonte dei dati: registro delle analisi metallografiche di LS Manufacturing n. AUTO-2026-8891
3. LS Manufacturing è in grado di fornire la documentazione PPAP completa per ordini di grandi volumi?
In qualità di produttore di ingranaggi certificato IATF 16949 , LS Manufacturing offre una gamma completa di documenti PPAP di livello 1-5, FMEA, piani di controllo e rapporti di ispezione dimensionale CMM su richiesta dei nostri clienti, al fine di garantire la piena tracciabilità e conformità.
Fonte dei dati: documentazione del sistema di qualità IATF 16949
4. Quanto posso risparmiare ottimizzando la progettazione per la producibilità (DFM) degli ingranaggi con LS Manufacturing?
Grazie all'ottimizzazione della tolleranza per le dimensioni non critiche a ±0,015 mm e a un processo di taglio migliorato, risultato del DFM (Design for Manufacturing), LS Manufacturing è in grado di offrire ai propri clienti un risparmio dal 15% al 35% . Ciò è stato dimostrato in un caso concreto, in cui l'azienda è riuscita a ottenere un risparmio del 23% .
Fonte dei dati: database delle prestazioni effettive di LS Manufacturing
5. Quali sono i tempi di consegna tipici per i prototipi di ingranaggi di trasmissione personalizzati?
Grazie a un efficiente metodo di produzione rapida di ingranaggi, LS Manufacturing è riuscita a ridurre del 35% i tempi di realizzazione dei prototipi. In genere, bastano solo 9 giorni lavorativi per completare l'intero processo, dalla revisione dei disegni al collaudo con macchina di misura a coordinate (CMM) e alla consegna.
Fonte dati: registro di pianificazione della produzione LS Manufacturing n. AUTO-2026-8891
6. Quali materie prime sono disponibili per la produzione di ingranaggi di trasmissione per impieghi gravosi?
LS Manufacturing mantiene in magazzino diverse leghe di acciaio ad alta resistenza, tra cui 20CrMnTi, 8620H, 17CrNiMo6 e 4340 , tutte accompagnate da certificati originali di provenienza e rapporti di analisi spettrale per garantire la completa tracciabilità del materiale e la qualità .
Fonte dei dati: norma ISO 683-2 sugli acciai legati
7. Come si monitora la coerenza della produzione di massa su migliaia di ingranaggi?
LS Manufacturing ha implementato un sistema di controllo statistico di processo in tempo reale che calcola automaticamente il valore Cpk, assicurandosi che Cpk sia uguale o superiore a 1,67 per mantenere il tasso di difettosità al di sotto del 2,2% durante l'intero processo di produzione di massa per tutti i parametri degli ingranaggi .
Fonte dei dati: Registri di monitoraggio SPC automatizzato di LS Manufacturing
8. Come posso richiedere un preventivo per ingranaggi personalizzati per il mio progetto di ingegneria?
Tutto ciò che devi fare è caricare i tuoi progetti 3D/2D in formato STEP e DXF e gli ingegneri di LS Manufacturing ti forniranno un preventivo dettagliato e un report di analisi Design for Manufacturing gratuito su attrezzature, tempi di ciclo e pianificazione dell'ispezione entro 2 ore .
Fonte dati: Impegno di risposta al servizio clienti di LS Manufacturing
Riepilogo
LS Manufacturing soddisfa le vostre esigenze di precisione e NVH per ingranaggi automobilistici grazie alla rettifica di ultra-precisione di grado 5 ISO e alla certificazione IATF 16949. Raggiungiamo tolleranze di ±0,003 mm , rompendo lo schema che associa la precisione a prezzi elevati e riducendo i vostri costi del 23% con tempi di consegna ridotti del 35%.
Sei stufo dei problemi con il tuo fornitore di apparecchiature? Troppo rumore dovuto a NVH, consegne prolungate o un alto tasso di scarti? Clicca sul pulsante " Richiedi un preventivo gratuito " e carica i tuoi progetti 3D/2D. Il nostro team di professionisti ti fornirà un report di valutazione DFM sull'ottimizzazione dei costi delle tue apparecchiature entro 2 ore.
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Sito web: https://lsrpf.com/
Disclaimer
Il contenuto di questa pagina è fornito a solo scopo informativo. Servizi di LS Manufacturing. Non vengono fornite dichiarazioni o garanzie, esplicite o implicite, in merito all'accuratezza, alla completezza o alla validità delle informazioni. Non si deve dedurre che un fornitore o produttore terzo fornirà parametri di prestazione, tolleranze geometriche, caratteristiche di progettazione specifiche, qualità e tipologia dei materiali o manodopera attraverso la rete di LS Manufacturing. È responsabilità dell'acquirente. Richiedi un preventivo per i componenti. Identifica i requisiti specifici per queste sezioni. Contattaci per ulteriori informazioni .
Team di produzione LS
LS Manufacturing è un'azienda leader del settore , specializzata in soluzioni di produzione personalizzate. Vantiamo oltre 15 anni di esperienza e più di 5.000 clienti, e ci concentriamo su lavorazioni CNC di alta precisione, lavorazione della lamiera , stampa 3D , stampaggio a iniezione , stampaggio di metalli e altri servizi di produzione integrati.
Il nostro stabilimento è dotato di oltre 100 centri di lavoro a 5 assi all'avanguardia, certificati ISO 9001:2015. Forniamo soluzioni di produzione rapide, efficienti e di alta qualità a clienti in oltre 150 paesi in tutto il mondo. Che si tratti di piccole produzioni o di personalizzazioni su larga scala, siamo in grado di soddisfare le vostre esigenze con consegne rapidissime entro 24 ore. Scegliete LS Manufacturing. Significa scegliere efficienza, qualità e professionalità.
Per saperne di più, visita il nostro sito web: www.lsrpf.com

