 Русский



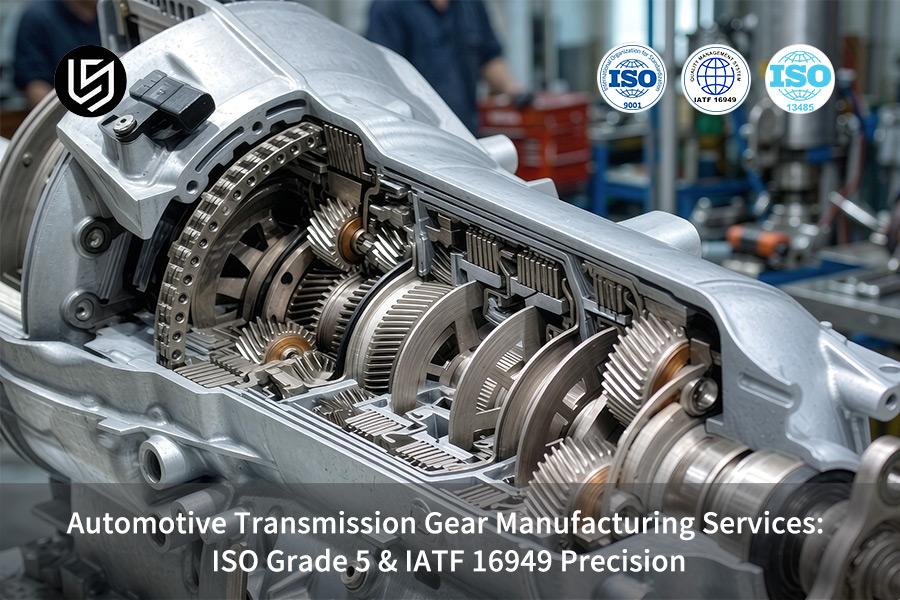
Услуга по изготовлению зубчатых передач для автомобильных трансмиссий представляет собой решение для чистовой обработки поверхности класса ISO 5, которое устраняет шумы и вибрации в высокоскоростных коробках передач электромобилей за счет контроля профиля ±0,005 мм .
Сертифицированный по стандарту IATF 16949 процесс шлифовки компании LS Manufacturing обеспечивает шероховатость поверхности Ra ≤ 0,2 мкм и Cpk ≥ 1,67 , что снижает общие производственные затраты на единицу продукции на 23%.
За цифрами: мнение экспертов из LS Manufacturing.
Услуги по производству зубчатых передач должны выходить за рамки обобщений, основанных на «высокой точности». Стандарт IATF 16949:2016 , лежащий в основе системы качества LS Manufacturing, позволяет нам обеспечивать воспроизводимость нашей твердой обработки ISO Grade 5 с отклонением профиля до ±0,005 мм . Мы сами подтвердили это на проектах по производству редукторов для электромобилей, где были превышены требования по уровню шума и вибрации в 72 дБ .
Наши методы контроля соответствуют стандарту точности зубчатых передач ISO 1328-1:2013 — это международно признанный стандарт, определяющий класс допуска для боковых поверхностей цилиндрических зубчатых передач. Наша 100% проверка боковых поверхностей зубьев первого изделия с использованием координатно-измерительной машины Zeiss соответствует стандарту ISO 1328-1 и гарантирует Cpk ≥ 1 .
Это руководство написано Глорией, старшим специалистом по быстрому прототипированию в компании LS Manufacturing, имеющей более 15 лет опыта в области проектирования прецизионных зубчатых передач. Хотите узнать точную последовательность параметров, которая помогла добиться термообработки без деформаций для одного из наших клиентов? Напишите Глории , чтобы получить ответ непосредственно от нее.
Основные выводы
- Повышение точности до экстремального уровня: благодаря внедрению спецификаций точности класса ISO 5 , отклонения в профиле зубьев и шаге будут тщательно ограничены в пределах чрезвычайно точных допусков ±0,003 мм , а шероховатость поверхности Ra 0,2 мкм будет поддерживаться, что значительно снизит уровень NVH (шум, вибрация и жесткость) в высокоскоростных трансмиссиях электромобилей.
- Контроль качества и предотвращение дефектов: Использование структуры стандарта IATF 16949 , мониторинга SPC и предотвращения ошибок FMEA позволило значительно снизить процент дефектов среди изготовленных зубчатых передач с 12,5% (традиционный подход) до 2,2% .
- Оптимизация затрат и сроков выполнения: Оптимизированная конструкция оснастки и контроль параметров процесса для уменьшения деформаций привели к снижению общей себестоимости зубчатых передач на 23% , а также к сокращению сроков выполнения первой производственной партии на 35% (с 14 до 9 дней) .
Почему точность класса ISO 5 так важна для трансмиссий электромобилей?
Прецизионность по стандарту ISO Grade 5 — это наивысший уровень точности зубчатых передач, определенный в стандарте ISO 1328-1:2013, решающий проблему свиста в трансмиссиях электромобилей, работающих на частоте от 12 000 до 20 000 об/мин, с допуском профиля зуба ±0,003 мм и Ra 0,2 мкм . Система зубчатых передач с прецизией ISO Grade 5 предотвращает свист, превышающий 85 дБ, который возникает в системе передач Grade 7, увеличивает срок службы трансмиссии более чем на 40% и обеспечивает линейный контакт при работе с максимальным крутящим моментом без заглушения звуков от двигателя.
Снижение уровня шума и вибрации за счет жесткого контроля профиля.
При биении до ±0,015 мм при 12 000–20 000 об/мин шестерни 7-го класса издают неприемлемый шум. Сервис по изготовлению зубчатых передач для автомобильных трансмиссий от LS Manufacturing гарантирует точность профиля зуба ±0,003 мм и отклонение шага ±0,004 мм , снижая силы возбуждения зацепления на 35% . Скорость вращения шлифовального круга 1200–1500 об/мин и расход охлаждающей жидкости ≥ 30 л/мин , согласно стандарту IATF 16949, дополнительно стабилизируют этот процесс обработки шестерен для обеспечения бесшумной работы, характерной для электромобилей.
Увеличение срока службы при усталостных нагрузках в условиях пикового крутящего момента
Шероховатость поверхности менее Ra 0,2 мкм предотвращает образование микропиттинга и имеет важное значение для зубчатых передач, работающих при твердости HRC 58–62 . Контролируемая глубина закалки 0,6–0,8 мм в соответствии с ISO 6336-3 помогает предотвратить подповерхностную усталость. Такая оптимизация качества обработки поверхности зубчатых передач приводит к увеличению срока службы на 40% по сравнению с маркой 8.
| Измерение | Стандарт ISO 7 (традиционный) | Стандарт ISO 5 (LS Manufacturing) |
| Отклонение профиля зуба | ±0,015 мм | ±0,003 мм |
| Шероховатость поверхности | Ra 0,6 мкм | Ra 0,2 мкм |
| Шум при 15 000 об/мин | >85 дБ | <72 дБ |
| множитель срока службы | 1× базовый уровень | 1,4× |
Допуск на профиль зуба ±0,003 мм обеспечивает снижение уровня шума на 13 дБ . Другими словами, эта прецизионная зубчатая передача станет единственным доступным вариантом для высокооборотных силовых агрегатов электромобилей.
- Определите прецизионную зубчатую передачу класса ISO 5 с допуском профиля ±0,003 мм и шероховатостью поверхности Ra 0,2 микрона для любой трансмиссии электромобиля, частота вращения которой превышает 12 000 об/мин .
- Каждую партию продукции тестируют с помощью координатно-измерительной машины Zeiss с точностью ≤0,0009 мм в соответствии со стандартом ISO 1328-1:2013, чтобы гарантировать стабильное увеличение срока службы зубчатых передач за счет усталостного деформирования .
[Источники данных и эталонные значения]: Данные получены из официального отчета о калибровке координатно-измерительной машины Zeiss (CMM) — в частности, точность измерения 0,0009 мм и максимально допустимая погрешность измерения (MPEE) — а также из стандарта точности зубчатых передач ISO 1328-1:2013.
Как стандарт IATF 16949 гарантирует контроль качества массового производства?
IATF 16949 — это система управления качеством для предотвращения дефектов, разработанная специально для автомобилей, которая регулирует отклонения размеров при массовом производстве посредством обязательного применения APQP, PPAP и FMEA. Производитель зубчатых передач, использующий стандарт IATF 16949, обеспечивает контроль SPC в режиме реального времени для всех партий зубчатых передач с допуском ±0,008 мм и Cpk ≥1,67 . Благодаря обязательной прослеживаемости материалов от спектрометрического анализа 20CrMnTi до документации PPAP уровня 3 , эта система управления качеством зубчатых передач устраняет пробел в процедуре утверждения прототипов и предотвращения серийных отказов.
Этап 1 – Предотвращение рисков с помощью APQP и FMEA
В рамках подхода APQP сначала проводится анализ видов и последствий отказов (FMEA), который выявляет возможные деформации, возникающие при термообработке, и пригорание при шлифовании до начала обработки инструмента. Благодаря раннему обнаружению дефектов с помощью подхода APQP, процесс квалификации сокращается на 30% .
Этап 2 – Полная валидация PPAP уровня 3
Для соответствия требованиям PPAP уровня 3 требуется подробный отчет по размерной КИМ, анализ технологической совместимости и анализ возможностей для образцов из 300 деталей. В контексте соответствия требованиям производителя автомобильных шестерен на заказ , каждая шестерня должна соответствовать допуску профиля ±0,008 мм до начала массового производства.
Этап 3 – Мониторинг SPC в режиме реального времени
Системы статистического контроля процессов (SPC) отслеживают толщину зубьев и биение каждые 15 минут в процессе производства. Показатель Cpk ≥ 1,67 обеспечивает стабильную производительность при изготовлении зубчатых передач на автомобильном заводе и подтверждает качество массового производства на основе объемов заказов.
Трехэтапный процесс, включающий этапы проверки и контроля качества, преобразует точность прототипа в надежность массового производства.
- Для любого поставщика услуг по контролю качества при производстве зубчатых передач необходимо указывать требования к представлению документов PPAP уровня 3 с анализом MSA и исследованием Cpk ≥ 1,67 .
- Для обеспечения соблюдения допусков в пределах ±0,008 мм необходим доступ к данным измерений SPC в режиме реального времени во время производственного процесса.
[Источник данных и эталон]: Данные получены из эмпирической базы данных LS Manufacturing 2025–2026 (размер выборки >1200, включая полные пакеты документации PPAP уровня 3).
Загрузите наш аналитический документ по качеству автомобильных редукторов, содержащий шаблоны FMEA, контрольные списки документации PPAP и протоколы мониторинга SPC, которые помогут обеспечить переход от утверждения прототипа к серийному производству без отклонения размеров.
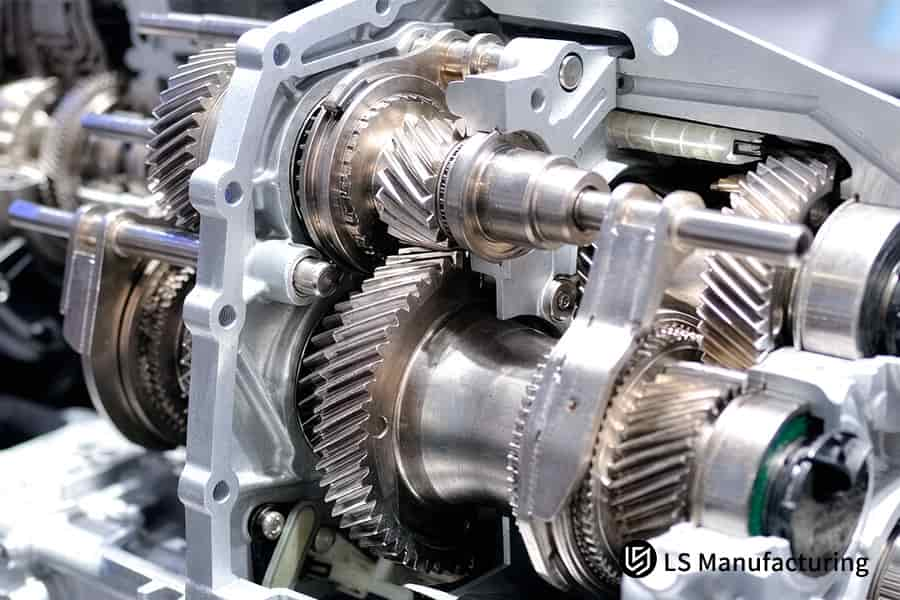
Рисунок 1: Зубофрезерование формирует вал трансмиссионной шестерни с точностью до 0,015 мм.
Какие процессы механической обработки обеспечивают субмикронные допуски для зубчатых передач?
Допуски на зубчатые передачи с точностью до субмикронного размера гарантируются сочетанием технологических процессов фрезерования, профильного шлифования и чистового шлифования, что решает проблему отклонения шага зуба, вызванного снятием напряжений после цементации, путем отделения основного материала от процесса шлифования. В прецизионной обработке зубчатых передач используются многоступенчатые термические процессы, позволяющие избежать накопления деформаций и обеспечивающие стабильность допусков на зубчатые передачи с точностью до субмикронного размера на протяжении всей производственной партии.
Таблица сравнения процессов
| Этап | Ключевые параметры |
| Зубофрезерование/строгание, черновая обработка | Допуск ±0,015 мм , Ra 1,6 мкм , объемное удаление материала. |
| После термообработки методом цементации | Твердость повышается до HRC 58-62, что позволяет проводить финишную обработку твердых материалов. |
| Формирование шлифовки, окончательная обработка | Замки соответствуют классу ISO 5, допуск ±0,003 мм, Ra 0,2 мкм. |
Этот трехэтапный цикл отделяет термическую деформацию от заготовок перед окончательной обработкой, чтобы получить готовую продукцию для производства зубчатых передач автомобильных трансмиссий, соответствующую стандартам Grade 5, посредством контролируемой технологической цепочки шлифовки зубчатых колес .
- Для достижения точности обработки зубчатых передач выше HRC 55 для электромобилей используйте двухэтапный цикл шлифовки (грубое зубофрезерование и чистовая обработка).
- Проверка после завершения процесса на координатно-измерительной машине Zeiss с точностью ≤0,0009 мм подтверждает соответствие допускам для всех партий.
Какие методы термической обработки предотвращают деформацию цементированной стали?
Контролируемая закалка с деформацией при цементации представляет собой сочетание цементации с регулируемой температурой и принудительной закалки в матрице, что позволяет устранить нелинейную деформацию зубчатых колес в процессе термообработки. Процесс контроля деформации при цементации с деформацией использует технологию контроля деформации, применяемую производителями автомобильных зубчатых колес, с помощью закалочных прессов и программного обеспечения для мониторинга деформации, что позволяет снизить деформацию после термообработки более чем на 60% .
Матрица принятия решений
- Традиционная цементация: отсутствие контроля деформации, искажение более 0,05 мм , что приводит к образованию трещин при шлифовании или браку.
- Цементация под давлением, выполняемая компанией LS Manufacturing: стабильная глубина закалки 0,8–1,2 мм , твердость HRC 58–62, деформация менее 0,01 мм .
- Преимущество с точки зрения инженерных решений: обеспечивает сохранность шлифовального материала для последующих процессов финишной обработки.
Указанный тепловой путь обеспечит равномерность закалки зубчатых передач и соответствие стандарту ISO 683-2, установленному нашим производителем автомобильных зубчатых передач, требованиям стандарта по термообработке легированной стали.
- Для любого заказа производителя зубчатых передач по стандарту IATF 16949, касающегося термообработки легированных сталей 20CrMnTi и 8620H, необходимо указать закалку под давлением с контролем деформации.
- Для обеспечения равномерности глубины закалки по всей партии необходимо проводить контроль деформаций зубчатых колес на координатно-измерительной машине (КИМ) после термообработки, проверяя их на наличие отклонений не более 0,01 мм перед шлифованием.
[Источники данных и контрольные показатели]: Данные получены из спецификации ISO 683-2 для закаливаемых легированных сталей и журналов металлографического контроля термообработки компании LS Manufacturing (проект № AUTO-2026-8891).
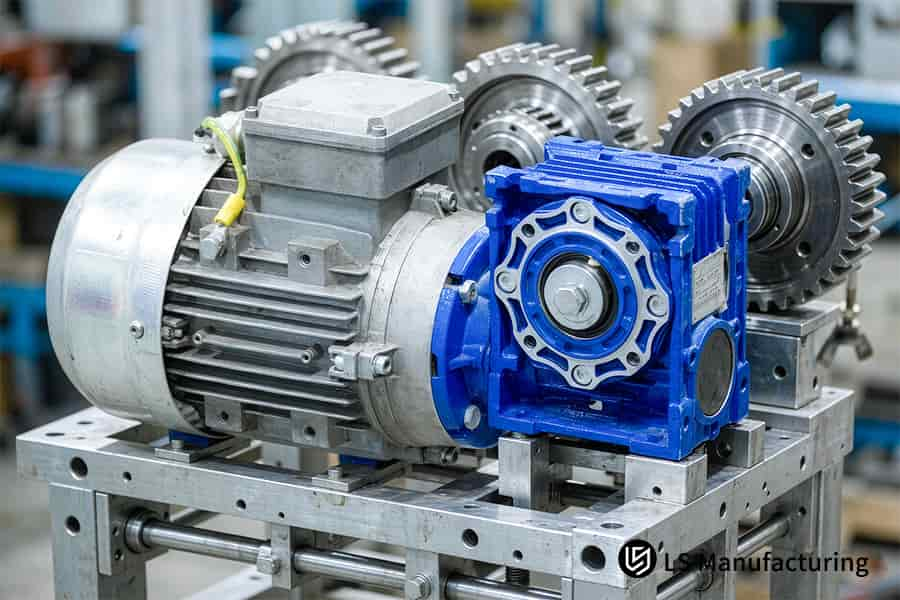
Рисунок 2: Нарезка зубчатых колес обеспечивает гладкую поверхность корпуса червячного редуктора с точностью до 0,05 мм.
Сравнение точности и качества трансмиссионных шестерен: краткий обзор
При выборе технологии обработки и уровня качества для автомобильных трансмиссионных шестерен различные параметры производственных процессов существенно влияют на производительность и стоимость производства шестерен. Технические различия решений LS Manufacturing по производству автомобильных шестерен по сравнению с традиционными представлены в таблице ниже:
| Процесс и качество | Традиционное решение для общей механической обработки | LS Manufacturing Solution | Стандарт/основа измерения |
| Класс точности зубчатых передач (ISO 1328) | ISO Класс 7 – Класс 8 | Стандарт ISO 5 (сверхточный класс) | Измерительный прибор для зубчатых передач Zeiss CMM |
| Выравнивание зубов / Допуск профиля | от ±0,015 мм до ±0,02 мм | ±0,003 мм (сверхточная точность) | ISO 286 / ASME Y14.5 |
| Шероховатость поверхности зуба (Ra) | Ra 0,8 мкм – Ra 1,2 мкм | Ra 0,2 мкм | Профилометр с щупом Mitutoyo |
| Твердость и глубина термообработки | HRC 50–55 (неравномерная глубина) | Твердость по Роквеллу 58–62 (науглероживание 0,8–1,2 мм) | Металлографический раздел твердомера Виккерса |
| Система контроля качества | Только базовый контроль качества по стандарту ISO 9001. | IATF 16949 + Полный APQP/PPAP | Сертификация третьей стороной в соответствии со стандартом IATF 16949 |
| Дефектность партии / Процент брака | 8% – 12,5% | Ниже 2,2% | Статистика фактического производства |
Как показано выше, технология LS Manufacturing повышает точность зубчатых передач до класса ISO 5 , минимизирует шероховатость поверхности до Ra 0,2 мкм и обеспечивает успешное снижение процента дефектов при серийной обработке до 2,2% , тем самым надежно гарантируя бесшумность и надежность трансмиссионной системы.
Как усовершенствованный DFM-анализ может снизить себестоимость производства зубчатых передач?
Расширенный анализ DFM (проектирование для производства) — это процесс инженерной проверки на этапе подготовки к производству, который позволяет исключить ненужные жесткие допуски и избыточное количество этапов обработки с помощью 3D-моделирования и оптимизации допусков. Этот процесс помогает устранить любые необоснованные скругления, зачистку инструмента и слишком узкие зоны допусков на некритических поверхностях. Благодаря снижению несущественных допусков до ±0,015 мм и обеспечению ±0,003 мм на профиле зуба и посадочном месте подшипника, этот процесс сокращает количество проходов шлифовки и значительно снижает себестоимость единицы продукции. Такая оптимизация конструкции зубчатых передач напрямую влияет на себестоимость производства трансмиссионных шестерен без ущерба для производительности.
Таблица сравнения процессов
| Аспект | Без оптимизации DFM | Оптимизация DFM с помощью LS Manufacturing |
| Спецификация допусков | Все параметры соответствуют ±0,003 мм. | Некритические значения ±0,015 мм, критические значения ±0,003 мм |
| Необходимые шлифовальные проходы | 5 передач | 2 паса |
| процент брака | Высокий показатель из-за завышенной спецификации. | Снижено за счет целенаправленного контроля допусков. |
| себестоимость единицы продукции | 185 долларов | 142 доллара (−23%) |
Такой целенаправленный подход к допускам позволяет производителям автомобильных шестерен сохранять заданные характеристики без излишних затрат на изготовление деталей с превышением допустимых параметров. Он предоставляет возможность для успешного процесса обеспечения допусков при изготовлении шестерен .
- Перед заключением договора с поставщиком соглашения о поставке оснастки закажите подробный отчет об исследовании DFM (проектирование для технологичности изготовления), в котором будет указана классификация допусков по критическим и некритическим поверхностям.
- При запросе индивидуального предложения по зубчатым передачам проанализируйте оптимизированную цену зубчатых передач по сравнению с первоначальными чертежами, чтобы подтвердить анализ снижения стоимости зубчатых передач .
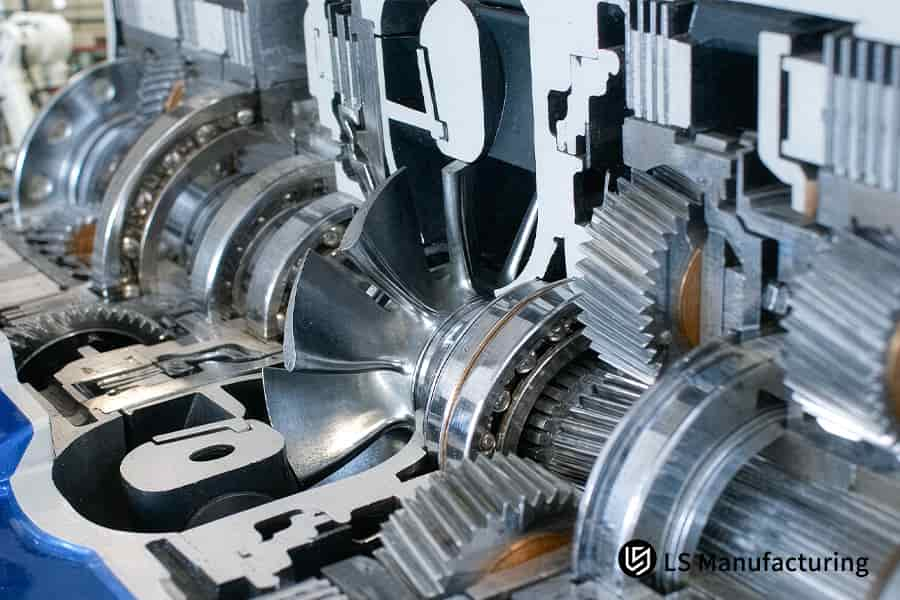
Рисунок 3: Обработка корпуса клапана, сверление отверстий в гидравлической управляющей пластине с допуском 0,02 мм.
Почему контроль процессов в реальном времени имеет решающее значение для производства зубчатых передач в больших объемах?
Система статистического контроля процессов в реальном времени (Real-time SPC) — это автоматизированная система статистического контроля процессов , которая устраняет отклонения размеров, вызванные износом инструмента и тепловым расширением, с помощью непрерывной проверки Cpk и обратной связи. Электронные измерительные приборы обеспечивают анализ тенденций для X-bar, при этом система автоматически корректирует настройки шлифовального станка, когда Cpk опускается ниже 1,67 . Мониторинг зубчатых передач в реальном времени обеспечивает процент брака ниже 2,2% .
Шаг 1 – Автоматизированный сбор данных
На станции постобработки производится контроль толщины зубьев шестерни и биения шага на 100% для каждой партии, что гарантирует качество изготовления зубчатых передач для автомобильных трансмиссий .
Шаг 2 – Расчет контроля тренда
Система статистического контроля процессов (SPC) строит диаграмму X-bar и анализирует колебания Cpk. Пороговое значение CPK для шестерни, равное 1,67, инициирует корректировку до возникновения несоответствия.
Шаг 3 – Компенсация с обратной связью
Любые отклонения в размерах будут генерировать команду смещения на микронном уровне, которая будет передана на шлифовальный станок с ЧПУ, обеспечивая требуемый допуск ±0,008 мм за считанные минуты и тем самым подтверждая точность обработки зубчатых передач .
- Для заказов больших объемов продукции обязательным условием является минимальный коэффициент Cpk 1,67, а также автоматическая компенсационная обратная связь при проверке любого производителя зубчатых передач в соответствии со стандартом IATF 16949 .
- Для поддержания высокого качества зубчатых передач в больших объемах необходимо предусмотреть 100% проверку каждой партии с предоставлением отчетов SPC в режиме реального времени.
[Источник данных и базовые показатели]: Данные получены из автоматизированного анализа 3D/2D чертежей DFM компании LS Manufacturing за 2025–2026 годы и журналов онлайн-измерений SPC (размер выборки >1200).
Какое контрольно-измерительное оборудование подтверждает точность по стандарту ISO 1328 Grade 5?
Проверка точности зубчатых передач по стандарту ISO 1328 Grade 5 — это задача измерения, требующая специальных центров контроля зубчатых передач со специальными координатно-измерительными машинами (КИМ), оснащенными высокоточным программным обеспечением для измерения формы зубьев и субмикронными измерительными системами. Это решает проблему неспособности традиционных измерительных приборов измерять полное отклонение профиля (Fα) или полное отклонение шага (Fβ) за счет точных пространственных измерений и комплексного 3D-сканирования. Проверка точности зубчатых передач по стандарту ISO Grade 5 осуществляется с помощью специальной системы метрологии зубчатых передач , которая обеспечивает комплексный анализ формы зубьев, что предотвращает любые необнаруженные дефекты при измерениях.
Матрица принятия решений
- Обычная выборочная проверка штангенциркулем: не измеряет отклонение шага, поэтому потенциальные дефекты попадают в процесс сборки.
- Измерения зубчатых передач с помощью координатно-измерительной машины Zeiss: точность 0,0009 мм MPEE; все графики соответствуют стандарту ISO 1328 Grade 5 ; для каждой партии формируется подробный отчет о сканировании зубчатых передач .
- Гарантия качества поставки: подробные графики измерений на КИМ и 100% данные о критически важных размерах для каждой отгрузки; гарантирует полное соответствие требованиям IATF 16949 по производству зубчатых передач , исключая любые дефекты.
- Для любого протокола проверки допусков зубчатых передач, соответствующего стандарту Grade 5, требуются отчеты о проверке с помощью координатно-измерительной машины Zeiss с точностью MPEE ≤ 0,0009 мм .
- Для обеспечения полной прослеживаемости необходимо иметь сертификаты шероховатости поверхности Mitutoyo с указанием Ra 0,2 мкм, а также документацию по КИМ.
Как выбрать подходящего производителя автомобильных комплектующих на заказ?
Выбор подходящего производителя автомобильных шестерен на заказ требует анализа возможностей поставщика по четырем различным параметрам, включая сертификацию системы качества, возможности шлифовки твердых материалов, подход DFM (проектирование для производства) и инженерную экспертизу, которая помогает избежать рисков, связанных с непрерывными испытаниями инструмента и чрезмерными затратами, благодаря выбору поставщика в соответствии со стандартом IATF 16949, допуском ±0,003 мм и быстрой доставкой прототипов. Хороший производитель автомобильных шестерен на заказ обладает этими качествами и способен контролировать себестоимость производства трансмиссионных шестерен за счет тщательного отбора поставщика.
Шаг 1 – Аудит сертификации качества
Проверьте наличие сертификатов IATF 16949:2016 и ISO 9001. Этот этап системы качества отличает производителей, соответствующих требованиям автомобильной промышленности, от других машиностроительных предприятий, не имеющих системы PPAP.
Шаг 2 – Оценка оборудования для механической обработки и контроля качества.
Убедитесь в наличии шлифовальных станков для зубчатых колес и измерительного оборудования Zeiss CMM. Это обеспечит квалификацию поставщика зубчатых колес, необходимую для допуска формы зубьев ±0,003 мм .
Шаг 3 – Оперативность работы инженеров-тестировщиков
Загрузите чертеж и оцените скорость обратной связи по DFM; компания LS Manufacturing гарантирует профессиональный анализ в течение 2 часов . Быстрая обработка DFM-проектов позволяет быстрее принимать решения о выборе поставщиков прототипов зубчатых передач до начала производства оснастки.
- Запросите индивидуальное ценовое предложение на шестерни только после того, как поставщик пройдет проверку по стандартам IATF 16949 и Zeiss CMM , убедившись, что указанная цена отражает реальные производственные возможности.
- При сравнении поставщиков необходимо установить 9-дневный срок изготовления первого образца для подтверждения как сроков изготовления зубчатых передач, так и готовности производства к выпуску.
[Источник данных и эталон]: Данные получены из отчетов LS Manufacturing за 2025–2026 годы, посвященных оценке эффективности цепочки поставок для автомобильных клиентов.
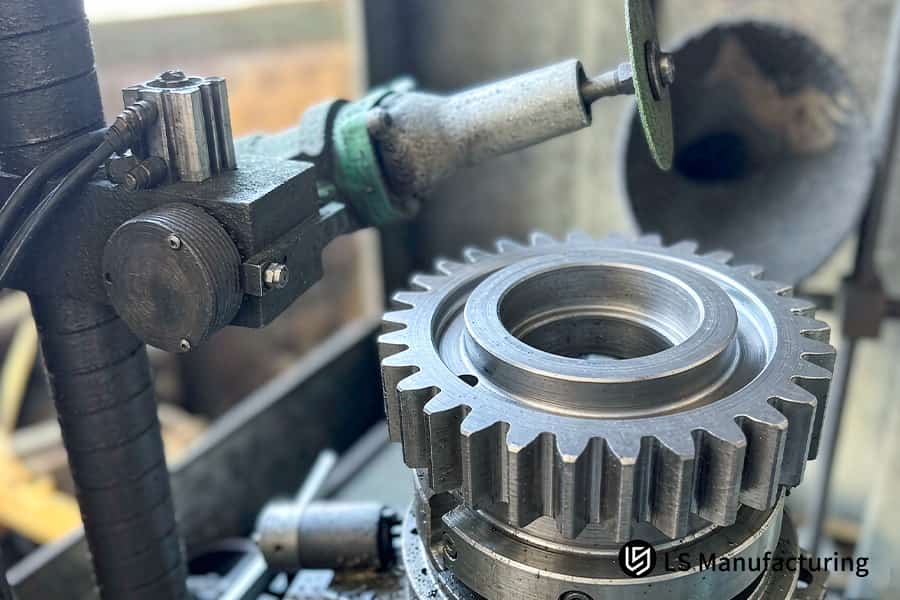
Рисунок 4: Шлифовка зубьев зубчатых колес удаляет заусенцы с помощью вращающегося абразивного круга.
Компания LS Manufacturing предлагает услуги по изготовлению зубчатых передач на заказ для автомобильных трансмиссий. Planet Gear: точность класса ISO 5 и оптимизация затрат.
Технология изготовления зубчатых передач на заказ от LS Manufacturing представляет собой комплексный подход, сочетающий прецизионную шлифовку и проектирование с учетом технологичности производства (DFM), что позволяет решить проблемы, связанные с соответствием стандарту ISO Grade 7, и снизить процент брака до 12,5% за счет использования формовочной шлифовки, гидравлической системы зажима оправки и термообработки для снятия напряжений. Это обеспечивает отклонение шага зуба ±0,003 мм и экономию затрат на 23%. Технология включает в себяконтроль точности зубчатых передач с первой же пробной обработки, превращая шумные планетарные шестерни в компоненты трансмиссии.
Задача клиента
В настоящее время производственный процесс, используемый поставщиком первого уровня, позволяет изготавливать планетарные шестерни класса ISO 7 с биением ±0,015 мм , что приводит к уровню шума 12 дБ и уровню брака 12,5%, при этом стоимость одной детали составляет 185 долларов .
LS Manufacturing Solution
Компания LS Manufacturing использовала формовочную шлифовку вместо снятия фаски ( Ra 0,2 мкм, HRC 58-62 ). В ходе первоначальных испытаний на тонкостенных шлицах наблюдалась овальность ±0,007 мм . Инновационный подход заключается в использовании гидравлического расширяющегося дорна и низкотемпературной снятия напряжений для предотвращения деформации. Решение в виде шлифовки зубчатых колес позволило снизить процент брака до 2,2% ±0,003 мм .
Результаты и ценность
Цена за единицу продукции снизилась до 142 долларов (снижение на 23%) . Срок поставки первого образца сократился до 9 дней (снижение на 35%). Все 2500 изделий были протестированы на усталость в течение 1000 часов. Получены отчет PPAP уровня 3 и результаты испытаний CMM для ISO Grade 5, что позволяет своевременно завершить проект по созданию электромобиля с оптимизацией затрат на зубчатые передачи .
- Для предотвращения овальности тонкостенных планетарных шестерен применяется технология гидравлического расширения оправки и снятия внутренних напряжений.
- Для обеспечения допуска ±0,003 мм необходимо получить результаты испытаний PPAP уровня 3 и CMM.
[Источник данных и эталон]: Данные получены из журнала обзора реализации проекта LS Manufacturing 2026 по производству автомобильных компонентов (идентификатор проекта: #AUTO-2026-8891; размер выборки N = 2500 единиц).
Усовершенствуйте свои планетарные шестерни с точности ISO Grade 7 до ISO Grade 5, снизив стоимость на 23% и допустив всего 2,2% дефектов. Запросите сегодня же расчет стоимости изготовления шестерней на заказ.

Часто задаваемые вопросы
1. Какого уровня точности может достичь компания LS Manufacturing при изготовлении автомобильных шестерен на заказ?
Компания LS Manufacturing неизменно соответствует стандарту сверхточной обработки зубчатых передач ISO 1328 класса 5 благодаря контролю критически важных допусков на профиль зубьев и радиальное биение в пределах ±0,003 мм и чистоте поверхности зубьев Ra 0,2 мкм .
Источник данных: Отчет о проверке координатно-измерительной машиной Zeiss.
2. Как ваша команда контролирует деформацию стали во время цементационной термообработки?
Используя новейшую интегрированную систему цементации и закалки с регулируемой температурой в сочетании с гидравлическими зажимами, компания LS Manufacturing успешно добилась контролируемой глубины цементации стали 20CrMnTi до 0,8-1,2 мм , что на 60% меньше, чем при использовании традиционных методов, при твердости в диапазоне HRC 58-62 .
Источник данных: Журнал металлографического анализа LS Manufacturing № AUTO-2026-8891
3. Может ли компания LS Manufacturing предоставить полный комплект документации PPAP для заказов больших объемов?
Компания LS Manufacturing, являясь производителем зубчатых передач, сертифицированным по стандарту IATF 16949 , по запросу клиентов предлагает полный спектр документов PPAP уровней 1-5, FMEA, планов контроля и отчетов о размерном контроле с помощью КИМ для обеспечения полной прослеживаемости и соответствия стандартам.
Источник данных: документация по системе качества IATF 16949
4. Какую экономию средств я могу ожидать, оптимизировав проектирование зубчатых передач с учетом требований DFM (проектирование с учетом технологичности производства) с помощью LS Manufacturing?
Благодаря оптимизации допуска для некритических размеров в пределах ±0,015 мм и улучшенному процессу резки в результате применения DFM (проектирование для производства), компания LS Manufacturing способна обеспечить своим клиентам экономию от 15% до 35% . Это было доказано в одном конкретном случае, когда компании удалось сэкономить 23% .
Источник данных: база данных фактических показателей деятельности компании LS Manufacturing.
5. Каков типичный срок изготовления нестандартных прототипов трансмиссионных шестерен?
Благодаря эффективному методу быстрого изготовления зубчатых передач, компания LS Manufacturing смогла сократить время на разработку прототипов на 35% . Как правило, весь процесс, от проверки чертежей до проведения испытаний на координатно-измерительной машине и доставки, занимает всего 9 рабочих дней .
Источник данных: Журнал планирования производства компании LS Manufacturing № AUTO-2026-8891
6. Какие сырьевые материалы доступны для производства зубчатых передач для тяжелых условий эксплуатации?
Компания LS Manufacturing поддерживает складской запас различных высокопрочных легированных сталей, включая 20CrMnTi, 8620H, 17CrNiMo6 и 4340 , каждая из которых сопровождается оригинальными сертификатами на сырье и отчетами о спектральном анализе для обеспечения полной прослеживаемости материала и гарантии качества .
Источник данных: Стандарт ISO 683-2 по легированной стали.
7. Как вы контролируете стабильность массового производства тысяч шестерен?
Компания LS Manufacturing внедрила систему статистического контроля процессов в режиме реального времени, которая автоматически рассчитывает значение Cpk, обеспечивая, чтобы Cpk было равно или выше 1,67, для поддержания уровня дефектности ниже 2,2% на протяжении всего процесса массового производства по всем параметрам зубчатых передач .
Источник данных: Журналы автоматизированного мониторинга статистического контроля процессов (SPC) компании LS Manufacturing.
8. Как я могу запросить индивидуальное ценовое предложение на оборудование для своего инженерного проекта?
Вам нужно всего лишь загрузить ваши 3D/2D проекты в форматах STEP и DXF, и инженеры LS Manufacturing предоставят вам подробную смету и бесплатный отчет об анализе проектирования с учетом технологичности, времени цикла и планирования контроля качества в течение 2 часов .
Источник данных: Обязательства службы поддержки клиентов компании LS Manufacturing по реагированию на запросы клиентов.
Краткое содержание
Компания LS Manufacturing удовлетворяет ваши требования к точности и уровню шума и вибрации автомобильных шестерен благодаря сверхточной шлифовке класса ISO 5 и сертификации IATF 16949. Мы достигаем допусков ±0,003 мм , ломаем стереотип о том, что точность часто ассоциируется с высокой ценой, и снижаем ваши затраты на 23% при сокращении сроков выполнения заказов на 35%.
Надоели проблемы с поставщиками оборудования? Слишком много шума из-за NVH (шума, вибрации и жесткости), длительные сроки доставки или высокий процент брака? Просто нажмите кнопку « Получить бесплатную смету » и загрузите свои 3D/2D-проекты. Наша команда профессионалов предоставит вам отчет об оценке DFM (проектирование для производства) для оптимизации затрат на оборудование в течение 2 часов.
📞Тел.: +86 185 6675 9667
📧Электронная почта: info@lsrpf.com
🌐Веб-сайт: https://lsrpf.com/
Отказ от ответственности
Информация на этой странице носит исключительно информационный характер. Компания LS Manufacturing не предоставляет никаких гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности представленной информации. Не следует предполагать, что сторонний поставщик или производитель предоставит параметры производительности, геометрические допуски, конкретные конструктивные характеристики, качество и тип материалов или качество изготовления через сеть LS Manufacturing. Это ответственность покупателя. Запросите ценовое предложение на детали. Укажите конкретные требования к этим разделам. Для получения дополнительной информации свяжитесь с нами .
Команда LS Manufacturing
Компания LS Manufacturing — лидер отрасли . Мы специализируемся на индивидуальных производственных решениях. Более 15 лет опыта работы и более 5000 клиентов позволяют нам предлагать высокоточную обработку на станках с ЧПУ , производство изделий из листового металла , 3D-печать , литье под давлением , штамповку металла и другие комплексные производственные услуги.
Наш завод оснащен более чем 100 современными 5-осевыми обрабатывающими центрами, сертифицированными по стандарту ISO 9001:2015. Мы предоставляем быстрые, эффективные и высококачественные производственные решения клиентам в более чем 150 странах мира. Будь то мелкосерийное производство или крупномасштабная индивидуальная разработка, мы можем удовлетворить ваши потребности с максимально быстрой доставкой в течение 24 часов. Выбирайте LS Manufacturing. Это означает эффективность, качество и профессионализм.
Для получения более подробной информации посетите наш веб-сайт: www.lsrpf.com

