 Español



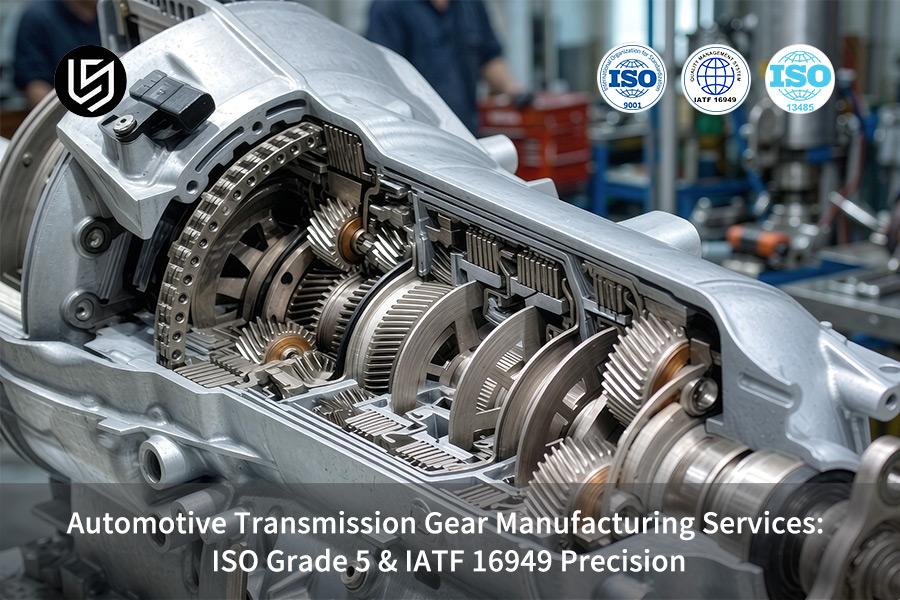
El servicio de fabricación de engranajes para transmisiones automotrices es una solución de acabado duro de grado ISO 5, que resuelve el ruido NVH de las cajas de cambios de vehículos eléctricos de alta velocidad mediante un control de perfil de ±0,005 mm .
El proceso de rectificado de LS Manufacturing, certificado según la norma IATF 16949, produce una rugosidad superficial Ra ≤ 0,2 μm y un Cpk ≥ 1,67 , lo que reduce los costes totales de producción por pieza en un 23 %.
Detrás de las cifras: Perspectivas de expertos de LS Manufacturing
El servicio de fabricación de engranajes de transmisión debe ir más allá de las generalizaciones sobre "alta precisión". La norma IATF 16949:2016 , que constituye la base de los sistemas de calidad de LS Manufacturing, permite que nuestro acabado duro ISO Grado 5 sea reproducible con una desviación de perfil de hasta ±0,005 mm . Lo hemos comprobado personalmente en proyectos de reductores para vehículos eléctricos, donde se superaron los requisitos de NVH de 72 dB .
Nuestros métodos de inspección siguen la norma ISO 1328-1:2013 de precisión de engranajes ; esta es la norma reconocida internacionalmente que define la clase de tolerancia para los flancos en engranajes cilíndricos. Nuestra inspección del 100 % del flanco del diente del primer artículo utilizando un centro de engranajes Zeiss CMM sigue la norma ISO 1328-1 y garantiza Cpk ≥ 1 .
Esta guía fue escrita por Gloria, especialista sénior en prototipado rápido de LS Manufacturing, con más de 15 años de experiencia en ingeniería de engranajes de precisión. ¿Le interesa conocer la secuencia exacta de parámetros que permitió lograr un tratamiento térmico sin deformaciones para uno de nuestros clientes? Envíe un mensaje a Gloria para obtener la respuesta directamente de ella.
Conclusiones clave
- Mejora de la precisión extrema: Con la implementación de las especificaciones de precisión ISO Grado 5 , las desviaciones en el perfil y el avance de los dientes se limitarán cuidadosamente dentro de tolerancias extremadamente precisas de ±0,003 mm y se mantendrá una rugosidad superficial de Ra 0,2 μm , lo que reducirá significativamente el NVH (ruido, vibración y aspereza) en las transmisiones de vehículos eléctricos de alta velocidad.
- Control de calidad y prevención de defectos: Mediante la utilización del marco de la norma IATF 16949 , la monitorización SPC y la prevención de errores FMEA, la tasa de defectos entre los engranajes fabricados se redujo drásticamente del 12,5 % (enfoque tradicional) al 2,2 % .
- Optimización de costes y plazos de entrega: El diseño optimizado de los dispositivos de fijación y el control de los parámetros del proceso para reducir la distorsión dieron como resultado una reducción del coste unitario total de los engranajes en un 23 % y también redujeron el plazo de entrega del primer lote de producción en un 35 % (de 14 días a 9 días) .
¿Por qué es esencial la precisión de grado ISO 5 para las transmisiones de vehículos eléctricos?
La precisión ISO Grado 5 es el nivel de precisión más alto para engranajes, definido en la norma ISO 1328-1:2013, que resuelve el problema del zumbido de los engranajes en las transmisiones de vehículos eléctricos que funcionan a 12 000 a 20 000 rpm, utilizando una tolerancia del perfil del diente de ±0,003 mm y una rugosidad superficial Ra de 0,2 μm . El sistema de engranajes de precisión ISO Grado 5 evita el zumbido de los engranajes superior a 85 dB que se produce en el sistema de engranajes Grado 7, aumenta la vida útil de la transmisión en más de un 40 % y proporciona contacto lineal durante el funcionamiento a par máximo sin enmascarar los sonidos del motor.
Supresión de NVH mediante un control de perfil preciso
Con una desviación de hasta ±0,015 mm a 12 000–20 000 rpm , los engranajes de grado 7 generan un ruido inaceptable. El servicio de fabricación de engranajes para transmisiones automotrices de LS Manufacturing garantiza una precisión de ±0,003 mm para el perfil del diente y ±0,004 mm para la desviación del avance, lo que reduce las fuerzas de excitación de engranaje en un 35 % . La velocidad de la muela abrasiva de 1200–1500 rpm y un flujo de refrigerante de ≥ 30 L/min , según la norma IATF 16949, estabilizan aún más este proceso de mecanizado de engranajes para un funcionamiento silencioso específico para vehículos eléctricos.
Prolongación de la vida útil por fatiga bajo par máximo
Una rugosidad superficial inferior a Ra 0,2 μm previene la formación de micropicaduras y es esencial para engranajes que operan con una dureza HRC 58–62 . Una profundidad de capa controlada de 0,6–0,8 mm , según la norma ISO 6336-3 , ayuda a prevenir la fatiga subsuperficial. Esta optimización del acabado superficial de los engranajes resulta en una vida útil un 40 % mayor en comparación con el grado 8.
| Dimensión | Grado ISO 7 (tradicional) | Grado ISO 5 (LS Manufacturing) |
| Desviación del perfil dental | ±0,015 mm | ±0,003 mm |
| rugosidad superficial | Ra 0,6 μm | Ra 0,2 μm |
| Ruido a 15.000 rpm | >85 dB | <72 dB |
| multiplicador de vida útil | 1× línea base | 1,4× |
Esta tolerancia de ±0,003 mm en el perfil del diente es responsable de la atenuación del ruido de 13 dB . En otras palabras, este servicio de engranajes de precisión se convertirá en la única opción disponible para los sistemas de transmisión de vehículos eléctricos de altas revoluciones.
- Defina engranaje de precisión de grado ISO 5 , con una tolerancia de perfil de ±0,003 mm y un acabado Ra de 0,2 micras para cualquier transmisión de vehículos eléctricos que supere las 12.000 rpm .
- Pruebe cada lote utilizando una máquina de medición por coordenadas Zeiss con una precisión de ≤0,0009 mm de acuerdo con la norma ISO 1328-1:2013 para garantizar una extensión uniforme de la vida útil de los engranajes frente a la fatiga .
[Fuentes de datos y puntos de referencia]: Los datos se derivan del informe de calibración oficial de una máquina de medición por coordenadas (CMM) Zeiss, específicamente la precisión de medición de 0,0009 mm y el MPEE (error máximo admisible de indicación), y la norma ISO 1328-1:2013 sobre precisión de engranajes.
¿Cómo garantiza la norma IATF 16949 el control de calidad en la producción en masa?
IATF 16949 es el sistema de gestión de calidad para la prevención de defectos específico para automóviles que aborda la desviación dimensional en la producción en masa mediante la aplicación obligatoria de APQP, PPAP y FMEA. Este fabricante de engranajes IATF 16949 garantiza el control SPC en tiempo real para todos los lotes de engranajes con una tolerancia de ±0,008 mm y un Cpk de ≥1,67 . Mediante la trazabilidad obligatoria de los materiales, desde el análisis espectrométrico de 20CrMnTi hasta la documentación PPAP de nivel 3 , este sistema de gestión de calidad de engranajes subsana las deficiencias en la aprobación de prototipos y los fallos de volumen.
Fase 1 – Prevención de riesgos mediante APQP y FMEA
En el enfoque APQP, primero se realiza el FMEA, que identifica posibles distorsiones por tratamiento térmico y quemaduras por rectificado antes del mecanizado de las herramientas. Gracias a la detección temprana que proporciona el enfoque APQP, el proceso de cualificación se acorta en un 30 % .
Fase 2 – Validación completa del nivel 3 de PPAP
El nivel 3 de PPAP requiere un informe dimensional completo de CMM, MSA y análisis de capacidad para muestras de 300 piezas. En el contexto del cumplimiento normativo de un fabricante de engranajes automotrices personalizados , cada engranaje debe estar dentro de la tolerancia de perfil de ±0,008 mm antes de la puesta en marcha.
Fase 3 – Monitoreo SPC en tiempo real
Los sistemas SPC supervisan el espesor de los dientes y la excentricidad cada 15 minutos durante el proceso de producción. Un Cpk ≥ 1,67 garantiza una producción constante de engranajes por parte de un fabricante de engranajes para automóviles y verifica la producción en masa a través de sus cantidades de pedido.
El proceso de tres etapas de compuertas transforma la precisión del prototipo en fiabilidad para la producción en masa.
- Especifique la presentación PPAP Nivel 3 con MSA y estudio Cpk ≥ 1,67 para cualquier proveedor de control de calidad de producción de engranajes .
- Es necesario tener acceso a datos de medición SPC en tiempo real durante la producción para garantizar que las tolerancias se mantengan dentro de ±0,008 mm .
[Fuente de datos y punto de referencia]: Datos derivados de la base de datos empírica LS Manufacturing 2025–2026 (tamaño de la muestra >1200, incluyendo paquetes completos de documentación PPAP Nivel 3).
Descargue nuestro Libro Blanco sobre la Calidad de los Engranajes para Automoción, donde encontrará las plantillas FMEA, las listas de verificación de la documentación PPAP y los protocolos de monitorización SPC que permiten pasar de la aprobación del prototipo a la producción en volumen sin desviaciones dimensionales.
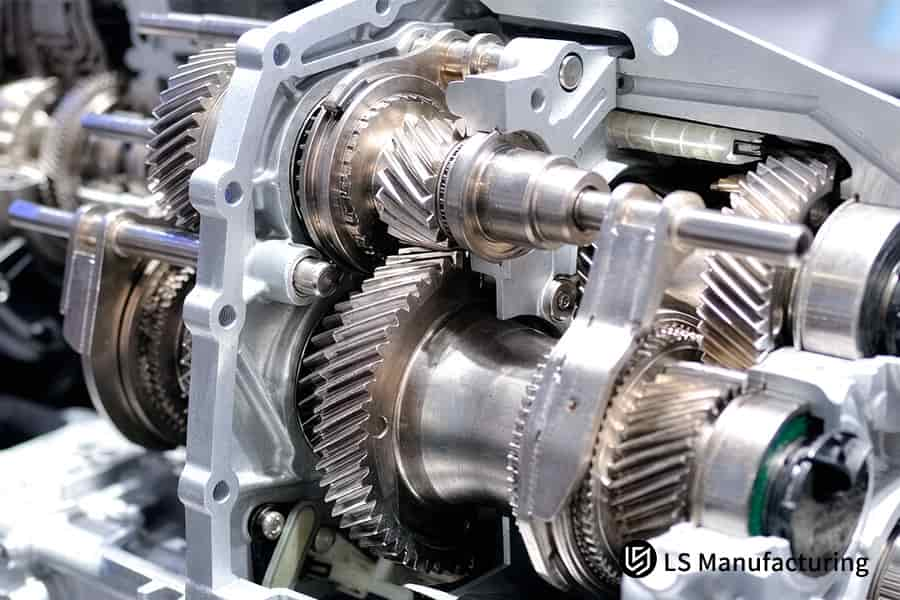
Figura 1: El tallado de engranajes da forma al eje del engranaje de transmisión con una precisión de paso de 0,015 mm.
¿Qué procesos de mecanizado garantizan tolerancias de engranajes submicrónicas?
La tolerancia para engranajes submicrónicos está garantizada por la combinación de fresas, rectificado de forma y proceso de rectificado de acabado duro, lo que resuelve el problema de la desviación de avance causada por el alivio de tensiones después de la carburación mediante la separación de la eliminación de material a granel del proceso de rectificado. El servicio de engranajes de precisión utiliza múltiples etapas de proceso térmico para evitar la acumulación de distorsión, lo que proporciona estabilidad a la tolerancia submicrónica de los engranajes en lotes de producción completos.
Tabla comparativa de procesos
| Escenario | Parámetros clave |
| Tallado/Conformado de piezas en bruto | Tolerancia ±0,015 mm , Ra 1,6 μm , eliminación de material a granel |
| Después del tratamiento térmico de carburación | La dureza aumenta hasta HRC 58-62, lista para el acabado duro. |
| Acabado final del rectificado de forma | Cerraduras de grado ISO 5, tolerancia ±0,003 mm, Ra 0,2 μm |
Este ciclo de tres etapas separa la distorsión térmica antes del acabado final de las piezas en bruto para producir el producto final para el servicio de fabricación de engranajes de transmisión automotriz que cumple con los estándares de Grado 5 a través de la cadena de procesos de rectificado de engranajes controlada.
- Para lograr una precisión de mecanizado de engranajes superior a HRC 55 en los conjuntos de engranajes EV, utilice un ciclo de rectificado de engranajes de dos etapas (tallado basto y acabado duro).
- La verificación posterior al proceso en una máquina de medición por coordenadas Zeiss con una precisión de ≤0,0009 mm demuestra el cumplimiento de las tolerancias para todos los lotes.
¿Qué métodos de tratamiento térmico previenen la deformación en el acero carburizado?
La carburización con control de distorsión por temple es una combinación de carburización con temperatura controlada y una técnica de temple forzado en matriz que resuelve la deformación no lineal de los engranajes durante el tratamiento térmico. El proceso de control de distorsión por temple de carburización utiliza una técnica de control de distorsión para el fabricante de engranajes automotrices mediante prensas de temple y software de monitoreo de deformación para reducir la distorsión después del tratamiento térmico en más del 60 % .
Matriz de decisión
- Carburización convencional: No hay control de la deformación, distorsión superior a 0,05 mm , lo que provoca fracturas por rectificado o desperdicio.
- Carburización controlada por presión de LS Manufacturing: Profundidad de capa uniforme de 0,8–1,2 mm , dureza de HRC 58–62, distorsión inferior a 0,01 mm .
- Beneficio de ingeniería: Garantiza la conservación del material de molienda para los procesos de acabado posteriores.
La trayectoria térmica especificada garantizará la uniformidad del temple de los engranajes y el cumplimiento de la norma ISO 683-2 por parte de nuestro fabricante de engranajes automotrices personalizados con los requisitos estándar para el tratamiento térmico del acero aleado.
- Especifique el temple a presión con control de deformación para cualquier pedido de fabricante de engranajes IATF 16949 relacionado con el tratamiento térmico de aceros aleados 20CrMnTi y 8620H .
- Se requiere una verificación con CMM posterior al tratamiento térmico para comprobar que las deformaciones de los engranajes no superen los 0,01 mm antes del rectificado, a fin de garantizar la uniformidad de la profundidad de la capa endurecida en todo el lote.
[Fuentes de datos y puntos de referencia]: Datos derivados de la especificación ISO 683-2 para aceros aleados templables y registros de inspección metalográfica de tratamiento térmico de LS Manufacturing (Proyecto n.° AUTO-2026-8891).
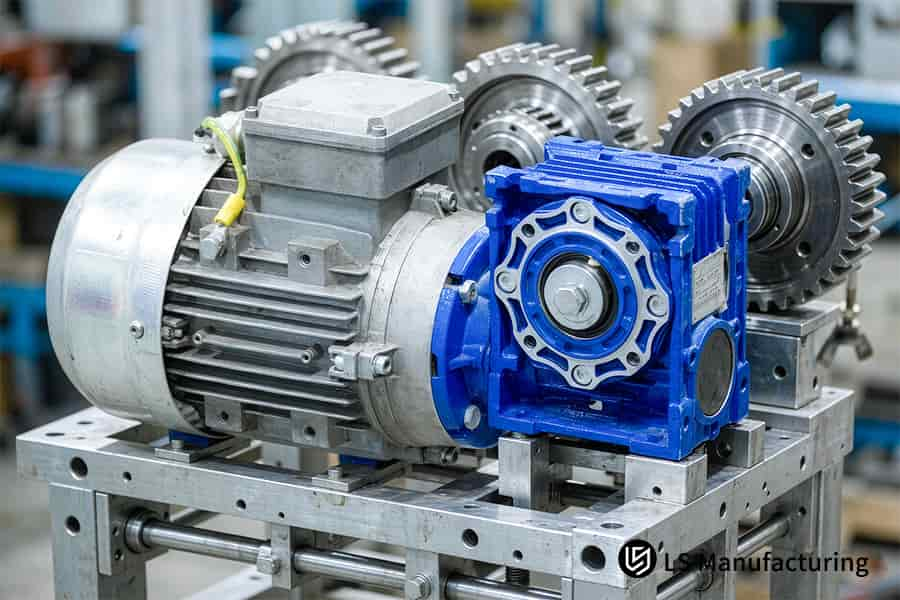
Figura 2: El mecanizado de engranajes deja la carcasa del reductor de engranajes helicoidales con una planitud de 0,05 mm.
Comparación rápida de la precisión y la calidad de los engranajes de transmisión
Al seleccionar la tecnología de mecanizado y el nivel de calidad para los engranajes de transmisión automotriz , diversos parámetros de los procesos de fabricación influyen significativamente en el rendimiento y el costo de producción de los engranajes. La diferencia en los indicadores técnicos entre las soluciones de fabricación de engranajes automotrices de LS Manufacturing y las convencionales se muestra en la siguiente tabla:
| Dimensión de proceso y calidad | Solución de mecanizado general convencional | Solución de fabricación LS | Estándar/Base de medición |
| Grado de precisión de los engranajes (ISO 1328) | Grado ISO 7 – Grado 8 | Grado ISO 5 (Grado de ultraprecisión) | Instrumento de medición de engranajes CMM de Zeiss |
| Alineación dental / Tolerancia de perfil | ±0,015 mm a ±0,02 mm | ±0,003 mm (grado de ultraprecisión) | ISO 286 / ASME Y14.5 |
| Rugosidad de la superficie del diente (Ra) | Ra 0,8 μm – Ra 1,2 μm | Ra 0,2 μm | Perfilómetro de aguja Mitutoyo |
| Dureza y profundidad del tratamiento térmico | HRC 50–55 (profundidad irregular) | HRC 58–62 (capa carburizada de 0,8–1,2 mm) | Sección metalográfica del durómetro Vickers |
| Sistema de control de calidad | Inspección de calidad básica según la norma ISO 9001 únicamente. | IATF 16949 + APQP/PPAP completo | Certificación de terceros según la norma IATF 16949 |
| Tasa de defectos/desechables por lote | 8% – 12,5% | Por debajo del 2,2% | Estadísticas de producción reales |
Como se ilustra anteriormente, LS Manufacturing aumenta la precisión de los engranajes hasta el grado ISO 5 , minimiza la rugosidad de la superficie a Ra 0,2 μm y logra una reducción exitosa del índice de defectos de mecanizado por lotes al 2,2 % , lo que garantiza de manera fiable el silencio y la fiabilidad del sistema de transmisión.
¿Cómo puede el análisis DFM avanzado reducir los costos de fabricación de engranajes?
El análisis avanzado DFM es un proceso de revisión de ingeniería de preproducción que elimina tolerancias excesivas y pasos de mecanizado innecesarios mediante la simulación 3D y la optimización de tolerancias. Este proceso ayuda a eliminar redondeos, alivios de herramienta y zonas de tolerancia demasiado estrechas en superficies no críticas. Al relajar las tolerancias no esenciales a ±0,015 mm y asegurar ±0,003 mm en el perfil del diente y el asiento del cojinete, este proceso reduce el número de pasadas de rectificado y disminuye significativamente el costo unitario. Esta optimización del diseño de engranajes aborda directamente el costo de fabricación de los engranajes de transmisión sin sacrificar el rendimiento.
Tabla comparativa de procesos
| Aspecto | Sin optimización DFM | Con la optimización DFM de LS Manufacturing |
| Especificación de tolerancia | Todas las características ±0,003 mm | No crítico ±0,015 mm, crítico ±0,003 mm |
| Pasadas de rectificado necesarias | 5 pases | 2 pases |
| Tasa de desecho | Alto debido a la sobreespecificación | Reducido mediante tolerancia dirigida |
| Costo por unidad | $185 | $142 (−23%) |
Este enfoque de tolerancia específica mantiene el rendimiento del fabricante de engranajes automotrices personalizados sin generar desperdicio por sobreespecificaciones. Ofrece una oportunidad para un proceso de tolerancia de engranajes exitoso.
- Solicite a su proveedor un informe detallado del estudio DFM antes de comprometerse con la fabricación de las herramientas, en el que se indique la clasificación de las tolerancias en superficies críticas y no críticas.
- Al solicitar un presupuesto para un engranaje personalizado , analice el precio optimizado del engranaje en comparación con los planos iniciales para confirmar el análisis de reducción de costos del engranaje .
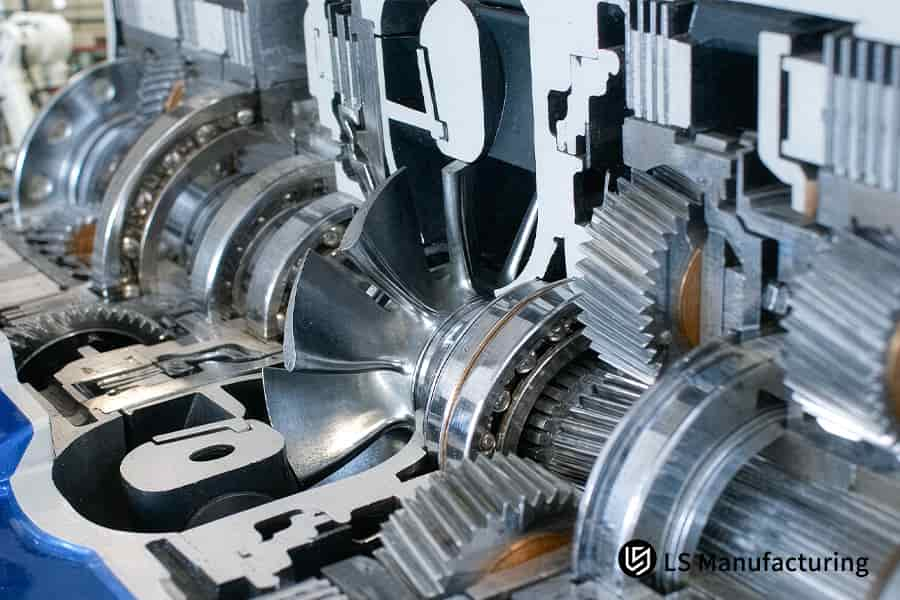
Figura 3: El mecanizado del cuerpo de la válvula perfora la placa de control hidráulico con una tolerancia de orificio de 0,02 mm.
¿Por qué es fundamental el control estadístico de procesos en tiempo real para los engranajes de transmisión de alto volumen?
El SPC en tiempo real se refiere a un sistema automatizado de control estadístico de procesos que aborda la deriva dimensional debida al desgaste de la herramienta y la expansión térmica mediante una verificación continua de Cpk y un bucle de retroalimentación. Los medidores electrónicos proporcionan análisis de tendencias para X-bar, donde el sistema ajusta automáticamente la configuración de la rectificadora cuando Cpk cae por debajo de 1,67 . La monitorización SPC de engranajes en tiempo real garantiza una tasa de rechazo inferior al 2,2 % .
Paso 1 – Recopilación automatizada de datos
La estación de medición posterior al proceso inspecciona el 100 % del espesor de los dientes del engranaje y la excentricidad del paso por lote para garantizar la calidad del servicio de fabricación de engranajes de transmisión automotriz .
Paso 2 – Cálculo del control de tendencias
El motor SPC genera el gráfico X-barra y analiza las fluctuaciones en Cpk. Un umbral de CPK de 1,67 en el engranaje activará una corrección antes de que se produzca una no conformidad.
Paso 3 – Compensación en bucle cerrado
Cualquier variación dimensional generará una orden de compensación a nivel de micras que se enviará a la rectificadora CNC, logrando la tolerancia requerida de ±0,008 mm en minutos, lo que confirma el servicio de engranajes de precisión proporcionado.
- Un Cpk mínimo de 1,67, junto con la retroalimentación de compensación automática al auditar a cualquier fabricante de engranajes IATF 16949, es imprescindible para pedidos de alto volumen.
- Para mantener la calidad de los engranajes en grandes volúmenes , es necesario especificar una inspección del 100% por lote con un informe SPC en tiempo real.
[Fuente de datos y línea base]: Datos derivados del análisis automatizado de dibujos DFM 3D/2D de LS Manufacturing de 2025-2026 y de los registros de medición SPC en línea (tamaño de la muestra >1200).
¿Qué equipos de inspección validan la precisión de grado 5 de la norma ISO 1328?
La verificación de la precisión ISO 1328 Grado 5 es una tarea de medición que requiere centros de inspección especializados para engranajes, equipados con máquinas de medición por coordenadas (MMC) especiales que cuentan con software de alta precisión para la medición de la forma del engranaje y sistemas de sonda submicrométrica. Esto resuelve el problema de la incapacidad de los calibres tradicionales para medir la desviación total del perfil (Fα) o la desviación total del paso (Fβ) mediante mediciones espaciales precisas y escaneo 3D integral. La verificación de precisión de engranajes ISO Grado 5 se realiza utilizando un sistema especial de metrología de engranajes que proporciona un análisis completo de la forma de los dientes, lo que evita cualquier defecto no detectado en las mediciones.
Matriz de decisión
- Verificación puntual con calibrador convencional: No mide la desviación del avance, por lo que los posibles defectos pasan al proceso de ensamblaje.
- Medición de engranajes con CMM Zeiss: Precisión de 0,0009 mm MPEE; proporciona todos los gráficos según la norma ISO 1328 Grado 5 ; genera un informe completo de escaneo de engranajes para cada lote.
- Garantía de entrega de calidad: Gráficos de medición CMM completos y datos de dimensiones críticas al 100% por envío; garantiza el cumplimiento total del servicio de engranajes de precisión sin defectos para cualquier proyecto de fabricante de engranajes IATF 16949 .
- Se requieren informes de inspección de CMM Zeiss con MPEE ≤ 0,0009 mm para cualquier protocolo de verificación de tolerancia de engranajes con cumplimiento de Grado 5.
- Identifique los certificados de rugosidad superficial de Mitutoyo que indiquen Ra 0,2 μm junto con la documentación de la máquina de medición por coordenadas (CMM) para una trazabilidad completa.
¿Cómo elegir el fabricante adecuado de engranajes personalizados para automóviles?
Para seleccionar un fabricante adecuado de engranajes automotrices a medida, es necesario evaluar las capacidades del proveedor en cuatro pilares fundamentales: certificación del sistema de calidad, capacidad de rectificado de precisión, enfoque DFM (Diseño para la Fabricación) y experiencia en ingeniería. Esto permite evitar riesgos derivados de pruebas continuas de herramientas y costes excesivos, mediante la selección conforme a la norma IATF 16949, una tolerancia de ±0,003 mm y la entrega rápida de prototipos. Un buen fabricante de engranajes automotrices a medida posee estas cualidades y es capaz de controlar el coste de fabricación de los engranajes de transmisión mediante una rigurosa selección del proveedor.
Paso 1 – Auditar las certificaciones de calidad
Verifique la validez de los certificados IATF 16949:2016 e ISO 9001. Este sistema de calidad distingue a los fabricantes con certificación para la industria automotriz de otros talleres mecánicos que carecen del sistema PPAP.
Paso 2: Evaluar el hardware de mecanizado e inspección.
Asegúrese de contar con rectificadoras de engranajes y equipos de medición de engranajes Zeiss CMM. Esto garantizará la cualificación del proveedor de engranajes necesaria para una tolerancia de ±0,003 mm en la forma de los dientes .
Paso 3: Prueba de la capacidad de respuesta de la ingeniería
Suba un dibujo y mida la velocidad de respuesta del DFM; LS Manufacturing se compromete a realizar un análisis profesional en 2 horas . La rápida respuesta del DFM permite tomar decisiones más ágiles sobre la adquisición de prototipos de engranajes antes de comprometerse con la fabricación de las herramientas.
- Solicite un presupuesto para un equipo personalizado solo después de que el proveedor haya superado la verificación IATF 16949 y la verificación de Zeiss CMM , lo que garantiza que el precio cotizado refleje la verdadera capacidad de producción.
- Al comparar proveedores, se requiere un plazo de entrega de 9 días para la primera muestra, con el fin de validar tanto el tiempo de fabricación de los engranajes como la preparación para la producción.
[Fuente de datos y punto de referencia]: Los datos se derivan de los registros de evaluación del desempeño de la cadena de suministro de clientes del sector automotriz de LS Manufacturing para el período 2025-2026.
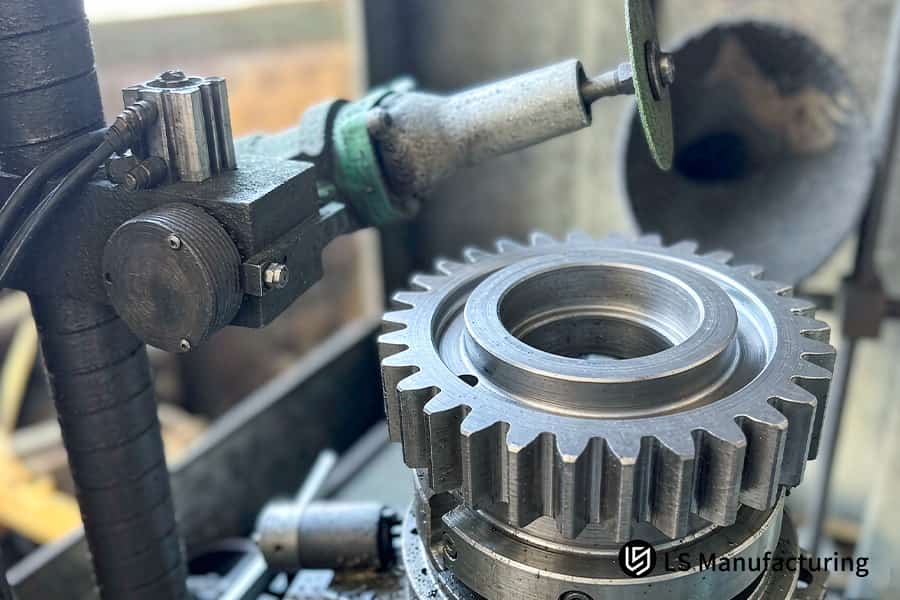
Figura 4: El rectificado de engranajes elimina las rebabas de los dientes de los engranajes rectos mediante una rueda abrasiva giratoria.
Servicios de fabricación de engranajes a medida de LS Manufacturing para transmisiones automotrices Planet Gear: Precisión ISO Grado 5 y optimización de costos.
El proceso de fabricación de engranajes personalizados de LS Manufacturing se basa en un enfoque de rectificado de precisión y una cadena de procesos DFM que resuelve los problemas de la norma ISO Grado 7 y la tasa de desperdicio del 12,5 % mediante rectificado de forma, un sistema de sujeción de mandril hidráulico y un tratamiento térmico de alivio de tensiones, lo que resulta en una desviación del paso de diente de ±0,003 mm y un ahorro de costes del 23 %. El proceso incorporaun control de precisión de los engranajes desde la primera prueba para transformar engranajes planetarios ruidosos en componentes de la transmisión.
Desafío del cliente
El proceso de fabricación actual proporcionado por el proveedor de nivel 1 produjo engranajes planetarios de grado ISO 7 con una desviación de ±0,015 mm , generando un ruido NVH de 12 dB y una tasa de desperdicio del 12,5 % a 185 dólares por pieza.
Solución de fabricación LS
LS Manufacturing utilizó rectificado de forma en lugar de desbaste ( Ra 0,2 μm, HRC 58-62 ). En las pruebas iniciales se observó ovalidad de ±0,007 mm en las estrías de pared delgada. El enfoque innovador consiste en el uso de un mandril de expansión hidráulica y alivio de tensiones a baja temperatura para evitar la distorsión. La solución de rectificado de engranajes permitió reducir la tasa de desperdicio al 2,2 % ±0,003 mm .
Resultados y valor
El precio unitario se redujo a 142 dólares (una reducción del 23 %) . El plazo de entrega del primer artículo se redujo a 9 días (una reducción del 35 %). Se realizaron pruebas de fatiga a las 2500 piezas hasta 1000 horas. Se recibieron el informe PPAP de nivel 3 y los resultados de las pruebas CMM para la norma ISO Grado 5, lo que permite la entrega puntual del proyecto EV con optimización de costes de los engranajes .
- Aplicar un mandril expansible hidráulico y un proceso de alivio de tensiones a los engranajes planetarios de pared delgada para evitar la ovalización.
- Reciba los resultados de las pruebas PPAP de nivel 3 y CMM para mantener una tolerancia de ±0,003 mm .
[Fuente de datos y punto de referencia]: Datos derivados del registro de revisión de la implementación del proyecto de componentes automotrices LS Manufacturing 2026 (ID del proyecto: #AUTO-2026-8891; tamaño de la muestra N = 2500 unidades).
Actualice la precisión de sus engranajes planetarios de grado ISO 7 a grado ISO 5 con un 23 % menos de costo y tan solo un 2,2 % de defectos. Solicite hoy mismo su presupuesto para la fabricación de engranajes a medida.

Preguntas frecuentes
1. ¿Qué grado de precisión puede lograr LS Manufacturing en engranajes automotrices personalizados?
LS Manufacturing nunca ha fallado en alcanzar el estándar de ultraprecisión ISO 1328 grado 5 en lo que respecta a la precisión de los engranajes, gracias a las tolerancias críticas del perfil del diente y la excentricidad radial controladas dentro de ±0,003 mm y un acabado superficial del diente de Ra 0,2 μm .
Fuente de datos: Informe de inspección de la máquina de medición por coordenadas Zeiss
2. ¿Cómo controla su equipo la deformación del acero durante el tratamiento térmico de carburación?
Utilizando el sistema integrado de carburización y temple con control de temperatura más reciente, junto con fijaciones hidráulicas, LS Manufacturing ha logrado obtener con éxito una profundidad de capa controlada en el acero 20CrMnTi de hasta 0,8-1,2 mm , un 60 % menos que con los procesos convencionales, con una dureza que oscila entre HRC 58-62 .
Fuente de datos: Registro de análisis metalográfico de LS Manufacturing n.° AUTO-2026-8891
3. ¿Puede LS Manufacturing proporcionar la documentación PPAP completa para pedidos de gran volumen?
Como fabricante de engranajes certificado según la norma IATF 16949 , LS Manufacturing ofrece una gama completa de documentos PPAP de nivel 1 a 5, FMEA, planes de control e informes de inspección dimensional CMM a solicitud de nuestros clientes para garantizar la trazabilidad y la conformidad.
Fuente de datos: Documentación del sistema de calidad IATF 16949
4. ¿Qué ahorro de costes puedo esperar al optimizar el DFM de los engranajes con LS Manufacturing?
Gracias a la optimización de la tolerancia para dimensiones no críticas a ±0,015 mm y a un mejor proceso de corte como resultado del DFM, LS Manufacturing es capaz de ofrecer a sus clientes ahorros de entre el 15 % y el 35 % . Esto se demostró en un caso concreto en el que la empresa logró ahorrar un 23 % .
Fuente de datos: Base de datos de rendimiento real de LS Manufacturing
5. ¿Cuál es el plazo de entrega típico para los prototipos de engranajes de transmisión personalizados?
Gracias a un método eficaz de producción rápida de engranajes, LS Manufacturing ha logrado reducir el tiempo de desarrollo de prototipos en un 35 % . Normalmente, todo el proceso, desde la revisión de los planos hasta la realización de las pruebas con la máquina de medición por coordenadas (CMM) y la entrega, se completa en tan solo 9 días laborables .
Fuente de datos: Registro de programación de producción de LS Manufacturing n.° AUTO-2026-8891
6. ¿Qué materias primas están disponibles para la fabricación de engranajes de transmisión de alta resistencia?
LS Manufacturing mantiene existencias de diversos aceros aleados de alta resistencia, incluidos 20CrMnTi, 8620H, 17CrNiMo6 y 4340 , todos ellos acompañados de certificados de material originales de fábrica e informes de análisis espectral para una trazabilidad completa del material y una garantía de calidad .
Fuente de datos: Norma ISO 683-2 sobre aceros aleados
7. ¿Cómo se controla la uniformidad de la producción en masa en miles de engranajes?
LS Manufacturing ha implementado un sistema de control estadístico de procesos en tiempo real que calcula automáticamente el valor Cpk, asegurándose de que Cpk sea igual o superior a 1,67 para mantener la tasa de defectos por debajo del 2,2 % durante todo el proceso de producción en masa en términos de todos los parámetros de los engranajes .
Fuente de datos: Registros de monitorización SPC automatizada de LS Manufacturing
8. ¿Cómo puedo solicitar un presupuesto personalizado para el equipo de mi proyecto de ingeniería?
Lo único que tienes que hacer es subir tus diseños 3D/2D en formato de archivo STEP y DXF, y los ingenieros de LS Manufacturing te proporcionarán un presupuesto detallado y un informe de análisis gratuito de Diseño para la Fabricación sobre herramientas, tiempo de ciclo y planificación de inspecciones en tan solo 2 horas .
Fuente de datos: Compromiso de respuesta del servicio al cliente de LS Manufacturing
Resumen
LS Manufacturing satisface sus exigencias de precisión y NVH en engranajes automotrices gracias al rectificado de ultraprecisión ISO grado 5 y la certificación IATF 16949. Logramos tolerancias de ±0,003 mm , rompiendo con la idea de que la precisión se asocia con precios elevados y reduciendo sus costos en un 23% con plazos de entrega un 35% más cortos.
¿Está harto de los problemas con su proveedor de equipos? ¿Demasiado ruido debido a vibraciones y aspereza (NVH), retrasos en las entregas o una alta tasa de desperdicio? Simplemente haga clic en el botón " Obtener un presupuesto gratuito " y cargue sus diseños 3D/2D. Nuestro equipo de profesionales le proporcionará un informe de evaluación DFM para la optimización de costos de sus equipos en tan solo 2 horas.
📞Tel: +86 185 6675 9667
📧Correo electrónico: info@lsrpf.com
🌐Sitio web: https://lsrpf.com/
Descargo de responsabilidad
El contenido de esta página es solo para fines informativos. Servicios de LS Manufacturing. No se ofrecen garantías, expresas ni implícitas, sobre la exactitud, integridad o validez de la información. No debe inferirse que un proveedor o fabricante externo proporcionará parámetros de rendimiento, tolerancias geométricas, características de diseño específicas, calidad y tipo de material o mano de obra a través de la red de LS Manufacturing. Es responsabilidad del comprador. Solicitar cotización de piezas. Identificar los requisitos específicos para estas secciones. Contáctenos para obtener más información .
Equipo de fabricación de LS
LS Manufacturing es una empresa líder en el sector . Nos especializamos en soluciones de fabricación a medida. Contamos con más de 15 años de experiencia y más de 5000 clientes. Nos especializamos en mecanizado CNC de alta precisión, fabricación de chapa metálica , impresión 3D , moldeo por inyección , estampado de metales y otros servicios integrales de fabricación.
Nuestra fábrica cuenta con más de 100 centros de mecanizado de 5 ejes de última generación, con certificación ISO 9001:2015. Ofrecemos soluciones de fabricación rápidas, eficientes y de alta calidad a clientes en más de 150 países. Ya sea para producción en pequeñas cantidades o personalización a gran escala, podemos satisfacer sus necesidades con la entrega más rápida en 24 horas. Elija LS Manufacturing. Esto significa eficiencia, calidad y profesionalismo.
Para obtener más información, visite nuestro sitio web: www.lsrpf.com

