日本語



要約: CNC加工 これは、固体材料から部品を作成するために減法を用いる自動化されたプロセスです。切削工具の制御された動きにより、材料は層状に除去されるプロセスを通して段階的にスライスされ、精密な公差が維持されます。 ISO 2768-f規格に基づき±0.005mm~±0.01mm。
初めてコンピュータ制御製造に挑戦する機械設計の初心者や調達研修生の場合、 CADジオメトリと物理原理 チップ形成のメカニズムを判別するのは難しい場合があります。機械切削はデジタル切削とは異なり、特定の結晶学的すべり面に沿って、切削工具によって加えられるせん断応力が材料の降伏強度を超えることを伴います。ここでは、切削加工の基本原理と、操作パラメータを明確にするための材料分類表について簡単に説明します。
精密機械加工の基本事項の要点
- 材料せん断プロセス: CNC加工の基本的なプロセスは、材料を機械的にせん断することによって、材料の結晶が溶融や摩耗するのではなく、せん断面上を滑り動くようにすることである。
- 許容範囲のカテゴリー: 加工対象物の公差は、本質的に標準加工(±0.025mm~±0.05mm)と工具等級精度(±0.005mm~±0.01mm)の2つのカテゴリーに分類されます。
- 放熱方法: 切削屑の形成は、熱を放散する主要な方法となる。アルミニウム合金は、130~167 W/(m·K)の熱伝導率を利用して切削屑の形成により切削熱を放散し、切削加工で発生する熱の80%以上を放散する。
- 幾何学的制約: 回転カッターの形状により、内側コーナーの最小半径(R ≥ カッター直径の0.5倍)が規定され、鋭角な90度の内側コーナーを避けることができる。
本書の著者について
この技術ガイドはグロリアによって書かれました。 ラピッドプロトタイピング 15年以上の精密工学経験を持つラピッドマニュファクチャリングのエキスパート LSマニュファクチャリングDFMのケーススタディやチュートリアルビデオについては、グロリアに簡単に会うことができます。 LinkedInの弊社の製造教育担当者。
CNC加工とは何か、そしてコンピュータインターフェースはどのように機能するのか?
CNC加工(コンピュータ数値制御加工) CNC加工とは、コンピュータ制御によるツールパスプログラミングによってデジタル設計から物理的な部品を製造する、減算加工自動化技術を指します。CNC加工の主要メカニズムは、機械コントローラが英数字のGコード入力をサーボモーターの動きに変換し、多軸スライダーに沿って切削工具を回転させて余分な材料を除去することです。一般的なフライス加工の公差基準は±0.025mmから±0.05mm以下です。 ISO 2768-m一方、校正済みの機械では、重要な嵌合直径に対して±0.005mmから±0.01mmの公差が確保されます。しかしながら、工具の到達距離、スピンドルの剛性、半径クリアランスなしでは四角い内側のブラインドコーナーを除去できないことなど、物理的な限界は常に存在します。
- プロセスタイプ: 機械的なせん断によるコンピュータ制御による材料除去
- 標準許容範囲: ±0.025mm~±0.05mm(一般ISO 2768-m)、±0.005mm(精密ISO 2768-f)まで
- 主要プロセス: Gコードツールパスのサーボ補間
適切な機械構成を選択するために、機構、精度、形状適合性に基づいて、主要な4種類のCNC機械を比較した表を以下に示します。
|
プロセスバリアント |
運動機構 |
標準公差と仕上げ |
最適な幾何学的応用 |
|
3軸CNCフライス加工 |
加工対象物はテーブルに固定され、回転工具は直交するX、Y、Zの直線軸に沿って移動する。 |
±0.025mmの公差。 |
平面取付面、浅い空洞、段付きブラケット、および標準的な貫通穴パターン。 |
|
5軸同時フライス加工 |
ツールはX/Y/Z軸方向に移動し、同時に2つの回転軸(A/B/C)が傾斜および旋回します。 |
許容誤差:±0.008mm |
複雑な航空宇宙用インペラ、有機人工表面、および深いアンダーカット形状。 |
|
CNC旋盤加工 |
円筒形のワークピースが高速回転する一方で、単刃工具が軸方向/半径方向の経路を移動する。 |
±0.010mmの公差。 |
軸対称シャフト、精密ベアリングブッシュ、同心ハブ、および外ねじ/内ねじ。 |
|
ミルターン複合加工 |
回転スピンドルによるインデックス機構と、電動式切削工具を一体化した作業領域で組み合わせる。 |
±0.005mmの公差。 |
高精度な同心度を持つ油圧スプール、旋削加工された航空宇宙用継手、そしてワンセットアップで組み立て可能な完全アセンブリ。 |
実用的なプロトタイピングにおいては、サイクルタイムを最小限に抑えるため、軸対称の旋削加工部分はCNC旋盤で行うべきである一方、複雑な構造の筐体は、手作業による再固定による累積的な誤差を排除するために、同時多軸運動学が必要となる。
切削加工の原理は、材料除去をどのように制御するのか?
切削加工プロセスは制御された方法で機能します 物理的せん断変形 硬化されたフルートを使用することで、狭い変形面に沿って金属材料に限界を超えるせん断強度を与える。切削刃が校正された表面速度でワークピースに侵入する。 (例えば、6061-T6アルミニウムの場合、Vc = 350~500 m/分)加えられた機械エネルギーは、主せん断面で局所的な熱エネルギーに変換されます。余剰材料を段階的にせん断することで、連続または断片化された切りくずが生成され、仕上げ加工で Ra 0.8μm の滑らかな表面仕上げが得られます。ただし、熱伝導率が低い材料や弾性が高い材料では、工具の振動やスプリングバック効果により、達成可能な公差に厳しい制限が生じます。
- せん断作用: 結晶すべり面限界を超える微小塑性せん断変形
- 表面仕上げ範囲: Ra 0.8μm(仕上げ加工)~Ra 3.2μm(荒加工)
- 熱伝達: 内部摩擦による熱エネルギーを運びながら、切りくずを素早く除去する
加工工程に関して現場で見られる誤解を解消するために、加工メカニズムは、カッター1回転あたり4段階の微細構造サイクルに単純化して説明できる。
- ステップ1: 弾性圧縮と一次せん断帯滑り:切削工具の硬化された超硬刃先が被削材を切削する際に、弾性圧縮が生じます。機械的な切削負荷が合金の降伏点を超えると、原子が一次せん断帯の結晶粒界を滑り始め、切りくずが分離されます。
- ステップ2: 切削屑の流れと二次せん断帯摩擦:剥離した切削屑は、切削工具のすくい面に沿って非常に高い局所応力レベルで移動します。摩擦が非常に激しいため、工具と切削屑の界面では600℃から800℃にも達する高温が発生するため、クレーター摩耗を防ぐためにAlTiNやTiCNなどの特殊な工具コーティングが必要となります。
- ステップ3: 熱放散と切りくず排出機構:熱伝導率が130~167 W/(m·K)である6061-T6アルミニウムのような優れた熱特性を持つ合金の場合、切削加工で発生する熱の80%以上は、工具と切りくずの界面から、カール状の切りくずとして排出されます。一方、切りくず排出が不十分だと、過剰な熱が蓄積され、部品寸法が±0.01mmの公差を超えて変化してしまう可能性があります。
- ステップ4: 工具側面摩擦とスプリングバック:研磨面が工具側面クリアランスを通過する際に、この界面でわずかなスプリングバックが発生します。主軸回転速度のバランスと0.10mm~0.15mmの小さな仕上げ切削深さにより、この境界層がせん断され、Ra 0.8μmの均一な表面仕上げが得られます。
エンジニアへの教訓:高精度な機械加工には、切りくず排出のダイナミクスを維持することが不可欠です。工具送り速度が過度に低下すると、工具の溝は切削ではなく研磨や摩擦を起こし、局所的な硬化や工具の熱による破損を引き起こします。
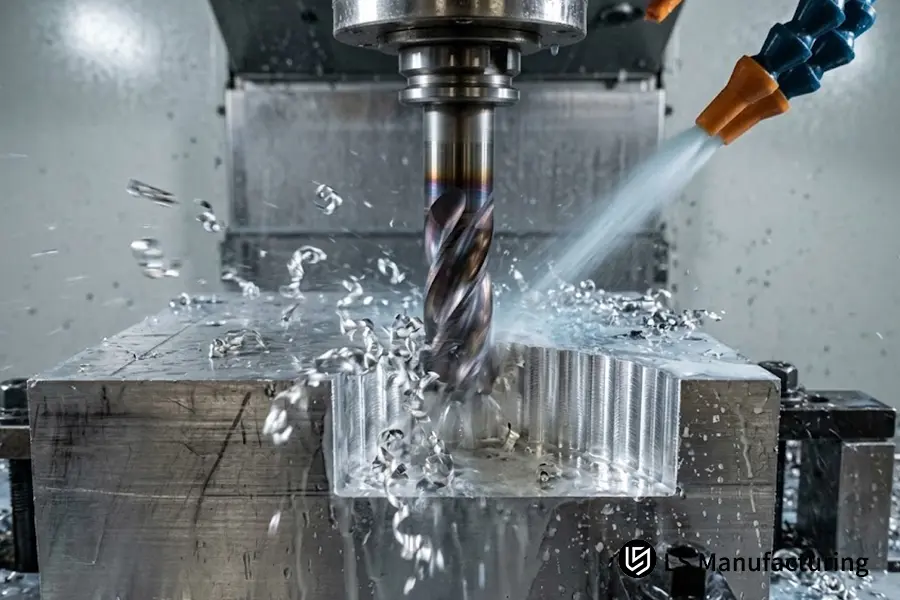
図1:高圧クーラントでカール状の切りくずを排出しながら、6061-T6アルミニウムブロックに対して高速切削加工を行う多刃超硬エンドミル。
CNC切削加工の主な種類は何ですか?
運動学的原理が採用されている CNC切削加工 これらの加工は、正面フライス加工、側面周辺プロファイリング、および軸方向穴あけ加工に分類できます。これらの加工では、表面粗さ Ra 0.8μm を達成するために、仕上げ加工ステップオーバー (0.10mm ~ 0.20mm) を行う前に、z 軸に沿って大きな深さ (2.0mm ~ 5.0mm) で荒削り加工を行います。これらの加工は、剛性の高いスピンドル固定とカッターの係合角度によって定義されます。ただし、工具の直径に比べて長さが長いため、深い内部ポケットが関係する場合、これらの加工には物理的な制約があり、加工が妨げられることがあります。
- コア業務: 正面フライス加工、周辺形状加工、精密穴あけ・ボーリング加工
- 切削深さ戦略: 荒削り深さ(2.0mm~5.0mm)対仕上げ加工時の段差(0.10mm~0.20mm)
- ベースライン表面出力: 剛性スピンドル治具を用いたRa 0.8μmの仕上げフライス加工
正面フライス加工の運動学と周辺側面プロファイリングの比較
正面フライス加工 大径工具の平面周囲にインサートを取り付けることで加工を行います。主切削はスピンドル軸に対して直交方向に行われ、表面粗さRa 1.6μmに調整された幅広の平坦な基準面が得られます。周辺側面プロファイリングでは、工具の周囲に螺旋状の溝を設けることで材料を除去します。側面プロファイリングの精度によって垂直壁の真直度とキャビティの周囲長が決まりますが、半径方向の切削深さが大きすぎると、大きな横方向のたわみが生じ、垂直壁の寸法テーパーにつながります。
精密穴あけ:ペックドリル vs. シングルポイントボーリング
穴あけ加工では、要求される公差に応じて特定の回転技術が必要です。通常のペックドリル加工では、スピンドルを通して高圧クーラントを噴射し、深い穴をあける際に切りくずを排出することで、±0.05mm以内の位置精度を確保します。±0.005mmから±0.01mmの精密な公差が求められる場合は、加工者はツイストドリルから調整可能なシングルポイントボーリングバーに切り替えます。ボーリングは1本の接線に沿って切削するため、ドリルの初期ドリフトによる工具のずれや穴の真円度の低下が解消されます。
経験則:構造部品の場合、プロファイリングを行う前に、正面フライス加工を用いて平面基準面を設定する必要があります。
高速CNC切削加工に最適な材料はどれですか?
工学で使用される材料は、せん断強度、熱伝導率、硬度範囲の違いにより、CNC加工への適合性が大きく異なります。熱伝導率が100%を超える合金は、 100 W/(m·K) 高速表面切削速度 Vc = 350 ~ 500 m/min と厳しい寸法公差 ±0.01mm に耐えることができます。一方、熱伝導率が非常に低い耐火金属やチタン合金は、 6.7~7.5 W/(m・K)低速切断が必要、 Vc = 40~60 m/分過熱による刃先の劣化を防ぐため。弾性が強すぎる、または硬すぎる材料(HRC 45)は、工具の激しい振動、摩擦、およびカッターの破損を引き起こします。
- 適切な加工部品: 6061-T6アルミニウム、真鍮C360、デルリン(POM)、予備硬化4140鋼
- 熱伝導率基準: 100 W/(m·K)を超える値を持つ材料は高速切断を可能にする
- 硬度制限: 構造用プレハードニング鋼材の場合、HRC 32~HRC 36の最適な被削性
以下のエンジニアリング表は、4種類の異なる製造材料を示し、それぞれの切削特性、適切な線速度、および熱特性について説明しています。
|
エンジニアリング材料 |
熱伝導率 |
推奨回転速度(Vc) |
被削性および熱挙動 |
|
6061-T6アルミニウム |
130~167 W/(m・K) |
350~500メートル/分 |
優れた加工性。切削屑からの放熱性が高く、高速サイクルタイムと±0.008mmの精度を実現します。 |
|
316Lステンレス鋼 |
15.0~16.3 W/(m・K) |
80~140メートル/分 |
摩擦によって急速に加工硬化するため、硬化層の下にとどまるためには、正のすくい角と連続送りが必要となる。 |
|
Ti-6Al-4Vチタン |
6.7~7.5 W/(m・K) |
40~60メートル/分 |
極めて低い熱伝導率のため、熱の80%以上が工具刃先に閉じ込められる。そのため、高圧冷却液の供給が必要となる。 |
|
4140合金鋼(プレハード処理済み) |
42.0~45.0 W/(m・K) |
120~180メートル/分 |
予備硬化処理(HRC 32~36)により、優れたチップ破断性と表面安定性(Ra 0.8μm)を実現します。 |
新しい機能部品の試作を行う際、切削加工性に優れたアルミニウム(6061-T6)を指定することで、工具摩耗と加工時間を大幅に削減できます。構造的な耐食性が求められる場合は、316Lステンレス鋼を使用する必要があり、せん断境界の加工硬化を防ぐために工具送り速度を一定に保つ必要があります。
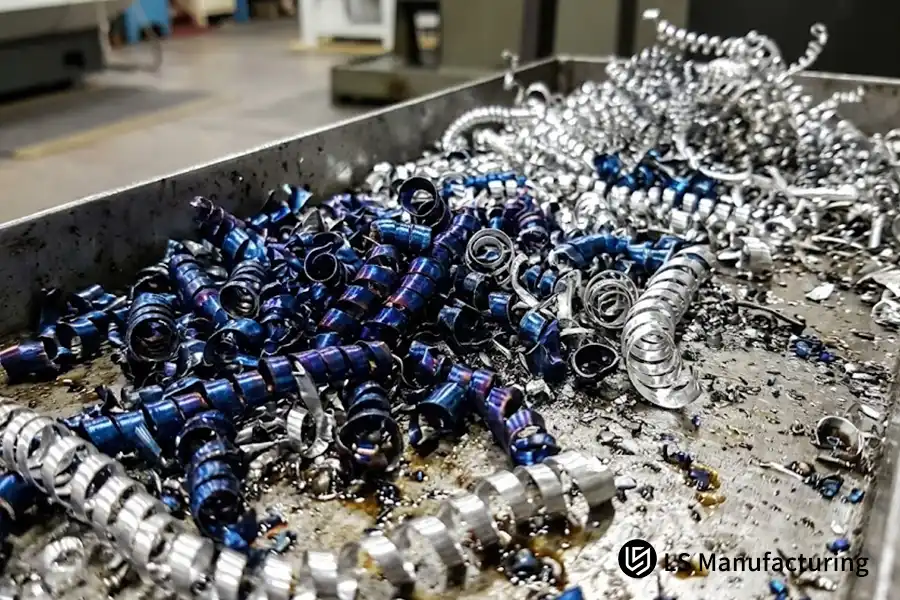
図2:熱で青色に変色したチタンチップと延性のあるカール状のアルミニウム削りくずとの間の熱放散の違いを示すチップ形成のマクロ図。
初心者が知っておくべき、CNC加工における重要な制限事項とは?
CNC加工における制約は、回転するカッターの形状、機械的な工具のたわみ、および加工対象物の応力除去によって生じます。フライス盤のカッターは円筒形をしており、自身の軸を中心に回転するため、カッターの半径と同等以上のフィレット半径を設けずに、直角の垂直内角を切削することは不可能です。さらに、キャビティの深さがカッター径の4倍(L/D > 4:1)を超えると、工具のたわみによってテーパー、ビビリ痕、および大幅な精度低下(±0.05 mm以上)が発生します。加えて、薄肉部(<1.0 mm)では、応力によってワークピースが許容範囲を超えて反り返ることがあります。
- 幾何学的境界: 最小内角半径(R≧0.5×カッター径、R0の鋭角は不可)
- 工具のたわみ限界: テーパーやチャタリングを避けるため、L/D比は3:1を超えてはならない。
- 歪みの原因: 厚さ1.0mm未満の支持されていない薄壁における応力誘起反り
初心者が陥りがちな誤解と、工場現場におけるエンジニアリングの真実:
- 神話1: すべての図面寸法において±0.005mmの公差を確保することで、高品質な部品を保証します。
- エンジニアリングの現実:恣意的な精度仕様は、不必要に長い製造時間を招きます。±0.025mm~±0.05mmの商用公差であれば、不要な二次研削や検査費用を追加することなく、構造部品の90%以上に対応できます。
- 神話2: CADジオメトリでは、鋭角な90°のポケットコーナーが許容されます。
- エンジニアリングの現実: 回転カッターを使用すると、必然的に内側の角に半径が生じます。鋭角な内側の角を作るには、ワイヤ放電加工(EDM)や特殊なブローチ加工などの高価な二次加工が必要になります。
部品の価格を抑え、製造しやすくするために、若手エンジニアは少なくとも3つの製造性設計(DFM)ガイドラインに従うことを推奨します。
- 設計ルール1: 内部ポケットに半径を設ける:内部フィレットは、標準のカッター半径よりもわずかに大きく設定してください(例:6mmエンドミルを使用する場合は、R3.0mmではなくR3.2mmを指定します)。これにより、工具がコーナーで止まることなくスムーズに回転し、ビビリを防ぐことができます。
- 設計ルール2: ポケットの深さを制限する:ポケットの深さは、カッター径の3倍を超えないようにしてください(深さ≦3×カッター幅)。深いポケットには専用の深切り工具が必要となり、ビビリ振動のリスクがあるため、切削速度を50%減速する必要があります。
- 設計ルール3: 最小肉厚は必須です。金属製の垂直壁は、最低でも1.0mm~1.5mmの肉厚を確保してください(プラスチック製の場合は最低1.5mm~2.0mm)。薄くて支えのない垂直リブは、切削圧力でたわみやすく、テーパーやビビリの原因となります。
これらの設計ルールに従うことで、試作品部品を金型の予期せぬ再設計なしに、信頼性の高い量産へと容易に移行できることが保証されます。
切削加工の仕組み:LSマニュファクチャリングによる自動車プロトタイプの事例研究
最近の自動車用ステアリングナックルのプロトタイプ開発作業において、設計エンジニアは、 6061-T6アルミニウム 動的周期荷重下でのサスペンション運動学を検証するため。生のアルミニウムビレットの寸法は 180mm×120mm×65mm内部ベアリング穴が2つあり、±0.01mmの精度で取り付ける必要がある一方、残りのラグは標準構造公差±0.05mmである。 ISO 2768-m設計者にとっての課題は、穴の真円度や同軸度を損なうことなく、激しい荒削り加工サイクルにおける熱膨張を制御することであった。
LSマニュファクチャリング社のエンジニアたちは、切断工程を熱的に隔離された2つの工程に分割することで、この問題に対処した。
粗加工は Vc = 420 m/分 アルミニウム合金の熱伝導率(130~167 W/m.K)を利用して最大3.0 mmの深い切削を行い、切削熱の80%以上をチップのカールの排出によって除去した。周囲環境下での休止サイクルで熱膨張の影響が完全に冷えた後、0.15 mmの小さな半径方向ステップオーバーで仕上げ加工を行った。 Vc = 480 m/分工具の食い込みが小さいため、たわみや穴の境界での二次的なせん断振動が防止された。
このように、機械的プロセスにより寸法公差が±0.008mmで安定し、 表面品質 表面粗さはRa 0.8μmに達した。部品プロトタイプの歩留まりは16.8%から4.2%に低下し、加工サイクル効率は12.5%向上した。この事例研究では、高精度公差が達成されたのは、主軸回転速度が高いからではなく、せん断力、放熱、および治具の剛性のバランスが取れているからであることが示された。
データソースと検証:LS Manufacturing 工場現場技術ログ #AUTO-2026-104(LS Manufacturing 2025-2026 工場加工データベースに対して実証的に検証済み、総サンプルサイズ >800 バッチ)。
よくある質問
CNCフライス加工とCNC旋削加工の主な違いは何ですか?
主な違いは、工具と工作物の接触の運動学にある。 CNC旋削加工円筒形のワークピースが高速回転する一方、単刃工具は軸対称切削を行うために直線運動を行います。CNCフライス加工では、ワークピースが静止したまま座標軸に沿って移動する間、多刃切削工具が非常に高速回転します。LSマニュファクチャリング社では、これらのプロセスを組み合わせて多機能加工センターを構築し、治具関連の誤差を最小限に抑えています。
CNC切削加工はなぜこれほど高温になるのでしょうか?
切削加工において、一次せん断領域での塑性変形と、切削屑と工具すくい面との間の二次せん断領域での滑り摩擦によって熱が発生します。合金金属の切削加工では耐熱性が低いため、工具刃先の温度を慎重に制御する必要があります。LS Manufacturingのエンジニアは、切削屑にほぼすべての熱が放散されるように、放熱システムを開発しました。
CNC加工で、正確に90度の垂直な内角を加工することは可能でしょうか?
いいえ、できません。回転カッターには一定の円筒半径があるため、内部の垂直コーナーは、少なくともカッターと同じ半径になります。正方形の内部コーナーが必要な場合は、 LSマニュファクチャリング 残りのフィレットを除去するために追加の放電加工機を使用する一方、より大きな半径を設計する方がコスト効率が良い。
±0.005mmのようなより厳しい公差を要求することは、常に有利なのでしょうか?
いいえ。±0.025mmから±0.05mmの公差等級は、あらゆる構造アセンブリの90%以上において、優れた嵌合性、形状、および機能を保証します。±0.005mmから±0.01mmのより高い公差等級では、送り速度の低下、複数回のスプリングパス、温度制御システム、およびCMMを使用した検証が必要となり、すべてが高価になりますが、非嵌合面の機能向上にはつながりません。
結論
知識 CNC加工における切削加工の物理学は、精緻なCAD形状を実用的でミッションクリティカルな機械アセンブリに変換することを可能にする。 ±0.01mmの公差基準は、コンピュータ上の公差だけでなく、スピンドルトルク、切削屑の形成、発熱、ワークピースのクランプといった要素のバランスによって達成されます。LS Manufacturingは、製造現場の実情に基づき、すべての試作品および量産において、厳格な運動学的検証手順を実施しています。
研究者向け 大学、プロトタイプエンジニア、バイヤー GD&T仕様の製造可能性を検討したい方は、製造の実現可能性を確保することで、構造変形や工具の遅延を回避できます。多軸環境における切削速度、薄肉変形、材料のせん断強度の限界を検討している場合は、当社の製造エンジニアリングチームが実現可能性に関する学術的な議論や図面のピアレビューに喜んで参加いたします。お電話でお問い合わせください(+86 185 6675 9667)、電子メールで当社の技術チームと運動学方程式について議論します(info@lsrpf.comまたは、https://lsrpf.com/ で当社の寸法検査機能をご覧ください。
さらに読む: 電気自動車用バッテリー筐体の製造において、CNC加工と3Dプリンティングのどちらを選ぶべきか?