中文 (简体)



TL;DR: 数控加工 减材制造是一种自动化工艺,它采用减材制造方法,利用实体材料制造零件。通过控制切削刀具的运动,逐层去除材料,从而逐步切割零件,同时保持精度公差。 符合 ISO 2768-f 标准,精度为 ±0.005mm 至 ±0.01mm。
对于初次涉足计算机控制制造领域的机械设计师和采购实习生而言,以下几点存在差异: CAD几何图形和物理原理 切屑的形成可能难以辨别。机械切削不仅仅是数字切削;它涉及刀具施加的剪切应力超过材料沿特定晶体滑移面的屈服强度。以下是减材切削运动学基础知识的简要指南,以及我们用于划分加工参数的材料分解图。
精密加工基准要点
- 材料剪切工艺: CNC加工的基本过程是对材料进行机械剪切,使材料晶体在剪切面上滑动,而不是熔化和磨损。
- 公差类别: 工件的公差本质上分为两类:标准加工(±0.025mm 至 ±0.05mm)和刀具级精度(±0.005mm 至 ±0.01mm)。
- 散热方式: 切屑形成成为散热的主要方式;铝合金利用 130 至 167 W/(m·K) 的热导率,通过切屑形成散发切削过程中产生的 80% 以上的热量。
- 几何约束: 旋转刀具几何形状决定了最小内角半径(R ≥ 刀具直径的 0.5 倍),避免出现尖锐的 90 度内角。
关于本指南的作者
本技术指南由 Gloria 撰写, 快速原型制作 拥有超过15年精密工程经验的快速制造专家 LS制造如需了解 DFM 案例研究和教学视频,您可以轻松联系 Gloria。 我们在领英上的制造业教育专家。
什么是数控加工?计算机接口是如何工作的?
数控加工(计算机数控加工) 数控加工(CNC)是一种利用计算机控制进行刀具路径编程,根据数字设计制造物理零件的减材制造自动化技术。CNC加工的关键机制在于,机床控制器将字母数字G代码输入转换为伺服电机的运动指令,从而驱动切削刀具沿多轴滑块旋转,去除多余的毛坯。一般铣削公差标准为±0.025mm至±0.05mm。 ISO 2768-m校准后的机床在关键配合直径上可提供±0.005mm至±0.01mm的公差。然而,始终存在一些物理限制,例如刀具行程、主轴刚度以及无法在无圆角间隙的情况下去除方形内盲角。
- 流程类型: 通过机械剪切进行减材计算机控制材料去除
- 标准公差范围: ±0.025mm 至 ±0.05mm(通用 ISO 2768-m)至 ±0.005mm(精密 ISO 2768-f)
- 主要流程: G代码刀具路径的伺服插补
为了选择合适的机器配置,下表从机构、精度和几何适用性等方面对四种主要类型的数控机床进行了比较:
|
工艺变异 |
运动机构 |
典型公差和表面光洁度 |
最优几何应用 |
|
三轴数控铣削 |
工件固定在工作台上;旋转工具沿正交的 X、Y 和 Z 线性轴平移。 |
±0.025mm 公差; |
平面安装面、浅腔、阶梯支架和标准通孔模式。 |
|
五轴联动铣削 |
工具沿 X/Y/Z 轴平移,同时两个旋转轴(A/B/C)倾斜和旋转。 |
±0.008mm 公差; |
复杂的航空航天叶轮、有机假体表面和深底切拔力几何形状。 |
|
数控车床和车削 |
圆柱形工件以高转速旋转,而单点刀具沿轴向/径向路径移动。 |
±0.010mm 公差; |
轴对称轴、精密轴承衬套、同心轮毂和内外螺纹。 |
|
铣车多任务处理 |
旋转主轴分度与电动切削刀具在统一的工作空间内相结合。 |
±0.005mm 公差; |
高同心度液压阀芯、车铣复合航空航天接头和完整的单次装配组件。 |
在实际原型制作中,轴对称车削特征应留在数控车床上以最大限度地缩短加工周期,而复杂的结构外壳则需要同时进行多轴运动,以消除手动重新装配造成的累积误差。
减材制造原理如何控制材料去除?
减材制造工艺通过控制来实现。 物理剪切变形 通过使用硬化刀槽,使金属坯料沿狭窄的变形面承受超过其极限的剪切强度。切削刃以校准的表面速度切入工件。 (例如,6061-T6铝合金的Vc = 350至500米/分钟)施加的机械能转化为主剪切面上的局部热能。通过逐步剪切去除多余材料,产生连续或碎片状切屑,从而在精加工工序中获得 Ra 0.8μm 的光滑表面。然而,对于导热性差或弹性较大的材料,刀具振动和回弹效应会严格限制可达到的公差。
- 剪切作用: 微塑性剪切变形超越晶体滑移面极限
- 表面处理范围: Ra 0.8μm(精铣)至 Ra 3.2μm(粗铣)
- 热传递: 快速去除切屑会带走内部摩擦产生的热能。
为了消除车间对机械加工过程的任何误解,可以将机械加工原理简化为刀具每旋转一周的四阶段微观结构循环:
- 第一步: 弹性压缩和主剪切区滑移:切削刀具的硬化硬质合金刃口切削工件材料,导致弹性压缩。当机械切削载荷超过合金的屈服点后,原子开始在主剪切区的晶界处滑移,从而分离切屑。
- 步骤二: 切屑流动和二次剪切区摩擦:脱落的切屑材料沿切削刀具的前刀面移动,局部应力水平极高。摩擦力非常剧烈,导致刀具-切屑界面处出现高达 600°C 至 800°C 的热峰,因此需要使用 AlTiN 或 TiCN 等特殊刀具涂层来防止月牙洼磨损。
- 步骤 3: 散热和排屑机制:对于导热性能良好的合金,例如导热系数为 130 至 167 W/(m·K) 的 6061-T6 铝合金,切削过程中产生的热量超过 80% 会通过卷曲的切屑排出,从而从刀具-切屑界面散失。另一方面,排屑不良会导致过热,使零件尺寸偏差超过 ±0.01mm 的公差范围。
- 第四步: 刀具后刀面摩擦和回弹:抛光面通过刀具后刀面间隙时,在该界面处会发生少量回弹。主轴转速平衡和0.10毫米至0.15毫米的小切削深度可剪切该边界层,从而获得Ra 0.8微米的均匀表面光洁度。
工程师须知:精确加工的关键在于保持切屑去除的动态特性。当刀具进给速度下降过多时,刀槽会发生抛光和摩擦而非切削,导致局部硬化和刀具热失效。
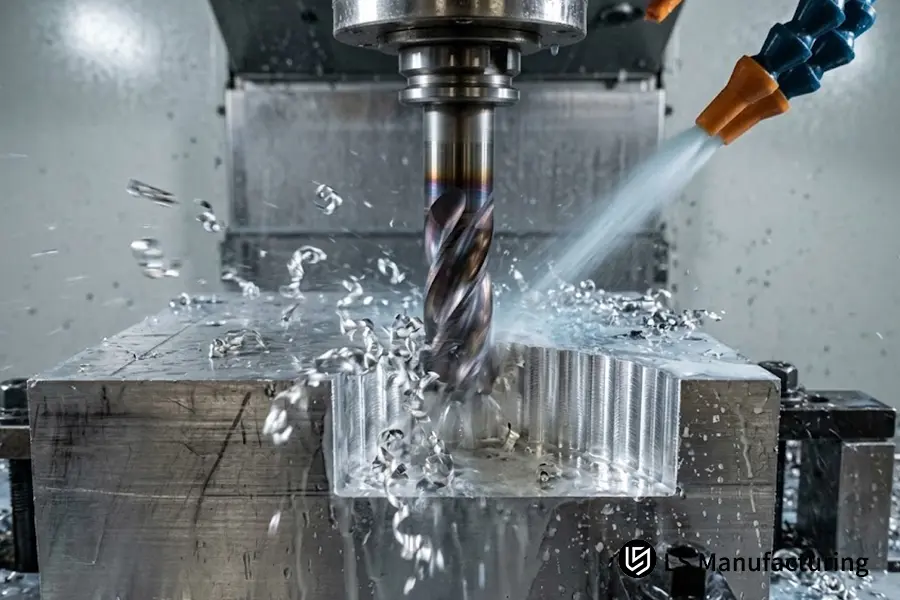
图 1:多刃硬质合金立铣刀对 6061-T6 铝块进行高速减材切削,高压冷却液排出卷曲的切屑。
CNC切割操作主要有哪些类型?
运动学原理在……中的应用 数控切割工艺 可将其分为端面铣削、侧面轮廓加工和轴向钻孔。这些加工操作包括先沿z轴进行大深度(2.0mm至5.0mm)的粗加工,然后再进行精加工步距(0.10mm至0.20mm),以获得Ra 0.8μm的表面粗糙度。这些加工操作由刚性主轴夹具和刀具啮合角度决定。然而,由于刀具长度远大于直径,当加工深内型腔时,这些加工操作会受到物理限制。
- 核心运营: 端面铣削、周边轮廓加工、精密钻孔和镗孔
- 切割深度策略: 粗加工深度(2.0毫米至5.0毫米)与精加工步距(0.10毫米至0.20毫米)
- 基线表面输出: 在刚性主轴夹具下进行 Ra 0.8μm 精铣
端面铣削运动学与周边侧面轮廓铣削的比较
面铣削 该方法涉及在大直径刀具的平面周围安装刀片。主切削垂直于主轴轴线进行,可加工出具有 Ra 1.6μm 控制表面粗糙度的宽阔平坦基准面。周边侧轮廓加工是指利用刀具周边的螺旋槽去除材料。侧轮廓加工的精度决定了垂直壁的直线度和型腔周长,但过大的径向切削深度会导致显著的横向偏差,进而造成垂直壁的尺寸锥度。
精密孔加工:啄钻与单点镗孔
根据所需公差,孔加工过程需要采用特定的旋转技术。常规啄钻通过主轴喷射高压冷却液,在钻深孔过程中切削并排出切屑,确保定位精度在±0.05mm以内。当需要±0.005mm至±0.01mm的精确公差时,加工人员会从使用麻花钻转为使用可调式单点镗杆。镗杆沿切线方向切削,因此消除了刀具偏移以及因钻头初始漂移而导致的孔圆度偏差。
经验法则:对于结构件,必须先使用端面铣削建立平面基准,然后再进行轮廓加工。
哪些材料最适合高速数控切割?
由于剪切强度、导热系数和硬度范围的差异,工程材料在数控加工方面的适用性差异很大。导热系数超过一定值的合金,其加工性能优于数控加工。 100 W/(m·K) 能够承受快速表面切割速度 Vc = 350 至 500 米/分钟和 ±0.01 毫米的严格尺寸公差。另一方面,耐火金属和钛合金的导热性非常差, 6.7 至 7.5 W/(m·K)需要较低的切割速度, Vc = 40 至 60 米/分钟为了避免切削刃因过热而损坏。材料弹性过大或硬度过高(HRC 45)会导致刀具剧烈振动、摩擦,甚至断裂。
- 适用工件: 6061-T6铝合金、C360黄铜、聚甲醛(POM)、预硬化4140钢
- 热导率准则: 导热系数大于 100 W/(m·K) 的材料可实现快速切割
- 硬度限制: 结构预硬化钢的最佳加工硬度为HRC 32至HRC 36
下表列出了四种不同的制造材料,并描述了它们的切削性能、合适的线速度和热特性:
|
工程材料 |
热导率 |
推荐转速(Vc) |
可加工性和热性能 |
|
6061-T6铝合金 |
130 至 167 瓦/(米·开尔文) |
350至500米/分钟 |
优异的加工性能;通过切屑实现高效散热,从而实现快速的加工周期和±0.008mm的精度。 |
|
316L不锈钢 |
15.0 至 16.3 W/(m·K) |
80至140米/分钟 |
摩擦下会迅速发生加工硬化;需要正前角和连续进给才能保持在硬化层下方。 |
|
Ti-6Al-4V 钛 |
6.7 至 7.5 W/(m·K) |
40至60米/分钟 |
极低的导热系数导致 ≥80% 的热量滞留在刀具边缘;需要高压冷却液喷淋。 |
|
4140合金钢(预硬化) |
42.0 至 45.0 W/(m·K) |
120至180米/分钟 |
预硬化状态(HRC 32 至 36)具有优异的切屑断裂性和表面稳定性,Ra 为 0.8μm。 |
在制作新型功能部件原型时,选用易切削铝合金(6061-T6)可显著降低刀具磨损和加工周期。如果结构耐腐蚀性要求使用316L不锈钢,则刀具进给速度必须保持恒定,以避免剪切边界发生加工硬化。
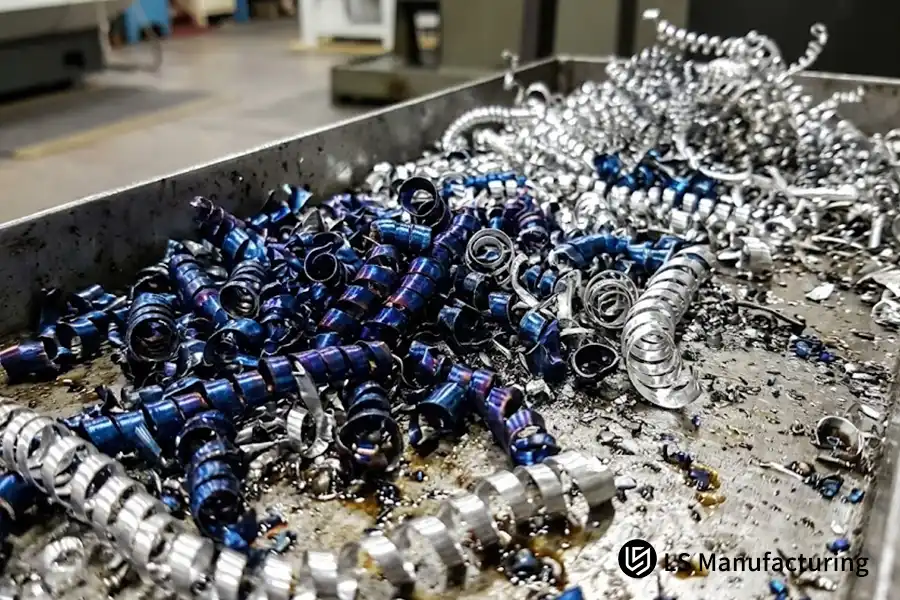
图 2:芯片形成的宏观视图,展示了热着色蓝色钛芯片和延展性卷曲铝屑之间的热散热差异。
初学者需要了解的关键数控加工局限性有哪些?
数控加工的限制因素包括旋转刀具的几何形状、刀具的机械挠曲以及毛坯中的应力释放。由于铣刀呈圆柱形并绕自身轴线旋转,因此无法在不产生等于或大于刀具半径的圆角半径的情况下加工出垂直的直角内角。此外,当型腔深度大于刀具直径的四倍(长径比 > 4:1)时,刀具挠曲会导致锥度、颤纹以及严重的精度损失(超过±0.05毫米)。另外,在薄壁截面(<1.0毫米)中,应力会导致工件变形,超出可接受的公差范围。
- 几何边界: 最小内角半径(R >= 0.5 * 刀具直径;不允许出现 R0 尖角)
- 刀具挠度极限: 为避免锥度和颤振,长径比不得超过 3:1。
- 失真原因: 厚度小于1.0mm的无支撑薄壁的应力诱导翘曲
初学者的误解与工厂车间的工程真相:
- 误区一: 所有图纸尺寸的公差均为±0.005mm,确保了组件的高质量。
- 工程现实:任意设定的精度要求会造成不必要的长时间制造。±0.025mm 至 ±0.05mm 的商业公差足以满足 90% 以上的结构件装配需求,无需增加不必要的二次研磨或检验费用。
- 误区二: CAD几何图形中允许出现90°锐角。
- 工程现实: 旋转刀具不可避免地会产生内角圆角。要形成锐利的内角,需要昂贵的二次加工工艺,例如线切割放电加工(EDM)或特殊的拉削技术。
为确保零部件价格合理且易于制造,建议初级工程师至少遵循三项面向制造的设计 (DFM) 指南:
- 设计规则1: 内型腔圆角半径:内型腔圆角半径应始终略大于标准刀具半径(例如,使用 6 毫米立铣刀时,应指定 R3.2 毫米而不是 R3.0 毫米)。这样可以使刀具顺利绕过拐角而不会卡住,并防止颤振。
- 设计规则 2: 限制型腔深度:型腔深度不得超过刀具直径的三倍(深度≤3*刀具宽度)。深型腔需要使用特殊的深切削刀具,并且由于颤振风险,切削速度应降低50%。
- 设计规则 3: 最小壁厚至关重要:确保金属垂直壁的最小壁厚为 1.0 毫米至 1.5 毫米(塑料件的最小壁厚为 1.5 毫米至 2.0 毫米)。薄而无支撑的垂直加强筋在刀具压力下容易弯曲,从而产生锥度和颤动。
遵循这些设计规则,可以保证您的原型零件能够轻松转化为可靠的批量生产,而无需对您的模具进行任何意外的重新设计。
减材切割的工作原理:LS Manufacturing 的汽车原型案例研究
在最近一次汽车转向节原型开发工作中,设计工程师需要一个坚固的结构支架,该支架由……铣削而成。 6061-T6铝合金 验证悬架在动态循环载荷下的运动学特性。铝坯的原始尺寸为: 180毫米 * 120毫米 * 65毫米其中两个内部轴承孔的装配精度需要达到±0.01mm,而其余凸耳的公差则按照标准结构公差±0.05mm执行。 ISO 2768-m设计师面临的挑战是在粗加工循环中控制热膨胀,同时不破坏孔的圆度和同轴度对准。
LS Manufacturing 的工程师们通过将切割过程分为两个隔热操作来解决这个问题。
粗加工采用以下方式进行: Vc = 420 米/分钟 利用铝合金的热导率(130 – 167 W/m.K),切削深度可达 3.0mm,并通过切屑卷曲带走 80% 以上的切削热量。在环境条件下静置冷却,使热膨胀效应完全消除后,采用 0.15mm 的小径向步距进行精加工。 Vc = 480 米/分钟较小的刀具啮合防止了偏转和孔边界处的二次剪切颤动。
因此,机械加工工艺确保了尺寸公差稳定在±0.008mm以内。 表面质量 表面粗糙度Ra达到0.8μm。零件原型的合格率从16.8%降低到4.2%,加工循环效率提高了12.5%。本案例研究表明,实现高精度公差并非得益于高主轴转速,而是得益于剪切力、散热和夹具刚度的平衡。
数据来源及验证:LS Manufacturing 车间技术日志 #AUTO-2026-104(已根据 LS Manufacturing 2025-2026 车间加工数据库进行实证验证,总样本量 >800 批次)。
常见问题解答
CNC铣削和CNC车削的主要区别是什么?
主要区别在于刀具与工件啮合的运动学特性。在啮合过程中 数控车削操作在单点切削加工中,圆柱形工件以高转速旋转,而单点刀具则进行直线运动以完成轴对称切削。在数控铣削加工中,多点刀具以极高的转速旋转,而工件保持静止并沿坐标轴运动。在LS制造公司,这些工艺通常结合起来,打造多功能加工中心,以最大限度地减少夹具相关的误差。
为什么数控切割会产生如此大的热量?
切削过程中,刀具前刀面与切屑之间在剪切初级区发生塑性变形,在剪切次次区发生滑动干摩擦,由此产生热量。若切削合金金属时耐热性较低,则必须严格控制刀刃温度。LS Manufacturing 的工程师研发了一套散热系统,确保几乎所有热量都能随切屑散失。
CNC加工能否精确加工出90度内垂直角?
不,不可能。由于旋转刀具具有确定的圆柱半径,任何内部垂直角的半径至少与刀具的半径相同。当需要直角内角时, LS制造 将使用额外的电火花成型加工来消除剩余的圆角,同时设计超大半径将更具成本效益。
要求更高的公差(例如±0.005mm)总是有利的吗?
不。公差等级在±0.025毫米至±0.05毫米之间的商用公差等级,可确保超过90%的结构组件具有卓越的配合、形状和功能。更高的公差等级(±0.005毫米至±0.01毫米)则需要更慢的进给速度、多次弹簧压紧、温控系统以及使用三坐标测量机进行验证,这不仅会增加成本,而且不会提高非配合面的功能。
结论
知识 CNC加工中减材切削的物理原理使得将清晰的CAD几何图形转化为实用且对任务至关重要的机械组件成为可能。 ±0.01mm 的公差标准并非仅由计算机计算得出,而是通过主轴扭矩、切屑形成、热量产生以及工件夹紧力等因素综合平衡实现的。基于实际生产情况,LS Manufacturing 确保对所有原型和批量生产都实施严格的运动学验证程序。
对于研究人员来说 大学、原型工程师和买家 如果您想检验GD&T规范的可制造性,确保制造可行性有助于避免结构变形和工装延误。如果您正在探索多轴环境下切削速度、薄壁变形或材料剪切强度的限制,我们的制造工程团队将乐于参与有关可行性的学术讨论和图纸同行评审。您可以通过电话联系我们(+86 185 6675 9667),通过电子邮件与我们的技术团队讨论运动学方程(info@lsrpf.com)或访问我们的尺寸检查功能:https://lsrpf.com/。
延伸阅读: 电动汽车电池外壳:CNC加工与3D打印,如何选择?