العربية



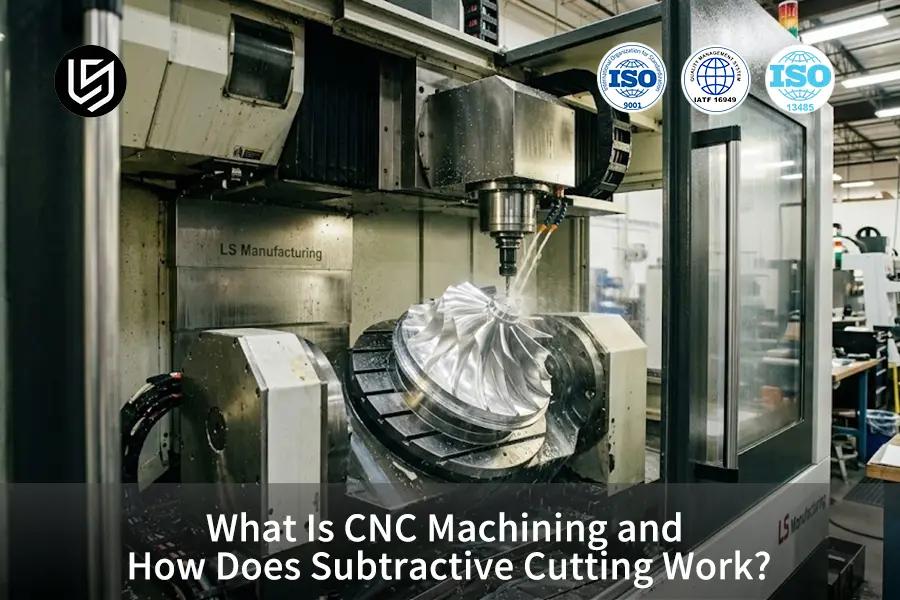
TL;DR: التصنيع باستخدام الحاسوب (CNC) هي عملية آلية تستخدم أساليب القطع الطرحي لإنشاء أجزاء من مواد صلبة. من خلال الحركة المتحكم بها لأدوات القطع، يتم تقطيع المادة تدريجيًا من خلال عملية إزالة المادة على شكل طبقات مع الحفاظ على دقة التفاوت المسموح به. من ±0.005 مم إلى ±0.01 مم وفقًا لمعايير ISO 2768-f.
في حالة المصممين الميكانيكيين المبتدئين والمتدربين في مجال المشتريات الذين يخوضون غمار التصنيع المحوسب لأول مرة، فإن الفرق بين هندسة التصميم بمساعدة الحاسوب والمبادئ الفيزيائية قد يكون تحديد كيفية تشكل الرقائق أمرًا صعبًا. فالقطع الميكانيكي ليس مجرد قطع رقمي، بل يتضمن تطبيق إجهاد قصّ من قِبل أداة القطع يتجاوز مقاومة خضوع المادة على طول مستويات انزلاق بلورية معينة. إليكم دليلًا مبسطًا لأساسيات حركية القطع الطرحي، بالإضافة إلى مخطط تفصيلي للمواد لتوضيح معايير التشغيل.
أهم النقاط الأساسية في عمليات التصنيع الدقيق
- عملية قص المواد: تتمثل العملية الأساسية للتصنيع باستخدام الحاسوب في القص الميكانيكي للمواد الذي يتسبب في انزلاق بلورات المادة عبر مستويات القص بدلاً من انصهارها وتآكلها.
- فئة التفاوتات: تندرج تفاوتات قطعة العمل بطبيعتها في فئتين وهما التشغيل القياسي (±0.025 مم إلى ±0.05 مم) ودقة درجة الأدوات (±0.005 مم إلى ±0.01 مم).
- طريقة تبديد الحرارة: يصبح تشكيل الرقائق الطريقة الأساسية لتبديد الحرارة؛ حيث تقوم سبائك الألومنيوم بتبديد أكثر من 80٪ من الحرارة الناتجة عن عمليات القطع باستخدام موصلية حرارية تتراوح من 130 إلى 167 واط/(م·ك) لإخراج حرارة القطع عن طريق تشكيل الرقائق.
- القيود الهندسية: تحدد هندسة القطع الدوراني الحد الأدنى لنصف قطر الزاوية الداخلية (R ≥ 0.5 ضعف قطر القطع)، مما يتجنب الزوايا الداخلية الحادة بزاوية 90 درجة.
نبذة عن مؤلف هذا الدليل
هذا الدليل التقني من تأليف غلوريا، النموذج الأولي السريع خبير في التصنيع السريع يتمتع بخبرة تزيد عن 15 عامًا في الهندسة الدقيقة شركة LS للتصنيعللاطلاع على دراسات حالة DFM ومقاطع الفيديو التعليمية، يمكنك بسهولة مقابلة غلوريا. مُدرّب التصنيع لدينا على لينكدإن.
ما هي عملية التصنيع باستخدام الحاسوب (CNC) وكيف تعمل واجهة الحاسوب؟
التصنيع باستخدام الحاسوب (التصنيع باستخدام التحكم الرقمي بالحاسوب) يشير هذا المصطلح إلى تقنية أتمتة طرحية لتصنيع الأجزاء المادية من تصاميم رقمية عبر برمجة مسار الأدوات باستخدام التحكم الحاسوبي. وتتمثل الآلية الرئيسية في التصنيع باستخدام الحاسوب (CNC) في قيام وحدة التحكم في الماكينة بترجمة مدخلات G-code الأبجدية الرقمية إلى حركات محركات المؤازرة، مما يؤدي إلى تدوير أدوات القطع على طول منزلقات متعددة المحاور لإزالة المواد الخام الزائدة. وتتراوح معايير التفاوت العامة في عمليات الطحن بين ±0.025 مم و ±0.05 مم. ISO 2768-mبينما توفر الآلات المعايرة دقة تتراوح بين ±0.005 مم و ±0.01 مم في أقطار التزاوج الحرجة. ومع ذلك، هناك دائمًا حد مادي يتعلق بمدى وصول الأداة، وصلابة المغزل، وعدم القدرة على إزالة الزوايا الداخلية المغلقة المربعة دون وجود خلوص نصف قطري.
- نوع العملية: إزالة المواد بالاستخلاص باستخدام التحكم الحاسوبي من خلال القص الميكانيكي
- نطاق التفاوت القياسي: ±0.025 مم إلى ±0.05 مم (المعيار العام ISO 2768-m) وصولاً إلى ±0.005 مم (المعيار الدقيق ISO 2768-f)
- العملية الأساسية: استيفاء مسارات أدوات G-code باستخدام المؤازرة
لاختيار التكوين المناسب للآلة، إليك جدول يقارن بين أربعة أنواع رئيسية من آلات CNC من حيث الآليات والدقة وملاءمة الهندسة:
|
متغير العملية |
الآلية الحركية |
التفاوتات والتشطيبات النموذجية |
التطبيقات الهندسية المثلى |
|
طحن CNC ثلاثي المحاور |
قطعة العمل مثبتة على الطاولة؛ أداة دوارة تتحرك على طول المحاور الخطية المتعامدة X و Y و Z. |
تفاوت ±0.025 مم؛ |
أسطح تثبيت مستوية، وتجاويف ضحلة، وأقواس متدرجة، وأنماط ثقوب قياسية. |
|
الطحن المتزامن ذو 5 محاور |
تتحرك الأداة عبر المحاور X/Y/Z بينما يميل محوران دورانيان (A/B/C) ويدوران في وقت واحد. |
تفاوت ±0.008 مم؛ |
مراوح فضائية معقدة، وأسطح اصطناعية عضوية، وهندسة سحب عميقة ذات تجاويف سفلية. |
|
مخرطة CNC وآلة الخراطة |
تدور قطعة العمل الأسطوانية بسرعة دوران عالية بينما تتحرك أداة ذات نقطة واحدة على مسارات محورية/شعاعية. |
تفاوت ±0.010 مم؛ |
أعمدة متناظرة محورياً، وبطانات محامل دقيقة، ومحاور متحدة المركز، وخيوط خارجية/داخلية. |
|
تعدد المهام في آلات الطحن والدوران |
نظام فهرسة المغزل الدوار مع أدوات القطع الآلية الحية في بيئة عمل موحدة. |
تفاوت ±0.005 مم؛ |
بكرات هيدروليكية عالية التمركز، ووصلات فضائية مصنعة بالخراطة والطحن، وتجميعات كاملة يتم إعدادها في عملية واحدة. |
في النماذج الأولية العملية، يجب أن تبقى الميزات المتناظرة المحورية على مخارط CNC لتقليل أوقات الدورة، في حين أن الهياكل المعقدة تتطلب حركية متعددة المحاور متزامنة للقضاء على أخطاء التراكم التراكمية الناتجة عن إعادة التثبيت اليدوي.
كيف تحكم مبادئ التصنيع الطرحي عملية إزالة المواد؟
تعمل عمليات التصنيع الطرحية من خلال التحكم تشوه القص الفيزيائي من خلال استخدام أخاديد صلبة تُخضع المعدن الخام لقوة قص تتجاوز حدوده على طول مستويات تشوه ضيقة. مع اختراق حافة القطع لقطعة العمل بسرعات سطحية معايرة (مثل Vc = 350 إلى 500 م/دقيقة للألمنيوم 6061-T6)تتحول الطاقة الميكانيكية المبذولة إلى طاقة حرارية موضعية في مستوى القص الرئيسي. ويؤدي القص التدريجي للمادة الزائدة إلى رقائق متصلة أو مجزأة لتحقيق أسطح ناعمة بسماكة 0.8 ميكرومتر في عمليات التشطيب. ومع ذلك، في المواد ذات الموصلية الحرارية الضعيفة أو المرونة العالية، تفرض اهتزازات الأداة وتأثيرات الارتداد قيودًا صارمة على التفاوتات التي يمكن تحقيقها.
- حركة القص: تشوه القص البلاستيكي الدقيق خارج حدود مستوى انزلاق البلورة
- نطاق تشطيب السطح: Ra 0.8 ميكرومتر (عمليات الطحن النهائية) إلى Ra 3.2 ميكرومتر (عمليات الطحن الخشنة)
- انتقال الحرارة: إزالة سريعة للرقائق باستخدام الطاقة الحرارية الناتجة عن الاحتكاك الداخلي
لتوضيح أي سوء فهم موجود في ورش العمل فيما يتعلق بعمليات التشغيل الآلي، يمكن تبسيط ميكانيكا التشغيل الآلي إلى دورة هيكلية دقيقة من أربع مراحل لكل دورة للقاطع:
- الخطوة 1: الانضغاط المرن وانزلاق منطقة القص الأولية: تقوم حافة الكربيد المقوى لأداة القطع بقطع مادة الشغل، مما يُسبب انضغاطًا مرنًا. بعد أن يتجاوز حمل القطع الميكانيكي حدّ خضوع السبيكة، تبدأ الذرات بالانزلاق عبر حدود الحبيبات البلورية في منطقة القص الأولية لفصل الرايش.
- الخطوة الثانية: تدفق الرايش واحتكاك منطقة القص الثانوية: تتحرك مادة الرايش المنفصلة على طول سطح القطع لأداة القطع عند مستوى إجهاد موضعي عالٍ جدًا. يكون الاحتكاك شديدًا لدرجة أنه يؤدي إلى ارتفاعات حرارية تصل إلى 600-800 درجة مئوية عند سطح التلامس بين الأداة والرايش، مما يستدعي استخدام طلاءات خاصة للأداة مثل AlTiN أو TiCN لتجنب تآكل الحفرة.
- الخطوة 3: آلية تبديد الحرارة وقذف الرايش: بالنسبة للسبائك ذات الخصائص الحرارية الجيدة، مثل الألومنيوم 6061-T6 ذي الموصلية الحرارية من 130 إلى 167 واط/(متر·كلفن)، فإن أكثر من 80% من الحرارة المتولدة في عملية القطع تتسرب من سطح التلامس بين الأداة والرايش عبر الرايش المتطاير. من جهة أخرى، يؤدي ضعف قذف الرايش إلى تراكم حرارة مفرطة، مما قد يُغير أبعاد القطعة بما يتجاوز دقة ±0.01 مم.
- الخطوة الرابعة: احتكاك جانب أداة القطع وارتدادها: عند مرور السطح المصقول عبر خلوص جانب أداة القطع، يحدث ارتداد طفيف عند هذه المنطقة الفاصلة. يؤدي توازن سرعة دوران المغزل وأعماق القطع الصغيرة التي تتراوح بين 0.10 مم و0.15 مم إلى قص هذه الطبقة الحدية، مما ينتج عنه سطح نهائي متجانس بمعامل خشونة سطحية Ra 0.8 ميكرومتر.
خلاصة للمهندسين: تتطلب عملية التشغيل الدقيقة الحفاظ على ديناميكية إزالة الرايش. عندما ينخفض معدل تغذية الأداة بشكل كبير، فإن أخاديد الأداة تُصقل وتُحتك بدلاً من القطع، مما يتسبب في تصلب موضعي وتلف الأداة حرارياً.
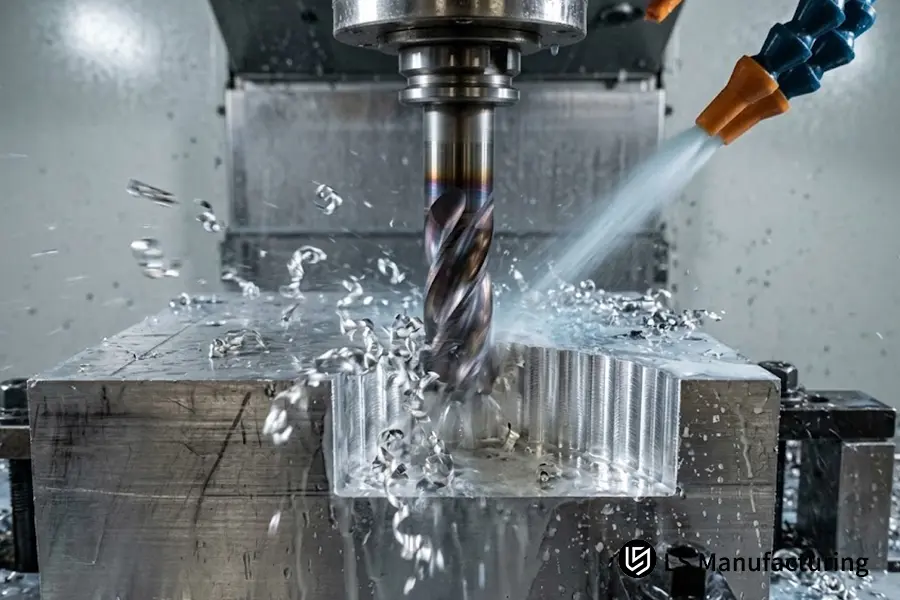
الشكل 1: قاطع طحن متعدد الشفرات من الكربيد يقوم بعملية قطع طرحية عالية السرعة على كتلة من الألومنيوم 6061-T6 مع سائل تبريد عالي الضغط يقوم بإخراج رقائق مجعدة.
ما هي الأنواع الرئيسية لعمليات القطع باستخدام الحاسوب (CNC)؟
المبادئ الحركية المستخدمة في عمليات القطع باستخدام الحاسوب يمكن تصنيف عمليات التشكيل هذه إلى طحن السطح، وتشكيل المحيط الجانبي، والحفر المحوري. تتضمن هذه العمليات إجراء قطع خشنة على طول المحور z بأعماق كبيرة (من 2.0 مم إلى 5.0 مم) قبل إجراء عمليات التشطيب التدريجي (من 0.10 مم إلى 0.20 مم) لتحقيق تشطيب سطحي بدقة Ra 0.8 ميكرومتر. وتُحدد هذه العمليات بتثبيت المغزل الصلب وزوايا تلامس أداة القطع. مع ذلك، تواجه هذه العمليات قيودًا فيزيائية تعيق تنفيذها في حال وجود تجاويف داخلية عميقة نظرًا لطولها مقارنةً بأقطار الأداة.
- العمليات الأساسية: عمليات الطحن السطحي، والتشكيل المحيطي، والحفر والتجويف الدقيق
- استراتيجية عمق القطع: عمق التخشين (من 2.0 مم إلى 5.0 مم) مقابل التشطيب التدريجي (من 0.10 مم إلى 0.20 مم)
- مخرجات السطح الأساسية: تشطيب Ra 0.8 ميكرومتر باستخدام جهاز تثبيت المغزل الصلب
حركية عملية طحن السطح مقارنةً بعملية تشكيل الجوانب المحيطية
طحن السطح تتضمن هذه العملية تركيب حشوات حول السطح المستوي لأدوات ذات قطر كبير. يتم القطع الرئيسي بشكل عمودي على محور المغزل، مما ينتج عنه أسطح مرجعية مسطحة عريضة بجودة تشطيب مضبوطة بدقة خشونة سطحية (Ra) تبلغ 1.6 ميكرومتر. يشمل تشكيل الجوانب المحيطية إزالة المادة باستخدام أخاديد حلزونية حول محيط الأداة. تحدد دقة تشكيل الجوانب استقامة الجدران الرأسية ومحيطات التجاويف، على الرغم من أن زيادة عمق القطع الشعاعي تؤدي إلى انحرافات جانبية كبيرة، مما ينتج عنه تناقص في أبعاد الجدران الرأسية.
صناعة الثقوب الدقيقة: الحفر المتقطع مقابل الحفر أحادي النقطة
تتطلب عملية قطع الثقوب تقنيات دوران محددة تبعًا للدقة المطلوبة. يستخدم الحفر المتقطع العادي سائل تبريد عالي الضغط يمر عبر المغزل لقطع وإخراج الرايش أثناء حفر الثقوب العميقة، مما يضمن دقة موضعية في حدود ±0.05 مم. في الحالات التي تتطلب دقة عالية تتراوح بين ±0.005 مم و±0.01 مم، ينتقل الفني من استخدام مثقاب لولبي إلى قضبان تجويف أحادية النقطة قابلة للتعديل. يقطع التجويف في خط مماس واحد، وبالتالي يمنع أي انحراف للأداة وعدم استدارة الثقب الناتج عن الانحراف الأولي للمثقاب.
قاعدة عامة: في حالة الأجزاء الهيكلية، يجب أولاً تحديد مستوى الإسناد المسطح باستخدام طحن السطح قبل التشكيل.
ما هي المواد الأكثر ملاءمة للقطع باستخدام آلات CNC عالية السرعة؟
تختلف المواد المستخدمة في الهندسة اختلافًا كبيرًا في مدى ملاءمتها للتصنيع باستخدام الحاسوب (CNC) نظرًا لاختلاف مقاومة القص، والتوصيل الحراري، والصلابة. تتميز السبائك ذات التوصيل الحراري الذي يزيد عن 100 واط/(م·ك) يمكنها تحمل سرعات قطع سطحية عالية تتراوح بين 350 و500 متر/دقيقة، وتفاوتات أبعاد دقيقة تصل إلى ±0.01 مم. من ناحية أخرى، فإن المعادن المقاومة للحرارة وسبائك التيتانيوم، التي تتميز بموصلية حرارية ضعيفة للغاية، من 6.7 إلى 7.5 واط/(م·ك)تتطلب سرعة قطع منخفضة، Vc = 40 إلى 60 م/دقيقةوذلك لتجنب تدهور حواف القطع نتيجة ارتفاع درجة الحرارة. فالمواد شديدة المرونة أو الصلابة (صلابة 45 على مقياس روكويل C) تؤدي إلى اهتزاز شديد للأداة واحتكاك وكسر في القاطع.
- قطع العمل المناسبة: ألومنيوم 6061-T6، نحاس C360، ديلرين (POM)، فولاذ 4140 مُقسّى مسبقًا
- معيار التوصيل الحراري: تسمح المواد ذات القيم التي تزيد عن 100 واط/(متر·كلفن) بالقطع السريع
- حد الصلابة: أفضل قابلية للتشغيل الآلي تتراوح بين 32 و36 على مقياس روكويل (HRC) للفولاذ الهيكلي المُقسّى مسبقًا
يعرض الجدول الهندسي أدناه أربعة مواد تصنيع مختلفة ويصف خصائص القطع الخاصة بها، والسرعات الخطية المناسبة، والخصائص الحرارية:
|
مواد هندسية |
الموصلية الحرارية |
السرعة الموصى بها (VC) |
قابلية التشغيل والسلوك الحراري |
|
ألومنيوم 6061-T6 |
من 130 إلى 167 واط/(م·ك) |
من 350 إلى 500 متر/دقيقة |
قابلية تشغيل ممتازة؛ يسمح التخلص العالي من الحرارة عبر الرقائق بأوقات دورة سريعة ودقة ±0.008 مم. |
|
الفولاذ المقاوم للصدأ 316L |
من 15.0 إلى 16.3 واط/(م·ك) |
من 80 إلى 140 متر/دقيقة |
يتصلب بسرعة تحت الاحتكاك؛ ويتطلب زوايا قطع موجبة وتغذية مستمرة للبقاء أسفل الطبقة المتصلبة. |
|
تيتانيوم Ti-6Al-4V |
من 6.7 إلى 7.5 واط/(م·ك) |
من 40 إلى 60 متر/دقيقة |
يؤدي انخفاض الموصلية الحرارية إلى حبس ≥80% من الحرارة في حافة الأداة؛ ويتطلب ذلك غمرًا عالي الضغط بسائل التبريد. |
|
فولاذ سبيكي 4140 (معالج مسبقًا بالتصليد) |
من 42.0 إلى 45.0 واط/(م·ك) |
من 120 إلى 180 متر/دقيقة |
توفر الحالة المتصلبة مسبقًا (HRC 32 إلى 36) تكسرًا ممتازًا للرقائق واستقرارًا للسطح مع الحفاظ على Ra 0.8 ميكرومتر. |
عند تصميم نماذج أولية لمكونات وظيفية جديدة، يُقلل استخدام الألومنيوم سهل التشغيل (6061-T6) بشكل ملحوظ من تآكل الأدوات ووقت دورة التصنيع. إذا كانت مقاومة التآكل الهيكلي تتطلب استخدام الفولاذ المقاوم للصدأ 316L، فيجب أن تظل معدلات تغذية الأدوات ثابتة لتجنب تصلب حدود القص.
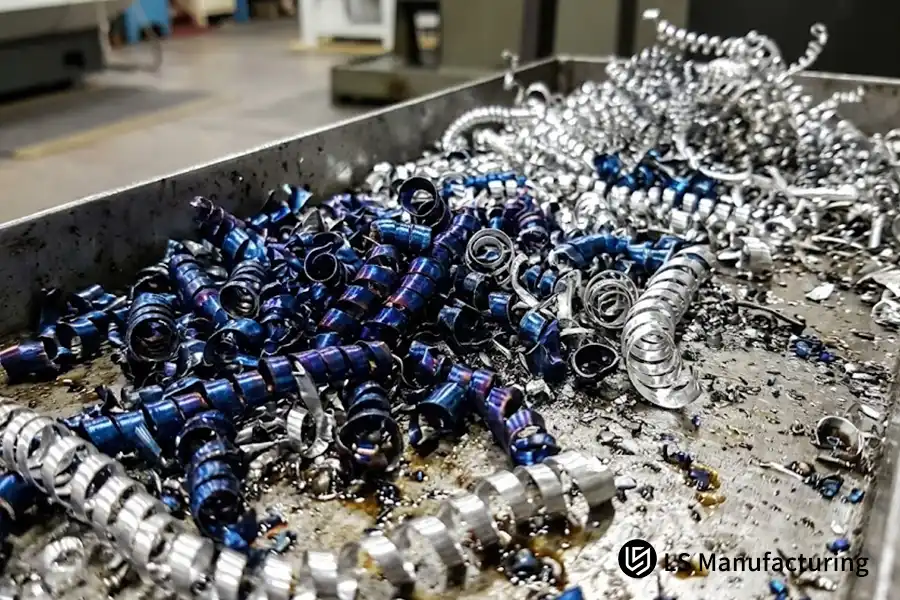
الشكل 2: عرض ماكرو لتكوين الرقائق يوضح اختلافات إخلاء الحرارة الحرارية بين رقائق التيتانيوم الزرقاء الملونة بالحرارة وبرادة الألومنيوم المطيلية المجعدة.
ما هي أهم القيود التي يجب على المبتدئين معرفتها في مجال التصنيع باستخدام الحاسوب (CNC)؟
تنتج قيود التصنيع باستخدام الحاسوب (CNC) عن هندسة القطع الدوارة، وانحراف الأداة الميكانيكية، وتخفيف الإجهاد في المادة الخام. نظرًا للشكل الأسطواني لقواطع التفريز التي تدور حول محورها، يستحيل قطع زوايا داخلية رأسية مربعة دون إنشاء نصف قطر دوران يساوي أو يزيد عن نصف قطر القاطع. علاوة على ذلك، في حال تجاوز عمق التجويف أربعة أقطار للقاطع (نسبة الطول إلى القطر > 4:1)، يؤدي انحراف الأداة إلى تناقص تدريجي، وظهور علامات اهتزاز، ونقص كبير في الدقة (أكثر من ±0.05 مم). بالإضافة إلى ذلك، في المقاطع ذات الجدران الرقيقة (<1.0 مم)، تتسبب الإجهادات في انحناء قطع العمل بما يتجاوز التفاوتات المقبولة.
- الحدود الهندسية: الحد الأدنى لنصف قطر الزاوية الداخلية (R >= 0.5 * قطر القاطع؛ لا توجد زوايا حادة R0 ممكنة)
- حد الانحراف للأداة: يجب ألا تتجاوز نسبة الطول إلى القطر 3:1 لتجنب التناقص التدريجي والاهتزاز.
- سبب التشوه: التواء ناتج عن الإجهاد في الجدران الرقيقة غير المدعومة التي يقل سمكها عن 1.0 مم
المفاهيم الخاطئة لدى المبتدئين مقابل الحقائق الهندسية في أرضية المصنع:
- الخرافة الأولى: تضمن التفاوتات البالغة ±0.005 مم في جميع أبعاد الرسم مكونات عالية الجودة.
- الواقع الهندسي:تؤدي مواصفات الدقة التعسفية إلى فترات تصنيع طويلة بلا داعٍ. تكفي التفاوتات التجارية من ±0.025 مم إلى ±0.05 مم لأكثر من 90% من التركيبات الهيكلية دون إضافة تكاليف إضافية غير ضرورية للطحن الثانوي أو الفحص.
- الخرافة الثانية: يُسمح بوجود زوايا حادة بزاوية 90 درجة في هندسة التصميم بمساعدة الحاسوب (CAD).
- الواقع الهندسي: ستؤدي أدوات القطع الدوارة حتماً إلى تكوين نصف قطر زاوية داخلية. ويتطلب إنشاء زوايا داخلية حادة عمليات تشغيل ثانوية مكلفة، مثل القطع الكهربائي السلكي (EDM)، أو تقنيات التخريش الخاصة.
لضمان بقاء المكونات بأسعار معقولة وسهلة التصنيع، يوصى بأن يتبع المهندسون المبتدئون ثلاثة إرشادات على الأقل من إرشادات التصميم من أجل التصنيع (DFM):
- قاعدة التصميم 1: السماح بنصف قطر في التجاويف الداخلية: اجعل دائمًا نصف قطر الحواف الداخلية أكبر قليلًا من نصف قطر القطع القياسي (على سبيل المثال، حدد R3.2 مم بدلًا من R3.0 مم عند استخدام قاطع طرفي 6 مم). سيسمح ذلك للأداة بالتحرك حول الزوايا دون توقف، وسيمنع الاهتزاز.
- قاعدة التصميم الثانية: يجب تقييد عمق التجاويف: لا تتجاوز عمق التجاويف ثلاثة أضعاف قطر أداة القطع (العمق ≤ 3 * عرض أداة القطع). تتطلب التجاويف العميقة أدوات قطع خاصة، ويجب تقليل سرعات القطع بنسبة 50% لتجنب خطر الاهتزاز.
- قاعدة التصميم الثالثة: يُعدّ الحد الأدنى لسُمك الجدار أمرًا بالغ الأهمية: تأكد من أن الجدران المعدنية الرأسية لا يقل سُمكها عن 1.0 مم إلى 1.5 مم (ومن 1.5 مم إلى 2.0 مم كحد أدنى للبلاستيك). تميل الأضلاع الرأسية الرقيقة غير المدعومة إلى الانثناء تحت ضغط القاطع، مما يُسبب انحناءً واهتزازًا.
إن اتباع قواعد التصميم هذه يضمن أن الجزء النموذجي الخاص بك سيتحول بسهولة إلى إنتاج بكميات كبيرة موثوقة دون أي إعادة تصميم غير متوقعة لأدواتك.
كيف تعمل تقنية القطع الطرحي: دراسة حالة لنموذج أولي للسيارات من شركة LS Manufacturing
في إطار جهود تطوير نموذج أولي حديث لمفصل توجيه السيارات، احتاج مهندسو التصميم إلى دعامة هيكلية متينة مصنعة من ألومنيوم 6061-T6 للتحقق من حركية نظام التعليق تحت تأثير الأحمال الدورية الديناميكية. كانت أبعاد سبيكة الألومنيوم الخام كما يلي: 180 مم × 120 مم × 65 مم، مع وجود فتحتين داخليتين للمحامل يجب تركيبهما بدقة ±0.01 مم، بينما كانت بقية العروات تتمتع بالتفاوتات الهيكلية القياسية البالغة ±0.05 مم وفقًا لـ ISO 2768-mكان التحدي الذي واجه المصممين هو إدارة التمدد الحراري في دورات التخشين الخشنة القوية دون تشويه استدارة التجويف ومحاذاة المحور.
قام المهندسون في شركة LS Manufacturing بمعالجة المشكلة عن طريق تقسيم عملية القطع إلى عمليتين معزولتين حرارياً.
تم تنفيذ أعمال التشطيب الأولي باستخدام Vc = 420 م/دقيقة ويمكن إجراء عمليات قطع أعمق تصل إلى 3.0 مم باستخدام الموصلية الحرارية لسبائك الألومنيوم (130-167 واط/م.ك)، وإزالة أكثر من 80% من حرارة القطع من خلال إزالة لفائف الرايش. بعد دورة الراحة في الظروف المحيطة حيث تم تبريد تأثير التمدد الحراري بالكامل، تمت عملية التشطيب بخطوة شعاعية صغيرة تبلغ 0.15 مم عند Vc = 480 م/دقيقة. منع استخدام الأدوات الصغيرة الانحراف والاهتزاز القصي الثانوي على حدود التجويف.
وهكذا، ضمنت العملية الميكانيكية استقرار التفاوت البُعدي عند ±0.008 مم، و جودة السطح بلغت قيمة Ra 0.8 ميكرومتر. انخفض معدل إنتاج النماذج الأولية للمكونات من 16.8% إلى 4.2%، وتحسنت كفاءة دورة التشغيل بنسبة 12.5%. تُظهر هذه الدراسة أن دقة التفاوتات لا تتحقق بفضل سرعات الدوران العالية، بل بفضل توازن قوى القص، وتبديد الحرارة، وصلابة التثبيت.
مصدر البيانات والتحقق: السجل الفني لورشة التصنيع LS #AUTO-2026-104 (تم التحقق منه تجريبياً مقابل قاعدة بيانات تشغيل ورشة التصنيع LS Manufacturing 2025-2026، إجمالي حجم العينة >800 دفعة).
الأسئلة الشائعة
ما هو الفرق الرئيسي بين عملية الطحن باستخدام الحاسوب (CNC) وعملية الخراطة باستخدام الحاسوب (CNC)؟
يكمن الاختلاف الرئيسي في ديناميكيات تلامس الأداة مع قطعة العمل. خلال عملية الخراطة باستخدام الحاسوب (CNC)في عملية التفريز باستخدام الحاسوب، تدور قطعة العمل الأسطوانية بسرعة دوران عالية، بينما تتحرك أدوات القطع أحادية النقطة حركة خطية لإجراء قطع متناظر محوريًا. أما في عملية التفريز باستخدام الحاسوب، فتدور أدوات القطع متعددة النقاط بسرعة دوران عالية جدًا بينما تبقى قطعة العمل ثابتة وتتحرك على طول محاور الإحداثيات. في شركة LS للتصنيع، غالبًا ما تتكامل هذه العمليات لإنشاء مراكز تشغيل متعددة الوظائف لتقليل الأخطاء المتعلقة بالتثبيت.
لماذا ينتج عن القطع باستخدام الحاسوب (CNC) كل هذه الحرارة؟
تتولد الحرارة نتيجةً لعملية التشوه اللدن في منطقة القص الأولية، والاحتكاك الجاف الانزلاقي في منطقة القص الثانوية بين الرايش وسطح القطع للأداة. في حال انخفاض مقاومة الحرارة أثناء قطع المعادن السبائكية، من الضروري التحكم بدقة في درجة حرارة حافة الأداة. يطور مهندسو شركة LS Manufacturing نظام تبديد الحرارة لضمان تبديد معظم الحرارة في الرايش.
هل يمكن لآلات التصنيع باستخدام الحاسوب (CNC) إنتاج زوايا رأسية داخلية بزاوية 90 درجة بدقة؟
لا، لا يمكن ذلك. نظرًا لأن قواطع الدوران لها نصف قطر أسطواني محدد، فإن أي زوايا رأسية داخلية سيكون لها على الأقل نفس نصف قطر القاطع. عندما تكون هناك حاجة إلى زوايا داخلية مربعة، شركة LS للتصنيع سيتم استخدام ثقل إضافي بتقنية EDM لإزالة الحواف المتبقية، بينما سيكون تصميم أنصاف أقطار كبيرة جدًا أكثر فعالية من حيث التكلفة.
هل من المفيد دائمًا طلب دقة أعلى مثل ±0.005 مم؟
لا. تضمن درجات التفاوت التي تتراوح من ±0.025 مم إلى ±0.05 مم، والتي تُعدّ درجات التفاوت التجارية، ملاءمةً وشكلاً ووظيفةً فائقةً في أكثر من 90% من جميع التجميعات الهيكلية. أما درجات التفاوت الأفضل، من ±0.005 مم إلى ±0.01 مم، فتتطلب سرعات تغذية أبطأ، وتمريرات متعددة للنابض، وأنظمة تحكم في درجة الحرارة، والتحقق باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد (CMM)، مما يجعل كل شيء مكلفًا دون تحسين وظائف الأسطح غير المتلامسة.
خاتمة
معرفة إن فيزياء القطع الطرحي في التصنيع باستخدام الحاسوب (CNC) تجعل من الممكن ترجمة هندسة التصميم بمساعدة الحاسوب (CAD) النظيفة إلى تجميعات ميكانيكية عملية وحيوية للمهمة. لا تقتصر معايير التفاوت البالغة ±0.01 مم على التفاوتات الحاسوبية فحسب، بل تُحقق من خلال موازنة عزم دوران المغزل، وتكوين الرايش، وتوليد الحرارة، وتثبيت قطعة العمل. وانطلاقًا من واقع التصنيع، تحرص شركة LS Manufacturing على تطبيق إجراءات صارمة للتحقق من صحة الحركة لجميع النماذج الأولية وعمليات الإنتاج.
للباحثين في الجامعات، ومهندسو النماذج الأولية، والمشترون لمن يرغب في دراسة إمكانية تصنيع مواصفات GD&T، فإن ضمان جدوى التصنيع يساعد على تجنب التشوه الهيكلي وتأخيرات الأدوات. في حال كنتم تستكشفون قيود سرعات القطع، أو تشوهات الجدران الرقيقة، أو قوة قص المواد في بيئات متعددة المحاور، فسيسعد فريق هندسة التصنيع لدينا بالمشاركة في المناقشات الأكاديمية ومراجعة الرسومات من قبل النظراء فيما يتعلق بالجدوى. يمكنكم التواصل معنا عبر الهاتف (+86 185 6675 9667)، انخرط في معادلات الحركة مع فريقنا التقني عبر البريد الإلكتروني (info@lsrpf.com) أو قم بزيارة قسم فحص الأبعاد لدينا على الرابط التالي: https://lsrpf.com/.
للمزيد من القراءة: التصنيع باستخدام الحاسوب مقابل الطباعة ثلاثية الأبعاد لأغلفة بطاريات السيارات الكهربائية: كيف تختار؟