Italiano



In breve: Lavorazione CNC è un processo automatizzato che utilizza metodi sottrattivi per creare parti da materiali solidi. Attraverso il movimento controllato degli utensili da taglio, il materiale viene progressivamente affettato attraverso il processo di rimozione del materiale a strati mantenendo la tolleranza di precisione di Da ±0,005 mm a ±0,01 mm secondo gli standard ISO 2768-f.
Nel caso di progettisti meccanici principianti e tirocinanti degli acquisti che si avventurano per la prima volta nella produzione controllata da computer, la differenza tra Geometrie CAD e principi fisici La formazione del truciolo può risultare difficile da distinguere. Il taglio meccanico è più di un semplice taglio digitale; implica l'applicazione di uno sforzo di taglio esercitato dall'utensile che supera il limite di snervamento del materiale lungo determinati piani di scorrimento cristallografici. Ecco una semplice guida ai principi di base della cinematica del taglio sottrattivo, insieme al nostro schema di scomposizione dei materiali per delimitare i parametri operativi.
Punti chiave delle linee guida per la lavorazione di precisione
- Processo di taglio del materiale: Il processo fondamentale della lavorazione CNC è il taglio meccanico dei materiali, che fa sì che i cristalli del materiale scorrano lungo i piani di taglio anziché fondersi e usurarsi.
- Categoria di tolleranza: Le tolleranze del pezzo si suddividono intrinsecamente in due categorie: lavorazione standard (da ±0,025 mm a ±0,05 mm) e precisione di livello utensili (da ±0,005 mm a ±0,01 mm).
- Metodo di dissipazione del calore: La formazione del truciolo diventa il metodo principale per dissipare il calore; le leghe di alluminio dissipano oltre l'80% del calore generato dalle operazioni di taglio, utilizzando conduttività termiche comprese tra 130 e 167 W/(m·K) per evacuare il calore di taglio tramite la formazione del truciolo.
- Vincoli geometrici: La geometria della fresa rotante impone un raggio d'angolo interno minimo (R ≥ 0,5 volte il diametro della fresa), evitando angoli interni acuti di 90 gradi.
Informazioni sull'autore di questa guida
Questa guida tecnica è stata scritta da Gloria, Prototipazione rapida Esperto di produzione rapida con oltre 15 anni di esperienza nell'ingegneria di precisione presso LS ManufacturingPer i casi di studio e i video tutorial di DFM, puoi facilmente incontrare Gloria, Il nostro esperto di produzione su LinkedIn.
Che cos'è la lavorazione CNC e come funziona l'interfaccia computerizzata?
Lavorazione CNC (lavorazione a controllo numerico computerizzato) Si riferisce a una tecnologia di automazione sottrattiva per la produzione di parti fisiche da progetti digitali tramite programmazione del percorso utensile mediante controllo computerizzato. Il meccanismo chiave nella lavorazione CNC prevede che il controllore della macchina traduca gli input alfanumerici G-code in movimenti dei servomotori, ruotando gli utensili da taglio lungo cursori multiasse per rimuovere il materiale grezzo in eccesso. Gli standard generali di tolleranza di fresatura sono da ±0,025 mm a ±0,05 mm. ISO 2768-mmentre le macchine calibrate forniscono tolleranze da ±0,005 mm a ±0,01 mm sui diametri di accoppiamento critici. Tuttavia, esiste sempre un limite fisico che riguarda la portata dell'utensile, la rigidità del mandrino e l'impossibilità di rimuovere angoli ciechi interni squadrati senza spazio di raggio.
- Tipo di processo: Rimozione sottrattiva di materiale controllata da computer tramite taglio meccanico
- Intervallo di tolleranza standard: Da ±0,025 mm a ±0,05 mm (standard generale ISO 2768-m) fino a ±0,005 mm (standard di precisione ISO 2768-f)
- Processo primario: Interpolazione servoassistita dei percorsi utensile in codice G
Per la selezione della configurazione della macchina più appropriata, ecco una tabella che confronta quattro principali tipologie di macchine CNC in base a meccanismi, precisione e idoneità geometrica:
|
Variante di processo |
Meccanismo cinematico |
Tolleranza e finitura tipiche |
Applicazioni geometriche ottimali |
|
Fresatura CNC a 3 assi |
Il pezzo in lavorazione è fissato al piano di lavoro; l'utensile rotante si muove lungo gli assi lineari ortogonali X, Y e Z. |
Tolleranza di ±0,025 mm; |
Superfici di montaggio piane, cavità poco profonde, staffe a gradini e fori passanti standard. |
|
Fresatura simultanea a 5 assi |
L'utensile si sposta lungo gli assi X/Y/Z mentre due assi di rotazione (A/B/C) si inclinano e ruotano simultaneamente. |
Tolleranza di ±0,008 mm; |
Giranti aerospaziali complesse, superfici protesiche organiche e geometrie di sfiato con sottosquadro profondo. |
|
Tornio CNC |
Il pezzo cilindrico ruota ad un elevato numero di giri al minuto mentre l'utensile a punta singola percorre traiettorie assiali/radiali. |
Tolleranza di ±0,010 mm; |
Alberi assialsimmetrici, boccole di precisione, mozzi concentrici e filettature esterne/interne. |
|
Multitasking di tornitura e fresatura |
Indicizzazione del mandrino rotante combinata con utensili da taglio motorizzati in un unico spazio di lavoro. |
Tolleranza di ±0,005 mm; |
Slitte idrauliche ad alta concentricità, raccordi aerospaziali torniti e fresati e gruppi completi monoblocco. |
Nella prototipazione pratica, le caratteristiche tornite assialsimmetriche dovrebbero rimanere sui torni CNC per ridurre al minimo i tempi di ciclo, mentre gli alloggiamenti strutturali complessi richiedono una cinematica multiasse simultanea per eliminare gli errori cumulativi di sovrapposizione dovuti al riposizionamento manuale.
In che modo i principi della produzione sottrattiva regolano la rimozione del materiale?
I processi di produzione sottrattiva funzionano tramite controllo deformazione di taglio fisica mediante l'uso di scanalature temprate che sottopongono il materiale metallico a una resistenza al taglio oltre i suoi limiti lungo stretti piani di deformazione. Con il tagliente che penetra nel pezzo in lavorazione a velocità superficiali calibrate (come Vc = da 350 a 500 m/min per l'alluminio 6061-T6)L'energia meccanica esercitata si converte in energia termica localizzata sul piano di taglio primario. Il taglio progressivo del materiale in eccesso produce trucioli continui o frammentati, consentendo di ottenere finiture lisce con una rugosità superficiale Ra di 0,8 μm nelle passate di finitura. Tuttavia, nei materiali con scarsa conduttività termica o elevata elasticità, le vibrazioni dell'utensile e gli effetti di ritorno elastico impongono severe limitazioni alle tolleranze raggiungibili.
- Azione di taglio: Deformazione di taglio microplastica oltre i limiti del piano di scorrimento cristallino
- Gamma di finiture superficiali: Ra da 0,8 μm (passate di fresatura di finitura) a Ra 3,2 μm (passate di fresatura di sgrossatura)
- Trasferimento di calore: Rimozione rapida dei trucioli trasportando l'energia termica derivante dall'attrito interno
Per chiarire eventuali idee sbagliate diffuse nelle officine riguardo ai processi di lavorazione, la meccanica di lavorazione può essere semplificata in un ciclo microstrutturale a quattro fasi per ogni giro dell'utensile:
- Passaggio 1: Compressione elastica e scorrimento nella zona di taglio primaria: il tagliente in carburo temprato dell'utensile taglia il materiale in lavorazione provocando una compressione elastica. Dopo che il carico meccanico di taglio supera il limite di snervamento della lega, gli atomi iniziano a scivolare attraverso i bordi dei grani cristallografici nella zona di taglio primaria per separare i trucioli.
- Passaggio 2: Flusso del truciolo e attrito nella zona di taglio secondaria: il materiale del truciolo distaccato si muove lungo la superficie di spoglia dell'utensile da taglio a livelli di stress localizzato molto elevati. L'attrito è così intenso che si verificano picchi termici fino a 600-800 °C all'interfaccia utensile-truciolo, rendendo necessari rivestimenti speciali per utensili come AlTiN o TiCN per evitare l'usura a cratere.
- Passo 3: Dissipazione termica e meccanismo di espulsione dei trucioli: per le leghe con buone proprietà termiche come l'alluminio 6061-T6 con una conduttività termica da 130 a 167 W/(m·K), oltre l'80% del calore generato nel processo di taglio si disperde dall'interfaccia utensile-truciolo attraverso i trucioli ricci in uscita. D'altra parte, una scarsa espulsione dei trucioli provoca un eccessivo accumulo di calore che può alterare le dimensioni del pezzo oltre la tolleranza di ±0,01 mm.
- Passo 4: Sfregamento del fianco dell'utensile e ritorno elastico: con la superficie lucidata che passa attraverso il gioco del fianco dell'utensile, si verificano piccoli ritorni elastici in questa interfaccia. L'equilibrio della velocità del mandrino e le piccole profondità di taglio di finitura da 0,10 mm a 0,15 mm tagliano questo strato limite, producendo una finitura superficiale uniforme di Ra 0,8 μm.
In sintesi per gli ingegneri: una lavorazione di precisione implica il mantenimento della dinamica di rimozione del truciolo. Quando la velocità di avanzamento dell'utensile diminuisce eccessivamente, le scanalature dell'utensile si lucidano e si sfregano invece di tagliare, causando indurimento localizzato e rottura termica dell'utensile.
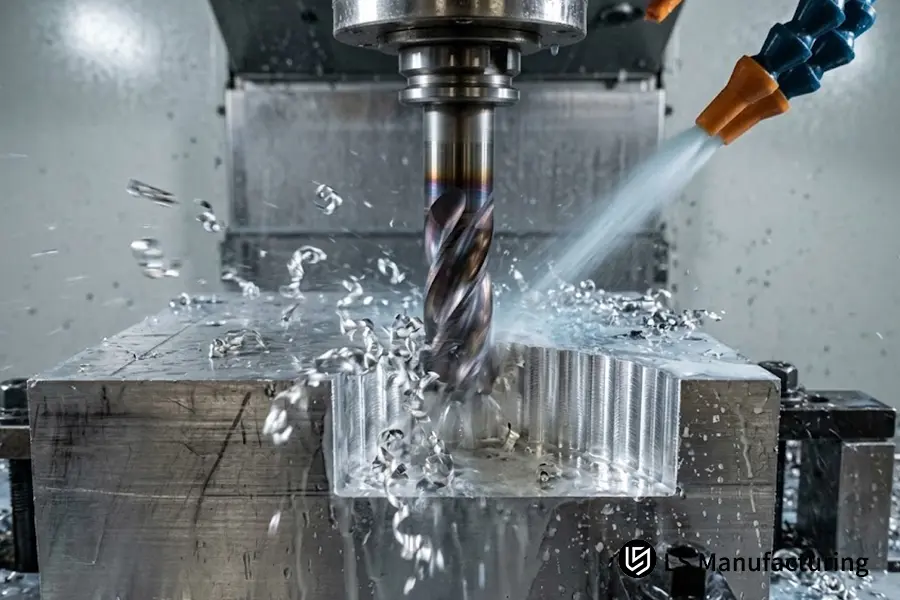
Figura 1: Fresa a più taglienti in metallo duro che esegue un taglio sottrattivo ad alta velocità su un blocco di alluminio 6061-T6 con raffreddamento ad alta pressione per l'evacuazione dei trucioli ricci.
Quali sono le principali tipologie di operazioni di taglio CNC?
Principi cinematici impiegati in processi di taglio CNC Le operazioni di fresatura possono essere classificate come fresatura frontale, profilatura periferica laterale e foratura assiale. Queste operazioni prevedono l'esecuzione di passate di sgrossatura lungo l'asse z a grandi profondità (da 2,0 mm a 5,0 mm) prima di effettuare passate di finitura (da 0,10 mm a 0,20 mm) al fine di ottenere finiture superficiali con Ra 0,8 μm. Le operazioni sono definite da un fissaggio rigido del mandrino e da angoli di impegno dell'utensile. Tuttavia, le operazioni presentano vincoli fisici che ne ostacolano l'esecuzione in presenza di cavità interne profonde, a causa della notevole differenza di lunghezza rispetto al diametro dell'utensile.
- Operazioni principali: Fresatura frontale, profilatura periferica, foratura e alesatura di precisione
- Strategia di profondità di taglio: Profondità di sgrossatura (da 2,0 mm a 5,0 mm) rispetto alla sovrapposizione di finitura (da 0,10 mm a 0,20 mm)
- Risultato della superficie di riferimento: Fresatura di finitura Ra 0,8 μm con fissaggio rigido del mandrino
Cinematica della fresatura frontale a confronto con la profilatura laterale periferica.
Fresatura frontale Il processo prevede l'utilizzo di inserti installati attorno alla superficie piana di utensili di grande diametro. La lavorazione principale avviene ortogonalmente all'asse del mandrino, producendo ampie superfici di riferimento piane con una finitura superficiale regolata Ra di 1,6 μm. La profilatura laterale periferica prevede la rimozione di materiale mediante scanalature elicoidali lungo il perimetro dell'utensile. La precisione della profilatura laterale determina la rettilineità delle pareti verticali e i perimetri delle cavità, sebbene un'eccessiva profondità di taglio radiale produca notevoli deviazioni laterali che causano una conicità dimensionale delle pareti verticali.
Foratura di precisione: foratura a intermittenza vs. alesatura a punto singolo
Il processo di foratura richiede tecniche di rotazione specifiche a seconda delle tolleranze richieste. La foratura a intermittenza standard utilizza un refrigerante ad alta pressione attraverso il mandrino per tagliare ed espellere i trucioli durante la foratura di fori profondi e garantisce una precisione di posizionamento entro ±0,05 mm. In situazioni in cui è necessaria una precisione di ±0,005 mm a ±0,01 mm, l'operatore passa dall'uso di punte elicoidali a barre di alesatura regolabili a punta singola. L'alesatura taglia lungo una linea tangente, eliminando così qualsiasi deriva dell'utensile e compromettendo la rotondità del foro dovuta alla deriva iniziale della punta.
Regola generale: nel caso di componenti strutturali, è necessario impostare prima il riferimento piano mediante fresatura frontale, prima di procedere alla profilatura.
Quali materiali sono più adatti al taglio CNC ad alta velocità?
I materiali utilizzati in ingegneria variano significativamente nella loro idoneità alla lavorazione CNC a causa della differenza di resistenza al taglio, conduttività termica e inviluppi di durezza. Le leghe con una conduttività termica superiore a 100 W/(m·K) possono sopportare una velocità di taglio superficiale elevata Vc = 350-500 m/min e tolleranze dimensionali ristrette di ±0,01 mm. D'altra parte, i metalli refrattari e le leghe di titanio, che hanno una conduttività termica molto scarsa, da 6,7 a 7,5 W/(m·K), richiedono una bassa velocità di taglio, Vc = da 40 a 60 m/min, al fine di evitare il deterioramento dei taglienti dovuto al surriscaldamento. Un materiale troppo elastico o duro, HRC 45, provoca forti vibrazioni dell'utensile, attrito e rottura della fresa.
- Pezzi adatti alla lavorazione: Alluminio 6061-T6, ottone C360, Delrin (POM), acciaio 4140 pre-temprato
- Criterio di conducibilità termica: I materiali con valori >100 W/(m·K) consentono un taglio rapido
- Limite di durezza: Lavorabilità ottimale da HRC 32 a HRC 36 per acciai strutturali pre-temprati
La tabella tecnica sottostante presenta quattro diversi materiali di produzione e ne descrive le proprietà di taglio, le velocità lineari appropriate e le caratteristiche termiche:
|
Materiali ingegneristici |
Conduttività termica |
Velocità consigliata (Vc) |
Lavorabilità e comportamento termico |
|
Alluminio 6061-T6 |
da 130 a 167 W/(m·K) |
da 350 a 500 m/min |
Lavorabilità eccezionale; l'elevata dissipazione del calore attraverso i trucioli consente tempi di ciclo rapidi e una precisione di ±0,008 mm. |
|
Acciaio inossidabile 316L |
Da 15,0 a 16,3 W/(m·K) |
da 80 a 140 m/min |
Si indurisce rapidamente per sfregamento; richiede angoli di spoglia positivi e avanzamento continuo per rimanere al di sotto dello strato indurito. |
|
Titanio Ti-6Al-4V |
da 6,7 a 7,5 W/(m·K) |
da 40 a 60 m/min |
La conduttività termica estremamente bassa intrappola ≥80% del calore nel tagliente dell'utensile; richiede un flusso di refrigerante ad alta pressione. |
|
Acciaio legato 4140 (pre-temprato) |
Da 42,0 a 45,0 W/(m·K) |
da 120 a 180 m/min |
Lo stato di pre-indurimento (HRC da 32 a 36) offre un'eccellente resistenza alla rottura dei trucioli e stabilità superficiale, mantenendo Ra 0,8 μm. |
Nella prototipazione di nuovi componenti funzionali, l'utilizzo di alluminio a lavorabilità migliorata (6061-T6) riduce significativamente l'usura degli utensili e i tempi di ciclo. Se la resistenza alla corrosione strutturale impone l'impiego di acciaio inossidabile 316L, l'avanzamento degli utensili deve rimanere costante per evitare l'incrudimento del bordo di taglio.
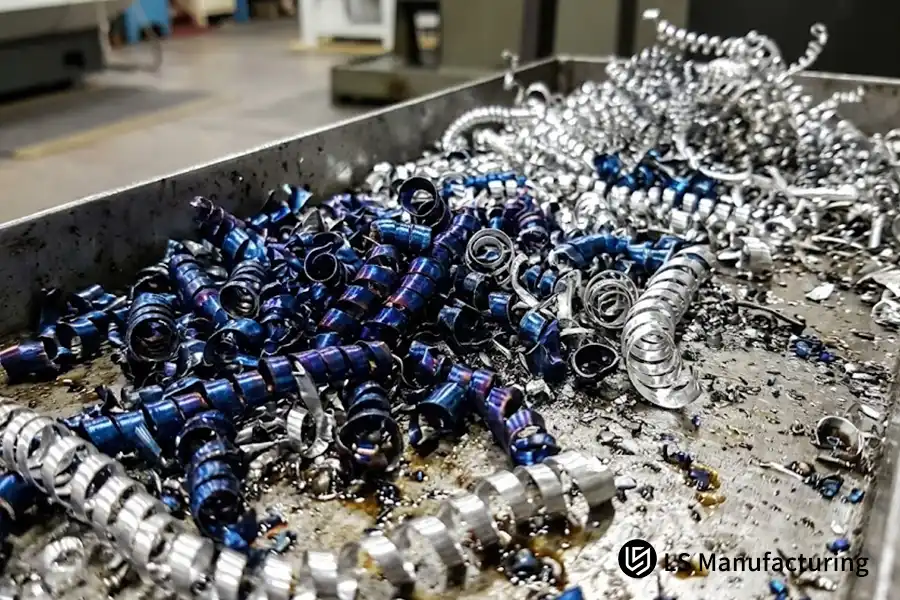
Figura 2: Vista macroscopica della formazione del truciolo che illustra le differenze di evacuazione del calore termico tra i trucioli di titanio blu colorati dal calore e i trucioli di alluminio riccio e duttile.
Quali sono i limiti cruciali della lavorazione CNC che i principianti dovrebbero conoscere?
Le limitazioni della lavorazione CNC sono causate dalla geometria rotante dell'utensile, dalla flessione meccanica dell'utensile stesso e dalla riduzione delle tensioni nel materiale grezzo. A causa della forma cilindrica delle frese che ruotano attorno al proprio asse, è impossibile tagliare angoli interni verticali quadrati senza creare un raggio di raccordo pari o superiore al raggio dell'utensile. Inoltre, se la profondità della cavità è superiore a quattro diametri dell'utensile (L/D > 4:1), la flessione dell'utensile provoca conicità, vibrazioni e una notevole perdita di precisione (superiore a ±0,05 mm). Infine, nelle sezioni a parete sottile (<1,0 mm), le tensioni deformano i pezzi oltre le tolleranze accettabili.
- Confine geometrico: Raggi d'angolo interni minimi (R >= 0,5 * diametro della fresa; non sono possibili angoli vivi R0)
- Limite di deflessione per l'utensile: Il rapporto L/D non deve superare 3:1 per evitare conicità e vibrazioni
- Causa della distorsione: Deformazione indotta da stress in pareti sottili non supportate con spessore inferiore a 1,0 mm
Idee sbagliate dei principianti a confronto con le verità ingegneristiche in fabbrica:
- Mito 1: Le tolleranze di ±0,005 mm su tutte le dimensioni del disegno garantiscono componenti di alta qualità.
- Ingegneria reale:Specifiche di precisione arbitrarie comportano tempi di produzione inutilmente lunghi. Tolleranze commerciali da ±0,025 mm a ±0,05 mm sono sufficienti per oltre il 90% degli accoppiamenti strutturali, senza la necessità di ulteriori operazioni di rettifica o ispezione superflue.
- Mito 2: Nella geometria CAD sono ammessi angoli acuti di 90° per le tasche.
- Ingegneria reale: Le frese rotanti producono inevitabilmente un raggio d'angolo interno. La creazione di angoli interni netti richiede costosi processi di lavorazione secondaria, come l'elettroerosione a filo (EDM) o speciali tecniche di brocciatura.
Per garantire che i componenti rimangano accessibili e facilmente producibili, si raccomanda ai giovani ingegneri di seguire almeno tre linee guida di Progettazione per la Producibilità (DFM):
- Regola di progettazione n. 1: Lasciare un raggio di curvatura nelle cavità interne: realizzare sempre i raccordi interni leggermente più ampi dei raggi standard delle frese (ad esempio, specificare R3,2 mm invece di R3,0 mm quando si utilizza una fresa a candela da 6 mm). Ciò consentirà all'utensile di muoversi attorno agli angoli senza bloccarsi e preverrà le vibrazioni.
- Regola di progettazione 2: Limitare la profondità delle cavità: la profondità delle cavità non deve mai superare tre volte il diametro della fresa (profondità <= 3 * larghezza della fresa). Le cavità profonde richiedono utensili speciali per tagli profondi e la velocità di taglio deve essere ridotta del 50% a causa del rischio di vibrazioni.
- Regola di progettazione 3: Spessore minimo della parete: assicurarsi che le pareti verticali metalliche abbiano uno spessore minimo compreso tra 1,0 mm e 1,5 mm (minimo tra 1,5 mm e 2,0 mm per le materie plastiche). Le nervature verticali sottili e non supportate tendono a flettersi sotto la pressione della fresa, producendo rastrematura e vibrazioni.
Seguire queste regole di progettazione garantisce che il prototipo del componente si trasformi facilmente in una produzione di serie affidabile, senza la necessità di riprogettare inaspettatamente gli stampi.
Come funziona il taglio sottrattivo: caso di studio su un prototipo automobilistico realizzato da LS Manufacturing
Per un recente progetto di sviluppo di un prototipo di fuso a snodo per auto, gli ingegneri progettisti avevano bisogno di una robusta staffa strutturale fresata da Alluminio 6061-T6 per verificare la cinematica delle sospensioni sotto carico ciclico dinamico. Le dimensioni del billetta di alluminio grezzo erano 180 mm * 120 mm * 65 mm, con due fori di cuscinetto interni che devono essere montati con una precisione di ±0,01 mm, mentre il resto delle alette aveva le tolleranze strutturali standard di ±0,05 mm secondo ISO 2768-mLa sfida per i progettisti era quella di gestire la dilatazione termica in cicli di sgrossatura aggressivi senza distorcere la rotondità del foro e l'allineamento coassiale.
Gli ingegneri della LS Manufacturing hanno affrontato il problema suddividendo il processo di taglio in due operazioni termicamente isolate.
La sgrossatura è stata effettuata con Vc = 420 m/min e tagli più profondi fino a 3,0 mm utilizzando la conduttività termica della lega di alluminio (130 – 167 W/m.K) e la rimozione di oltre l'80% del calore di taglio attraverso l'espulsione dei riccioli di trucioli. Dopo il ciclo di riposo in condizioni ambientali in cui l'intero effetto di espansione termica è stato completamente raffreddato, il processo di finitura è stato eseguito con il piccolo passo radiale di 0,15 mm a Vc = 480 m/minL'impiego di utensili di piccole dimensioni ha impedito la flessione e le vibrazioni di taglio secondarie sul bordo del foro.
Pertanto, il processo meccanico ha garantito la stabilità della tolleranza dimensionale a ±0,008 mm e il qualità della superficie È stato raggiunto il valore Ra di 0,8 μm. Il tasso di resa per i prototipi dei componenti è stato ridotto dal 16,8% al 4,2% e l'efficienza del ciclo di lavorazione è stata migliorata del 12,5%. Questo caso di studio dimostra che le tolleranze di precisione sono raggiunte non grazie alle elevate velocità del mandrino, ma grazie all'equilibrio tra forze di taglio, dissipazione del calore e rigidità del fissaggio.
Fonte e verifica dei dati: Registro tecnico di produzione LS Manufacturing n. AUTO-2026-104 (verificato empiricamente rispetto al database di lavorazione meccanica dell'officina LS Manufacturing 2025-2026, dimensione totale del campione >800 lotti).
FAQ
Qual è la principale differenza tra fresatura CNC e tornitura CNC?
La differenza principale risiede nella cinematica dell'interazione tra utensile e pezzo. Durante la operazione di tornitura CNCNella fresatura CNC, il pezzo cilindrico ruota ad un elevato numero di giri, mentre gli utensili a punta singola eseguono un movimento lineare per effettuare tagli assialmente simmetrici. Durante l'operazione di fresatura CNC, gli utensili da taglio a più punte ruotano ad un numero di giri molto elevato, mentre il pezzo rimane fermo e si muove lungo gli assi cartesiani. Presso la LS Manufacturing Company, questi processi vengono spesso combinati per creare centri di lavoro multifunzionali, al fine di minimizzare gli errori legati al fissaggio.
Perché il taglio CNC produce così tanto calore?
Il calore viene generato dal processo di deformazione plastica nella zona di taglio primaria e dall'attrito secco radente nella zona di taglio secondaria tra il truciolo e la superficie di spoglia dell'utensile. Nel caso in cui la resistenza al calore sia bassa durante il taglio di metalli legati, è necessario controllare attentamente la temperatura del tagliente dell'utensile. Gli ingegneri di LS Manufacturing hanno sviluppato un sistema di dissipazione del calore per garantire che quasi tutto il calore venga dissipato nei trucioli.
È possibile realizzare angoli verticali interni di 90 gradi con precisione mediante lavorazione CNC?
No, non è possibile. Dato che le frese rotanti hanno un raggio cilindrico definito, qualsiasi angolo verticale interno avrà almeno lo stesso raggio della fresa. Ogniqualvolta sia necessario realizzare angoli interni squadrati, LS Manufacturing Verrà utilizzato un ulteriore elettroerosione a tuffo per eliminare i raccordi rimanenti, mentre la progettazione di raggi extra large risulterà più conveniente.
È sempre vantaggioso richiedere tolleranze migliori, come ±0,005 mm?
No. Le tolleranze commerciali che vanno da ±0,025 mm a ±0,05 mm garantiscono un accoppiamento, una forma e una funzionalità eccellenti in oltre il 90% di tutti gli assemblaggi strutturali. Tolleranze migliori, da ±0,005 mm a ±0,01 mm, richiedono velocità di avanzamento inferiori, passaggi multipli della molla, sistemi di controllo della temperatura e validazione tramite CMM, il che rende il tutto più costoso senza migliorare la funzionalità delle superfici non a contatto.
Conclusione
Conoscenza del La fisica del taglio sottrattivo nella lavorazione CNC rende possibile la trasformazione di geometrie CAD precise in assemblaggi meccanici pratici e di importanza critica. Gli standard di tolleranza di ±0,01 mm non si basano solo sulle tolleranze calcolate dal computer, ma sono ottenuti attraverso un equilibrio tra coppia del mandrino, formazione del truciolo, generazione di calore e serraggio del pezzo. Considerando le esigenze concrete della produzione, LS Manufacturing garantisce l'applicazione di rigorose procedure di validazione cinematica per tutti i prototipi e le produzioni in serie.
Per i ricercatori in università, ingegneri prototipisti e acquirenti che desiderano esaminare la fattibilità produttiva delle specifiche GD&T, garantendo che la fattibilità produttiva contribuisca a evitare deformazioni strutturali e ritardi degli utensili. Nel caso in cui stiate esplorando i limiti delle velocità di taglio, delle deformazioni delle pareti sottili o della resistenza al taglio del materiale in ambienti multiasse, il nostro team di ingegneria di produzione sarà lieto di partecipare a dibattiti accademici e revisioni tra pari dei disegni in merito alla fattibilità. Potete contattarci telefonicamente (+86 185 6675 9667), interagire con il nostro team tecnico tramite e-mail sulle equazioni cinematiche (info@lsrpf.comoppure visita la nostra pagina dedicata alle funzionalità di verifica dimensionale all'indirizzo https://lsrpf.com/.
Per approfondire: Lavorazione CNC o stampa 3D per gli involucri delle batterie dei veicoli elettrici: come scegliere?