Español



TL;DR: Mecanizado CNC es un proceso automatizado que utiliza métodos sustractivos para crear piezas a partir de materiales sólidos. Mediante el movimiento controlado de herramientas de corte, el material se corta progresivamente a través del proceso de eliminación de material en capas mientras se mantiene la tolerancia de precisión de ±0,005 mm a ±0,01 mm según las normas ISO 2768-f.
En el caso de diseñadores mecánicos novatos y aprendices de adquisiciones que se aventuran por primera vez en la fabricación controlada por computadora, la diferencia entre Geometrías CAD y principios físicos La formación de virutas puede resultar difícil de discernir. El corte mecánico es más que un simple corte digital; implica la aplicación de una tensión de corte ejercida por la herramienta que supera el límite elástico del material a lo largo de ciertos planos de deslizamiento cristalográficos. Aquí encontrará una guía sencilla sobre los fundamentos de la cinemática del corte sustractivo, así como nuestra tabla de descomposición de materiales para delimitar los parámetros de operación.
Puntos clave de los principios básicos del mecanizado de precisión
- Proceso de corte de material: El proceso fundamental del mecanizado CNC consiste en el cizallamiento mecánico de los materiales, lo que provoca que los cristales del material se deslicen a través de los planos de cizallamiento en lugar de fundirse y desgastarse.
- Categoría de tolerancias: Las tolerancias de la pieza de trabajo se dividen inherentemente en dos categorías: mecanizado estándar (±0,025 mm a ±0,05 mm) y precisión de grado de herramienta (±0,005 mm a ±0,01 mm).
- Método de disipación de calor: La formación de virutas se convierte en el método principal para disipar el calor; las aleaciones de aluminio disipan más del 80 % del calor de las operaciones de corte utilizando conductividades térmicas de 130 a 167 W/(m·K) para evacuar el calor de corte mediante la formación de virutas.
- Restricciones geométricas: La geometría de la fresa rotacional determina un radio mínimo en las esquinas internas (R ≥ 0,5 veces el diámetro de la fresa), evitando así esquinas internas afiladas de 90 grados.
Acerca del autor de esta guía
Esta guía técnica ha sido escrita por Gloria, Prototipado rápido Experto en fabricación rápida con más de 15 años de experiencia en ingeniería de precisión en Fabricación LSPara estudios de casos y videos tutoriales de DFM, puede contactar fácilmente con Gloria. Nuestro formador en fabricación en LinkedIn.
¿Qué es el mecanizado CNC y cómo funciona la interfaz con el ordenador?
Mecanizado CNC (Mecanizado por Control Numérico por Computadora) Se refiere a una tecnología de automatización sustractiva para la fabricación de piezas físicas a partir de diseños digitales mediante la programación de trayectorias de herramientas a través del control informático. El mecanismo clave en el mecanizado CNC implica que el controlador de la máquina traduzca las entradas de código G alfanumérico a movimientos de los servomotores, que hacen girar las herramientas de corte a lo largo de deslizadores multieje para eliminar el exceso de material en bruto. Los estándares generales de tolerancia de fresado son de ±0,025 mm a ±0,05 mm. ISO 2768-mSi bien las máquinas calibradas ofrecen tolerancias de ±0,005 mm a ±0,01 mm en diámetros de acoplamiento críticos, siempre existe un límite físico relacionado con el alcance de la herramienta, la rigidez del husillo y la imposibilidad de eliminar esquinas ciegas internas cuadradas sin holgura radial.
- Tipo de proceso: Eliminación de material sustractiva controlada por computadora mediante corte mecánico.
- Rango de tolerancia estándar: ±0,025 mm a ±0,05 mm (ISO 2768-m general) hasta ±0,005 mm (ISO 2768-f preciso)
- Proceso primario: Interpolación servo de trayectorias de herramientas de código G
Para seleccionar la configuración de máquina adecuada, aquí hay una tabla que compara cuatro tipos principales de máquinas CNC según sus mecanismos, precisión y adecuación geométrica:
|
Variante de proceso |
Mecanismo cinemático |
Tolerancia y acabado típicos |
Aplicaciones geométricas óptimas |
|
Fresado CNC de 3 ejes |
La pieza de trabajo está fijada a la mesa; la herramienta giratoria se desplaza a lo largo de los ejes lineales ortogonales X, Y y Z. |
tolerancia de ±0,025 mm; |
Superficies de montaje planas, cavidades poco profundas, soportes escalonados y patrones de orificios pasantes estándar. |
|
Fresado simultáneo de 5 ejes |
La herramienta se desplaza a lo largo de los ejes X/Y/Z mientras que dos ejes de rotación (A/B/C) se inclinan y giran simultáneamente. |
tolerancia de ±0,008 mm; |
Impulsores aeroespaciales complejos, superficies protésicas orgánicas y geometrías de tiro con socavado profundo. |
|
Torno CNC |
La pieza de trabajo cilíndrica gira a altas revoluciones por minuto mientras la herramienta de un solo punto recorre trayectorias axiales/radiales. |
tolerancia de ±0,010 mm; |
Ejes axisimétricos, casquillos de cojinetes de precisión, cubos concéntricos y roscas externas/internas. |
|
Multitarea de fresado y torneado |
Indexación mediante husillo rotatorio combinada con herramientas de corte motorizadas en marcha en un entorno de trabajo unificado. |
tolerancia de ±0,005 mm; |
Carrete hidráulico de alta concentricidad, accesorios aeroespaciales torneados y fresados, y conjuntos completos de una sola pieza. |
En la creación de prototipos prácticos, las características torneadas axisimétricas deben permanecer en tornos CNC para minimizar los tiempos de ciclo, mientras que las carcasas estructurales complejas requieren cinemática multieje simultánea para eliminar los errores acumulativos derivados del reajuste manual.
¿Cómo rigen los principios de fabricación sustractiva la eliminación de material?
Los procesos de fabricación sustractiva funcionan mediante control. deformación por cizallamiento físico mediante el uso de ranuras endurecidas que someten el material metálico a una resistencia al corte más allá de sus límites a lo largo de planos de deformación estrechos. Con el filo de corte penetrando la pieza de trabajo a velocidades superficiales calibradas. (como Vc = 350 a 500 m/min para el aluminio 6061-T6)La energía mecánica ejercida se convierte en energía térmica localizada en el plano de cizallamiento primario. El cizallamiento progresivo del material sobrante produce virutas continuas o fragmentadas para lograr acabados lisos de Ra 0,8 μm en las pasadas de acabado. Sin embargo, en materiales con baja conductividad térmica o alta elasticidad, las vibraciones de la herramienta y los efectos de recuperación elástica imponen limitaciones estrictas a las tolerancias que se pueden alcanzar.
- Acción de corte: Deformación por cizallamiento microplástica más allá de los límites del plano de deslizamiento cristalino
- Gama de acabados superficiales: Ra 0,8 μm (pasadas de fresado de acabado) a Ra 3,2 μm (pasadas de fresado de desbaste)
- Transferencia de calor: Eliminación rápida de virutas que transportan energía térmica por fricción interna.
Para disipar cualquier idea errónea que pueda existir en los talleres sobre los procesos de mecanizado, la mecánica del mecanizado se puede simplificar en un ciclo microestructural de cuatro etapas por cada revolución de la herramienta de corte:
- Paso 1: Compresión elástica y deslizamiento en la zona de cizallamiento primaria: El filo de carburo endurecido de la herramienta de corte atraviesa el material, provocando una compresión elástica. Una vez que la carga mecánica de corte supera el límite elástico de la aleación, los átomos comienzan a deslizarse a través de los límites de grano cristalográficos en la zona de cizallamiento primaria, separando así las virutas.
- Paso 2: Flujo de viruta y fricción en la zona de cizallamiento secundaria: El material de la viruta desprendida se desplaza a lo largo de la cara de ataque de la herramienta de corte con un nivel de tensión localizada muy elevado. La fricción es tan intensa que se producen picos térmicos de hasta 600 °C a 800 °C en la interfaz herramienta-viruta, lo que requiere recubrimientos especiales como AlTiN o TiCN para evitar el desgaste por cráter.
- Paso 3: Disipación térmica y mecanismo de expulsión de virutas: En aleaciones con buenas propiedades térmicas, como el aluminio 6061-T6 con una conductividad térmica de 130 a 167 W/(m·K), más del 80 % del calor generado durante el proceso de corte se disipa en la interfaz herramienta-viruta a través de las virutas rizadas que salen. Por otro lado, una expulsión deficiente de virutas provoca una acumulación excesiva de calor que altera las dimensiones de la pieza más allá de una tolerancia de ±0,01 mm.
- Paso 4: Desgaste y recuperación elástica del flanco de la herramienta: Al pasar la superficie pulida por el espacio libre del flanco de la herramienta, se produce una pequeña recuperación elástica en esta interfaz. El equilibrio de la velocidad del husillo y las pequeñas profundidades de corte de acabado de 0,10 mm a 0,15 mm cortan esta capa límite, lo que da como resultado un acabado superficial uniforme de Ra 0,8 μm.
Conclusión para ingenieros: El mecanizado preciso implica mantener la dinámica de la eliminación de virutas. Cuando la velocidad de avance de la herramienta disminuye demasiado, las estrías de la herramienta pulen y rozan en lugar de cortar, lo que provoca endurecimiento localizado y fallo térmico de la herramienta.
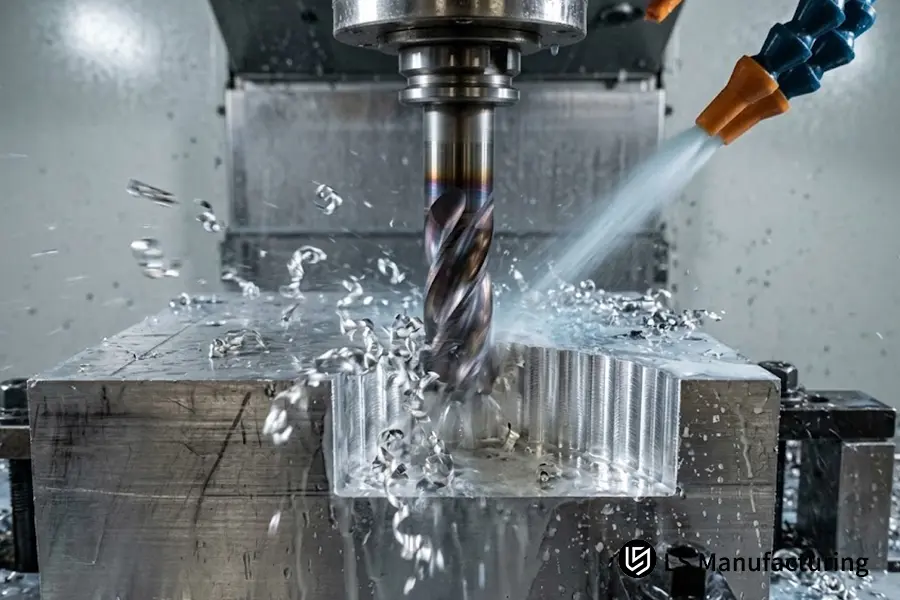
Figura 1: Fresa de carburo de múltiples filos realizando un corte sustractivo de alta velocidad en un bloque de aluminio 6061-T6 con refrigerante a alta presión que evacua las virutas rizadas.
¿Cuáles son los principales tipos de operaciones de corte CNC?
Principios cinemáticos empleados en procesos de corte CNC Se pueden clasificar como fresado frontal, perfilado periférico lateral y taladrado axial. Estas operaciones implican realizar cortes de desbaste a lo largo del eje z a grandes profundidades (de 2,0 mm a 5,0 mm) antes de realizar pasadas de acabado (de 0,10 mm a 0,20 mm) para lograr acabados superficiales de Ra 0,8 μm. Las operaciones se definen por la fijación rígida del husillo y los ángulos de contacto de la herramienta. Sin embargo, presentan limitaciones físicas que dificultan su ejecución cuando se trata de cavidades internas profundas debido a la gran longitud de la herramienta en comparación con su diámetro.
- Operaciones principales: Fresado frontal, perfilado periférico, taladrado y mandrinado de precisión.
- Estrategia de profundidad de corte: Profundidad de desbaste (de 2,0 mm a 5,0 mm) frente a profundidad de acabado (de 0,10 mm a 0,20 mm)
- Salida de superficie de referencia: Fresado de acabado Ra 0,8 μm bajo fijación rígida del husillo.
Cinemática del fresado frontal en comparación con el perfilado lateral periférico.
Fresado frontal Consiste en la instalación de insertos alrededor de la cara plana de herramientas de gran diámetro. El mecanizado principal se realiza ortogonalmente al eje del husillo, generando planos de referencia planos y anchos con una calidad de acabado regulada Ra de 1,6 μm. El perfilado lateral periférico implica la eliminación de material mediante ranuras helicoidales alrededor del perímetro de la herramienta. La precisión del perfilado lateral determina la rectitud de las paredes verticales y los perímetros de las cavidades, si bien una profundidad de corte radial excesiva produce deflexiones laterales sustanciales que dan lugar a una conicidad en las paredes verticales.
Perforación de precisión: Perforación intermitente frente a mandrinado de un solo punto
El proceso de perforación requiere técnicas de rotación específicas según las tolerancias exigidas. La perforación intermitente convencional utiliza refrigerante a alta presión a través del husillo para cortar y expulsar las virutas durante la perforación de agujeros profundos, lo que garantiza una precisión de posicionamiento de ±0,05 mm. En situaciones donde se requieren tolerancias precisas de ±0,005 mm a ±0,01 mm, el operario cambia de broca helicoidal a mandrinar de un solo punto ajustable. El mandrinado corta en una línea tangente, eliminando así cualquier desviación de la herramienta y la redondez del agujero debida a la deriva inicial de la broca.
Regla general: En el caso de piezas estructurales, primero se debe establecer una referencia plana mediante fresado frontal antes de perfilar.
¿Qué materiales son los más adecuados para el corte CNC de alta velocidad?
Los materiales utilizados en ingeniería varían significativamente en su idoneidad para el mecanizado CNC debido a la diferencia en la resistencia al corte, la conductividad térmica y los límites de dureza. Las aleaciones con una conductividad térmica de más de 100 W/(m·K) pueden soportar una velocidad de corte superficial rápida Vc = 350 a 500 m/min y tolerancias dimensionales estrictas de ±0,01 mm. Por otro lado, los metales refractarios y las aleaciones de titanio, que tienen una conductividad térmica muy baja, 6,7 a 7,5 W/(m·K), requieren baja velocidad de corte, Vc = 40 a 60 m/minPara evitar el deterioro de los filos de corte debido al sobrecalentamiento, un material demasiado elástico o duro (HRC 45) provoca vibraciones intensas en la herramienta, fricción excesiva y rotura de la fresa.
- Piezas de trabajo adecuadas: Aluminio 6061-T6, latón C360, Delrin (POM), acero 4140 pretemplado
- Criterio de conductividad térmica: Los materiales con valores >100 W/(m·K) permiten un corte rápido.
- Limitación de dureza: La mejor maquinabilidad para aceros estructurales pretemplados es de HRC 32 a HRC 36.
La tabla de ingeniería que se muestra a continuación presenta cuatro materiales de fabricación diferentes y describe sus propiedades de corte, velocidades lineales adecuadas y características térmicas:
|
Material de ingeniería |
Conductividad térmica |
Velocidad recomendada (Vc) |
Maquinabilidad y comportamiento térmico |
|
Aluminio 6061-T6 |
130 a 167 W/(m·K) |
350 a 500 m/min |
Excelente maquinabilidad; la alta evacuación del calor a través de las virutas permite tiempos de ciclo rápidos y una precisión de ±0,008 mm. |
|
Acero inoxidable 316L |
15,0 a 16,3 W/(m·K) |
De 80 a 140 m/min |
Se endurece rápidamente por fricción; requiere ángulos de ataque positivos y avance continuo para mantenerse por debajo de la capa endurecida. |
|
Titanio Ti-6Al-4V |
6,7 a 7,5 W/(m·K) |
40 a 60 m/min |
Su conductividad térmica extremadamente baja atrapa ≥80% del calor en el filo de la herramienta; requiere un suministro de refrigerante a alta presión. |
|
Acero aleado 4140 (preendurecido) |
42,0 a 45,0 W/(m·K) |
120 a 180 m/min |
El estado preendurecido (HRC 32 a 36) proporciona una excelente resistencia a la rotura de virutas y una estabilidad superficial que mantiene un Ra de 0,8 μm. |
Al prototipar nuevos componentes funcionales, especificar aluminio de fácil mecanizado (6061-T6) reduce significativamente el desgaste de las herramientas y el tiempo de ciclo. Si la resistencia a la corrosión estructural exige acero inoxidable 316L, los avances de las herramientas deben mantenerse constantes para evitar el endurecimiento por deformación del límite de corte.
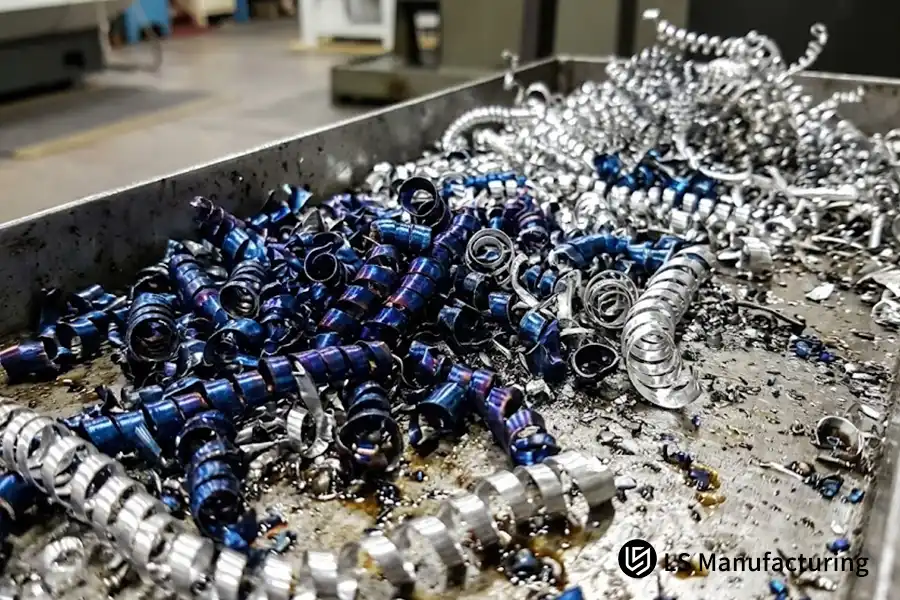
Figura 2: Vista macroscópica de la formación de virutas que ilustra las diferencias en la evacuación del calor entre las virutas de titanio azuladas por el calor y las virutas de aluminio rizadas dúctiles.
¿Cuáles son las limitaciones cruciales del mecanizado CNC que los principiantes deben conocer?
Las limitaciones del mecanizado CNC se deben a la geometría de la fresa giratoria, la deflexión mecánica de la herramienta y la liberación de tensiones en la materia prima. Debido a la forma cilíndrica de las fresas que giran sobre su propio eje, es imposible cortar ángulos internos verticales rectos sin crear un radio de redondeo igual o mayor que el radio de la fresa. Además, si la profundidad de la cavidad supera cuatro diámetros de la fresa (L/D > 4:1), la deflexión de la herramienta produce conicidad, marcas de vibración y una considerable falta de precisión (más de ±0,05 mm). Adicionalmente, en secciones de pared delgada (<1,0 mm), las tensiones deforman las piezas más allá de las tolerancias aceptables.
- Límite geométrico: Radios mínimos de esquina interna (R >= 0,5 * diámetro de la fresa; no es posible tener esquinas afiladas R0)
- Límite de deflexión para la herramienta: La relación L/D no debe exceder 3:1 para evitar la conicidad y las vibraciones.
- Causa de la distorsión: Deformación inducida por tensión en paredes delgadas sin soporte con menos de 1,0 mm de espesor.
Conceptos erróneos de los principiantes frente a las realidades de la ingeniería en la planta de producción:
- Mito 1: Las tolerancias de ±0,005 mm en todas las dimensiones de los planos garantizan componentes de alta calidad.
- Ingeniería de la realidad:Las especificaciones de precisión arbitrarias generan tiempos de fabricación innecesariamente largos. Las tolerancias comerciales de ±0,025 mm a ±0,05 mm son suficientes para más del 90 % de los ajustes estructurales sin generar gastos adicionales de rectificado o inspección.
- Mito 2: En la geometría CAD se permiten esquinas de bolsillo afiladas de 90°.
- Ingeniería de la realidad: Las fresas giratorias inevitablemente producen un radio en las esquinas internas. Para obtener esquinas internas afiladas, se requieren costosos procesos de mecanizado secundarios, como el mecanizado por descarga eléctrica (EDM) o técnicas especiales de brochado.
Para garantizar que los componentes sigan siendo asequibles y fáciles de fabricar, se recomienda que los ingenieros junior sigan al menos tres directrices de Diseño para la Fabricación (DFM):
- Regla de diseño 1: Permita un radio en las cavidades internas: Siempre haga los chaflanes internos ligeramente más grandes que los radios de corte estándar (por ejemplo, especifique R3.2 mm en lugar de R3.0 mm cuando utilice una fresa de 6 mm). Esto permitirá que la herramienta se mueva alrededor de las esquinas sin atascarse y evitará vibraciones.
- Regla de diseño 2: Limite la profundidad de las cavidades: Nunca exceda el triple del diámetro de la fresa como profundidad de las cavidades (profundidad <= 3 * ancho de la fresa). Las cavidades profundas requerirán herramientas especiales de corte profundo, y la velocidad de corte deberá reducirse en un 50 % debido al riesgo de vibraciones.
- Regla de diseño 3: El espesor mínimo de pared es esencial: asegúrese de que las paredes verticales metálicas tengan un espesor mínimo de 1,0 mm a 1,5 mm (mínimo de 1,5 mm a 2,0 mm para plásticos). Las nervaduras verticales delgadas sin soporte tienden a flexionarse bajo la presión de la cortadora, lo que produce una conicidad y vibraciones.
Seguir estas reglas de diseño garantiza que su prototipo se convierta fácilmente en una pieza de producción en serie fiable sin necesidad de rediseñar sus herramientas de forma inesperada.
Cómo funciona el corte sustractivo: Estudio de caso de un prototipo automotriz realizado por LS Manufacturing
Para un reciente esfuerzo de desarrollo de prototipo de mangueta de dirección automotriz, los ingenieros de diseño necesitaban un soporte estructural robusto mecanizado a partir de Aluminio 6061-T6 para verificar la cinemática de la suspensión bajo carga cíclica dinámica. Las dimensiones del lingote de aluminio en bruto fueron 180 mm * 120 mm * 65 mm, con dos orificios internos para cojinetes que deben ajustarse con una precisión de ±0,01 mm, mientras que el resto de las orejetas tenían las tolerancias estructurales estándar de ±0,05 mm según ISO 2768-mEl reto para los diseñadores consistía en controlar la dilatación térmica en ciclos agresivos de desbaste sin distorsionar la redondez del orificio ni la alineación coaxial.
Los ingenieros de LS Manufacturing abordaron el problema dividiendo el proceso de corte en dos operaciones con aislamiento térmico.
El desbaste se realizó con Vc = 420 m/min y cortes más profundos de hasta 3,0 mm utilizando la conductividad térmica de la aleación de aluminio (130 – 167 W/m.K), y la eliminación de más del 80% del calor de corte a través de la salida de los rizos de virutas. Después del ciclo de reposo en condiciones ambientales donde todo el efecto de la expansión térmica se enfrió por completo, el proceso de acabado se llevó a cabo con un pequeño paso radial de 0,15 mm en Vc = 480 m/minEl pequeño acoplamiento de la herramienta evitó la deflexión y la vibración de cizallamiento secundaria en el límite del orificio.
De este modo, el proceso mecánico aseguró la estabilidad de la tolerancia dimensional en ±0,008 mm, y la calidad de la superficie Se alcanzó un valor Ra de 0,8 μm. La tasa de rendimiento de los prototipos de componentes se redujo del 16,8 % al 4,2 %, y la eficiencia del ciclo de mecanizado mejoró en un 12,5 %. Este estudio de caso demuestra que las tolerancias de precisión se logran no por las altas velocidades del husillo, sino por el equilibrio de las fuerzas de corte, la disipación de calor y la rigidez de la fijación.
Fuente y verificación de datos: Registro técnico de planta de LS Manufacturing n.° AUTO-2026-104 (verificado empíricamente con la base de datos de mecanizado de taller de LS Manufacturing 2025-2026, tamaño total de la muestra >800 lotes).
Preguntas frecuentes
¿Cuál es la principal diferencia entre el fresado CNC y el torneado CNC?
La principal diferencia radica en la cinemática del acoplamiento herramienta-pieza. Durante el Operación de torneado CNCEn el fresado CNC, la pieza cilíndrica gira a altas revoluciones por minuto (RPM), mientras que las herramientas de un solo punto realizan un movimiento lineal para realizar un corte axialmente simétrico. En el fresado CNC, las herramientas de corte multipunto giran a muy altas RPM mientras la pieza permanece fija y se mueve a lo largo de los ejes de coordenadas. En LS Manufacturing Company, estos procesos se combinan para crear centros de mecanizado multifuncionales que minimizan los errores relacionados con la fijación.
¿Por qué el corte CNC produce tanto calor?
El calor se genera debido a la deformación plástica en la zona primaria de cizallamiento y a la fricción seca por deslizamiento en la zona secundaria de cizallamiento entre la viruta y la cara de ataque de la herramienta. Si la resistencia térmica es baja durante el mecanizado de metales aleados, es necesario controlar cuidadosamente la temperatura del filo de la herramienta. Los ingenieros de LS Manufacturing han desarrollado un sistema de disipación de calor para asegurar que casi todo el calor se disipe en las virutas.
¿Puede el mecanizado CNC producir esquinas verticales internas de 90 grados con precisión?
No, no puede. Debido a que las fresas giratorias tienen un radio cilíndrico definido, cualquier esquina vertical interna tendrá al menos el mismo radio que la fresa. Siempre que haya necesidad de esquinas internas cuadradas, Fabricación LS Se utilizará electroerosión por penetración adicional para eliminar los filetes restantes, mientras que diseñar radios extra grandes resultará más rentable.
¿Siempre es ventajoso solicitar tolerancias más estrictas, como ±0,005 mm?
No. Las tolerancias comerciales, que van desde ±0,025 mm hasta ±0,05 mm, garantizan un ajuste, forma y función excelentes en más del 90 % de todos los ensamblajes estructurales. Las tolerancias más precisas, de ±0,005 mm a ±0,01 mm, requieren velocidades de avance más lentas, múltiples pasadas de resorte, sistemas de temperatura controlada y validación mediante una máquina de medición por coordenadas (MMC), lo que encarece el proceso sin mejorar la funcionalidad de las superficies que no se acoplan.
Conclusión
Conocimiento de la La física del corte sustractivo en el mecanizado CNC posibilita la traducción de la geometría CAD precisa en conjuntos mecánicos prácticos y de vital importancia. Las tolerancias de ±0,01 mm no se basan únicamente en cálculos informáticos, sino que se obtienen mediante un equilibrio entre el par del husillo, la formación de virutas, la generación de calor y la sujeción de la pieza. En LS Manufacturing, conscientes de las exigencias de la fabricación, nos aseguramos de contar con procedimientos de validación cinemática rigurosos para todos los prototipos y series de producción.
Para los investigadores en universidades, ingenieros de prototipado y compradores que deseen examinar la fabricabilidad de las especificaciones GD&T, asegurando que la viabilidad de fabricación ayude a evitar deformaciones estructurales y retrasos en las herramientas. En caso de que esté explorando las limitaciones de las velocidades de corte, las deformaciones de paredes delgadas o la resistencia al corte del material en entornos multieje, nuestro equipo de ingeniería de fabricación estará encantado de participar en debates académicos y revisiones por pares de planos sobre la viabilidad. Puede ponerse en contacto con nosotros por teléfono (+86 185 6675 9667), participar en ecuaciones cinemáticas con nuestro equipo técnico por correo electrónico (info@lsrpf.com) o visite nuestras capacidades de verificación dimensional en https://lsrpf.com/.
Lecturas adicionales: Mecanizado CNC frente a impresión 3D para carcasas de baterías de vehículos eléctricos: ¿Cómo elegir?