Français



TL;DR : Usinage CNC Il s'agit d'un procédé automatisé qui utilise des méthodes soustractives pour créer des pièces à partir de matériaux solides. Grâce au mouvement contrôlé d'outils de coupe, le matériau est progressivement découpé par enlèvement de matière par couches successives, tout en maintenant une tolérance de précision. ±0,005 mm à ±0,01 mm selon la norme ISO 2768-f.
Dans le cas des concepteurs mécaniques novices et des stagiaires en approvisionnement qui s'aventurent pour la première fois dans la fabrication à commande numérique, la différence entre Géométries CAO et principes physiques La formation des copeaux peut s'avérer complexe à observer. La coupe mécanique ne se limite pas à la coupe numérique ; elle implique l'application d'une contrainte de cisaillement exercée par l'outil de coupe, supérieure à la limite d'élasticité du matériau, le long de certains plans de glissement cristallographiques. Voici un guide simple des principes de base de la cinématique de la coupe soustractive, ainsi que notre tableau de décomposition des matériaux permettant de définir les paramètres de fonctionnement.
Points clés des lignes de base de l'usinage de précision
- Procédé de cisaillement des matériaux : Le principe fondamental de l'usinage CNC est le cisaillement mécanique des matériaux, qui provoque le glissement des cristaux du matériau le long des plans de cisaillement au lieu de leur fusion et de leur usure.
- Catégorie de tolérances : Les tolérances de la pièce se répartissent intrinsèquement en deux catégories : l'usinage standard (±0,025 mm à ±0,05 mm) et la précision de qualité d'outillage (±0,005 mm à ±0,01 mm).
- Méthode de dissipation de la chaleur : La formation de copeaux devient la principale méthode de dissipation de la chaleur ; les alliages d'aluminium dissipent plus de 80 % de la chaleur des opérations de coupe en utilisant des conductivités thermiques de 130 à 167 W/(m·K) pour évacuer la chaleur de coupe via la formation de copeaux.
- Contraintes géométriques : La géométrie de la fraise rotative impose un rayon de courbure interne minimal (R ≥ 0,5 fois le diamètre de la fraise), évitant ainsi les angles internes aigus à 90 degrés.
À propos de l'auteur de ce guide
Ce guide technique a été rédigé par Gloria, Prototypage rapide Expert en fabrication rapide avec plus de 15 ans d'expérience en ingénierie de précision chez LS ManufacturingPour des études de cas et des tutoriels vidéo sur la conception pour la fabrication (DFM), vous pouvez facilement rencontrer Gloria. Notre formateur en fabrication sur LinkedIn.
Qu’est-ce que l’usinage CNC et comment fonctionne l’interface informatique ?
Usinage CNC (Usinage à commande numérique par ordinateur) L'usinage CNC est une technologie d'usinage soustractif permettant de fabriquer des pièces physiques à partir de conceptions numériques grâce à la programmation des trajectoires d'outils par commande numérique. Le mécanisme clé de l'usinage CNC repose sur la conversion, par la commande numérique, des entrées alphanumériques (code G) en mouvements de servomoteurs. Ces derniers font tourner les outils de coupe le long de chariots multi-axes afin d'enlever la matière brute. Les tolérances de fraisage standard sont généralement de ±0,025 mm à ±0,05 mm. ISO 2768-mBien que les machines calibrées offrent des tolérances de ±0,005 mm à ±0,01 mm sur les diamètres d'accouplement critiques, il existe toujours une limite physique liée à la portée de l'outil, à la rigidité de la broche et à l'impossibilité d'usiner des angles morts internes à angle droit sans dégagement radial.
- Type de processus : Enlèvement de matière soustractif contrôlé par ordinateur par cisaillement mécanique
- Plage de tolérance standard : ±0,025 mm à ±0,05 mm (ISO 2768-m général) jusqu'à ±0,005 mm (ISO 2768-f précis)
- Processus principal : Interpolation servo des trajectoires d'outils en code G
Pour le choix de la configuration machine appropriée, voici un tableau comparant quatre grands types de machines CNC selon leurs mécanismes, leur précision et l'adéquation de leur géométrie :
|
Variante de processus |
Mécanisme cinématique |
Tolérance et finition typiques |
Applications géométriques optimales |
|
Fraisage CNC 3 axes |
La pièce est fixée à la table ; l'outil rotatif se déplace le long des axes linéaires orthogonaux X, Y et Z. |
Tolérance de ±0,025 mm ; |
Faces de montage planes, cavités peu profondes, supports étagés et configurations de trous traversants standard. |
|
Fraisage simultané 5 axes |
L'outil se déplace selon les axes X/Y/Z tandis que deux axes de rotation (A/B/C) s'inclinent et pivotent simultanément. |
tolérance de ±0,008 mm ; |
Roues aérospatiales complexes, surfaces prothétiques organiques et géométries à forte profondeur de dépouille. |
|
Tour CNC et tournage |
La pièce cylindrique tourne à haut régime tandis qu'un outil à point unique parcourt des trajectoires axiales/radiales. |
tolérance de ±0,010 mm ; |
Arbres axisymétriques, bagues de roulement de précision, moyeux concentriques et filetages externes/internes. |
|
Multitâches de tournage-fraisage |
Indexation de broche rotative combinée à des outils de coupe motorisés dans une enveloppe de travail unifiée. |
tolérance de ±0,005 mm ; |
Tiroirs hydrauliques à haute concentricité, raccords aérospatiaux usinés et fraisés, et ensembles complets en une seule étape. |
Dans le prototypage pratique, les éléments tournés axisymétriques doivent rester sur des tours CNC pour minimiser les temps de cycle, tandis que les boîtiers structurels complexes nécessitent une cinématique multi-axes simultanée pour éliminer les erreurs d'empilement cumulatives dues au repositionnement manuel.
Comment les principes de la fabrication soustractive régissent-ils l'enlèvement de matière ?
Les procédés de fabrication soustractive fonctionnent grâce à un contrôle déformation de cisaillement physique grâce à l'utilisation de cannelures trempées qui soumettent la pièce métallique à une résistance au cisaillement supérieure à ses limites le long de plans de déformation étroits. Le tranchant pénètre dans la pièce à des vitesses de surface calibrées. (comme Vc = 350 à 500 m/min pour l'aluminium 6061-T6)L'énergie mécanique exercée se convertit en énergie thermique localisée dans le plan de cisaillement principal. Le cisaillement progressif de la matière excédentaire produit des copeaux continus ou fragmentés permettant d'obtenir des états de surface lisses (Ra 0,8 µm) lors des passes de finition. Cependant, dans les matériaux à faible conductivité thermique ou à forte élasticité, les vibrations de l'outil et le retour élastique imposent des limitations importantes aux tolérances atteignables.
- Action de cisaillement : Déformation microplastique par cisaillement au-delà des limites de glissement des plans cristallins
- Gamme de finitions de surface : Ra 0,8 μm (passes de fraisage de finition) à Ra 3,2 μm (passes de fraisage d'ébauche)
- Transfert de chaleur : Évacuation rapide des copeaux par transport de chaleur issue du frottement interne
Pour dissiper toute idée fausse qui pourrait subsister dans les ateliers concernant les processus d'usinage, la mécanique de l'usinage peut être simplifiée en un cycle microstructural en quatre étapes par révolution de l'outil de coupe :
- Étape 1 : Compression élastique et glissement dans la zone de cisaillement primaire : L’arête de coupe en carbure trempé de l’outil entaille le matériau, provoquant une compression élastique. Lorsque la charge de coupe dépasse la limite d’élasticité de l’alliage, les atomes glissent à travers les joints de grains cristallographiques dans la zone de cisaillement primaire, générant ainsi des copeaux.
- Étape 2 : Évacuation des copeaux et frottement de cisaillement secondaire : les copeaux détachés se déplacent le long de la face de coupe de l’outil sous une contrainte localisée très élevée. Le frottement est si intense que des pics thermiques de 600 °C à 800 °C se produisent à l’interface outil-copeau, nécessitant des revêtements d’outils spéciaux tels que l’AlTiN ou le TiCN pour éviter l’usure en cratère.
- Étape 3 : Mécanisme de dissipation thermique et d'éjection des copeaux : Pour les alliages présentant de bonnes propriétés thermiques, comme l'aluminium 6061-T6 (conductivité thermique de 130 à 167 W/(m·K)), plus de 80 % de la chaleur générée lors de la coupe s'échappe de l'interface outil-copeau par les copeaux enroulés. En revanche, une mauvaise éjection des copeaux entraîne une accumulation de chaleur excessive, altérant les dimensions de la pièce au-delà de la tolérance de ±0,01 mm.
- Étape 4 : Frottement et retour élastique du flanc de l'outil : lors du passage de la surface polie à travers le jeu du flanc de l'outil, un léger retour élastique se produit à cette interface. L'équilibrage de la vitesse de broche et les faibles profondeurs de passe de finition (0,10 à 0,15 mm) permettent de cisailler cette couche limite, assurant ainsi un état de surface uniforme de Ra = 0,8 µm.
À retenir pour les ingénieurs : un usinage de précision repose sur la maîtrise de l’évacuation des copeaux. Lorsque la vitesse d’avance de l’outil diminue trop, les goujures polissent et frottent au lieu de couper, ce qui provoque un durcissement localisé et une défaillance thermique de l’outil.
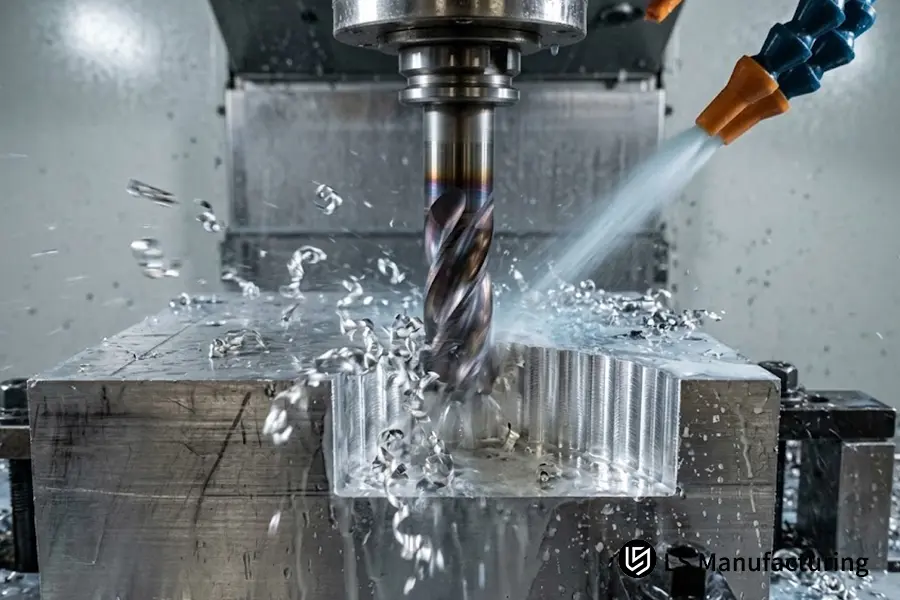
Figure 1 : Fraise en carbure à plusieurs cannelures exécutant une coupe soustractive à grande vitesse sur un bloc d'aluminium 6061-T6 avec un liquide de refroidissement haute pression évacuant les copeaux ondulés.
Quels sont les principaux types d'opérations de découpe CNC ?
Principes cinématiques utilisés dans procédés de découpe CNC Les opérations d'usinage peuvent être classées en trois catégories : fraisage en bout, profilage périphérique et perçage axial. Elles consistent à réaliser des passes d'ébauche sur l'axe Z à des profondeurs importantes (2,0 mm à 5,0 mm) avant les passes de finition (0,10 mm à 0,20 mm) afin d'obtenir un état de surface Ra de 0,8 µm. Ces opérations sont définies par un montage rigide de la broche et des angles d'engagement de l'outil. Cependant, leur mise en œuvre est limitée, notamment pour les cavités internes profondes, en raison de la longueur importante de l'outil par rapport à son diamètre.
- Opérations principales : Fraisage frontal, profilage périphérique, perçage et alésage de précision
- Stratégie de profondeur de coupe : Profondeur d'ébauche (2,0 mm à 5,0 mm) vs. Passage latéral de finition (0,10 mm à 0,20 mm)
- Production surfacique de référence : Fraisage de finition Ra 0,8 μm sous fixation de broche rigide
Cinématique du fraisage frontal comparée au profilage périphérique
fraisage frontal Ce procédé utilise des plaquettes installées sur la face plane d'outils de grand diamètre. L'usinage principal est réalisé orthogonalement à l'axe de la broche, produisant de larges plans de référence plats avec une rugosité Ra de 1,6 µm. Le profilage périphérique consiste à enlever de la matière par des cannelures hélicoïdales sur le pourtour de l'outil. La précision du profilage latéral détermine la rectitude des parois verticales et le périmètre des cavités ; toutefois, une profondeur de passe radiale excessive engendre des déformations latérales importantes, provoquant une conicité dimensionnelle des parois verticales.
Perçage de précision : perçage par à-coups vs alésage monopoint
Le perçage nécessite des techniques de rotation spécifiques en fonction des tolérances requises. Le perçage par à-coups classique utilise un système d'arrosage haute pression par la broche pour couper et évacuer les copeaux lors du perçage de trous profonds, garantissant une précision de positionnement de ±0,05 mm. Lorsque des tolérances précises de ±0,005 mm à ±0,01 mm sont nécessaires, l'opérateur remplace le foret hélicoïdal par une barre d'alésage monopoint réglable. L'alésage s'effectue selon une ligne tangente, éliminant ainsi tout décalage de l'outil et toute irrégularité de la rondeur du trou dues à la dérive initiale du foret.
Règle générale : Dans le cas des pièces structurelles, il faut d'abord définir une base plane par fraisage avant le profilage.
Quels matériaux sont les plus adaptés à la découpe CNC à grande vitesse ?
Les matériaux utilisés en ingénierie présentent des aptitudes très variables pour l'usinage CNC en raison de leurs différences de résistance au cisaillement, de conductivité thermique et de dureté. Les alliages dont la conductivité thermique est supérieure à 100 W/(m·K) peuvent supporter une vitesse de coupe de surface rapide (Vc = 350 à 500 m/min) et des tolérances dimensionnelles serrées de ±0,01 mm. En revanche, les métaux réfractaires et les alliages de titane, qui ont une très faible conductivité thermique, 6,7 à 7,5 W/(m·K), nécessitent une faible vitesse de coupe, Vc = 40 à 60 m/minAfin d'éviter la détérioration des arêtes de coupe due à la surchauffe, il convient d'utiliser un matériau trop élastique ou trop dur (dureté HRC 45), ce qui entraîne de fortes vibrations de l'outil, du frottement et la rupture de la fraise.
- Pièces appropriées : Aluminium 6061-T6, laiton C360, Delrin (POM), acier 4140 pré-trempé
- Critère de conductivité thermique : Les matériaux dont la conductivité thermique est supérieure à 100 W/(m·K) permettent une découpe rapide.
- Limite de dureté : Usinabilité optimale : dureté Rockwell C 32 à 36 pour les aciers pré-trempés de construction
Le tableau technique ci-dessous présente quatre matériaux de fabrication différents et décrit leurs propriétés de coupe, leurs vitesses linéaires appropriées et leurs caractéristiques thermiques :
|
Matériaux d'ingénierie |
Conductivité thermique |
Vitesse recommandée (Vc) |
Usinabilité et comportement thermique |
|
Aluminium 6061-T6 |
130 à 167 W/(m·K) |
350 à 500 m/min |
Usinabilité exceptionnelle ; l'évacuation rapide de la chaleur à travers les copeaux permet des temps de cycle rapides et une précision de ±0,008 mm. |
|
Acier inoxydable 316L |
15,0 à 16,3 W/(m·K) |
80 à 140 m/min |
La pièce s'écrouit rapidement par frottement ; des angles de coupe positifs et une alimentation continue sont nécessaires pour rester sous la couche durcie. |
|
Titane Ti-6Al-4V |
6,7 à 7,5 W/(m·K) |
40 à 60 m/min |
Une conductivité thermique extrêmement faible emprisonne ≥80% de la chaleur dans le tranchant de l'outil ; nécessite un arrosage abondant de liquide de refroidissement à haute pression. |
|
Acier allié 4140 (prétrempé) |
42,0 à 45,0 W/(m·K) |
120 à 180 m/min |
L'état pré-durci (HRC 32 à 36) offre une excellente résistance à la rupture des copeaux et une stabilité de surface maintenant Ra 0,8 μm. |
Lors du prototypage de nouveaux composants fonctionnels, l'utilisation d'aluminium facile à usiner (6061-T6) réduit considérablement l'usure des outils et le temps de cycle. Si la résistance à la corrosion structurelle impose l'acier inoxydable 316L, les avances d'usinage doivent rester constantes afin d'éviter l'écrouissage à la limite de cisaillement.
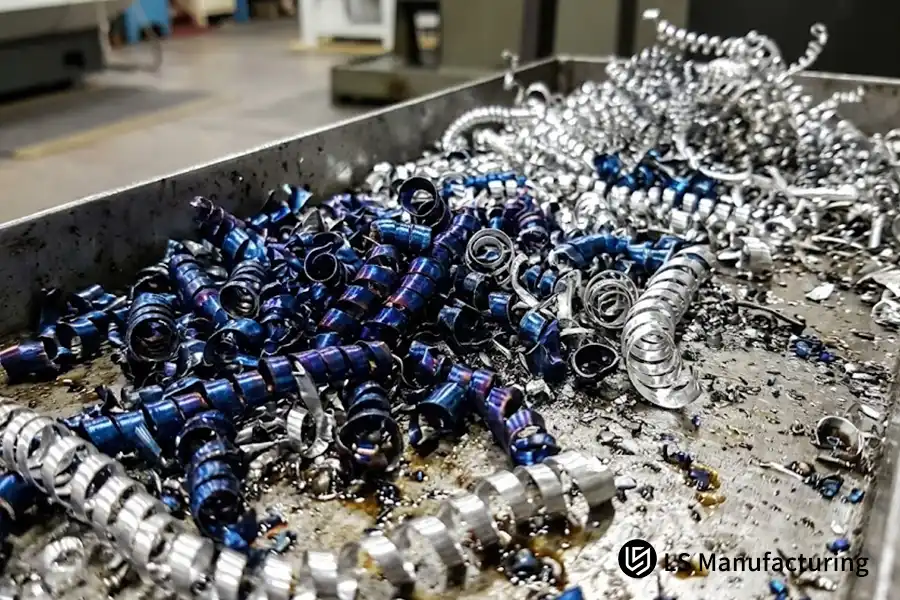
Figure 2 : Vue macroscopique de la formation des copeaux illustrant les différences d'évacuation de la chaleur thermique entre les copeaux de titane bleu teintés à chaud et les copeaux d'aluminium ductile et bouclés.
Quelles sont les limitations essentielles de l'usinage CNC que les débutants doivent connaître ?
Les limitations de l'usinage CNC sont dues à la géométrie de la fraise en rotation, à la déformation mécanique de l'outil et à la relaxation des contraintes dans la pièce brute. Du fait de la forme cylindrique des fraises tournant sur elles-mêmes, il est impossible d'usiner des angles internes verticaux droits sans créer un rayon de congé égal ou supérieur au rayon de la fraise. De plus, si la profondeur de la cavité dépasse quatre diamètres de fraise (L/D > 4:1), la déformation de l'outil entraîne une conicité, des marques de vibration et un manque de précision important (supérieur à ±0,05 mm). Enfin, dans les sections à parois minces (< 1,0 mm), les contraintes provoquent une déformation des pièces au-delà des tolérances admissibles.
- Limite géométrique : Rayons de courbure internes minimaux (R >= 0,5 * diamètre de l'outil de coupe ; aucun angle vif R0 possible)
- Limite de déflexion de l'outil : Le rapport L/D ne doit pas dépasser 3:1 pour éviter la conicité et les vibrations.
- Cause de la distorsion : Déformation induite par les contraintes dans les parois minces non supportées d'une épaisseur inférieure à 1,0 mm
Idées fausses des débutants contre réalités de l'ingénierie en usine :
- Mythe n° 1 : Des tolérances de ±0,005 mm sur toutes les dimensions du dessin garantissent des composants de haute qualité.
- Réalité de l'ingénierie :Des spécifications de précision arbitraires allongent inutilement les délais de fabrication. Des tolérances commerciales de ±0,025 mm à ±0,05 mm suffisent pour plus de 90 % des assemblages structuraux, sans engendrer de coûts supplémentaires liés au meulage ou au contrôle.
- Mythe n° 2 : Les angles vifs à 90° sont autorisés dans la géométrie CAO.
- Réalité de l'ingénierie : Les fraises rotatives produisent inévitablement un rayon d'angle interne. La réalisation d'angles internes vifs nécessite des procédés d'usinage secondaires coûteux, tels que l'électroérosion à fil (EDM) ou des techniques de brochage spéciales.
Pour garantir que les composants restent abordables et faciles à fabriquer, il est recommandé aux jeunes ingénieurs de suivre au moins trois directives de conception pour la fabrication (DFM) :
- Règle de conception 1 : Prévoir un rayon de courbure pour les poches internes : toujours prévoir des congés internes légèrement supérieurs au rayon de coupe standard (par exemple, spécifier R3,2 mm au lieu de R3,0 mm avec une fraise de 6 mm). Cela permettra à l’outil de se déplacer librement dans les angles et évitera les vibrations.
- Règle de conception n° 2 : Limiter la profondeur des poches : ne jamais dépasser trois fois le diamètre de l’outil de coupe (profondeur ≤ 3 × largeur de l’outil). Les poches profondes nécessitent un outillage spécial et la vitesse de coupe doit être réduite de moitié en raison du risque de vibrations.
- Règle de conception 3 : L'épaisseur minimale des parois est essentielle : assurez-vous que les parois verticales métalliques aient une épaisseur minimale de 1,0 mm à 1,5 mm (1,5 mm à 2,0 mm pour les plastiques). Les nervures verticales fines et non soutenues ont tendance à fléchir sous la pression de l'outil de coupe, ce qui engendre un cône et des vibrations.
Le respect de ces règles de conception garantit que votre prototype pourra facilement être produit en série de manière fiable, sans aucune modification imprévue de votre outillage.
Comment fonctionne la découpe soustractive : étude de cas d’un prototype automobile par LS Manufacturing
Dans le cadre d'un récent projet de développement de prototype de fusée de direction automobile, les ingénieurs concepteurs avaient besoin d'un support structurel robuste usiné à partir de aluminium 6061-T6 pour vérifier la cinématique de la suspension sous charge cyclique dynamique. Les dimensions du lingot d'aluminium brut étaient : 180 mm * 120 mm * 65 mm, avec deux alésages de palier internes qui doivent être ajustés avec une précision de ±0,01 mm, tandis que le reste des pattes avaient les tolérances structurelles standard de ±0,05 mm conformément à ISO 2768-mLe défi pour les concepteurs était de gérer la dilatation thermique lors des cycles d'ébauche agressifs sans déformer la circularité de l'alésage ni l'alignement coaxial.
Les ingénieurs de LS Manufacturing ont résolu le problème en divisant le processus de découpe en deux opérations thermiquement isolées.
Le dégrossissage a été effectué avec Vc = 420 m/min et des coupes plus profondes jusqu'à 3,0 mm grâce à la conductivité thermique de l'alliage d'aluminium (130 – 167 W/m.K) et à l'évacuation de plus de 80 % de la chaleur de coupe par le détachement des copeaux. Après une phase de repos à température ambiante permettant un refroidissement complet dû à la dilatation thermique, la finition a été réalisée avec un faible pas radial de 0,15 mm. Vc = 480 m/minL'engagement précis de l'outil a permis d'éviter la déviation et les vibrations de cisaillement secondaires à la limite de l'alésage.
Ainsi, le procédé mécanique a assuré la stabilité de la tolérance dimensionnelle à ±0,008 mm, et le qualité de surface La rugosité Ra a atteint 0,8 μm. Le taux de rendement des prototypes de composants a été réduit de 16,8 % à 4,2 %, et l'efficacité du cycle d'usinage a été améliorée de 12,5 %. Cette étude de cas démontre que les tolérances de précision sont obtenues non pas grâce à des vitesses de broche élevées, mais grâce à l'équilibre des forces de cisaillement, à la dissipation thermique et à la rigidité du montage.
Source des données et vérification : Journal technique de l'atelier de fabrication LS Manufacturing #AUTO-2026-104 (Vérifié empiriquement par rapport à la base de données d'usinage d'atelier LS Manufacturing 2025-2026, taille totale de l'échantillon > 800 lots).
FAQ
Quelle est la principale différence entre le fraisage CNC et le tournage CNC ?
La principale différence réside dans la cinématique de l'engagement outil-pièce. Pendant le Opération de tournage CNCLors de l'usinage CNC, la pièce cylindrique tourne à grande vitesse, tandis que les outils à un seul point effectuent un mouvement linéaire pour réaliser une coupe à symétrie axiale. En fraisage CNC, les outils de coupe multipoints tournent à très grande vitesse, tandis que la pièce reste immobile et se déplace le long des axes de coordonnées. Chez LS Manufacturing Company, ces procédés sont souvent combinés pour créer des centres d'usinage multifonctionnels permettant de minimiser les erreurs liées aux dispositifs de fixation.
Pourquoi la découpe CNC produit-elle autant de chaleur ?
La chaleur est générée par la déformation plastique dans la zone de cisaillement primaire et par le frottement sec dans la zone de cisaillement secondaire entre le copeau et la face de coupe de l'outil. Lors de la coupe d'alliages métalliques, si la résistance à la chaleur est faible, il est essentiel de contrôler précisément la température du tranchant de l'outil. Les ingénieurs de LS Manufacturing ont conçu un système de dissipation thermique permettant d'évacuer la quasi-totalité de la chaleur par les copeaux.
L'usinage CNC peut-il produire des angles verticaux internes de 90 degrés avec précision ?
Non, ce n'est pas possible. Étant donné que les fraises rotatives ont un rayon cylindrique défini, tout angle vertical interne aura au moins le même rayon que la fraise. Lorsqu'il est nécessaire d'obtenir des angles internes droits, LS Manufacturing Nous utiliserons un usinage par électroérosion à enfonçage supplémentaire pour éliminer les congés restants, tandis que la conception de rayons extra-larges sera plus rentable.
Est-il toujours avantageux de demander des tolérances plus précises, comme ±0,005 mm ?
Non. Les tolérances commerciales de ±0,025 mm à ±0,05 mm garantissent un ajustement, une forme et un fonctionnement optimaux dans plus de 90 % des assemblages structuraux. Des tolérances plus fines, de ±0,005 mm à ±0,01 mm, nécessitent des vitesses d'avance plus lentes, plusieurs passes de ressort, des systèmes de contrôle de température et une validation par machine à mesurer tridimensionnelle (MMT), ce qui augmente considérablement les coûts sans améliorer la fonctionnalité des surfaces non assemblées.
Conclusion
Connaissance de La physique de la découpe soustractive dans l'usinage CNC permet la traduction d'une géométrie CAO propre en assemblages mécaniques pratiques et essentiels à la mission. Les tolérances de ±0,01 mm ne se limitent pas aux tolérances informatiques ; elles résultent d’un équilibre entre le couple de broche, la formation des copeaux, la génération de chaleur et le bridage de la pièce. Consciente des réalités de la production, LS Manufacturing applique des procédures de validation cinématique rigoureuses pour tous les prototypes et les séries de production.
Pour les chercheurs en universités, ingénieurs en prototypage et acheteurs qui souhaiterait examiner la faisabilité de fabrication des spécifications GD&T, en s'assurant que la faisabilité de fabrication permet d'éviter les déformations structurelles et les retards d'outillage. Si vous explorez les limites des vitesses de coupe, les déformations des parois minces ou la résistance au cisaillement des matériaux dans des environnements multi-axes, notre équipe d'ingénierie de fabrication sera heureuse de participer à des débats académiques et à des revues par les pairs de dessins concernant la faisabilité. Vous pouvez nous contacter par téléphone (+86 185 6675 9667), échanger avec notre équipe technique par e-mail sur les équations cinématiques (info@lsrpf.com) ou consultez nos capacités de vérification dimensionnelle sur https://lsrpf.com/.
Lectures complémentaires : Usinage CNC ou impression 3D pour les boîtiers de batteries de véhicules électriques : comment choisir ?