Português (Brasil)



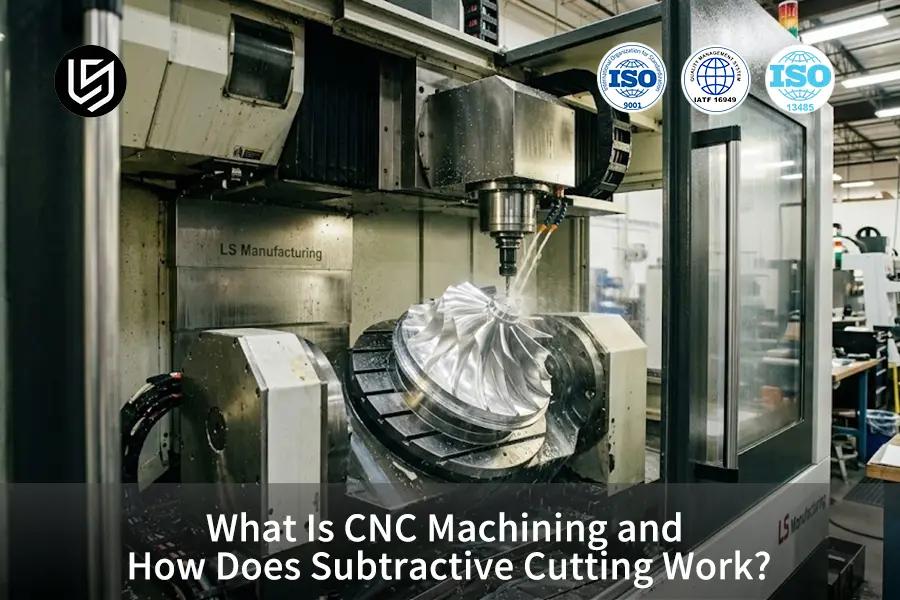
Resumindo: usinagem CNC É um processo automatizado que utiliza métodos subtrativos para criar peças a partir de materiais sólidos. Através do movimento controlado de ferramentas de corte, o material é progressivamente fatiado em camadas, mantendo a tolerância de precisão. ±0,005 mm a ±0,01 mm conforme as normas ISO 2768-f.
No caso de projetistas mecânicos iniciantes e estagiários de compras que se aventuram pela primeira vez na manufatura controlada por computador, a diferença entre Geometrias CAD e princípios físicos A formação de cavacos pode ser difícil de discernir. O corte mecânico é mais do que apenas corte digital; envolve a aplicação de tensão de cisalhamento exercida pela ferramenta de corte, excedendo a resistência ao escoamento do material ao longo de certos planos de deslizamento cristalográfico. Aqui está um guia simples sobre os princípios básicos da cinemática do corte subtrativo, bem como nossa tabela de decomposição de materiais para delimitar os parâmetros de operação.
Pontos-chave das diretrizes básicas de usinagem de precisão
- Processo de cisalhamento do material: O processo fundamental da usinagem CNC é o cisalhamento mecânico de materiais, que faz com que os cristais do material deslizem pelos planos de cisalhamento em vez de derreterem e se desgastarem.
- Categoria de tolerâncias: As tolerâncias da peça de trabalho se enquadram inerentemente em duas categorias: usinagem padrão (±0,025 mm a ±0,05 mm) e precisão de ferramental (±0,005 mm a ±0,01 mm).
- Método de dissipação de calor: A formação de cavacos torna-se o principal método de dissipação de calor; as ligas de alumínio dissipam mais de 80% do calor das operações de corte utilizando condutividades térmicas de 130 a 167 W/(m·K) para evacuar o calor de corte através da formação de cavacos.
- Restrições geométricas: A geometria da fresa rotativa determina o raio mínimo do canto interno (R ≥ 0,5 vezes o diâmetro da fresa), evitando cantos internos agudos de 90 graus.
Sobre o autor deste guia
Este guia técnico foi escrito por Gloria. Prototipagem rápida Especialista em Manufatura Rápida com mais de 15 anos de experiência em Engenharia de Precisão em LS ManufacturingPara estudos de caso e vídeos tutoriais sobre DFM, você pode facilmente entrar em contato com Gloria. Nosso especialista em manufatura no LinkedIn.
O que é usinagem CNC e como funciona a interface com o computador?
Usinagem CNC (Usinagem por Controle Numérico Computadorizado) Refere-se a uma tecnologia de automação subtrativa para fabricação de peças físicas a partir de projetos digitais, por meio da programação de trajetórias de ferramentas controladas por computador. O mecanismo principal na usinagem CNC envolve o controlador da máquina traduzindo entradas alfanuméricas em código G para movimentos dos servomotores, que giram as ferramentas de corte ao longo de deslizadores multieixos para remover o excesso de material bruto. Os padrões gerais de tolerância de fresamento são de ±0,025 mm a ±0,05 mm. ISO 2768-mEmbora as máquinas calibradas ofereçam tolerâncias de ±0,005 mm a ±0,01 mm nos diâmetros de acoplamento críticos, sempre existe um limite físico relacionado ao alcance da ferramenta, à rigidez do fuso e à impossibilidade de remover cantos cegos internos quadrados sem folga de raio.
- Tipo de processo: Remoção subtrativa de material controlada por computador através de cisalhamento mecânico
- Faixa de tolerância padrão: ±0,025 mm a ±0,05 mm (ISO 2768-m geral) até ±0,005 mm (ISO 2768-f preciso)
- Processo primário: Interpolação servo de trajetórias de ferramentas em código G
Para auxiliar na seleção da configuração de máquina adequada, segue uma tabela comparativa de quatro tipos principais de máquinas CNC, considerando mecanismos, precisões e adequação geométrica:
|
Variante de processo |
Mecanismo cinemático |
Tolerância e acabamento típicos |
Aplicações Geométricas Ótimas |
|
Fresagem CNC de 3 eixos |
Peça de trabalho fixada à mesa; ferramenta rotativa desloca-se ao longo dos eixos lineares ortogonais X, Y e Z. |
Tolerância de ±0,025 mm; |
Superfícies de montagem planas, cavidades rasas, suportes escalonados e padrões de furos passantes padrão. |
|
Fresagem simultânea de 5 eixos |
A ferramenta desloca-se nos eixos X/Y/Z enquanto dois eixos de rotação (A/B/C) inclinam e giram simultaneamente. |
Tolerância de ±0,008 mm; |
Impulsores aeroespaciais complexos, superfícies protéticas orgânicas e geometrias de calado rebaixado profundo. |
|
Torno e torneamento CNC |
Uma peça cilíndrica gira em alta rotação enquanto uma ferramenta de ponto único percorre trajetórias axiais/radiais. |
Tolerância de ±0,010 mm; |
Eixos axissimétricos, buchas de rolamento de precisão, cubos concêntricos e roscas externas/internas. |
|
Operação multifuncional de fresamento e torneamento |
Indexação por fuso rotativo combinada com ferramentas de corte motorizadas acionadas em um ambiente de trabalho unificado. |
Tolerância de ±0,005 mm; |
Carretéis hidráulicos de alta concentricidade, conexões aeroespaciais torneadas e fresadas e conjuntos completos de instalação única. |
Na prototipagem prática, as peças torneadas axissimétricas devem permanecer em tornos CNC para minimizar os tempos de ciclo, enquanto as estruturas complexas exigem cinemática simultânea de múltiplos eixos para eliminar erros cumulativos resultantes da refixação manual.
Como os princípios da manufatura subtrativa regem a remoção de material?
Os processos de fabricação subtrativa funcionam por meio de controle deformação física por cisalhamento através do uso de canais endurecidos que submetem o metal a uma resistência ao cisalhamento além de seus limites ao longo de planos de deformação estreitos. Com a aresta de corte penetrando na peça de trabalho em velocidades superficiais calibradas. (como Vc = 350 a 500 m/min para alumínio 6061-T6)A energia mecânica exercida se converte em energia térmica localizada no plano de cisalhamento primário. O cisalhamento progressivo do excesso de material resulta em cavacos contínuos ou fragmentados, permitindo obter acabamentos lisos de Ra 0,8 μm nas passagens de acabamento. No entanto, em materiais com baixa condutividade térmica ou alta elasticidade, as vibrações da ferramenta e os efeitos de retorno elástico impõem limitações rigorosas às tolerâncias que podem ser alcançadas.
- Ação de cisalhamento: Deformação por cisalhamento microplástica além dos limites do plano de deslizamento do cristal
- Gama de acabamentos de superfície: Ra 0,8μm (passes de fresagem de acabamento) a Ra 3,2μm (passes de fresagem de desbaste)
- Transferência de calor: Remoção rápida de cavacos que transportam energia térmica do atrito interno
Para esclarecer quaisquer equívocos comuns nas fábricas sobre os processos de usinagem, a mecânica da usinagem pode ser simplificada em um ciclo microestrutural de quatro estágios por revolução da ferramenta de corte:
- Passo 1: Compressão elástica e deslizamento na zona de cisalhamento primária: A aresta de corte de metal duro da ferramenta corta o material da peça causando compressão elástica. Após a carga mecânica de corte ultrapassar o limite de escoamento da liga, os átomos começam a deslizar através dos contornos de grão cristalográficos na zona de cisalhamento primária para separar os cavacos.
- Etapa 2: Fluxo de cavacos e atrito na zona de cisalhamento secundária: O material do cavaco desprendido move-se ao longo da face de corte da ferramenta sob um nível de tensão localizada muito elevado. O atrito é tão intenso que picos térmicos de até 600 °C a 800 °C ocorrem na interface ferramenta-cavaco, exigindo revestimentos especiais na ferramenta, como AlTiN ou TiCN, para evitar o desgaste em crateras.
- Etapa 3: Dissipação Térmica e Mecanismo de Ejeção de Cavacos: Para ligas com boas propriedades térmicas, como o alumínio 6061-T6 com condutividade térmica de 130 a 167 W/(m·K), mais de 80% do calor gerado no processo de corte escapa da interface ferramenta-cavaco através dos cavacos ondulados que saem da peça. Por outro lado, uma ejeção de cavacos deficiente resulta em acúmulo excessivo de calor, alterando as dimensões da peça além da tolerância de ±0,01 mm.
- Passo 4: Atrito e retorno elástico da face de folga da ferramenta: Com a superfície polida passando pela folga da face de folga da ferramenta, pequenas quantidades de retorno elástico ocorrem nessa interface. O equilíbrio da velocidade do fuso e pequenas profundidades de corte de acabamento de 0,10 mm a 0,15 mm eliminam essa camada limite, resultando em um acabamento superficial consistente de Ra 0,8 μm.
Para os engenheiros: a usinagem precisa envolve manter a dinâmica de remoção de cavacos. Quando a taxa de avanço da ferramenta cai muito, os canais da ferramenta se desgastam em vez de cortar, causando endurecimento localizado e falha térmica da ferramenta.
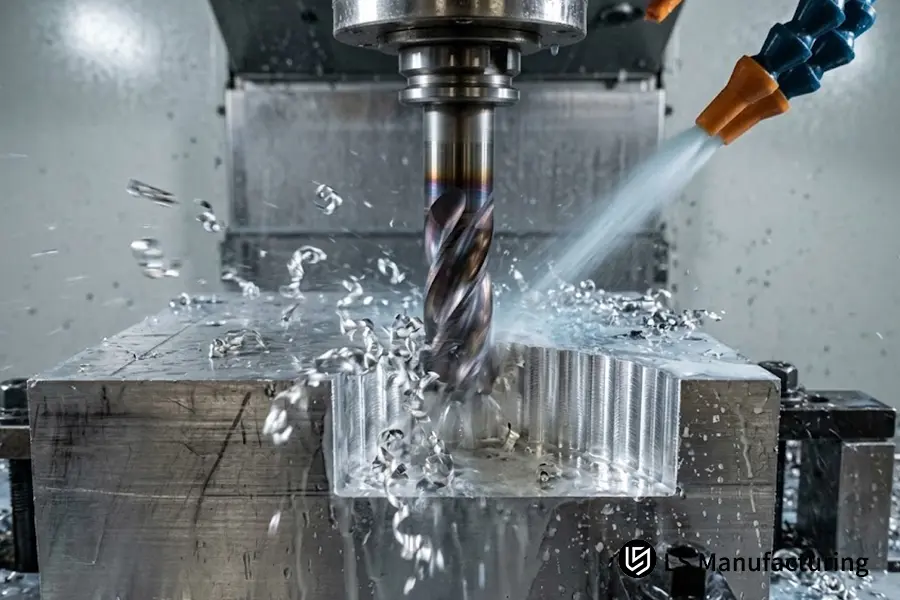
Figura 1: Fresa de topo de metal duro com múltiplas arestas de corte executando usinagem subtrativa de alta velocidade em um bloco de alumínio 6061-T6 com refrigeração de alta pressão evacuando cavacos ondulados.
Quais são os principais tipos de operações de corte CNC?
Princípios cinemáticos empregados em processos de corte CNC As operações de usinagem podem ser categorizadas como fresamento frontal, perfilamento periférico lateral e furação axial. Elas envolvem a execução de cortes de desbaste ao longo do eixo z em grandes profundidades (2,0 mm a 5,0 mm) antes da realização de passes de acabamento (0,10 mm a 0,20 mm) para atingir um acabamento superficial de Ra 0,8 μm. As operações são definidas por fixação rígida do fuso e ângulos de contato da ferramenta. No entanto, as operações apresentam limitações físicas que dificultam sua execução em cavidades internas profundas, devido ao comprimento da ferramenta em comparação com seu diâmetro.
- Operações principais: Fresamento frontal, perfilamento periférico, furação e mandrilamento de precisão
- Estratégia de Profundidade de Corte: Profundidade de desbaste (2,0 mm a 5,0 mm) vs. Recuo de acabamento (0,10 mm a 0,20 mm)
- Saída de superfície de referência: Fresamento de acabamento Ra 0,8μm sob fixação rígida do fuso
Cinemática da fresagem frontal em comparação com o perfilamento lateral periférico
Fresamento frontal O processo envolve insertos instalados ao redor da face plana de ferramentas de grande diâmetro. O corte principal é realizado ortogonalmente ao eixo do fuso, produzindo planos de referência amplos e planos com acabamento regulado de rugosidade Ra 1,6 μm. O perfilamento lateral periférico envolve a remoção de material por meio de canais helicoidais ao redor do perímetro da ferramenta. A precisão do perfilamento lateral determina a retilineidade das paredes verticais e os perímetros das cavidades, embora uma profundidade de corte radial excessiva produza deflexões laterais substanciais, levando ao dimensionamento de conicidade nas paredes verticais.
Furação de Precisão: Furação com Quebra-Pontos vs. Mandrilamento de Ponto Único
O processo de furação requer técnicas rotacionais específicas, dependendo das tolerâncias exigidas. A furação intermitente convencional utiliza fluido de corte de alta pressão através do fuso para cortar e ejetar os cavacos durante a furação de furos profundos, garantindo uma precisão posicional de ±0,05 mm. Em situações onde são necessárias tolerâncias precisas de ±0,005 mm a ±0,01 mm, o operador de máquinas substitui a broca helicoidal por barras de mandrilar de ponto único ajustáveis. O mandrilamento realiza cortes em uma linha tangente, eliminando assim qualquer desvio da ferramenta e da circularidade do furo devido ao desvio inicial da broca.
Regra prática: No caso de peças estruturais, a superfície plana de referência deve ser definida primeiro por meio de fresagem frontal antes do perfilamento.
Quais materiais são mais adequados para corte CNC de alta velocidade?
Os materiais utilizados em engenharia variam significativamente em sua adequação para usinagem CNC devido às diferenças em resistência ao cisalhamento, condutividade térmica e dureza. Ligas com condutividade térmica superior a 100 W/(m·K) pode suportar alta velocidade de corte superficial Vc = 350 a 500 m/min e tolerâncias dimensionais rigorosas de ±0,01 mm. Por outro lado, metais refratários e ligas de titânio, que possuem condutividade térmica muito baixa, 6,7 a 7,5 W/(m·K), exigem baixa velocidade de corte, Vc = 40 a 60 m/minPara evitar a deterioração das arestas de corte devido ao superaquecimento, materiais muito elásticos ou duros, com dureza HRC 45, resultam em vibração severa da ferramenta, atrito e quebra da lâmina.
- Peças adequadas: Alumínio 6061-T6, Latão C360, Delrin (POM), Aço 4140 pré-endurecido
- Critério de condutividade térmica: Materiais com valores >100 W/(m·K) permitem cortes rápidos.
- Limitação de dureza: Melhor usinabilidade: HRC 32 a HRC 36 para aços estruturais pré-endurecidos.
A tabela de engenharia abaixo apresenta quatro materiais de fabricação diferentes e descreve suas propriedades de corte, velocidades lineares adequadas e características térmicas:
|
Material de engenharia |
Condutividade térmica |
Velocidade recomendada (Vc) |
Usinabilidade e comportamento térmico |
|
Alumínio 6061-T6 |
130 a 167 W/(m·K) |
350 a 500 m/min |
Excelente usinabilidade; a alta dissipação de calor através dos cavacos permite ciclos de produção rápidos e precisão de ±0,008 mm. |
|
Aço inoxidável 316L |
15,0 a 16,3 W/(m·K) |
80 a 140 m/min |
O material endurece rapidamente sob atrito; exige ângulos de ataque positivos e avanço contínuo para permanecer abaixo da camada endurecida. |
|
Titânio Ti-6Al-4V |
6,7 a 7,5 W/(m·K) |
40 a 60 m/min |
A condutividade térmica extremamente baixa retém ≥80% do calor na aresta da ferramenta; requer injeção de fluido refrigerante de alta pressão. |
|
Aço liga 4140 (pré-endurecido) |
42,0 a 45,0 W/(m·K) |
120 a 180 m/min |
O estado pré-endurecido (HRC 32 a 36) proporciona excelente quebra de cavacos e estabilidade superficial, mantendo Ra 0,8μm. |
Na prototipagem de novos componentes funcionais, a especificação de alumínio de usinagem livre (6061-T6) reduz significativamente o desgaste da ferramenta e o tempo de ciclo. Se a resistência à corrosão estrutural exigir aço inoxidável 316L, os avanços da ferramenta devem permanecer constantes para evitar o endurecimento por trabalho na interface de cisalhamento.
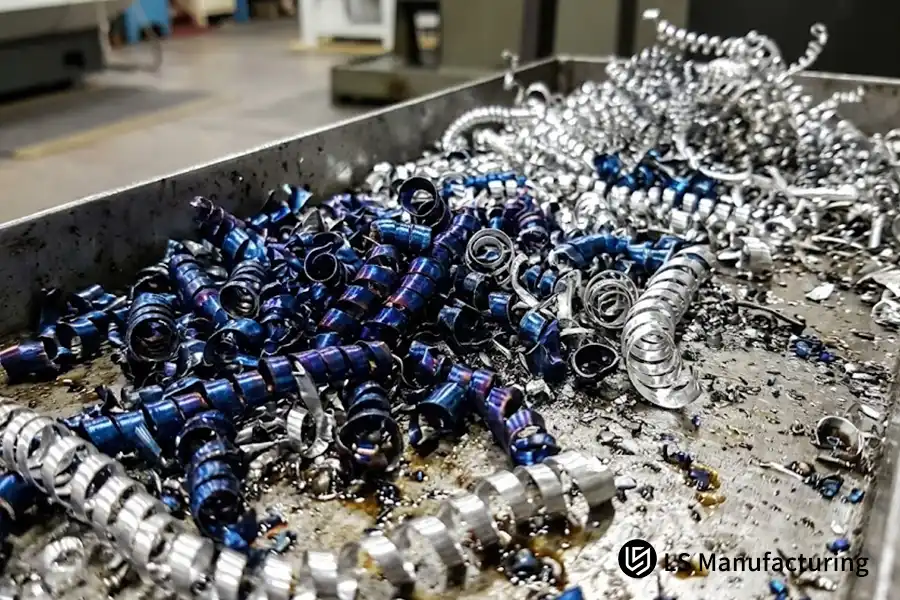
Figura 2: Visão macroscópica da formação de cavacos, ilustrando as diferenças na evacuação térmica entre cavacos de titânio azulados e cavacos de alumínio dúctil e ondulados.
Quais são as principais limitações da usinagem CNC que os iniciantes precisam conhecer?
As restrições da usinagem CNC são causadas pela geometria rotativa da fresa, pela deflexão mecânica da ferramenta e pelo alívio de tensões no material bruto. Devido ao formato cilíndrico das fresas que giram em torno do próprio eixo, é impossível usinar ângulos internos verticais retos sem criar um raio de concordância igual ou maior que o raio da fresa. Além disso, caso a profundidade da cavidade seja superior a quatro diâmetros da fresa (L/D > 4:1), a deflexão da ferramenta leva à formação de conicidade, marcas de vibração e uma significativa falta de precisão (superior a ±0,05 mm). Adicionalmente, em seções de paredes finas (<1,0 mm), as tensões podem deformar as peças além das tolerâncias aceitáveis.
- Limite geométrico: Raios mínimos de canto interno (R >= 0,5 * diâmetro da fresa; cantos vivos R0 não são possíveis)
- Limite de deflexão da ferramenta: A relação L/D não deve exceder 3:1 para evitar afilamento e vibração.
- Causa da distorção: Deformação induzida por tensão em paredes finas sem suporte com menos de 1,0 mm de espessura.
Conceitos errôneos de iniciantes versus verdades da engenharia no chão de fábrica:
- Mito 1: Tolerâncias de ±0,005 mm em todas as dimensões do desenho garantem componentes de alta qualidade.
- Realidade da Engenharia:Especificações de precisão arbitrárias criam tempos de fabricação desnecessariamente longos. Tolerâncias comerciais de ±0,025 mm a ±0,05 mm atendem a mais de 90% das necessidades de encaixe estrutural sem a necessidade de custos adicionais com retificação ou inspeção secundárias.
- Mito 2: Na geometria CAD, são permitidos cantos vivos de 90° para os encaixes.
- Realidade da Engenharia: As ferramentas de corte rotativas inevitavelmente produzem um raio de curvatura nos cantos internos. A criação de cantos internos nítidos exige processos de usinagem secundários dispendiosos, como a eletroerosão a fio (EDM) ou técnicas especiais de brochamento.
Para garantir que os componentes permaneçam acessíveis e de fácil fabricação, recomenda-se que os engenheiros juniores sigam pelo menos três diretrizes de Design para Manufatura (DFM):
- Regra de projeto 1: Permitir raio em cavidades internas: Sempre faça os filetes internos ligeiramente maiores que os raios de corte padrão (por exemplo, especifique R3,2 mm em vez de R3,0 mm ao usar uma fresa de topo de 6 mm). Isso permitirá que a ferramenta se mova ao redor dos cantos sem travar e evitará vibrações.
- Regra de projeto 2: Limitar a profundidade dos rebaixos: Nunca exceda três vezes o diâmetro da fresa como profundidade dos rebaixos (profundidade ≤ 3 * largura da fresa). Rebaixos profundos exigem ferramentas especiais de corte profundo, e as velocidades de corte devem ser reduzidas em 50% devido ao risco de vibração.
- Regra de projeto 3: A espessura mínima da parede é essencial: certifique-se de que as paredes verticais metálicas tenham uma espessura mínima de 1,0 mm a 1,5 mm (mínimo de 1,5 mm a 2,0 mm para plásticos). Nervuras verticais finas e sem suporte tendem a flexionar sob a pressão da ferramenta de corte, produzindo um formato cônico e vibrações.
Seguir essas regras de projeto garante que sua peça protótipo será facilmente convertida em produção em larga escala confiável, sem qualquer necessidade de redesenho inesperado de suas ferramentas.
Como funciona o corte subtrativo: estudo de caso de protótipo automotivo da LS Manufacturing
Para um recente projeto de desenvolvimento de protótipo de junta de direção automotiva, os engenheiros de projeto precisavam de um suporte estrutural robusto usinado em Alumínio 6061-T6 para verificar a cinemática da suspensão sob carga cíclica dinâmica. As dimensões do tarugo de alumínio bruto eram 180 mm * 120 mm * 65 mm, com dois furos de rolamento internos que precisam ser ajustados com precisão de ±0,01 mm, enquanto o restante das orelhas tinha as tolerâncias estruturais padrão de ±0,05 mm, conforme ISO 2768-mO desafio para os projetistas foi controlar a expansão térmica em ciclos agressivos de desbaste sem distorcer a circularidade do furo e o alinhamento coaxial.
Os engenheiros da LS Manufacturing resolveram o problema dividindo o processo de corte em duas operações com isolamento térmico.
O desbaste foi realizado com Vc = 420 m/min e cortes mais profundos de até 3,0 mm utilizando a condutividade térmica da liga de alumínio (130 – 167 W/m.K), e a remoção de mais de 80% do calor de corte através da dispersão dos cavacos. Após o ciclo de repouso em condições ambientais, onde todo o efeito da expansão térmica foi completamente dissipado, o processo de acabamento foi realizado com um pequeno espaçamento radial de 0,15 mm. Vc = 480 m/minO pequeno contato da ferramenta impediu a deflexão e a vibração secundária por cisalhamento no limite do furo.
Assim, o processo mecânico assegurou a estabilidade da tolerância dimensional em ±0,008 mm, e o qualidade da superfície A rugosidade média (Ra) atingiu o valor de 0,8 μm. A taxa de rendimento dos protótipos dos componentes foi reduzida de 16,8% para 4,2%, e a eficiência do ciclo de usinagem foi melhorada em 12,5%. Este estudo de caso demonstra que as tolerâncias de precisão são alcançadas não devido às altas velocidades do fuso, mas sim ao equilíbrio das forças de cisalhamento, à dissipação de calor e à rigidez da fixação.
Fonte de dados e verificação: Registro técnico de chão de fábrica da LS Manufacturing nº AUTO-2026-104 (Verificado empiricamente em relação ao banco de dados de usinagem da oficina da LS Manufacturing 2025-2026, tamanho total da amostra > 800 lotes).
Perguntas frequentes
Qual é a principal diferença entre fresagem CNC e torneamento CNC?
A principal diferença reside na cinemática do contato entre a ferramenta e a peça. Durante o Operação de torneamento CNCNa usinagem CNC, a peça cilíndrica gira em alta rotação, enquanto as ferramentas de corte de ponto único realizam um movimento linear para executar cortes axialmente simétricos. Já na fresagem CNC, as ferramentas de corte de múltiplos pontos giram em altíssima rotação, enquanto a peça permanece estacionária e realiza movimentos ao longo dos eixos coordenados. Na LS Manufacturing Company, esses processos frequentemente se combinam para criar centros de usinagem multifuncionais, minimizando erros relacionados à fixação.
Por que o corte CNC produz tanto calor?
O calor é gerado pelo processo de deformação plástica na zona primária de cisalhamento e pelo atrito seco na zona secundária de cisalhamento entre o cavaco e a face de corte da ferramenta. Em casos de baixa resistência térmica durante o corte de ligas metálicas, é necessário controlar cuidadosamente a temperatura da aresta de corte da ferramenta. Os engenheiros da LS Manufacturing desenvolveram um sistema de dissipação de calor que garante a dissipação de quase todo o calor nos cavacos.
É possível que a usinagem CNC produza cantos verticais internos de 90 graus com precisão?
Não, não pode. Devido ao fato de as fresas rotativas terem um raio cilíndrico definido, quaisquer cantos verticais internos terão pelo menos o mesmo raio da fresa. Sempre que houver necessidade de cantos internos quadrados, LS Manufacturing Será utilizada eletroerosão por penetração adicional para eliminar os filetes restantes, enquanto que projetar raios extra grandes será mais econômico.
É sempre vantajoso solicitar tolerâncias melhores, como ±0,005 mm?
Não. As tolerâncias comerciais que variam de ±0,025 mm a ±0,05 mm garantem encaixe, forma e função excelentes em mais de 90% de todas as montagens estruturais. Tolerâncias melhores, de ±0,005 mm a ±0,01 mm, exigem velocidades de avanço mais lentas, múltiplas passagens da mola, sistemas de temperatura controlada e validação por meio de uma máquina de medição por coordenadas (MMC), o que encarece todo o processo, mas não melhora a funcionalidade das superfícies não acopladas.
Conclusão
Conhecimento do A física do corte subtrativo na usinagem CNC possibilita a tradução de geometrias CAD precisas em conjuntos mecânicos práticos e de missão crítica. As tolerâncias de ±0,01 mm não se resumem apenas às tolerâncias calculadas por computador, mas são obtidas através do equilíbrio entre o torque do fuso, a formação de cavacos, a geração de calor e a fixação da peça. Considerando a realidade da manufatura, a LS Manufacturing garante a aplicação de procedimentos rigorosos de validação cinemática em todos os protótipos e lotes de produção.
Para pesquisadores em universidades, engenheiros de prototipagem e compradores Para aqueles que desejam examinar a viabilidade de fabricação das especificações GD&T, garantir a viabilidade de fabricação ajuda a evitar deformações estruturais e atrasos nas ferramentas. Caso esteja explorando as limitações de velocidades de corte, deformações de paredes finas ou resistência ao cisalhamento do material em ambientes multieixos, nossa equipe de engenharia de manufatura terá prazer em participar de debates acadêmicos e revisão por pares de desenhos sobre viabilidade. Você pode entrar em contato conosco por telefone (+86 185 6675 9667), participe de discussões sobre equações cinemáticas com nossa equipe técnica por e-mail (info@lsrpf.com) ou visite nossas funcionalidades de verificação dimensional em https://lsrpf.com/.
Leitura complementar: Usinagem CNC versus Impressão 3D para Gabinetes de Baterias de Veículos Elétricos: Como Escolher?