Русский



Вкратце: Обработка на станках с ЧПУ Это автоматизированный процесс, использующий методы вычитания для создания деталей из твердых материалов. Благодаря контролируемому движению режущих инструментов материал постепенно разрезается послойно, при этом сохраняется высокая точность обработки. ±0,005 мм до ±0,01 мм в соответствии со стандартами ISO 2768-f.
В случае начинающих конструкторов-механиков и стажеров по закупкам, впервые осваивающих компьютеризированное производство, разница между CAD-геометрии и физические принципы Различить характер образования стружки может быть непросто. Механическая резка — это не просто цифровая резка; она включает в себя приложение сдвигового напряжения, создаваемого режущим инструментом, превышающего предел текучести материала вдоль определенных кристаллографических плоскостей скольжения. Здесь представлено простое руководство по основам кинематики вычитающей резки, а также наша диаграмма распределения материала для определения параметров работы.
Основные принципы высокоточной обработки: ключевые моменты
- Процесс резки материала: Основной процесс обработки на станках с ЧПУ заключается в механическом сдвиге материалов, в результате чего кристаллы материала скользят по плоскостям сдвига, а не плавятся и не изнашиваются.
- Категория допусков: Допуски на обрабатываемую деталь по своей природе делятся на две категории: стандартные для механической обработки (от ±0,025 мм до ±0,05 мм) и инструментальные для высокоточной обработки (от ±0,005 мм до ±0,01 мм).
- Метод рассеивания тепла: Образование стружки становится основным методом рассеивания тепла; алюминиевые сплавы рассеивают более 80% тепла, выделяемого при резке, используя теплопроводность от 130 до 167 Вт/(м·К) для отвода тепла от процесса резания посредством образования стружки.
- Геометрические ограничения: Геометрия вращающейся фрезы определяет минимальный внутренний радиус закругления (R ≥ 0,5 диаметра фрезы), что позволяет избежать острых внутренних углов в 90 градусов.
Об авторе данного руководства
Данное техническое руководство написано Глорией. Быстрое прототипирование Эксперт по быстрому производству с более чем 15-летним опытом работы в области точного машиностроения. LS ManufacturingДля ознакомления с примерами применения технологии DFM и обучающими видеороликами вы легко можете обратиться к Глории. Наш специалист по обучению в сфере производства в LinkedIn.
Что такое обработка на станках с ЧПУ и как работает компьютерный интерфейс?
Обработка на станках с ЧПУ (компьютерное числовое управление) Речь идёт о технологии автоматизированного производства деталей из цифровых чертежей с помощью компьютерного управления, основанной на вычитании кода. Ключевой механизм в станках с ЧПУ заключается в том, что контроллер станка преобразует буквенно-цифровой G-код в движения сервомоторов, вращающих режущие инструменты вдоль многоосевых направляющих для удаления лишнего материала. Общие стандарты допуска фрезерования составляют от ±0,025 мм до ±0,05 мм. ISO 2768-мПри этом калиброванные станки обеспечивают допуски от ±0,005 мм до ±0,01 мм на критические диаметры сопряжения. Тем не менее, всегда существует физический предел, связанный с вылетом инструмента, жесткостью шпинделя и невозможностью удаления квадратных внутренних глухих углов без зазора радиуса.
- Тип процесса: Удаление материала с помощью механической резки, управляемое компьютером и осуществляемое методом вычитания.
- Стандартный диапазон допусков: ±0,025 мм до ±0,05 мм (общий стандарт ISO 2768-m) с точностью до ±0,005 мм (точный стандарт ISO 2768-f)
- Основной процесс: Интерполяция траекторий G-кода с помощью сервопривода
Для выбора подходящей конфигурации станка, ниже приведена таблица, сравнивающая четыре основных типа станков с ЧПУ по механизмам, точности и пригодности геометрии:
|
Вариант процесса |
Кинематический механизм |
Типичные допуски и качество обработки |
Оптимальные геометрические приложения |
|
3-осевое фрезерование с ЧПУ |
Заготовка закреплена на столе; вращающийся инструмент перемещается вдоль ортогональных линейных осей X, Y и Z. |
Допуск ±0,025 мм; |
Плоские монтажные поверхности, неглубокие полости, ступенчатые кронштейны и стандартные схемы сквозных отверстий. |
|
5-осевое одновременное фрезерование |
Инструмент перемещается по осям X/Y/Z, в то время как две оси вращения (A/B/C) одновременно наклоняются и поворачиваются. |
Допуск ±0,008 мм; |
Сложные аэрокосмические импеллеры, органические протезные поверхности и геометрия с глубокими подрезами. |
|
Токарные станки с ЧПУ |
Цилиндрическая заготовка вращается с высокой частотой вращения, а одноточечный инструмент перемещается по осевым/радиальным траекториям. |
Допуск ±0,010 мм; |
Осесимметричные валы, прецизионные подшипниковые втулки, концентрические ступицы и наружная/внутренняя резьба. |
|
Многозадачность на токарном станке |
Вращательное индексирование шпинделя в сочетании с приводными моторизованными режущими инструментами в единой рабочей зоне. |
Допуск ±0,005 мм; |
Гидравлические золотники с высокой концентричностью, фрезерованные фитинги для аэрокосмической отрасли и комплектные узлы, собираемые за один цикл. |
В практическом прототипировании осесимметричные точеные элементы следует оставлять на токарных станках с ЧПУ, чтобы минимизировать время цикла, тогда как сложные конструктивные корпуса требуют одновременной многоосевой кинематики для исключения кумулятивных ошибок, возникающих при ручной переналадке.
Как принципы субтрактивного производства регулируют удаление материала?
Производственные процессы, основанные на удалении лишнего сырья, функционируют посредством контролируемого процесса. физическая деформация сдвига За счет использования закаленных канавок, которые подвергают металлическую заготовку сдвиговой нагрузке, превышающей ее пределы, вдоль узких плоскостей деформации. При этом режущая кромка проникает в заготовку с калиброванной скоростью поверхности. (например, Vc = 350–500 м/мин для алюминия 6061-T6)Приложенная механическая энергия преобразуется в локализованную тепловую энергию в основной плоскости сдвига. Последовательное срезание избыточного материала приводит к образованию непрерывной или фрагментированной стружки для достижения гладкой поверхности с шероховатостью Ra 0,8 мкм за чистовые проходы. Тем не менее, в материалах с низкой теплопроводностью или высокой эластичностью вибрации инструмента и эффекты пружинения создают строгие ограничения на допуски, которые могут быть достигнуты.
- Сдвиговое воздействие: Микропластическая сдвиговая деформация за пределами пределов плоскости скольжения кристалла.
- Диапазон качества обработки поверхности: Ra от 0,8 мкм (чистовая обработка) до 3,2 мкм (черновая обработка).
- Теплопередача: Быстрое удаление стружки с переносом тепловой энергии от внутреннего трения.
Чтобы развеять любые заблуждения, встречающиеся в цехах относительно процессов механической обработки, механику обработки можно упростить до четырехэтапного микроструктурного цикла за один оборот фрезы:
- Шаг 1: Упругое сжатие и скольжение в первичной зоне сдвига: закалённая твердосплавная кромка режущего инструмента прорезает обрабатываемый материал, вызывая упругое сжатие. После того, как механическая нагрузка при резании превышает предел текучести сплава, атомы начинают скользить через кристаллографические границы зерен в первичной зоне сдвига, отделяя стружку.
- Шаг 2: Трение стружки и вторичной зоны сдвига: отслаивающийся материал стружки перемещается вдоль передней поверхности режущего инструмента при очень высоком уровне локализованных напряжений. Трение настолько интенсивное, что на границе раздела инструмент-стружка возникают скачки температуры до 600–800 °C, что требует нанесения специальных покрытий на инструмент, таких как AlTiN или TiCN, для предотвращения износа в виде кратеров.
- Шаг 3: Механизм рассеивания тепла и удаления стружки: Для сплавов с хорошими тепловыми свойствами, таких как алюминий 6061-T6 с теплопроводностью от 130 до 167 Вт/(м·К), более 80 процентов тепла, выделяемого в процессе резания, уходит через зону контакта инструмента и стружки, рассеиваясь через образующуюся кудрявую стружку. С другой стороны, плохое удаление стружки приводит к чрезмерному накоплению тепла, что изменяет размеры детали сверх допуска ±0,01 мм.
- Шаг 4: Трение о боковую поверхность инструмента и упругое восстановление: При прохождении полированной поверхности через зазор на боковой поверхности инструмента в этой зоне происходит незначительное упругое восстановление. Балансировка скорости вращения шпинделя и малая глубина резания от 0,10 до 0,15 мм срезают этот пограничный слой, обеспечивая стабильную чистоту поверхности Ra 0,8 мкм.
Главный вывод для инженеров: Точная обработка предполагает поддержание динамики удаления стружки. Когда скорость подачи инструмента слишком сильно снижается, канавки инструмента полируют и трутся вместо того, чтобы резать, что приводит к локальному упрочнению и термическому выходу инструмента из строя.
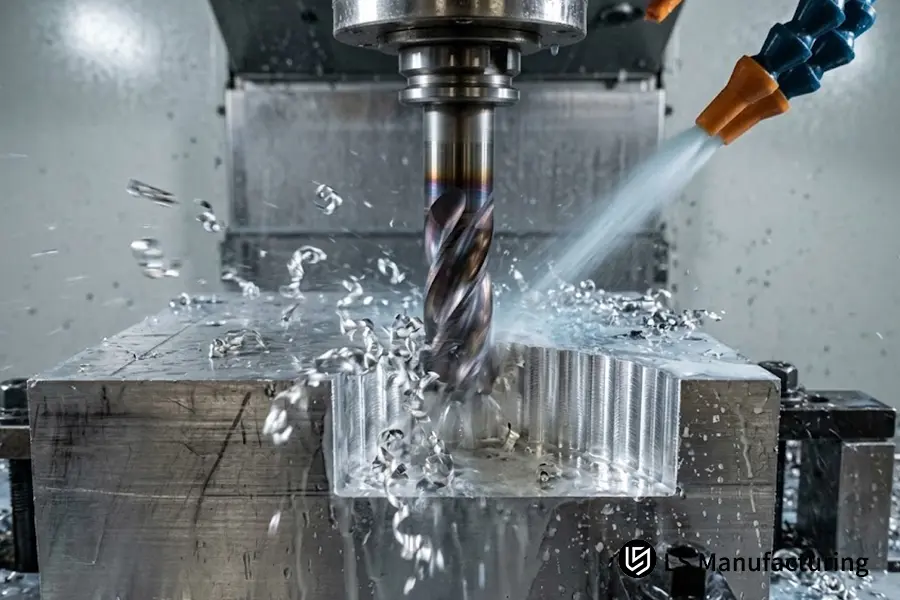
Рисунок 1: Многолезвийная твердосплавная концевая фреза, выполняющая высокоскоростную резку алюминиевого блока 6061-T6 с отводом стружки под высоким давлением охлаждающей жидкости.
Какие основные виды операций резки на станках с ЧПУ существуют?
Кинематические принципы, применяемые в Процессы резки на станках с ЧПУ Эти операции можно разделить на фрезерование торцов, периферийное профилирование боковой поверхности и осевое сверление. Они включают черновую обработку вдоль оси Z на большую глубину (от 2,0 до 5,0 мм) перед чистовой обработкой с шагом 0,10 до 0,20 мм для достижения чистоты поверхности Ra 0,8 мкм. Операции определяются жестким креплением шпинделя и углами зацепления фрезы. Однако существуют физические ограничения, препятствующие их выполнению в случаях обработки глубоких внутренних полостей из-за большой длины инструмента по сравнению с его диаметром.
- Основные операции: Торцевое фрезерование, периферийное профилирование, прецизионное сверление и расточка.
- Стратегия глубины вырубки: Глубина черновой обработки (от 2,0 до 5,0 мм) против шага чистовой обработки (от 0,10 до 0,20 мм)
- Базовый поверхностный выход: Чистовая фрезеровка с шероховатостью Ra 0,8 мкм при жестком креплении шпинделя.
Кинематика торцевого фрезерования в сравнении с профилированием периферийной стороны.
Фрезерование торцевой поверхности Обработка включает в себя использование вставок, устанавливаемых вокруг плоской поверхности инструментов большого диаметра. Основная резка выполняется перпендикулярно оси шпинделя, образуя широкие плоские базовые плоскости с регулируемым качеством обработки Ra 1,6 мкм. Периферийное профилирование включает удаление материала с помощью винтовых канавок по периметру инструмента. Точность бокового профилирования определяет прямолинейность вертикальных стенок и периметры полостей, хотя чрезмерная радиальная глубина резания приводит к существенным боковым отклонениям, вызывая конусность вертикальных стенок.
Высокоточное сверление отверстий: прерывистое сверление против одноточечного расточки.
Процесс сверления отверстий требует применения специальных методов вращения в зависимости от требуемых допусков. При обычном прерывистом сверлении используется охлаждающая жидкость под высоким давлением, подаваемая через шпиндель для срезания и удаления стружки во время сверления глубоких отверстий, что обеспечивает точность позиционирования в пределах ±0,05 мм. В ситуациях, когда необходимы точные допуски от ±0,005 мм до ±0,01 мм, оператор станка переходит от использования спирального сверла к регулируемым одноточечным расточным оправкам. Расточная обработка выполняется по одной касательной линии, что исключает любое смещение инструмента и влияет на округлость отверстия из-за первоначального смещения сверла.
Общее правило: в случае конструкционных деталей перед профилированием необходимо сначала установить плоскую базовую поверхность с помощью торцевого фрезерования.
Какие материалы лучше всего подходят для высокоскоростной резки на станках с ЧПУ?
Материалы, используемые в машиностроении, значительно различаются по своей пригодности для обработки на станках с ЧПУ из-за различий в диапазонах прочности на сдвиг, теплопроводности и твердости. Сплавы с теплопроводностью более чем 100 Вт/(м·К) Может выдерживать высокую скорость резания Vc = 350–500 м/мин и жесткие допуски по размерам ±0,01 мм. С другой стороны, тугоплавкие металлы и титановые сплавы, обладающие очень низкой теплопроводностью, 6,7–7,5 Вт/(м·К)требуют низкой скорости резки. Vc = 40–60 м/минЧтобы избежать износа режущих кромок из-за перегрева. Слишком эластичный или твердый материал (HRC 45) приводит к сильной вибрации инструмента, трению и поломке режущей кромки.
- Подходящие заготовки: Алюминий 6061-T6, латунь C360, делрин (POM), предварительно закаленная сталь 4140.
- Критерий теплопроводности: Материалы со значениями >100 Вт/(м·К) позволяют осуществлять быструю резку.
- Ограничение по твердости: Наилучшая обрабатываемость для конструкционных предварительно закаленных сталей: твердость по Роквеллу от HRC 32 до HRC 36.
В приведенной ниже инженерной таблице представлены четыре различных материала для изготовления деталей, а также описаны их режущие свойства, соответствующие линейные скорости и тепловые характеристики:
|
Инженерные материалы |
Теплопроводность |
Рекомендуемая скорость (Вс) |
Обрабатываемость и тепловые характеристики |
|
Алюминий 6061-Т6 |
130–167 Вт/(м·К) |
350–500 м/мин |
Превосходная обрабатываемость; высокая теплоотдача через стружку обеспечивает быстрое время цикла и точность ±0,008 мм. |
|
Нержавеющая сталь 316L |
15,0–16,3 Вт/(м·К) |
80–140 м/мин |
Быстро упрочняется при трении; для поддержания толщины ниже затвердевшего слоя необходимы положительные углы заточки и непрерывная подача. |
|
Титан Ti-6Al-4V |
6,7–7,5 Вт/(м·К) |
40–60 м/мин |
Чрезвычайно низкая теплопроводность приводит к удержанию ≥80% тепла в режущей кромке инструмента; требуется подача охлаждающей жидкости под высоким давлением. |
|
Легированная сталь 4140 (предварительно закаленная) |
42,0–45,0 Вт/(м·К) |
от 120 до 180 м/мин |
Предварительно закаленное состояние (твердость по Роквеллу от 32 до 36) обеспечивает превосходную устойчивость к разрушению стружки и стабильность поверхности с шероховатостью Ra 0,8 мкм. |
При прототипировании новых функциональных компонентов использование легкообрабатываемого алюминия (6061-T6) значительно снижает износ инструмента и время цикла. Если для обеспечения коррозионной стойкости требуется нержавеющая сталь 316L, подача инструмента должна оставаться постоянной, чтобы избежать упрочнения границы сдвига.
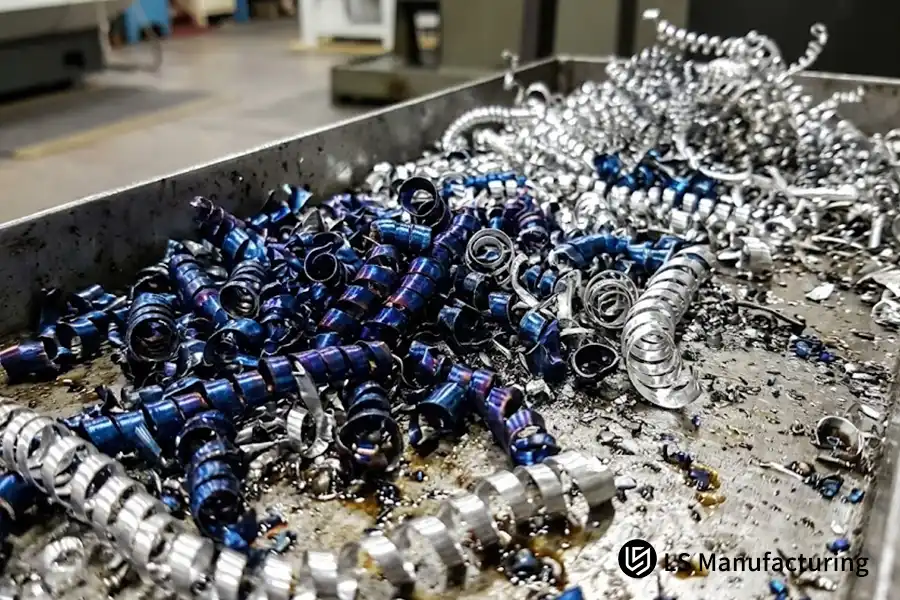
Рисунок 2: Макроизображение процесса образования стружки, иллюстрирующее различия в отводе тепла между окрашенной в синий цвет титановой стружкой и пластичной, волнистой алюминиевой стружкой.
Какие важные ограничения обработки на станках с ЧПУ следует знать начинающим?
Ограничения при обработке на станках с ЧПУ обусловлены вращающейся геометрией фрезы, механическим отклонением инструмента и снятием напряжений в заготовке. Из-за цилиндрической формы фрез, вращающихся вокруг своей оси, невозможно вырезать прямые вертикальные внутренние углы без создания радиуса скругления, равного или превышающего радиус фрезы. Более того, если глубина полости превышает четыре диаметра фрезы (L/D > 4:1), отклонение инструмента приводит к конусности, следам вибрации и существенному снижению точности (более ±0,05 мм). Кроме того, в тонкостенных участках (<1,0 мм) напряжения деформируют заготовки сверх допустимых допусков.
- Геометрическая граница: Минимальный внутренний радиус скругления углов (R >= 0,5 * диаметр фрезы; острые углы с радиусом R0 не допускаются)
- Предельный уровень отклонения инструмента: Соотношение L/D не должно превышать 3:1 во избежание конусности и вибрации.
- Причина искажения: Деформация тонких стенок без опоры толщиной менее 1,0 мм, вызванная напряжением.
Заблуждения новичков против инженерных истин, распространенных на заводе:
- Миф 1: Допуски ±0,005 мм по всем размерам чертежа гарантируют высокое качество компонентов.
- Инженерная реальность:Произвольные требования к точности приводят к неоправданно длительному времени изготовления. Коммерческие допуски от ±0,025 мм до ±0,05 мм удовлетворят более 90% требований к конструкционным элементам без дополнительных затрат на вторичную шлифовку или контроль качества.
- Миф 2: В CAD-геометрии допускаются острые углы карманов под углом 90°.
- Инженерная реальность: Вращающиеся фрезы неизбежно создают внутренний радиус скругления углов. Для создания острых внутренних углов необходимы дорогостоящие дополнительные процессы обработки, такие как электроэрозионная обработка проволокой (ЭЭО) или специальные методы протягивания.
Для обеспечения доступности и простоты изготовления компонентов рекомендуется, чтобы младшие инженеры следовали как минимум трем принципам проектирования с учетом технологичности производства (DFM):
- Правило проектирования 1: Учитывайте радиус внутренних скруглений: всегда делайте внутренние скругления немного больше стандартных радиусов резца (например, укажите R3,2 мм вместо R3,0 мм при использовании концевой фрезы диаметром 6 мм). Это позволит инструменту свободно перемещаться по углам без застревания и предотвратит вибрацию.
- Правило проектирования 2: Ограничьте глубину карманов: никогда не превышайте глубину карманов, в три раза превышающую диаметр фрезы (глубина <= 3 * ширина фрезы). Для глубоких карманов потребуется специальный инструмент для глубокой резки, а скорость резки следует снизить на 50 процентов из-за риска вибрации.
- Правило проектирования 3: Минимальная толщина стенок имеет важное значение: убедитесь, что толщина металлических вертикальных стенок составляет от 1,0 до 1,5 мм (минимум от 1,5 до 2,0 мм для пластика). Тонкие, не имеющие опоры вертикальные ребра имеют тенденцию изгибаться под давлением режущего инструмента, что приводит к конусности и вибрации.
Следование этим правилам проектирования гарантирует, что ваш прототип легко превратится в надежный продукт серийного производства без каких-либо неожиданных изменений в конструкции оснастки.
Как работает технология вычитающей резки: пример создания автомобильного прототипа компанией LS Manufacturing.
Для недавней разработки прототипа поворотного кулака автомобиля инженерам-конструкторам потребовалась прочная несущая скоба, изготовленная методом фрезеровки из алюминий 6061-T6 для проверки кинематики подвески при динамической циклической нагрузке. Размеры заготовки из алюминия были следующими: 180 мм * 120 мм * 65 ммс двумя внутренними подшипниковыми отверстиями, которые необходимо устанавливать с точностью ±0,01 мм, в то время как остальные выступы имели стандартные допуски ±0,05 мм в соответствии с ISO 2768-мЗадача, стоявшая перед конструкторами, заключалась в том, чтобы справиться с тепловым расширением в агрессивных циклах черновой обработки без искажения округлости отверстия и соосности.
Инженеры компании LS Manufacturing решили эту проблему, разделив процесс резки на две термоизолированные операции.
Черновая обработка проводилась с использованием Vc = 420 м/мин и более глубокие пропилы до 3,0 мм с использованием теплопроводности алюминиевого сплава (130–167 Вт/м·К) и отводом более 80% тепла резания за счет удаления стружки. После цикла отдыха в условиях окружающей среды, где полностью исчез эффект теплового расширения, чистовая обработка проводилась с малым радиальным шагом 0,15 мм. Vc = 480 м/минНебольшое зацепление инструмента предотвратило отклонение и вторичные сдвиговые колебания на границе отверстия.
Таким образом, механическая обработка обеспечила стабильность допуска по размерам на уровне ±0,008 мм, и качество поверхности Достигнуто значение Ra 0,8 мкм. Коэффициент текучести прототипов компонентов снизился с 16,8% до 4,2%, а эффективность цикла обработки повысилась на 12,5%. В данном исследовании показано, что точность допусков достигается не за счет высоких скоростей вращения шпинделя, а за счет сбалансированных сил сдвига, теплоотвода и жесткости зажимных приспособлений.
Источник данных и проверка: Технический журнал цеха LS Manufacturing № AUTO-2026-104 (проверено эмпирически по базе данных LS Manufacturing за 2025-2026 годы, общий размер выборки >800 партий).
Часто задаваемые вопросы
В чём основное различие между фрезерованием и токарным станком с ЧПУ?
Основное различие заключается в кинематике взаимодействия инструмента и заготовки. Во время Токарная обработка на станке с ЧПУВ фрезерном станке с ЧПУ цилиндрическая заготовка вращается с высокой частотой вращения, в то время как одноточечные инструменты совершают линейное движение для выполнения аксиально-симметричной резки. Во время фрезерования на станке с ЧПУ многоточечные режущие инструменты вращаются с очень высокой частотой вращения, в то время как заготовка остается неподвижной и совершает движения вдоль координатных осей. В компании LS Manufacturing эти процессы часто комбинируются для создания многофункциональных обрабатывающих центров, позволяющих минимизировать ошибки, связанные с оснасткой.
Почему при резке на станках с ЧПУ выделяется так много тепла?
Нагрев происходит из-за процесса пластической деформации в первичной зоне сдвига и сухого скользящего трения во вторичной зоне сдвига между стружкой и передней кромкой инструмента. В случае низкой теплостойкости при резке легированных металлов необходимо тщательно контролировать температуру режущей кромки инструмента. Инженеры компании LS Manufacturing разработали систему теплоотвода, обеспечивающую практически весь отвод тепла в стружку.
Может ли обработка на станках с ЧПУ обеспечить получение внутренних вертикальных углов с точностью до 90 градусов?
Нет, это невозможно. Поскольку вращающиеся фрезы имеют определенный цилиндрический радиус, любые внутренние вертикальные углы будут иметь как минимум тот же радиус, что и фреза. Всякий раз, когда возникает необходимость в прямых внутренних углах, LS Manufacturing Для устранения оставшихся скруглений будет использована дополнительная электроэрозионная обработка с погружением, а проектирование с очень большими радиусами окажется более экономически эффективным.
Всегда ли выгодно запрашивать более высокие допуски, например, ±0,005 мм?
Нет. Пропуски в диапазоне от ±0,025 мм до ±0,05 мм, характерные для коммерческих стандартов, гарантируют превосходную посадку, форму и функциональность более чем в 90% всех конструкционных узлов. Более высокие допуски от ±0,005 мм до ±0,01 мм требуют более низких скоростей подачи, многократных проходов пружины, систем контроля температуры и проверки с помощью координатно-измерительной машины (КИМ), что делает все дорогостоящим, но не улучшает функциональность не сопрягаемых поверхностей.
Заключение
Знание Физика процесса вычитающей резки на станках с ЧПУ позволяет преобразовывать точную геометрию CAD-моделей в практичные и критически важные механические узлы. Стандарты точности ±0,01 мм — это не просто компьютерные допуски, а результат баланса крутящего момента шпинделя, образования стружки, тепловыделения и зажима заготовки. Учитывая реалии производства, компания LS Manufacturing обеспечивает строгие процедуры кинематической проверки для всех прототипов и серийных партий.
Для исследователей в университеты, инженеры-прототиписты и покупатели Для тех, кто хотел бы изучить технологичность спецификаций GD&T, обеспечение технологичности производства помогает избежать структурных деформаций и задержек с изготовлением оснастки. Если вы изучаете ограничения скорости резания, деформации тонких стенок или прочности материала на сдвиг в многоосевых условиях, наша команда инженеров-технологов с удовольствием примет участие в научных дискуссиях и экспертной оценке чертежей на предмет технологичности. Вы можете связаться с нами по телефону (+86 185 6675 9667), обсуждайте кинематические уравнения с нашей технической командой по электронной почте (info@lsrpf.com) или ознакомьтесь с нашими возможностями проверки размеров по адресу https://lsrpf.com/.
Дополнительная литература: Станки с ЧПУ против 3D-печати для изготовления корпусов аккумуляторных батарей электромобилей: как выбрать?