Deutsch



TL;DR: CNC-Bearbeitung ist ein automatisierter Prozess, der subtraktive Verfahren zur Herstellung von Teilen aus festen Materialien nutzt. Durch die kontrollierte Bewegung von Schneidwerkzeugen wird das Material schrittweise schichtweise abgetragen, wobei die Präzisionstoleranzen eingehalten werden. ±0,005 mm bis ±0,01 mm gemäß ISO 2768-f-NormenDie
Im Falle von unerfahrenen Maschinenbaukonstrukteuren und Auszubildenden im Einkauf, die sich erstmals mit computergesteuerter Fertigung befassen, besteht der Unterschied zwischen CAD-Geometrien und physikalische Prinzipien Die Spanbildung kann schwer zu erkennen sein. Mechanisches Schneiden ist mehr als nur digitales Schneiden; es beinhaltet die Anwendung von Scherspannungen durch den Schneidkopf, die die Streckgrenze des Materials entlang bestimmter kristallographischer Gleitebenen überschreiten. Hier finden Sie eine einfache Einführung in die Grundlagen der subtraktiven Schneidkinematik sowie unsere Materialanalyse zur Abgrenzung der Betriebsparameter.
Grundlagen der Präzisionsbearbeitung – Wichtigste Punkte
- Materialscherverfahren: Der grundlegende Prozess der CNC-Bearbeitung besteht in der mechanischen Scherung von Werkstoffen, wodurch die Materialkristalle entlang der Scherebenen gleiten, anstatt zu schmelzen und sich abzunutzen.
- Toleranzkategorie: Die Toleranzen des Werkstücks lassen sich grundsätzlich in zwei Kategorien einteilen: Standardbearbeitung (±0,025 mm bis ±0,05 mm) und Werkzeuggenauigkeit (±0,005 mm bis ±0,01 mm).
- Wärmeableitungsmethode: Die Spanbildung wird zur primären Methode der Wärmeabfuhr; Aluminiumlegierungen geben über 80 % der Wärme aus Schneidvorgängen ab, indem sie Wärmeleitfähigkeiten von 130 bis 167 W/(m·K) nutzen, um die Schneidwärme über die Spanbildung abzuführen.
- Geometrische Einschränkungen: Die Geometrie des Rotationsfräsers erfordert einen minimalen inneren Eckenradius (R ≥ 0,5 mal Fräserdurchmesser), wodurch scharfe innere 90-Grad-Ecken vermieden werden.
Über den Autor dieses Leitfadens
Dieser technische Leitfaden wurde von Gloria verfasst. Schnelles Prototyping Experte für schnelle Fertigung mit über 15 Jahren Erfahrung in der Präzisionstechnik bei LS ManufacturingFür DFM-Fallstudien und Tutorial-Videos können Sie sich ganz einfach an Gloria wenden. Unser Fertigungsausbilder auf LinkedInDie
Was ist CNC-Bearbeitung und wie funktioniert die Computerschnittstelle?
CNC-Bearbeitung (Computergesteuerte numerische Bearbeitung) CNC-Bearbeitung bezeichnet eine subtraktive Automatisierungstechnologie zur Herstellung physischer Teile anhand digitaler Konstruktionen durch Werkzeugwegprogrammierung mittels Computersteuerung. Der Kernmechanismus der CNC-Bearbeitung besteht darin, dass die Maschinensteuerung alphanumerische G-Code-Eingaben in Bewegungen der Servomotoren umsetzt, welche die Schneidwerkzeuge entlang mehrachsiger Schlitten rotieren lassen, um überschüssiges Rohmaterial abzutragen. Die üblichen Frästoleranzen liegen zwischen ±0,025 mm und ±0,05 mm. ISO 2768-mKalibrierte Maschinen erreichen Toleranzen von ±0,005 mm bis ±0,01 mm bei kritischen Passdurchmessern. Dennoch gibt es stets physikalische Grenzen, die durch die Werkzeugreichweite, die Spindelsteifigkeit und die Unmöglichkeit, rechtwinklige Innenecken ohne Radiusbearbeitung zu entfernen, bedingt sind.
- Prozesstyp: Subtraktive, computergesteuerte Materialabtragung durch mechanische Scherung
- Standardtoleranzbereich: ±0,025 mm bis ±0,05 mm (allgemeine ISO 2768-m) bis hinunter zu ±0,005 mm (präzise ISO 2768-f)
- Primärprozess: Servointerpolation von G-Code-Werkzeugwegen
Zur Auswahl der geeigneten Maschinenkonfiguration finden Sie hier eine Tabelle, die vier Haupttypen von CNC-Maschinen hinsichtlich Mechanismus, Präzision und geometrischer Eignung vergleicht:
|
Prozessvariante |
Kinematischer Mechanismus |
Typische Toleranz und Oberflächenbeschaffenheit |
Optimale geometrische Anwendungen |
|
3-Achs-CNC-Fräsen |
Werkstück auf dem Tisch fixiert; rotierendes Werkzeug bewegt sich entlang orthogonaler linearer Achsen X, Y und Z. |
Toleranz ±0,025 mm; |
Planare Montageflächen, flache Aussparungen, gestufte Halterungen und Standard-Durchgangslochmuster. |
|
5-Achs-Simultanfräsen |
Das Werkzeug bewegt sich entlang der X-, Y- und Z-Achse, während sich zwei Rotationsachsen (A/B/C) gleichzeitig neigen und schwenken. |
Toleranz ±0,008 mm; |
Komplexe Laufräder für die Luft- und Raumfahrt, organische Prothesenoberflächen und tiefe Hinterschnitt-Entformungsgeometrien. |
|
CNC-Drehmaschine |
Ein zylindrisches Werkstück rotiert mit hoher Drehzahl, während ein Einpunktwerkzeug axiale/radiale Bahnen abfährt. |
Toleranz ±0,010 mm; |
Achsensymmetrische Wellen, Präzisionslagerbuchsen, konzentrische Naben und Außen-/Innengewinde. |
|
Fräs-Dreh-Multitasking |
Rotationsspindel-Indexierung kombiniert mit angetriebenen motorisierten Schneidwerkzeugen in einem einheitlichen Arbeitsbereich. |
Toleranz ±0,005 mm; |
Hochkonzentrizitätsfähige Hydraulikspulen, gedrehte und gefräste Luft- und Raumfahrtarmaturen sowie komplette Baugruppen, die in einer Aufspannvorrichtung montiert werden können. |
Bei der praktischen Prototypenfertigung sollten rotationssymmetrische Drehteile auf CNC-Drehmaschinen bearbeitet werden, um die Zykluszeiten zu minimieren. Komplexe Gehäusekonstruktionen hingegen erfordern eine simultane Mehrachsenkinematik, um kumulative Stapelfehler durch manuelles Nachspannen zu vermeiden.
Wie regeln die Prinzipien der subtraktiven Fertigung den Materialabtrag?
Subtraktive Fertigungsprozesse funktionieren über gesteuerte physikalische Scherverformung durch den Einsatz gehärteter Nuten, die das Werkstück entlang schmaler Verformungsebenen einer Scherbeanspruchung über seine Grenzen hinaus aussetzen. Dabei dringt die Schneide mit kalibrierten Umfangsgeschwindigkeiten in das Werkstück ein. (z. B. Vc = 350 bis 500 m/min für Aluminium 6061-T6)Die aufgebrachte mechanische Energie wird in der primären Scherebene in lokalisierte Wärmeenergie umgewandelt. Durch das fortschreitende Abscheren des überschüssigen Materials entstehen kontinuierliche oder fragmentierte Späne, wodurch in den Schlichtbearbeitungen glatte Oberflächen mit einer Rauheit von Ra 0,8 μm erzielt werden. Bei Werkstoffen mit geringer Wärmeleitfähigkeit oder hoher Elastizität schränken Werkzeugschwingungen und Rückfederungseffekte die erreichbaren Toleranzen jedoch stark ein.
- Scherwirkung: Mikroplastische Scherverformung jenseits der Kristallgleitebenengrenzen
- Oberflächenbeschaffenheit: Ra 0,8 μm (Schlichtfräsgänge) bis Ra 3,2 μm (Schruppfräsgänge)
- Wärmeübertragung: Schneller Spanabtrag, der Wärmeenergie aus der inneren Reibung abführt
Um jegliche Missverständnisse in Bezug auf Bearbeitungsprozesse in Werkstätten auszuräumen, lässt sich die Bearbeitungsmechanik auf einen vierstufigen mikrostrukturellen Zyklus pro Umdrehung des Schneidwerkzeugs vereinfachen:
- Schritt 1: Elastische Kompression und Gleiten in der primären Scherzone: Die gehärtete Hartmetallschneide des Werkzeugs durchtrennt das Werkstück und verursacht dabei elastische Kompression. Sobald die mechanische Schnittkraft die Streckgrenze der Legierung überschreitet, gleiten die Atome in der primären Scherzone entlang der kristallographischen Korngrenzen und trennen so die Späne.
- Schritt 2: Spanfluss und Reibung in der sekundären Scherzone: Das abgelöste Spanmaterial bewegt sich entlang der Spanfläche des Schneidwerkzeugs unter sehr hoher lokaler Spannung. Die Reibung ist so intensiv, dass an der Werkzeug-Span-Kontaktfläche Temperaturspitzen von bis zu 600 °C bis 800 °C auftreten. Um Kraterverschleiß zu vermeiden, sind spezielle Werkzeugbeschichtungen wie AlTiN oder TiCN erforderlich.
- Schritt 3: Wärmeabfuhr und Spanauswurf: Bei Legierungen mit guten thermischen Eigenschaften, wie z. B. Aluminium 6061-T6 mit einer Wärmeleitfähigkeit von 130 bis 167 W/(m·K), entweichen über 80 Prozent der beim Zerspanen entstehenden Wärme über die austretenden, spiralförmigen Späne an der Werkzeug-Span-Kontaktfläche. Ein unzureichender Spanauswurf hingegen führt zu einer übermäßigen Wärmeentwicklung, die die Bauteilabmessungen um mehr als ±0,01 mm verändern kann.
- Schritt 4: Werkzeugflankenreibung und Rückfederung: Beim Durchlaufen des Werkzeugflankenspiels durch die polierte Oberfläche tritt an dieser Grenzfläche eine geringe Rückfederung auf. Durch die Abstimmung der Spindeldrehzahl und geringe Schlichtschnitttiefen von 0,10 mm bis 0,15 mm wird diese Grenzschicht abgeschert, was zu einer gleichmäßigen Oberflächenrauheit von Ra 0,8 μm führt.
Wichtig für Ingenieure: Präzise Bearbeitung erfordert die Aufrechterhaltung der Spanabfuhrdynamik. Sinkt die Werkzeugvorschubgeschwindigkeit zu stark ab, reiben und polieren die Werkzeugnuten, anstatt Material abzutragen. Dies führt zu lokaler Verfestigung und thermischem Werkzeugversagen.
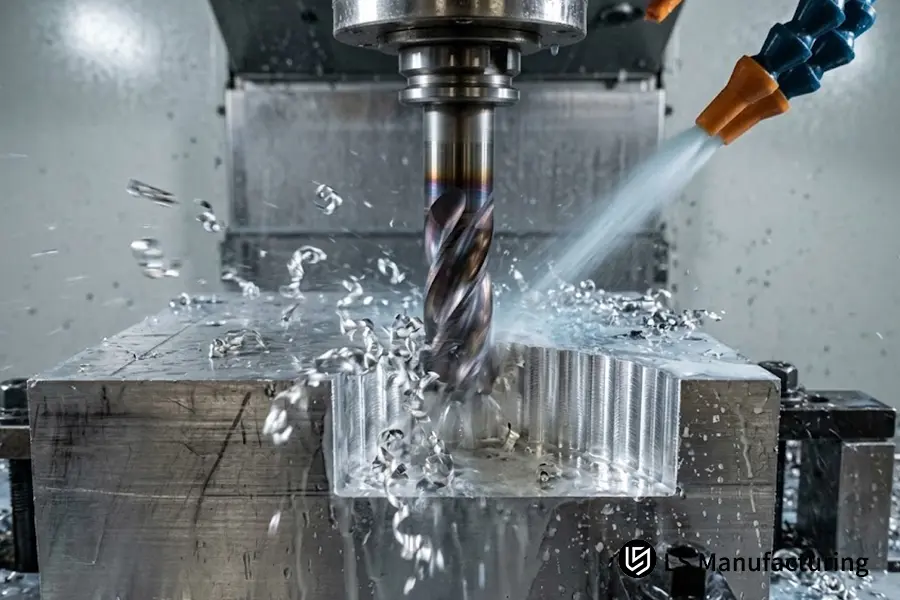
Abbildung 1: Ein Mehrschneider-Hartmetall-Schaftfräser führt subtraktives Hochgeschwindigkeitsschneiden an einem 6061-T6 Aluminiumblock durch, wobei unter Hochdruck stehendes Kühlmittel die spiralförmigen Späne abführt.
Was sind die wichtigsten Arten von CNC-Schneidvorgängen?
angewandte kinematische Prinzipien CNC-Schneidprozesse Die Bearbeitungsprozesse lassen sich in Planfräsen, Umfangsprofilieren und Axialbohren unterteilen. Dabei werden Schruppbearbeitungen entlang der Z-Achse in großen Tiefen (2,0 mm bis 5,0 mm) durchgeführt, bevor die Schlichtbearbeitung mit Zustellungen von 0,10 mm bis 0,20 mm erfolgt, um eine Oberflächenrauheit von Ra 0,8 μm zu erzielen. Die Bearbeitungsprozesse sind durch starre Spindelaufspannung und Eingriffswinkel der Werkzeuge definiert. Bei tiefen Innentaschen stoßen die Bearbeitungsprozesse jedoch aufgrund der im Vergleich zum Werkzeugdurchmesser großen Werkzeuglängen an physikalische Grenzen.
- Kernprozesse: Planfräsen, Umfangsprofilieren, Präzisionsbohren und -ausdrehen
- Schnitttiefenstrategie: Schrupptiefe (2,0 mm bis 5,0 mm) vs. Schlichtüberlappung (0,10 mm bis 0,20 mm)
- Basis-Oberflächenausgabe: Feinfräsen mit Ra 0,8 μm unter starrer Spindelaufspannung
Kinematik des Stirnfräsens im Vergleich zum Seitenprofilfräsen
Planfräsen Das Verfahren umfasst Wendeschneidplatten, die um die ebene Fläche von Werkzeugen mit großem Durchmesser eingesetzt werden. Der Hauptschnitt erfolgt orthogonal zur Spindelachse, wodurch breite, ebene Bezugsflächen mit einer Oberflächenrauheit von Ra 1,6 μm entstehen. Die Umfangsprofilierung erfolgt durch Materialabtrag mittels spiralförmiger Nuten am Werkzeugumfang. Die Genauigkeit der Umfangsprofilierung bestimmt die Geradheit der vertikalen Wände und die Kavitätenumfänge. Eine zu große radiale Schnitttiefe führt jedoch zu erheblichen seitlichen Abweichungen, die eine Maßabweichung der vertikalen Wände zur Folge haben.
Präzisionslochherstellung: Tieflochbohren vs. Einpunktbohren
Das Bohren von Löchern erfordert je nach geforderten Toleranzen spezifische Rotationstechniken. Beim herkömmlichen Tieflochbohren wird Kühlmittel unter Hochdruck durch die Spindel geleitet, um die Späne beim Bohren tiefer Löcher abzutransportieren und eine Positioniergenauigkeit von ±0,05 mm zu gewährleisten. Sind präzise Toleranzen von ±0,005 mm bis ±0,01 mm erforderlich, wechselt der Maschinenbediener vom Spiralbohrer zum verstellbaren Einpunkt-Bohrstangenbohrer. Die Bohrung erfolgt tangential, wodurch ein Verlaufen des Werkzeugs und eine damit verbundene Unrundheit des Lochs aufgrund der anfänglichen Bohrerdrift vermieden werden.
Faustregel: Bei Strukturbauteilen muss vor dem Profilieren zunächst eine ebene Bezugsfläche mittels Planfräsen hergestellt werden.
Welche Materialien eignen sich am besten für das Hochgeschwindigkeits-CNC-Schneiden?
Die Eignung von Werkstoffen für die CNC-Bearbeitung variiert aufgrund unterschiedlicher Scherfestigkeit, Wärmeleitfähigkeit und Härte erheblich. Legierungen mit einer Wärmeleitfähigkeit von mehr als 100 W/(m·K) Sie halten hohen Schnittgeschwindigkeiten von Vc = 350 bis 500 m/min und engen Maßtoleranzen von ±0,01 mm stand. Im Gegensatz dazu weisen hochschmelzende Metalle und Titanlegierungen eine sehr geringe Wärmeleitfähigkeit auf. 6,7 bis 7,5 W/(m·K), erfordern niedrige Schnittgeschwindigkeit, Vc = 40 bis 60 m/minUm eine Beschädigung der Schneidkanten durch Überhitzung zu vermeiden, ist es wichtig, die richtige Härte zu wählen. Zu elastisches oder hartes Material (HRC 45) führt zu starken Werkzeugvibrationen, Reibung und Werkzeugbruch.
- Geeignete Werkstücke: Aluminium 6061-T6, Messing C360, Delrin (POM), vorgehärteter Stahl 4140
- Kriterium der Wärmeleitfähigkeit: Materialien mit Werten >100 W/(m·K) ermöglichen ein schnelles Schneiden
- Härtebegrenzung: Beste Bearbeitbarkeit bei HRC 32 bis HRC 36 für vorgehärtete Baustähle
Die nachfolgende Tabelle stellt vier verschiedene Fertigungswerkstoffe vor und beschreibt deren Schneideigenschaften, geeignete Schnittgeschwindigkeiten und thermische Eigenschaften:
|
Technischer Werkstoff |
Wärmeleitfähigkeit |
Empfohlene Geschwindigkeit (Vc) |
Bearbeitbarkeit und thermisches Verhalten |
|
6061-T6 Aluminium |
130 bis 167 W/(m·K) |
350 bis 500 m/min |
Hervorragende Bearbeitbarkeit; hohe Wärmeabfuhr durch die Späne ermöglicht kurze Zykluszeiten und eine Präzision von ±0,008 mm. |
|
Edelstahl 316L |
15,0 bis 16,3 W/(m·K) |
80 bis 140 m/min |
Durch Reibung verfestigt sich das Material schnell; daher sind positive Spanwinkel und kontinuierlicher Vorschub erforderlich, um unterhalb der verfestigten Schicht zu bleiben. |
|
Ti-6Al-4V Titan |
6,7 bis 7,5 W/(m·K) |
40 bis 60 m/min |
Extrem niedrige Wärmeleitfähigkeit führt dazu, dass ≥80% der Wärme an der Werkzeugschneide eingeschlossen werden; erfordert Hochdruck-Kühlmittelflutung. |
|
4140 Legierter Stahl (vorgehärtet) |
42,0 bis 45,0 W/(m·K) |
120 bis 180 m/min |
Der vorgehärtete Zustand (HRC 32 bis 36) bietet eine ausgezeichnete Spanbruchfestigkeit und Oberflächenstabilität mit einer Rauheit von Ra 0,8 μm. |
Bei der Prototypenentwicklung neuer Funktionsbauteile reduziert die Verwendung von Automatenaluminium (6061-T6) den Werkzeugverschleiß und die Zykluszeit deutlich. Ist aufgrund der Korrosionsbeständigkeit Edelstahl 316L erforderlich, müssen die Werkzeugvorschübe konstant bleiben, um eine Kaltverfestigung der Scherzone zu vermeiden.
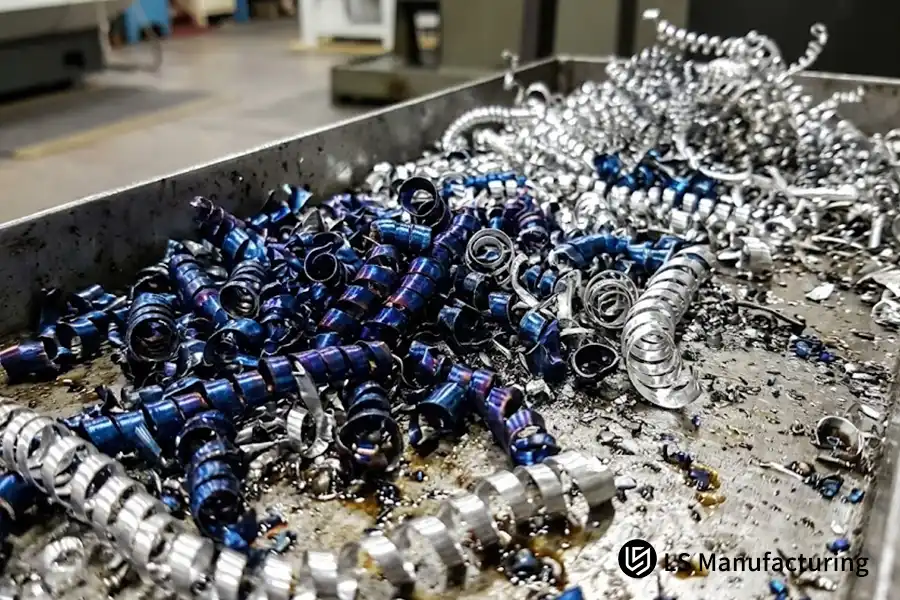
Abbildung 2: Makroansicht der Spanbildung zur Veranschaulichung der Unterschiede in der Wärmeabfuhr zwischen wärmegefärbten blauen Titanspänen und duktilen, gekräuselten Aluminiumspänen.
Welche wichtigen Einschränkungen bei der CNC-Bearbeitung sollten Anfänger kennen?
Die Einschränkungen bei der CNC-Bearbeitung ergeben sich aus der Geometrie des rotierenden Fräsers, der mechanischen Werkzeugdurchbiegung und der Spannungsentlastung im Rohmaterial. Aufgrund der zylindrischen Form der um ihre eigene Achse rotierenden Fräser ist es unmöglich, rechtwinklige vertikale Innenwinkel ohne einen Abrundungsradius zu bearbeiten, der gleich oder größer als der Radius des Fräsers ist. Ist die Tiefe der Aussparung größer als das Vierfache des Fräserdurchmessers (L/D > 4:1), führt die Werkzeugdurchbiegung zu Konizität, Rattermarken und erheblichen Präzisionsverlusten (mehr als ±0,05 mm). Bei dünnwandigen Abschnitten (< 1,0 mm) führen die Spannungen zudem zu Verformungen der Werkstücke, die die zulässigen Toleranzen überschreiten.
- Geometrische Grenze: Minimale Innenradien der Ecken (R >= 0,5 * Fräserdurchmesser; scharfe Ecken mit R0 sind nicht möglich)
- Durchbiegungsgrenze für das Werkzeug: Das L/D-Verhältnis darf 3:1 nicht überschreiten, um Verjüngung und Rattern zu vermeiden.
- Ursache der Verzerrung: Spannungsinduzierte Verformung in ungestützten dünnen Wänden mit einer Dicke von weniger als 1,0 mm
Irrtümer von Anfängern vs. Erkenntnisse aus der Praxis in der Fertigung:
- Mythos 1: Toleranzen von ±0,005 mm bei allen Zeichnungsmaßen gewährleisten qualitativ hochwertige Bauteile.
- Technische Realität:Willkürliche Präzisionsvorgaben führen zu unnötig langen Fertigungszeiten. Kommerzielle Toleranzen von ±0,025 mm bis ±0,05 mm genügen für über 90 % aller Strukturpassungen, ohne dass zusätzliche Kosten für Nachbearbeitung oder Inspektion anfallen.
- Mythos 2: Scharfe 90°-Taschenecken sind in der CAD-Geometrie zulässig.
- Technische Realität: Rotierende Fräser erzeugen zwangsläufig einen Innenradius. Die Herstellung scharfer Innenecken erfordert teure Nachbearbeitungsprozesse wie Drahterodieren (Electrical Discharge Machining) oder spezielle Räumtechniken.
Um sicherzustellen, dass die Bauteile kostengünstig und einfach herzustellen bleiben, wird Nachwuchsingenieuren empfohlen, mindestens drei Richtlinien für fertigungsgerechtes Design (DFM) zu befolgen:
- Gestaltungsregel 1: Radius an Innentaschen zulassen: Innenverrundungen sollten immer etwas größer als der Standard-Fräserradius sein (z. B. R3,2 mm statt R3,0 mm bei Verwendung eines 6-mm-Schaftfräsers angeben). Dadurch kann sich das Werkzeug ohne Blockieren um die Ecken bewegen und ein Rattern wird verhindert.
- Gestaltungsregel 2: Taschentiefe begrenzen: Die Taschentiefe darf niemals das Dreifache des Fräserdurchmessers überschreiten (Tiefe ≤ 3 * Fräserbreite). Für tiefe Taschen sind spezielle Tiefschnittwerkzeuge erforderlich, und die Schnittgeschwindigkeit sollte aufgrund der Gefahr von Rattern um 50 Prozent reduziert werden.
- Gestaltungsregel 3: Mindestwandstärke ist unerlässlich: Metallische Vertikalwände müssen eine Mindestwandstärke von 1,0 mm bis 1,5 mm aufweisen (bei Kunststoffen mindestens 1,5 mm bis 2,0 mm). Dünne, ungestützte Vertikalrippen neigen unter dem Druck des Schneidwerkzeugs zum Durchbiegen und verursachen dadurch Verformungen und Rattern.
Die Einhaltung dieser Konstruktionsregeln garantiert, dass Ihr Prototypenteil problemlos in eine zuverlässige Serienproduktion überführt werden kann, ohne dass unerwartete Änderungen an Ihren Werkzeugen erforderlich sind.
Wie subtraktives Schneiden funktioniert: Fallstudie zur Automobilprototypenfertigung von LS Manufacturing
Für ein kürzlich durchgeführtes Entwicklungsprojekt eines Prototyps für einen Achsschenkel im Automobilbereich benötigten die Konstrukteure eine robuste, aus gefräste Strukturhalterung. 6061-T6 Aluminium zur Überprüfung der Fahrwerkskinematik unter dynamischer zyklischer Belastung. Die Abmessungen des Aluminium-Rohlings waren 180 mm × 120 mm × 65 mm, mit zwei inneren Lagerbohrungen, die mit einer Genauigkeit von ±0,01 mm angepasst werden müssen, während die übrigen Laschen die standardmäßigen strukturellen Toleranzen von ±0,05 mm gemäß ISO 2768-mDie Herausforderung für die Konstrukteure bestand darin, die Wärmeausdehnung bei aggressiven Schrupp- und Schruppzyklen zu beherrschen, ohne die Rundheit der Bohrung und die Koaxialitätsausrichtung zu beeinträchtigen.
Die Ingenieure von LS Manufacturing lösten das Problem, indem sie den Schneidevorgang in zwei thermisch isolierte Arbeitsgänge unterteilten.
Die Vorbearbeitung erfolgte mit Vc = 420 m/min und tiefere Schnitte bis zu 3,0 mm unter Ausnutzung der Wärmeleitfähigkeit der Aluminiumlegierung (130–167 W/m·K) und der Abfuhr von über 80 % der Schnittwärme durch den Abtransport der Späne. Nach der Ruhephase bei Umgebungsbedingungen, in der die gesamte thermische Ausdehnung abgekühlt war, wurde der Schlichtprozess mit einer kleinen radialen Zustellung von 0,15 mm durchgeführt. Vc = 480 m/minDurch den geringen Werkzeugeingriff wurden Durchbiegungen und sekundäre Scherschwingungen an der Bohrungsgrenze verhindert.
Somit gewährleistete der mechanische Prozess die Stabilität der Maßtoleranz bei ±0,008 mm, und die Oberflächenqualität Der Wert Ra 0,8 μm wurde erreicht. Die Ausschussrate der Bauteilprototypen sank von 16,8 % auf 4,2 %, und die Effizienz des Bearbeitungszyklus verbesserte sich um 12,5 %. Diese Fallstudie zeigt, dass die Präzisionstoleranzen nicht durch hohe Spindeldrehzahlen, sondern durch ein ausgewogenes Verhältnis von Scherkräften, Wärmeableitung und Spannvorrichtungssteifigkeit erzielt werden.
Datenquelle & Verifizierung: Technisches Protokoll der LS Manufacturing-Werkstatt #AUTO-2026-104 (Empirisch verifiziert anhand der LS Manufacturing-Werkstattbearbeitungsdatenbank 2025-2026, Gesamtstichprobengröße >800 Chargen).
Häufig gestellte Fragen
Was ist der Hauptunterschied zwischen CNC-Fräsen und CNC-Drehen?
Der Hauptunterschied liegt in der Kinematik des Werkzeug-Werkstück-Eingriffs. Während der CNC-DrehbearbeitungBeim CNC-Fräsen rotiert das zylindrische Werkstück mit hoher Drehzahl, während Einpunktwerkzeuge eine lineare Bewegung ausführen, um einen axialsymmetrischen Schnitt zu erzielen. Beim CNC-Fräsen rotieren Mehrpunktwerkzeuge mit sehr hoher Drehzahl, während das Werkstück stationär bleibt und sich entlang der Koordinatenachsen bewegt. Bei LS Manufacturing werden diese Prozesse häufig kombiniert, um multifunktionale Bearbeitungszentren zu schaffen und so vorrichtungsbedingte Fehler zu minimieren.
Warum entsteht beim CNC-Schneiden so viel Hitze?
Durch die plastische Verformung in der primären Scherzone und die Gleitreibung in der sekundären Scherzone zwischen Span und Spanfläche des Werkzeugs entsteht Wärme. Bei geringer Wärmebeständigkeit beim Schneiden von Legierungen ist eine sorgfältige Temperaturkontrolle der Werkzeugschneide erforderlich. Die Ingenieure von LS Manufacturing haben ein Wärmeableitungssystem entwickelt, das sicherstellt, dass nahezu die gesamte Wärme über die Späne abgeführt wird.
Kann die CNC-Bearbeitung präzise 90-Grad-Innenwinkel erzeugen?
Nein, das ist nicht möglich. Da rotierende Fräser einen definierten zylindrischen Radius besitzen, haben alle inneren vertikalen Ecken mindestens denselben Radius wie der Fräser. Wenn rechtwinklige Innenecken erforderlich sind, LS Manufacturing wird zusätzliches Senkerodieren einsetzen, um die verbleibenden Verrundungen zu beseitigen, während die Gestaltung besonders großer Radien kostengünstiger ist.
Ist es immer von Vorteil, engere Toleranzen wie ±0,005 mm anzufordern?
Nein. Toleranzbereiche von ±0,025 mm bis ±0,05 mm gewährleisten in über 90 % aller Strukturbauteile eine hervorragende Passung, Form und Funktion. Feinere Toleranzbereiche von ±0,005 mm bis ±0,01 mm erfordern geringere Vorschubgeschwindigkeiten, mehrere Federdurchgänge, kontrollierte Temperatursysteme und die Validierung mittels Koordinatenmessmaschine (KMM). Dies verteuert den gesamten Prozess, verbessert aber nicht die Funktionalität nicht zusammenpassender Flächen.
Abschluss
Kenntnisse über Die Physik des subtraktiven Schneidens in der CNC-Bearbeitung ermöglicht die Umsetzung sauberer CAD-Geometrien in praktische und missionskritische mechanische Baugruppen. Toleranzvorgaben von ±0,01 mm ergeben sich nicht allein aus computergestützten Toleranzen, sondern werden durch ein optimales Zusammenspiel von Spindeldrehmoment, Spanbildung, Wärmeentwicklung und Werkstückspannung erreicht. Ausgehend von den Gegebenheiten der Fertigung stellt LS Manufacturing sicher, dass für alle Prototypen und Serienfertigungen strenge kinematische Prüfverfahren angewendet werden.
Für Forscher in Universitäten, Prototypeningenieure und Käufer Wer die Herstellbarkeit von GD&T-Spezifikationen prüfen möchte, kann durch die Sicherstellung der Fertigungstauglichkeit Strukturverformungen und Werkzeugverzögerungen vermeiden. Sollten Sie die Grenzen von Schnittgeschwindigkeiten, Dünnwandverformungen oder der Scherfestigkeit von Materialien in Mehrachsenumgebungen untersuchen, beteiligt sich unser Fertigungstechnik-Team gerne an Fachdiskussionen und begutachtet Zeichnungen hinsichtlich der Machbarkeit. Sie erreichen uns telefonisch (+86 185 6675 9667), sich per E-Mail mit unserem technischen Team über kinematische Gleichungen auszutauschen (info@lsrpf.comOder besuchen Sie unsere Website, um unsere Möglichkeiten zur Dimensionsprüfung unter https://lsrpf.com/ kennenzulernen.
Weiterführende Literatur: CNC-Bearbeitung vs. 3D-Druck für Gehäuse von Elektrofahrzeugbatterien: Wie wählt man die richtige Methode?