 العربية



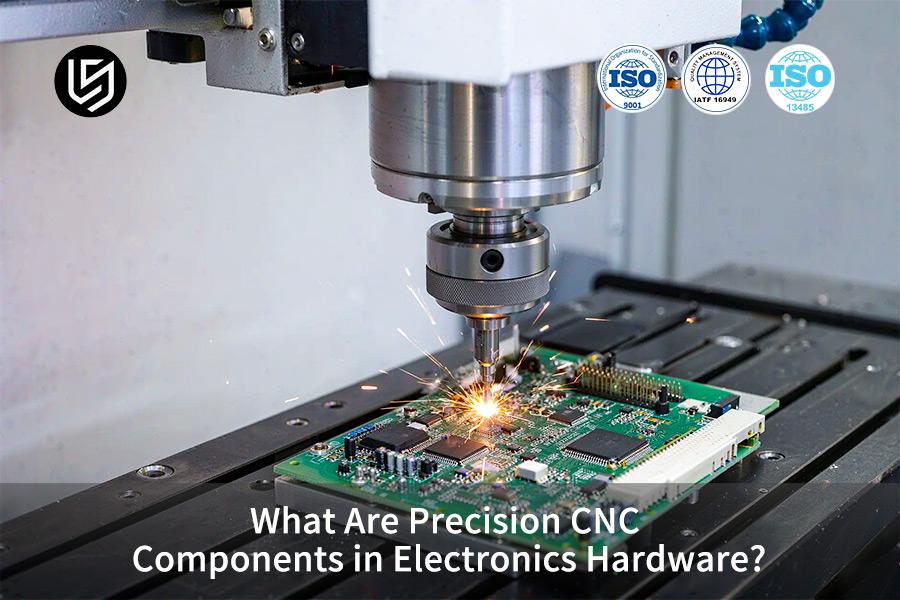
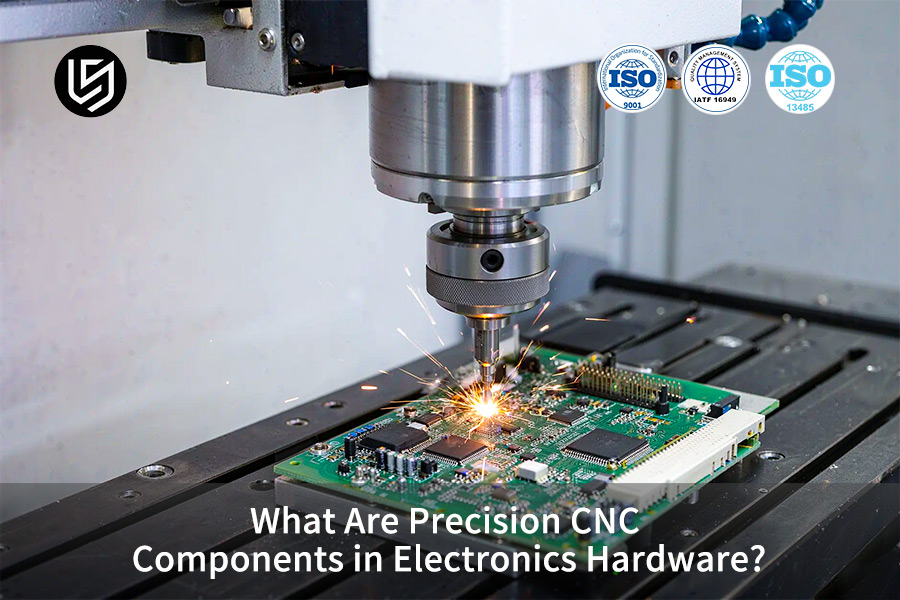
باختصار: مكونات CNC الدقيقة في الأجهزة الإلكترونية هي مكونات هيكلية مصنعة آليًا (أغلفة، ودروع، ووحدات تبريد حراري) باستخدام تقنية CNC (التحكم الرقمي بالحاسوب)، والتي تُعرف أيضًا بالتصنيع الطرحي. يضمن التصنيع المحوسب الدقة العالية لأنه يعتمد على قطع المواد الصلبة بدلًا من تكديسها، وتتميز أسطح التلامس بتفاوتات تصل إلى ±0.008 مم ، كما أنها تُبدد الحرارة بعيدًا عن الدوائر الإلكترونية الحساسة.
سيتعرف المهندسون والمتخصصون المبتدئون في مجال المشتريات على بنية الأجهزة قبل دخولهم أي ورشة تصنيع. أول خطأ شائع قد يقعون فيه هو اعتقادهم أن المعدن بحد ذاته سيمنع التداخل الكهرومغناطيسي (الطاقة المشعة غير المرغوب فيها التي تعطل الدوائر المجاورة)، لأن اللحامات المغلقة تمامًا فقط هي التي تمنع التداخل الكهرومغناطيسي، وليس المعدن الصلب.
أهم النقاط
- تُصنع هياكل المكونات الإلكترونية الدقيقة باستخدام آلاتCNC . تزيل هذه الآلات المواد من المواد الصلبة دون ترسيبها. يجب أن تتحمل الهياكل أحمالًا قد تتسبب في تشقق لوحات الدوائر المطبوعة، كما تعمل الجدران المعدنية على حجب التداخل الكهرومغناطيسي.
- تُوصل العلب المعدنية الحرارة بعيدًا عن المعالجات بكفاءة أعلى من العلب البوليمرية . ويفرض تشطيب السطح قيدًا حراريًا دقيقًا: فالنتوءات التي يزيد ارتفاعها عن 0.8 ميكرومتر (Ra) تُنشئ فجوات هوائية دقيقة عازلة. إذا صُمم سطح ما بسماكة 0.8 ميكرومتر (Ra هو متوسط ارتفاع النتوءات السطحية)، فإن الحرارة لا تنتقل إلا عبر فجوات هوائية رقيقة.
- توجد تفاوتات في أبعاد الأجهزة ضمن فئتين. تسمح الثقوب الهيكلية بهامش خطأ ±0.02 مم. أما أسطح التلامس لتجاويف الترددات الراديوية فتتطلب فئة أدق كما ذُكر أعلاه، لأن طاقة الترددات الراديوية لا تُحصر في الكتلة بل في اللحامات المتصلة.
- تتعرض العلب ذات الجدران الرقيقة للتشوه عند قطعها، حيث تنتقل الحرارة إلى قطعة العمل بسرعة تفوق قدرة الرايش المتطاير على نقلها بعيدًا. عند طحن سبيكة الألومنيوم 7075-T6 (حيث T6 = معالجة حرارية محلولية وتقادم صناعي) بسرعة قطع Vc 60 م/دقيقة، تبقى الحرارة الداخلة منخفضة. وتتحكم سرعة القطع في التشوه في هذه الحالة.
لماذا تثق بهذا الدليل للمبتدئين؟
تتمتع غلوريا بخبرة تزيد عن 15 عامًا في الهندسة الدقيقة والنماذج الأولية السريعة، وهي تُدرّس هندسة الأجهزة الإلكترونية. تُوضّح نصائح غلوريا حول تصميم قابلية التصنيع (DFM) أهمية مُلاءمة هندسة القطعة للأداة المُستخدمة قبل البدء بتصميم الرسومات. تابعوا صفحة "رؤى غلوريا الهندسية" على لينكدإن للاطلاع على أدلة التشغيل الآلي التي تُقدّمها لفرق العمل المبتدئة في مجال الأجهزة.
توفر المواد التعليمية الصادرة عن جمعية مهندسي التصنيع (SME) لعام 2024 إرشادات حول قطع المعادن باستخدام عمليات التحكم الرقمي الحاسوبي، بينما تحدد المواصفة القياسية ISO 286:2010 فئات التفاوت المسموح به لأبعاد التزاوج. وتُدعم البيانات المتعلقة بالأبعاد بتقارير الفحص وشهادات المواد الصادرة عن منشآت حاصلة على شهادة ISO 9001.
كثيرًا ما يعتقد المهندسون المتدربون والمشترون المبتدئون أن تحديد نطاق ضيق للأجهزة الإلكترونية يؤدي تلقائيًا إلى تحسين أدائها. يزداد وقت الفحص والتجهيزات المطلوبة مع كل نطاق ضيق إضافي، بينما نادرًا ما تتطلب الأسطح التجميلية نطاقًا ضيقًا. ببساطة، تُستخدم النطاقات الضيقة في الأماكن التي تتعرض للحرارة والأجهزة الإلكترونية.
ما هي عملية التصنيع باستخدام الحاسوب (CNC) للإلكترونيات وكيف تعمل؟
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) للإلكترونيات عمليةً لإزالة المواد، حيث تُصنّع الهياكل والتجاويف والتركيبات من قطعة صلبة باستخدام مسارات أدوات مُبرمجة مسبقًا. وتُوجّه التعليمات المُبرمجة على نظام التحكم في الماكينة أدوات القطع والطحن على طول المعدن أو البلاستيك الهندسي. وتتيح الحركات متعددة المحاور إجراء عمليات على عدة أسطح في عملية تثبيت واحدة؛ وبالتالي، فإن التجاويف العميقة والقنوات الدقيقة ونقاط التثبيت السريع لها نقطة أصل واحدة.
تقع الميزات ذات الأصول المشتركة ضمن نطاق 20 ميكرون وفقًا لـ Groover، أساسيات التصنيع الحديث، الطبعة السابعة، الفصل 21. تناسب عمليات التصنيع باستخدام الحاسب الآلي متعددة المحاور التجارب منخفضة الحجم والأجهزة المتطورة، في حين أن عمليات ختم البلاستيك ذات الجدران الرقيقة عالية الحجم تقع خارج النطاق الاقتصادي.
ما هي عملية التصنيع باستخدام الحاسوب (CNC) للإلكترونيات ؟ يشمل هذا الموضوع كلاً من عملية القطع وحركة آلة التصنيع. وتنقسم حركة الآلة بدورها وفقًا لعدد المحاور: 3 محاور، 4 محاور، و5 محاور.
- تقوم مراكز التشغيل ثلاثية المحاور بالقطع في الاتجاهات X و Y و Z؛ تتطلب الجدران الجانبية إعدادًا ثانيًا (تثبيت قطعة عمل واحدة) حيث يحدد كل إعداد جديد بيانات مرجعية جديدة.
- تقوم الآلات متعددة المحاور بتغيير زاوية المغزل أو الطاولة للوصول إلى الجدران المقطوعة في عملية إعداد واحدة.
- تبدأ مكونات CNC الدقيقة في الأجهزة الإلكترونية كجدران CAD التي يحولها برنامج CAM إلى G-code (تعليمات مرقمة لموضع المحور والتغذية وحالة المغزل) .
يختلف كود G عن هندسة التصميم بمساعدة الحاسوب (CAD) لأن الأخيرة تصف شكل القطعة، بينما يصف كود G حركة أداة القطع. وتعتمد آلية عمل التصنيع باستخدام الحاسوب (CNC) على ملف التعليمات، وليس على النموذج.
يظن المهندسون المبتدئون خطأً أن خمسة محاور فقط تضمن دقة عالية. في الواقع، يزيد عدد المحاور من نطاق القياس، وتحدد الصلابة والانحراف والتمدد الحراري مدى الدقة.
تشترك التفاوتات المسموح بها في تصنيع الأجهزة الإلكترونية باستخدام الحاسوب في قاسم مشترك واحد: التفاوتات الضيقة تنطبق فقط على أسطح التزاوج بترددات الراديو وأسطح التلامس الحراري.
تتفوق عملية قولبة الحقن على عملية التصنيع باستخدام الحاسوب متعددة المحاور من حيث التكلفة بالنسبة للمشابك البلاستيكية الرقيقة؛ إلا أن جدران قوالب الحقن تنكمش بشكل غير متساوٍ. ببساطة، تحدد آلية التحكم في الحركة الأسطح التي يمكن الوصول إليها، بينما تحدد الصلابة مدى دقة القطع.
ما يجب تذكره
- تُصنع العلب المشغولة آلياً من قضبان صلبة؛ أما الصفائح أو المواد المقولبة فتستخدم طرقاً أخرى.
- تضمن نقطة الأصل الواحدة دقة أكبر من الإعدادات المتعددة.
- يؤدي عدد المحاور إلى زيادة المدى ؛ وتحدد الصلابة والانحراف التفاوتات البعدية.
مصدر المبادئ الأكاديمية: الفصل الخاص بآليات الدقة في التصنيع المعدني الطرحي من كتاب جروفر *أساسيات التصنيع الحديث*.
الكلمات المفتاحية ذات الصلة: الإلكترونيات، أساسيات التصنيع باستخدام الحاسوب (CNC)، شرح التصنيع متعدد المحاور، حدود دقة التصنيع باستخدام الحاسوب (CNC)
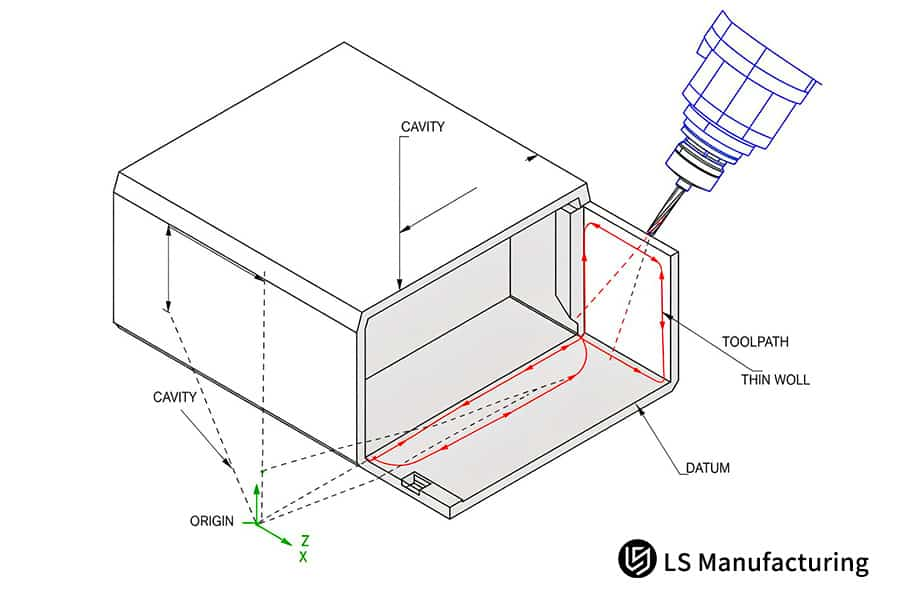
الشكل 1: رسم تخطيطي للمقطع العرضي لغلاف مطحون متعدد المحاور ومتجهات مسار الأداة الداخلية
لماذا تتطلب الأجهزة الإلكترونية اليوم عمليات تصنيع دقيقة باستخدام آلات CNC؟
تُعدّ عملية التصنيع الدقيق باستخدام الحاسوب (CNC) في مجال الإلكترونيات عمليةً لتشكيل الجدران المعدنية وفقًا للأبعاد اللازمة للإشارات والحرارة التي تتطلبها، مما يُعالج مشكلة تسرب الترددات اللاسلكية عند الوصلات من خلال ضمان استمرارية المسار الموصل. يؤدي ازدياد قدرة الشريحة الإلكترونية وارتفاع تردد الموجة الحاملة إلى تقليل التفاوت المسموح به في أبعاد الهيكل. يُفسّر هذان العاملان الفيزيائيان سببَ حاجة الأجهزة الإلكترونية إلى التصنيع باستخدام الحاسوب (CNC) .
وصلات الحماية عند الترددات الراديوية
يعمل الدرع عن طريق إكمال دائرة موصلة، وليس عن طريق الكتلة. تتسرب طاقة الترددات الراديوية من أي فجوة بين الوصلات، وتُصدر هذه الوصلات إشعاعًا عندما يقترب طولها من جزء من طول موجة الإشارة. تعالج آلات CNC ذات الجدران الرقيقة الجدران التي لا تتحمل ضغط الأداة.
تختلفدقة التصنيع باستخدام الحاسوب (CNC) للأجهزة الإلكترونية باختلاف الاستخدام: ينطبق النطاق الافتراضي على الأسطح العامة، بينما تحصل أسطح تجاويف الترددات الراديوية على فئة أدق. تحافظ الحواف المشغولة بالقطع على فجوات التماس في نطاق الميكرون الأحادي.
مكان خروج الحرارة من العبوة
لا تنتقل الحرارة إلى قاعدة رقاقة المعالج إلا عند نقاط التلامس المعدنية، وذلك لقلة كفاءة الهواء في نقل الحرارة مقارنةً بالألمنيوم. تُسوّى أخاديد أسطح التلامس المصنّعة بدقة تصل إلى ميكرومتر واحد. تعمل مكونات CNC الدقيقة في الأجهزة الإلكترونية على عزل الحرارة ونقلها ميدانيًا.
الكلمات المفتاحية ذات الصلة: حدود التصنيع باستخدام الحاسب الآلي للإلكترونيات / تفاوتات وصلات غلاف الترددات اللاسلكية / أساسيات استواء التلامس الحراري
جدول المقارنة الأساسي
تُفرّق عملية التشكيل والوظيفة الفيزيائية بين أربعة هياكل إلكترونية شائعة. ويُحدد اختيار المواد بناءً على وظيفة التطبيق، ما يعني أن عملية الطحن باستخدام الحاسوب (CNC) تجمع بين أجزاء الحماية من الترددات اللاسلكية وأجزاء الحماية الحرارية المصنوعة من معادن مختلفة. ويمكن للمهندسين المبتدئين مطابقة نطاق دقة كل جزء مع التطبيق الفيزيائي المناسب، مثل لحام اللحامات أو نقل الحرارة.
| نوع المكون | مادة نموذجية | المبدأ الفيزيائي الأساسي | دقة التصنيع النموذجية |
| تجويف الحماية من الترددات اللاسلكية | ألومنيوم 6061-T6 | كتل حاجز موصلة متصلة | إشعاع EMI، دقة قياس ±0.008 مم |
| لوحة تبريد عالية الكفاءة | نحاس نقي C11000 | تعمل الموصلية الحرارية العالية على نقل حرارة الوصلة | دقة قياس Ra 0.8 ميكرومتر |
| غلاف واقٍ خارجي | ألومنيوم 7075-T6 | تتميز بقوة خضوع عالية تقاوم الصدمات والالتواء | معيار قياسي ±0.02 مم |
| عزل الموصل | بلاستيك بولي أوكسي ميثيلين POM ذو فاصل | يمنع ثابت العزل الكهربائي المنخفض حدوث قصر في الدبابيس | معيار قياسي ±0.02 مم |
تتطلب الأجزاء الداخلية الواقية والموصلة للحرارة عمليات تصنيع دقيقة بدقة ±0.008 مم ؛ تسمح الإطارات الخارجية بتفاوت ±0.02 مم من أجل القوة - بشكل أساسي، تتناسب الأشرطة الأكثر إحكامًا مع المجالات والحرارة.
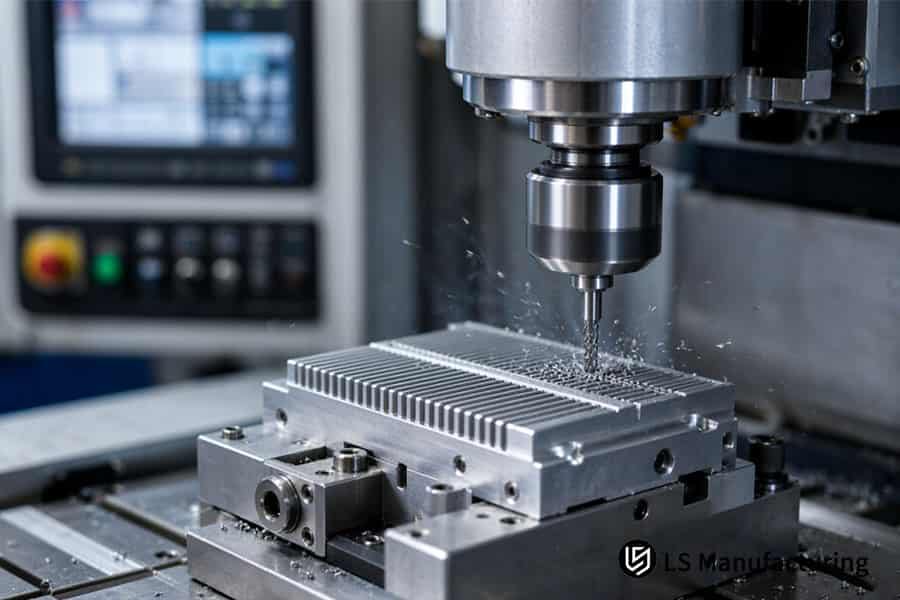
الشكل 2: تقوم عملية التصنيع الدقيق بقطع زعانف متوازية في كتلة مشتت حراري معدني، مما يؤدي إلى إرسال رقائق دقيقة عبر أداة التثبيت.
كيف تُشكّل عملية الطحن الدقيق باستخدام الحاسوب (CNC) الهياكل والدروع الإلكترونية؟
تُزيل عملية التصنيع باستخدام الحاسوب (CNC) للهياكل الإلكترونية، أو القطع بالتحكم الرقمي المحوسب، المواد تدريجيًا على طول مسار أداة مُبرمج، حيث تتحرك أداة القطع الدوارة وفقًا لمسار مكاني مُبرمج. تُزيل كل تمريرة طبقة، وبالتالي يتبع شكل الجدار ذلك المسار المكاني. وتعتمد كيفية تشكيل الهياكل الإلكترونية باستخدام الطحن الدقيق بتقنية CNC على اتجاه القطع وتسلسل الطبقات.
تُستخدم عملية القطع الصاعدة (حيث تتحرك أداة القطع الدوارة مع اتجاه التغذية، مما يُنتج رقائق رقيقة في كل عملية قطع) لتصنيع غلاف درع الترددات اللاسلكية (وهو غلاف رقيق للغاية)، وذلك عن طريق دفع ضغط القطع على طاولة العمل. ينتج عن الضغط المنتظم إجهادات متبقية متساوية على جانبي الجدران، مما يضمن عدم ارتداد الجدران بعد فك المشابك.
تجليخ التجويف ومعامل الإجهاد
تتنوع أعماق تجاويف العلب الإلكترونية المصنعة باستخدام آلات CNC . تتطلب تجاويف الترددات الراديوية العميقة خطواتٍ للتشكيل الأولي، بينما تتطلب تجاويف الغطاء الضحلة طحن السطح فقط. تبدأ عملية التحكم في تشوه التصنيع باستخدام آلات CNC من هنا، حيث يحتفظ الجزء المُرخى بشكله أثناء التشطيب.
تشطيب الجدران بشكل موحد
تُحدد عملية التشطيب سُمك الجدار. تسمح قواطع الطحن متعددة الشفرات بالتشغيل بسرعات تغذية منخفضة، مما يُتيح الحصول على جدران متجانسة يصل سُمكها إلى 0.8 مم دون أي علامات اهتزاز. تُصبح مكونات CNC الدقيقة في الأجهزة الإلكترونية مطلبًا أساسيًا هنا، حيث أن الجدران المتجانسة تُنتج رقائق متجانسة. يتم إجراء الفحص وفقًا للمعايير التالية: ISO 2768-m (ISO 2768-1:1989) الذي يتناول التفاوتات البُعدية، وASME Y14.5-2018 الذي يتناول التفاوتات الهندسية. التفاوتات البُعدية والتفاوتات الشكلية مسألتان مختلفتان، لذا تتطلب رسومات الحماية كليهما.
يفترض المهندسون الجدد دائمًا أن تمريرة تشطيب واحدة جيدة كافية لتحديد دقة الجدار. تتحقق الدقة من خلال تجانس الخامة؛ إذ يؤدي عدم انتظام هامش التفاوت في عملية التخشين إلى قطع رقائق أكبر من جانب واحد مقارنةً بالجانب الآخر، مما يتسبب في انحراف أداة القطع. ينبغي على المتدرب أن يدرك أن تجانس الخامة أهم من تمريرة التشطيب. تبدأ أساسيات عملية التصنيع باستخدام الحاسوب (CNC) بالتخشين، وبعد ذلك سيتمكن المتدرب الملمّ برسومات الدرع من تحديد ما إذا كان تجانس الجدار أو نطاق التفاوت هو سبب المشكلة.
الدروس القابلة للتطبيق
- تُحدد عملية التخشين الشكل الهندسي؛ أما التشطيب فهو مجرد تحسين للمخزون الموجود.
- توفر عملية الطحن الصاعدة الاستقرار للجدران الرقيقة؛ بينما تعمل مكابس الثني بشكل أفضل مع كميات كبيرة من الصفائح المعدنية المسطحة.
- يتناول كل من معيار ISO 2768-m ومعيار ASME Y14.5-2018 المشاكل المتعلقة بالأبعاد والهندسة بشكل منفصل.
المراجع القياسية المعتمدة: تستند عمليات الفحص الخاصة بالتفاوتات البعدية والخصائص الهندسية إلى ISO 2768-m و ASME Y14.5.
الكلمات المفتاحية ذات الصلة: طحن علب الإلكترونيات / تصنيع صناديق الحماية باستخدام الحاسوب / حدود طحن الجدران الرقيقة
كيف تعمل مشتتات الحرارة المصنعة باستخدام تقنية CNC داخل الأجهزة المدمجة؟
يعتمد مبدأ تصنيع مشتتات الحرارة باستخدام آلات CNC على زيادة مساحة السطح وتسطيح القاعدة، لأن الحرارة تنتقل عبر المعدن أسرع بكثير من انتقالها عبر الهواء. تعمل الزعانف المصقولة على زيادة مساحة التلامس مع تيار الهواء أو السائل. كما أن تسطيح القاعدة يزيل النتوءات التي تفصل الرقاقة عن المعدن.
في عمليات التصنيع باستخدام الحاسوب (CNC) أو الطحن ، تُقطع الزعانف والقاعدة في عملية تثبيت واحدة، مما يجعل الزعانف عمودية على سطح التركيب. تُناسب مشتتات الحرارة المصنعة باستخدام الحاسوب وحدات الحوسبة المدمجة وعالية الطاقة، حيث يبقى تدفق الهواء القسري سريعًا وتبقى قنوات الزعانف ضيقة.
تتضح آلية عمل مشتتات الحرارة المصنعة باستخدام الحاسوب (CNC) بمجرد تقسيم مسار المقاومة إلى ثلاثة أجزاء:
- مقاومة التوصيل - تعمل سمك القاعدة وموصلية السبيكة على نقل الحرارة من القالب إلى الزعانف.
- مقاومة التلامس - تحتفظ الوديان العميقة التي يبلغ عمقها ميكرومترًا في الواجهة بالهواء، ويحتفظ الهواء بالحرارة.
- مقاومة الحمل الحراري - تعمل مساحة سطح الزعانف وسرعة الهواء على نقل الحرارة إلى سائل التبريد.
تُهيمن مقاومة التلامس على الاستجابة العابرة. ويؤدي تلميع القاعدة إلى تقليل نبضة بدء التشغيل، حيث لم تعد هناك طبقة عازلة في الفجوات.
تُحدد المواد المستخدمة في الإلكترونيات المُصنّعة باستخدام الحاسوب (CNC) موقع كل مقاومة. يتميز النحاس C11000 بتوصيل حراري أفضل من الألومنيوم، ويمكن تشكيله إلى زعانف دقيقة عالية الكثافة. أما الألومنيوم 6061-T6 فهو أخف وزنًا بكثير، ومناسب للهياكل التي تتطلب وزنًا دقيقًا. تجمع مكونات CNC الدقيقة في الأجهزة الإلكترونية بين كلا المادتين على سطح تثبيت واحد مشترك.
تتطلب عملية طحن الزعانف النحاسية حدًا أدنى من التغذية لكل سن. يتناول دليل الآلات (الطبعة 31) عملية طحن الزعانف النحاسية. يتلطخ معدن C11000 عند احتكاكه بأداة القطع، وليس عند قصه. يؤدي احتكاك الجانب إلى تسخين الدبوس المُشكّل حديثًا. لا تُفيد الدبابيس السميكة إلا عندما يحد الحمل الحراري - وليس التوصيل - من المسار الحراري.
يمكن للمهندسين الشباب أيضًا مراجعة المواصفات الحرارية وتحديد ما إذا كان العامل المحدد هو القاعدة أم تدفق الهواء. بعبارة أخرى، تنقل الزعانف الحرارة إلى الهواء، بينما ينقل السطح المستوي الحرارة إلى الزعانف.
الخلاصة
- تتغلب الزعانف على مقاومة الحمل الحراري بينما تتغلب الأسطح المستوية على مقاومة التلامس.
- النحاس موصل جيد للحرارة، بينما الألومنيوم يقلل الوزن.
- تستفيد الوحدات الصغيرة عالية الطاقة من مشتتات الحرارة المصنعة آلياً أكثر من الأنواع الأخرى.
المصدر: *دليل الآلات* (الطبعة 31) - إرشادات حول معدلات التغذية لطحن زعانف المشتت الحراري المصنوعة من سبائك النحاس.
الكلمات المفتاحية ذات الصلة: تشكيل مشتتات الحرارة باستخدام الحاسوب / مسار حراري ذو زعانف مصنعة / طحن مشتتات حرارة نحاسية
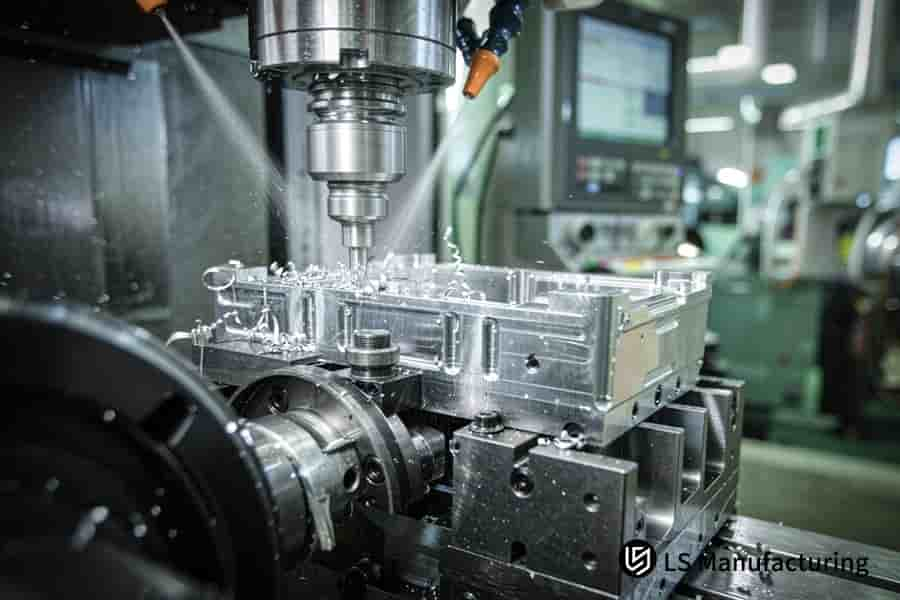
الشكل 3: يتم إدخال مخارط التحكم الرقمي الحاسوبي في غلاف معدني مثبت بينما يقوم سائل التبريد بغسل الرقائق السائبة.
ما هي المواد المستخدمة في الإلكترونيات التي تعمل بنظام التحكم الرقمي الحاسوبي (CNC) لتحقيق الاستقرار الأمثل؟
يُعدّ اختيار المواد في تصنيع الإلكترونيات باستخدام آلات CNC عملية موازنة دقيقة بين التوصيل الحراري والحماية والاستقرار الحراري. يهيمن الألمنيوم 6061-T6 و7075-T6 على الهياكل الخارجية. يوفر كلا النوعين من الألمنيوم نسبة قوة إلى وزن ممتازة، بالإضافة إلى الحماية من التآكل. تُستخدم مواد البوليمر الهندسية البلاستيكية، مثل POM وPEEK، في صناعة الغلاف العازل للدبابيس الموصلة للتيار. يحدد عدم تطابق التمدد الحراري أقصى قدرة على تركيب المعادن المختلطة. ويُعدّ عدم تطابق التمدد الحراري، وليس القوة، العامل الحاسم في تحديد المواد المستخدمة في إلكترونيات CNC .
لفائف الألمنيوم والنحاس
يجمع سبيكة 6061-T6 بين خفة الوزن وسهولة التشكيل وانعكاس التداخل الكهرومغناطيسي الفعال؛ وتُستخدم في تجاويف وأقواس الترددات الراديوية. يوفر الألمنيوم 7075-T6 مقاومة خضوع أعلى في الأغلفة الرقيقة. يُستخدم النحاس C11000 عادةً في الصفائح الباردة وقضبان التوصيل نظرًا لموصليته الحرارية الأفضل من كلا نوعي الألمنيوم. يبدأ اختيار سبيكة التصنيع باستخدام الحاسوب (CNC) بدراسة مسار الحمل ومسار الحرارة، وليس بالعادة. يُفسر عدم تطابق التمدد بين السبائك المتراكبة سببَ احتياج الأجهزة الإلكترونية إلى التصنيع باستخدام الحاسوب (CNC) بدلاً من الصب.
البوليمرات والتمدد الحراري
يعزل البوليمر POM والبولي إيثر إيثر كيتون (PEEK) الدبابيس عند جهود كهربائية مختلفة، ويحافظان على إحكام الثقوب. تتمدد سبائك البوليمر بشكل أكبر بكثير لكل درجة مئوية من المعدن، لذا فإنّ التفاوتات في التمدد الحراري بين الأجزاء المتزاوجة تُراعى في عمليات التثبيت بالضغط. تجمع مكونات CNC الدقيقة في الأجهزة الإلكترونية بين الإطارات المعدنية والفواصل البلاستيكية على سطح تثبيت واحد.
سرعة القطع وتخفيف التوتر
في الأغلفة الرقيقة المصنوعة من سبيكة 7075-T6، تحدّ سرعة القطع المعتدلة من الحرارة الداخلة إلى الجدار، وفقًا لمعلومات هندسة التطبيقات من شركة LS Manufacturing. تتميز المناطق المتصلبة بالترسيب في سبيكة 7075-T6 بمقاومتها لأدوات القطع، لذا فإن استخدام نطاق من سرعات القطع مع سائل تبريد غزير يمنع تراكم مادة اللحام على حافة القطع (BUE) . يؤثر تراكم مادة اللحام على زاوية القطع وتلف سطح الجدار. تعمل المعالجة عالية السرعة على توجيه الحرارة إلى الجدران الرقيقة بدلًا من الرايش، كما أن الحرارة المتبقية تقلل من درجة التصلب التي تم تكوينها سابقًا. يعتمداستقرار الحرارة في عمليات التصنيع باستخدام الحاسوب (CNC) على تسلسل العملية وليس على سرعة دوران المغزل.
- التخشين – أولاً؛ التلدين لتخفيف الإجهاد – ثانياً؛ التشطيب – أخيراً.
- تتكون الأكوام المركبة من إطار من الألومنيوم مع لوحة نحاسية، وبالتالي فإن سماحية التركيب تعتمد على درجة حرارة التشغيل.
عادةً ما يؤجل المهندسون في بداية مسيرتهم المهنية تخفيف التوتر إلى مرحلة متأخرة. فالاسترخاء بعد الانتهاء من العمل يُضعف الجدران التي تم الانتهاء منها للتو.
نقاط يجب مراعاتها
- يوفر الألومنيوم البنية؛ ويوفر النحاس الحرارة؛ أما البلاستيك فيعزل.
- ينبغي أن تتم عملية تخفيف التوتر بين مرحلة التخشين ومرحلة التشطيب، وليس بعد التشطيب.
- يحدد التمدد الحراري التفاضلي مدى ملاءمة التركيبات متعددة الطبقات المصنوعة من معادن مختلفة.
الكلمات المفتاحية ذات الصلة: مواد التصنيع باستخدام الحاسب الآلي للإلكترونيات / التمدد الحراري للتصنيع باستخدام الحاسب الآلي / استقرار السبائك في التصنيع باستخدام الحاسب الآلي
كيفية عمل تشكيل سبيكة 7075 عمليًا: مثال على تصنيع الأجهزة شبه المادية من شركة LS Manufacturing
تُعدّ عملية التصنيع باستخدام الحاسوب (CNC) لألومنيوم 7075-T6 عملية إزالة مُتحكّم بها، تُحوّل قضبان الألومنيوم المُمدّدة مُسبقًا إلى أغلفة رقيقة الجدران للإلكترونيات. احتاجت شركة رائدة في مجال الحوسبة الطرفية إلى صندوق تحكم قوي للسيارات مزوّد بلوحات عالية التردد ضمن حزمة مُحكمة. يُتيح استخدام ألومنيوم 7075-T6 المُمدّد مُسبقًا إمكانية تصنيعه باستخدام الحاسوب دون تشويه، وذلك بفضل تخفيف الإجهاد الناتج عن التمديد قبل التصنيع. يُحدّد تسلسل الإجهاد، وليس سرعة دوران المغزل، مدى بقاء الأجزاء رقيقة الجدران (بمستوى الميكرون) خلال عملية التشطيب.
تبدأ عملية التصنيع باستخدام الحاسوب (CNC) في مجال الإلكترونيات ذات الجدران الرقيقة بحالة المادة الخام. تتطلب صناديق التحكم الصغيرة عالية الطاقة أغلفة مصنعة آليًا، بينما تتطلب صناديق التحكم المسطحة ذات الإنتاج الكبير استخدام مكابس الثني.
سيناريو التطبيق
تم ضبط سماكة الجدران العميقة لصناديق التحكم في السيارات على 1.0 مم. وكان لا بد أن تكون فواصل غطاء تجويف الترددات الراديوية ضمن نطاق ±0.008 مم نظرًا لمتطلبات الحماية الكهرومغناطيسية الصارمة. ويعتقد المهندسون الشباب أن سرعة دوران المغزل هي وحدها المسؤولة عن هندسة الجدار، وأن التحكم في الأبعاد يأتي بعد تخفيف الإجهاد.
المبدأ في الممارسة
كانت سرعة القطع Vc = 60 م/دقيقة مناسبةً لسبائك الألومنيوم 7075-T6، حيث تتسبب الترسبات في تآكل حافة القطع بسرعة. أما سرعات القطع الأعلى فتؤدي إلى تغلغل الحرارة في الجدران، مما يقلل من صلابة المعدن بعد القطع مباشرةً. تم إجراء عملية التشكيل الأولي، ثم تم تخفيف الإجهاد عن طريق التقادم الطبيعي (الراحة في درجة حرارة الغرفة لتقليل الإجهاد) قبل عملية التشطيب باستخدام أدوات مطلية بالماس حتى الوصول إلى خشونة سطحية Ra 0.8 ميكرومتر. تفصل معايير التفاوت في عمليات التصنيع باستخدام الحاسوب (CNC) بين التحكم في الأبعاد والتحكم في الشكل.
النتائج والرؤى
ينشأ تشوه الأجزاء ذات التجويف العميق من إطلاق الإجهادات المتبقية بعد عملية التشغيل النهائية؛ باختصار، فإن تسلسل الإجهاد المجمد بدلاً من المغازل الأسرع هو الذي يحدد ما إذا كانت الجدران من فئة الميكرومتر ستحتفظ بشكلها الهندسي.
مصدر البيانات: سجل قاعدة بيانات التصنيع لشركة LS Manufacturing (المشروع رقم SEMI-2026-804، حجم العينة >800 جزء هيكلي إلكتروني)؛ النطاق الإحصائي: سجلات المصنع المقاسة 2025-2026.

الأسئلة الشائعة
1. ما هو الفرق الرئيسي بين الأجزاء الإلكترونية المصنعة باستخدام آلات CNC والصفائح المعدنية المختومة؟
تُصنع الأجزاء الإلكترونية باستخدام آلات CNC من قطع صلبة، وتتيح عملية إزالة المواد إمكانية تشكيل تجاويف عميقة وجدران سميكة وزعانف صلبة في قطعة واحدة. أما عملية ختم الصفائح المعدنية فتُستخدم لثني قطع رقيقة موحدة، مع الحفاظ على دقة أبعاد القطع المُشكّلة ضمن نطاق ±0.1 مم، وفقًا لوثائق عملية التصنيع الخاصة بشركة LS Manufacturing ومعيار ISO 2768-1:1989. يقوم المهندسون المبتدئون بربط تطبيقات التصنيع باستخدام CNC بأشكال الأجزاء: فالتجاويف العميقة تتطلب عملية طحن، بينما تُعد القطع الرقيقة مثالية لآلات ثني الصفائح.
2. كيف تحدد التفاوت المسموح به في غلاف الأجهزة الإلكترونية؟
يُعدّ النطاق البُعدي نطاقًا مسموحًا به لحجم مُحدد، وهو مُنفصل عن ضوابط الشكل التي تُحدد الأشكال؛ ويؤدي كل نطاق ضيق إلى زيادة خطوات التثبيت والفحص. ويشمل ذلك أسطح التزاوج الترددية والوصلات الحرارية بين الشريحة والهيكل، بينما يتطلب السطح الخارجي للهيكل هامش خطأ ±0.02 مم ، كما هو موثق في وثائق عملية التصنيع LS وفقًا لمعيار ISO 2768-1:1989 . وتقوم إدارات المشتريات بتخصيص نطاقات ضيقة للأسطح التي تمر بها المجالات أو الحرارة.
3. كيف يناسب الألمنيوم 6061 أغلفة الأجهزة الإلكترونية؟
يعكس الألمنيوم 6061 التداخل الكهرومغناطيسي الساقط عبر التوصيل الكهربائي، كما يتميز بتوصيل حراري عالٍ، وفقًا لبيانات الخصائص الواردة في دليل ASM، المجلد 2. ووفقًا لملاحظات عملية التصنيع الصادرة عن LS Manufacturing، فإنهم يستخدمون هذه التفاوتات جنبًا إلى جنب مع التفاوتات العامة لمعيار ISO 2768-1:1989. ويقوم مراجعو التصميم بموازنة الكتلة والحماية وتدفق الحرارة عبر مواد التصنيع باستخدام الحاسب الآلي قبل اختيار سبيكة معينة.
4. هل يمكن لآلات التصنيع باستخدام الحاسوب (CNC) التعامل مع العوازل البلاستيكية ذات العازلية المنخفضة للدوائر الكهربائية؟
تتكون العوازل ذات ثابت العزل الكهربائي المنخفض من بوليمرات تقلل من السعة الطفيلية والتشويش المتبادل، ويُستخدم كل من البولي أوكسي ميثيلين (POM) والبولي تترافلوروإيثيلين (PTFE) لعزل الأطراف العاملة بجهود كهربائية مختلفة. يبلغ سمك البولي أوكسي ميثيلين والبولي تترافلوروإيثيلين المُصنّع بتقنية الطحن ±0.02 مم وفقًا لإرشادات التصنيع، وينظم معيار ASTM D150-18 قياس ثابت العزل الكهربائي لهذه المواد البلاستيكية. وبعبارة أخرى، يُميّز المهندسون المبتدئون لاحقًا بين تصنيفات البوليمرات بناءً على العزل وتلك بناءً على التوافق.
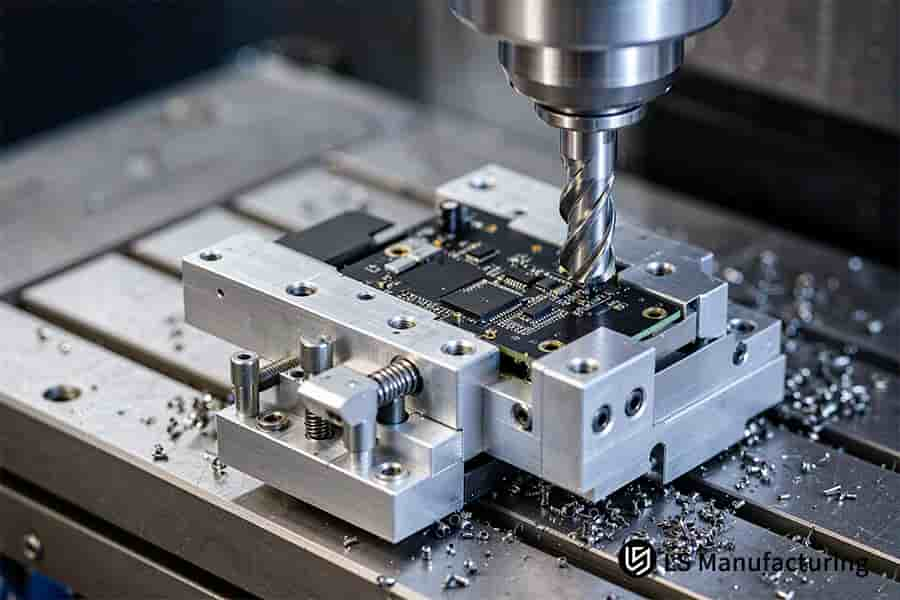
الشكل 4: مثقاب يثقب لوحة دوائر سوداء مثبتة في تركيب مثبت بمسامير، تاركًا رقائق حول المشابك.
ملخص
تُستخدم المكونات المعدنية المُصنّعة آليًا لعزل المسارات الموصلة عن المجالات المغناطيسية المتسربة وتبديد الحرارة من الرقاقة النشطة في الأجهزة الإلكترونية. وبينما يُصنع الغلاف الخارجي وفقًا لتصنيف الأبعاد، يستخدم موصل الترددات الراديوية نطاق تفاوت أدق، حيث يُحدد حجم الحبيبات وإجهاد القطع وتشطيب السطح التحولات البُعدية.
مكتب رؤى التصنيع الإلكتروني الدقيق
يُتيح تخصيص نطاقات التفاوت في الحاويات متعددة التجاويف وصلابة تثبيت الجدران الرقيقة للمهندسين الشباب فرصةً فعّالةً للمراجعة. للاستفسار عن تثبيت الجدران الرقيقة، ونطاقات التفاوت، والخصائص الحرارية الدقيقة، يُرجى التواصل مع شركة LS Manufacturing على الرقم +86 185 6675 9667 أو عبر البريد الإلكتروني info@lsrpf.com . كما يُمكنكم زيارة مركز المعرفة الهندسية الرسمي لدينا للاطلاع على معايير التطبيق التفصيلية للأبعاد الهندسية والتفاوتات (GD&T).
للمزيد من المعلومات: خدمات الطحن باستخدام الحاسوب (CNC) للإلكترونيات: حل تحديات الدقة والسرعة

