 Español



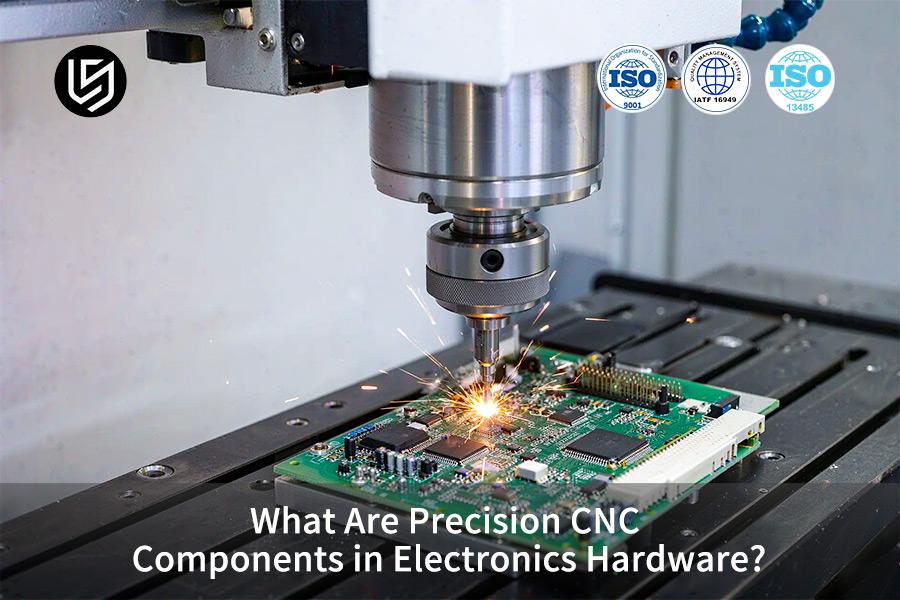
En resumen: Los componentes CNC de precisión en hardware electrónico son componentes estructurales mecanizados (carcasas, blindajes y bloques térmicos) fabricados mediante control numérico computarizado (CNC), también conocido como fabricación sustractiva. La fabricación computarizada garantiza la precisión, ya que implica el corte de sólidos en lugar de la superposición de capas, y las superficies de contacto tienen tolerancias de ±0,008 mm , lo que disipa el calor de los circuitos sensibles.
Los ingenieros y los especialistas junior en adquisiciones se familiarizarán con la arquitectura de los dispositivos antes de entrar en cualquier taller de mecanizado. El primer error común que pueden cometer es pensar que el metal por sí solo evitará la EMI (interferencia electromagnética: energía radiada no deseada que interrumpe los circuitos cercanos), ya que solo las uniones completamente selladas pueden evitar la interferencia electromagnética, y no solo el metal en sí.
Conclusiones clave
- Las estructuras de componentes electrónicos de precisión se fabrican mediante mecanizado CNC. Las máquinasCNC eliminan material de piezas sólidas, sin depositarlo. Las carcasas deben soportar cargas que podrían agrietar las placas de circuito impreso, y las paredes metálicas impiden el apantallamiento contra interferencias electromagnéticas.
- Las carcasas metálicas disipan mejor el calor de los procesadores que las de polímero . El acabado superficial impone una estricta limitación térmica: los picos superiores a Ra 0,8 μm crean microespacios de aire aislantes. Si una superficie tiene un acabado Ra de 0,8 μm (donde Ra es la altura media de los picos superficiales), el calor solo puede transmitirse a través de finos espacios de aire.
- Las tolerancias de hardware se dividen en dos clases. Los orificios estructurales permiten una tolerancia de ±0,02 mm. Las superficies de contacto de las cavidades de RF requieren una tolerancia más estricta, como se mencionó anteriormente, ya que la energía de RF no se confina por el volumen del material, sino por uniones continuas.
- Las carcasas de paredes delgadas se deforman cuando el calor de corte se conduce a la pieza de trabajo más rápido de lo que las virutas evacuadas pueden disiparlo. El fresado de la aleación de aluminio 7075-T6 (T6 = tratamiento térmico de solución y envejecimiento artificial) a Vc 60 m/min (velocidad de corte) mantiene baja la entrada de calor. La velocidad de corte determina la deformación en este caso.
¿Por qué confiar en esta guía para principiantes?
Gloria cuenta con más de 15 años de experiencia en ingeniería de precisión y prototipado rápido, lo que la convierte en una experta en la enseñanza de hardware electrónico. Sus consejos sobre DFM (diseño para la fabricación) explican por qué la geometría de las piezas debe ajustarse a la herramienta utilizada antes de diseñar los planos. Sigue a Gloria en su perfil de LinkedIn, Engineering Insights, donde encontrarás sus guías de mecanizado para equipos de hardware principiantes.
El material educativo de la Sociedad de Ingenieros de Fabricación (SME, por sus siglas en inglés) de 2024 proporciona instrucciones sobre el mecanizado de metales mediante control numérico computarizado, mientras que la norma ISO 286:2010 define las clases de tolerancia para las dimensiones de acoplamiento. Las declaraciones dimensionales están respaldadas por informes de inspección y certificados de materiales emitidos por instalaciones con certificación ISO 9001.
Los ingenieros aprendices y los compradores principiantes suelen creer que una especificación más estricta se traduce automáticamente en un mejor rendimiento de los componentes electrónicos. El tiempo de inspección y los dispositivos necesarios aumentan con cada especificación más estricta; las superficies cosméticas rara vez requieren bandas ajustadas. En resumen, las bandas ajustadas se colocan donde hay calor y componentes electrónicos.
¿Qué es el mecanizado CNC para electrónica y cómo funciona?
El mecanizado CNC para componentes electrónicos es un proceso de remoción de material en el que se mecanizan carcasas, cavidades y soportes a partir de un bloque sólido, siguiendo trayectorias de herramienta preprogramadas. Las instrucciones programadas en el sistema de control de la máquina guían las fresas y las herramientas de torneado a lo largo del material, ya sea metal o plástico de ingeniería. Los movimientos multieje permiten operar en varias caras en una sola operación de sujeción; de esta manera, las cavidades profundas, los microcanales y los puntos de referencia de ajuste a presión tienen un único origen.
Según Groover, en su libro Fundamentos de la fabricación moderna, 7.ª ed., cap. 21, las características con orígenes comunes se encuentran dentro de una banda de 20 micras. El mecanizado CNC multieje es adecuado para pruebas de bajo volumen y dispositivos de alta gama, mientras que el estampado de plástico de paredes delgadas de alto volumen queda fuera del rango económico.
¿Qué es el mecanizado CNC para electrónica ? El mecanizado CNC para electrónica abarca tanto el proceso de corte como el movimiento de la máquina herramienta. Este movimiento, a su vez, se divide según el número de ejes: 3, 4 y 5 ejes.
- Los centros de mecanizado de 3 ejes cortan en las direcciones X, Y y Z; las paredes laterales requieren una segunda configuración (sujeción de una pieza de trabajo) donde cada nueva configuración define nuevos puntos de referencia.
- Las máquinas multieje cambian el ángulo del husillo o de la mesa para acceder a las paredes socavadas en una sola configuración.
- Los componentes CNC de precisión en el hardware electrónico comienzan como diagramas CAD que el software CAM convierte en código G (instrucciones numeradas para la posición del eje, el avance y el estado del husillo) .
El código G se diferencia de la geometría CAD porque esta última describe la forma de la pieza, mientras que el código G describe el movimiento de la herramienta de corte. El funcionamiento del mecanizado CNC depende del archivo de instrucciones, no del modelo.
Los ingenieros novatos creen erróneamente que cinco ejes por sí solos garantizan tolerancias estrictas. El número de ejes aumenta, y la rigidez, la deflexión y la dilatación térmica determinan la tolerancia.
Las tolerancias de mecanizado CNC para componentes electrónicos tienen un denominador común: las tolerancias estrictas se aplican únicamente a las superficies de acoplamiento de radiofrecuencia y a las superficies de contacto térmico.
El moldeo por inyección resulta más económico que el mecanizado CNC multieje para clips de plástico delgados; sin embargo, las paredes de los moldes de inyección se contraen de forma desigual. En resumen, el control de movimiento determina las caras alcanzables; la rigidez controla la precisión con la que las características de corte llegan a ellas.
Qué recordar
- Las carcasas mecanizadas se fabrican a partir de bloques sólidos; para los materiales en láminas o moldeados se utilizan otros métodos.
- Un único punto de origen garantiza una mayor precisión que múltiples configuraciones.
- El número de ejes aumenta el rango ; la rigidez y la deflexión determinan la tolerancia dimensional.
Fuente de los principios académicos: El capítulo sobre los mecanismos de precisión en la fabricación sustractiva de metales del libro *Fundamentos de la fabricación moderna* de Groover.
Palabras clave relacionadas: electrónica, fundamentos del mecanizado CNC / explicación del mecanizado multieje / límites de precisión del mecanizado CNC
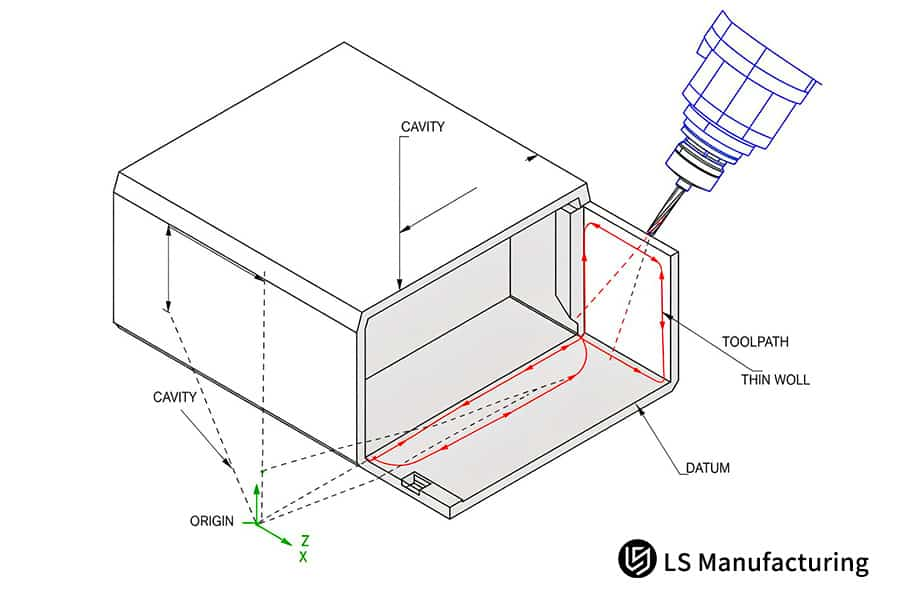
Figura 1: Diagrama de sección transversal de una carcasa fresada multieje y vectores de trayectoria de herramienta internos.
¿Por qué los componentes electrónicos requieren hoy en día mecanizado CNC de precisión?
El mecanizado CNC de precisión para electrónica consiste en mecanizar paredes metálicas con las dimensiones necesarias para las señales y el calor que las requieren, solucionando las fugas de RF en las uniones mediante la continuidad de la trayectoria conductora. El aumento de la potencia del chip y de la frecuencia portadora reduce la tolerancia dimensional permitida para la carcasa. Dos limitaciones físicas explican por qué el hardware electrónico requiere mecanizado CNC .
Costuras de blindaje a radiofrecuencia
Un blindaje funciona completando un circuito conductor, no mediante masa. La energía de radiofrecuencia (RF) se escapa por cualquier tolerancia en la junta, y esta emite radiación cuando su longitud se aproxima a una fracción de la longitud de onda de la señal. El mecanizado CNC de paredes delgadas procesa paredes demasiado delgadas para resistir la presión de la herramienta.
Las tolerancias CNC para componentes electrónicos se diferencian según su uso: la tolerancia estándar se aplica a superficies generales, mientras que las superficies de cavidades de RF reciben una tolerancia más estricta. Las bridas fresadas mantienen separaciones entre juntas en el rango de micras de un solo dígito.
Donde el calor abandona el paquete
Un chip de procesador transfiere calor a la base únicamente en los puntos de contacto metálicos debido a la menor eficiencia del aire en comparación con el aluminio para la transferencia de calor. Las irregularidades superficiales de las superficies de contacto fresadas se aplanan hasta un micrómetro. Los componentes CNC de precisión en hardware electrónico sellan y transfieren calor en campo.
Palabras clave relacionadas: límites del mecanizado CNC en electrónica / tolerancia de la junta de la carcasa de RF / fundamentos de la planitud del contacto térmico
Tabla comparativa básica
El proceso de conformado y la función física distinguen cuatro estructuras electrónicas comunes. La selección del material viene determinada por la función de la aplicación, lo que significa que el fresado CNC combina componentes de blindaje de RF y componentes térmicos con distintos metales. Los ingenieros principiantes pueden ajustar la precisión de cada componente a la aplicación física correspondiente, como el sellado de juntas o la transferencia de calor.
| Tipo de componente | Material típico | Principio físico fundamental | Precisión típica de mecanizado |
| Cavidad de blindaje de RF | Aluminio 6061-T6 | Bloques de barrera conductora continua | Radiación EMI Grado de precisión ±0,008 mm |
| Placa fría de alta eficiencia | Cobre puro C11000 | La alta conductividad térmica transfiere el calor de la unión. | Grado de precisión Ra 0,8 μm |
| Caja protectora externa | Aluminio 7075-T6 | Su alta resistencia a la fluencia resiste impactos y torsión. | Grado estándar ±0,02 mm |
| Aislamiento del conector | Plástico de polioximetileno POM de separación | La baja constante dieléctrica evita cortocircuitos en los pines. | Grado estándar ±0,02 mm |
Las piezas internas de protección y conducción de calor requieren un mecanizado de precisión con una exactitud de ±0,008 mm ; los marcos externos permiten una tolerancia de ±0,02 mm para la resistencia; básicamente, las bandas más ajustadas van de la mano con los campos y el calor.
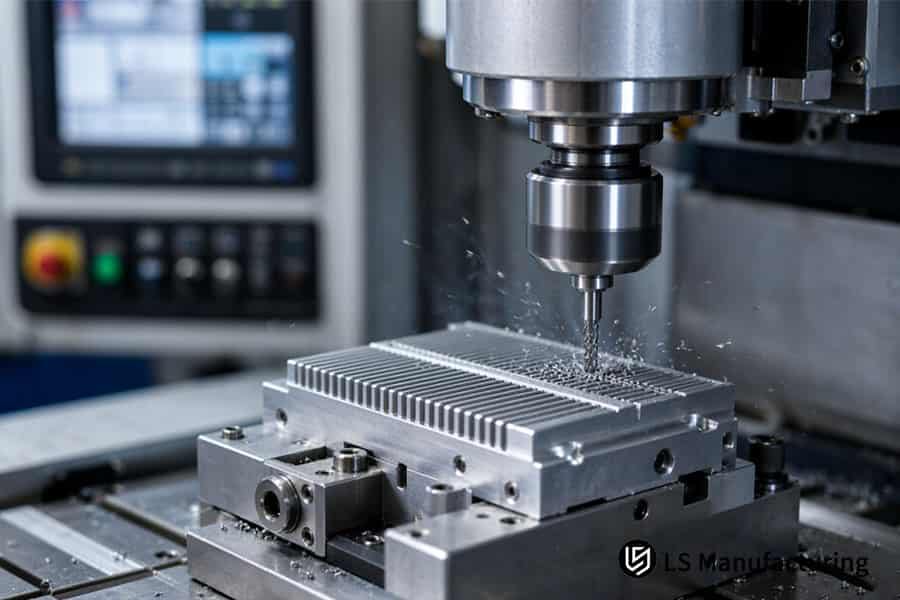
Figura 2: El mecanizado de precisión corta aletas paralelas en un bloque disipador de calor de metal, enviando virutas finas más allá del dispositivo de sujeción.
¿Cómo se da forma a las carcasas y blindajes electrónicos mediante el fresado CNC de precisión?
El mecanizado CNC para carcasas electrónicas, o corte por control numérico computarizado, elimina material progresivamente siguiendo una trayectoria programada, en la que una fresa giratoria se mueve según una trayectoria espacial predefinida. Cada pasada elimina una capa, por lo que la forma de la pared sigue dicha trayectoria espacial. El resultado del fresado CNC de precisión en las carcasas electrónicas depende de la dirección de corte y la secuencia de capas.
El fresado en concordancia (un tipo de corte en el que la herramienta giratoria avanza junto con la herramienta, generando virutas finas en cada pasada) se utiliza para mecanizar la carcasa del blindaje de RF (que es bastante delgada), ejerciendo presión de corte sobre la mesa de trabajo. La presión uniforme produce tensiones residuales iguales en ambos lados de las paredes, lo que garantiza que estas no recuperen su forma original tras soltar las abrazaderas.
Desbaste de la cavidad y tolerancia de tensiones
Los distintos tipos de carcasas electrónicas mecanizadas por CNC presentan diferentes profundidades de cavidad. Las cavidades de RF profundas requieren un desbaste inicial, mientras que las cavidades de cubierta poco profundas solo requieren fresado frontal. El control de la deformación en el mecanizado CNC comienza aquí, ya que la pieza, una vez relajada, conservará su forma para el acabado final.
Acabado de paredes uniformes
El acabado determina el espesor de la pared. Las fresas de múltiples filos permiten trabajar con avances ligeros, logrando paredes uniformes de hasta 0,8 mm de espesor sin marcas de vibración. Los componentes CNC de precisión en hardware electrónico se convierten en un requisito clave, ya que las paredes uniformes generan virutas uniformes. La inspección se realiza según las siguientes normas: ISO 2768-m (ISO 2768-1:1989) trata sobre la tolerancia dimensional y ASME Y14.5-2018 sobre la tolerancia geométrica. La tolerancia dimensional y la tolerancia de forma son cuestiones diferentes, por lo que los planos de blindaje requieren ambas.
Los ingenieros novatos suelen asumir que una sola pasada de acabado determinará la precisión de la pared. La precisión se logra mediante la uniformidad del material: un desbaste irregular provoca que un lado corte virutas más grandes que el otro, lo que causa la desviación de la herramienta. Un aprendiz debe comprender que la uniformidad del material es más importante que una pasada de acabado. Los fundamentos del proceso de mecanizado CNC comienzan con el desbaste, tras lo cual un aprendiz familiarizado con los planos de protección podrá determinar si la uniformidad de la pared o la banda de tolerancia son la causa de la desviación.
Lecciones transferibles
- El desbaste determina la geometría; el acabado es simplemente el refinamiento del material existente.
- El fresado en concordancia proporciona estabilidad para paredes delgadas; las prensas plegadoras funcionan mejor para grandes volúmenes de chapa metálica plana.
- Las normas ISO 2768-m y ASME Y14.5-2018 abordan los problemas dimensionales y geométricos por separado.
Normas de referencia adoptadas: Las inspecciones de tolerancias dimensionales y características geométricas se basan en las normas ISO 2768-m y ASME Y14.5.
Palabras clave relacionadas: fresado de carcasas electrónicas / mecanizado CNC de cajas blindadas / límites del fresado de paredes delgadas
¿Cómo funcionan los disipadores de calor mecanizados por CNC dentro de componentes de hardware compactos?
El principio fundamental de los disipadores de calor mecanizados por CNC es la creación de superficie y la planitud de la base, ya que el calor se transmite por el metal mucho más rápido que por el aire. Las aletas fresadas aumentan la superficie de contacto con el flujo de aire o el líquido. El aplanamiento de la base elimina las protuberancias que separan el chip del metal.
En el mecanizado o fresado CNC , las aletas y la base se cortan en una sola operación de sujeción, lo que hace que las aletas queden perpendiculares a la superficie de montaje. Los disipadores de calor mecanizados son adecuados para módulos de computación compactos y de alta potencia, donde el flujo de aire forzado es rápido y los canales en las aletas son estrechos.
El funcionamiento de los disipadores de calor mecanizados por CNC se hace evidente una vez que la trayectoria de resistencia se divide en tres segmentos:
- Resistencia a la conducción : el espesor de la base y la conductividad de la aleación transportan el calor desde el chip hasta las aletas.
- Resistencia de contacto : los valles de micras de profundidad en la interfaz retienen el aire, y el aire retiene el calor.
- Resistencia a la convección : la superficie de las aletas y la velocidad del aire transfieren calor al refrigerante.
La resistencia de contacto domina la respuesta transitoria. El pulido de la base reduce el pulso de arranque, ya que no hay capa aislante en los valles.
Los materiales empleados en la electrónica CNC determinan la ubicación de cada resistencia. El cobre C11000 conduce mejor el calor que el aluminio y se puede mecanizar para formar aletas de pines de alta densidad. El aluminio 6061-T6 es mucho más ligero y resulta adecuado para estructuras donde el peso es un factor crítico. Los componentes CNC de precisión en hardware electrónico combinan ambos materiales en una misma superficie de montaje.
El fresado de la aleta del pasador de cobre requiere un avance mínimo por diente. El Manual de Maquinaria (31.ª ed.) trata sobre el fresado de la aleta del pasador de aleación de cobre. El metal C11000 se deforma al frotarse contra la herramienta de corte, no al cortarse. El roce del flanco calienta el pasador recién formado. Los pasadores más gruesos solo son útiles cuando la convección —no la conducción— limita la trayectoria térmica.
Los ingenieros jóvenes también pueden analizar las especificaciones térmicas y determinar si el factor limitante es la base o el flujo de aire. En términos sencillos, las aletas transfieren calor al aire, mientras que la planitud transfiere calor a las aletas.
En resumen
- Las aletas superan la resistencia a la convección, mientras que la superficie plana supera la resistencia al contacto.
- El cobre conduce el calor rápidamente, mientras que el aluminio reduce el peso.
- Los módulos pequeños de alta potencia se benefician más que otros tipos de disipadores de calor mecanizados de los disipadores de calor mecanizados.
Fuente: *Manual de maquinaria* (31.ª edición): directrices sobre velocidades de avance para el fresado de aletas disipadoras de calor de aleación de cobre.
Palabras clave relacionadas: mecanizado CNC de disipadores de calor / trayectoria térmica de aletas mecanizadas / fresado de disipadores de calor de cobre
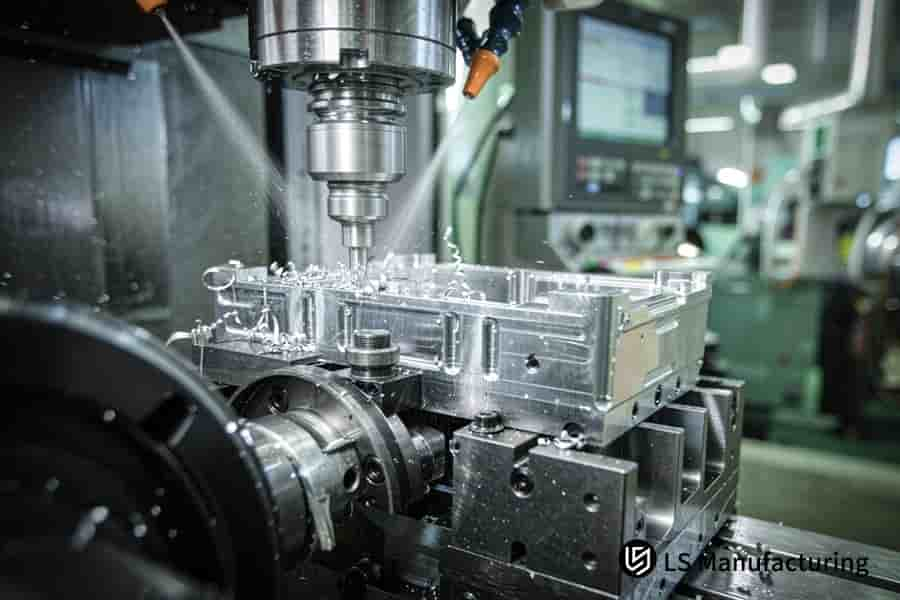
Figura 3: Una fresa de control numérico computarizado introduce las ranuras en una carcasa metálica sujeta mientras el refrigerante elimina las virutas sueltas.
¿Qué materiales se utilizan en la electrónica CNC para lograr una estabilidad óptima?
La selección de materiales para el mecanizado CNC de componentes electrónicos implica un equilibrio entre conductividad térmica, apantallamiento y estabilidad térmica. El aluminio 6061-T6 y el 7075-T6 predominan en las carcasas estructurales. Ambos tipos de aluminio ofrecen una buena relación resistencia-peso, además de protección contra la corrosión. Los plásticos de ingeniería poliméricos, como el POM y el PEEK, forman la carcasa aislante para los pines activos. La diferencia de dilatación determina el ajuste máximo de metales mixtos. La diferencia de dilatación, y no la resistencia, es lo que determina qué materiales se utilizan en la electrónica CNC .
Rollos de aluminio y cobre
La aleación 6061-T6 combina ligereza con buena maquinabilidad y eficaz reflexión EMI; las cavidades y soportes de RF utilizan 6061-T6. El aluminio 7075-T6 proporciona mayor resistencia a la fluencia en láminas delgadas. El cobre C11000 se especifica normalmente para placas frías y barras colectoras porque el cobre conduce mejor el calor que ambos grados de aluminio. La selección de la aleación para mecanizado CNC comienza con la trayectoria de carga y la trayectoria del calor, no por costumbre. La diferencia de expansión entre aleaciones apiladas explica por qué el hardware electrónico requiere mecanizado CNC en lugar de fundición.
Polímeros y dilatación térmica
El POM y el PEEK aíslan los pines a diferentes potenciales y mantienen orificios ajustados. Los bloques de polímero se expanden mucho más por grado que el metal, por lo que las tolerancias en los ajustes a presión compensan la diferencia de expansión térmica entre las piezas que se acoplan. Los componentes CNC de precisión en hardware electrónico combinan marcos metálicos y separadores de plástico en una misma superficie de montaje.
Velocidad de corte y alivio del estrés
En las láminas delgadas de 7075-T6, una velocidad de corte moderada limita el calor que ingresa a la pared, según la información de ingeniería de aplicaciones de LS Manufacturing. Las zonas endurecidas por precipitación en 7075-T6 son resistentes a las herramientas de corte, por lo que un rango de velocidades de corte con refrigerante inundado evita la acumulación de material en el filo (BUE, por sus siglas en inglés) . El material soldado afecta el ángulo de ataque y la destrucción de la superficie de la pared. El procesamiento a alta velocidad dirige el calor hacia las paredes delgadas en lugar de hacia la viruta, y el calor retenido reduce el temple creado previamente.La estabilidad térmica del mecanizado CNC depende de la secuencia del proceso más que de la velocidad del husillo.
- Desbaste: primero; recocido para alivio de tensiones: segundo; acabado: último.
- Las pilas compuestas constan de un marco de aluminio con una placa de cobre, por lo que las tolerancias de ajuste dependen de la temperatura de funcionamiento.
Los ingenieros principiantes suelen considerar el alivio de tensiones como una operación tardía del proceso. La relajación posterior al acabado desplaza las paredes que acaban de ser terminadas.
Puntos a tener en cuenta
- El aluminio proporciona estructura; el cobre proporciona calor; los plásticos aíslan.
- El alivio de tensiones debe producirse entre el desbaste y el acabado, no después del acabado.
- La dilatación térmica diferencial determina las tolerancias de ajuste en los ensamblajes multicapa de diferentes metales.
Palabras clave relacionadas: materiales para mecanizado CNC de electrónica / dilatación térmica en mecanizado CNC / estabilidad de aleaciones en mecanizado CNC
Cómo funciona en la práctica el mecanizado de la aleación 7075: un ejemplo de semihardware de LS Manufacturing.
El mecanizado CNC del aluminio 7075-T6 es un proceso de remoción controlada que transforma barras preestiradas en carcasas de paredes delgadas para componentes electrónicos. Una empresa innovadora de computación perimetral requería una robusta caja de control automotriz con placas de alta frecuencia en un paquete compacto. El uso de aluminio 7075-T6 preestirado permite el mecanizado CNC sin distorsión gracias al alivio de tensiones mediante el estiramiento previo al mecanizado. La secuencia de tensiones, y no la velocidad del husillo, determina la durabilidad de las piezas de paredes delgadas a nivel micrométrico durante el proceso de acabado.
El funcionamiento del mecanizado CNC en componentes electrónicos de paredes delgadas comienza, por lo tanto, con el estado de la materia prima. Las pequeñas cajas de control de alta potencia requieren carcasas mecanizadas; las cajas de control planas de gran volumen requieren prensas plegadoras.
Escenario de aplicación
Las paredes de la cavidad profunda de las cajas de control automotriz se diseñaron con un espesor de 1,0 mm. Las juntas de la cubierta de la cavidad de RF debían estar dentro de un rango de ±0,008 mm debido a los estrictos requisitos de protección electromagnética. Los ingenieros jóvenes creen que la geometría de la pared depende únicamente de la velocidad del husillo. El control dimensional se logra después de la liberación de tensiones.
Principio en la práctica
Vc = 60 m/min funcionó bien para 7075-T6 ya que las fases precipitadas desgastan rápidamente el filo de corte. Avances mayores hacen que el calor penetre en las paredes y el calor retenido reduce el temple recién cortado. Primero se realizó el desbaste; el envejecimiento natural (reposo a temperatura ambiente para reducir la tensión) alivió la tensión antes del mecanizado de acabado con herramientas recubiertas de diamante hasta Ra 0,8 μm. Las normas de tolerancia del mecanizado CNC separan los controles dimensionales y de forma.
Resultados y perspectivas
La deformación de las piezas con cavidades profundas se debe a la liberación de tensiones residuales tras el mecanizado final; en resumen, la secuencia de tensiones congelada, más que la velocidad de los husillos, determina si las paredes de clase micrométrica conservarán su geometría.
Fuente de datos: registro de la base de datos de fabricación de LS Manufacturing (Proyecto n.° SEMI-2026-804, tamaño de la muestra >800 piezas estructurales electrónicas); alcance estadístico: registros medidos de toda la planta correspondientes al período 2025-2026.

Preguntas frecuentes
1. ¿Cuál es la principal diferencia entre las piezas electrónicas mecanizadas por CNC y las piezas de chapa metálica estampada?
Las piezas electrónicas mecanizadas por CNC se fabrican a partir de bloques sólidos, y la eliminación de material permite que cavidades profundas, paredes gruesas y aletas rígidas compartan una misma pieza. El estampado de chapa metálica pliega piezas delgadas y uniformes, manteniendo las tolerancias de tamaño dentro de ±0,1 mm, según la documentación del proceso de LS Manufacturing y la norma ISO 2768-1:1989. Los ingenieros junior adaptan las aplicaciones de mecanizado CNC a las geometrías de las piezas: las cavidades profundas requieren fresado, y las piezas delgadas son ideales para las prensas plegadoras.
2. ¿Cómo se decide qué tolerancia especificar en la carcasa de un componente electrónico?
La banda dimensional es un rango de tamaño permisible para una característica, separado de los controles de forma que especifican formas; cada banda estrecha aumenta los pasos de fijación e inspección. Las superficies de acoplamiento de RF y los contactos térmicos entre el chip y la carcasa, mientras que la superficie exterior de la carcasa requiere ±0,02 mm , documentado en la documentación del proceso de fabricación de LS bajo ISO 2768-1:1989 . Los departamentos de compras asignan bandas estrechas a las superficies por donde pasan campos o calor.
3. ¿Qué tan adecuado es el aluminio 6061 para las carcasas de componentes electrónicos?
El aluminio 6061 refleja la interferencia electromagnética incidente mediante conductividad eléctrica y alta conductividad térmica, según los datos de propiedades del Manual ASM, vol. 2. Según las notas del proceso de LS Manufacturing, utilizan estas tolerancias junto con las tolerancias generales de la norma ISO 2768-1:1989. Los revisores de diseño equilibran la masa, el apantallamiento y el flujo de calor en los materiales mecanizados por CNC antes de nombrar una aleación.
4. ¿Puede el mecanizado CNC procesar aislantes plásticos de baja constante dieléctrica para circuitos?
Los aislantes de baja constante dieléctrica están compuestos de polímeros que reducen la capacitancia parásita y la diafonía. El POM y el PTFE se utilizan para aislar pines que operan a diferentes potenciales. El POM y el PTFE mecanizados tienen una tolerancia de ±0,02 mm para LS Manufacturing, de acuerdo con las directrices del proceso, y la norma ASTM D150-18 regula la medición de la constante dieléctrica de estos plásticos. En términos sencillos, los ingenieros junior diferencian posteriormente las designaciones de polímeros basadas en el aislamiento y las basadas en el ajuste.
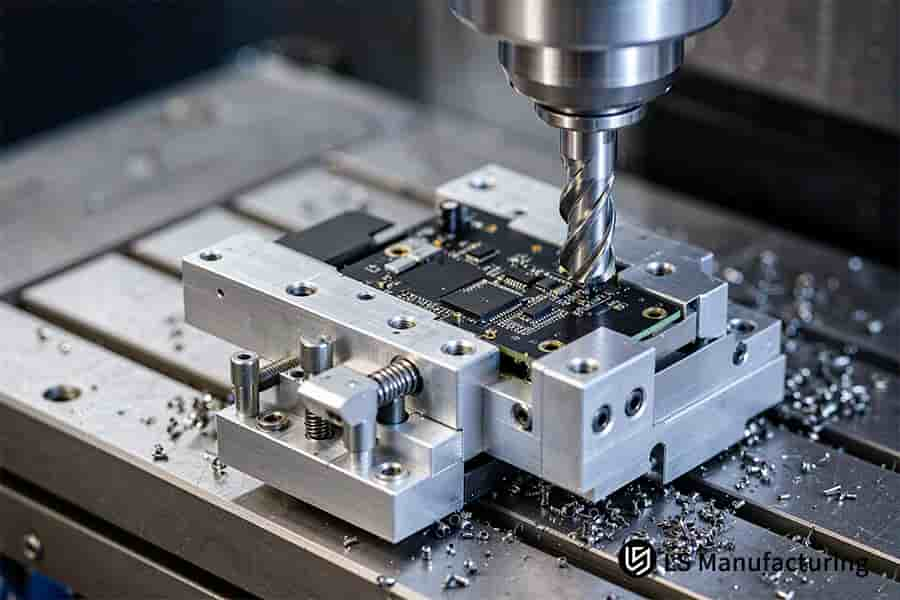
Figura 4: Una broca perfora una placa de circuito impreso negra fijada a un soporte atornillado, dejando virutas alrededor de las abrazaderas.
Resumen
Los componentes metálicos mecanizados se utilizan para sellar las vías conductoras y protegerlas de campos magnéticos parásitos, además de disipar el calor del chip activo en los dispositivos electrónicos. Si bien la carcasa exterior se fabrica con una clasificación dimensional, el conector de RF utiliza una banda de tolerancia más estricta, y el tamaño del grano, la tensión de corte y el acabado superficial determinan las transiciones dimensionales.
Mesa de análisis sobre mecanizado de precisión en electrónica
La asignación de bandas de tolerancia y la rigidez de sujeción de paredes delgadas en recintos multicavidad ofrecen a los ingenieros jóvenes una vía de repaso eficaz. Para consultas sobre sujeción de paredes delgadas, bandas de tolerancia y análisis térmico microfino, puede contactar con LS Manufacturing en el +86 185 6675 9667 o en info@lsrpf.com . También puede visitar nuestro centro de conocimiento de ingeniería para consultar las normas de aplicación detalladas de GD&T (Dimensionamiento y Tolerancia Geométrica).
Lectura adicional: Servicios de fresado CNC para electrónica: Solución de los desafíos de precisión y velocidad

