 Italiano



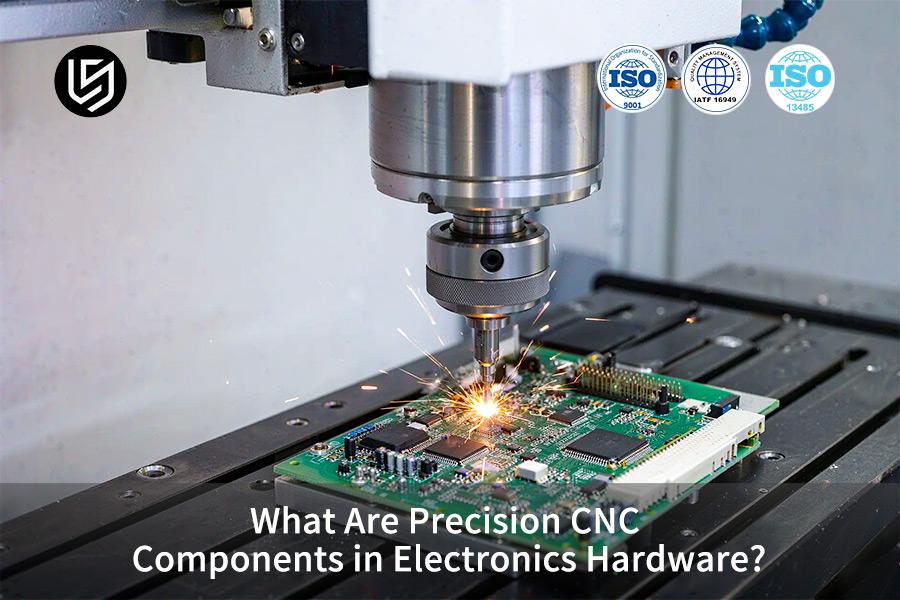
In breve: i componenti CNC di precisione nell'hardware elettronico sono componenti strutturali (involucri, schermi e blocchi termici) lavorati tramite CNC (controllo numerico computerizzato), detto anche produzione sottrattiva. La produzione computerizzata garantisce la precisione poiché prevede il taglio di solidi anziché la loro sovrapposizione, e le superfici di accoppiamento hanno tolleranze di ±0,008 mm e dissipano il calore dai circuiti sensibili.
Gli ingegneri e gli specialisti junior degli acquisti acquisiranno familiarità con l'architettura dei dispositivi prima di avventurarsi in qualsiasi officina meccanica. Il primo errore comune che possono commettere è pensare che il metallo di per sé impedisca le interferenze elettromagnetiche (EMI), perché solo le giunzioni completamente sigillate possono prevenire le interferenze elettromagnetiche, non il metallo in sé. Nelle sezioni successive, verranno trattati argomenti come le considerazioni termomeccaniche e una matrice di confronto hardware. Gli ingegneri decideranno quali carichi termici applicare ai telai metallici.
Punti chiave
- Le strutture dei componenti elettronici di precisione realizzate con macchine CNC vengono prodotte mediante lavorazione meccanica. Le macchineCNC rimuovono materiale da un blocco solido e non lo depositano. Gli alloggiamenti devono sopportare carichi che potrebbero danneggiare i circuiti stampati non protetti, e le pareti metalliche impediscono la schermatura dalle interferenze elettromagnetiche.
- Gli involucri metallici conducono il calore dai processori meglio di quelli polimerici. La forma della superficie può rappresentare un'ulteriore limitazione. Se una superficie ha una rugosità superficiale Ra pari a 0,8 μm (Ra è l'altezza media dei picchi superficiali), il calore può propagarsi solo attraverso sottili intercapedini d'aria.
- Le tolleranze dei componenti hardware si dividono in due classi. I fori strutturali ammettono una tolleranza di ±0,02 mm. Le superfici di accoppiamento delle cavità RF richiedono una classe di tolleranza più ristretta, come indicato in precedenza, poiché l'energia RF non è confinata dal materiale di base, bensì dalle giunzioni continue.
- Le pareti sottili tendono a deformarsi a causa del flusso di calore più rapido rispetto alla sua rimozione da parte dei trucioli. La fresatura della lega di alluminio 7075-T6 a Vc 60 m/min (velocità di taglio) mantiene basso l'apporto di calore. In questo caso, la velocità di taglio determina la distorsione.
Perché fidarsi di questa guida per principianti?
Gloria vanta oltre 15 anni di esperienza nell'ingegneria di precisione e nella prototipazione rapida, che si riflette anche nell'insegnamento dell'hardware elettronico. I suoi consigli DFM (Design for Manufacturability) chiariscono perché la geometria di un componente debba adattarsi allo strumento utilizzato prima ancora di iniziare la progettazione dei disegni. Segui Gloria's Engineering Insights su LinkedIn per scoprire le sue guide alla lavorazione meccanica pensate per i team di hardware alle prime armi.
Il reparto di ingegneria di LS Manufacturing ha verificato ogni dichiarazione relativa ai processi termici e alla rimozione di materiale prima della pubblicazione. Il materiale didattico della Society of Manufacturing Engineers (SME) fornisce istruzioni sul taglio dei metalli per operazioni a controllo numerico computerizzato, mentre la norma ISO 286:2010 definisce le classi di tolleranza per le dimensioni di accoppiamento. Le dichiarazioni dimensionali sono supportate da rapporti di ispezione e certificati dei materiali rilasciati da stabilimenti certificati ISO 9001.
Gli ingegneri apprendisti e gli acquirenti alle prime armi spesso credono che una maggiore precisione nella misurazione si traduca automaticamente in migliori prestazioni elettroniche. Il tempo di ispezione e le attrezzature necessarie aumentano con ogni ulteriore misura di precisione, mentre le superfici estetiche raramente richiedono fascette strette. In poche parole, le fascette strette vanno applicate dove c'è calore e componenti elettronici.

Che cos'è la lavorazione CNC per l'elettronica e come funziona?
La lavorazione CNC per l'elettronica è un processo di asportazione di materiale in cui involucri, cavità e supporti vengono ricavati da un blocco solido seguendo percorsi utensile pre-programmati. Le istruzioni programmate su un sistema di controllo della macchina guidano le frese e gli utensili di tornitura lungo il materiale metallico o la plastica tecnica. I movimenti multiasse consentono di operare su più superfici in un'unica operazione di bloccaggio; in questo modo, cavità profonde, microcanali e punti di riferimento a scatto hanno un'unica origine. Secondo il libro di Groover, "Fundamentals of Modern Manufacturing", le caratteristiche che condividono un'origine comune si trovano entro una banda di 20 micron . Questo metodo è adatto a prototipi a basso volume e dispositivi di fascia alta, mentre la produzione di grandi volumi di componenti in plastica a parete sottile non è economicamente conveniente.
La lavorazione CNC per l'elettronica è un argomento che comprende sia il processo di taglio che il movimento della macchina. Il movimento della macchina può essere suddiviso in base al numero di assi:
- I centri di lavoro a 3 assi tagliano nelle direzioni X, Y e Z; le pareti laterali richiedono una seconda impostazione (bloccaggio di un pezzo) in cui ogni nuova impostazione definisce nuovi riferimenti.
- Le macchine multiasse modificano l'angolo del mandrino o del piano di lavoro per accedere alle pareti sottosquadro in un'unica operazione.
- I componenti CNC di precisione nell'hardware elettronico iniziano come disegni CAD che il software CAM trasforma in codice G (istruzioni numerate per la posizione degli assi, l'avanzamento e lo stato del mandrino) .
Il codice G si differenzia dalla geometria CAD perché quest'ultima descrive la forma del pezzo, mentre il codice G descrive il movimento dell'utensile. Il funzionamento della lavorazione CNC dipende dal file di istruzioni, non dal modello.
Gli ingegneri alle prime armi credono erroneamente che cinque assi da soli garantiscano tolleranze ristrette. Il numero di assi aumenta il campo di misura, mentre la rigidità, la deflessione e la dilatazione termica determinano la tolleranza.
Le tolleranze CNC per i componenti elettronici hanno un denominatore comune: le tolleranze ristrette si applicano solo alle superfici di accoppiamento a radiofrequenza e alle superfici di contatto termico.
Lo stampaggio a iniezione è più conveniente della lavorazione CNC multiasse per la produzione di clip in plastica sottile; tuttavia, le pareti degli stampi a iniezione si contraggono in modo non uniforme. In parole semplici, il controllo del movimento determina le superfici raggiungibili, mentre la rigidità ne controlla la precisione.
Cosa ricordare
- Gli involucri lavorati meccanicamente derivano da blocchi di metallo pieno; i materiali in lamiera o stampati utilizzano altri metodi.
- Un singolo punto di origine garantisce una maggiore precisione rispetto a configurazioni multiple.
- Il numero di assi aumenta il campo di misura ; la rigidità e la deflessione determinano la tolleranza dimensionale.
Fonte dei principi accademici: Il capitolo sui meccanismi di precisione nella lavorazione sottrattiva dei metalli tratto da *Fundamentals of Modern Manufacturing* di Groover.
Parole chiave correlate: elettronica, nozioni di base sulla lavorazione CNC / spiegazione della lavorazione multiasse / limiti di precisione della lavorazione CNC
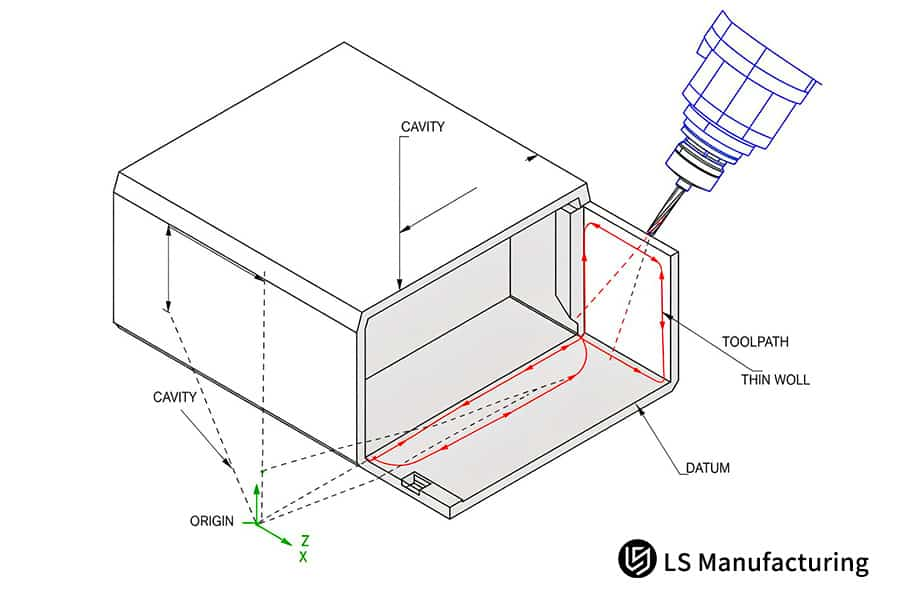
Figura 1: Diagramma in sezione trasversale di un involucro fresato multiasse e vettori del percorso utensile interno.
Perché oggi la lavorazione CNC di precisione è fondamentale per i componenti elettronici?
La lavorazione CNC di precisione per componenti elettronici consiste nel lavorare pareti metalliche fino alle dimensioni necessarie per i segnali e il calore che le richiedono, risolvendo le perdite di radiofrequenza in corrispondenza delle giunzioni tramite la continuità del percorso conduttivo. L'aumento della potenza dei chip e della frequenza portante riduce la tolleranza dimensionale consentita per l'involucro. La stampatura e la pressofusione mantengono le dimensioni dell'involucro entro ±0,1 mm secondo le specifiche, lasciando tolleranze di giunzione che causano perdite di campo e trattengono aria. La fresatura a controllo numerico (CNC) confina le giunzioni in alluminio a tolleranze inferiori a 10 micron e mantiene superfici di contatto uniformi. Due limiti fisici spiegano perché l'hardware elettronico richiede la lavorazione CNC .
Schermatura delle giunture a radiofrequenza
Uno schermo funziona completando un circuito conduttivo, non per massa. L'energia RF (radiofrequenza) fuoriesce da qualsiasi tolleranza di giunzione e la giunzione emette radiazioni quando la sua lunghezza si avvicina a una frazione della lunghezza d'onda del segnale. La lavorazione CNC di pareti sottili gestisce pareti troppo sottili per resistere alla pressione dell'utensile.
Le tolleranze CNC per i componenti elettronici variano a seconda dell'utilizzo: la gamma standard si applica alle superfici generiche, mentre le superfici delle cavità RF hanno una classe di tolleranza più ristretta. Le flange fresate mantengono spazi di giunzione nell'ordine di pochi micron.
Dove il calore esce dalla confezione
Un chip di processore trasferisce il calore alla base solo nei punti di contatto metallico, a causa dell'inefficienza dell'aria rispetto all'alluminio nel trasferimento termico. Le valli superficiali delle superfici di contatto fresate vengono appiattite fino a un micrometro. I componenti CNC di precisione nell'hardware elettronico sigillano e trasferiscono il calore sul campo.
Parole chiave correlate: limiti di lavorazione CNC per l'elettronica / tolleranza di giunzione dell'involucro RF / nozioni di base sulla planarità del contatto termico
Tabella comparativa di base
Il processo di formatura e la funzione fisica distinguono quattro strutture elettroniche comunemente utilizzate. La scelta del materiale è dettata dalla funzione applicativa, il che significa che la fresatura CNC combina componenti di schermatura RF e componenti termici con metalli diversi. Gli ingegneri alle prime armi possono adattare la precisione di ciascun componente alla corrispondente applicazione fisica, come la sigillatura delle giunzioni o il trasferimento di calore.
| Tipo di componente | Materiale tipico | Principio fisico fondamentale | Precisione tipica della lavorazione meccanica |
| Cavità di schermatura RF | Alluminio 6061-T6 | Blocchi di barriera conduttiva continua | Grado di precisione per le radiazioni EMI: ±0,008 mm |
| Piastra fredda ad alta efficienza | C11000 rame puro | L'elevata conduttività termica sposta il calore della giunzione | Grado di precisione Ra 0,8 μm |
| Contenitore protettivo esterno | Alluminio 7075-T6 | Elevata resistenza allo snervamento, resiste agli urti e alla torsione | Grado standard ±0,02 mm |
| Isolamento del connettore | Distanziatore in plastica poliossimetilene POM | La bassa costante dielettrica impedisce il cortocircuito dei pin | Grado standard ±0,02 m |
Le parti interne di schermatura e conduzione del calore richiedono una lavorazione di precisione con un'accuratezza di ±0,008 mm ; i telai esterni consentono una tolleranza di ±0,02 mm per garantire la resistenza – in pratica, fasce più strette si adattano a campi e calore.
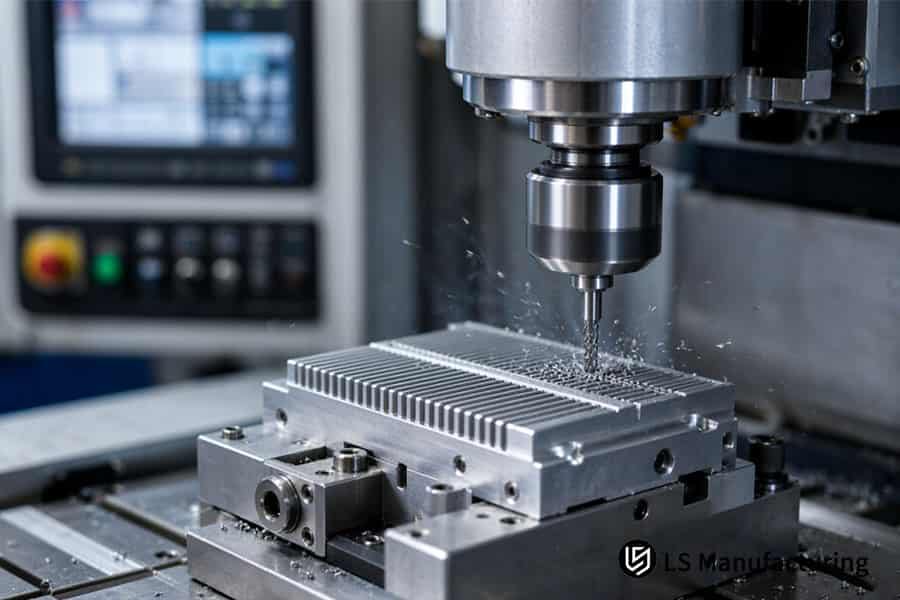
Figura 2: La lavorazione di precisione taglia alette parallele in un blocco di dissipatore di calore in metallo, inviando trucioli finissimi oltre il dispositivo di fissaggio.
Come la fresatura CNC di precisione modella gli alloggiamenti e le schermature dei componenti elettronici?
La lavorazione CNC per involucri elettronici, o taglio a controllo numerico computerizzato, è una tecnica di asportazione di materiale strato per strato, in cui una fresa rotante si muove secondo una traiettoria spaziale programmata. Ogni passaggio rimuove uno strato, quindi la forma della parete segue tale traiettoria spaziale. Il modo in cui la fresatura CNC di precisione modella gli involucri elettronici dipende dalla direzione di taglio e dalla sequenza degli strati. La fresatura in concordanza (taglio in cui l'utensile rotante segue l'avanzamento, creando così trucioli sottili ad ogni passaggio) viene utilizzata per la lavorazione degli involucri di schermatura RF (che sono piuttosto sottili), spingendo la pressione di taglio sul piano di lavoro. Una pressione uniforme si traduce in tensioni residue uguali su entrambi i lati delle pareti, il che garantisce che le pareti non si ritraggano dopo il rilascio dei morsetti.
Sgrossatura della cavità e sovratensione
Le tipologie di contenitori elettronici lavorati a CNC presentano diverse profondità di cavità. Le cavità RF profonde richiedono fasi di sgrossatura, mentre le cavità di copertura poco profonde richiedono solo la fresatura frontale. La sgrossatura a strati consente di rimuovere l'80% del volume della cavità, lasciando il resto come margine di distensione (nota di LS Manufacturing sulla lavorazione di pareti sottili). Il controllo della deformazione durante la lavorazione CNC inizia in questa fase, poiché il pezzo rilassato manterrà la sua forma fino alla finitura.
Pareti di finitura uniformi
La finitura determina lo spessore delle pareti. Le frese a più taglienti consentono di lavorare con avanzamenti ridotti, permettendo di ottenere pareti uniformi fino a 0,8 mm di spessore senza segni di vibrazione. I componenti CNC di precisione nell'hardware elettronico diventano un requisito fondamentale in questo contesto, poiché pareti uniformi producono trucioli uniformi. L'ispezione viene eseguita secondo le seguenti norme: ISO 2768-m (ISO 2768-1:1989) per la tolleranza dimensionale e ASME Y14.5-2018 per la tolleranza geometrica. La tolleranza dimensionale e la tolleranza di forma sono due aspetti distinti, pertanto i disegni di schermatura richiedono entrambe.
I giovani ingegneri tendono a pensare che una sola passata di finitura ben eseguita sia sufficiente a determinare la precisione della parete. In realtà, la precisione si ottiene attraverso l'uniformità del materiale: una tolleranza di sgrossatura non uniforme fa sì che un lato rimuova trucioli più grandi dell'altro, causando la flessione dell'utensile. Un apprendista dovrebbe comprendere che l'uniformità del materiale è più importante di una passata di finitura. Le basi del processo di lavorazione CNC iniziano con la sgrossatura, dopodiché un apprendista che ha familiarità con i disegni tecnici sarà in grado di determinare se la causa dell'anomalia è l'uniformità della parete o la banda di tolleranza.
Lezioni trasferibili
- La sgrossatura determina la geometria; la finitura è semplicemente il perfezionamento del materiale esistente.
- La fresatura in concordanza offre stabilità per pareti sottili; le presse piegatrici sono più adatte per grandi volumi di lamiera piana.
- Le norme ISO 2768-m e ASME Y14.5-2018 trattano separatamente i problemi dimensionali e geometrici.
Norme di riferimento adottate: Le ispezioni per le tolleranze dimensionali e le caratteristiche geometriche si basano sulle norme ISO 2768-m e ASME Y14.5.
Parole chiave correlate: fresatura di contenitori elettronici / lavorazione CNC di scatole schermate / limiti di fresatura a parete sottile
Come funzionano i dissipatori di calore lavorati a CNC all'interno di hardware compatto?
Il principio fondamentale dei dissipatori di calore lavorati a CNC è la creazione di superficie e la planarità della base, poiché il calore attraversa il metallo molto più velocemente dell'aria. Le alette fresate aumentano la superficie di contatto con il flusso d'aria o il liquido. La spianatura della base elimina le sporgenze che separano il chip dal metallo. Nella lavorazione o fresatura CNC , alette e base vengono tagliate in un'unica operazione di serraggio, rendendo quindi le alette perpendicolari alla superficie di montaggio. I dissipatori di calore lavorati sono adatti per moduli di calcolo compatti e ad alta potenza, dove il flusso d'aria forzata rimane veloce e i canali nelle alette restano stretti.
Il funzionamento dei dissipatori di calore lavorati a CNC diventa evidente quando il percorso di resistenza si suddivide in tre segmenti:
- Resistenza alla conduzione : lo spessore della base e la conduttività della lega trasportano il calore dal chip alle alette.
- Resistenza di contatto : le valli profonde micrometri nell'interfaccia trattengono l'aria e l'aria trattiene il calore.
- Resistenza alla convezione : la superficie delle alette e la velocità dell'aria trasferiscono calore al liquido di raffreddamento.
La resistenza di contatto domina la risposta transitoria. La lucidatura della base riduce l'impulso di avvio, poiché nelle valli non è più presente uno strato isolante.
I materiali utilizzati nell'elettronica CNC determinano la posizione di ciascuna resistenza. Il rame C11000 conduce il calore meglio dell'alluminio e può essere lavorato per ottenere alette ad alta densità. L'alluminio 6061-T6 è molto più leggero ed è adatto per telai in cui il peso è un fattore critico. I componenti CNC di precisione nell'hardware elettronico combinano entrambi i materiali su un'unica superficie di montaggio.
La fresatura della pinna del perno in rame richiede un avanzamento minimo per dente. Il Manuale di Meccanica (30ª ed.) tratta della fresatura della pinna del perno in lega di rame. Il metallo C11000 si scheggia quando sfrega contro l'utensile da taglio, non quando viene tranciato. Lo sfregamento del fianco riscalda il perno appena formato. Uno spessore maggiore del perno è utile solo quando il percorso è limitato dalla convezione.
I giovani ingegneri possono quindi esaminare una specifica termica e determinare se il fattore limitante è la base o il flusso d'aria. In parole semplici, le alette trasferiscono calore all'aria, mentre la planarità trasferisce calore alle alette stesse.
In conclusione
- Le alette superano la resistenza alla convezione, mentre la planarità supera la resistenza al contatto.
- Il rame conduce rapidamente il calore, mentre l'alluminio riduce il peso.
- I moduli di piccola potenza ad alta capacità traggono maggior vantaggio dai dissipatori di calore lavorati con precisione rispetto ad altri tipi di moduli.
Fonte: *Machinery's Handbook* (30ª edizione) - linee guida sulle velocità di avanzamento per la fresatura di alette di dissipatori di calore in lega di rame.
Parole chiave correlate: lavorazione CNC di dissipatori di calore / percorso termico a alette lavorate / fresatura di dissipatori di calore in rame
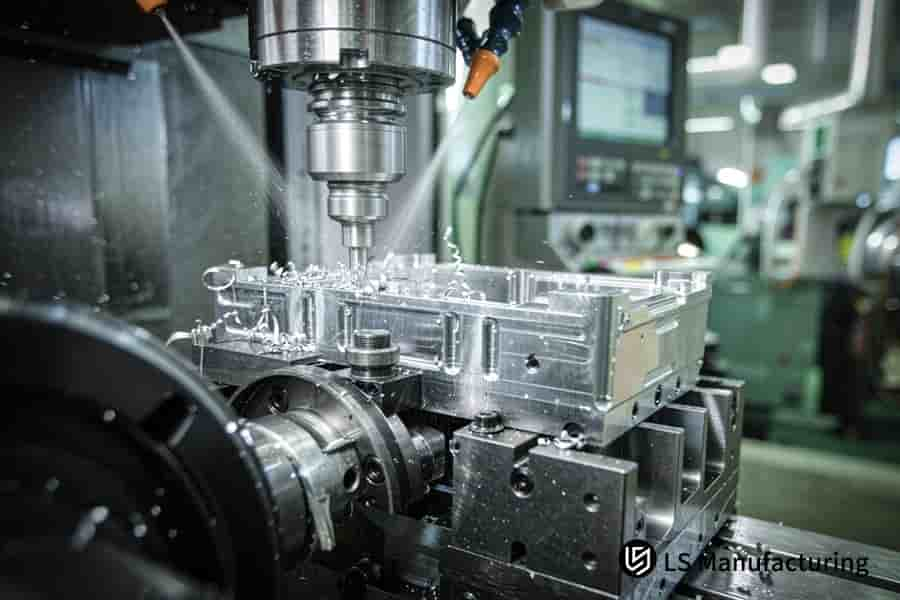
Figura 3: Una fresatrice a controllo numerico computerizzato inserisce delle scanalature in un alloggiamento metallico bloccato, mentre il liquido di raffreddamento rimuove i trucioli.
Quali materiali vengono utilizzati nell'elettronica CNC per garantire una stabilità ottimale?
La scelta dei materiali per la lavorazione CNC dell'elettronica è un delicato equilibrio tra conducibilità termica, schermatura e stabilità termica. Le leghe di alluminio 6061-T6 e 7075-T6 dominano la realizzazione di involucri strutturali. Entrambi i tipi di alluminio offrono un ottimo rapporto resistenza/peso e protezione dalla corrosione. Il rame privo di ossigeno C11000 garantisce un'elevata conducibilità nei circuiti. Le plastiche polimeriche tecniche come POM e PEEK costituiscono l'involucro isolante per i pin sotto tensione. Tutti i materiali potenziali si espandono con un unico coefficiente di dilatazione termica (CTE, variazione di lunghezza per grado di aumento della temperatura) , ovvero un tasso di espansione per grado di aumento della temperatura. Il CTE viene spesso confuso con la conducibilità termica perché quest'ultima trasmette il calore, mentre l'espansione ne aumenta le dimensioni. La differenza di dilatazione determina la massima compatibilità tra metalli diversi. È la differenza di dilatazione, e non la resistenza, a determinare quali materiali vengono utilizzati nell'elettronica CNC .
Rulli di alluminio e rame
L'alluminio 6061-T6 si taglia facilmente e si presta bene alla serigrafia; per questo motivo, le cavità e le staffe RF vengono realizzate in 6061-T6. L'alluminio 7075-T6 offre una maggiore resistenza allo snervamento in gusci sottili. Il rame C11000 viene utilizzato per fissare le piastre di raffreddamento perché conduce il calore meglio di entrambe le leghe di alluminio. La scelta della lega per la lavorazione CNC inizia considerando il percorso di carico e il percorso termico, non le abitudini. La differenza di dilatazione termica tra le leghe sovrapposte spiega perché l'hardware elettronico richiede la lavorazione CNC al posto della fusione.
Polimeri ed espansione termica
Il POM e il PEEK isolano i pin a potenziali diversi e mantengono i fori ben chiusi. I lingotti di polimero si espandono molto di più per grado rispetto al metallo, quindi le tolleranze negli accoppiamenti a pressione tengono conto della differenza di dilatazione termica tra le parti accoppiate. I componenti CNC di precisione nell'hardware elettronico accoppiano telai metallici e distanziatori in plastica su un'unica superficie di montaggio.
Velocità di taglio e riduzione dello stress
Una velocità di taglio moderata mantiene stabili i gusci in 7075-T6 , come indicato dalle informazioni di ingegneria applicativa di LS Manufacturing. Le zone indurite per precipitazione nel 7075-T6 sono resistenti agli utensili da taglio, pertanto una gamma di velocità di taglio con raffreddamento a flusso continuo previene la formazione di grumi di materiale di saldatura sul tagliente . I grumi di saldatura influenzano l'angolo di spoglia e la distruzione della superficie della parete. La lavorazione ad alta velocità convoglia il calore verso le pareti sottili anziché verso il truciolo e il calore trattenuto riduce la tempra precedentemente creata.La stabilità termica della lavorazione CNC dipende dalla sequenza del processo piuttosto che dalla velocità del mandrino.
- Sgrossatura – prima; ricottura di distensione – seconda; finitura – ultima.
- Le pile composite sono costituite da un telaio in alluminio con una piastra in rame, pertanto le tolleranze di montaggio dipendono dalla temperatura di esercizio.
Gli ingegneri alle prime armi tendono sempre a considerare la distensione come un'operazione da eseguire nelle fasi finali del processo. Il rilassamento successivo alla finitura provoca lo spostamento delle pareti appena terminate. In altre parole, i materiali utilizzati determinano il trasferimento di calore, mentre la sequenza del processo determina la stabilità geometrica dei componenti.
Punti da tenere a mente
- L'alluminio fornisce struttura; il rame fornisce calore; la plastica isola.
- La distensione delle tensioni dovrebbe avvenire tra la sgrossatura e la finitura, non dopo la finitura.
- La dilatazione termica differenziale determina i tolleranze di accoppiamento negli assemblaggi multistrato di metalli diversi.
Parole chiave correlate: elettronica lavorazione CNC materiali / lavorazione CNC espansione termica / lavorazione CNC stabilità delle leghe
Come funziona in pratica la lavorazione della lega 7075: un esempio nel settore dei semiconduttori da LS Manufacturing
La lavorazione CNC dell'alluminio 7075-T6 è un processo di asportazione controllata che trasforma barre pre-stirate in contenitori a parete sottile per componenti elettronici. Un'azienda innovativa nel settore dell'edge computing necessitava di una robusta centralina di controllo per autoveicoli con schede ad alta frequenza in un formato compatto. L'utilizzo di alluminio 7075-T6 pre-stirato consente la lavorazione CNC senza distorsioni, grazie al rilascio delle tensioni dovuto allo stiramento prima della lavorazione. La sequenza delle tensioni, e non la velocità del mandrino, determina la resistenza dei componenti a parete sottile, dello spessore di pochi micron, al processo di finitura. Il funzionamento della lavorazione CNC nell'elettronica a parete sottile inizia quindi dallo stato del materiale di partenza. Le piccole centraline di controllo ad alta potenza richiedono contenitori lavorati meccanicamente; le centraline piatte prodotte in grandi volumi richiedono presse piegatrici.
Scenario applicativo
Lo spessore delle pareti della cavità profonda delle scatole di controllo per autoveicoli è stato impostato a 1,0 mm. Le giunzioni del coperchio della cavità RF dovevano rientrare in un intervallo di ±0,008 mm a causa dei rigorosi requisiti di protezione elettromagnetica. I giovani ingegneri ritengono che la geometria della parete sia determinata unicamente dalla velocità del mandrino. Il controllo dimensionale avviene dopo il rilascio delle tensioni.
Principio in pratica
Vc = 60 m/min ha funzionato bene per il 7075-T6 poiché le fasi precipitate usurano rapidamente il tagliente. Avanzamenti più elevati causano la penetrazione del calore nelle pareti e il calore trattenuto riduce la tempra appena tagliata. La sgrossatura è stata eseguita per prima; l'invecchiamento naturale (riposo a temperatura ambiente per ridurre le tensioni) ha alleviato le tensioni prima della lavorazione di finitura con utensili rivestiti di diamante fino a Ra 0,8 μm. Gli standard di tolleranza della lavorazione CNC separano i controlli dimensionali e di forma.
Risultati e approfondimenti
Il tasso di difettosità è diminuito dal 16% al 4% . Il tempo di ciclo è stato ridotto del 18% . Gli sforzi per ridurre gli scarti si sono concentrati sulle scatole a cavità profonda, che in precedenza presentavano deformazioni dovute alla ritenzione delle tensioni. In breve, è la sequenza di sollecitazione congelata, piuttosto che la velocità dei mandrini, a determinare se le pareti di classe micrometrica manterranno la geometria.
Fonte dei dati: record del database di produzione di LS Manufacturing (Progetto n. SEMI-2026-804, dimensione del campione >800 componenti strutturali elettronici); ambito statistico: dati misurati a livello di stabilimento relativi al periodo 2025-2026.
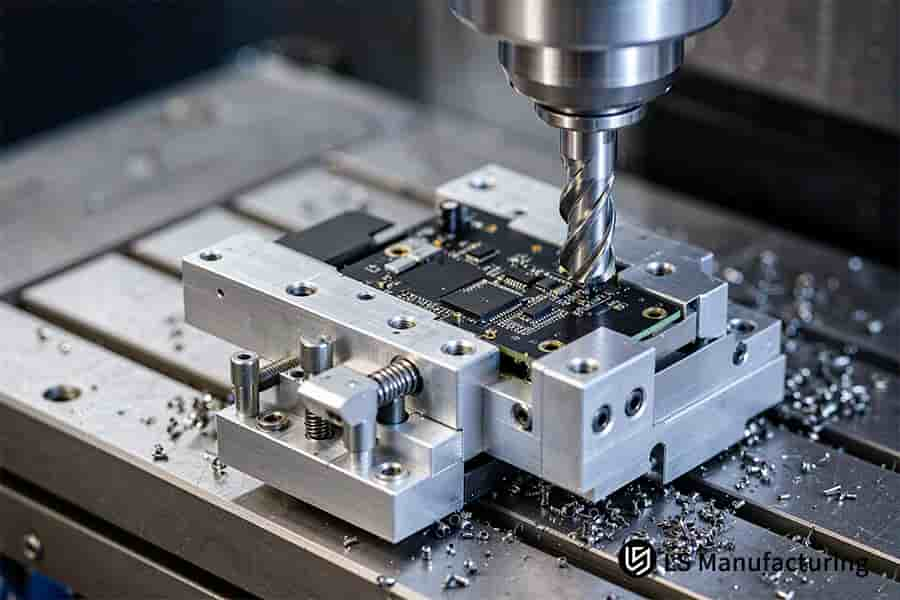
Figura 4: Una punta da trapano fora un circuito stampato nero bloccato in un dispositivo imbullonato, lasciando trucioli attorno ai morsetti.
FAQ
1. Qual è la principale differenza tra i componenti elettronici lavorati con macchine a controllo numerico (CNC) e quelli realizzati con lamiera stampata?
I componenti elettronici lavorati a CNC vengono ricavati da billette solide e la rimozione del materiale consente di realizzare cavità profonde, pareti spesse e alette rigide sullo stesso pezzo. La stampatura della lamiera piega lamiere sottili e uniformi, mantenendo le tolleranze dimensionali entro ±0,1 mm, secondo la documentazione di processo di LS Manufacturing e la norma ASME Y14.5-2018. Gli ingegneri junior abbinano le applicazioni di lavorazione CNC alle geometrie dei pezzi: le cavità profonde richiedono la fresatura, mentre le lamiere sottili sono ideali per le presse piegatrici.
2. Una tolleranza più ristretta si traduce sempre in prestazioni migliori per gli alloggiamenti dei componenti elettronici?
La banda dimensionale rappresenta un intervallo di dimensioni ammissibili per una singola caratteristica, separato dai controlli di forma che specificano le forme; ogni banda ristretta aumenta le fasi di fissaggio e ispezione. Le superfici di accoppiamento RF e i contatti termici tra il chip e l'alloggiamento, mentre la superficie esterna dell'alloggiamento richiede ±0,02 mm , documentato nella documentazione del processo di produzione LS secondo la norma ISO 2768-1:1989 . I reparti acquisti assegnano bande ristrette alle superfici in cui passano campi o calore.
3. Perché l'alluminio 6061 è preferito all'acciaio per gli involucri dei componenti elettronici?
Secondo i dati sulle proprietà riportati nell'ASM Handbook Vol. 2 , l'alluminio 6061 offre una combinazione di leggerezza rispetto all'acciaio, schermatura elettromagnetica naturale ed elevata conduttività termica. La bassa lavorabilità consente la realizzazione di alette interne sottili con tolleranze di ±0,02 mm e, secondo le note di processo di LS Manufacturing, tali tolleranze vengono utilizzate insieme alle tolleranze generali della norma ISO 2768-1:1989. I progettisti valutano attentamente massa, schermatura e flusso di calore tra i materiali per la lavorazione CNC prima di scegliere una lega.
4. Le macchine a controllo numerico (CNC) sono in grado di lavorare isolanti plastici a bassa costante dielettrica per circuiti?
Gli isolanti a bassa costante dielettrica sono costituiti da polimeri che impediscono la formazione di campi elettrici, e il POM e il PTFE servono a isolare i pin che operano a potenziali diversi. Il POM e il PTFE fresati hanno una tolleranza di ±0,02 mm per LS Manufacturing secondo le linee guida di processo, e la norma ASTM D150 regola la misurazione della costante dielettrica di tali materie plastiche. In termini semplici, i giovani ingegneri distinguono quindi le designazioni dei polimeri in base all'isolamento e in base all'adattamento.
Riepilogo
I componenti metallici lavorati vengono utilizzati per sigillare i percorsi conduttivi dai campi magnetici dispersi e dissipare il calore dal chip attivo nell'hardware elettronico. Mentre l'involucro esterno è realizzato con una classificazione dimensionale, il connettore RF utilizza una banda di tolleranza più stretta e la dimensione del grano, la sollecitazione di taglio e la finitura superficiale determinano le transizioni dimensionali.
Desk di analisi sulla lavorazione di precisione nell'elettronica
L'assegnazione delle tolleranze di involucri multicavità e la rigidità del serraggio delle pareti sottili offrono ai giovani ingegneri un efficace strumento di ripasso. Per domande sul serraggio delle pareti sottili, le tolleranze e le micro-termografie, è possibile contattare LS Manufacturing al numero +86 185 6675 9667 o all'indirizzo info@lsrpf.com . È inoltre possibile visitare il nostro hub ufficiale di conoscenze ingegneristiche per consultare gli standard applicativi dettagliati per GD&T (Dimensionamento e Tolleranza Geometrica).
Per approfondire: Servizi di fresatura CNC per l'elettronica: risolvere le sfide di precisione e velocità

