 Français



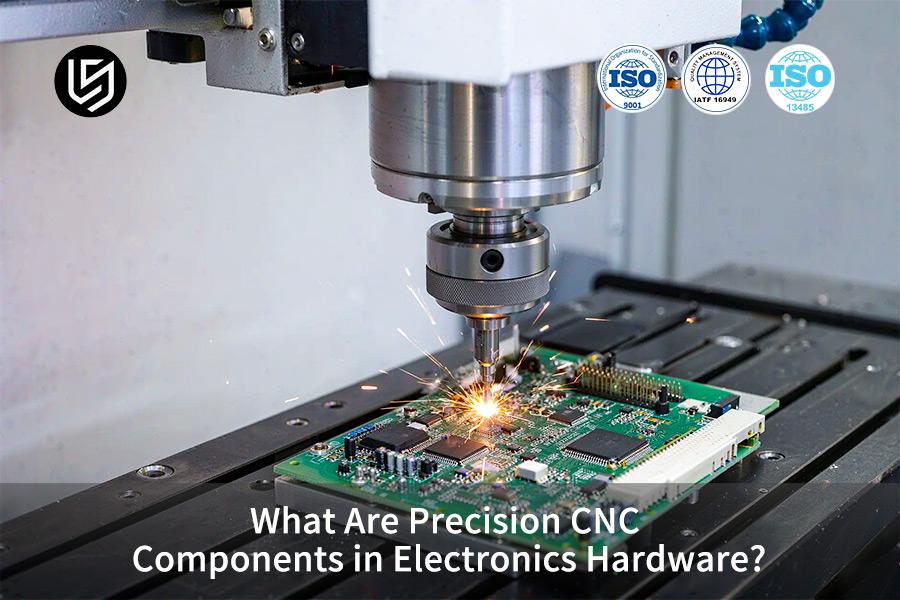
En résumé : les composants CNC de précision utilisés en électronique sont des pièces structurelles usinées (boîtiers, blindages et blocs thermiques) fabriquées par commande numérique (CNC), également appelée fabrication soustractive. La fabrication assistée par ordinateur garantit la précision car elle consiste à usiner des pièces massives plutôt qu'à les superposer. Les surfaces de contact présentent des tolérances de ±0,008 mm et permettent d'évacuer la chaleur des circuits sensibles.
Les ingénieurs et les jeunes spécialistes des achats seront initiés à l'architecture des dispositifs avant d'intervenir dans un atelier d'usinage. La première erreur fréquente qu'ils peuvent commettre est de croire que le métal, à lui seul, empêche les interférences électromagnétiques (IEM – énergie rayonnée indésirable qui perturbe les circuits environnants), car seules les soudures parfaitement étanches peuvent bloquer ces interférences, et non le métal massif.
Points clés à retenir
- Les structures de composants électroniques de précision sont fabriquées par usinage CNC. Les machinesd'usinage CNC enlèvent de la matière à partir de barres pleines sans en déposer. Les boîtiers doivent supporter des charges susceptibles d'endommager les circuits imprimés nus, et les parois métalliques assurent le blindage contre les interférences électromagnétiques.
- Les boîtiers métalliques dissipent mieux la chaleur des processeurs que les boîtiers en polymère . L'état de surface impose une contrainte thermique stricte : les aspérités supérieures à Ra 0,8 µm créent des micro-espaces d'air isolants. Si une surface présente une rugosité Ra de 0,8 µm (Ra étant la hauteur moyenne des aspérités), la chaleur ne peut se propager qu'à travers de fins espaces d'air.
- Les tolérances relatives aux pièces métalliques se répartissent en deux catégories. Les trous structuraux tolèrent une tolérance de ±0,02 mm. Les faces d'accouplement des cavités RF requièrent une tolérance plus stricte, mentionnée précédemment, car l'énergie RF est confinée non pas par le volume du matériau, mais par des joints continus.
- Les enceintes à parois minces se déforment lorsque la chaleur de coupe se propage dans la pièce plus rapidement que les copeaux évacués ne peuvent l'évacuer. Le fraisage de l'alliage d'aluminium 7075-T6 (T6 = traité thermiquement en solution et vieilli artificiellement) à une vitesse de coupe Vc de 60 m/min permet de limiter l'apport de chaleur. Dans ce cas, la vitesse de coupe est le facteur déterminant de la déformation.
Pourquoi faire confiance à ce guide pour débutants ?
Forte de plus de 15 ans d'expérience en ingénierie de précision et prototypage rapide, Gloria excelle dans l'enseignement de la conception de matériel électronique. Ses conseils en matière de DFM (conception pour la fabrication) expliquent pourquoi la géométrie des pièces doit être adaptée à l'outil utilisé avant même la conception des plans. Suivez Gloria sur LinkedIn : son profil « Engineering Insights » propose des guides d'usinage destinés aux équipes débutantes en électronique.
Les ressources pédagogiques de la Society of Manufacturing Engineers (SME), édition 2024, fournissent des instructions sur la découpe des métaux pour les opérations à commande numérique par ordinateur (CNC), tandis que la norme ISO 286:2010 définit les classes de tolérance pour les dimensions d'assemblage. Les déclarations dimensionnelles sont étayées par des rapports d'inspection et des certificats de matériaux délivrés par des installations certifiées ISO 9001.
Les ingénieurs stagiaires et les acheteurs débutants pensent souvent qu'un marquage plus précis garantit automatiquement de meilleures performances électroniques. Or, le temps d'inspection et les outillages nécessaires augmentent à chaque marquage supplémentaire, et les surfaces superficielles requièrent rarement un marquage aussi serré. En clair, les marquages serrés sont réservés aux zones de forte chaleur et aux composants électroniques.
Qu’est-ce que l’usinage CNC pour l’électronique et comment fonctionne-t-il ?
L'usinage CNC pour l'électronique est un procédé d'enlèvement de matière permettant de réaliser des boîtiers, des cavités et des supports à partir d'une billette massive, selon des trajectoires d'outils préprogrammées. Les instructions programmées sur un système de commande numérique guident les fraises et les outils de tournage le long de la pièce métallique ou en plastique technique. Les mouvements multiaxes permettent d'usiner plusieurs faces en une seule opération de serrage ; ainsi, les cavités profondes, les microcanaux et les systèmes d'encliquetage peuvent être réalisés à partir d'un seul point d'origine.
Les caractéristiques ayant des origines communes se situent dans une bande de 20 microns selon Groover, Fundamentals of Modern Manufacturing, 7e éd., ch. 21. L'usinage CNC multi-axes convient aux essais à faible volume et aux dispositifs haut de gamme, tandis que les estampages en plastique à parois minces à grand volume se situent en dehors de la plage économique.
Qu’est-ce que l’usinage CNC pour l’électronique ? L’usinage CNC pour l’électronique englobe à la fois le processus de coupe et le mouvement de la machine-outil. Ce mouvement est classé selon le nombre d’axes : 3, 4 ou 5 axes.
- Centres d'usinage 3 axes coupant dans les directions X, Y et Z ; les parois latérales nécessitent une deuxième configuration (serrage d'une pièce) où chaque nouvelle configuration définit de nouvelles références.
- Les machines multi-axes modifient l'angle de la broche ou de la table pour accéder aux parois en contre-dépouille en une seule opération.
- Les composants CNC de précision dans le matériel électronique commencent par des murs CAO que le logiciel FAO transforme en code G (instructions numérotées pour la position de l'axe, l'avance et l'état de la broche) .
Le code G diffère de la géométrie CAO car cette dernière décrit la forme de la pièce, tandis que le code G décrit le mouvement de l'outil de coupe. Le fonctionnement de l'usinage CNC dépend du fichier d'instructions, et non du modèle.
Les ingénieurs novices croient à tort que cinq axes suffisent à garantir des tolérances serrées. Le nombre d'axes influe sur la plage de mesure, la rigidité, la déformation et la dilatation thermique, déterminant ainsi la tolérance.
Les tolérances CNC pour les composants électroniques ont un dénominateur commun : les tolérances serrées ne s’appliquent qu’aux surfaces de contact radiofréquence et aux surfaces de contact thermique.
Le moulage par injection est plus économique que l'usinage CNC multiaxes pour la fabrication de clips en plastique fin ; cependant, les parois des moules d'injection se contractent de manière irrégulière. En résumé, la maîtrise du mouvement détermine les faces accessibles, tandis que la rigidité contrôle la précision de la découpe.
Ce qu'il faut retenir
- Les boîtiers usinés sont fabriqués à partir de billettes massives ; les matériaux en feuilles ou moulés utilisent d’autres méthodes.
- Un point d'origine unique garantit une plus grande précision que plusieurs configurations.
- Le nombre d'axes augmente la plage de mesure ; la rigidité et la déflexion déterminent la tolérance dimensionnelle.
Source des principes académiques : Le chapitre sur les mécanismes de précision dans la fabrication soustractive des métaux tiré de *Fondements de la fabrication moderne* de Groover.
Mots-clés associés : électronique, usinage CNC de base / usinage multi-axes expliqué / limites de précision de l'usinage CNC
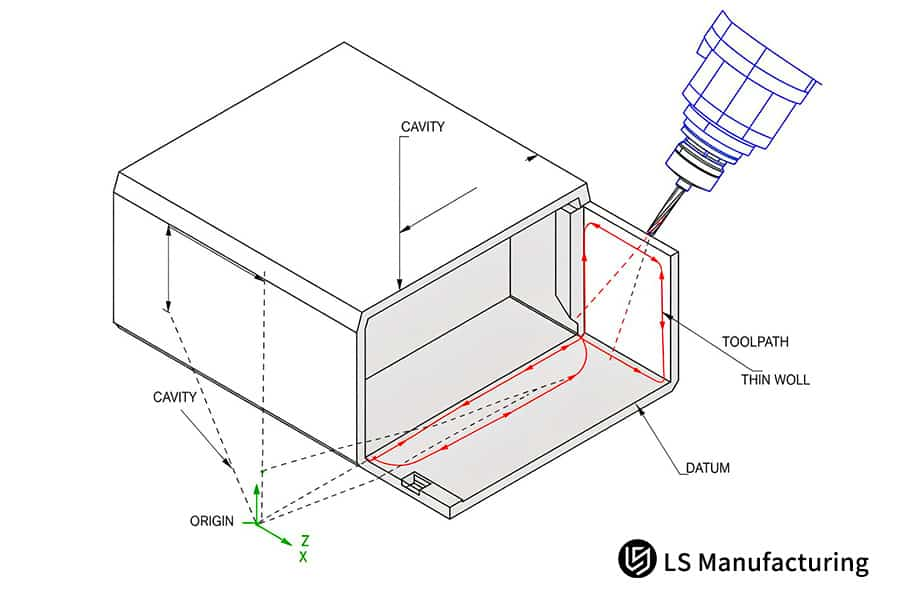
Figure 1 : Schéma en coupe d'une enceinte fraisée multi-axes et vecteurs de trajectoire d'outil internes
Pourquoi le matériel électronique a-t-il besoin aujourd'hui d'un usinage CNC de précision ?
L'usinage CNC de précision pour l'électronique consiste à usiner des parois métalliques aux dimensions requises pour les signaux et la dissipation thermique, en éliminant les fuites RF au niveau des joints grâce à la continuité des pistes conductrices. L'augmentation de la puissance des puces et de la fréquence porteuse réduit la tolérance dimensionnelle admissible pour le boîtier. Deux limites physiques expliquent pourquoi les composants électroniques nécessitent un usinage CNC .
Joints de blindage à radiofréquence
Un blindage fonctionne en fermant un circuit conducteur, et non par sa masse. L'énergie RF (radiofréquence) s'échappe par les tolérances de joint et le joint émet un rayonnement lorsque sa longueur approche une fraction de la longueur d'onde du signal. L'usinage CNC de parois minces permet de traiter des parois trop fines pour résister à la pression de l'outil.
Les tolérances CNC pour les composants électroniques varient selon l'usage : la plage standard s'applique aux surfaces générales, tandis que les surfaces des cavités RF bénéficient d'une tolérance plus stricte. Les brides fraisées garantissent des jeux de jointure de l'ordre du micron.
Là où la chaleur quitte l'emballage
La chaleur ne se transmet à la base d'une puce de processeur qu'au niveau des contacts métalliques, l'air étant un conducteur thermique bien moins efficace que l'aluminium. Les irrégularités des surfaces de contact usinées sont aplanies au micromètre près. Les composants de précision usinés CNC utilisés en électronique assurent l'étanchéité et le transfert de chaleur.
Mots-clés associés : limites d’usinage CNC en électronique / tolérance des joints des boîtiers RF / principes de base de la planéité des contacts thermiques
Tableau comparatif de base
Le procédé de fabrication et la fonction physique distinguent quatre structures électroniques courantes. Le choix du matériau est dicté par l'application ; ainsi, le fraisage CNC permet d'utiliser des métaux différents pour le blindage RF et la dissipation thermique. Les ingénieurs débutants peuvent adapter la précision de chaque pièce à une application physique spécifique, comme l'étanchéité des joints ou le transfert de chaleur.
| Type de composant | Matériau typique | Principe physique fondamental | Précision d'usinage typique |
| Cavité de blindage RF | aluminium 6061-T6 | blocs de barrière conductrice continus | Rayonnement EMI, précision ±0,008 mm |
| Plaque froide à haut rendement | cuivre pur C11000 | Une conductivité thermique élevée permet le transfert de chaleur de jonction. | Grade de précision Ra 0,8 μm |
| Enceinte de protection externe | aluminium 7075-T6 | Haute limite d'élasticité, résiste aux chocs et à la torsion | Grade standard ±0,02 mm |
| Isolation des connecteurs | Entretoise en plastique polyoxyméthylène POM | Une faible constante diélectrique empêche le court-circuit des broches. | Grade standard ±0,02 mm |
Les pièces de blindage interne et de conduction thermique nécessitent un usinage de précision avec une exactitude de ±0,008 mm ; les cadres externes permettent une tolérance de ±0,02 mm pour la résistance – en gros, des bandes plus serrées accompagnent les champs et la chaleur.
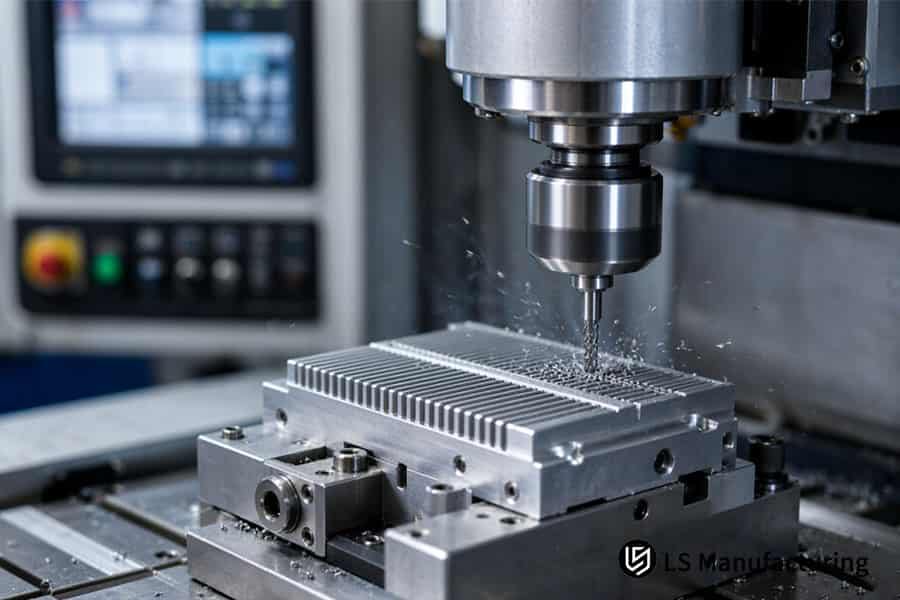
Figure 2 : L'usinage de précision découpe des ailettes parallèles dans un bloc dissipateur thermique en métal, envoyant de fins copeaux à travers le dispositif.
Comment le fraisage CNC de précision façonne-t-il les boîtiers et les blindages électroniques ?
L'usinage CNC des boîtiers électroniques, ou découpe à commande numérique par ordinateur, enlève progressivement de la matière le long d'une trajectoire d'outil programmée. Une fraise en rotation se déplace selon une trajectoire spatiale prédéfinie. Chaque passe enlève une couche, et la forme de la paroi suit donc cette trajectoire. La précision du fraisage CNC pour la mise en forme des boîtiers électroniques dépend du sens de coupe et de la séquence des couches.
Le fraisage en avalant (usinage où l'outil rotatif accompagne l'avance, produisant ainsi des copeaux fins à chaque passe) est utilisé pour l'usinage du boîtier de blindage RF (très fin), en appliquant une pression de coupe uniforme sur la table de travail. Cette pression uniforme engendre des contraintes résiduelles égales de part et d'autre des parois, ce qui empêche leur déformation après le desserrage des brides.
Ébauche de cavité et tolérance aux contraintes
Les boîtiers électroniques usinés CNC présentent différentes profondeurs de cavité. Les cavités RF profondes nécessitent un ébauche par étapes, tandis que les cavités de couverture peu profondes requièrent uniquement un surfaçage. Le contrôle de la déformation en usinage CNC commence à ce stade, car la pièce détendue conservera sa forme pour la finition.
Finition des murs uniformes
La finition détermine l'épaisseur des parois. Les fraises à plusieurs dents permettent un usinage à faible avance, garantissant des parois uniformes jusqu'à 0,8 mm d'épaisseur, sans bavures. La précision des composants CNC en électronique est primordiale, car des parois uniformes assurent des copeaux uniformes. Le contrôle est réalisé selon les normes suivantes : ISO 2768-m (ISO 2768-1:1989) pour les tolérances dimensionnelles et ASME Y14.5-2018 pour les tolérances géométriques. Tolérances dimensionnelles et géométriques étant distinctes, les plans de blindage doivent inclure les deux.
Les jeunes ingénieurs partent souvent du principe qu'une bonne passe de finition suffit à garantir la précision des parois. Or, la précision repose sur l'homogénéité de la matière première : une surépaisseur d'ébauche irrégulière entraîne une différence de taille des copeaux d'un côté à l'autre, ce qui provoque une déviation de l'outil. Un apprenti doit comprendre que l'homogénéité de la matière première est plus importante qu'une passe de finition. L'apprentissage de l'usinage CNC commence par l'ébauche ; ensuite, un apprenti familiarisé avec la lecture des plans de protection sera capable de déterminer si le défaut est dû à un problème d'homogénéité des parois ou à une tolérance.
Leçons transférables
- L'ébauche détermine la géométrie ; la finition consiste simplement à affiner la pièce existante.
- Le fraisage en avalant assure la stabilité des parois minces ; les presses plieuses sont plus adaptées aux grands volumes de tôles plates.
- Les normes ISO 2768-m et ASME Y14.5-2018 traitent séparément les problèmes dimensionnels et géométriques.
Références normatives adoptées : Les contrôles des tolérances dimensionnelles et des caractéristiques géométriques sont basés sur les normes ISO 2768-m et ASME Y14.5.
Mots-clés associés : fraisage de boîtiers électroniques / usinage CNC de boîtiers blindés / limites de fraisage de parois minces
Comment fonctionnent les dissipateurs thermiques usinés CNC à l'intérieur de matériel compact ?
Le principe fondamental des dissipateurs thermiques usinés CNC repose sur l'augmentation de la surface de contact et la planéité de la base, car la chaleur se propage beaucoup plus rapidement dans le métal que dans l'air. Les ailettes fraisées accroissent la surface de contact avec le flux d'air ou le liquide. La planéité de la base élimine les aspérités qui séparent la puce du métal.
En usinage CNC ou en fraisage , les ailettes et la base sont usinées en une seule opération, ce qui rend les ailettes perpendiculaires à la surface de montage. Les dissipateurs thermiques usinés conviennent aux modules de calcul compacts et haute puissance, où la circulation d'air est rapide et les canaux des ailettes étroits.
Le fonctionnement des dissipateurs thermiques usinés CNC devient évident une fois que le chemin de résistance se décompose en trois segments :
- Résistance à la conduction — l'épaisseur de la base et la conductivité de l'alliage transportent la chaleur de la puce aux ailettes.
- Résistance de contact — des creux d'une profondeur micrométrique dans l'interface retiennent l'air, et l'air retient la chaleur.
- Résistance à la convection — la surface des ailettes et la vitesse de l'air transfèrent la chaleur au fluide de refroidissement.
La résistance de contact est le facteur prédominant de la réponse transitoire. Le polissage de la base réduit l'impulsion de démarrage, car il n'y a plus de couche isolante dans les creux.
Le choix des matériaux utilisés en électronique CNC détermine l'emplacement de chaque résistance. Le cuivre C11000 conduit mieux la chaleur que l'aluminium et permet d'usiner des ailettes à haute densité. L'aluminium 6061-T6 est beaucoup plus léger et convient aux châssis où le poids est un facteur critique. Les composants électroniques de précision usinés CNC combinent ces deux matériaux sur une même surface de montage.
Le fraisage des ailettes en cuivre nécessite une avance minimale par dent. Le Manuel des machines (31e édition) traite du fraisage des ailettes en alliage de cuivre. Le métal C11000 s'étale par frottement contre l'outil de coupe, et non par cisaillement. Le frottement sur le flanc de la pièce permet de chauffer l'ailette nouvellement formée. L'utilisation d'ailettes plus épaisses n'est avantageuse que si la convection, et non la conduction, limite le transfert de chaleur.
Les jeunes ingénieurs peuvent ensuite analyser un cahier des charges thermiques et déterminer si le facteur limitant est la base ou la circulation de l'air. En termes simples, les ailettes dissipent la chaleur dans l'air tandis que la planéité la concentre sur les ailettes.
Conclusion
- Les ailettes permettent de surmonter la résistance à la convection tandis que la planéité permet de surmonter la résistance au contact.
- Le cuivre conduit rapidement la chaleur tandis que l'aluminium permet de réduire le poids.
- Les petits modules haute puissance bénéficient davantage des dissipateurs thermiques usinés que les autres types.
Source : *Manuel des machines* (31e édition) — directives sur les vitesses d'avance pour le fraisage des ailettes de dissipateur thermique en alliage de cuivre.
Mots-clés associés : Usinage CNC de dissipateurs thermiques / Chemin thermique usiné des ailettes / Fraisage de dissipateurs thermiques en cuivre
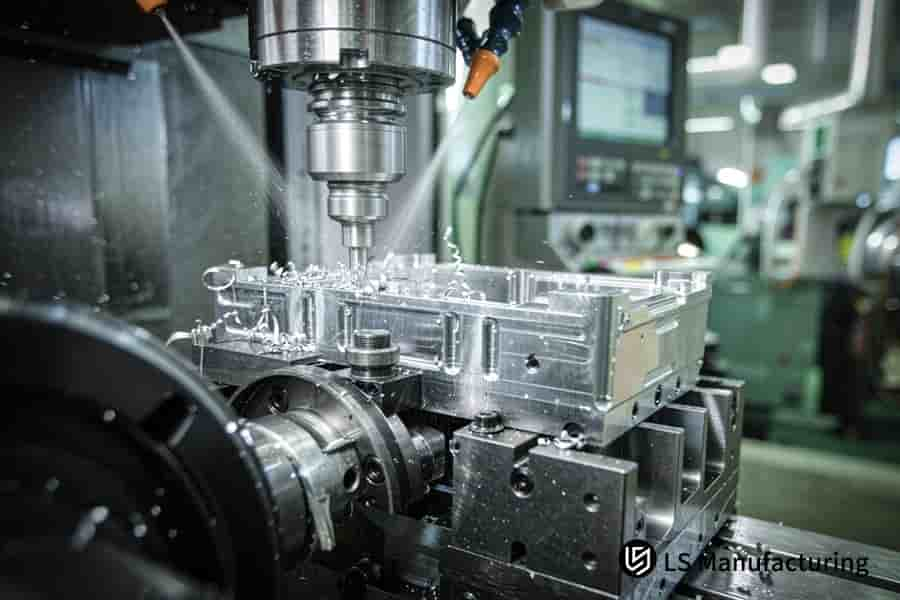
Figure 3 : Fraise à commande numérique par ordinateur encastre des copeaux dans un boîtier métallique serré tandis que le liquide de refroidissement évacue les copeaux détachés.
Quels matériaux sont utilisés dans l'électronique CNC pour une stabilité optimale ?
Le choix des matériaux pour l'usinage CNC de composants électroniques repose sur un équilibre délicat entre conductivité thermique, blindage et stabilité thermique. L'aluminium 6061-T6 et 7075-T6 sont les matériaux prédominants pour les boîtiers. Ces deux types d'aluminium offrent un excellent rapport résistance/poids ainsi qu'une protection contre la corrosion. Les polymères techniques comme le POM et le PEEK constituent le boîtier isolant des broches sous tension. La différence de dilatation thermique détermine la compatibilité maximale des assemblages de métaux mixtes. C'est cette différence, et non la résistance, qui détermine le choix des matériaux utilisés en électronique CNC .
Rôles en aluminium et en cuivre
L'alliage 6061-T6 allie légèreté, bonne usinabilité et réflexion efficace des interférences électromagnétiques ; il est utilisé pour les cavités et supports RF. L'aluminium 7075-T6 offre une limite d'élasticité supérieure pour les parois minces. Le cuivre C11000 est généralement privilégié pour les plaques froides et les barres omnibus, car il conduit mieux la chaleur que les deux nuances d'aluminium. Le choix de l'alliage pour l'usinage CNC repose sur le chemin de charge et le chemin thermique, et non sur des habitudes. La différence de dilatation entre les alliages empilés explique pourquoi les composants électroniques nécessitent un usinage CNC plutôt qu'un moulage.
Polymères et dilatation thermique
Le POM et le PEEK isolent les broches à différents potentiels et assurent un serrage optimal des trous. Les billettes de polymère se dilatent beaucoup plus par degré que le métal ; les tolérances dans les ajustements serrés compensent donc les différences de dilatation thermique entre les pièces assemblées. Les composants CNC de précision utilisés en électronique associent des cadres métalliques et des entretoises en plastique sur une même surface de montage.
Vitesse de coupe et réduction du stress
Dans les tôles minces en aluminium 7075-T6, une vitesse de coupe modérée limite la pénétration de la chaleur dans la paroi, conformément aux informations techniques d'application de LS Manufacturing. Les zones durcies par précipitation dans l'aluminium 7075-T6 résistent aux outils de coupe ; par conséquent, une gamme de vitesses de coupe avec un arrosage abondant permet d'éviter la formation de bourrelets (soudure de matière sur l'arête de coupe) . Les bourrelets soudés affectent l'angle de coupe et la dégradation de la surface de la paroi. L'usinage à grande vitesse dirige la chaleur vers les parois minces plutôt que vers les copeaux, et la chaleur résiduelle réduit la trempe initiale.La stabilité thermique en usinage CNC dépend de la séquence de processus plutôt que de la vitesse de la broche.
- Ébauche – première étape ; recuit de détente – deuxième étape ; finition – dernière étape.
- Les piles composites sont constituées d'un cadre en aluminium et d'une plaque en cuivre ; par conséquent, les tolérances d'ajustement dépendent de la température de fonctionnement.
Les ingénieurs débutants considèrent toujours la gestion du stress comme une étape tardive du processus. Se détendre après avoir terminé un projet fait apparaître des tensions qui viennent d'être aplanies.
Points à retenir
- L'aluminium assure la structure ; le cuivre fournit la chaleur ; les plastiques isolent.
- Le traitement de relaxation des contraintes doit avoir lieu entre l'ébauche et la finition, et non après la finition.
- La dilatation thermique différentielle détermine les tolérances d'ajustement dans les assemblages multicouches de métaux différents.
Mots-clés associés : électronique, usinage CNC, matériaux, dilatation thermique, stabilité des alliages
Usinage de l'alliage 7075 : application pratique – Exemple de semi-matériel de LS Manufacturing
L'usinage CNC de l'aluminium 7075-T6 est un procédé d'enlèvement de matière contrôlé qui transforme des barres pré-étirées en boîtiers à parois minces pour l'électronique. Une entreprise innovante spécialisée dans l'informatique de périphérie recherchait un boîtier de commande automobile robuste, intégrant des cartes haute fréquence dans un format compact. L'utilisation de barres 7075-T6 pré-étirées permet un usinage CNC sans déformation grâce à la relaxation des contraintes induite par l'étirage préalable. C'est la séquence de contraintes, et non la vitesse de broche, qui détermine la résistance des pièces à parois minces (de l'ordre du micron) lors des opérations de finition.
Le fonctionnement de l'usinage CNC dans le domaine de l'électronique à parois minces dépend donc avant tout de l'état de la matière première. Les petits boîtiers de commande haute puissance nécessitent des enveloppes usinées ; les boîtiers de commande plats produits en grande série nécessitent des presses plieuses.
Scénario d'application
L'épaisseur des parois des cavités profondes des boîtiers de commande automobiles devait être de 1,0 mm. Les joints des couvercles des cavités RF devaient respecter une tolérance de ±0,008 mm en raison d'exigences strictes de protection électromagnétique. De jeunes ingénieurs estiment que la géométrie des parois est déterminée uniquement par la vitesse de rotation de la broche. Le contrôle dimensionnel intervient après la relaxation des contraintes.
Principe mis en pratique
Une vitesse d'avance Vc de 60 m/min s'est avérée efficace pour l'alliage 7075-T6, car les phases précipitées usent rapidement l'arête de coupe. Des avances plus élevées entraînent une pénétration de la chaleur dans les parois, et la chaleur résiduelle réduit la trempe à la coupe. L'ébauche a été réalisée en premier ; un vieillissement naturel (repos à température ambiante pour réduire les contraintes) a permis de relâcher les contraintes avant l'usinage de finition avec les outils diamantés jusqu'à une rugosité Ra de 0,8 μm. Les normes de tolérance d'usinage CNC distinguent les contrôles dimensionnels et de forme.
Résultats et analyses
La déformation des pièces à cavité profonde provient de la libération des contraintes résiduelles après l'usinage de finition ; en bref, c'est le séquençage figé des contraintes, plutôt que la vitesse des broches, qui détermine si les parois de l'ordre du micromètre conserveront leur géométrie.
Source des données : base de données de fabrication LS Manufacturing (projet n° SEMI-2026-804, taille de l'échantillon > 800 pièces structurelles électroniques) ; portée statistique : enregistrements mesurés à l'échelle de l'usine de 2025 à 2026.

FAQ
1. Quelle est la principale différence entre les pièces électroniques usinées CNC et les pièces en tôle emboutie ?
Les pièces électroniques usinées par commande numérique sont fabriquées à partir de billettes massives. L'enlèvement de matière permet de réaliser des cavités profondes, des parois épaisses et des ailettes rigides sur une même pièce. L'emboutissage de tôle permet de plier des ébauches minces et uniformes, et de maintenir les tolérances dimensionnelles de formage à ±0,1 mm, conformément à la documentation de processus de LS Manufacturing et à la norme ISO 2768-1:1989. Les jeunes ingénieurs adaptent les applications d'usinage CNC aux géométries des pièces : les cavités profondes nécessitent un fraisage, et les ébauches minces sont idéales pour le pliage.
2. Comment détermine-t-on la tolérance à appliquer à un boîtier électronique ?
Une tolérance dimensionnelle correspond à une plage de dimensions admissible pour une caractéristique donnée, distincte des contrôles de forme qui spécifient les dimensions. Chaque tolérance plus stricte augmente les étapes de montage et de contrôle. Les surfaces de contact RF et les contacts thermiques entre la puce et le boîtier, ainsi que la surface extérieure du boîtier, requièrent une tolérance de ±0,02 mm , conformément à la documentation relative aux processus de fabrication LS selon la norme ISO 2768-1:1989 . Les services d'approvisionnement attribuent des tolérances strictes aux surfaces soumises à des champs électriques ou à la chaleur.
3. En quoi l'aluminium 6061 convient-il aux boîtiers électroniques ?
L'aluminium 6061 réfléchit les interférences électromagnétiques incidentes grâce à sa conductivité électrique et à sa conductivité thermique élevée, d'après les données du manuel ASM, volume 2. Selon les notes de processus de LS Manufacturing, ces tolérances sont combinées aux tolérances générales de la norme ISO 2768-1:1989. Les responsables de la conception évaluent le rapport masse/blindage/flux thermique des matériaux usinés par commande numérique avant de retenir un alliage.
4. L'usinage CNC peut-il traiter les isolateurs en plastique à faible constante diélectrique pour les circuits imprimés ?
Les isolateurs à faible constante diélectrique sont composés de polymères qui réduisent la capacité parasite et la diaphonie. Le POM et le PTFE servent à isoler les broches fonctionnant à différents potentiels. Les pièces en POM et PTFE usinées présentent une tolérance de ±0,02 mm pour LS Manufacturing, conformément aux directives de fabrication. La norme ASTM D150-18 encadre la mesure de la constante diélectrique de ces plastiques. En résumé, les jeunes ingénieurs distinguent ensuite les désignations des polymères en fonction de leurs propriétés d'isolation et de leur compatibilité.
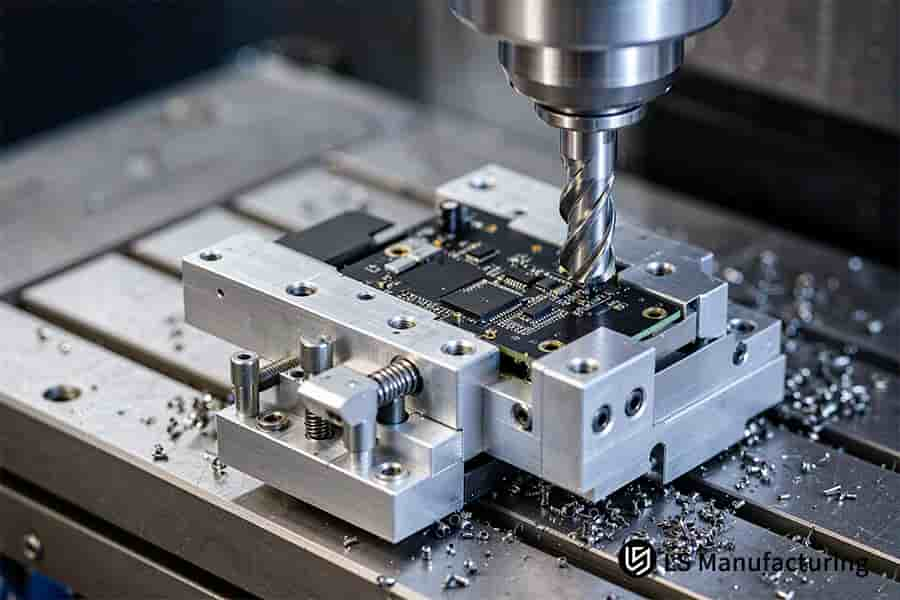
Figure 4 : Un foret perce une carte de circuit imprimé noire verrouillée dans un dispositif boulonné, laissant des copeaux autour des pinces.
Résumé
Les composants métalliques usinés servent à isoler les pistes conductrices des champs parasites et à dissiper la chaleur de la puce active dans les composants électroniques. Si le boîtier extérieur est fabriqué selon des tolérances dimensionnelles précises, le connecteur RF utilise des tolérances plus strictes ; la taille des grains, les contraintes de coupe et l’état de surface déterminent les variations dimensionnelles.
Bureau d'information sur l'usinage électronique de précision
L'allocation des bandes de tolérance pour les boîtiers multicavités et la rigidité du serrage des parois minces offrent aux jeunes ingénieurs une voie de révision efficace. Pour toute question relative au serrage des parois minces, aux bandes de tolérance et aux aspects thermiques de haute précision, veuillez contacter LS Manufacturing au +86 185 6675 9667 ou à l'adresse info@lsrpf.com . Vous pouvez également consulter notre centre de ressources techniques pour prendre connaissance des normes d'application détaillées du GD&T (Tolérancement Géométrique).
Pour en savoir plus : Services de fraisage CNC pour l’électronique : résoudre les problèmes de précision et de vitesse

