 Deutsch



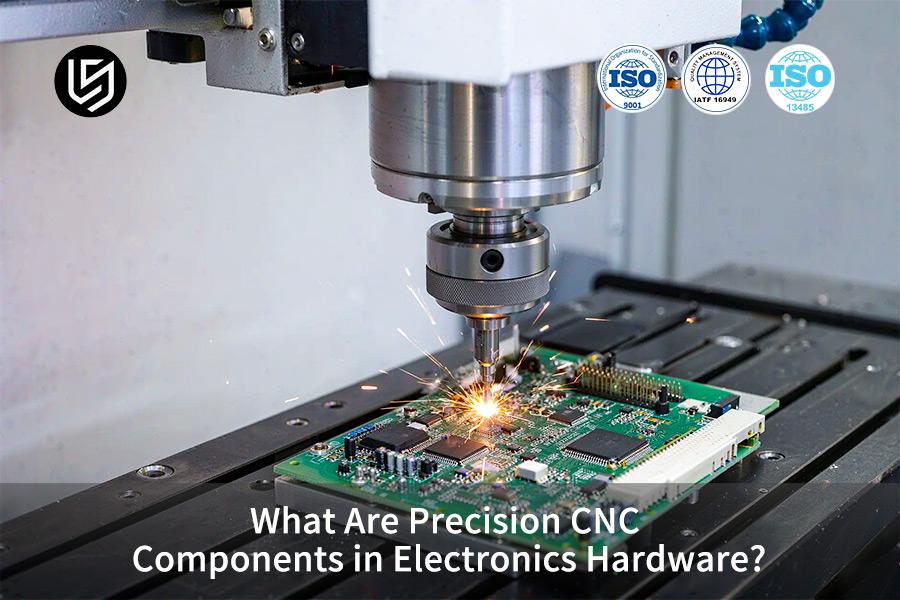
Kurz gesagt: Präzisions-CNC-Komponenten in der Elektronik sind gefräste Strukturbauteile (Gehäuse, Abschirmungen und Kühlkörper), die mittels CNC (Computer Numerical Control), auch subtraktive Fertigung genannt, hergestellt werden. Die computergestützte Fertigung gewährleistet höchste Genauigkeit, da sie das Material ausschneidet, anstatt es schichtweise aufzutragen. Die Passflächen weisen Toleranzen von ±0,008 mm auf und leiten die Wärme von den empfindlichen Schaltkreisen ab.
Ingenieure und Nachwuchskräfte im Einkauf werden mit Gerätearchitektur vertraut gemacht, bevor sie überhaupt eine Fertigungshalle betreten. Ein häufiger Fehler ist die Annahme, Metall allein schütze vor elektromagnetischen Störungen (EMI – unerwünschte Strahlungsenergie, die benachbarte Schaltkreise beeinträchtigt). Tatsächlich verhindern nur vollständig abgedichtete Nähte, nicht aber das Metall selbst, elektromagnetische Störungen.
Wichtigste Erkenntnisse
- Präzisionsgefertigte elektronische Bauteile werden mittels CNC-Bearbeitung hergestellt.CNC- Maschinen tragen Material von einem Vollmaterial ab, anstatt es aufzutragen. Gehäuse müssen Belastungen standhalten, die blanke Leiterplatten beschädigen könnten, und Metallwände verhindern die Abschirmung gegen elektromagnetische Störungen.
- Metallgehäuse leiten Wärme besser von Prozessoren ab als Polymergehäuse . Die Oberflächenbeschaffenheit stellt eine strenge thermische Anforderung dar: Rauheitsspitzen über Ra 0,8 μm erzeugen isolierende Mikrospalte. Bei einer Oberflächenrauheit von Ra 0,8 μm – Ra ist die mittlere Höhe der Oberflächenrauheit – kann Wärme nur durch dünne Luftspalte abgeleitet werden.
- Die Hardwaretoleranzen lassen sich in zwei Klassen einteilen. Strukturelle Bohrungen erlauben eine Toleranz von ±0,02 mm. Die Passflächen von HF-Hohlräumen erfordern die oben genannte engere Toleranzklasse, da die HF-Energie nicht durch das Materialvolumen, sondern durch durchgehende Nähte begrenzt wird.
- Dünnwandige Gehäuse verziehen sich beim Zerspanen, da die Wärme schneller in das Werkstück eindringt, als die Späne sie abführen können. Beim Fräsen der Aluminiumlegierung 7075-T6 (T6 = lösungsgeglüht und künstlich gealtert) mit einer Schnittgeschwindigkeit von 60 m/min (Vc) wird der Wärmeeintrag gering gehalten. Die Schnittgeschwindigkeit ist in diesem Fall maßgeblich für den Verzug.
Warum Sie diesem Anfängerleitfaden vertrauen sollten?
Gloria verfügt über mehr als 15 Jahre Erfahrung in Präzisionstechnik und Rapid Prototyping im Bereich der Elektronikhardware-Schulung. Ihre Tipps zum fertigungsgerechten Design (DFM) verdeutlichen, warum die Bauteilgeometrie zum verwendeten Werkzeug passen muss, bevor die Zeichnungen erstellt werden. Folgen Sie Glorias Engineering Insights auf LinkedIn und entdecken Sie ihre Bearbeitungsanleitungen für Einsteiger-Teams im Hardwarebereich.
Die Schulungsmaterialien der Society of Manufacturing Engineers (SME) aus dem Jahr 2024 bieten Anleitungen zum Metallschneiden mit CNC-Bearbeitung, während ISO 286:2010 Toleranzklassen für Passungsmaße definiert. Maßangaben werden durch Prüfberichte und Materialzertifikate von ISO 9001-zertifizierten Betrieben belegt.
Auszubildende Ingenieure und Einsteiger im Einkauf glauben oft, dass ein engerer Rand automatisch zu einer besseren Leistung der Elektronik führt. Der Prüfaufwand und die benötigten Vorrichtungen erhöhen sich jedoch mit jedem zusätzlichen Rand, und für kosmetische Oberflächen sind enge Ränder selten erforderlich. Kurz gesagt: Enge Ränder kommen dort zum Einsatz, wo Hitze und Elektronik vorhanden sind.
Was ist CNC-Bearbeitung für Elektronik und wie funktioniert sie?
Die CNC-Bearbeitung von Elektronikbauteilen ist ein abtragendes Verfahren, bei dem Gehäuse, Aussparungen und Halterungen aus einem massiven Block entlang vorprogrammierter Werkzeugwege gefertigt werden. Anweisungen, die in einem Maschinensteuerungssystem programmiert sind, führen die Fräs- und Drehwerkzeuge entlang des Metall- oder Kunststoffrohlings. Mehrachsige Bewegungen ermöglichen die Bearbeitung mehrerer Flächen in einem einzigen Aufspannungsprozess; so haben tiefe Aussparungen, Mikrokanäle und Schnappverbindungen einen gemeinsamen Ursprung.
Merkmale mit gemeinsamem Ursprung liegen laut Groover, Fundamentals of Modern Manufacturing, 7. Auflage, Kap. 21, innerhalb eines 20-Mikron-Bandes . Die mehrachsige CNC-Bearbeitung eignet sich für Kleinserienversuche und High-End-Geräte, während die Massenproduktion von dünnwandigen Kunststoffstanzteilen außerhalb des wirtschaftlichen Bereichs liegt.
Was ist CNC-Bearbeitung für Elektronik ? Die CNC-Bearbeitung für Elektronik umfasst sowohl den Schneidprozess als auch die Bewegung der Werkzeugmaschine. Diese Maschinenbewegung wird wiederum nach der Anzahl der Achsen unterteilt: 3-Achs-, 4-Achs- und 5-Achs-Bearbeitung.
- 3-Achs-Bearbeitungszentren schneiden in X-, Y- und Z-Richtung; die Seitenwände erfordern eine zweite Aufspannung (Einspannen eines Werkstücks), wobei jede neue Aufspannung neue Bezugspunkte definiert.
- Mehrachsige Maschinen verändern den Winkel der Spindel oder des Tisches, um die Hinterschnittwände in einer einzigen Aufspannung zu erreichen.
- Präzisions-CNC-Komponenten in der Elektronikhardware beginnen als CAD-Wände, die von der CAM-Software in G-Code (nummerierte Anweisungen für Achsenposition, Vorschub und Spindelzustand) umgewandelt werden.
G-Code unterscheidet sich von CAD-Geometrie, da letztere die Form des Bauteils beschreibt, während G-Code die Bewegung des Fräsers vorgibt. Die Funktionsweise der CNC-Bearbeitung hängt von der Anweisungsdatei ab, nicht vom Modell.
Anfänger im Ingenieurwesen glauben fälschlicherweise, dass fünf Achsen allein enge Toleranzen gewährleisten. Die Anzahl der Achsen erhöht den Messbereich, die Steifigkeit, die Durchbiegung und die Wärmeausdehnung bestimmen die Toleranz.
Die CNC-Toleranzen für Elektronikbauteile haben einen gemeinsamen Nenner: Enge Toleranzen gelten nur für Hochfrequenz-Verbindungsflächen und thermische Kontaktflächen.
Spritzgießen ist bei dünnen Kunststoffclips kostengünstiger als die mehrachsige CNC-Bearbeitung ; allerdings ziehen sich die Wände von Spritzgussformen ungleichmäßig zusammen. Vereinfacht gesagt: Die Bewegungssteuerung bestimmt die erreichbaren Flächen; die Steifigkeit bestimmt die Genauigkeit der Schnittführung.
Was man sich merken sollte
- Bearbeitete Gehäuse werden aus massivem Rohmaterial hergestellt; für Blech- oder Formteile kommen andere Verfahren zum Einsatz.
- Ein einziger Ausgangspunkt gewährleistet eine höhere Genauigkeit als mehrere Ausgangspunkte.
- Die Anzahl der Achsen erhöht den Messbereich ; Steifigkeit und Durchbiegung bestimmen die Maßtoleranz.
Quelle der akademischen Prinzipien: Das Kapitel über die Mechanismen der Präzision in der subtraktiven Metallbearbeitung aus Groovers *Grundlagen der modernen Fertigung*.
Verwandte Stichwörter: Elektronik, CNC-Bearbeitung – Grundlagen / Mehrachsenbearbeitung erklärt / Genauigkeitsgrenzen der CNC-Bearbeitung
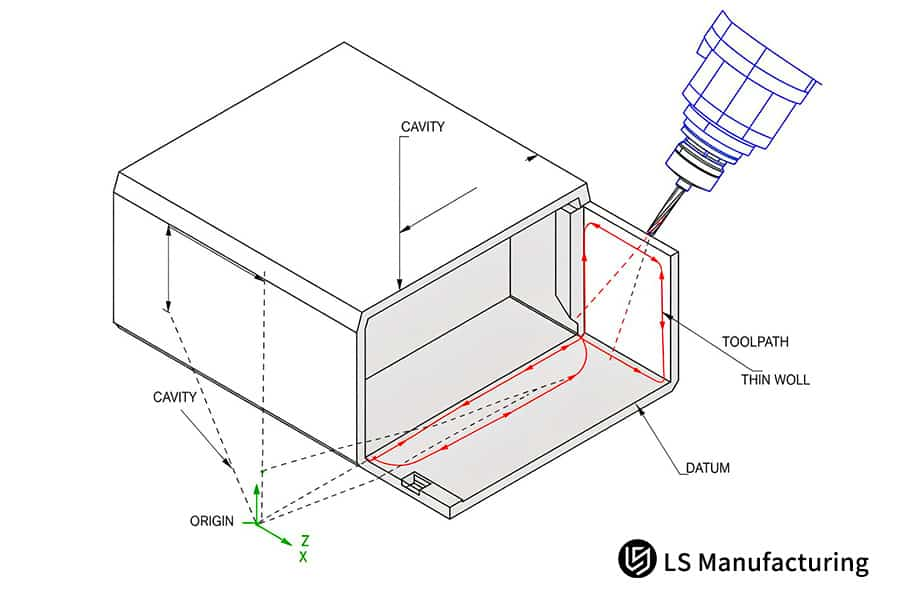
Abbildung 1: Querschnittsdiagramm eines mehrachsig gefrästen Gehäuses und interne Werkzeugwegvektoren
Warum erfordert die Herstellung von Elektronikhardware heutzutage eine präzise CNC-Bearbeitung?
Die CNC-Präzisionsbearbeitung für Elektronikanwendungen bezeichnet das Bearbeiten von Metallwänden auf die für die Signal- und Wärmeübertragung erforderlichen Maße. Dabei wird die HF-Leckage an den Verbindungsstellen durch die Sicherstellung einer durchgehenden Leiterbahn verhindert. Steigende Chip-Leistung und höhere Trägerfrequenzen verringern die zulässigen Maßtoleranzen des Gehäuses. Zwei physikalische Grenzen erklären, warum elektronische Bauteile CNC-bearbeitet werden müssen .
Abschirmungsnähte bei Hochfrequenz
Eine Abschirmung funktioniert durch das Schließen eines Stromkreises, nicht durch Masse. Hochfrequenzenergie tritt durch jede Nahttoleranz aus, und die Naht emittiert Strahlung, sobald ihre Länge sich einem Bruchteil der Signalwellenlänge nähert. CNC-Dünnwandbearbeitung eignet sich für Wände, die zu dünn sind, um dem Werkzeugdruck standzuhalten.
Die CNC-Toleranzen für Elektronikbauteile unterscheiden sich je nach Anwendungsbereich: Für allgemeine Oberflächen gilt die Standardtoleranzklasse, während für HF-Resonatoroberflächen eine engere Toleranzklasse gilt. Gefräste Flansche gewährleisten Spaltmaße im einstelligen Mikrometerbereich.
Wo die Wärme aus der Verpackung austritt
Ein Prozessorchip leitet Wärme aufgrund der geringeren Wärmeleitfähigkeit von Luft im Vergleich zu Aluminium nur an den metallischen Kontaktpunkten an das Gehäuse weiter. Oberflächenunebenheiten gefräster Kontaktflächen werden bis auf einen Mikrometer genau abgeflacht. Präzisionsgefertigte CNC-Komponenten in der Elektronik dichten die Bauteile ab und leiten die Wärme effektiv ab.
Verwandte Stichwörter: Grenzen der CNC-Bearbeitung in der Elektronik / Toleranz von HF-Gehäusenähten / Grundlagen der Ebenheit von Wärmekontakten
Grundlegende Vergleichstabelle
Formgebungsprozess und physikalische Funktion unterscheiden vier gängige elektronische Strukturen. Die Materialauswahl richtet sich nach der Anwendungsfunktion; so werden beispielsweise beim CNC-Fräsen HF-Abschirmungs- und Wärmeleitbauteile aus unterschiedlichen Metallen gefertigt . Auch unerfahrene Ingenieure können die Genauigkeit jedes Bauteils an die jeweilige Anwendung anpassen, etwa an Nahtabdichtung oder Wärmeübertragung.
| Komponententyp | Typisches Material | Grundlegendes physikalisches Prinzip | Typische Bearbeitungsgenauigkeit |
| HF-Abschirmhohlraum | Aluminium 6061-T6 | Kontinuierliche leitfähige Barrierenblöcke | EMI-Strahlung Präzisionsgrad ±0,008 mm |
| Hocheffiziente Kühlplatte | C11000 reines Kupfer | Hohe Wärmeleitfähigkeit transportiert Wärme aus der Verbindung ab | Präzisionsgüte Ra 0,8 μm |
| Äußeres Schutzgehäuse | 7075-T6 Aluminium | Hohe Streckgrenze widersteht Stößen und Verdrehungen | Standardgüte ±0,02 mm |
| Steckverbinderisolierung | Abstandshalter aus Polyoxymethylen-Kunststoff | Niedrige Dielektrizitätskonstante verhindert Kurzschlüsse an den Stiften | Standardgüte ±0,02 mm |
Die inneren Abschirmungen und wärmeleitenden Teile erfordern eine Präzisionsbearbeitung mit einer Genauigkeit von ±0,008 mm ; die äußeren Rahmen erlauben eine Toleranz von ±0,02 mm für die Festigkeit – im Grunde genommen gilt: Je enger die Bänder, desto größer die Felder und die Wärme.
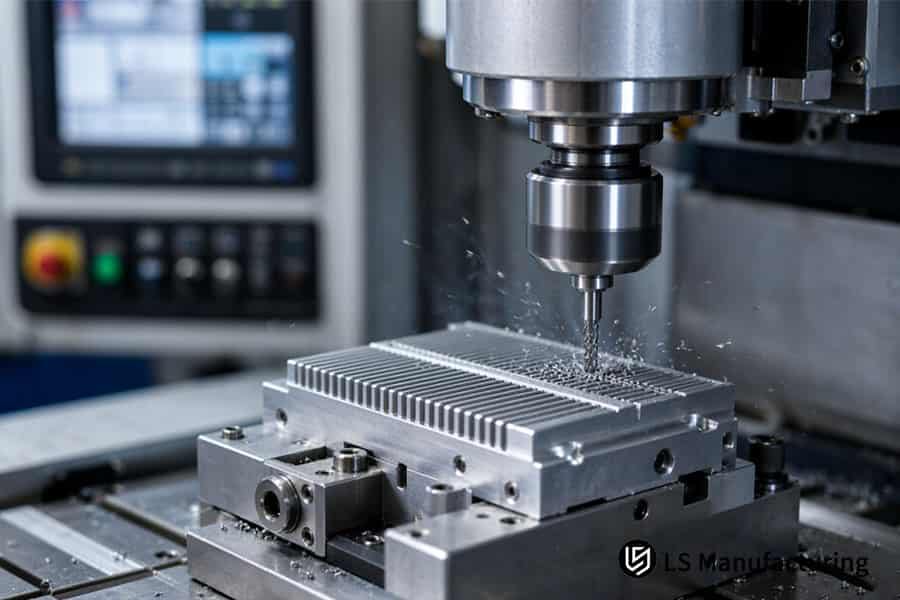
Abbildung 2: Präzisionsbearbeitung schneidet parallele Lamellen in einen Kühlkörperblock aus Metall, wobei feine Späne an der Vorrichtung vorbeigeschleudert werden.
Wie formt Präzisions-CNC-Fräsen elektronische Gehäuse und Abschirmungen?
Die CNC-Bearbeitung von Elektronikgehäusen, auch computergesteuerte numerische Bearbeitung genannt, entfernt Material schrittweise entlang eines programmierten Werkzeugwegs. Dabei bewegt sich ein rotierender Schaftfräser entsprechend einer programmierten räumlichen Bahn. Jeder Durchgang trägt eine Schicht ab, die Wandform folgt somit dieser Bahn. Wie präzises CNC-Fräsen Elektronikgehäuse formt, hängt von der Schnittrichtung und der Schichtfolge ab.
Gleichlauffräsen (ein Verfahren, bei dem das rotierende Werkzeug mit dem Vorschub mitläuft und so bei jedem Schnitt dünne Späne erzeugt) wird zur Bearbeitung des (sehr dünnen) HF-Abschirmgehäuses eingesetzt. Dabei wird ein gleichmäßiger Schnittdruck auf den Werkstücktisch ausgeübt. Dieser gleichmäßige Druck führt zu gleichen Eigenspannungen auf beiden Seiten der Wände, wodurch ein Zurückfedern der Wände nach dem Lösen der Spannvorrichtung verhindert wird.
Hohlraumschruppen und Spannungszugabe
CNC-gefräste Elektronikgehäuse weisen unterschiedliche Hohlraumtiefen auf. Tiefe HF-Hohlräume erfordern Vorbearbeitungsschritte, flache Hohlräume im Deckel hingegen nur Planfräsen. Die Kontrolle der Verformung bei der CNC-Bearbeitung beginnt hier, da das entspannte Bauteil seine Form für die Endbearbeitung beibehält.
Gleichmäßige Wandoberfläche
Die Endbearbeitung bestimmt die Wandstärke. Mehrschneidige Schaftfräser ermöglichen das Arbeiten mit geringen Vorschüben und somit die Herstellung gleichmäßiger Wände bis zu 0,8 mm Dicke ohne Rattermarken. Präzisions-CNC-Bauteile in der Elektronikfertigung sind hier von entscheidender Bedeutung, da gleichmäßige Wände gleichmäßige Späne erzeugen. Die Prüfung erfolgt nach folgenden Normen: ISO 2768-m (ISO 2768-1:1989) regelt die Maßtoleranzen, ASME Y14.5-2018 die Formtoleranzen. Da Maßtoleranzen und Formtoleranzen unterschiedliche Aspekte darstellen, müssen in den Zeichnungen für die Abschirmung beide angegeben werden.
Neue Ingenieure gehen oft fälschlicherweise davon aus, dass ein einziger Schlichtgang die Wandgenauigkeit bestimmt. Genauigkeit wird jedoch durch die Gleichmäßigkeit des Werkstückmaterials erreicht – eine ungleichmäßige Schruppzugabe führt dazu, dass eine Seite größere Späne abnimmt als die andere, was eine Abweichung des Fräsers verursacht. Ein Auszubildender sollte verstehen, dass die Gleichmäßigkeit des Werkstückmaterials wichtiger ist als ein Schlichtgang. Die Grundlagen der CNC-Bearbeitung beginnen mit dem Schruppen. Anschließend kann ein Auszubildender, der mit den Konstruktionszeichnungen vertraut ist, feststellen, ob die Wandgenauigkeit oder die Toleranzzone die Ursache für die Abweichung ist.
Übertragbare Lehren
- Beim Schruppen wird die Geometrie bestimmt; beim Fertigschlichten wird lediglich das vorhandene Rohmaterial verfeinert.
- Gleichlauffräsen bietet Stabilität für dünne Wände; Abkantpressen eignen sich besser für große Mengen flacher Bleche.
- ISO 2768-m und ASME Y14.5-2018 behandeln Dimensions- und Geometrieprobleme getrennt.
Verwendete Standardreferenzen: Die Prüfungen auf Maßtoleranzen und geometrische Merkmale basieren auf ISO 2768-m und ASME Y14.5.
Verwandte Suchbegriffe: Fräsen von Elektronikgehäusen / CNC-Bearbeitung von Abschirmboxen / Grenzen des Dünnwandfräsens
Wie funktionieren CNC-gefräste Kühlkörper in kompakter Hardware?
Das Grundprinzip CNC-gefräster Kühlkörper besteht in der Vergrößerung der Kontaktfläche und der Planheit der Basis, da Wärme Metall deutlich schneller durchdringt als Luft. Gefräste Kühlrippen vergrößern die Oberfläche, mit der der Luftstrom oder die Kühlflüssigkeit in Kontakt kommt. Durch die Planheit der Basis werden die Unebenheiten beseitigt, die die Verbindung zwischen Werkzeug und Metall beeinträchtigen.
Bei der CNC-Bearbeitung oder beim Fräsen werden Kühlrippen und Sockel in einer Aufspannung gefertigt, wodurch die Kühlrippen senkrecht zur Montagefläche stehen. Gefräste Kühlkörper eignen sich für kompakte und leistungsstarke Rechenmodule, bei denen die Luftzirkulation schnell und die Kanäle in den Kühlrippen eng bleiben.
Die Funktionsweise von CNC-gefrästen Kühlkörpern wird deutlich, sobald der Widerstandspfad in drei Segmente unterteilt wird:
- Wärmeleitfähigkeit – Die Dicke der Basis und die Wärmeleitfähigkeit der Legierung beeinflussen den Wärmetransport von der Form zu den Kühlrippen.
- Kontaktwiderstand – mikrometertiefe Vertiefungen in der Grenzfläche halten Luft zurück, und Luft hält Wärme zurück.
- Konvektionswiderstand – die Rippenoberfläche und die Luftgeschwindigkeit übertragen Wärme an das Kühlmittel.
Der Kontaktwiderstand ist für das Einschwingverhalten maßgeblich. Durch Polieren der Basis wird der Einschaltimpuls reduziert, da sich in den Vertiefungen keine Isolierschicht mehr befindet.
Die in CNC-Elektronik verwendeten Materialien bestimmen die Position der einzelnen Widerstände. Kupfer C11000 leitet Wärme besser als Aluminium und lässt sich zu hochdichten Stiftleisten verarbeiten. Aluminium 6061-T6 ist deutlich leichter und eignet sich für gewichtskritische Gehäuse. Präzisions-CNC-Komponenten in Elektronikbauteilen kombinieren beide Materialien auf einer gemeinsamen Montagefläche.
Das Fräsen der Kupferstiftrippe erfordert einen Mindestvorschub pro Zahn. Das Maschinenbau-Handbuch (31. Auflage) beschreibt das Fräsen von Stiftrippen aus Kupferlegierungen. Das Metall C11000 verschmiert beim Reiben am Schneidwerkzeug, nicht beim Abscheren. Die Reibung an der Flanke erhitzt den neu geformten Stift. Dickere Stifte sind nur dann von Vorteil, wenn die Wärmeleitung durch Konvektion und nicht durch Wärmeleitung begrenzt wird.
Junge Ingenieure können dann auch eine thermische Spezifikation durchgehen und feststellen, ob der limitierende Faktor die Basis oder der Luftstrom ist. Vereinfacht ausgedrückt: Kühlrippen geben Wärme an die Luft ab, während eine ebene Oberfläche Wärme an die Kühlrippen weiterleitet.
Fazit
- Rippen überwinden den Konvektionswiderstand, während eine ebene Oberfläche den Kontaktwiderstand verringert.
- Kupfer leitet Wärme schnell, während Aluminium das Gewicht reduziert.
- Kleine Hochleistungsmodule profitieren mehr von gefrästen Kühlkörpern als andere Modultypen.
Quelle: *Maschinenhandbuch* (31. Ausgabe) – Richtlinien für die Vorschubgeschwindigkeiten beim Fräsen von Kühlrippen aus Kupferlegierung.
Verwandte Suchbegriffe: CNC-Kühlkörperbearbeitung / gefräste Kühlrippen / Kupfer-Kühlkörperfräsen
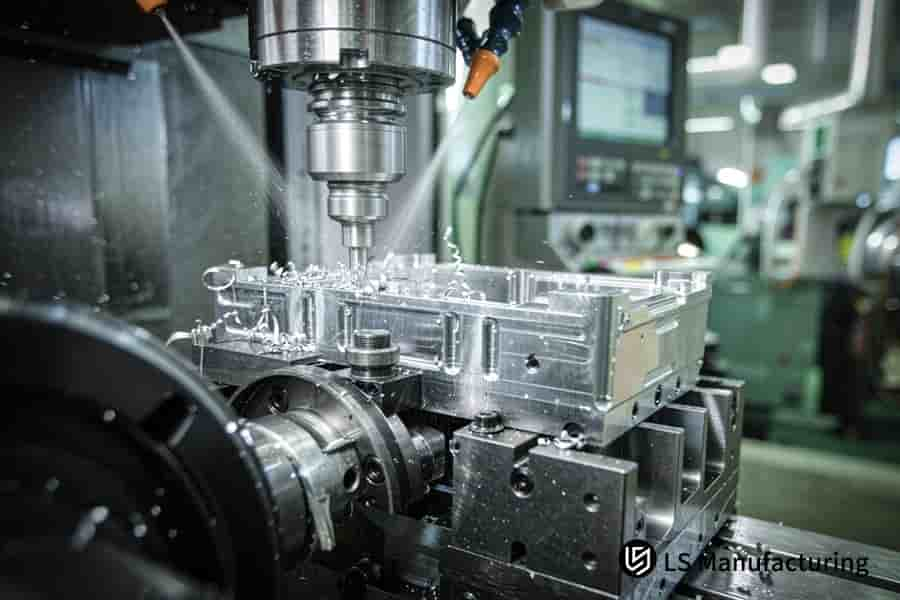
Abbildung 3: Eine computergesteuerte numerische Fräse fräst Nuten in ein eingespanntes Metallgehäuse, während Kühlmittel lose Späne wegspült.
Welche Materialien werden in CNC-Elektronik für optimale Stabilität verwendet?
Die Materialauswahl für die CNC-Bearbeitung von Elektronikbauteilen erfordert ein ausgewogenes Verhältnis zwischen Wärmeleitfähigkeit, Abschirmung und thermischer Stabilität. Aluminium 6061-T6 und 7075-T6 dominieren bei Gehäusekonstruktionen. Beide Aluminiumsorten bieten ein gutes Verhältnis von Festigkeit zu Gewicht und Korrosionsschutz. Polymere Kunststoffe wie POM und PEEK bilden die isolierenden Gehäuse für stromführende Pins. Die unterschiedliche Wärmeausdehnung bestimmt die maximal zulässigen Passungen zwischen verschiedenen Metallen. Nicht die Festigkeit, sondern die Wärmeausdehnung ist ausschlaggebend für die Materialauswahl in der CNC-Elektronik .
Aluminium- und Kupferrollen
6061-T6 vereint geringes Gewicht mit guter Bearbeitbarkeit und effektiver EMI-Reflexion; HF-Hohlräume und Halterungen werden aus 6061-T6 gefertigt. Aluminium 7075-T6 bietet eine höhere Streckgrenze bei dünnen Gehäusen. Kupfer der Sorte C11000 wird typischerweise für Kühlplatten und Stromschienen spezifiziert, da Kupfer Wärme besser leitet als beide Aluminiumsorten. Die Auswahl der Legierung für die CNC-Bearbeitung richtet sich nach Last- und Wärmepfad, nicht nach Gewohnheit. Die unterschiedliche Wärmeausdehnung gestapelter Legierungen erklärt , warum Elektronikbauteile CNC-bearbeitet und nicht gegossen werden müssen .
Polymere und Wärmeausdehnung
POM und PEEK isolieren Stifte bei unterschiedlichen Potentialen und gewährleisten dichte Verbindungen. Polymerblöcke dehnen sich pro Grad deutlich stärker aus als Metall; daher gleichen Toleranzen bei Presspassungen die unterschiedliche Wärmeausdehnung der zusammenpassenden Teile aus. Präzisions-CNC-Komponenten in Elektronikbauteilen kombinieren Metallrahmen und Kunststoffabstandshalter auf einer Montagefläche.
Schnittgeschwindigkeit und Spannungsabbau
Bei dünnwandigen 7075-T6-Schalen begrenzt eine moderate Schnittgeschwindigkeit den Wärmeeintrag in die Wand, wie in den Anwendungsinformationen von LS Manufacturing beschrieben. Ausscheidungshärtungszonen in 7075-T6 sind resistent gegen Schneidwerkzeuge. Daher verhindert ein Bereich von Schnittgeschwindigkeiten mit Kühlmittelzufuhr Aufbauschneidenbildung (Verschweißen von Werkstückmaterial an der Schneidkante) . Verschweißte Materialansammlungen beeinflussen den Spanwinkel und führen zu Oberflächenschäden. Die Bearbeitung mit hohen Geschwindigkeiten lenkt die Wärme in die dünnen Wände anstatt in die Späne, und die Restwärme reduziert die zuvor erzeugte Anlassfestigkeit.Die Wärmestabilität bei der CNC-Bearbeitung hängt eher von der Prozessreihenfolge als von der Spindeldrehzahl ab.
- Vorschruppen – zuerst; Spannungsarmglühen – zweitens; Fertigschlichten – zuletzt.
- Composite Stacks bestehen aus einem Aluminiumrahmen mit einer Kupferplatte; daher hängen die Passgenauigkeiten von der Betriebstemperatur ab.
Ingenieure in ihrer Anfängerphase führen die Spannungsentlastung stets erst am Ende des Arbeitsprozesses durch. Die Entspannung nach der Fertigstellung führt zu Verschiebungen der gerade erst fertiggestellten Wände.
Punkte, die man sich merken sollte
- Aluminium sorgt für die Struktur; Kupfer für die Wärme; Kunststoffe isolieren.
- Die Spannungsreduzierung sollte zwischen dem Grob- und dem Feinschliff erfolgen, nicht nach dem Feinschliff.
- Die unterschiedliche Wärmeausdehnung bestimmt die Passungstoleranzen in mehrlagigen Baugruppen aus verschiedenen Metallen.
Verwandte Schlüsselwörter: Elektronik, CNC-Bearbeitung von Werkstoffen / Thermische Ausdehnung bei der CNC-Bearbeitung / Stabilität von Legierungen bei der CNC-Bearbeitung
Wie die Bearbeitung der 7075-Legierung in der Praxis funktioniert: Ein Beispiel aus dem Bereich der Halbfertigprodukte von LS Manufacturing
Die CNC-Bearbeitung von 7075-T6-Aluminium ist ein kontrollierter Abtragsprozess, der vorgedehntes Stangenmaterial in dünnwandige Gehäuse für Elektronik umwandelt. Ein innovatives Unternehmen im Bereich Edge Computing benötigte ein robustes Steuergerät für die Automobilindustrie mit Hochfrequenzplatinen in kompakter Bauform. Durch die Verwendung von vorgedehntem 7075-T6-Aluminium ist eine verzugsfreie CNC-Bearbeitung möglich, da die Spannungen durch das Vorstrecken abgebaut werden. Die Spannungsfolge, nicht die Spindeldrehzahl, bestimmt die Beständigkeit der im Mikrometerbereich dünnwandigen Bauteile während der Endbearbeitung.
Die CNC-Bearbeitung dünnwandiger Elektronikbauteile beginnt mit dem Zustand des Rohmaterials. Kleine, leistungsstarke Steuerkästen benötigen gefräste Gehäuse; flache Steuerkästen in großen Stückzahlen erfordern Abkantpressen.
Anwendungsszenario
Die Wände tiefer Hohlräume in Kfz-Steuerboxen sollten 1,0 mm dick sein. Die Fugen der HF-Hohlraumabdeckungen mussten aufgrund strenger Anforderungen an den elektromagnetischen Schutz innerhalb einer Toleranz von ±0,008 mm liegen. Junge Ingenieure gehen davon aus, dass die Wandgeometrie allein von der Spindeldrehzahl abhängt. Die Maßkontrolle erfolgt erst nach dem Spannungsabbau.
Prinzip in der Praxis
Eine Vorschubgeschwindigkeit von Vc = 60 m/min erwies sich für 7075-T6 als gut, da die ausgeschiedenen Phasen die Schneidkante schnell abnutzen. Höhere Vorschübe führen zu einem tieferen Wärmeeintrag in die Wände, wodurch die Rohwärme die Rohfestigkeit verringert. Zunächst wurde geschruppt; anschließend wurde durch natürliche Alterung (Ruhe bei Raumtemperatur zum Spannungsabbau) die Spannung vor der Schlichtbearbeitung mit diamantbeschichteten Werkzeugen auf Ra 0,8 μm abgebaut. Die Toleranznormen für die CNC-Bearbeitung trennen die Maß- und Formkontrolle.
Ergebnisse und Erkenntnisse
Die Verformung von Bauteilen mit tiefen Kavitäten entsteht durch die Freisetzung von Eigenspannungen nach der Endbearbeitung; kurz gesagt, die Reihenfolge der eingefrorenen Spannungen und nicht die Spindeldrehzahl bestimmt, ob Wände im Mikrometerbereich ihre Geometrie beibehalten.
Datenquelle: LS Manufacturing Fertigungsdatenbank (Projekt #SEMI-2026-804, Stichprobengröße >800 elektronische Strukturbauteile); statistischer Umfang: 2025–2026 gemessene werkweite Aufzeichnungen.

Häufig gestellte Fragen
1. Worin besteht der Hauptunterschied zwischen CNC-gefrästen Elektronikbauteilen und gestanzten Blechteilen?
CNC-gefräste Elektronikbauteile werden aus massiven Rohlingen gefertigt. Durch die Materialabtragung können tiefe Taschen, dicke Wände und starre Rippen aus demselben Werkstück bestehen. Das Blechstanzen biegt gleichmäßig dünne Bleche und hält die Formtoleranzen gemäß der Prozessdokumentation von LS Manufacturing und ISO 2768-1:1989 innerhalb von ±0,1 mm. Nachwuchsingenieure wählen die passenden CNC-Bearbeitungsanwendungen für die Bauteilgeometrien aus: Tiefe Taschen erfordern Fräsen, während dünne Bleche ideal für Abkantpressen geeignet sind.
2. Wie bestimmt man, welche Toleranz bei einem Elektronikgehäuse angegeben werden soll?
Die Maßtoleranzgrenze definiert einen zulässigen Größenbereich für ein einzelnes Merkmal und ist unabhängig von den Formvorgaben, die die Form festlegen. Jede enge Toleranzgrenze erhöht den Aufwand für die Vorrichtung und die Inspektion. Die Toleranzgrenzen gelten für HF-Kontaktflächen und thermische Kontakte zwischen Chip und Gehäuse, während die Außenfläche des Gehäuses eine Toleranz von ±0,02 mm erfordert. Diese Toleranz ist in der Fertigungsdokumentation von LS gemäß ISO 2768-1:1989 dokumentiert. Die Einkaufsabteilungen legen enge Toleranzgrenzen für Oberflächen fest, durch die Felder oder Wärme fließen.
3. Inwiefern eignet sich Aluminium 6061 für Elektronikgehäuse?
Aluminium 6061 reflektiert elektromagnetische Störungen (EMI) durch seine elektrische Leitfähigkeit und hohe Wärmeleitfähigkeit (siehe ASM Handbook Vol. 2) . Laut den Prozesshinweisen von LS Manufacturing werden diese Toleranzen zusammen mit den allgemeinen Toleranzen der ISO 2768-1:1989 verwendet. Die Konstrukteure wägen Masse, Abschirmung und Wärmefluss verschiedener CNC-Bearbeitungsmaterialien ab, bevor sie sich für eine Legierung entscheiden.
4. Kann die CNC-Bearbeitung auch Kunststoffisolatoren mit niedriger Dielektrizitätskonstante für Schaltungen verarbeiten?
Niedrigdielektrische Isolatoren bestehen aus Polymeren, die parasitäre Kapazitäten und Übersprechen reduzieren. POM und PTFE dienen zur Isolierung von Pins, die mit unterschiedlichen Potenzialen betrieben werden. Gefrästes POM und PTFE weisen gemäß den Prozessrichtlinien für LS Manufacturing eine Toleranz von ±0,02 mm auf. Die Norm ASTM D150-18 regelt die Messung der Dielektrizitätskonstante solcher Kunststoffe. Vereinfacht ausgedrückt unterscheiden junge Ingenieure anschließend zwischen Polymerbezeichnungen, die auf Isolation und Passgenauigkeit basieren.
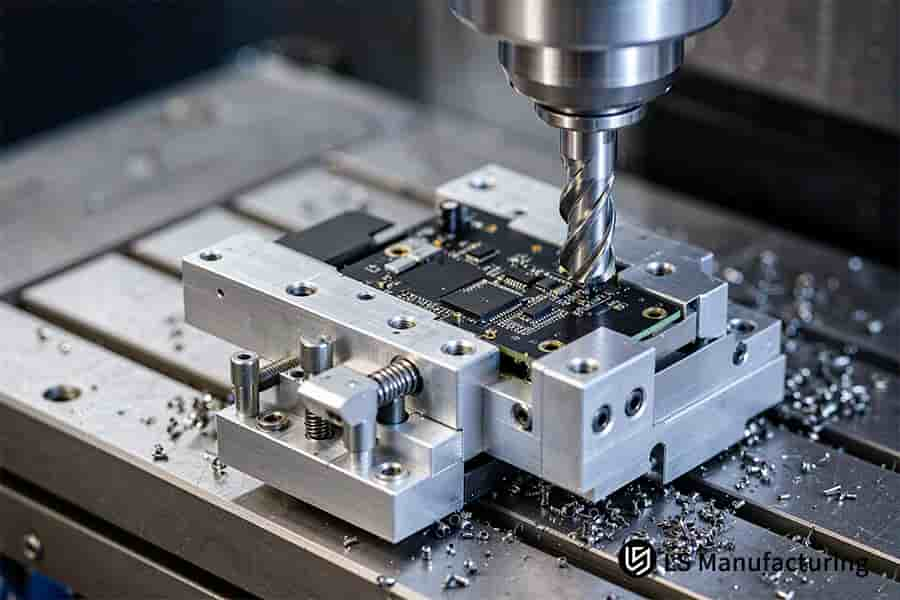
Abbildung 4: Ein Bohrer bohrt in eine schwarze Leiterplatte, die in einer verschraubten Halterung fixiert ist, und hinterlässt Späne um die Klemmen herum.
Zusammenfassung
Metallische Bauteile werden in elektronischen Bauteilen bearbeitet , um die Leiterbahnen vor Streufeldern zu schützen und die Wärme des aktiven Chips abzuleiten. Während das Außengehäuse nach Maßvorgaben gefertigt wird, gelten für den HF-Steckverbinder engere Toleranzbereiche. Korngröße, Schnittspannung und Oberflächenbeschaffenheit bestimmen die Maßübergänge.
Einblicke in die Präzisionselektronik-Bearbeitung
Die Toleranzbereichszuordnung für Mehrkammergehäuse und die Klemmsteifigkeit dünnwandiger Bauteile bieten jungen Ingenieuren eine effektive Möglichkeit zur Überarbeitung ihrer Konstruktionspläne. Fragen zur Dünnwandklemmung, zu Toleranzbereichen und zur Feinstwärmetechnik richten Sie bitte an LS Manufacturing unter +86 185 6675 9667 oder info@lsrpf.com . Auf unserem offiziellen Engineering-Wissensportal finden Sie außerdem detaillierte Anwendungsstandards für GD&T (Geometrische Produktspezifikation und Tolerierung).
Weiterführende Informationen: CNC-Fräsdienstleistungen für Elektronik: Lösungen für Präzisions- und Geschwindigkeitsherausforderungen

