 Português (Brasil)



Resumindo: Componentes de precisão CNC em hardware eletrônico são componentes estruturais usinados (invólucros, blindagens e blocos térmicos) fabricados por meio de CNC (controle numérico computadorizado), também chamado de manufatura subtrativa. A manufatura computadorizada garante precisão, pois envolve o recorte de sólidos em vez da deposição de camadas, e as superfícies de contato têm tolerâncias de ±0,008 mm e dissipam o calor dos circuitos sensíveis.
Engenheiros e especialistas juniores em compras terão contato com a arquitetura de dispositivos antes de entrarem em qualquer oficina mecânica. O primeiro erro comum que podem cometer é pensar que o metal por si só impedirá a EMI (interferência eletromagnética — energia irradiada indesejada que interfere em circuitos próximos), pois apenas juntas completamente seladas podem impedir a interferência eletromagnética, e não apenas o metal em si.
Principais conclusões
- As estruturas de componentes eletrônicos de precisão usinadas por CNC são fabricadas dessa forma. As máquinasde usinagem CNC removem material de um bloco sólido, sem depositá-lo. As carcaças precisam suportar cargas que poderiam danificar placas de circuito impresso expostas, e as paredes metálicas bloqueiam a blindagem contra interferência eletromagnética.
- Gabinetes metálicos conduzem o calor para longe dos processadores melhor do que gabinetes de polímero . O acabamento da superfície impõe uma restrição térmica rigorosa: picos com rugosidade superior a Ra 0,8 μm criam microespaços de ar isolantes. Se uma superfície for fabricada com Ra 0,8 μm — onde Ra é a altura média dos picos da superfície —, o calor só poderá se propagar através de finos espaços de ar.
- As tolerâncias de hardware são classificadas em duas classes. Os furos estruturais permitem ±0,02 mm. As faces de acoplamento das cavidades de RF exigem uma tolerância mais restrita, conforme mencionado acima, porque a energia de RF é confinada não pelo material em si, mas por juntas contínuas.
- As estruturas de paredes finas sofrem deformação quando o calor do corte é conduzido para a peça de trabalho mais rapidamente do que os cavacos evacuados conseguem dissipá-lo. A fresagem da liga de alumínio 7075-T6 (T6 = tratada termicamente em solução e envelhecida artificialmente) a uma velocidade de corte (Vc) de 60 m/min mantém a entrada de calor baixa. A velocidade de corte, neste caso, é o fator determinante da distorção.
Por que confiar neste guia para iniciantes?
Gloria possui mais de 15 anos de experiência em engenharia de precisão e prototipagem rápida, que aplica ao ensino de hardware eletrônico. Suas dicas de DFM (design para manufatura) esclarecem por que a geometria da peça deve se adequar à ferramenta utilizada antes mesmo da elaboração dos desenhos. Acompanhe Gloria em seu perfil no LinkedIn, onde ela compartilha seus guias de usinagem para equipes iniciantes em hardware.
O material educacional da Society of Manufacturing Engineers (SME), de 2024, fornece instruções sobre usinagem de metais para operações de controle numérico computadorizado (CNC), enquanto a norma ISO 286:2010 define as classes de tolerância para dimensões de acoplamento. As especificações dimensionais são respaldadas por relatórios de inspeção e certificados de materiais emitidos por instalações com certificação ISO 9001.
Engenheiros aprendizes e compradores iniciantes muitas vezes acreditam que uma faixa de medição mais estreita resulta automaticamente em melhor desempenho eletrônico. O tempo de inspeção e a necessidade de dispositivos de fixação aumentam a cada faixa de medição mais estreita, e superfícies com acabamento estético raramente exigem faixas estreitas. Em resumo, faixas estreitas devem ser usadas onde há calor e componentes eletrônicos.
O que é usinagem CNC para eletrônica e como ela funciona?
A usinagem CNC para eletrônica é um processo de remoção de material onde invólucros, cavidades e suportes são usinados a partir de um bloco sólido, seguindo trajetórias de ferramentas pré-programadas. Instruções programadas em um sistema de controle da máquina guiam fresas e ferramentas de torneamento ao longo do metal ou plástico de engenharia. Movimentos multieixos permitem operações em diversas faces em uma única operação de fixação; assim, cavidades profundas, microcanais e encaixes de precisão têm uma única origem.
De acordo com Groover, em Fundamentos da Manufatura Moderna, 7ª ed., cap. 21, as características com origens comuns encontram-se dentro de uma faixa de 20 mícrons. A usinagem CNC multieixos é adequada para testes de baixo volume e dispositivos de alta tecnologia, enquanto a estampagem de plástico de paredes finas em alto volume fica fora do alcance econômico.
O que é usinagem CNC para eletrônica ? A usinagem CNC para eletrônica abrange tanto o processo de corte quanto o movimento da máquina-ferramenta. Esse movimento da máquina, por sua vez, é dividido de acordo com o número de eixos: 3 eixos, 4 eixos e 5 eixos.
- Os centros de usinagem de 3 eixos cortam nas direções X, Y e Z; as paredes laterais exigem uma segunda configuração (fixação de uma peça de trabalho), onde cada nova configuração define novos pontos de referência.
- As máquinas multieixos alteram o ângulo do fuso ou da mesa para acessar as paredes rebaixadas em uma única configuração.
- Os componentes CNC de precisão em hardware eletrônico começam como desenhos CAD que o software CAM transforma em código G (instruções numeradas para posição do eixo, avanço e estado do fuso) .
O código G difere da geometria CAD porque esta última descreve a forma da peça, enquanto o código G descreve o movimento da ferramenta de corte. O funcionamento da usinagem CNC depende do arquivo de instruções, e não do modelo.
Engenheiros iniciantes acreditam erroneamente que cinco eixos por si só garantem tolerâncias rigorosas. O número de eixos aumenta a amplitude de movimento; a rigidez, a deflexão e a expansão térmica determinam a tolerância.
As tolerâncias CNC para componentes eletrônicos têm um denominador comum: tolerâncias rigorosas aplicam-se apenas às faces de acoplamento de radiofrequência e às faces de contato térmico.
A moldagem por injeção supera a usinagem CNC multieixos em termos de custo para clipes plásticos finos; no entanto, as paredes dos moldes de injeção se contraem de forma irregular. Simplificando, o controle de movimento determina as faces alcançáveis; a rigidez controla a precisão com que os detalhes de corte chegam a essas faces.
O que lembrar
- As carcaças usinadas são derivadas de tarugos sólidos; materiais em chapa ou moldados utilizam outros métodos.
- Um único ponto de origem garante maior precisão do que múltiplas configurações.
- O número de eixos aumenta a faixa de medição ; a rigidez e a deflexão determinam a tolerância dimensional.
Fonte dos princípios acadêmicos: O capítulo sobre os mecanismos de precisão na fabricação subtrativa de metais do livro *Fundamentos da Manufatura Moderna*, de Groover.
Palavras-chave relacionadas: eletrônica, fundamentos de usinagem CNC / usinagem multieixos explicada / limites de precisão da usinagem CNC
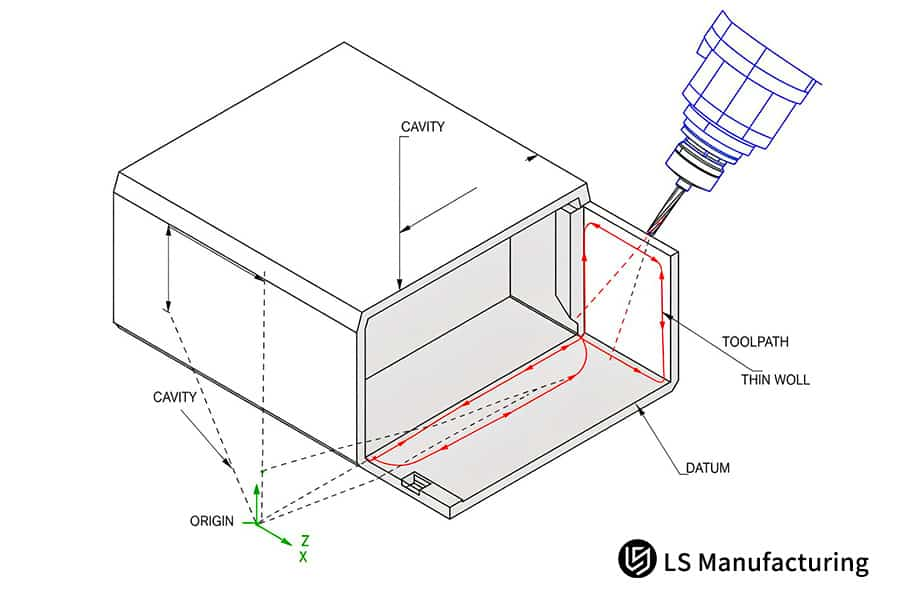
Figura 1: Diagrama em corte transversal de uma caixa fresada em múltiplos eixos e vetores internos de trajetória da ferramenta.
Por que os componentes eletrônicos exigem usinagem CNC de precisão atualmente?
A usinagem CNC de precisão para eletrônica consiste em usinar paredes metálicas nas dimensões necessárias para os sinais e o calor que elas exigem, solucionando o vazamento de radiofrequência nas junções por meio da continuidade do caminho condutor. O aumento da potência do chip e da frequência da portadora reduz a tolerância dimensional permitida para a carcaça. Dois limites físicos explicam por que o hardware eletrônico requer usinagem CNC .
Costuras de blindagem em radiofrequência
Uma blindagem funciona completando um circuito condutor, não por massa. A energia de radiofrequência (RF) vaza por qualquer tolerância na junta, e a junta emite radiação quando seu comprimento se aproxima de uma fração do comprimento de onda do sinal. A usinagem CNC de paredes finas processa paredes muito finas para resistir à pressão da ferramenta.
As tolerâncias CNC para componentes eletrônicos variam de acordo com o uso: a tolerância padrão se aplica a superfícies em geral, enquanto superfícies de cavidades de RF recebem tolerâncias mais rigorosas. Flanges fresadas mantêm folgas de junção na faixa de um dígito de mícron.
Por onde o calor sai da embalagem
Um chip de processador transmite calor para a base apenas nos pontos de contato metálico, devido à ineficiência do ar em comparação com o alumínio na transferência de calor. As reentrâncias na superfície de contato fresada são aplanadas até um micrômetro. Componentes de precisão usinados em CNC, utilizados em hardware eletrônico, são selados em campo e transferem calor.
Palavras-chave relacionadas: limites de usinagem CNC em eletrônica / tolerância de junção em gabinetes de RF / princípios básicos de planicidade de contato térmico
Tabela de comparação básica
O processo de fabricação e a função física distinguem quatro estruturas eletrônicas comuns. A seleção do material é ditada pela função da aplicação, o que significa que a usinagem CNC combina componentes de blindagem de radiofrequência e componentes térmicos com metais distintos. Engenheiros iniciantes podem adequar a faixa de precisão de cada componente a uma aplicação física específica, como vedação de juntas ou transferência de calor.
| Tipo de componente | Material típico | Princípio Físico Fundamental | Precisão típica de usinagem |
| Cavidade de blindagem de RF | Alumínio 6061-T6 | Blocos de barreira condutora contínua | Radiação EMI Grau de precisão ±0,008 mm |
| Placa fria de alta eficiência | Cobre puro C11000 | A alta condutividade térmica desloca o calor da junção. | Grau de precisão Ra 0,8 μm |
| Envoltório protetor externo | Alumínio 7075-T6 | A alta resistência ao escoamento resiste a impactos e torção. | Grau padrão ±0,02 mm |
| Isolamento do conector | Espaçador POM (polioximetileno) | A baixa constante dielétrica impede o curto-circuito entre os pinos. | Grau padrão ±0,02 mm |
As partes internas de blindagem e condução de calor exigem usinagem de alta precisão com uma exatidão de ±0,008 mm ; as estruturas externas permitem uma tolerância de ±0,02 mm para maior resistência – basicamente, faixas mais estreitas estão associadas a campos e calor.
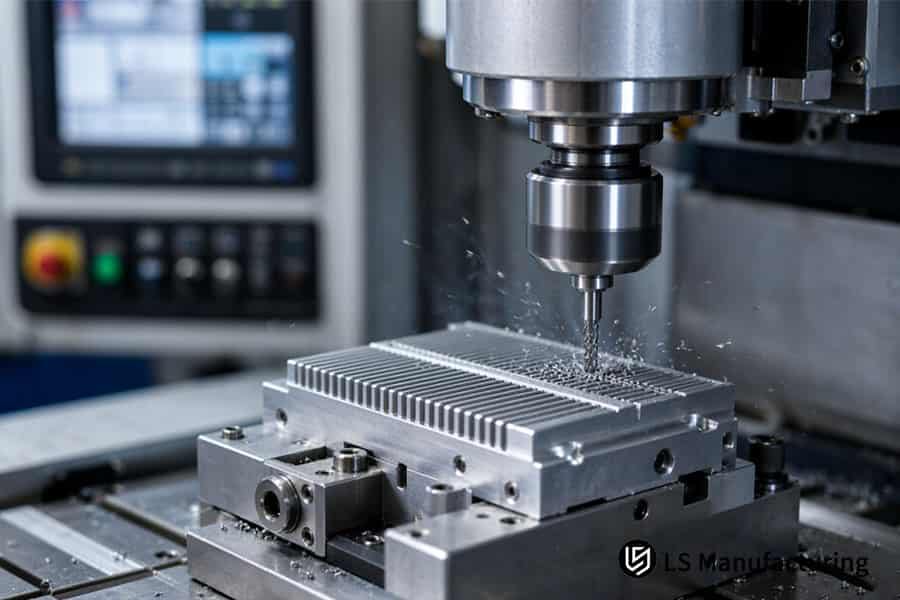
Figura 2: Usinagem de precisão corta aletas paralelas em um bloco de dissipador de calor de metal, enviando cavacos finos além do dispositivo de fixação.
Como a fresagem CNC de precisão molda as caixas e blindagens eletrônicas?
A usinagem CNC para invólucros eletrônicos, ou corte por controle numérico computadorizado, remove material progressivamente ao longo de uma trajetória de ferramenta programada, na qual uma fresa rotativa se move de acordo com uma trajetória espacial programada. Cada passe remove uma camada, portanto, o formato da parede segue essa trajetória espacial. A forma como a fresagem CNC de precisão molda os invólucros eletrônicos depende da direção do corte e da sequência de camadas.
A fresagem concordante (corte em que a ferramenta rotativa acompanha o avanço, criando cavacos finos a cada corte) é utilizada para usinar a carcaça de blindagem de radiofrequência (que é bastante fina), aplicando pressão de corte na mesa de trabalho. A pressão uniforme resulta em tensões residuais iguais em ambos os lados das paredes, o que garante que elas não retornem à sua forma original após a liberação das fixações.
Desbaste da cavidade e tolerância de tensão
Os tipos de gabinetes eletrônicos usinados por CNC apresentam diferentes profundidades de cavidade. Cavidades de RF profundas exigem etapas de desbaste, enquanto cavidades de cobertura rasas requerem apenas fresamento frontal. O controle da deformação na usinagem CNC começa aqui, pois a peça relaxada manterá sua forma para o acabamento.
Acabamento de paredes uniformes
O acabamento define a espessura da parede. Fresas de topo com múltiplas arestas de corte permitem usinagem com avanços leves, possibilitando a obtenção de paredes uniformes de até 0,8 mm de espessura sem marcas de vibração. Componentes CNC de precisão em hardware eletrônico tornam-se um requisito fundamental, pois paredes uniformes resultam em cavacos uniformes. A inspeção é realizada de acordo com as seguintes normas: ISO 2768-m (ISO 2768-1:1989) trata da tolerância dimensional e ASME Y14.5-2018 da tolerância geométrica. Tolerância dimensional e tolerância de forma são questões distintas, portanto, os desenhos de blindagem exigem ambas.
Engenheiros iniciantes costumam presumir que uma boa passada de acabamento determinará a precisão da parede. A precisão é alcançada por meio da uniformidade do material – uma tolerância de desbaste irregular resulta em um lado cortando cavacos maiores que o outro, o que causa deflexão da ferramenta de corte. Um aprendiz deve perceber que a uniformidade do material é mais importante do que uma passada de acabamento. Os fundamentos do processo de usinagem CNC começam com o desbaste, após o qual um aprendiz familiarizado com desenhos de projeto será capaz de determinar se a uniformidade da parede ou a faixa de tolerância é a causa da especificação incorreta.
Lições Transferíveis
- O desbaste determina a geometria; o acabamento é apenas o refinamento do material existente.
- A fresagem concordante proporciona estabilidade para paredes finas; as prensas dobradeiras funcionam melhor para grandes volumes de chapas metálicas planas.
- As normas ISO 2768-m e ASME Y14.5-2018 abordam os problemas dimensionais e geométricos separadamente.
Normas de referência adotadas: As inspeções de tolerâncias dimensionais e características geométricas são baseadas nas normas ISO 2768-m e ASME Y14.5.
Palavras-chave relacionadas: fresagem de invólucros eletrônicos / usinagem CNC de caixas de proteção / limites de fresagem de paredes finas
Como funcionam os dissipadores de calor usinados por CNC dentro de componentes de hardware compactos?
O princípio fundamental dos dissipadores de calor usinados por CNC é a criação de área aliada à planicidade da base, pois o calor se propaga pelo metal muito mais rapidamente do que pelo ar. As aletas fresadas aumentam a superfície de contato com o fluxo de ar ou líquido. O nivelamento da base elimina as saliências que mantêm o chip separado do metal.
Na usinagem ou fresagem CNC , as aletas e a base são cortadas em uma única fixação, tornando as aletas perpendiculares à superfície de montagem. Dissipadores de calor usinados são adequados para módulos de computação compactos e de alta potência, onde o fluxo de ar forçado é rápido e os canais nas aletas permanecem estreitos.
O funcionamento dos dissipadores de calor usinados por CNC torna-se evidente quando o caminho da resistência é dividido em três segmentos:
- Resistência à condução — a espessura da base e a condutividade da liga transportam o calor do chip para as aletas.
- Resistência de contato — vales com profundidade micrométrica na interface retêm ar, e o ar retém calor.
- Resistência à convecção — a área da superfície da aleta e a velocidade do ar transferem calor para o fluido refrigerante.
A resistência de contato domina a resposta transitória. O polimento da base reduz o pulso de inicialização, uma vez que não há mais camada isolante nos vales.
Os materiais utilizados na eletrônica CNC determinam a localização de cada resistor. O cobre C11000 conduz o calor melhor que o alumínio e pode ser usinado em aletas de alta densidade. O alumínio 6061-T6 é muito mais leve e adequado para estruturas com restrições de peso. Componentes de precisão CNC em hardware eletrônico combinam ambos os materiais em uma única superfície de montagem.
A fresagem da aleta do pino de cobre requer um avanço mínimo por dente. O Manual de Máquinas (31ª ed.) aborda a fresagem da aleta do pino de liga de cobre. O metal C11000 se deforma quando friccionado contra a ferramenta de corte, não quando cisalhado. O atrito da face de folga aquecerá o pino recém-formado. Pinos mais espessos são úteis apenas quando a convecção — e não a condução — limita o caminho térmico.
Os jovens engenheiros também podem analisar uma especificação térmica e determinar se o fator limitante é a base ou o fluxo de ar. Em termos simples, as aletas transferem calor para o ar, enquanto a planicidade transfere calor para as aletas.
Conclusão
- As aletas superam a resistência à convecção, enquanto a planicidade supera a resistência ao contato.
- O cobre conduz o calor rapidamente, enquanto o alumínio reduz o peso.
- Módulos pequenos de alta potência se beneficiam de dissipadores de calor usinados mais do que outros tipos.
Fonte: *Manual de Maquinaria* (31ª Edição) — diretrizes sobre taxas de avanço para fresagem de aletas de dissipadores de calor de liga de cobre.
Palavras-chave relacionadas: usinagem CNC de dissipadores de calor / caminho térmico de aletas usinadas / fresagem de dissipadores de calor de cobre
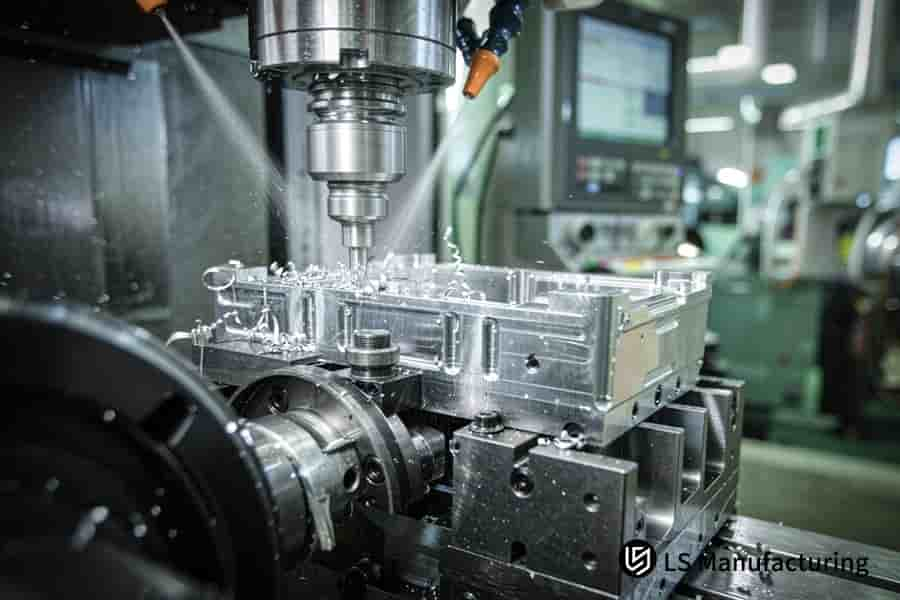
Figura 3: Fresadoras CNC (controle numérico computadorizado) encaixam-se em uma carcaça metálica fixada, enquanto o fluido refrigerante remove os cavacos soltos.
Quais materiais são usados na eletrônica CNC para obter estabilidade ideal?
A seleção de materiais para usinagem CNC em eletrônica é um exercício de equilíbrio entre condutividade térmica, blindagem e estabilidade térmica. Os alumínios 6061-T6 e 7075-T6 predominam em invólucros estruturais. Ambos os tipos de alumínio oferecem uma boa relação resistência/peso, além de proteção contra corrosão. Plásticos de engenharia poliméricos, como POM e PEEK, formam o revestimento isolante para pinos energizados. A diferença de dilatação térmica determina o encaixe máximo de metais mistos. A diferença de dilatação térmica, e não a resistência, é o fator determinante na escolha dos materiais para usinagem CNC em eletrônica .
Bobinas de alumínio e cobre
A liga 6061-T6 combina leveza com boa usinabilidade e reflexão EMI eficaz; cavidades e suportes de RF utilizam 6061-T6. O alumínio 7075-T6 proporciona maior resistência ao escoamento em cascas finas. O cobre C11000 é normalmente especificado para placas frias e barramentos, pois o cobre conduz o calor melhor do que ambos os tipos de alumínio. A seleção da liga para usinagem CNC começa com a análise do caminho da carga e do caminho do calor, e não com hábitos. A diferença de expansão entre ligas empilhadas explica por que os componentes eletrônicos requerem usinagem CNC em vez de fundição.
Polímeros e Expansão Térmica
Os materiais POM e PEEK isolam pinos em diferentes potenciais e mantêm furos estanques. Os tarugos de polímero expandem muito mais por grau do que o metal; portanto, as folgas em encaixes por pressão compensam a diferença de expansão térmica entre as peças acopladas. Componentes de precisão usinados em CNC para hardware eletrônico combinam estruturas metálicas e espaçadores de plástico em uma mesma superfície de montagem.
Velocidade de corte e alívio do estresse
Em chapas finas de alumínio 7075-T6, uma velocidade de corte moderada limita o calor que penetra na parede, conforme informações de engenharia de aplicação da LS Manufacturing. As zonas endurecidas por precipitação no 7075-T6 são resistentes às ferramentas de corte; portanto, uma gama de velocidades de corte com refrigeração abundante evita a formação de aresta postiça (BUE, soldagem do material da peça na aresta de corte) . A formação de aresta postiça soldada afeta o ângulo de ataque e causa danos à superfície da parede. O processamento em alta velocidade direciona o calor para as paredes finas em vez de para os cavacos, e o calor retido reduz a têmpera criada anteriormente.A estabilidade térmica na usinagem CNC depende da sequência do processo, e não da velocidade do fuso.
- Desbaste – primeiro; recozimento para alívio de tensões – segundo; acabamento – último.
- Os conjuntos compostos consistem em uma estrutura de alumínio com uma placa de cobre, portanto, as tolerâncias de ajuste dependem da temperatura de operação.
Engenheiros iniciantes costumam relegar o alívio do estresse a uma etapa posterior do processo. Relaxar após a conclusão de uma tarefa acaba por prejudicar o andamento do trabalho.
Pontos a considerar
- O alumínio fornece estrutura; o cobre fornece calor; os plásticos isolam.
- O alívio do estresse deve ocorrer entre o desbaste e o acabamento, não depois do acabamento.
- A expansão térmica diferencial determina as tolerâncias de ajuste em conjuntos multicamadas de metais diferentes.
Palavras-chave relacionadas: eletrônica, usinagem CNC, materiais / expansão térmica na usinagem CNC / estabilidade de ligas na usinagem CNC
Como funciona na prática a usinagem da liga 7075: um exemplo de semicondutores da LS Manufacturing.
A usinagem CNC de alumínio 7075-T6 é um processo de remoção controlada que converte barras pré-esticadas em invólucros de paredes finas para eletrônicos. Uma empresa empreendedora de computação de borda necessitava de uma caixa de controle automotiva robusta com placas de alta frequência em um formato compacto. O uso de alumínio 7075-T6 pré-esticado permite a usinagem CNC sem distorção, devido ao alívio de tensões proporcionado pelo estiramento prévio à usinagem. A sequência de tensões, e não a velocidade do fuso, determina a resistência de peças de paredes finas em nível micrométrico durante o processo de acabamento.
O funcionamento da usinagem CNC em componentes eletrônicos de paredes finas começa, portanto, com o estado da matéria-prima. Pequenas caixas de controle de alta potência exigem invólucros usinados; caixas de controle planas de alto volume exigem prensas dobradeiras.
Cenário de aplicação
As paredes da cavidade profunda das caixas de controle automotivas foram definidas com 1,0 mm de espessura. As juntas de cobertura da cavidade de RF precisavam estar dentro de uma faixa de ±0,008 mm devido aos rigorosos requisitos de proteção eletromagnética. Os jovens engenheiros acreditam que a velocidade do fuso, por si só, é responsável pela geometria da parede. O controle dimensional vem após a liberação da tensão.
Princípio na prática
A velocidade de avanço (Vc) de 60 m/min funcionou bem para o aço 7075-T6, pois as fases precipitadas desgastam a aresta de corte rapidamente. Avanços maiores fazem com que o calor penetre nas paredes, e o calor retido reduz a têmpera da peça recém-cortada. O desbaste foi realizado primeiro; o envelhecimento natural (repouso à temperatura ambiente para reduzir a tensão) aliviou a tensão antes do acabamento com ferramentas revestidas de diamante até uma rugosidade Ra de 0,8 μm. Os padrões de tolerância de usinagem CNC separam os controles dimensionais e de forma.
Resultados e análises
A deformação de peças com cavidades profundas resulta da liberação de tensões residuais após o acabamento da usinagem; em resumo, a sequência de tensões congeladas, e não fusos mais rápidos, determina se as paredes da classe micrométrica manterão sua geometria.
Fonte de dados: Registros do banco de dados de manufatura da LS Manufacturing (Projeto nº SEMI-2026-804, tamanho da amostra > 800 peças estruturais eletrônicas); escopo estatístico: Registros de medições em toda a fábrica entre 2025 e 2026.

Perguntas frequentes
1. Qual é a principal diferença entre peças eletrônicas usinadas por CNC e peças de chapa metálica estampadas?
As peças eletrônicas usinadas por CNC são produzidas a partir de tarugos sólidos, e a remoção de material permite que cavidades profundas, paredes espessas e aletas rígidas compartilhem a mesma peça. A estampagem de chapas metálicas dobra chapas finas e uniformes, mantendo as tolerâncias dimensionais dentro de ±0,1 mm, de acordo com a documentação do processo de fabricação da LS e a norma ISO 2768-1:1989. Engenheiros juniores combinam as aplicações de usinagem CNC com as geometrias das peças: cavidades profundas exigem fresamento, e chapas finas são ideais para prensas dobradeiras.
2. Como você decide qual tolerância especificar na carcaça de um componente eletrônico?
A faixa dimensional é uma faixa de tamanho permitida para uma característica, separada dos controles de forma que especificam os formatos; cada faixa estreita aumenta as etapas de fixação e inspeção. As superfícies de acoplamento de RF e os contatos térmicos entre o chip e a carcaça, enquanto a superfície externa da carcaça requer ±0,02 mm , conforme documentado na documentação do processo de fabricação da LS sob a norma ISO 2768-1:1989 . Os departamentos de compras alocam faixas estreitas para superfícies onde campos ou calor passam.
3. Como o alumínio 6061 se adapta a gabinetes eletrônicos?
O alumínio 6061 reflete a interferência eletromagnética incidente por meio da condutividade elétrica e da alta condutividade térmica, de acordo com os dados de propriedades do Manual ASM, Volume 2. Segundo as notas de processo da LS Manufacturing, essas tolerâncias são utilizadas em conjunto com as tolerâncias gerais da norma ISO 2768-1:1989. Os revisores de projeto consideram a massa, a blindagem e o fluxo de calor nos materiais usinados por CNC antes de escolher uma liga.
4. A usinagem CNC consegue processar isoladores plásticos de baixa constante dielétrica para circuitos?
Os isoladores de baixa constante dielétrica são compostos por polímeros que reduzem a capacitância parasita e a diafonia, e o POM e o PTFE servem para isolar pinos que operam em diferentes potenciais. O POM e o PTFE fresados têm uma tolerância de ±0,02 mm para a LS Manufacturing, de acordo com as diretrizes do processo, e a norma ASTM D150-18 regulamenta a medição da constante dielétrica desses plásticos. Em termos simples, os engenheiros juniores diferenciam, posteriormente, as designações de polímeros baseadas em isolamento e em ajuste.
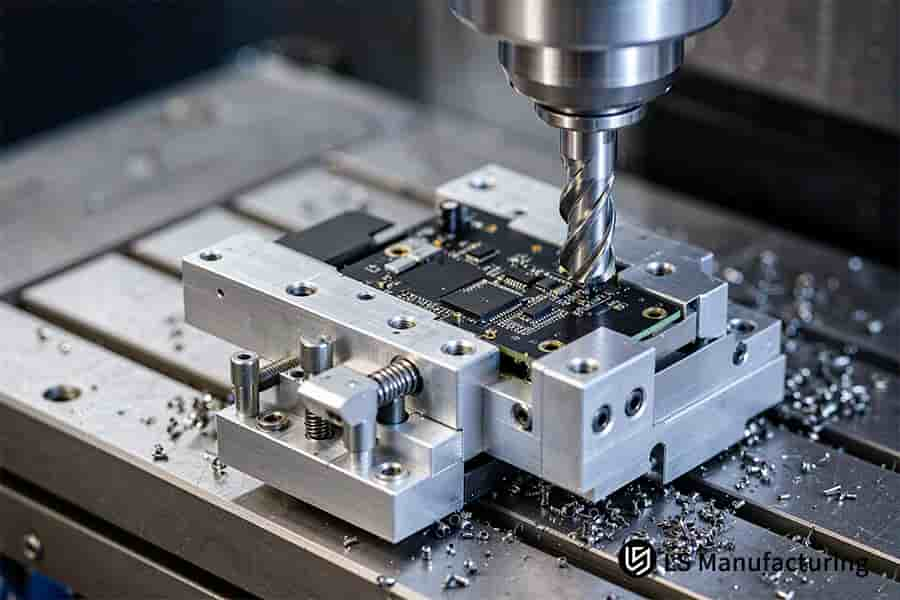
Figura 4: Uma broca perfura uma placa de circuito impresso preta fixada em um suporte aparafusado, deixando cavacos ao redor das presilhas.
Resumo
Componentes metálicos usinados são usados para isolar os caminhos condutores de campos dispersos e dissipar o calor do chip ativo em hardware eletrônico. Enquanto a carcaça externa é fabricada com classificação dimensional, o conector de RF utiliza uma faixa de tolerância mais restrita, e o tamanho do grão, a tensão de corte e o acabamento superficial determinam as transições dimensionais.
Mesa de Informações sobre Usinagem de Eletrônica de Precisão
A alocação de faixas de tolerância e a rigidez de fixação de paredes finas em invólucros multicavidades oferecem aos jovens engenheiros uma excelente ferramenta de revisão. Dúvidas sobre fixação de paredes finas, faixas de tolerância e análise térmica em escala micrométrica podem ser direcionadas à LS Manufacturing pelo telefone +86 185 6675 9667 ou pelo e-mail info@lsrpf.com . Você também pode visitar nosso centro de conhecimento oficial para consultar as normas de aplicação detalhadas para GD&T (Dimensionamento e Tolerância Geométrica).
Leitura complementar: Serviços de fresagem CNC para eletrônica: solucionando desafios de precisão e velocidade

