 Русский



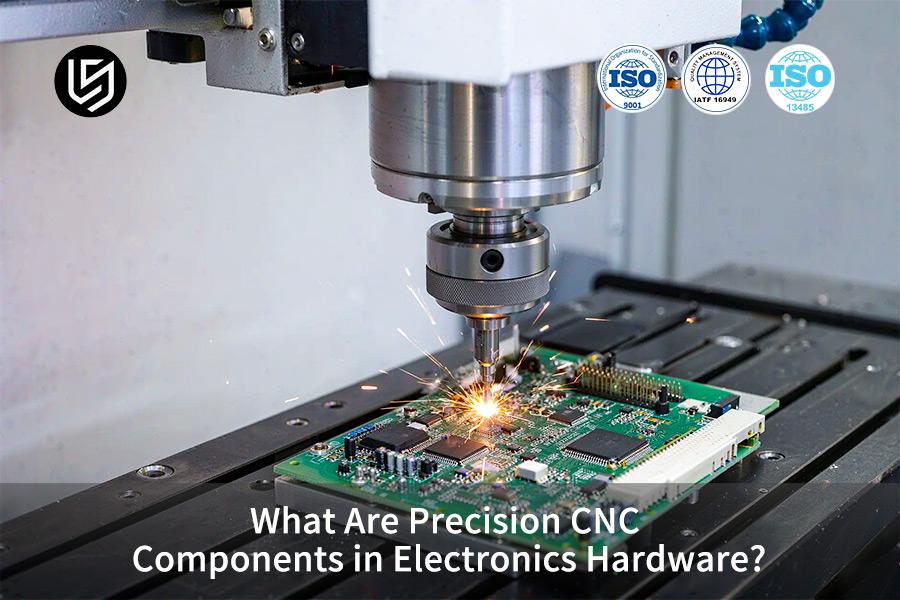
Вкратце: Прецизионные компоненты, изготовленные на станках с ЧПУ в электронном оборудовании, представляют собой обработанные конструкционные элементы (корпуса, экраны и теплозащитные блоки), созданные с помощью станков с ЧПУ (числового программного управления), также называемых субтрактивным производством. Компьютеризированное производство обеспечивает точность, поскольку включает в себя вырезание твердых тел, а не их послойное нанесение, а сопрягаемые поверхности имеют допуски ±0,008 мм и отводят тепло от чувствительных схем.
Инженеры и младшие специалисты по закупкам знакомятся с архитектурой устройств, прежде чем приступить к работе в механическом цехе. Первая распространенная ошибка, которую они могут совершить, — это полагать, что сам по себе металл предотвратит электромагнитные помехи (ЭМП — нежелательное излучение, нарушающее работу близлежащих цепей), поскольку предотвратить ЭМП могут только полностью герметичные швы, а не просто основной металл.
Основные выводы
- Высокоточные конструкции электронных компонентов, изготавливаемые на станках с ЧПУ, создаются методом механической обработки. Станкис ЧПУ удаляют материал из цельного заготовки, а не наносят его методом осаждения. Корпуса должны выдерживать нагрузки, которые могут привести к растрескиванию печатных плат, а металлические стенки препятствуют экранированию от электромагнитных помех.
- Металлические корпуса лучше отводят тепло от процессоров, чем полимерные . Качество обработки поверхности накладывает строгое тепловое ограничение: выступы с шероховатостью Ra более 0,8 мкм создают изолирующие воздушные микрозазоры. Если поверхность имеет шероховатость Ra 0,8 мкм (где Ra — средняя высота выступов поверхности), то тепло может передаваться только через тонкие воздушные зазоры.
- Допуски на крепежные элементы делятся на два класса. Для конструкционных отверстий допускаются отклонения ±0,02 мм. Для сопрягаемых поверхностей ВЧ-резонаторов требуется более жесткий класс допусков, упомянутый выше, поскольку ВЧ-энергия удерживается не объемом материала, а непрерывными швами.
- Тонкостенные корпуса деформируются, когда тепло, выделяемое при резке, передается в заготовку быстрее, чем отводимая стружка может ее отводить. Фрезерование алюминиевого сплава 7075-T6 (T6 = термообработанный и искусственно состаренный сплав) при скорости резания Vc 60 м/мин (скорость резания) позволяет поддерживать низкий уровень тепловыделения. В данном случае скорость резания определяет деформацию.
Почему стоит доверять этому руководству для начинающих?
Глория обладает более чем 15-летним опытом в области точного машиностроения и быстрого прототипирования, что позволяет ей эффективно обучать разработке электронного оборудования. Советы Глории по DFM (проектированию с учетом технологичности производства) разъясняют, почему геометрия детали должна соответствовать используемому инструменту еще до начала проектирования. Следите за публикациями Глории на LinkedIn, где она делится своими руководствами по механической обработке для начинающих команд разработчиков оборудования.
Учебные материалы Общества инженеров-технологов (SME) за 2024 год содержат инструкции по металлообработке для операций с ЧПУ, а стандарт ISO 286:2010 определяет классы допусков для сопрягаемых размеров. Указания размеров подтверждаются протоколами инспекции и сертификатами на материалы, выданными предприятиями, сертифицированными по стандарту ISO 9001.
Начинающие инженеры и покупатели-новички часто считают, что более жесткие требования к точности установки автоматически приводят к улучшению характеристик электроники. Время проверки и количество необходимых приспособлений увеличиваются с каждым дополнительным жестким требованием, а для отделочных поверхностей жесткие ленты редко требуются. Проще говоря, жесткие ленты устанавливаются там, где есть тепло и электроника.
Что такое обработка на станках с ЧПУ для электроники и как она работает?
Обработка на станках с ЧПУ для электроники — это процесс удаления материала, при котором корпуса, полости и крепления обрабатываются из цельной заготовки по предварительно запрограммированным траекториям движения инструмента. Инструкции, запрограммированные в системе управления станком, направляют фрезы и токарные инструменты вдоль металлической или пластиковой заготовки. Многоосевые перемещения позволяют выполнять операции на нескольких поверхностях за одну операцию зажима; таким образом, глубокие полости, микроканалы и защелкивающиеся базовые элементы имеют одну точку отсчета.
Согласно Груверу, «Основы современного производства», 7-е изд., гл. 21, элементы, имеющие общее происхождение, находятся в пределах 20-микронного диапазона . Многоосевая обработка на станках с ЧПУ подходит для мелкосерийных испытаний и высокотехнологичных устройств, в то время как крупносерийная штамповка тонкостенных пластиковых деталей выходит за рамки экономически целесообразного диапазона.
Что такое обработка на станках с ЧПУ для электроники ? В рамках этой темы обработка на станках с ЧПУ для электроники охватывает как процесс резки, так и движение станка. Это движение, в свою очередь, делится в зависимости от количества осей: 3-осевое, 4-осевое и 5-осевое.
- Трехосевые обрабатывающие центры выполняют резку в направлениях X, Y и Z; для обработки боковых стенок требуется вторая настройка (зажим заготовки), при этом каждая новая настройка определяет новые базовые точки.
- Многоосевые станки изменяют угол наклона шпинделя или стола для доступа к подрезанным стенкам за одну установку.
- Создание прецизионных компонентов с ЧПУ в электронике начинается с чертежей CAD, которые программное обеспечение CAM преобразует в G-код (числовая инструкция для положения осей, подачи и состояния шпинделя) .
G-код отличается от CAD-геометрии тем, что последняя описывает форму детали, тогда как G-код описывает перемещение режущего инструмента. Принцип работы станка с ЧПУ зависит от файла инструкций, а не от модели.
Начинающие инженеры ошибочно полагают, что одних только пяти осей достаточно для обеспечения жестких допусков. Однако количество осей увеличивает диапазон, а жесткость, прогиб и тепловое расширение определяют допуск.
Допуски ЧПУ для электронных компонентов имеют один общий знаменатель: жесткие допуски применяются только к поверхностям, контактирующим с радиочастотным излучением, и поверхностям, контактирующим с источниками тепла.
Литье под давлением превосходит многоосевую обработку на станках с ЧПУ по стоимости при изготовлении тонких пластиковых зажимов; однако стенки литьевых форм сжимаются неравномерно. Проще говоря, управление движением определяет доступные поверхности; жесткость определяет точность выполнения режущих элементов.
Что нужно помнить
- Корпуса, изготовленные механическим способом, производятся из цельной заготовки; для листовых или формованных материалов используются другие методы.
- Использование одной точки отсчета обеспечивает более высокую точность, чем использование нескольких точек отсчета.
- Увеличение количества осей расширяет диапазон измерений ; жесткость и прогиб определяют допуск на размеры.
Источник академических принципов: глава о механизмах точности в металлообрабатывающей промышленности из книги Грувера «Основы современного производства».
Ключевые слова по теме: электроника, основы обработки на станках с ЧПУ / объяснение многоосевой обработки / пределы точности обработки на станках с ЧПУ
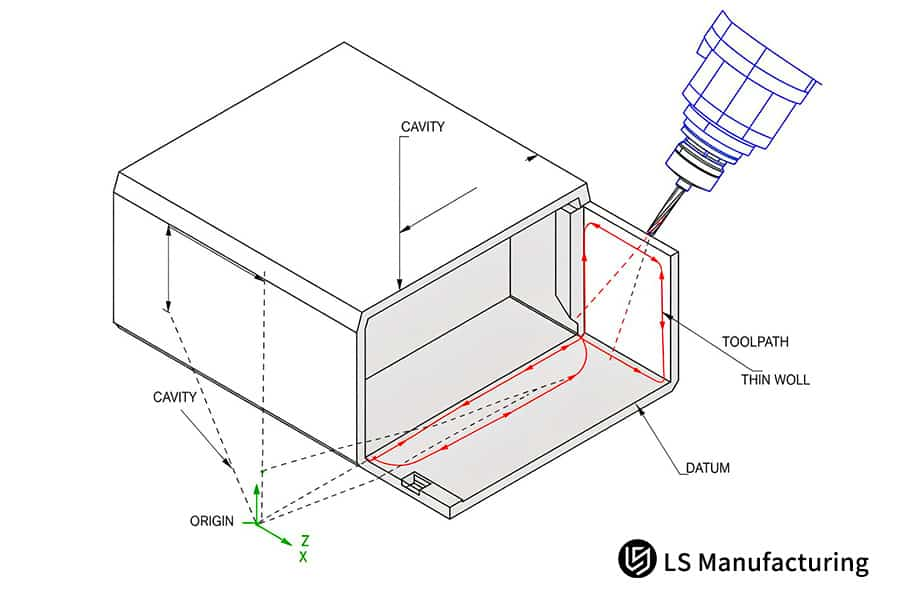
Рисунок 1: Поперечный разрез корпуса, изготовленного многоосевым фрезерным станком, и внутренние векторы траектории движения инструмента.
Почему сегодня для производства электронного оборудования требуется высокоточная обработка на станках с ЧПУ?
Высокоточная обработка на станках с ЧПУ в электронной промышленности — это процесс обработки металлических стенок до размеров, необходимых для передачи сигналов и отвода тепла, что позволяет решить проблему утечки радиочастотного сигнала в местах стыков за счет обеспечения непрерывности проводящего пути. Увеличение мощности микросхемы и увеличение несущей частоты снижают допустимые допуски по размерам корпуса. Два физических ограничения объясняют, почему электронное оборудование требует обработки на станках с ЧПУ .
Экранирующие швы на радиочастотах
Экран работает за счет замыкания проводящей цепи, а не за счет массы. Радиочастотная энергия просачивается через любой зазор между швом и его концом, и шов излучает радиацию, когда его длина приближается к доле длины волны сигнала. Обработка тонких стенок на станках с ЧПУ позволяет обрабатывать стенки, слишком тонкие, чтобы выдерживать давление инструмента.
Допуски ЧПУ для электронных компонентов различаются в зависимости от области применения: стандартный диапазон применяется к обычным поверхностям, в то время как для поверхностей ВЧ-резонаторов применяется более жесткий класс. Фрезерованные фланцы обеспечивают зазоры между швами в диапазоне нескольких микрон.
Место выхода тепла из упаковки
Процессорный кристалл передает тепло в основание только в точках металлических контактов из-за низкой эффективности воздуха по сравнению с алюминием в передаче тепла. Впадины на фрезерованных контактных поверхностях сглаживаются до микрометра. Прецизионные компоненты, изготовленные на станках с ЧПУ, в электронном оборудовании обеспечивают герметизацию и передачу тепла в полевых условиях.
Ключевые слова по теме: электроника, ограничения обработки на станках с ЧПУ / допуск на шов корпуса радиочастотного устройства / основы плоскостности теплового контакта
Базовая сравнительная таблица
Процесс формования и физические функции позволяют различать четыре наиболее распространенные электронные структуры. Выбор материала определяется функциональным назначением, что означает, что фрезерование на станках с ЧПУ сочетает в себе детали для радиочастотной защиты и тепловые детали из разных металлов. Начинающие инженеры могут подобрать диапазон точности каждой детали в соответствии с соответствующим физическим применением, например, для герметизации швов или теплопередачи.
| Тип компонента | Типичный материал | Основной физический принцип | Типичная точность обработки |
| Экранирующая полость для радиочастот | алюминий 6061-T6 | Блоки непрерывного проводящего барьера | Излучение электромагнитных помех. Точность измерения ±0,008 мм. |
| Высокоэффективная холодная пластина | Чистая медь C11000 | Высокая теплопроводность отводит тепло от перехода. | Точность измерения Ra 0,8 мкм. |
| Внешний защитный корпус | алюминий 7075-Т6 | Высокая прочность на разрыв обеспечивает устойчивость к ударам и скручиванию. | Стандартный размер ±0,02 мм |
| Изоляция разъема | Проставка из полиоксиметиленового пластика (ПОМ) | Низкая диэлектрическая постоянная предотвращает короткое замыкание контактов. | Стандартный размер ±0,02 мм |
Для изготовления внутренних экранирующих и теплопроводящих деталей требуется высокоточная механическая обработка с точностью ±0,008 мм ; для прочности внешних рам допускается допуск ±0,02 мм – по сути, более плотные ленты изготавливаются с учетом воздействия магнитных полей и тепла.
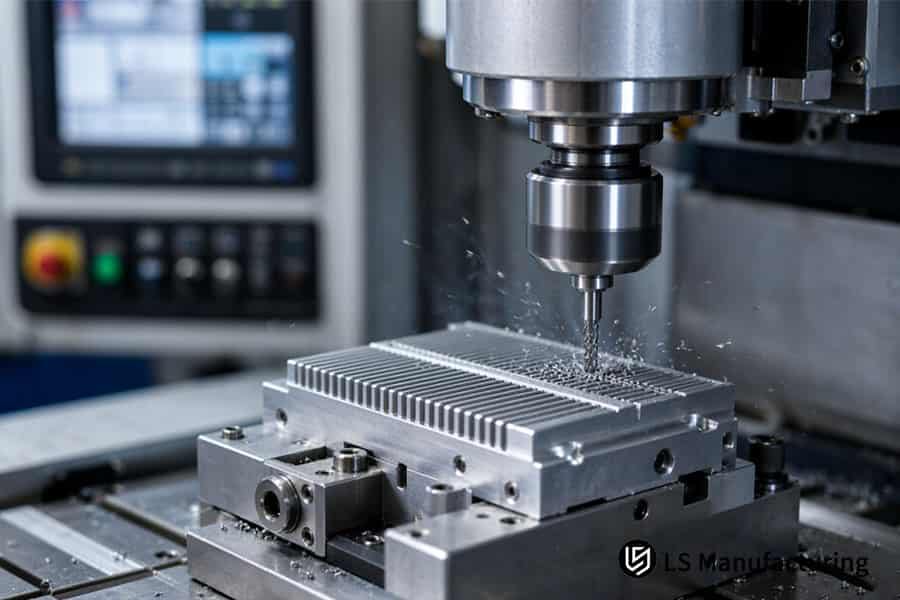
Рисунок 2: Точная механическая обработка вырезает параллельные ребра в металлическом радиаторе, направляя мелкую стружку мимо зажимного приспособления.
Как высокоточная фрезеровка на станках с ЧПУ формирует электронные корпуса и экраны?
Обработка корпусов электроники на станках с ЧПУ, или компьютерная резка с числовым программным управлением, предполагает постепенное удаление материала вдоль запрограммированной траектории инструмента, при этом вращающаяся концевая фреза перемещается в соответствии с запрограммированной пространственной траекторией. Каждый проход удаляет слой, следовательно, форма стенки следует этой пространственной траектории. Точность обработки корпусов электроники на станках с ЧПУ зависит от направления резания и последовательности слоев.
Попутное фрезерование (резка, при которой вращающийся инструмент движется вместе с подачей, образуя при этом тонкую стружку при каждом резе) используется для обработки корпуса радиочастотного экрана (который довольно тонкий), оказывая давление резания на рабочий стол. Равномерное давление приводит к одинаковым остаточным напряжениям на обеих сторонах стенок, что гарантирует, что стенки не будут пружинить после снятия зажимов.
Черновая обработка полостей и припуски на напряжения
Типы электронных корпусов, изготовленных на станках с ЧПУ, имеют различную глубину полостей. Для глубоких ВЧ-полостей требуется черновая обработка, для неглубоких полостей крышек — только торцевое фрезерование. Контроль деформации при обработке на станках с ЧПУ начинается здесь, поскольку деформированная деталь сохранит свою форму при чистовой обработке.
Отделка однородных стен
Чистовая обработка определяет толщину стенок. Многолезвийные концевые фрезы позволяют работать с малыми подачами, что обеспечивает получение равномерных стенок толщиной до 0,8 мм без следов вибрации. В данном случае ключевым требованием являются прецизионные компоненты, изготовленные на станках с ЧПУ, в электронных устройствах , поскольку равномерные стенки приводят к образованию равномерной стружки. Контроль качества осуществляется в соответствии со следующими стандартами: ISO 2768-m (ISO 2768-1:1989) касается допусков на размеры, а ASME Y14.5-2018 — геометрических допусков. Допуски на размеры и допуски на форму — это разные вопросы, поэтому для чертежей экранирования требуются оба допуска.
Начинающие инженеры всегда исходят из предположения, что один качественный чистовой проход определит точность толщины стенки. Точность достигается за счет равномерности заготовки – неравномерный черновой припуск приводит к тому, что с одной стороны срезается более крупная стружка, чем с другой, что вызывает отклонение фрезы. Ученик должен понимать, что равномерность заготовки важнее, чем чистовой проход. Основы обработки на станках с ЧПУ начинаются с черновой обработки, после чего ученик, знакомый с чертежами, сможет определить, является ли причиной отклонения равномерность толщины стенки или диапазон допусков.
Уроки, применимые в других областях
- Черновая обработка определяет геометрию; чистовая обработка — это просто доработка уже имеющегося материала.
- Попутное фрезерование обеспечивает стабильность тонких стенок; листогибочные прессы лучше подходят для больших объемов листового металла.
- Стандарты ISO 2768-m и ASME Y14.5-2018 рассматривают размерные и геометрические проблемы отдельно.
Принятые стандартные обозначения: Контроль допусков размеров и геометрических характеристик осуществляется на основе стандартов ISO 2768-m и ASME Y14.5.
Ключевые слова по теме: фрезерование корпусов для электроники / обработка экранирующих коробок на станках с ЧПУ / пределы фрезерования тонкостенных деталей
Как работают радиаторы, изготовленные на станках с ЧПУ, внутри компактных устройств?
Основной принцип изготовления радиаторов на станках с ЧПУ заключается в увеличении площади и обеспечении ровности основания, поскольку тепло передается через металл гораздо быстрее, чем через воздух. Фрезерованные ребра увеличивают площадь контакта воздушного потока или жидкости. Выравнивание основания устраняет выступы, отделяющие кристалл от металла.
При обработке на станках с ЧПУ или фрезеровании ребра и основание вырезаются за один зажим, благодаря чему ребра располагаются перпендикулярно монтажной поверхности. Изготовленные на станках радиаторы подходят для компактных и мощных вычислительных модулей, где принудительный поток воздуха остается быстрым, а каналы в ребрах — узкими.
Принцип работы радиаторов, изготовленных на станках с ЧПУ, становится понятен, когда путь сопротивления разлагается на три сегмента:
- Сопротивление теплопроводности — толщина основания и теплопроводность сплава обеспечивают передачу тепла от кристалла к ребрам.
- Контактное сопротивление — микроскопические углубления на границе раздела удерживают воздух, а воздух удерживает тепло.
- Сопротивление конвекции — площадь поверхности ребра и скорость воздушного потока передают тепло охлаждающей жидкости.
В переходном процессе доминирует контактное сопротивление. Полировка основания уменьшает пусковой импульс, поскольку в углублениях больше нет изолирующего слоя.
В электронике, изготовленной на станках с ЧПУ, выбор материалов определяет расположение каждого резистора. Медь C11000 проводит тепло лучше, чем алюминий, и может быть обработана для получения высокоплотных ребер. Алюминий 6061-T6 значительно легче и подходит для корпусов, критически важных по весу. В прецизионных компонентах, изготовленных на станках с ЧПУ, в электронных устройствах оба материала используются на одной общей монтажной поверхности.
Для фрезерования медного штифтового ребра требуется минимальная подача на зуб. В «Справочнике по машиностроению» (31-е изд.) описывается фрезерование штифтовых ребер из медного сплава. Металл C11000 оставляет следы при трении о режущий инструмент, а не при резке. Трение о боковую поверхность нагревает вновь сформированный штифт. Более толстые штифты помогают только в том случае, если конвекция, а не теплопроводность, ограничивает путь теплопередачи.
Молодые инженеры также могут изучить тепловые характеристики и определить , является ли ограничивающим фактором основание или поток воздуха. Проще говоря, ребра передают тепло воздуху, а плоская поверхность передает тепло ребрам.
Итог
- Ребра преодолевают сопротивление конвекции , а плоскость поверхности преодолевает контактное сопротивление.
- Медь быстро проводит тепло, а алюминий снижает вес.
- Для небольших мощных модулей радиаторы, изготовленные механическим способом, имеют больше преимуществ, чем другие типы радиаторов.
Источник: *Справочник по оборудованию* (31-е издание) — рекомендации по скорости подачи при фрезеровании ребер радиатора из медного сплава.
Ключевые слова по теме: обработка радиаторов на станках с ЧПУ / обработка ребристого теплового канала / фрезерование медных радиаторов
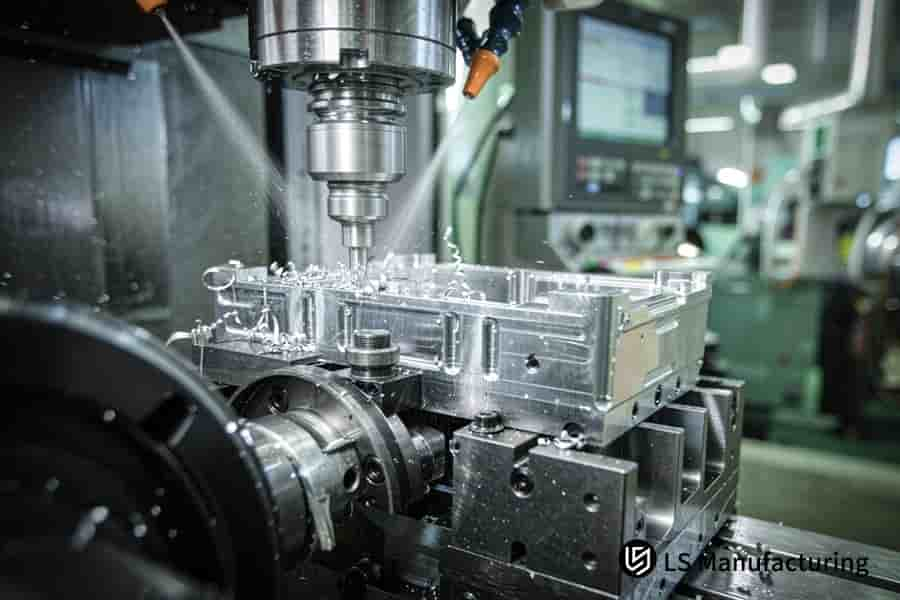
Рисунок 3: Фрезерный станок с числовым программным управлением вставляет пазы в зажатый металлический корпус, а охлаждающая жидкость смывает свободную стружку.
Какие материалы используются в электронике станков с ЧПУ для обеспечения оптимальной стабильности?
Выбор материала для электронных компонентов, обрабатываемых на станках с ЧПУ, представляет собой баланс между теплопроводностью, экранированием и термической стабильностью. В конструкционных корпусах преобладают алюминий 6061-T6 и 7075-T6. Оба типа алюминия обеспечивают высокое соотношение прочности к весу, а также защиту от коррозии. Полимерные конструкционные пластмассы, такие как POM и PEEK, образуют изоляционный корпус для контактов под напряжением. Несоответствие коэффициентов теплового расширения определяет максимальную посадку компонентов из разных металлов. Именно несоответствие коэффициентов теплового расширения, а не прочность, определяет , какие материалы используются в электронных компонентах, обрабатываемых на станках с ЧПУ .
Алюминиевые и медные рулоны
Сплав 6061-T6 сочетает в себе малый вес, хорошую обрабатываемость и эффективное отражение электромагнитных помех; в радиочастотных резонаторах и кронштейнах используется 6061-T6. Алюминий 7075-T6 обеспечивает более высокую предел текучести в тонких оболочках. Медь C11000 обычно используется для охлаждающих пластин и шин, поскольку медь проводит тепло лучше, чем оба сорта алюминия. Выбор сплава для обработки на станках с ЧПУ начинается с пути приложения нагрузки и пути нагрева, а не с привычки. Несоответствие коэффициентов теплового расширения между слоями сплавов объясняет, почему для электронных компонентов требуется обработка на станках с ЧПУ вместо литья.
Полимеры и термическое расширение
Полиоксиметиленоксид (POM) и полиэфиркетон (PEEK) изолируют контакты при разных потенциалах и обеспечивают плотное прилегание отверстий. Полимерные заготовки расширяются на градус гораздо сильнее, чем металлические, поэтому при запрессовке учитываются несоответствия теплового расширения между сопрягаемыми деталями. В прецизионных компонентах, изготовленных на станках с ЧПУ, в электронных устройствах металлические рамы и пластиковые стойки располагаются на одной монтажной поверхности.
Скорость резки и снятие стресса
В тонких оболочках из сплава 7075-T6 умеренная скорость резания ограничивает проникновение тепла в стенку, согласно технической документации LS Manufacturing. Зоны упрочнения путем осаждения в сплаве 7075-T6 устойчивы к воздействию режущего инструмента, поэтому диапазон скоростей резания с обильным подачей охлаждающей жидкости предотвращает образование нароста на режущей кромке (образование наплавленного материала, привариваемого к режущей кромке) . Наплавленный ком влияет на угол заточки и разрушение поверхности стенки. Высокоскоростная обработка направляет тепло в тонкие стенки, а не в стружку, а остаточное тепло снижает ранее созданный закал.Термостойкость при обработке на станках с ЧПУ зависит от последовательности технологических операций, а не от скорости вращения шпинделя.
- Черновая обработка – первый этап; отжиг для снятия напряжений – второй этап; чистовая обработка – последний этап.
- Композитные пакеты состоят из алюминиевой рамы и медной пластины, поэтому допуски на посадку зависят от рабочей температуры.
Начинающие инженеры всегда относят снятие напряжений к поздним этапам процесса. Релаксация после завершения отделочных работ приводит к смещению стен, которые только что были отремонтированы.
Что следует помнить
- Алюминий обеспечивает несущую конструкцию; медь — тепло; пластмассы — теплоизоляцию.
- Снятие внутренних напряжений следует проводить между черновой и чистовой обработкой, а не после чистовой.
- Разница в термическом расширении определяет допуски на посадку в многослойных конструкциях из разных металлов.
Ключевые слова по теме: электроника, материалы для обработки на станках с ЧПУ / термическое расширение при обработке на станках с ЧПУ / стабильность сплавов при обработке на станках с ЧПУ
Как на практике работает обработка сплава 7075: пример полуфабриката от компании LS Manufacturing.
Обработка алюминия 7075-T6 на станках с ЧПУ — это контролируемый процесс удаления материала, который преобразует предварительно растянутый пруток в тонкостенные корпуса для электроники. Предпринимательской компании, занимающейся периферийными вычислениями, потребовался надежный блок управления для автомобильной электроники с высокочастотными платами в компактном корпусе. Использование предварительно растянутого алюминия 7075-T6 позволяет обрабатывать его на станках с ЧПУ без деформации благодаря снятию напряжений путем растяжения перед обработкой. Последовательность нагружения, а не скорость вращения шпинделя, определяет долговечность тонкостенных деталей микронного размера на протяжении всего процесса чистовой обработки.
Принцип работы станков с ЧПУ при обработке тонкостенной электроники начинается с состояния заготовки. Для небольших мощных блоков управления требуются обработанные корпуса; для плоских блоков управления, выпускаемых в больших объемах, необходимы листогибочные прессы.
Сценарий применения
Толщина стенок глубоких полостей в блоках управления автомобильной промышленности была установлена на уровне 1,0 мм. Швы крышек ВЧ-полостей должны были находиться в пределах ±0,008 мм из-за жестких требований к электромагнитной защите. Молодые инженеры считают, что геометрия стенок определяется исключительно скоростью вращения шпинделя. Контроль размеров осуществляется после снятия напряжений.
Принцип на практике
Скорость подачи Vc = 60 м/мин хорошо подходит для сплава 7075-T6, поскольку осажденные фазы быстро изнашивают режущую кромку. Более высокие скорости подачи приводят к проникновению тепла в стенки, а остаточное тепло снижает температуру закалки после обработки. Сначала проводилась черновая обработка; естественное старение (выдержка при комнатной температуре для снижения напряжений) снимало напряжение перед чистовой обработкой алмазными инструментами с шероховатостью Ra 0,8 мкм. Стандарты допусков обработки на станках с ЧПУ разделяют контроль размеров и формы.
Результаты и выводы
Деформация деталей с глубокими полостями возникает из-за снятия остаточных напряжений после чистовой обработки; проще говоря, именно последовательность замороженных напряжений, а не скорость вращения шпинделя, определяет, сохранят ли стенки микрометрового класса свою геометрическую форму.
Источник данных: база данных производственных предприятий LS Manufacturing (проект № SEMI-2026-804, размер выборки >800 электронных конструкционных компонентов); статистический охват: данные по всему предприятию за 2025–2026 годы.

Часто задаваемые вопросы
1. В чем основное различие между электронными компонентами, изготовленными на станках с ЧПУ, и компонентами, изготовленными методом штамповки листового металла?
Электронные детали, изготовленные на станках с ЧПУ, обрабатываются из цельных заготовок, а удаление материала позволяет создавать глубокие выемки, толстые стенки и жесткие ребра из одной детали. Штамповка листового металла позволяет сгибать однородные тонкие заготовки и поддерживать допуски по размерам в пределах ±0,1 мм в соответствии с технологической документацией LS Manufacturing и стандартом ISO 2768-1:1989. Инженеры-новички подбирают параметры обработки на станках с ЧПУ в зависимости от геометрии деталей: глубокие выемки требуют фрезерования, а тонкие заготовки идеально подходят для листогибочных прессов.
2. Как определить, какой допуск следует указать для корпуса электронного устройства?
Диапазон допустимых размеров — это один из возможных диапазонов размеров для одной детали, отдельный от параметров формы, определяющих параметры; каждый более узкий диапазон увеличивает количество этапов крепления и контроля. Это касается поверхностей сопряжения ВЧ-компонентов и тепловых контактов между микросхемой и корпусом, в то время как для внешней поверхности корпуса требуется допуск ±0,02 мм , что указано в документации по производственным процессам LS в соответствии с ISO 2768-1:1989 . Отделы закупок устанавливают узкие диапазоны размеров для поверхностей, через которые проходят поля или тепло.
3. Каким образом алюминий марки 6061 подходит для корпусов электронных устройств?
Алюминий 6061 отражает падающие электромагнитные помехи за счет электропроводности и обладает высокой теплопроводностью, согласно данным о свойствах, приведенным в справочнике ASM, том 2. Согласно технологическим заметкам LS Manufacturing, такие допуски используются совместно с общими допусками ISO 2768-1:1989. Перед выбором сплава эксперты по проектированию балансируют массу, экранирование и тепловой поток в материалах, обрабатываемых на станках с ЧПУ .
4. Может ли обработка на станках с ЧПУ производить низкодиэлектрические пластиковые изоляторы для электронных схем?
Низкодиэлектрические изоляторы состоят из полимеров, которые уменьшают паразитную емкость и перекрестные помехи, а полиоксиметилен (ПОМ) и политетрафторэтилен (ПТФЭ) служат для изоляции контактов, работающих при разных потенциалах. Толщина фрезерованных ПОМ и ПТФЭ составляет ±0,02 мм для низкодиэлектрического производства в соответствии с технологическими рекомендациями, а стандарт ASTM D150-18 регулирует измерение диэлектрической постоянной таких пластмасс. Проще говоря, начинающие инженеры впоследствии различают обозначения полимеров, основанные на изоляции, и обозначения, основанные на точности подгонки.
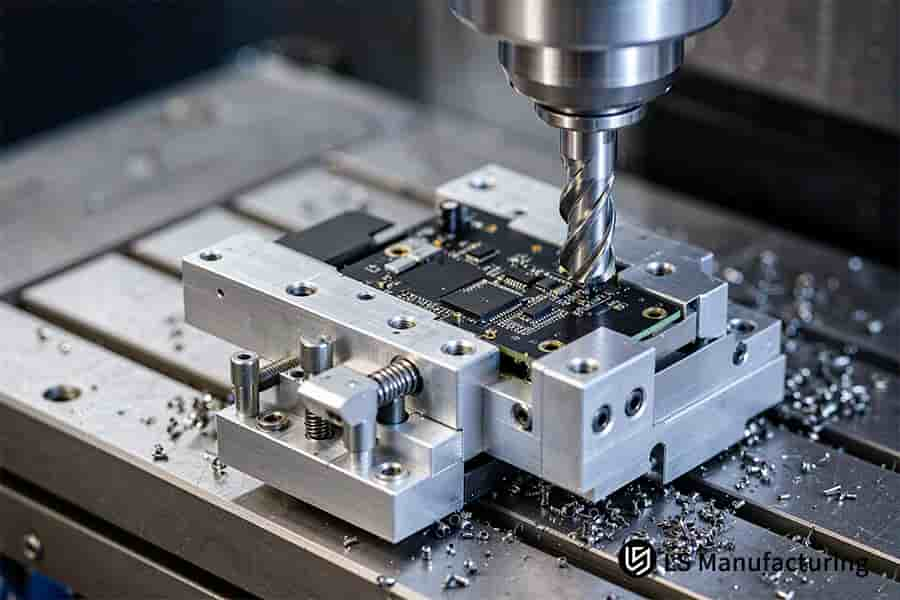
Рисунок 4: Сверло сверлит черную печатную плату, закрепленную болтами, оставляя стружку вокруг зажимов.
Краткое содержание
Металлические компоненты, изготовленные механическим способом, используются для герметизации проводящих путей от рассеянных полей и рассеивания тепла от активного кристалла в электронных устройствах. В то время как внешний корпус изготавливается с заданными размерами, для радиочастотного разъема используется более жесткий диапазон допусков, а размер зерна, напряжение резания и качество поверхности определяют переходы размеров.
Аналитическая справка по прецизионной электронике и механической обработке
Распределение допусков в многогнездных корпусах и жесткость зажима тонких стенок предоставляют молодым инженерам эффективный способ совершенствования своих знаний. Вопросы, касающиеся зажима тонких стенок, допусков и микротехнологий теплообмена, можно задать в компанию LS Manufacturing по телефону +86 185 6675 9667 или по электронной почте info@lsrpf.com . Вы также можете посетить наш официальный центр инженерных знаний , чтобы ознакомиться с подробными стандартами применения GD&T (геометрическое размерное и допусковое проектирование).
Дополнительная литература: Услуги фрезерования с ЧПУ для электроники: решение задач точности и скорости.

