 Русский



Вкратце: Пять видов медицинского пластика покрывают почти все Обработка на станках с ЧПУ работа: PEEK, UHMWPE, POM MT, поликарбонат и PTFE. Все пять материалов соответствуют стандарту биосовместимости ISO 10993-1:2018, и ни один из них не обладает изначально стабильными размерами — устойчивость обработанного отверстия к износу определяется температурой резки и остаточным напряжением, а не сертификацией. PEEK обрабатывается с точностью до ±0,008 мм после отжига; UHMWPE, который жертвует жесткостью ради низкого трения, имеет более высокую точность. ±0,05 мм.
Два сертифицированных по стандарту ISO 10993 полимера могут вести себя совершенно по-разному на одном и том же оборудовании. Кристалличность определяет образование стружки, допустимый диапазон отклонений и то, какие циклы стерилизации выдерживают нагрузку — и именно поэтому сертифицированный полимер может производить отверстия, выходящие за пределы допустимого диапазона.
Об авторе этого руководства
Глория, опытный консультант по быстрому прототипированию в компании LS Manufacturing, имеет более чем 15-летний опыт работы в области машиностроения для обработки медицинских полимеров. Заметки к «Инженерным советам Глории» начинаются с DFM (проектирование с учетом технологичности производства — проектирование деталей таким образом, чтобы упростить настройку оборудования для резки)Это актуальная тема, поскольку геометрия конструкции определяется на раннем этапе и определяет крепление задолго до начала процесса резки. Следите за экспертными мнениями Глории в области инженерии на LinkedIn..
ISO 13485:2016 (качество медицинских изделий)системы управления) руководит контролем производства медицинских изделий. Каждое из приведенных ниже утверждений отсылает к указанному источнику — ISO 10993-1:2018, ISO 13485:2016, пункт 7.5.1, или Справочнику по машиностроению (30-е изд., Обработка пластмасс).
Сертификат биосовместимости часто интерпретируют как подтверждающий также стабильность размеров. Это не так. Полимерные заготовки обладают низкой теплопроводностью, но высоким коэффициентом расширения, поэтому из-за тепла, выделяемого при трении, происходит обратное изгибание. После этого следует подтверждение соответствия размерам. ISO 2768-м и диапазон допусков чертежа; испытательная лаборатория, проводящая проверку первого образца на координатно-измерительной машине (КИМ), имеет аккредитацию ISO/IEC 17025.
Основные выводы
- Биосовместимость и структурная неактивность: Полимеры, используемые для медицинские приложения должны соответствовать критериям биологической оценки. Стерилизация под высоким давлением с использованием пара позволяет оценить способность молекул выдерживать это давление без разрушения.
- Терморегулирование: Полимеры обладают лишь ничтожной долей электропроводности металла, что приводит к накоплению тепла от трения в месте разреза. Допусковые ленты должны оставаться достаточно тугими, чтобы предотвратить обратное пружинение после снятия зажима с заготовки. Иными словами, диапазон возможных значений определяется не крутящим моментом машины, а терморегулированием.
- Выбор материалов: PEEK (полиэфирэфиркетон, жесткий имплантируемый термопластик) предпочтительно сопротивление ползучести, тогда как Сверхвысокомолекулярный полиэтилен (UHMWPE, прочный полимер, устойчивый к скольжению). Предпочтительнее низкое трение. Поверхности, обработанные фрезерованием из любого из этих материалов, в итоге получаются почти идеально ровными. Смешивание имплантируемого и промышленного экструзионного марок приводит к проблемам с сертификацией.
- Защита от деформаций: Неотожженные заготовки деформируются под воздействием остаточных напряжений в процессе непрерывного фрезерования и теряют плоскостность. Последующая гомогенизация после черновой обработки обеспечивает стабильность геометрии перед чистовой обработкой.
Что представляет собой медицинский пластик в прецизионной обработке?
Пластик медицинского класса для обработки на станках с ЧПУ. Это инженерные термопласты, биосовместимые и одобренные для контакта с тканями. Высокоточные медицинские пластмассы имеют два обозначения – ISO 10993-1:2018 для биологической оценки и USP <88> Класс VI (а) сорт (пластмасс с критериями как для системных, так и для имплантационных конечных точек) для фармакологических испытаний. Внутренние записи из партии медицинских полимеров, используемых в производстве LS Manufacturing (проект № MED-2026-804, n > 800), указывают на стандартный диапазон посадки для отожженного прутка в пределах ±0,05 мм. Пластик медицинского класса используется для изготовления корпусов, хирургических направляющих и соединителей для жидкостей. Низкая температура стеклования, обозначаемая как Tg (точка, в которой полимер начинает размягчаться)Это оставляет узкий промежуток между чистым срезом и смазанным краем — именно поэтому PEEK с температурой стеклования 143 °C режет всухую с помощью воздушного потока, а не заливает охлаждающей жидкостью. Вопросы от новичков Что такое медицинский пластик? столкнуться с вопросом для сертификации.
Три биологических показателя, лежащих в основе сертификации.
В соответствии со стандартом ISO 10993-1:2018, перед контактом с тканями были исследованы три конечных точки, в том числе: цитотоксичность, сенсибилизация и hэмолиз. Те же три контрольные точки применимы и к неимплантируемым смолам, таким как акрил, поэтому для акриловых деталей по-прежнему необходимы данные ISO 10993-1.
- Цитотоксичность Этот тест измеряет повреждение клеток выщелачивающимися химическими веществами; экстракт, не прошедший этот тест, не пригоден для клинического применения.
- Сенсибилизация измеряет аллергическую реакцию после многократного воздействия.
- Гемолиз измеряет лизис эритроцитов — разрыв мембран эритроцитов — после контакта прибора с кровью.
Все три параметра игнорируются в правилах, регулирующих контакт с пищевыми продуктами; пищевая смола не может заменить медицинскую смолу.
Нагрев сужает технологическое окно.
В технических характеристиках указаны температуры плавления, значительно превышающие Tg, и резак, работающий при температуре выше Tg, скорее размазывает, чем разрезает смолу. Руководство по материалам для обработки на станках с ЧПУ В таблице указаны значения температуры стеклования (Tg) и температуры плавления для каждой смолы.
Сертификацию биосовместимости часто интерпретируют как сертификацию стабильности размеров. – Первый подход касается исключительно биологических аспектов, тогда как второй основан на контроле температуры и напряжения. Проведите отжиг обработанной заготовки и повторно измерьте те же параметры: стабильная по размерам заготовка сохраняет свой размер в течение всего процесса выдержки.
Основные выводы из этого раздела
- Сертификация относится к биологическим аспектам, а не к управлению размерами.
- Температура, при которой происходит резание Это температура стеклования (Tg), а не температура плавления.
- Регулировочные ленты соответствуют технологическим требованиям, а не требованиям сертификации.
Ключевые слова по теме: что такое медицинский пластик / медицинский пластик для обработки на станках с ЧПУ / стандарты обработки медицинского пластика
Источник: Концептуальные положения стандарта ISO 10993-1:2018 «Биологическая оценка медицинских изделий – Часть 1».

Какие виды медицинского пластика чаще всего используются для механической обработки?
Медицинские пластмассы для обработки на станках с ЧПУ Это пять марок термопластов, сертифицированных на основе их характеристик. Кристалличность (степень упорядоченности молекулярной структуры, определяющая жесткость и химическую стойкость).Медицинские пластмассы для механической обработки включают в себя PEEK, UHMWPE, POM MT (полиоксиметилен медицинского класса, т.е. жесткий ацеталь)поликарбонат и ПТФЭ. Устойчивость к ползучести позволяет отличить PEEK от СВМПЭ, и обычно в peek vs uhmwpe for медицинские устройства Сравнения ограничиваются только жесткостью. Недостаточное удаление стружки приводит к локальному размягчению, поэтому мягкие пластмассы больше подходят для уплотнений, чем для посадок под нагрузкой.
В таблице ниже приведено сравнение пяти смол по четырем параметрам: механические свойства, достижимый диапазон допустимых отклонений, стерилизация и химическая стойкость, а также типичное клиническое применение.
| Смола | Физические и механические свойства | Класс допуска | Стерилизация и химическая стойкость | Типичное клиническое применение |
| ПИК | Высокая прочность на разрыв, высокая температура стеклования, самосмазывающиеся свойства. | Точность ±0,008 мм | Отлично; многократное воздействие пара при температуре 134 °C и излучение. | Пробные имплантационные рукава, малоинвазивные рукоятки |
| Сверхвысокомолекулярный полиэтилен | Сверхнизкое трение, высокая ударопрочность | Стандартная точность ±0,05 мм | Хороший; гамма-стерилизация, умеренная термостойкость. | Вкладыши для замены соединений, позиционирующие блоки |
| ПТФЭ | Практически универсальное химическое сопротивление, низкая диэлектрическая постоянная | Стандартная точность ±0,05 мм | Отлично; устойчиво практически ко всем чистящим средствам. | прокладки клапанов, седла, соединительные элементы катетеров |
| POM MT | Высокая жесткость, стабильность размеров, незначительное водопоглощение | Допуск Узкий диапазон | Умеренная степень воздействия; химическое погружение, не использовать горячие кислотные растворы для очистки. | Прототипы для испытаний, приводные шестерни |
| Поликарбонат | Высокая прозрачность, высокая ударопрочность | Стандартный допуск Стандартная полоса | Умеренный; этиленоксид и низкочастотный пар. | Прозрачные камеры для жидкостей, корпуса диагностических блоков. |
Диапазоны допусков представляют собой типичные значения для отожженного прутка из проекта № MED-2026-804 (n > 800); диапазоны сужаются или расширяются в зависимости от толщины стенки и жесткости зажимного приспособления.
Жесткие пластмассы, такие как PEEK и POM MT Обладают хорошей точностью посадки, а СВМПЭ и ПТФЭ хорошо зарекомендовали себя в качестве скользящих и уплотнительных материалов.
Различия в степени кристалличности различных марок смолы
Жесткость смолы обусловлена упорядочением молекулярной структуры в соответствии с основными принципами Грувера. Современное производство (7-е издание, 2020 г.)Полукристаллическая смола Обработка PEEK на станках с ЧПУ Получается чистая стружка, тогда как аморфная смола будет размазываться, если тепло, выделяемое при резке, приблизится к температуре стеклования (Tg).
- Поликарбонат (прозрачная аморфная смола) Обеспечивает видимость в смотровых камерах; акрил также прозрачен, но ломается гораздо легче.
- ПТФЭ (политетрафторэтилен, фторированная смола) Обладает химической стойкостью; СВМПЭ плавно скользит и не ползу под нагрузкой.
- Стружка, изготовленная из полукристаллической смолы, останется хрупкой и будет сохранять постоянную нагрузку на режущий инструмент при окончательной обработке.
Стерилизация и нагрузочные границы
Новички в производстве медицинских изделий обычно считают, что после получения сертификата на полимерную смолу становятся возможными все циклы стерилизации. Поликарбонат не выдерживает многократных циклов паровой стерилизации при температуре 134 °C из-за деградации под воздействием воды. карбонатных связейСогласно техническим характеристикам смолы, указанным поставщиком (марка PEEK 450G, редакция 2024 г.), данные были перепроверены в главе о полимерах справочника ASM, том 16 (Механическая обработка). Технические характеристики смол содержат информацию о возможностях стерилизации, поэтому группы по закупкам проверяют ограничения по циклам перед составлением спецификации. Таблицы материалов для обработки на станках с ЧПУ указывать Расстановка (Низкотемпературная газовая стерилизация) В качестве альтернативного варианта. Сертификат USP Class VI или ISO 10993-1:2018 подтверждает биологическую безопасность. В нем ничего не говорится о том, какие циклы воздействия пара или излучения смола выдерживает.
Основные положения этого раздела
- Образование микросхем обусловлено кристалличностью, а не качеством, указанным в сертификате.
- PEEK и POM MT являются идеальным выбором, в то время как Сверхвысокомолекулярный полиэтилен и ПТФЭ Обеспечивает скольжение и герметизацию.
- Цикл стерилизации зависит от химического состава смолы.
Ключевые слова по теме: типы медицинских пластмасс для механической обработки / PEEK против UHMWPE для медицинских изделий / основы обрабатываемости медицинских полимеров
Источник: Groover, M. P. (2020). Fundamentals of Modern Manufacturing: Materials, Processes, and Systems (7th ed.).
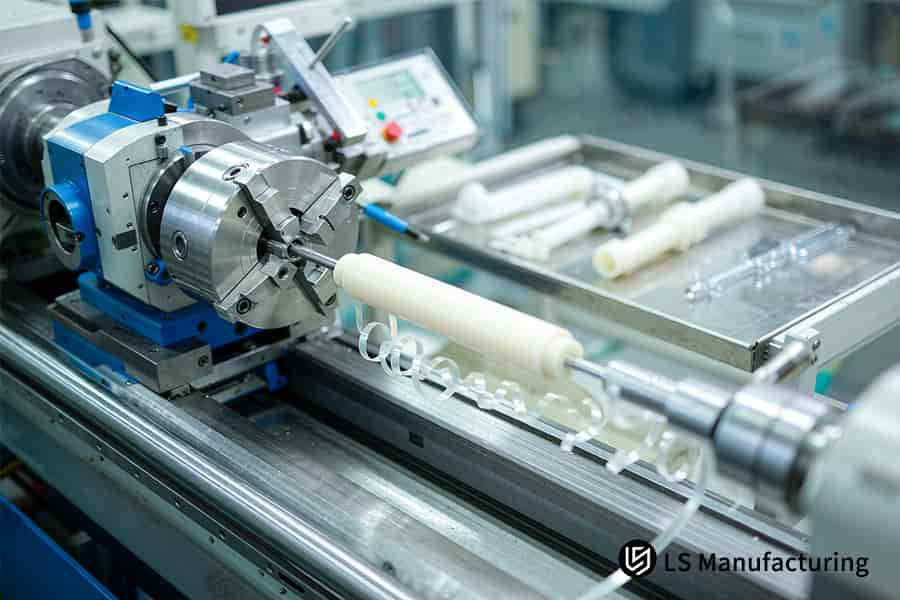
Рисунок 1: Обработка на станке с ЧПУ позволяет изготавливать из стержней СВМПЭ вкладыши для эндопротезирования суставов с точностью ±0,05 мм для ортопедического применения.
Почему медицинские пластмассы деформируются во время механической обработки?
Деформация медицинского пластика при обработке на станках с ЧПУ Это происходит из-за смещения размеров после снятия зажима вследствие явления теплового расширения в сочетании с асимметричным снятием напряжений. Тепло трения расширяет обрабатываемую площадь, поскольку деталь остается зафиксированной на столе станка, а это означает, что измерения в процессе обработки отличаются от измерений в свободном состоянии. Инженеры задают вопросы. Почему медицинские пластмассы деформируются во время обработки Необходимо одновременно справляться с теплотой и напряжением. Теплота трения при сдвиге приближает температуру зоны к температуре размягчения, в то время как скорость роста полимера на единицу повышения температуры значительно выше, чем у алюминиевого сплава, согласно данным. Справочник по машиностроению (30-е издание, раздел «Обработка пластмасс»).
На рисунке 2 показана температура на границе раздела заготовок из PEEK при превышении температуры стеклования 143 °C вследствие трения, а также упругое восстановление после снятия зажима.
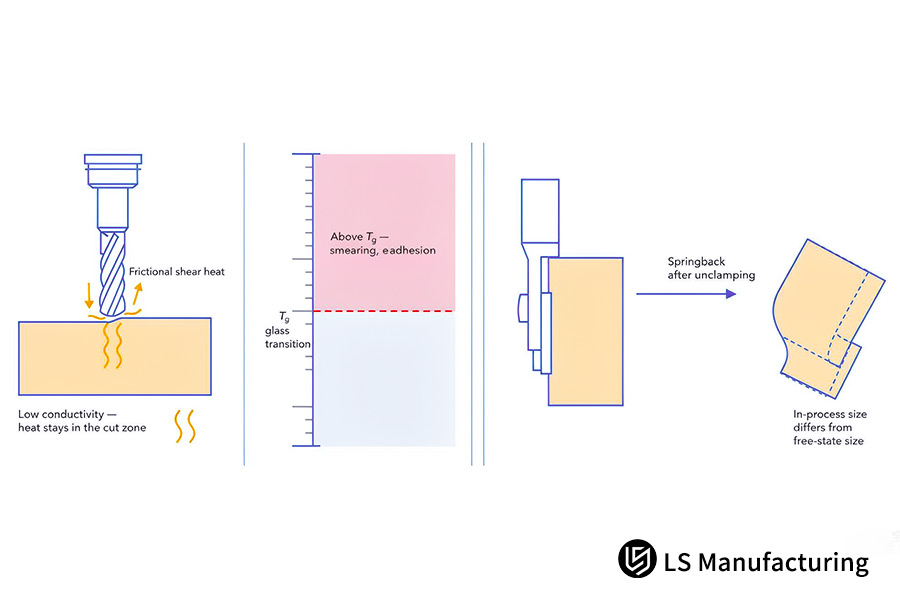
Рисунок 2: Схема теплоты трения при сдвиге, превышающей пороговое значение температуры стеклования (Tg) и вызывающей обратное изгибание после снятия зажима при обработке медицинских пластмасс на станках с ЧПУ.
Диапазон достижимых температур определяется температурой контакта, а не крутящим моментом станка, поэтому контроль температуры начинается на этапе резки, а не на контрольном стенде.
Металлическая стружка теряет энергию при отслаивании; эта энергия остается внутри полимерной заготовки, поскольку проводимость полимера составляет лишь малую долю проводимости металла. КТР (коэффициент теплового расширения, коэффициент расширения на градус, определяющий упругое восстановление)преобразует тепло в движение. Обработка тонких стенок на станках с ЧПУ Наибольший ущерб от этой проблемы несут именно эти конструкции, поскольку им не хватает жесткости, чтобы противостоять высвобождающемуся напряжению.
Экструдированный материал производится под напряжением, возникающим в процессе производства, а неравномерная резка нарушает равновесие внутренних напряжений. Отжиг — это процедура выдержки при температуре стеклования (Tg) или чуть выше, когда застывшие сегменты приобретают подвижность и могут релаксировать. Руководства по как обрабатывать медицинские пластмассыОтжиг следует рассматривать как ранний этап, и пропуск его приводит к деформации черновых заготовок сверх стандартных значений. ±0,05 мм диапазон.
Интуитивно понятно, что туго затянутый зажим удерживает все неподвижно. Усилия зажима накапливают упругую энергию, которая при высвобождении изменяет геометрию сильнее, чем силы резания. Типичные дефекты при обработке пластмасс на станках с ЧПУ Такие явления, как размазывание расплава и упругое возвращение, напрямую связаны с накопленной энергией. Вы можете убедиться, что причиной смещения является снятие напряжений, а не усилие зажима: измерьте ту же базовую точку после черновой обработки, отжига заготовки, а затем измерьте ее снова.
Сстандарты допусков при обработке на станках с ЧПУ Эти параметры описаны для металлов, но не для полимеров, поскольку нагрев продолжает изменять геометрию после измерения. Допуск на отверстие в полимерных деталях определяется двумя переменными: температурой на границе раздела и снятием остаточных напряжений.
Три важных момента, которые следует помнить
- Энергия деформации (тепло) Вызывает изменение размера в большинстве полимеров.
- Отжиг между черновой и чистовой обработкой удаляет накопленное напряжение.
- Зажим создает энергию деформации, которая проявляется после снятия зажима.
Ключевые слова по теме: почему медицинские пластмассы деформируются во время обработки / распространенные дефекты обработки пластмасс на станках с ЧПУ / как обрабатывать медицинские пластмассы
Источник: Справочник по машиностроению (30-е издание, глава «Обработка пластмасс»).
Как обрабатывать медицинские пластмассы без риска образования дефектов?
Безупречная обработка медицинских пластмасс Это процесс низкотемпературной обработки с использованием однолезвийных инструментов с положительным углом заточки и безмасляного воздушного потока. Геометрия с положительным углом заточки и угол подъема стружки обеспечивают сдвиг смолы, а не ее соскабливание. Сила резания остается низкой. как обрабатывать медицинские пластмассы Отсутствие заусенцев начинается с придания инструменту нужной формы. Пластик медицинского класса для обработки на станках с ЧПУ. Обработка производится со скоростью от 60 м/мин до 90 м/мин в соответствии с одной и той же партией проекта (n>800). Подача на зуб поддерживается в диапазоне... от 0,05 мм/з до 0,12 мм/зустраняя следы завихрений и обеспечивая шероховатость поверхности уплотняющих поверхностей от Ra (среднеарифметическая шероховатость обработанной поверхности) 0,4 мкм до Ra 0,8 мкм.
Геометрия инструмента, лежащая в основе низкой силы резания.
В однолезвийных инструментах стружка имеет более широкий путь отвода, а повторно нарезанная стружка повторно нагревает смолу. Угол наклона режущей кромки определяет, будет ли режущий инструмент резать или царапать, а отрицательный угол наклона приводит к трению режущего инструмента о смолу, вызывая выделение тепла. стандарты допусков обработки на станках с ЧПУ такой как ISO 2768-1:1989 (общие допуски для линейных размеров) Определение понятия «измерение металла» в станках с ЧПУ.
Три распространённых дефекта и способы их устранения
Обработка пластмасс на станках с ЧПУ Распространенные дефекты делятся на три категории:
- Заусенцы разрывают: Острые одинарные канавки с нагрузкой стружки, превышающей 0,05 мм/з предотвратить вытягивание волокон.
- Адгезия при терморазмягчении: Безмасляное воздушное распыление с Vc (скорость резания — скорость движения инструмента относительно смолы) менее 90 м/милян сохраняет края холодными.
- Ползучесть зажима: Более широкие мягкие зажимы распределяют нагрузку и предотвращают боковое растекание смолы.
Способ охлаждения и одно распространенное неверное толкование
Воздух без масла отводит тепло и удаляет стружку., в то время как эмульсионный хладагент может оставлять остатки в порах полимера. В обсуждениях Как работает станок с ЧПУИспользование охлаждающей жидкости предлагается в качестве варианта.
При более низкой скорости вращения шпинделя кажется, что резка происходит холоднее. Это не так: при низкой скорости вращения шпинделя и малой подаче кромка больше трется, чем режет. В ходе контролируемого цехового испытания была произведена резка полиоксиметилена (ПОМ) при трех скоростях подачи. 0,05, 0,08 и 0,12 мм/з — при постоянной скорости вращения шпинделя. Высота заусенца уменьшилась с 0,18 мм до 0,06 мм по мере увеличения подачи.
Пункты, которые стоит запомнить
- Форма инструмента определяет силу резания, а безмасляный воздух — температуру резания.
- Полукристаллическая смола хорошо подходит для резка при низкой температуре, тогда как экструдированная смола, не подвергнутая отжигу, этого не сделает.
Ключевые слова по теме: параметры резки медицинского пластика / контроль образования заусенцев при фрезеровании полимеров / температурные пределы при обработке смол на станках с ЧПУ
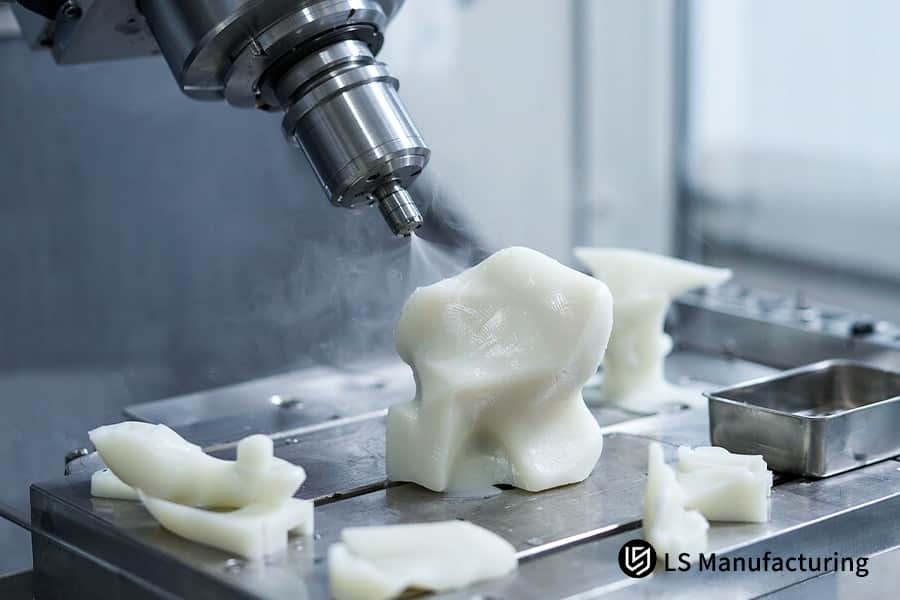
Рисунок 3: Шпиндель станка с ЧПУ обрабатывает медицинскую полимерную пробную втулку, обеспечивая гладкую поверхность для использования в имплантатах.
Какие стандарты обработки регулируют производство деталей медицинского назначения?
стандарты обработки медицинских пластмасс Формирование контролируемой цепочки на основе производственного процесса ISO 13485:2016 и общих допусков ISO 2768-m. ISO 13485:2016 регулирует контроль производственного процесса в пункте 7.5.1, а ISO 2768-m, являясь средними общими допусками ISO 2768-1:1989, представляет собой основу для неразмерных размеров. Безмасляный сжатый воздух и деионизированная вода заменяют смазочно-охлаждающую жидкость для металлообработки. Эмульгированные масла могут образовывать поперечные связи в пластиковой матрице и препятствовать затвердеванию.смысл. Новички в сфере медицинских приборов, желающие узнать больше. Что такое медицинский пластик? Необходимо учитывать установленный процесс, а не наличие единого сертификата. Поэтому в допусках на чертежах полимеров следует указывать этап отжига, а не просто числовой предел.
Обработка на станках с ЧПУ в соответствии со стандартом ISO 13485. Эти ячейки позволяют отделить полимерные материалы от металлических трубопроводов, поскольку смолы впитывают жидкости быстрее, чем металлы. Виды медицинских пластмасс для механической обработки В цехе действуют одни общие правила: использование специализированного инструмента, специализированное удаление стружки и обработка без охлаждающей жидкости.
- Система охлаждения: Вместо эмульсии используется сжатый воздух без масла или сертифицированная деионизированная вода, поскольку остатки плохо смываются.
- Чистота оборудования: Специальные полимерные ячейки предотвращают попадание металлических частиц в мягкие пластиковые детали.
- Проверка соответствия размеров: Измерения с помощью калибровочных инструментов и координатно-измерительных машин обеспечивают механическую посадку, а документы, подтверждающие чистоту смолы, содержат токсикологические данные.
Новички думают, что если Сертификация ISO 13485 Если вы разбираетесь в вопросах управления технологическими процессами, то один из сертификатов также охватывает токсикологию долговременных имплантатов. Аудиты качества контролируют процесс.Однако токсикологические свойства смолы зависят от чистоты материала, предоставленного заранее, чего нельзя обеспечить с помощью документации по обработке. Сотрудники отдела закупок могут легко проверить разделение компонентов, сравнив номер партии смолы с номером технологической карты обработки. Правила проектирования для обработки на станках с ЧПУ Документацию по чистоте следует указывать как разрешение на использование чертежа. Другими словами, сертификат контролирует процесс, тогда как документация по сырью контролирует биологические свойства.
Что следует вынести из этого опыта
- ISO 13485:2016 регулирует контроль производства; ISO 2768-м регулирует безразмерные размеры.
- Бесконтактная резка экономит смолу.; специализированные клетки сохраняют поверхности.
- Токсикологические исследования основываются на данных о сырье, а не на сертификатах качества обработки материалов.
Ключевые слова по теме: стандарты обработки медицинских пластмасс / правила соответствия требованиям к обработке медицинских изделий на станках с ЧПУ / требования к чистоте резки полимеров
Источник: Пункт 7.5.1 стандарта ISO 13485:2016 «Медицинские изделия — Системы управления качеством».
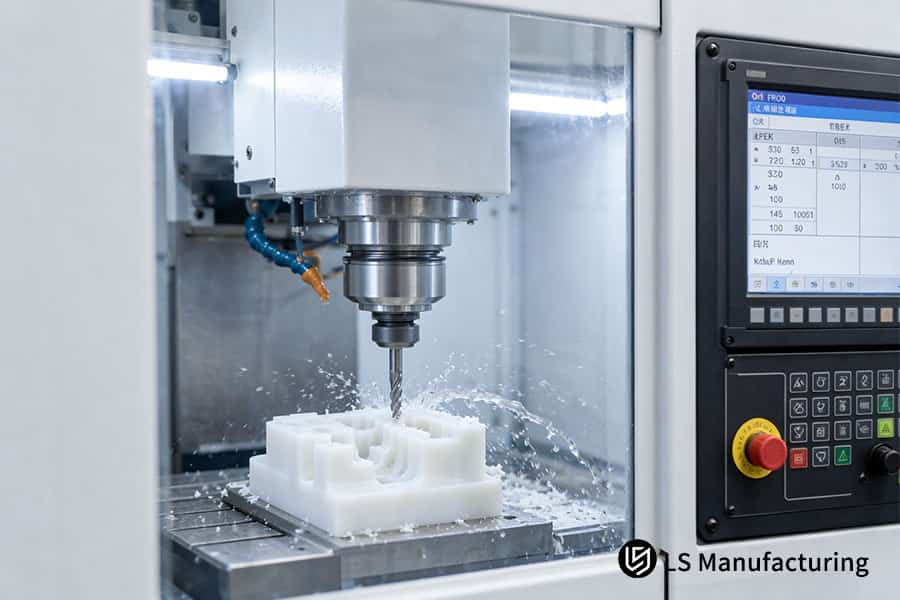
Рисунок 4: Обработка на станке с ЧПУ вырезает заготовку хирургического направляющего шаблона из PEEK и удаляет стружку для примерки ортопедического имплантата.
Как полимер PEEK работает на практике: пример хирургического позиционирующего направляющего устройства от компании LS Manufacturing.
Обработка PEEK на станках с ЧПУ представляет собой процесс отжига, который обеспечивает точность посадки направляющих для хирургических инструментов в пределах ±0,008 мм. Группа специалистов по хирургическим устройствам запросила направляющие для минимально инвазивной остеотомии коленного сустава, изготовленные из медицинского полиэфирэфиркетона (PEEK). В ортопедических приложениях такого рода используются полимерные направляющие с установочными отверстиями, в которые можно вставлять направляющие штифты без зазоров. Сопрягаемые поверхности имели шероховатость Ra 0,4–0,8 мкм, что соответствует требуемому диапазону для герметичной поверхности; допуск на размеры составлял ±0,008 мм.
Сценарий применения
Малоинвазивная хирургия коленного сустава предъявляет повышенные требования к направляющим для остеотомии, изготовленным из заготовок из PEEK. Диаметры отверстий должны обеспечивать беспрепятственное размещение направляющих штифтов; допуски, указанные на чертежах, соответствуют точности подгонки бандажей. Новички часто интересуются причинами деформации полимерных заготовок после резки.
Принцип на практике
Гомогенизация при отжиге при 160 °C находится выше температуры стеклования PEEK, что обеспечивает достаточную подвижность для фиксации деталей перед дальнейшей обработкой. В таблице данных по механической обработке полукристаллических смол от LS Manufacturing указаны времена выдержки в зависимости от толщины стенки. ЛНизкая температура выдержки приводит к блокировке деформации, вызывая повреждение заготовок после извлечения из зажима.
Результаты измерений
В ходе неконтролируемых первоначальных испытаний отклонения превышали обычный диапазон ±0,05 мм; отожженные детали сохранили свои размеры. В первой партии неотожженной стали процент брака составлял 16%; после добавления этапа выдержки между черновой и чистовой обработкой он снизился до 4%. Основной вывод: допуск на отверстие в PEEK определяется снятием остаточных напряжений, а не точностью позиционирования станка. Любая спецификация, в которой указан допуск без указания этапа отжига, является неполной.
В отсутствие отжига происходило упругое восстановление формы, и диаметр отверстий превышал диапазон ±0,05 мм.
Источник данных: Журнал медицинских малоинвазивных испытаний LS Manufacturing 2025–2026 (проект № MED-2026-804, размер выборки >800).

Часто задаваемые вопросы
1. В чем основное различие между PEEK и UHMWPE при резке на станках с ЧПУ?
Имплантационные смолы на основе PEEK и UHMWPE сертифицированы по стандарту ISO 10993-1:2018, однако стружка PEEK раскалывается, а стружка UHMWPE деформируется. В одной и той же партии образцов (количество образцов >800) точность PEEK может составлять ±0,008 мм, тогда как точность UHMWPE близка к ±0,05 мм. В результате младшие инженеры выбирают смолу, основываясь на жесткости сборки, а не на предположении, что один и тот же сертифицированный по ISO полимер обладает схожими характеристиками.
2. Почему при фрезеровании медицинских пластмасс часто избегают использования жидкого охлаждающего вещества?
Эмульсионная охлаждающая жидкость — это смазочно-охлаждающая жидкость для металлообработки, в которой масляная фаза проникает в металл. Свободный объем (зазоры между молекулами полимерных цепей)Пункт 7.5.1 стандарта ISO 13485:2016 описывает контроль чистоты производства, и компания LS Manufacturing использует безмасляную струю воздуха в том же диапазоне скоростей. Аудиторы качества проверяют отчеты по охлаждающей жидкости до проведения биологического анализа, поскольку остатки невозможно обнаружить визуально.
3. Может ли пластик, обработанный на станках с ЧПУ, полностью заменить металлические имплантаты?
Полиэфирэфиркетон (PEEK) обладает сопоставимой жесткостью с кортикальной костью, но титановые сплавы имеют превосходную усталостную прочность при циклических нагрузках, согласно данным... Справочник ASM, том 2 (информация о цветных сплавах)При оценке конструкции эксперты сравнивают класс риска рассматриваемого медицинского изделия и циклическую нагрузку, прежде чем выбрать полимер; проще говоря, тип материала определяется характером нагрузки.
4. Какой фактор является наиболее важным для предотвращения пластической деформации тонких стенок?
В процессе термообработки для снятия напряжений экструдированные заготовки выдерживаются при температуре стеклования Tg или чуть выше. Компания LS Manufacturing нагревает свои заготовки до 160 °C Затем следует обработка тонкой стенки с использованием симметричных неглубоких проходов с применением безмасляного воздуха. Стандартное объяснение Как работает обработка на станках с ЧПУ В нем не упоминается отжиг. Пункт 7.5.1 стандарта ISO 13485:2016 требует проведения аудита циклов выдержки, поэтому это упущение имеет значение.
Краткое содержание
Обработка медицинских полимеров требует баланса между биологической инертностью изделия и точностью подгонки, что предполагает использование различных систем контроля. Тепловые свойства смолы и оптимальные параметры резки определяют возможный диапазон размеров, а отжиг определяет, сможет ли заготовка сохранить этот диапазон после снятия с зажимов. Проще говоря, начинающие инженеры определяют, где полимеры подходят для производства, а где следует использовать металлы или литье.
Аналитическая рубрика по обработке медицинских полимеров
Запросы по технологическим процессам, касающимся диапазонов подачи материала, минимальной толщины стенок и деформации в условиях стерилизации, можно направлять по трем контактным данным. Данные по медицинским полимерам доступны в базе знаний LS Manufacturing по адресу: https://lsrpf.com/в то время как электронная почта info@lsrpf.com и телефон +86 185 6675 9667 Они используются для проверки эскизов. Инженеры-новички будут сравнивать размеры с чертежа с эталонными данными.
Дополнительная литература: Услуги по высокоточной медицинской обработке на станках с ЧПУ и решения для медицинских устройств.

