 Français



TL;DR : Cinq plastiques de qualité médicale couvrent presque tous les besoins. Usinage CNC emploi: PEEK, UHMWPE, POM MT, polycarbonate et PTFE. Ces cinq matériaux répondent à la norme de biocompatibilité ISO 10993-1:2018, mais aucun n'est intrinsèquement stable dimensionnellement. La stabilité dimensionnelle d'un alésage usiné dépend de la chaleur de coupe et des contraintes résiduelles, et non de la certification. Le PEEK s'usine avec une précision de ±0,008 mm après recuit ; l'UHMWPE, qui privilégie la faible friction à la rigidité, présente une tolérance de ±0,008 mm. ±0,05 mm.
Deux résines certifiées ISO 10993 peuvent avoir un comportement totalement différent sur une même machine. La cristallinité détermine la formation des copeaux, la marge de tolérance et la résistance aux cycles de stérilisation ; c’est pourquoi une résine certifiée peut malgré tout produire un alésage hors tolérance.
À propos de l'auteur de ce guide
Gloria, consultante expérimentée en prototypage rapide chez LS Manufacturing, possède plus de 15 ans d'expérience en ingénierie mécanique pour l'usinage de polymères médicaux. Les notes de Gloria sur l'ingénierie commencent par DFM (conception pour la fabricabilité - concevoir des pièces de manière à simplifier les opérations de découpe), un sujet pertinent puisque la géométrie de conception est déterminée à un stade précoce et détermine le dispositif de fixation bien avant le début du processus de découpe. Suivez les analyses techniques de Gloria sur LinkedIn.
ISO 13485:2016 (qualité des dispositifs médicaux msystèmes de gestion) dirige le contrôle de la fabrication médicale. Chaque affirmation ci-dessous renvoie à une source nommée : ISO 10993-1:2018, ISO 13485:2016 clause 7.5.1 ou Machinery's Handbook (30e édition, Usinage des matières plastiques).
Un certificat de biocompatibilité est souvent interprété à tort comme couvrant également la stabilité dimensionnelle. Ce n'est pas le cas. Les ébauches de polymères ont une faible conductivité mais une forte dilatation ; par conséquent, en raison de la chaleur générée par le frottement, un retour élastique se produit. L'acceptation dimensionnelle en découle. ISO 2768-m et la bande de tolérance du dessin ; le laboratoire d'essais effectuant le contrôle CMM (machine à mesurer tridimensionnelle) du premier article est accrédité ISO/IEC 17025.
Points clés à retenir
- Biocompatibilité et inactivité structurelle : Polymères utilisés pour applications médicales Les produits doivent satisfaire aux critères d'évaluation biologique. La stérilisation à haute pression par vapeur évalue la capacité des molécules à résister à cette pression sans se rompre.
- Gestion thermique : Les polymères ont une conductivité électrique bien inférieure à celle des métaux, ce qui entraîne un échauffement résiduel dû au frottement au niveau de la coupe. Les tolérances doivent rester suffisamment serrées pour empêcher le retour élastique une fois la pièce desserrée. Autrement dit, c'est la régulation thermique, et non le couple de la machine, qui détermine la plage de fonctionnement possible.
- Sélection des matériaux : PEEK (polyétheréthercétone, un thermoplastique rigide implantable) préfère la résistance au fluage, tandis que UHMWPE (polyéthylène à ultra-haut poids moléculaire, un polymère résistant de qualité supérieure pour le glissement) Il est préférable d'opter pour un faible coefficient de frottement. Les surfaces usinées à partir de l'un ou l'autre matériau présentent une finition proche de la finition fine. Toute confusion entre la qualité implantable et la qualité pour extrusion industrielle peut entraîner des problèmes de certification.
- Défense par déformation : Les ébauches non recuites se déforment sous l'effet des contraintes résiduelles lors du fraisage continu et perdent leur planéité. Une homogénéisation ultérieure après l'ébauche assure la stabilité géométrique avant la finition.
Qu’est-ce que le plastique de qualité médicale utilisé en usinage de précision ?
Plastiques de qualité médicale pour l'usinage CNC Ce sont des thermoplastiques techniques, biocompatibles et approuvés pour le contact tissulaire. Les plastiques de qualité médicale usinés avec précision s'appuient sur deux normes : la norme ISO 10993-1:2018 pour l'évaluation biologique et USP <88> Classe VI (un classe (des plastiques avec des critères pour les critères d'évaluation systémiques et d'implantation) pour les tests pharmacologiques. Les dossiers internes du lot de test de polymères médicaux de LS Manufacturing (Projet n° MED-2026-804, n > 800) indiquent que la bande d'ajustement de routine pour les barres recuites est de ±0,05 mm. On utilise du plastique de qualité médicale pour les boîtiers, les guides chirurgicaux et les connecteurs de fluides. Une faible température de transition vitreuse, notée Tg (le point où le polymère commence à se ramollir)Cela laisse une marge étroite entre une coupe nette et un bord irrégulier ; c’est pourquoi le PEEK, avec sa Tg de 143 °C, est coupé à sec par soufflage d’air plutôt qu’arrosé de liquide de refroidissement. Les débutants qui demandent Qu'est-ce que le plastique de qualité médicale ? se retrouver face à une question de certification.
Trois critères biologiques à l'origine de la certification
Trois points d'extrémité examinés selon la norme ISO 10993-1:2018 avant contact avec les tissus comprennent cytotoxicité, sensibilisation et hhémolyse. Les mêmes trois points d'extrémité s'appliquent à une résine non implantable comme l'acrylique, c'est pourquoi une pièce en acrylique a toujours besoin de données ISO 10993-1.
- Cytotoxicité Ce test mesure les dommages causés aux cellules par les substances chimiques lixiviables ; un extrait qui échoue à ce test n'est pas utilisable en clinique.
- Sensibilisation mesure une réaction allergique suite à une exposition répétée.
- L'hémolyse mesure la lyse des globules rouges — la rupture des membranes des globules rouges — après le contact d'un dispositif avec le sang.
Les trois critères d'évaluation ne sont pas pris en compte dans la réglementation relative au contact alimentaire ; une résine de qualité alimentaire ne peut pas remplacer une résine médicale.
Là où la chaleur ferme la fenêtre de processus
Les fiches techniques indiquent des points de fusion bien supérieurs à la Tg, et la coupe au-dessus de la Tg étale la résine plutôt que de la cisailler. guide des matériaux pour l'usinage CNC liste les valeurs de Tg et le point de fusion pour chaque résine.
La certification de biocompatibilité est souvent interprétée comme une certification de stabilité dimensionnelle. La première méthode s'intéresse uniquement à la biologie, tandis que la seconde repose sur la maîtrise de la chaleur et des contraintes. Recuisez l'ébauche dégrossie et mesurez à nouveau la même donnée : une ébauche dimensionnellement stable conserve ses dimensions après le recuit.
Points clés de cette section
- La certification concerne la biologie, et non la gestion de la taille.
- La température seuil de coupe Il s'agit de la Tg, et non du point de fusion.
- Les bracelets d'ajustement sont conformes aux exigences du processus, et non à une certification.
Mots-clés associés : plastique de qualité médicale / plastiques de qualité médicale pour l'usinage CNC / normes d'usinage des plastiques médicaux
Référence source : Clauses conceptuelles de la norme ISO 10993-1:2018, « Évaluation biologique des dispositifs médicaux – Partie 1 ».

Quels sont les types courants de plastiques médicaux pour l'usinage ?
Plastiques médicaux pour l'usinage CNC sont les cinq qualités de thermoplastiques qui ont été certifiées en fonction de leurs cristallinité (le degré d'ordre de la structure moléculaire définissant la rigidité et la résistance chimique)Les matières plastiques médicales destinées à l'usinage comprennent PEEK, UHMWPE, POM MT (polyoxyméthylène de qualité médicale, c'est-à-dire acétal rigide), le polycarbonate et le PTFE. La résistance au fluage permet de différencier le PEEK du UHMWPE, et généralement dans peek vs uhmwpe pour dispositifs médicaux Les comparaisons se limitent à la rigidité. Une évacuation insuffisante des copeaux entraîne un ramollissement local ; par conséquent, les plastiques souples conviennent mieux aux joints d’étanchéité qu’aux ajustements sous charge.
Le tableau ci-dessous compare les cinq résines selon quatre dimensions : comportement mécanique, bande de tolérance réalisable, stérilisation et résistance chimique, et utilisation clinique typique.
| Résine | attributs physiques et mécaniques | Niveau de tolérance | Stérilisation et résistance chimique | Utilisation clinique typique |
| PEEK | Haute résistance à la traction, Tg élevée, autolubrifiant | Précision ±0,008 mm | Excellent ; vapeur et rayonnement répétés à 134 °C | manchons d'essai d'implants, poignées mini-invasives |
| UHMWPE | Coefficient de frottement ultra-faible, résistance aux chocs élevée | Routine ±0,05 mm | Bonnes performances ; stérilisation gamma, résistance thermique modérée | inserts de remplacement articulaire, blocs de positionnement |
| PTFE | résistance chimique quasi universelle, faible constante diélectrique | Routine ±0,05 mm | Excellent ; résistant à presque tous les produits de nettoyage | sièges de soupapes à joints, joints de connexion de cathéter |
| POM MT | Rigidité élevée, stabilité dimensionnelle, absorption d'eau négligeable | Bande de tolérance étroite | Modéré ; immersion chimique, ne pas nettoyer avec des solutions acides chaudes | Pièces prototypes d'essai, engrenages d'entraînement |
| Polycarbonate | Haute transparence, haute résistance aux chocs | Tolérance normale Bande standard | Modéré ; EtO et vapeur à basse fréquence | Chambres à fluide transparentes, boîtiers d'unités de diagnostic |
Les bandes de tolérance sont des valeurs typiques pour les barres recuites du projet n° MED-2026-804 (n > 800) ; les bandes se resserrent ou s'élargissent avec l'épaisseur de la paroi et la rigidité du dispositif.
Les plastiques rigides tels que PEEK et POM MT présentent de bonnes tolérances d'ajustement, tandis que l'UHMWPE et le PTFE offrent de bonnes performances en tant que matériaux de glissement et d'étanchéité.
Différences de cristallinité selon les qualités de résine
La rigidité de la résine résulte de l'organisation de la structure moléculaire selon les principes fondamentaux de Groover. Fabrication moderne (7e édition, 2020)Résine semi-cristalline Usinage CNC PEEK elle produit des copeaux nets, tandis que la résine amorphe s'étalera si la chaleur générée par l'action de coupe approche la Tg.
- Polycarbonate (une résine amorphe transparente) offre une visibilité dans les chambres de visée ; l’acrylique est également transparent mais se casse beaucoup plus facilement.
- PTFE (polytétrafluoroéthylène, résine fluorée) Il est résistant aux produits chimiques ; le polyéthylène UHMWPE glisse en douceur et ne se déforme pas sous la charge.
- Les copeaux en résine semi-cristalline resteront cassants et maintiendront une charge de copeaux constante pour l'usinage final.
Stérilisation et limites de charge
Les novices en matière de dispositifs médicaux pensent généralement qu'une fois la certification de la résine effectuée, tous les cycles de stérilisation deviennent possibles. Le polycarbonate ne résiste pas à plusieurs cycles de stérilisation à la vapeur à 134 °C en raison de sa dégradation par l'eau. des liaisons carbonateD'après la fiche technique du fournisseur de résine (PEEK 450G, révision 2024), vérifiée dans le chapitre consacré aux polymères du manuel ASM, volume 16 (Usinage), les fiches techniques des résines contiennent des informations sur leurs capacités de stérilisation. Les équipes d'approvisionnement vérifient donc les limites des cycles avant de définir les spécifications. tableaux de matériaux pour l'usinage CNC indiquer S'aligner (stérilisation gazeuse à basse température) À titre d'alternative, un certificat USP Classe VI ou ISO 10993-1:2018 atteste de la sécurité biologique. Il ne précise toutefois pas à quels cycles de vapeur ou d'irradiation la résine résiste.
Points clés de cette section
- La formation des copeaux résulte de la cristallinité plutôt que de la qualité du certificat.
- PEEK et POM MT sont des choix idéaux, tandis que UHMWPE et PTFE assurer le glissement et l'étanchéité.
- Le cycle de stérilisation dépend de la composition chimique de la résine.
Mots-clés associés : types de plastiques médicaux pour l’usinage / PEEK vs UHMWPE pour dispositifs médicaux / principes de base de l’usinabilité des polymères médicaux
Citation de la source : Groover, M. P. (2020). Fondements de la fabrication moderne : matériaux, procédés et systèmes (7e éd.).
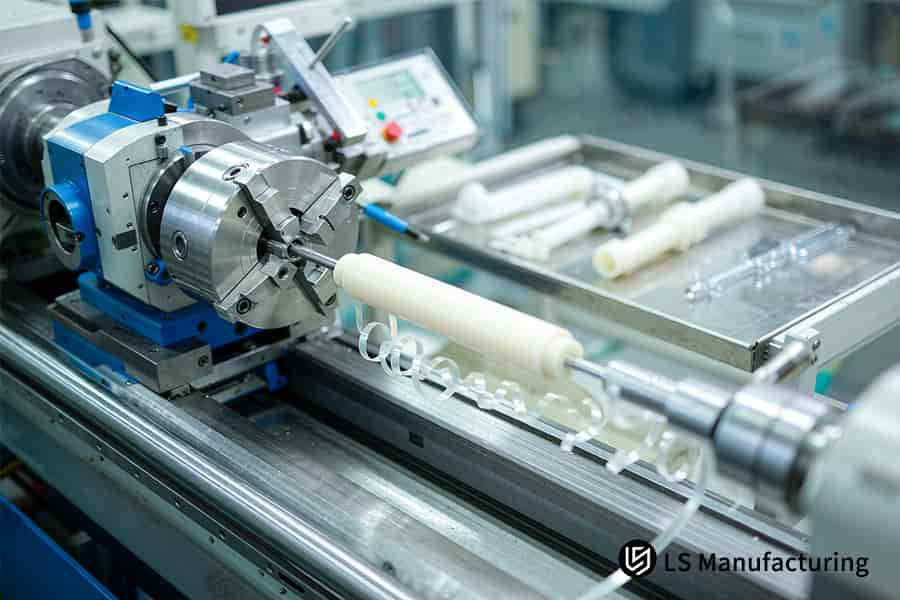
Figure 1 : L'usinage CNC transforme des barres en UHMWPE en manchons de remplacement articulaire d'une tolérance de ±0,05 mm pour une utilisation orthopédique.
Pourquoi les plastiques médicaux se déforment-ils lors des opérations d'usinage ?
Déformation plastique médicale en usinage CNC Il s'agit de l'apparition d'une dérive dimensionnelle après le desserrage, due au phénomène de dilatation thermique combiné à une relaxation asymétrique des contraintes. La chaleur de frottement dilate la zone usinée, la pièce restant fixée sur la table de la machine ; par conséquent, les mesures effectuées pendant l'usinage diffèrent de celles prises à l'état libre. Les ingénieurs se demandent : Pourquoi les plastiques médicaux se déforment-ils lors de l'usinage ? Il faut gérer simultanément la chaleur et les contraintes. La chaleur de cisaillement par frottement amène la température de la zone à proximité de sa température de ramollissement, tandis que le taux de croissance du polymère par unité d'augmentation de température est beaucoup plus élevé que celui de l'alliage d'aluminium, selon Manuel des machines (30e édition, section Usinage des matières plastiques).
La figure 2 représente la température d'interface d'un ébauche en PEEK lorsque la chaleur de cisaillement par friction traverse le point de transition vitreuse de 143 °C et montre le retour élastique qui suit le desserrage.
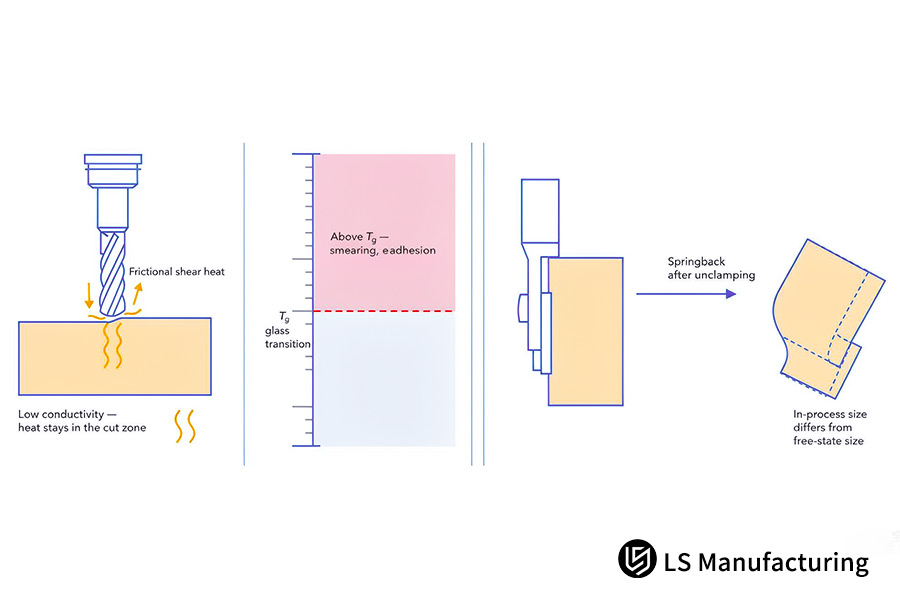
Figure 2 : Schéma de la chaleur de cisaillement par friction traversant le seuil Tg et provoquant un retour élastique après le desserrage dans l'usinage CNC de plastique médical.
C’est la température à l’interface, et non le couple de la machine, qui détermine la plage de valeurs atteignables – c’est pourquoi le contrôle de la chaleur commence à la coupe plutôt qu’au banc d’inspection.
Les copeaux métalliques perdent de l'énergie en se détachant ; cette énergie reste emprisonnée dans la résine car la conductivité du polymère ne représente qu'une fraction de celle du métal. CTE (coefficient de dilatation thermique, dilatation par degré contrôlant le retour élastique)transforme la chaleur en mouvement. Usinage CNC de parois minces est la structure la plus touchée par ce problème car elle ne possède pas une rigidité suffisante pour résister aux contraintes libérées.
Les produits extrudés sont soumis à des contraintes inhérentes au procédé, et une découpe irrégulière perturbe l'équilibre des contraintes internes. Le recuit est un traitement thermique par maintien à une température légèrement supérieure ou égale à Tg, permettant aux segments solidifiés de se détendre. Guides sur comment usiner les plastiques médicauxIl faut considérer le recuit comme une étape préliminaire, et son omission entraîne des déformations des ébauches non conformes aux normes. ±0,05 mm gamme.
L'hypothèse intuitive est qu'un serrage ferme maintient tout immobile. Les forces de serrage emmagasinent de l'énergie élastique, ce qui modifie davantage la géométrie lors de la libération de cette énergie emmagasinée que les forces de coupe. défauts courants d'usinage CNC du plastique Des phénomènes tels que la bavure de fusion et le retour élastique sont directement liés à l'énergie emmagasinée. Vous pouvez vérifier que c'est la relaxation des contraintes, et non la force de serrage, qui est à l'origine de la dérive : mesurez la même donnée après l'ébauche, recuisez la pièce brute, puis mesurez-la à nouveau.
Cnormes de tolérance d'usinage CN Ces phénomènes ont été décrits pour les métaux, mais pas pour les polymères car la chaleur continue de modifier leur géométrie après la mesure. La tolérance d'alésage des pièces en polymère est déterminée par deux variables : la température d'interface et la relaxation des contraintes résiduelles.
Trois points à retenir
- Énergie de contrainte (chaleur) génère un changement de taille dans la plupart des polymères.
- Le recuit entre l'ébauche et la finition élimine les contraintes accumulées.
- Le serrage crée une énergie de contrainte qui se manifeste après le relâchement.
Mots-clés associés : pourquoi les plastiques médicaux se déforment-ils lors de l’usinage ? / défauts courants de l’usinage CNC des plastiques / comment usiner les plastiques médicaux
Source : Machinery's Handbook (30e édition, chapitre sur l'usinage des matières plastiques).
Comment usiner les plastiques médicaux sans risque de défauts ?
Usinage de plastique médical sans défaut Il s'agit d'un procédé d'usinage à basse température utilisant des outils à une seule goujure à angle de coupe positif et un flux d'air sans huile. La géométrie à angle de coupe positif et l'angle du crochet de levage des copeaux permettent le cisaillement de la résine plutôt que son raclage. L'effort de coupe reste faible et comment usiner les plastiques médicaux Le travail sans bavures commence par la forme de l'outil. Plastiques de qualité médicale pour l'usinage CNC sont usinées à une vitesse comprise entre 60 et 90 m/min, selon le même lot de projet (n > 800). L'avance par dent est maintenue dans la plage de 0,05 mm/z à 0,12 mm/z, éliminant les marques de tourbillon et laissant des faces d'étanchéité avec une finition de surface de Ra (rugosité moyenne arithmétique de la surface usinée) 0,4 μm à Ra 0,8 μm.
Géométrie de l'outil à l'origine d'une faible force de coupe
Dans les outils à une seule goujure, les copeaux s'évacuent plus facilement et leur réutilisation contribue à réchauffer la résine. L'angle de coupe détermine si l'outil coupe ou racle ; un angle de coupe négatif provoque un frottement de l'outil contre la résine, générant ainsi de la chaleur. normes de tolérance d'usinage CNC tel que ISO 2768-1:1989 (Tolérances générales pour les dimensions linéaires) Définir la mesure des métaux dans les machines CNC.
Trois défauts courants et leurs solutions
Usinage CNC du plastique Les défauts courants sont divisés en trois catégories :
- Déchirure des bavures : Cannelures simples pointues avec des charges de copeaux supérieures à 0,05 mm/z empêcher l'arrachement des fibres.
- Adhérence par ramollissement à la chaleur : Pulvérisation d'air sans huile avec Vc (vitesse de coupe — vitesse de surface de l'outil par rapport à la résine) inférieure à 90 m/min garde les bords froids.
- Fluage du collier de serrage : Des pinces souples plus larges répartissent la charge et empêchent les écoulements latéraux de résine.
Circuit de refroidissement et une erreur d'interprétation courante
L'air exempt d'huile transporte la chaleur et évacue les copeaux., tandis que le liquide de refroidissement en émulsion risque de laisser des résidus dans les pores du polymère. Dans les discussions sur Comment fonctionne l'usinage CNC ?L'utilisation de liquide de refroidissement est présentée comme une option.
Une vitesse de broche plus faible donne l'impression d'une coupe plus nette. Ce n'est pas le cas : à faible vitesse de broche et avec une avance légère, le bord frotte plus qu'il ne coupe. Un essai de coupe en atelier, réalisé avec du POM MT à trois vitesses d'avance différentes, a été mené. 0,05, 0,08 et 0,12 mm/z — en maintenant la vitesse de broche constante. La hauteur de la bavure est passée de 0,18 mm à 0,06 mm lorsque l'avance a augmenté.
Points à retenir
- La forme de l'outil détermine la force de coupe, tandis que l'air exempt d'huile détermine la température de coupe.
- La résine sous forme semi-cristalline fonctionne bien pour découpe à basse température, alors que la résine extrudée non recuite ne le fera pas.
Mots-clés associés : paramètres de coupe des plastiques médicaux / contrôle des bavures lors du fraisage des polymères / limites de température pour l'usinage CNC des résines
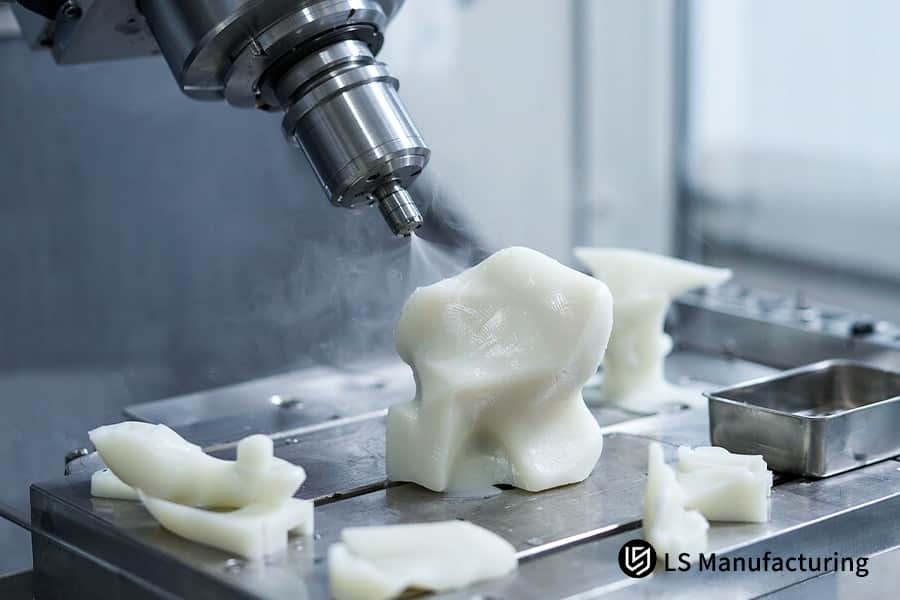
Figure 3 : Une broche d'usinage CNC finit un manchon d'essai en polymère médical présentant une surface fine pour une utilisation en implant.
Quelles normes d'usinage régissent les pièces de qualité médicale ?
normes d'usinage des plastiques médicaux Constituer une chaîne de contrôle basée sur le processus de fabrication selon la norme ISO 13485:2016 et les tolérances générales selon la norme ISO 2768-m. La norme ISO 13485:2016 traite du contrôle du processus de fabrication dans sa clause 7.5.1, tandis que la norme ISO 2768-m, qui définit les tolérances générales moyennes de la norme ISO 2768-1:1989, constitue le cadre pour les dimensions non cotées. L'air comprimé sans huile et l'eau déminéralisée remplacent le fluide de coupe. Les huiles émulsionnées peuvent former des liaisons croisées dans la matrice plastique et résister à la corrosion.sens. Les novices en dispositifs médicaux qui veulent en savoir plus Qu'est-ce que le plastique de qualité médicale ? Il convient de se référer à un processus établi, et non à un simple certificat. Les bandes de tolérance sur les dessins de polymères doivent donc préciser l'étape de recuit, et non pas seulement la limite numérique.
Usinage CNC médical ISO 13485 Les cellules permettent de séparer les stocks de polymères des conduites métalliques, car les résines absorbent les liquides plus rapidement que les métaux. Types de plastiques médicaux pour l'usinage Une seule règle d'atelier : outillage dédié, évacuation des copeaux dédiée et usinage sans liquide de refroidissement.
- Système de refroidissement : On utilise de l'air comprimé sans huile ou de l'eau déminéralisée certifiée à la place de l'émulsion, car les résidus ne se rincent pas bien.
- Propreté de la machine : Des cellules polymères dédiées empêchent les particules métalliques de pénétrer dans les pièces en plastique souple.
- Test d'ajustement : Le calibrage et la mesure CMM garantissent l'ajustement mécanique, tandis que les documents relatifs à la pureté de la résine contiennent des données toxicologiques.
Les novices pensent que si Certification ISO 13485 Il résout les problèmes de contrôle des processus, et un certificat couvre également la toxicologie des implants à long terme. Les audits qualité contrôlent le processusCependant, la toxicologie dépend de la pureté de la résine fournie initialement, information que les documents d'usinage ne peuvent pas garantir. Le personnel des achats pourrait facilement vérifier la séparation en comparant le numéro de lot de résine avec le bon de livraison d'usinage. Règles de fabrication pour l'usinage CNC Indiquez la documentation relative à la pureté comme autorisation de dessin. Autrement dit, un certificat contrôle le processus, tandis que la documentation relative aux matières premières contrôle la biologie.
Ce qu'il faut retenir
- ISO 13485:2016 régule le contrôle de la production ; ISO 2768-m régule les dimensions sans dimension.
- La découpe sans fluide permet d'économiser la résine; les cellules dédiées préservent les surfaces.
- Les données toxicologiques proviennent des matières premières, et non des certifications d'usinage.
Mots-clés associés : normes d’usinage des plastiques médicaux / règles de conformité de l’usinage CNC médical / exigences de propreté de la découpe des polymères
Citation de la source : Article 7.5.1 de la norme ISO 13485:2016 « Dispositifs médicaux - Systèmes de management de la qualité ».
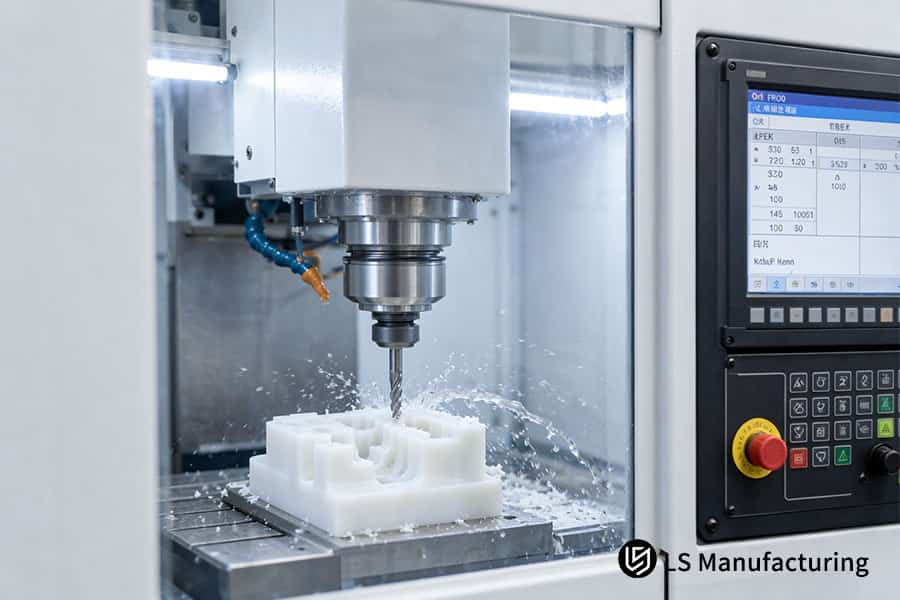
Figure 4 : L'usinage CNC découpe une ébauche de guide chirurgical en PEEK et élimine les copeaux pour un essai d'ajustement orthopédique.
Comment le polymère PEEK fonctionne en pratique : exemple d’un guide de positionnement chirurgical de LS Manufacturing
L'usinage CNC du PEEK est un processus recuit qui maintient les alésages des guides chirurgicaux dans une tolérance d'ajustement de ±0,008 mm. Une équipe de conception de dispositifs chirurgicaux a demandé des guides de positionnement pour ostéotomie du genou mini-invasive, usinés à partir de barres de PEEK de qualité médicale. Les applications orthopédiques de ce type utilisent des guides en polymère avec des alésages de positionnement qui reçoivent des broches de guidage sans jeu. Les surfaces de contact présentaient une rugosité Ra de 0,4 à 0,8 μm, la plage requise pour une surface d'étanchéité ; la tolérance dimensionnelle était spécifiée séparément à ±0,008 mm.
Scénario d'application
La chirurgie mini-invasive du genou impose des exigences accrues aux guides d'ostéotomie fabriqués à partir d'ébauches en PEEK. Les diamètres d'alésage doivent permettre le passage des broches de guidage sans jeu ; les tolérances requises par les plans correspondent à des ajustements de précision. Les novices s'interrogent souvent sur les raisons pour lesquelles les ébauches de polymères se déforment après la découpe.
Principe en pratique
L’homogénéisation par recuit à 160 °C se situe au-dessus de la température de transition vitreuse du PEEK, ce qui assure une mobilité suffisante aux pièces congelées avant leur transformation ultérieure. Le tableau des données d’usinage de LS Manufacturing pour les résines semi-cristallines indique les temps de maintien en fonction de l’épaisseur de paroi. LUne température de trempage trop élevée fige la contrainte, provoquant une déformation des ébauches après leur retrait de la pince.
Résultats mesurés
Les essais initiaux non régulés ont dépassé la plage habituelle de ±0,05 mm ; les pièces recuites ont conservé leurs dimensions. Le taux de rebuts sur le premier lot non recuit était de 16 % ; après l'insertion de l'étape de trempage entre l'ébauche et la finition, il est tombé à 4 %. Conclusion principale : la tolérance d’alésage du PEEK est déterminée par la relaxation des contraintes résiduelles, et non par la précision de positionnement de la machine. Toute spécification mentionnant une tolérance sans préciser l’étape de recuit est incomplète.
En l'absence de recuit, un retour élastique s'est produit et les alésages ont dépassé la plage de ±0,05 mm.
Source des données : Journal des essais médicaux mini-invasifs 2025-2026 de LS Manufacturing (Projet n° MED-2026-804, taille de l'échantillon > 800).

FAQ
1. Quelle est la principale différence entre le PEEK et l'UHMWPE lors de la découpe CNC ?
Les résines implantaires pour PEEK et UHMWPE sont certifiées ISO 10993-1:2018, pourtant les copeaux de PEEK se brisent et les copeaux d'UHMWPE se déforment. Dans un même lot de projets (plus de 800 échantillons), la tolérance peut être de ±0,008 mm pour le PEEK et de ±0,05 mm pour l'UHMWPE. Par conséquent, les jeunes ingénieurs choisissent leur résine en fonction de la rigidité de l'assemblage plutôt que de supposer qu'un polymère certifié ISO offre des performances similaires.
2. Pourquoi évite-t-on souvent l'utilisation de liquide de refroidissement lors du fraisage de plastiques médicaux ?
Un fluide de refroidissement en émulsion est un fluide de coupe des métaux dans lequel la phase huileuse pénètre dans la matière. volume libre (espaces entre les molécules des chaînes polymères)La clause 7.5.1 de la norme ISO 13485:2016 porte sur la maîtrise de la production propre. LS Manufacturing utilise un système de nettoyage à l'air comprimé sans huile à la même vitesse. Les auditeurs qualité examinent les rapports d'analyse du liquide de refroidissement avant les tests biologiques, car les résidus ne sont pas visibles à l'œil nu.
3. Les pièces en plastique usinées CNC peuvent-elles remplacer complètement les implants métalliques ?
Le PEEK présente une rigidité comparable à celle de l'os cortical, mais les alliages de titane offrent une résistance à la fatigue supérieure sous charges cycliques, selon Manuel ASM Vol.2 (informations sur les alliages non ferreux)Lors de l'évaluation des dispositifs médicaux, les examinateurs comparent la classe de risque du dispositif médical considéré et la charge cyclique avant de sélectionner un polymère ; en d'autres termes, le cas de charge détermine le type de matériau.
4. Quel est le facteur le plus critique pour prévenir la déformation plastique des parois minces ?
Le recuit de détente consiste à maintenir les ébauches extrudées à une température légèrement supérieure à Tg. LS Manufacturing chauffe ses ébauches à 160 °C suivi de l'usinage de parois minces par passes symétriques peu profondes à l'air comprimé sans huile. L'explication standard de Comment fonctionne l'usinage CNC ? Le recuit n'est pas mentionné. Or, la clause 7.5.1 de la norme ISO 13485:2016 exige un audit des cycles de maintien en température ; cette omission est donc problématique.
Résumé
L'usinage des polymères médicaux concilie l'inertie biologique du dispositif et la précision d'ajustement, deux aspects qui requièrent des contrôles différents. Les propriétés thermiques de la résine et les paramètres de coupe optimaux définissent la gamme de dimensions possibles, et le recuit détermine si l'ébauche conserve ces dimensions après son retrait des dispositifs de fixation. En termes simples, les ingénieurs débutants déterminent dans quels cas les polymères conviennent à la fabrication et dans quels cas il convient d'utiliser des métaux ou le moulage.
Bureau d'analyse de l'usinage des polymères médicaux
Pour toute question relative aux fenêtres d'alimentation, à l'épaisseur minimale des parois et à la déformation en conditions de stérilisation, veuillez contacter l'un des trois interlocuteurs. Les données sur les polymères médicaux sont disponibles dans la base de connaissances de LS Manufacturing. https://lsrpf.com/, tandis que le courrier électronique info@lsrpf.com et téléphone +86 185 6675 9667 Elles servent à vérifier les croquis. Les ingénieurs débutants comparent les dimensions du dessin avec les données de référence.
Lectures complémentaires : Services et solutions d'usinage CNC de précision pour le secteur médical

