 中文 (简体)



简而言之:五种医用级塑料几乎可以满足所有数控加工需求: PEEK、UHMWPE、POM MT、聚碳酸酯和PTFE。这五种材料均符合ISO 10993-1:2018生物相容性标准,但它们本身都不具备尺寸稳定性——加工孔的尺寸稳定性取决于切削热量和残余应力,而非认证。PEEK退火后的加工精度为±0.008毫米;UHMWPE以牺牲刚性为代价换取低摩擦系数,其加工精度为±0.05毫米。
两种通过 ISO 10993 认证的树脂在同一台机器上的表现可能截然不同。结晶度决定了切屑的形成、可保持的公差范围以及能够通过的灭菌循环次数——这也是为什么即使是经过认证的树脂,加工出的孔径仍然可能超出公差范围的原因。
关于本指南的作者
格洛丽亚是LS Manufacturing公司经验丰富的快速原型顾问,在医用聚合物加工机械工程领域拥有超过15年的经验。格洛丽亚的工程见解始于DFM(面向制造的设计——设计零件时力求简化切割设置) ,这一主题至关重要,因为设计几何形状在早期阶段就已确定,并在切割过程开始之前很久就决定了夹具的设计。欢迎在LinkedIn上关注格洛丽亚的工程见解。
ISO 13485:2016 (医疗器械质量管理体系)指导医疗器械制造控制。以下每一项声明均可追溯到指定的来源——ISO 10993-1:2018、ISO 13485:2016 第 7.5.1 条或《机械手册》(第 30 版,塑料加工)。
生物相容性证书通常被解读为也涵盖尺寸稳定性,但事实并非如此。聚合物坯料导热系数低但膨胀系数高,因此,摩擦产生的热量会导致回弹。尺寸验收遵循ISO 2768-m 标准和图纸公差范围;执行首件三坐标测量机 (CMM) 检测的检测机构持有 ISO/IEC 17025 认证。
要点总结
- 生物相容性和结构惰性:用于医疗用途的聚合物必须符合生物学评价标准。高压蒸汽灭菌法用于评估分子在高压下不发生断裂的能力。
- 热管理:聚合物的导电性仅为金属的几分之一,这会导致摩擦生热残留在切削部位。公差范围必须足够严格,以防止工件松开夹具后发生回弹。换句话说,决定加工范围的是热控制,而非机床扭矩。
- 材料选择: PEEK(聚醚醚酮,一种刚性植入式热塑性塑料)优先考虑抗蠕变性,而UHMWPE(超高分子量聚乙烯,一种韧性良好的滑动级聚合物)优先考虑低摩擦系数。两种材料铣削加工后的表面光洁度均接近精细加工。植入级材料与工业挤出级材料混用会导致认证问题。
- 变形防护:未经退火的坯料在连续铣削过程中会产生残余应力,导致变形并失去平整度。粗加工后的后续均匀化处理可确保精加工前几何形状的稳定性。
精密加工中什么是医用级塑料?
用于数控加工的医用级塑料是工程热塑性塑料,具有生物相容性,并获准用于组织接触。精密加工的医用级塑料依据两个标准进行认证:ISO 10993-1:2018 用于生物学评估, USP <88> VI类(该类塑料同时具有系统性和植入终点指标),用于药理学测试。LS Manufacturing 医用聚合物测试批次(项目编号:MED-2026-804,n > 800)的内部记录显示,退火棒材的常规配合带为 ±0.05 mm。医用级塑料用于制造外壳、手术导板和流体连接器。较低的玻璃化转变温度( Tg,即聚合物开始软化的温度)使得干净的剪切切口和模糊的边缘之间的窗口很窄——这就是为什么 Tg 为 143 °C 的 PEEK 采用干式气吹切割,而不是使用冷却液进行切割的原因。初学者如果问什么是医用级塑料,就会遇到认证方面的问题。
认证背后的三个生物学终点
ISO 10993-1:2018 标准在组织接触前检测的三个终点包括细胞毒性、致敏性和溶血性。这三个终点同样适用于非植入性树脂(例如丙烯酸树脂),因此丙烯酸树脂部件也需要 ISO 10993-1 数据。
- 细胞毒性测试用于衡量可浸出化学物质对细胞的损害;未能通过此项测试的提取物不具备临床应用价值。
- 致敏作用是指反复接触过敏原后产生的过敏反应。
- 溶血是指设备接触血液后红细胞溶解(即红细胞膜破裂)的程度。
食品接触法规忽略了所有三个端点;食品级树脂不能替代医用树脂。
热量如何关闭工艺窗口
数据表中列出的熔点远高于玻璃化转变温度(Tg),而刀具在高于Tg的温度下运转时,会造成树脂的涂抹而非剪切。CNC 加工材料指南列出了每种树脂的Tg和熔点值。
生物相容性认证通常被解读为尺寸稳定性认证——前者仅关注生物学因素,而后者则依赖于对温度和应力的控制。对粗加工坯料进行退火处理,并重新测量同一数据点:尺寸稳定的坯料在退火过程中能够保持其尺寸。
本节要点
- 认证适用于生物学领域,而非规模管理领域。
- 切割阈值温度是玻璃化转变温度(Tg),而不是熔点。
- 适配带符合流程要求,但不符合认证要求。
相关关键词:什么是医用级塑料/用于数控加工的医用级塑料/医用塑料加工标准
参考资料:ISO 10993-1:2018《医疗器械生物学评价——第1部分》中的概念条款。

可用于机械加工的常见医用塑料类型有哪些?
用于数控加工的医用塑料是指五种经认证的热塑性塑料,其认证依据是结晶度(分子结构的有序程度,决定了刚度和耐化学性) 。这些医用塑料包括PEEK、UHMWPE、POM MT(医用级聚甲醛,即硬质缩醛) 、聚碳酸酯和PTFE。抗蠕变性是区分PEEK和UHMWPE的关键因素,通常在医疗器械领域,PEEK与UHMWPE的比较仅限于刚度。排屑不畅会导致局部软化,因此软塑料更适合用于密封件,而非受力配合件。
下表从四个维度对五种树脂进行了比较:机械性能、可实现的公差范围、灭菌和耐化学性以及典型的临床用途。
| 树脂 | 物理和机械属性 | 公差等级 | 灭菌和耐化学性 | 典型临床应用 |
| 窥视 | 高抗拉强度、高玻璃化转变温度、自润滑 | 精度±0.008毫米 | 极佳;反复进行 134°C 蒸汽和辐射处理 | 种植体试用套筒,微创手柄 |
| 超高分子量聚乙烯 | 超低摩擦系数,高冲击强度 | 常规 ±0.05 毫米 | 良好;伽马射线灭菌,中等耐热性 | 关节置换衬垫、定位块 |
| 聚四氟乙烯 | 近乎普遍的耐化学腐蚀性,低介电常数 | 常规 ±0.05 毫米 | 极佳;几乎能抵抗所有清洁产品 | 垫片阀座,导管连接接头 |
| POM MT | 高刚性、尺寸稳定性好、吸水率极低 | 容差窄带 | 中等腐蚀性;化学浸泡,切勿使用热酸溶液清洗 | 原型测试件、驱动齿轮 |
| 聚碳酸酯 | 高透明度,高抗冲击性 | 常规公差标准带 | 中等;环氧乙烷和低频蒸汽 | 透明液体腔室,诊断单元外壳 |
公差带是项目 #MED-2026-804 (n > 800) 退火棒材的典型值;带子会随着壁厚和夹具刚度的增加而收紧或加宽。
PEEK 和 POM MT等硬质塑料具有良好的配合公差,而 UHMWPE 和 PTFE 作为滑动和密封材料表现良好。
不同等级树脂的结晶度差异
根据 Groover 的《现代制造基础》(第 7 版,2020 年),树脂的刚性源于分子结构的有序性。半结晶树脂PEEK 的 CNC 加工可产生干净的切屑,而非晶态树脂在切削作用产生的热量接近其玻璃化转变温度 (Tg) 时会发生涂抹现象。
- 聚碳酸酯(一种透明的无定形树脂)能使瞄准镜视野清晰;丙烯酸树脂也是透明的,但更容易破碎。
- PTFE(聚四氟乙烯,氟化树脂)具有耐化学腐蚀性;UHMWPE滑动顺畅,在负载下不会蠕变。
- 由半结晶树脂制成的切屑将保持脆性,并在最终加工过程中保持稳定的切屑负载。
灭菌和装载边界
医疗器械新手通常认为,树脂一旦获得认证,就可以承受所有灭菌循环。然而,根据树脂供应商提供的数据表(PEEK 450G,2024版),并参考ASM手册第16卷(机械加工)的聚合物章节,聚碳酸酯无法承受134℃的多次蒸汽灭菌循环,这是因为碳酸酯键会因水的降解而分解。树脂数据表包含有关灭菌能力的信息,因此采购团队在制定规格之前应检查循环限制。CNC加工材料图表显示,环氧乙烷(低温气体灭菌)是一种替代方案。USP VI级或ISO 10993-1:2018认证证明生物安全性,但并未说明树脂能够承受哪些蒸汽或辐射循环。
本节要点
- 芯片的形成是结晶度而非证书等级造成的。
- PEEK 和 POM MT是理想的选择,而UHMWPE 和 PTFE则提供滑动和密封性能。
- 灭菌周期取决于树脂的化学成分。
相关关键词:医用塑料加工类型 / PEEK 与 UHMWPE 在医疗器械中的应用 / 医用聚合物可加工性基础知识
来源引用:Groover, MP (2020)。现代制造基础:材料、工艺和系统(第 7 版)。
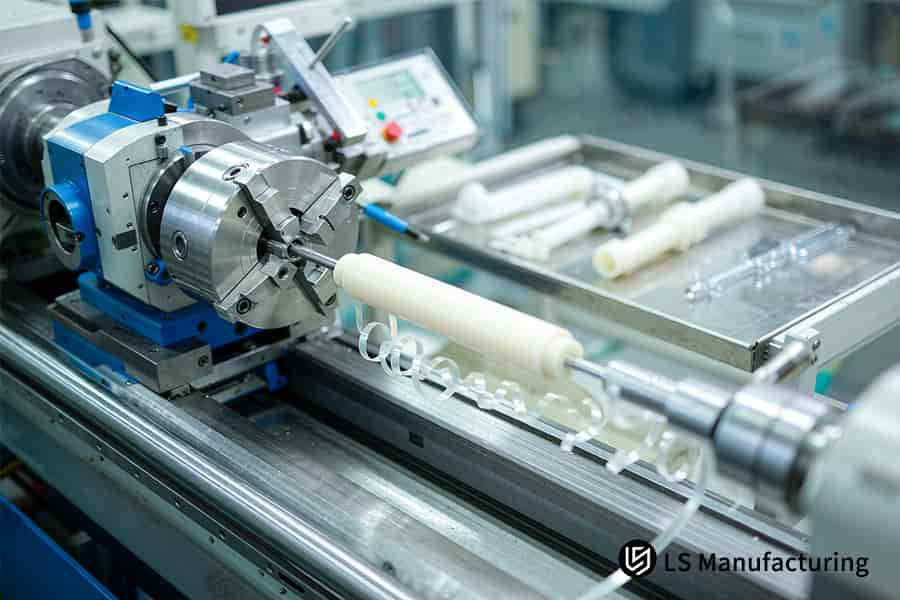
图 1:CNC 加工将 UHMWPE 棒材加工成关节置换衬垫,精度为 ±0.05 毫米,用于骨科手术。
为什么医用塑料在加工过程中会发生变形?
医用塑料在数控加工中的变形是指由于热膨胀和不对称应力释放共同作用,在脱模后尺寸发生偏移的现象。摩擦生热会使加工区域膨胀,而工件仍固定在机床上,这意味着加工过程中的测量结果与自由状态下的测量结果不同。工程师在探究医用塑料加工过程中变形的原因时,必须同时考虑热量和应力的影响。摩擦剪切生热会使加工区域的温度接近其软化温度,而根据《机械手册》(第30版,塑料加工部分) ,聚合物在单位温度升高时的膨胀速率远高于铝合金。
图 2 绘制了 PEEK 坯料的界面温度,摩擦剪切热越过 143 °C 玻璃化转变点,并显示了松开夹紧后的回弹情况。
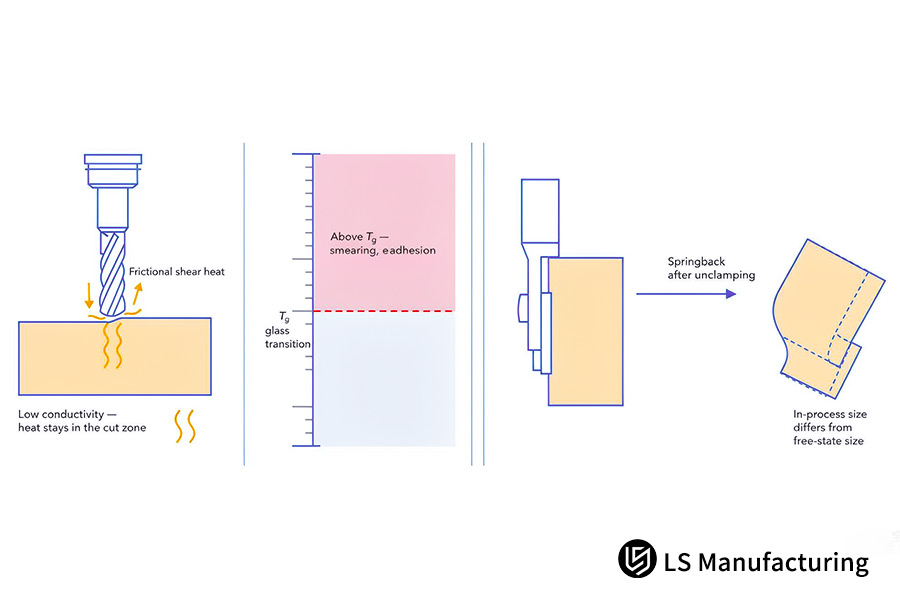
图 2:摩擦剪切热跨越 Tg 阈值并在医用塑料 CNC 加工中松开夹具后引起回弹的示意图。
界面温度(而不是机器扭矩)决定了可实现的范围——这就是为什么热控制是从切割开始而不是从检验台开始的原因。
金属屑脱落时会损失能量;由于聚合物的导电性远低于金属,这部分能量会保留在树脂坯料中。热膨胀系数(CTE,即每摄氏度膨胀量控制回弹的系数)会将热量转化为形变。CNC薄壁加工受此问题的影响最大,因为这类结构的刚度不足以抵抗释放出的应力。
挤出坯料在生产过程中本身就带有应力,不规则的切割会破坏内部应力的平衡。退火是在玻璃化转变温度(Tg)或略高于Tg的温度下进行保温处理,使冻结的坯料段获得活动性并松弛。医用塑料加工指南将退火视为早期步骤,如果漏掉这一步骤,会导致毛坯翘曲变形超出标准的±0.05毫米范围。
人们通常认为,紧固的夹具能使工件保持静止。然而,夹紧力会储存弹性势能,当储存的能量释放时,其引起的几何形状变化比切削力更大。CNC 塑料加工中常见的缺陷,例如熔体涂抹和回弹,都与储存的能量直接相关。您可以验证应力释放而非夹紧力才是造成这种偏差的原因:粗加工后测量同一基准面,对坯料进行退火处理,然后再次测量。
金属的数控加工公差标准已有描述,但聚合物的加工公差标准尚未制定,因为测量后热量会持续改变聚合物的几何形状。聚合物零件的孔径公差由两个变量决定:界面温度和残余应力释放。
需要记住的三点
- 应变能(热量)会引起大多数聚合物的尺寸变化。
- 粗加工和精加工之间的退火处理可以消除储存的应力。
- 夹紧会产生应变能,这种应变能会在释放后显现出来。
相关关键词:医用塑料加工过程中变形的原因 / 数控塑料加工常见缺陷 / 如何加工医用塑料
资料来源:《机械手册》(第 30 版,塑料加工章节)。
如何无缺陷地加工医用塑料?
无缺陷医用塑料加工是一种采用正前角单刃刀具和无油气流进行低热加工的工艺。正前角刀具的几何形状和排屑钩角度使树脂发生剪切而非刮擦。切削力保持较低水平,而如何实现医用塑料无毛刺加工的关键在于刀具形状。根据同一项目批次(n>800),医用级塑料的数控加工速度范围为 60 米/分钟至 90 米/分钟。每齿进给量保持在0.05 毫米/z 至 0.12 毫米/z的范围内,从而消除旋纹,并使密封面的表面粗糙度 Ra(加工表面算术平均粗糙度)达到 0.4 微米至 0.8 微米。
低切削力背后的刀具几何形状
单刃刀具的排屑通道更宽,切屑的重复切削会使树脂重新升温。前角决定刀具是切削还是刮削,负前角会导致刀具与树脂摩擦产生热量。诸如ISO 2768-1:1989(线性尺寸通用公差)之类的数控加工公差标准定义了数控机床中的金属尺寸。
三种常见缺陷及其解决方法
CNC塑料加工常见缺陷分为三类:
- 毛刺撕裂:锋利的单槽,切屑负荷大于0.05 毫米/z,可防止纤维拉扯。
- 热软化粘合:无油空气喷涂,Vc(切削速度——工具与树脂表面的速度)小于90 米/分钟,保持边缘低温。
- 夹具蠕变:更宽的软夹具可以分散载荷并防止树脂横向流动。
冷却路线及一个常见的误读
无油空气冷却剂能够带走热量并清除切屑,而乳化冷却剂则可能导致聚合物孔隙中残留物。在讨论数控加工的工作原理时,使用冷却剂被视为一种可选方案。
较低的主轴转速让人感觉切削温度更低。但事实并非如此:在低主轴转速和小进给量下,刀刃摩擦的程度远大于切削的程度。一项受控的车间试验以三种进给量( 0.05、0.08 和 0.12 mm/z)切割 POM MT,并保持主轴转速恒定。随着进给量的增加,毛刺高度从 0.18 mm 降至 0.06 mm。
值得保留的观点
- 刀具的形状决定了切削力,而无油空气决定了切削温度。
- 半结晶态树脂适用于低温切割,而未经退火的挤出树脂则不适用。
相关关键词:医用塑料切割参数/聚合物铣削毛刺控制/树脂数控加工热极限
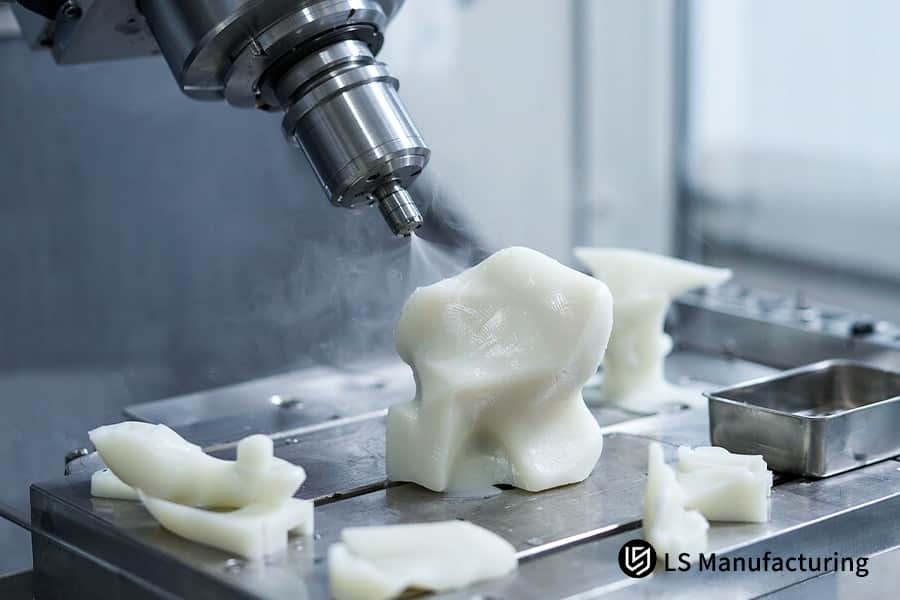
图 3:数控加工主轴正在加工医用聚合物试验套筒,该套筒具有用于植入的精细表面。
医用级零件适用哪些加工标准?
医用塑料加工标准构成了一个基于 ISO 13485:2016 制造工艺和 ISO 2768-m 通用公差的受控体系。ISO 13485:2016 通过 7.5.1 条款规定了制造工艺控制,而 ISO 2768-m 作为 ISO 2768-1:1989 的中等通用公差,是无尺寸标注尺寸的框架。无油压缩空气和去离子水取代了金属加工液。乳化油可能会在塑料基体中形成交联,从而难以清洗。对于想要了解医用级塑料的医疗器械新手来说,他们需要的是一套成熟的工艺流程,而不是单一的认证。因此,聚合物图纸上的公差范围应该标明退火步骤,而不仅仅是数值极限。
ISO 13485 医疗数控加工单元将聚合物材料与金属生产线隔离开来,因为树脂吸收液体的速度比金属快。用于加工的医用塑料类型遵循一条车间规则:专用刀具、专用排屑装置和无冷却液加工。
- 冷却系统:使用无油压缩空气或经认证的去离子水代替乳液,因为残留物不易冲洗干净。
- 机器清洁度:专用聚合物单元可防止金属颗粒进入柔软的塑料部件。
- 适配性测试:量规和 CMM 测量确保机械适配性,而树脂纯度文件包含毒理学数据。
新手可能会认为,如果ISO 13485 认证解决了过程控制问题,那么一份证书也能涵盖长期植入物的毒理学检测。质量审核控制的是过程,而毒理学检测则取决于预先提供的树脂材料的纯度,这是加工文件无法提供的。采购人员可以通过比对树脂批号和加工流程单轻松核实纯度。CNC加工的 DFM 规则将纯度文件列为图纸发布的一部分。换句话说,证书控制的是过程,而原材料文件控制的是生物学特性。
要点总结
- ISO 13485:2016规范生产控制; ISO 2768-m规范无尺寸标注尺寸。
- 无液切割可节约树脂;专用切割单元可保护表面。
- 毒理学数据来源于原材料数据,而不是加工认证数据。
相关关键词:医用塑料加工标准/医用数控加工合规规则/聚合物切割清洁度要求
来源引用:ISO 13485:2016《医疗器械——质量管理体系》第 7.5.1 条。
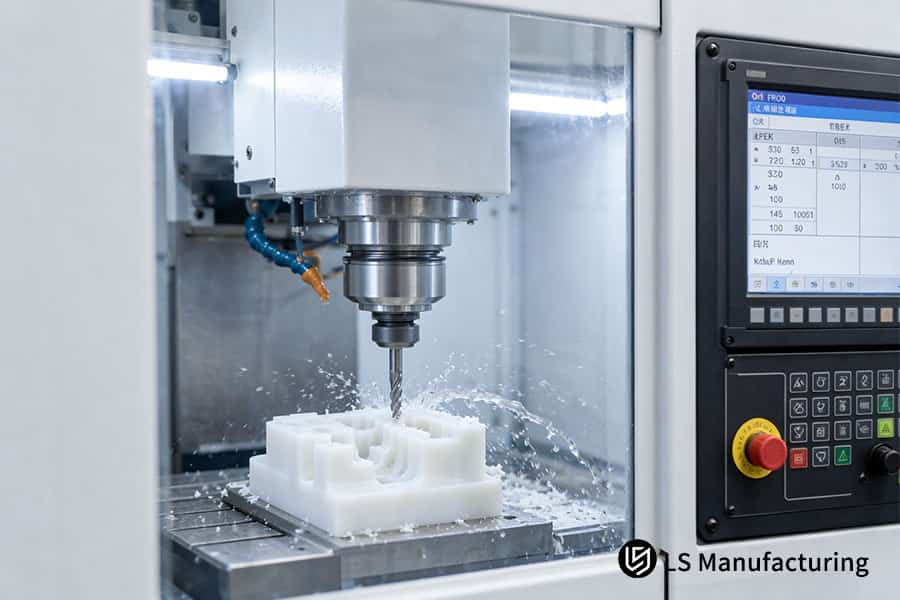
图 4:CNC 加工切割 PEEK 手术导板毛坯并清除切屑,以便进行骨科试戴。
PEEK聚合物在实际应用中的工作原理:LS Manufacturing公司提供的外科定位导板案例
PEEK CNC加工采用退火工艺,可将手术导板孔的配合公差控制在±0.008 mm以内。某外科器械团队要求使用医用级PEEK棒材加工微创膝关节截骨定位导板。此类骨科应用采用带有定位孔的聚合物导板,可无缝隙地插入导销。配合面的表面粗糙度Ra为0.4-0.8 μm,符合密封面的要求;尺寸公差为单独的±0.008 mm规格。
应用场景
微创膝关节手术对采用PEEK材料制成的截骨导板提出了更高的要求。导板的孔径必须能够容纳导针且无间隙;图纸要求的公差与精密配合带的精度相当。新手经常会问,为什么聚合物坯料在切割后会发生变形。
原则实践
160 °C 的退火均质化温度高于 PEEK 的玻璃化转变温度,这为后续加工前的冷冻件提供了足够的活动空间。LS Manufacturing 的半结晶树脂加工数据表列出了不同壁厚对应的保温时间。保温温度过低会导致应变锁定,从而使坯料在从夹具中取出后发生变形。
测量结果
未经控制的初始运行结果超出了通常的±0.05毫米范围;退火后的零件尺寸保持良好。首批未退火零件的废品率为16%;在粗加工和精加工之间加入保温步骤后,废品率降至4%。主要结论:PEEK材料的孔径公差取决于残余应力的释放,而非机床的定位精度。任何仅列出公差而未提及退火步骤的规格说明都是不完整的。
如果没有退火,就会发生回弹,孔径超出±0.05毫米的范围。
数据来源:LS Manufacturing 2025–2026 年医疗微创测试日志(项目编号:MED-2026-804,样本量 >800)。

常见问题解答
1. 在数控切割过程中,PEEK 和 UHMWPE 的主要区别是什么?
虽然PEEK和UHMWPE植入树脂均通过了ISO 10993-1:2018认证,但PEEK芯片容易破碎,而UHMWPE芯片则容易变形。在同一批次(样品数量>800)中,PEEK的尺寸误差可达±0.008 mm,而UHMWPE的尺寸误差接近±0.05 mm。因此,初级工程师在选择树脂时往往只考虑组装刚度,而忽略了同一种通过ISO认证的聚合物性能相近这一事实。
2. 为什么在铣削医用塑料时通常避免使用液体冷却剂?
乳化冷却液是一种金属加工液,其油相会渗透到自由体积(聚合物链分子间的空隙)中。ISO 13485:2016 标准 7.5.1 条款涵盖了清洁生产控制,LS Manufacturing 公司采用相同速度范围的无油空气喷射冷却。由于残留物无法通过肉眼检测,质量审核员会在进行生物测试之前审查冷却液报告。
3. CNC加工的塑料能否完全取代金属植入物?
根据ASM手册第2卷(有色合金信息) ,PEEK的刚度与皮质骨相当,但钛合金在循环载荷下的疲劳强度更优。在评估设计方案时,评审人员会比较所考虑的医疗器械的风险等级和循环载荷,然后再选择聚合物;简而言之,载荷情况决定了材料类型。
4. 防止薄壁塑性变形的最关键因素是什么?
应力消除退火是将挤压坯料在玻璃化转变温度 (Tg) 或略高于 Tg 的温度下进行保温。LS Manufacturing 公司将坯料加热至160 °C ,然后使用无油空气进行对称浅层切削,从而加工出薄壁坯料。标准的数控加工工作原理说明中并未提及退火。ISO 13485:2016 标准第 7.5.1 条要求对保温循环进行审核,因此这一疏漏至关重要。
概括
医用聚合物加工需要在器械的生物惰性和装配精度之间取得平衡,这需要不同的控制措施。树脂的热性能和最佳切削参数决定了可能的尺寸范围,而退火处理则决定了坯料从夹具中取出后能否保持该尺寸范围。简而言之,初级工程师需要判断哪些情况下适合使用聚合物进行制造,哪些情况下应该使用金属或模塑材料。
医用聚合物加工洞察台
有关进料窗口、最小壁厚以及灭菌条件下的变形等工艺问题,可通过以下三种方式咨询。医用聚合物数据可在 LS Manufacturing 知识库( https://lsrpf.com/)上获取,草图审核可通过电子邮件info@lsrpf.com或电话+86 185 6675 9667进行。初级工程师可将图纸尺寸与基准数据进行比较。
延伸阅读:精密医疗数控加工服务及设备解决方案

