 Português (Brasil)



Resumindo: Cinco tipos de plástico de grau médico cobrem quase tudo. usinagem CNC trabalho: PEEK, UHMWPE, POM MT, policarbonato e PTFE. Todos os cinco atendem à norma ISO 10993-1:2018 de biocompatibilidade, e nenhum deles é dimensionalmente estável por padrão — o calor de corte e a tensão residual, e não a certificação, determinam se um furo usinado mantém sua forma. O PEEK pode ser usinado com uma tolerância de ±0,008 mm após recozimento; o UHMWPE, que prioriza a baixa fricção em detrimento da rigidez, apresenta uma tolerância de ±0,008 mm. ±0,05 mm.
Duas resinas com certificação ISO 10993 podem apresentar comportamentos completamente diferentes na mesma máquina. A cristalinidade determina a formação de cavacos, a faixa de tolerância que pode ser mantida e quais ciclos de esterilização são suportados — e é por isso que uma resina certificada ainda pode produzir um furo que se desvia da faixa de tolerância.
Sobre o autor deste guia
Gloria, consultora experiente em prototipagem rápida na LS Manufacturing, possui mais de 15 anos de experiência em engenharia mecânica para usinagem de polímeros para uso médico. As anotações para as análises de engenharia de Gloria começam com DFM (design para manufaturabilidade - projetar peças de forma que as configurações de corte permaneçam simples), um tópico relevante, visto que a geometria do projeto é determinada numa fase inicial e define a fixação muito antes do início do processo de corte. Acompanhe as ideias de engenharia de Gloria no LinkedIn..
ISO 13485:2016 (qualidade de dispositivos médicos msistemas de gestão) Direciona o controle de fabricação de dispositivos médicos. Cada afirmação abaixo tem origem em uma fonte específica — ISO 10993-1:2018, ISO 13485:2016 cláusula 7.5.1 ou Manual de Máquinas (30ª ed., Usinagem de Plásticos).
Muitas vezes, interpreta-se que um certificado de biocompatibilidade também abrange a estabilidade dimensional. Isso não é verdade. Os polímeros em bruto têm baixa condutividade, mas alta expansão; portanto, devido ao calor gerado pelo atrito, ocorre o retorno elástico. A aceitação dimensional segue essa lógica. ISO 2768-m e a faixa de tolerância do desenho; o laboratório de testes que realiza a verificação CMM (máquina de medição por coordenadas) da primeira peça possui acreditação ISO/IEC 17025.
Principais conclusões
- Biocompatibilidade e inatividade estrutural: Polímeros usados para aplicações médicas Deve atender aos critérios de avaliação biológica. A esterilização por alta pressão com vapor avalia a capacidade das moléculas de suportar essa pressão sem se romperem.
- Gestão térmica: Os polímeros possuem apenas uma fração da condutividade elétrica dos metais, o que resulta em calor residual por atrito na área de corte. As faixas de tolerância devem permanecer suficientemente estreitas para evitar o retorno elástico após a remoção da peça. Em outras palavras, o controle térmico, e não o torque da máquina, determina a faixa possível.
- Seleção de materiais: PEEK (polieteretercetona, um termoplástico rígido implantável) prefere resistência à fluência, enquanto UHMWPE (polietileno de ultra-alto peso molecular, um polímero resistente de grau deslizante) Prefere baixo atrito. As superfícies fresadas de ambos os materiais ficam com um acabamento próximo ao fino. A mistura entre o material para implantes e o material para extrusão industrial pode causar problemas de certificação.
- Defesa contra deformações: As peças brutas não recozidas deformam-se com tensões residuais durante a fresagem contínua e perdem a planicidade. Uma homogeneização subsequente após o desbaste garante a estabilidade da geometria antes do acabamento.
O que é plástico de grau médico na usinagem de precisão?
Plásticos de grau médico para usinagem CNC São termoplásticos de engenharia, biocompatíveis e aprovados para contato com tecidos. Os plásticos de grau médico usinados com precisão dependem de duas denominações – ISO 10993-1:2018 para avaliação biológica e USP <88> Classe VI (um aula de plásticos com critérios para desfechos sistêmicos e de implantação) para testes farmacológicos. Registros internos do lote de teste de polímero médico da LS Manufacturing (Projeto nº MED-2026-804, n > 800) indicam que a faixa de ajuste de rotina para barras recozidas é de ±0,05 mm. Plásticos de grau médico são utilizados em invólucros, guias cirúrgicos e conectores de fluidos. Uma baixa temperatura de transição vítrea, denotada como Tg (o ponto em que o polímero começa a amolecer), deixa uma pequena margem entre um corte limpo e uma borda irregular — razão pela qual o PEEK, com sua Tg de 143 °C, é cortado a seco com jato de ar em vez de inundado com fluido refrigerante. Iniciantes perguntando O que é plástico de grau médico? enfrentar uma questão de certificação.
Três parâmetros biológicos que sustentam a certificação
Três pontos finais examinados de acordo com a norma ISO 10993-1:2018 antes do contato com o tecido incluem: citotoxicidade, sensibilização e hemólise. Os mesmos três parâmetros se aplicam a uma resina não implantável, como o acrílico, razão pela qual uma peça de acrílico ainda precisa de dados de acordo com a norma ISO 10993-1.
- Citotoxicidade Mede os danos às células causados por substâncias químicas lixiviáveis; um extrato que não passa neste teste não é clinicamente utilizável.
- Sensibilização Mede uma reação alérgica após exposição repetida.
- A hemólise mede a lise dos glóbulos vermelhos — a ruptura das membranas das hemácias — após um dispositivo entrar em contato com o sangue.
Os três pontos finais são desconsiderados nas regulamentações para contato com alimentos; uma resina de grau alimentício não pode substituir uma resina médica.
Onde o calor fecha a janela do processo
As fichas técnicas listam pontos de fusão muito mais altos do que Tg, e a lâmina que passa acima de Tg espalha a resina em vez de cortá-la. Guia de materiais para usinagem CNC Apresenta os valores de Tg e o ponto de fusão para cada resina.
A certificação de biocompatibilidade é frequentemente interpretada como a certificação de estabilidade dimensional. – o primeiro se preocupa apenas com a biologia, enquanto o segundo se baseia no controle do calor e da tensão. Recozimento da peça bruta e nova medição no mesmo ponto de referência: uma peça bruta dimensionalmente estável mantém suas dimensões durante o recozimento.
Principais conclusões desta seção
- A certificação aplica-se à biologia, não ao controle de tamanho.
- A temperatura limite de corte Tg é a abreviação de ponto de fusão, e não ponto de fusão propriamente dito.
- As faixas de ajuste atendem aos requisitos do processo, não à certificação.
Palavras-chave relacionadas: o que é plástico de grau médico / plásticos de grau médico para usinagem CNC / normas de usinagem de plástico para uso médico
Fonte de referência: Cláusulas conceituais da ISO 10993-1:2018, "Avaliação biológica de dispositivos médicos – Parte 1".

Quais são os tipos mais comuns de plásticos para uso médico que podem ser usinados?
Plásticos médicos para usinagem CNC São os cinco tipos de termoplásticos que foram certificados com base em suas cristalinidade (o grau de ordenação da estrutura molecular que define a rigidez e a resistência química)Os plásticos para uso médico em usinagem incluem PEEK, UHMWPE, POM MT (polioximetileno de grau médico, ou seja, acetal rígido), policarbonato e PTFE. A resistência à fluência permite diferenciar o PEEK do UHMWPE, e geralmente em peek vs uhmwpe para dispositivos médicos As comparações se limitam apenas à rigidez. A evacuação inadequada de cavacos leva ao amolecimento localizado; portanto, plásticos macios são mais adequados para vedações do que para encaixes sob carga.
A tabela abaixo compara as cinco resinas em quatro dimensões: comportamento mecânico, faixa de tolerância alcançável, esterilização e resistência química, e uso clínico típico.
| Resina | Atributos físicos e mecânicos | Grau de tolerância | Esterilização e resistência química | Uso clínico típico |
| ESPIAR | Alta resistência à tração, alta Tg, autolubrificante | Precisão ±0,008 mm | Excelente; repetido vapor e radiação a 134 °C. | Mangas de teste de implantes, alças minimamente invasivas |
| UHMWPE | Atrito ultrabaixo, alta resistência ao impacto | Rotina ±0,05 mm | Boa; esterilização gama, resistência térmica moderada | Revestimentos para substituição articular, blocos de posicionamento |
| PTFE | Resistência química quase universal, baixa constante dielétrica | Rotina ±0,05 mm | Excelente; resistente a quase todos os produtos de limpeza. | Sedes de válvulas com juntas, juntas de conexão de cateteres |
| POM MT | Alta rigidez, estabilidade dimensional, absorção de água desprezível. | Tolerância: Faixa estreita | Moderado; imersão química, não limpar com soluções ácidas quentes. | Peças de teste de protótipos, engrenagens de acionamento |
| Policarbonato | Alta transparência, alta resistência a impactos | Tolerância regular Faixa padrão | Moderado; EtO e vapor de baixa frequência | Câmaras de fluido transparentes, invólucros de unidades de diagnóstico |
As faixas de tolerância são valores típicos para barras recozidas do Projeto nº MED-2026-804 (n > 800); as faixas se estreitam ou se alargam com a espessura da parede e a rigidez da fixação.
Plásticos rígidos, como PEEK e POM MT Possuem boas tolerâncias de ajuste, enquanto o UHMWPE e o PTFE têm bom desempenho como materiais deslizantes e de vedação.
Diferenças de cristalinidade entre os diferentes graus de resina
A rigidez da resina resulta da ordenação da estrutura molecular, conforme descrito nos Fundamentos de Groover. Manufatura Moderna (7ª edição, 2020)Resina semicristalina Usinagem CNC de PEEK Produz cavacos limpos, enquanto a resina amorfa se espalha se o calor gerado pela ação de corte se aproximar da Tg.
- Policarbonato (uma resina amorfa transparente) Proporciona visibilidade nas câmaras de observação; o acrílico também é transparente, mas quebra com muito mais facilidade.
- PTFE (politetrafluoroetileno, resina fluorada) É resistente a produtos químicos; o UHMWPE desliza suavemente e não sofre deformação sob carga.
- Os cavacos feitos de resina semicristalina permanecerão quebradiços e manterão uma carga de cavacos consistente para a usinagem final.
Esterilização e limites de carga
Os leigos em dispositivos médicos normalmente acreditam que, uma vez obtida a certificação da resina, todos os ciclos de esterilização se tornam viáveis para ela. O policarbonato não resiste a múltiplos ciclos de esterilização a vapor a 134 °C devido à degradação pela água. de ligações carbonatoDe acordo com a ficha técnica do fornecedor da resina (grau PEEK 450G, revisão de 2024), verificada no capítulo sobre polímeros do Manual ASM Vol. 16 (Usinagem), as fichas técnicas das resinas incluem informações sobre as capacidades de esterilização, portanto, as equipes de compras verificam as limitações de ciclo antes da especificação. Tabelas de materiais para usinagem CNC indicar Alinhar (esterilização gasosa a baixa temperatura) Como opção alternativa, um certificado USP Classe VI ou ISO 10993-1:2018 documenta a segurança biológica. Ele não menciona quais ciclos de vapor ou radiação a resina suporta.
Pontos-chave desta seção
- A formação dos fragmentos resulta da cristalinidade, e não do grau de certificação.
- PEEK e POM MT são escolhas ideais, enquanto UHMWPE e PTFE Proporciona deslizamento e vedação.
- O ciclo de esterilização depende da composição química da resina.
Palavras-chave relacionadas: tipos de plásticos para usinagem de materiais médicos / PEEK vs. UHMWPE para dispositivos médicos / princípios básicos de usinabilidade de polímeros para uso médico
Fonte da citação: Groover, M. P. (2020). Fundamentos da Manufatura Moderna: Materiais, Processos e Sistemas (7ª ed.).
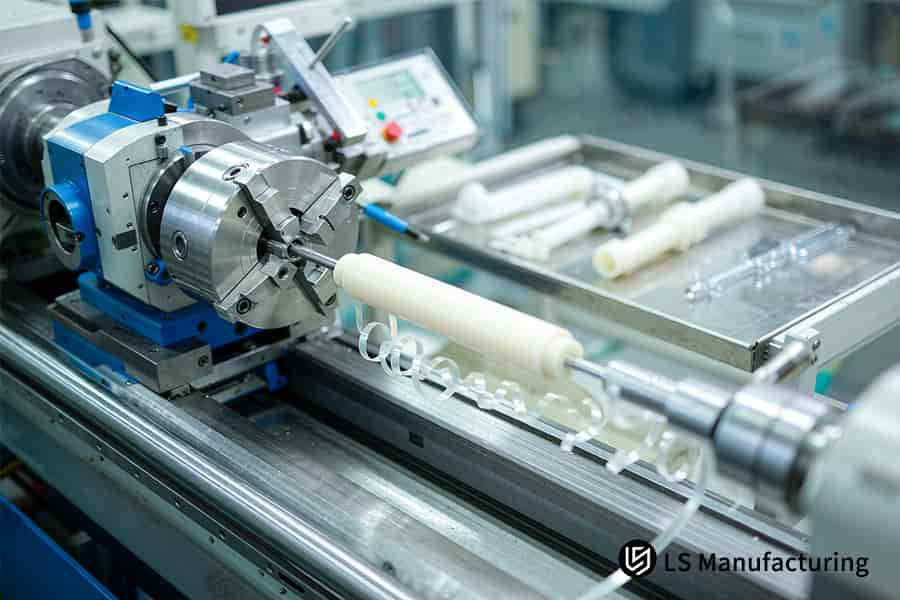
Figura 1: Usinagem CNC transforma hastes de UHMWPE em revestimentos para substituição articular com tolerância de ±0,05 mm para uso ortopédico.
Por que os plásticos médicos se deformam durante os processos de usinagem?
Deformação plástica médica em usinagem CNC A deriva dimensional que ocorre após a remoção da peça da mesa da máquina é causada pelo fenômeno da expansão térmica em combinação com o alívio assimétrico de tensões. O calor de fricção expande a área usinada enquanto a peça permanece fixa na mesa da máquina, o que significa que a medição durante o processo não é a mesma que no estado livre. Engenheiros questionam: Por que os plásticos médicos se deformam durante a usinagem? deve lidar com calor e tensão simultaneamente. O calor do cisalhamento friccional eleva a temperatura da área próxima à sua temperatura de amolecimento, enquanto a taxa de crescimento do polímero por unidade de aumento de temperatura é muito maior do que a da liga de alumínio, de acordo com o Manual de Máquinas (30ª Edição, seção Usinagem de Plásticos).
A Figura 2 mostra a temperatura da interface de uma amostra de PEEK à medida que o calor de cisalhamento friccional cruza o ponto de transição vítrea de 143 °C, e ilustra o retorno elástico que ocorre após a remoção da fixação.
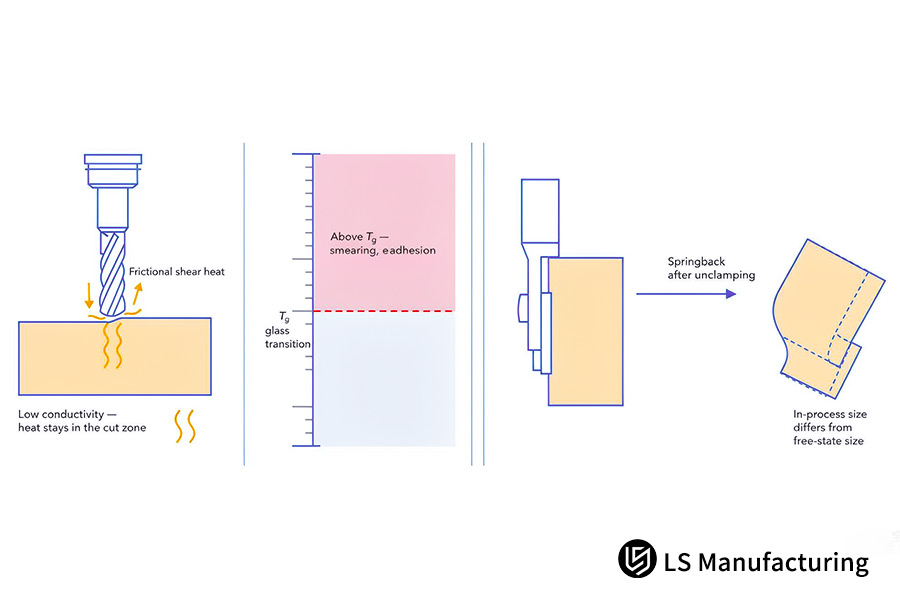
Figura 2: Esquema do calor de cisalhamento friccional ultrapassando o limite de Tg e causando o retorno elástico após a remoção da fixação na usinagem CNC de plásticos para uso médico.
A temperatura na interface, e não o torque da máquina, define a faixa alcançável — razão pela qual o controle de temperatura começa no corte, e não na bancada de inspeção.
Os fragmentos de metal perdem energia ao se desprenderem; essa energia permanece dentro da resina, pois a condutividade do polímero é apenas uma fração da condutividade do metal. CTE (coeficiente de expansão térmica, expansão por grau que controla o retorno elástico)Transforma o calor em movimento. usinagem CNC de paredes finas é a área mais afetada por esse problema, pois essas estruturas não possuem rigidez suficiente para resistir à tensão liberada.
O material extrudado é produzido sob tensões devido ao próprio processo, e cortes irregulares destroem o equilíbrio das tensões internas. O recozimento é um procedimento de imersão em temperatura igual ou ligeiramente superior à Tg, quando os segmentos congelados adquirem mobilidade para relaxar. Guias sobre Como usinar plásticos médicosTrate o recozimento como uma etapa inicial, e a sua omissão resulta em peças brutas deformadas, além do padrão exigido. ±0,05 mm faixa.
A suposição intuitiva é que uma braçadeira bem apertada mantém tudo imóvel. As forças de fixação armazenam energia elástica, que, ao ser liberada, altera a geometria mais do que as forças de corte. defeitos comuns na usinagem de plástico CNC Efeitos como o espalhamento da peça fundida e o retorno elástico estão diretamente relacionados à energia armazenada. Você pode verificar que o alívio de tensões, e não a força de fixação, é o responsável pelo desvio: meça a mesma referência após o desbaste, recozer a peça bruta e, em seguida, meça-a novamente.
CPadrões de tolerância de usinagem NC Foram descritas técnicas para metais, mas não para polímeros, porque o calor continua alterando a geometria após a medição. A tolerância do furo em peças de polímero é determinada por duas variáveis: temperatura da interface e liberação de tensão residual.
Três pontos a lembrar
- Energia de deformação (calor) Gera alteração de tamanho na maioria dos polímeros.
- O recozimento entre o desbaste e o acabamento remove a tensão acumulada.
- A compressão gera energia de tensão, que se manifesta após a liberação.
Palavras-chave relacionadas: por que os plásticos médicos se deformam durante a usinagem / defeitos comuns na usinagem CNC de plásticos / como usinar plásticos médicos
Fonte: Manual de Maquinaria (30ª edição, capítulo sobre Usinagem de Plásticos).
Como usinar plásticos para uso médico sem riscos de defeitos?
Usinagem de plástico médico sem defeitos É um processo de usinagem a baixa temperatura com ferramentas de corte de uma única aresta de corte com ângulo de ataque positivo e fluxo de ar isento de óleo. A geometria de ataque positivo e o ângulo de gancho de levantamento de cavacos fazem com que a resina seja cortada por cisalhamento em vez de raspagem. A força de corte permanece baixa e Como usinar plásticos médicos Sem rebarbas, o processo começa com o formato da ferramenta. Plásticos de grau médico para usinagem CNC são usinadas a uma velocidade que varia de 60 m/min a 90 m/min, de acordo com o mesmo lote do projeto (n>800). O avanço por dente é mantido na faixa de 0,05 mm/z a 0,12 mm/z, eliminando marcas circulares e deixando superfícies de vedação com acabamento superficial de Ra (rugosidade média aritmética da superfície usinada) 0,4 μm a Ra 0,8 μm.
Geometria da ferramenta por trás da baixa força de corte
Em ferramentas de corte com uma única aresta de corte, os cavacos têm um caminho de evacuação mais amplo, e os cavacos retrabalhados reaquecem a resina. O ângulo de ataque determina se a fresa corta ou raspa, e um ângulo de ataque negativo faz com que a fresa friccione contra a resina, gerando calor. Padrões de tolerância de usinagem CNC como ISO 2768-1:1989 (tolerâncias gerais para dimensões lineares) Definir a medição de metal em máquinas CNC.
Três defeitos comuns e suas soluções
Usinagem CNC de plástico Os defeitos comuns são divididos em três categorias:
- Rebarbas rasgando: Fresas de canal único afiadas com cargas de cavacos superiores a 0,05 mm/z Evitar o arrancamento de fibras.
- Aderência por amolecimento térmico: Pulverização de ar isenta de óleo com Vc (velocidade de corte — a velocidade superficial da ferramenta contra a resina) inferior a 90 m/min Mantém as bordas frias.
- Deslizamento da braçadeira: Grampos macios mais largos distribuem a carga e evitam o fluxo lateral da resina.
Rota de resfriamento e um erro comum de interpretação.
O ar isento de óleo transporta calor e remove os cavacos., enquanto o fluido refrigerante em emulsão apresenta riscos de resíduos nos poros do polímero. Em discussões sobre Como funciona a usinagem CNC, o uso de líquido refrigerante é apresentado como uma opção.
Uma rotação de fuso mais baixa dá a impressão de um corte mais frio. Mas não é bem assim: com uma rotação de fuso baixa e um avanço leve, a borda raspa mais do que corta. Um teste controlado na oficina cortou POM MT em três velocidades de avanço diferentes — 0,05, 0,08 e 0,12 mm/z — mantendo a velocidade do fuso constante. A altura da rebarba diminuiu de 0,18 mm para 0,06 mm à medida que o avanço aumentava.
Pontos que valem a pena manter
- O formato da ferramenta determina a força de corte, enquanto o ar isento de óleo determina a temperatura de corte.
- A resina em forma semicristalina funciona bem para corte a baixa temperatura, enquanto a resina extrudada que não foi recozida não irá.
Palavras-chave relacionadas: parâmetros de corte de plástico para uso médico / controle de rebarbas na fresagem de polímeros / limites de temperatura na usinagem CNC de resina
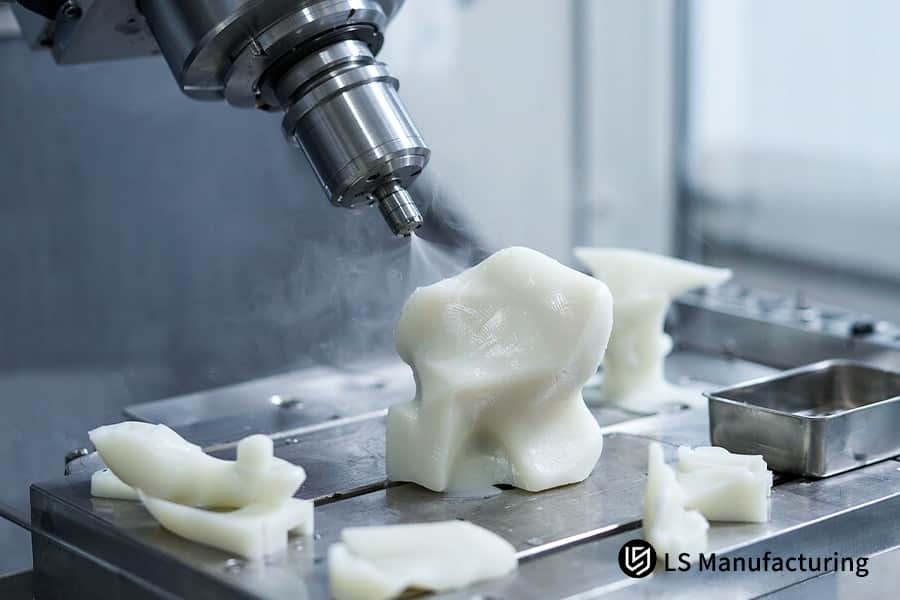
Figura 3: Um fuso de usinagem CNC finaliza uma capa de teste de polímero médico, mantendo uma superfície fina para uso em implantes.
Quais normas de usinagem regem as peças de grau médico?
Padrões de usinagem de plásticos para uso médico Forma-se uma cadeia controlada com base no processo de fabricação da ISO 13485:2016 e nas tolerâncias gerais da ISO 2768-m. A ISO 13485:2016 trata dos controles do processo de fabricação por meio da cláusula 7.5.1, e a ISO 2768-m, que trata das tolerâncias gerais médias da ISO 2768-1:1989, é a estrutura para dimensões não dimensionadas. Ar comprimido isento de óleo e água deionizada substituem o fluido de corte. Óleos emulsionados podem formar ligações cruzadas na matriz plástica e resistir à corrosão.significado. Para os iniciantes em dispositivos médicos que desejam saber O que é plástico de grau médico? Encontrar um processo estabelecido, não um certificado isolado. As faixas de tolerância em desenhos de polímeros devem, portanto, especificar a etapa de recozimento, e não apenas o limite numérico.
Usinagem CNC médica ISO 13485 As células mantêm o estoque de polímero separado das linhas de metal, pois as resinas absorvem líquidos mais rapidamente do que os metais. Tipos de plásticos para uso médico em usinagem Compartilhamos uma regra na oficina: ferramentas dedicadas, remoção de cavacos dedicada e usinagem sem fluido de corte.
- Sistema de arrefecimento: Em vez de emulsão, utiliza-se ar comprimido isento de óleo ou água deionizada certificada, pois os resíduos não são bem enxaguados.
- Limpeza da máquina: Células de polímero dedicadas impedem a entrada de partículas metálicas em peças de plástico macio.
- Teste de ajuste: A medição por instrumentos de calibragem e CMM garante o encaixe mecânico, enquanto os documentos de pureza da resina contêm dados toxicológicos.
Os novatos pensam que se Certificação ISO 13485 se resolvem os controles de processo, então um único certificado abrange também a toxicologia de implantes de longo prazo. Auditorias de qualidade controlam o processo.Porém, a toxicologia depende da pureza do material de resina fornecido antecipadamente, o que os documentos de usinagem não podem garantir. A equipe de compras poderia verificar facilmente a separação comparando o número do lote da resina com a ordem de produção da usinagem. Regras DFM para usinagem CNC Inclua a documentação de pureza como documento de liberação do desenho. Em outras palavras, um certificado controla o processo, enquanto a documentação da matéria-prima controla a biologia.
O que você precisa saber
- ISO 13485:2016 regula o controle da produção; ISO 2768-m Regula tamanhos adimensionais.
- O corte sem fluido conserva resina.Células dedicadas conservam superfícies.
- Os dados toxicológicos provêm das informações sobre a matéria-prima, e não das certificações de usinagem.
Palavras-chave relacionadas: normas de usinagem de plásticos para uso médico / regras de conformidade para usinagem CNC na área médica / requisitos de limpeza para corte de polímeros
Fonte da citação: Cláusula 7.5.1 da ISO 13485:2016 "Dispositivos médicos - Sistemas de gestão da qualidade".
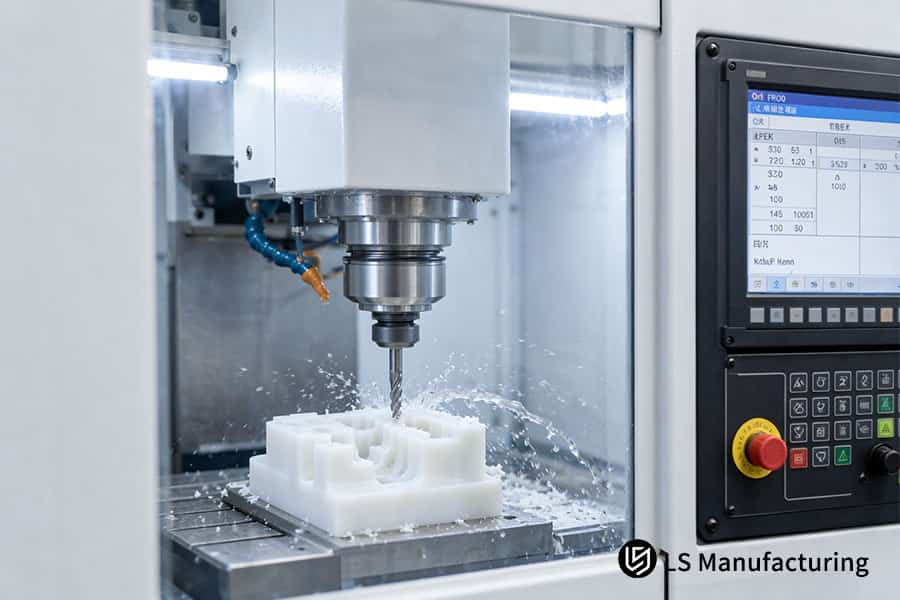
Figura 4: Usinagem CNC corta um guia cirúrgico em PEEK e remove os cavacos para teste de encaixe ortopédico.
Como o polímero PEEK funciona na prática: um exemplo de guia de posicionamento cirúrgico da LS Manufacturing.
A usinagem CNC em PEEK é um processo de recozimento que mantém os furos do guia cirúrgico dentro de uma tolerância de ajuste de ±0,008 mm. Uma equipe de dispositivos cirúrgicos solicitou guias de posicionamento para osteotomia minimamente invasiva do joelho, usinados a partir de barras de PEEK de grau médico. Aplicações ortopédicas desse tipo utilizam guias de polímero com furos de localização que aceitam pinos-guia sem folga. As superfícies de contato apresentavam uma rugosidade superficial de Ra 0,4 – 0,8 μm, a faixa necessária para uma superfície de vedação; a tolerância dimensional era uma especificação separada de ±0,008 mm.
Cenário de aplicação
A cirurgia minimamente invasiva do joelho impõe requisitos mais rigorosos para guias de osteotomia fabricados a partir de blocos de PEEK. Os diâmetros dos furos devem acomodar os pinos-guia sem folga; as tolerâncias exigidas pelos desenhos correspondem a bandas de ajuste de precisão. Iniciantes frequentemente perguntam pelos motivos pelos quais peças de polímero se deformam após o corte.
Princípio na prática
A homogeneização por recozimento a 160 °C ocorre acima da temperatura de transição vítrea do PEEK, o que proporciona mobilidade suficiente para as peças congeladas antes de processamentos adicionais. A tabela de dados de usinagem da LS Manufacturing para resinas semicristalinas lista os tempos de imersão por espessura de parede. LA baixa temperatura de imersão deixa a tensão retida, causando deformação das peças após a remoção da prensa.
Resultados mensurados
As medições iniciais não regulamentadas excederam a faixa usual de ±0,05 mm; as peças recozidas mantiveram as dimensões. O índice de refugo no primeiro lote não recozido foi de 16%; após a inserção da etapa de imersão entre o desbaste e o acabamento, esse índice caiu para 4%. Principal conclusão: a tolerância do furo no PEEK é definida pela liberação da tensão residual, não pela precisão de posicionamento da máquina. Qualquer especificação que mencione uma tolerância sem especificar a etapa de recozimento está incompleta.
Na ausência de recozimento, ocorreu retorno elástico e os diâmetros internos excederam a faixa de ±0,05 mm.
Fonte de dados: Registro de testes médicos minimamente invasivos da LS Manufacturing 2025–2026 (Projeto nº MED-2026-804, tamanho da amostra >800).

Perguntas frequentes
1. Qual é a principal diferença entre PEEK e UHMWPE durante o corte CNC?
Resinas para implantes de PEEK e UHMWPE com certificação ISO 10993-1:2018, no entanto, os fragmentos de PEEK se quebram e os de UHMWPE se deformam. No mesmo lote de projeto (número de amostras > 800), o PEEK pode apresentar uma tolerância de ±0,008 mm, enquanto o UHMWPE fica próximo de ±0,05 mm. Consequentemente, os engenheiros juniores escolhem a resina com base na rigidez da montagem, em vez de presumir que um polímero com certificação ISO tenha desempenho semelhante.
2. Por que o fluido refrigerante líquido é frequentemente evitado na usinagem de plásticos para uso médico?
O fluido de corte em emulsão é um fluido para usinagem de metais, no qual a fase oleosa penetra na matriz metálica. volume livre (espaços entre as moléculas das cadeias de polímero)A cláusula 7.5.1 da ISO 13485:2016 abrange o controle de produção limpa. A LS Manufacturing utiliza jato de ar isento de óleo na mesma faixa de velocidade. Os auditores de qualidade revisam os relatórios de fluido refrigerante antes dos testes biológicos, pois o resíduo não pode ser detectado visualmente.
3. Os plásticos usinados por CNC podem substituir completamente os implantes metálicos?
O PEEK possui rigidez comparável à do osso cortical, mas as ligas de titânio apresentam resistência à fadiga superior sob cargas cíclicas, de acordo com... Manual ASM Vol. 2 (informações sobre ligas não ferrosas)Ao avaliar projetos, os revisores comparam a classe de risco do dispositivo médico em questão e a carga cíclica antes de selecionar um polímero; em termos mais simples, o tipo de carga determina o material a ser utilizado.
4. Qual é o fator mais crítico para prevenir a deformação plástica em paredes finas?
O recozimento para alívio de tensões mantém o material extrudado em uma temperatura igual ou ligeiramente superior à Tg. A LS Manufacturing aquece seus blanks até 160 °C seguido pelo usinagem de paredes finas usando passes rasos simétricos com ar isento de óleo. A explicação padrão de Como funciona a usinagem CNC Não menciona o recozimento. A norma ISO 13485:2016, cláusula 7.5.1, exige que os ciclos de imersão sejam auditados, portanto, essa omissão é importante.
Resumo
A usinagem de polímeros para uso médico busca o equilíbrio entre a inércia biológica do dispositivo e a precisão de encaixe, o que exige diferentes conjuntos de controles. As propriedades térmicas da resina e os parâmetros de corte ideais definem a faixa de tamanho possível, e o recozimento determina se uma peça bruta consegue manter essa faixa após ser removida das fixações. Em termos simples, os engenheiros iniciantes determinam onde os polímeros são adequados para fabricação e onde metais ou moldagem devem ser usados em seu lugar.
Mesa de Informações sobre Usinagem de Polímeros para Uso Médico
Para obter informações sobre janelas de alimentação, espessura mínima da parede e deformação sob condições de esterilização, entre em contato com três pessoas. Os dados sobre polímeros para uso médico estão disponíveis na base de conhecimento da LS Manufacturing em [link para a base de conhecimento]. https://lsrpf.com/, enquanto e-mail info@lsrpf.com e telefone +86 185 6675 9667 São utilizadas para verificação de esboços. Engenheiros iniciantes compararão as dimensões do desenho com os dados de referência.
Leitura complementar: Serviços de usinagem CNC de precisão para dispositivos médicos e soluções completas

