 Deutsch



TL;DR: Fünf medizinisch zugelassene Kunststoffe bedecken fast alles CNC-Bearbeitung Arbeit: PEEK, UHMWPE, POM MT, Polycarbonat und PTFE. Alle fünf erfüllen die Anforderungen der ISO 10993-1:2018 hinsichtlich Biokompatibilität. Keines dieser Materialien ist von Natur aus formstabil – Schnittwärme und Eigenspannungen, nicht die Zertifizierung, entscheiden darüber, ob eine bearbeitete Bohrung ihre Form behält. PEEK lässt sich nach dem Glühen auf ±0,008 mm bearbeiten; UHMWPE, das Steifigkeit zugunsten geringerer Reibung opfert, liegt bei ±0,05 mmDie
Zwei nach ISO 10993 zertifizierte Harze können sich auf derselben Maschine völlig unterschiedlich verhalten. Die Kristallinität bestimmt die Spanbildung, die einzuhaltende Toleranzspanne und welche Sterilisationszyklen überstehen – und ist der Grund dafür, dass ein zertifiziertes Harz dennoch eine Bohrung erzeugen kann, die außerhalb der Toleranz liegt.
Über den Autor dieses Leitfadens
Gloria, eine erfahrene Beraterin für Rapid Prototyping bei LS Manufacturing, verfügt über mehr als 15 Jahre Erfahrung im Maschinenbau für die Bearbeitung medizinischer Polymere. Die Notizen zu Glorias technischen Einblicken beginnen mit DFM (Design for Manufacturability – Teile so konstruieren, dass die Schneideinrichtungen einfach bleiben), ein Thema, das deshalb relevant ist, weil die Konstruktionsgeometrie in einem frühen Stadium festgelegt wird und die Vorrichtung lange vor Beginn des Schneidprozesses bestimmt wird. Folgen Sie Glorias technischen Einblicken auf LinkedIn.Die
ISO 13485:2016 (Qualität medizinischer Geräte mManagementsysteme) Regelt die Kontrolle in der Medizinprodukteherstellung. Jede nachfolgende Aussage lässt sich auf eine genannte Quelle zurückführen – ISO 10993-1:2018, ISO 13485:2016 Abschnitt 7.5.1 oder Maschinenhandbuch (30. Auflage, Bearbeitung von Kunststoffen).
Ein Biokompatibilitätszertifikat wird oft fälschlicherweise auch als Nachweis der Dimensionsstabilität interpretiert. Polymerrohlinge weisen eine geringe Wärmeleitfähigkeit, aber eine hohe Wärmeausdehnung auf, wodurch es aufgrund der durch Reibung entstehenden Wärme zu Rückfederung kommt. Die Dimensionsakzeptanz folgt daraus. ISO 2768-m und die Zeichnungstoleranzbandbreite; das Prüfinstitut, das die Erstmusterprüfung mittels Koordinatenmessmaschine (KMM) durchführt, ist nach ISO/IEC 17025 akkreditiert.
Wichtigste Erkenntnisse
- Biokompatibilität und strukturelle Inaktivität: Polymere, die verwendet werden für medizinische Anwendungen müssen biologische Bewertungskriterien erfüllen. Die Hochdrucksterilisation mit Dampf beurteilt die Fähigkeit der Moleküle, diesem Druck standzuhalten, ohne zu zerbrechen.
- Wärmemanagement: Polymere besitzen nur einen Bruchteil der elektrischen Leitfähigkeit von Metallen, wodurch Reibungswärme an der Schnittstelle zurückbleibt. Die Toleranzbänder müssen so eng bleiben, dass ein Zurückfedern nach dem Lösen des Werkstücks verhindert wird. Mit anderen Worten: Die Temperaturregelung und nicht das Maschinendrehmoment bestimmt den möglichen Bereich.
- Materialauswahl: PEEK (Polyetheretherketon, ein steifer, implantierbarer thermoplastischer Kunststoff) bevorzugt Kriechfestigkeit, UHMWPE (ultrahochmolekulares Polyethylen, ein zähes Polymer in Gleitqualität) Bevorzugt wird geringe Reibung. Oberflächen, die aus beiden Materialien gefräst werden, weisen eine nahezu feine Oberflächengüte auf. Eine Verwechslung zwischen implantierbarer und industrieller Extrusionsqualität führt zu Zertifizierungsproblemen.
- Deformationsschutz: Ungeglühte Rohlinge verformen sich durch kontinuierliches Fräsen aufgrund von Eigenspannungen und verlieren an Planheit. Eine anschließende Homogenisierung nach dem Schruppen gewährleistet die Stabilität der Geometrie vor der Endbearbeitung.
Was ist medizinischer Kunststoff in der Präzisionsbearbeitung?
Medizinische Kunststoffe für die CNC-Bearbeitung Es handelt sich um technische Thermoplaste, die biokompatibel und für den Gewebekontakt zugelassen sind. Präzisionsgefertigte Kunststoffe in medizinischer Qualität unterliegen zwei Normen – ISO 10993-1:2018 für die biologische Bewertung und USP <88> Klasse VI (A Klasse (von Kunststoffen mit Kriterien für systemische und implantationsbedingte Endpunkte) für pharmakologische Tests. Interne Aufzeichnungen aus der Testcharge für medizinische Polymere von LS Manufacturing (Projekt #MED-2026-804, n > 800) geben die routinemäßige Passungstoleranz für geglühtes Stangenmaterial mit ±0,05 mm an. Medizinische Kunststoffe werden für Gehäuse, chirurgische Führungsschablonen und Flüssigkeitsverbinder verwendet. Eine niedrige Glasübergangstemperatur, bezeichnet als Tg (der Punkt, an dem das Polymer zu erweichen beginnt)Dadurch entsteht ein schmaler Spielraum zwischen einem sauberen Schnitt und einer verschmierten Kante – weshalb PEEK mit seiner Glasübergangstemperatur von 143 °C trocken mit Druckluft geschnitten und nicht mit Kühlmittel geflutet wird. Anfänger fragen Was ist medizinischer Kunststoff? Ich stehe vor einer Zertifizierungsfrage.
Drei biologische Endpunkte hinter der Zertifizierung
Drei Endpunkte, die vor dem Gewebekontakt gemäß ISO 10993-1:2018 untersucht wurden, umfassen Zytotoxizität, Sensibilisierung und hEmolyse. Die gleichen drei Endpunkte gelten auch für nicht implantierbare Kunststoffe wie Acryl, weshalb für Acrylteile weiterhin Daten nach ISO 10993-1 erforderlich sind.
- Zytotoxizität misst die Schädigung der Zellen durch auswaschbare Chemikalien; ein Extrakt, der diesen Test nicht besteht, ist klinisch nicht verwendbar.
- Sensibilisierung misst eine allergische Reaktion nach wiederholter Exposition.
- Hämolyse misst die Lyse roter Blutkörperchen – das Aufbrechen der Membranen roter Blutkörperchen – nachdem ein Gerät mit Blut in Kontakt gekommen ist.
Alle drei Endpunkte werden in den Vorschriften für den Lebensmittelkontakt nicht berücksichtigt; ein für Lebensmittel zugelassenes Harz kann kein medizinisches Harz ersetzen.
Wo Hitze das Prozessfenster verschließt
In den Datenblättern sind Schmelzpunkte angegeben, die viel höher als die Glasübergangstemperatur (Tg) liegen, und beim Schneiden oberhalb der Tg wird das Harz eher verschmiert als abgeschert. Leitfaden für CNC-Bearbeitungsmaterialien listet die Werte für Tg und den Schmelzpunkt für jedes Harz auf.
Die Biokompatibilitätszertifizierung wird oft als Dimensionsstabilitätszertifizierung interpretiert. Ersteres Verfahren befasst sich ausschließlich mit biologischen Aspekten, während letzteres auf der Kontrolle von Hitze und Spannung beruht. Glühen Sie den vorbearbeiteten Rohling und messen Sie denselben Bezugspunkt erneut: Ein formstabiler Rohling behält seine Abmessungen während des Glühens bei.
Wichtigste Erkenntnisse aus diesem Abschnitt
- Die Zertifizierung bezieht sich auf die Biologie, nicht auf das Größenmanagement.
- Die Schneidschwellentemperatur Es handelt sich um Tg, nicht um den Schmelzpunkt.
- Die Passformbänder entsprechen den Prozessanforderungen, nicht den Zertifizierungsanforderungen.
Verwandte Suchbegriffe: Was ist medizinischer Kunststoff? / Medizinische Kunststoffe für die CNC-Bearbeitung / Normen für die Bearbeitung medizinischer Kunststoffe
Quellenangabe: Konzeptuelle Klauseln aus ISO 10993-1:2018, „Biologische Beurteilung von Medizinprodukten – Teil 1“.

Welche Arten von medizinischen Kunststoffen eignen sich üblicherweise für die maschinelle Bearbeitung?
Medizinische Kunststoffe für die CNC-Bearbeitung sind die fünf thermoplastischen Sorten, die auf der Grundlage ihrer Kristallinität (der Ordnungsgrad der Molekülstruktur, der Steifigkeit und chemische Beständigkeit bestimmt)Medizinische Kunststoffe für die maschinelle Bearbeitung umfassen PEEK, UHMWPE, POM MT (Polyoxymethylen in medizinischer Qualität, d. h. steifes Acetal)Polycarbonat und PTFE. Die Kriechfestigkeit ermöglicht die Unterscheidung von PEEK und UHMWPE, und üblicherweise in peek vs uhmwpe für Medizinprodukte Vergleiche beschränken sich ausschließlich auf die Steifigkeit. Unzureichender Späneabtransport führt zu lokaler Erweichung, daher eignen sich weiche Kunststoffe eher für Dichtungen als für belastete Passungen.
Die folgende Tabelle vergleicht die fünf Harze anhand von vier Dimensionen: mechanisches Verhalten, erreichbare Toleranzbandbreite, Sterilisations- und Chemikalienbeständigkeit sowie typische klinische Anwendung.
| Harz | Physikalische und mechanische Eigenschaften | Toleranzgrad | Sterilisation und Chemikalienbeständigkeit | Typische klinische Anwendung |
| SPÄHEN | Hohe Zugfestigkeit, hohe Glasübergangstemperatur, selbstschmierend | Präzision ±0,008 mm | Ausgezeichnet; wiederholte Dampfbehandlung und Bestrahlung bei 134 °C. | Implantat-Probehülsen, minimalinvasive Griffe |
| UHMWPE | Extrem niedrige Reibung, hohe Schlagfestigkeit | Routine ±0,05 mm | Gut; Gammasterilisation, mäßige Hitzebeständigkeit | Gelenkersatz-Inlays, Positionierungsblöcke |
| PTFE | Nahezu universelle chemische Beständigkeit, niedrige Dielektrizitätskonstante | Routine ±0,05 mm | Ausgezeichnet; beständig gegen nahezu alle Reinigungsmittel | Dichtungsventilsitze, Katheterverbindungsstücke |
| POM MT | Hohe Steifigkeit, Dimensionsstabilität, vernachlässigbare Wasseraufnahme | Toleranz Schmalband | Mäßig; chemisches Eintauchen, nicht mit heißen Säurelösungen reinigen | Prototypen-Teststücke, Antriebszahnräder |
| Polycarbonat | Hohe Transparenz, hohe Schlagfestigkeit | Normale Toleranz Standardband | Mäßig; Ethylenoxid und Niederfrequenzdampf | Transparente Flüssigkeitskammern, Gehäuse für Diagnoseeinheiten |
Die Toleranzbereiche stellen typische Werte für geglühtes Stangenmaterial aus dem Projekt #MED-2026-804 dar (n > 800); die Bereiche verringern oder erweitern sich mit der Wandstärke und der Steifigkeit der Vorrichtung.
Starre Kunststoffe wie z. B. PEEK und POM MT weisen gute Passtoleranzen auf, während UHMWPE und PTFE als Gleit- und Dichtungsmaterialien gut geeignet sind.
Kristallinitätsunterschiede bei verschiedenen Harzsorten
Die Steifigkeit des Harzes resultiert aus der Ordnung der Molekularstruktur gemäß Groovers Grundlagen der Moderne Fertigung (7. Auflage, 2020). Halbkristallines Harz PEEK CNC-Bearbeitung liefert saubere Späne, während amorphes Harz verschmiert, wenn die durch den Schneidvorgang erzeugte Wärme sich der Glasübergangstemperatur (Tg) nähert.
- Polycarbonat (ein transparentes, amorphes Harz) ermöglicht die Sicht in den Sichtkammern; Acryl ist zwar auch transparent, bricht aber viel leichter.
- PTFE (Polytetrafluorethylen, fluoriertes Harz) ist chemikalienbeständig; UHMWPE gleitet reibungslos und kriecht unter Last nicht.
- Späne aus teilkristallinem Harz bleiben spröde und gewährleisten eine gleichmäßige Spanbelastung für die Endbearbeitung.
Sterilisations- und Belastungsgrenzen
Neulinge im Bereich medizinischer Geräte gehen normalerweise davon aus, dass nach erfolgter Harzzertifizierung alle Sterilisationszyklen für das jeweilige Gerät durchführbar sind. Polycarbonat ist aufgrund von Wasserzersetzung nicht in der Lage, mehrere Dampfsterilisationszyklen bei 134 °C zu überstehen. von CarbonatbindungenLaut Datenblatt des Harzlieferanten (PEEK 450G, Revision 2024), abgeglichen mit dem Polymerkapitel im ASM Handbook Vol. 16 (Bearbeitung), enthalten Harzdatenblätter Informationen zu Sterilisationsmöglichkeiten. Daher prüfen die Beschaffungsteams die Zyklusgrenzen vor der Spezifikation. Materialtabellen für die CNC-Bearbeitung angeben Ausrichten (Niedertemperatur-Gassterilisation) Alternativ kann ein Zertifikat nach USP Klasse VI oder ISO 10993-1:2018 die biologische Sicherheit dokumentieren. Es gibt jedoch keine Auskunft darüber, welche Dampf- oder Strahlungszyklen das Harz übersteht.
Wichtigste Punkte aus diesem Abschnitt
- Die Chipbildung ist eher auf die Kristallinität als auf den Zertifizierungsgrad zurückzuführen.
- PEEK und POM MT sind ideale Wahlmöglichkeiten, UHMWPE und PTFE sorgen für Gleit- und Abdichtungseigenschaften.
- Der Sterilisationszyklus hängt von der chemischen Zusammensetzung des Harzes ab.
Verwandte Suchbegriffe: Arten von medizinischen Kunststoffen für die maschinelle Bearbeitung / PEEK vs. UHMWPE für Medizinprodukte / Grundlagen der Bearbeitbarkeit von medizinischen Polymeren
Quellenangabe: Groover, M. P. (2020). Grundlagen der modernen Fertigung: Materialien, Prozesse und Systeme (7. Aufl.).
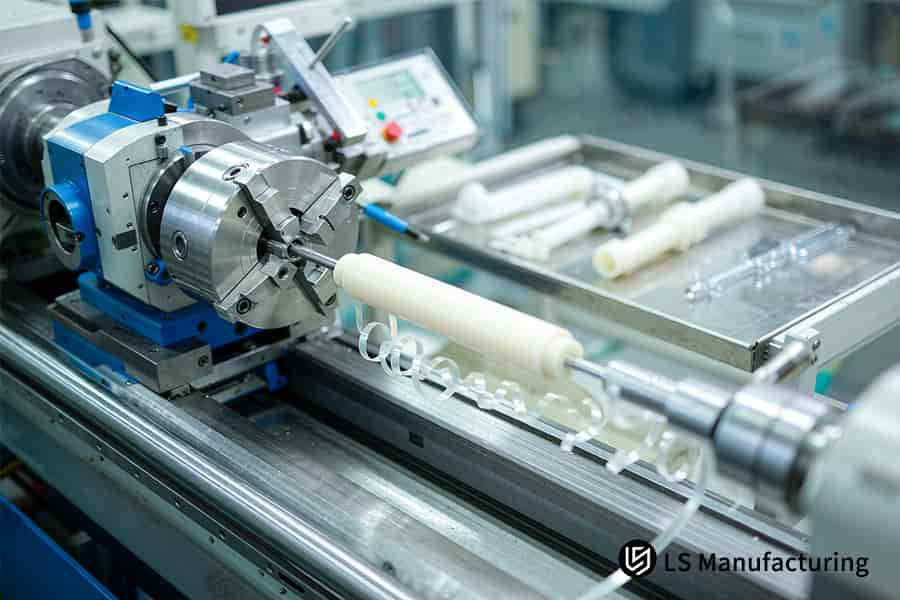
Abbildung 1: CNC-Bearbeitung formt UHMWPE-Stangenmaterial zu Gelenkersatz-Inlays mit einer Toleranz von ±0,05 mm für den orthopädischen Einsatz.
Warum verformen sich medizinische Kunststoffe während der maschinellen Bearbeitung?
Medizinische Kunststoffverformung bei der CNC-Bearbeitung Die Maßabweichung nach dem Entspannen ist auf die thermische Ausdehnung in Kombination mit asymmetrischer Spannungsentlastung zurückzuführen. Die Reibungswärme dehnt den Bearbeitungsbereich aus, während das Werkstück auf dem Maschinentisch fixiert bleibt. Daher entsprechen die Messwerte während des Bearbeitungsprozesses nicht denen im unbelasteten Zustand. Ingenieure fragen sich: Warum verformen sich medizinische Kunststoffe bei der Bearbeitung? Sie müssen Hitze und Spannung gleichzeitig bewältigen. Die Reibungswärme führt dazu, dass die Temperatur des Bereichs nahe an seine Erweichungstemperatur heranreicht, während die Wachstumsrate des Polymers pro Temperaturerhöhungseinheit deutlich höher ist als die von Aluminiumlegierungen. Maschinenbau-Handbuch (30. Auflage, Abschnitt Kunststoffbearbeitung)Die
Abbildung 2 zeigt die Grenzflächentemperatur eines PEEK-Rohlings, wenn die Reibungswärme den Glasübergangspunkt von 143 °C überschreitet, und zeigt die Rückfederung nach dem Entklemmen.
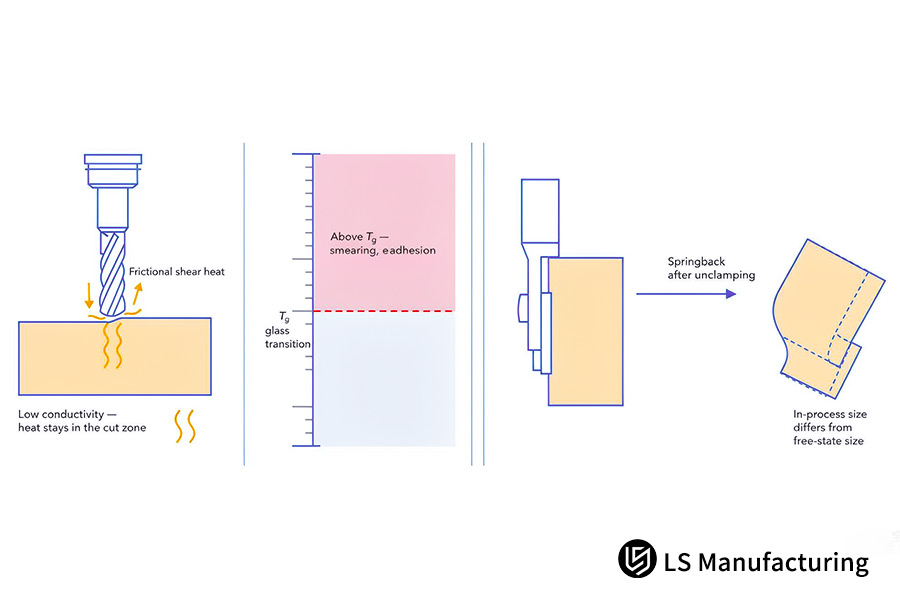
Abbildung 2: Schematische Darstellung der Reibungswärme, die die Tg-Schwelle überschreitet und nach dem Lösen der Klemmung bei der CNC-Bearbeitung von medizinischen Kunststoffen eine Rückfederung verursacht.
Die Temperatur an der Schnittstelle, nicht das Maschinendrehmoment, bestimmt den erreichbaren Bereich – deshalb beginnt die Wärmeregelung am Schnittpunkt und nicht am Prüfstand.
Metallspäne verlieren beim Ablösen Energie; diese Energie verbleibt im Harzrohling, da die Leitfähigkeit des Polymers nur einen Bruchteil der Leitfähigkeit des Metalls beträgt. CTE (Wärmeausdehnungskoeffizient, Ausdehnung pro Grad, der die Rückfederung steuert)wandelt Wärme in Bewegung um. CNC-Dünnwandbearbeitung Am stärksten betroffen ist die Art der Konstruktion, da diese Strukturen nicht über genügend Steifigkeit verfügen, um den entstehenden Spannungen entgegenzuwirken.
Extrudiertes Material ist prozessbedingt bereits vorgespannt, und unregelmäßiges Schneiden zerstört das Gleichgewicht der inneren Spannungen. Beim Glühen wird die Temperatur bei oder knapp über der Glasübergangstemperatur (Tg) gehalten, wodurch die erstarrten Bereiche wieder beweglich werden und sich entspannen können. Anleitungen zu wie man medizinische Kunststoffe maschinell verarbeitetDas Glühen sollte als ein erster Arbeitsschritt betrachtet werden, da ein Auslassen dieses Schrittes zu verzogenen Rohlingen führt, die über die üblichen Standards hinausgehen. ±0,05 mm Reichweite.
Die intuitive Annahme ist, dass eine feste Klemme alles festhält. Die Klemmkräfte speichern elastische Energie, die bei der Freisetzung der gespeicherten Energie die Geometrie stärker verändert als die Schnittkräfte. Häufige Fehler bei der CNC-Kunststoffbearbeitung Phänomene wie Schmelzschmierung und Rückfederung stehen in direktem Zusammenhang mit gespeicherter Energie. Sie können nachweisen, dass die Spannungsentlastung und nicht die Spannkraft die Abweichung verursacht: Messen Sie nach dem Schruppen denselben Bezugspunkt, glühen Sie den Rohling aus und messen Sie ihn anschließend erneut.
CToleranznormen für die NC-Bearbeitung Diese Eigenschaften wurden für Metalle beschrieben, jedoch nicht für Polymere, da die Wärme die Geometrie nach der Messung weiterhin verändert. Die Bohrungstoleranz in Polymerteilen wird durch zwei Variablen bestimmt: die Grenzflächentemperatur und die Freisetzung von Eigenspannungen.
Drei Punkte, die Sie sich merken sollten
- Dehnungsenergie (Wärme) bewirkt eine Größenänderung bei den meisten Polymeren.
- Durch das Glühen zwischen Schruppen und Fertigen werden gespeicherte Spannungen abgebaut.
- Durch das Einklemmen entsteht Dehnungsenergie, die nach dem Loslassen sichtbar wird.
Verwandte Suchbegriffe: Warum sich medizinische Kunststoffe bei der Bearbeitung verformen / Häufige Fehler bei der CNC-Kunststoffbearbeitung / Wie bearbeitet man medizinische Kunststoffe?
Quelle: Maschinenbau-Handbuch (30. Auflage, Kapitel „Bearbeitung von Kunststoffen“).
Wie lassen sich medizinische Kunststoffe ohne Fehlerrisiko bearbeiten?
Fehlerfreie Bearbeitung von medizinischen Kunststoffen ist ein Verfahren der Niedrigtemperaturbearbeitung mit einschneidigen Werkzeugen mit positivem Spanwinkel und ölfreiem Luftstrom. Die positive Spanwinkelgeometrie und der Spanabhebungswinkel bewirken, dass das Harz eher geschert als abgeschabt wird. Die Schnittkraft bleibt gering und wie man medizinische Kunststoffe maschinell verarbeitet Die Vermeidung von Graten beginnt mit der Werkzeugform. Medizinische Kunststoffe für die CNC-Bearbeitung Die Bearbeitung erfolgt mit einer Geschwindigkeit von 60 m/min bis 90 m/min, jeweils für dieselbe Projektcharge (n > 800). Der Vorschub pro Zahn wird im Bereich von … gehalten. 0,05 mm/z bis 0,12 mm/z, wodurch Wirbelspuren beseitigt und Dichtflächen mit einer Oberflächengüte von Ra (arithmetischer Mittelwert der Rauheit der bearbeiteten Oberfläche) 0,4 μm bis Ra 0,8 μm erhalten werden.
Werkzeuggeometrie hinter geringer Schnittkraft
Bei Einschneidern haben die Späne einen breiteren Abtransportweg, und erneut geschnittene Späne erhitzen das Harz wieder. Der Spanwinkel bestimmt, ob ein Fräser schneidet oder schaben kann; ein negativer Spanwinkel führt dazu, dass der Fräser am Harz reibt und dadurch Wärme erzeugt. Toleranznormen für die CNC-Bearbeitung wie zum Beispiel ISO 2768-1:1989 (Allgemeine Toleranzen für lineare Abmessungen) Definition der Metallmessung in CNC-Maschinen.
Drei häufige Fehler und ihre Behebung
CNC-Kunststoffbearbeitung Häufige Defekte lassen sich in drei Kategorien einteilen:
- Grate reißen: Scharfe Einzelnuten mit Spanbelastung größer als 0,05 mm/z Faserziehen verhindern.
- Haftung durch Wärmeerweichung: Ölfreies Druckluftsprühen mit einer Schnittgeschwindigkeit (Vc – die Oberflächengeschwindigkeit des Werkzeugs gegen das Harz) von weniger als 90 m/miN hält die Ränder kalt.
- Klemmkriechen: Breitere, weiche Klemmen verteilen die Last und verhindern ein seitliches Auslaufen des Harzes.
Kühlweg und ein häufiger Irrtum
Ölfreie Luft transportiert Wärme und entfernt Späne.Während Emulsionskühlmittel das Risiko von Rückständen in Polymerporen bergen. In Diskussionen über wie die CNC-Bearbeitung funktioniertDie Verwendung von Kühlmittel wird als Option dargestellt.
Eine niedrigere Spindeldrehzahl vermittelt den Eindruck eines kühleren Schnitts. Das ist jedoch ein Irrtum: Bei niedriger Spindeldrehzahl und geringem Vorschub reibt die Schneide mehr, als sie schneidet. Ein kontrollierter Testschnitt in der Werkstatt mit POM MT wurde bei drei verschiedenen Vorschubgeschwindigkeiten durchgeführt. 0,05, 0,08 und 0,12 mm/z Bei konstanter Spindeldrehzahl sank die Gratbildungshöhe von 0,18 mm auf 0,06 mm, als der Vorschub erhöht wurde.
Punkte, die es wert sind, behalten zu werden
- Die Form des Werkzeugs bestimmt die Schnittkraft, während ölfreie Luft die Schnitttemperatur bestimmt.
- Harz in halbkristalliner Form eignet sich gut für Niedrigtemperaturschneiden, während extrudiertes, nicht getempertes Harz dies nicht tut.
Verwandte Suchbegriffe: Parameter für das Schneiden medizinischer Kunststoffe / Gratkontrolle beim Polymerfräsen / Wärmegrenzwerte bei der CNC-Bearbeitung von Harz
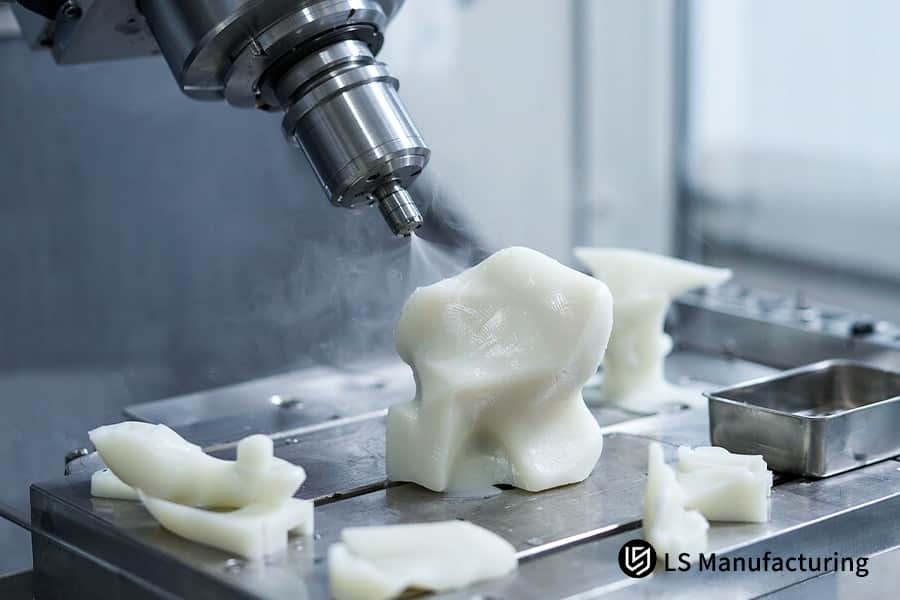
Abbildung 3: Eine CNC-Bearbeitungsspindel bearbeitet eine medizinische Polymer-Testhülse, die eine feine Oberfläche für die Verwendung mit Implantaten aufweist.
Welche Bearbeitungsnormen gelten für Teile in medizinischer Qualität?
Standards für die Bearbeitung medizinischer Kunststoffe Es wird eine kontrollierte Fertigungskette auf Basis des Fertigungsprozesses nach ISO 13485:2016 und der allgemeinen Toleranzen nach ISO 2768-m gebildet. ISO 13485:2016 regelt die Kontrolle des Fertigungsprozesses in Abschnitt 7.5.1, und ISO 2768-m, die mittleren allgemeinen Toleranzen der ISO 2768-1:1989, bildet den Rahmen für die Maßhaltigkeit. Ölfreie Druckluft und deionisiertes Wasser ersetzen Kühlschmierstoffe. Emulgierte Öle können Vernetzungen in der Kunststoffmatrix bilden und dadurch widerstandsfähiger gegen Korrosion werden.Bedeutung. Die Neulinge im Bereich medizinischer Geräte, die wissen wollen Was ist medizinischer Kunststoff? Es sollte ein etabliertes Verfahren angewendet werden, nicht nur ein einzelnes Zertifikat. Toleranzbereiche auf Polymerzeichnungen sollten daher den Glühschritt und nicht nur den numerischen Grenzwert angeben.
ISO 13485 medizinische CNC-Bearbeitung Zellen halten Polymerbestände von Metallleitungen getrennt, da Harze Flüssigkeiten schneller absorbieren als Metalle. Arten von medizinischen Kunststoffen für die maschinelle Bearbeitung Eine gemeinsame Werkstattregel: dedizierte Werkzeuge, dedizierte Spanabfuhr und kühlmittelfreie Bearbeitung.
- Kühlsystem: Zur Verwendung von Emulsionen wird ölfreie Druckluft oder zertifiziertes deionisiertes Wasser eingesetzt, da sich Rückstände nicht gut abspülen lassen.
- Maschinenreinheit: Spezielle Polymerzellen verhindern, dass Metallpartikel in weiche Kunststoffteile eindringen.
- Passformprüfung: Durch die Verwendung von Messgeräten und Koordinatenmessgeräten wird die mechanische Passung sichergestellt, während Dokumente zur Harzreinheit toxikologische Daten enthalten.
Anfänger denken, dass wenn ISO 13485-Zertifizierung Löst die Prozesskontrollen, deckt ein Zertifikat auch die Toxikologie von Langzeitimplantaten ab. Qualitätsaudits steuern den ProzessDie Toxikologie hängt jedoch von der Reinheit des im Voraus bereitgestellten Harzmaterials ab, die anhand der Bearbeitungsdokumente nicht nachgewiesen werden kann. Das Einkaufspersonal könnte die Trennung leicht überprüfen, indem es die Chargennummer des Harzes mit dem Bearbeitungsbeleg vergleicht. CNC-Bearbeitung DFM-Regeln Die Reinheitsdokumentation ist als Zeichnungsfreigabe anzugeben. Anders ausgedrückt: Ein Zertifikat steuert den Prozess, während die Rohmaterialdokumentation die biologischen Prozesse steuert.
Was man mitnehmen sollte
- ISO 13485:2016 regelt die Produktionskontrolle; ISO 2768-m reguliert unbestimmte Größen.
- Flüssigkeitsloses Schneiden spart Harz; spezialisierte Zellen erhalten Oberflächen.
- Die Toxikologie basiert auf Rohmaterialdaten, nicht auf Zertifizierungen für die maschinelle Bearbeitung.
Verwandte Suchbegriffe: Normen für die Bearbeitung medizinischer Kunststoffe / Konformitätsregeln für die CNC-Bearbeitung in der Medizintechnik / Anforderungen an die Reinheit beim Polymerschneiden
Quellenangabe: Abschnitt 7.5.1 der ISO 13485:2016 „Medizinprodukte – Qualitätsmanagementsysteme“.
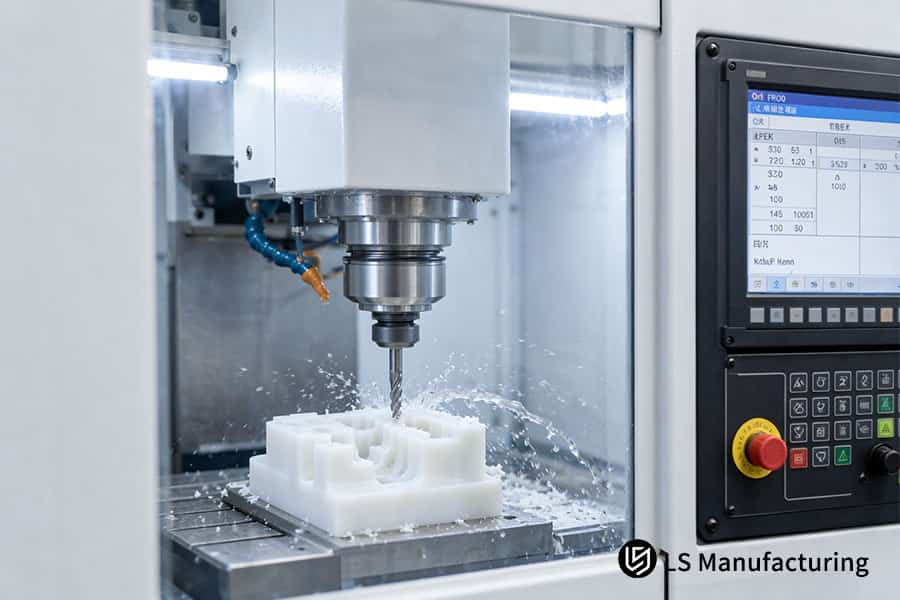
Abbildung 4: CNC-Bearbeitung schneidet einen PEEK-Rohling für chirurgische Führungsschablonen und entfernt Späne für die orthopädische Anprobe.
Wie PEEK-Polymer in der Praxis funktioniert: Ein Beispiel für eine chirurgische Positionierungshilfe von LS Manufacturing
Die CNC-Bearbeitung von PEEK ist ein Glühverfahren, das die Passgenauigkeit der chirurgischen Führungsbohrungen auf ±0,008 mm begrenzt. Ein Team für chirurgische Instrumente forderte minimalinvasive Knieosteotomie-Positionierungsschablonen aus medizinischem PEEK-Stangenmaterial. Orthopädische Anwendungen dieser Art verwenden Polymerschablonen mit Positionierungsbohrungen, die Führungsstifte spielfrei aufnehmen. Die Dichtflächen wiesen eine Oberflächenrauheit von Ra 0,4–0,8 μm auf, den für eine Dichtfläche erforderlichen Bereich; die Maßtoleranz war separat mit ±0,008 mm definiert.
Anwendungsszenario
Minimalinvasive Knieoperationen stellen hohe Anforderungen an Osteotomie-Führungsschienen aus PEEK-Rohlingen. Die Bohrungsdurchmesser müssen Führungsstifte ohne Spiel aufnehmen können; die in den Zeichnungen geforderten Toleranzen entsprechen Präzisionspassungen. Anfänger fragen häufig nach den Gründen dafür, warum sich Polymerrohlinge nach dem Schneiden verformen.
Prinzip in der Praxis
Die Homogenisierungsglühung bei 160 °C liegt oberhalb der Glasübergangstemperatur von PEEK und gewährleistet so eine ausreichende Beweglichkeit der gefrorenen Teile vor der Weiterverarbeitung. Die Bearbeitungsdatentabelle von LS Manufacturing für teilkristalline Kunststoffe gibt die Haltezeiten in Abhängigkeit von der Wandstärke an. LZu niedrige Einweichtemperaturen führen zu Spannungsblockaden, die nach dem Entnehmen aus der Klemme eine Verformung der Rohlinge verursachen.
Gemessene Ergebnisse
Ungeregelte Erstläufe überschritten den üblichen Bereich von ±0,05 mm; geglühte Teile behielten ihre Abmessungen. Der Ausschuss bei der ersten ungeglühten Charge betrug 16 %; nach dem Glühen zwischen Schruppen und Fertigen sank er auf 4 %. Wichtigste Erkenntnis: Die Bohrungstoleranz in PEEK wird durch den Abbau von Eigenspannungen bestimmt, nicht durch die Positioniergenauigkeit der Maschine. Jede Spezifikation, die eine Toleranz angibt, ohne den Glühprozess zu benennen, ist unvollständig.
Ohne Glühen kam es zu Rückfederung und die Bohrungen überschritten den Bereich von ±0,05 mm.
Datenquelle: LS Manufacturing 2025–2026 medizinisches minimalinvasives Testprotokoll (Projekt #MED-2026-804, Stichprobengröße >800).

Häufig gestellte Fragen
1. Worin besteht der Hauptunterschied zwischen PEEK und UHMWPE beim CNC-Schneiden?
ISO 10993-1:2018-zertifizierte Implantatkunststoffe für PEEK und UHMWPE, dennoch zerbrechen PEEK-Chips und UHMWPE-Chips verformen sich. Bei ein und demselben Projekt (Anzahl der Proben > 800) kann die Toleranz von PEEK innerhalb von ±0,008 mm liegen, während UHMWPE nahe bei ±0,05 mm liegt. Infolgedessen wählen Nachwuchsingenieure ihre Harze eher nach der Steifigkeit der Bauteile aus, als davon auszugehen, dass ein ISO-zertifiziertes Polymer ähnliche Eigenschaften aufweist.
2. Warum wird bei der Bearbeitung von medizinischen Kunststoffen häufig auf flüssige Kühlmittel verzichtet?
Emulsionskühlmittel ist ein Metallbearbeitungsmedium, bei dem die Ölphase in die Metallflüssigkeit eindringt. freies Volumen (Lücken zwischen den Molekülen der Polymerketten)Abschnitt 7.5.1 der ISO 13485:2016 regelt die Reinraumkontrolle. LS Manufacturing verwendet ölfreie Druckluft im gleichen Drehzahlbereich. Qualitätsprüfer sichten Kühlmittelberichte vor biologischen Tests, da Rückstände visuell nicht erkennbar sind.
3. Können CNC-gefräste Kunststoffe Metallimplantate vollständig ersetzen?
PEEK besitzt eine vergleichbare Steifigkeit wie kortikaler Knochen, Titanlegierungen weisen jedoch laut [Referenz einfügen] eine überlegene Dauerfestigkeit unter zyklischer Belastung auf. ASM-Handbuch Band 2 (Informationen über Nichteisenlegierungen)Bei der Bewertung von Konstruktionsplänen vergleichen die Gutachter die Risikoklasse des betreffenden Medizinprodukts und die zyklische Belastung, bevor sie ein Polymer auswählen; einfacher ausgedrückt: Der Lastfall bestimmt die Materialart.
4. Was ist der wichtigste Faktor zur Vermeidung plastischer Verformung dünnwandiger Bauteile?
Spannungsarmglühen bedeutet, dass extrudiertes Material bei oder knapp über der Glasübergangstemperatur (Tg) gehalten wird. LS Manufacturing erhitzt seine Zuschnitte auf 160 °C anschließend erfolgt die Bearbeitung der dünnen Wand mittels symmetrischer, flacher Durchgänge mit ölfreier Druckluft. Die Standarderklärung von wie die CNC-Bearbeitung funktioniert Das Glühen wird nicht erwähnt. Abschnitt 7.5.1 der ISO 13485:2016 fordert die Überprüfung von Haltezyklen, daher ist diese Auslassung von Bedeutung.
Zusammenfassung
Bei der Bearbeitung medizinischer Polymere muss die biologische Unversehrtheit des Implantats mit der Passgenauigkeit in Einklang gebracht werden, was unterschiedliche Kontrollmechanismen erfordert. Die thermischen Eigenschaften des Harzes und optimale Schnittparameter bestimmen den möglichen Größenbereich, während das Tempern darüber entscheidet, ob ein Rohling nach dem Entformen die vorgegebenen Abmessungen beibehält. Vereinfacht ausgedrückt: Anfänger im Ingenieurwesen bestimmen, wo Polymere für die Fertigung geeignet sind und wo stattdessen Metalle oder Formteile verwendet werden sollten.
Einblicke in die Bearbeitung medizinischer Polymere
Prozessbezogene Anfragen zu Zuführungsfenstern, Mindestwandstärken und Verformungen unter Sterilisationsbedingungen können über drei Ansprechpartner gestellt werden. Daten zu medizinischen Polymeren finden Sie in der Wissensdatenbank von LS Manufacturing unter [Link einfügen]. https://lsrpf.com/während E-Mail info@lsrpf.com und Telefon +86 185 6675 9667 Sie dienen der Überprüfung von Skizzen. Anfänger im Ingenieurwesen vergleichen die Maße aus der Zeichnung mit den Referenzdaten.
Weiterführende Literatur: Präzisionsmedizinische CNC-Bearbeitung – Dienstleistungen und Gerätelösungen

