 Español



TL;DR: Cinco plásticos de grado médico cubren casi todos Mecanizado CNC trabajo: PEEK, UHMWPE, POM MT, policarbonato y PTFE. Los cinco cumplen con la biocompatibilidad ISO 10993-1:2018, y ninguno de ellos es dimensionalmente estable por defecto; el calor de corte y la tensión residual, no la certificación, deciden si un orificio mecanizado mantiene su banda. El PEEK se mecaniza a ±0,008 mm una vez recocido; el UHMWPE, que intercambia rigidez por baja fricción, se encuentra en ±0,05 mm.
Dos resinas con certificación ISO 10993 pueden comportarse de forma completamente distinta en la misma máquina. La cristalinidad determina la formación de virutas, el margen de tolerancia que se puede mantener y qué ciclos de esterilización resisten; y es la razón por la que una resina certificada aún puede producir un orificio que se desvíe del margen.
Acerca del autor de esta guía
Gloria, consultora experimentada en prototipado rápido en LS Manufacturing, cuenta con más de 15 años de experiencia en ingeniería mecánica para el mecanizado de polímeros médicos. Las notas para las Perspectivas de Ingeniería de Gloria comienzan con DFM (diseño para la fabricación: diseñar piezas de manera que las configuraciones de corte sean sencillas), un tema relevante ya que la geometría del diseño se determina en una etapa temprana y define la fijación mucho antes de que comience el proceso de corte. Sigue las ideas de ingeniería de Gloria en LinkedIn..
ISO 13485:2016 (calidad de dispositivos médicos msistemas de gestión) Dirige el control de la fabricación de dispositivos médicos. Cada afirmación a continuación se remonta a una fuente específica: ISO 10993-1:2018, ISO 13485:2016 cláusula 7.5.1 o Machinery's Handbook (30.ª ed., Mecanizado de plásticos).
Un certificado de biocompatibilidad a menudo se interpreta como si también cubriera la estabilidad dimensional. No es así. Las piezas de polímero tienen una baja conductividad pero una alta expansión; por lo tanto, debido al calor generado por la fricción, se produce una recuperación elástica. La aceptación dimensional es posterior ISO 2768-m y la banda de tolerancia del dibujo; el laboratorio de ensayos que realiza la verificación de la primera pieza con la máquina de medición por coordenadas (CMM) cuenta con la acreditación ISO/IEC 17025.
Conclusiones clave
- Biocompatibilidad e inactividad estructural: Polímeros utilizados para aplicaciones médicas Deben cumplir con los criterios de evaluación biológica. La esterilización a alta presión mediante vapor evalúa la capacidad de las moléculas para soportar dicha presión sin romperse.
- Gestión térmica: Los polímeros tienen una conductividad eléctrica mucho menor que la de los metales, lo que provoca que el calor de fricción se retenga en el punto de corte. Las bandas de tolerancia deben permanecer lo suficientemente ajustadas para evitar que la pieza se deforme una vez que se suelte la abrazadera. En otras palabras, el control térmico, y no el par motor, determina el rango posible.
- Selección de materiales: PEEK (polieteretercetona, un termoplástico rígido implantable) prefiere la resistencia a la fluencia, mientras que UHMWPE (polietileno de ultra alto peso molecular, un polímero resistente de grado deslizante) Prefiere baja fricción. Las superficies mecanizadas a partir de cualquiera de los dos materiales presentan un acabado casi fino. La confusión entre el grado implantable y el grado de extrusión industrial genera problemas de certificación.
- Defensa contra la deformación: Las piezas en bruto sin recocido se deforman debido a las tensiones residuales durante el fresado continuo y pierden planitud. Una homogeneización posterior al desbaste garantiza la estabilidad geométrica antes del acabado.
¿Qué es el plástico de grado médico en el mecanizado de precisión?
Plásticos de grado médico para mecanizado CNC son termoplásticos de ingeniería, biocompatibles y aprobados para el contacto con tejidos. Los plásticos de grado médico mecanizados con precisión se basan en dos nombres: ISO 10993-1:2018 para evaluación biológica y USP <88> Clase VI (a clase de plásticos con criterios para los resultados tanto sistémicos como de implantación) para pruebas farmacológicas. Los registros internos del lote de prueba de polímero médico de LS Manufacturing (Proyecto n.° MED-2026-804, n > 800) establecen la banda de ajuste rutinaria para barras recocidas en ±0,05 mm. El plástico de grado médico se utiliza para carcasas, guías quirúrgicas y conectores de fluidos. Una temperatura de transición vítrea baja, denotada como Tg (el punto en el que el polímero comienza a ablandarse)deja una estrecha ventana entre un corte limpio y un borde manchado, razón por la cual el PEEK, con su Tg de 143 °C, se corta en seco con un chorro de aire en lugar de inundarlo con refrigerante. Los principiantes preguntan ¿Qué es el plástico de grado médico? afrontar una pregunta de certificación.
Tres criterios biológicos que respaldan la certificación.
Tres puntos finales examinados a través de la norma ISO 10993-1:2018 antes del contacto con el tejido incluyen: citotoxicidad, sensibilización y hemólisis. Los mismos tres parámetros se aplican a una resina no implantable como el acrílico, razón por la cual una pieza de acrílico aún necesita datos ISO 10993-1.
- Citotoxicidad Esta prueba mide el daño que sufren las células por sustancias químicas lixiviables; un extracto que no supera esta prueba no es clínicamente utilizable.
- Sensibilización Mide una reacción alérgica tras una exposición repetida.
- La hemólisis mide la lisis de los glóbulos rojos —la ruptura de las membranas de los glóbulos rojos— después de que un dispositivo entra en contacto con la sangre.
En la normativa sobre contacto con alimentos, no se tienen en cuenta los tres criterios de evaluación; una resina apta para uso alimentario no puede sustituir a una resina de uso médico.
Donde el calor cierra la ventana de proceso
Las hojas de datos indican puntos de fusión mucho más altos que la Tg, y cuando la herramienta de corte funciona por encima de la Tg, en lugar de cortar la resina, la difumina. Guía de materiales para mecanizado CNC En la tabla se muestran los valores de Tg y el punto de fusión de cada resina.
La certificación de biocompatibilidad se suele interpretar como la certificación de estabilidad dimensional. – El primero se centra exclusivamente en la biología, mientras que el segundo se basa en el control del calor y la tensión. Recocine la pieza en bruto y vuelva a medir el mismo dato: una pieza en bruto dimensionalmente estable conserva su tamaño durante el remojo.
Conclusiones de esta sección
- La certificación se aplica a la biología, no a la gestión del tamaño.
- La temperatura umbral de corte es Tg, no punto de fusión.
- Las pulseras de ajuste cumplen con los requisitos del proceso, no con la certificación.
Palabras clave relacionadas: ¿Qué es el plástico de grado médico? / Plásticos de grado médico para mecanizado CNC / Normas de mecanizado de plásticos médicos
Referencia de la fuente: Cláusulas conceptuales de la norma ISO 10993-1:2018, "Evaluación biológica de dispositivos médicos - Parte 1".

¿Cuáles son los tipos comunes de plásticos médicos que se pueden mecanizar?
Plásticos médicos para mecanizado CNC son los cinco grados de termoplásticos que han sido certificados en función de su cristalinidad (el grado de ordenamiento de la estructura molecular que define la rigidez y la resistencia química)Los plásticos médicos para mecanizado incluyen: PEEK, UHMWPE, POM MT (polioximetileno de grado médico, es decir, acetal rígido), policarbonato y PTFE. La resistencia a la fluencia permite diferenciar el PEEK del UHMWPE, y generalmente en Peek vs UHMWPE para dispositivos médicos Las comparaciones se limitan únicamente a la rigidez. Una evacuación inadecuada de las virutas provoca un ablandamiento localizado; por lo tanto, los plásticos blandos son más adecuados para juntas que para ajustes sometidos a carga.
La tabla que figura a continuación compara las cinco resinas en cuatro dimensiones: comportamiento mecánico, margen de tolerancia alcanzable, esterilización y resistencia química, y uso clínico típico.
| Resina | Atributos físicos y mecánicos | Grado de tolerancia | Esterilización y resistencia química | Uso clínico típico |
| OJEADA | Alta resistencia a la tracción, alta Tg, autolubricante. | Precisión ±0,008 mm | Excelente; vapor y radiación repetidos a 134 °C. | Fundas de prueba para implantes, mangos mínimamente invasivos |
| UHMWPE | Fricción ultrabaja, alta resistencia al impacto. | Rutina ±0,05 mm | Bueno; esterilización por rayos gamma, resistencia moderada al calor. | Revestimientos para reemplazo de articulaciones, bloques de posicionamiento |
| PTFE | Resistencia química casi universal, baja constante dieléctrica | Rutina ±0,05 mm | Excelente; resistente a casi todos los productos de limpieza. | Juntas de válvulas, asientos, juntas de conexión de catéteres |
| POM MT | Alta rigidez, estabilidad dimensional, absorción de agua insignificante. | Tolerancia de banda estrecha | Moderado; inmersión química, no limpiar con soluciones ácidas calientes. | Piezas de prueba prototipo, engranajes de transmisión |
| Policarbonato | Alta transparencia, alta resistencia al impacto | Tolerancia regular Banda estándar | Moderado; EtO y vapor de baja frecuencia | Cámaras de fluidos transparentes, carcasas de unidades de diagnóstico |
Las bandas de tolerancia son valores típicos para barras recocidas del proyecto n.° MED-2026-804 (n > 800); las bandas se estrechan o se ensanchan con el espesor de la pared y la rigidez del accesorio.
Plásticos rígidos como PEEK y POM MT Presentan buenas tolerancias de ajuste, mientras que el UHMWPE y el PTFE funcionan bien como materiales deslizantes y de sellado.
Diferencias de cristalinidad entre los distintos grados de resina
La rigidez de la resina resulta del ordenamiento de la estructura molecular según los Fundamentos de Groover. Fabricación moderna (7.ª edición, 2020)Resina semicristalina Mecanizado CNC de PEEK Produce virutas limpias, mientras que la resina amorfa se emborronará si el calor generado por la acción de corte se acerca a la Tg.
- Policarbonato (una resina amorfa transparente) Proporciona visibilidad en las cámaras de observación; el acrílico también es transparente, pero se rompe con mucha más facilidad.
- PTFE (politetrafluoroetileno, resina fluorada) Es resistente a los productos químicos; el UHMWPE se desliza suavemente y no se deforma bajo carga.
- Las virutas fabricadas con resina semicristalina seguirán siendo frágiles y mantendrán una carga de virutas constante para el mecanizado final.
Esterilización y límites de carga
Los usuarios novatos de dispositivos médicos suelen creer que, una vez obtenida la certificación de la resina, todos los ciclos de esterilización se vuelven viables para ella. El policarbonato no resiste múltiples ciclos de esterilización con vapor a 134 °C debido a la degradación por agua. de enlaces carbonatoSegún la ficha técnica del proveedor de resina (grado PEEK 450G, revisión 2024), contrastada con el capítulo de polímeros del Manual ASM, vol. 16 (Mecanizado), las fichas técnicas de las resinas incluyen información sobre su capacidad de esterilización, por lo que los equipos de compras verifican las limitaciones del ciclo antes de la especificación. Tablas de materiales para mecanizado CNC indicar Póngase en fila (esterilización gaseosa a baja temperatura) Como opción alternativa, un certificado USP Clase VI o ISO 10993-1:2018 documenta la seguridad biológica. No indica a qué ciclos de vapor o radiación resiste la resina.
Puntos clave de esta sección
- La formación de virutas es resultado de la cristalinidad, más que de la calidad del certificado.
- PEEK y POM MT son opciones ideales, mientras que UHMWPE y PTFE Proporcionan deslizamiento y sellado.
- El ciclo de esterilización depende de la composición química de la resina.
Palabras clave relacionadas: tipos de plásticos médicos para mecanizado / PEEK vs UHMWPE para dispositivos médicos / fundamentos de la maquinabilidad de polímeros médicos
Cita de la fuente: Groover, M. P. (2020). Fundamentos de la fabricación moderna: materiales, procesos y sistemas (7.ª ed.).
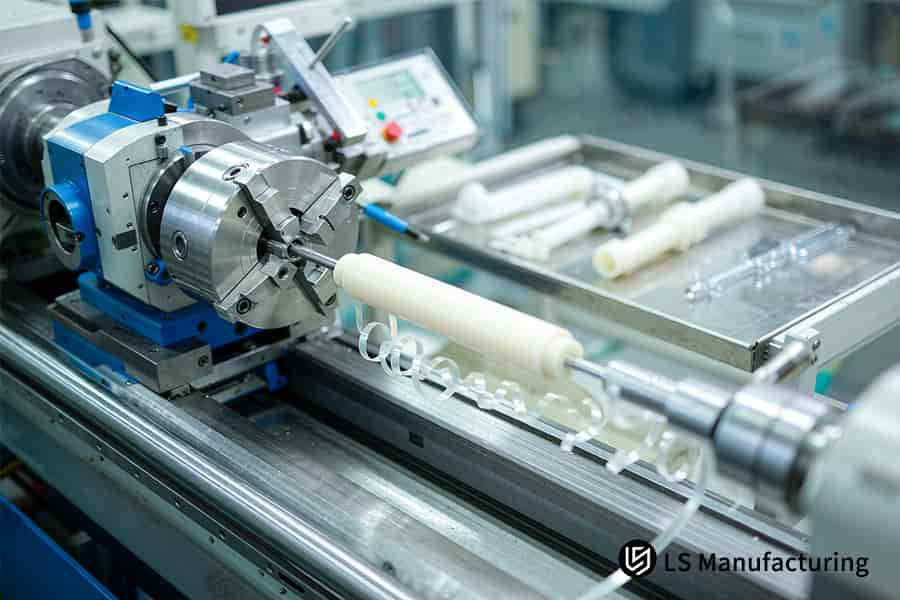
Figura 1: El mecanizado CNC da forma a varillas de UHMWPE para convertirlas en revestimientos de reemplazo articular con una tolerancia de ±0,05 mm para uso ortopédico.
¿Por qué se deforman los plásticos médicos durante los procesos de mecanizado?
Deformación plástica médica en el mecanizado CNC es la aparición de una deriva dimensional tras la liberación de la sujeción debido al fenómeno de expansión térmica en combinación con un alivio de tensión asimétrico. El calor de fricción expande el área que se está mecanizando mientras la pieza permanece fija en la mesa de la máquina, lo que significa que la medición durante el proceso no es la misma que en estado libre. Los ingenieros preguntan ¿Por qué se deforman los plásticos médicos durante el mecanizado? debe manejar el calor y el estrés simultáneamente. El calor de la fricción por cizallamiento acerca la temperatura del área a su temperatura de reblandecimiento, mientras que la tasa de crecimiento del polímero por unidad de aumento de temperatura es mucho mayor que la de la aleación de aluminio, según el Manual de Maquinaria (30.ª edición, sección Mecanizado de Plásticos).
La figura 2 muestra la temperatura de la interfaz de una pieza en bruto de PEEK a medida que el calor de cizallamiento por fricción cruza el punto de transición vítrea de 143 °C, y muestra la recuperación elástica que sigue a la liberación de la sujeción.
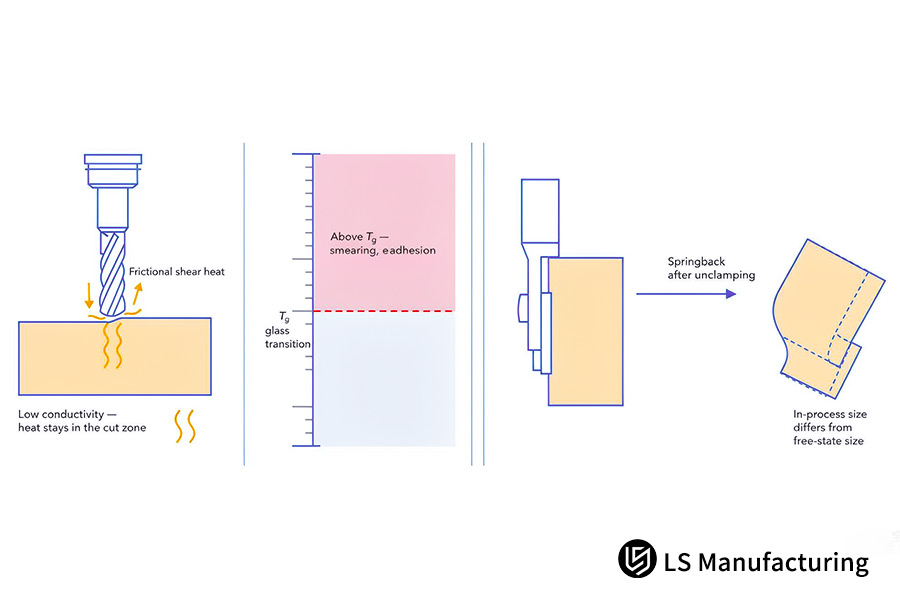
Figura 2: Esquema del calor de cizallamiento por fricción que cruza el umbral Tg y provoca el efecto de recuperación elástica después de soltar la sujeción en el mecanizado CNC de plásticos médicos.
La temperatura de la interfaz, y no el par de la máquina, determina el rango alcanzable; por eso, el control del calor comienza en el corte y no en el banco de inspección.
Las virutas metálicas pierden energía al desprenderse; esta energía permanece dentro de la resina porque la conductividad del polímero es solo una fracción de la conductividad del metal. CTE (coeficiente de dilatación térmica, expansión por grado que controla la recuperación elástica)transforma el calor en movimiento. Mecanizado CNC de paredes delgadas Es el sector más afectado por este problema porque estas estructuras no tienen la rigidez suficiente para contrarrestar la tensión que se libera.
El material extruido se produce sometido a tensiones derivadas del propio proceso, y el corte irregular destruye el equilibrio de las tensiones internas. El recocido es un procedimiento de mantenimiento a una temperatura igual o ligeramente superior a Tg, cuando los segmentos congelados adquieren movilidad para relajarse. Guías sobre cómo mecanizar plásticos médicosTratar el recocido como un paso inicial, y omitirlo da como resultado piezas en bruto deformadas más allá del estándar. ±0,05 mm rango.
La suposición intuitiva es que una abrazadera apretada mantiene todo inmóvil. Las fuerzas de sujeción almacenan energía elástica, lo que provoca que la geometría cambie más cuando se libera la energía almacenada que cuando se producen las fuerzas de corte. Defectos comunes en el mecanizado CNC de plásticos Fenómenos como la deformación por fusión y la recuperación elástica están directamente relacionados con la energía almacenada. Puede comprobar que la deriva se debe al alivio de tensiones, no a la fuerza de sujeción: mida el mismo punto de referencia después del desbaste, recoza la pieza en bruto y vuelva a medirlo.
doNormas de tolerancia para mecanizado CNC Se han descrito para metales, pero no para polímeros, ya que el calor sigue modificando la geometría después de la medición. La tolerancia del orificio en las piezas de polímero viene determinada por dos variables: la temperatura de la interfaz y la liberación de tensiones residuales.
Tres puntos para recordar
- Energía de deformación (calor) genera un cambio de tamaño en la mayoría de los polímeros.
- El recocido entre el desbaste y el acabado elimina las tensiones acumuladas.
- La sujeción genera energía de tensión, que aparece tras la liberación.
Palabras clave relacionadas: por qué se deforman los plásticos médicos durante el mecanizado / defectos comunes en el mecanizado CNC de plásticos / cómo mecanizar plásticos médicos
Fuente: Manual de Maquinaria (30.ª edición, capítulo sobre mecanizado de plásticos).
¿Cómo mecanizar plásticos médicos sin riesgo de defectos?
Mecanizado de plásticos médicos sin defectos es un proceso de mecanizado de baja temperatura con herramientas de una sola ranura de ataque positivo y flujo de aire sin aceite. La geometría de ataque positivo y un ángulo de gancho de elevación de viruta hacen que la resina se corte en lugar de rasparse. La fuerza de corte se mantiene baja y cómo mecanizar plásticos médicos La eliminación de rebabas comienza con la forma de la herramienta. Plásticos de grado médico para mecanizado CNC se mecanizan a una velocidad de entre 60 m/min y 90 m/min, según el mismo lote del proyecto (n>800). El avance por diente se mantiene en el rango de 0,05 mm/z a 0,12 mm/z, eliminando las marcas de remolino y dejando las superficies de sellado con un acabado superficial de Ra (rugosidad media aritmética de la superficie mecanizada) de 0,4 μm a Ra 0,8 μm.
Geometría de la herramienta que explica la baja fuerza de corte
En las herramientas de una sola ranura, las virutas tienen una vía de evacuación más amplia, y las virutas reutilizadas recalientan la resina. El ángulo de ataque determina si la fresa corta o raspa, y un ángulo de ataque negativo provoca que la fresa roce con la resina, generando calor. Normas de tolerancia para el mecanizado CNC como ISO 2768-1:1989 (tolerancias generales para dimensiones lineales) Definir la medición de metales en máquinas CNC.
Tres defectos comunes y sus soluciones
Mecanizado de plástico CNC Los defectos comunes se dividen en tres categorías:
- Desgarro de rebabas: Ranuras simples afiladas con cargas de viruta mayores que 0,05 mm/z evitar que se tire de la fibra.
- Adherencia al ablandamiento por calor: Pulverización de aire sin aceite con Vc (velocidad de corte: velocidad superficial de la herramienta contra la resina) inferior a 90 m/minorte Mantiene los bordes fríos.
- Deslizamiento de la abrazadera: Las abrazaderas blandas más anchas distribuyen la carga y evitan el flujo lateral de la resina.
Ruta de enfriamiento y un error de interpretación común
El aire libre de aceite transporta el calor y elimina las virutas., mientras que el refrigerante de emulsión conlleva el riesgo de dejar residuos en los poros del polímero. En las discusiones sobre Cómo funciona el mecanizado CNCEl uso de refrigerante se presenta como una opción.
Una velocidad de husillo más baja da la sensación de un corte más frío. No es así: a baja velocidad de husillo con un avance ligero, el borde roza más de lo que corta. Una prueba controlada en taller cortó POM MT a tres velocidades de avance: 0,05, 0,08 y 0,12 mm/z — manteniendo la velocidad del husillo constante manteniendo la velocidad del husillo constante. La altura de la rebaba disminuyó de 0,18 mm a 0,06 mm a medida que aumentaba el avance.
Puntos que vale la pena conservar
- La forma de la herramienta determina la fuerza de corte, mientras que el aire libre de aceite determina la temperatura de corte.
- La resina en forma semicristalina funciona bien para corte a baja temperatura, mientras que la resina extruida que no ha sido recocida no lo hará.
Palabras clave relacionadas: parámetros de corte de plástico médico / control de rebabas en fresado de polímeros / límites de calor en mecanizado CNC de resina
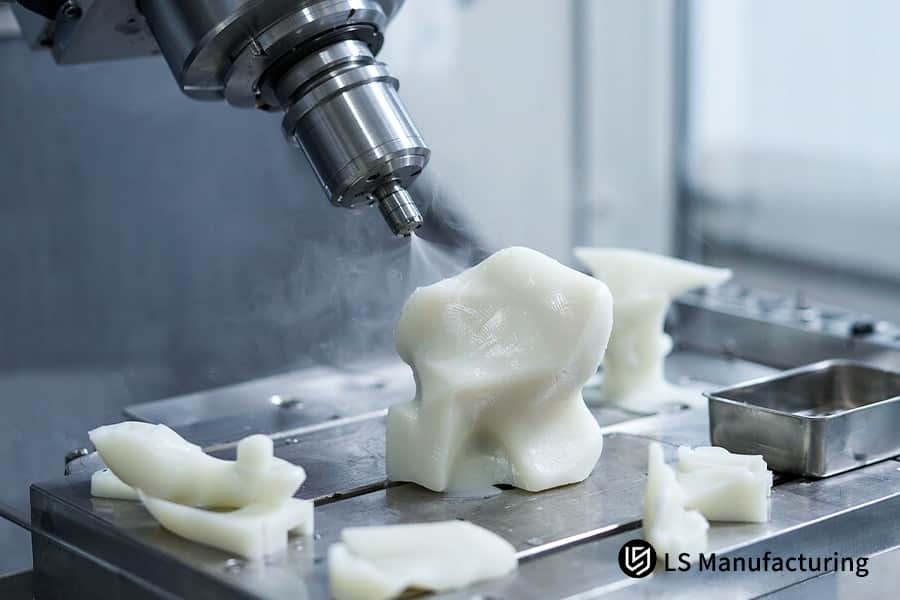
Figura 3: Un husillo de mecanizado CNC da acabado a una funda de prueba de polímero médico que mantiene una superficie fina para su uso como implante.
¿Qué normas de mecanizado rigen las piezas de grado médico?
Normas de mecanizado de plásticos médicos Se forma una cadena controlada basada en el proceso de fabricación ISO 13485:2016 y las tolerancias generales ISO 2768-m. La norma ISO 13485:2016 trata los controles del proceso de fabricación a través de la cláusula 7.5.1, y la norma ISO 2768-m, que corresponde a las tolerancias generales medias de la norma ISO 2768-1:1989, constituye el marco para dimensiones no acotadas. El aire comprimido sin aceite y el agua desionizada reemplazan al fluido para el mecanizado de metales. Los aceites emulsionados pueden formar enlaces cruzados en la matriz plástica y resistir el proceso de clsignificado. Los principiantes en dispositivos médicos que quieren saber ¿Qué es el plástico de grado médico? Se trata de un proceso establecido, no de un certificado aislado. Por lo tanto, las bandas de tolerancia en los planos de polímeros deben indicar la etapa de recocido, no solo el límite numérico.
Mecanizado CNC médico ISO 13485 Las celdas mantienen separadas las líneas de polímeros de las líneas metálicas, ya que las resinas absorben los líquidos más rápidamente que los metales. Tipos de plásticos médicos para mecanizado Compartimos una regla fundamental en el taller: herramientas exclusivas, eliminación de virutas exclusiva y mecanizado sin refrigerante.
- Sistema de refrigeración: En lugar de emulsión, se utiliza aire comprimido sin aceite o agua desionizada certificada, ya que los residuos no se enjuagan bien.
- Limpieza de la máquina: Las celdas de polímero especializadas impiden que las partículas metálicas penetren en las piezas de plástico blando.
- Prueba de ajuste: Las mediciones mediante calibración y máquinas de medición por coordenadas (CMM) garantizan el ajuste mecánico, mientras que los documentos sobre la pureza de la resina contienen datos toxicológicos.
Los novatos piensan que si Certificación ISO 13485 Resuelve los controles de procesos, y un certificado también cubre la toxicología de los implantes a largo plazo. Las auditorías de calidad controlan el proceso.Sin embargo, la toxicología depende de la pureza del material de resina suministrado previamente, algo que los documentos de mecanizado no pueden garantizar. El personal de compras podría comprobar fácilmente la separación comparando el número de lote de resina con la hoja de ruta de mecanizado. Reglas DFM para el mecanizado CNC La documentación de pureza debe figurar como autorización de uso. En otras palabras, un certificado controla el proceso, mientras que la documentación de la materia prima controla la biología.
Qué llevarse de aquí
- ISO 13485:2016 regula el control de la producción; ISO 2768-m Regula tamaños sin dimensiones.
- El corte sin fluidos conserva la resina.; las células especializadas conservan las superficies.
- La toxicología se basa en datos de materias primas, no en certificaciones de mecanizado.
Palabras clave relacionadas: estándares de mecanizado de plásticos médicos / normas de cumplimiento para el mecanizado CNC médico / requisitos de limpieza para el corte de polímeros
Referencia bibliográfica: Cláusula 7.5.1 de la norma ISO 13485:2016 "Dispositivos sanitarios - Sistemas de gestión de la calidad".
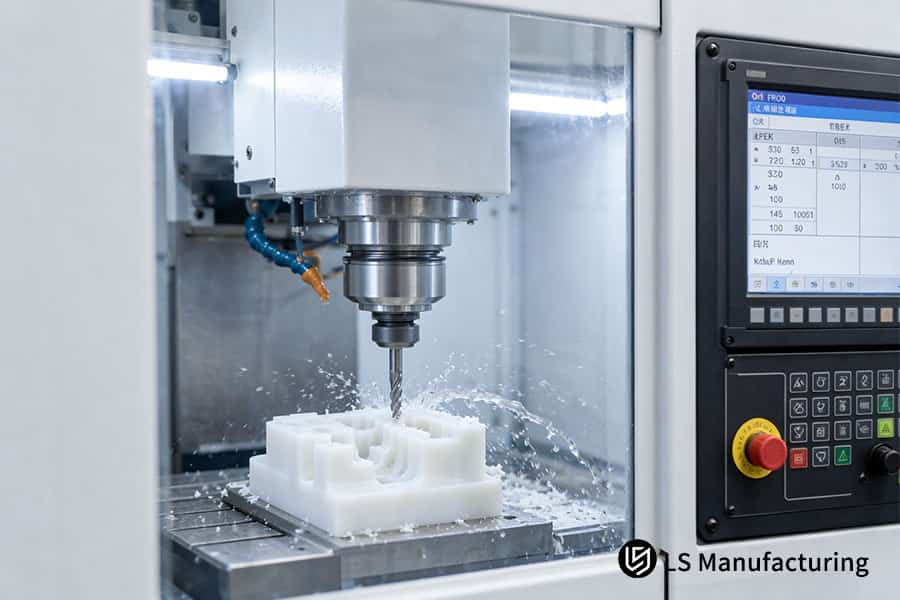
Figura 4: El mecanizado CNC corta una pieza en bruto de guía quirúrgica de PEEK y elimina las virutas para la prueba de ajuste ortopédico.
Cómo funciona el polímero PEEK en la práctica: un ejemplo de guía de posicionamiento quirúrgico de LS Manufacturing.
El mecanizado CNC de PEEK es un proceso de recocido que mantiene los orificios de las guías quirúrgicas dentro de una tolerancia de ajuste de ±0,008 mm. Un equipo de dispositivos quirúrgicos solicitó guías de posicionamiento para osteotomía de rodilla mínimamente invasiva, mecanizadas a partir de barras de PEEK de grado médico. Las aplicaciones ortopédicas de este tipo utilizan guías de polímero con orificios de posicionamiento que admiten pasadores guía sin holgura. Las superficies de contacto presentaban una rugosidad superficial de Ra de 0,4 a 0,8 μm, el rango requerido para una superficie de sellado; la tolerancia dimensional era de ±0,008 mm.
Escenario de aplicación
La cirugía de rodilla mínimamente invasiva exige mayores requisitos para las guías de osteotomía fabricadas con láminas de PEEK. Los diámetros de los orificios deben permitir el paso de los pasadores guía sin holgura; las tolerancias requeridas en los planos corresponden a bandas de ajuste de precisión. Los principiantes suelen preguntar por qué las piezas de polímero se deforman después del corte.
Principio en la práctica
La homogeneización por recocido a 160 °C se sitúa por encima de la temperatura de transición vítrea del PEEK, lo que proporciona suficiente movilidad a las piezas congeladas antes de su posterior procesamiento. La tabla de datos de mecanizado de LS Manufacturing para resinas semicristalinas indica los tiempos de mantenimiento según el espesor de la pared. LUna temperatura de remojo baja provoca que la tensión quede bloqueada, causando la deformación de las piezas en bruto después de retirarlas de la abrazadera.
Resultados medidos
Las primeras series de producción sin regularizar superaron el rango habitual de ±0,05 mm; las piezas recocidas mantuvieron sus dimensiones. El porcentaje de desperdicio en el primer lote sin recocer fue del 16%; después de insertar la etapa de remojo entre el desbaste y el acabado, se redujo al 4%. Conclusión principal: la tolerancia del orificio en PEEK viene determinada por la liberación de tensiones residuales, no por la precisión de posicionamiento de la máquina. Cualquier especificación que indique una tolerancia sin mencionar el paso de recocido está incompleta.
En ausencia de recocido, se produjo un efecto de recuperación elástica y los diámetros internos superaron el rango de ±0,05 mm.
Fuente de datos: Registro de pruebas médicas mínimamente invasivas de LS Manufacturing 2025-2026 (Proyecto n.° MED-2026-804, tamaño de la muestra >800).

Preguntas frecuentes
1. ¿Cuál es la principal diferencia entre PEEK y UHMWPE durante el corte CNC?
Resinas para implantes con certificación ISO 10993-1:2018 para PEEK y UHMWPE, sin embargo, los fragmentos de PEEK se rompen y los de UHMWPE se deforman. En el mismo lote de proyecto (número de muestras >800), el PEEK puede presentar una variación de ±0,008 mm, mientras que el UHMWPE se sitúa cerca de ±0,05 mm. Por consiguiente, los ingenieros junior seleccionan la resina en función de la rigidez del ensamblaje, en lugar de asumir que un polímero con certificación ISO ofrece un rendimiento similar.
2. ¿Por qué se suele evitar el uso de refrigerantes líquidos al fresar plásticos para uso médico?
El refrigerante de emulsión es un fluido para el trabajo de metales, en el que la fase oleosa penetra en el volumen libre (espacios entre las moléculas de las cadenas de polímeros)La cláusula 7.5.1 de la norma ISO 13485:2016 abarca el control de la producción limpia. LS Manufacturing utiliza aire comprimido sin aceite en el mismo rango de velocidad. Los auditores de calidad revisan los informes de refrigerante antes de las pruebas biológicas, ya que los residuos no se pueden detectar visualmente.
3. ¿Pueden los plásticos mecanizados por CNC reemplazar por completo los implantes metálicos?
El PEEK tiene una rigidez comparable a la del hueso cortical, pero las aleaciones de titanio tienen una resistencia a la fatiga superior bajo cargas cíclicas según Manual ASM Vol. 2 (información sobre aleaciones no ferrosas)Al evaluar el diseño, los revisores comparan la clase de riesgo del dispositivo médico en cuestión y la carga cíclica antes de seleccionar un polímero; en términos más sencillos, el caso de carga determina el tipo de material.
4. ¿Cuál es el factor más crítico para prevenir la deformación plástica de paredes delgadas?
El recocido de alivio de tensiones sumerge el material extruido a Tg o ligeramente por encima. LS Manufacturing calienta sus piezas en bruto a 160 °C seguido del mecanizado de pared delgada utilizando pasadas superficiales simétricas con aire libre de aceite. La explicación estándar de Cómo funciona el mecanizado CNC No menciona el recocido. La cláusula 7.5.1 de la norma ISO 13485:2016 exige que se auditen los ciclos de remojo, por lo que esta omisión es importante.
Resumen
El mecanizado de polímeros médicos busca un equilibrio entre la inercia biológica del dispositivo y la precisión del ajuste, lo que requiere distintos sistemas de control. Las propiedades térmicas de la resina y los parámetros de corte óptimos definen el rango de tamaños posible, y el recocido determina si la pieza en bruto conserva dicho rango al retirarla de las abrazaderas. En términos sencillos, los ingenieros principiantes determinan dónde son adecuados los polímeros para la fabricación y dónde deberían utilizarse metales o moldes en su lugar.
Mesa de análisis sobre el mecanizado de polímeros médicos
Las consultas sobre el proceso relativas a las ventanas de alimentación, el espesor mínimo de pared y la deformación en condiciones de esterilización pueden realizarse a través de tres contactos. Los datos sobre polímeros médicos están disponibles en la base de conocimientos de LS Manufacturing en https://lsrpf.com/, mientras que el correo electrónico info@lsrpf.com y teléfono +86 185 6675 9667 Se utilizan para la revisión de bocetos. Los ingenieros principiantes compararán las dimensiones del dibujo con los datos de referencia.
Lecturas adicionales: Servicios de mecanizado CNC de precisión para dispositivos médicos y soluciones para dispositivos médicos.

