 Italiano



In breve: Cinque plastiche di grado medicale coprono quasi ogni Lavorazione CNC lavoro: PEEK, UHMWPE, POM MT, policarbonato e PTFE. Tutti e cinque soddisfano la biocompatibilità ISO 10993-1:2018 e nessuno di essi è dimensionalmente stabile di default: il calore di taglio e le tensioni residue, non la certificazione, decidono se un foro lavorato mantiene la sua fascia. Il PEEK si lavora a ±0,008 mm una volta ricotto; l'UHMWPE, che sacrifica la rigidità per il basso attrito, si trova a ±0,05 mm.
Due resine certificate ISO 10993 possono comportarsi in modo completamente diverso sulla stessa macchina. La cristallinità determina la formazione dei trucioli, la banda di tolleranza consentita e quali cicli di sterilizzazione resistono, ed è il motivo per cui una resina certificata può comunque produrre un foro che si discosta dalla banda di tolleranza.
Informazioni sull'autore di questa guida
Gloria, consulente esperta di prototipazione rapida presso LS Manufacturing, ha più di 15 anni di esperienza nell'ingegneria meccanica per la lavorazione di polimeri medicali. Le note per gli approfondimenti ingegneristici di Gloria iniziano con DFM (progettazione per la producibilità - progettare i componenti in modo che le impostazioni di taglio rimangano semplici), un argomento rilevante poiché la geometria del progetto viene definita in una fase iniziale e determina il fissaggio molto prima dell'inizio del processo di taglio. Segui gli approfondimenti di Gloria sull'ingegneria su LinkedIn..
ISO 13485:2016 (qualità dei dispositivi medici m)sistemi di gestione) dirige il controllo della produzione di dispositivi medici. Ogni affermazione riportata di seguito fa riferimento a una fonte specifica: ISO 10993-1:2018, ISO 13485:2016 clausola 7.5.1 o Machinery's Handbook (30a ed., Lavorazione delle materie plastiche).
Un certificato di biocompatibilità viene spesso interpretato come valido anche per la stabilità dimensionale. Non è così. I semilavorati polimerici hanno una bassa conduttività ma un'elevata espansione, quindi, a causa del calore generato dall'attrito, si verifica un ritorno elastico. L'accettazione dimensionale segue ISO 2768-m e la banda di tolleranza del disegno; il laboratorio di prova che esegue la verifica CMM (macchina di misura a coordinate) del primo articolo è accreditato ISO/IEC 17025.
Punti chiave
- Biocompatibilità e inattività strutturale: Polimeri utilizzati per applicazioni mediche deve soddisfare i criteri di valutazione biologica. La sterilizzazione ad alta pressione mediante vapore valuta la capacità delle molecole di resistere a tale pressione senza rompersi.
- Gestione termica: I polimeri hanno solo una frazione della conduttività elettrica dei metalli, il che comporta un accumulo di calore per attrito nella zona di taglio. Le fasce di tolleranza devono rimanere sufficientemente strette da impedire il ritorno elastico del pezzo una volta che questo viene rilasciato dal morsetto. In altre parole, è il controllo termico, non la coppia della macchina, a determinare l'intervallo possibile.
- Selezione dei materiali: PEEK (polietereterchetone, un materiale termoplastico rigido impiantabile) preferisce la resistenza allo scorrimento, mentre UHMWPE (polietilene ad altissimo peso molecolare, un polimero resistente e adatto allo scorrimento) Preferisce un basso attrito. Le superfici fresate da entrambi i materiali risultano prossime alla finitura fine. La confusione tra il grado impiantabile e il grado di estrusione industriale comporta problemi di certificazione.
- Difesa dalla deformazione: I semilavorati non ricotti si deformano a causa delle tensioni residue generate dalla fresatura continua e perdono planarità. Una successiva omogeneizzazione dopo la sgrossatura garantisce la stabilità della geometria prima della finitura.
Che cos'è la plastica di grado medicale nella lavorazione di precisione?
Materie plastiche di grado medicale per lavorazione CNC sono termoplastiche ingegneristiche, biocompatibili e approvate per il contatto con i tessuti. Le plastiche di grado medicale lavorate con precisione si basano su due nomi: ISO 10993-1:2018 per la valutazione biologica e USP <88> Classe VI (UN classe di materie plastiche con criteri sia per gli endpoint sistemici che per quelli di impianto) per test farmacologici. I dati interni del lotto di prova di polimeri medicali di LS Manufacturing (Progetto n. MED-2026-804, n > 800) indicano che la banda di adattamento di routine per barre ricotte è di ±0,05 mm. La plastica di grado medicale viene utilizzata per involucri, guide chirurgiche e connettori per fluidi. Una bassa temperatura di transizione vetrosa, indicata come Tg (il punto in cui il polimero inizia ad ammorbidirsi), lascia una finestra stretta tra un taglio netto e un bordo sfumato — motivo per cui il PEEK, con la sua Tg di 143 °C, viene tagliato a secco con un getto d'aria piuttosto che inondato di liquido refrigerante. I principianti chiedono cos'è la plastica di grado medicale affrontare una domanda di certificazione.
Tre parametri biologici alla base della certificazione
Tre punti di controllo esaminati secondo la norma ISO 10993-1:2018 prima del contatto con i tessuti includono: citotossicità, sensibilizzazione e hemolisi. Gli stessi tre parametri di riferimento si applicano anche a una resina non impiantabile come l'acrilico, motivo per cui un componente in acrilico necessita comunque dei dati ISO 10993-1.
- Citotossicità Misura il danno cellulare causato da sostanze chimiche rilasciabili; un estratto che non supera questo test non è utilizzabile in ambito clinico.
- Sensibilizzazione Misura una reazione allergica in seguito a ripetute esposizioni.
- L'emolisi misura la lisi dei globuli rossi, ovvero la rottura delle membrane dei globuli rossi, dopo che un dispositivo entra in contatto con il sangue.
Tutti e tre i parametri finali non vengono presi in considerazione dalle normative relative al contatto con gli alimenti; una resina per uso alimentare non può sostituire una resina per uso medicale.
Dove il calore chiude la finestra di processo
Le schede tecniche riportano punti di fusione molto più elevati di Tg, e la lavorazione al di sopra di Tg spalma anziché tagliare la resina. Guida ai materiali per la lavorazione CNC L'elenco riporta i valori di Tg e il punto di fusione per ciascuna resina.
La certificazione di biocompatibilità viene spesso letta come certificazione di stabilità dimensionale. – il primo si occupa esclusivamente di biologia, mentre il secondo si basa sul controllo del calore e dello stress. Ricuocere il pezzo grezzo sgrossato e rimisurare lo stesso dato: un pezzo grezzo dimensionalmente stabile mantiene le sue dimensioni durante il trattamento termico.
Punti chiave di questa sezione
- La certificazione si applica alla biologia, non alla gestione delle dimensioni.
- La temperatura di soglia di taglio Si tratta di Tg, non di punto di fusione.
- Le fasce di vestibilità sono conformi ai requisiti di processo, non alla certificazione.
Parole chiave correlate: cos'è la plastica di grado medicale / plastica di grado medicale per lavorazione CNC / standard di lavorazione della plastica medicale
Riferimento normativo: Clausole concettuali della norma ISO 10993-1:2018, "Valutazione biologica dei dispositivi medici - Parte 1".

Quali sono i tipi più comuni di materie plastiche medicali adatte alla lavorazione meccanica?
Materiali plastici medicali per la lavorazione CNC sono i cinque gradi di termoplastici che sono stati certificati in base alla loro cristallinità (il grado di ordine della struttura molecolare che definisce la rigidità e la resistenza chimica)Le materie plastiche medicali per la lavorazione includono PEEK, UHMWPE, POM MT (poliossimetilene di grado medicale, ovvero acetale rigido), policarbonato e PTFE. La resistenza allo scorrimento viscoso consente di differenziare il PEEK dall'UHMWPE, e solitamente in peek vs uhmwpe per dispositivi medici I confronti si limitano alla sola rigidità. Un'evacuazione inadeguata dei trucioli porta ad un rammollimento locale, pertanto le plastiche morbide sono adatte per le guarnizioni piuttosto che per gli accoppiamenti sottoposti a carico.
La tabella seguente confronta le cinque resine in base a quattro dimensioni: comportamento meccanico, banda di tolleranza raggiungibile, sterilizzazione e resistenza chimica, e utilizzo clinico tipico.
| Resina | Attributi fisici e meccanici | Grado di tolleranza | Sterilizzazione e resistenza chimica | Uso clinico tipico |
| SBIRCIARE | Elevata resistenza alla trazione, elevata Tg, autolubrificante | Precisione ±0,008 mm | Eccellente; vapore e radiazioni ripetuti a 134 °C. | Manicotti di prova per impianti, maniglie minimamente invasive |
| UHMWPE | Attrito bassissimo, elevata resistenza agli urti. | Normale ±0,05 mm | Buono; sterilizzazione gamma, moderata resistenza al calore. | Rivestimenti di sostituzione articolare, blocchi di posizionamento |
| PTFE | Resistenza chimica quasi universale, bassa costante dielettrica | Normale ±0,05 mm | Eccellente; resistente a quasi tutti i prodotti per la pulizia. | guarnizioni sedi valvole, giunti di connessione catetere |
| POM MT | Elevata rigidità, stabilità dimensionale, assorbimento d'acqua trascurabile. | Tolleranza Banda stretta | Moderato; immersione in sostanze chimiche, non pulire con soluzioni acide calde | Prototipi di pezzi di prova, ingranaggi di trasmissione |
| policarbonato | Elevata trasparenza, elevata resistenza agli urti. | Tolleranza regolare Banda standard | Moderato; EtO e vapore a bassa frequenza | Camere per fluidi trasparenti, alloggiamenti per unità diagnostiche |
Le bande di tolleranza rappresentano i valori tipici per barre ricotte del progetto n. MED-2026-804 (n > 800); le bande si restringono o si allargano in funzione dello spessore della parete e della rigidità del dispositivo di fissaggio.
Le materie plastiche rigide come PEEK e POM MT hanno buone tolleranze di accoppiamento, mentre UHMWPE e PTFE offrono buone prestazioni come materiali di scorrimento e tenuta.
Differenze di cristallinità tra i diversi tipi di resina
La rigidità della resina deriva dall'ordinamento della struttura molecolare secondo i Fondamenti di Groover Produzione moderna (7ª edizione, 2020)Resina semicristallina Lavorazione CNC del PEEK produce trucioli puliti, mentre la resina amorfa si spalma se il calore generato dall'azione di taglio si avvicina alla Tg.
- Policarbonato (una resina amorfa trasparente) Garantisce visibilità nelle camere di ispezione; l'acrilico è anch'esso trasparente, ma si rompe molto più facilmente.
- PTFE (politetrafluoroetilene, resina fluorurata) È resistente agli agenti chimici; l'UHMWPE scorre agevolmente e non si deforma sotto carico.
- I trucioli realizzati in resina semicristallina rimarranno fragili e manterranno un carico di trucioli costante per la lavorazione finale.
Sterilizzazione e limiti di carico
Chi non ha familiarità con i dispositivi medici in genere crede che, una volta ottenuta la certificazione della resina, tutti i cicli di sterilizzazione diventino applicabili. Il policarbonato non resiste a cicli multipli di sterilizzazione a vapore a 134 °C a causa della degradazione dell'acqua di legami carbonaticiSecondo la scheda tecnica del fornitore di resina (grado PEEK 450G, revisione 2024), verificata incrociando i dati con il capitolo sui polimeri del manuale ASM Vol. 16 (Lavorazione meccanica). Le schede tecniche delle resine includono informazioni sulle capacità di sterilizzazione, pertanto i team addetti agli acquisti verificano i limiti del ciclo prima di specificare il prodotto. tabelle dei materiali per la lavorazione CNC indicare Mettiti in fila (sterilizzazione gassosa a bassa temperatura) In alternativa, è possibile utilizzare un certificato USP Classe VI o ISO 10993-1:2018 che documenta la sicurezza biologica. Tuttavia, non specifica a quali cicli di vapore o radiazioni la resina è sottoposta.
Punti chiave di questa sezione
- La formazione dei trucioli è dovuta alla cristallinità piuttosto che al grado di certificazione.
- PEEK e POM MT sono scelte ideali, mentre UHMWPE e PTFE garantire scorrimento e tenuta.
- Il ciclo di sterilizzazione dipende dalla composizione chimica della resina.
Parole chiave correlate: tipi di plastiche medicali per la lavorazione / PEEK vs UHMWPE per dispositivi medici / nozioni di base sulla lavorabilità dei polimeri medicali
Citazione della fonte: Groover, M. P. (2020). Fondamenti della produzione moderna: materiali, processi e sistemi (7a ed.).
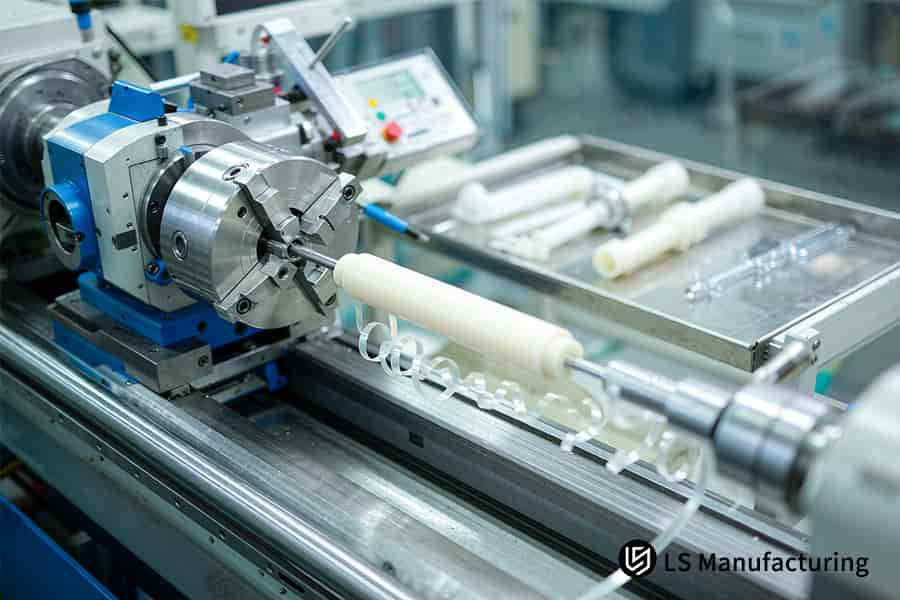
Figura 1: La lavorazione CNC trasforma barre in UHMWPE in inserti per la sostituzione articolare con una tolleranza di ±0,05 mm per uso ortopedico.
Perché le materie plastiche utilizzate in ambito medicale si deformano durante le lavorazioni meccaniche?
Deformazione di materiali plastici medicali nella lavorazione CNC è il verificarsi di una deriva dimensionale dopo il rilascio del morsetto a causa del fenomeno di espansione termica in combinazione con un rilascio asimmetrico delle tensioni. Il calore di attrito espande l'area in lavorazione mentre il pezzo rimane fissato sul piano della macchina, il che significa che la misurazione durante il processo non è la stessa di quella nello stato libero. Gli ingegneri chiedono perché le plastiche medicali si deformano durante la lavorazione deve gestire insieme calore e stress. Il calore di taglio per attrito porta la temperatura dell'area vicino alla sua temperatura di rammollimento, mentre il tasso di crescita del polimero per unità di aumento della temperatura è molto più alto di quello della lega di alluminio, secondo il Manuale di meccanica (30ª edizione, sezione Lavorazione delle materie plastiche).
La Figura 2 mostra la temperatura dell'interfaccia di un campione di PEEK quando il calore di taglio dovuto all'attrito attraversa il punto di transizione vetrosa di 143 °C, e illustra il ritorno elastico che segue lo sgancio.
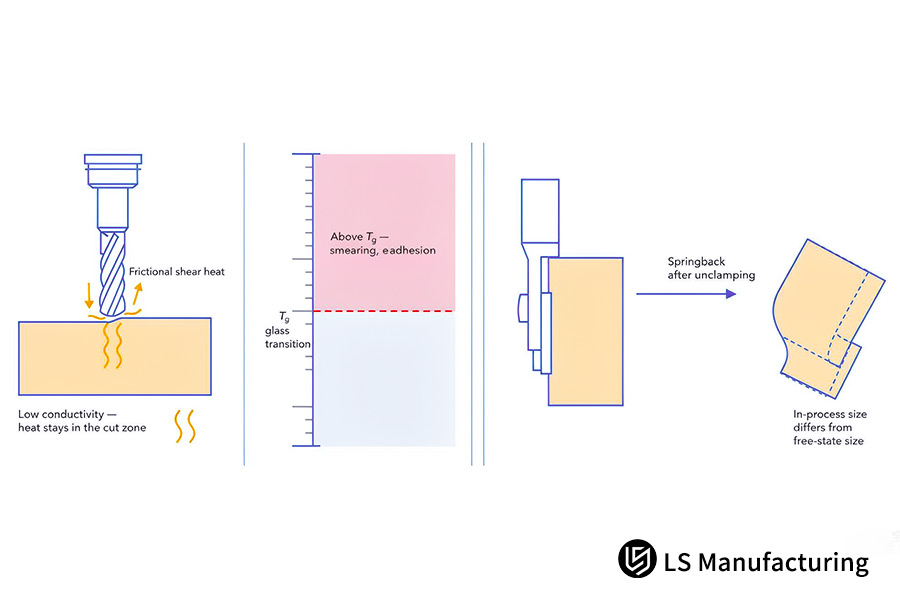
Figura 2: Schema del calore di taglio da attrito che supera la soglia Tg e provoca il ritorno elastico dopo lo sblocco nella lavorazione CNC di materie plastiche per uso medicale.
La temperatura dell'interfaccia, non la coppia della macchina, determina l'intervallo di temperatura raggiungibile: ecco perché il controllo del calore inizia al momento del taglio e non al banco di ispezione.
I trucioli di metallo perdono energia quando si staccano; quest'energia rimane all'interno del blocco di resina perché la conduttività del polimero è solo una frazione della conduttività del metallo. CTE (coefficiente di dilatazione termica, dilatazione per grado che controlla il ritorno elastico)trasforma il calore in movimento. Lavorazione CNC di pareti sottili è la parte più colpita da questo problema perché queste strutture non hanno sufficiente rigidità per contrastare lo stress che si libera.
Il materiale estruso viene prodotto sotto stress dal processo stesso e il taglio irregolare distrugge l'equilibrio delle tensioni interne. La ricottura è una procedura di mantenimento a una temperatura pari o leggermente superiore a Tg, quando i segmenti congelati acquisiscono mobilità per rilassarsi. Guide su come lavorare le materie plastiche medicali considerare la ricottura come una fase iniziale e una sua omissione si traduce in pezzi grezzi deformati oltre lo standard ±0,05 mm allineare.
L'ipotesi intuitiva è che un morsetto stretto tenga tutto fermo. Le forze di serraggio immagazzinano energia elastica, che, quando viene rilasciata, modifica maggiormente la geometria rispetto alle forze di taglio. difetti comuni nella lavorazione CNC della plastica Fenomeni come la sbavatura di fusione e il ritorno elastico sono direttamente correlati all'energia immagazzinata. È possibile verificare che la deriva sia causata dalla distensione delle tensioni e non dalla forza di serraggio: misurare lo stesso punto di riferimento dopo la sgrossatura, ricuocere il pezzo e poi misurarlo di nuovo.
CStandard di tolleranza per la lavorazione CNC Sono stati descritti per i metalli, ma non per i polimeri perché il calore continua a modificare la geometria dopo la misurazione. La tolleranza del foro nei componenti polimerici è determinata da due variabili: la temperatura dell'interfaccia e il rilascio delle tensioni residue.
Tre punti da ricordare
- Energia di deformazione (calore) genera un cambiamento di dimensione nella maggior parte dei polimeri.
- La ricottura tra la sgrossatura e la finitura elimina le tensioni accumulate.
- Il serraggio crea energia di deformazione, che si manifesta dopo il rilascio.
Parole chiave correlate: perché le materie plastiche medicali si deformano durante la lavorazione / difetti comuni nella lavorazione CNC delle materie plastiche / come lavorare le materie plastiche medicali
Fonte: Machinery's Handbook (30ª edizione, capitolo sulla lavorazione delle materie plastiche).
Come lavorare le materie plastiche per uso medicale senza rischi di difetti?
Lavorazione impeccabile di materie plastiche medicali è un processo di lavorazione a bassa temperatura con utensili a scanalatura singola a spoglia positiva e flusso d'aria senza olio. La geometria a spoglia positiva e l'angolo del gancio di sollevamento del truciolo fanno sì che la resina venga tagliata anziché raschiata. La forza di taglio rimane bassa e come lavorare le materie plastiche medicali L'assenza di sbavature inizia dalla forma dell'utensile. Materie plastiche di grado medicale per lavorazioni CNC vengono lavorati a una velocità compresa tra 60 m/min e 90 m/min, secondo lo stesso lotto di progetto (n>800). L'avanzamento per dente è mantenuto nell'intervallo di Da 0,05 mm/z a 0,12 mm/z, eliminando i segni di vortice e lasciando superfici di tenuta con una finitura superficiale da Ra (rugosità media aritmetica della superficie lavorata) 0,4 μm a Ra 0,8 μm.
Geometria dell'utensile alla base della bassa forza di taglio
Negli utensili a singola scanalatura, i trucioli hanno un percorso di evacuazione più ampio e i trucioli rimanenti riscaldano nuovamente la resina. L'angolo di spoglia determina se la fresa taglia o raschia, e un angolo di spoglia negativo fa sì che la fresa sfreghi contro la resina, generando calore. sistemi di tolleranza per la lavorazione CNC ad esempio ISO 2768-1:1989 (tolleranze generali per le dimensioni lineari) Definizione delle misure dei metalli nelle macchine CNC.
Tre difetti comuni e le relative soluzioni
Lavorazione CNC della plastica I difetti più comuni si dividono in tre categorie:
- Le cardi si strappano: Scanalature singole affilate con carichi di trucioli superiori a 0,05 mm/z Prevenire lo strappo delle fibre.
- Adesione ammorbidente a caldo: Spruzzatura ad aria senza olio con Vc (velocità di taglio - velocità superficiale dell'utensile contro la resina) inferiore a 90 miglia/miglioN mantiene i bordi freddi.
- Scorrimento del morsetto: Le morse morbide più larghe distribuiscono il carico e impediscono la fuoriuscita laterale della resina.
Percorso di raffreddamento e un equivoco comune
L'aria priva di olio trasporta il calore e rimuove i trucioli, mentre il refrigerante dell'emulsione rischia di lasciare residui nei pori del polimero. Nelle discussioni su come funziona la lavorazione CNCL'utilizzo del liquido di raffreddamento viene presentato come un'opzione.
Una velocità del mandrino inferiore dà la sensazione di un taglio più freddo. Non è così: a bassa velocità del mandrino con un avanzamento leggero, il tagliente sfrega più di quanto tagli. Una prova controllata in officina ha tagliato il POM MT a tre velocità di avanzamento — 0,05, 0,08 e 0,12 mm/z — mantenendo costante la velocità del mandrino mantenendo costante la velocità del mandrino. L'altezza della bava è diminuita da 0,18 mm a 0,06 mm all'aumentare dell'avanzamento.
Punti da conservare
- La forma dell'utensile determina la forza di taglio, mentre l'aria compressa priva di olio determina la temperatura di taglio.
- La resina in forma semicristallina funziona bene per taglio a bassa temperatura, mentre la resina estrusa non ricotta non lo farà.
Parole chiave correlate: parametri di taglio della plastica medicale / controllo delle bave nella fresatura dei polimeri / limiti termici della lavorazione CNC della resina
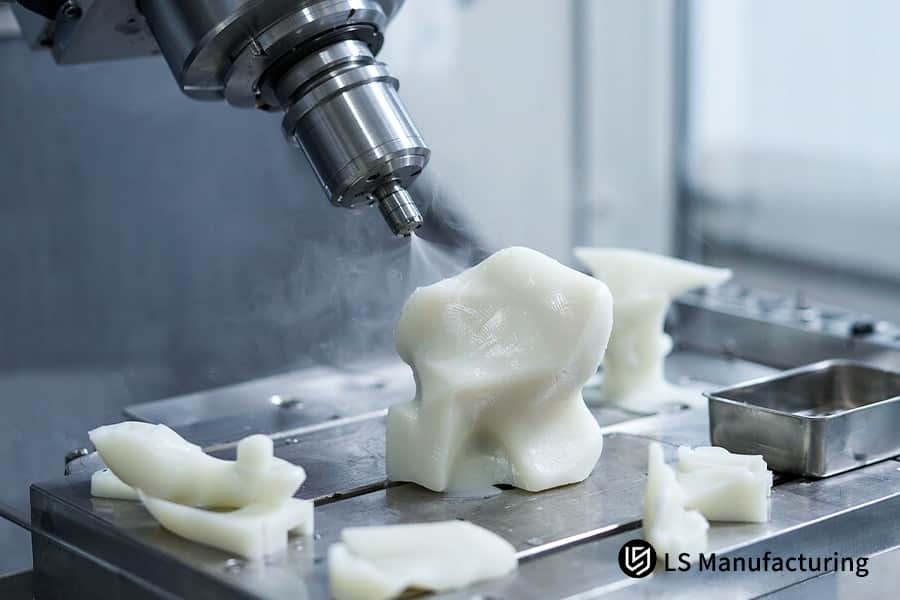
Figura 3: Un mandrino di una macchina a controllo numerico (CNC) rifinisce una guaina di prova in polimero medicale, mantenendo una superficie fine per l'utilizzo in impianti.
Quali sono gli standard di lavorazione che regolano i componenti per uso medicale?
Standard di lavorazione delle materie plastiche per il settore medicale Formare una catena controllata basata sul processo di produzione ISO 13485:2016 e sulle tolleranze generali ISO 2768-m. La norma ISO 13485:2016 disciplina i controlli del processo di produzione attraverso la clausola 7.5.1, mentre la norma ISO 2768-m, che rappresenta le tolleranze generali intermedie della norma ISO 2768-1:1989, costituisce il quadro di riferimento per le dimensioni non dimensionate. L'aria compressa senza olio e l'acqua deionizzata sostituiscono il fluido per la lavorazione dei metalli. Gli oli emulsionati possono formare legami incrociati nella matrice plastica e resistere alla clsignificato. I neofiti dei dispositivi medici che vogliono sapere cos'è la plastica di grado medicale Ci si imbatte in un processo consolidato, non in un singolo certificato. Le bande di tolleranza sui disegni dei polimeri dovrebbero quindi indicare la fase di ricottura, non solo il limite numerico.
Lavorazione CNC medicale ISO 13485 Le celle mantengono le scorte di polimero separate dalle linee metalliche poiché le resine assorbono i liquidi più rapidamente dei metalli. Tipi di materie plastiche medicali per la lavorazione Condividiamo una regola fondamentale in officina: utensili dedicati, sistema di rimozione dei trucioli dedicato e lavorazione senza liquido refrigerante.
- Sistema di raffreddamento: Al posto dell'emulsione si utilizza aria compressa priva di olio o acqua deionizzata certificata, poiché i residui non si risciacquano bene.
- Pulizia della macchina: Celle polimeriche dedicate impediscono alle particelle metalliche di penetrare nelle parti in plastica morbida.
- Test di vestibilità: Le misurazioni con calibro e CMM garantiscono l'adattamento meccanico, mentre i documenti relativi alla purezza della resina contengono dati tossicologici.
I principianti pensano che se Certificazione ISO 13485 risolve i problemi relativi ai controlli di processo, quindi un unico certificato copre anche la tossicologia degli impianti a lungo termine. Le verifiche di qualità controllano il processoTuttavia, la tossicologia dipende dalla purezza del materiale resinoso fornito in anticipo, informazione che i documenti di lavorazione non possono fornire. Il personale addetto agli acquisti potrebbe facilmente verificare la separazione confrontando il numero di lotto della resina con la scheda di lavorazione. Regole DFM per la lavorazione CNC La documentazione relativa alla purezza deve essere considerata come un documento di rilascio del disegno. In altre parole, un certificato controlla il processo, mentre la documentazione relativa alla materia prima controlla l'aspetto biologico.
Cosa portare a casa
- ISO 13485:2016 regola il controllo della produzione; ISO 2768-m regola le dimensioni senza dimensioni.
- Il taglio senza fluidi consente di risparmiare resina.; le celle dedicate preservano le superfici.
- La tossicologia si basa sui dati relativi alle materie prime, non sulle certificazioni di lavorazione.
Parole chiave correlate: standard di lavorazione della plastica medicale / norme di conformità per la lavorazione CNC medicale / requisiti di pulizia per il taglio dei polimeri
Citazione della fonte: Clausola 7.5.1 della norma ISO 13485:2016 "Dispositivi medici - Sistemi di gestione della qualità".
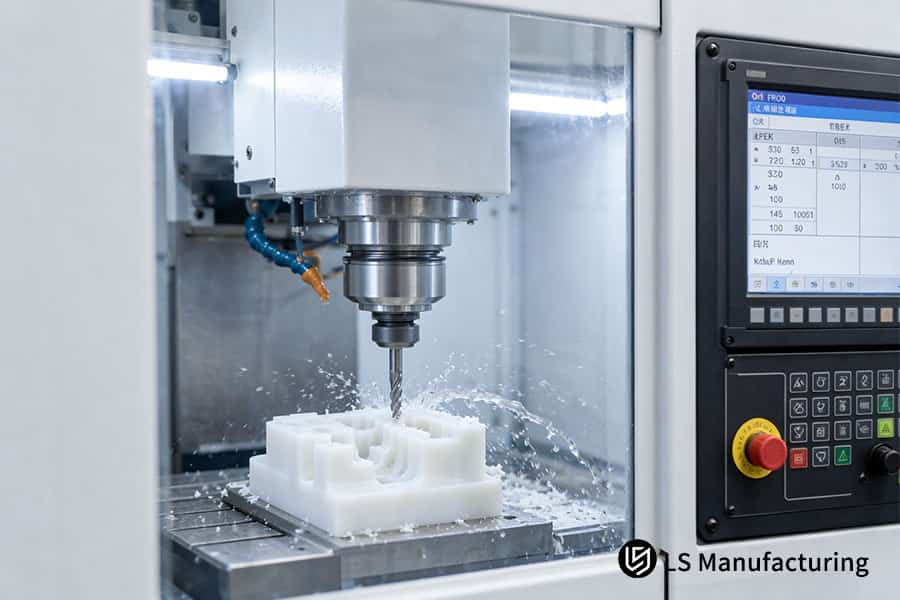
Figura 4: La lavorazione CNC taglia un grezzo per guida chirurgica in PEEK e rimuove i trucioli per la prova di adattamento ortopedico.
Come funziona il polimero PEEK nella pratica: un esempio di guida di posizionamento chirurgico di LS Manufacturing
La lavorazione CNC del PEEK è un processo di ricottura che mantiene i fori della guida chirurgica entro una tolleranza di accoppiamento di ±0,008 mm. Un team di progettazione di dispositivi chirurgici ha richiesto guide di posizionamento per osteotomia del ginocchio minimamente invasiva, ricavate da barre di PEEK di grado medicale. Le applicazioni ortopediche di questo tipo utilizzano guide in polimero con fori di posizionamento che accettano perni di guida senza gioco. Le superfici di accoppiamento presentavano una rugosità superficiale di Ra 0,4 – 0,8 μm, il valore richiesto per una superficie di tenuta; la tolleranza dimensionale era una specifica separata di ±0,008 mm.
Scenario applicativo
La chirurgia mininvasiva del ginocchio impone requisiti stringenti per le guide per osteotomia realizzate in PEEK. I diametri dei fori devono consentire l'inserimento di perni guida senza gioco; le tolleranze richieste dai disegni corrispondono a fasce di accoppiamento di precisione. I principianti chiedono spesso perché i pezzi grezzi in polimero si deformino dopo il taglio.
Principio in pratica
L'omogeneizzazione mediante ricottura a 160 °C si trova al di sopra della temperatura di transizione vetrosa del PEEK, il che garantisce una mobilità sufficiente per i pezzi congelati prima dell'ulteriore lavorazione. La tabella dei dati di lavorazione di LS Manufacturing per le resine semicristalline elenca i tempi di immersione in base allo spessore della parete. LLa bassa temperatura di immersione blocca le tensioni, causando la deformazione dei pezzi grezzi dopo la rimozione dal morsetto.
Risultati misurati
Le prove iniziali non regolate hanno superato il consueto intervallo di ±0,05 mm; i pezzi ricotti hanno mantenuto le dimensioni. Gli scarti sul primo lotto non ricotto erano pari al 16%; dopo l'inserimento della fase di immersione tra la sgrossatura e la finitura, sono scesi al 4%. Principio fondamentale: la tolleranza del foro nel PEEK è determinata dal rilascio delle tensioni residue, non dalla precisione di posizionamento della macchina. Qualsiasi specifica che indichi una tolleranza senza specificare la fase di ricottura è incompleta.
In assenza di ricottura, si è verificato un ritorno elastico e i fori hanno superato l'intervallo di ±0,05 mm.
Fonte dei dati: registro dei test medici minimamente invasivi di LS Manufacturing 2025-2026 (Progetto n. MED-2026-804, dimensione del campione >800).

FAQ
1. Qual è la principale differenza tra PEEK e UHMWPE durante il taglio CNC?
Resine per impianti certificate ISO 10993-1:2018 per PEEK e UHMWPE, eppure i frammenti di PEEK si frantumano e quelli di UHMWPE si deformano. Nello stesso lotto di progetto (numero di campioni >800), il PEEK può presentare una tolleranza di ±0,008 mm, mentre l'UHMWPE si avvicina a ±0,05 mm. Di conseguenza, i giovani ingegneri scelgono la resina in base alla rigidità dell'assemblaggio, anziché presumere che un polimero certificato ISO abbia prestazioni simili.
2. Perché si evita spesso l'uso di refrigeranti liquidi nella fresatura di materie plastiche per uso medicale?
Il refrigerante in emulsione è un fluido per la lavorazione dei metalli, in cui la fase oleosa penetra nel volume libero (spazi tra le molecole delle catene polimeriche)La clausola 7.5.1 della norma ISO 13485:2016 riguarda il controllo della produzione pulita; LS Manufacturing utilizza un sistema di soffiaggio ad aria senza olio alla stessa velocità. Gli auditor della qualità esaminano i report del liquido di raffreddamento prima dei test biologici, poiché il residuo non è rilevabile visivamente.
3. Le materie plastiche lavorate con macchine a controllo numerico (CNC) possono sostituire completamente gli impianti metallici?
Il PEEK ha una rigidità paragonabile a quella dell'osso corticale, ma le leghe di titanio hanno una resistenza alla fatica superiore sotto carichi ciclici secondo Manuale ASM Vol. 2 (informazioni sulle leghe non ferrose)Nella valutazione dei progetti, i revisori confrontano la classe di rischio del dispositivo medico in esame e il carico ciclico prima di selezionare un polimero; in termini più semplici, il caso di carico determina il tipo di materiale.
4. Qual è il fattore più critico per prevenire la deformazione plastica delle pareti sottili?
La ricottura di distensione immerge il materiale estruso a o appena sopra Tg. LS Manufacturing riscalda i suoi grezzi a 160 °C seguito dalla lavorazione di pareti sottili mediante passaggi simmetrici poco profondi utilizzando aria priva di olio. La spiegazione standard di come funziona la lavorazione CNC Non menziona la ricottura. La clausola 7.5.1 della norma ISO 13485:2016 richiede che i cicli di mantenimento siano sottoposti a verifica, quindi l'omissione è rilevante.
Riepilogo
La lavorazione dei polimeri medicali bilancia l'inerzia biologica del dispositivo con la precisione di adattamento, il che richiede diversi set di controlli. Le proprietà termiche della resina e i parametri di taglio ottimali definiscono la gamma di dimensioni possibili, mentre la ricottura determina se un pezzo grezzo è in grado di mantenere tale intervallo una volta rimosso dai morsetti. In parole semplici, gli ingegneri alle prime armi stabiliscono in quali casi i polimeri sono adatti alla produzione e in quali casi è preferibile utilizzare metalli o tecniche di stampaggio.
Medical Polymer Machining Insights Desk
Le richieste di informazioni sui processi relative alle finestre di alimentazione, allo spessore minimo della parete e alla deformazione in condizioni di sterilizzazione possono essere poste tramite tre contatti. I dati sui polimeri medicali sono disponibili nella knowledge base di LS Manufacturing all'indirizzo https://lsrpf.com/, mentre la posta elettronica info@lsrpf.com e telefono +86 185 6675 9667 Vengono utilizzati per la verifica degli schizzi. Gli ingegneri alle prime armi confronteranno le dimensioni del disegno con i dati di riferimento.
Per approfondire: Servizi di lavorazione CNC di precisione per dispositivi medicali e soluzioni per la progettazione di dispositivi medici.

