 العربية



TL;DR: خمسة أنواع من البلاستيك الطبي تغطي تقريبًا كل التصنيع باستخدام الحاسوب (CNC) وظيفة: مادة PEEK، وUHMWPE، وPOM MT، والبولي كربونات، وPTFE. جميعها تتوافق مع معيار التوافق الحيوي ISO 10993-1:2018، ولا تتمتع أي منها بثبات أبعاد تلقائي - فالحرارة الناتجة عن القطع والإجهاد المتبقي، وليس الشهادة، هما ما يحددان ما إذا كان الثقب المشكل سيحافظ على شكله. يمكن تشكيل PEEK بدقة ±0.008 مم بعد التلدين؛ أما UHMWPE، الذي يضحي بالصلابة مقابل الاحتكاك المنخفض، فيقع عند ±0.05 مم.
قد لا يتشابه أداء نوعين من الراتنجات المعتمدة وفقًا لمعيار ISO 10993 على نفس الجهاز. فدرجة التبلور هي التي تحدد شكل الرقائق، ونطاق التفاوت المسموح به، ودورات التعقيم التي يمكن تحملها - وهي السبب في أن الراتنج المعتمد قد ينتج ثقبًا ينحرف عن النطاق المسموح به.
نبذة عن مؤلف هذا الدليل
تتمتع غلوريا، وهي مستشارة متمرسة في مجال النماذج الأولية السريعة لدى شركة LS Manufacturing، بخبرة تزيد عن 15 عامًا في الهندسة الميكانيكية لتصنيع البوليمرات الطبية. تبدأ ملاحظات غلوريا حول رؤى الهندسة بـ التصميم من أجل سهولة التصنيع (DFM) - تصميم الأجزاء بحيث تبقى عمليات القطع بسيطة، وهو موضوع ذو صلة لأن هندسة التصميم يتم تحديدها في مرحلة مبكرة وتحدد التثبيت قبل وقت طويل من بدء عملية القطع. تابعوا آراء غلوريا الهندسية على لينكدإن.
ISO 13485:2016 (جودة الأجهزة الطبية مأنظمة الإدارة) يوجه التحكم في التصنيع الطبي. كل ادعاء أدناه يعود إلى مصدر محدد - ISO 10993-1:2018، ISO 13485:2016 البند 7.5.1، أو دليل الآلات (الطبعة الثلاثون، تشغيل البلاستيك).
يُفسر غالبًا أن شهادة التوافق الحيوي تشمل أيضًا ثبات الأبعاد، وهذا غير صحيح. تتميز قوالب البوليمر بموصلية حرارية منخفضة وتمدد حراري عالٍ، وبالتالي، وبسبب الحرارة المتولدة عن الاحتكاك، يحدث ارتداد مرن. ويتبع ذلك قبول الأبعاد. ISO 2768-m ونطاق التفاوت المسموح به في الرسم؛ ويحمل بيت الاختبار الذي يقوم بفحص آلة قياس الإحداثيات (CMM) للنموذج الأول اعتماد ISO/IEC 17025.
أهم النقاط
- التوافق الحيوي وعدم النشاط الهيكلي: البوليمرات المستخدمة في التطبيقات الطبية يجب أن تستوفي معايير التقييم البيولوجي. يُقيّم التعقيم بالضغط العالي باستخدام البخار قدرة الجزيئات على تحمل هذا الضغط دون أن تنكسر.
- إدارة الحرارة: تتمتع البوليمرات بموصلية كهربائية أقل بكثير من المعادن، مما يؤدي إلى بقاء حرارة احتكاكية عند القطع. يجب أن تظل نطاقات التفاوت ضيقة بما يكفي لمنع ارتداد قطعة العمل بمجرد فكها. بمعنى آخر، التحكم الحراري، وليس عزم دوران الآلة، هو الذي يحدد النطاق الممكن.
- اختيار المواد: مادة PEEK (بولي إيثر إيثر كيتون، وهي مادة بلاستيكية حرارية صلبة قابلة للزرع) يفضل مقاومة الزحف، بينما UHMWPE (البولي إيثيلين ذو الوزن الجزيئي العالي للغاية، وهو بوليمر قوي مناسب للانزلاق) يفضل الاحتكاك المنخفض. وتكون الأسطح المصنعة من أي من المادتين قريبة من التشطيب الناعم. ويؤدي الخلط بين الدرجة المستخدمة في الزرع والدرجة المستخدمة في البثق الصناعي إلى مشاكل في الاعتماد.
- الدفاع ضد التشوه: تتعرض القطع الخام غير المُعالجة حرارياً للتشوه نتيجة الإجهادات المتبقية أثناء عملية الطحن المستمرة، مما يؤدي إلى فقدان استوائها. وتضمن عملية التجانس اللاحقة بعد عملية التخشين استقرار الشكل الهندسي قبل التشطيب.
ما هو البلاستيك الطبي المستخدم في عمليات التصنيع الدقيق؟
مواد بلاستيكية طبية للاستخدام في التصنيع باستخدام الحاسوب (CNC) هي مواد بلاستيكية هندسية حرارية، متوافقة حيوياً ومعتمدة للاستخدام مع الأنسجة. تعتمد المواد البلاستيكية الطبية المصنعة بدقة على اسمين - ISO 10993-1:2018 للتقييم البيولوجي و دستور الأدوية الأمريكي <88> الفئة السادسة (أ) فصل (من المواد البلاستيكية بمعايير لكل من نقاط النهاية الجهازية ونقاط النهاية المتعلقة بالزرع) للاختبارات الدوائية. تشير السجلات الداخلية من دفعة اختبار البوليمر الطبي لشركة LS Manufacturing (المشروع رقم MED-2026-804، n > 800) إلى أن نطاق الملاءمة الروتيني لقضبان الصلب الملدن عند ±0.05 مم. يُستخدم البلاستيك الطبي في صناعة الأغطية، والأدلة الجراحية، وموصلات السوائل. درجة حرارة انتقال زجاجي منخفضة، يُشار إليها بـ Tg (النقطة التي يبدأ عندها البوليمر في التليين)يترك ذلك فجوة ضيقة بين القطع النظيف والحافة المشوهة، ولهذا السبب يُقطع مادة PEEK، ذات درجة حرارة التحول الزجاجي (Tg) البالغة 143 درجة مئوية، جافةً باستخدام نفخة هواء بدلاً من غمرها بسائل التبريد. يتساءل المبتدئون ما هو البلاستيك الطبي؟ مواجهة سؤال يتعلق بالشهادة.
ثلاثة مؤشرات بيولوجية وراء عملية الاعتماد
تتضمن النقاط النهائية الثلاث التي تم فحصها من خلال معيار ISO 10993-1:2018 قبل ملامسة الأنسجة ما يلي: السمية الخلوية، والتحسس، و hانحلال الدم. تنطبق نفس النقاط النهائية الثلاث على الراتنج غير القابل للزرع مثل الأكريليك، ولهذا السبب لا يزال الجزء المصنوع من الأكريليك بحاجة إلى بيانات ISO 10993-1.
- السمية الخلوية يقيس هذا الاختبار تلف الخلايا الناتج عن المواد الكيميائية القابلة للترشيح؛ والمستخلص الذي يفشل في هذا الاختبار غير قابل للاستخدام سريريًا.
- التحسس يقيس رد الفعل التحسسي بعد التعرض المتكرر.
- يقيس انحلال الدم تحلل خلايا الدم الحمراء - أي تمزق أغشية خلايا الدم الحمراء - بعد ملامسة الجهاز للدم.
يتم تجاهل جميع النقاط النهائية الثلاث في لوائح ملامسة الأغذية؛ فلا يمكن للراتنج المستخدم في الأغذية أن يحل محل الراتنج الطبي.
حيث تُغلق الحرارة نافذة العملية
تُدرج جداول البيانات نقاط انصهار أعلى بكثير من Tg، كما أن عملية القطع التي تتم فوق Tg تلطخ الراتنج بدلاً من قصه. دليل مواد التصنيع باستخدام الحاسب الآلي يسرد قيم درجة حرارة التحول الزجاجي (Tg) ونقطة الانصهار لكل نوع من أنواع الراتنج.
غالباً ما تُقرأ شهادة التوافق الحيوي على أنها شهادة استقرار الأبعاد – يهتم الأول بالجوانب البيولوجية فقط، بينما يعتمد الثاني على التحكم في الحرارة والإجهاد. قم بتلدين القطعة الخام وأعد قياس نفس البيانات: القطعة ذات الأبعاد الثابتة تحافظ على حجمها خلال عملية التلدين.
أهم النقاط المستخلصة من هذا القسم
- ينطبق الاعتماد على علم الأحياء، وليس على إدارة الحجم.
- درجة حرارة القطع العتبية إنها Tg، وليست نقطة الانصهار.
- تتوافق أشرطة القياس مع متطلبات العملية، وليس مع متطلبات الشهادة.
الكلمات المفتاحية ذات الصلة: ما هو البلاستيك الطبي؟ / البلاستيك الطبي المستخدم في التصنيع باستخدام الحاسب الآلي / معايير تصنيع البلاستيك الطبي
مرجع المصدر: البنود المفاهيمية من ISO 10993-1:2018، "التقييم البيولوجي للأجهزة الطبية - الجزء 1".

ما هي الأنواع الشائعة من البلاستيك الطبي المستخدم في عمليات التصنيع؟
المواد البلاستيكية الطبية للتصنيع باستخدام الحاسوب هي خمس درجات من اللدائن الحرارية التي تم اعتمادها بناءً على التبلور (درجة انتظام البنية الجزيئية التي تحدد الصلابة والمقاومة الكيميائية)تشمل المواد البلاستيكية الطبية المستخدمة في التصنيع الآلي ما يلي: PEEK، UHMWPE، POM MT (بولي أوكسي ميثيلين طبي، أي أسيتال صلب)البولي كربونات، وPTFE. تُمكّن مقاومة الزحف من التمييز بين PEEK وUHMWPE، وعادةً ما يكون ذلك في مقارنة بين البولي إيثيلين عالي الكثافة (PEEK) والبولي إيثيلين عالي الوزن الجزيئي (UHMWPE) الأجهزة الطبية تقتصر المقارنات على الصلابة فقط. يؤدي عدم كفاية إزالة الرقائق إلى تليين موضعي، ولذلك فإن البلاستيك اللين مناسب للأختام وليس للتركيبات المعرضة للأحمال.
يقارن الجدول أدناه بين أنواع الراتنجات الخمسة عبر أربعة أبعاد: السلوك الميكانيكي، ونطاق التسامح الممكن تحقيقه، والتعقيم والمقاومة الكيميائية، والاستخدام السريري النموذجي.
| الراتنج | الخصائص الفيزيائية والميكانيكية | درجة التسامح | التعقيم والمقاومة الكيميائية | الاستخدام السريري النموذجي |
| نظرة خاطفة | قوة شد عالية، درجة حرارة انتقال زجاجي عالية، تشحيم ذاتي | دقة ±0.008 مم | ممتاز؛ تم تكرار عملية التعريض للبخار والإشعاع عند درجة حرارة 134 درجة مئوية. | أكمام تجريبية للزرعات، مقابض طفيفة التوغل |
| البولي إيثيلين عالي الوزن الجزيئي | احتكاك منخفض للغاية، قوة تحمل عالية للصدمات | روتيني ±0.05 مم | جيد؛ تعقيم بأشعة جاما، مقاومة متوسطة للحرارة | بطانات استبدال المفاصل، وكتل تحديد الموضع |
| مادة PTFE | مقاومة كيميائية شبه عالمية، ثابت عزل كهربائي منخفض | روتيني ±0.05 مم | ممتاز؛ مقاوم لجميع منتجات التنظيف تقريباً | مقاعد صمامات الحشية، وصلات توصيل القسطرة |
| جبل بوم | صلابة عالية، ثبات الأبعاد، امتصاص ضئيل للماء | نطاق التسامح الضيق | متوسط؛ غمر كيميائي، لا تنظف باستخدام محاليل حمضية ساخنة | قطع اختبار نموذجية، تروس قيادة |
| البولي كربونات | شفافية عالية، مقاومة عالية للصدمات | التفاوتات العادية النطاق القياسي | معتدل؛ أكسيد الإيثيلين وبخار منخفض التردد | حجرات سائلة شفافة، ووحدات تشخيصية |
نطاقات التفاوت هي قيم نموذجية لقضبان الصلب الملدنة من المشروع رقم MED-2026-804 (n > 800)؛ تضيق النطاقات أو تتسع مع سمك الجدار وصلابة التثبيت.
البلاستيك الصلب مثل PEEK و POM MT تتمتع بتفاوتات جيدة في التركيب، بينما يؤدي كل من البولي إيثيلين عالي الوزن الجزيئي (UHMWPE) والبولي تترافلوروإيثيلين (PTFE) أداءً جيدًا كمواد انزلاق ومانعة للتسرب.
اختلافات التبلور بين درجات الراتنج
تنتج صلابة الراتنج عن ترتيب البنية الجزيئية وفقًا لأساسيات جروفر التصنيع الحديث (الطبعة السابعة، 2020)راتنج شبه بلوري تصنيع PEEK باستخدام الحاسوب ينتج رقائق نظيفة، بينما يتلطخ الراتنج غير المتبلور إذا اقتربت الحرارة الناتجة عن عملية القطع من درجة حرارة التحول الزجاجي (Tg).
- البولي كربونات (راتنج شفاف غير متبلور) يوفر رؤية واضحة في حجرات الرؤية؛ الأكريليك شفاف أيضًا ولكنه ينكسر بسهولة أكبر.
- مادة PTFE (بولي تترافلوروإيثيلين، راتنج مفلور) مقاوم للمواد الكيميائية؛ ينزلق البولي إيثيلين عالي الوزن الجزيئي بسلاسة ولا يزحف تحت الحمل.
- ستبقى الرقائق المصنوعة من الراتنج شبه البلوري هشة وستحافظ على حمل رقائق ثابت للتشغيل النهائي.
حدود التعقيم والتحميل
يعتقد المبتدئون في مجال الأجهزة الطبية عادةً أنه بمجرد الحصول على شهادة اعتماد الراتنج، تصبح جميع دورات التعقيم ممكنة بالنسبة له. لا يتحمل البولي كربونات دورات متعددة من التعقيم بالبخار عند درجة حرارة 134 درجة مئوية بسبب التحلل المائي روابط الكربوناتوفقًا لبيانات مورد الراتنج (النوع PEEK 450G، إصدار 2024)، والتي تمت مقارنتها بفصل البوليمرات في دليل ASM المجلد 16 (التشغيل الآلي). تتضمن بيانات الراتنج معلومات حول إمكانيات التعقيم، لذا يتحقق فريق المشتريات من قيود دورة التعقيم قبل تحديد المواصفات. مخططات مواد التصنيع باستخدام الحاسوب يشير اصطفوا (التعقيم الغازي بدرجة حرارة منخفضة) كخيار بديل. تُوثّق شهادة USP من الفئة السادسة أو ISO 10993-1:2018 السلامة البيولوجية، لكنها لا تُشير إلى دورات البخار أو الإشعاع التي يتحملها الراتنج.
أهم النقاط من هذا القسم
- ينتج تكوين الرقائق عن التبلور وليس عن درجة الشهادة.
- PEEK و POM MT تُعد خيارات مثالية، بينما البولي إيثيلين عالي الوزن الجزيئي (UHMWPE) والبولي تترافلوروإيثيلين (PTFE) توفير الانزلاق والإغلاق.
- تعتمد دورة التعقيم على التركيب الكيميائي للراتنج.
الكلمات المفتاحية ذات الصلة: أنواع البلاستيك الطبي للتصنيع / مقارنة بين البولي إيثر إيثر كيتون (PEEK) والبولي إيثر عالي الوزن الجزيئي (UHMWPE) للأجهزة الطبية / أساسيات قابلية تصنيع البوليمرات الطبية
المصدر المرجعي: Groover, M. P. (2020). Fundamentals of Modern Manufacturing: Materials, Processes, and Systems (7th ed.).
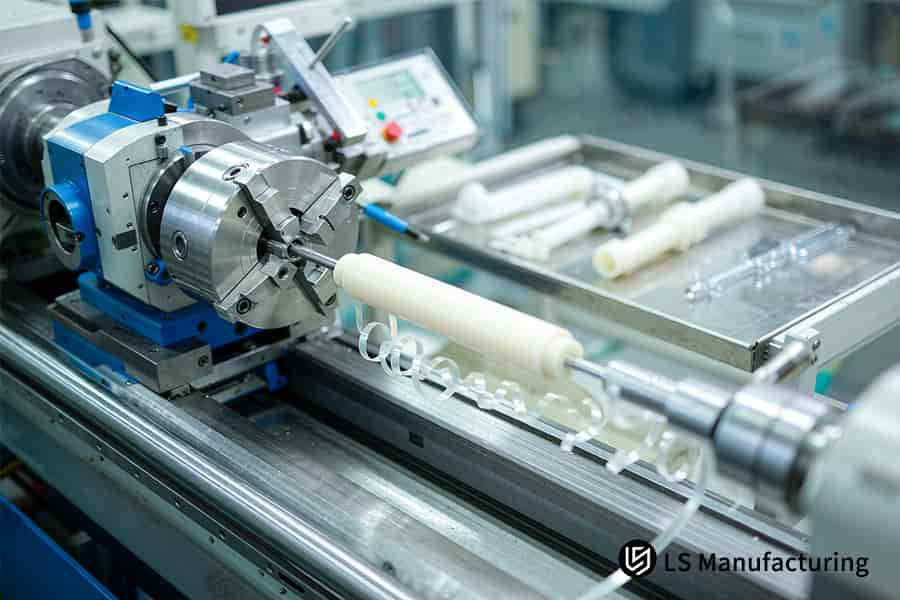
الشكل 1: تقوم عملية التصنيع باستخدام الحاسوب (CNC) بتشكيل قضبان البولي إيثيلين عالي الوزن الجزيئي (UHMWPE) إلى بطانات استبدال المفاصل التي تحمل ±0.05 مم للاستخدام في جراحة العظام.
لماذا تتشوه المواد البلاستيكية الطبية أثناء عمليات التصنيع؟
التشوه البلاستيكي الطبي في التصنيع باستخدام الحاسوب يحدث انحراف في الأبعاد بعد فك التثبيت نتيجةً لظاهرة التمدد الحراري بالتزامن مع تخفيف الإجهاد غير المتماثل. تتسبب حرارة الاحتكاك في تمدد المنطقة التي يتم تشكيلها بينما تبقى القطعة مثبتة على طاولة الماكينة، مما يعني أن القياس أثناء العملية لا يكون مطابقًا للقياس في الحالة الحرة. يتساءل المهندسون لماذا تتشوه المواد البلاستيكية الطبية أثناء التصنيع؟ يجب أن تتحمل الحرارة والإجهاد معًا. تعمل حرارة القص الاحتكاكي على رفع درجة حرارة المنطقة إلى ما يقارب درجة حرارة تليينها، بينما يكون معدل نمو البوليمر لكل وحدة زيادة في درجة الحرارة أعلى بكثير من معدل نمو سبائك الألومنيوم، وفقًا لـ دليل الآلات (الطبعة الثلاثون، قسم تشغيل البلاستيك).
يوضح الشكل 2 درجة حرارة الواجهة لقطعة PEEK الخام عندما تعبر حرارة القص الاحتكاكي نقطة التحول الزجاجي 143 درجة مئوية، ويظهر الارتداد الذي يلي فك التثبيت.
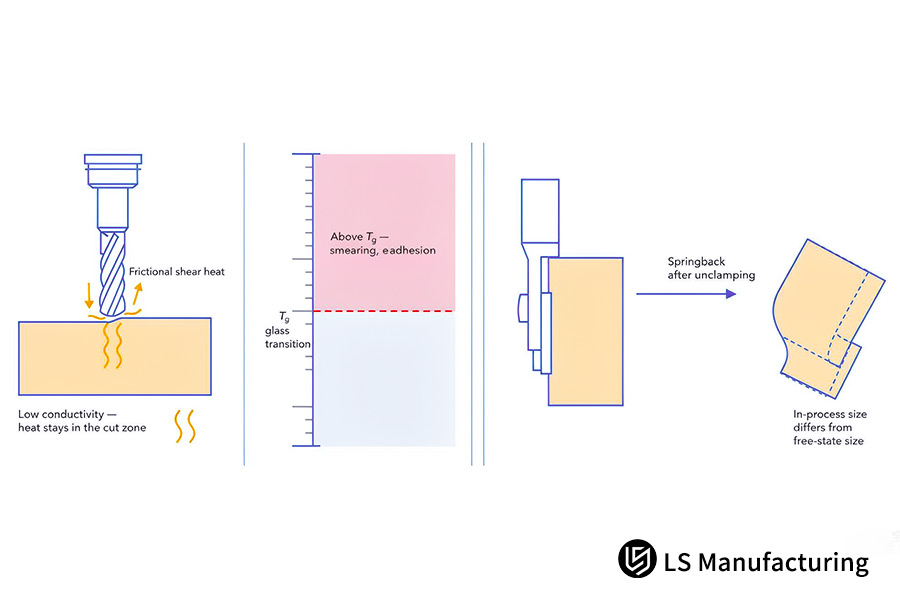
الشكل 2: رسم تخطيطي لحرارة القص الاحتكاكية التي تعبر عتبة Tg وتسبب الارتداد بعد فك التثبيت في التصنيع باستخدام الحاسب الآلي للبلاستيك الطبي.
درجة حرارة الواجهة، وليس عزم دوران الآلة، هي التي تحدد النطاق القابل للتحقيق - وهذا هو السبب في أن التحكم في الحرارة يبدأ عند القطع بدلاً من طاولة الفحص.
تفقد رقائق المعدن الطاقة من خلال التساقط؛ وتبقى هذه الطاقة داخل مادة الراتنج الخام لأن موصلية البوليمر لا تمثل سوى جزء صغير من موصلية المعدن. معامل التمدد الحراري (CTE)، وهو التمدد لكل درجة يتحكم في الارتداد المرن.يحول الحرارة إلى حركة. تشكيل الجدران الرقيقة باستخدام الحاسوب تتأثر هذه الهياكل بشكل كبير بهذه المشكلة لأنها لا تتمتع بالصلابة الكافية لمقاومة الإجهاد الذي يتم تحريره.
تُنتج المواد المبثوقة مُجهدة من عملية التصنيع نفسها، ويؤدي القطع غير المنتظم إلى الإخلال بتوازن الإجهادات الداخلية. التلدين هو عملية نقع عند درجة حرارة التحول الزجاجي (Tg) أو أعلى منها بقليل، حيث تكتسب الأجزاء المجمدة مرونةً تسمح لها بالاسترخاء. (انظر الأدلة على كيفية تصنيع البلاستيك الطبييجب التعامل مع عملية التلدين كخطوة مبكرة، وإغفالها يؤدي إلى تشوه القطع الخام غير المطابقة للمواصفات القياسية. ±0.05 مم يتراوح.
الافتراض البديهي هو أن المشبك المحكم يثبت كل شيء في مكانه. تخزن قوى التثبيت طاقة مرنة، مما يغير الشكل الهندسي بشكل أكبر عند إطلاق الطاقة المخزنة مقارنة بقوى القطع. العيوب الشائعة في عمليات تصنيع البلاستيك باستخدام الحاسوب ترتبط ظاهرة تلطيخ المعدن المنصهر وارتداده ارتباطًا مباشرًا بالطاقة المخزنة. يمكنك التحقق من أن تخفيف الإجهاد، وليس قوة التثبيت، هو ما يُسبب الانحراف: قم بقياس نفس نقطة القياس بعد عملية التشكيل الأولي، ثم قم بتلدين القطعة، ثم قم بقياسها مرة أخرى.
جمعايير التفاوت في عمليات التشغيل الآلي باستخدام التحكم العددي وُصفت هذه الظاهرة للمعادن، ولكن ليس للبوليمرات لأن الحرارة تُغير الشكل الهندسي باستمرار بعد القياس. ويُحدد التفاوت المسموح به في قطر الثقوب في الأجزاء البوليمرية بمتغيرين: درجة حرارة السطح البيني وتحرر الإجهاد المتبقي.
ثلاث نقاط يجب تذكرها
- طاقة الإجهاد (الحرارة) يُحدث تغييراً في حجم معظم البوليمرات.
- تؤدي عملية التلدين بين مرحلة التخشين ومرحلة التشطيب إلى إزالة الإجهاد المتراكم.
- يؤدي التثبيت إلى توليد طاقة إجهاد، والتي تظهر بعد التحرير.
الكلمات المفتاحية ذات الصلة: لماذا تتشوه المواد البلاستيكية الطبية أثناء التصنيع / العيوب الشائعة في تصنيع البلاستيك باستخدام الحاسوب / كيفية تصنيع المواد البلاستيكية الطبية
المصدر: دليل الآلات (الطبعة الثلاثون، فصل تشغيل البلاستيك).
كيفية تصنيع المواد البلاستيكية الطبية بدون مخاطر العيوب؟
تصنيع البلاستيك الطبي بدون عيوب هي عملية تشغيل منخفضة الحرارة باستخدام أدوات ذات شفرة واحدة بزاوية ميل موجبة وتيار هواء خالٍ من الزيت. تعمل هندسة زاوية الميل الموجبة وزاوية رفع الرقائق على قص الراتنج بدلاً من كشطه. تبقى قوة القطع منخفضة. كيفية تصنيع البلاستيك الطبي يبدأ التخلص من النتوءات بشكل الأداة. مواد بلاستيكية طبية للاستخدام في التصنيع باستخدام الحاسوب (CNC) تُصنّع هذه القطع بسرعة تتراوح بين 60 و90 مترًا في الدقيقة، وفقًا لنفس دفعة المشروع (عدد القطع أكبر من 800). ويتم الحفاظ على معدل تغذية كل سن ضمن النطاق التالي: من 0.05 مم/وحدة حجم إلى 0.12 مم/وحدة حجم، مما يؤدي إلى إزالة علامات الدوامة وترك أسطح الختم بتشطيب سطحي من Ra (متوسط الخشونة الحسابية للسطح المشكل) 0.4 ميكرومتر إلى Ra 0.8 ميكرومتر.
هندسة الأداة وراء قوة القطع المنخفضة
تتميز أدوات القطع ذات الشفرة الواحدة بمسار إخراج أوسع للرقائق، كما أن إعادة قطع الرقائق تعيد تسخين الراتنج. وتحدد زاوية القطع ما إذا كان القاطع يقطع أو يكشط، وتؤدي زاوية القطع السالبة إلى احتكاك القاطع بالراتنج مما يتسبب في توليد الحرارة. معايير التفاوت في عمليات التصنيع باستخدام الحاسوب (CNC) مثل ISO 2768-1:1989 (التفاوتات العامة للأبعاد الخطية) تحديد قياسات المعادن في آلات التحكم الرقمي الحاسوبي (CNC).
ثلاثة عيوب شائعة وطرق إصلاحها
تشكيل البلاستيك باستخدام الحاسوب تنقسم العيوب الشائعة إلى ثلاث فئات:
- تمزيق الأشواك: شفرات حادة مفردة ذات أحمال رقائق أكبر من 0.05 مم/ز منع سحب الألياف.
- الالتصاق بالتليين الحراري: رش هواء خالٍ من الزيت مع سرعة قطع (سرعة سطح الأداة على الراتنج) أقل من 90 م/ميلن يحافظ على برودة الحواف.
- زحف المشبك: تعمل المشابك الناعمة الأوسع على توزيع الحمل ومنع تدفق الراتنج جانبياً.
مسار التبريد وسوء فهم شائع
ينقل الهواء الخالي من الزيت الحرارة ويزيل الرقائقبينما يُشكل سائل التبريد المستحلب خطرًا لوجود رواسب في مسام البوليمر. في مناقشات حول كيف تعمل عملية التصنيع باستخدام الحاسوب (CNC)، ويتم تقديم استخدام سائل التبريد كخيار.
قد يبدو انخفاض سرعة دوران المغزل وكأنه يُنتج قطعًا أبرد، لكنه ليس كذلك: فعند سرعة دوران منخفضة مع تغذية خفيفة، تحتك الحافة أكثر مما تقطع. أجريت تجربة عملية مضبوطة في ورشة عمل لقطع مادة POM MT بثلاث سرعات تغذية مختلفة. 0.05 و0.08 و0.12 مم/وحدة شحنة مع ثبات سرعة دوران المغزل، انخفض ارتفاع النتوء من 0.18 مم إلى 0.06 مم مع زيادة معدل التغذية.
نقاط تستحق التذكر
- يحدد شكل الأداة قوة القطع، بينما يحدد الهواء الخالي من الزيت درجة حرارة القطع.
- يُعد الراتنج في شكله شبه البلوري مناسبًا لـ القطع على درجة حرارة منخفضةبينما الراتنج المبثوق غير المعالج حرارياً لن يفعل ذلك.
الكلمات المفتاحية ذات الصلة: معايير قطع البلاستيك الطبي / التحكم في نتوءات طحن البوليمر / حدود حرارة تشكيل الراتنج باستخدام الحاسوب
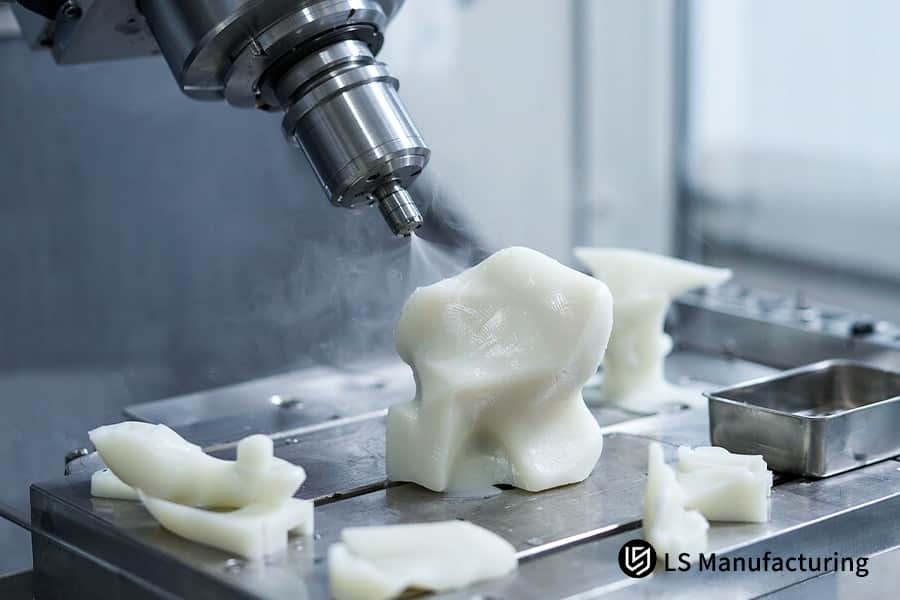
الشكل 3: مغزل آلة CNC يقوم بإنهاء غلاف تجريبي من البوليمر الطبي يحمل سطحًا ناعمًا لاستخدامه في الزرع.
ما هي معايير التصنيع التي تحكم الأجزاء الطبية؟
معايير تشكيل البلاستيك الطبي تُشكّل سلسلة مُحكمة بناءً على عملية التصنيع وفقًا للمعيار ISO 13485:2016 والتفاوتات العامة وفقًا للمعيار ISO 2768-m. يتناول المعيار ISO 13485:2016 ضوابط عملية التصنيع من خلال البند 7.5.1، بينما يُمثّل المعيار ISO 2768-m، وهو التفاوتات العامة المتوسطة في المعيار ISO 2768-1:1989، الإطار المرجعي للأبعاد غير المُحدّدة. يُستبدل سائل تشغيل المعادن بالهواء المضغوط الخالي من الزيت والماء منزوع الأيونات. قد تُشكّل الزيوت المستحلبة روابط متقاطعة في المصفوفة البلاستيكية وتُقاوم التآكل.معنى. المبتدئون في مجال الأجهزة الطبية الذين يرغبون في معرفة ما هو البلاستيك الطبي؟ يجب أن نعتمد على عملية مُعتمدة، وليس على شهادة واحدة. لذا، ينبغي أن تُحدد نطاقات التفاوت في رسومات البوليمر خطوة التلدين، وليس فقط الحد العددي.
التصنيع باستخدام الحاسوب الطبي وفقًا لمعيار ISO 13485 تحافظ الخلايا على فصل مخزون البوليمر عن الخطوط المعدنية لأن الراتنجات تمتص السوائل بسرعة أكبر من المعادن. أنواع البلاستيك الطبي للتصنيع يشتركون في قاعدة واحدة في ورشة العمل: أدوات مخصصة، وإزالة رقائق مخصصة، وتشغيل بدون سائل تبريد.
- نظام التبريد: يتم استخدام الهواء المضغوط الخالي من الزيت أو الماء منزوع الأيونات المعتمد بدلاً من المستحلب لأن البقايا لا تُشطف جيداً.
- نظافة الآلة: تمنع الخلايا البوليمرية المخصصة دخول جزيئات المعدن إلى الأجزاء البلاستيكية اللينة.
- اختبار الملاءمة: تضمن القياسات باستخدام جهاز القياس ثلاثي الأبعاد (CMM) التوافق الميكانيكي، بينما تحتوي وثائق نقاء الراتنج على بيانات السمية.
يعتقد المبتدئون أنه إذا شهادة ISO 13485 يحل هذا الأمر مشاكل التحكم في العمليات، ثم تغطي شهادة واحدة أيضًا علم السموم الخاص بالزرعات طويلة الأمد. تتحكم عمليات التدقيق في الجودة في العمليةلكن علم السموم يعتمد على نقاء مادة الراتنج المقدمة مسبقًا، وهو ما لا توفره وثائق التصنيع. ويمكن لموظفي المشتريات التحقق من الفصل بسهولة بمقارنة رقم دفعة الراتنج مع سجل التصنيع. قواعد التصنيع باستخدام الحاسوب (CNC) تُدرج وثائق النقاء ضمن وثائق إصدار الرسومات. بعبارة أخرى، تتحكم الشهادة في العملية، بينما تتحكم وثائق المواد الخام في الجوانب البيولوجية.
ما يجب استخلاصه
- ISO 13485:2016 ينظم مراقبة الإنتاج؛ ISO 2768-m ينظم الأحجام غير المحددة.
- القطع بدون سائل يحافظ على الراتنجتحافظ الخلايا المخصصة على الأسطح.
- تستند المعلومات المتعلقة بعلم السموم إلى بيانات المواد الخام، وليس إلى شهادات التصنيع.
الكلمات المفتاحية ذات الصلة: معايير تصنيع البلاستيك الطبي / قواعد الامتثال لتصنيع الأجهزة الطبية باستخدام الحاسوب / متطلبات نظافة قطع البوليمر
المصدر المرجعي: البند 7.5.1 من ISO 13485:2016 "الأجهزة الطبية - أنظمة إدارة الجودة".
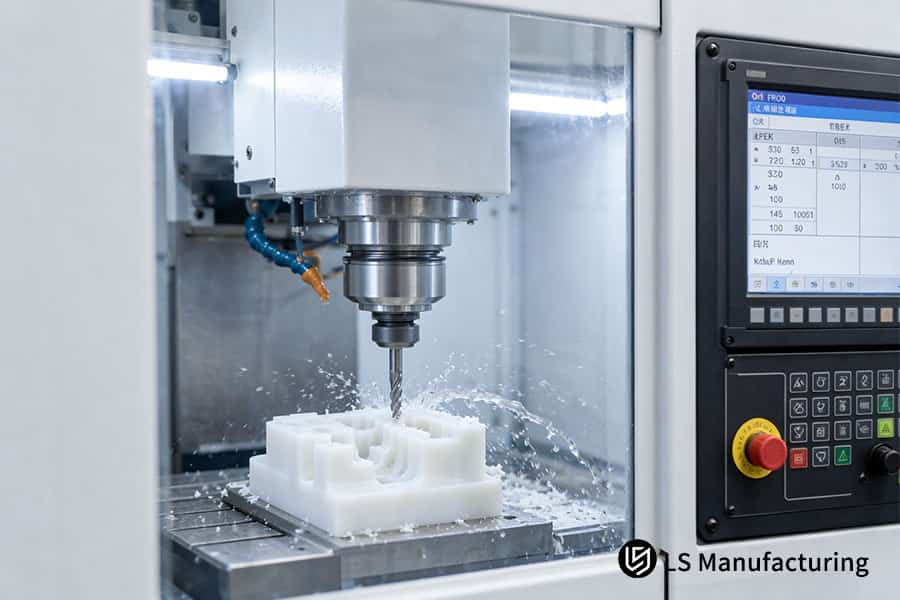
الشكل 4: تقوم آلة CNC بقطع قالب دليل جراحي من مادة PEEK وإزالة الرقائق لإجراء تجربة تقويم العظام.
كيف يعمل بوليمر PEEK عمليًا: مثال على دليل تحديد الوضعيات الجراحية من شركة LS Manufacturing
تُعد عملية التصنيع باستخدام الحاسوب (CNC) لمادة PEEK عملية تلدين تحافظ على ثقوب الدليل الجراحي ضمن هامش خطأ ±0.008 مم. طلب فريق متخصص في الأجهزة الجراحية أدوات توجيه لتحديد موضع قطع عظم الركبة بأقل قدر من التدخل الجراحي، مصنوعة من قضبان مادة PEEK الطبية. تستخدم التطبيقات التقويمية من هذا النوع أدوات توجيه بوليمرية ذات ثقوب تحديد موضع تستقبل دبابيس التوجيه دون الحاجة إلى خلوص. تتميز أسطح التلامس بخشونة سطحية تتراوح بين 0.4 و 0.8 ميكرومتر (Ra)، وهي النسبة المطلوبة لسطح مانع للتسرب؛ أما التفاوت المسموح به في الأبعاد فهو ±0.008 مم.
سيناريو التطبيق
تُفرض جراحة الركبة طفيفة التوغل متطلباتٍ إضافية على أدوات توجيه قطع العظم المصنوعة من مادة PEEK الخام. يجب أن تستوعب أقطار الثقوب دبابيس التوجيه دون أي خلوص؛ وتتوافق التفاوتات المطلوبة في الرسومات مع أحزمة التثبيت الدقيقة. كثيراً ما يستفسر المبتدئون عن أسباب تشوه القطع البوليمرية بعد القطع.
المبدأ في الممارسة
تقع عملية التجانس بالتلدين عند درجة حرارة 160 درجة مئوية فوق درجة حرارة التحول الزجاجي لمادة PEEK، مما يوفر مرونة كافية للقطع المجمدة قبل إجراء المزيد من المعالجة. يوضح جدول بيانات التصنيع الخاص بشركة LS Manufacturing للراتنجات شبه البلورية أوقات النقع حسب سمك الجدار. لتؤدي درجة حرارة النقع المنخفضة إلى بقاء الإجهاد محصوراً، مما يتسبب في تشوه القطع الخام بعد إزالتها من المشبك.
النتائج المقاسة
تجاوزت عمليات التشغيل الأولية غير المنظمة النطاق المعتاد ±0.05 مم؛ واحتفظت الأجزاء المعالجة حرارياً بأبعادها. بلغت نسبة الخردة في الدفعة الأولى غير المعالجة حرارياً 16%؛ وبعد إدخال خطوة النقع بين التخشين والتشطيب انخفضت إلى 4%. الخلاصة الرئيسية: يتم تحديد التفاوت المسموح به في قطر الثقب في مادة PEEK عن طريق تخفيف الإجهاد المتبقي، وليس عن طريق دقة تحديد موضع الماكينة. أي مواصفات تحدد التفاوت المسموح به دون تحديد خطوة التلدين تُعتبر ناقصة.
في حالة عدم وجود عملية التلدين، حدث ارتداد مرن وتجاوزت الثقوب نطاق ±0.05 مم.
مصدر البيانات: سجل اختبار LS Manufacturing 2025-2026 الطبي طفيف التوغل (المشروع رقم MED-2026-804، حجم العينة >800).

الأسئلة الشائعة
1. ما هو الفرق الرئيسي بين PEEK و UHMWPE أثناء القطع باستخدام CNC؟
راتنجات الزرع المعتمدة وفقًا لمعيار ISO 10993-1:2018 لمادة PEEK و UHMWPE، ومع ذلك تتكسر رقائق PEEK وتتشوه رقائق UHMWPE. في نفس دفعة المشروع (عدد العينات > 800)، يمكن أن يكون تفاوت مادة PEEK ضمن ±0.008 مم، بينما يكون تفاوت مادة UHMWPE قريبًا من ±0.05 مم. ونتيجة لذلك، يختار المهندسون المبتدئون الراتنج بناءً على صلابة التجميع بدلاً من افتراض أن جميع البوليمرات الحاصلة على شهادة ISO تؤدي أداءً مماثلاً.
2. لماذا يتم تجنب استخدام سائل التبريد في كثير من الأحيان عند تصنيع المواد البلاستيكية الطبية؟
سائل التبريد المستحلب هو سائل تشغيل معدني، حيث تتغلغل فيه المرحلة الزيتية الحجم الحر (الفجوات بين جزيئات سلاسل البوليمر)يتناول البند 7.5.1 من معيار ISO 13485:2016 مراقبة الإنتاج النظيف، وتستخدم شركة LS Manufacturing نفخ الهواء الخالي من الزيت بنفس نطاق السرعة. ويراجع مدققو الجودة تقارير سائل التبريد قبل إجراء الاختبارات البيولوجية، حيث لا يمكن الكشف عن البقايا بالعين المجردة.
3. هل يمكن للمواد البلاستيكية المصنعة باستخدام الحاسوب أن تحل محل الغرسات المعدنية بشكل كامل؟
يتمتع البولي إيثر إيثر كيتون (PEEK) بصلابة مماثلة للعظم القشري، لكن سبائك التيتانيوم تتمتع بمقاومة فائقة للإجهاد تحت الأحمال الدورية، وفقًا لـ دليل ASM المجلد 2 (معلومات عن السبائك غير الحديدية)عند تقييم التصميم، يقارن المراجعون فئة المخاطر للجهاز الطبي قيد الدراسة والحمل الدوري قبل اختيار البوليمر؛ بعبارة أبسط، تحدد حالة الحمل نوع المادة.
4. ما هو العامل الأكثر أهمية لمنع التشوه البلاستيكي للجدران الرقيقة؟
تُخضع عملية التلدين لتخفيف الإجهاد المواد المبثوقة لعملية نقع عند درجة حرارة Tg أو أعلى منها بقليل. تقوم شركة LS Manufacturing بتسخين قطعها الخام إلى 160 درجة مئوية يلي ذلك تشكيل الجدران الرقيقة باستخدام تمريرات سطحية متناظرة باستخدام هواء خالٍ من الزيت. التفسير القياسي لـ كيف تعمل عملية التصنيع باستخدام الحاسوب (CNC) لا يذكر التلدين. يتطلب البند 7.5.1 من معيار ISO 13485:2016 تدقيق دورات النقع، لذا فإن هذا الإغفال مهم.
ملخص
تُوازن عملية تصنيع البوليمرات الطبية بين الخمول البيولوجي للجهاز ودقة التركيب، الأمر الذي يتطلب مجموعات مختلفة من الضوابط. تُحدد الخصائص الحرارية للراتنج ومعايير القطع المثلى نطاق الحجم الممكن، بينما تُحدد عملية التلدين ما إذا كان بإمكان القطعة الخام الحفاظ على هذا النطاق عند إزالتها من المشابك. بعبارات بسيطة، يحدد المهندسون المبتدئون أين تكون البوليمرات مناسبة للتصنيع وأين يجب استخدام المعادن أو القوالب بدلاً منها.
مكتب رؤى تصنيع البوليمرات الطبية
يمكن طرح استفسارات حول عمليات التغذية، والحد الأدنى لسمك الجدار، والتشوه في ظروف التعقيم، من خلال ثلاثة جهات اتصال. تتوفر بيانات البوليمرات الطبية على قاعدة معارف شركة LS Manufacturing على الرابط التالي: https://lsrpf.com/أثناء البريد الإلكتروني info@lsrpf.com والهاتف +86 185 6675 9667 تُستخدم هذه الأدوات للتحقق من الرسومات التخطيطية. سيقوم المهندسون المبتدئون بمقارنة الأحجام الموجودة في الرسم مع البيانات المرجعية.
للمزيد من القراءة: خدمات التصنيع الدقيق باستخدام الحاسوب (CNC) للأجهزة الطبية وحلول الأجهزة

