 日本語



アルミニウムのCNC加工サービスは、航空宇宙構造部品にとって決定的なソリューションであり、薄肉部の変形や14.2%という不良率の問題を解決します。
5軸フライス加工と協調クランプにより±0.008mmの公差が維持され、統合された硬質アルマイト処理により部品あたりのコストが28.5%削減されます。
主なポイント
- 納期短縮: 5軸加工とシングルセットアップクランプ、陽極酸化処理を採用した結果、軽量構造物の納期サイクル全体が18日から11日に短縮されました(38.9%短縮) 。
- コスト削減: DFMに基づいた壁厚調整とツールパス最適化により、部品1個あたりの総コストは184ドルから131.5ドル(28.5%減)に低下し、材料の廃棄率も低下しました。
- 信頼性:セグメントごとの応力除去加工とツァイスCMMによる完全な検査により、薄肉構造部材の欠陥率は厳密に監視され、 14.2%から1.8%に減少しました。
CNC加工はどのようにしてアルミニウムの精度を保証するのか?
CNC加工では、切削速度Vc = 450 m/minの高速フライス加工と、切削応力を分散させる対称的な送り込み経路を用いることで、アルミニウムの精密加工を実現します。対称的な送り込み経路を用いた高速フライス加工により、航空宇宙産業やロボット産業で使用される6061-T6および7075-T651薄肉部品において、±0.008 mmの公差が得られます。
| 処理スキーム | 壁厚制限(mm) | 寸法公差(mm) | 不良率範囲(%) |
| 従来型粉砕 | ≥ 2.0 | ±0.050 | 8.0~15.0 |
| LSマニュファクチャリング高速フライス加工 | ≥ 0.8 | ±0.008 | 1.8 |
薄肉変形制御
軽量構造CNC部品において、歪みなく0.8mmの肉厚を維持することが重要となる。LS Manufacturingの対称的な送り込みツールパスは、切削加工中に残留応力が解放されるのを防ぐ。この5軸CNC加工の連携により、航空宇宙用ブラケットやロボットアームの反りの原因となる熱の発生が抑制される。
- 見積依頼書に、対称的なツールパスが必要であることを明記してください。
- 工程内温度モニタリングに関する文書について問い合わせてください。
合金の選定と公差の検証
アルミニウムのCNC加工サービスでは、材料特性に応じて変更が必要です。通常のフレームには6061-T6、高負荷には7075-T651が使用されます。LS Manufacturingは、すべてのロットをISO 286規格に従って製造しています。精密アルミニウム部品メーカーである同社は、7075の微細亀裂や6061のバリを防ぐために送り速度を調整するなど、カスタムCNC加工サービスを利用しています。
- 各ロットごとにISO 286認証済みの検査報告書を請求してください。
- 合金の種類に応じた送り速度設定についてお問い合わせください。
データソース: LS Manufacturing 2025~2026年測定データベース(サンプルサイズ >1,200)、測定機器はISO 286規格に準拠。
航空宇宙およびロボット部品のスクラップ率を1.8%未満に抑えるための、肉厚制限、公差範囲、合金固有の送り速度設定に関する当社の薄肉アルミニウムCNCホワイトペーパーをダウンロードしてください。
アルミニウム加工コストを左右する主な要因は何ですか?
カスタムアルミニウムCNC加工のコストは、機械の切削時間、治具の複雑さ、および材料除去率によって決まります。 精密CNC加工では、これら3つの要素を最大化することで、 20%以上のコスト削減を実現します。R 1.5 mm未満の内角や、深すぎる止まり穴は、機能を発揮することなく工具摩耗を引き起こします。
被削性補正のための設計
カスタムアルミニウムCNC加工プロジェクトには、過剰設計要素が多く含まれており、不必要なコストが発生しています。LS Manufacturingは、自動DFM解析を用いて、図面提出後わずか2時間でこれらの要素を特定します。R ≥ 2.0 mmをR < 1.5 mmに変更することで、標準エンドミルが使用可能になり、工具交換と加工サイクルタイムを削減できます。
R値が2.0mm以上の図面を提出するエンジニアは、より迅速な見積もりと、部品あたりのより安価な価格を得ることができます。
表面仕上げ仕様戦略
アルミニウムのCNC加工コストは、すべての表面をRa 0.4 μmに仕上げる必要がある場合、大幅に上昇します。重要なシール面や接合面の表面をRa 0.4 μmに仕上げ、その他の表面をRa 1.6 μmに仕上げる必要がある場合、研磨時間を35%削減できます。
設計者が部品全体ではなく表面ごとに仕上げを指定すれば、二次加工の数を減らし、機能性を損なうことなく納期を短縮できる。
治具およびツールパスの標準化
アルミニウムCNC加工の見積もり精度は、治具の複雑さに左右されます。LS Manufacturingでは、標準的な形状の部品には標準的な真空治具を使用しています。 バッチCNC加工では、既存の治具ライブラリを活用することで、同じ工具を繰り返し使用し、見積もりリードタイムを最小限に抑えています。
エンジニアが早い段階で部品の寸法を提供することで、LS Manufacturingは形状を既存の治具と比較することができ、各注文における治具設計コストとセットアップ時間を節約できます。
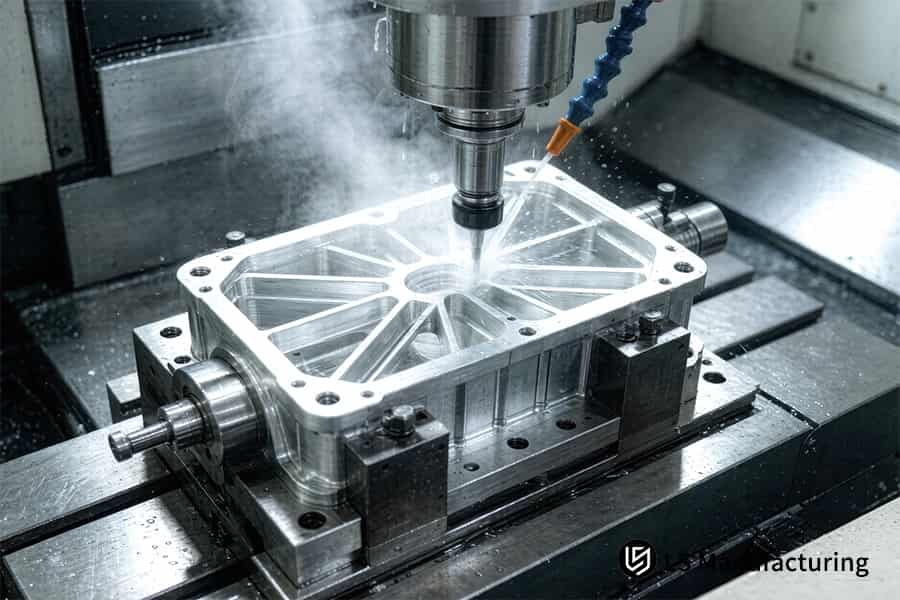
図1:冷却液塗布部を備えたアルミニウム製トランスミッションハウジングを加工する精密CNCフライス盤。
構造用アルミニウム部品には、どの陽極酸化処理が適していますか?
陽極酸化処理の選択は、部品の環境によって決まります。タイプII陽極酸化処理は、 12μmのコーティング層を形成し、民生用筐体における耐腐食性と色彩カスタマイズに適しています。タイプIII陽極酸化処理は、 50μmの硬質コーティング層を形成し、摩耗の激しい環境下での航空宇宙および防衛構造物に適しています。 高性能CNC加工により、コーティング工程中の寸法安定性が確保されます。
ステップ1:需要評価
エンジニアはまず摩耗特性と摩擦を分析します。摩耗が激しい状況では、タイプIIIの硬質アルマイト処理が必要です。LS Manufacturingのような精密アルミニウム部品メーカーは、お客様の組立図を分析して適切なクラスを決定します。部品の摩耗特性を熟知しているエンジニアは、外観部品の過剰な仕様設定を防ぎます。
ステップ2:公差補正
タイプIIIでは、各面の両側に25μmの余裕を持たせる必要があります。CNC加工部品の粗寸法は、この許容値分だけ調整する必要があります。この許容値は、 多軸CNC加工工程において考慮されます。設計チームからの「陽極酸化処理後の寸法」という注記は、組み立てミスや手直しを防ぐのに役立ちます。
ステップ3:品質検証
MIL-A-8625 Type IIIに準拠した塩水噴霧試験により、1,000 時間の耐食性が保証されます。LS Manufacturing は、陽極酸化アルミニウム CNC サービスとして、各バッチごとにランダムサンプリングを実施し、納品ごとに試験結果を提供します。荒加工から仕上げ加工、陽極酸化処理まで、 高速 CNC 加工の全工程を網羅しているため、調達チームは寸法精度とコーティング品質に関して、単一の窓口で対応できます。
データソース: MIL-A-8625 タイプIII 軍用グレード硬質陽極酸化処理仕様(コーティング厚さ50μm、1,000時間塩水噴霧試験規格)。
CNC加工および陽極酸化処理用アルミニウム合金選定ガイド
以下は、 CNC加工および陽極酸化処理用途における、異なるアルミニウム合金グレードの主要パラメータと経済性の比較です。
| アルミニウム合金グレード | 被削性評価 | 推奨許容差等級(mm) | 陽極酸化処理の適合性 | 相対的な機械加工コスト |
| AL 6061-T6 | 良い | ±0.015 | タイプII/タイプIII – 優秀 | 1.0(基準値) |
| AL 7075-T651 | 非常に良い(チップが簡単に割れる) | ±0.008 | タイプII/タイプIII(高硬度) | 1.3 |
| AL 2024-T3 | 公平 | ±0.015 | タイプII(特殊な浴腐食防止処理が必要) | 1.2 |
結論: LS Manufacturingは、極めて軽量かつ高強度な部品には、AL 7075-T651を使用し、最適な機械的特性の組み合わせを得るためにタイプIII硬質陽極酸化処理を施すことを推奨します。
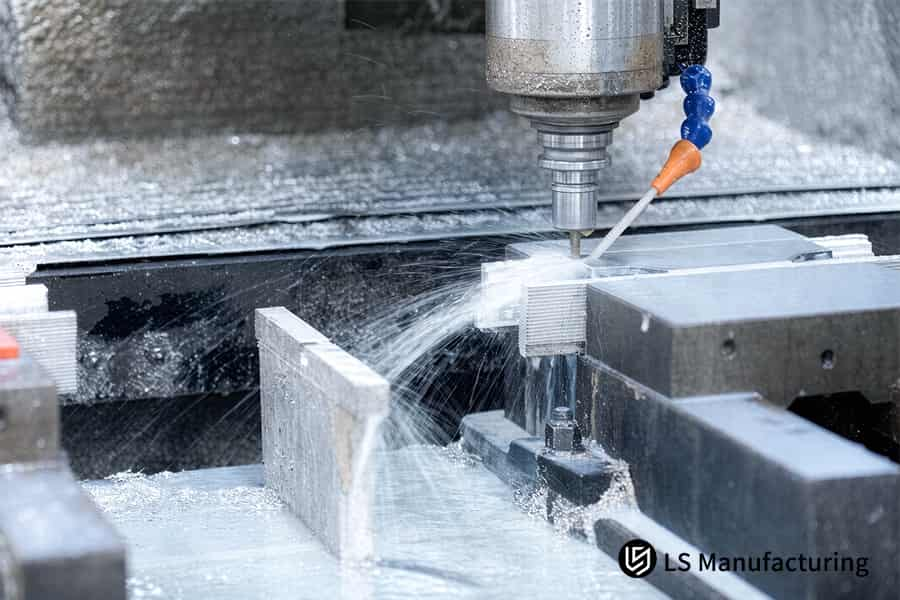
図2:CNCルーターで加工したアルミニウム製リニアガイドの表面仕上げ(0.05mm)
このガイドを作成したエンジニアたちをご紹介します
航空宇宙用ブラケットの製造に15年以上携わってきた当社は、AL 7075-T651がアルミニウム協会のANSI H35規格に準拠した±0.008 mmの公差とタイプIIIの硬質コーティング密着性を備えていることを確認しています。このガイドは、AS9100D認証生産に基づき15年以上のCNC加工経験を持つ、当社のラピッドプロトタイピングおよびラピッドマニュファクチャリングのエキスパートであるグロリアが編集しました。
アクチュエータハウジングの材質をAL 6061-T6からAL 7075-T651に変更したことで、不良率が22%削減され、熱処理工程も不要になりました。LS Manufacturing社の機械加工プロセスは、複雑な部品でも±0.008 mmの公差で、米国金属加工技能協会(NIMS)の精密CNC規格に準拠しています。
特注合金や無料の2時間DFMレビューをご希望の場合は、 LinkedInでグロリアまでご連絡ください。彼女は、AS9100D認証済みの文書に基づき、陽極酸化処理に適した材料の例やマトリックスを図面に合わせて提供します。
タイプIII陽極酸化処理は、なぜタイプII陽極酸化処理よりも優れているのでしょうか?
タイプIII硬質アルマイト処理は、摩擦や衝撃に耐える厚さ50μmの酸化皮膜を形成するため、タイプIIよりも優れています。タイプIIでは、耐食性を確保できる酸化皮膜の厚さはわずか12μmです。タイプIIIは表面硬度400~500HVで、ASTM B117規格に基づく1,000時間の塩水噴霧試験に合格しています。 高度なCNC加工により、コーティングの寸法安定性が確保されています。
| 陽極酸化処理タイプ | 標準厚さ(μm) | 表面硬度(HV) | 1,000時間塩水噴霧試験 |
| タイプII硫酸 | 12 | 200~300 | 部分合格 |
| タイプIIIハードコート | 50 | 400~500 | フルパス |
耐摩耗性と耐用年数
タイプIIIの硬度400~500HVは、タイプIIの200~300HVに比べて、摺動継手やねじ込み締結部における摩耗に対する耐性が高い。LS Manufacturingのような陽極酸化処理部品メーカーは、陽極酸化処理後も嵌合寸法を維持するためにCNC加工プログラムを使用している。
寸法公差の維持
タイプIIIのフィルムの厚さは両面とも25μmであるため、ねじ山や嵌合面が歪んでしまいます。精密アルミニウム部品メーカーは、 CNCプログラミングにおける事前補正を用いることで、すべての形状が±0.008mmの公差内に収まるようにしています。
腐食防止および認証
タイプIIIはASTM B117に基づく1,000時間塩水噴霧試験に完全に準拠していますが、タイプIIは完全に準拠していません。LS Manufacturingは陽極酸化アルミニウムのCNC加工サービスを提供しており、各注文ごとに試験結果を提供しています。
データソース: ASTM B117塩水噴霧腐食試験規格およびASTM B244塗膜厚測定報告書。
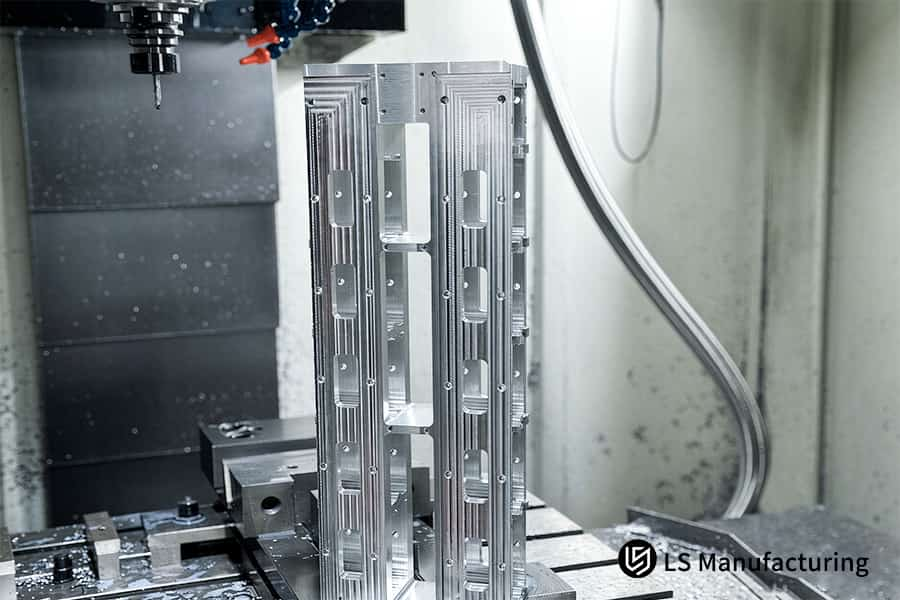
図3:0.01mmの位置精度でアルミニウム製航空宇宙用ブラケットを製作する多軸CNC加工機。
見積もり依頼前にDFM分析が不可欠な理由とは?
DFM解析は、製造前に製造不可能な形状を検出し、深い止まり穴に起因する不良品や納期遅延の問題を解消します。LS Manufacturingの自動化プロセスは、わずか2時間でツールパスの修正案を返信するため、エンジニアは発注前に競争力のあるアルミニウムCNC加工の見積もりを提示できます。
リスクの特定と許容度の再評価
深い止まり穴は、初期不良の最も一般的な原因です。LS Manufacturingのパーサーはこれらの特徴を強調表示し、段階的な公差変更を提案します。非嵌合形状の公差を±0.008 mmから±0.015 mmに緩めることで、二次加工全体を不要にすることができます。カスタムアルミニウムCNC加工の専門家は、この回帰処理を非機能面のみに適用します。リスクの高い形状変更後には、 プロセス最適化されたCNC加工パスが作成されます。
ツールパスの最適化と見積もりの確定
修正された仕様により、LS Manufacturingは標準工具径と内角半径が一致するツールパスを作成できます。アルミニウムCNC加工サービスでは、この改良されたプログラムを、コストへの影響を明記した見積書に変換します。見積書作成済みのCNC加工では、承認されたプログラムを、追加の設計変更なしに実行します。
データソース: LS Manufacturing 2025~2026 自動 DFM 3D/2D 図面解析ログ(サンプルサイズ >1,200)。
CNC旋盤加工機は、部品の精度をどのように向上させるのでしょうか?
CNC旋盤加工機は、外径旋削、正面削り、内径ボーリングを1回の段取りで実行することで部品精度を向上させ、複数回の段取りによる同心度誤差を回避します。従来の多段加工では±0.050 mmの同心度しか達成できませんが、旋削・フライス複合加工機では±0.003 mmの同心度を達成できます。ライブプローブを備えた高精度CNC加工は、製造中の熱ドリフトを補正できます。
油圧式ソフトジョークランプ
油圧式ソフトジョークランプは、クランプ工程における薄肉部品の変形を軽減するのに役立ちます。従来の硬質ジョーは局所的な応力を発生させ、リング状部品やシャフト状部品の歪みを引き起こします。LS Manufacturing社は、クランプ力を円周全体に均一に加える油圧式ソフトジョーを採用しています。この方法を用いることで、精密アルミニウム部品メーカーである同社は、薄肉スリーブにおいて±0.003mmまでの真円度を実現しています。
薄肉部品に油圧式ソフトジョークランプを採用するエンジニアは、最終的なCMM検査段階で部品の不良につながる真円度の問題を回避することができる。
旋削・圧延複合加工
ターンミル加工センターは、外径旋削、正面溝加工、偏心穴あけ加工を1回のクランプ工程で実行します。別々のセットアップを使用すると、インデックスの誤差が生じ、それがさまざまな加工工程で蓄積されます。LS Manufacturingのターンミル加工戦略では、すべての回転を1回のクランプ工程で実行します。軽量構造CNC部品は、この単一セットアップCNC加工方法の恩恵を受け、外径と内径の同心度を±0.003 mmに抑えることができます。
旋削加工およびフライス加工されたすべての部品を1つの回転軸に統合する設計グループは、セットアッププロセスを最小限に抑えている。
インプロセスプロービングと補償
プローブ式測定では、切削サイクル中に重要な寸法を測定し、工具オフセットを自動的に調整します。連続切削で発生する熱膨張は、リアルタイムのフィードバックがない場合、寸法に予測不可能な影響を与えます。LS Manufacturingの旋盤は、荒加工と仕上げ加工の間にプローブサイクルを実行します。クローズドループCNC加工によるアルミニウムCNC加工サービスでは、バッチ間の幾何学的一貫性を最大±0.003 mmに維持します。
調達部門は、バッチ内のすべての部品が要求される同心度公差を満たしていることを確認するツァイス社製CMM(三次元測定機)の報告書を受け取ります。
データソース:ツァイスCMM公式校正レポート(測定精度0.0009mm、体積長さ測定誤差MPEE)。
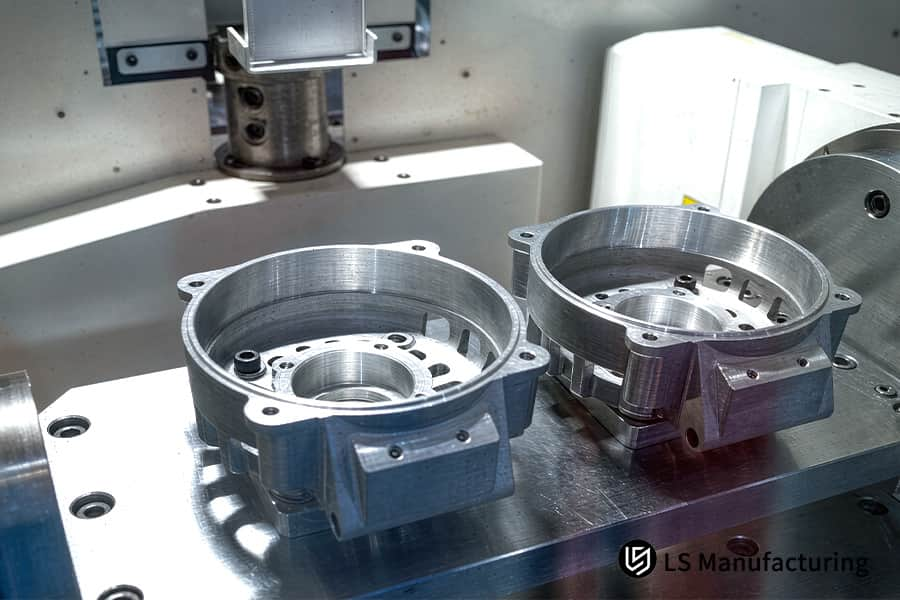
図4:CNC旋盤でアルミニウム製自動車用ホイールハブを0.03mmの同心度で仕上げる。
7075合金の薄肉変形を防ぐには?
7075-T6アルミニウムの薄肉変形防止には、積層と対称切削、応力除去熱処理、およびフレキシブル治具の使用が含まれます。7075 -T651合金の残留応力は、大量の材料除去によって解放され、曲げ歪みにつながります。LS Manufacturingでは、粗加工後に応力除去焼鈍処理を行い、仕上げ加工時に切削深さを浅くしてVc = 450 m/minで加工します。対称経路CNC加工により、薄肉部の偏差は0.8 mmから±0.008 mmの公差に維持されます。
| 変形防止戦略 | 薄肉限界(mm) | 不良率(%) | サイクルタイムへの影響 |
| 従来型のシングルパス重切削 | ≥ 2.0 | 14.2 | 速い |
| LSマニュファクチャリングの積層応力除去切削 | ≥ 0.8 | 1.8 | バランスの取れた |
積層粗加工と応力除去
1回の切削で大量の材料を除去すると、薄肉部の歪みの原因となる残留応力が急激に緩和され、修正が困難になります。LS Manufacturing社では、対称的かつ交互の層で材料を除去し、その後応力除去のための焼きなましサイクルを行う手順を採用しています。この手順を用いたカスタムアルミニウムCNC加工技術は、歪みを生じさせず、加工時間を過度に延長することもありません。
応力除去を伴う荒加工の積層方式を採用するエンジニアは、廃棄金属片の割合を14.2%から1.8%にまで削減できる。熱安定性に優れたCNC加工は、生産工程全体を通して寸法均一性を向上させるのに役立つ。
高速低深さ仕上げ
切削速度Vc=450m/min 、切削深さを浅くすることで、厚さ0.8mmの薄肉加工における切削抵抗を低減できます。高速スピンドル回転により、薄肉部品内部に熱が伝わる前に熱蓄積が抑制されます。このパラメータの組み合わせを用いることで、軽量構造CNC部品は、全領域において±0.008mmまでの平面度と平行度を維持できます。
薄肉部品に対する軽仕上げの承認により、従来の手法における14.2%の不良率を回避できる設計が可能になる。
動的フレキシブル固定具
従来のクランプシステムでは、接触点に応力集中が生じ、加工中に薄肉部品が変形してしまう。LS Manufacturing社は、ワークピースの形状全体にわたって保持する動的かつ柔軟な治具システムを採用している。 低たわみCNC加工能力を備えたこの精密アルミニウム部品メーカーは、製造工程全体を通して滑らかな表面仕上げと均一な肉厚を実現している。
調達チームは、CMM(三次元測定機)によって承認された部品を、再加工による不合格や遅延といったプロセスを経ることなく受け取ることができる。
データソース: ASME Y14.5幾何寸法公差規格およびLS社内プロセス試験ログ。
LSマニュファクチャリング社による航空宇宙軽量構造ブラケット向けカスタムアルミニウムCNC加工サービス:高精度加工と陽極酸化処理の統合
肉厚0.8mmのAL 7075-T651製軽量航空機構造ブラケットは、残留応力による歪みの問題で14.2%の不良率が発生していた。既存のサプライヤーは±0.050mmの同心度を制御できず、陽極酸化処理を外部委託していたため、1部品あたり184ドルで18日間の遅延が発生していた。そこで、5軸CNC加工が解決策として採用された。
クライアントの課題
0.8 mm の薄肉構造内部の応力は、機械加工のたびに解放され、 ±0.050 mm の公差範囲を超える曲がりが発生しました。外部委託のタイプ III 陽極酸化処理には 5 日の輸送日数が必要となり、リードタイムは18 日になりました。14.2 %の不良率が顧客の組み立てプロセスに影響を与え、ユニットあたりのコストが184 ドルに増加しました。
応力除去処理を施していない薄肉7075部品を調達しようとする技術者は、予想外の大きさの歪みが発生することを覚悟しておくべきである。
LSマニュファクチャリングソリューション
粗加工工程で0.5 mmの材料厚を残し、その後応力除去焼鈍を行った。仕上げ加工では、真空固定具でクランプした状態で、速度Vc = 450 m/minの5軸旋削フライス盤を使用した。0.8 mmの壁面における微小振動は、工具の突き出し量を15%減らし、送り速度を調整することで克服した。社内でタイプIII陽極酸化処理を行い、中間工程なしで50 μmの厚さを得た。 真空固定具を用いたCNC加工により、切削工程とコーティング工程の両方で薄肉部の歪みを抑制した。
粗加工と仕上げ加工の間の工程で応力除去焼きなましを行う設計チームは、歪みを後から修正するのではなく、直接的に対処し、発生を未然に防ぐことができる。
結果と価値
重要な嵌合公差は±0.008 mmまで縮小され、6倍の改善となりました。不良率は14.2%から1.8%に低下しました。1個あたりのコストは184ドルから131.5ドルに低下し、 28.5%の削減となりました。リードタイムは18日から11日に短縮され、 38.9%の改善となりました。すべての部品はISO 286公差検証とASTM B117塩水噴霧試験(1,000時間)に合格しました。応力除去CNC加工プロトコルは、すべての薄肉7075プログラムで必須となりました。
購買部門は、AS9100Dトレーサビリティを備えた薄肉部品を、従来よりも39%短い納期で、 29%低い価格で確実に入手できるワンストップショップを利用できます。
データソース: LS製造プロジェクト#AERO-2026-8942追跡ログ、サンプルサイズ250個。
薄肉7075ブラケットの場合、不良率14.2%、納期18日から、不良率1.8%、納期11日に短縮。社内陽極酸化処理を含むCNC加工の見積もりで、28.5%のコスト削減を実現。

よくある質問
1. LS Manufacturing社はアルミニウム部品に関して、どの程度の公差を実現できますか?
LS社の製造では、標準的な形状公差を0.015mmで実現でき、また、各生産バッチ全体を通して、精密な嵌合穴と細肉形状を0.008mmで一貫して維持できます。出荷前には、各形状についてZeiss CMMによる完全な寸法検査レポートでそのことが証明されます。
データソース:ツァイスCMM検査報告書
2. 陽極酸化処理の厚さは、精密アルミニウム寸法にどのような影響を与えるか?
タイプII陽極酸化処理では平均12μmの厚さの膜が形成され、タイプIII硬質コーティングでは露出部分に最大50μmの厚さの膜が形成されます。LS Manufacturing社は、 CNCプログラミングの一環としてこのコーティング厚さを事前に補正するため、硬質コーティング塗布後に所望の寸法が得られ、コーティング後の再加工は不要です。
データソース: MIL-A-8625規格
3. アルミニウムのCNC加工の見積もりはどれくらい早くもらえますか?
STEPまたはIGES形式の3D CADデータ(材料と数量を含む)をご提出いただくと、LS Manufacturingの新しいDFMチームが、製造可能性分析、ツールパス戦略、サイクルタイムの見積もりを含む詳細な見積もりをわずか数時間でご提供し、お客様のプロジェクトを迅速にレビューおよび評価いたします。
4. 軽量構造物にはどのアルミニウム合金が最適ですか?
7075-T651は、503MPaの降伏強度を持ち、優れた強度対重量比を有するため、航空宇宙産業における高負荷構造物への使用に適しています。一方、 6061-T6は、汎用軽量構造物に適した優れた加工性と経済性を備えています。
5. LS Manufacturingは社内でCNC陽極酸化処理サービスを提供していますか?
はい、LS Manufacturingは、5軸CNC加工からタイプII装飾処理またはタイプIII硬質アルマイト処理まで、ワンストップサービスを提供できる社内能力を備えています。これにより、仕上げ工程を複数の業者に外注することによる公差の累積を防ぐことができます。
6. アルミニウムのフライス加工時に発生する薄肉部の変形をどのように解消しますか?
LS Manufacturing社は、対称的な層状切削、低送り速度( Vc = 450 m/分)での高速スピンドル加工、そして応力集中を起こさずにワークピースの表面全体にクランプ力を均等に分散させる真空固定具を用いて、薄肉部の変形を回避しています。
データソース: LSマニュファクチャリング社内テストデータ
7. LS Manufacturingが確実に加工できる最小の壁厚はどれくらいですか?
LS Manufacturingは、最適化されたツールパス戦略と剛性の高い治具システムを組み合わせることで、振動、ビビリ、歪みを起こすことなく、 0.8mmという薄さのアルミニウム構造部品の局所的な肉厚を0.008mmの精度で正確に加工できます。
8. 硬質アルマイト処理されたアルミニウム部品の品質を検証する規格は何ですか?
記載されているすべての部品は、ASTM B117 測定を使用した1,000 時間の塩水噴霧試験と部品の100%寸法測定を受け、適切なコーティング、耐摩耗性、および高精度で要求の厳しい用途に必要な完全な公差要件を満たしていることが確認されています。
データソース: ASTM B117塩水噴霧試験規格
まとめ
精密なアルミニウムCNC加工とそれに続く陽極酸化処理の理想的な組み合わせは、強度と軽量性を両立させた構造部品の製造において極めて重要です。LS Manufacturingは、最先端の5軸加工センター、包括的なDFM解析、そしてISO 9001/AS9100D品質システム認証を活用することで、薄肉歪みや寸法公差の問題といった課題を抱える国際的な顧客を支援し、製造コスト全体の28.5%削減を実現しました。
軽量構造部品の設計において、公差や二次加工に関する問題でお困りですか?下の「見積もり依頼」ボタンをクリックして2D/3D CADファイルをアップロードするだけで、LS Manufacturingの専門エンジニアがわずか2時間で無料のDFM(製造性設計)分析と見積もりをご提供いたします!
📞電話番号:+86 185 6675 9667
📧メールアドレス:info@lsrpf.com
🌐ウェブサイト: https://lsrpf.com/
免責事項
このページの内容は情報提供のみを目的としています。LS Manufacturing サービスでは、情報の正確性、完全性、有効性について、明示的または黙示的な表明または保証は一切ありません。第三者のサプライヤーまたは製造業者が、LS Manufacturing ネットワークを通じて、性能パラメータ、幾何公差、特定の設計特性、材料の品質と種類、または製造技術を提供するものと推測すべきではありません。これは購入者の責任です。部品の見積もりが必要な場合は、これらのセクションの具体的な要件を特定してください。詳細についてはお問い合わせください。
LS製造チーム
LS Manufacturingは業界をリードする企業です。カスタム製造ソリューションに特化しており、15年以上の経験と5,000社以上のお客様との実績があります。高精度CNC加工、板金加工、 3Dプリンティング、射出成形、金属プレス加工、その他ワンストップ製造サービスを提供しています。
当社工場は、ISO 9001:2015認証を取得した最新鋭の5軸加工センターを100台以上保有しています。世界150カ国以上のお客様に、迅速、効率的、かつ高品質な製造ソリューションを提供しています。少量生産から大規模なカスタマイズまで、お客様のニーズに24時間以内の迅速な納品で対応いたします。LS Manufacturingをお選びください。効率性、品質、そしてプロフェッショナリズムをお選びいただけます。
詳細については、当社のウェブサイト( www.lsrpf.com )をご覧ください。

