 Português (Brasil)



O serviço de usinagem CNC de alumínio é a solução definitiva para peças estruturais aeroespaciais, resolvendo problemas de deformação em paredes finas e uma taxa de defeitos de 14,2% .
A fresagem de cinco eixos com fixação coordenada mantém tolerâncias de ±0,008 mm , enquanto a anodização dura integrada reduz o custo por peça em 28,5% .
Principais conclusões
- Entrega acelerada: Graças ao uso de usinagem de 5 eixos com fixação em configuração única e processo de anodização, todo o ciclo de entrega de estruturas leves diminuiu de 18 dias para 11 dias (38,9% a menos) .
- Redução de custos: Devido aos ajustes na espessura da parede e à otimização do percurso da ferramenta com base no DFM (Design for Manufacturing), o custo total por peça diminuiu de US$ 184 para US$ 131,5 (uma redução de 28,5%) , e os índices de desperdício de material também foram reduzidos.
- Confiabilidade: Graças ao alívio de tensões por usinagem em segmentos e à inspeção completa com a máquina de medição por coordenadas (CMM) Zeiss, as taxas de defeitos em elementos estruturais de paredes finas foram rigorosamente monitoradas, diminuindo de 14,2% para 1,8% .
Como a usinagem CNC garante a precisão do alumínio?
A usinagem CNC proporciona precisão em alumínio por meio de fresamento de alta velocidade com Vc = 450 m/min e trajetórias de avanço simétricas, que distribuem a tensão de corte. O fresamento de alta velocidade com trajetórias de avanço simétricas permite tolerâncias de ±0,008 mm em peças de paredes finas de alumínio 6061-T6 e 7075-T651 utilizadas nas indústrias aeroespacial e de robótica.
| Esquema de Processamento | Limite de espessura da parede (mm) | Tolerância dimensional (mm) | Faixa de Taxa de Sucata (%) |
| Moagem convencional | ≥ 2,0 | ±0,050 | 8,0 – 15,0 |
| Fresagem de alta velocidade da LS Manufacturing | ≥ 0,8 | ±0,008 | 1.8 |
Controle de Deformação de Paredes Finas
Manter uma espessura de parede de 0,8 mm em peças estruturais leves usinadas por CNC, sem distorções, torna-se crucial. Os percursos de alimentação simétricos da LS Manufacturing impedem a liberação de tensões residuais durante o processo de corte. Essa coordenação de usinagem CNC de 5 eixos evita a formação de calor, que causa deformações em suportes aeroespaciais e braços de robôs.
- Indique a necessidade de um percurso de ferramenta simétrico em sua solicitação de cotação.
- Solicite documentação sobre o monitoramento da temperatura durante o processo .
Seleção de liga e verificação de tolerância
O serviço de usinagem CNC em alumínio requer ajustes de acordo com as características do material: o alumínio 6061-T6 é utilizado para estruturas padrão, enquanto o 7075-T651 é usado para cargas pesadas. A LS Manufacturing executa todos os lotes de acordo com as normas ISO 286. Como fabricante de peças de alumínio de precisão , a empresa utiliza serviços de usinagem CNC personalizados , ajustando as taxas de avanço para evitar microfissuras no alumínio 7075 e rebarbas no alumínio 6061.
- Solicite um relatório de inspeção com certificação ISO 286 para cada lote.
- Informe-se sobre a configuração da taxa de avanço específica para cada liga.
Fonte de dados: Banco de dados de medições da LS Manufacturing 2025–2026 (tamanho da amostra >1.200), instrumentos de medição em conformidade com a norma ISO 286.
Baixe nosso White Paper sobre Usinagem CNC de Alumínio de Parede Fina para obter informações sobre os limites de espessura da parede, faixas de tolerância e configurações de taxa de avanço específicas para cada liga, que mantêm as taxas de refugo abaixo de 1,8% em componentes aeroespaciais e de robótica.
Quais são os principais fatores que controlam os custos de usinagem do alumínio?
Os custos de usinagem CNC personalizada em alumínio dependem do tempo de corte da máquina, da complexidade da fixação e da taxa de remoção de material. A usinagem CNC de precisão maximiza essas três variáveis para alcançar uma economia de custos superior a 20% . Cantos internos com raio inferior a 1,5 mm e furos cegos com profundidade excessiva causam desgaste da ferramenta sem qualquer benefício.
Projeto para correção de usinabilidade
Um projeto personalizado de usinagem CNC em alumínio apresenta muitos elementos superdimensionados que geram custos desnecessários. A LS Manufacturing utiliza análise DFM automatizada e identifica esses elementos em apenas duas horas após o envio dos seus desenhos. Alterar o raio de curvatura (R) de < 1,5 mm para ≥ 2,0 mm permitirá o uso de fresas de topo padrão, economizando tempo de troca de ferramentas e tempo de ciclo de usinagem.
Engenheiros que enviam desenhos com R ≥ 2,0 mm recebem orçamentos mais rápidos e preços mais baixos por peça.
Estratégia de especificação de acabamento de superfície
O custo da usinagem CNC de alumínio aumenta drasticamente quando todas as superfícies precisam ter uma rugosidade média (Ra) de 0,4 μm . Se você precisa que as superfícies de vedação e acoplamento críticos tenham um acabamento de Ra 0,4 μm , mas as demais superfícies, de Ra 1,6 μm , é possível economizar 35% do tempo de polimento.
Se os projetistas especificarem o acabamento por superfície em vez de para a peça inteira, podem reduzir o número de processos secundários e agilizar a entrega sem sacrificar a funcionalidade.
Padronização de dispositivos de fixação e trajetórias de ferramentas
A precisão na obtenção de um orçamento para usinagem CNC de alumínio depende da complexidade dos dispositivos de fixação. A LS Manufacturing utiliza dispositivos de fixação a vácuo padrão para geometrias padrão das peças. A usinagem CNC em lote aproveita a biblioteca existente de dispositivos de fixação, reutilizando as mesmas ferramentas e, assim, minimizando o prazo de entrega do orçamento.
Ao fornecer as dimensões das peças numa fase inicial, os engenheiros permitem à LS Manufacturing comparar a geometria com os dispositivos de fixação existentes, poupando assim custos de projeto de dispositivos e tempo de preparação para cada encomenda.
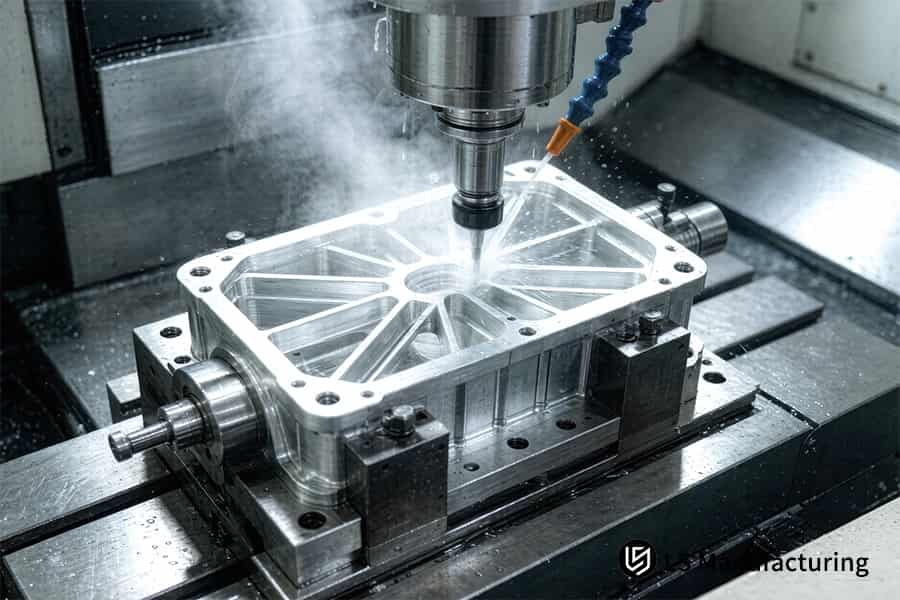
Figura 1: Fresadora CNC de precisão usinando uma carcaça de transmissão de alumínio com aplicação de fluido refrigerante.
Qual tipo de anodização é o mais adequado para sua peça de alumínio estrutural?
A escolha do processo de anodização será determinada pelo ambiente em que a peça será utilizada. A anodização Tipo II proporciona um revestimento de 12 µm, adequado para resistência à corrosão e personalização de cores em componentes de consumo. A anodização Tipo III proporciona um revestimento duro de 50 µm, adequado para estruturas aeroespaciais e de defesa em ambientes de alto desgaste. A usinagem CNC de alta precisão garante estabilidade dimensional durante o processo de revestimento.
Etapa 1: Avaliação da Demanda
Primeiramente, os engenheiros analisam as características de desgaste e o atrito. Em situações de alto desgaste, a anodização dura Tipo III é necessária. Um fabricante de peças de alumínio de precisão, como a LS Manufacturing, analisa o desenho de montagem para determinar a classe adequada. Engenheiros que conhecem as características de desgaste de suas peças evitam a superespecificação de peças com acabamento estético.
Etapa 2: Compensação de Tolerância
O Tipo III exige uma folga adicional de 25 μm em cada lado de cada superfície. As dimensões aproximadas das peças usinadas por CNC precisam ser ajustadas por essa folga. Essa tolerância é considerada durante o processo de usinagem CNC multieixos . Uma nota com as "dimensões após a anodização" fornecida pelas equipes de projeto evita erros de montagem e retrabalho.
Etapa 3: Verificação de Qualidade
O teste de névoa salina, de acordo com a norma MIL-A-8625 Tipo III, garante 1.000 horas de resistência à corrosão. A LS Manufacturing realiza amostragem aleatória para cada lote por meio de um serviço de usinagem CNC de alumínio anodizado , fornecendo resultados de testes para cada entrega. A cobertura completa das operações de usinagem CNC de alta velocidade , desde o desbaste até o acabamento e a anodização, permite que as equipes de compras tenham um único ponto de contato para questões dimensionais e de qualidade do revestimento.
Fonte de dados: Especificação de anodização dura de grau militar MIL-A-8625 Tipo III (espessura do revestimento de 50 μm e padrão de teste de névoa salina de 1.000 horas).
Guia de seleção de ligas de alumínio para usinagem CNC e anodização
A seguir, apresentamos uma comparação entre os principais parâmetros e o desempenho econômico de diferentes tipos de liga de alumínio para usinagem CNC e anodização .
| Liga de alumínio | Classificação de usinabilidade | Grau de tolerância recomendado (mm) | Adequação para anodização | Custo relativo de usinagem |
| AL 6061-T6 | Bom | ±0,015 | Tipo II / Tipo III – Excelente | 1.0 (Linha de base) |
| AL 7075-T651 | Excelente (quebra fácil de lascas) | ±0,008 | Tipo II / Tipo III (alta dureza) | 1.3 |
| AL 2024-T3 | Justo | ±0,015 | Tipo II (requer proteção especial contra corrosão do banho) | 1.2 |
Conclusão: A LS Manufacturing sugere que o alumínio AL 7075-T651 seja utilizado em peças que exigem extrema leveza e resistência, com anodização dura Tipo III para obter a melhor combinação de propriedades mecânicas.
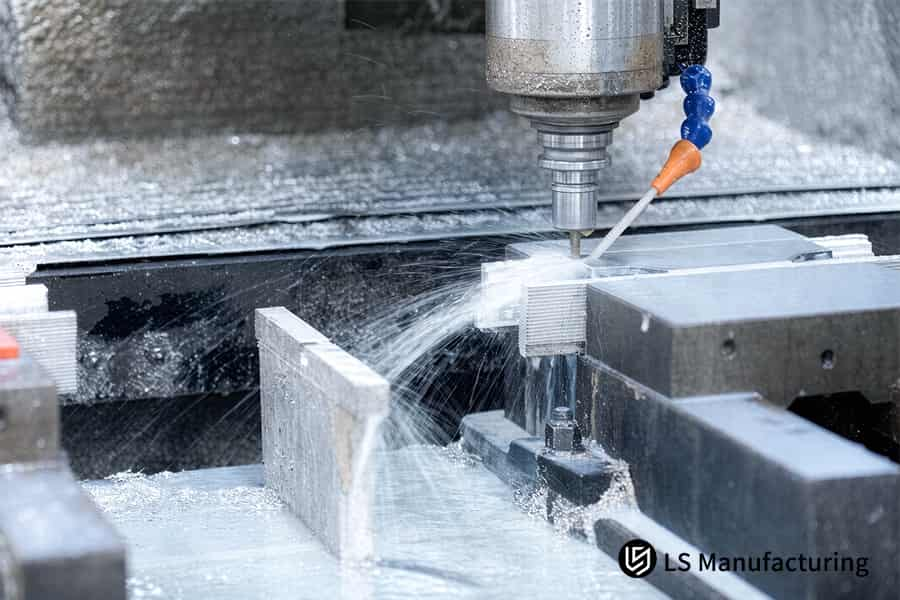
Figura 2: Fresadora CNC molda guia linear de alumínio com acabamento superficial de 0,05 mm.
Conheça os engenheiros por trás deste guia.
Com mais de 15 anos de experiência na fabricação de suportes aeroespaciais, confirmamos que o alumínio 7075-T651 oferece tolerância de ±0,008 mm e adesão de revestimento duro Tipo III, em conformidade com a norma ANSI H35 da Aluminum Association . Este guia foi editado por Gloria, nossa especialista em prototipagem e fabricação rápidas, com mais de 15 anos de experiência em usinagem CNC, baseada em produção certificada pela AS9100D.
A mudança de materiais de alumínio 6061-T6 para alumínio 7075-T651 na carcaça de um atuador reduziu as rejeições em 22% e eliminou a operação de tratamento térmico. O processo de usinagem da LS Manufacturing segue os padrões de precisão CNC do Instituto Nacional de Habilidades em Metalurgia (NIMS), com tolerância de ±0,008 mm em peças complexas.
Para ligas personalizadas e uma análise DFM gratuita de duas horas , entre em contato com Gloria no LinkedIn . Ela oferece exemplos e matrizes de materiais compatíveis com anodização para seus desenhos, com documentação certificada pela AS9100D.
Como a anodização tipo III supera a tipo II?
A anodização dura Tipo III supera a Tipo II devido à camada de óxido de 50 µm de espessura, capaz de suportar atrito e impacto. A Tipo II oferece apenas 12 µm de resistência à corrosão. A Tipo III apresenta dureza superficial de 400-500 HV e foi aprovada em 1.000 horas de teste de névoa salina, conforme a norma ASTM B117. O processamento CNC avançado garante a estabilidade dimensional do revestimento.
| Tipo de anodização | Espessura típica (μm) | Dureza superficial (HV) | Teste de névoa salina de 1.000 horas |
| Sulfúrico tipo II | 12 | 200–300 | Aprovação parcial |
| Revestimento rígido tipo III | 50 | 400–500 | Passe completo |
Resistência ao desgaste e vida útil
A dureza de 400-500 HV do Tipo III oferece maior resistência à abrasão em juntas deslizantes e fixadores roscados em comparação com o Tipo II, que possui dureza de 200-300 HV. Um fabricante de peças anodizadas , como a LS Manufacturing, utiliza programas de usinagem CNC para manter as dimensões de encaixe após a anodização.
Preservação da tolerância dimensional
A espessura da película do tipo III é de 25 μm em cada lado; portanto, ela distorce as roscas e as superfícies de contato. Um fabricante de peças de alumínio de precisão garante que todas as características estejam dentro da tolerância de ±0,008 mm usando pré-compensação na programação CNC.
Proteção contra corrosão e certificação
O Tipo III atende integralmente ao teste de névoa salina de 1.000 horas de acordo com a norma ASTM B117 , enquanto o Tipo II não atende completamente a esse requisito. A LS Manufacturing oferece serviços de usinagem CNC de alumínio anodizado, fornecendo os resultados dos testes para cada pedido.
Fonte de dados: Norma de teste de corrosão por névoa salina ASTM B117 e relatórios de medição de espessura de revestimento ASTM B244.
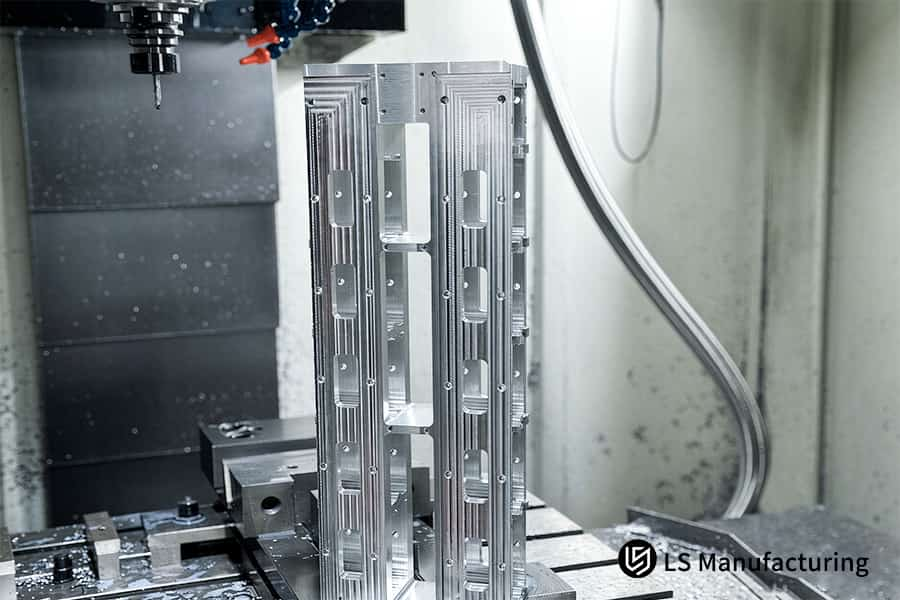
Figura 3: Usinagem CNC multieixos de suporte aeroespacial de alumínio com precisão posicional de 0,01 mm.
Por que a análise DFM é vital antes de solicitar orçamentos?
A análise DFM detecta características não fabricáveis antes da produção e elimina problemas de refugo e atrasos inerentes a furos cegos profundos. O processo automatizado da LS Manufacturing envia modificações no percurso da ferramenta em apenas 2 horas , permitindo que os engenheiros ofereçam um orçamento competitivo para usinagem CNC de alumínio antes mesmo de o pedido ser feito.
Identificação de Riscos e Reclassificação da Tolerância
Furos cegos profundos são a causa mais comum de falha inicial da peça. O analisador da LS Manufacturing destaca essas características e sugere modificações graduais de tolerância. O afrouxamento da tolerância de uma característica não acoplada de ±0,008 mm para ±0,015 mm elimina toda a operação secundária. Um especialista em usinagem CNC de alumínio personalizada emprega essa regressão exclusivamente para superfícies não funcionais. Trajetórias de usinagem CNC otimizadas para o processo são criadas após a modificação de características de risco.
Otimização de trajetória de ferramenta e finalização de orçamento
Com as características corrigidas, a LS Manufacturing consegue produzir trajetórias de ferramentas que correspondem ao diâmetro padrão da ferramenta e ao raio do canto interno. O serviço de usinagem CNC de alumínio traduz o programa aprimorado em um orçamento com os custos especificados. A usinagem CNC pronta para orçamento executa o programa aprovado sem quaisquer alterações adicionais de engenharia.
Fonte de dados: Registro de análise de desenhos 3D/2D DFM automatizados da LS Manufacturing para 2025–2026 (tamanho da amostra >1.200).
Como os centros de torneamento CNC melhoram a precisão das peças?
Os centros de torneamento CNC aprimoram a precisão das peças ao realizar torneamento externo, faceamento e mandrilamento interno em uma única configuração, evitando erros de concentricidade decorrentes de várias configurações. O processo convencional em múltiplos estágios é capaz de atingir uma concentricidade de ±0,050 mm , enquanto os centros de torneamento e fresamento podem alcançar ±0,003 mm . A usinagem CNC de alta precisão com apalpador em tempo real pode compensar as variações térmicas durante a produção.
Fixação hidráulica com mandíbulas macias
A fixação hidráulica com mordentes macios ajuda a reduzir a deformação de componentes de paredes finas durante o processo de aperto. Os mordentes rígidos convencionais exercem tensão localizada que resulta na distorção de peças em formato de anel e eixo. A LS Manufacturing utiliza mordentes hidráulicos macios que aplicam a força de aperto uniformemente em toda a circunferência. Um fabricante de peças de alumínio de precisão atinge uma circularidade de até ±0,003 mm em buchas de paredes finas utilizando este método.
Engenheiros que adotam a fixação hidráulica com garras macias para componentes de paredes finas evitam problemas de ovalização que levam à rejeição de componentes na etapa final de inspeção por CMM (Máquina de Medição por Coordenadas).
Operações Combinadas de Torneamento e Laminação
Os centros de torneamento e fresamento realizam torneamento externo, ranhuramento frontal e furação excêntrica em um único processo de fixação. O uso de configurações separadas leva a imprecisões de indexação, que se acumulam ao longo das diferentes operações. A estratégia de torneamento e fresamento da LS Manufacturing é utilizada para realizar todas as rotações em um único processo de fixação. Peças estruturais leves usinadas por CNC se beneficiam desse método de usinagem CNC de configuração única , atingindo uma concentricidade de ±0,003 mm entre os diâmetros externos e os furos internos.
Os grupos de projeto, que estão integrando todos os componentes torneados e fresados em um único eixo de rotação, estão minimizando o processo de preparação.
Sondagem e compensação em processo
As medições por sonda realizam medições dimensionais críticas durante o ciclo de corte e ajustam automaticamente o offset da ferramenta. A expansão térmica que ocorre no corte contínuo afeta as dimensões de forma imprevisível, sem feedback em tempo real. Os tornos da LS Manufacturing realizam ciclos de sondagem entre as operações de desbaste e acabamento. O serviço de usinagem CNC de alumínio com usinagem CNC em circuito fechado mantém a consistência geométrica entre lotes de até ±0,003 mm .
O departamento de compras recebe os relatórios da máquina de medição por coordenadas (CMM) da Zeiss, confirmando que todas as peças do lote estão em conformidade com a tolerância de concentricidade exigida.
Fonte de dados: Relatório oficial de calibração da Zeiss CMM (precisão de medição de 0,0009 mm e erro de medição de comprimento volumétrico MPEE).
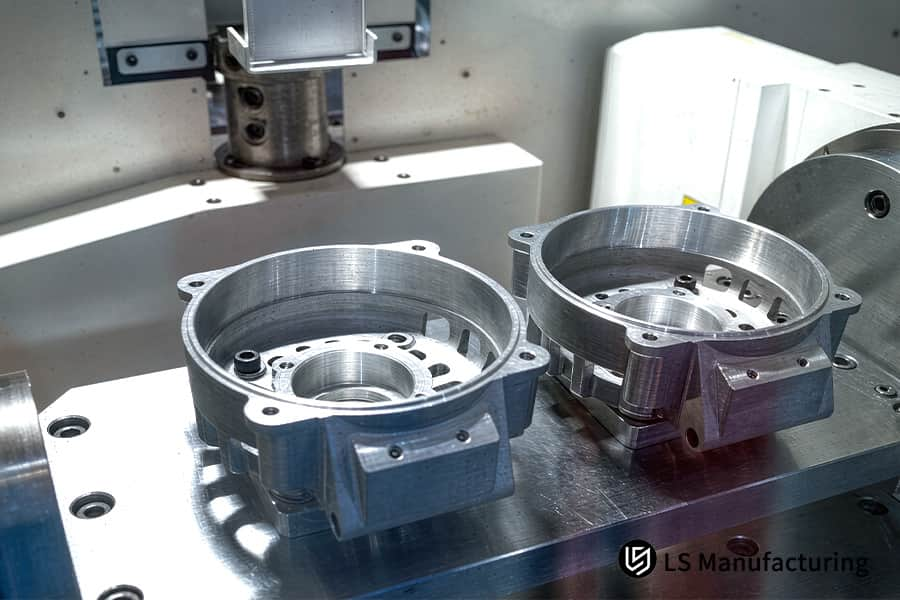
Figura 4: Torno CNC finaliza cubo de roda automotiva de alumínio com concentricidade de 0,03 mm.
Como prevenir a deformação de paredes finas na liga 7075?
A prevenção da deformação de paredes finas em alumínio 7075-T6 envolve estratificação e corte simétrico, tratamento térmico de alívio de tensões e fixação flexível. As tensões residuais na liga 7075-T651 são liberadas devido à grande remoção de material, o que leva à distorção por flexão. Na LS Manufacturing, realiza-se uma operação de recozimento para alívio de tensões após o desbaste, com velocidade de corte de 450 m/min, durante o acabamento, utilizando uma profundidade de corte reduzida. A usinagem CNC com trajetória simétrica mantém o desvio da parede fina dentro de uma tolerância de ±0,008 mm, variando de 0,8 mm a 0,8 mm .
| Estratégia de prevenção de deformações | Limite de parede fina (mm) | Taxa de defeitos (%) | Impacto do Tempo de Ciclo |
| Corte pesado convencional em uma única passada | ≥ 2,0 | 14.2 | Rápido |
| Corte em camadas para alívio de tensões da LS Manufacturing | ≥ 0,8 | 1.8 | Equilibrado |
Revestimento em camadas e alívio de tensão
O corte pesado em uma única passada alivia repentinamente as tensões residuais que causam o empenamento de paredes finas, o qual não pode ser corrigido. A LS Manufacturing emprega um procedimento de remoção de material em camadas simétricas e alternadas, seguido por um ciclo de recozimento para alívio de tensões . Uma técnica personalizada de usinagem CNC de alumínio que utiliza esse procedimento não distorce a peça nem aumenta excessivamente o tempo de ciclo.
Engenheiros que utilizam o processo de desbaste em camadas com alívio de tensões reduzem o índice de peças metálicas descartadas de 14,2% para 1,8% . A usinagem CNC com estabilidade térmica contribui para a uniformidade dimensional em toda a produção.
Acabamento de alta velocidade e baixa profundidade
Cortes de acabamento a Vc=450 m/min e baixas profundidades de corte reduzem as forças de corte em paredes finas de 0,8 mm de espessura. A alta velocidade do fuso elimina o acúmulo de calor na peça fina antes que ele seja transferido para a parede. Peças estruturais leves usinadas por CNC , utilizando essa combinação de parâmetros, são capazes de manter planicidade e paralelismo de até ±0,008 mm em toda a área.
A aprovação de passes de acabamento leve em componentes de paredes finas resulta em projetos que evitam a taxa de falha de 14,2% das práticas tradicionais.
Fixação Dinâmica e Flexível
Os sistemas de fixação convencionais causam concentração de tensão nos pontos de contato, resultando na deformação de paredes finas durante a usinagem. A LS Manufacturing adota sistemas de fixação flexíveis e dinâmicos que mantêm a peça de trabalho em toda a sua extensão. A fabricante de peças de alumínio de precisão, com capacidade de usinagem CNC de baixa deflexão, obtém acabamentos suaves e espessura de parede uniforme em todo o processo de fabricação.
A equipe de compras recebe as peças aprovadas pelo CMM sem passar por ciclos de rejeição ou atrasos devido a retrabalho.
Fonte de dados: Norma ASME Y14.5 de dimensionamento e toleranciamento geométrico e registros de testes de processo internos da LS.
Serviço de usinagem CNC personalizada em alumínio da LS Manufacturing para suportes estruturais leves para o setor aeroespacial: Alta precisão e integração de anodização.
Um suporte estrutural leve para aeronaves, fabricado em alumínio 7075-T651 com 0,8 mm de espessura de parede, apresentou 14,2% de rejeição devido a problemas de distorção por tensão residual. O fornecedor atual não conseguia controlar a concentricidade de ±0,050 mm e terceirizou o processo de anodização, causando um atraso de 18 dias e um custo de US$ 184 por peça. A usinagem CNC de 5 eixos foi considerada a solução ideal.
Desafio do Cliente
As tensões na configuração de parede fina de 0,8 mm foram liberadas a cada operação de usinagem, causando dobras fora da faixa de tolerância de ±0,050 mm . A anodização Tipo III terceirizada exigiu 5 dias de transporte, elevando o prazo de entrega para 18 dias . A taxa de refugo de 14,2% afetou o processo de montagem do cliente, aumentando o custo por unidade para US$ 184 .
Engenheiros que tentam adquirir componentes de alumínio 7075 de paredes finas sem procedimentos de alívio de tensões devem esperar distorções de magnitude imprevista.
Solução de fabricação LS
O processo de desbaste resultou em uma espessura de 0,5 mm , seguido por um recozimento para alívio de tensões. O acabamento foi realizado em uma máquina de torneamento e fresamento de cinco eixos com velocidade Vc = 450 m/min, sob fixação a vácuo. Microvibrações na parede de 0,8 mm foram minimizadas reduzindo-se o balanço da ferramenta em 15% e ajustando-se a taxa de avanço. A anodização Tipo III foi aplicada internamente, resultando em uma espessura de 50 μm, sem a necessidade de processos intermediários. A usinagem CNC com fixação a vácuo manteve a parede fina sem distorções durante as etapas de corte e revestimento.
As equipes de projeto que utilizam o recozimento para alívio de tensões durante o processo entre o desbaste e o acabamento resolvem a distorção diretamente e a previnem, em vez de corrigi-la posteriormente.
Resultados e Valor
As tolerâncias críticas de acoplamento foram reduzidas para ±0,008 mm , uma melhoria de 6 vezes. A taxa de defeitos foi reduzida de 14,2% para 1,8% . O custo por peça caiu de US$ 184 para US$ 131,5 , uma redução de 28,5% . Os prazos de entrega foram reduzidos de 18 para 11 dias , uma melhoria de 38,9% . Todas as peças foram aprovadas na verificação de tolerâncias ISO 286 e no teste de névoa salina ASTM B117 por 1.000 horas. Os protocolos de usinagem CNC para alívio de tensões agora são obrigatórios para todos os programas de usinagem de paredes finas em alumínio 7075.
Os departamentos de compras obtêm uma solução completa que oferece peças de parede fina garantidas em 39% menos tempo, a um preço 29% menor e com rastreabilidade AS9100D.
Fonte de dados: Registro de acompanhamento do projeto de fabricação LS nº AERO-2026-8942, tamanho da amostra: 250 peças.
De 14,2% de refugo e prazo de entrega de 18 dias para 1,8% de defeitos e entrega em 11 dias — em seu suporte de parede fina de alumínio 7075. Solicite um orçamento para usinagem CNC com anodização interna e economia de 28,5%.

Perguntas frequentes
1. Quais as tolerâncias que a LS Manufacturing consegue atingir para peças de alumínio?
A LS Manufacturing consegue fornecer tolerâncias de características padrão de 0,015 mm e manter consistentemente furos de acoplamento de precisão e geometrias de paredes esbeltas de 0,008 mm em todos os lotes de produção, documentados com relatório de inspeção dimensional completo da Zeiss CMM para cada característica antes do envio.
Fonte de dados: Relatório de inspeção da máquina de medição por coordenadas (CMM) Zeiss
2. Como a espessura da anodização afeta as dimensões de precisão do alumínio?
A anodização tipo II deposita uma espessura média de 12 μm ; o revestimento duro tipo III deposita até 50 μm em superfícies expostas. A LS Manufacturing pré-compensa essa espessura de revestimento como parte da programação CNC, de modo que as dimensões desejadas sejam alcançadas após a aplicação do revestimento duro, sem a necessidade de retrabalho posterior.
Fonte de dados: Norma MIL-A-8625
3. Em quanto tempo posso receber um orçamento para usinagem CNC de alumínio?
Após o envio do seu arquivo CAD 3D em STEP ou IGES (com materiais e quantidades), a nova equipe de DFM da LS Manufacturing fornecerá um orçamento detalhado com análise de fabricação , estratégia de trajetória de ferramenta e estimativas de tempo de ciclo em apenas algumas horas para revisar e avaliar rapidamente o seu projeto.
4. Qual liga de alumínio é a mais adequada para estruturas leves?
O aço 7075-T651 possui uma excelente relação resistência/peso, com limite de escoamento de 503 MPa, sendo, portanto, adequado para uso em estruturas altamente solicitadas na indústria aeroespacial; o aço 6061-T6 apresenta ótima usinabilidade e características econômicas para construção leve de uso geral.
5. A LS Manufacturing oferece serviços internos de anodização CNC?
Sim, a LS Manufacturing possui capacidade interna para oferecer um serviço completo, desde usinagem CNC de 5 eixos até o processo de anodização decorativa Tipo II ou anodização dura Tipo III, o que evita o acúmulo de tolerâncias devido à terceirização do processo de acabamento para diversos fornecedores.
6. Como eliminar a deformação de paredes finas durante a usinagem de alumínio?
A LS Manufacturing evita a deformação de paredes finas através do corte simétrico camada por camada, utilizando alta velocidade de rotação com baixa taxa de avanço ( Vc = 450 m/min ), e as peças são fixadas por meio de dispositivos de vácuo que distribuem uniformemente a força de fixação por toda a superfície da peça, sem criar concentrações de tensão.
Fonte de dados: Dados de testes internos da LS Manufacturing
7. Qual é a espessura mínima de parede que a LS Manufacturing consegue usinar com segurança?
A LS Manufacturing consegue usinar com precisão espessuras de parede localizadas em componentes estruturais de alumínio com apenas 0,8 mm de espessura, sem vibração, oscilação ou distorção, com tolerâncias de precisão de 0,008 mm , utilizando estratégias de trajetória de ferramenta otimizadas juntamente com um sistema de fixação rígido.
8. Quais normas verificam a qualidade das peças de alumínio anodizado duro?
Todas as peças listadas são submetidas a um teste de névoa salina de 1.000 horas, utilizando medições ASTM B117 e dimensionamento de 100% da peça, verificando o revestimento adequado, a resistência ao desgaste e os requisitos de tolerância total para aplicações de alta precisão e exigentes .
Fonte de dados: Norma de teste de névoa salina ASTM B117
Resumo
A combinação ideal de usinagem CNC de precisão em alumínio e tratamento subsequente de anodização é fundamental para a produção de peças estruturais resistentes e leves. Através da utilização de centros de usinagem de 5 eixos de última geração, análise DFM abrangente e certificação de sistemas de qualidade ISO 9001/AS9100D , a LS Manufacturing tem auxiliado com sucesso clientes internacionais na superação de obstáculos associados à distorção de paredes finas e problemas de tolerância dimensional, resultando em uma economia de 28,5% nos custos totais de fabricação.
Está enfrentando problemas com tolerâncias e operações secundárias no projeto de suas peças estruturais leves? Basta clicar no botão " Solicitar um orçamento " abaixo para enviar seus arquivos CAD 2D/3D , e os engenheiros especialistas da LS Manufacturing oferecerão uma análise DFM (Design for Manufacturing) GRATUITA, juntamente com um orçamento, em apenas duas horas!
📞Telefone: +86 185 6675 9667
📧E-mail: info@lsrpf.com
🌐Site: https://lsrpf.com/
Isenção de responsabilidade
O conteúdo desta página tem caráter meramente informativo. Serviços da LS Manufacturing: Não há declarações ou garantias, expressas ou implícitas, quanto à precisão, integridade ou validade das informações. Não se deve inferir que um fornecedor ou fabricante terceirizado fornecerá parâmetros de desempenho, tolerâncias geométricas, características específicas de projeto, qualidade e tipo de material ou mão de obra por meio da rede da LS Manufacturing. Essa é a responsabilidade do comprador. Solicite um orçamento de peças . Identifique os requisitos específicos para estas seções. Entre em contato conosco para obter mais informações .
Equipe de Fabricação LS
A LS Manufacturing é uma empresa líder no setor , especializada em soluções de fabricação personalizadas. Com mais de 15 anos de experiência e mais de 5.000 clientes, concentramo-nos em usinagem CNC de alta precisão, fabricação de chapas metálicas , impressão 3D , moldagem por injeção , estampagem de metais e outros serviços de fabricação completos.
Nossa fábrica está equipada com mais de 100 centros de usinagem de 5 eixos de última geração, certificados pela ISO 9001:2015. Oferecemos soluções de fabricação rápidas, eficientes e de alta qualidade para clientes em mais de 150 países ao redor do mundo. Seja para produção em pequenos volumes ou personalização em larga escala, podemos atender às suas necessidades com a entrega mais rápida, em até 24 horas. Escolha a LS Manufacturing. Isso significa eficiência, qualidade e profissionalismo na escolha.
Para saber mais, visite nosso site: www.lsrpf.com

