Français



Le service d'usinage CNC de l'aluminium est la solution idéale pour les pièces structurelles aérospatiales, résolvant les problèmes de déformation des parois minces et un taux de défauts de 14,2 % .
Le fraisage à cinq axes avec serrage coordonné maintient des tolérances de ±0,008 mm , tandis que l'anodisation dure intégrée réduit le coût par pièce de 28,5 % .
Points clés à retenir
- Livraison accélérée : Grâce à l'utilisation d'un usinage 5 axes avec un processus de serrage et d'anodisation en une seule étape, le cycle de livraison complet des structures légères est passé de 18 jours à 11 jours (soit 38,9 % de moins) .
- Réduction des coûts : grâce aux ajustements d’épaisseur de paroi et à l’optimisation de la trajectoire d’outil basée sur la DFM, le coût global par pièce est passé de 184 $ à 131,5 $ (soit une réduction de 28,5 %) , et les taux de rebut de matériau ont également diminué.
- Fiabilité : Grâce à l'usinage de détente par segments et à une inspection complète avec une machine à mesurer tridimensionnelle Zeiss, les taux de défauts des éléments structuraux à parois minces ont été strictement contrôlés et ont diminué de 14,2 % à 1,8 % .
Comment l'usinage CNC garantit-il la précision de l'aluminium ?
L'usinage CNC assure une grande précision sur l'aluminium grâce à un fraisage à grande vitesse ( Vc = 450 m/min) et à des trajectoires d'outil symétriques qui répartissent les contraintes de coupe. Ce type de fraisage permet d'obtenir des tolérances de ±0,008 mm sur les pièces à parois minces en alliages 6061-T6 et 7075-T651 utilisées dans les secteurs de l'aérospatiale et de la robotique.
| Schéma de traitement | Limite d'épaisseur de paroi (mm) | Tolérance dimensionnelle (mm) | Taux de rebut (%) |
| fraisage conventionnel | ≥ 2.0 | ±0,050 | 8.0 – 15.0 |
| Fraisage à grande vitesse LS Manufacturing | ≥ 0,8 | ±0,008 | 1.8 |
Contrôle de la déformation des parois minces
Il est essentiel de maintenir une épaisseur de paroi de 0,8 mm sans aucune déformation pour les pièces structurelles légères usinées CNC . Les trajectoires d'outil symétriques de LS Manufacturing empêchent la relaxation des contraintes résiduelles pendant la coupe. Cette coordination d'usinage CNC 5 axes prévient la formation de chaleur, source de déformation des supports aérospatiaux et des bras de robots.
- Veuillez préciser l'exigence d'une trajectoire d'outil symétrique dans votre demande de devis.
- Demandez la documentation relative au suivi de la température en cours de production .
Sélection des alliages et vérification des tolérances
Le service d'usinage CNC de l'aluminium s'adapte aux caractéristiques du matériau : l'aluminium 6061-T6 est utilisé pour les cadres standards, l'aluminium 7075-T651 pour les charges lourdes. LS Manufacturing réalise tous les lots conformément à la norme ISO 286. Spécialisée dans la fabrication de pièces en aluminium de précision , l'entreprise propose un service d'usinage CNC sur mesure , avec un ajustement précis des vitesses d'avance afin d'éviter les microfissures dans l'aluminium 7075 et les bavures dans l'aluminium 6061.
- Demandez un rapport d'inspection certifié ISO 286 pour chaque lot.
- Renseignez-vous sur le réglage de la vitesse d'avance spécifique à l'alliage.
Source des données : base de données mesurée LS Manufacturing 2025–2026 (taille de l'échantillon > 1 200), instruments de mesure conformes à la norme ISO 286.
Téléchargez notre livre blanc sur l'usinage CNC de l'aluminium à parois minces pour connaître les limites d'épaisseur de paroi, les plages de tolérance et les paramètres de vitesse d'avance spécifiques à l'alliage qui maintiennent les taux de rebut en dessous de 1,8 % sur les composants aérospatiaux et robotiques.
Quels sont les principaux facteurs qui influencent les coûts d'usinage de l'aluminium ?
Le coût de l'usinage CNC sur mesure de l'aluminium dépend du temps de coupe, de la complexité du montage et du taux d'enlèvement de matière. L'usinage CNC de précision optimise ces trois variables pour réaliser des économies de plus de 20 % . Les angles rentrants inférieurs à 1,5 mm de rayon et les trous borgnes trop profonds entraînent une usure prématurée des outils.
Conception pour la correction de l'usinabilité
Un projet d'usinage CNC d'aluminium sur mesure comporte souvent des éléments surdimensionnés, sources de coûts inutiles. LS Manufacturing utilise une analyse DFM automatisée et identifie ces éléments en seulement deux heures après la soumission de vos plans. En remplaçant R < 1,5 mm par une valeur R ≥ 2,0 mm, vous pourrez utiliser des fraises standard, ce qui réduira les changements d'outils et le temps de cycle d'usinage.
Les ingénieurs qui soumettent des dessins avec R ≥ 2,0 mm obtiennent des devis plus rapides et des prix par pièce moins chers.
Stratégie de spécification de l'état de surface
Le coût de l'usinage CNC de l'aluminium augmente considérablement lorsque toutes les surfaces doivent présenter une rugosité Ra de 0,4 μm . Si les surfaces critiques d'étanchéité et d'assemblage doivent présenter une rugosité Ra de 0,4 μm, tandis que les autres surfaces doivent atteindre une rugosité Ra de 1,6 μm , vous pouvez économiser 35 % de temps de polissage.
Si les concepteurs spécifient la finition par surface plutôt que pour la pièce entière, ils peuvent réduire le nombre d'étapes secondaires et accélérer la livraison sans sacrifier la fonctionnalité.
Standardisation des dispositifs de fixation et des trajectoires d'outils
La précision du devis pour l'usinage CNC de l'aluminium dépend de la complexité du montage. LS Manufacturing utilise des montages sous vide standard pour les géométries standard des pièces. L' usinage CNC en série exploite la bibliothèque de montages existante afin de réutiliser les mêmes outils et ainsi réduire au minimum le délai d'établissement du devis.
Le fait de fournir les dimensions des pièces dès le début du processus par les ingénieurs permet à LS Manufacturing de comparer la géométrie aux dispositifs existants, ce qui permet de réduire les coûts de conception des dispositifs et le temps de préparation pour chaque commande.
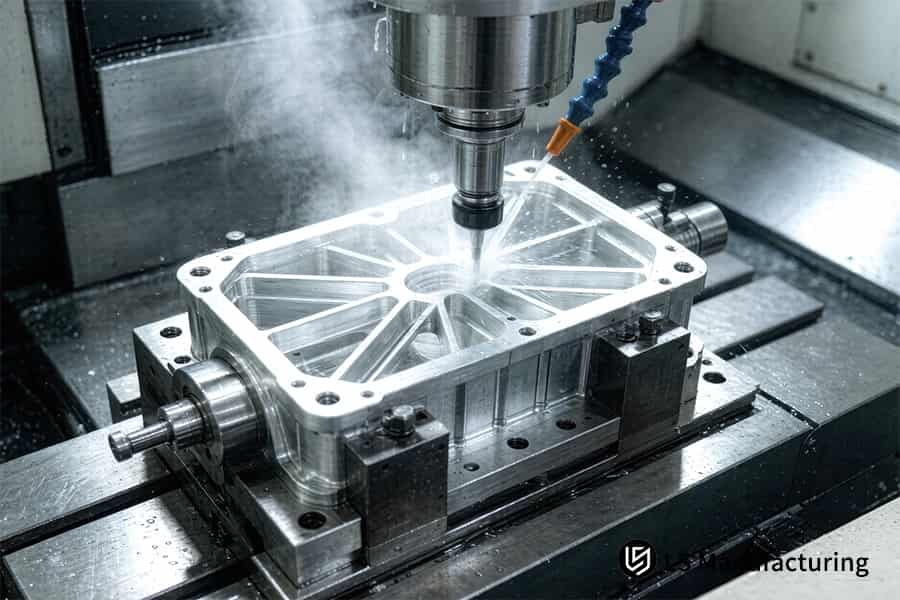
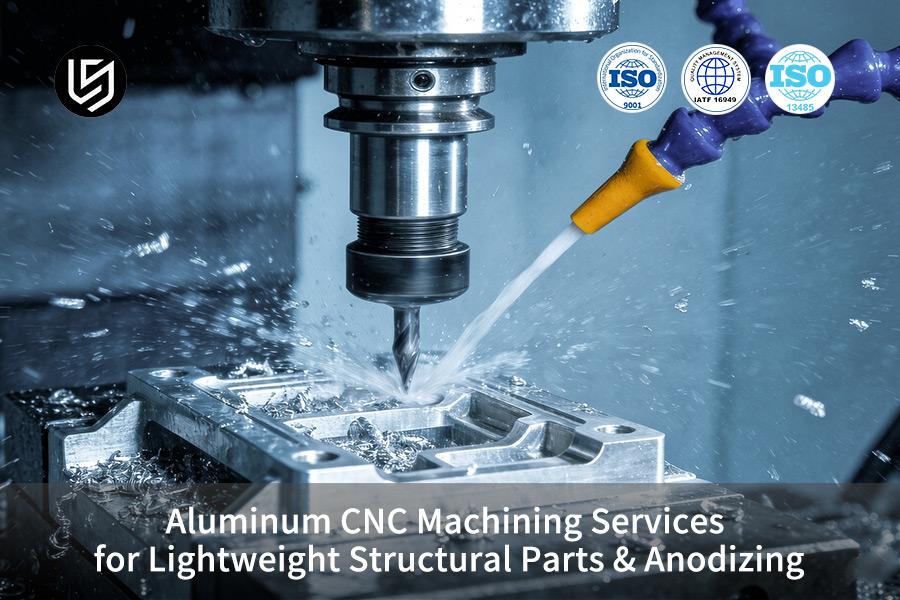
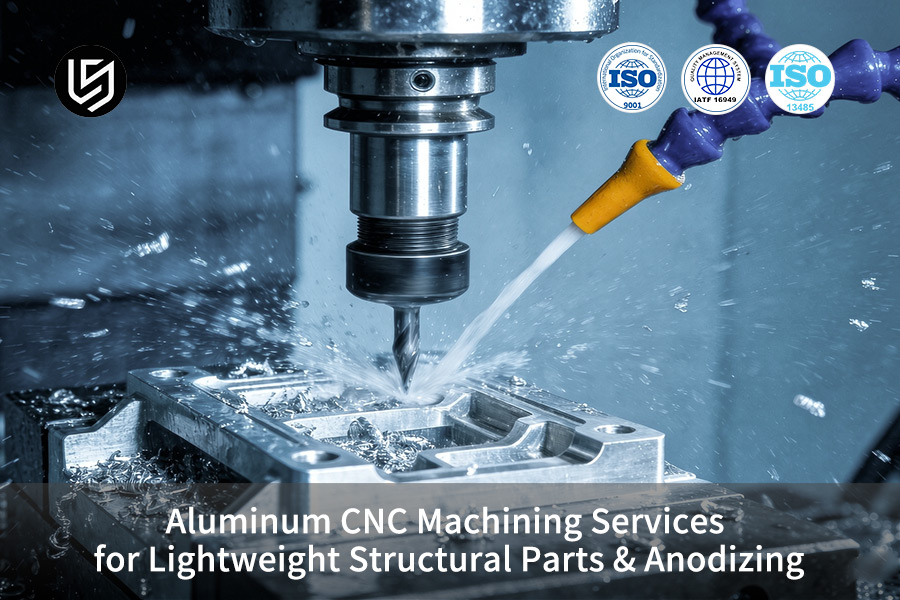
Figure 1 : Machines de fraisage CNC de précision pour carter de transmission en aluminium avec application de liquide de refroidissement.
Quel traitement d'anodisation convient à votre pièce structurelle en aluminium ?
Le choix du traitement d'anodisation dépendra de l'environnement de la pièce. L'anodisation de type II offre un revêtement de 12 µm adapté à la résistance à la corrosion et à la personnalisation des couleurs pour les boîtiers grand public. L'anodisation de type III offre un revêtement dur de 50 µm adapté aux structures aérospatiales et de défense soumises à une forte usure. L'usinage CNC haute performance garantit une stabilité dimensionnelle pendant le processus de revêtement.
Étape 1 : Évaluation de la demande
Les ingénieurs analysent d'abord les caractéristiques d'usure et le frottement. En cas d'usure importante, une anodisation dure de type III est nécessaire. Un fabricant de pièces en aluminium de précision, tel que LS Manufacturing, analyse votre plan d'assemblage afin de déterminer la classe appropriée. Les ingénieurs connaissant les caractéristiques d'usure de leurs pièces évitent le surdimensionnement de leurs pièces d'aspect.
Étape 2 : Compensation de tolérance
Le type III requiert une tolérance supplémentaire de 25 µm sur chaque face de chaque surface. Les dimensions approximatives des pièces usinées CNC doivent être ajustées en conséquence. Cette tolérance est prise en compte lors de l' usinage CNC multiaxes . Une note relative aux dimensions après anodisation, fournie par les équipes de conception, permet d'éviter les erreurs d'assemblage et les reprises.
Étape 3 : Vérification de la qualité
Le test au brouillard salin selon la norme MIL-A-8625 Type III garantit une résistance à la corrosion de 1 000 heures . LS Manufacturing effectue un échantillonnage aléatoire pour chaque lot d'aluminium anodisé usiné CNC , et fournit les résultats des tests pour chaque livraison. La prise en charge complète des opérations d'usinage CNC à grande vitesse, de l'ébauche à la finition et à l'anodisation, permet aux équipes d'approvisionnement de n'avoir qu'un seul interlocuteur concernant la conformité dimensionnelle et la qualité du revêtement.
Source des données : Spécification d'anodisation dure de qualité militaire MIL-A-8625 Type III (épaisseur du revêtement 50 μm et norme de test au brouillard salin de 1 000 heures).
Guide de sélection des alliages d'aluminium pour l'usinage CNC et l'anodisation
Vous trouverez ci-dessous une comparaison entre les paramètres de base et les performances économiques de différentes nuances d'alliages d'aluminium pour l'usinage CNC et l'anodisation .
| Alliage d'aluminium de qualité | Indice d'usinabilité | Classe de tolérance recommandée (mm) | Aptitude à l'anodisation | Coût d'usinage relatif |
| AL 6061-T6 | Bien | ±0,015 | Type II / Type III – Excellent | 1.0 (Référence) |
| AL 7075-T651 | Excellent (casse-copeaux facile) | ±0,008 | Type II / Type III (dureté élevée) | 1.3 |
| AL 2024-T3 | Équitable | ±0,015 | Type II (nécessite une protection spéciale contre la corrosion du bain) | 1.2 |
Conclusion : LS Manufacturing recommande l’utilisation de l’aluminium 7075-T651 pour les pièces exigeant une extrême légèreté et une résistance élevée, avec une anodisation dure de type III pour des propriétés mécaniques optimales.
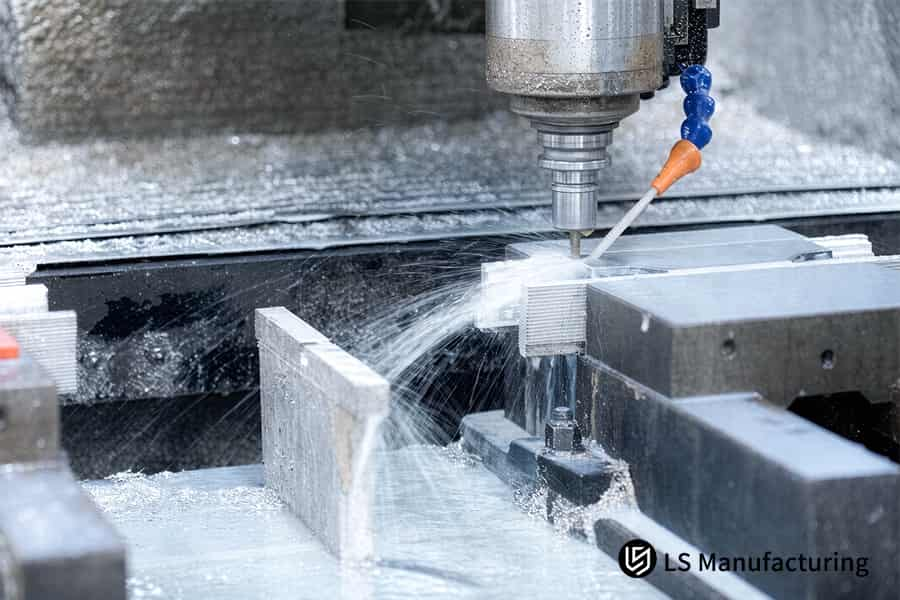
Figure 2 : Une fraiseuse CNC façonne un guide linéaire en aluminium avec une finition de surface de 0,05 mm.
Découvrez les ingénieurs à l'origine de ce guide
Forts de plus de 15 ans d'expérience dans la fabrication de supports pour l'aérospatiale, nous avons confirmé que l'aluminium 7075-T651 offre une tolérance de ±0,008 mm et une adhérence de type III du revêtement dur, conformément à la norme ANSI H35 de l'Association de l'aluminium . Ce guide a été rédigé par Gloria, notre experte en prototypage et fabrication rapides, qui possède plus de 15 ans d'expérience en usinage CNC et en production certifiée AS9100D.
Le passage de l' aluminium 6061-T6 à l'aluminium 7075-T651 pour le boîtier d'un actionneur a permis de réduire les rebuts de 22 % et d'éliminer l'opération de traitement thermique. Le processus d'usinage de LS Manufacturing respecte les normes de précision CNC du National Institute for Metalworking Skills (NIMS) avec une tolérance de ±0,008 mm sur les pièces complexes.
Pour des alliages sur mesure et une analyse DFM gratuite de deux heures , contactez Gloria sur LinkedIn . Elle propose des exemples et des matrices de matériaux compatibles avec l'anodisation pour vos plans, accompagnés d'une documentation certifiée AS9100D.
En quoi l'anodisation de type III est-elle plus performante que l'anodisation de type II ?
L'anodisation dure de type III surpasse celle de type II grâce à sa couche d'oxyde de 50 µm d'épaisseur, capable de résister aux frottements et aux chocs. La couche de type II, quant à elle, ne mesure que 12 µm et offre une protection contre la corrosion. L'anodisation de type III présente une dureté superficielle de 400 à 500 HV et a passé avec succès le test de brouillard salin de 1 000 heures , conformément à la norme ASTM B117. L'usinage CNC de pointe garantit la stabilité dimensionnelle du revêtement.
| Type d'anodisation | Épaisseur typique (μm) | Dureté de surface (HV) | Test de brouillard salin de 1 000 heures |
| Type II sulfurique | 12 | 200–300 | Réussite partielle |
| Revêtement dur de type III | 50 | 400–500 | Passage complet |
Résistance à l'usure et durée de vie
La dureté de 400 à 500 HV du type III offre une meilleure résistance à l'abrasion des joints coulissants et des fixations filetées que celle du type II (200 à 300 HV). Un fabricant de pièces anodisées comme LS Manufacturing utilise des programmes d'usinage CNC pour garantir le maintien des dimensions d'ajustement après anodisation.
Préservation des tolérances dimensionnelles
L'épaisseur du film de type III est de 25 μm de chaque côté ; de ce fait, il déforme les filetages et les surfaces de contact. Un fabricant de pièces en aluminium de précision garantit que toutes les caractéristiques respectent une tolérance de ±0,008 mm grâce à une précompensation dans la programmation CNC.
Protection et certification contre la corrosion
Le type III est entièrement conforme aux tests de brouillard salin de 1 000 heures selon la norme ASTM B117 , contrairement au type II. LS Manufacturing propose des services d'usinage CNC d'aluminium anodisé et fournit les résultats des tests pour chaque commande.
Source des données : Norme d'essai de corrosion par brouillard salin ASTM B117 et rapports de mesure d'épaisseur de revêtement ASTM B244.
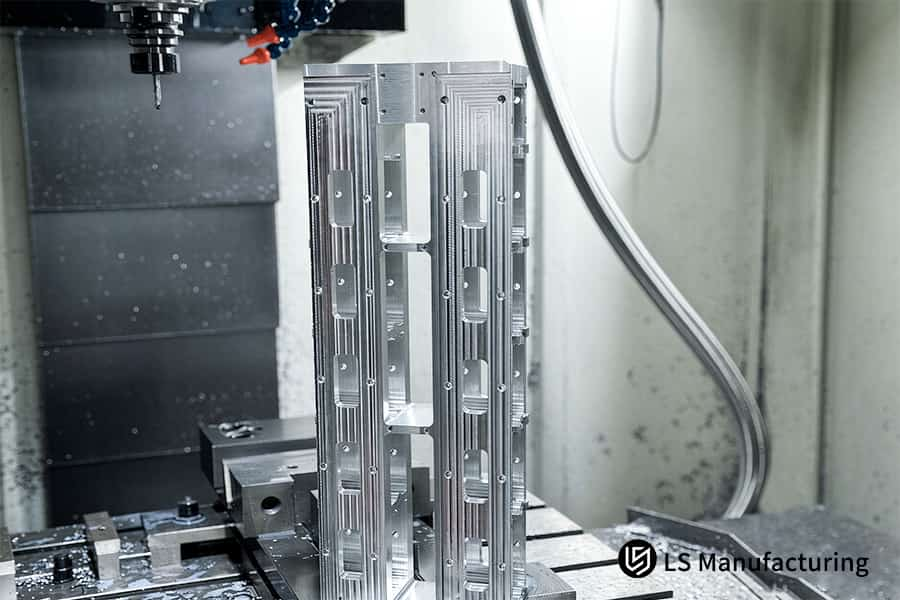
Figure 3 : Machines CNC multi-axes pour support aérospatial en aluminium avec une précision de positionnement de 0,01 mm.
Pourquoi l'analyse DFM est-elle essentielle avant de demander des devis ?
L'analyse DFM détecte les défauts de fabrication avant le lancement du processus et élimine les rebuts et les problèmes de délais liés aux trous borgnes profonds. Le processus automatisé de LS Manufacturing permet de recevoir les modifications de trajectoire d'outil en seulement 2 heures , ce qui permet aux ingénieurs de proposer un devis compétitif pour l'usinage CNC de l'aluminium avant même la passation de commande.
Identification des risques et réévaluation de la tolérance
Les trous borgnes profonds sont la cause la plus fréquente de défaillance initiale des pièces. L'analyseur de LS Manufacturing met en évidence ces défauts et propose des modifications de tolérance progressives. L'élargissement de la tolérance d'une surface non fonctionnelle de ±0,008 mm à ±0,015 mm permet d'éliminer toute opération secondaire. Un expert en usinage CNC d'aluminium sur mesure utilise cette régression exclusivement pour les surfaces non fonctionnelles. Des trajectoires d'usinage CNC optimisées sont créées après la modification des défauts critiques.
Optimisation de la trajectoire d'outil et finalisation du devis
Grâce à des corrections apportées aux caractéristiques de l'outil, LS Manufacturing est en mesure de générer des trajectoires d'outil adaptées au diamètre standard de l'outil et au rayon de courbure interne. Le service d'usinage CNC de l'aluminium traduit le programme optimisé en un devis détaillé. L'usinage CNC, une fois le devis établi, exécute le programme approuvé sans aucune modification technique supplémentaire.
Source des données : Journal d'analyse automatisée des dessins DFM 3D/2D de LS Manufacturing 2025–2026 (taille de l'échantillon > 1 200).
Comment les centres de tournage CNC améliorent-ils la précision des pièces ?
Les centres de tournage CNC améliorent la précision des pièces en réalisant le tournage extérieur, le dressage et l'alésage intérieur en une seule opération, évitant ainsi les erreurs de concentricité liées à plusieurs réglages. Le processus conventionnel multi-étapes permet d'atteindre une concentricité de ±0,050 mm , tandis que les centres de tournage-fraisage peuvent atteindre ±0,003 mm . L'usinage CNC de haute précision avec palpeur motorisé permet de compenser les dérives thermiques pendant la production.
Serrage hydraulique à mâchoires souples
Le serrage hydraulique à mors souples contribue à réduire la déformation des composants à parois minces lors du serrage. Les mors rigides conventionnels exercent une contrainte localisée qui entraîne une distorsion des pièces annulaires et des arbres. LS Manufacturing utilise des mors souples hydrauliques qui appliquent uniformément la force de serrage sur toute la circonférence. Un fabricant de pièces de précision en aluminium atteint une circularité de ±0,003 mm sur des manchons à parois minces grâce à cette méthode.
Les ingénieurs qui adoptent le serrage hydraulique à mâchoires souples pour les composants à parois minces évitent les problèmes d'ovalisation qui entraînent le rejet des composants lors de l'étape finale d'inspection par machine à mesurer tridimensionnelle.
Opérations combinées de tournage et d'usinage
Les centres de tournage-fraisage réalisent le tournage extérieur, le rainurage frontal et le perçage de trous excentrés en une seule opération de bridage. L'utilisation de montages séparés engendre des imprécisions d'indexage qui s'accumulent au fil des différentes opérations. La stratégie de tournage-fraisage de LS Manufacturing permet d'effectuer toutes les rotations en une seule opération de bridage. Les pièces structurelles légères usinées CNC bénéficient de cette méthode d'usinage CNC en un seul montage , garantissant une concentricité de ±0,003 mm entre les diamètres extérieurs et les alésages intérieurs.
Les groupes de conception, qui intègrent tous les composants tournés et fraisés dans un seul axe de rotation, minimisent le processus de configuration.
Enquêtes en cours et indemnisation
Les mesures par palpage permettent un contrôle dimensionnel précis pendant le cycle de coupe et un ajustement automatique du décalage d'outil. La dilatation thermique inhérente à la coupe continue affecte les dimensions de manière imprévisible, sans retour d'information en temps réel. Les tours de LS Manufacturing effectuent des cycles de palpage entre les opérations d'ébauche et de finition. Le service d'usinage CNC de l'aluminium, avec son système CNC en boucle fermée, garantit une homogénéité géométrique inter-lots jusqu'à ±0,003 mm .
Le service des achats reçoit les rapports Zeiss CMM confirmant que toutes les pièces du lot respectent la tolérance de concentricité requise.
Source des données : rapport d'étalonnage officiel de la machine à mesurer tridimensionnelle Zeiss (précision de mesure 0,0009 mm et erreur de mesure de longueur volumétrique MPEE).
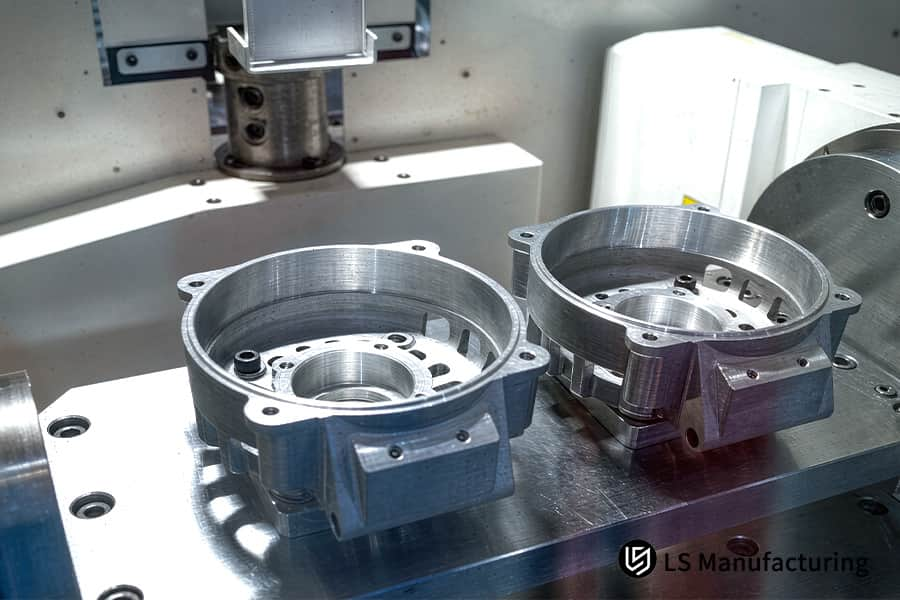
Figure 4 : Un tour CNC effectue une finition de moyeu de roue automobile en aluminium avec une concentricité de 0,03 mm.
Comment prévenir la déformation des parois minces dans l'alliage 7075 ?
La prévention de la déformation des parois minces en aluminium 7075-T6 repose sur la stratification et la coupe symétrique, un traitement thermique de relaxation des contraintes et un bridage flexible. Les contraintes résiduelles dans l'alliage 7075-T651 se relâchent suite à un enlèvement de matière important, entraînant une déformation par flexion. Chez LS Manufacturing, une opération de recuit de relaxation des contraintes est réalisée après l'ébauche, et une vitesse de passe de 450 m/min est utilisée pour la finition avec une faible profondeur de passe. L'usinage CNC à trajectoire symétrique garantit une tolérance de déviation des parois minces de 0,8 mm à ±0,008 mm .
| Stratégie de prévention des déformations | Limite de paroi mince (mm) | Taux de défauts (%) | Impact sur le temps de cycle |
| Coupe lourde conventionnelle en une seule passe | ≥ 2.0 | 14.2 | Rapide |
| Découpe par couches de détente de contrainte LS Manufacturing | ≥ 0,8 | 1.8 | Équilibré |
Dégrossissage par couches et détensionnement
L'usinage en une seule passe, par enlèvement de matière important, libère brutalement les contraintes résiduelles responsables de la déformation des parois minces, déformation irréversible. LS Manufacturing utilise un procédé d'enlèvement de matière par couches symétriques et alternées, suivi d'un recuit de relaxation des contraintes . Cette technique d'usinage CNC sur mesure pour l'aluminium, qui repose sur ce procédé, évite toute déformation et n'allonge pas excessivement le temps de cycle.
Les ingénieurs qui utilisent l'ébauche par couches avec relaxation des contraintes réduisent le taux de rebuts métalliques de 14,2 % à 1,8 % . L'usinage CNC à stabilité thermique contribue à l'uniformité dimensionnelle de l'ensemble de la production.
Finition à grande vitesse et faible profondeur
Les passes de finition à une vitesse de broche de 450 m/min et à faible profondeur de passe réduisent les efforts de coupe dans les parois minces de 0,8 mm d'épaisseur. La vitesse de broche élevée élimine l'accumulation de chaleur dans la pièce mince avant qu'elle ne soit transmise à la paroi. Les pièces CNC structurelles légères réalisées avec cette combinaison de paramètres conservent une planéité et un parallélisme de ±0,008 mm sur toute leur surface.
L'homologation de la finition légère sur les composants à parois minces permet de concevoir des pièces qui évitent le taux d'échec de 14,2 % des pratiques traditionnelles.
Dispositifs de fixation dynamiques et flexibles
Les systèmes de bridage conventionnels engendrent une concentration des contraintes aux points de contact, provoquant la déformation des parois minces lors de l'usinage. LS Manufacturing utilise des systèmes de bridage dynamiques et flexibles qui maintiennent la pièce dans toute sa forme. Ce fabricant de pièces en aluminium de précision, doté de capacités d'usinage CNC à faible déformation, garantit des finitions lisses et une épaisseur de paroi uniforme tout au long du processus de fabrication.
L'équipe d'approvisionnement reçoit des pièces approuvées par le CMM sans passer par aucun cycle de rejets ni de retards dus à des retouches.
Source des données : Norme de dimensionnement et de tolérancement géométrique ASME Y14.5 et journaux d'essais de processus internes LS.
Service d'usinage CNC sur mesure en aluminium de LS Manufacturing pour supports structuraux légers destinés à l'aérospatiale : haute précision et intégration de l'anodisation
Les supports de structure aéronautique légère en aluminium 7075-T651 d'une épaisseur de paroi de 0,8 mm présentaient un taux de rebut de 14,2 % dû à des déformations liées aux contraintes résiduelles. Le fournisseur actuel ne maîtrisait pas la concentricité à ±0,050 mm et a sous-traité l'anodisation, ce qui a engendré un délai de 18 jours et un surcoût de 184 $ par pièce. L' usinage CNC 5 axes s'est avéré être la solution.
Défi du client
Les contraintes inhérentes à la configuration à paroi mince de 0,8 mm ont été relâchées à chaque opération d'usinage, provoquant des déformations hors tolérance de ±0,050 mm . L'anodisation de type III sous-traitée a nécessité 5 jours de transport, portant le délai de livraison à 18 jours . Le taux de rebut de 14,2 % a impacté le processus d'assemblage du client, faisant grimper le coût unitaire à 184 $ .
Les ingénieurs qui tentent de se procurer des composants en aluminium 7075 à parois minces sans procédures de relaxation des contraintes doivent s'attendre à une distorsion d'une ampleur imprévue.
Solution de fabrication LS
L'ébauche a permis d'obtenir une épaisseur de 0,5 mm , suivie d'un recuit de détente. La finition a été réalisée sur une machine de tournage-fraisage 5 axes à une vitesse Vc = 450 m/min sous vide. Les micro-vibrations sur la paroi de 0,8 mm ont été éliminées en réduisant le porte-à-faux de l'outil de 15 % et en ajustant l'avance. Une anodisation de type III a été effectuée en interne pour obtenir une épaisseur de 50 μm sans traitement intermédiaire. L'usinage CNC sous vide a permis de garantir l'absence de déformation de la paroi mince lors des phases de coupe et de revêtement.
Les équipes de conception qui utilisent le recuit de détente pendant le processus entre l'ébauche et la finition traitent directement la distorsion et la préviennent plutôt que de la corriger ultérieurement.
Résultats et valeur
Les tolérances d'assemblage critiques ont été ramenées à ±0,008 mm , soit une amélioration d'un facteur 6. Le taux de défauts a été réduit de 14,2 % à 1,8 % . Le coût unitaire a diminué de 184 $ à 131,5 $ , soit une baisse de 28,5 % . Les délais de livraison ont été réduits de 18 à 11 jours , soit une amélioration de 38,9 % . Toutes les pièces ont satisfait aux exigences de vérification des tolérances ISO 286 et au test de brouillard salin ASTM B117 pendant 1 000 heures. Les protocoles d'usinage CNC avec traitement de relaxation des contraintes sont désormais obligatoires pour tous les programmes d'usinage de pièces en aluminium 7075 à parois minces.
Les services d'achat bénéficient d'un guichet unique leur fournissant des pièces à parois minces garanties en 39 % de temps en moins et à un prix inférieur de 29 %, avec une traçabilité AS9100D.
Source des données : Journal de suivi du projet LS Manufacturing n° AERO-2026-8942, taille de l'échantillon 250 pièces.
Passez de 14,2 % de rebuts et d'un délai de livraison de 18 jours à 1,8 % de défauts et une livraison en 11 jours pour votre support en aluminium 7075 à paroi mince. Obtenez un devis d'usinage CNC avec anodisation en interne et réalisez 28,5 % d'économies.
FAQ
1. Quelles tolérances LS Manufacturing peut-elle atteindre pour les pièces en aluminium ?
LS Manufacturing peut garantir des tolérances standard de 0,015 mm et maintenir de manière constante la précision des trous d'accouplement et des géométries de parois minces à 0,008 mm pour chaque lot de production, documenté par un rapport d'inspection dimensionnelle complet Zeiss CMM pour chaque caractéristique avant expédition.
Source des données : rapport d'inspection de la machine à mesurer tridimensionnelle Zeiss
2. Quel est l'impact de l'épaisseur de l'anodisation sur les dimensions de précision de l'aluminium ?
L'anodisation de type II dépose une couche d'une épaisseur moyenne de 12 µm ; le revêtement dur de type III dépose une couche jusqu'à 50 µm sur les parties exposées. LS Manufacturing intègre cette épaisseur de revêtement dans la programmation CNC afin d'obtenir les dimensions souhaitées après application du revêtement dur, sans retouche ultérieure.
Source des données : norme MIL-A-8625
3. Dans quel délai puis-je recevoir un devis pour l'usinage CNC de l'aluminium ?
Une fois que vous aurez soumis votre fichier CAO 3D au format STEP ou IGES (avec les matériaux et les quantités), la nouvelle équipe DFM de LS Manufacturing vous fournira en quelques heures seulement un devis détaillé comprenant une analyse de fabricabilité , une stratégie de trajectoire d'outil et des estimations de temps de cycle afin d'examiner et d'évaluer rapidement votre projet.
4. Quel alliage d'aluminium est le plus adapté aux structures légères ?
Le 7075-T651 possède un rapport résistance/poids exceptionnel avec une limite d'élasticité de 503 MPa et convient donc à une utilisation dans des structures fortement chargées dans l'industrie aérospatiale ; le 6061-T6 présente une excellente usinabilité et des caractéristiques économiques pour la construction légère à usage général.
5. LS Manufacturing propose-t-elle des services d'anodisation CNC en interne ?
Oui, LS Manufacturing dispose des capacités internes pour offrir un service unique allant de l'usinage CNC 5 axes au processus d'anodisation décorative de type II ou de type III, ce qui évitera l'accumulation des tolérances due à la sous-traitance du processus de finition à divers fournisseurs.
6. Comment éliminer la déformation des parois minces lors du fraisage de l'aluminium ?
LS Manufacturing évite la déformation des parois minces grâce à une découpe symétrique couche par couche, utilisant une vitesse de broche élevée avec une faible vitesse d'avance ( Vc = 450 m/min ), et les pièces sont maintenues à l'aide de dispositifs à vide qui répartissent uniformément la force de serrage sur toute la surface de la pièce sans créer de concentrations de contraintes.
Source des données : données de tests internes de LS Manufacturing
7. Quelle est l'épaisseur minimale de paroi que LS Manufacturing peut usiner de manière fiable ?
LS Manufacturing peut usiner avec précision des épaisseurs de paroi locales sur des composants structurels en aluminium aussi minces que 0,8 mm sans subir de vibrations, de broutage ou de distorsion, avec des tolérances de précision de 0,008 mm , en utilisant des stratégies de trajectoire d'outil optimisées associées à un système de fixation rigide.
8. Quelles normes vérifient la qualité des pièces en aluminium anodisé dur ?
Toutes les pièces répertoriées sont soumises à un test de brouillard salin de 1 000 heures utilisant les mesures ASTM B117 et un dimensionnement à 100 % de la pièce, vérifiant ainsi le revêtement approprié, la résistance à l’usure et les exigences totales de tolérance pour les applications de haute précision et exigeantes .
Source des données : Norme d’essai au brouillard salin ASTM B117
Résumé
L'alliance parfaite entre l'usinage CNC de précision de l'aluminium et le traitement d'anodisation subséquent est essentielle à la production de pièces structurelles à la fois robustes et légères. Grâce à l'utilisation de centres d'usinage 5 axes de pointe, à une analyse DFM complète et à la certification des systèmes de qualité ISO 9001/AS9100D , LS Manufacturing a accompagné avec succès des clients internationaux dans la résolution des problèmes liés à la distorsion des parois minces et aux tolérances dimensionnelles, générant ainsi des économies de 28,5 % sur leurs coûts de fabrication totaux.
Vous rencontrez des difficultés de tolérance et d'usinage secondaire avec la conception de vos pièces structurelles légères ? Cliquez simplement sur le bouton « Demander un devis » ci-dessous pour télécharger vos fichiers CAO 2D/3D. Les ingénieurs experts de LS Manufacturing vous proposeront une analyse DFM (Conception pour la Fabrication) GRATUITE ainsi qu'un devis en seulement deux heures !
📞Tél. : +86 185 6675 9667
📧 Courriel : info@lsrpf.com
🌐Site web : https://lsrpf.com/
Clause de non-responsabilité
Le contenu de cette page est fourni à titre informatif uniquement. Services de LS Manufacturing. Aucune déclaration ni garantie, expresse ou implicite, n'est donnée quant à l'exactitude, l'exhaustivité ou la validité des informations. Il ne faut pas en déduire qu'un fournisseur ou fabricant tiers fournira, par l'intermédiaire du réseau LS Manufacturing, les paramètres de performance, les tolérances géométriques, les caractéristiques de conception spécifiques, la qualité et le type des matériaux ou la qualité de la main-d'œuvre. Ces informations relèvent de la responsabilité de l'acheteur. Demande de devis pour des pièces . Veuillez préciser vos exigences concernant ces sections. Contactez-nous pour plus d'informations .
Équipe de fabrication LS
LS Manufacturing est une entreprise leader du secteur , spécialisée dans les solutions de fabrication sur mesure. Forte de plus de 15 ans d'expérience et de plus de 5 000 clients, elle se concentre sur l'usinage CNC de haute précision, la fabrication de tôlerie , l'impression 3D , le moulage par injection , l'emboutissage et d'autres services de fabrication intégrés.
Notre usine est équipée de plus de 100 centres d'usinage 5 axes de pointe, certifiés ISO 9001:2015. Nous fournissons des solutions de fabrication rapides, efficaces et de haute qualité à des clients dans plus de 150 pays à travers le monde. Qu'il s'agisse de petites séries ou de personnalisations à grande échelle, nous répondons à vos besoins avec une livraison express sous 24 heures. Choisir LS Manufacturing, c'est choisir l'efficacité, la qualité et le professionnalisme.
Pour en savoir plus, consultez notre site web : www.lsrpf.com