 Русский



Услуги по обработке алюминия на станках с ЧПУ — это оптимальное решение для конструкционных деталей аэрокосмической отрасли, позволяющее устранить деформацию тонких стенок и снизить процент брака до 14,2% .
Пятиосевое фрезерование с координированным зажимом обеспечивает допуски ±0,008 мм , а интегрированное твердое анодирование снижает стоимость детали на 28,5% .
Основные выводы
- Ускоренная поставка: Благодаря использованию 5-осевой обработки с однократным зажимом и процессом анодирования, общий цикл поставки легких конструкций сократился с 18 до 11 дней (на 38,9%) .
- Экономия затрат: Благодаря корректировке толщины стенок и оптимизации траектории движения инструмента на основе DFM (проектирование для производства), общая стоимость одной детали снизилась со 184 до 131,5 долларов (на 28,5%) , а также уменьшился процент брака материала.
- Надежность: Благодаря сегментной обработке для снятия напряжений и полному контролю качества с помощью координатно-измерительной машины Zeiss, частота дефектов тонкостенных конструкционных элементов строго контролировалась и снизилась с 14,2% до 1,8% .
Как обработка на станках с ЧПУ обеспечивает точность обработки алюминия?
Обработка на станках с ЧПУ обеспечивает высокую точность обработки алюминия за счет высокоскоростного фрезерования со скоростью Vc = 450 м/мин и симметричных траекторий подачи инструмента, которые распределяют режущее напряжение. Высокоскоростное фрезерование с симметричными траекториями подачи инструмента обеспечивает допуски ±0,008 мм для тонкостенных деталей из сплавов 6061-T6 и 7075-T651, используемых в аэрокосмической и робототехнической промышленности.
| Схема обработки | Предельная толщина стенки (мм) | Допуск на размеры (мм) | Диапазон процента брака (%) |
| Традиционное измельчение | ≥ 2.0 | ±0,050 | 8.0 – 15.0 |
| Высокоскоростное фрезерование LS Manufacturing | ≥ 0,8 | ±0,008 | 1.8 |
Контроль деформации тонких стенок
Поддержание толщины стенки 0,8 мм в легких конструкционных деталях, изготовленных на станках с ЧПУ, без каких-либо деформаций становится важным. Симметричные траектории подачи инструмента в LS Manufacturing не позволяют снимать остаточные напряжения в процессе резки. Такая 5-осевая координация обработки на станках с ЧПУ предотвращает образование тепла, которое вызывает деформацию аэрокосмических кронштейнов и манипуляторов роботов.
- В запросе на коммерческое предложение укажите требование к симметричной траектории движения инструмента.
- Уточните наличие документации по контролю температуры в процессе производства .
Выбор сплава и проверка допусков
Услуги по обработке алюминия на станках с ЧПУ требуют внесения изменений в зависимости от характеристик материала: для стандартных рам используется 6061-T6, для тяжелых грузов — 7075-T651. Компания LS Manufacturing выполняет все партии в соответствии со стандартами ISO 286. Будучи производителем прецизионных алюминиевых деталей , они используют услуги по обработке на станках с ЧПУ , регулируя скорость подачи для предотвращения микротрещин в сплаве 7075 и образования заусенцев в сплаве 6061.
- Для каждой партии необходимо запросить протокол инспекции, сертифицированный по стандарту ISO 286 .
- Уточните информацию о настройке скорости подачи для конкретного сплава.
Источник данных: база данных измерений LS Manufacturing 2025–2026 (размер выборки >1200), измерительные приборы соответствуют стандарту ISO 286.
Загрузите наш аналитический документ по обработке тонкостенного алюминия на станках с ЧПУ, чтобы ознакомиться с ограничениями по толщине стенок, диапазонами допусков и настройками скорости подачи для конкретных сплавов, которые позволяют снизить процент брака на компонентах для аэрокосмической и робототехнической отраслей до уровня ниже 1,8%.
Какие ключевые факторы влияют на себестоимость обработки алюминия?
Стоимость обработки алюминия на станках с ЧПУ зависит от времени резки, сложности приспособления и скорости съема материала. Точная обработка на станках с ЧПУ позволяет максимально эффективно использовать эти три параметра, обеспечивая экономию более 20% . Внутренние углы с радиусом менее 1,5 мм и глухие отверстия слишком большой глубины приводят к износу инструмента, что делает его нефункциональным.
Проектирование с учетом коррекции обрабатываемости
В проекте по обработке алюминия на станке с ЧПУ часто встречаются избыточно сложные элементы, что приводит к неоправданным затратам. Компания LS Manufacturing использует автоматизированный анализ DFM (проектирование для производства) и выявляет такие элементы всего за два часа после предоставления чертежей. Изменение радиуса R ≥ 2,0 мм с R < 1,5 мм позволит использовать стандартные концевые фрезы, что сэкономит время на смену инструмента и цикл обработки.
Инженеры, предоставляющие чертежи с показателем R ≥ 2,0 мм, получают более быстрые расценки и более низкую цену за единицу продукции.
Стратегия определения спецификаций отделки поверхности
Стоимость обработки алюминия на станках с ЧПУ резко возрастает, когда все поверхности должны иметь шероховатость Ra 0,4 мкм . Если вам требуется полировка поверхностей с шероховатостью Ra 0,4 мкм для критически важных поверхностей герметизации и сопряжения, но Ra 1,6 мкм для других поверхностей, вы можете сэкономить 35% времени полировки.
Если дизайнеры указывают тип отделки для каждой поверхности, а не для всей детали целиком, они могут сократить количество вторичных процессов и ускорить доставку без ущерба для функциональности.
Стандартизация приспособлений и траекторий движения инструмента
Точность расчета стоимости обработки алюминия на станке с ЧПУ зависит от сложности оснастки. Компания LS Manufacturing использует стандартные вакуумные приспособления для деталей стандартной геометрии. При пакетной обработке на станках с ЧПУ используется существующая библиотека приспособлений, что позволяет повторно использовать одни и те же инструменты и тем самым минимизировать время, необходимое для расчета стоимости.
Предоставление инженерами размеров детали на раннем этапе позволяет компании LS Manufacturing сравнить геометрию с существующими приспособлениями, что экономит затраты на проектирование приспособлений и время на их настройку для каждого заказа.
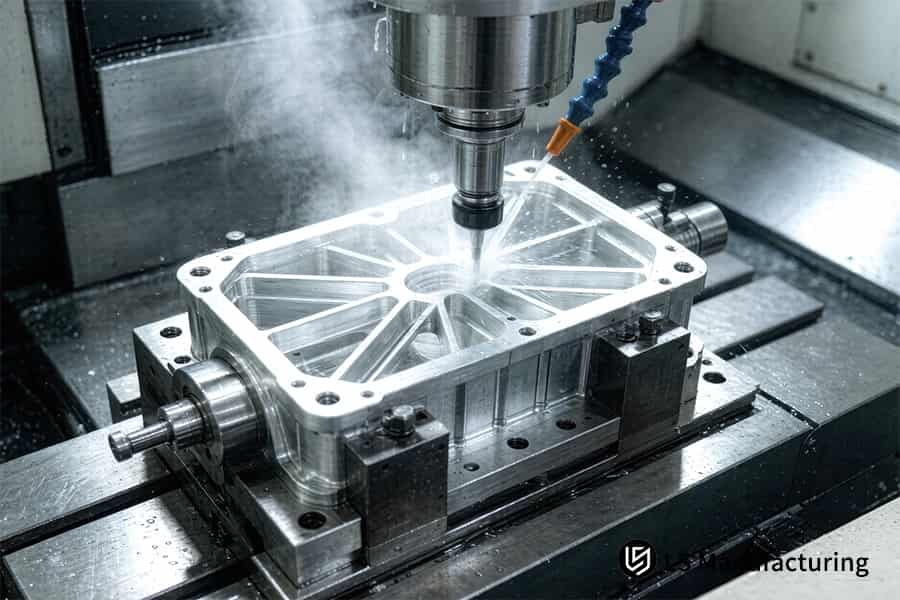
Рисунок 1: Корпус алюминиевой трансмиссии, изготовленный на прецизионном фрезерном станке с ЧПУ, с подачей охлаждающей жидкости.
Какой вид анодирования подходит для вашей конструкционной алюминиевой детали?
Выбор метода анодирования будет зависеть от условий эксплуатации детали. Анодирование типа II обеспечивает покрытие толщиной 12 мкм , подходящее для защиты от коррозии и индивидуальной настройки цвета в корпусах потребительских товаров. Анодирование типа III обеспечивает твердое покрытие толщиной 50 мкм, подходящее для аэрокосмических и оборонных конструкций, работающих в условиях интенсивного износа. Высокопроизводительная обработка на станках с ЧПУ обеспечивает стабильность размеров в процессе нанесения покрытия.
Шаг 1: Оценка спроса
Инженеры сначала анализируют характеристики износа и трения. В условиях сильного износа необходимо твердое анодирование типа III . Производитель прецизионных алюминиевых деталей , такой как LS Manufacturing, анализирует ваш сборочный чертеж, чтобы определить правильный класс анодирования. Инженеры, знающие характеристики износа своих деталей, предотвращают завышение требований к внешнему виду деталей.
Шаг 2: Компенсация допустимых отклонений
Для типа III требуется дополнительный припуск в 25 мкм с каждой стороны каждой поверхности. Приблизительные размеры деталей, обработанных на станках с ЧПУ, необходимо корректировать с учетом этого припуска. Этот допуск учитывается в процессе многоосевой обработки на станках с ЧПУ . Примечание от конструкторских групп о «размерах после анодирования» предотвращает ошибки сборки и доработки.
Шаг 3: Проверка качества
Испытание солевым туманом по стандарту MIL-A-8625 Type III гарантирует коррозионную стойкость в течение 1000 часов . Компания LS Manufacturing проводит выборочную проверку каждой партии в рамках услуги анодирования алюминия на станках с ЧПУ , предоставляя результаты испытаний для каждой поставки. Полный спектр высокоскоростных операций обработки на станках с ЧПУ, от черновой до чистовой обработки и анодирования, позволяет группам по закупкам иметь только одну точку контакта по вопросам размеров и качества покрытия.
Источник данных: Спецификация MIL-A-8625 «Твердое анодирование военного класса типа III» (толщина покрытия 50 мкм и стандарт испытания в солевом тумане в течение 1000 часов).
Руководство по выбору алюминиевых сплавов для обработки на станках с ЧПУ и анодирования
Ниже приведено сравнение основных параметров и экономических показателей различных марок алюминиевых сплавов для обработки на станках с ЧПУ и анодирования .
| Марка алюминиевого сплава | Рейтинг обрабатываемости | Рекомендуемый допуск (мм) | Пригодность для анодирования | Относительная стоимость обработки |
| AL 6061-T6 | Хороший | ±0,015 | Тип II / Тип III – Отлично | 1.0 (Базовый уровень) |
| AL 7075-T651 | Отличное качество (легко ломаются сколы) | ±0,008 | Тип II / Тип III (высокая твердость) | 1.3 |
| АЛ 2024-Т3 | Справедливый | ±0,015 | Тип II (требует специальной защиты от коррозии в ванне) | 1.2 |
Вывод: Компания LS Manufacturing рекомендует использовать сплав AL 7075-T651 для деталей, требующих предельной легкости и прочности, с анодированием твердым покрытием типа III для достижения наилучших сочетаний механических свойств.
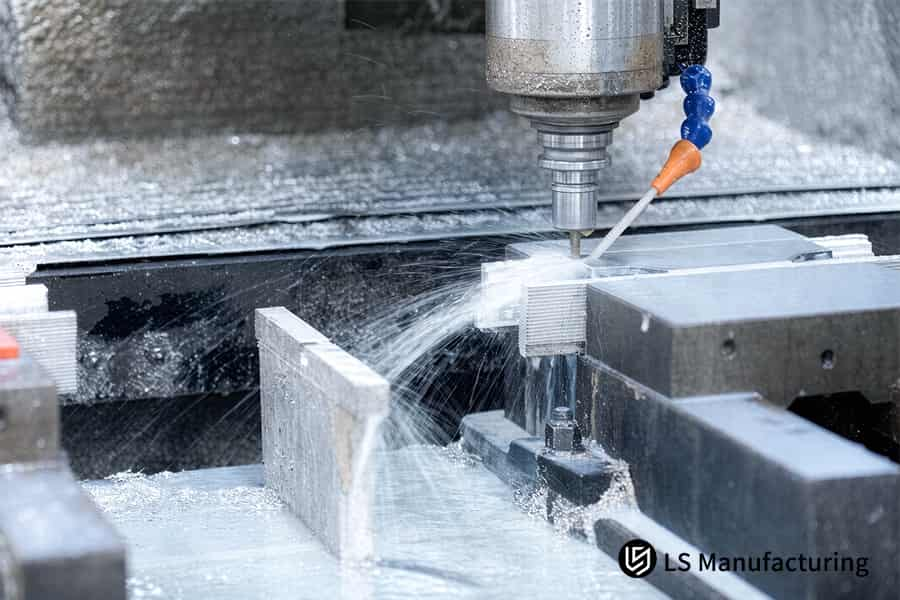
Рисунок 2: Фрезерный станок с ЧПУ формирует алюминиевую линейную направляющую с шероховатостью поверхности 0,05 мм.
Познакомьтесь с инженерами, стоящими за этим руководством.
Более 15 лет занимаясь производством аэрокосмических кронштейнов, мы подтвердили, что алюминиевый сплав AL 7075-T651 обеспечивает допуск ±0,008 мм и адгезию твердого покрытия типа III в соответствии со стандартом ANSI H35 Ассоциации производителей алюминия . Данное руководство подготовлено Глорией, нашим экспертом по быстрому прототипированию и быстрому производству, имеющей более 15 лет опыта работы с ЧПУ на основе производства, сертифицированного по стандарту AS9100D.
Замена материала AL 6061-T6 на AL 7075-T651 в корпусе привода позволила снизить количество брака на 22% и исключить операцию термообработки. Технологический процесс обработки на станках с ЧПУ, используемый компанией LS Manufacturing, соответствует стандартам Национального института металлообработки (NIMS) с допуском ±0,008 мм для сложных деталей.
Для заказа сплавов по индивидуальному проекту и бесплатной двухчасовой консультации по DFM (технологичности для производства) свяжитесь с Глорией в LinkedIn . Она предоставит примеры и матрицы материалов, совместимых с анодированием, по вашим чертежам, подкрепленные документацией, сертифицированной по стандарту AS9100D.
Чем анодирование типа III превосходит анодирование типа II?
Твердое анодирование типа III превосходит анодирование типа II благодаря слою оксида толщиной 50 мкм , способному выдерживать трение и удары. Анодирование типа II обеспечивает коррозионную стойкость всего лишь за счет слоя толщиной 12 мкм . Покрытие типа III имеет твердость поверхности 400-500 HV и выдержало 1000 часов испытаний в солевом тумане в соответствии со стандартом ASTM B117. Современная обработка на станках с ЧПУ обеспечивает стабильность размеров покрытия.
| Тип анодирования | Типичная толщина (мкм) | Твердость поверхности (HV) | Испытание на воздействие солевого тумана в течение 1000 часов |
| Серный тип II | 12 | 200–300 | Частичный проход |
| Твердое покрытие типа III | 50 | 400–500 | Полный пропуск |
Износостойкость и срок службы
Твердость анодированного металла типа III составляет 400-500 HV, что обеспечивает более высокую устойчивость к истиранию в местах скольжения и резьбовых соединениях по сравнению с металлом типа II с твердостью 200-300 HV. Производитель анодированных деталей , такой как LS Manufacturing, использует программы обработки на станках с ЧПУ для сохранения размеров деталей после анодирования.
Сохранение допусков размеров
Толщина пленки типа III составляет 25 мкм с каждой стороны; следовательно, она деформирует резьбу и сопрягаемые поверхности. Производитель прецизионных алюминиевых деталей обеспечивает точность всех элементов в пределах ±0,008 мм с помощью предварительной компенсации в программировании ЧПУ.
Защита от коррозии и сертификация
Материал типа III полностью соответствует требованиям 1000-часового испытания в солевом тумане согласно стандарту ASTM B117 , тогда как материал типа II полностью не соответствует этим требованиям. Компания LS Manufacturing предоставляет услуги по анодированию алюминия на станках с ЧПУ и предоставляет результаты испытаний с каждым заказом.
Источник данных: стандарт ASTM B117 для испытаний на коррозию в солевом тумане и отчеты ASTM B244 об измерении толщины покрытия.
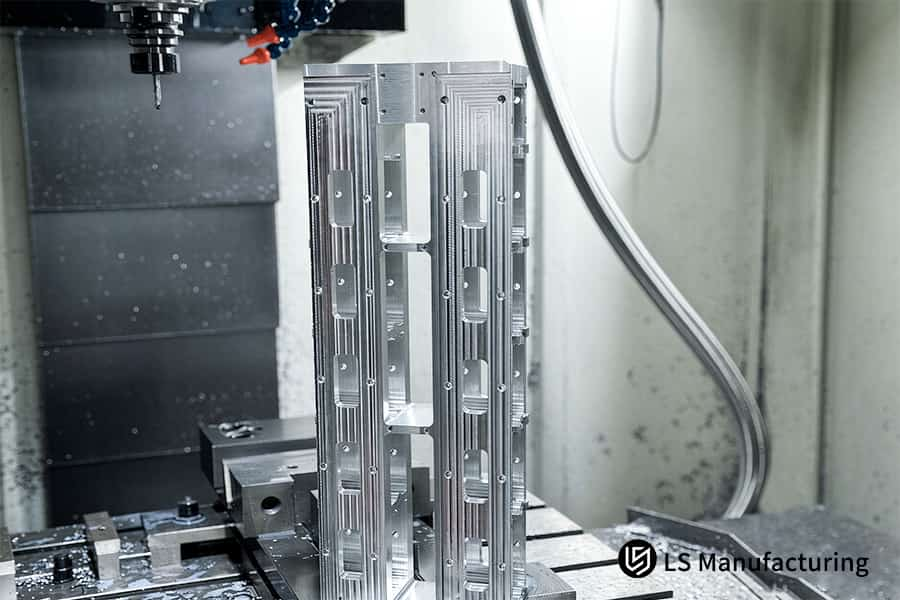
Рисунок 3: Алюминиевый аэрокосмический кронштейн для многоосевых станков с ЧПУ с точностью позиционирования 0,01 мм.
Почему анализ DFM (проектирование, производство, изготовление) крайне важен перед запросом коммерческих предложений?
Анализ DFM позволяет выявлять нетехнологичные элементы до начала производства и исключает брак и проблемы со сроками выполнения, связанные с глубокими глухими отверстиями. Автоматизированный процесс LS Manufacturing отправляет результаты корректировки траектории инструмента всего за 2 часа , что позволяет инженерам предложить конкурентоспособную цену на обработку алюминия на станке с ЧПУ еще до размещения заказа.
Выявление рисков и пересмотр допустимых уровней риска
Глубокие глухие отверстия являются наиболее распространенной причиной первоначального отказа изделия. Парсер LS Manufacturing выделяет эти особенности и предлагает поэтапные изменения допусков. Ослабление допуска для несовпадающих элементов с ±0,008 мм до ±0,015 мм позволяет полностью исключить вторичную обработку. Специалист по обработке алюминия на станках с ЧПУ использует это уменьшение допуска исключительно для нефункциональных поверхностей. После изменения рискованных элементов создаются оптимизированные для процесса траектории обработки на станках с ЧПУ .
Оптимизация траектории инструмента и окончательное утверждение сметы
Благодаря скорректированным параметрам, компания LS Manufacturing может создавать траектории движения инструмента, которые соответствуют стандартному диаметру инструмента и внутреннему радиусу закругления. Услуга обработки алюминия на станках с ЧПУ преобразует усовершенствованную программу в коммерческое предложение с указанием стоимости. Готовое к коммерческому предложению изготовление деталей на станках с ЧПУ выполняется по утвержденной программе без каких-либо дополнительных инженерных изменений.
Источник данных: Журнал автоматизированного анализа DFM-чертежей 3D/2D, подготовленный компанией LS Manufacturing в 2025–2026 годах (размер выборки >1200).
Как токарные станки с ЧПУ повышают точность обработки деталей?
Токарные центры с ЧПУ повышают точность обработки деталей, выполняя токарную обработку наружного диаметра, торцевую обработку и расточку внутреннего диаметра за одну установку, что позволяет избежать ошибок соосности, возникающих при многоступенчатой обработке. Традиционный многоступенчатый процесс позволяет достичь соосности ±0,050 мм , в то время как токарно-фрезерные центры обеспечивают соосность ±0,003 мм . Высокоточная обработка на станках с ЧПУ с использованием динамометрического датчика позволяет компенсировать температурные колебания в процессе производства.
Гидравлический зажим с мягкими губками
Гидравлический зажим с мягкими губками помогает уменьшить деформацию тонкостенных компонентов в процессе зажима. Традиционные жесткие губки создают локальное напряжение, которое приводит к деформации кольцеобразных и валовых деталей. Компания LS Manufacturing использует гидравлические мягкие губки, которые равномерно распределяют усилие зажима по всей окружности. Производитель прецизионных алюминиевых деталей достигает округлости до ±0,003 мм в тонкостенных втулках, используя этот метод.
Инженеры, использующие гидравлические зажимные губки с мягкими губками для тонкостенных компонентов, избегают проблем с овальностью, приводящих к отбраковке компонентов на заключительном этапе контроля с помощью координатно-измерительной машины.
Объединенные операции токарно-фрезерного производства
Токарно-фрезерные обрабатывающие центры выполняют токарную обработку наружных диаметров, торцевую фрезеровку пазов и эксцентриковое сверление отверстий за один процесс зажима. Использование отдельных настроек приводит к неточностям индексации, которые накапливаются в ходе различных операций. В технологии токарно-фрезерной обработки LS Manufacturing все вращения выполняются за один процесс зажима. Легкие конструкционные детали, обрабатываемые на станках с ЧПУ, выигрывают от этого метода обработки за одну настройку , обеспечивая концентричность ±0,003 мм между наружными диаметрами и внутренними отверстиями.
Конструкторские группы, объединяющие все токарные и фрезерные компоненты в единую ось вращения, минимизируют процесс настройки.
Проведение внутрипроизводственного анализа и компенсации
Измерения с помощью зондов позволяют точно определять размеры во время цикла резки и автоматически корректировать смещение инструмента. Тепловое расширение, происходящее при непрерывной резке, непредсказуемо влияет на размеры без обратной связи в реальном времени. Токарные станки LS Manufacturing выполняют циклы измерения с помощью зондов между черновой и чистовой обработкой. Услуги по обработке алюминия на станках с ЧПУ с замкнутым контуром обеспечивают геометрическую стабильность от партии к партии с точностью до ±0,003 мм .
Отдел закупок получает отчеты координатно-измерительной машины Zeiss , подтверждающие соответствие всех деталей в партии требуемому допуску на соосность.
Источник данных: Официальный отчет о калибровке координатно-измерительной машины Zeiss (точность измерения 0,0009 мм и погрешность измерения объемной длины MPEE).
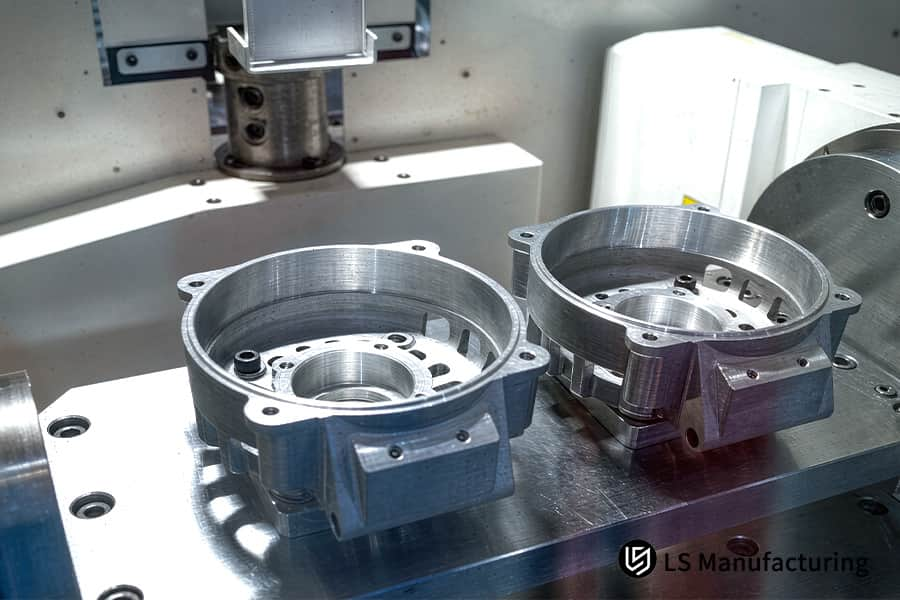
Рисунок 4: Токарный станок с ЧПУ обрабатывает алюминиевую ступицу автомобильного колеса, обеспечивая концентричность 0,03 мм.
Как предотвратить деформацию тонких стенок в сплаве 7075?
Предотвращение деформации тонких стенок алюминия 7075-T6 включает в себя послойную обработку и симметричную резку, термообработку для снятия напряжений и гибкую фиксацию. Остаточные напряжения в сплаве 7075-T651, возникающие из-за интенсивного удаления материала и приводящие к деформации при изгибе, снимаются. В компании LS Manufacturing после черновой обработки проводится отжиг для снятия напряжений, при этом скорость резания Vc = 450 м/мин, а чистовая обработка выполняется с использованием малой глубины резания. Симметричная обработка на станках с ЧПУ обеспечивает отклонение тонких стенок от 0,8 мм до ±0,008 мм .
| Стратегия предотвращения деформаций | Предел тонкостенности (мм) | Процент брака (%) | Влияние на время цикла |
| Традиционная однопроходная резка с большими объемами материала | ≥ 2.0 | 14.2 | Быстрый |
| LS Manufacturing послойная резка для снятия напряжений | ≥ 0,8 | 1.8 | Сбалансированный |
Послойная черновая обработка и снятие напряжения
Однопроходная резка с большим усилием резко снимает остаточные напряжения, вызывающие изгиб тонких стенок, который невозможно исправить. Компания LS Manufacturing использует процедуру удаления материала симметричными и чередующимися слоями с последующим циклом отжига для снятия напряжений . Специальная технология обработки алюминия на станках с ЧПУ, использующая эту процедуру, не вызывает деформаций и не приводит к чрезмерному увеличению времени цикла.
Инженеры, использующие послойную черновую обработку с последующей снятием напряжений, сокращают количество бракованных металлических деталей с 14,2% до 1,8% . Термостабильная обработка на станках с ЧПУ способствует обеспечению однородности размеров на протяжении всего производственного цикла.
Высокоскоростная финишная обработка малой глубины
Чистовая обработка при скорости Vc = 450 м/мин и малой глубине резания снижает усилия резания в тонких стенках толщиной 0,8 мм . Высокая скорость вращения шпинделя предотвращает накопление тепла в тонкой детали до того, как оно передастся в тонкую стенку. Легкие конструкционные детали, изготовленные на станках с ЧПУ с использованием этой комбинации параметров, способны поддерживать плоскостность и параллельность до ±0,008 мм по всей площади.
Одобрение легкой чистовой обработки тонкостенных компонентов позволяет создавать конструкции, которые обходят 14,2% отказов, характерных для традиционных методов.
Динамическая гибкая оснастка
Традиционные системы зажима вызывают концентрацию напряжений в точках контакта, что приводит к деформации тонких стенок во время обработки. Компания LS Manufacturing использует динамические гибкие системы крепления , которые удерживают заготовку по всей ее форме. Этот производитель прецизионных алюминиевых деталей, обладающий возможностями обработки на станках с ЧПУ с низким уровнем деформации, обеспечивает гладкую поверхность и равномерную толщину стенок на протяжении всего производственного процесса.
Отдел закупок получает детали, одобренные КИМ, без каких-либо циклов отказов и задержек, связанных с доработкой.
Источник данных: стандарт ASME Y14.5 по геометрическим размерам и допускам, а также внутренние протоколы технологических испытаний LS.
Компания LS Manufacturing предлагает услуги по изготовлению на заказ алюминиевых кронштейнов на станках с ЧПУ для аэрокосмической отрасли: высокая точность и анодирование.
Кронштейн облегченной конструкции самолета, изготовленный из сплава AL 7075-T651 с толщиной стенки 0,8 мм, имел 14,2% брака из-за проблемы деформации, вызванной остаточными напряжениями. Нынешний поставщик не мог обеспечить концентричность ±0,050 мм и перевел процесс анодирования на аутсорсинг, что привело к задержке на 18 дней и стоимости детали в 184 доллара . Решением было признано использование 5-осевой обработки на станках с ЧПУ .
Задача клиента
Напряжения внутри тонкостенной конструкции толщиной 0,8 мм снимались при каждой операции механической обработки, вызывая изгибы за пределами допустимого диапазона ±0,050 мм . Для анодирования типа III, выполняемого сторонними организациями, потребовалось 5 дней на доставку, что увеличило срок выполнения заказа до 18 дней . Уровень брака в 14,2% повлиял на процесс сборки у заказчика, что привело к увеличению стоимости единицы продукции до 184 долларов .
Инженеры, пытающиеся приобрести тонкостенные компоненты из сплава 7075 без проведения процедур снятия внутренних напряжений, должны быть готовы к деформации непредвиденной величины.
LS Manufacturing Solution
Черновая обработка с получением заготовки толщиной 0,5 мм , за которой следует отжиг для снятия напряжений. Чистовая обработка проводилась на пятиосевом токарно-фрезерном станке со скоростью Vc = 450 м/мин в вакуумном зажимном приспособлении. Микровибрации на стенке толщиной 0,8 мм были устранены за счет уменьшения вылета инструмента на 15% и регулировки скорости подачи. Проведено анодирование типа III собственными силами для получения толщины 50 мкм без каких-либо промежуточных процессов. Обработка на станке с ЧПУ в вакуумном зажимном приспособлении обеспечила сохранение деформации тонкой стенки на этапах резки и нанесения покрытия.
Использование группами проектировщиков отжига для снятия внутренних напряжений в процессе между черновой и чистовой обработкой позволяет напрямую предотвращать деформацию, а не исправлять ее позже.
Результаты и ценность
Критические допуски на сопряжение были снижены до ±0,008 мм , что в 6 раз лучше. Процент брака снизился с 14,2% до 1,8% . Стоимость одной детали снизилась со 184 до 131,5 долларов , что на 28,5% меньше. Сроки выполнения заказа сократились с 18 до 11 дней , что на 38,9% меньше. Все детали прошли проверку на соответствие допускам ISO 286 и испытание на солевое распыление ASTM B117 в течение 1000 часов. Протоколы обработки на станках с ЧПУ для снятия напряжений теперь являются обязательными для всех программ обработки тонкостенного сплава 7075.
Отделы закупок получают комплексное решение, обеспечивающее гарантированное поставку тонкостенных деталей на 39% быстрее и по цене на 29% ниже, с прослеживаемостью по стандарту AS9100D.
Источник данных: Журнал отслеживания проекта LS Manufacturing № AERO-2026-8942, размер выборки 250 единиц.
Снижение уровня брака с 14,2% и сроков выполнения заказа с 18 до 1,8% дефектов и сроков доставки до 11 дней — для вашего тонкостенного кронштейна из сплава 7075. Получите расчет стоимости обработки на станке с ЧПУ с собственным анодированием и экономией затрат на 28,5%.

Часто задаваемые вопросы
1. Какого допуска может достичь компания LS Manufacturing для алюминиевых деталей?
Технология LS позволяет обеспечить стандартные допуски на детали в 0,015 мм и стабильно поддерживать точность сопряженных отверстий и тонкостенных элементов в пределах 0,008 мм на протяжении всей партии производства, что подтверждается полным отчетом о контроле размеров каждой детали, предоставляемым координатно-измерительной машиной Zeiss, перед отгрузкой.
Источник данных: Отчет о проверке координатно-измерительной машиной Zeiss.
2. Как толщина анодирования влияет на точность размеров алюминиевых деталей?
Анодирование типа II наносит покрытие средней толщиной 12 мкм ; твердое покрытие типа III наносит покрытие толщиной до 50 мкм на открытые элементы. Компания LS Manufacturing предварительно компенсирует эту толщину покрытия в рамках программирования ЧПУ , так что желаемые размеры достигаются после нанесения твердого покрытия, и дополнительная обработка после нанесения покрытия не требуется.
Источник данных: стандарт MIL-A-8625
3. Как быстро я могу получить ценовое предложение на обработку алюминия на станке с ЧПУ?
После того, как вы отправите свой 3D CAD-файл в формате STEP или IGES (с указанием материалов и их количества), новая команда DFM в LS Manufacturing в течение нескольких часов предоставит подробную смету с анализом технологичности , стратегией траектории движения инструмента и оценкой времени цикла для быстрого рассмотрения и оценки вашего проекта.
4. Какой алюминиевый сплав лучше всего подходит для легких конструкций?
Сплав 7075-T651 обладает выдающимся соотношением прочности к весу, пределом текучести 503 МПа, и поэтому подходит для использования в высоконагруженных конструкциях в аэрокосмической отрасли; сплав 6061-T6 отличается отличной обрабатываемостью и экономичностью для легких конструкций общего назначения.
5. Предоставляет ли компания LS Manufacturing услуги по анодированию на станках с ЧПУ собственными силами?
Да, компания LS Manufacturing располагает собственными производственными мощностями для предоставления комплексных услуг, от 5-осевой обработки на станках с ЧПУ до декоративного анодирования типа II или твердого анодирования типа III, что позволит избежать накопления допусков, возникающих при передаче процессов финишной обработки различным сторонним поставщикам.
6. Как устранить деформацию тонких стенок при фрезеровании алюминия?
Технология LS Manufacturing позволяет избежать деформации тонких стенок за счет симметричной послойной резки с использованием высокой скорости вращения шпинделя и низкой скорости подачи ( Vc = 450 м/мин ), а заготовки удерживаются с помощью вакуумных зажимных устройств, которые равномерно распределяют усилие зажима по всей поверхности заготовки, не создавая концентрации напряжений.
Источник данных: внутренние данные испытаний компании LS Manufacturing.
7. Какова минимальная толщина стенки, которую компания LS Manufacturing может надежно обработать?
Компания LS Manufacturing может точно обрабатывать алюминиевые конструкционные элементы с локальной толщиной стенок до 0,8 мм без вибрации, дребезга или деформации, с точностью до 0,008 мм , используя оптимизированные стратегии траектории движения инструмента в сочетании с жесткой системой крепления.
8. Какие стандарты проверяют качество деталей из твердого анодированного алюминия?
Все перечисленные детали подвергаются 1000-часовому испытанию в солевом тумане с использованием измерений по стандарту ASTM B117 и 100% калибровке детали, что подтверждает соответствие покрытия, износостойкости и требованиям к допускам для высокоточных и сложных применений .
Источник данных: стандарт испытаний на солевое распыление ASTM B117.
Краткое содержание
Идеальное сочетание высокоточной обработки алюминия на станках с ЧПУ и последующего анодирования имеет решающее значение для производства прочных, но легких конструкционных деталей. Благодаря использованию современных 5-осевых обрабатывающих центров, всестороннему анализу DFM (проектирование для производства) и сертификации системы качества ISO 9001/AS9100D , компания LS Manufacturing успешно помогла международным клиентам преодолеть проблемы, связанные с деформацией тонкостенных деталей и несоответствием размеров, что привело к экономии 28,5% от общих производственных затрат.
Возникают ли у вас проблемы с допусками и вторичными операциями при проектировании легких конструкционных деталей? Просто нажмите кнопку « Запросить ценовое предложение » ниже, чтобы загрузить ваши 2D/3D CAD-файлы , и опытные инженеры LS Manufacturing предложат вам БЕСПЛАТНЫЙ анализ DFM (проектирование с учетом технологичности производства) и ценовое предложение всего за два часа!
📞Тел.: +86 185 6675 9667
📧Электронная почта: info@lsrpf.com
🌐Веб-сайт: https://lsrpf.com/
Отказ от ответственности
Информация на этой странице носит исключительно информационный характер. Компания LS Manufacturing не предоставляет никаких гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности представленной информации. Не следует предполагать, что сторонний поставщик или производитель предоставит параметры производительности, геометрические допуски, конкретные конструктивные характеристики, качество и тип материалов или качество изготовления через сеть LS Manufacturing. Это ответственность покупателя. Запросите ценовое предложение на детали. Укажите конкретные требования к этим разделам. Для получения дополнительной информации свяжитесь с нами .
Команда LS Manufacturing
Компания LS Manufacturing — лидер отрасли . Мы специализируемся на индивидуальных производственных решениях. Более 15 лет опыта работы и более 5000 клиентов позволяют нам предлагать высокоточную обработку на станках с ЧПУ, производство изделий из листового металла , 3D-печать , литье под давлением , штамповку металла и другие комплексные производственные услуги.
Наш завод оснащен более чем 100 современными 5-осевыми обрабатывающими центрами, сертифицированными по стандарту ISO 9001:2015. Мы предоставляем быстрые, эффективные и высококачественные производственные решения клиентам в более чем 150 странах мира. Будь то мелкосерийное производство или крупномасштабная индивидуальная разработка, мы можем удовлетворить ваши потребности с максимально быстрой доставкой в течение 24 часов. Выбирайте LS Manufacturing. Это означает эффективность, качество и профессионализм.
Для получения более подробной информации посетите наш веб-сайт: www.lsrpf.com

