Italiano



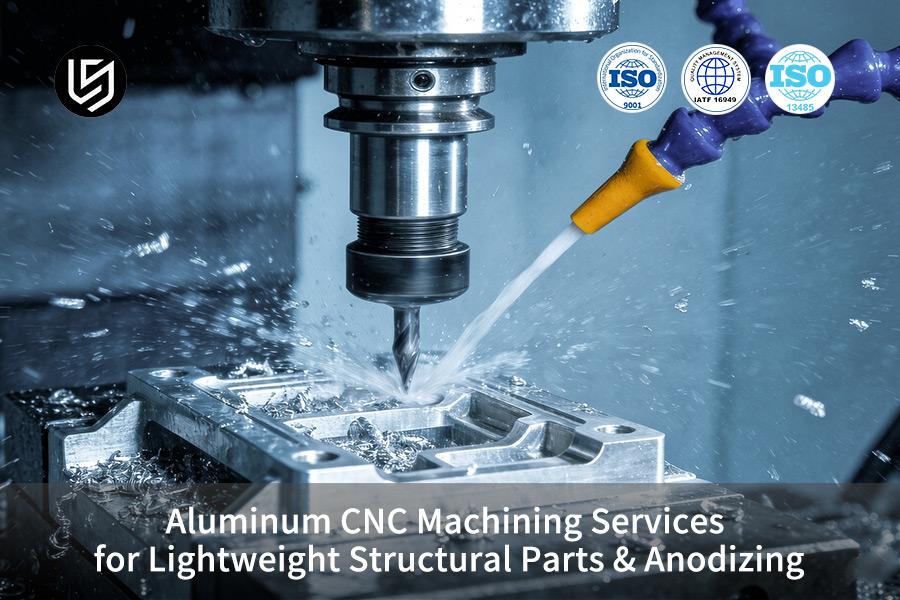
Il servizio di lavorazione CNC dell'alluminio è la soluzione definitiva per i componenti strutturali aerospaziali, risolvendo il problema della deformazione delle pareti sottili e un tasso di difettosità del 14,2% .
La fresatura a cinque assi con bloccaggio coordinato mantiene tolleranze di ±0,008 mm , mentre l'anodizzazione dura integrata riduce il costo per pezzo del 28,5% .
Punti chiave
- Consegna accelerata: grazie all'utilizzo della lavorazione a 5 assi con bloccaggio a impostazione singola e processo di anodizzazione, l'intero ciclo di consegna delle strutture leggere si è ridotto da 18 giorni a 11 giorni (38,9% in meno) .
- Risparmio sui costi: grazie alle regolazioni dello spessore delle pareti e all'ottimizzazione del percorso utensile basata sul DFM, il costo complessivo per pezzo è sceso da 184 a 131,5 dollari (il 28,5% in meno) , e anche i tassi di scarto del materiale si sono ridotti.
- Affidabilità: Grazie alla lavorazione di distensione per segmenti e all'ispezione completa con CMM Zeiss, i tassi di difettosità degli elementi strutturali a parete sottile sono stati rigorosamente monitorati e ridotti dal 14,2% all'1,8% .
In che modo la lavorazione CNC garantisce la precisione della lavorazione dell'alluminio?
La lavorazione CNC garantisce la precisione dell'alluminio grazie alla fresatura ad alta velocità con Vc = 450 m/min e percorsi utensile simmetrici che distribuiscono le sollecitazioni di taglio. La fresatura ad alta velocità con percorsi utensile simmetrici offre tolleranze di ±0,008 mm su componenti a parete sottile in lega 6061-T6 e 7075-T651 utilizzati nell'industria aerospaziale e robotica.
| Schema di elaborazione | Limite di spessore della parete (mm) | Tolleranza dimensionale (mm) | Intervallo di percentuale di scarto (%) |
| Fresatura convenzionale | ≥ 2,0 | ±0,050 | 8,0 – 15,0 |
| Fresatura ad alta velocità LS Manufacturing | ≥ 0,8 | ±0,008 | 1.8 |
Controllo della deformazione delle pareti sottili
Mantenere uno spessore di parete di 0,8 mm senza deformazioni nelle parti strutturali leggere lavorate a CNC diventa fondamentale. I percorsi utensile di alimentazione simmetrici di LS Manufacturing impediscono il rilascio di tensioni residue durante il processo di taglio. Questo coordinamento della lavorazione CNC a 5 assi previene la formazione di calore, che causa la deformazione di staffe aerospaziali e bracci robotici.
- Nella tua richiesta di offerta (RFQ) specifica il requisito di un percorso utensile simmetrico.
- Richiedete la documentazione relativa al monitoraggio della temperatura durante il processo .
Selezione della lega e verifica della tolleranza
Il servizio di lavorazione CNC dell'alluminio richiede modifiche in base alle caratteristiche del materiale: la lega 6061-T6 viene utilizzata per telai standard, mentre la 7075-T651 per carichi pesanti. LS Manufacturing esegue tutte le lavorazioni secondo gli standard ISO 286. In qualità di produttore di componenti di precisione in alluminio , si avvale di servizi di lavorazione CNC personalizzati , regolando le velocità di avanzamento per prevenire microfratture nella lega 7075 e bave nella lega 6061.
- Richiedete il rapporto di ispezione certificato ISO 286 per ogni lotto.
- Informarsi sulla velocità di avanzamento specifica per la lega.
Fonte dei dati: database di misurazioni LS Manufacturing 2025–2026 (dimensione del campione >1.200), strumenti di misurazione conformi allo standard ISO 286.
Scarica il nostro white paper sulla lavorazione CNC di alluminio a parete sottile per conoscere i limiti di spessore delle pareti, gli intervalli di tolleranza e le impostazioni di velocità di avanzamento specifiche per le leghe che consentono di mantenere i tassi di scarto al di sotto dell'1,8% nella produzione di componenti per il settore aerospaziale e robotico.
Quali sono i fattori chiave che influenzano i costi della lavorazione dell'alluminio?
I costi della lavorazione CNC personalizzata dell'alluminio dipendono dal tempo di taglio della macchina, dalla complessità dell'attrezzatura e dalla velocità di asportazione del materiale. La lavorazione CNC di precisione massimizza queste tre variabili per ottenere un risparmio sui costi superiore al 20% . Gli angoli interni con raggio inferiore a 1,5 mm e i fori ciechi con profondità eccessiva causano usura dell'utensile senza alcuna funzionalità.
Progettazione per la correzione della lavorabilità
Un progetto di lavorazione CNC personalizzata dell'alluminio presenta molti elementi sovradimensionati che comportano costi inutili. LS Manufacturing utilizza un'analisi DFM automatizzata e identifica tali elementi in sole due ore dall'invio dei disegni. La modifica del raggio di curvatura R ≥ 2,0 mm da R < 1,5 mm consentirà l'utilizzo di frese standard, riducendo i tempi di cambio utensile e il ciclo di lavorazione.
Gli ingegneri che presentano disegni con R ≥ 2,0 mm ottengono preventivi più rapidi e prezzi unitari più bassi.
Strategia di specifica della finitura superficiale
Il costo della lavorazione CNC dell'alluminio aumenta drasticamente quando tutte le superfici devono avere una rugosità superficiale Ra di 0,4 μm . Se è necessario che le superfici critiche di tenuta e accoppiamento abbiano una finitura Ra di 0,4 μm , mentre le altre superfici devono avere una finitura Ra di 1,6 μm , è possibile risparmiare il 35% del tempo di lucidatura.
Se i progettisti specificano la finitura superficiale anziché quella dell'intero pezzo, possono ridurre il numero di processi secondari e velocizzare la consegna senza compromettere la funzionalità.
Standardizzazione di dispositivi e percorsi utensile
L'accuratezza di un preventivo per la lavorazione CNC dell'alluminio dipende dalla complessità delle attrezzature. LS Manufacturing utilizza attrezzature a vuoto standard per le geometrie standard dei pezzi. La lavorazione CNC in serie sfrutta la libreria di attrezzature esistente per riutilizzare gli stessi utensili, riducendo così i tempi di elaborazione del preventivo.
Fornire le dimensioni dei pezzi in una fase iniziale da parte degli ingegneri consente a LS Manufacturing di confrontare la geometria con le attrezzature esistenti, riducendo così i costi di progettazione delle attrezzature e i tempi di allestimento per ogni ordine.
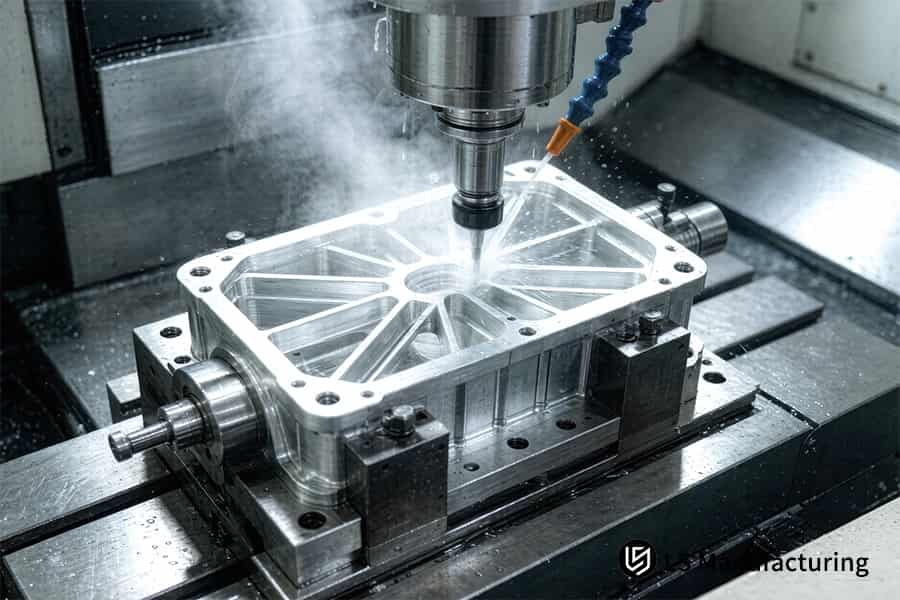
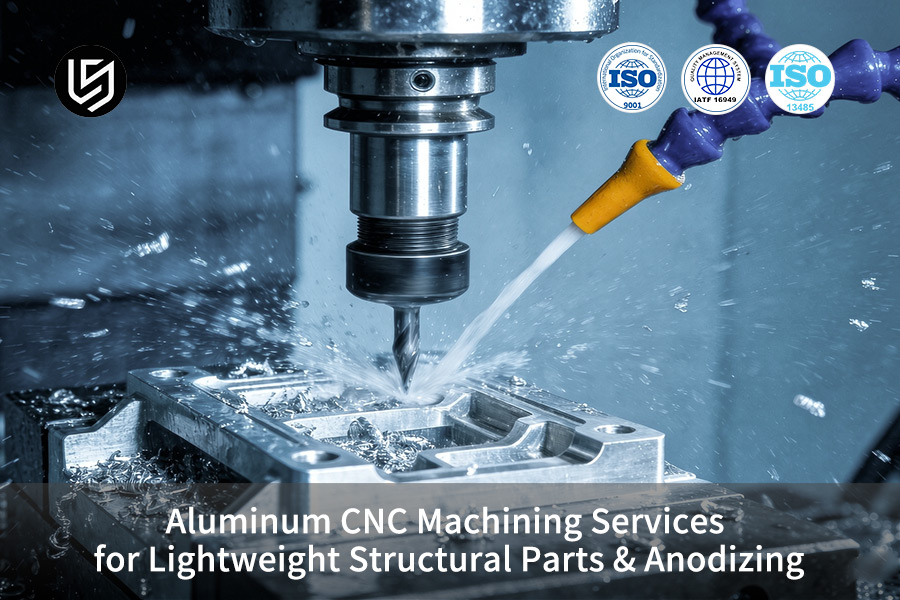
Figura 1: Carter di trasmissione in alluminio con applicazione del liquido di raffreddamento per fresatrici CNC di precisione.
Quale anodizzazione è più adatta al tuo componente strutturale in alluminio?
La scelta del tipo di anodizzazione dipenderà dall'ambiente di utilizzo del componente. L'anodizzazione di tipo II fornisce un rivestimento di 12 µm, adatto alla resistenza alla corrosione e alla personalizzazione del colore per gli involucri di prodotti di consumo. L'anodizzazione di tipo III fornisce un rivestimento duro di 50 µm, adatto per strutture aerospaziali e di difesa in ambienti ad alta usura. La lavorazione CNC ad alte prestazioni garantisce la stabilità dimensionale durante il processo di rivestimento.
Fase 1: Valutazione della domanda
Gli ingegneri analizzano innanzitutto le caratteristiche di usura e l'attrito. In situazioni di elevata usura, è necessaria l'anodizzazione dura di tipo III . Un produttore di componenti in alluminio di precisione come LS Manufacturing analizza il disegno di assemblaggio per determinare la classe corretta. Gli ingegneri che conoscono le caratteristiche di usura del loro componente evitano di sovradimensionare le parti estetiche.
Fase 2: Compensazione della tolleranza
Il tipo III richiede un margine aggiuntivo di 25 μm su ciascun lato di ogni superficie. Le dimensioni grezze dei pezzi lavorati a CNC devono essere regolate in base a questo margine. Tale margine di tolleranza viene preso in considerazione durante il processo di lavorazione CNC multiasse . Una nota "dimensioni dopo l'anodizzazione" da parte dei team di progettazione previene errori di montaggio e rilavorazioni.
Fase 3: Verifica della qualità
Il test in nebbia salina secondo la norma MIL-A-8625 Tipo III garantisce una resistenza alla corrosione di 1.000 ore . LS Manufacturing effettua campionamenti casuali per ogni lotto tramite un servizio di lavorazione CNC di alluminio anodizzato , fornendo risultati dei test per ogni consegna. La copertura completa delle operazioni di lavorazione CNC ad alta velocità, dalla sgrossatura alla finitura e all'anodizzazione, consente ai team di approvvigionamento di avere un unico punto di contatto per quanto riguarda dimensionalità e qualità del rivestimento.
Fonte dei dati: specifica MIL-A-8625 di anodizzazione dura di grado militare di tipo III (spessore del rivestimento 50 μm e test di nebbia salina di 1.000 ore).
Guida alla selezione delle leghe di alluminio per lavorazioni CNC e anodizzazione
Di seguito viene riportato il confronto tra i parametri principali e le prestazioni economiche di diverse leghe di alluminio per lavorazioni CNC e processi di anodizzazione .
| Grado della lega di alluminio | Indice di lavorabilità | Grado di tolleranza consigliato (mm) | Idoneità all'anodizzazione | Costo relativo della lavorazione |
| AL 6061-T6 | Bene | ±0,015 | Tipo II / Tipo III – Eccellente | 1.0 (Condizione di riferimento) |
| AL 7075-T651 | Eccellente (facile rottura dei chip) | ±0,008 | Tipo II / Tipo III (elevata durezza) | 1.3 |
| AL 2024-T3 | Giusto | ±0,015 | Tipo II (richiede una speciale protezione anticorrosione in bagno) | 1.2 |
In conclusione: LS Manufacturing suggerisce di utilizzare la lega AL 7075-T651 per componenti che richiedono estrema leggerezza e resistenza, abbinata ad anodizzazione dura di tipo III, per ottenere la migliore combinazione di proprietà meccaniche.
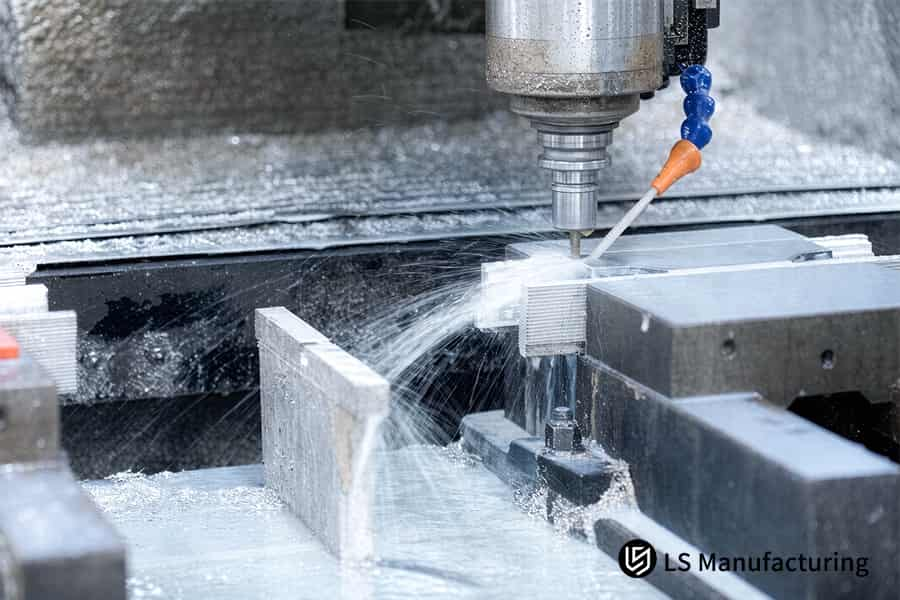
Figura 2: Una fresatrice CNC sagoma una guida lineare in alluminio con una finitura superficiale di 0,05 mm.
Scopri gli ingegneri che hanno creato questa guida.
Con oltre 15 anni di esperienza nella produzione di staffe per il settore aerospaziale, abbiamo confermato che la lega AL 7075-T651 offre una tolleranza di ±0,008 mm e un'adesione del rivestimento duro di tipo III, in conformità con la norma ANSI H35 dell'Aluminum Association . Questa guida è stata curata da Gloria, la nostra esperta di prototipazione rapida e produzione rapida con oltre 15 anni di esperienza nel settore CNC, basata su una produzione certificata AS9100D.
Il cambio di materiale, passando dalla lega AL 6061-T6 alla AL 7075-T651, nell'alloggiamento di un attuatore ha ridotto gli scarti del 22% ed eliminato la necessità di un trattamento termico. Il processo di lavorazione di LS Manufacturing segue gli standard di precisione CNC del National Institute for Metalworking Skills (NIMS) con una tolleranza di ±0,008 mm su componenti complessi.
Per leghe personalizzate e una consulenza DFM gratuita di due ore , contatta Gloria su LinkedIn . Ti fornirà esempi e matrici di materiali compatibili con l'anodizzazione per i tuoi disegni, supportati da documentazione certificata AS9100D.
In che modo l'anodizzazione di tipo III offre prestazioni superiori rispetto a quella di tipo II?
L'anodizzazione dura di tipo III è superiore a quella di tipo II grazie allo strato di ossido di 50 µm di spessore, in grado di resistere ad attrito e urti. Il tipo II, invece, offre solo 12 µm di resistenza alla corrosione. Il tipo III presenta una durezza superficiale di 400-500 HV e ha superato 1.000 ore di test in nebbia salina secondo lo standard ASTM B117. La lavorazione CNC avanzata garantisce la stabilità dimensionale del rivestimento.
| Tipo di anodizzazione | Spessore tipico (μm) | Durezza superficiale (HV) | Test di resistenza alla nebbia salina di 1.000 ore |
| Tipo II Solforico | 12 | 200–300 | Passaggio parziale |
| Rivestimento duro di tipo III | 50 | 400–500 | Pass completo |
Resistenza all'usura e durata di servizio
La durezza di 400-500 HV del Tipo III è più resistente all'abrasione su giunti scorrevoli e elementi di fissaggio filettati rispetto al Tipo II con 200-300 HV. Un produttore di componenti anodizzati come LS Manufacturing utilizza programmi di lavorazione CNC per mantenere le dimensioni di accoppiamento dopo l'anodizzazione.
Conservazione della tolleranza dimensionale
Lo spessore del film di tipo III è di 25 μm su ciascun lato; di conseguenza, distorce le filettature e le superfici di accoppiamento. Un produttore di componenti in alluminio di precisione garantisce che tutte le caratteristiche rientrino in una tolleranza di ±0,008 mm utilizzando la precompensazione nella programmazione CNC.
Protezione dalla corrosione e certificazione
Il tipo III è pienamente conforme al test di nebbia salina di 1.000 ore secondo la norma ASTM B117 , mentre il tipo II non lo è completamente. LS Manufacturing offre un servizio di lavorazione CNC dell'alluminio anodizzato, fornendo i risultati dei test per ogni ordine.
Fonte dei dati: norma ASTM B117 per il test di corrosione in nebbia salina e rapporti ASTM B244 sulla misurazione dello spessore del rivestimento.
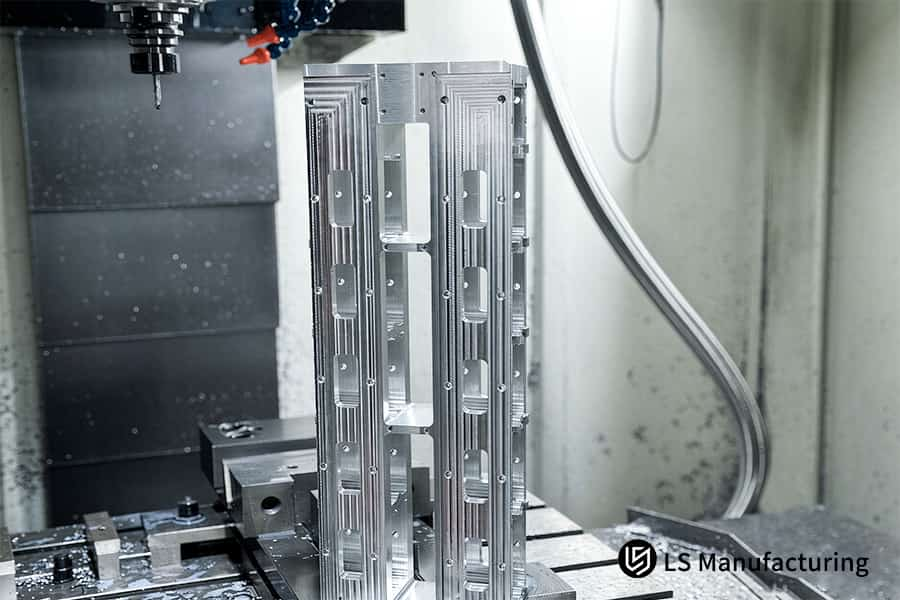
Figura 3: Staffa in alluminio per applicazioni aerospaziali realizzata con macchine CNC multiasse, con precisione di posizionamento di 0,01 mm.
Perché l'analisi DFM è fondamentale prima di richiedere preventivi?
L'analisi DFM rileva le caratteristiche non producibili prima della produzione ed elimina gli scarti e i problemi di tempi di consegna derivanti da fori ciechi profondi. Il processo automatizzato di LS Manufacturing invia le modifiche al percorso utensile in sole 2 ore , consentendo agli ingegneri di offrire un preventivo competitivo per la lavorazione CNC dell'alluminio prima di effettuare l'ordine.
Identificazione del rischio e riclassificazione della tolleranza
I fori ciechi profondi sono la causa più comune di guasto iniziale del pezzo. Il sistema di analisi di LS Manufacturing evidenzia queste caratteristiche e suggerisce modifiche graduali delle tolleranze. L'allentamento della tolleranza di una caratteristica non di accoppiamento da ±0,008 mm a ±0,015 mm elimina l'intera operazione secondaria. Un esperto di lavorazione CNC dell'alluminio su misura utilizza questa regressione esclusivamente per le superfici non funzionali. Dopo la modifica delle caratteristiche rischiose, vengono creati percorsi di lavorazione CNC ottimizzati per il processo .
Ottimizzazione del percorso utensile e finalizzazione del preventivo
Grazie alle funzionalità corrette, LS Manufacturing è in grado di produrre percorsi utensile che adattano il diametro standard dell'utensile al raggio interno dell'angolo. Il servizio di lavorazione CNC dell'alluminio traduce il programma ottimizzato in un preventivo con le relative implicazioni di costo specificate. La lavorazione CNC pronta per il preventivo esegue il programma approvato senza ulteriori modifiche di progettazione.
Fonte dei dati: registro di analisi automatizzata dei disegni DFM 3D/2D di LS Manufacturing 2025-2026 (dimensione del campione >1.200).
In che modo i centri di tornitura CNC migliorano la precisione dei pezzi?
I centri di tornitura CNC migliorano la precisione dei pezzi eseguendo tornitura esterna, spianatura e alesatura interna in un'unica fase, evitando così errori di concentricità derivanti da più fasi. Il processo convenzionale a più fasi è in grado di raggiungere una concentricità di ±0,050 mm , mentre i centri di tornitura-fresatura possono raggiungere una concentricità di ±0,003 mm . La lavorazione CNC ad alta precisione con sonda motorizzata può compensare le derive termiche durante la produzione.
Serraggio idraulico a ganasce morbide
Il serraggio idraulico con ganasce morbide contribuisce a ridurre la deformazione dei componenti a parete sottile durante il processo di serraggio. Le ganasce rigide convenzionali esercitano una sollecitazione localizzata che provoca la distorsione di parti anulari e alberi. LS Manufacturing utilizza ganasce idrauliche morbide che applicano uniformemente la forza di serraggio lungo la circonferenza. Un produttore di componenti di precisione in alluminio ottiene una rotondità fino a ±0,003 mm in manicotti a parete sottile utilizzando questo metodo.
Gli ingegneri che adottano il serraggio idraulico a ganasce morbide per i componenti a parete sottile evitano i problemi di ovalizzazione che portano al rifiuto dei componenti nella fase finale di ispezione con la macchina di misura a coordinate (CMM).
Operazioni combinate di tornitura e fresatura
I centri di tornitura e fresatura eseguono tornitura esterna, scanalatura frontale e foratura eccentrica in un unico processo di bloccaggio. L'utilizzo di impostazioni separate comporta imprecisioni di indicizzazione, che si accumulano durante le diverse operazioni. La strategia di tornitura e fresatura di LS Manufacturing viene utilizzata per eseguire tutte le rotazioni in un unico processo di bloccaggio. I componenti strutturali CNC leggeri beneficiano di questo metodo di lavorazione CNC a singola impostazione , raggiungendo una concentricità di ±0,003 mm tra diametri esterni e fori interni.
I gruppi di progettazione, che integrano tutti i componenti torniti e fresati in un unico asse di rotazione, riducono al minimo il processo di impostazione.
Sondaggio e compensazione in corso di processo
Le misurazioni a sonda eseguono la misurazione delle dimensioni critiche durante il ciclo di taglio e la regolazione automatica dell'offset dell'utensile. La dilatazione termica che si verifica nel taglio continuo influisce sulle dimensioni in modo imprevedibile senza un feedback in tempo reale. Le macchine di tornitura di LS Manufacturing eseguono cicli di misurazione a sonda tra le operazioni di sgrossatura e finitura. Il servizio di lavorazione CNC dell'alluminio con controllo numerico a circuito chiuso mantiene una coerenza geometrica tra i lotti fino a ±0,003 mm .
L'ufficio acquisti riceve i report della macchina di misura a coordinate Zeiss che confermano che tutti i pezzi del lotto sono conformi alla tolleranza di concentricità richiesta.
Fonte dei dati: rapporto di calibrazione ufficiale della CMM Zeiss (precisione di misura 0,0009 mm ed errore di misura della lunghezza volumetrica MPEE).
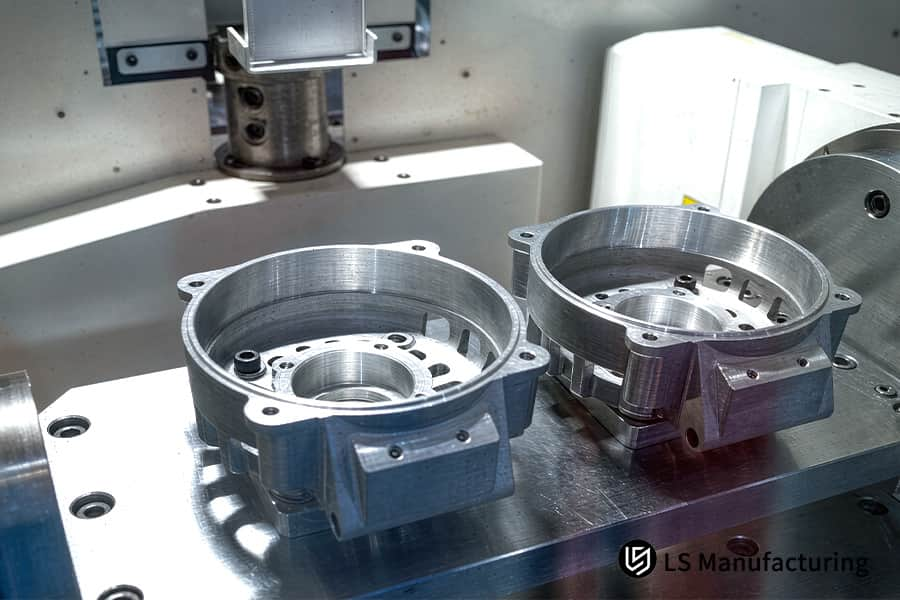
Figura 4: Il tornio CNC rifinisce il mozzo di una ruota automobilistica in alluminio con una concentricità di 0,03 mm.
Come prevenire la deformazione delle pareti sottili nella lega 7075?
La prevenzione della deformazione delle pareti sottili dell'alluminio 7075-T6 prevede la stratificazione e il taglio simmetrico, il trattamento termico di distensione e il fissaggio flessibile. Le tensioni residue nella lega 7075-T651 si rilasciano a causa dell'asportazione di materiale, causando distorsioni per flessione. Presso LS Manufacturing, dopo la sgrossatura, viene eseguita un'operazione di ricottura di distensione con una velocità Vc = 450 m/min durante la finitura con una profondità di taglio ridotta. La lavorazione CNC a percorso simmetrico mantiene la deviazione della parete sottile entro una tolleranza di 0,8 mm a ±0,008 mm .
| Strategia di prevenzione delle deformazioni | Limite di spessore della parete sottile (mm) | Tasso di difettosità (%) | Impatto sul tempo di ciclo |
| Taglio pesante convenzionale in un'unica passata | ≥ 2,0 | 14.2 | Veloce |
| Taglio di distensione a strati LS Manufacturing | ≥ 0,8 | 1.8 | Equilibrato |
Stratificazione e distensione delle tensioni
La passata singola di taglio pesante allevia improvvisamente le tensioni residue che causano la flessione delle pareti sottili, una deformazione che non può essere corretta. LS Manufacturing impiega una procedura di rimozione del materiale in strati simmetrici e alternati, seguita da un ciclo di ricottura di distensione . Una tecnica di lavorazione CNC dell'alluminio personalizzata, che utilizza questa procedura, non distorce il materiale e non allunga eccessivamente i tempi di ciclo.
Gli ingegneri che utilizzano la stratificazione della sgrossatura con distensione riducono gli scarti di metallo dal 14,2% all'1,8 % . La lavorazione CNC termicamente stabile contribuisce all'uniformità dimensionale nell'intera serie di produzione.
Finitura ad alta velocità e bassa profondità
Le passate di finitura a Vc=450 m/min e basse profondità di taglio riducono le forze di taglio nelle pareti sottili di 0,8 mm di spessore. L'elevata velocità del mandrino elimina l'accumulo di calore nel pezzo sottile prima che si trasferisca alla parete. I componenti strutturali leggeri lavorati a CNC utilizzando questa combinazione di parametri sono in grado di mantenere planarità e parallelismo fino a ±0,008 mm su tutta la superficie.
L'approvazione di passaggi di finitura leggera su componenti a parete sottile consente di realizzare progetti che superano il tasso di fallimento del 14,2% delle pratiche tradizionali.
Fissaggio dinamico flessibile
I sistemi di bloccaggio convenzionali causano una concentrazione di stress nei punti di contatto, con conseguente deformazione delle pareti sottili durante la lavorazione. LS Manufacturing adotta sistemi di fissaggio dinamici e flessibili che mantengono il pezzo in lavorazione lungo tutta la sua forma. Il produttore di componenti di precisione in alluminio, grazie alle sue capacità di lavorazione CNC a bassa deflessione, ottiene finiture lisce e uno spessore uniforme delle pareti durante l'intero processo produttivo.
Il team acquisti riceve i componenti approvati dal CMM senza dover affrontare cicli di scarti o ritardi dovuti a rilavorazioni.
Fonte dei dati: norma ASME Y14.5 relativa al dimensionamento e alla tolleranza geometrica e registri interni dei test di processo di LS.
Servizio di lavorazione CNC personalizzata dell'alluminio per staffe strutturali leggere aerospaziali offerto da LS Manufacturing: alta precisione e integrazione dell'anodizzazione.
La staffa per la struttura leggera dell'aereo, realizzata in lega di alluminio AL 7075-T651 con spessore di parete di 0,8 mm, presentava un tasso di scarto del 14,2% a causa di problemi di distorsione da stress residuo. Il fornitore attuale non era in grado di garantire una concentricità di ±0,050 mm e aveva esternalizzato il processo di anodizzazione, causando un ritardo di 18 giorni e un costo di 184 dollari per pezzo. La lavorazione CNC a 5 assi è stata quindi individuata come la soluzione ideale.
Sfida del cliente
Le tensioni all'interno della configurazione a parete sottile da 0,8 mm venivano rilasciate ad ogni operazione di lavorazione, causando piegature al di fuori dell'intervallo di tolleranza di ±0,050 mm . L'anodizzazione di tipo III esternalizzata richiedeva 5 giorni di transito, portando i tempi di consegna a 18 giorni . Il tasso di scarto del 14,2% ha influito sul processo di assemblaggio del cliente, facendo aumentare il costo per unità a 184 dollari .
Gli ingegneri che tentano di procurarsi componenti in lega 7075 a parete sottile senza procedure di distensione delle tensioni dovrebbero aspettarsi una distorsione di entità imprevista.
Soluzione di produzione LS
Processo di sgrossatura con uno spessore di 0,5 mm , seguito da ricottura di distensione. Il processo di finitura ha previsto l'utilizzo di una macchina di tornitura e fresatura a cinque assi con velocità Vc = 450 m/min sotto bloccaggio a vuoto. Le microvibrazioni sulla parete di 0,8 mm sono state eliminate riducendo la sporgenza dell'utensile del 15% e regolando la velocità di avanzamento. Anodizzazione interna di tipo III per ottenere uno spessore di 50 μm senza altri processi intermedi. La lavorazione CNC sotto bloccaggio a vuoto ha mantenuto la parete sottile inalterata durante le fasi di taglio e rivestimento.
I team di progettazione che utilizzano la ricottura di distensione durante il processo tra la sgrossatura e la finitura affrontano direttamente la distorsione e la prevengono, anziché correggerla in seguito.
Risultati e valore
Le tolleranze di accoppiamento critiche sono state ridotte a ±0,008 mm , con un miglioramento di 6 volte. Il tasso di difettosità è stato ridotto dal 14,2% all'1,8% . I costi per pezzo sono diminuiti da 184 a 131,5 dollari , con una riduzione del 28,5% . I tempi di consegna sono stati ridotti da 18 a 11 giorni , con un miglioramento del 38,9% . Tutti i pezzi hanno superato la verifica delle tolleranze ISO 286 e il test di nebbia salina ASTM B117 per 1.000 ore. I protocolli di distensione mediante lavorazione CNC sono ora obbligatori per tutti i programmi di lavorazione di leghe 7075 a parete sottile.
Gli uffici acquisti possono usufruire di un unico punto di riferimento per la fornitura di componenti a parete sottile garantiti, con tempi di consegna ridotti del 39% e prezzi inferiori del 29%, il tutto con tracciabilità AS9100D.
Fonte dati: registro di tracciabilità del progetto di produzione LS n. AERO-2026-8942, campione di 250 pezzi.
Da un tasso di scarto del 14,2% e tempi di consegna di 18 giorni a un tasso di difetti dell'1,8% e tempi di consegna di 11 giorni: tutto questo per la tua staffa in alluminio 7075 a parete sottile. Richiedi un preventivo per la lavorazione CNC con anodizzazione interna e risparmia il 28,5%.
FAQ
1. Quali tolleranze può raggiungere LS Manufacturing per i componenti in alluminio?
La produzione LS è in grado di fornire tolleranze standard delle caratteristiche a 0,015 mm e di mantenere costantemente fori di accoppiamento di precisione e geometrie a parete sottile a 0,008 mm in ogni lotto di produzione, documentabili con un rapporto di ispezione dimensionale completo Zeiss CMM per ogni caratteristica prima della spedizione.
Fonte dei dati: rapporto di ispezione della macchina di misura a coordinate Zeiss
2. In che modo lo spessore dell'anodizzazione influisce sulle dimensioni di precisione dell'alluminio?
L'anodizzazione di tipo II deposita uno spessore medio di 12 μm ; il rivestimento duro di tipo III deposita fino a 50 μm sulle parti esposte. LS Manufacturing precompensa questo spessore del rivestimento durante la programmazione CNC , in modo che le dimensioni desiderate vengano raggiunte dopo l'applicazione del rivestimento duro e non sia necessaria alcuna rilavorazione successiva.
Fonte dei dati: standard MIL-A-8625
3. Quanto tempo ci vuole per ricevere un preventivo per la lavorazione CNC dell'alluminio?
Una volta inviato il tuo file CAD 3D in formato STEP o IGES (con materiali e quantità), il nuovo team DFM di LS Manufacturing ti fornirà in poche ore un preventivo dettagliato con analisi di fattibilità , strategia del percorso utensile e stime dei tempi di ciclo, per esaminare e valutare rapidamente il tuo progetto.
4. Quale lega di alluminio è più adatta per le strutture leggere?
La lega 7075-T651 possiede un eccezionale rapporto resistenza/peso con un carico di snervamento di 503 MPa, ed è quindi adatta all'uso in strutture altamente sollecitate nell'industria aerospaziale; la lega 6061-T6 ha un'ottima lavorabilità e caratteristiche economiche per costruzioni leggere di uso generale.
5. LS Manufacturing offre servizi interni di anodizzazione CNC?
Sì, LS Manufacturing dispone internamente delle capacità necessarie per offrire un servizio completo, dalla lavorazione CNC a 5 assi al processo di anodizzazione decorativa di tipo II o di tipo III, evitando così l'accumulo di tolleranze dovuto all'esternalizzazione del processo di finitura a diversi fornitori.
6. Come si elimina la deformazione delle pareti sottili durante la fresatura dell'alluminio?
LS Manufacturing evita la deformazione delle pareti sottili grazie al taglio simmetrico strato per strato, utilizzando un'elevata velocità del mandrino con una bassa velocità di avanzamento ( Vc = 450 m/min ) e i pezzi vengono fissati mediante dispositivi a vuoto che distribuiscono uniformemente la forza di serraggio su tutta la superficie del pezzo senza creare concentrazioni di stress.
Fonte dei dati: dati dei test interni di LS Manufacturing
7. Qual è lo spessore minimo della parete che LS Manufacturing è in grado di lavorare in modo affidabile?
LS Manufacturing è in grado di lavorare con precisione spessori localizzati delle pareti di componenti strutturali in alluminio fino a 0,8 mm senza vibrazioni, oscillazioni o distorsioni, con tolleranze di precisione di 0,008 mm , utilizzando strategie di percorso utensile ottimizzate e un sistema di fissaggio rigido.
8. Quali norme verificano la qualità dei componenti in alluminio anodizzato duro?
Tutti i componenti elencati sono sottoposti a un test di nebbia salina di 1.000 ore secondo le misurazioni ASTM B117 e a una misurazione dimensionale al 100% per verificare la corretta applicazione del rivestimento, la resistenza all'usura e i requisiti di tolleranza totale per applicazioni di alta precisione ed esigenti .
Fonte dei dati: norma ASTM B117 per i test di nebbia salina
Riepilogo
La combinazione ideale tra la lavorazione CNC di precisione dell'alluminio e il successivo trattamento di anodizzazione è fondamentale per la produzione di componenti strutturali resistenti ma leggeri. Grazie all'utilizzo di centri di lavoro a 5 assi all'avanguardia, a un'analisi DFM completa e alla certificazione dei sistemi di qualità ISO 9001/AS9100D , LS Manufacturing ha supportato con successo clienti internazionali nel superare gli ostacoli legati alla distorsione delle pareti sottili e ai problemi di tolleranza dimensionale, ottenendo un risparmio del 28,5% sui costi totali di produzione.
Avete problemi di tolleranza e di lavorazioni secondarie nella progettazione dei vostri componenti strutturali leggeri? Cliccate sul pulsante " Richiedi un preventivo " qui sotto per caricare i vostri file CAD 2D/3D e gli ingegneri esperti di LS Manufacturing vi offriranno un'analisi DFM (Design for Manufacturing) GRATUITA e un preventivo in sole due ore!
📞Tel: +86 185 6675 9667
📧Email: info@lsrpf.com
🌐Sito web: https://lsrpf.com/
Disclaimer
Il contenuto di questa pagina è fornito a solo scopo informativo. Servizi di LS Manufacturing. Non vengono fornite dichiarazioni o garanzie, esplicite o implicite, in merito all'accuratezza, alla completezza o alla validità delle informazioni. Non si deve dedurre che un fornitore o produttore terzo fornirà parametri di prestazione, tolleranze geometriche, caratteristiche di progettazione specifiche, qualità e tipologia dei materiali o manodopera attraverso la rete di LS Manufacturing. È responsabilità dell'acquirente. Richiedi un preventivo per i componenti. Identifica i requisiti specifici per queste sezioni. Contattaci per ulteriori informazioni .
Team di produzione LS
LS Manufacturing è un'azienda leader del settore , specializzata in soluzioni di produzione personalizzate. Vantiamo oltre 15 anni di esperienza e più di 5.000 clienti, e ci concentriamo su lavorazioni CNC di alta precisione, lavorazione della lamiera , stampa 3D , stampaggio a iniezione , stampaggio di metalli e altri servizi di produzione integrati.
Il nostro stabilimento è dotato di oltre 100 centri di lavoro a 5 assi all'avanguardia, certificati ISO 9001:2015. Forniamo soluzioni di produzione rapide, efficienti e di alta qualità a clienti in oltre 150 paesi in tutto il mondo. Che si tratti di piccole produzioni o di personalizzazioni su larga scala, siamo in grado di soddisfare le vostre esigenze con consegne rapidissime entro 24 ore. Scegliete LS Manufacturing. Significa scegliere efficienza, qualità e professionalità.
Per saperne di più, visita il nostro sito web: www.lsrpf.com