 Deutsch



Die CNC-Bearbeitung von Aluminium ist die optimale Lösung für Strukturbauteile in der Luft- und Raumfahrt, da sie die Verformung dünner Wände und eine Fehlerrate von 14,2 % behebt.
Die Fünf-Achs-Fräsbearbeitung mit koordinierter Aufspannung gewährleistet Toleranzen von ±0,008 mm , während die integrierte Hartanodisierung die Kosten pro Teil um 28,5 % senkt.
Wichtigste Erkenntnisse
- Beschleunigte Lieferung: Durch den Einsatz der 5-Achs-Bearbeitung mit einstufiger Aufspannung und Anodisierung konnte der gesamte Lieferzyklus von Leichtbaukonstruktionen von 18 Tagen auf 11 Tage verkürzt werden (38,9 % weniger) .
- Kosteneinsparungen: Durch Anpassungen der Wandstärke und Optimierung der Werkzeugwege auf Basis von DFM sanken die Gesamtkosten pro Stück von 184 $ auf 131,5 $ (28,5 % weniger) , auch die Materialausschussquoten wurden niedriger.
- Zuverlässigkeit: Dank der spannungsarmen Bearbeitung in Segmenten und der vollständigen Inspektion mit einer Zeiss-Koordinatenmessmaschine wurden die Fehlerraten dünnwandiger Bauteile streng überwacht und von 14,2 % auf 1,8 % gesenkt.
Wie gewährleistet die CNC-Bearbeitung die Präzision bei der Aluminiumbearbeitung?
Die CNC-Bearbeitung ermöglicht präzises Aluminiumfräsen mit einer Vorschubgeschwindigkeit von Vc = 450 m/min und symmetrischen Werkzeugwegen, wodurch die Schnittspannung gleichmäßig verteilt wird. Dieses Verfahren erzielt Toleranzen von ±0,008 mm bei dünnwandigen Bauteilen aus den Werkstoffen 6061-T6 und 7075-T651, die in der Luft- und Raumfahrtindustrie sowie in der Robotik eingesetzt werden.
| Verarbeitungsschema | Wandstärkenbegrenzung (mm) | Maßtoleranz (mm) | Ausschussquotenbereich (%) |
| Konventionelles Fräsen | ≥ 2,0 | ±0,050 | 8,0 – 15,0 |
| LS Manufacturing Hochgeschwindigkeitsfräsen | ≥ 0,8 | ±0,008 | 1.8 |
Dünnwand-Verformungskontrolle
Die Einhaltung einer Wandstärke von 0,8 mm bei leichten, CNC-gefertigten Strukturbauteilen ohne jeglichen Verzug ist von entscheidender Bedeutung. Die symmetrischen Werkzeugwege von LS Manufacturing verhindern den Abbau von Eigenspannungen während des Bearbeitungsprozesses. Diese 5-Achs-CNC- Bearbeitungskoordination beugt der Wärmeentwicklung vor, die zu Verformungen an Halterungen und Roboterarmen für die Luft- und Raumfahrt führen kann.
- Geben Sie in Ihrer Angebotsanfrage die Anforderung eines symmetrischen Werkzeugwegs an.
- Erkundigen Sie sich nach der Dokumentation zur Temperaturüberwachung während des Prozesses .
Legierungsauswahl und Toleranzprüfung
Die CNC-Bearbeitung von Aluminium erfordert Anpassungen an die Materialeigenschaften: 6061-T6 wird für Standardrahmen, 7075-T651 für hochbelastete Rahmen verwendet. LS Manufacturing fertigt alle Chargen gemäß ISO 286. Als Hersteller von Präzisions-Aluminiumteilen nutzt das Unternehmen kundenspezifische CNC-Bearbeitungsverfahren und passt die Vorschubgeschwindigkeiten an, um Mikrorisse bei 7075 und Gratbildung bei 6061 zu vermeiden.
- Fordern Sie für jede Charge einen nach ISO 286 zertifizierten Inspektionsbericht an.
- Erkundigen Sie sich nach der legierungsspezifischen Vorschubgeschwindigkeit.
Datenquelle: LS Manufacturing 2025–2026 Messdatenbank (Stichprobengröße >1.200), Messgeräte gemäß ISO 286-Norm.
Laden Sie unser Whitepaper zur CNC-Bearbeitung von Dünnwand-Aluminium herunter, um die Wanddickengrenzen, Toleranzbereiche und legierungsspezifischen Vorschubeinstellungen zu erfahren, die die Ausschussraten bei Bauteilen für die Luft- und Raumfahrt sowie die Robotik unter 1,8 % halten.
Welche Schlüsselfaktoren beeinflussen die Kosten der Aluminiumbearbeitung?
Die Kosten für die kundenspezifische CNC-Bearbeitung von Aluminium hängen von der Bearbeitungszeit der Maschine, der Komplexität der Vorrichtung und der Abtragsrate ab. Durch die Optimierung dieser drei Variablen lassen sich Kosteneinsparungen von über 20 % erzielen. Innenecken mit einem Radius von weniger als 1,5 mm und zu tiefe Sacklöcher verursachen unnötigen Werkzeugverschleiß.
Konstruktion zur Korrektur der Bearbeitbarkeit
Ein kundenspezifisches CNC-Bearbeitungsprojekt für Aluminium weist viele überdimensionierte Elemente auf, die unnötige Kosten verursachen. LS Manufacturing nutzt eine automatisierte DFM-Analyse und identifiziert solche Elemente innerhalb von nur zwei Stunden nach Einreichung Ihrer Zeichnungen. Die Änderung von R < 1,5 mm auf R ≥ 2,0 mm ermöglicht den Einsatz von Standard-Schaftfräsern, wodurch Werkzeugwechsel und Bearbeitungszeit eingespart werden.
Ingenieure, die Zeichnungen mit einem R-Wert ≥ 2,0 mm einreichen, erhalten schnellere Angebote und günstigere Preise pro Stück.
Strategie zur Spezifikation der Oberflächenbeschaffenheit
Die Kosten für die CNC-Bearbeitung von Aluminium steigen drastisch an, wenn alle Oberflächen eine Rauheit von Ra 0,4 μm aufweisen müssen. Benötigen Sie für kritische Dichtungs- und Passflächen eine Rauheit von Ra 0,4 μm , für andere Flächen jedoch Ra 1,6 μm , können Sie 35 % der Polierzeit einsparen.
Wenn die Konstrukteure die Oberflächenbearbeitung anstatt der Bearbeitung des gesamten Bauteils festlegen, können sie die Anzahl der Nachbearbeitungsschritte reduzieren und die Lieferzeit verkürzen, ohne die Funktionalität zu beeinträchtigen.
Standardisierung von Vorrichtungen und Werkzeugwegen
Die Genauigkeit der Angebotserstellung für die CNC-Bearbeitung von Aluminium hängt von der Komplexität der Vorrichtungen ab. LS Manufacturing verwendet Standard-Vakuumvorrichtungen für Standardgeometrien der Bauteile. Die Serienbearbeitung per CNC nutzt den vorhandenen Vorrichtungsbestand, sodass dieselben Werkzeuge wiederverwendet werden können. Dadurch wird die Angebotserstellungszeit minimiert.
Durch die frühzeitige Bereitstellung der Teileabmessungen durch die Ingenieure kann LS Manufacturing die Geometrie mit vorhandenen Vorrichtungen vergleichen und so Kosten für die Vorrichtungskonstruktion und Rüstzeiten für jeden Auftrag einsparen .
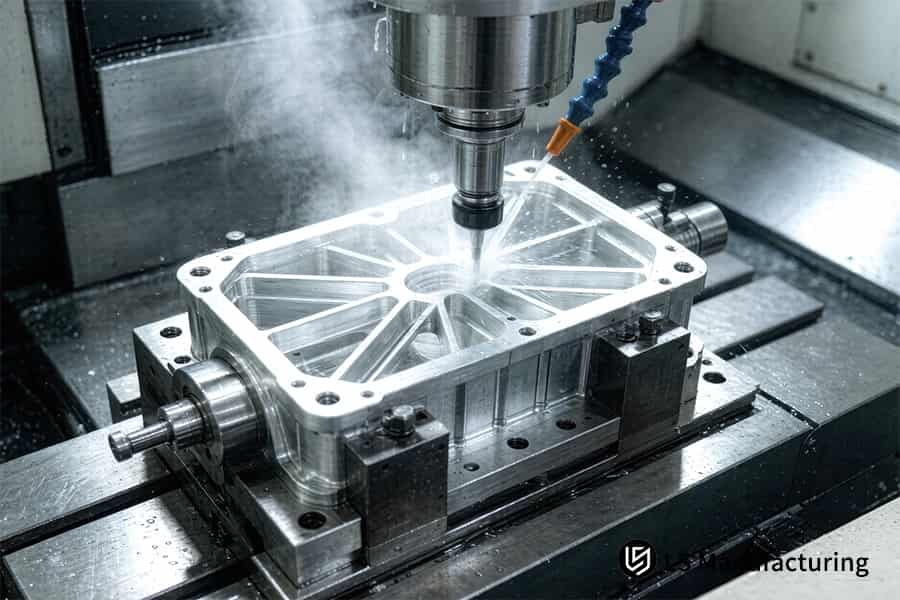
Abbildung 1: Präzisions-CNC-Fräsmaschinen für Aluminium-Getriebegehäuse mit Kühlmittelapplikation.
Welches Anodisierungsverfahren eignet sich für Ihr Aluminium-Strukturbauteil?
Die Wahl des Anodisierungsverfahrens richtet sich nach den Umgebungsbedingungen des Bauteils. Anodisierung Typ II erzeugt eine 12 µm dicke Beschichtung, die sich für Korrosionsbeständigkeit und individuelle Farbanpassung bei Gehäusen für Endverbraucher eignet. Anodisierung Typ III erzeugt eine 50 µm dicke Hartbeschichtung, die für stark beanspruchte Bereiche in der Luft- und Raumfahrt sowie im Verteidigungssektor geeignet ist. Die hochpräzise CNC-Bearbeitung gewährleistet Formstabilität während des Beschichtungsprozesses.
Schritt 1: Bedarfsanalyse
Ingenieure analysieren zunächst die Verschleißeigenschaften und die Reibung. Bei hohem Verschleiß ist eine Hartanodisierung nach Typ III erforderlich. Ein Hersteller von Präzisions-Aluminiumteilen wie LS Manufacturing analysiert Ihre Montagezeichnung, um die passende Klasse zu bestimmen. Ingenieure mit Kenntnissen über die Verschleißeigenschaften ihrer Teile vermeiden eine Überdimensionierung der Oberflächeneigenschaften.
Schritt 2: Toleranzkompensation
Typ III erfordert auf jeder Seite jeder Oberfläche ein zusätzliches Spiel von 25 μm . Die Rohmaße CNC-gefräster Teile müssen um dieses Spiel korrigiert werden. Diese Toleranz wird beim mehrachsigen CNC-Bearbeitungsprozess berücksichtigt. Ein Vermerk der Konstruktionsabteilung „Maße nach dem Anodisieren“ beugt Montagefehlern und Nacharbeiten vor.
Schritt 3: Qualitätsprüfung
Der Salzsprühtest nach MIL-A-8625 Typ III gewährleistet eine Korrosionsbeständigkeit von 1.000 Stunden . LS Manufacturing führt für jede Charge Stichproben in Form einer CNC-Bearbeitung von eloxiertem Aluminium durch und stellt für jede Lieferung Testergebnisse bereit. Die vollständige Abdeckung von Hochgeschwindigkeits-CNC- Bearbeitungsvorgängen vom Schruppen über das Schlichten bis hin zur Eloxierung ermöglicht es den Einkaufsteams, nur einen Ansprechpartner für Maßhaltigkeit und Beschichtungsqualität zu haben.
Datenquelle: Militärnorm MIL-A-8625 Typ III für Hartanodisierung (Beschichtungsdicke 50 μm & 1.000-Stunden-Salzsprühtest).
Leitfaden zur Auswahl von Aluminiumlegierungen für die CNC-Bearbeitung und das Anodisieren
Nachfolgend ein Vergleich der wichtigsten Parameter und der Wirtschaftlichkeit verschiedener Aluminiumlegierungssorten für die CNC-Bearbeitung und Anodisierung .
| Aluminiumlegierungsqualität | Bearbeitbarkeitsbewertung | Empfohlene Toleranzklasse (mm) | Eignung zum Anodisieren | Relative Bearbeitungskosten |
| AL 6061-T6 | Gut | ±0,015 | Typ II / Typ III – Ausgezeichnet | 1.0 (Ausgangswert) |
| AL 7075-T651 | Ausgezeichnet (leichtes Brechen von Splittern) | ±0,008 | Typ II / Typ III (hohe Härte) | 1.3 |
| AL 2024-T3 | Gerecht | ±0,015 | Typ II (erfordert speziellen Badkorrosionsschutz) | 1.2 |
Fazit: LS Manufacturing empfiehlt die Verwendung von AL 7075-T651 für Bauteile, die ein extrem geringes Gewicht und hohe Festigkeit erfordern, in Kombination mit einer Harteloxierung vom Typ III für optimale mechanische Eigenschaften.
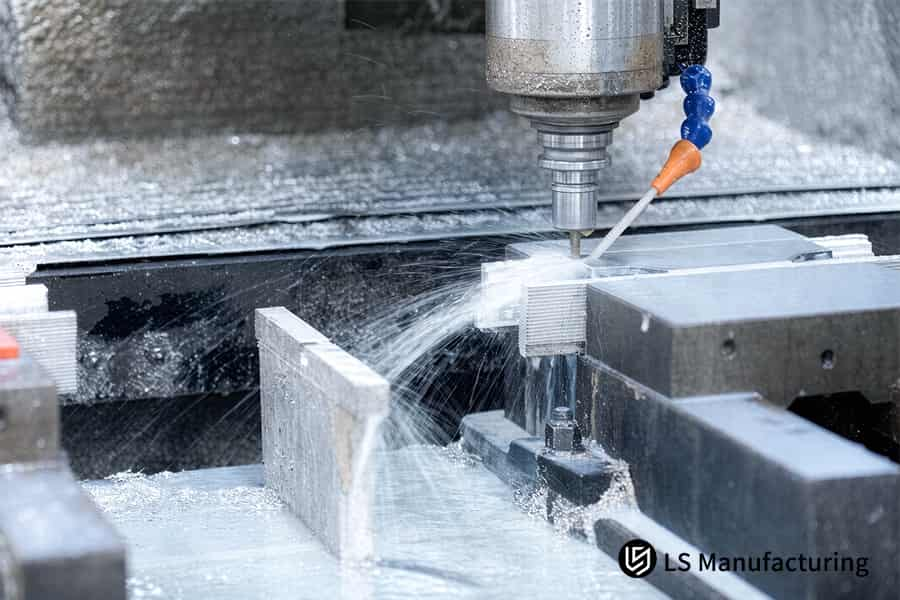
Abbildung 2: Eine CNC-Fräse formt eine lineare Aluminiumführung auf eine Oberflächengüte von 0,05 mm.
Lernen Sie die Ingenieure kennen, die diesen Leitfaden erstellt haben
Seit über 15 Jahren fertigen wir Halterungen für die Luft- und Raumfahrt und haben bestätigt, dass AL 7075-T651 eine Toleranz von ±0,008 mm und eine Hartbeschichtungshaftung vom Typ III gemäß ANSI H35 der Aluminum Association aufweist. Dieser Leitfaden wurde von Gloria, unserer Expertin für Rapid Prototyping und Rapid Manufacturing mit über 15 Jahren CNC-Erfahrung und AS9100D-zertifizierter Produktion, erstellt.
Durch den Wechsel des Werkstoffs von AL 6061-T6 zu AL 7075-T651 in einem Aktuatorgehäuse konnten die Ausschussmengen um 22 % reduziert und die Wärmebehandlung überflüssig gemacht werden. Der Bearbeitungsprozess von LS Manufacturing entspricht den Präzisions-CNC-Standards des National Institute for Metalworking Skills (NIMS) mit einer Toleranz von ±0,008 mm bei komplexen Bauteilen.
Für kundenspezifische Legierungen und eine kostenlose zweistündige DFM-Analyse kontaktieren Sie Gloria auf LinkedIn . Sie bietet Beispiele und Materialmatrizen für anodisierbare Werkstoffe gemäß Ihren Zeichnungen, unterstützt durch AS9100D-zertifizierte Dokumentation.
Inwiefern ist die Anodisierung vom Typ III der Anodisierung vom Typ II überlegen?
Die Hartanodisierung vom Typ III ist der vom Typ II überlegen, da die 50 µm dicke Oxidschicht Reibung und Stößen standhält. Typ II bietet lediglich eine 12 µm dicke Oxidschicht für Korrosionsbeständigkeit. Typ III weist eine Oberflächenhärte von 400–500 HV auf und hat den 1000-stündigen Salzsprühtest gemäß ASTM B117 bestanden. Moderne CNC-Bearbeitung gewährleistet Dimensionsstabilität der Beschichtung.
| Anodisierungsart | Typische Dicke (μm) | Oberflächenhärte (HV) | 1000-Stunden-Salzsprühtest |
| Schwefelsäure vom Typ II | 12 | 200–300 | Teildurchgang |
| Typ III Hartbeschichtung | 50 | 400–500 | Vollpass |
Verschleißfestigkeit und Lebensdauer
Die Härte von 400–500 HV des Typs III bietet im Vergleich zu Typ II mit 200–300 HV eine höhere Abriebfestigkeit an Gleitverbindungen und Gewindeverbindungen. Ein Hersteller von eloxierten Teilen wie LS Manufacturing verwendet CNC- Bearbeitungsprogramme, um die Passgenauigkeit nach der Eloxierung zu gewährleisten.
Einhaltung der Maßtoleranzen
Die Schichtdicke des Typ-III-Schmierstoffs beträgt beidseitig 25 μm und führt daher zu Verformungen der Gewinde und Passflächen. Ein Hersteller von Präzisions-Aluminiumteilen gewährleistet durch Vorkompensation in der CNC-Programmierung, dass alle Merkmale innerhalb einer Toleranz von ±0,008 mm liegen.
Korrosionsschutz und Zertifizierung
Typ III erfüllt die Anforderungen des 1000-Stunden-Salzsprühtests gemäß ASTM B117 vollständig, Typ II hingegen nicht vollständig. LS Manufacturing bietet CNC-Bearbeitung von eloxiertem Aluminium an und liefert zu jeder Bestellung die Testergebnisse.
Datenquelle: ASTM B117 Salzsprühkorrosionsprüfungsnorm und ASTM B244 Schichtdickenmessberichte.
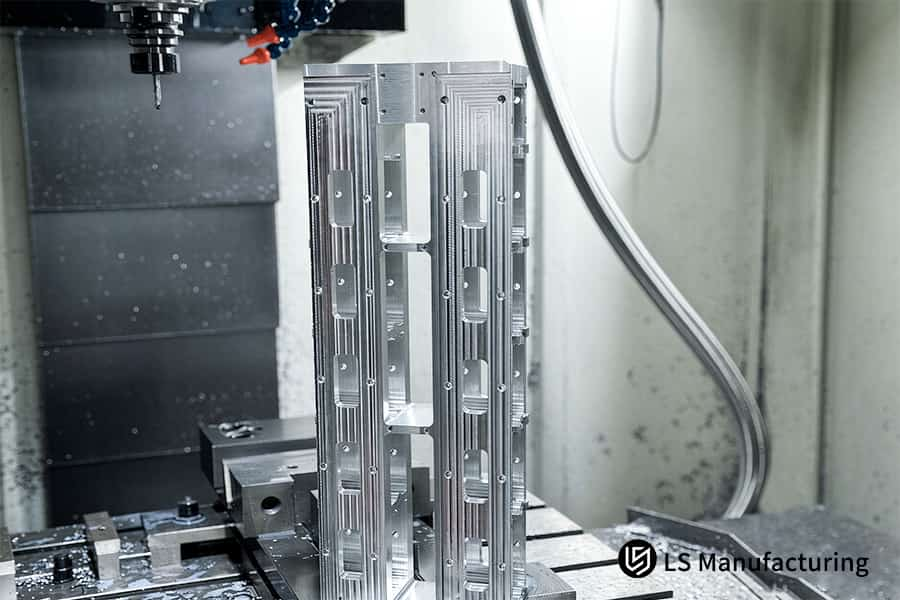
Abbildung 3: Mehrachsige CNC-Maschinen fertigen eine Aluminiumhalterung für die Luft- und Raumfahrt mit einer Positioniergenauigkeit von 0,01 mm.
Warum ist eine DFM-Analyse vor der Angebotsanfrage unerlässlich?
Die DFM-Analyse erkennt nicht herstellbare Merkmale vor der Fertigung und eliminiert Ausschuss und Lieferzeitprobleme, die bei tiefen Sacklöchern auftreten. Der automatisierte Prozess von LS Manufacturing liefert Werkzeugwegänderungen innerhalb von nur 2 Stunden zurück, sodass Ingenieure ein wettbewerbsfähiges Angebot für die CNC-Bearbeitung von Aluminium erstellen können, bevor sie den Auftrag erteilen.
Risikoidentifizierung und Toleranzbewertung
Tiefe Sacklöcher sind die häufigste Ursache für das Versagen des ersten Werkstücks. Der Parser von LS Manufacturing hebt diese Merkmale hervor und schlägt abgestufte Toleranzanpassungen vor. Die Lockerung der Toleranz eines nicht zusammenpassenden Merkmals von ±0,008 mm auf ±0,015 mm macht den gesamten Nachbearbeitungsschritt überflüssig. Ein Experte für kundenspezifische CNC-Bearbeitung von Aluminium wendet diese Regression ausschließlich für nicht-funktionale Oberflächen an. Nach der Anpassung risikobehafteter Merkmale werden prozessoptimierte CNC-Bearbeitungspfade erstellt.
Werkzeugwegoptimierung und Angebotsabschluss
Mit den korrigierten Merkmalen kann LS Manufacturing Werkzeugwege erstellen, die den Standardwerkzeugdurchmesser an den Innenradius der Ecke anpassen. Der CNC-Bearbeitungsservice für Aluminium erstellt auf Basis des optimierten Programms ein Angebot mit Angabe der Kosten. Die angebotsfertige CNC-Bearbeitung führt das genehmigte Programm ohne weitere Konstruktionsänderungen aus.
Datenquelle: LS Manufacturing 2025–2026 automatisiertes DFM 3D/2D Zeichnungsanalyseprotokoll (Stichprobengröße >1.200).
Wie verbessern CNC-Drehzentren die Teilegenauigkeit?
CNC-Drehzentren verbessern die Werkstückgenauigkeit, indem sie Außendrehen, Plandrehen und Innenbohren in einer einzigen Aufspannung durchführen und so Rundlauffehler durch mehrere Aufspannungen vermeiden. Das konventionelle mehrstufige Verfahren erreicht eine Rundlaufgenauigkeit von ±0,050 mm , während Dreh-Fräszentren ±0,003 mm erreichen. Hochpräzise CNC-Bearbeitung mit angetriebenem Messtaster kann thermische Drift während der Produktion kompensieren.
Hydraulische Weichbackenklemmung
Hydraulische Weichspannbacken reduzieren die Verformung dünnwandiger Bauteile beim Spannvorgang. Herkömmliche Hartspannbacken erzeugen lokale Spannungen, die zu Verformungen von Ring- und Wellenteilen führen. LS Manufacturing verwendet hydraulische Weichspannbacken, die die Spannkraft gleichmäßig über den Umfang verteilen. Ein Hersteller von Präzisions-Aluminiumteilen erreicht mit diesem Verfahren eine Rundheit von bis zu ±0,003 mm bei dünnwandigen Hülsen.
Ingenieure, die hydraulische Weichbackenklemmung für dünnwandige Bauteile einsetzen, vermeiden Ovalitätsprobleme, die zur Ausschussquote der Bauteile bei der abschließenden CMM-Prüfung führen.
Kombinierte Dreh- und Fräsanlagen
Die Dreh-Fräszentren führen Außendrehungen, Plannuten und Exzenterbohrungen in einem einzigen Aufspannungsprozess durch. Der Einsatz separater Aufspannungen führt zu Indexierungsungenauigkeiten, die sich über die verschiedenen Bearbeitungsschritte akkumulieren. Die Dreh-Fräs-Strategie von LS Manufacturing ermöglicht es, alle Rotationen in einem einzigen Aufspannungsprozess durchzuführen. Leichtbau-CNC-Strukturbauteile profitieren von dieser CNC-Bearbeitungsmethode mit nur einer Aufspannung , wodurch eine Rundlaufgenauigkeit von ±0,003 mm zwischen Außendurchmessern und Innenbohrungen erreicht wird.
Konstruktionsgruppen, die alle gedrehten und gefrästen Bauteile in eine einzige Rotationsachse integrieren, minimieren den Rüstaufwand.
Prozessbegleitende Prüfung und Entschädigung
Die Tastkopfmessung ermöglicht die präzise Messung kritischer Abmessungen während des Zerspanungszyklus und die automatische Werkzeugkorrektur. Die thermische Ausdehnung beim kontinuierlichen Zerspanen beeinflusst die Abmessungen ohne Echtzeit-Feedback unvorhersehbar. Die Drehmaschinen von LS Manufacturing führen Tastkopfzyklen zwischen Schrupp- und Schlichtbearbeitung durch. Die CNC-Bearbeitung von Aluminium mit geschlossenem Regelkreis gewährleistet eine geometrische Konsistenz von Charge zu Charge bis zu ±0,003 mm .
Die Einkaufsabteilung erhält die Zeiss-Koordinatenmessgeräteberichte, die bestätigen, dass alle Teile der Charge die geforderte Rundlauftoleranz erfüllen.
Datenquelle: Offizieller Kalibrierungsbericht des Zeiss CMM (Messgenauigkeit 0,0009 mm & volumetrischer Längenmessfehler MPEE).
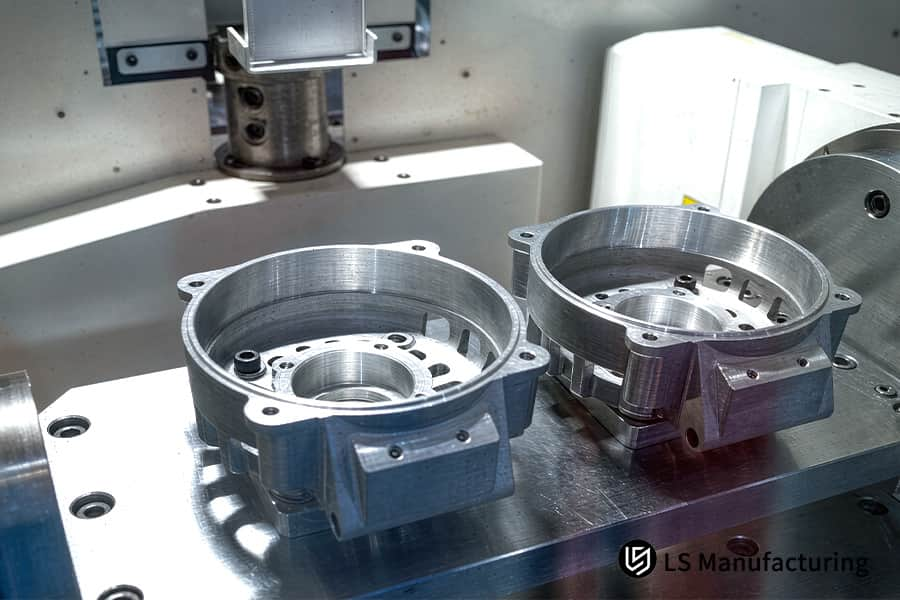
Abbildung 4: CNC-Drehmaschine bearbeitet eine Aluminium-Radnabe für Automobile mit einer Rundlaufgenauigkeit von 0,03 mm.
Wie lässt sich die Verformung dünnwandiger Platten in der Legierung 7075 verhindern?
Zur Vermeidung von Dünnwandverformungen bei 7075-T6-Aluminium werden Schichtung und symmetrischer Schnitt, Spannungsarmglühen und flexible Spannvorrichtungen eingesetzt. Die durch den starken Materialabtrag entstehenden Eigenspannungen in der Legierung 7075-T651 führen zu Biegeverformungen. Bei LS Manufacturing wird nach dem Schruppen eine Spannungsarmglühung durchgeführt. Die Schlichtbearbeitung erfolgt mit einer Schnittgeschwindigkeit von Vc = 450 m/min und geringer Schnitttiefe. Die CNC-Bearbeitung mit symmetrischen Bahnen gewährleistet eine Dünnwandabweichung von 0,8 mm bis zu einer Toleranz von ±0,008 mm .
| Strategie zur Vermeidung von Verformungen | Dünnwandgrenze (mm) | Fehlerrate (%) | Auswirkungen auf die Zykluszeit |
| Konventionelles einstufiges Grobschneiden | ≥ 2,0 | 14.2 | Schnell |
| LS Manufacturing mehrlagiges Spannungsarmschneiden | ≥ 0,8 | 1.8 | Ausgewogen |
Schichtweises Aufrauen und Spannungsabbau
Der einstufige, starke Abtrag führt zu einem abrupten Abbau von Restspannungen, die ein Verbiegen dünner Wände verursachen und nicht mehr korrigiert werden können. LS Manufacturing wendet daher ein Verfahren an, bei dem Material in symmetrischen, alternierenden Schichten abgetragen und anschließend spannungsarmgeglüht wird. Eine speziell entwickelte CNC-Bearbeitungstechnik für Aluminium, die dieses Verfahren nutzt, verhindert Verformungen und verlängert die Zykluszeit nicht übermäßig.
Ingenieure, die das Schichten von Schruppbearbeitung mit Spannungsarmglühen anwenden, reduzieren den Ausschuss von 14,2 auf 1,8 Prozent . Die thermisch stabile CNC-Bearbeitung trägt zur Maßgenauigkeit in der gesamten Produktionsreihe bei.
Hochgeschwindigkeits-Feinschliff
Schlichtschnitte mit einer Schnittgeschwindigkeit von Vc = 450 m/min und geringen Schnitttiefen reduzieren die Schnittkräfte in dünnen Wänden von 0,8 mm Dicke. Die hohe Spindeldrehzahl verhindert eine Wärmeentwicklung im dünnen Bereich, bevor diese in die Wand übergeht. Leichte CNC-Strukturbauteile, die mit dieser Parameterkombination gefertigt werden, weisen über die gesamte Fläche eine Ebenheit und Parallelität von bis zu ±0,008 mm auf.
Die Zulassung von Oberflächenbearbeitungsdurchgängen für dünnwandige Bauteile führt zu Konstruktionen, die die Ausfallrate von 14,2 % herkömmlicher Verfahren umgehen.
Dynamische flexible Vorrichtung
Herkömmliche Spannsysteme verursachen Spannungskonzentrationen an den Kontaktpunkten, was zu Verformungen dünner Wände während der Bearbeitung führt. LS Manufacturing setzt dynamische, flexible Spannsysteme ein, die das Werkstück über seine gesamte Form fixieren. Der Hersteller von Präzisions-Aluminiumteilen mit CNC-Bearbeitung und geringer Durchbiegung erzielt so glatte Oberflächen und gleichmäßige Wandstärken im gesamten Fertigungsprozess.
Das Beschaffungsteam erhält Teile, die vom CMM freigegeben wurden, ohne dass es zu Ablehnungszyklen und Verzögerungen aufgrund von Nacharbeiten kommt.
Datenquelle: ASME Y14.5 geometrische Bemaßungs- und Tolerierungsnorm und interne Prozessprüfprotokolle von LS.
LS Manufacturing bietet kundenspezifische CNC-Bearbeitung von Aluminium für leichte Strukturträger in der Luft- und Raumfahrt: Hohe Präzision und integrierte Anodisierung.
Eine aus AL 7075-T651 mit 0,8 mm Wandstärke gefertigte Halterung für eine leichte Flugzeugstruktur wies aufgrund von Eigenspannungsverformungen einen Ausschuss von 14,2 % auf. Der bisherige Lieferant konnte die Rundlaufgenauigkeit von ±0,050 mm nicht gewährleisten und vergab die Anodisierung an einen externen Dienstleister, was zu einer Verzögerung von 18 Tagen und Kosten von 184 US-Dollar pro Teil führte. Die 5-Achs-CNC-Bearbeitung erwies sich als Lösung.
Herausforderung für den Kunden
Bei jedem Bearbeitungsschritt wurden Spannungen in der 0,8 mm dünnwandigen Konstruktion abgebaut, was zu Verformungen außerhalb des Toleranzbereichs von ±0,050 mm führte. Die extern durchgeführte Typ-III-Anodisierung benötigte 5 Transporttage, wodurch sich die Lieferzeit auf 18 Tage verlängerte. Die Ausschussquote von 14,2 % beeinträchtigte den Montageprozess des Kunden und erhöhte die Stückkosten auf 184 US-Dollar .
Ingenieure, die versuchen, dünnwandige Bauteile aus 7075 ohne Spannungsarmglühen zu beschaffen, müssen mit Verformungen unvorhergesehenen Ausmaßes rechnen.
LS Fertigungslösung
Der Schruppprozess mit einer Restmaterialstärke von 0,5 mm wurde von einer Spannungsarmglühung gefolgt. Die Schlichtbearbeitung erfolgte auf einer 5-Achs-Dreh- und Fräsmaschine mit einer Schnittgeschwindigkeit von Vc = 450 m/min unter Vakuumspannung. Mikrovibrationen an der 0,8 mm dicken Wandstärke wurden durch Reduzierung des Werkzeugüberhangs um 15 % und Anpassung des Vorschubs minimiert. Die Anodisierung erfolgte im eigenen Haus (Typ III) mit einer Schichtstärke von 50 μm ohne weitere Zwischenprozesse. Die CNC-Bearbeitung unter Vakuumspannung gewährleistete eine verzugsfreie Dünnwand während des gesamten Bearbeitungs- und Beschichtungsprozesses.
Konstruktionsteams, die während des Prozesses zwischen Schruppen und Fertigen eine Spannungsarmglühung anwenden, gehen direkt auf Verformungen ein und verhindern diese, anstatt sie später zu beheben.
Ergebnisse und Wert
Die kritischen Passungstoleranzen wurden auf ±0,008 mm reduziert, eine Verbesserung um den Faktor 6. Die Fehlerrate sank von 14,2 % auf 1,8 % . Die Stückkosten reduzierten sich von 184 $ auf 131,5 $ , eine Senkung um 28,5 % . Die Lieferzeiten verkürzten sich von 18 Tagen auf 11 Tage , eine Verbesserung um 38,9 % . Alle Teile bestanden die Toleranzprüfung nach ISO 286 und den Salzsprühtest nach ASTM B117 über 1.000 Stunden. Spannungsarmglühende CNC- Bearbeitungsprotokolle sind nun für alle Programme zur Bearbeitung dünnwandiger 7075-Stahllegierungen obligatorisch.
Einkaufsabteilungen erhalten eine zentrale Anlaufstelle, die garantiert dünnwandige Teile in 39 % weniger Zeit und zu 29 % niedrigeren Preisen mit AS9100D-Rückverfolgbarkeit liefert.
Datenquelle: LS Manufacturing Projekt #AERO-2026-8942 Tracking-Protokoll, Stichprobengröße 250 Stück.
Von 14,2 % Ausschuss und 18 Tagen Lieferzeit auf 1,8 % Fehlerquote und 11 Tage Lieferzeit – für Ihre dünnwandige 7075-Halterung. Fordern Sie jetzt ein Angebot für CNC-Bearbeitung mit hauseigener Anodisierung und 28,5 % Kostenersparnis an.

Häufig gestellte Fragen
1. Welche Toleranzen kann LS Manufacturing für Aluminiumteile erreichen?
LS Manufacturing kann Standardtoleranzen von 0,015 mm einhalten und die Präzision der Passbohrungen sowie die schlanken Wandgeometrien bei 0,008 mm während jeder Produktionscharge konstant gewährleisten. Dies wird durch einen vollständigen Maßprüfbericht der Zeiss-Koordinatenmessmaschine für jedes Merkmal vor dem Versand dokumentiert.
Datenquelle: Zeiss-Koordinatenmessgerät-Prüfbericht
2. Wie wirkt sich die Anodisierungsdicke auf die Präzisionsabmessungen von Aluminium aus?
Beim Anodisieren vom Typ II wird eine durchschnittliche Schichtdicke von 12 μm aufgebracht; beim Hartlackieren vom Typ III werden bis zu 50 μm auf freiliegenden Bauteilen abgeschieden. LS Manufacturing kompensiert diese Schichtdicke im Rahmen der CNC-Programmierung , sodass die gewünschten Abmessungen nach dem Hartlackieren erreicht werden und keine Nachbearbeitung erforderlich ist.
Datenquelle: MIL-A-8625-Standard
3. Wie schnell erhalte ich ein Angebot für die CNC-Bearbeitung von Aluminium?
Sobald Sie Ihre 3D-CAD-Daten im STEP- oder IGES-Format (mit Materialangaben und Stückzahlen) eingereicht haben, erstellt Ihnen das neue DFM-Team von LS Manufacturing innerhalb weniger Stunden ein detailliertes Angebot mit Fertigungsanalyse , Werkzeugwegstrategie und Zykluszeitabschätzungen, um Ihr Projekt schnell zu prüfen und zu bewerten.
4. Welche Aluminiumlegierung eignet sich am besten für Leichtbaukonstruktionen?
7075-T651 besitzt ein hervorragendes Festigkeits-Gewichts-Verhältnis mit einer Streckgrenze von 503 MPa und eignet sich daher für den Einsatz in hochbelasteten Strukturen in der Luft- und Raumfahrtindustrie; 6061-T6 zeichnet sich durch gute Bearbeitbarkeit und wirtschaftliche Eigenschaften für allgemeine Leichtbaukonstruktionen aus.
5. Bietet LS Manufacturing hauseigene CNC-Anodisierungsdienstleistungen an?
Ja, LS Manufacturing verfügt über die hauseigene Kapazität, einen Komplettservice von der 5-Achs-CNC-Bearbeitung bis hin zum dekorativen Anodisierungsverfahren Typ II oder dem Hartanodisierungsverfahren Typ III anzubieten. Dadurch wird eine Anhäufung von Toleranzabweichungen aufgrund der Auslagerung der Endbearbeitung an verschiedene Anbieter vermieden.
6. Wie lässt sich die Verformung dünner Wände beim Fräsen von Aluminium vermeiden?
LS Manufacturing vermeidet Verformungen dünner Wände durch symmetrisches Schicht-für-Schicht-Schneiden mit hoher Spindeldrehzahl und niedrigem Vorschub ( Vc = 450 m/min ). Die Werkstücke werden mit Vakuumspannvorrichtungen gehalten, die die Spannkraft gleichmäßig über die gesamte Werkstückoberfläche verteilen, ohne Spannungskonzentrationen zu erzeugen.
Datenquelle: Interne Testdaten von LS Manufacturing
7. Was ist die dünnste Wandstärke, die LS Manufacturing zuverlässig bearbeiten kann?
LS Manufacturing kann lokale Wandstärken an Aluminium-Strukturbauteilen bis zu einer Dicke von 0,8 mm präzise bearbeiten, ohne Vibrationen, Rattern oder Verformungen zu verursachen, mit Präzisionstoleranzen von 0,008 mm , indem optimierte Werkzeugwegstrategien zusammen mit einem starren Spannsystem eingesetzt werden.
8. Welche Normen gewährleisten die Qualität von hart eloxierten Aluminiumteilen?
Alle aufgeführten Teile werden einem 1000-stündigen Salzsprühtest unterzogen, wobei die Messungen nach ASTM B117 und die 100% ige Dimensionierung des Teils erfolgen, um die korrekte Beschichtung, die Verschleißfestigkeit und die Einhaltung der Gesamttoleranzanforderungen für hochpräzise und anspruchsvolle Anwendungen zu gewährleisten.
Datenquelle: ASTM B117 Salzsprühtestnorm
Zusammenfassung
Die optimale Kombination aus präziser CNC-Bearbeitung von Aluminium und anschließender Anodisierung ist entscheidend für die Herstellung stabiler und gleichzeitig leichter Strukturbauteile. Durch den Einsatz modernster 5-Achs-Bearbeitungszentren, umfassender DFM-Analyse und der Zertifizierung nach ISO 9001/AS9100D hat LS Manufacturing internationale Kunden erfolgreich bei der Bewältigung von Herausforderungen im Zusammenhang mit Wandverformungen und Maßtoleranzproblemen unterstützt und so Einsparungen von 28,5 % bei den gesamten Fertigungskosten erzielt.
Haben Sie Probleme mit Toleranzen und Nachbearbeitungen bei Ihrer Leichtbaukonstruktion? Klicken Sie einfach unten auf „ Angebot anfordern “, um Ihre 2D/3D-CAD-Dateien hochzuladen . Die erfahrenen Ingenieure von LS Manufacturing erstellen Ihnen innerhalb von nur zwei Stunden eine kostenlose DFM-Analyse (Design for Manufacturing) und ein Angebot!
📞Tel.: +86 185 6675 9667
📧E-Mail: info@lsrpf.com
🌐Website: https://lsrpf.com/
Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. LS Manufacturing übernimmt keine Gewähr für die Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es kann nicht davon ausgegangen werden, dass ein Drittanbieter oder Hersteller über das LS Manufacturing-Netzwerk Leistungsparameter, geometrische Toleranzen, spezifische Konstruktionsmerkmale, Materialqualität und -art oder Verarbeitung bereitstellt. Dies liegt in der Verantwortung des Käufers. Fordern Sie ein Teileangebot an. Geben Sie bitte Ihre spezifischen Anforderungen für diese Abschnitte an. Kontaktieren Sie uns für weitere Informationen .
LS-Fertigungsteam
LS Manufacturing ist ein branchenführendes Unternehmen mit Fokus auf kundenspezifische Fertigungslösungen. Wir verfügen über mehr als 15 Jahre Erfahrung und haben über 5.000 Kunden betreut. Unser Schwerpunkt liegt auf hochpräziser CNC-Bearbeitung, Blechbearbeitung , 3D-Druck , Spritzguss , Metallstanzen und weiteren Komplettlösungen für die Fertigung.
Unser Werk ist mit über 100 hochmodernen 5-Achs-Bearbeitungszentren ausgestattet und nach ISO 9001:2015 zertifiziert. Wir bieten unseren Kunden in über 150 Ländern weltweit schnelle, effiziente und qualitativ hochwertige Fertigungslösungen. Ob Kleinserien oder kundenspezifische Großprojekte – wir erfüllen Ihre Anforderungen mit schnellster Lieferzeit innerhalb von 24 Stunden. Entscheiden Sie sich für LS Manufacturing. Das steht für Effizienz, Qualität und Professionalität.
Weitere Informationen finden Sie auf unserer Website: www.lsrpf.com

