 Español



El servicio de mecanizado CNC de aluminio es la solución definitiva para las piezas estructurales aeroespaciales, ya que resuelve la deformación de paredes delgadas y una tasa de defectos del 14,2 % .
El fresado de cinco ejes con sujeción coordinada mantiene tolerancias de ±0,008 mm , mientras que el anodizado duro integrado reduce el coste por pieza en un 28,5 % .
Conclusiones clave
- Entrega acelerada: Como resultado del uso del mecanizado de 5 ejes con un proceso de sujeción y anodizado de configuración única, el ciclo de entrega total de las estructuras ligeras se redujo de 18 días a 11 días (un 38,9 % menos) .
- Ahorro de costes: Gracias a los ajustes en el espesor de la pared y a la optimización de la trayectoria de la herramienta basada en DFM, el coste total por pieza se redujo de 184 $ a 131,5 $ (un 28,5 % menos) , y los índices de desperdicio de material también disminuyeron.
- Fiabilidad: Gracias al mecanizado de alivio de tensiones por segmentos y a la inspección completa con la máquina de medición por coordenadas Zeiss, se controlaron rigurosamente los índices de defectos de los elementos estructurales de paredes delgadas, que disminuyeron del 14,2 % al 1,8 % .
¿Cómo garantiza el mecanizado CNC la precisión del aluminio?
El mecanizado CNC proporciona precisión en el aluminio mediante fresado de alta velocidad con Vc = 450 m/min y trayectorias de avance simétricas, que distribuyen las tensiones de corte. El fresado de alta velocidad con trayectorias de avance simétricas ofrece tolerancias de ±0,008 mm en piezas de pared delgada de 6061-T6 y 7075-T651 utilizadas en la industria aeroespacial y robótica.
| Esquema de procesamiento | Límite de espesor de pared (mm) | Tolerancia dimensional (mm) | Rango de tasa de desecho (%) |
| Fresado convencional | ≥ 2.0 | ±0,050 | 8.0 – 15.0 |
| Fresado de alta velocidad de LS Manufacturing | ≥ 0,8 | ±0,008 | 1.8 |
Control de la deformación de paredes delgadas
Mantener un espesor de pared de 0,8 mm en piezas estructurales ligeras mecanizadas por CNC, sin distorsiones, resulta fundamental. Las trayectorias de avance simétricas de LS Manufacturing evitan la liberación de tensiones residuales durante el proceso de corte. Esta coordinación de mecanizado CNC de 5 ejes previene la generación de calor, que causa la deformación de soportes aeroespaciales y brazos robóticos.
- Indique en su solicitud de cotización el requisito de una trayectoria de herramienta simétrica.
- Pregunte sobre la documentación para el control de la temperatura durante el proceso .
Selección de aleaciones y verificación de tolerancias
El servicio de mecanizado CNC de aluminio requiere adaptaciones según las características del material: se utiliza 6061-T6 para estructuras estándar y 7075-T651 para cargas pesadas. LS Manufacturing realiza todos los procesos conforme a la norma ISO 286. Como fabricante de piezas de aluminio de precisión , utiliza servicios de mecanizado CNC personalizados , ajustando las velocidades de avance para evitar microfisuras en el 7075 y rebabas en el 6061.
- Solicite un informe de inspección certificado según la norma ISO 286 para cada lote.
- Consulte sobre el ajuste de la velocidad de alimentación específico para cada aleación.
Fuente de datos: Base de datos de mediciones de LS Manufacturing 2025-2026 (tamaño de la muestra >1200), instrumentos de medición que cumplen con la norma ISO 286.
Descargue nuestro documento técnico sobre el mecanizado CNC de aluminio de paredes delgadas para conocer los límites de espesor de pared, los rangos de tolerancia y los ajustes de velocidad de alimentación específicos para cada aleación que mantienen las tasas de desperdicio por debajo del 1,8 % en componentes aeroespaciales y robóticos.
¿Qué factores clave controlan los costes del mecanizado del aluminio?
Los costos del mecanizado CNC de aluminio a medida dependen del tiempo de corte de la máquina, la complejidad de la fijación y la tasa de remoción de material. El mecanizado CNC de precisión optimiza estas tres variables para lograr un ahorro de costos superior al 20 % . Las esquinas internas menores a R 1,5 mm y los agujeros ciegos con una profundidad excesiva provocan desgaste de la herramienta sin ninguna función.
Diseño para la corrección de la maquinabilidad
Un proyecto de mecanizado CNC de aluminio a medida presenta numerosos elementos sobredimensionados que generan costes innecesarios. LS Manufacturing utiliza análisis DFM automatizado e identifica dichos elementos en tan solo dos horas tras la presentación de los planos. Modificar el rango de R ≥ 2,0 mm desde R < 1,5 mm permitirá el uso de fresas estándar, lo que reduce el tiempo de cambio de herramienta y del ciclo de mecanizado.
Los ingenieros que presenten planos con R ≥ 2,0 mm obtendrán presupuestos más rápidos y precios más económicos por pieza.
Estrategia de especificación de acabado superficial
El coste del mecanizado CNC de aluminio aumenta drásticamente cuando todas las superficies deben tener una rugosidad superficial Ra de 0,4 μm . Si necesita que las superficies críticas de sellado y acoplamiento tengan una rugosidad Ra de 0,4 μm , pero las demás superficies requieran una rugosidad Ra de 1,6 μm , puede ahorrar un 35 % en el tiempo de pulido.
Si los diseñadores especifican el acabado por superficie en lugar de por la pieza completa, pueden reducir el número de procesos secundarios y agilizar la entrega sin sacrificar la funcionalidad.
Estandarización de fijaciones y trayectorias de herramientas
La precisión al obtener un presupuesto para el mecanizado CNC de aluminio depende de la complejidad de las fijaciones. LS Manufacturing utiliza fijaciones de vacío estándar para geometrías estándar de las piezas. El mecanizado CNC por lotes aprovecha la biblioteca de fijaciones existente para reutilizar las mismas herramientas, minimizando así el tiempo de entrega del presupuesto.
Al proporcionar los ingenieros las dimensiones de las piezas en una fase temprana, LS Manufacturing puede comparar la geometría con los dispositivos de fijación existentes, lo que permite ahorrar costes de diseño de dispositivos y tiempo de preparación para cada pedido.
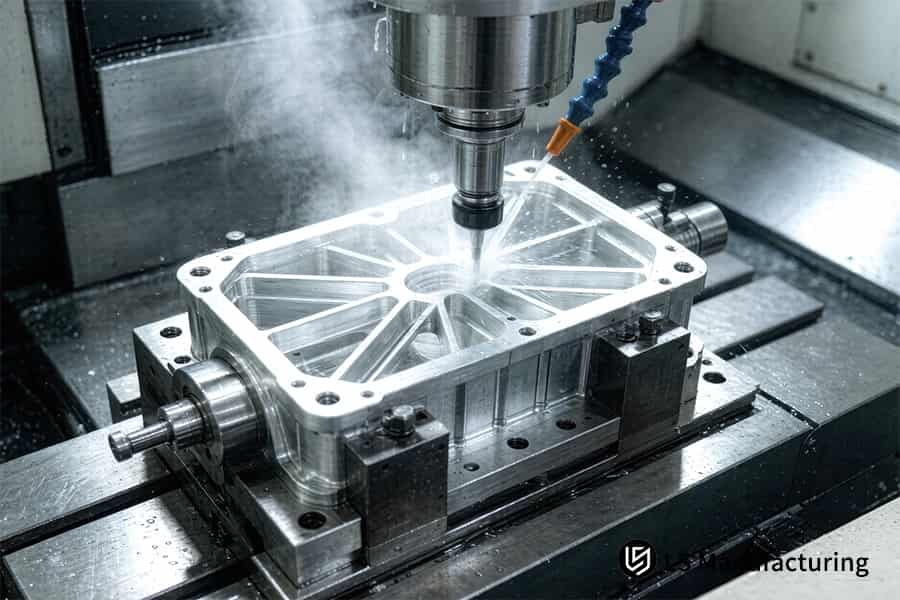
Figura 1: Fresado CNC de precisión de la carcasa de transmisión de aluminio con aplicación de refrigerante.
¿Qué tipo de anodizado se adapta mejor a su pieza estructural de aluminio?
La elección del anodizado dependerá del entorno de la pieza. El anodizado tipo II proporciona un recubrimiento de 12 µm, adecuado para la resistencia a la corrosión y la personalización del color en carcasas de productos de consumo. El anodizado tipo III proporciona un recubrimiento duro de 50 µm, adecuado para estructuras aeroespaciales y de defensa en entornos de alto desgaste. El mecanizado CNC de alto rendimiento mantiene la estabilidad dimensional durante el proceso de recubrimiento.
Paso 1: Evaluación de la demanda
Los ingenieros analizan primero las características de desgaste y la fricción. En situaciones de alto desgaste, es necesario el anodizado duro tipo III . Un fabricante de piezas de aluminio de precisión, como LS Manufacturing, analiza el plano de montaje para determinar la clase adecuada. Los ingenieros que conocen las características de desgaste de sus piezas evitan sobredimensionar las especificaciones de sus componentes estéticos.
Paso 2: Compensación de tolerancia
El tipo III requiere un margen adicional de 25 μm en cada lado de cada superficie. Las dimensiones aproximadas de las piezas mecanizadas por CNC deben ajustarse según este margen. Esta tolerancia se tiene en cuenta durante el proceso de mecanizado CNC multieje . Una nota de "dimensiones después del anodizado" por parte de los equipos de diseño evita errores de montaje y retrabajo.
Paso 3: Verificación de calidad
La prueba de niebla salina según la norma MIL-A-8625 Tipo III garantiza una resistencia a la corrosión de 1000 horas . LS Manufacturing realiza un muestreo aleatorio en cada lote mediante un servicio de mecanizado CNC de aluminio anodizado , proporcionando resultados de prueba para cada entrega. La cobertura integral de las operaciones de mecanizado CNC de alta velocidad, desde el desbaste hasta el acabado y el anodizado, permite a los equipos de compras tener un único punto de contacto en lo que respecta a la dimensionalidad y la calidad del recubrimiento.
Fuente de datos: Especificación de anodizado duro de grado militar MIL-A-8625 Tipo III (espesor del recubrimiento de 50 μm y estándar de prueba de niebla salina de 1000 horas).
Guía de selección de aleaciones de aluminio para mecanizado CNC y anodizado
A continuación se muestra la comparación entre los parámetros principales y el rendimiento económico de diferentes grados de aleación de aluminio para procesos de mecanizado CNC y anodizado .
| Grado de aleación de aluminio | Clasificación de maquinabilidad | Grado de tolerancia recomendado (mm) | Idoneidad para el anodizado | Costo relativo de mecanizado |
| AL 6061-T6 | Bien | ±0,015 | Tipo II / Tipo III – Excelente | 1.0 (Línea base) |
| AL 7075-T651 | Excelente (se rompe fácilmente) | ±0,008 | Tipo II / Tipo III (alta dureza) | 1.3 |
| AL 2024-T3 | Justo | ±0,015 | Tipo II (requiere protección especial contra la corrosión del baño) | 1.2 |
Conclusión: LS Manufacturing sugiere que la aleación AL 7075-T651 debe utilizarse para piezas que requieren un peso y una resistencia extremadamente bajos, con anodizado duro tipo III para obtener las mejores propiedades mecánicas combinadas.
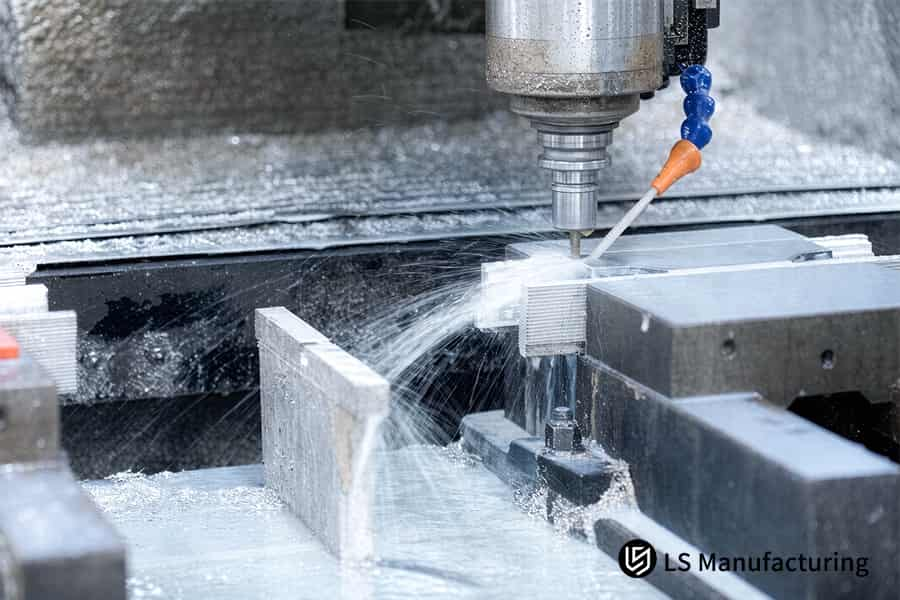
Figura 2: La fresadora CNC da forma a la guía lineal de aluminio con un acabado superficial de 0,05 mm.
Conozca a los ingenieros que crearon esta guía.
Con más de 15 años de experiencia en la fabricación de soportes aeroespaciales, hemos confirmado que la aleación AL 7075-T651 ofrece una tolerancia de ±0,008 mm y una adhesión de recubrimiento duro de tipo III, de acuerdo con la norma ANSI H35 de la Asociación del Aluminio . Esta guía ha sido editada por Gloria, nuestra experta en prototipado y fabricación rápida, con más de 15 años de experiencia en CNC y producción certificada según la norma AS9100D.
El cambio de materiales de AL 6061-T6 a AL 7075-T651 en la carcasa de un actuador redujo los rechazos en un 22 % y eliminó el tratamiento térmico. El proceso de mecanizado de LS Manufacturing cumple con los estándares de precisión CNC del Instituto Nacional de Habilidades para el Trabajo del Metal (NIMS), con una tolerancia de ±0,008 mm en piezas complejas.
Para obtener aleaciones personalizadas y una revisión gratuita de DFM de dos horas , contacte con Gloria en LinkedIn . Ella ofrece ejemplos y matrices de materiales compatibles con el anodizado para sus planos, respaldados por documentación certificada según la norma AS9100D.
¿En qué sentido el anodizado de tipo III supera al de tipo II?
El anodizado duro tipo III supera al tipo II gracias a su capa de óxido de 50 µm de espesor, capaz de soportar la fricción y los impactos. El tipo II ofrece una resistencia a la corrosión de tan solo 12 µm . El tipo III presenta una dureza superficial de 400-500 HV y ha superado 1000 horas de prueba de niebla salina según la norma ASTM B117. El mecanizado CNC avanzado garantiza la estabilidad dimensional del recubrimiento.
| Tipo de anodizado | Espesor típico (μm) | Dureza superficial (HV) | Prueba de niebla salina de 1000 horas |
| Sulfúrico tipo II | 12 | 200–300 | Aprobación parcial |
| Recubrimiento duro tipo III | 50 | 400–500 | Pase completo |
Resistencia al desgaste y vida útil
La dureza de 400-500 HV del tipo III ofrece mayor resistencia a la abrasión en juntas deslizantes y fijaciones roscadas en comparación con el tipo II, que tiene una dureza de 200-300 HV. Un fabricante de piezas anodizadas como LS Manufacturing utiliza programas de mecanizado CNC para mantener las dimensiones de ajuste tras el anodizado.
Preservación de la tolerancia dimensional
El espesor de la película de tipo III es de 25 μm en cada lado; por lo tanto, distorsiona las roscas y las superficies de contacto. Un fabricante de piezas de aluminio de precisión garantiza que todas las características se encuentren dentro de una tolerancia de ±0,008 mm mediante la precompensación en la programación CNC.
Protección contra la corrosión y certificación
El tipo III cumple totalmente con la prueba de niebla salina de 1000 horas según la norma ASTM B117 , mientras que el tipo II no la cumple completamente. LS Manufacturing ofrece servicios de mecanizado CNC de aluminio anodizado y proporciona los resultados de las pruebas con cada pedido.
Fuente de datos: Norma ASTM B117 para ensayos de corrosión por niebla salina e informes de medición del espesor del recubrimiento según la norma ASTM B244.
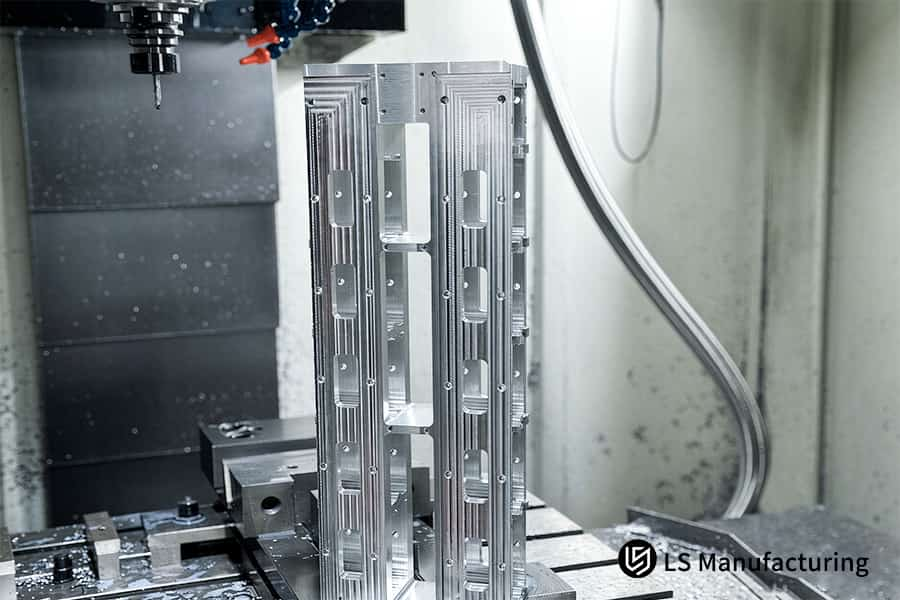
Figura 3: Máquina CNC multieje que mecaniza un soporte aeroespacial de aluminio con una precisión de posicionamiento de 0,01 mm.
¿Por qué es vital el análisis DFM antes de solicitar presupuestos?
El análisis DFM detecta características no fabricables antes de la fabricación y elimina los problemas de desperdicio y los retrasos en los plazos de entrega asociados a agujeros ciegos profundos. El proceso automatizado de LS Manufacturing devuelve las modificaciones de la trayectoria de la herramienta en tan solo 2 horas , lo que permite a los ingenieros ofrecer un presupuesto competitivo para el mecanizado CNC de aluminio antes de realizar el pedido.
Identificación de riesgos y reclasificación de la tolerancia
Los agujeros ciegos profundos son la causa más común de fallo inicial del artículo. El analizador de LS Manufacturing resalta estas características y sugiere modificaciones graduales de tolerancia. La reducción de la tolerancia de una característica no acoplada de ±0,008 mm a ±0,015 mm elimina por completo la necesidad de una operación secundaria. Un experto en mecanizado CNC de aluminio a medida emplea esta regresión exclusivamente para superficies no funcionales. Tras la modificación de características de riesgo, se crean trayectorias de mecanizado CNC optimizadas para el proceso .
Optimización de la trayectoria de la herramienta y finalización del presupuesto
Con las características corregidas, LS Manufacturing puede generar trayectorias de herramienta que se ajustan al diámetro estándar de la herramienta y al radio de la esquina interna. El servicio de mecanizado CNC de aluminio traduce el programa mejorado en un presupuesto con las implicaciones de costos especificadas. El mecanizado CNC listo para presupuesto ejecuta el programa aprobado sin modificaciones de ingeniería adicionales.
Fuente de datos: Registro de análisis de dibujos 3D/2D automatizados de DFM de LS Manufacturing 2025-2026 (tamaño de la muestra >1200).
¿Cómo mejoran los centros de torneado CNC la precisión de las piezas?
Los centros de torneado CNC mejoran la precisión de las piezas al realizar el torneado exterior, el refrentado y el mandrinado interior en una sola operación, evitando así los errores de concentricidad derivados de múltiples operaciones. El proceso convencional de varias etapas permite alcanzar una concentricidad de ±0,050 mm , mientras que los centros de torneado-fresado logran una concentricidad de ±0,003 mm . El mecanizado CNC de alta precisión con sonda en tiempo real compensa las variaciones térmicas durante la producción.
Sujeción hidráulica de mordazas blandas
El sistema de sujeción con mordazas blandas hidráulicas ayuda a reducir la deformación de componentes de pared delgada durante el proceso de sujeción. Las mordazas rígidas convencionales ejercen una tensión localizada que provoca la distorsión de piezas anulares y cilíndricas. LS Manufacturing utiliza mordazas blandas hidráulicas que aplican la fuerza de sujeción de forma uniforme alrededor de la circunferencia. Un fabricante de piezas de aluminio de precisión logra una redondez de hasta ±0,003 mm en manguitos de pared delgada mediante este método.
Los ingenieros que utilizan sistemas de sujeción hidráulica con mordazas blandas para componentes de paredes delgadas evitan problemas de ovalidad que pueden provocar el rechazo de los componentes en la etapa final de inspección con máquina de medición de coordenadas (CMM).
Operaciones combinadas de torneado y fresado
Los centros de torneado-fresado realizan torneado exterior, ranurado frontal y taladrado de agujeros excéntricos en un solo proceso de sujeción. El uso de configuraciones separadas genera imprecisiones de indexación que se acumulan a lo largo de las distintas operaciones. La estrategia de torneado-fresado de LS Manufacturing se utiliza para realizar todas las rotaciones en un solo proceso de sujeción. Las piezas estructurales ligeras de CNC se benefician de este método de mecanizado CNC de una sola configuración , logrando una concentricidad de ±0,003 mm entre los diámetros externos y los orificios internos.
Los grupos de diseño, que integran todos los componentes torneados y fresados en un único eje de rotación, minimizan el proceso de configuración.
Sondeo y compensación en proceso
Las mediciones de tipo sonda realizan mediciones de dimensiones críticas durante el ciclo de corte y ajustan automáticamente el desplazamiento de la herramienta. La dilatación térmica que se produce en el corte continuo afecta a las dimensiones de forma impredecible sin retroalimentación en tiempo real. Las máquinas de torneado de LS Manufacturing realizan ciclos de sondeo entre las operaciones de desbaste y acabado. El servicio de mecanizado CNC de aluminio con mecanizado CNC de circuito cerrado mantiene una consistencia geométrica entre lotes de hasta ±0,003 mm .
El departamento de compras recibe los informes de la máquina de medición por coordenadas Zeiss que confirman que todas las piezas del lote cumplen con la tolerancia de concentricidad requerida.
Fuente de datos: Informe oficial de calibración de la máquina de medición por coordenadas Zeiss (precisión de medición de 0,0009 mm y error de medición de longitud volumétrica MPEE).
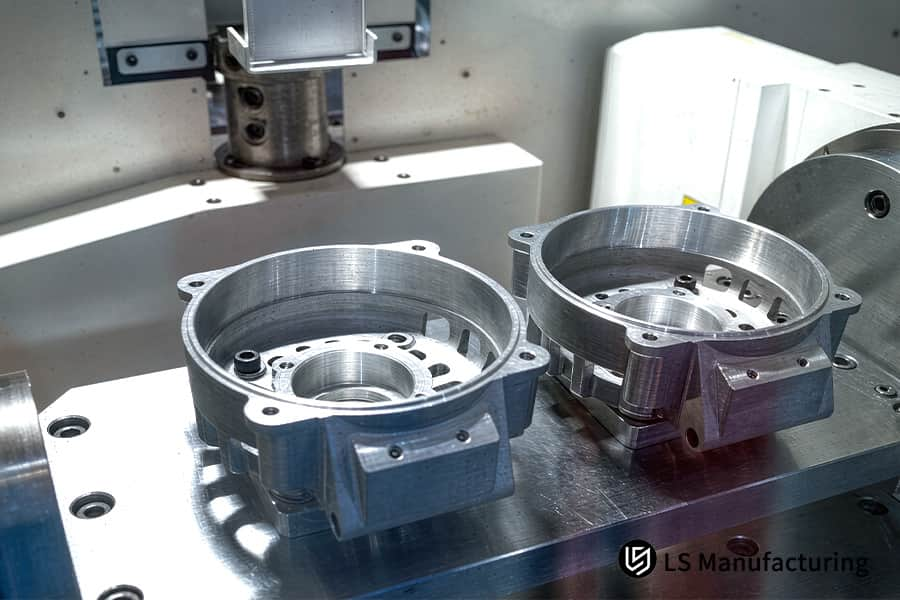
Figura 4: Torno CNC que acaba el cubo de rueda de aluminio para automóviles con una concentricidad de 0,03 mm.
¿Cómo prevenir la deformación de paredes delgadas en la aleación 7075?
La prevención de la deformación de paredes delgadas en el aluminio 7075-T6 implica el uso de capas y corte simétrico, tratamiento térmico de alivio de tensiones y sujeción flexible. Las tensiones residuales en la aleación 7075-T651 se liberan debido a la remoción de material pesado, lo que provoca distorsión por flexión. En LS Manufacturing, se realiza una operación de recocido de alivio de tensiones después del desbaste y Vc = 450 m/min durante el acabado con poca profundidad de corte. El mecanizado CNC de trayectoria simétrica mantiene la desviación de pared delgada de 0,8 mm a ±0,008 mm de tolerancia .
| Estrategia de prevención de deformaciones | Límite de pared delgada (mm) | Tasa de defectos (%) | Impacto del tiempo de ciclo |
| Corte pesado convencional de una sola pasada | ≥ 2.0 | 14.2 | Rápido |
| Corte de alivio de tensión por capas de LS Manufacturing | ≥ 0,8 | 1.8 | Equilibrado |
Desbaste por capas y alivio del estrés
El corte profundo en una sola pasada libera repentinamente las tensiones residuales que provocan la deformación de las paredes delgadas, un proceso que no se puede corregir. LS Manufacturing emplea un procedimiento que consiste en la eliminación de material en capas simétricas y alternas, seguido de un ciclo de recocido para aliviar las tensiones . Una técnica de mecanizado CNC de aluminio personalizada que utiliza este procedimiento no produce deformaciones ni prolonga excesivamente el tiempo de ciclo.
Los ingenieros que utilizan el desbaste por capas con alivio de tensiones reducen el porcentaje de piezas metálicas desechadas del 14,2 % al 1,8 % . El mecanizado CNC térmicamente estable contribuye a la uniformidad dimensional en toda la cadena de producción.
Acabado de alta velocidad y poca profundidad
Los cortes de acabado a Vc=450 m/min y con poca profundidad de corte reducen las fuerzas de corte en paredes delgadas de 0,8 mm de espesor. La alta velocidad del husillo elimina la acumulación de calor en la pieza delgada antes de que se transfiera a la pared. Las piezas estructurales ligeras mecanizadas por CNC que utilizan esta combinación de parámetros son capaces de mantener la planitud y el paralelismo hasta ±0,008 mm en toda la superficie.
La aprobación de acabados ligeros en componentes de paredes delgadas da como resultado diseños que evitan la tasa de fallos del 14,2 % de las prácticas tradicionales.
Fijación flexible dinámica
Los sistemas de sujeción convencionales generan concentración de tensiones en los puntos de contacto, lo que provoca la deformación de las paredes delgadas durante el mecanizado. LS Manufacturing utiliza sistemas de fijación flexibles y dinámicos que sujetan la pieza a lo largo de toda su superficie. Este fabricante de piezas de aluminio de precisión, con capacidad de mecanizado CNC de baja deflexión, logra acabados lisos y un espesor de pared uniforme durante todo el proceso de fabricación.
El equipo de compras recibe las piezas que han sido aprobadas por el CMM sin pasar por ningún ciclo de rechazos ni retrasos debidos a reelaboraciones.
Fuente de datos: Norma ASME Y14.5 sobre dimensionamiento y tolerancias geométricas y registros de pruebas de procesos internos de LS.
Servicio de mecanizado CNC de aluminio a medida de LS Manufacturing para soportes estructurales ligeros aeroespaciales: alta precisión e integración de anodizado.
El soporte ligero para estructuras aeronáuticas fabricado en AL 7075-T651 con un espesor de pared de 0,8 mm presentaba un 14,2 % de rechazo debido a la deformación por tensiones residuales. El proveedor actual no podía controlar la concentricidad de ±0,050 mm y subcontrataba el proceso de anodizado, lo que provocaba un retraso de 18 días y un coste de 184 dólares por pieza. Se determinó que el mecanizado CNC de 5 ejes era la solución.
Desafío del cliente
Las tensiones dentro de la configuración de pared delgada de 0,8 mm se liberaron con cada operación de mecanizado, lo que provocó dobleces fuera del rango de tolerancia de ±0,050 mm . El anodizado Tipo III subcontratado requirió 5 días de tránsito, lo que aumentó el tiempo de entrega a 18 días . La tasa de desperdicio del 14,2 % afectó el proceso de ensamblaje del cliente, lo que hizo que el costo por unidad aumentara a $184 .
Los ingenieros que intenten adquirir componentes de pared delgada de aleación 7075 sin procedimientos de alivio de tensiones deben esperar una distorsión de magnitud imprevista.
Solución de fabricación LS
El proceso de desbaste dejó un espesor de material de 0,5 mm , seguido de un recocido de alivio de tensiones. El proceso de acabado se realizó con una máquina de torneado y fresado de cinco ejes a una velocidad Vc = 450 m/min bajo sujeción por vacío. Las microvibraciones en la pared de 0,8 mm se superaron reduciendo el voladizo de la herramienta en un 15 % y ajustando la velocidad de avance. Se aplicó un anodizado interno de tipo III para obtener un espesor de 50 μm sin ningún otro proceso intermedio. El mecanizado CNC con sujeción por vacío mantuvo la pared delgada sin deformaciones durante las etapas de corte y recubrimiento.
Los equipos de diseño que utilizan el recocido de alivio de tensiones durante el proceso entre el desbaste y el acabado abordan la distorsión directamente y la previenen en lugar de corregirla posteriormente.
Resultados y valor
Las tolerancias de acoplamiento críticas se redujeron a ±0,008 mm , una mejora de 6x. La tasa de defectos se redujo del 14,2% al 1,8% . Los costos por pieza disminuyeron de $184 a $131,5 , una reducción del 28,5% . Los plazos de entrega se redujeron de 18 días a 11 días , una mejora del 38,9% . Todas las piezas pudieron pasar la verificación de tolerancias ISO 286 y la prueba de niebla salina ASTM B117 durante 1000 horas. Los protocolos de mecanizado CNC de alivio de tensiones son ahora obligatorios para todos los programas de pared delgada 7075.
Los departamentos de compras disponen de una solución integral que les proporciona componentes de pared delgada garantizados en un 39 % menos de tiempo y a un precio un 29 % inferior, con trazabilidad AS9100D.
Fuente de datos: Registro de seguimiento del proyecto de fabricación LS n.° AERO-2026-8942, tamaño de la muestra: 250 piezas.
De un 14,2 % de desperdicio y un plazo de entrega de 18 días a un 1,8 % de defectos y una entrega en 11 días, todo ello en su soporte de pared delgada 7075. Solicite un presupuesto de mecanizado CNC con anodizado propio y un ahorro de costes del 28,5 %.

Preguntas frecuentes
1. ¿Qué tolerancias puede lograr LS Manufacturing para las piezas de aluminio?
La fabricación mediante láseres de barrido (LS) permite cumplir con tolerancias estándar de 0,015 mm y mantener de forma consistente la precisión de los orificios de acoplamiento y las geometrías de pared delgadas en 0,008 mm en cada lote de producción, lo cual se puede documentar con el informe de inspección dimensional completo de la máquina de medición por coordenadas (CMM) Zeiss para cada característica antes del envío.
Fuente de datos: Informe de inspección de la máquina de medición por coordenadas Zeiss
2. ¿Cómo influye el espesor del anodizado en las dimensiones de precisión del aluminio?
El anodizado tipo II deposita un espesor promedio de 12 μm ; el recubrimiento duro tipo III deposita hasta 50 μm en las zonas expuestas. LS Manufacturing precompensa este espesor de recubrimiento mediante programación CNC para lograr las dimensiones deseadas tras la aplicación del recubrimiento duro, sin necesidad de retoques posteriores.
Fuente de datos: estándar MIL-A-8625
3. ¿En cuánto tiempo puedo recibir un presupuesto para el mecanizado CNC de aluminio?
Una vez que envíe su diseño CAD 3D en formato STEP o IGES (con materiales y cantidades), el nuevo equipo de DFM de LS Manufacturing le proporcionará un presupuesto detallado con análisis de fabricabilidad , estrategia de trayectoria de herramientas y estimaciones de tiempo de ciclo en tan solo unas horas para revisar y evaluar rápidamente su proyecto.
4. ¿Qué aleación de aluminio funciona mejor para estructuras ligeras?
La aleación 7075-T651 posee una excelente relación resistencia-peso, con un límite elástico de 503 MPa, por lo que resulta adecuada para su uso en estructuras sometidas a altas cargas en la industria aeroespacial; la aleación 6061-T6 presenta una gran maquinabilidad y características económicas para la construcción ligera de uso general.
5. ¿LS Manufacturing ofrece servicios propios de anodizado CNC?
Sí, LS Manufacturing tiene la capacidad interna de ofrecer un servicio integral, desde el mecanizado CNC de 5 ejes hasta el proceso de anodizado decorativo de tipo II o el anodizado duro de tipo III, lo que evitará la acumulación de tolerancias debida a la subcontratación del proceso de acabado a varios proveedores.
6. ¿Cómo se elimina la deformación de paredes delgadas durante el fresado de aluminio?
LS Manufacturing evita la deformación de paredes delgadas mediante un corte simétrico capa por capa, utilizando una alta velocidad del husillo con una baja velocidad de avance ( Vc = 450 m/min ), y las piezas de trabajo se sujetan mediante fijaciones de vacío que distribuyen uniformemente la fuerza de sujeción alrededor de toda la superficie de la pieza de trabajo sin crear concentraciones de tensión.
Fuente de datos: Datos de pruebas internas de LS Manufacturing
7. ¿Cuál es el espesor de pared más delgado que LS Manufacturing puede mecanizar de forma fiable?
LS Manufacturing puede mecanizar con precisión espesores de pared locales en componentes estructurales de aluminio de tan solo 0,8 mm de espesor sin experimentar vibraciones, sacudidas ni deformaciones, con tolerancias de precisión de 0,008 mm , utilizando estrategias de trayectoria de herramienta optimizadas junto con un sistema de fijación rígido.
8. ¿Qué normas verifican la calidad de las piezas de aluminio anodizado duro?
Todas las piezas enumeradas se someten a una prueba de niebla salina de 1000 horas utilizando mediciones ASTM B117 y un dimensionamiento del 100 % de la pieza, lo que verifica el recubrimiento adecuado, la resistencia al desgaste y los requisitos de tolerancia total para aplicaciones exigentes y de alta precisión .
Fuente de datos: Norma ASTM B117 para ensayos de niebla salina
Resumen
La combinación ideal de mecanizado CNC de aluminio de precisión y posterior tratamiento de anodizado es fundamental para producir piezas estructurales resistentes y ligeras. Gracias al uso de centros de mecanizado de 5 ejes de última generación, un análisis DFM exhaustivo y la certificación de sistemas de calidad ISO 9001/AS9100D , LS Manufacturing ha ayudado con éxito a clientes internacionales a superar los obstáculos relacionados con la distorsión de paredes delgadas y los problemas de tolerancia dimensional, lo que ha resultado en un ahorro del 28,5 % en los costes totales de fabricación.
¿Tiene algún problema con las tolerancias y las operaciones secundarias en el diseño de sus piezas estructurales ligeras? Simplemente haga clic en el botón " Solicitar presupuesto " que aparece a continuación para subir sus archivos CAD 2D/3D , y los ingenieros expertos de LS Manufacturing le ofrecerán un análisis DFM (Diseño para la Fabricación) GRATUITO junto con un presupuesto en tan solo dos horas.
📞Tel: +86 185 6675 9667
📧Correo electrónico: info@lsrpf.com
🌐Sitio web: https://lsrpf.com/
Descargo de responsabilidad
El contenido de esta página es solo para fines informativos. Servicios de LS Manufacturing. No se ofrecen garantías, expresas ni implícitas, sobre la exactitud, integridad o validez de la información. No debe inferirse que un proveedor o fabricante externo proporcionará parámetros de rendimiento, tolerancias geométricas, características de diseño específicas, calidad y tipo de material o mano de obra a través de la red de LS Manufacturing. Es responsabilidad del comprador. Solicitar cotización de piezas. Identificar los requisitos específicos para estas secciones. Contáctenos para obtener más información .
Equipo de fabricación de LS
LS Manufacturing es una empresa líder en el sector . Nos especializamos en soluciones de fabricación a medida. Contamos con más de 15 años de experiencia y más de 5000 clientes. Nos especializamos en mecanizado CNC de alta precisión, fabricación de chapa metálica , impresión 3D , moldeo por inyección , estampado de metales y otros servicios integrales de fabricación.
Nuestra fábrica cuenta con más de 100 centros de mecanizado de 5 ejes de última generación, con certificación ISO 9001:2015. Ofrecemos soluciones de fabricación rápidas, eficientes y de alta calidad a clientes en más de 150 países. Ya sea para producción en pequeñas cantidades o personalización a gran escala, podemos satisfacer sus necesidades con la entrega más rápida en 24 horas. Elija LS Manufacturing. Esto significa eficiencia, calidad y profesionalismo.
Para obtener más información, visite nuestro sitio web: www.lsrpf.com

